

En del av en kirurgisk robot går sönder och en patient skadas. Det är det verkliga problemet bakom alla val inom detta område. Precision, biokompatibilitet och regelefterlevnad är inte bara stora idéer – de avgör om kirurgi fungerar eller inte.
Marknaden visar det trycket. Grand View Research säger att den globala industrin för kirurgisk robotteknik var värd 14.1 miljarder USD år 2025, med en tillväxttakt på 14.9 % fram till 2033. Towards Healthcare rapporterar liknande momentum: 13.79 miljarder USD år 2025 och en tillväxttakt på 16.54 % fram till 2035.
| Källa | Marknadsstorlek 2025 | CAGR |
| Grand View Research | USD 14.1 miljarder | 14.9 % (2026–2033) |
| Mot sjukvården | USD 13.79 miljarder | 16.54 % (2026–2035) |
Ingenjörer och inköpsteam står inför en svår utmaning. De måste balansera tillverkningsprocesser, materialval och toleranskrav för kirurgiska robotdelar mot strikta medicinska standarder. Ett enda felaktigt val av en kirurgisk robotkomponent kan äventyra ett helt system.
Bearbetningsprocesser för kirurgiska robotdelar
Att välja rätt metod avgör om en kirurgisk robotdel fungerar som den är konstruerad. Kirurgiska robotar är beroende av denna tillverkningsprocess för tillverkning av kirurgiska robotdelar, vilket ger den noggrannhet som kirurgin behöver.
Femaxlig CNC-bearbetning
Geometrisk noggrannhet
En femaxlig CNC-maskin skär en del från många vinklar i en enda uppställning. Den enda uppställningen är nyckeln till tillverkning av kirurgisk kvalitet. Delen stannar i ett referenssystem, så att justeringsfel inte hopar sig. För medicinska robotar innebär detta att komplexa former förblir sanna mot CAD-modellen. Programvara styr orienteringsförskjutningarna, vilket minskar toleransstaplingen. En tillverkare säger att de kan hålla toleranser så snäva som ±0.020 mm för kirurgiska robotdelar. Den noggrannhetsnivån är viktig när en komponent styr ett verktyg inuti en patient. Dessa delar måste ge jämn kvalitet varje gång.
Kontroll av ytfinish
Ytfinish är lika viktigt. En grov yta på ett medicinskt instrument kan orsaka friktion eller fånga bakterier. Femaxlig bearbetning åtgärdar detta genom att hålla skärverktyget i bästa möjliga vinkel för varje yta. Verktyget rör sig smidigt över böjda ytor. Detta ger ett renare snitt och förlänger verktygens livslängd. I medicinska robotar minskar god ytfinish sekundärarbete.
Gnistgnist och trådgnist
Härdade material
Trådgnistning ger en klar fördel för delar tillverkade av tuffa material. Den skär alla ledande metaller oavsett hur hårda de är. Detta inkluderar härdat rostfritt stål i 400-serien, klasserna 420 till 440, vilket medicinska verktyg ofta behöver. Volfram och molybden skär också lätt. Tråden vidrör aldrig arbetsstycket, så det finns inget verktygstryck som avböjer tunna sektioner. Detta är en av de specialiserade tillverkningsprocesser som gör hårda material bearbetbara för medicinska robotar.
Finfunktionsskärning
För fina egenskaper gör trådgnist ett utmärkt jobb. Den gör skarpa hörn med minimal radie. Den skapar långa, exakta hål som andra metoder inte kan matcha. Inga grader eller verktygsmärken kvarstår efter skärning. Ytfinishen når så fina som 3 mikrotum Ra. Med långsammare inställningar kan toleranserna nå ±0.0002 tum. Den nivån av tillverkningsprecision är avgörande för högprecisionsdelar till medicinska robotar. Delar med komplexa former eller små justeringshål drar nytta av denna metod. Noggrannhet här påverkar direkt patientsäkerheten.
Schweizisk bearbetning och laserprocesser
Små invecklade komponenter
Schweizisk bearbetning är det bästa valet för små, detaljerade delar. Medicinska robotar behöver ofta små axlar, stift eller kontakter inuti robotarmen. Schweiziska svarvar matar stångmaterial genom en styrbussning och stöder materialet precis vid skärpunkten. Detta gör att maskinen kan hålla snäva toleranser på långa, tunna delar. För stora volymer är schweizisk bearbetning effektiv och snabb.
Mikroskalig laserskärning och svetsning
Laserprocesser hanterar delar som är för små för vanliga verktyg. En fokuserad stråle skär tunna metaller, rör och plaster med minimal värmespridning. Kanterna förblir rena med en liten värmepåverkad zon. Lasersvetsning sammanfogar små komponenter utan att lägga till vikt. Dessa kirurgiska robotkomponenter stöder trenden mot mindre, mindre invasiva verktyg.
Additiv tillverkning för prototyper och komplexa geometrier
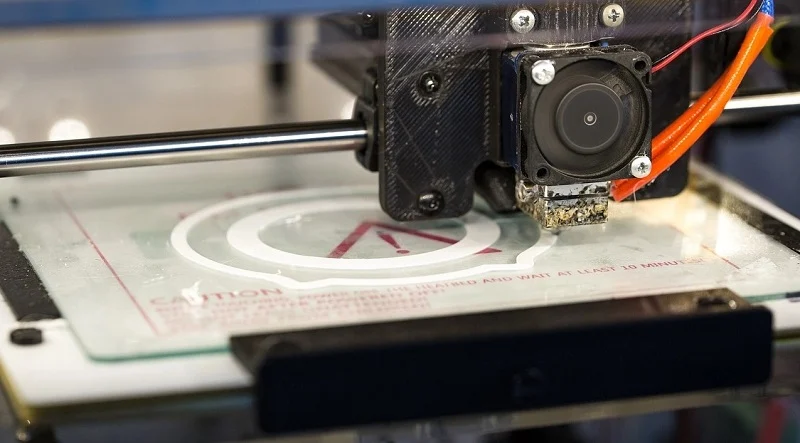
3D-utskrift spelar en stödjande roll i tillverkningen av kirurgiska robotar. Den hanterar prototyper och komplexa former som skulle kosta för mycket att bearbeta. Ingenjörer testar konstruktioner med tryckta delar innan de börjar produceras. Denna tillverkningsteknik hjälper till att validera komplexa former. Vissa slutanvändningsdelar med organiska former drar också nytta av denna metod. För precisionsbearbetningsoperationer skapar 3D-utskrift nästan färdiga former som går till CNC för slutliga toleranser. Medicinska robotdelar som tillverkas på detta sätt kombinerar designfrihet med subtraktiv noggrannhet. Materialen som används här måste också uppfylla medicinska standarder.
Additiv och plåtmetall i tillverkning av kirurgiska robotar
3D-utskrift för kirurgiska robotdelar
Rapid Prototyping
Snabbhet är viktigt när man ständigt ändrar en ny verktygsdesign. 3D-utskrift låter ingenjörer ha en riktig detalj på dagar, inte veckor. Denna snabba feedback upptäcker designproblem innan dyra verktyg tillverkas. För kirurgiska robotdelar kan en tryckt prototyp kontrollera passform och känsla tidigt. Tryckta prototyper ersätter inte färdigbearbetade delar – de gör bara vägen till dem säkrare.
Komplexa geometrier
Vissa former är nästan omöjliga att skära med ett snurrverktyg. 3D-utskrift bygger dem lager för lager istället. Invändiga kanaler, gitterstrukturer och organiska kurvor blir alla möjliga. På ett verkligt sätt hjälper denna designfrihet medicinska robotar att gå ner i vikt utan att förlora styvhet. Samma 3D-utskriftsarbetsflöde skapar också nästan färdiga former som senare går till CNC för slutlig precision.
Sheet Metal Fabrication
Laserskärning och bockning
Inte alla komponenter i en kirurgisk robot behöver noggrannhet på mikronnivå. Ramar, fästen och monteringsplattor börjar ofta som plan plåt. En laser skär ut konturen och sedan böjer en kantpress den till rätt form. Denna tillverkningsprocess är snabb och repeterbar i stora volymer. Den håller nere kostnaderna för de större strukturella delarna i en kirurgisk robot.
Svetsning för ramar och chassin
Efter böjningen sammanfogas dessa delar. TIG-svetsning och punktsvetsning fungerar båda bra för tunna ramar. Ett styvt chassi håller armen stabil under operationen, så svetskvaliteten påverkar prestandan direkt. Fixturer håller justeringen under svetsningen, vilket skyddar den övergripande geometrin. Spänningsavlastning efter svetsning kan behövas för kritiska monteringar.
Gjutning av aluminium och stål
Strukturella metalldelar
Gjutning innebär att smält metall hälls i en form för att forma en form. Det passar skrymmande strukturella delar som baser och skarvhus. Aluminium är lätt och motstår korrosion. Stål är starkt och tål tunga belastningar. Båda ger konstruktörer frihet för ribbor och knoppar som skulle vara kostsamma att bearbeta från massivt material.
Kostnadseffektiv produktion
Verktygsproduktion kostar pengar i förskott, så gjutning lönar sig vid högre volymer. Kostnaden per detalj minskar i takt med att kvantiteterna ökar. Det gör den till en smart lösning för medicinska robotdelar som produceras i jämna serier. Maskinbearbetning ytbehandlar sedan de kritiska ytorna. Denna blandning av gjutning och maskinbearbetning balanserar kostnad mot de snäva toleranser som kirurgiskt arbete kräver.
Designöverväganden för kirurgiska robotdelar
Minimalinvasiv design
Miniatyrisering och artikulation
Mindre delar är avgörande för minimalinvasivt arbete. Kirurgiska robotdelar måste vara små men starka. De behöver inre kanaler för vätskor, optik eller kablar. CNC-mikrobearbetning möjliggör detta. Ledningen ökar komplexiteten. Precisionsväxellådor och lagerhus med exakt uppriktning minskar glapp. Detta gör positioneringen repeterbar, vilket är viktigt för haptisk återkoppling i master-slave-system.
Medicinska robotar roterar 360 grader och kopierar naturliga handrörelser med mindre skakningar. Denna förmåga är användbar i trånga utrymmen inuti kroppen. Vajerdrivna flexibla verktyg ersätter hävarmssystem, så rörelse sker inuti kroppen. Manövreringskablar som är cirka 110 mikron breda måste gå genom kanaler som bara är 40 mikron bredare. Det kräver exakt förankring och snäva utrymmen.
Steriliseringskompatibilitet
Varje del måste klara upprepad sterilisering utan att gå sönder. Ångautoklav, gammastrålning och VHP är vanliga metoder. Att välja rätt material är viktigt. Titan, PEEK och 316LVM rostfritt stål fungerar bra under dessa förhållanden. Autoklavresistenta gängade kopplingar och ytbehandlingar med Ra ≤0.2 μm för glidytor hjälper också. Biokompatibilitet är direkt relaterad. En del som går sönder under värme eller kemikalier kan släppa ut partiklar i en patient.
Strukturell integritet
Bärande komponenter
Lastbärande delar i medicinska robotar måste hantera starka krafter. Korsade rullager hanterar radiella, axiella och momentbelastningar samtidigt. De ger hög styvhet för armleder och roterande baser. Tunnprofillager sparar vikt samtidigt som de stöder laster från många riktningar. I praktiken formar den lagertyp du väljer hela armkonstruktionen. Miniatyrlager i rostfritt stål fungerar bra i kateterdrivningar och endoskopled.
Trötthetsresistens
Upprepad belastning sliter ner delar med tiden. Utmattningstester körs vanligtvis 5–10 miljoner cykler vid belastningar som matchar verklig användning. Smidda delar motstår utmattning bättre eftersom kornflödet följer delens form. En smidd höftstång håller längre än en gjuten eller maskinbearbetad. Specialrostfritt stål ger hög hållfasthet till lägre kostnad. Helkeramiska lager motstår rost och behöver ingen smörjning, vilket gör dem lämpliga för MR-kompatibla medicinska robotar.
Design för tillverkningsbarhet
Toleransuppbyggnadsanalys
Toleransuppstapling avgör om en montering fungerar. Små fel ackumuleras över delar som passar ihop. En enda uppställning på en femaxlig maskin minskar stapling eftersom delen stannar i en referensram. Konstruktörer bör modellera värsta tänkbara och statistiska staplar tidigt. Detta upptäcker problem innan verktygsbehovet minskas.
Funktionstillgänglighet
Verktyg måste nå varje funktion. Djupa fickor, underskärningar och invändiga kanaler kan blockera skärare eller lämna märken. Schweizisk bearbetning fungerar bra för små, invecklade delar. Trådgnistning gör skarpa hörn och långa, precisa hål utan grader. Konstruktörer som planerar verktygsåtkomst tidigt undviker extra steg och håller kvaliteten hög.
Material för kirurgiska robotdelar
Materialet du väljer avgör hur en del fungerar inuti kroppen, under värme och efter tusentals cykler. Om du väljer fel material uppstår problemet under operationen. Det är därför biokompatibilitet, mekaniska behov och sterilisering spelar roll tillsammans.
Metaller
Titanlegeringar
Titan är det bästa valet för delar som ska placeras inuti kroppen eller bära tunga belastningar. Dess TiO2-yta hjälper ben att växa direkt på den utan mjukvävnad emellan. Oxidlagret förblir stabilt i kroppsvätskor, så metalljoner läcker knappt ut under årtionden. Ti-6Al-4V har en draghållfasthet på 895–1 100 MPa och en specifik hållfasthet på 202–248 MPa·cm³/g. Det är lika starkt som stål men cirka 45 % lättare. Titan är också 4–5 gånger styvare än ben, medan rostfritt stål är cirka 10 gånger styvare. Denna närmare anpassning belastar närliggande vävnad mindre. Medicinska robotar som da Vinci Surgical System använder ofta titan av dessa skäl.
Betyg i rostfritt stål
Rostfritt stål fungerar för många kirurgiska ändamål till en lägre kostnad. Kvalitet 316L motstår rost väl och klarar många autoklavcykler, så det är vanligt för verktyg, nålar och icke-implanterade delar. Dess draghållfasthet är 485–580 MPa, och utmattningsbeständigheten är 200–250 MPa vid 10⁷ cykler. 316LVM-typen motstår korrosion ännu mer för kortvariga implantat. Rostfritt stål är cirka 10 gånger styvare än ben, så det fungerar bättre för styva strukturella delar än för benkontakt. För ledhus och roterande kontakter som utsätts för konstant belastning, slår både rostfritt stål och titan aluminium i utmattningslivslängd.
Aluminiumlegeringar
Aluminiumlegeringar som 7075-T6 ger hög specifik hållfasthet (203 MPa·cm³/g) vid låg vikt. Draghållfastheten når 570 MPa. Men aluminium används oftast inte inuti kroppen på grund av toxicitetsproblem. Det kan förekomma i utvändiga stödskorsetter och icke-kritisk hårdvara. I medicinska miljöer är aluminium okej för utvändigt bruk, men det kan gropa och behöver skyddande beläggningar. För kirurgiska robotdelar som aldrig vidrör vävnad är det fortfarande ett användbart alternativ.
Plast
PEEK och PEI
PEEK är den bästa polymeren för bärande delar i kirurgiska robotar. Den överlever över 3 000 steriliseringscykler vid 134 °C, har en elasticitetsmodul nära mänsklig bens och blockerar inte röntgenstrålar. Denna radiolucens hjälper vid avbildning under operationer. PEI (Ultem) hanterar hundratals cykler med ånga, gamma och EtO. PPSU (Radel) håller över 1 000 autoklavcykler vid 134 °C, men har begränsad kemisk resistens jämfört med PEEK. Dessa högpresterande polymerer uppfyller ISO 10993-1, den riskbaserade biokompatibilitetsstandarden som ersatte äldre USP klass VI-regler.
PTFE och fluorpolymerer
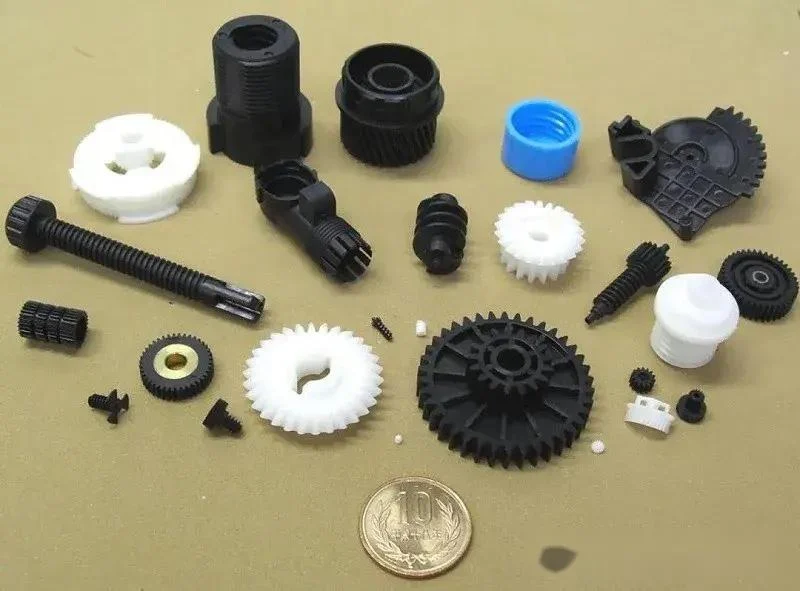
PTFE är kemiskt inaktivt och mycket biokompatibelt. Det motstår EtO och gammastrålning men kan brytas ner vid högtemperatursterilisering. Dess låga friktion gör det utmärkt för lager, tätningar och kateterfoder. Nackdelen är att det kryper under belastning och är svårt att binda. Andra polymerer fyller specifika roller. Polykarbonat fungerar för genomskinliga höljen som bara behöver några få steriliseringscykler. Nylon hanterar lager och kugghjul vid låg belastning. Acetal (POM) passar för precisionskugghjul och glidande delar. Silikonelastomerer fungerar som mjuka robotställdon och flexibla leder som är säkra för kroppen. Varje val är kopplat till delfunktion och steriliseringsexponering.
Keramik
Aluminiumoxid och zirkoniumoxid
Aluminium- och zirkoniumoxidkeramik erbjuder utmärkt slitstyrka och hårdhet. De motstår rost och behåller sin form genom många steriliseringscykler. Zirkonium är hårdare än aluminiumoxid, så det fungerar bättre för bärande ytor som rör sig. Aluminiumoxid är bäst där hårdhet och kemisk stabilitet är viktigast. Båda materialen förekommer i lagerytor och precisionsdelar där metallslitdelar skulle vara oacceptabla.
Biokompatibilitet och slitstyrka
Keramik är naturligt säkert för kroppen och släpper inte ut metalljoner. Det gör dem attraktiva för långsiktiga implanterbara kirurgiska robotdelar. Deras slitstyrka gör att delarna håller längre vid högcykler. Nackdelen är att de är spröda. Noggrann design kring stresspunkter behövs. Ur ett praktiskt perspektiv fungerar keramik bäst i kombination med flexibel montering som absorberar stötar.
Materialval och certifiering är direkt kopplade till materialegenskaper och prestanda. Varje val måste uppfylla kraven för biokompatibilitet, steriliseringskompatibilitet, tillverkningsbarhet, regelverk och stabilitet i leveranskedjan. Det är hela bilden för kirurgiska robotdelar.
Toleranser och ytbehandlingar för kirurgiska robotdelar
Dimensionella toleranser
Toleranser för kritiska funktioner
De toleranser du väljer avgör om en del av en kirurgisk robot rör sig på samma sätt varje gång eller driver under operationen. För medicintekniska produkter går normala storlekstoleranser från ±0.025 mm till ±0.127 mm. Det basintervallet blir snävare för rörliga leder och ytor som passar ihop.
| Precisionsnivå | Typiskt toleransintervall |
| Standardbearbetning | ±0.005″ (0.13 mm) |
| Precisionsbearbetning | ±0.001 tum till ±0.002 tum (0.025–0.051 mm) |
| Hög precision (brotschade hål) | ±0.0005″ (0.013 mm) |
| Ultraprecision | ±0.0002″ (0.005 mm) |
Kirurgiska robotdelar behöver vanligtvis höga till ultraprecisionsgränser. Detta gör rörelsen säker och repeterbar. Ultraprecisionsarbete kräver specialutrustning, så det kostar mer och tar längre tid.
GD&T och inspektion
GD&T omvandlar vad en del måste göra till siffror som du kan mäta. Positionstolerans med Maximum Material Condition ger extra tolerans när funktioner flyttas bort från MMC. Detta säkerställer att delarna passar ihop samtidigt som tillverkningskostnaderna sänks. Positionskontroller som sann position skapar runda toleranszoner, vilket fungerar bättre än rektangulär koordinattolerans. Orienteringskontroller som vinkelräthet och vinkelmässighet bibehåller räta vinklar vid monteringsgränssnitt. Material Condition Modifiers (MMC, LMC, RFS) låter geometriska toleranser ändras med den faktiska funktionsstorleken. Dessa verktyg säkerställer direkt att vridpunkter, monteringshål och kontaktytor uppfyller kraven på repeterbarhet, säkerhet och monteringstillförlitlighet. Inspektion kontrollerar sedan dessa anrop med CMM och optiska metoder.
Krav på ytfinish
Ra-värden och funktion
Ytjämnhet påverkar hur ren en del blir, hur mycket friktion den har och risken för biofilm. Olika ytor behöver olika Ra-mål.
| Yttyp | Rekommenderad Ra (µm) | Behandla |
| Kirurgiska instrument (rengörbarhet) | 0.4-0.8 | Passivering |
| Ledade ytor (ultrasläta) | Ej specificerad | |
| Benkontaktzoner | 3-6 | Ej specificerad |
Allmänna kirurgiska instrument med Ra över 0.8 µm medför biofilmrisk och bör inte användas. Elektropolering sänker Ra med 30–50 % och når 0.4–0.8 µm på CNC-frästa delar av rostfritt stål. Det tar också bort små grader och bygger ett kromrikt passivt lager.
Polering och passivering
Mekanisk polering sänker Ra något men kan lämna mikroskopiska repor. Kemisk passivering avlägsnar fritt järn utan att förbättra Ra. Elektropolering gör båda – den jämnar ut ytan och bygger ett kromrikt passivt lager.
ASTM F86-21 omfattar ytbehandling och märkning av metallimplantat, inklusive passivering för att avlägsna föroreningar och bilda en skyddande oxidfilm. Ytfinishen måste valideras efter alla efterbehandlingssteg – passivering förändrar ytans egenskaper.
Renlighet och sterilisering
Renrumstillverkning
Renrumsdrift måste följa partikelgränserna i ISO 14644-1 och kvalitetskraven i FDA 21 CFR del 820. ISO 7 (klass 10 000) fungerar för komponenter med direkt patientkontakt före slutsterilisering. Luftbytena körs 60–90 luftfuktighetsmängder per minut med HEPA-filtrering med 99.97 % effektivitet för partiklar på 0.3 µm. Maximalt partikelantal ligger på 352 000 partiklar ≥0.5 µm per kubikmeter i driftläge. Miljöövervakning inkluderar räkning av luftburna partiklar, mikrobiell testning och integritetskontroller av HEPA-filter.
Validering av rengöringsprocess
Terminalsteriliseringsmetoder – EtO, gamma och autoklav – kan inte ta bort inbäddade partiklar från bearbetning. EtO-gaspenetration blockeras av partikelansamling. Gammastrålning kan fysiskt skyddas av partiklar. Autoklavvärme och ånga kan inte lossa instängda partiklar. Dessa partiklar kan skydda mikroorganismer från steriliseringsmedel och producera icke-sterila produkter trots en validerad cykel. Biologisk belastning måste uppfylla gränsvärdena i ISO 11737-1 före sterilisering. Skärvätskor, partiklar och maskinsmörjmedel måste utvärderas enligt ISO 10993-1 biologisk riskbedömning.
Efterlevnad och kvalitetssäkring för delar till kirurgiska robotar
Regelefterlevnad skyddar kirurgiska robotdelar för patienter. Ett system av god kvalitet gör mer än att bara kryssa i rutor. Det skyddar liv.
Konstruktionsingenjörer arbetar inom ramarna för FDA-regler, ISO 13485-kvalitetsledningssystem och biokompatibilitetsstandarder som ISO 10993. Varje designval – val av material, inställning av ytfinish, tilldelning av toleranser – påverkar både hur enkelt en del kan tillverkas och om den blir godkänd.
Dessa regler formar varje del som ingår i operationen.
ISO 13485 och medicinska standarder
Kvalitetsstyrningssystem
ISO 13485 anger de grundläggande reglerna för medicinteknisk kvalitet. Leverantörer av delar till kirurgiska robotar måste följa detta system. Standarden täcker allt från materialinsamling till slutlig leverans. Den håller kvaliteten densamma i varje batch. En leverantör med denna certifiering visar ett verkligt engagemang för tillverkning av kirurgisk kvalitet. De känner till reglerna som skyddar patienterna.
Riskhantering och spårbarhet
ISO 14971 hanterar risker över hela produktens livscykel. Tillverkare måste hitta problem under konstruktionsfasen. De testar delar i realistiska kirurgiska situationer innan produktionen påbörjas. Spårbarhet låter dig följa en del från råmaterial till färdig produkt.
| ISO 13485-krav | Vad det betyder för kirurgiska robotdelar |
| Riskhantering | Riskbaserade metoder gäller över hela produktens livscykel. En särskild riskhanteringsfil måste finnas för varje enhetstyp. |
| Spårbarhet | Poster måste länka enhets-ID:n till produktionsbatcher, komponentpartier och distributionsposter. Du måste kunna återskapa hela produkthistoriken. |
Om en leverantör rapporterar ett felaktigt materialparti kan spårbarhetsregister hjälpa dig att hitta exakt vilka robotar som är drabbade. Detta skyddar patienterna och förhindrar återkallelser på hela marknaden.
Inspektion och provning
CMM och optisk inspektion
Inspektion bekräftar att delen matchar designen. En CMM kontrollerar dimensioner med hög precision. Den säkerställer att kritiska funktioner håller sig inom toleransområdet. Optisk inspektion hittar ytfel. Repor eller grader kan orsaka problem vid patientanvändning. För medicinska robotdelar är denna kontrollnivå normal. Varje del granskas noggrant innan den rör sig framåt.
Materialcertifieringar
Varje materialparti behöver ett certifikat. Ett överensstämmelseintyg kopplar partiet tillbaka till fabriken. För delar som vidrör kroppen bevisar ISO 10993-testresultaten säkerheten. Materialcertifieringar är det pappersspår som visar efterlevnad. De är en grundläggande del av god tillverkning.
Dokumentation och spårbarhet
Enhetshistorikposter
Dokumentation håller ihop kvalitetssystemet. En enhetsmallpost visar hur man bygger enheten. En enhetshistorikpost bevisar att du byggde den korrekt.
| DHR-element | Obligatoriskt innehåll | Spårbarhetslänk |
| Enhetsidentifiering | Artikelnummer, revision, serie-/partinummer | Länkar till revidering av DMR-ritningar |
| Komponentposter | Leverantör, partinummer, CoC-referens | Länkar till inkommande inspektionsprotokoll |
| Produktionsrekord | Ruttkort, operationssekvens, operatörs-ID:n | Länkar till revidering av arbetsinstruktioner |
| Inspektionsregister | Inspektionsrapport-ID, resultat, godkänd/icke godkänd, inspektör | Länkar till ritningsrevision och kalibreringsprotokoll |
I medicinska robotar kopplar DHR samman allt. Om ett problem uppstår är DHR det första stället att leta. ISO 13485 är tydlig med dessa register. Klausul 7.5.9 kräver spårbarhet. Klausul 7.5.1 styr produktionen. En bra DHR skyddar patienter under operationer.
Leverantörskvalitetsledning
Den sista delen är kvalitetshantering för leverantörer. Du behöver en lista över godkända leverantörer. Regelbundna revisioner håller partners ansvariga. Starka leverantörsavtal hanterar risker. Du måste lita på att dina partners följer reglerna. För tillverkning av kirurgiska robotdelar bygger bra leverantörer bättre medicinska robotar. De hjälper till att leverera precision där det betyder mest.
Gjutna och extruderade komponenter för kirurgiska robotdelar
Vätskeslangar
Extruderingsprocesser
Extrudering tillverkar de långa ihåliga rören som transporterar vätskor inuti en kirurgisk robot. Man trycker smält material genom en form, och det kommer ut som en kontinuerlig form. För kirurgiska robotdelar tillverkar mikroboreextrudering små rör med innerdiametrar under en millimeter. Multilumenextrudering placerar flera kanaler inuti ett enda rör. Varje kanal kan bära en annan vätska eller kabel. Den designen håller robotarmen snygg. PEEK-extrudering hanterar hög värme och behåller sin form genom upprepad sterilisering.
Materialval
Materialet måste förbli flexibelt men starkt. Det måste klara sterilisering utan att gå sönder. Smörjande slangar minskar friktionen när slangen glider inuti ett kateterleveranssystem. Det hjälper roboten att flytta verktyg med precision. Förstärkta axlar har en flätad insida av väggen för extra styrka. För styrbara katetrar måste materialet böjas i spetsen när styrtrådar drar i det. Bra material påverkar direkt hur roboten presterar under operationen. Rätt material gör också sterilisering enklare och mer tillförlitlig.
Gjutna delar och tätningar
Anpassade återanvändbara komponenter
Formsprutning tillverkar delar till robothöljen och kontrollhandtag. Medicinska robotdelar behöver snäva toleranser. Övergjutning lägger ett mjukt grepplager över en hård kärna. Mikrogjutning tillverkar små tätningar som passar inuti små fogar. Dessa återanvändbara delar tvättas och steriliseras efter varje procedur. Formverktygen kostar mer i början, men varje del kostar mindre i volym. Medicinska robotar är beroende av dessa enhetliga delar för tillförlitlig rörelse. Denna process stöder effektiv tillverkning av kirurgiska robotar.
Engångskomponenter
Vissa delar vidrör patienten och kastas sedan bort. Kirurgiska draperingar täcker robotarmen för att hålla fältet sterilt. Steril draperingsfilm skyddar mot kontaminering. Isoleringsmantlar går över ledningar och verktyg. Metallkomponenter tillverkade av gjuten plast sparar vikt och kostnad. Dessa engångsdelar minskar infektionsrisken. De lämnar formen helt formad utan extra bearbetning. Kvalitetskontroller sker vid pressen för att upptäcka defekter snabbt.
Högvolymproduktion
Formningseffektivitet
När formen väl är tillverkad går formsprutningen snabbt. En form med flera kaviteter producerar flera delar per cykel. Den hastigheten är viktig för medicinska robotar med hög efterfrågan. Linjerna går dygnet runt med minimal operatörshjälp. Processen slösar väldigt lite material eftersom skrotet återanvänds. En stadig tillverkningsrytm håller leveranskedjan igång. Medicinska robotar är beroende av denna produktion för att uppfylla sjukhusets scheman.
Kvalitetskontroll
Gjutning kräver strikt kvalitetskontroll. Varje hålrum slits med tiden och ändrar delens dimensioner. Medicinska robotar är beroende av stabila verktyg för en konsekvent produktion. Statistisk processkontroll fångar upp avvikelser innan delar hamnar utanför toleransgränserna. Visuella inspektörer kontrollerar om det finns några blixtar och korta skott. Materialpartier testas för konsistens. Dessa steg säkerställer att varje batch matchar den föregående. Tillförlitliga delar skyddar patienter under operation.
Att välja en tillverkare för delar till kirurgiska robotar
Att välja rätt partner för tillverkning av kirurgiska robotdelar är ett stort beslut. Fel val kan kosta dig tid, pengar och kanske till och med en återkallelse. Så hur skiljer man den bästa från resten?
tillverkningskapacitet
Utrustning och teknik
En seriös partner äger rätt maskiner. Leta efter fleraxliga CNC-system, EDM-utrustning och CMM-inspektionsverktyg. Dessa låter dem uppnå snäva toleranser på komplexa kirurgiska robotdelar. De bör också erbjuda allt – bearbetning, ytbehandling och kvalitetskontroll under ett och samma tak. Det sparar dig tid att jonglera med flera leverantörer.
Ur ett praktiskt perspektiv är en tillverkares tekniska kunnande inom avancerad tillverkning och robotteknik avgörande. Erfarenhet av robotkirurgiska system är viktig eftersom dessa system är komplexa och kräver samordnade färdigheter. Avancerade funktioner som automatisering, laserbearbetning och cellbaserad tillverkning är ett måste för komplexa komponenter.
Erfarenhet av medicintekniska produkter
Dokumenterad erfarenhet av kirurgiska robotdelar är ett måste. Be om exempel på invecklade prototyper med snäva toleranser som de har levererat. En partner som kan medicinska robotar förstår vad som står på spel. De behöver också expertis inom material som SS630, SS316, AL7075-T6, PEEK och PEI. NOBLE, ett ledande tillverkningsföretag i Kina, har just denna typ av professionell bearbetningsexpertis. Deras team hjälper kunder att effektivt gå från prototypframställning till massproduktion.
Kvalitet och efterlevnad
Certifieringar och revisioner
Certifieringar säger mycket. ISO 9001 och ISO 14001 visar ett ledningssystem som är lämpligt för sektorn för kirurgirobotar. ISO 13485 går längre – det är guldstandarden för medicinteknisk kvalitet. Regelbundna revisioner håller partners ärliga. En leverantör med dessa meriter visar ett verkligt engagemang för tillverkning av kirurgisk kvalitet.
Ständiga förbättringar
Bra tillverkare slutar aldrig att förbättra sig. De spårar defekter, analyserar grundorsaker och förfinar processer. Statistisk processkontroll fångar upp avvikelser innan delar hamnar utanför toleransgränserna. Detta tänkesätt skyddar patienter under operationer. Fråga potentiella partners hur de hanterar korrigerande åtgärder och om de investerar i ny teknik.
Kostnad, kvalitet och ledtid
Totalkostnad för ägarskap
Den billigaste offerten kostar ofta mer senare. Tänk på den totala ägandekostnaden – inspektion, omarbetning, driftstopp och efterlevnadsrisk. En partner med starka kvalitetssystem minskar dolda kostnader. För medicinska robotdelar slår tillförlitlighet ett lågt pris varje gång.
Skalbarhet och leveranskedja
Din partner måste skala upp med dig. Kan de hantera en prototypkörning och sedan öka till hög volym? Leveranskedjans motståndskraft är också viktig. Ett stabilt nätverk av materialleverantörer håller produktionen igång. Här är en snabb checklista för att utvärdera partners:
- Utrustning: precisions-CNC, EDM och CMM-system
- Teknik: bearbetning, efterbehandling och kvalitetskontroll i ett enda steg
- Erfarenhet: beprövade kirurgiska robotdelar och prototyper med snäva toleranser
- Material: SS630, SS316, AL7075-T6, PEEK, PEI-expertis
- Efterbehandling: passivering för rostfritt stål, anodisering för aluminium
- Kvalitet: dimensionskontroller och avancerade inspektionsverktyg
NOBLE uppfyller dessa krav. Deras precisionsbearbetnings- och monteringstjänster hjälper kunder att slutföra projekt snabbare. För kirurgiska robotdelar gör den typen av partner hela skillnaden.
NOBLE: Partner för tillverkning av kirurgiska robotdelar

Metall- och plastbearbetning
CNC- och schweizisk bearbetning
NOBLE tillverkar kirurgiska robotdelar av både metall och plast. Det innebär att du inte behöver använda olika leverantörer för olika material. Deras verkstad har avancerade CNC-maskiner och schweiziska svarvar. Denna blandning är viktig. Ett styvt ledhus och en liten manöverstift kräver väldigt olika inställningar. En partner som täcker båda förkortar vägen från ritning till färdig del. Ur ett praktiskt perspektiv är det här precision blir en verklig maskinkunskap, inte bara ett ord.
Formsprutning av plast
Formsprutning av plast täcker den andra halvan av arbetet. Hus, tätningar, engångsdelar för drapering och vätskebanor kommer alla från pressen med repeterbara storlekar. Övergjutning och mikrogjutning hanterar de små, detaljerade delarna som medicinska robotar behöver. Verktygen tillverkas internt. Det håller återkopplingsslingan kort när en design ändras.
Certifieringar och kvalitet
ISO 9001: 2015
ISO 9001:2015 anger det grundläggande ledningssystemet. Det visar att det finns skriftliga processer, kontrollerade leverantörer och mätbara förbättringar. För köpare innebär det förutsägbar produktion från batch till batch.
ISO 13485: 2016
ISO 13485:2016 går längre. Den talar medicintekniska produkters språk. Den kräver riskbaserat tänkande, spårbarhet och ett kvalitetssystem byggt för kirurgiskt bruk. Tillsammans visar dessa två certifieringar att verkstaden kan betjäna både industriella och medicinska kunder utan att ta genvägar.
| certifiering | Vad det täcker |
| ISO 9001: 2015 | Allmänt kvalitetsledningssystem |
| ISO 13485: 2016 | Kvalitetsledningssystem för medicintekniska produkter |
End-to-End Services
Design för tillverkning
NOBLEs team granskar din design innan de skär det första spånet. De markerar funktioner som en skärare inte kan nå. De påpekar toleranser som ökar kostnaden utan att lägga till funktion. De noterar också materialval som motverkar steriliseringscykeln. Denna tidiga input sparar omarbete senare.
Montering och förpackning
Servicelistan slutar inte vid produktion. Montering, inspektion och förpackning sker under ett och samma tak. På så sätt anländer delarna redo för nästa steg. Denna kontinuitet skyddar kvaliteten och förkortar ledtiderna. För kirurgiska robotdelar som går in i operationssalen innebär färre överlämningar färre risker för fel.
Att välja rätt process, material och tolerans för delar till kirurgiska robotar är en stor sak. Det avgör om en procedur går bra. Att följa ISO 13485 är inte heller ett val. Det är den grundläggande regeln för alla leverantörer av delar till medicinska robotar.
Du behöver också en partner som förstår både den tekniska sidan och regelsidan. Den blandningen är svår att hitta. I framtiden kommer 3D-utskrifter, smarta material och mer automatisering att förändra kirurgiska robotar. Så kontrollera dina partners med hjälp av dessa punkter. Kontakta sedan NOBLE för dina behov av delar till kirurgiska robotar.
Vanliga frågor om kirurgisk robotdel
Vilka toleranser kan kirurgiska robotdelar hålla?
Kirurgiska robotdelar behöver vanligtvis höga till ultraprecisionsgränser. Standardbearbetning når ±0.13 mm. Ultraprecisionsarbete når ±0.005 mm. Kritiska funktioner behöver dessa snäva gränser. Detta gör rörelsen säker och repeterbar under operationen.
Vilka material fungerar bäst för delar till kirurgiska robotar?
Titanlegeringar ger hög hållfasthet till låg vikt. Rostfritt stål kostar mindre och klarar autoklavcykler bra. PEEK håller i över 3 000 steriliseringscykler. Keramik som zirkoniumoxid motstår slitage mycket bra på rörliga ytor inuti kroppen.
Vilka certifieringar bör en leverantör av delar till kirurgiska robotar ha?
ISO 13485:2016 är den högsta standarden. Den kräver spårbarhet och riskbaserat tänkande. ISO 9001:2015 visar generell kvalitetskontroll. Båda certifieringarna visar ett verkligt engagemang för tillverkning av kirurgisk kvalitet och patientsäkerhet.
Hur påverkar sterilisering delar av kirurgiska robotar?
Ångautoklav, gammastrålning och VHP är vanliga metoder. Delar tillverkade av titan, PEEK och 316LVM rostfritt stål klarar dessa förhållanden väl. De måste överleva upprepade cykler utan att brytas ner eller släppa ut partiklar i patienter.
Används 3D-utskrift för delar till kirurgiska robotar?
Ja, men mestadels för prototyper och komplexa former. Ingenjörer testar konstruktioner före produktion på detta sätt. Vissa slutanvändningsdelar med organiska former gynnas också. Nära färdiga former går ofta till CNC för slutlig precision.
Vad skiljer kirurgiska robotdelar från vanliga maskinbearbetade delar?
De behöver snävare toleranser och material som är säkra för kroppen. Ytbehandlingar måste hindra bakterier från att växa. Tillverkningen följer kvalitetssystemen ISO 13485. Varje del kan spåras från råmaterial till färdig produkt.
Hur väljer man en tillverkare för delar till kirurgiska robotar?
Leta efter ISO 13485-certifiering och erfarenhet av medicintekniska produkter. Kontrollera deras utrustning – femaxliga CNC-, EDM- och CMM-verktyg. En partner som erbjuder kompletta tjänster minskar överlämningar. Detta skyddar kvaliteten genom hela processen.






