

Dina vårdrobotkomponenter – leder, höljen och ram – måste uppfylla strikta standarder, men vilken byggmetod och material ger den bästa balansen? Att välja metoder och material för vårdrobotkomponenter är ett stort beslut. Säkerhet, precision och kostnad spelar alla roll här. Det här inlägget jämför CNC-bearbetning, formsprutning, plåt, DMLS och 3D-utskrift. Du får också se hur rostfritt stål 17-4 PH och Ti-6Al-4V håller måttet. Vi delar med oss av tips för design för tillverkning och en guide för anpassade kontra standardiserade vårdrobotkomponenter. På så sätt går din robot från prototyp till produktion med färre överraskningar.
Viktiga krav för vårdrobotkomponenter
Säkerhets- och efterlevnadsstandarder
Förordningar om medicintekniska produkter och biokompatibilitet
Komponenter till vårdrobotar måste följa strikta regler. FDA säger att många robotsystem är klass II eller III. Så du behöver ett 510(k) eller PMA innan du kan sälja den. Europa har liknande regler genom MDR, och ISO 13485 anger kvalitetsstandarden. IEC 60601 täcker elsäkerhet och ISO 14971 hjälper till att hantera risker under produktens livslängd. ISO 62304 styr programvara. Dessa standarder vägleder varje designval du gör.
Biokompatibilitet är också viktigt. Delar som kommer i kontakt med en patient får inte orsaka negativa reaktioner. Materialet du väljer avgör detta. Både rostfritt stål 17-4 PH och Ti-6Al-4V klarar biokompatibilitetstester. De klarar också upprepad sterilisering utan att bli svagare.
Rengörbarhet och kemisk resistens
Sjukhus rengör utrustning hela tiden. Din robot måste hantera starka kemikalier utan att spricka eller rosta. Släta ytor hjälper. Det gör även material som fluoropren XP, som tål lösningsmedel, smörjmedel och rengöringsmedel. EPDM förblir flexibelt i kalla temperaturer och motstår åldring väl. Tätningar tillverkade av dessa material håller vätskor ute och upprätthåller IP65-klassning vid användning i verkliga miljöer.
Precision och toleranser
Toleranskrav för rörliga leder
Fogprecisionen styr robotens noggrannhet. Typiska fogtoleranser är plus eller minus 0.01 mm. Det vill säga IT5- eller IT6-kvalitet. Ytfinishen måste vara under Ra 0.8 mikrometer. Femaxlig bearbetning håller plus eller minus 0.005 till 0.01 mm. Lagerhål använder H6- eller H7-passningar. Dessa snäva toleranser håller rörelsen jämn och repeterbar.
Påverkan på funktion och monteringskostnad
Staplingsfel försämrar prestandan. När enskilda delar håller plus eller minus 0.05 mm kan det totala radiella spelet nå 0.2 mm. Det sänker fogarnas repeterbarhet. GD&T kontrollerar koncentricitet, verklig position och parallellitet. En bra stapling håller sig under 0.05 mm. Denna metod balanserar monteringskostnaden. Du undviker att göra varje del för hårt åtdragen samtidigt som du får den noggrannhet din robot behöver.
Hållbarhet och materiallivslängd
Slitstyrka i högcykliska applikationer
Användning med hög belastning sliter på delar snabbt. Silikonelastomerer går sönder efter 10 000 till 50 000 slagcykler. TPU presterar bättre med draghållfasthet över 40 MPa och bättre nötningsbeständighet. OMRON TPU med förstärkt fibernät hanterar krafter över 100 N och håller upp till 40 % längre. ISO/TS 15066 kräver stabil prestanda över minst 100 000 slagcykler. Välj material med hög rivhållfasthet och utmattningsbeständighet.
Miljöbeständighet (fuktighet, temperatur, UV)
Vårdrobotar arbetar under många olika förhållanden. Fuktighet gör att vissa material sväller och bryts ner. UV-ljus bryter ner andra. Skyddande beläggningar och inkapsling hjälper till. Detsamma gäller självläkande material som reparerar små skador på egen hand.
Tillverkningsprocesser för komponenter till vårdrobotar
Hur du bygger din robots delar påverkar kostnad, precision och hastighet till marknaden. Varje tillverkningsprocess har styrkor för olika jobb. Låt oss gå igenom de viktigaste metoderna och var de passar bäst.
CNC-bearbetning för precisionsmetalldelar
CNC-bearbetning är fortfarande det bästa valet för delar som kräver snäva dimensioner och starka material. Det fungerar bra för strukturella ramar, fogar och fästen som hanterar upprepade belastningar utan att förskjutas.
Användningsområden: Strukturramar, fogar och fästen
Din robots ram bär vikten. Lederna styr rörelsen. Fästen håller sensorer och ställdon på plats. Dessa delar behöver styvhet och stabilitet. CNC-bearbetning levererar det. Du kan skära rostfritt stål 17-4 PH eller Ti-6Al-4V med hög repeterbarhet. Femaxliga maskiner skapar komplexa geometrier i en uppställning. Det eliminerar fel från flera fastspänningar. Processen stöder gängade hål, styrstiftsplaceringar och lagerfickor som andra metoder inte kan matcha.
Uppnåeliga toleranser och ytbehandlingar
Här är en titt på vad CNC-bearbetning åstadkommer för robotdelar:
| Bearbetningsoperation / Funktion | Uppnåelig tolerans / ytfinish |
| Allmän fräsning | ± 0.01 mm |
| Precisionssvarvning och femaxligt arbete | ±0.005 mm eller snävare |
| Lagersäten och tätningsytor | Ra 0.4–0.8 ytjämnhet |
| Kritiska robotfunktioner (med linjära skalor och maskininbyggd probning) | ±0.002–0.005 mm |
| Servomotor- och pulsgivarhus (koncentricitet) | ≤0.01 mm TIR |
| Harmonisk driven flexspline tunnväggig rundhet | ≤0.005 mm |
| Reducerspel | ≤1 bågminut |
| GD&T cylindricitetsanrop | ⌭0.004 mm |
| GD&T-koncentricitetsanrop | ◎0.005 mm |
| Repeterbar rörelse — kirurgiska robotar | ≤0.01 mm |
| Volymproduktionens kritiska dimensioner | Cpk ≥ 1.33 med provtagning till AQL 1.0 |
Standardytjämnheten för plana ytor ligger på 63 mikrotum. Böjda ytor blir 125 mikrotum eller bättre. Lätt pärlblästring förbättrar kosmetiska ytor. Vanliga GD&T-kontroller som sann position, planhet och vinkelräthet gäller. Precisionen från CNC-bearbetning stöder den noggrannhet som robotsystem kräver.
För volymproduktion kombinerar NOBLE (en ledande tillverkare i Kina) CNC-bearbetning för högprecisionskomponenter med andra tillverkningsprocesser för att kontrollera kostnaderna. Deras tillverkningsexpertis hjälper kunder att snabbt gå från prototyp till massproduktion. Denna integrerade metod är central för modern tillverkning av robotar.
Tillverkningsprocesser för delar till vätskehanteringsrobotar
Delar för vätskehanteringsrobotar behöver särskild omsorg. Dessa komponenter kommer i kontakt med vätskor, måste täta tätt och motstå korrosion. Två viktiga tillverkningsprocesser hanterar dessa behov: laserskärning med svetsning och övergjutning för tätningar. Att välja rätt tillverkningsprocesser för vätskehanteringsrobotar påverkar direkt hur väl slutmonteringen presterar i verklig användning.
Laserskärning och svetsning för vätskebanor
Vätskebanorna måste vara släta och läckagefria. Laserskärning och bockning skapar exakta kanaler i plåt. Lasern ger rena kanter utan grader. Svetsning sammanfogar sektioner utan att tillsätta material som kan fånga rester. Rostfritt stål motstår korrosion från reagenser och rengöringslösningar här. Enheten förblir rengörbar och kemiskt säker. Det är viktigt för vätskehanteringssystem som kör diagnostiska tester eller läkemedelsberedning. Dessa vätskehanteringsmaskiner behöver hög tillförlitlighet över tusentals cykler.
Övergjutning och insatsgjutning för tätningar och kontakter
Tätningar och kontakter använder ofta två material. Övergjutning binder en mjuk elastomer på ett styvt substrat. Det mjuka lagret skapar tätningen. Den styva delen ger struktur och monteringspunkter. Insatsgjutning placerar en förformad metall- eller plastinsats i formen och injicerar sedan material runt den. Detta ger dig gängade insatser, elektriska kontakter eller sensorhus med integrerad tätning. Dessa tillverkningsprocesser minskar monteringsstegen och förbättrar tillförlitligheten för vätskehanteringsrobotdelar som förblir kontamineringsfria under många cykler. För automatiserad vätskehantering är tätningsintegriteten avgörande. Det bibehåller noggrannhet och förhindrar korskontaminering i arbetsflöden med hög genomströmning.
Viktig tillverkning för robotik: Injektion, plåt och additiv
Utöver CNC- och vätskehanteringsprocesser kompletterar ytterligare tre metoder tillverkningen för robotik.
Formsprutning för plastkomponenter i hög volym
Formsprutning är ett utmärkt val när man behöver tusentals identiska plastdelar. Kapslingar, lock och fästen fungerar alla bra. Den initiala verktygskostnaden är hög, men kostnaden per del sjunker snabbt vid hög volym. Man lägger till snäppfästen, gångjärn och monteringsbossor direkt i formen. Det sparar monteringstid. Tekniska plaster som ABS, polykarbonat och nylon ger god slagtålighet och kosmetisk finish. Medicinska varianter ger biokompatibilitet där det behövs. Denna process stöder volymbehovet för robotautomationsdelar.
Plåttillverkning för chassin och stödkonstruktioner
Plåt utgör ryggraden i många robotsystem. Laserskärning, bockning och svetsning förvandlar platt metall till styva ramar. Processen är snabb och kostnadseffektiv för låga till medelstora volymer. Du förstärker högbelastade områden med kilar eller formade ribbor. Platta paneler gör det enkelt att montera elektronik, kablar och sensorer. NOBLEs plåttjänster inkluderar laserskärning och bockning, sedan svetsning och ytbehandling. Detta skapar ett starkt och lätt chassi för din robot.
DMLS och 3D-utskrift för komplexa geometrier och prototyper
Direkt metalllasersintring (DMLS) och 3D-utskrift erbjuder designfrihet som bearbetning inte kan matcha. Du skriver ut komplexa interna kanaler, organiska former och gitterstrukturer. Dessa funktioner stöder konform kylning, lättviktning och delkonsolidering.
Den viktigaste styrkan med 3D-utskrift av metall är dess förmåga att skapa delar med komplexa och optimerade geometrier. Det betyder att det är idealiskt för tillverkning av högpresterande delar.
För prototyper låter 3D-utskrift dig iterera snabbt utan förseningar i verktygsframställningen. Du testar passform, funktion och montering innan produktionsverktygen sätts igång. För slutanvändningsdelar minskar DMLS antalet komponenter i en montering. Flera maskinbearbetade delar kombineras till en tryckt del som är starkare och lättare. Detta passar trender inom modern tillverkning för robotik, där komplexitet inte ökar kostnaden. Precisionen från DMLS stöder den noggrannhet som krävs av avancerade robotsystem. Dessa additiva metoder är viktiga verktyg inom tillverkning för robotik.
Material för komponenter för vårdrobotar
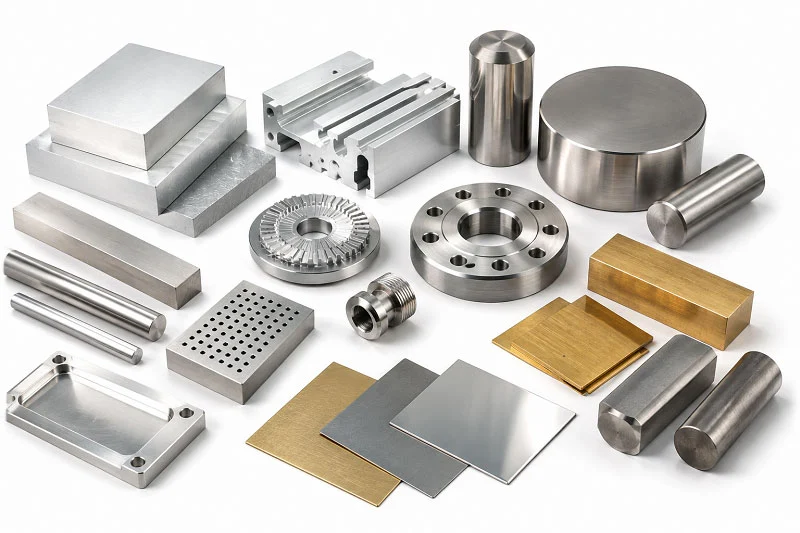
Att välja rätt material för dina vårdrobotkomponenter påverkar allt som kommer härnäst. Det förändrar hur länge delarna håller, hur väl de hanterar kemikalier och hur mycket du spenderar. Vissa delar måste vara mycket starka. Andra behöver låg friktion eller vara säkra för kroppen. Låt oss titta på de viktigaste materialfamiljerna och var var och en fungerar bäst.
Delar för vätskehanteringsrobotar: Materialval
Delar för vätskehanteringsrobotar har hårda krav. De kommer i kontakt med reagenser, lösningsmedel och biologiska prover. De måste motstå korrosion. De får inte läcka kemikalier in i vätskor. Och de behöver ofta låg friktion för att vätskor ska flyta smidigt. Tre materialfamiljer är ledande inom detta område: PTFE, PEEK och 316L rostfritt stål. Var och en har olika styrkor.
Rostfritt stål för korrosionsbeständighet i vätskekontakt
316L rostfritt stål är känt för sin korrosionsbeständighet. Dess molybdeninnehåll skyddar mot klorider, salter och industrikemikalier. Det kan hantera blekmedel, perättiksyra och förångad väteperoxid utan att brytas ner. Det gör det till ett utmärkt val för nålar som kommer i kontakt med kroppsvätskor. Det fungerar också bra för delar som genomgår upprepad sterilisering. Elasticitetsmodulen är 193 GPa, ungefär tre gånger styvare än aluminium. Den styvheten hindrar precisionsnåldelar från att böjas under användning. När hygienreglerna är strikta ger 316L rostfritt stål pålitlig prestanda för robotdelar som hanterar vätskor.
Tekniska plaster för lågfriktionsvätskebanor
PTFE och PEEK erbjuder olika fördelar vid vätskekontakt. PTFE motstår nästan alla kemikalier. Inget vanligt laboratoriereagens bryter ner det. Dess friktion är mycket låg och det har non-stick egenskaper. Det gör det utmärkt för tätningar, munstycken och statiskt utsatta, våta delar. Nackdelen? PTFE har låg draghållfasthet, mellan 20 och 35 MPa. Det deformeras under tryck, så det kan inte bära strukturella belastningar. PEEK fyller det gapet. Det har hög draghållfasthet, cirka 90 till 100 MPa. Det håller sin form under konstant tryck. PEEK motstår de flesta organiska och vattenbaserade vätskor, även om stark svavelsyra och vissa halogener kan skada det. För rörliga delar som behöver snäva toleranser fungerar PEEK bra. För kemikalietillförselsystem och tätningar som utsätts för starka reagens är PTFE det säkrare valet. Dessa två plaster fungerar tillsammans i vätskehanteringssystem där både kemisk säkerhet och mekanisk hållfasthet är viktiga.
Här är en snabb jämförelse av dessa tre material för delar till vätskehanteringsrobotar:
| Material | Korrosion/kemisk resistens | Friktions- och non-stick-egenskaper | Mekanisk styrka | Bästa användning i vätskehanteringsrobotar |
| PTFE | Motstår nästan alla kemikalier; inget vanligt laboratoriereagens bryter ner det | Mycket låg friktion och non-stick | Låg draghållfasthet (20–35 MPa); deformeras under tryck | Kemiska leveranssystem, tätningar och spetsar som exponeras för aggressiva reagenser |
| TITT | Motstår de flesta organiska och vattenbaserade vätskor; skadas av stark svavelsyra och vissa halogener | Bra för rörliga delar som kräver snäva toleranser | Hög draghållfasthet (90–100 MPa); håller formen under konstant tryck | Strukturella robotarmar, positioneringsfixturer och rörliga delar med hög belastning |
| 316L Rostfritt stål | Enastående korrosionsbeständighet; molybden skyddar mot klorider, salter och industrikemikalier | Inte känd för låg friktion | Elasticitetsmodul 193 GPa (cirka 3 gånger styvare än aluminium) | Nålar som vidrör kroppsvätskor, delar som genomgår sterilisering |
Höghållfasta metaller: 17‑4 PH och Ti‑6Al‑4V
När din robot behöver metalldelar som bär tunga belastningar eller motstår slitage, tänker man på två legeringar: rostfritt stål 17-4 PH och titan Ti-6Al-4V. Båda fungerar bra med CNC-bearbetning och DMLS. Båda erbjuder utmärkt korrosionsbeständighet. Men de skiljer sig åt i styrka, hårdhet och bearbetbarhet.
Mekaniska egenskaper och bearbetbarhet
Rostfritt stål 17-4 PH har imponerande siffror. I H900-tillstånd når dess draghållfasthet 1275 MPa. Sträckgränsen når 1060 MPa. Böjhållfastheten stiger till 1380 MPa. Elasticitetsmodulen ligger på 200 GPa. Hårdheten mäter 38 HRC. Brottöjningen är 10 procent. Densiteten är 7.75 g/cm³. Vid bearbetning har ytjämnheten en Ra på 1.0 µm. Dessa egenskaper gör 17-4 PH till en stark kandidat för strukturella ramar, fogar och fästen i komponenter till vårdrobotar.
Ti-6Al-4V erbjuder en annan profil. Dess draghållfasthet varierar från 936 till 1014 MPa, beroende på orientering och placering. Duktiliteten varierar också. Vid testning vinkelrätt mot deponeringslager ligger duktiliteten på 14 till 21 procent. Parallellt med lagren sjunker den till 6 till 11 procent. Elasticitetsmodulen är 110 GPa. Hårdheten ligger mellan 302 och 340 HB i glödgad stångform. Maximal driftstemperatur når 315 °C. Betatransus ligger på cirka 999 °C.
Bearbetbarheten skiljer dessa två legeringar åt. 17-4 PH bearbetar bra med rätt tillvägagångssätt. Använd vassa, flerskiktade TiAlN- eller PVD-belagda hårdmetallverktyg med positiva spånvinklar. Detta minskar skärkrafterna. Keramiskt belagda skärskär fungerar bra för svarvning, särskilt i H900-tillstånd. De avleder värme och förlänger verktygens livslängd. Bibehåll stabila matningar och hastigheter för att undvika deformationshärdning. Tillräcklig kylning bevarar dimensionsnoggrannheten. H900-tillståndet för topphårdhet gör bearbetningen svårare. Verktygsslitaget ökar om parametrarna ändras.
Ti-6Al-4V är tuffare att bearbeta. Dess värmeledningsförmåga är endast 6.7 W/m·K. Det är ungefär 25 gånger lägre än 6061 aluminium och sex gånger lägre än 4140 stål. Värmen koncentreras vid skäreggen. Eggspåbyggnad bildas. Deformationshärdning sker. Grovbearbetningshastigheterna bör börja vid 80 till 120 SFM (24 till 37 m/min). Kylvätsketrycket måste överstiga 500 psi (35 bar). Spånbelastningen bör ligga på eller över 0.002 tum/tand (0.05 mm/tand). Dessa parametrar förhindrar deformationshärdning och håller skärningen stabil.
Ytbehandlingar mot slitage och korrosion
Ytbehandlingar förlänger livslängden på metalldelar. Rätt val beror på tillämpningen. Här är en guide:
| Krav | Rekommenderad ytbehandling |
| Högt slitage/utmattning | Kulblästring kombinerat med PVD- eller DLC-beläggning |
| Utomhus-/korrosionsexponering | Pulverlackering plus anodisering eller passivering |
| Kosmetiska och lättviktsbehov | anodisering |
| Kontakt med livsmedel eller läkemedel | Passivering eller elektropolering |
| Områden med hög värme | Hårdkrom eller keramisk beläggning |
Passivering använder salpetersyra eller citronsyra. Den avlägsnar fritt järn och bildar ett passivt kromoxidlager. Detta ger utmärkt korrosionsbeständighet. Den passar livsmedelsklassade robotar, medicinska cobotar, utomhusenheter och leder. Anodisering (typ II och III) fungerar på aluminiumprofiler och böjda eller stansade delar. Den skapar ett hårt, slitstarkt oxidlager. Fördelarna inkluderar korrosionsbeständighet, elektrisk isolering och estetiska färgalternativ. Den passar chassiskenor, höljen, fästen, sensorfästen och armar. PVD- och CVD-beläggningar som TiN, TiAlN och DLC appliceras på kugghjul, axlar och glidytor. De är extremt hårda (2 000–3 000 HV), har låg friktion och motstår slitage. Kuggtänder, lagertappar, glidleder och ändeffektorer gynnas mest.
Inom medicintekniska produkter uppfyller ytbehandlingar strikta krav på biokompatibilitet och korrosionsbeständighet. Anodisering av implantat bildar en aluminiumoxidfilm med god biokompatibilitet. Detta minskar negativa reaktioner med mänsklig vävnad. Mikrobågoxidation producerar keramiska beläggningsskikt med utmärkt slitstyrka och biokompatibilitet. Det passar medicintekniska produkter som proteser.
Tekniska plaster för kapslingar och strukturella komponenter
Inte alla delar behöver metall. Kapslingar, lock och fästen fungerar ofta bättre i tekniska plaster. Dessa material minskar vikten, motstår stötar och erbjuder kosmetisk flexibilitet. De kostar också mindre än maskinbearbetad metall i volym.
ABS, polykarbonat och nylon: Slaghållfasthet och kosmetisk finish
ABS är arbetshästen. Den erbjuder god slagtålighet och tål färg, textur och färg väl. Polykarbonat ger överlägsen slagtålighet. Det klarar även högre temperaturer. Nylon ger utmärkt slitstyrka och kemikaliebeständighet. Det fungerar bra för kugghjul, lager och strukturklämmor. Varje plast har sin plats i robotdesign. ABS passar för kosmetiska skydd och höljen. Polykarbonat passar delar som behöver klarhet eller hög slagtålighet. Nylon hanterar rörliga delar som skaver eller glider.
Livsmedelsklassade och medicinskt klassade varianter
Standardplaster kanske inte uppfyller säkerhetsreglerna. Livsmedels- och medicinskt godkända varianter fyller den luckan. Dessa material klarar biokompatibilitetstester. De motstår upprepad rengöring. De läcker inte ut skadliga kemikalier. Medicinskt godkänt ABS och polykarbonat är vanliga i vårdrobotkomponenter som vidrör patienter eller sitter i sterila fält. Livsmedelsgodkänt nylon används i vätskehanteringsmaskiner som bereder läkemedel eller hanterar prover. Kontrollera alltid materialcertifikatet. Det ska bekräfta överensstämmelse med ISO 10993 eller FDA:s regler för livsmedelskontakt.
Designöverväganden för komponenter till vårdrobotar
Tillverkningsbegränsningar och delgeometri
Utkastvinklar, väggtjocklek och underskärningar
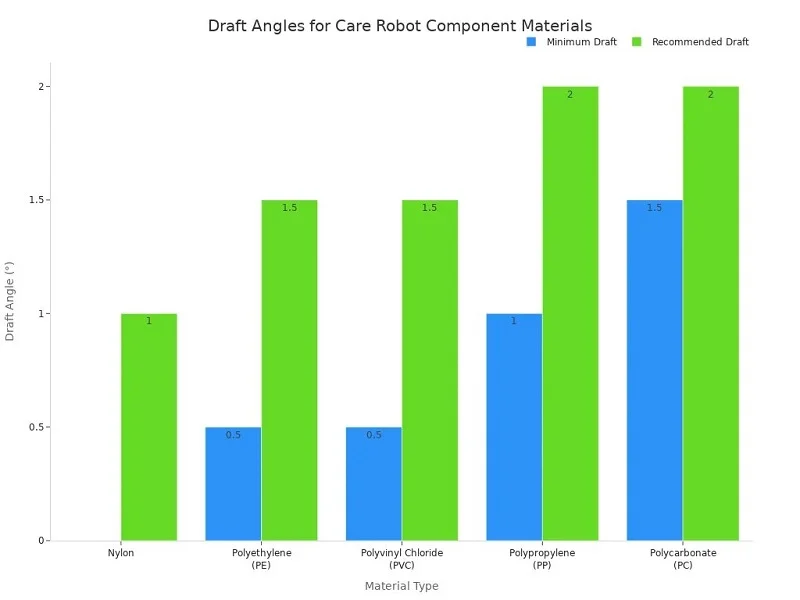
Dragvinklar är viktiga för gjutna delar. De hjälper delarna att komma ut ur formen utan skrapmärken. Nylon behöver inget minsta drag, men en grad fungerar bäst. Polykarbonat behöver minst 1.5 grader, och två grader är bättre. Texturerade ytor behöver mer drag eftersom textur skapar små underskärningar. En bra regel är att lägga till 1.5 grader drag för varje 0.001 tum texturdjup.
Väggtjockleken varierar beroende på hur djup en funktion är. En 0.25 cm djup funktion behöver 0.040 cm vägg och 0.5 graders djupgående. Vid fem cm djup behöver du över 0.100 cm vägg och två grader. Avrunda alla kanter med invändiga avrundningar minst 0.5 gånger väggtjockleken. Yttre avrundningar bör nå 1.5 gånger väggtjockleken.
Optimering för CNC, formsprutning eller plåtbearbetning
Varje process har sina egna regler. CNC hanterar snäva toleranser utan dragvinklar. Formsprutning behöver drag och jämna väggar. Plåt fungerar bäst med enkla böjar och stabila radier. Välj din process tidigt. Det valet formar din geometri och sparar tid för omdesign senare.
Montering och sammanfogningsmetoder
Fästelement, svetsning och limning
Fästelement gör monteringen enkel att ta isär. Svetsning skapar permanenta, starka fogar. Limning sprider spänningen över ett större område. Varje metod passar olika komponenter i vårdrobotar. Använd fästelement där du behöver nå delar för service. Svetsa konstruktionsramar som aldrig går isär.
Modulär design för servicevänlighet
Modulär design håller slitage och smuts samlat på ett ställe. Du kan byta ut ett rörelseelement utan att röra vid ramen. Standardfästen och kontakter förkortar reparationstiden. Testpunkter och felkoder vägleder servicebeslut utan gissningar. Om en billig slitdel tvingar dig att ta bort en högvärdig enhet är designen inte tillräckligt servicevänlig.
Kostnadsoptimering och materialval
Balansera materialkostnad med prestandabehov
Lätta kompositer minskar vikt och energiförbrukning. Höghållfasta legeringar som titan och aluminium hanterar lastbärande jobb. Avancerade polymerer fungerar för höljen och icke-strukturella delar. Hybridsystem kombinerar metaller för högbelastade områden med kompositer för viktkänsliga sektioner. Regional efterfrågan spelar också roll. Asiatiska marknader prioriterar kostnaden, medan nordamerikanska marknader fokuserar på prestanda.
Minimera avfall med nära-netto-formprocesser
Processer med nära slutform minskar kassation. DMLS och 3D-utskrift tillverkar delar nära slutformen. Det minskar materialspill och bearbetningstid. Principer för design för tillverkningsbarhet vägleder dessa val. De hjälper dig att balansera snäva toleranser med produktionskostnader. Bra design håller snäva toleranser där de är viktiga och mildrar dem på andra ställen.
Anpassade kontra standardkomponenter för vårdrobotar
För varje komponent i vårdroboten har du ett val att göra. Ska du designa en specialanpassad del? Eller väljer du ett standardalternativ ? Din tidslinje, budget och slutliga prestanda beror alla på detta svar.
När man ska välja specialtillverkning
Unika geometrier, patentskyddade designer eller snäva toleranser
Vissa delar finns helt enkelt inte i någon katalog. Kanske behöver din robotarm ett speciellt monteringsfäste. Kanske har din ändeffektor en form som ingen standarddel kan passa i. Kanske behöver du snäva toleranser för en nyckelkoppling – plus eller minus 0.005 mm som standardlager inte kan lova. Specialtillverkning är ditt enda alternativ i dessa fall. Specialtillverkade precisionsdelar låter dig kontrollera varje dimension och material. Du får exakt vad din design kräver. Specialtillverkning skyddar också din immateriella egendom. Standarddelar visar upp din designstrategi för konkurrenterna. Specialtillverkade delar skyddar dina idéer inom ditt eget företag.
Högvolymsproduktion med dedikerade verktyg
Volym förändrar matematiken på ett stort sätt. För låga volymer fungerar CNC-bearbetning bra. Företag som NOBLE erbjuder dessa tjänster för prototyptillverkning. Men när du behöver tusentals identiska vårdrobotkomponenter förändrar formsprutning kostnadsbilden. Verktyg i förskott kostar mycket. Kostnaden per del sjunker snabbt i stor skala. Dedikerade verktyg betalar sig själva över tid. Varje del blir likadan. Den konsekvensen är viktig för säkerhetskritiska vårdrobotkomponenter som måste fungera på samma sätt varje cykel.
Utnyttja standardkomponenter för snabbare utveckling
Lager, fästelement och sensorhus
Standardkomponenter sparar månader av utvecklingstid. Lager, fästelement och sensorhus finns redan i tusentals storlekar. Du väljer en från en katalog. Sensorlager ger idag realtidsdata om belastning och slitage. En stor biltillverkare såg en minskning av underhållskostnaderna med 25 % efter att ha lagt till sensorlager. SKF- och Schaeffler-implementeringar minskar stilleståndstiden med upp till 30 %. Den informationen hjälper dig att bygga smartare komponenter till vårdrobotar. Konfigurerbara standardkomponenter minskar den tekniska arbetsinsatsen. Standardlager och axlar eliminerar verktygskostnaderna helt. De låter dig testa och iterera snabbt under prototypframställning.
Minska ledtider och initiala investeringar
Ledtiden är viktig när du rusar ut på marknaden. Ett standardlager levereras på några dagar. En specialbyggd komponent tar veckor eller månader. Du sparar designtid, väntetider på verktyg och testcykler. Din initiala investering förblir lägre. Du lanserar en minimalt lönsam robot, testar den ute i fält och uppgraderar senare. Standardkomponenter använder beprövade designer som andra redan har validerat. Det minskar din tekniska risk avsevärt.
Balansera prestanda, ledtid och budget
Beslutsmatris för hybridmetoder
De flesta framgångsrika robotar använder en smart mix. Kritiska strukturella delar kan vara specialanpassade. Lager och fästelement förblir standardiserade . Denna hybridmetod ger dig det bästa av två världar. Du får specialanpassad precision där noggrannheten är viktigast. Du får standardbesparingar där standarddelar fungerar bra. En enkel beslutsmatris hjälper dig att välja:
- Om delen har patentskyddad design eller behov snäva toleranser, gå anpassad
- Om delen har standardstorlek och funktion, gå direkt från hyllan
Den balansen håller din budget under kontroll. NOBLEs tjänster stöder denna hybridmetod väl. Deras Smart Manufacturing-avdelning erbjuder specialanpassad formsprutning vid sidan av standardplåttillverkning. Du utvecklar dina specialtillverkade komponenter och standarddelar under ett och samma tak.
Validera standarddelar för belastnings- och säkerhetskrav
Ett standardlager kan se rätt ut på pappret. Du måste validera det för dina specifika belastningsförhållanden. Kontrollera nominell belastning, hastighetsgräns och temperaturområde. Kör en säkerhetsfaktoranalys för din applikation. Se till att delen uppfyller ISO 13485 eller IEC 60601 om den monteras i en medicinsk robot. Anta aldrig att en katalogdel uppfyller dina behov bara för att den passar fysiskt. Testa den under verkliga driftsförhållanden. Om den klarar det sparar du tid och pengar. Om den misslyckas, konstruera om och välj specialanpassad. Den balansen – specialanpassad där det räknas, standard där det inte gör det – ger dig den snabbaste vägen till en pålitlig vårdrobot.
Att arbeta med NOBLE för vårdrobotkomponenter

Komplett metall- och plastbearbetning
CNC, formsprutning och plåtbearbetning
NOBLE tar hand om både metall- och plastkomponenter för robotvård på ett och samma ställe. Deras CNC-bearbetning ger dig de snäva toleranser som dina fogar och fästen kräver. Formsprutning hanterar dina behov av inkapsling och lock när du tillverkar många delar. Plåtarbeten bygger starka chassin och stödramar. Du behöver inte hantera tre olika leverantörer eller leta efter saknade delar. Ett team driver hela bygget.
Övergjutning och DMLS för komplexa sammansättningar
Vissa delar behöver mer än en metod. Övergjutning fäster mjuka tätningar på styva kontakter. DMLS trycker komplexa metallformer som bearbetning inte kan göra. NOBLE använder dessa metoder tillsammans med sina huvudtjänster. Det innebär att din flermaterialmontering anländer som en färdig enhet. Du undviker koordineringsproblem och leveransförseningar.
Kvalitetscertifieringar: ISO 9001:2015 och ISO 13485:2016
Strikt kvalitetsstyrning för säkra och tillförlitliga komponenter
NOBLE har ISO 9001:2015 och ISO 13485:2016. Den första täcker allmän kvalitetsledning. Den andra gäller direkt medicintekniska produkter. Dessa kvalitetscertifieringar är viktiga när din vårdrobot vidrör patienter. Varje process följer skriftliga procedurer. Varje del uppfyller samma standard, batch efter batch.
Spårbarhet och dokumentation för revisioner
Revisioner går smidigare när din leverantör för goda register. NOBLE tillhandahåller dokumentation för efterlevnad och spårbarhet som en del av sina kvalitetstjänster. De hanterar även PPAP- och APQP-pappersarbete. Du får de materialcertifikat, inspektionsrapporter och processregister du behöver. Det dokumentet skyddar dig under myndighetsgranskningar.
Fullständig support från design till montering
Teknisk granskning för DFM och DFA
Bra design för tillverkningsbarhet börjar tidigt. NOBLEs ingenjörsteam kontrollerar dina ritningar innan de skär i metall. De påpekar funktioner som ökar kostnaden eller orsakar defekter. Deras CAE-samarbete omfattar toleransuppsättningar och monteringskontroller. Du hittar problem på skärmen, inte på produktionsgolvet.
Prototypframtagning, produktion och slutlig integration under ett tak
NOBLE hjälper dig från första idé till slutlig konstruktion. Deras tekniska tjänster inkluderar produkt- och systemdesign, 3D-modellering och digitala tvillingar. På tillverkningssidan hanterar de CNC-programmering, verktyg, fixturer och processplanering. Kvalitetstjänster inkluderar CMM-programmering, skanning och mätteknik. Denna fullservicemodell håller ditt robotprojekt igång. Du får en partner för prototypframtagning, produktion och integration. Det sparar tid och håller dina robotsystem konsekventa från början till slut.
Att välja metoder och material för komponenter till vårdrobotar innebär att balansera säkerhet, precision, hållbarhet och kostnad. Inget enda svar fungerar för varje del. En blandning av båda metoderna fungerar oftast bäst. Välj specialanpassad utrustning för kritiska fogar och strukturella ramar där snäva toleranser är viktiga. Välj standardlager, fästelement och sensorhus för att spara tid och pengar. Denna blandning ger dig precision där det räknas och besparingar där det inte gör det. Du minskar också ledtiden och sänker dina initiala kostnader. Redo att gå vidare? Prata med NOBLEs ingenjörer för en designgranskning. De hjälper dig att balansera specialanpassat arbete med standardalternativ. Begär en offert idag och få dina vårdrobotkomponenter byggda rätt.
Vanliga frågor om komponenter för vårdrobotar
Vilka toleranser behöver vårdrobotkomponenter för rörliga leder?
Ledprecisionen styr hur noggrann roboten är. De flesta leder behöver toleranser på plus eller minus 0.01 mm, vilket är IT5- eller IT6-kvalitet. Ytfinishen bör vara under Ra 0.8 mikrometer. Femaxlig bearbetning kan hålla plus eller minus 0.005 till 0.01 mm. Lagerhål använder H6- eller H7-passningar. Dessa siffror säkerställer rörelsen jämn och repeterbar.
Vilka metaller fungerar bäst för komponenter till strukturvårdsrobotar?
Rostfritt stål 17-4 PH och Ti-6Al-4V är de bästa valen. I H900-tillståndet når 17-4 PH en draghållfasthet på 1275 MPa och en hårdhet på 38 HRC. Ti-6Al-4V har en lägre elasticitetsmodul på 110 GPa och en maximal driftstemperatur på 315 °C. Båda fungerar bra med CNC-bearbetning och DMLS.
Varför är biokompatibilitet viktigt för komponenter i vårdrobotar?
Ingen del som vidrör en patient får orsaka negativa reaktioner. Rostfritt stål 17-4 PH och Ti-6Al-4V klarar båda biokompatibilitetstester. De klarar också upprepad sterilisering utan att bli svagare. Medicinskt klassade plaster som ABS och polykarbonat gör samma jobb för kapslingar och lock.
När ska jag välja formsprutning framför CNC-bearbetning?
Volymen avgör detta. CNC-bearbetning fungerar bra för prototyper och små serier. Formsprutning vinner när du behöver tusentals identiska plastdelar. Verktyg kostar mycket i förskott, men kostnaden per del sjunker snabbt i stor skala. Du får också snäppfästen och monteringsbossar inbyggda direkt i formen.
Vad skiljer delar till vätskehanteringsrobotar från andra komponenter?
Dessa delar kommer i kontakt med vätskor, så de måste täta tätt och motstå korrosion. PTFE hanterar nästan alla kemikalier men har låg draghållfasthet. PEEK behåller sin form under tryck. Rostfritt stål 316L motstår klorider och salter. Lasersvetsning och övergjutning håller vätskebanorna rena och läckagefria.
Hur vet jag om en standarddel fungerar säkert?
Anta aldrig att en katalogdel uppfyller dina behov bara för att den passar. Kontrollera nominell belastning, hastighetsgräns och temperaturområde. Kör en säkerhetsfaktoranalys för din applikation. Bekräfta att den uppfyller ISO 13485 eller IEC 60601 om den används i en medicinsk robot. Testa den under verkliga förhållanden.
Vilka certifieringar bör en leverantör av komponenter till vårdrobotar inneha?
Leta efter ISO 9001:2015 och ISO 13485:2016. Den första täcker allmän kvalitetsledning. Den andra gäller direkt för medicintekniska produkter. Tillsammans betyder de skriftliga rutiner, konsekvens från batch till batch och den spårbarhetsdokumentation du behöver under myndighetsrevisioner.
Kan en och samma leverantör hantera både anpassade och standardkomponenter för vårdrobotar?
Ja, och det sparar tid. En hybridmetod fungerar bäst: specialtillverkning för kritiska leder och ramar, standardlager och fästelement överallt annars. NOBLE stöder detta under ett tak med CNC, formsprutning, plåt, övergjutning och DMLS. Du undviker att jonglera med flera leverantörer.






