
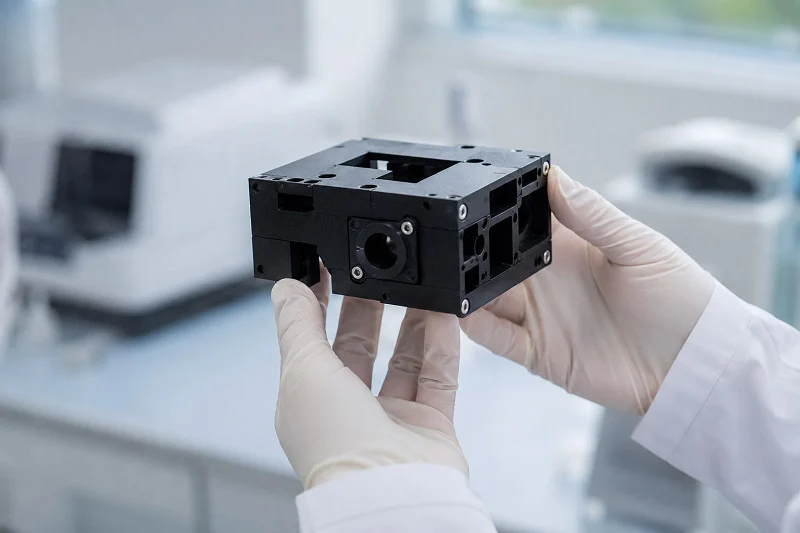
PCR-utrustningens hölje till ett PCR-instrument skyddar känsliga optiska och termiska komponenter. Vad är ett CNC PCR-hölje? Många utvecklare föredrar CNC-bearbetning för dess precision, materialmångsidighet och hastighet under produktionen. Denna CNC-process fungerar för både prototypframställning och produktion. PCR-utrustningens hölje kräver hög noggrannhet. Vår guide täcker materialval, designregler, kostnadsfaktorer, kvalitetskontroll och val av partner. Höljet till en PCR-maskin måste vara pålitligt. CNC-tillverkning ger jämn kvalitet på höljet. CNC-bearbetningsprocessen kräver skicklighet. Utrustningen måste vara stark. CNC-teknik säkerställer noggrannhet. Höljet måste tåla cyklerna. Högkvalitativ utrustning är avgörande.
Viktiga krav för CNC PCR-hölje
EMC och skärmningsöverväganden
En PCR-maskin arbetar i ett hektiskt laboratorium. Den får inte fånga upp eller skicka ut störningar. PCR-utrustningens hölje är den första försvarslinjen. Ett bra hölje behöver täta skarvar för skärmning. Det blockerar elektromagnetiska fält. CNC-bearbetning skapar dessa täta skarvar. Ett metallhölje fungerar som en Faradays bur. Små mellanrum kan förstöra skärmningen. CNC ger dig precisionen för att stänga dessa mellanrum. Enheten behöver också korrekt jordning. Bearbetning säkerställer att delarna vidrör varandra jämnt. Detta skapar en pålitlig skärmning. Utan precisionsbearbetning uppstår mellanrum. Dessa mellanrum släpper igenom störningar. Resultatet är otillförlitliga testdata. För ett CNC PCR-hölje påverkar bearbetningskvaliteten direkt hur bra skärmen fungerar.
Biokompatibilitet (ISO 10993) och elsäkerhet
PCR-utrustning vidrör biologiska prover. Höljet kan vidröra huden. Materialen måste uppfylla ISO 10993. Den standarden omfattar flera tester. Cytotoxicitetskontroller för att kontrollera om material skadar celler. Sensibiliseringskontroller för allergiska reaktioner. Irritationstester för hudkontaktreaktioner. Dessa säkerhetsregler krävs. Medicintekniska produkter måste följa föreskrifter. Höljet skyddar användare från elektriska stötar. Det måste stoppa strömläckage. CNC-bearbetning kontrollerar väggtjockleken. Det är viktigt för isoleringen. Elsäkerhet lägger till ytterligare ett lager. Designen sätter operatörens säkerhet i första rummet. Bearbetning skapar släta ytor. Släta ytor är lättare att rengöra. De minskar risken för kontaminering. Enheten måste förhindra kontaminering. Kontaminering kan förstöra testresultat. Läkemedelsindustrin behöver denna renhetsnivå.
Värmeavledning och termisk cyklingsmotstånd
Det är här PCR blir tufft. Maskinen cyklar från 4 °C till 95 °C. Höljet får inte skeva sig. Det får inte gå sönder under tusentals cykler. Kemisk resistens är också viktig. Laboratorier använder etanol och blekmedel. Materialet måste motstå dessa kemikalier. Värmeavledning är en stor utmaning. Termoblocket måste överföra värme snabbt. Detta påverkar PCR-cykeltiderna. Olika alternativ presterar olika:
| Material | Värmeledningsförmåga (W/mK) | Anmärkningar om prestanda |
| Silver (Ag) | 429 | Högsta värmeledningsförmåga; möjliggör uppvärmningshastigheter upp till 8 °C/s och kylningshastigheter upp till 5.5 °C/s. |
| Koppar (Cu) | 401 | Hög värmeledningsförmåga, ett gångbart alternativ till silver. |
| Guld (Au) | 315 | Hög värmeledningsförmåga men mindre vanligt på grund av kostnaden. |
| Aluminium (Al) | ~ 205 | Lägre än silver men har liknande volymetrisk värmekapacitet, vilket leder till liknande uppvärmningsbeteende under 100 °C. |
| Krom (Cr) | 94 | Lägre värmeledningsförmåga, vilket resulterar i långsammare termisk respons. |
| Al₂O₃ (keramik) | 35 | Låg termisk diffusivitet leder till långsamma uppvärmningshastigheter och långsamt avklingande av temperaturgradienter. |
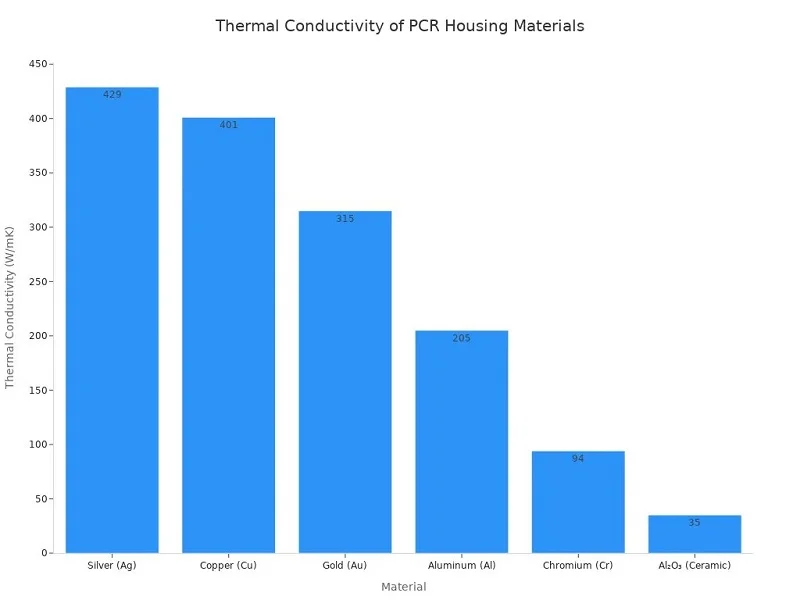
Tillverkare använder silverblock eftersom deras betydligt högre värmeledningsförmåga jämfört med aluminium möjliggör snabbare uppvärmnings- (upp till 8 °C/s) och kylnings- (upp till 5.5 °C/s) hastigheter, vilket direkt minskar PCR-cykeltiderna.
Materialvalet för kylblocket påverkar direkt prestandan. Silver har bäst värmeledningsförmåga. Men det kostar mycket. Aluminium erbjuder en bra balans. Det kostar mindre och fungerar långt under 100 °C. Höljet måste också hantera värme. Det ska inte leda värme till användaren. CNC möjliggör exakta kylflänskonstruktioner. Flänsar och kanaler kan bearbetas direkt i delen. Detta förbättrar värmeavledningen. Höljet måste dra bort värme från känsliga delar. Det måste motstå termisk chock. Temperatursvängningar orsakar expansion och kontraktion. Processen kan skapa funktioner som hanterar stress. Korrekt testning av delen säkerställer överensstämmelse. Enheten måste klara av tuffa förhållanden. Läkemedelsindustrin förlitar sig på denna testning för validering.
CNC-bearbetning för PCR-hus
Fördelar med att använda CNC
Hög precision och snäva toleranser
En PCR-maskin behöver exakt uppriktning. Den optiska vägen måste hållas på plats. Termoblocket måste ligga plant mot proverna. CNC-bearbetning ger den nivån av kontroll. En 3-axlig maskin hanterar enkla former bra. Den flyttar verktyget längs X-, Y- och Z-axlarna. Det fungerar för enkla kapslingar. En 4-axlig maskin lägger till rotation. Den kan skära vinklade detaljer utan att flytta delen. En 5-axlig maskin erbjuder mer frihet. Den lutar verktyget för att nå komplexa vinklar. Varje axel ökar kapaciteten. Varje axel ökar också kostnaden. För ett CNC PCR-hölje behöver man sällan arbeta med hela 5-axlar. De flesta konstruktioner använder 3-axliga eller 4-axliga uppställningar. Precisionen från CNC-tillverkning är repeterbar. Varje del matchar den föregående. Den konsistensen är viktig för medicinsk utrustning. Höljet måste passa perfekt varje gång.
Komplexa geometrier och snabb prototypframställning
CNC-bearbetning fungerar utmärkt under utveckling. Du kan testa en design, hitta en fel och åtgärda den snabbt. Inga dyra formar behövs. Den hastigheten är en stor fördel. Du kan prova flera versioner på en vecka. Varje version förbättrar designen. Processen hanterar komplexa funktioner väl. Du kan bearbeta kylflänsar direkt i höljet. Du kan skapa monteringsbossar och distanser. Du kan skära exakta öppningar för portar och skärmar. Denna flexibilitet gör CNC idealisk för prototypframställning. Det fungerar också för låg till medelstor volymproduktion. Du kan börja med 10 enheter, testa dem och sedan skala upp till 500. Samma process fungerar på båda nivåerna. Den flexibiliteten minskar risken under produktutvecklingen.
Begränsningar och begränsningsstrategier
Kostnadsöverväganden för höga volymer
CNC-bearbetning blir dyrt i stor skala. Varje del kräver maskintid. Den tiden läggs ihop. Siffrorna visar tydligt hur det ser ut. Att beställa 1 enhet kostar 134 pund. Det priset inkluderar fullständig installation av en del. Att beställa 10 enheter sänker priset till 38 pund per enhet. Det är en minskning med 70 %. Att beställa 100 enheter sänker priset till 13 pund per enhet. Det är en minskning med 90 %. Trenden fortsätter i takt med att volymen ökar. Vid 10 000 enheter är kostnaden per del mycket lägre. Men det kostar fortfarande mer än formsprutning vid den volymen. De viktigaste kostnadsdrivarna förändras i takt med att volymen ökar. I prototypstadiet dominerar installation och programmering. Vid hög volym tar cykeltid och materialkostnader över. Du kan minska kostnaderna med smart design. Använd kommersiella standardkomponenter (COTS) där det är möjligt. Kugghjul, bussningar, lager, axlar och fästelement kostar mindre än specialbearbetade delar. De drar nytta av skalfördelar. Detta minskar antalet anpassade funktioner. Det sänker cykeltiden och kostnaden per enhet.
Designa delar minst 3 mm mindre än närmaste standardämnesstorlek. Detta minskar materialspill och kostnader. Till exempel kräver en del på 30x30x30 mm ett 35 mm ämne, men en del på 27x27x27 mm kan använda en 30 mm plåt, vilket sparar material och minskar kostnaden per enhet.
Flera designstrategier minskar kostnaderna ytterligare. Förenkla geometrin till plan, cylindrar och koner. Detta minskar verktygsbanans densitet och cykeltid. Undvik djupa hål som kräver peckcykler och specialverktyg. Tillämpa snäva toleranser endast där funktionen kräver det. Öppna icke-kritiska områden för standardprocesskapacitet. Omdesigna långa, smala delar för att undvika nedböjning. Eliminera svåråtkomliga funktioner som djupa håligheter och tunna liv. Varje strategi minskar bearbetningstiden. Var och en sänker slutpriset.
Designbegränsningar kontra formsprutning
CNC-bearbetning har designbegränsningar. Man kan inte skapa vissa former enkelt. Innerhörn måste ha en radie. Skärverktyget är runt. Skarpa hörn kräver speciella tekniker. Väggtjockleken måste förbli enhetlig. Tunna väggar kan böjas under bearbetning. Djupa fickor är svåra att skära. Verktyget måste nå botten. Verktygslängden begränsar djupet. Formsprutning hanterar några av dessa begränsningar bättre. Det kan skapa komplexa interna funktioner. Det kan producera tunna väggar konsekvent. Det kan replikera invecklade texturer. Men formsprutning kräver en form. Den formen kostar tusentals dollar. Det tar veckor att tillverka. CNC har ingen sådan initial kostnad. För låga volymer vinner CNC. För höga volymer blir formsprutning mer ekonomiskt. Övergångspunkten beror på delens komplexitet och kvantitet.
CNC kontra alternativa tillverkningsmetoder
Jämförande med 3D Utskrifter och Sheet Metal Fabrication
3D-utskrift erbjuder designfrihet. Det kan skapa interna kanaler och gitterstrukturer. Det kräver inga verktyg. Men det saknar precision. Skiktlinjer skapar ytjämnheter. Måttnoggrannheten blir lidande jämfört med CNC. Materialen är begränsade. Många 3D-utskrivna delar saknar styrkan hos maskinbearbetade delar. Plåttillverkning fungerar för enkla kapslingar. Det är snabbt och billigt för enkla lådor. Men det kan inte skapa komplexa funktioner. Du kan inte bearbeta kylflänsar till plåt. Du kan inte uppnå snäva toleranser. Plåt kräver också svetsning eller fästelement för montering. Dessa fogar kan läcka elektromagnetisk störning. CNC-tillverkning erbjuder den bästa balansen. Det ger precision, materialvariation och strukturell integritet. För en kapsling för PCR-utrustning är den kombinationen avgörande.
När man ska övergå till formsprutning
Övergångspunkten varierar beroende på projekt. En enkel kapsling kan växla vid 1 000 enheter. En komplex detalj kan stanna kvar hos CNC i upp till 10 000 enheter. Tabellen nedan visar hur kostnadsdrivarna förändras:
| Volymband | Primär kostnadsdrivare | Kostnadsbeteende |
| Prototyp (<10) | Installation och programmering | Högsta kostnaden per enhet; fasta kostnader dominerar |
| Låg (10–100) | Inställningsspridning + processstabilisering | Kostnaden sjunker snabbt när installationskostnaden amorteras |
| Mellan (100–1 000) | Cykeltid och verktygsslitage | Kostnaden planar ut; inventarier blir motiverade |
| Hög (1,000+) | Cykeltid, material, verktygslivslängd | Lägre kostnad per enhet; batchning och fixturavkastning blir avgörande |
Se upp för övergångspunkten. När offerter för formsprutning slår CNC-offerter är det dags att byta. Formkostnaden sprider sig över fler enheter. Priset per enhet sjunker avsevärt. Men stressa inte övergången. CNC tillåter designändringar. Formsprutning låser designen. Se till att din design är slutgiltig innan du bestämmer dig för en form. En partner som NOBLE, ett tillverkningsföretag i Kina, kan hjälpa dig att utvärdera detta beslut. De erbjuder både CNC- och formsprutningstjänster. Deras team kan vägleda dig genom övergången. De förstår avvägningarna. De kan hjälpa dig att välja rätt metod för din produktionsvolym. Deras expertis sträcker sig över prototypframställning och massproduktion. Det gör dem till en värdefull partner för utveckling av medicintekniska produkter.
Material för CNC PCR-hölje
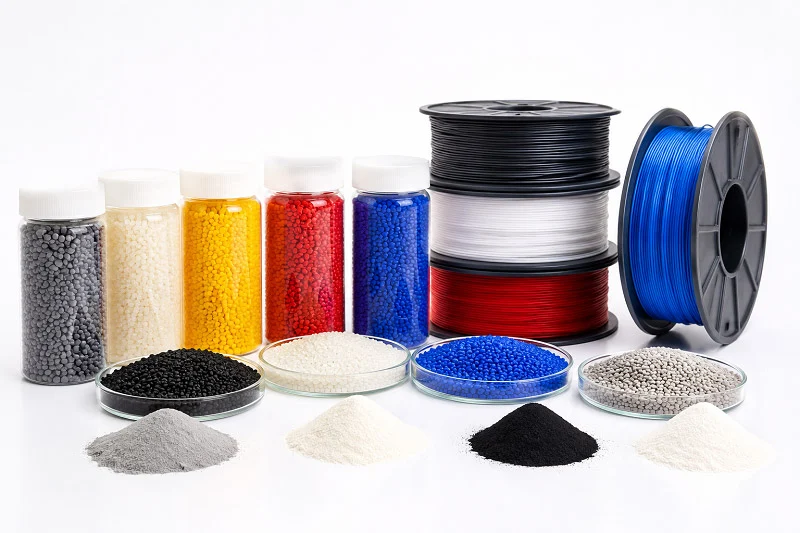
Att välja rätt material till ditt CNC PCR-hölje är en balansgång. Du behöver något som klarar termiska cykler, är motståndskraftigt mot starka kemikalier och uppfyller säkerhetsstandarder. Valet påverkar prestanda, kostnad och hur länge utrustningen håller. Låt oss gå igenom alternativen.
Tekniska plaster för höljen
Plast erbjuder elektrisk isolering och designflexibilitet. De leder inte elektricitet, vilket ger ett extra säkerhetslager. De väger också mindre än metaller. Men alla plaster hanterar inte värme på samma sätt.
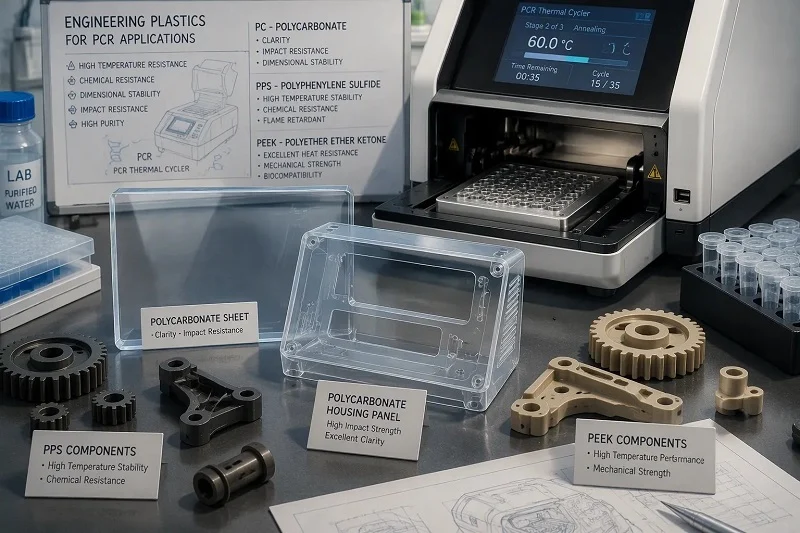
Polykarbonat (PC) för klarhet och slagtålighet
Polykarbonat utmärker sig för sin tålighet. Det motstår stötar väl. Det är viktigt i ett hektiskt laboratorium där saker utsätts för stötar. PC erbjuder också optisk klarhet. Du kan se inuti utrustningen utan att öppna den. Det hjälper till med visuella kontroller under drift. Men PC har begränsningar med värme. Dess värmeledningsförmåga ligger mellan 0.19 och 0.22 W/m·K. Det är ganska lågt. Det hjälper inte till att avleda värme från värmeblocket. PC fungerar bäst för ytterpaneler och lock. Det skyddar interna komponenter utan att leda värme. Det motstår också många vanliga laboratoriekemikalier. Etanol och milda rengöringsmedel skadar det inte lätt. För ett PCR-utrustningskapsling ger PC ett solidt yttre skal. Det håller insidan säker samtidigt som det förblir lätt.
PPS och PEEK för högtemperaturstabilitet
PPS och PEEK hanterar värme mycket bättre. Dessa tekniska plaster behåller sin form vid höga temperaturer. De motstår krypning och deformation. Det gör dem idealiska för interna komponenter nära värmeblocket. PEEK erbjuder också exceptionell kemisk resistens. Den klarar exponering för aggressiva lösningsmedel. Dess värmeledningsförmåga är cirka 0.25 W/m·K. Det är fortfarande lågt jämfört med metaller. Men PEEKs styrka ligger i stabilitet, inte värmeöverföring. Den kommer inte att skeva eller försämras under tusentals termiska cykler. PPS erbjuder liknande fördelar till en lägre kostnad. Båda materialen bearbetas bra med rätt verktyg. De producerar rena snitt och snäva toleranser. För delar som måste hålla exakta dimensioner under värme levererar dessa plaster. De uppfyller också biokompatibilitetskraven när det behövs. Det gör dem lämpliga för medicintekniska tillämpningar.
Metaller för strukturella och termiska komponenter
Metaller ger styrka och termisk prestanda. De leder värme effektivt. De ger också strukturell styvhet. För ett CNC PCR-hölje hanterar metaller det tunga lyftet.
Aluminium 6061 för kylflänsar och chassin
Aluminium 6061 är den självklara arbetshästen inom CNC-bearbetning. Det erbjuder utmärkt värmeledningsförmåga på cirka 167 W/m·K. Det är ungefär 668 gånger mer ledande än PEEK. Detta gör aluminium till det enda praktiska valet för värmeavledning. Du kan bearbeta kylflänsar direkt i chassit. Dessa flänsar drar bort värme från värmeblocket. Det håller PCR-processen stabil och effektiv. Aluminium bearbetas också vackert. Det skär rent och håller snäva toleranser. Det är lätt men ändå starkt. Det motstår korrosion väl, särskilt med korrekt efterbehandling. Anodisering ger extra skydd och förbättrar slitstyrkan. För huvudchassi och kylflänsar är aluminium 6061 det självklara materialet. Det balanserar prestanda, kostnad och bearbetbarhet.
Rostfritt stål för korrosionsbeständighet och hållbarhet
Rostfritt stål ger hållbarhet. Det motstår korrosion från starka kemikalier. Blekmedel och starka desinfektionsmedel skadar det inte. Det är avgörande för rengöringsprotokoll i laboratorier. Rostfritt stål erbjuder också hög hållfasthet. Det behåller sin form under belastning. Det böjs eller deformeras inte lätt. Detta gör det idealiskt för konstruktionsfästen och monteringsplattor. Det fungerar också bra för komponenter som hanteras upprepade gånger. Nackdelen är vikt och kostnad. Rostfritt stål väger mer än aluminium. Det kostar också mer att bearbeta. Men för delar som behöver maximal hållbarhet är det värt investeringen. Rostfritt stål uppfyller också farmaceutiska och livsmedelsklassade förpackningsstandarder. Det gör det lämpligt för applikationer som kräver strikt renlighet.
Materialvalskriterier
Att välja mellan plast och metall beror på dina specifika behov. Varje material har olika styrkor. Rätt val balanserar flera faktorer.
Balans mellan bearbetbarhet, kostnad och prestanda
Börja med funktionskraven. Behöver delen leda värme? Om ja, är aluminium det bästa alternativet. Behöver den elektrisk isolering? Då är en plast som PC eller PEEK lämplig. Tänk på driftsmiljön. Kommer delen att utsättas för starka kemikalier? Rostfritt stål motstår dem bäst. Tänk också på produktionsvolymen. Plast kostar mindre per del vid höga volymer. Metaller kostar mer men erbjuder bättre prestanda. Bearbetningskomplexitet påverkar också kostnaden. Enkla former bearbetas snabbare och kostar mindre. Komplexa funktioner lägger tid och pengar på det. Samarbeta med din tillverkningspartner för att hitta det optimala läget. De kan föreslå designändringar som minskar kostnaden utan att offra prestanda.
Ytbehandling och efterbehandlingsalternativ
Ytfinish påverkar både funktion och utseende. En slät yta minskar friktion och slitage. Det gör också rengöringen enklare. Det är viktigt för att förhindra kontaminering. Grova ytor kan fånga partiklar och bakterier. För medicinsk utrustning är släta ytor avgörande. Efterbehandlingsalternativen varierar beroende på material. Aluminium kan anodiseras för korrosionsbeständighet. Det kan också pulverlackeras för en hållbar yta. Plast kan poleras eller textureras. Texturerade ytor döljer fingeravtryck och repor. De förbättrar också greppet. Tänk också på de estetiska kraven. Ett rent, professionellt utseende bygger förtroende för utrustningen. Din tillverkningspartner kan rekommendera rätt ytbehandling för varje material. De kan också hantera sekundära operationer som gängning och tappning. Detta effektiviserar produktionsprocessen och säkerställer kvalitet.
Materialet du väljer formar hela PCR-utrustningens hölje. Det påverkar termisk prestanda, säkerhet och livslängd. Ta dig tid att utvärdera dina alternativ. Testa material under verkliga förhållanden. Den valideringen säkerställer att din utrustning fungerar tillförlitligt. Rätt material, i kombination med precisions-CNC-tillverkning, skapar ett hölje som håller länge.
Designregler för CNC PCR-hölje
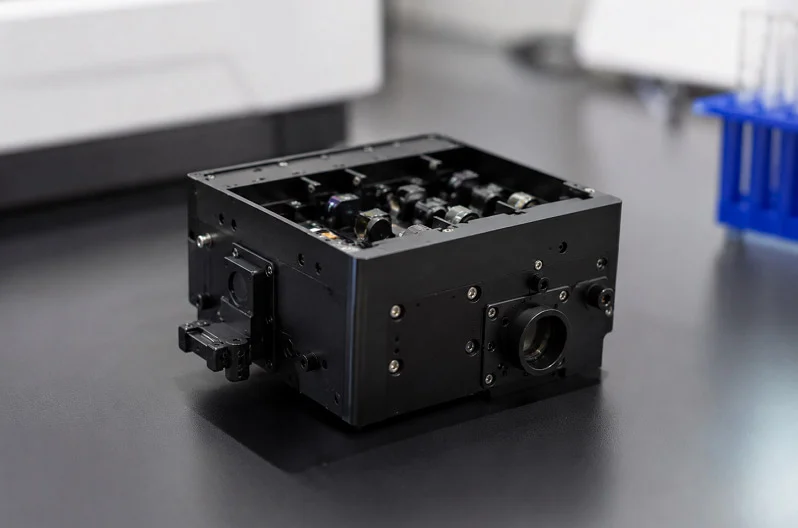
Bra design är skillnaden mellan smidig produktion och kostsamma problem. Reglerna nedan hjälper dig att bygga ett PCR-utrustningskapsling som bearbetas väl, monteras enkelt och fungerar tillförlitligt.
Undvik djupa fickor och vassa inre hörn
Djupa fickor orsakar problem vid CNC-bearbetning. Skärverktyg kan bara nå en viss sträcka. En djup hålighet kräver ett långt verktyg som böjs vid skärning. Den böjningen orsakar skakningar och en grov yta. Det gör också processen långsammare. Håll fickdjupet under fyra gånger verktygets diameter. Denna regel håller verktyget styvt och snittet rent.
Skarpa inre hörn skapar ytterligare ett problem. Varje skärverktyg är runt. Ett fyrkantigt hörn behöver ett verktyg med en fyrkantig kant, vilket inte existerar. Du måste designa rundade hörn istället. Den runda storleken bör matcha en standardverktygsstorlek. Vanliga val är 0.5 mm, 1 mm och 2 mm runda hörn. Att använda standardstorlekar innebär att maskinisten väljer ett normalt verktyg från hyllan. Inga specialbeställningar, ingen extra kostnad. En större rund hörna gör också hörnet starkare. Spänningen byggs upp vid vassa punkter. En rund hörna sprider den spänningen över ett större område. Det är viktigt för en PCR-utrustningshölje som genomgår termisk cykling.
Optimera väggtjocklek och dragvinklar
Väggtjockleken påverkar både hållfasthet och kostnad. Tunna väggar böjs under bearbetning. De kan också gå sönder vid hantering. Tjocka väggar slösar bort material och ökar vikten. Sikta på en minsta väggtjocklek på 1.5 mm för plast och 1 mm för metall. Dessa siffror fungerar bra för de flesta kapslingskonstruktioner. Håll väggtjockleken densamma i hela detaljen. Jämn tjocklek förhindrar vridning under kylning och minskar spänningspunkter.
Dragvinkel spelar mindre roll för CNC-bearbetning än för formsprutning. Bearbetningsverktyg kan enkelt skära raka väggar. Men att lägga till en liten dragvinkel, cirka 1 till 2 grader, hjälper fortfarande. Det gör det enklare att ta bort delar från fixturer. Det förbättrar också ytkvaliteten. Vinkeln kostar ingenting i bearbetningstid. Den sparar tid under montering och efterbehandling.
Specificering av GD&T för funktionell anpassning
Geometrisk dimensionering och toleransbestämning, eller GD&T, visar tydligt designintentionen. Den visar maskinisten exakt vilka ytor som är viktiga och hur de relaterar till varandra. För ett CNC PCR-hölje, fokusera på kritiska kontaktpunkter. Monteringsytan för det termiska blocket behöver en tät planhet. Uppriktningsfunktionerna för den optiska banan behöver exakta positionstoleranser. Allt annat kan förbli löst.
Undvik frestelsen att dra åt varje dimension. Varje snäv tolerans ökar bearbetningstid och inspektionskostnader. En standardbearbetningstolerans på ±0.1 mm fungerar för de flesta funktioner. Dra åt till ±0.05 mm endast där funktionen kräver det. Spara ±0.01 mm för verkligt kritiska ytor. Denna metod håller nere kostnaderna utan att förlora kvalitet. Din tillverkningspartner kan granska ritningen och föreslå ändringar.
Ytjämnhet för tätning och estetik
Ytjämnheten påverkar både tätningsprestanda och det visuella utseendet. En grov yta skapar läckagevägar i packningsförsedda fogar. Den fångar också smuts, vilket orsakar rengöringsproblem i ett laboratorium. Ange en ytjämnhet på Ra 1.6 μm för tätningsytor. Den ytan ger en bra tätning utan extra poleringskostnad.
För synliga utvändiga ytor, tänk på utseendet. En Ra 0.8 μm-finish ser slät och professionell ut. Den motstår också fingeravtryck och fläckar. Invändiga ytor kan förbli ojämna, runt Ra 3.2 μm. Det sparar bearbetningstid och kostnader. Efterbehandlingsalternativ som blästring eller anodisering kan förbättra utseendet ytterligare. Dessa behandlingar ökar också korrosionsbeständigheten.
Inspektion under process och CMM-verifiering
Kvalitetskontroll börjar under bearbetningen, inte efteråt. Bra verkstäder kontrollerar detaljer vid viktiga steg. De mäter kritiska dimensioner medan detaljen fortfarande är i maskinen. Detta upptäcker problem tidigt, innan material och tid slösas bort. Efter bearbetningen kontrollerar en koordinatmätmaskin, eller CMM, den slutliga formen. CMM:n avkänner många punkter på detaljen och jämför dem med CAD-modellen. Detta ger exakta mätdata för kritiska funktioner.
Fråga din tillverkningspartner om deras inspektionsprocess. En betrodd verkstad dokumenterar varje kontroll. De tillhandahåller inspektionsrapporter med varje batch. Detta dokument är viktigt för validering av medicintekniska produkter. Det bevisar att delarna uppfyller specifikationerna.
Materialcertifieringar och spårbarhet
Medicintekniska produkter behöver spårbarhet. Varje materialbatch måste registreras. Tillverkaren bör tillhandahålla materialcertifieringar, eller fabrikscertifikat, med varje leverans. Dessa certifikat bekräftar materialkvaliteten och sammansättningen. De visar också värmenumret för metaller. Denna spårbarhetskedja är viktig för regelefterlevnad. Om ett problem uppstår senare kan du spåra det tillbaka till källmaterialet.
Välj en partner som för dessa register automatiskt. De bör lagra certifikat digitalt och tillhandahålla dem på begäran. Detta dokument stöder ert kvalitetsledningssystem. Det förenklar också revisioner och myndighetsinlämningar. För en PCR-utrustningskapsling är fullständig spårbarhet inte valfri. Det är ett måste för tillverkning av medicintekniska produkter.
Samarbeta med NOBLE för dig CNC PCR-hölje

Våra tillverkningsmöjligheter
Från designhjälp till slutmontering
NOBLE gör mer än att bara skära delar. Vi hjälper dig från första ritningen till den färdiga produkten. Våra ingenjörer tittar på din design tidigt. Vi hittar eventuella bearbetningsproblem innan de kostar dig pengar. Vi föreslår förändringar som gör din PCR-utrustningskapsling enklare att bygga. Det sparar tid och minskar avfall. När designen är klar startar vi produktionen. Vår verkstad hanterar hela konstruktionen. Vi bearbetar, ytbehandlar och monterar din kapsling. Du får en komplett enhet, inte en låda med separata delar. Denna metod förenklar din leveranskedja. En partner tar hand om allt. Du slipper besväret med att arbeta med många leverantörer. Det innebär färre förseningar och mindre förvirring. För en komplex produkt som en PCR-maskin är detta viktigt. Varje del måste passa ihop precis rätt. Vi ser till att den gör det.
Expertis inom både metall och Plastbearbetning
Vi arbetar med alla material som din design behöver. Aluminium 6061 för kylflänsar och chassin. Rostfritt stål för rostfria delar. Polykarbonat, PPS och PEEK för plastdelar. Våra maskinister vet hur varje material beter sig. De ändrar skärhastigheter och verktyg baserat på det. Denna skicklighet syns i slutprodukten. Toleranserna förblir snäva. Ytorna blir släta. Vi hanterar även extra steg internt. Anodisering, pulverlackering och blästring är alla tillgängliga. Det innebär att ditt CNC PCR-hölje levereras klart för montering. Du behöver inte skicka delar till en annan verkstad för efterbehandling. Det förkortar din ledtid och sänker fraktkostnaderna. Vårt team behandlar varje projekt med omsorg. Vi förstår vad medicinsk utrustning behöver. Precision är inte ett val. Det är regeln.
Kvalitetscertifieringar och kvalitetssäkring
ISO 9001:2015 och ISO 13485:2016 certifierade processer
Certifieringar visar att vi tar kvalitet på allvar. NOBLE har certifieringar enligt både ISO 9001:2015 och ISO 13485:2016. Dessa är inte bara plaketter på väggen. De formar hur vi arbetar varje dag. ISO 9001 täcker allmän kvalitetsledning. ISO 13485 går längre för medicintekniska produkter. Den lägger till specifika krav som är viktiga för din PCR-utrustnings kapsling. Skillnaderna är betydande:
| Area | ISO 9001: 2015 | ISO 13485:2016 Ytterligare krav |
| QMS-dokumentation | Generisk, tillämplig på alla organisationer | Kräver inkludering av regleringsdokument, enhetsmapp, specifika datalagringsstandarder baserade på produktens livslängd. |
| Ledningsansvar | Tillåter tilldelning utan att definiera roller | Kräver utsedd ledningsmedlem för varje QMS-aspekt, engagemang för regelefterlevnad, granskning av nya regler |
| Resurshantering | Fokus på utrustning, byggnader, IT | Kräver dokumenterade register över underhåll, personalens hälsa/renlighet, kontamineringskontroll och riskhantering. |
| Produktförverkligande | Kunddriven, processorienterad | Kräver spårbarhet, standardrutiner för märkning/förpackning, batchregister, renlighet för steriliserade enheter, installations-/verifieringsregister, hantering av returnerade produkter |
| Mätning, analys, förbättring | Processdriven kontinuerlig förbättring | Kräver feedbacksystem för tidig varning, granskning av avvikelser, övervakning av produktkvalitet, dokumentation av omarbetningar, rådgivande meddelanden, CAPA-motivering, regulatorisk anmälan |
Denna standard kräver riskbaserade beslut genom hela processen. Vi skriver ner allt. Vi spårar varje batch. Vi för register under hela din produkts livslängd. Det ger dig trygghet under revisioner och när du lämnar in till tillsynsmyndigheter.
Rigorös kvalitetskontroll och spårbarhet
Vår kvalitetskontroll går utöver att bara kontrollera i slutet. Vi inspekterar delar medan de bearbetas. Vi mäter viktiga funktioner medan delen fortfarande är i maskinen. Detta upptäcker problem tidigt. Efter bearbetningen kontrollerar vi storlekar med en koordinatmätmaskin. Varje del jämförs med CAD-modellen. Vi ger dig materialcertifieringar med varje leverans. Du kan spåra varje del tillbaka till dess ursprungsmaterial. Denna spårbarhet är avgörande för att tillverka medicintekniska produkter. Om ett problem uppstår senare kan vi hitta den exakta batchen. Det skyddar dina patienter och ditt rykte. Vår kvalitetskontrollprocess är grundlig. Det ger dig sinnesro.
Varför välja NOBLE som din partner
En enda källa för komplexa projekt
Att arbeta med en partner gör allt enklare. Du undviker de sex månader långa förseningar som uppstår när du har att göra med många leverantörer. Vårt team hanterar designfeedback, bearbetning, efterbehandling och montering. Denna smidiga process får din produkt ut på marknaden snabbare. En medicinteknisk kund berättade för oss att vi hjälper dem att få livsförändrande produkter ut på marknaden mer effektivt och med hög kvalitet. Vi strävar efter att leverera i tid i 99 % av fallen. Vi ger dig en offert inom 24 till 48 timmar, medan branschgenomsnittet är en till två veckor. Vi levererar delar på ungefär hälften av den vanliga ledtiden. Dessa siffror visar vårt engagemang för ditt schema.
Dedikerat stöd för medicinteknisk innovation
Vi förstår medicintekniska produkter. Vi känner till säkerhetsreglerna och regelverket. Vårt team håller sig uppdaterade om standarder som ISO 13485. Vi hjälper dig att ta dig igenom utmaningarna med att lansera en ny PCR-maskin. Från prototyp till full produktion finns vi med dig. Vi erbjuder både CNC-bearbetning och formsprutning. Det betyder att vi kan stödja dig när din volym växer. Börja med maskinbearbetade delar för testning. Gå över till formsprutning när efterfrågan motiverar det. Vi vägleder den övergången smidigt. Vår expertis täcker hela produktens livslängd. Det gör oss till mer än en leverantör. Vi är en partner i din framgång.
Ditt CNC PCR-hölje behöver rätt utrustning och produktionsmetod. Detta PCR-hölje använder CNC-utrustning med datorstyrd numerisk styrning för precision. CNC-höljets produktionsprocess kräver noggrant materialval för ditt PCR-hölje. Att följa designregler håller kostnaderna nere. För tillverkning i hög volym fungerar formsprutning bra. Formsprutningsmetoden använder formar och kräver noggrann design. Formsprutning producerar enhetliga delar. I stor skala sparar formsprutning pengar. Efter CNC-prototypframställning fungerar formsprutning tillförlitligt. När volymen växer tar formsprutning över. Kvalitetskontroll är avgörande för formsprutning. Formsprutning fungerar i kombination med CNC-produktion. Kontakta NOBLE för dina behov av PCR-utrustningshölje. Vi hanterar både CNC-produktion och formsprutning av höljen för ditt PCR-utrustningshölje.
Vanliga frågor om CNC PCR-hölje
Vad är PCR-kapslingens huvudsakliga uppgift?
PCR-höljet skyddar känsliga delar och förhindrar kontaminering. Det måste blockera störningar och hantera temperaturförändringar. CNC-bearbetning ger exakt passform för tillförlitlig prestanda.
Varför är ISO 13485 viktig för tillverkning av PCR-utrustning?
ISO 13485-certifieringen säkerställer strikta kvalitetsstandarder för testning av PCR-utrustning och dess inkapsling. Det garanterar spårbarhet och att produkten följer regler. Detta är viktigt för läkemedelslaboratorier.
Hur påverkar materialval PCR-testning och efterlevnad av regler för läkemedelslaboratorier?
Materialet du väljer påverkar PCR-testresultaten. ISO 13485 kräver att materialet har bevisats fungera. Aluminium 6061 leder värme bra. Plaster som PEEK är motståndskraftiga mot kemikalier. Detta säkerställer att höljet fungerar bra.
Vilka designfunktioner minskar kontaminering i PCR-kapslingar för läkemedelslaboratorier?
Designfunktioner som rundade hörn minskar risken för kontaminering i PCR-höljet. Detta är viktigt för användning i läkemedelslaboratorier. Bra design hjälper också till att följa regler.
Hur hjälper CNC-bearbetning till att uppfylla regler för kapsling?
CNC-bearbetning ger snäva toleranser för PCR-utrustningens hölje. Det bidrar till att uppfylla myndighetskrav för medicintekniska produkter. ISO 13485 kräver denna precision.
Varför är kvalitetskontroll så viktig för PCR-komponenter?
Kvalitetskontroll är mycket viktigt för delar till PCR-utrustning. ISO 13485 kräver strikt kontroll. Detta förhindrar fel i viktiga tester. Läkemedelsindustrin behöver denna kvalitet.
Hur hanterar höljet temperaturförändringar i läkemedelslaboratoriemiljöer?
PCR-höljet måste hantera temperaturförändringar i läkemedelslaboratoriemiljöer. Det motstår deformation och nedbrytning. Att välja rätt material och design säkerställer långsiktig tillförlitlighet för PCR-utrustning.







