
Introduktion: Varför ABS snabb prototypframställning Är viktigt för produktutveckling
ABS finns överallt. Det är tufft och hållbart, behåller formen väl, är lätt att bearbeta och är kostnadseffektivt. Av dessa skäl används det ofta i en mängd olika produkter. Att utveckla en ny ABS-del är dock inte så enkelt som att bara välja material. Det kräver designtestning, monteringsinspektioner och funktionell validering. Alla dessa steg måste slutföras innan formen tillverkas.
ABS-rapidprototypning är en viktig länk mellan CAD-modeller och massproducerade delar. Det gör det möjligt att skapa fysiska delar från digitala filer. Ingenjörer kan sedan testa, montera, utföra falltester och mäta dimensionerna på dessa delar. Problem identifieras tidigt och kostnaden för att göra modifieringar förblir relativt låg.
Denna guide beskriver processen för tillverkning av ABS-prototypdelar, täcker deras fördelar och tillämpningsscenarier, och beskriver olika produktionsalternativ, från tryck av enskilda enheter till produktion i låg volym. Syftet är att hjälpa ingenjörer att välja lämplig metod baserat på utvecklingsstadiet.
Vad är ABS-snabbprototypning?
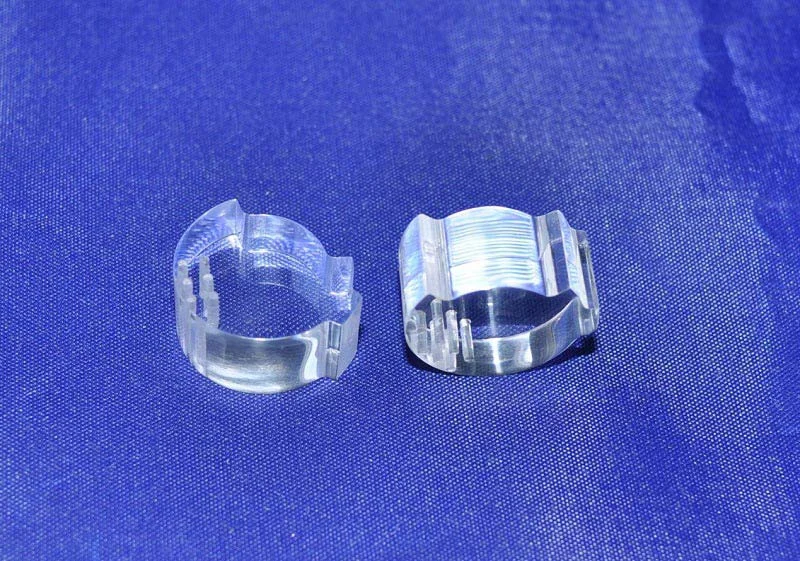
Definition av ABS Rapid Prototyping
Snabb prototypframställning är mycket enkelt. CAD-modeller kan snabbt omvandlas till fysiska delar.
ABS-rapidprototypning tillämpar detta koncept på ABS-material. Delar tillverkas av ABS eller ABS-liknande material. Det finns olika tillverkningsmetoder – inklusive tryckning, bearbetning eller gjutning. De resulterande delarna har samma prestandaegenskaper som massproducerade ABS-delar och är fullt funktionella.
Varför välja ABS för prototyper?
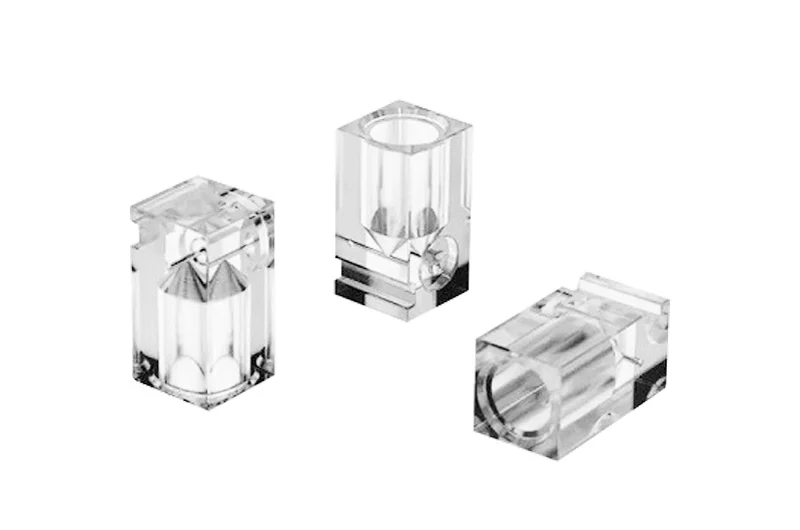
ABS har egenskaper som gör det till det självklara materialet.
Mekaniska egenskaper
Hög slagtålighet; delar tål falltester. God seghet; delar böjs innan de går sönder. Lämplig för funktionstestning, vilket gör det möjligt för ingenjörer att simulera verkliga belastningar utan att orsaka för tidigt haveri hos delarna.
Tillverkningsfördelar
Lätt att bearbeta, med ABS som ger släta, bearbetade ytor. Verktygen har lång livslängd och kräver ingen speciell kylning. Lätt att forma, med goda flytegenskaper i formsprutor. Utmärkta ytbehandlingsegenskaper; slipning, målning och limning är allt enkelt.
Applikationsfördelar
Dess prestanda liknar den hos många massproducerade plaster. ABS-prototyper beter sig konsekvent med de färdiga delarna. Resultaten av monteringstester är noggranna och tillförlitliga. Funktionstestning är meningsfull och utvecklingsriskerna är låga.
Prototypframställning av ABS-plast omfattar en mängd olika produktionsalternativ. Det specifika valet beror på produktionsvolym, tidslinje och kostnad. Varje metod har sina egna fördelar. Nästa avsnitt kommer att förklara detta i detalj.
Vanliga ABS-snabba prototypprocesser
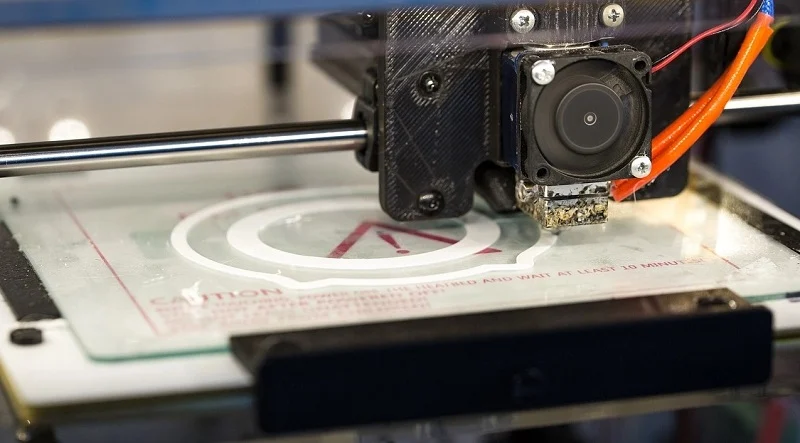
FDM 3D-utskrift för ABS-snabbprototypning
Så fungerar det
Termoplastiskt ABS-filament matas in i ett uppvärmt munstycke där det smälts. Maskinen avsätter det smälta materialet lager för lager, där varje lager smälter samman med det underliggande. Delen byggs således gradvis upp nerifrån och upp.
Fördelar
Snabb leveranstid – delar kan färdigställas inom några timmar. Låg kostnad med prisvärda material. Utrustning är allmänt tillgänglig, vilket gör den idealisk för designiterationer – flera versioner kan produceras på en enda dag. Genom att använda äkta ABS-material säkerställs att den färdiga produktens prestanda matchar massproducerad ABS.
Begränsningar
Synliga lagerlinjer och en yta som inte är tillräckligt slät. Styrkan beror på tryckorienteringen; styrkan i Z-axeln är svagare än i XY-axlarna. Ytbehandling kräver slipning, fyllning eller beläggning. På grund av noggrannhetsbegränsningar och ytjämnheter är delarna ännu inte lämpliga för visning.
Bästa applikationerna
Konceptprototypframtagning, montering och passformstestning samt produktutveckling i tidigt skede. Jag skulle säga att ABS 3D-utskrift är det snabbaste sättet att få fram ABS-prototyper.
SLA 3D-utskrift med ABS-liknande harts för ABS-snabb prototyptillverkning
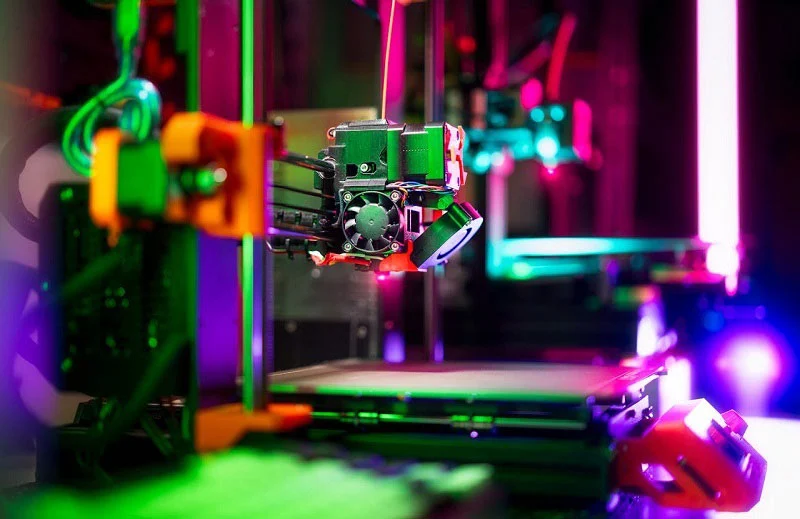
Så fungerar det
Operatören häller flytande harts i en tank. En ultraviolett laser härdar hartset lager för lager. Delen tar gradvis form inuti hartstanken.
Fördelar
Utmärkt ytkvalitet – slätare än FDM 3D-utskriftsresultat, utan synliga lagerlinjer. Hög dimensionsnoggrannhet och skarpa, skarpa detaljer. Lämplig för invecklade delar – mikrofunktioner och fina texturer.
Begränsningar
Inte tillverkad av äkta ABS-material. Hartset imiterar bara utseendet hos ABS, inte dess mekaniska egenskaper. Seghet och slagtålighet skiljer sig åt. Även om delarna ser ut som ABS, skiljer sig deras prestandaegenskaper från ABS.
Bästa applikationerna
Utseendeprototyper, konsumentprodukter och detaljerade modeller. SLA-teknik erbjuder fördelar när målet är presentation snarare än funktionalitet; när funktionalitet är avgörande är FDM-teknik med äkta ABS-material mer lämplig – detta är en grundläggande avvägning vid snabb prototypframställning av ABS.
Vakuumgjutning av ABS-liknande delar för ABS-snabbprototypning
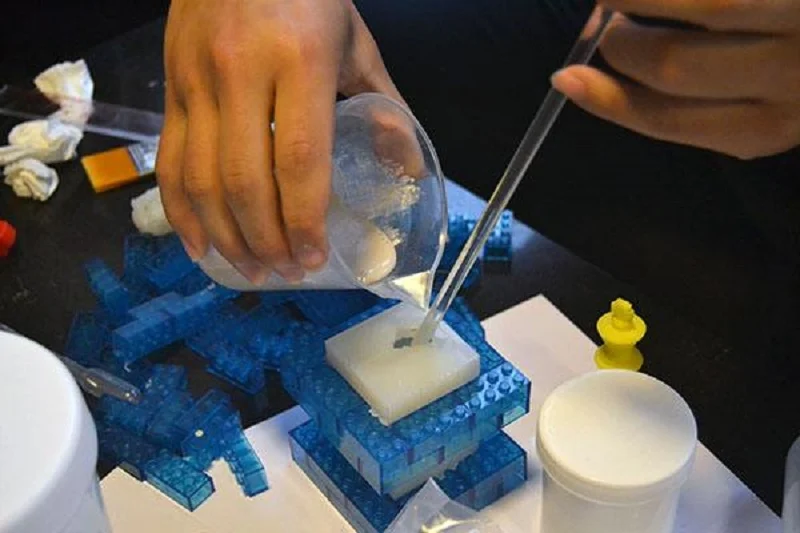
Så fungerar det
Först skapar fabriken en masterform som ska fungera som referens. Arbetarna häller silikon i formen runt masterformen. Silikonformen skärs sedan upp och masterformen tas bort. Ett polyuretanharts formulerat för att efterlikna ABS egenskaper injiceras i formen under vakuumförhållanden. När hartset har härdat kan den färdiga produkten tas bort.
Fördelar
Utseendet är omöjligt att skilja från massproducerade delar, med en slät yta. En enda form kan producera flera replikor – vanligtvis 10 till 25 delar innan silikonformen bryts ner. Denna process är lämplig för ABS-rapid prototyping och lågvolymsproduktion.
Begränsningar
Formen har en begränsad livslängd. Materialet som används är vanligtvis ett ABS-liknande harts, inte äkta ABS. Dess mekaniska egenskaper är likartade men inte identiska. Dessa delar är lämpliga för testning, men slutgiltig validering kräver fortfarande användning av äkta ABS.
Bästa applikationerna
10 till 100 prototypdelar. För funktionstestning där ABS-liknande prestanda är tillräcklig för att uppfylla kraven. Marknadsföringsprover som kräver ett massproduktionsutseende. ABS-vakuumgjutning överbryggar klyftan mellan 3D-printade delar i enskilda enheter och ABS-produktion i låg volym.
CNC-bearbetning för ABS-snabbprototypframställning
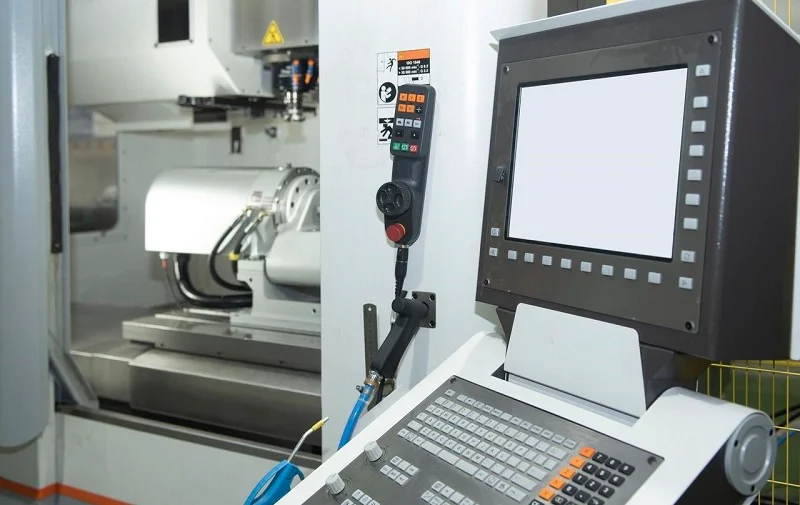
Så fungerar det
Ett massivt block eller ark av ABS kläms fast på maskinverktygets arbetsbord. En operatör använder ett roterande skärverktyg för att ta bort material. ABS-komponenter för snabbprototypning bearbetas således från ämnet.
Fördelar
Använder äkta ABS-material med mekaniska egenskaper identiska med massproducerade delar. Hög precision, med toleranser vanligtvis så snäva som ±0.05 mm. Utmärkt dimensionskontroll säkerställer att den färdiga produkten matchar CAD-filen perfekt.
Begränsningar
Betydande materialspill. Delar bearbetas från stora block, och det borttagna materialet blir skrot. Inte väl lämpat för mycket komplexa geometrier; djupa inre håligheter är svåra att bearbeta. Tunna väggar är benägna att deformeras.
Bästa applikationerna
Utveckla prototyper som kräver ABS-plastens verkliga prestanda. Mekanisk provning där materialegenskaper är avgörande. Precisionsdelar som kräver snäva toleranser. När budgeten tillåter är CNC-bearbetning av ABS-plast guldstandarden för funktionella prototyper.
Snabb Formsprutning för ABS-snabbprototypframställning
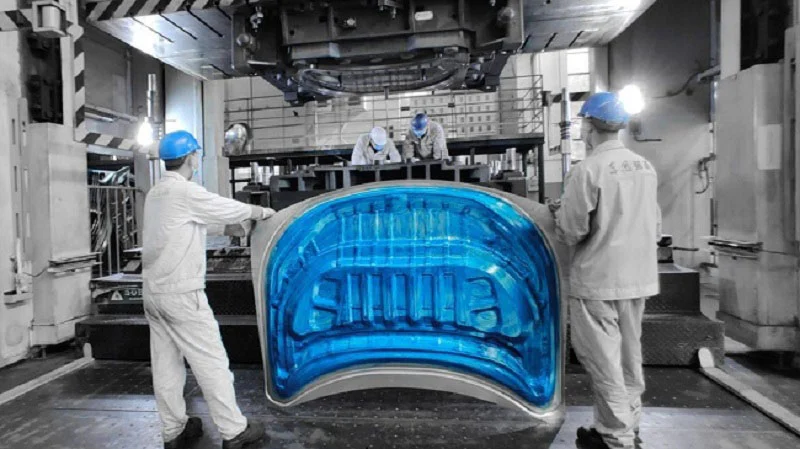
Så fungerar det
Fabriken tillverkar först formen. Formen är tillverkad av aluminium eller kolstål – inte härdat verktygsstål. Arbetarna laddar formen i en vanlig formsprutningsmaskin, smälter och injicerar sedan ABS-harts. Den färdiga delen formas omedelbart. Detta är en massproducerad del, tillverkad med massproduktionsutrustning och material.
Fördelar
Använder ABS-harts av produktionskvalitet. Materialet är identiskt med den färdiga delen. Replikerar de slutliga tillverkningsförhållandena. Delen utsätts för samma tryck, temperatur och kylningshastigheter som vid fullskalig massproduktion. Ger autentisk styrka, utseende och dimensionella egenskaper.
Begränsningar
Kunderna måste betala för formen. Även aluminiumformar är dyrare än 3D-utskrift eller vakuumgjutning. Bäst lämpad för användning efter att ABS-prototypframställning har validerats.
Bästa applikationerna
Förproduktion. Produktion av ABS i låg volym för marknadstester. För förproduktionstester där delar måste prestera exakt som slutprodukten. Snabbformsprutning av ABS är inte ABS-prototypframställning i traditionell bemärkelse, utan snarare produktion i tidigt skede. Delarna är riktiga och formarna är riktiga. De enda skillnaderna är formmaterialet och den lägre produktionsvolymen. Detta gör det till det sista steget före fullskalig massproduktion.
Om NOBLE: Från ABS Rapid Prototyping till produktionstillverkning
NOBLE specialiserar sig på lösningar för tillverkning av metall och plast. Våra tjänster börjar i produktdesignfasen och sträcker sig från prototyputveckling och lågvolymsproduktion till slutmontering och leverans.
Våra förmågor
- ABS snabb prototyptillverkning – erbjuder FDM, CNC-bearbetningoch vakuumgjutningsalternativ
- Vakuumgjutning för ABS-liknande material och material av produktionskvalitet
- CNC-bearbetning av metaller och plaster
- Massproduktion formsprutning
- Metalltillverkning – gjutning, bearbetning och ytbehandling
- Ytbehandling – målning, galvanisering och kulblästring
- Monteringstjänster—från delmonteringar till färdiga produkter
Kvalitetscertifieringar
- ISO 9001: 2015 för allmän kvalitetsledning
- ISO 13485: 2016 för tillverkning av medicintekniska produkter
Dessa standarder definierar hur vi arbetar, säkerställer dokumenterade processer, spårbara inspektioner och konsekventa resultat.
NOBLEs ABS-rapidprototypframställning omfattar en mängd olika tekniker. FDM-teknik är lämplig för tidig konceptutveckling; CNC-bearbetning är lämplig för funktionella delar; vakuumgjutning är lämplig för lågvolymproduktion; och snabb formsprutning är lämplig för ABS-produktion i lågvolym. Vilken specifika metod som väljs beror på utvecklingsstadiet och de erforderliga materialegenskaperna.
NOBLE erbjuder mer än bara tillverkningstjänster. Med vår integrerade teknik- och produktionskapacitet hjälper vi våra kunder att förvandla sina idéer till pålitliga färdiga produkter. Detta innebär färre överlämningar, lägre risk och snabbare tid till marknaden.
Vanliga frågor: ABS snabb prototyptillverkning
Är ABS bra för snabb prototypframställning?
Den är mycket lämplig. Den erbjuder hög hållfasthet, hög dimensionsnoggrannhet och är enkel att bearbeta och skriva ut. ABS-prototyper fungerar precis som massproducerade delar, vilket gör testning meningsfull.
Kan 3D-skrivare producera riktiga ABS-delar?
Absolut. FDM-skrivare använder äkta ABS-filament, så de tryckta delarna är tillverkade av ABS. Även om det finns kompromisser som lagerlinjer och begränsningar i riktningsstyrka, är själva materialet autentiskt.
Vad är skillnaden mellan ABS 3D-utskrift och formsprutning?
ABS 3D-utskrift bygger delar lager för lager med hjälp av filament, utan behov av formar. Formsprutning, å andra sidan, innebär att smält ABS injiceras i en formkavitet. Även om formar medför kostnader, erbjuder formsprutade delar högre hållfasthet och snabbare produktionshastigheter. Den förra är lämplig för prototypframställning, medan den senare är lämplig för massproduktion.
Hur lång tid tar ABS-prototypframställning?
En enskild tryckt del tar bara några timmar. CNC-bearbetning tar flera dagar. Vakuumgjutning tar en till två veckor. Snabbformsprutning av ABS tar två till fyra veckor. Den exakta tiden beror på processmetoden och delens komplexitet.
Vilken är den billigaste metoden för ABS-prototypning?
Om du letar efter det mest kostnadseffektiva alternativet rekommenderar jag FDM 3D-utskrift. Materialkostnaderna är låga, bearbetningstiden är kort och inga formar krävs. Men du måste väga avvägningar gällande ytfinish och hållfasthet.
När ska jag gå från prototypframställning till formsprutning?
När konstruktionen är stabil. När den erforderliga kvantiteten överstiger 100 till 500 delar. När delen måste tillverkas av ABS av produktionskvalitet under faktiska gjutningsförhållanden. Det är då snabb formsprutning av ABS blir det logiska nästa steget.






