
Beskrivning
Gå igenom vilken maskinverkstad som helst. Du kommer att se delar komma från linjen. Vissa passar perfekt. Vissa hamnar i skrotlådan. Skillnaden är ofta inte operatören eller maskinen. Det är det enkla verktyget som håller fast arbetsstycket. Den där metallbiten eller blocket med stift avgör allt.
Folk blandar ihop termerna hela tiden. Kalla det en jigg. Kalla det en fixtur. I vardagligt samtal verkar det inte spela någon roll. Inom ingenjörskonst spelar det stor roll. De är inte samma sak. Här är kärnidén i en mening. En jigg styr skärverktyget. En fixtur håller arbetsstycket på plats. Det är hela skillnaden.
Vi ska gå igenom det närmare. Du får lära dig vad var och en är. Hur de står sig i jämförelse. De grundläggande reglerna för att designa dem. De olika typerna du ser i en verkstad. Och hur de används i modern, automatiserad tillverkning.
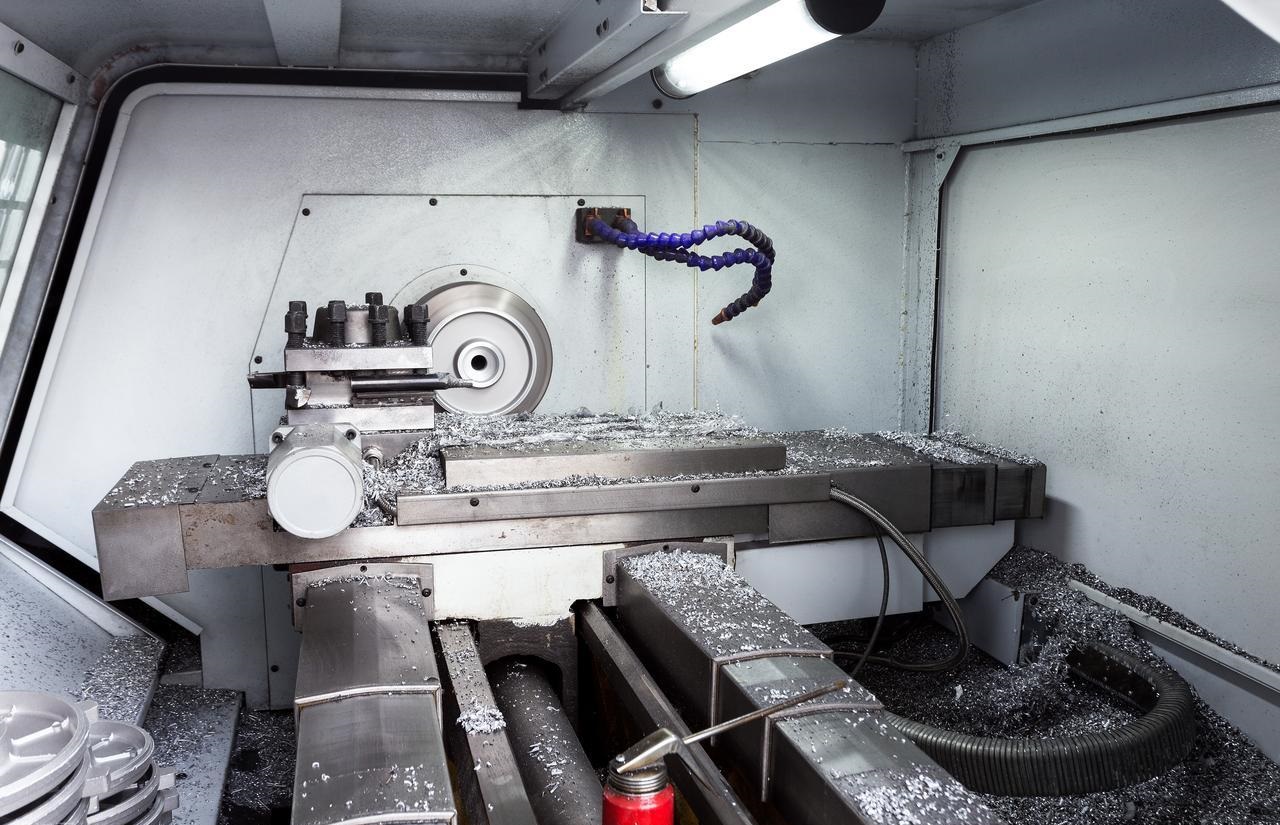
Vad är en jigg? (Styra verktyget)
En jigg handlar om kontroll. Inte över detaljen, utan över verktyget i handen eller i spindeln.
Definition: En jigg är en anordning som styr vart skärverktyget går. Den styr det.
Tänk dig att borra ett hål för hand. Borret går. Det glider över metallen. Du får ett hål på fel plats eller ett trasigt borr. En jigg löser detta. Dess primära funktion är noggrannhet och repeterbarhet. Den styr verktyget till exakt rätt plats på arbetsstycket, varje gång. Del ett och hundra har hål på samma plats.
Den viktigaste egenskapen du letar efter är en bussning. Dessa är härdade stålhylsor som pressas in i jiggen. Borrkronan passerar genom dem. Bussningen tar upp slitaget, inte jiggen. Den fungerar som ett pilothål för borrkronan och förhindrar att den vandrar när den går in i materialet.
Du kommer att se jiggar som oftast används för borroperationer. Även för att brotscha hål till en exakt storlek. Även för att gänga gängor. Alla operationer där ett handverktyg eller en roterande fräs behöver träffa samma punkt upprepade gånger.
Jiggar är oftast lättare än fixturer. Du kan plocka upp dem. Du kan flytta dem runt i verkstaden. Ibland klämmer du fast dem på detaljen. Ibland kläms detaljen fast inuti dem. De följer med verktyget.
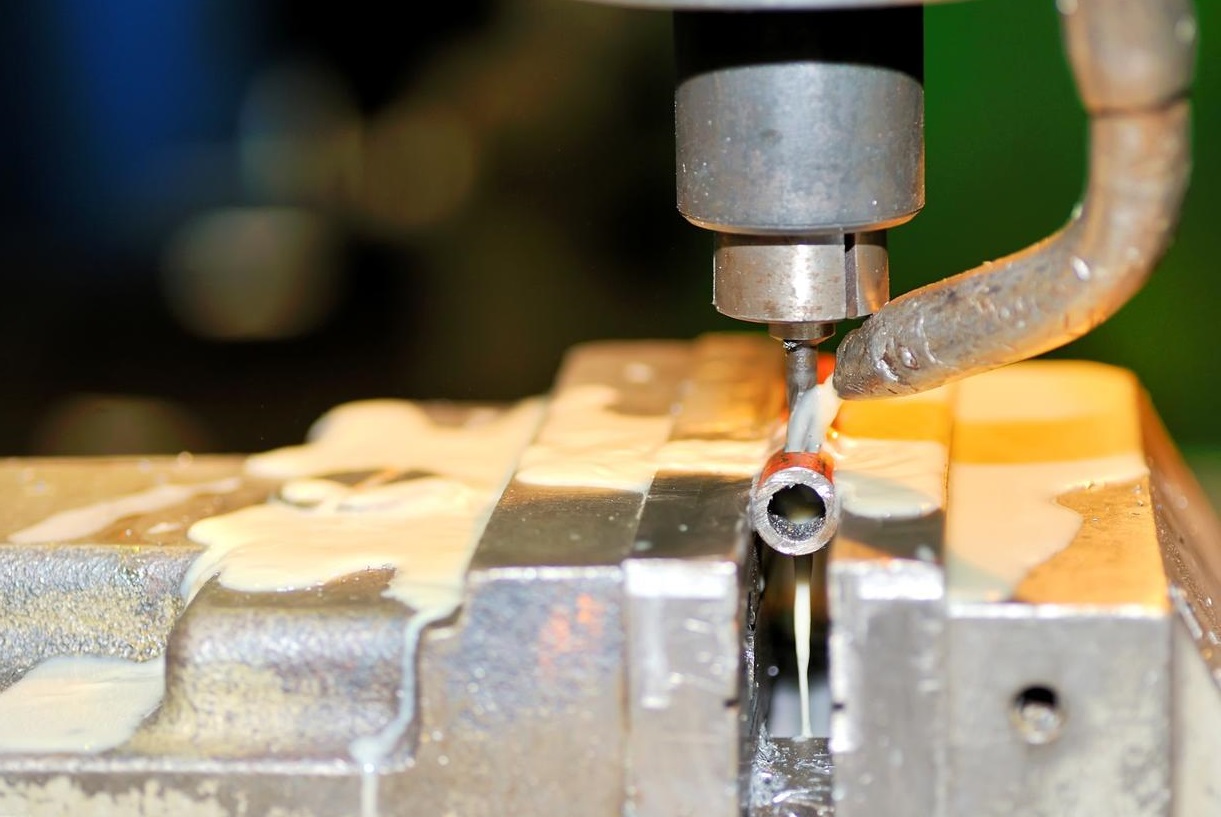
Vad är en fixtur? (Håller arbetet)
En fixtur är enklare i konceptet men svårare i utförande. Den håller jobbet. Det är allt.
Definition: En fixtur är en anordning som placerar och stöder arbetsstycket. Den hindrar det från att röra sig. Inget mer.
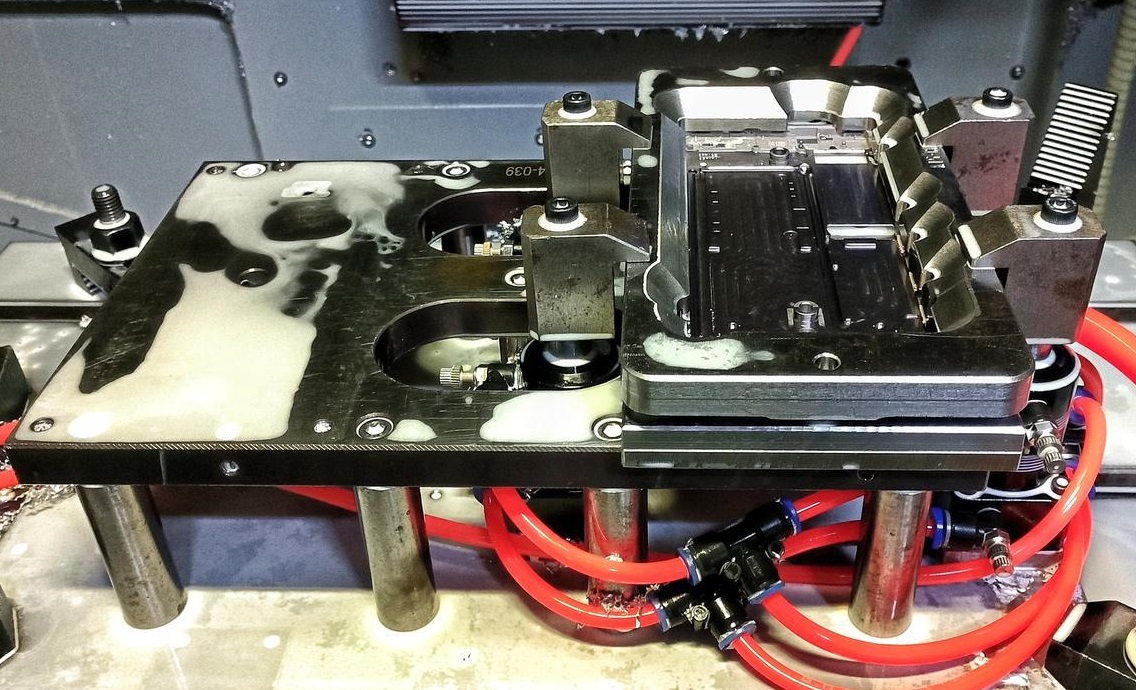
Den primära uppgiften är att bekämpa maskinen. Skärkrafterna är våldsamma. En fräs kan dra ut en detalj direkt ur svaga klämmor. Fixturen måste motstå det. Den håller detaljen fixerad mot dessa krafter.
Här är den viktigaste skillnaden från en jigg. En fixtur styr inte verktyget alls. Maskinen hanterar det. På en manuell fräsmaskin flyttar operatören bordet. På en CNC flyttar datorn axlarna. Fixturen bara sitter där, stel och orörlig, vilket ger en solid grund. Hela fokus ligger på att placera detaljen exakt och fastspänna den säkert.
Du hittar fixturer överallt. Fräsmaskiner använder dem. Svetsare använder dem för att hålla ihop enheter. Monteringslinjer använder dem för att positionera delar för arbetare eller robotar. Slipningsoperationer använder dem. Inspektionslaboratorier använder dem för att presentera delar för sensorer eller CMM-prober.
Fixturer byggs kraftigt. De behöver massa och styvhet. Man bultar fast dem direkt på maskinbordet. De rör sig inte. Delen kommer till dem, och de låser fast den.
Jigg vs. fixtur: Jämförelsen sida vid sida
Lägg dem sida vid sida, så blir skillnaden uppenbar.
| Leverans | Jig | Fixtur |
| Funktion | Styr skärverktyget. | Håller arbetsstycket säkert. |
| Verktygskontakt | Verktyget vidrör jiggen (via bussningar). | Verktyget vidrör aldrig fixturen. |
| Bygg | Lättare konstruktion, inklusive härdade bussningar. | Tung, styv konstruktion för stabilitet. |
| Typiska operationer | Borrning, gängning, brotschning. | CNC-fräsning, svetsning, montering och slipning. |
Här är det enkla knepet att komma ihåg. Det är bara två ord.
Jiggstyrningar. Fixturhållare.
Det är allt. Om den styr verktyget är det en jigg. Om den håller detaljen är det en fixtur. Namnen säger vad de gör.
Djupare dykning: "3-2-1"-principen för lokalisering
Låt oss gå djupare in på detta. 3-2-1-regeln är inte bara ett förslag. Det är grunden för varje bra jigg- och fixturdesign. Gör du det fel, så kommer dina delar inte att upprepas.
Varje arbetsstycke i rymden vill röra sig. Det finns nio sätt att göra det på. Det finns raka rörelser – upp/ner, vänster/höger, framåt/bakåt. De andra sex? Vänta, den där matematiken är fel. Låt mig rätta det.
En del har faktiskt sex frihetsgrader. Tre översättningar: förflyttning längs X-, Y- och Z-axlarna. Tre rotationer: rotation runt X-, Y- och Z-axlarna. Sex totalt. 3-2-1-metoden styr alla sex med hjälp av sex kontaktpunkter.
Fördelning
De tre (primärdatum)
Placera tre punkter på bottenytan. Det är ett plan. Detta stoppar tre saker: rörelse nedåt (Z-translation). Det stoppar också rotation runt X och rotation runt Y. Delen kan inte gunga. Tre punkter, tre rörelser stoppade.
De två (sekundärt datum)
Placera två punkter mot ena sidan. Det är en linje. Detta stoppar ytterligare två saker: rörelse i sidled (X-translation). Det stoppar också rotation runt Z. Delen kan inte glida åt det hållet eller snurra på bordet. Två punkter, två rörelser stoppade.
Den Ena (Tertiär Datum)
Placera en punkt mot den intilliggande sidan. Det är en enda kontakt. Detta stoppar det sista: rörelse framåt eller bakåt (Y-översättning). En punkt, en rörelse stoppad.
Varför detta mönster är viktigt
Tre plus två plus ett är lika med sex. Du har stoppat alla sex frihetsgrader med exakt sex punkter.
Här är fällan. Lägg till en sjunde punkt på fel plats, och du har överbegränsat detaljen. Säg att du placerar två punkter på den tredje sidan istället för en. Om detaljens ytor inte är helt fyrkantiga och plana – och det är de aldrig – kommer den andra punkten att trycka mot detaljen. Den kommer antingen att lyfta den från de primära utgångspunkterna eller böja den något. Nu är din position inte repeterbar. Varje detalj sitter olika.
3-2-1-metoden ger dig en repeterbar, stabil position utan att behöva kämpa mot detaljens egna brister. Det är målet. Varje detalj går på samma sätt, sitter på samma sätt och bearbetas på samma sätt.
Utforska olika typer av jiggar och fixturer
Jiggar och fixturer finns i många former. Varje typ löser ett specifikt problem i verkstaden. Här är en sammanfattning av de vanligaste typerna du kommer att stöta på.
Jigs
Utformningen av en jigg ändras beroende på hur mycket av den del den behöver täcka.
- Mall JiggarDe här är enkla. Bara en platta med hål på rätt ställen. Du lägger den på detaljen och borrar igenom hålen. Snabbt, billigt och effektivt för grundläggande arbeten.
- Tallrik JiggarEtt steg upp från en mall. Den har en platta med inbyggda ben för att stå på detaljen. Bussningarna är monterade direkt i plattan. Den är fristående och redo att användas.
- Box JigsDessa omsluter detaljen helt. Tänk dig en låda som kan öppnas. Du lägger detaljen inuti, klämmer fast den och borrar genom bussningar på flera sidor. Detta låter dig bearbeta olika ytor utan att behöva flytta jiggen.
- IndexeringsjiggarByggd för runda delar. Du monterar en fläns eller ett runt stycke, borrar en uppsättning hål, roterar sedan jiggen till ett exakt stopp och borrar nästa uppsättning. Det säkerställer ett perfekt cirkulärt mönster varje gång.
fixturer
Fixturer är uppkallade efter den maskin de betjänar eller det jobb de utför.
- CNC Fräsning fixturerStyvhet är allt här. Fräsningar är våldsamma. Fixturen måste vara massiv och fastspänd mot bordet för att absorbera vibrationer och förhindra vibrationer.
- CNC Turning eller svarvfixturerDessa monteras på en roterande spindel. Balansen blir avgörande. En obalanserad fixtur vid högt varvtal kommer att skaka isär maskinen. De måste vara konstruerade för att rotera rätt.
- Plåtsvetsning fixturerVärme är fienden. Dessa håller delarna i linje medan de svetsas. Ofta innehåller de kopparkomponenter eftersom koppar motstår värme och förhindrar att svetsen smälter fast i själva fixturen.
- Montage fixturerEnklare anordningar. De håller två eller flera delar i korrekt uppriktning medan en arbetare skruvar, pressar eller snäpper ihop dem. Snabb och enkel lastning är målen.
- InspektionsfixturerAnvänds vid kvalitetskontroll. De håller en detalj i en exakt orientering så att en mätare eller en CMM-sond kan kontrollera kritiska dimensioner. De skär ingenting. De presenterar bara detaljen för inspektören.
Material: Hårda verktyg kontra mjuka verktyg
Materialet du väljer till en jigg eller fixtur beror på en sak: hur länge den behöver hålla. Detta är skillnaden mellan hårda och mjuka verktyg.
Hårt verktyg
Hårda verktyg betyder stål eller gjutjärn. Man använder det när arbetet pågår i åratal. Tusentals delar. Kanske miljontals. Verktyget måste klara det.
Stålfixturer tål kraftiga skärskador. De slits inte ut. Bussningarna kan bytas ut, men huset förblir äkta. Gjutjärn är också populärt. Det är tungt, vilket absorberar vibrationer och det behåller sin form över tid.
Mjukt verktyg
Mjuka verktyg innebär aluminium, epoxi eller 3D-printad plast. Du använder det för små volymer eller prototyparbete. Kanske behöver du bara femtio delar. Kanske är designen inte slutgiltig än.
Aluminium är vanligt förekommande. Det bearbetas snabbt och är billigt. Men det slits. Bussningar kan lossna med tiden. För korta serier är det okej.
3D-printade plastmaterial är enorma nu. Du kan designa en komplex fixtur, skriva ut den över natten och använda den nästa dag. Det kommer inte att hålla för evigt, men det behöver det inte heller. Det gör jobbet, och du kan gå vidare.
Anmärkning om "Offeranordningar"
Detta är ett specialfall. Man ser det inom flyg- och rymdindustrin. Tunna aluminiumhöljen är tunna. De vibrerar och böjer sig under bearbetning. Man kan inte spänna fast dem hårt utan att de deformeras.
Så man tillverkar en offerfixtur. Ofta är det ett block av epoxi eller ett mjukt material. Man fräser in en ficka i den som matchar delens form. Delen sitter i det där specialbyggda boet. Sedan fräser man igenom delen och in i fixturen. Fixturen skadas, inte delen. Man kastar bort den efter en användning. Det är just det. Man offrar verktyget för att rädda den dyra delen.
Moderna trender: Automation och modularitet
Verkstadsgolvet förändras. Det gör även verktygen på det. Jiggar och fixturer är inte immuna mot automatisering. Så här ser modern tillverkning ut nu.
Nollpunktsspännsystem
Detta är den största förändringen. Tänk dig en mottagare på ditt maskinbord. Ett exakt rutnät av hål med en låsmekanism. Din fixtur har matchande kopplingar.
Du släpper fixturen på mottagaren. Dra i en spak eller tryck på en knapp. Den låser sig på några sekunder. Noggrannheten är inom mikrometer. Omställningstiden sjunker från tio minuter till under en minut. Du kan dra av en fixtur, sätta på en ny och fortsätta fungera. Ingen indikation. Inget svepande. Bara ladda och kör.
Hydrauliska/pneumatiska klämmor
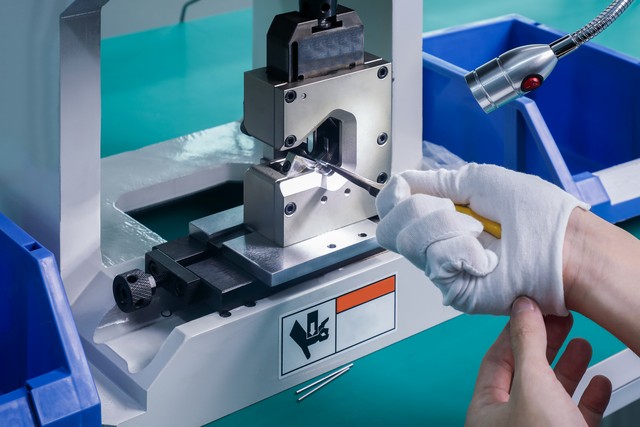
Glöm T-handtagsnyckeln. Moderna armaturer använder krafttvingar.
Hydrauliska klämmor applicerar en massiv, jämn kraft. Du trycker på en strömbrytare, och de griper tag i detaljen. Ingen operatörströtthet. Inget gissningsarbete om hur hårt åtdraget är tillräckligt hårt.
Pneumatiska klämmor är snabbare, men mindre kraftfulla. Utmärkta för monteringsfixturer där delar behöver hållas fast men inte bearbetas hårt.
Ännu bättre är att dessa är kopplade till maskincykeln. CNC:n kan signalera till klämmorna att öppnas och stängas automatiskt. Operatören laddar bara delar. Maskinen gör resten.
Modulär fixtur
Detta är metoden med erector-set. Du köper ett kit med standardkomponenter: bottenplattor, positioneringsblock, klämmor, förhöjningsrör och stift.
Behöver du en fixtur till en ny del? Du bygger den från byggsatsen. Använd den för hela loppet. Riv sedan ner den och använd samma delar till nästa jobb.
Ingen dyr specialbearbetning. Ingen dedikerad fixtur som står på en hylla för alltid. Bara återanvändbara komponenter som anpassar sig till vad som helst som kommer in genom dörren. Det sparar pengar och golvyta. För arbete med låg volym eller direktverkstadsarbete är det svårt att slå.
Ekonomin: Varför bry sig om bra verktyg?
Kostnad kontra tidsbesparing
Du kanske tittar på prislappen på en armatur och tvekar. Femtonhundra dollar för ett metallblock med några klämmor? Det verkar dyrt. Men matematiken ändras när du ställer den på golvet.
Räkna ut siffrorna på ett enkelt jobb. Tusen delar. Utan en fixtur tar varje del tio minuter att montera och justera. Det är 10 000 minuter. Ungefär 167 timmars arbete till femtio dollar i timmen. Total arbetskostnad: 8 350 dollar.
Lägg nu till fixturen. Femtonhundra dollar i förskott. Men installationstiden blir en minut per del. Det är totalt 1 000 minuter. Ungefär 17 timmar. Arbetskostnad: 850 dollar.
Lägg till kostnaden för fixturen till den arbetskostnaden. Du får totalt 2 350 dollar. Jämför med 8 350 dollar utan den. Fixturen sparar sex tusen dollar på en körning. Och du äger fortfarande fixturen till nästa jobb.
Det är ekonomin.
Kvalitetssäkring
En fixtur tar bort operatören från noggrannhetsslingan. Inga fler ögaformade kanter. Ingen mer indikering av varje detalj. Delen placeras i fixturen. Fixturen är placerad på maskinen. Klart.
Den första delen är korrekt. Hundradelen är identisk. Tusendelen matchar båda. Utbytbarhet är inte ett hopp. Det är inbyggt. Skrot försvinner. Omarbetning försvinner. Kundernas förtroende ökar.
Säkerhet
Detta är viktigare än pengar. En bra fixtur skyddar händerna från fara.
Tänk dig en fräs som roterar med 10 000 varv/min. Du vill inte vara i närheten av den. En fixtur med hydrauliska eller pneumatiska klämmor innebär att du laddar detaljen, tar ett steg tillbaka och startar cykeln. Maskinen gör resten. Du behöver inte hålla detaljen för hand. Du behöver inte sträcka dig in i farozonen.
Samma sak gäller för svetsfixturer. Heta ytor. Gnistor. Ångor. Fixturen håller allt på plats. Operatörens händer förblir fria.
Klämpunkter är utformade för att undvika vassa kanter. Fixturen blir lika mycket en säkerhetsanordning som ett produktionsverktyg. Bara det är värt kostnaden.
Slutsats
Låt oss sammanfatta allt detta. Skillnaden är enkel men absolut.
En jigg styr verktyget. En fixtur håller detaljen. Den enda idén skiljer två världar av arbetsstyckeshållning åt.
Vi gick igenom grunderna. 3-2-1-positioneringsprincipen hindrar delar från att röra sig utan att överbelasta dem. Olika typer av jiggar – mall, platta, lådborr, indexeringsborr – hanterar olika borrutmaningar. Olika fixturer används för olika maskiner – fräsning, svarvning, svetsning, montering och inspektion. Materialvalet beror på volym: hårt stål för långa serier, mjuk aluminium eller tryckt plast för snabba svarvar.
Moderna trender förändrar hur du använder dem. Nollpunktssystem byter fixturer på några sekunder. Hydrauliska klämmor minskar operatörströtthet. Modulära komponenter låter dig bygga och bygga om utan specialbearbetning.
Ekonomin är tydlig. En bra fixtur betalar sig själv på en enda produktionsomgång. Den eliminerar mänskliga fel, garanterar utbytbara delar och skyddar människor.
Här är den sista tanken. Om du arbetar inom maskinbearbetning, tillverkningsteknik eller produktdesign behöver du förstå detta. Korrekt verktygsdesign är inte en detalj. Det är genvägen. Det är den direkta vägen till lönsamhet och precision. Få rätt verktyg, så följer allt annat.
Varför välja NOBLE för din precisions~~POS=TRUNC Behov
Du förstår teorin nu. Du vet varför en jigg styr och en fixtur håller. Du ser hur korrekt arbetsstyckeshållning driver precision och vinst. Nästa fråga är praktisk. Vem bygger delarna?
Det är här NOBLE kommer in i bilden. Vi tar de koncept som diskuteras här och tillämpar dem dagligen i vår verkstad. Komplexa geometrier. Snäva toleranser. Svåra material. Vi hanterar dem.
Våra kärnfunktioner
Vi specialiserar oss på precisions -CNC-bearbetning för krävande industrier. Fleraxlig fräsning. Schweizisk svarvning. Komplexa detaljgeometrier. Vi har utrustningen och erfarenheten för att utföra det du designar. Från prototyper till produktionsvolymer, vi levererar.
Kvalitetscertifieringar
Certifieringar spelar roll. De är inte väggdekorationer. De är bevis på processen.
ISO 9001:2015 är vår grund. Det betyder att vi har ett kvalitetsledningssystem som fungerar. Vi följer upp allt. Vi förbättrar oss kontinuerligt. För industriella tillämpningar ger detta dig trygghet i att varje leverans uppfyller standarden.
ISO 13485:2016 tar det ett steg längre. Detta är medicintekniska standarden. Det betyder att vi förstår reglerade branscher. Spårbarhet är absolut. Riskhantering är inbyggd i varje steg. Om din del hamnar hos en patient är denna certifiering viktig.
Den ÄDLA Fördelen
Här är vad som skiljer oss från mängden. Vi kombinerar djupgående teknisk kunskap med precisionsutförande. Principerna du just lärde dig om arbetsuppspänning, positionering och fastspänning – vi lever efter dem varje dag. Vi designar fixturer. Vi bygger fixturer. Vi använder dem för att göra dina delar rätt.
Teori är viktigt. Men utförandet är allt. På NOBLE levererar vi båda.
Vanliga frågor
Kan en anordning vara både en jigg och en fixtur?
Sällan, men ja. En lådjigg är det klassiska exemplet. Den omsluter detaljen och håller den säkert som en fixtur. Men den har också bussningar för att styra borrar genom flera ytor. Så den gör båda uppgifterna. De flesta apparater håller sig till en roll. Lådjigg är undantaget som bekräftar regeln.
Behöver jag en fixtur för 3D tryckning?
Inte för själva skrivaren. Maskinen bygger delar lager för lager utan skärkrafter. Inget behov av att klämma fast något.
Men tänk på efterbehandling. Om du behöver borra hål eller bearbeta detaljer i en tryckt detalj, ja, då vill du ha en fixtur. Tryckta detaljer kan ha udda former. Att hålla dem för sekundära operationer utan en anpassad fixtur är frustrerande och felaktigt.
Vad är skillnaden mellan en jigg och en mall?
En mall är den enklaste formen av jigg. Det är bara en platta med hål eller kanter att följa. Du lägger den på detaljen och ritar av eller borrar igenom den.
En jigg är mer avancerad. Den har ben för att stå på detaljen. Den har bussningar för att styra verktyget exakt. Den kan ha klämmor för att hålla sig själv på plats. En mall styr. En jigg styr och positionerar ofta sig själv.
Hur väljer jag mellan mjuk och hårda verktyg?
Titta på volymen och tidslinjen.
Välj mjuka verktyg – aluminium, 3D-printad plast, epoxi – när du behöver delar snabbt. Prototyper. Korta serier. Designiterationer. Det är billigt och snabbt. Det slits ut, men du kommer inte att behöva det länge.
Välj hårda verktyg – stål, gjutjärn – när produktionen omfattar tusentals delar. När konstruktionen är fastlåst. När du behöver att fixturen ska hålla i åratal. Det kostar mer i början men lönar sig i form av hållbarhet och precision över tid.







