
Введение
Неправильный выбор процесса литья пластмасс может удвоить стоимость проекта и задержать производство на несколько месяцев. Деталь, которая отлично работает в одном процессе, становится кошмаром в другом. Пресс-форма трескается. Материал плохо течет. Время цикла увеличивается.
Существует три распространенных метода изготовления пластиковых деталей: литье под давлением , компрессионное литье и ротационное литье . Каждый из них работает по-своему и подходит для различных форм, объемов и материалов.
Что такое литье под давлением?
Именно этот процесс большинство людей представляют себе, когда слышат о «литье пластмасс». Машина берет пластиковые гранулы, расплавляет их, а затем распыляет расплавленный материал в закрытую металлическую форму. Пластик заполняет все полости, охлаждается и затвердевает. Затем форма открывается и извлекает деталь. Время цикла короткое. Для небольших деталей обычно требуется тридцать секунд.
Как это работает?
Внутри нагретого цилиндра вращается шнек, расплавляя пластиковые гранулы. Затем шнек движется вперед, как поршень, проталкивая расплавленный пластик через сопло в полость формы. Форма остается закрытой под давлением зажима, пока деталь остывает. После затвердевания форма открывается. Выталкивающие штифты выталкивают деталь. Весь цикл повторяется автоматически. Между циклами вмешательство человека не требуется.
Лучшие приложения
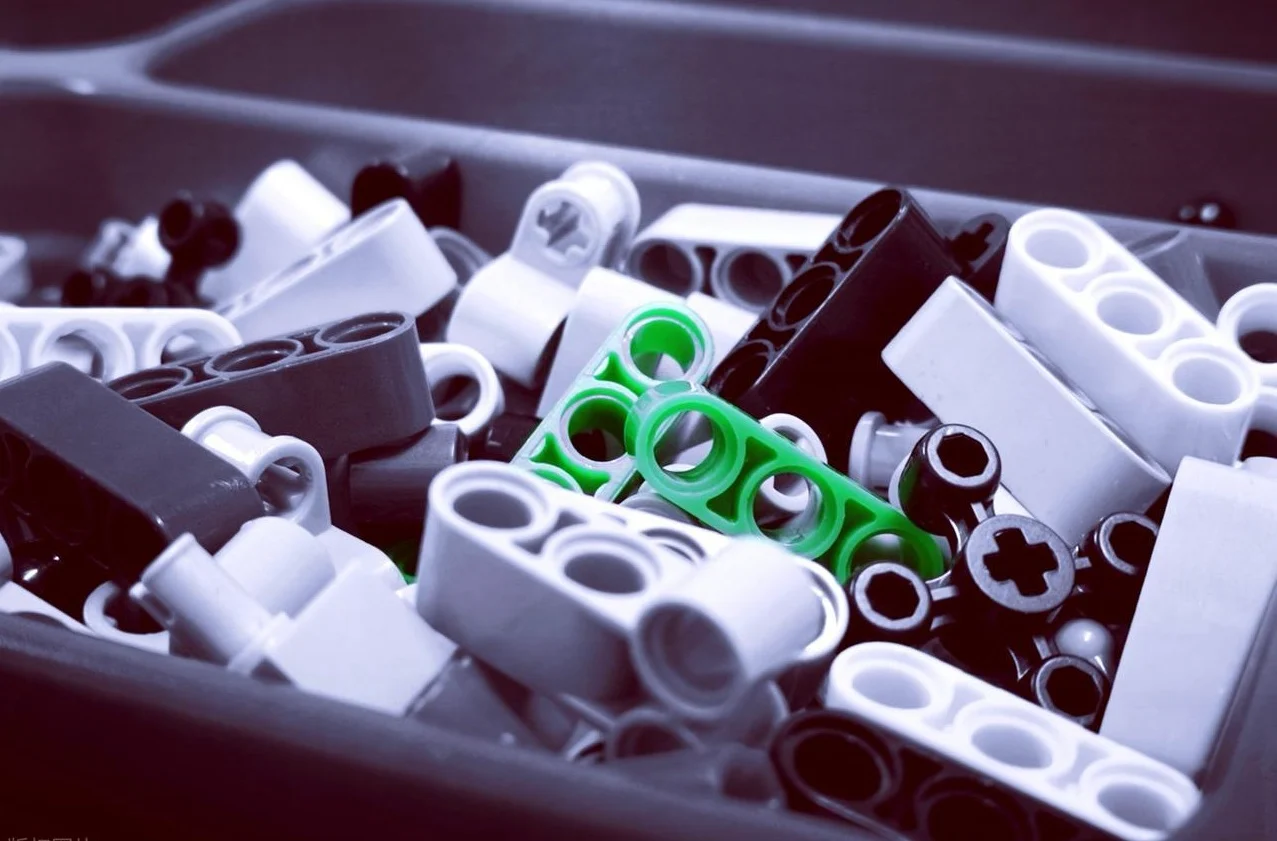
Литье под давлением — это технология, применяемая в крупносерийном производстве. Сложные геометрические формы. Жесткие допуски. Стабильные результаты при изготовлении миллионов деталей. Вспомните кубики LEGO. Крышки для бутылок. Корпуса медицинских приборов. Автомобильные разъемы. Электрические переключатели. Любой продукт, требующий точности и больших объемов, указывает на необходимость использования именно этого процесса.
Хорошо подходят для изготовления мелких, сложных деталей. Возможно изготовление деталей с тонкими стенками. Легко интегрируются такие элементы, как ребра жесткости, выступы и защелки. Клиенты выбирают литье под давлением, когда им требуется сотни тысяч идентичных деталей.
Ключевые преимущества
- После запуска пресс-формы время цикла быстрое. Обычно на деталь уходит от пятнадцати до шестидесяти секунд. Точность превосходная. Допуски ±0.05 мм являются обычными при использовании соответствующей оснастки и материала. Качество поверхности определяется непосредственно пресс-формой. Во многих случаях дополнительная обработка не требуется. Автоматизация проста. Роботы могут извлекать детали и вставлять компоненты.
- Отходы материала минимальны. Литники и литники можно измельчить и использовать повторно в качестве вторичного сырья. Затраты на рабочую силу при изготовлении детали ничтожно малы после запуска станка.
Ключевые недостатки
- Стоимость оснастки очень высока. Промышленная стальная пресс-форма часто стоит от двадцати до ста тысяч долларов и более. Сроки изготовления длительные. Для сложной пресс-формы обычно требуется от восьми до шестнадцати недель. Внесение изменений в конструкцию после изготовления пресс-формы обходится дорого и занимает много времени.
- Литье под давлением экономически целесообразно только при больших объемах производства. При объеме менее пятисот или тысячи деталей стоимость оснастки на одну деталь становится непомерно высокой. Тем, кому необходимы небольшие партии, следует сначала рассмотреть другие процессы. Первоначальные инвестиции реальны. Они не окупятся, если продукт окажется некачественным на рынке.
Что такое прессование?
Этот процесс отличается от литья под давлением. Здесь нет шнека. Нет впрыска под высоким давлением. Вместо этого, кто-то помещает заранее отмеренное количество материала в открытую полость пресс-формы. Пресс-форма медленно закрывается. Тепло и давление заставляют материал растекаться, принимая форму полости. Затем деталь затвердевает. Пресс-форма открывается. Кто-то извлекает готовую деталь. Простое оборудование. Низкое давление. Совершенно другой подход.
Как это работает
Оператор помещает «загрузку» материала — обычно заготовку или отмеренный кусок — в полость пресса. Пресс опускает верхнюю половину вниз. Нагрев размягчает материал. Давление вдавливает его во все уголки формы. В случае термореактивных пластмасс происходит химическая реакция. Материал сшивается и навсегда затвердевает. Для резины или силикона процесс аналогичен, но материал остается гибким. После отверждения форма открывается. Кто-то извлекает деталь и обрезает излишки облоя.
Циклы обработки занимают больше времени, чем при литье под давлением. Обычно это от двух до пяти минут. Этап отверждения ускорить нельзя.
Лучшие приложения
Метод компрессионного формования отлично подходит для материалов, с которыми литье под давлением с трудом справляется. К ним относятся термореактивные пластмассы, такие как фенольные, эпоксидные и меламиновые. Также используются компоненты из натурального и синтетического каучука. Силиконовые клавиатуры для электроники. Кроме того, он позволяет изготавливать крупные, плоские или слегка изогнутые изделия, такие как корпуса электроприборов, крышки контейнеров и компоненты бытовой техники.
Классическим примером являются автомобильные шины. Резиновая смесь заливается в форму в холодном виде. Под воздействием тепла и давления она затвердевает, придавая шине окончательную форму с рисунком протектора и маркировкой на боковине.
Ключевые преимущества
- Стоимость оснастки ниже, чем при литье под давлением. Пресс-формы проще. Нет сложных литниковых систем или конструкций затворов. Нет необходимости в механизмах зажима под высоким давлением. Алюминиевые или даже композитные пресс-формы подходят для небольших тиражей.
- Данный процесс хорошо подходит для армированных волокнами материалов. Длинные стекловолокна или углеродные волокна остаются целыми. При литье под давлением движение шнека может разрушать волокна и снижать прочность. При компрессионном формовании сохраняется армирующий материал. Возможно изготовление деталей большого размера.
- Потери материала минимальны. Вес загрузки рассчитывается приблизительно исходя из веса конечной детали. Остаточный материал в полости минимален.
Ключевые недостатки
- Циклы производства медленные. Обычно на одну деталь уходит от двух до пяти минут. При литье под давлением детали изготавливаются каждые тридцать секунд. Разница быстро накапливается при больших объемах.
- Облой — это проблема. Излишки материала выдавливаются между половинками формы. После извлечения изделия из формы кто-то должен их обрезать. Часто это делается вручную. Затраты на рабочую силу увеличивают общую стоимость.
- Сложность деталей ограничена. Подрезы трудно выполнить. Глубокие ребра и сложные элементы трудно сформировать, потому что материал не течет как жидкость, а скорее напоминает густое тесто. Тем, кому нужны сложные геометрические формы, следует рассмотреть литье под давлением.
- Качество может варьироваться. Квалификация оператора имеет значение. Вес и расположение загрузки влияют на конечный результат. Существуют автоматизированные системы, но многие заводы по-прежнему полагаются на ручную загрузку. Разброс характеристик деталей выше, чем при литье под давлением. Для некритичных применений это приемлемо. Для прецизионных медицинских или автомобильных компонентов это вызывает опасения.
Что такое ротационное формование?
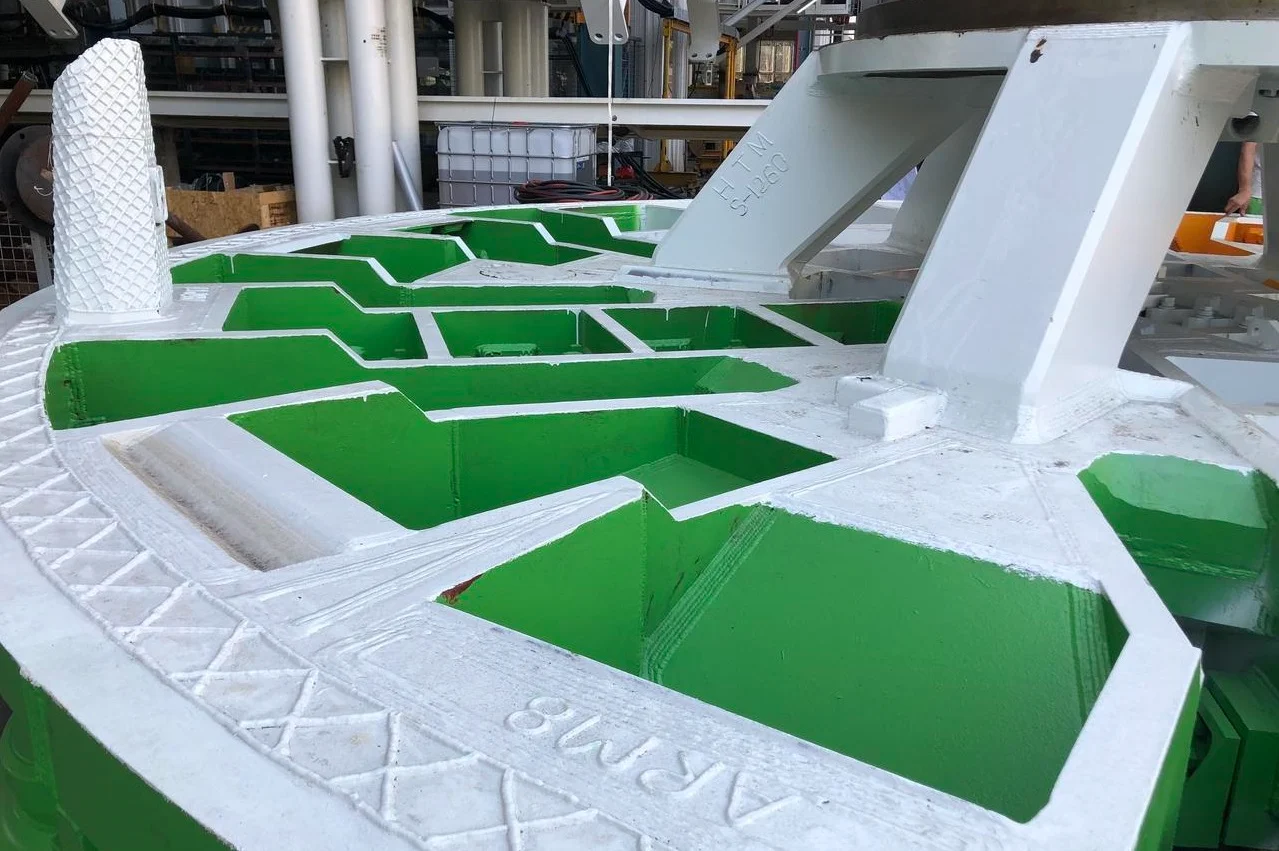
Этот процесс практически противоположен литью под давлением. Нет высокого давления. Нет сложной системы литников. Вместо этого оператор засыпает пластиковый порошок в полую форму. Форма медленно вращается в печи. По двум осям. Иногда по нескольким. Порошок плавится и равномерно покрывает внутреннюю поверхность. Затем форма перемещается на станцию охлаждения. Пластик затвердевает. Оператор открывает форму и извлекает полую бесшовную деталь.
Как это работает
Оператор открывает форму, засыпает отмеренное количество пластикового порошка и закрывает ее. Форма помещается в печь. Она вращается в двух направлениях — одновременно вокруг двух перпендикулярных осей. Гравитация совершает работу. Порошок падает на горячую внутреннюю поверхность, плавится и сплавляется в однородный слой. После того, как весь порошок расплавится и покроет полость, форма перемещается в охлаждающую камеру. Холодный воздух или распыление воды снижают температуру. Пластик затвердевает. Форма открывается. Оператор извлекает готовую деталь.
Циклы обработки занимают много времени. Обычно от двадцати до шестидесяти минут. Этапы нагрева и охлаждения нельзя ускорять без ущерба для качества.
Лучшие приложения
Технология ротационного формования отлично подходит для изготовления крупных, полых, бесшовных деталей. Это детали, которые при использовании других технологий потребовали бы сборки или сложных стержней. Примеры: байдарки и небольшие плавсредства; резервуары для воды объемом от пятидесяти до пяти тысяч галлонов; дорожные конусы; бункеры для сыпучих материалов; корпуса медицинских приборов, требующие гладких внутренних поверхностей без сварных швов; сельскохозяйственные резервуары; автомобильные резервуары для жидкостей.
Ключевое преимущество – цельная конструкция. Кажется, нет протечек в швах. Нет сварных швов, которые могли бы выйти из строя. Деталь выходит из формы как единая, сплошная оболочка. Производители компонентов для систем перекачки жидкостей или оборудования для активного отдыха часто выбирают этот метод.
Ключевые преимущества
- Стоимость оснастки низка по сравнению с литьем под давлением или компрессионным литьем. Пресс-формы изготавливаются из листового металла или литого алюминия. Высокопрочная сталь не требуется, поскольку в процессе используется низкое давление — обычно менее 10 фунтов на квадратный дюйм. Стоимость ротационной пресс-формы может составлять от 500 до 3000 долларов. Пресс-форма для литья под давлением аналогичной детали может стоить в десять раз дороже.
- Детали не подвержены внутренним напряжениям. Отсутствие высокого давления означает отсутствие остаточных внутренних напряжений. Это важно для применения на открытом воздухе, где перепады температур и воздействие УФ-излучения вызывают растрескивание под давлением деталей, изготовленных методом литья под давлением. Толщина стенок равномерна. Вращение обеспечивает равномерное распределение материала.
- Вносить изменения в конструкцию проще. Модифицировать ротационную пресс-форму проще, чем модифицировать пресс-форму для литья под давлением из закаленной стали. Композитные пресс-формы можно ремонтировать или модифицировать с помощью стандартных инструментов для изготовления.
Ключевые недостатки
- Циклы производства очень длинные. От двадцати до шестидесяти минут на деталь. При литье под давлением деталь изготавливается за тридцать секунд. При больших объемах эта разница огромна. Ротационное литье имеет смысл только для небольших годовых объемов или очень крупных деталей, где использование нескольких пресс-форм для литья под давлением было бы экономически нецелесообразным.
- Внутренняя поверхность имеет шероховатую отделку. Внешняя поверхность детали принимает форму отливки — обычно гладкая, если отполирована. Однако внутренняя поверхность остается в исходном состоянии. Часто встречаются нерасплавленные частицы и следы течения. Для обеспечения видимости или необходимости очистки на месте может потребоваться дополнительная обработка внутренней поверхности. Это увеличивает стоимость и время.
- Выбор материалов ограничен. В большинстве случаев при ротационном формовании используется полиэтилен — LLDPE, MDPE, HDPE. Возможны и другие материалы, такие как нейлон или полипропилен, но они встречаются реже. Тем, кому необходимы конструкционные пластмассы, такие как ABS, PC или армированные композиты, будет сложно работать с этим процессом.
- Контроль толщины стенок менее точен, чем при литье под давлением. Целевое значение в три миллиметра может отличаться на плюс-минус полмиллиметра. Для конструкционных деталей это приемлемо. Для прецизионных компонентов с жесткими допусками это недопустимо.
- Размеры деталей имеют практические ограничения. Для изготовления очень больших пресс-форм требуются огромные печи и камеры охлаждения. Диаметр в десять футов возможен. Двадцать футов — редкость и высокая стоимость. Большинство заводов ориентируются на детали, измеряемые в футах, а не в метрах. Все, что больше, становится индивидуальным инженерным проектом с соответствующими затратами.
Сходства между тремя процессами
На первый взгляд, литье под давлением, компрессионное литье и ротационное литье выглядят совершенно по-разному. Разное оборудование. Разное время цикла. Разная геометрия деталей. Но если копнуть глубже, то у них есть четыре общие фундаментальные характеристики.
- Во всех трех процессах используется форма. Любая пластиковая деталь начинается с полости. При литье под давлением используется закрытая двухкомпонентная форма. При компрессионном литье используется открытая форма, которая закрывается под давлением. При ротационном литье используется полая многокомпонентная форма, которая вращается. Материал формы меняется: сталь, алюминий или листовой металл. Цель остается той же: форма определяет конечную форму. Без нее ни один из этих процессов не работает.
- Для всех трех требуется нагрев. Холодный пластик не течет. Он не может принимать форму полости. При литье под давлением материал расплавляется в цилиндре перед впрыском. При компрессионном формовании тепло передается через плиты формы по мере сжатия материала. При ротационном формовании вся форма нагревается в печи во время вращения. Методы различаются. Необходимость остается той же. Нагрев является обязательным во всех трех методах.
- Все три включают фазу охлаждения. Расплавленный пластик должен затвердеть, прежде чем кто-либо сможет извлечь деталь. При литье под давлением деталь охлаждается внутри закрытой формы под давлением. При компрессионном формовании материал охлаждается и затвердевает, пока пресс остается закрытым. При ротационном формовании горячая форма перемещается в специальную охлаждающую камеру. В качестве охлаждающей среды используется воздух, водяной туман или иногда масло. Физические принципы остаются неизменными. Пластик затвердевает, теряя тепловую энергию. Каждый процесс учитывает эту реальность.
- Все три являются методами переработки полимеров. Эти процессы формируют синтетические или природные полимеры. Термопласты, такие как полипропилен и АБС-пластик. Термореактивные полимеры, такие как фенольные и эпоксидные смолы. Эластомеры, такие как каучук и силикон. Каждый процесс лучше подходит для обработки определенных семейств полимеров, чем другие. Но все три существуют для преобразования сырых полимерных материалов в готовые, пригодные для использования продукты. Они конкурируют и дополняют друг друга в рамках одной и той же более широкой категории производственных технологий.
Эти сходства важны, поскольку они объясняют границы возможностей литья пластмасс. Различия заключаются в способе применения тепла и давления, а не в самих основных этапах.
Как выбрать правильный процесс формования
Выбор сводится к трем вопросам: геометрия детали, тип материала, годовой объем производства. Ответьте на них честно, и правильный процесс станет очевидным.
Вот простая схема принятия решений, основанная на приведенном выше резюме.
- Миллионы мелких, точно выверенных деталей.→ Литье под давлением. Представьте себе крышки для бутылок, медицинские соединители, кубики LEGO. Высокая стоимость оснастки. Очень низкая стоимость одной детали. Длительный срок изготовления пресс-формы. Окупается только при больших объемах производства.
- Крупные плоские детали из резины или термореактивных материалов.→ Компрессионное формование. Силиконовые клавиатуры, корпуса электропроводки, прокладки. Более низкая стоимость оснастки, чем при литье под давлением. Более медленные циклы. Требуется обрезка облоя. Хорошо подходит для армированных волокном композитов.
- Крупные, полые, цельные предметы→ Ротационное формование. Каяки, резервуары для воды, дорожные конусы. Низкотемпературный процесс означает дешевые формы. Очень длительное время цикла. Шероховатая внутренняя поверхность. Отсутствие швов и сварных соединений.
Практическое замечание
Некоторые детали подходят для нескольких технологических процессов. Простая круглая крышка может быть изготовлена методом компрессионного формования, литья под давлением или даже ротационного формования в зависимости от объема и материала. Не следует предполагать, что работает только один процесс. Получите расценки. Произведите расчеты. Самая дешевая пресс-форма не всегда означает самую низкую общую стоимость проекта. И наоборот, самая дорогая пресс-форма может окупиться в течение года, если объемы производства достаточно высоки.
Представленная выше схема принятия решений служит отправной точкой. Это не универсальное правило. Но для большинства пластиковых деталей, производимых большинством заводов, она указывает в правильном направлении.

О компании NOBLE – Ваш надежный партнер в сфере производства пластмасс.
NOBLE — это специализированный завод по производству пластиковых деталей. Мы специализируемся на высокоточных решениях для литья под давлением. Не на одном процессе, а на нескольких. Клиенты обращаются к нам, когда им нужна инженерная экспертиза, а не просто машиностроительный завод. Мы обслуживаем отрасли от товаров народного потребления до медицинского оборудования. Объединяющим фактором является качество. Стабильное, измеримое, документированное качество.
Наши основные вычислительные мощности
Литье под давлением
Мы выполняем крупносерийное производство сложных деталей с жесткими допусками. Многогнездные пресс-формы снижают себестоимость одной детали. Клиенты получают больше деталей за цикл. Собственное техническое обслуживание оснастки обеспечивает бесперебойную работу пресс-форм. Вторичные операции, такие как литье с закладными элементами и литье с наложением, выполняются на том же этаже.
Компрессионное формование
Это наши возможности в области термореактивных материалов. Фенольные, эпоксидные, меламиновые материалы. Резиновые уплотнения и прокладки. Крупные электрические компоненты, требующие термостойкости. Мы также обладаем опытом работы с армированными волокнами композитами. Длинные стекловолокна или углеродные волокна сохраняют свою целостность при компрессионном формовании.
Ротационное Литье
Крупные, полые, бесшовные детали — наша специализация. Резервуары для воды. Промышленные контейнеры. Сельскохозяйственные бункеры. Инвестиции в оснастку низки по сравнению с литьем под давлением. Толщина стенок остается равномерной. Отсутствие сварных швов. Отсутствие сборки из нескольких половин.
Дополнительные возможности
Создание прототипов для проверки конструкции. Обработка на станках с ЧПУ для изготовления дополнительных элементов. Отделка и сборка . Упаковка и логистика. Клиентам не нужно управлять пятью разными поставщиками. Мы берем на себя всю цепочку от сырья до готовой к отгрузке продукции.
Сертификаты – качество, на которое вы можете положиться.
ISO 9001:2015 ISO 9001:2015
Наша система управления качеством неизменно соответствует требованиям клиентов и регулирующих органов. Непрерывное совершенствование — это не просто лозунг. Оно заложено в каждый процесс. Ведутся журналы аудита. Корректирующие действия документируются. Ничто не остается без внимания.
ISO 13485:2016 ISO 13485:2016
Это мировой стандарт для производства медицинских изделий. Строгое управление рисками. Соответствие нормативным требованиям. Безопасность продукции от проектирования до производства. Не каждая фабрика имеет эту сертификацию. У нас есть.
Почему стоит сотрудничать с NOBLE?
- Комплексная поддержка. Мы помогаем с выбором материалов. Мы содействуем в разработке пресс-форм. Мы занимаемся производством и логистикой. Один контактный пункт. Никаких взаимных обвинений между поставщиками.
- Гарантия качества. Контроль качества на этапе производства позволяет выявлять проблемы на ранней стадии. Отчеты о размерах предоставляют доказательства. Полная прослеживаемость материалов означает, что каждую деталь можно отследить по сертификату на исходное сырье.
- Пилотные партии в малых объемах для клинических испытаний или тестирования рынка. Серийное производство в больших объемах для уже существующих продуктов. Мы переключаемся между литьем под давлением, компрессионным и ротационным формованием в зависимости от требований к детали. Клиентам не нужны три разных поставщика.
- Доверие к регулирующим органам. Наши сертификаты ISO снижают риски для цепочки поставок. Аудиторы видят сертификаты и переходят к другим вопросам. Специалисты, ответственные за качество и соблюдение нормативных требований, могут спать спокойно, зная, что компания NOBLE входит в список поставщиков.
FAQ
Какой метод формования является самым дешевым для мелкосерийного производства?
Ротационное формование. Формы недорогие. Листовой металл или литой алюминий. Высокопрочная сталь не требуется. Низкое давление упрощает конструкцию.
Можно ли изготавливать полые детали методом литья под давлением?
Да, но с оговорками. При литье под давлением с использованием газа азот применяется для создания полых каналов. При технологиях с выдавливанием стержня используются выдвижные штифты для удаления материала из толстых участков. Оба метода усложняют конструкцию и увеличивают стоимость оснастки. Для действительно полых, бесшовных деталей — например, резервуара для воды или байдарки — ротационное формование является лучшим выбором.
Прессование применяется только к термореактивным полимерам?
В основном, но не исключительно. Наиболее распространенными материалами являются термореактивные пластмассы, такие как фенольные, эпоксидные и меламиновые. Они отверждаются под воздействием тепла и давления. Реакция необратима. Однако некоторые термопласты также подходят для компрессионного формования. Хорошим примером является сверхвысокомолекулярный полиэтилен (СВМПЭ). СВМПЭ плохо течет в цилиндре литьевой машины. Компрессионное формование придает ему форму листов, стержней и простых деталей.
Какой процесс позволяет получить наиболее прочные детали?
Литье под давлением, как правило, обеспечивает наивысшую прочность и точность для неармированных термопластов. Это достигается за счет стабильной температуры расплава, высокого давления прессования и получения плотных деталей без пустот. Однако компрессионное формование лучше подходит для армированных волокнами композитов. Длинные стекловолокна или углеродные волокна остаются целыми, поскольку отсутствует действие шнека, способного их разрушить. Полученная деталь обладает превосходной жесткостью и ударопрочностью. Для конструкционных применений с непрерывным армированием волокнами компрессионное формование всегда превосходит литье под давлением.







