
Что такое низкое давление? Injection Mстарение?
Литье под низким давлением — это технология обработки пластмасс, при которой расплавленный термоплавкий клей впрыскивается в форму под относительно низким давлением, обволакивая и защищая внутренние компоненты.
По сравнению с традиционным литьем под давлением, низкотемпературное литье под давлением характеризуется более низким давлением и температурой и в основном подходит для упаковки прецизионных и чувствительных электронных компонентов или медицинских изделий.
К преимуществам литья под низким давлением относятся снижение риска повреждения компонентов, улучшение герметичности и защитного эффекта, а также короткий цикл обработки и меньшее энергопотребление.
Материал, используемый в системах низкого давления Литье под давлением
PA
Полиамид (ПА), в частности серия ПА12, является наиболее часто используемым материалом для литья под низким давлением. Он производится из касторового масла на биологической основе.
Это вещество обладает ключевым преимуществом: его вязкость в расплаве чрезвычайно низка. При нагревании оно становится таким же жидким, как вода. Это обеспечивает ему превосходную текучесть.
В результате, он позволяет заполнять мельчайшие детали формы с минимальным давлением. Он также идеально обволакивает хрупкие детали, не смещая их.
- Отличная механическая прочность
- Хорошая термостойкость
- Выдающаяся устойчивость к химической коррозии
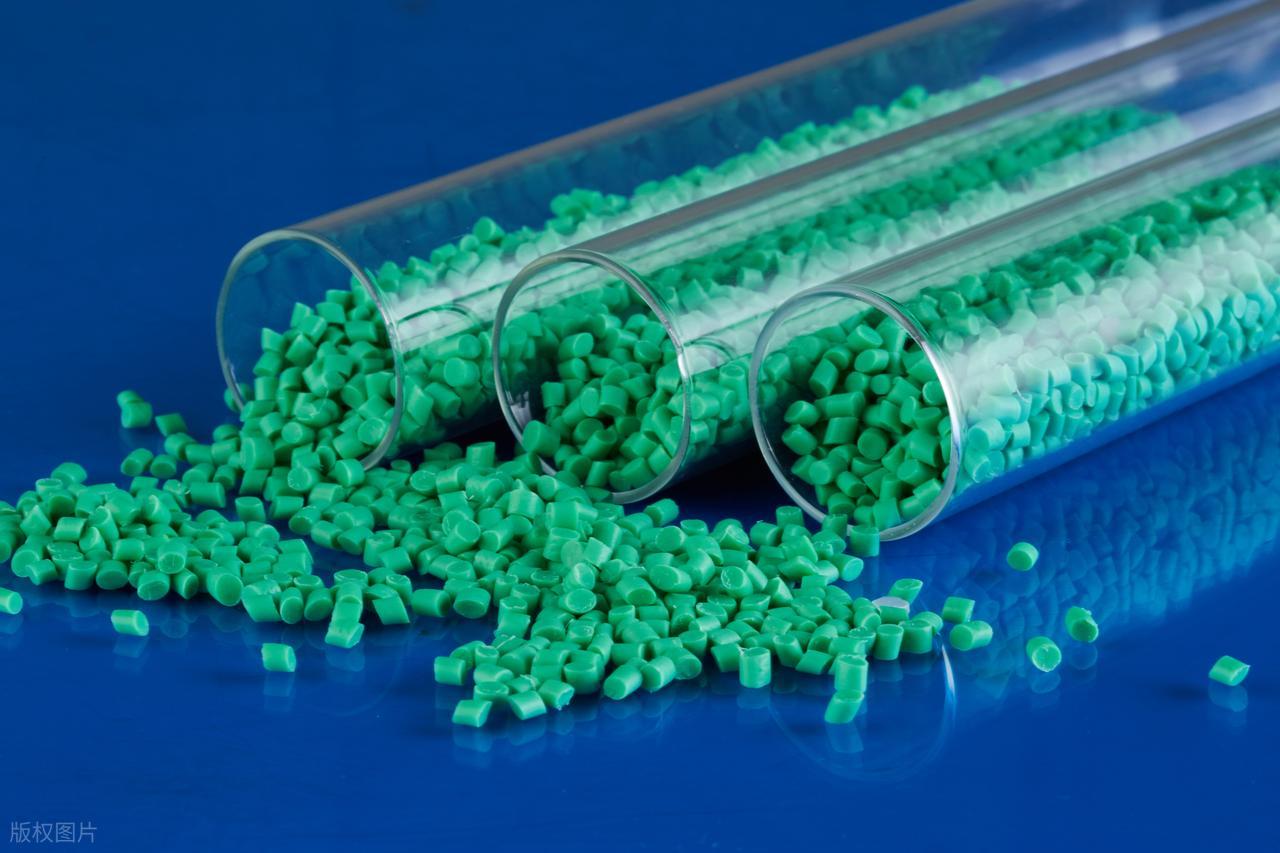
ТПУ
Применение ТПУ в литье под низким давлением в основном обусловлено его выдающейся эластичностью, износостойкостью и термостойкостью.
По сравнению с полиамидом, ТПУ обеспечивает более гибкую оболочку и часто используется в компонентах, которые часто сгибаются или подвергаются механическим нагрузкам, таких как кабельные разъемы и гибкие схемы в носимых устройствах.
Полиуретан (TPU) обладает превосходной ударопрочностью и амортизирующими свойствами, а его поверхность, благодаря определенной степени адгезии, становится более приятной на ощупь.
- Отличные водонепроницаемые герметизирующие свойства
- Высокий коэффициент трения
- Высокая ударопрочность.
Полиолефиновые сополимеры
Полиолефиновые сополимеры — это термоплавкие клеи, модифицированные из полиэтилена или полипропилена. Их наиболее примечательными особенностями являются высокая экономичность, а также превосходные электроизоляционные свойства и устойчивость к гидролизу.
Полиолефиновые материалы после отверждения обладают широким диапазоном твердости, от полужесткой до гибкой, но их общая термостойкость и прочность сцепления обычно не так высоки, как у полиамида и ТПУ.
- Хорошая электрическая изоляция
- Хорошая устойчивость к гидролизу
Как работает литье под низким давлением?
Предварительная обработка сырья
Специальные гранулы полиамида (ПА) или термоплавкие гранулы, используемые в литье под низким давлением, очень чувствительны к влаге и должны пройти строгую сушку перед запуском в производство. Обычно гранулы резины помещают в осушительный сушильный аппарат и запекают при определенной температуре в течение нескольких часов для удаления следов влаги.
Примечание:
- Строго контролируйте температуру и время сушки.
- Храните сырье в закрытом контейнере, чтобы предотвратить впитывание влаги и повторное загрязнение.
Вставить исправление
Вставки и подготовка пресс-формы — ключевые этапы. Сначала в нижнюю часть пресс-формы помещаются и закрепляются чувствительные электронные компоненты, такие как печатные платы и датчики. Зажимы могут быть автоматизированными или ручными. Затем верхняя часть пресс-формы закрывается и зажимается. Сильное усилие зажима обеспечивает герметичность пресс-формы во время впрыска, предотвращая утечку материала.
Примечание:
- Убедитесь, что вставки установлены точно и надежно.
- Поверхность формы должна быть чистой и свободной от остатков, чтобы обеспечить адгезию.
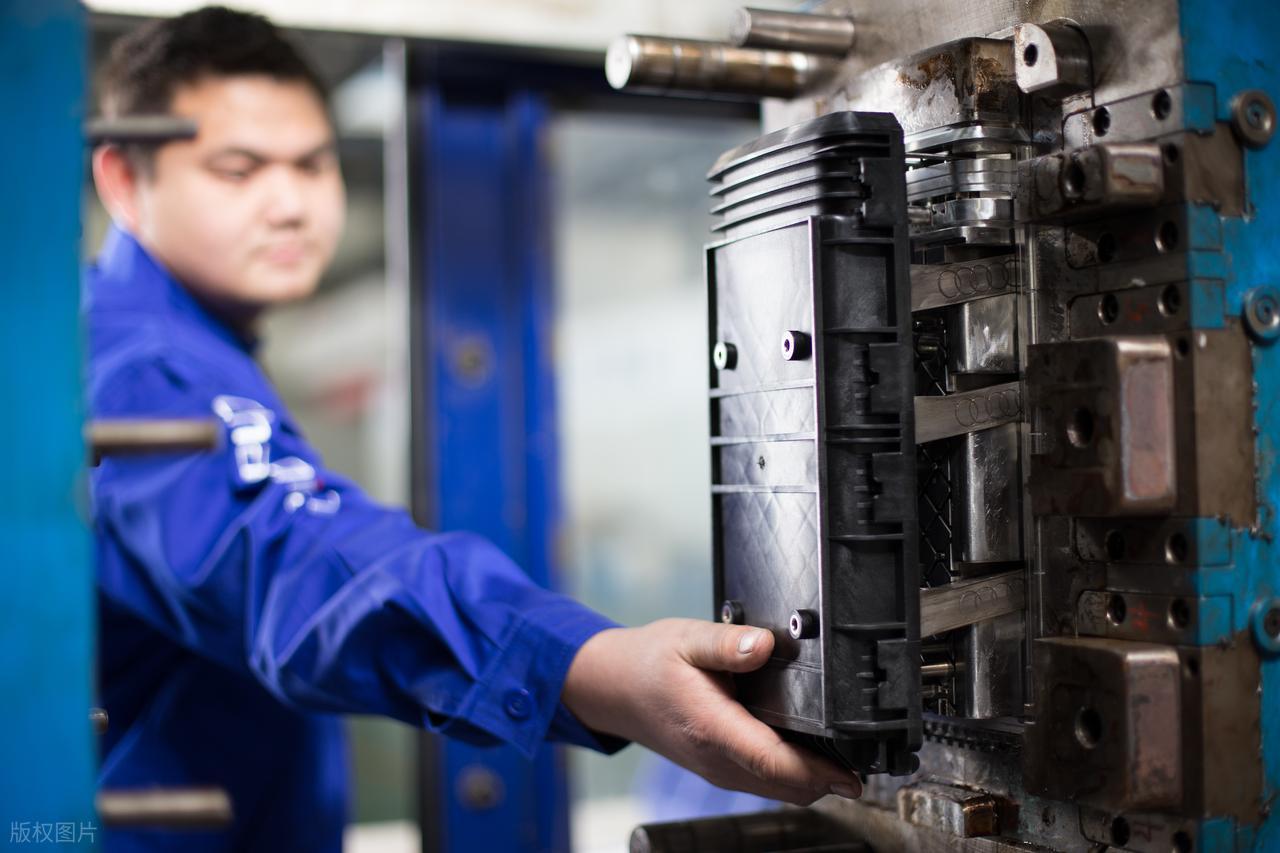
Инжекция расплава
Пока готовится форма, высушенные пластиковые гранулы подаются в цилиндр литьевой машины. Цилиндр нагревает материал выше точки плавления с помощью точно регулируемого нагревателя, превращая его в расплавленное состояние с чрезвычайно низкой вязкостью.
Литейная машина медленно и равномерно впрыскивает расплавленную резиновую смесь в закрытую полость пресс-формы под очень низким давлением через шнек или поршень.
Примечание:
- Контролируйте температуру и скорость впрыска.
- Обеспечьте беспрепятственный путь потока.
Удерживающее давление
После заполнения полости пресс-формы система переходит в стадию выдержки под давлением. Непрерывно подается более низкое давление. Это давление вдавливает больше материала внутрь, компенсируя усадку по мере охлаждения пластика. Это обеспечивает точные размеры готовой детали, гладкую поверхность и прочное соединение с любыми внутренними компонентами.
Далее деталь охлаждается внутри формы. Она может охлаждаться естественным образом или быстрее за счет водяных каналов в самой форме. Охлаждение продолжается до тех пор, пока деталь не затвердеет и не станет достаточно прочной, чтобы ее можно было извлечь без повреждений.
Примечание:
- Время выдержки под давлением должно быть умеренным.
- Равномерная скорость охлаждения
- Точно отрегулируйте локальную температуру.
выбрасывание
После подтверждения охлаждения и затвердевания детали, литьевая машина переместит шаблон для открытия пресс-формы. Сразу после этого встроенная система выталкивания пресс-формы, например, выталкивающий штифт или верхняя плита, сработает и плавно вытолкнет уже сформированную деталь из полости пресс-формы.
Примечание:
- Поддерживайте определенную скорость открытия пресс-формы.
- Сбалансируйте усилие на выталкивающем устройстве.
- Своевременно проверьте, нет ли прилипших к форме дефектов или плохого извлечения изделия из формы.
Инспекция
Выступающие части также могут иметь небольшое количество вспомогательных конструкций, таких как задвижки или крошечные носики, которые обычно необходимо снимать вручную или с помощью простых приспособлений.
После этого требуется провести всестороннюю проверку готовой продукции, чтобы убедиться в ее исправности, целостности упаковки и отсутствии дефектов, таких как недостающие материалы или пузырьки воздуха, чтобы гарантировать соответствие качества каждого изделия требованиям.
Примечание:
- Удалите остатки материала или излишки в канале подачи.
- Проверьте внешний вид и функциональность изделия.
- Проведите испытания на водонепроницаемость, пылезащиту или электрические характеристики упакованной продукции.
Преимущества литья под низким давлением
Превосходная защита компонентов
Ключевой особенностью литья под низким давлением является использование чрезвычайно низкого давления впрыска, что гарантирует, что при упаковке хрупких компонентов, таких как печатные платы, датчики и прецизионные разъемы, компоненты не будут смещаться, деформироваться или повреждаться под воздействием высокого давления.
Материалы, используемые при литье под низким давлением, после отверждения образуют прочную оболочку, обеспечивающую изделию превосходную водостойкость, пылестойкость и устойчивость к химической коррозии, а также значительно повышающую надежность и срок службы изделия в суровых условиях.
Высокая эффективность процесса
Процесс литья под низким давлением чрезвычайно быстр. Весь цикл от закрытия формы и литья под давлением до охлаждения и извлечения из формы обычно занимает всего несколько десятков секунд, что намного быстрее, чем традиционные методы заливки компаундом или сборки оболочки.
Высокая эффективность литья под низким давлением идеально подходит для крупномасштабного непрерывного производства, что позволяет значительно увеличить производственную мощность и соответствовать строгим требованиям современной обрабатывающей промышленности к эффективности производства, тем самым помогая предприятиям снизить себестоимость продукции в единицу времени.
Высокая степень структурной интеграции
Литье под низким давлением позволяет объединять несколько отдельных деталей — таких как печатные платы, разъемы и кабели — в единое целое за один этап. Это заменяет традиционный, более сложный метод, при котором сначала изготавливается корпус, а затем он собирается и герметизируется.
Литье под низким давлением сокращает как этапы производства, так и количество необходимых деталей. Это также позволяет избежать потенциальных ошибок при сборке и упрощает цепочку поставок и управление запасами.
Превосходное качество инкапсуляции
Сформированный корпус обладает превосходными герметизирующими и изоляционными свойствами, что позволяет эффективно предотвращать проникновение влаги и вредных газов, обеспечивая долговременную стабильную работу электронных компонентов.
Сам материал обладает высокой и низкой термостойкостью, превосходными электроизоляционными свойствами и ударопрочностью, что позволяет конечному изделию легко соответствовать сложным условиям эксплуатации в таких областях, как автомобилестроение и промышленное оборудование.
Исключительная экономическая эффективность
Стоимость килограмма специальной резиновой смеси для литья под низким давлением может быть выше, чем у обычных пластмасс. Однако, учитывая такие преимущества, как сокращение времени сборки, снижение трудозатрат, уменьшение количества дефектов и брака, обусловленные упрощенным процессом, общая себестоимость производства продукта часто эффективно контролируется.
Проблемы литья под низким давлением
Строгие требования к материалам
Термоплавкие клеи для литья под низким давлением легко впитывают влагу из воздуха. Эта влага вызывает гидролиз в процессе обработки, что приводит к разрушению молекул материала.
Это приводит к изменению вязкости и дефектам, таким как пузырьки, серебристые полосы или пригорание в конечном продукте. Что еще серьезнее, это ухудшает герметизирующие свойства детали, ее прочность и электрическую изоляцию.
Поэтому крайне важны строгие правила хранения и сушки. Материал необходимо тщательно высушить перед использованием и поддерживать в сухом состоянии во время производства, чтобы предотвратить повторное впитывание влаги.
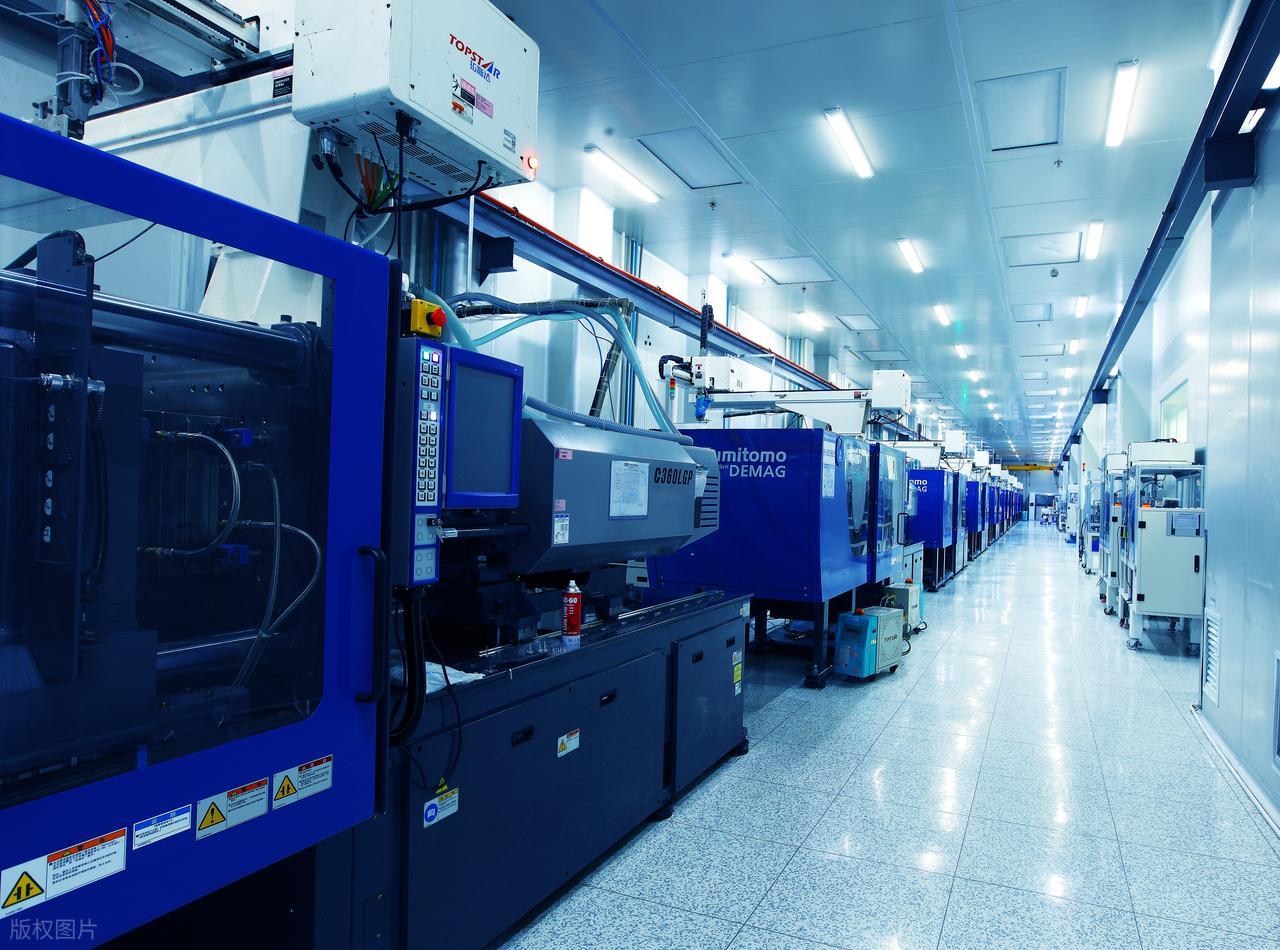
Оспаривание Дизайн пресс-форм
Вязкость и текучесть расплава при литье под низким давлением низкие, а давление впрыска также низкое.
- Прецизионная посадка: Пресс-форма должна быть изготовлена с высокой точностью и герметично закрыта. Это предотвратит утечку жидкого материала и образование облоя на детали.
- Эффективная вентиляция: Для формования необходима хорошо спроектированная система вытяжки. В противном случае, скопление воздуха может привести к неполному заполнению формы или пригоранию материала.
- Оптимизированный поток: Литниковый канал и затвор должны направлять расплав, обеспечивая равномерное и спокойное заполнение полости. Это позволяет избежать повреждения хрупких внутренних компонентов.
Точное позиционирование вставки
В процессе литья под давлением поток расплава оказывает определенное воздействие на вставку. Если вставки не расположены точно или не закреплены прочно в пресс-форме, они могут всплывать, смещаться или деформироваться под давлением, что приводит к получению некачественной конечной продукции. Это требует, чтобы пресс-форма была спроектирована с механизмами точного позиционирования и надежными крепежными устройствами, обеспечивающими правильное размещение вставок в каждом производственном цикле.
Высокая начальная стоимость
Для стабильного литья под низким давлением требуется специально оборудованная установка, включающая специализированные станки, высокоточные пресс-формы и вспомогательное сушильное оборудование, что приводит к более высоким первоначальным затратам по сравнению с традиционными процессами.
Кроме того, подходящие материалы ограничены определенными полиамидами и ТПУ, обладающими низкой вязкостью и быстрым отверждением. Эти материалы дороже и менее разнообразны, чем традиционные пластмассы, что несколько ограничивает область применения данной технологии.
Литье под низким давлением и литье под высоким давлением
| Параметр | Литье под низким давлением | Литье под высоким давлением |
| Давление впрыска | Низкое давление (приблизительно 2–5 МПа) | Высокое давление (обычно 50–150 МПа) |
| Основные материалы | Термоплавкий полиамид (ПА), ЭВА, полиолефин, ТПУ и др. | Различные термопласты, такие как ABS, PC, PP, PE, PA, POM и др. |
| Структура пресс-формы | Простая конструкция; можно использовать алюминиевые или мягкие формы. | Сложные стальные формы с длительным сроком службы |
| Стоимость пресс-формы | Низкая стоимость и короткий производственный цикл | Высокая стоимость и длительный цикл изготовления |
| Воздействие давления на вставки | Бережно относится к вставкам и внутренним компонентам. | Высокое давление может деформировать или напрячь вставки. |
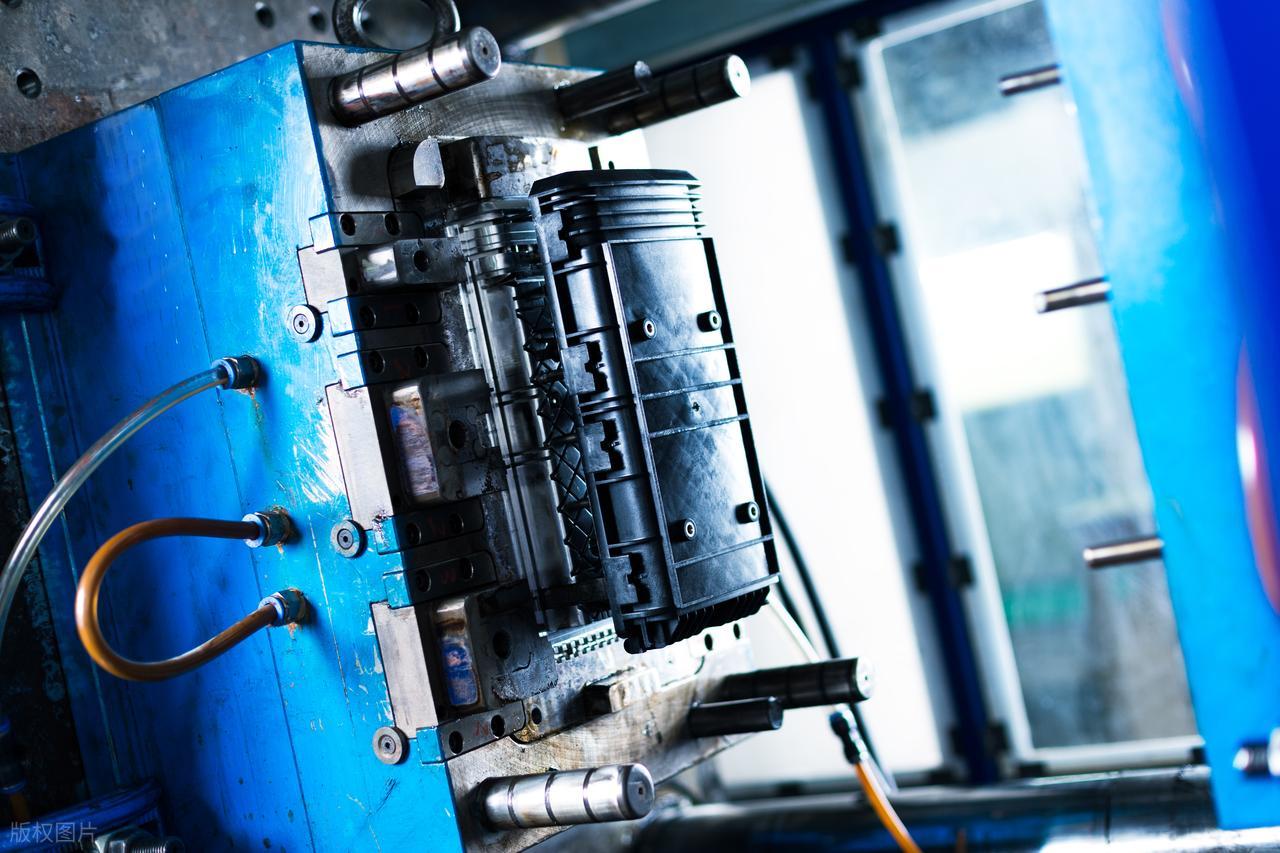
Применение литья под низким давлением
Автомобильная электроника
- Блоки управления двигателем
- Датчики скорости вращения колес в антиблокировочных тормозных системах
- Датчики подушек безопасности
В автомобильной промышленности литье под низким давлением широко используется для упаковки различных электронных блоков управления и датчиков. Эти компоненты автомобиля должны сохранять высокую надежность в экстремальных условиях, таких как вибрация, масляные пятна, высокие температуры и влажность, а также химическая коррозия.
Технология литья под низким давлением позволяет создавать прочную и герметичную защитную оболочку для автомобильных компонентов, эффективно предотвращая проникновение влаги, солевых брызг и бензина, обеспечивая долговременную стабильную работу ключевых электронных систем автомобиля и значительно повышая безопасность вождения.
Потребительская электроника:
Бытовая электроника является одной из основных областей применения литья под низким давлением, особенно для защиты основных прецизионных компонентов.
Внутренние компоненты электронных изделий хрупки и требуют высокого уровня чистоты. Литье под низким давлением позволяет надежно герметизировать эти компоненты при очень низком давлении, предотвращая любые повреждения в процессе. Образующийся защитный слой эффективно противостоит поту, пыли и небольшим ударам при ежедневном использовании.
Медицинские приборы
В медицинской отрасли предъявляются чрезвычайно высокие требования к надежности, герметичности и биосовместимости оборудования.
Образовавшаяся в результате этого процесса герметизация обеспечивает полную герметичность. Она выдерживает многократную очистку химическими дезинфицирующими средствами, а также стерилизацию при высоких температурах и высоком давлении. Это помогает предотвратить попадание жидкостей и бактерий внутрь оборудования.
Используемые материалы должны пройти строгую медицинскую сертификацию, гарантирующую их безопасность и нетоксичность для человеческого организма.
- Печатные платы и датчики в эндоскопах
- Слуховые аппараты
- Портативные диагностические устройства
Промышленные датчики
В области промышленной автоматизации большое количество датчиков, бесконтактных переключателей, энкодеров и разъемов для ПЛК должны работать в заводских условиях с высокой запыленностью, влажностью, наличием коррозионных газов или сильными механическими вибрациями.
Литье под низким давлением обеспечивает всестороннюю защиту этих компонентов промышленного класса. Прочный корпус выдерживает физические удары и вибрацию, а превосходная герметизация предотвращает попадание пыли и влаги внутрь прецизионных схем.
Умный Дом Устройства
- Умные дверные замки
- Датчики окружающей среды
- Умные счетчики воды/электроэнергии
С распространением интернета вещей все больше и больше интеллектуальных устройств проникает в дома и города. Эти устройства часто находятся без присмотра на открытом воздухе или в полуоткрытых помещениях.
Технология литья под низким давлением используется для защиты основного модуля управления и модуля связи, эффективно противодействуя воздействию естественного старения, такого как перепады температур в течение четырех сезонов, дождь и ультрафиолетовые лучи.
Этот интегрированный метод упаковки не только повышает устойчивость продукта к воздействию окружающей среды, но и делает его конструкцию более компактной и прочной, что делает его идеально подходящим для крупномасштабного развертывания терминальных устройств Интернета вещей.
БЛАГОРОДНЫЙ: Профессиональный поставщик услуг по литью под низким давлением
В компании NOBLE мы специализируемся на литье под низким давлением (LPM) — проверенном процессе герметизации и защиты чувствительных электронных компонентов. Благодаря современному оборудованию, профессиональным инженерным знаниям и строгому контролю качества мы предлагаем надежные решения в области литья под давлением, обеспечивающие как функциональную защиту, так и эстетическую привлекательность.
ПОЧЕМУ НАС ВЫБИРАЮТ
- Более 10 лет опыта в производстве высокоточных изделий методом литья под давлением.
- Индивидуальные решения для мелкосерийного и среднесерийного производства.
- Быстрые сроки выполнения и гибкая поддержка проектов.
- Соответствие стандартам качества RoHS, REACH и ISO 9001.
Благодаря нашему опыту в области литья под низким давлением, мы помогаем клиентам добиться превосходной защиты, более экологичного дизайна и более длительного срока службы электронных компонентов.
Часто задаваемые вопросы Литье под давлением
Что такое литье под низким давлением?
Литье под низким давлением (LPM) — это процесс, в котором используются расплавленные под низким давлением материалы для герметизации и защиты чувствительных электронных компонентов. Он обеспечивает превосходную герметизацию, изоляцию и механическую защиту, не повреждая чувствительные детали.
Какие материалы используются при литье под низким давлением?
К распространенным материалам относятся термоплавкие полиамиды (ПА), ЭВА, полиолефины и ТПУ. Эти материалы обладают низкими температурами плавления, хорошей адгезией и превосходной устойчивостью к воде, химическим веществам и перепадам температуры.
В чём преимущества литья под низким давлением?
Технология LPM предлагает множество преимуществ: бережная обработка чувствительных компонентов, превосходная герметизация и гидроизоляция, упрощенная конструкция изделия и снижение общих производственных затрат по сравнению с заливкой компаундом или литьем под высоким давлением.
В каких отраслях промышленности используется литье под низким давлением?
Он широко используется в автомобильной электронике, бытовой электронике, медицинском оборудовании, промышленных датчиках и товарах для умного дома, особенно там, где критически важны долговечность и защита.
Чем отличается литье под низким давлением от литья под высоким давлением?
Технология LPM работает при гораздо более низком давлении (2–5 МПа) и температуре, фокусируясь на защите и герметизации, а не на прочности конструкции. Технология литья под высоким давлением используется для производства жестких пластиковых деталей с точной формой в массовом производстве.







