
Вспомните объектив камеры вашего телефона или сенсор медицинского эндоскопа. Вероятно, они сделаны из оптического пластика. Эти компоненты повсюду. Но их изготовление — это своего рода парадокс. Идея состоит в том, чтобы добиться прозрачности, как у стекла. Но материал совсем не похож на стекло.
Введение: Уникальная проблема оптических пластиков
Вот в чём основная проблема. Обработка прозрачного пластика для оптики — это совсем другое дело. Это не то же самое, что резка металла, где требуется прочность. Это даже не то же самое, что изготовление грубого пластикового корпуса. Главная сложность — прозрачность. Даже малейший дефект — крошечная царапина, след от нагрева или точка внутреннего напряжения — становится видимым. Это действительно портит эффект. Нельзя просто сделать хороший срез. Нужно контролировать весь процесс от начала до конца. Это означает, что вам нужна полная система этапов, «технологическая цепочка». Каждый этап влияет на следующий. Одна ошибка в начале гарантирует неудачу в конце. Это руководство проведёт вас через эту цепочку.
Почему это так сложно? Научное объяснение этой задачи.
Увеличивающий эффект оптических пластиков
Каждое пятно и царапина заметны, потому что свет должен пройти сквозь них. Обработка прозрачного пластика аналогична, но еще хуже.
Вы формируете не просто поверхность. По сути, вы формируете весь путь, по которому будет распространяться свет. Любая проблема внутри материала или на его поверхности усугубляется.
Представьте себе крошечную царапину размером с волос. На металлическом кронштейне это не имеет значения. На линзе же эта царапина будет рассеивать свет. Она создаёт видимую дымку или искажённый блик. Это дефект, который нельзя игнорировать.
Теперь давайте подумаем о нагреве. При резке металла необходимо учитывать износ инструмента. При резке прозрачного пластика вы беспокоитесь о самом материале. Если трение слишком велико, пластик не просто нагревается. Он может расплавиться до мельчайших частиц в точке реза или в нем может возникнуть внутреннее напряжение. Это двойное лучепреломление под действием напряжения подобно скрытой линзе внутри вашего объектива, преломляющей свет в неправильном направлении.
Даже структура пластика представляет собой проблему. Многие оптические пластики являются аморфными. У них нет зернистости, как у металла, но они могут течь и изменяться под давлением и нагревом от инструмента. Это может изменить показатель преломления в этой области, а именно это вы и пытаетесь контролировать.
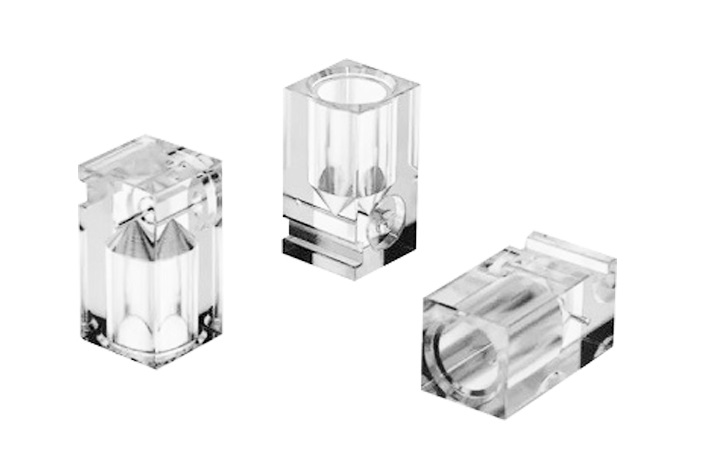
Три главных врага оптических пластиков: тепло, мягкость и напряжение.
Привет! Просто чтобы ты знал, когда работаешь с оптическим пластиком, приходится бороться с тремя основными проблемами. Они всегда возникают одновременно, и это просто потрясающе! Я знаю, это тяжело, со всей этой жарой, мягкостью и напряжением.
Нагрев: Это не то же самое, что с металлом. У пластика гораздо более низкая температура плавления. Трение при резке генерирует тепло. Просто будьте осторожны, не перегревайтесь, но не волнуйтесь, с каждым такое случается! Иногда он может немного застревать на инструменте, но это не страшно. Не переживайте, если он немного расплавится вокруг края среза; это совершенно нормально и просто оставит шероховатую, мутную поверхность. К сожалению, это также может вызвать микротрещины, которые мы называем растрескиванием. Это крошечные трещины, которые вы едва можете увидеть, но они рассеивают свет, как треснувшее лобовое стекло.
Мягкость: Стекло хрупкое, не так ли? Оно легко ломается. Оптические пластики пластичны. Они обладают некоторой податливостью. Вместо чистого излома режущий инструмент может тянуть и рвать материал. К сожалению, это означает, что качество поверхности не совсем такое, на что мы рассчитывали. Есть несколько крошечных разрывов и деформаций, но я уверен, что мы сможем их исправить. Полировать это позже не получится. Фундамент уже испорчен.
Внутренние напряжения: вот в чем скрытая причина. Возможно, в пластиковой заготовке накопились напряжения из-за процесса формования. Затем, в процессе механической обработки, добавляются дополнительные механические и термические напряжения. Эти напряжения не остаются неизменными. Они приводят к двум негативным последствиям.
- Не волнуйтесь, это просто вызывает небольшие цветовые вариации. Не переживайте, это просто означает, что деформированный пластик преломляет свет в двух разных направлениях, что иногда может создавать размытые или двойные изображения. Вы не сможете это увидеть, пока не поместите деталь под поляризованный свет, и тогда узоры от напряжения будут выглядеть как психоделическая карта ваших ошибок.
- Деталь может постепенно деформироваться или искривиться после того, как вы обработали её до идеальных размеров. Она бесполезна.
Вам придётся бороться со всеми тремя одновременно. Просто помните, что нужно охлаждать обрабатываемую деталь, чтобы избежать перегрева. Используйте действительно острые инструменты и следите за идеальной подачей, чтобы разрезать мягкую ткань, а не рвать её. И обязательно контролируйте весь процесс, чтобы избежать дополнительной нагрузки на деталь. Это настоящий баланс.
Foundation First: Выбор правильного оптического пластика
Выбор подходящего оптического пластика — первое и, пожалуй, самое важное решение в прецизионной обработке. Выбор материала имеет решающее значение для конечного качества детали. От этого зависит уровень прозрачности, который можно достичь, стратегии обработки, необходимые для предотвращения нагрева и напряжения, а также характеристики детали в конечном применении.
В таблице ниже представлено сравнение основных видов оптического пластика, которое поможет вам сделать осознанный выбор.
| Материал | Оптическая четкость (пропускание) | Ключевые преимущества | Основные недостатки | Для каких задач |
| ПММА (акрил) | 92-93% | Отличная прозрачность, хорошая устойчивость к атмосферным воздействиям и УФ-излучению, легко поддается механической обработке и экономически выгоден. | Относительно хрупкая, мягкая поверхность (легко царапается), ограниченная термостойкость. | Некритичные линзы, световоды, дисплеи, защитные окна и прототипы. |
| Поликарбонат (ПК): | 87-91% | Исключительная ударопрочность и вязкость, хорошая термостойкость, низкое двулучепреломление. | Менее прозрачный, чем ПММА/КОП, склонен к царапинам, требует тщательной сушки перед обработкой. | Защитные линзы, защитные кожухи, автомобильные осветительные приборы и детали, требующие высокой прочности. |
| COP (например, ZEONEX®) | ~ 92% | Чрезвычайно низкое водопоглощение (отличная стабильность размеров), очень низкое двулучепреломление, высокая чистота/низкое содержание примесей. | Высокая стоимость, чувствительность к некоторым растворителям и хрупкость. | Высокоточные линзы (для фотоаппаратов, медицинского оборудования), оптические компоненты, требующие стабильности во влажной среде. |
| Оптические полиэфиры (например, ПЭТ, ПЛЛА) | >83.5% (пленка) | Может быть биосовместимым и биоразлагаемым, хорошо подходит для пленок, обладает сбалансированными свойствами. | Как правило, более низкая оптическая прозрачность по сравнению с другими вариантами может приводить к большим оптическим потерям. | Оптические пленки для дисплеев, специализированные биомедицинские приложения (например, биоразлагаемые волноводы). |
Передовые технологии: методы высокоточной обработки.
Золотой стандарт: одноточечная алмазная токарная обработка (SPDT)
Представьте себе работу на сверхточном токарном станке с ЧПУ. Не волнуйтесь, у него нет стального лезвия – вместо него используется режущий наконечник, изготовленный из цельного кристалла алмаза. Этот алмаз тщательно обработан и заточен до идеально острой формы. С радостью сообщаю, что сам станок создан для абсолютной стабильности, изолирован от вибрации и перепадов температуры.
Вы будете поражены тем, насколько хорошо эта установка режет такие пластмассы, как поликарбонат (ПК) или ПММА, до такой гладкой поверхности – это измеряется в нанометрах! Речь идёт о шероховатости поверхности менее 5 нанометров. Это на молекулярном уровне. После обработки поверхность становится идеально гладкой, как зеркало. Иногда можно обойтись без традиционной полировки.
Вспомогательные методы of Оптические Пластики
Хорошо, давайте поговорим о практической стороне. Для получения идеально ровных поверхностей существует одноточечная алмазная токарная обработка (SPDT). Но что, если вам нужен сложный набор крошечных линз или вы создаете мастер-форму для изготовления миллиона объективов для фотоаппаратов? Вот тут-то и пригодятся вспомогательные технологии.
Микрофрезерование: инструмент для обработки сложных геометрических форм.
Микрофрезерование, безусловно, является наиболее универсальным вариантом для SPDT. SPDT отлично подходит для гладких, непрерывных поверхностей из оптического пластика, но если вам нужно вырезать острые кромки, глубокие полости или сложные массивы элементов, вам следует использовать микрофрезерование.
Эта технология действительно важна для непосредственного создания сложных оптических структур, и тем более для обработки мастер-форм, используемых в крупносерийном литье под давлением. Например, исследовательская группа использовала твердосплавные инструменты для создания микрофрезерных дифракционных узоров, таких как дифракционные решетки, непосредственно на поверхности никель-фосфорных (NiP) вставок пресс-форм. Эти микроэлементы, которые контролируют дифракцию света в целях безопасности или для оптических функций, затем были идеально воспроизведены на оптических пластиковых деталях.
В чём сложность? В основном, я просто хочу упростить вам задачу, убедившись, что всё всегда находится на своих местах! Очень важно, чтобы было достаточно места для маневрирования инструмента, не задевая другие части формы. Вам просто нужно быть предельно точным, чтобы создать оптический пластик, который не будет рассеивать свет. Эй, не стоит слишком переживать о совершенстве на атомном уровне. Гораздо важнее создать идеальную и сложную геометрию.
Процесс тиражирования оптических пластиков: от мастер-копии до миллионов экземпляров.
Вот основной производственный процесс, который делает оптическую пластиковую оптику доступной по цене:
- Создайте идеальную мастер-форму: Это самый важный, дорогостоящий и трудоемкий этап. Мы используем такие технологии, как сверхточная алмазная обработка (например, SPDT или микрофрезерование), чтобы изготовить мастер-форму, часто из закаленной стали или никелевого сплава, такого как NiP, с безупречной поверхностью без необходимости последующей полировки. Это «оригинал», тот, на основе которого создаются все копии.
- Массовое тиражирование методом литья: Затем мы используем эту мастер-форму в литьевой машине. Для заполнения формы мы используем расплавленный оптический пластик оптического качества (например, поликарбонат или полиметилметакрилат). После охлаждения и затвердевания он принимает форму, в точности противоположную форме мастер-формы, воспроизводя оптическую поверхность.
- РезультатВы получаете миллионы идентичных высококачественных пластиковых оптических компонентов по чрезвычайно низкой цене за единицу.
Ключевой момент заключается в этом изменении мышления: все усилия по обеспечению точности вкладываются в процесс изготовления пресс-формы. Каждая полученная пластиковая деталь — это практически идеальная копия. Это та же технологическая цепочка, которая используется для изготовления пластиковых линз в каждом смартфоне и автомобильном датчике.
Непреложный шаг: постобработка для достижения оптического совершенства.
Работа станка никогда не заканчивается. Каждый раз, когда вы его режете, даже если результат идеален, всегда остается крошечный кусочек оптического пластика, который немного повреждается. Это как «поврежденный слой» напряженного или разорванного материала. Если остановиться на этом этапе, появится дымка и рассеивание. Именно это превращает простой станок в нечто действительно особенное. Он также обладает некоторыми замечательными функциями, такими как антибликовое покрытие, помогающее видеть более четко.
Полировка и сглаживание: удаление поврежденного слоя.
Идея состоит в том, чтобы аккуратно удалить поврежденную поверхность, не создавая новых проблем, таких как царапины или деформации. Это деликатная операция, но я уверен, что мы все сделаем правильно.
Магнитореологическая обработка (МРФ)
Это лучший метод для высокоточной оптики. Его можно рассматривать как «умный» полировальный инструмент.
- Как заказать?В машине используется магнитореологическая жидкость, представляющая собой жидкость, наполненную магнитными частицами. Мощный электромагнит мгновенно делает эту жидкость жесткой, превращая ее в прецизионную полировальную «ленту». Оптическая деталь прижимается к этой ленте и перемещается по ней. Магнит, управляемый компьютером, может изменять жесткость жидкости в реальном времени, что позволяет полировать сложные изогнутые поверхности с исключительной точностью.
- Почему это важноЭтот метод полировки не создает дополнительного тепла или напряжения. Он надежно удаляет материал, часто достигая шероховатости поверхности (среднеквадратичной) до ~2.6 нм или даже ниже. Этот метод позволяет исправлять мельчайшие дефекты формы, возникшие при механической обработке, а не просто сглаживать поверхность.
Специализированные полировальные суспензии
Для большинства задач сочетание химических веществ и механического воздействия дает превосходные результаты.
- Как заказать?Привет! Всё, что вам нужно сделать, это нанести на деталь суспензию. Суспензия — это просто жидкая смесь сверхтонких абразивных частиц (например, наноалмазов или оксида церия), и это очень просто! Химический состав суспензии тщательно подбирается под конкретный пластик, чтобы предотвратить травление или помутнение, обеспечивая идеальную посадку каждый раз.
- Практический взглядДля многих цехов это более доступный метод, чем металлообработка. Контроль осуществляется за счет состава суспензии, давления полировки и времени. Идея заключается в бережном и равномерном удалении материала.
До 3D-печать Детали: Покрытие методом погружения
Оптические элементы, изготовленные методом 3D-печати, имеют другую проблему: многослойные «ступенчатые» поверхности, которые очень сильно рассеивают свет. Полировать каждую из них нецелесообразно.
- решениеМы можем покрыть её смолой с согласованным показателем преломления. Напечатанная деталь погружается в жидкую оптическую смолу. Когда вы её вынимаете, к ней прилипает тонкий, равномерный слой. Эта смола растекается и сглаживает ступенчатые формы. После застывания она образует ровный и гладкий внешний слой.
- Почему это работаетСостав смолы разработан таким образом, чтобы показатель преломления был практически таким же, как у базового пластика. Это делает покрытие практически невидимым для проходящего через него света, поскольку отражения на границе раздела минимизируются. Это быстрый и простой способ получить оптическую поверхность на сложной печатной форме.
Важный следующий шаг в развитии оптических пластиков: функциональные покрытия.
Хорошо, давайте внесем ясность. На этом этапе обработка заканчивается. Даже самая лучшая поверхность, обработанная алмазным инструментом, не является завершенной. На ней есть поврежденный слой. Его необходимо удалить. Постобработка — это не рекомендация. Это единственный способ получить действительно оптическую поверхность. На этом этапе также наносятся покрытия для обеспечения функциональности в реальных условиях.
Финальное обновление: функциональное покрытие
Полированная пластиковая поверхность готова, но не доведена до совершенства. Она всё ещё мягкая. Она слишком сильно отражает свет. Функциональное покрытие — это необходимое усовершенствование. Оно делает поверхность прочной и позволяет видеть в полном цвете.
Плазменно-ионное осаждение (PIAD)
Это относится к высококачественным многослойным покрытиям.
- Как заказать?Внутри вакуумной камеры материалы покрытия испаряются. В процессе нанесения покрытия на деталь направляется пучок ионов. Эта ионная бомбардировка приводит к плотной упаковке молекул покрытия.
- В результатеПолучаются очень твердые, плотные и липкие пленки. Они не отслаиваются. Именно так создаются сложные многослойные антибликовые (АР) покрытия, достаточно прочные для использования в военной или аэрокосмической оптике. Это стандарт производительности.
Атомно-слоевое осаждение (ALD)
Это необходимо для достижения высокой точности при работе со сложными формами.
- Как заказать?Мы поочередно подаем в камеру газообразные химические вещества. Они реагируют с поверхностью детали в самоограничивающихся циклах, создавая покрытие слой за слоем, атом за атомом.
- В результатеПокрытие идеальное, абсолютно однородное. Оно подходит для любой формы, будь то глубокие канавки, сложные 3D-линзы или даже нанопоры. Контроль толщины безупречен. Процесс медленнее, но непревзойденный для сложных геометрических форм.
Плазменное травление AR-plas® (метод без нанесения покрытия)
Этот подход отличается. Он не добавляет слой. Он изменяет саму поверхность.
- Как заказать?Плазменная обработка травит верхний слой пластика. В результате образуется множество микроскопических столбиков или пор – наноструктур размером меньше длины волны света.
- В результатеЭта наноструктура постепенно изменяет показатель преломления от воздуха до оптического пластика. Она значительно снижает отражения. Поскольку это не пленка, ей нечего отслаивать или трескать. Она очень прочная и цельная.
Полная технологическая цепочка
Это полная последовательность действий. Пропустить ни один шаг невозможно.
Практическая дорожная карта: как спланировать свой проект
Давайте просто составим схему. Изготовление оптических пластиковых деталей — сложная задача. Но это системный процесс. Вы сможете освоить его, следуя четкой пошаговой инструкции. Вот ваше удобное руководство.
План реализации вашего проекта: пошаговая инструкция.
Не стоит сразу переходить к выбору оборудования. Планируйте, исходя из конечных требований.
Шаг 1: Сначала определите свои технические требования. Будьте безжалостны.
Это не последний шаг. Это первый. Обязательно запишите точные цифры. В дальнейшем они будут определять каждый ваш выбор.
- ШероховатостьПросто убедитесь, что вы указываете значение в Ra (средняя шероховатость) или RMS. Для уточнения, допустимо ли значение Ra в 5 нм, или нужно уменьшить до 2 нм? Это поможет вам выбрать оптимальный метод полировки.
- Оптическая производительностьИтак, можете ли вы определить ошибку передаваемого волнового фронта? Насколько сильно может искажаться свет? Также установите предел для дымки.
- ПокрытиеПоставьте перед собой сложную задачу. Я просто хотел уточнить – для антибликового покрытия требуется коэффициент отражения менее 0.5% на поверхности? Или даже меньше?
- Экологические потребностиБудет ли оно подвергаться воздействию высокой температуры, влажности или ультрафиолетового излучения? Давайте определим это сейчас.
Шаг 2: Выберите материал. Используйте технические характеристики в качестве фильтра.
Ваши показатели из Шага 1 сужают выбор. Не стоит сразу ограничиваться пластиком, понимаете?
- Оптические потребностиПожалуйста, проверьте показатель преломления и число Аббе. Соответствуют ли они вашему проекту?
- Механические и экологические потребностиЭто для прочного устройства? Возможно, вам понадобится поликарбонат (ПК). Если вам нужно что-то, что не впитывает влагу, стоит рассмотреть циклоолефиновый полимер (ЦОП). Если же вам нужен материал, устойчивый к химическим веществам, отличным вариантом будет ПММА.
- MachinabilityПросто помните, что некоторые материалы полируются легче, чем другие. Это влияет на стоимость и сроки выполнения заказа.
Шаг 3: Выберите свой путь производства. Объем производства решает все.
Это действительно важный момент в истории компании.
- Путь A: Прототипы или мелкосерийное производство (прямая механическая обработка). Каждую деталь нужно обрабатывать и полировать отдельно. Для гладких поверхностей используется технология SPDT, а для сложных элементов — микрофрезерование. Это довольно гибкий метод, но он довольно дорогостоящий в расчете на одну деталь. Идеально подходит для НИОКР, прототипов или медицинских изделий, изготавливаемых на заказ.
- Путь B: Вариант Б предполагает изготовление огромного количества копий. Вы инвестируете в идеальную мастер-форму (изготовленную методом микрофрезерования/SPDT). Затем используете литье под давлением для изготовления миллионов копий. Стоимость одной детали ничтожно мала. Это подходит для потребительской электроники и автомобильных датчиков. Ваши первоначальные затраты и время связаны с изготовлением формы.
Шаг 4: Интегрируйте постобработку с самого начала. Не как нечто второстепенное.
Именно здесь проекты терпят неудачу. При составлении проекта, графика и бюджета обязательно включите в него этапы полировки и нанесения покрытия.
- Спроектируйте этоКак вы думаете, сможет ли MRF отполировать вашу деталь? Меня просто интересует, есть ли на ней глубокие канавки, которые сложно покрыть ALD-лампой?
- Заложите это в бюджетПостобработка может стоить столько же, сколько и сама механическая обработка. Не стоит недооценивать эти затраты.
- Хронология событийПолировка и нанесение покрытия занимают много времени. «Быстрая» алмазная токарная обработка не позволит получить готовый оптический прибор.
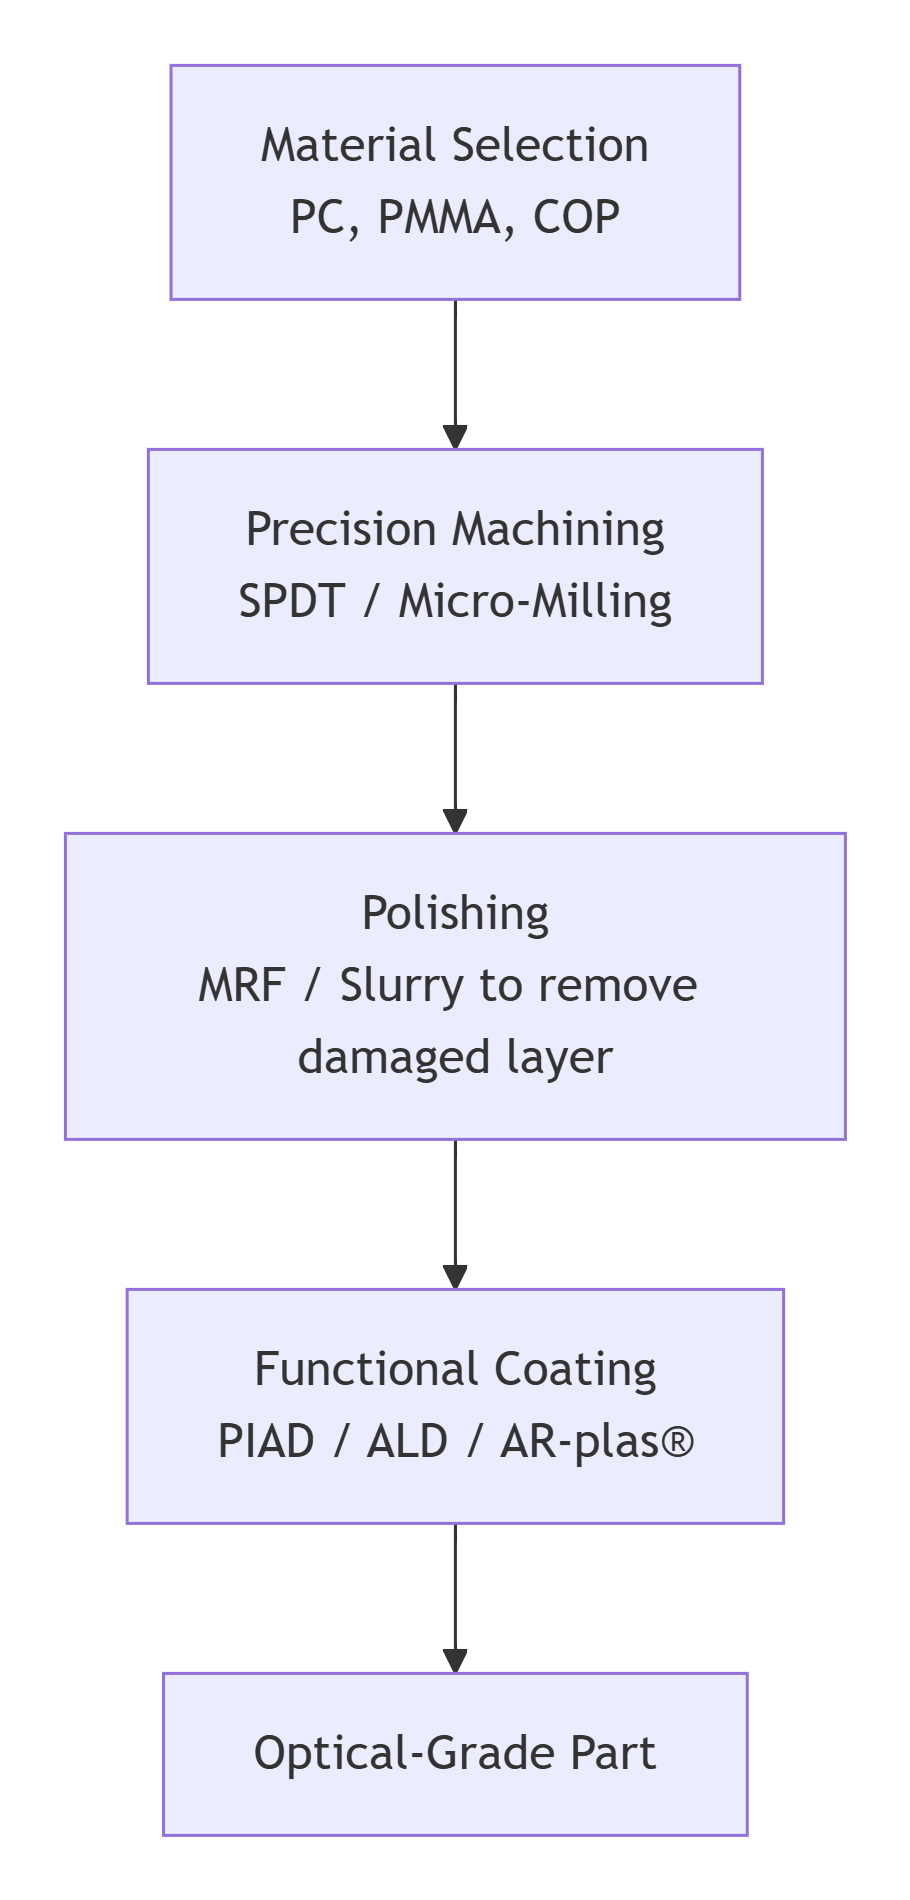
Основная философия: это цепочка процессов.
Это не список дел. Это цепочка. Каждое звено зависит от предыдущего.
Выбор материала влияет на процесс обработки. Метод обработки определяет тип поврежденного слоя . Именно на этот тип повреждения нам нужно обратить внимание при выборе подходящей техники полировки. От конечной полированной поверхности будет зависеть, какая технология покрытия обеспечит надлежащее сцепление.
Если сломается одно звено, цепь порвется. Деталь может выглядеть правильно, но на ней будет мутность, рассеянный свет или отслоение покрытия.
Но если следовать цепочке — определить технические характеристики, выбрать материал, подобрать правильный технологический процесс для вашего объема производства и с самого начала разработать конструкцию с учетом постобработки — это возможно. Можно превратить заготовку из прозрачного пластика в надежный, высокопроизводительный оптический компонент.
Задача реальна. Путь ясен. Освоив цепочку, вы освоите процесс.
Преимущества NOBLE в обработке материалов оптического класса
Технологическая цепочка, которую мы только что рассмотрели, сложна. На каждом этапе есть свои подводные камни. Если вы будете делать это собственными силами, вам потребуется инвестировать в оборудование, знания о процессе и время. Но есть и другой путь.
Рассмотрите преимущество NOBLE.
Мы — специализированный партнер, сосредоточенный на одном: решении сложной задачи обработки оптического пластика оптического качества. Мы позаботимся обо всем, от вашего первого прототипа до полномасштабного мелкосерийного производства. Сложность реальна. Но с командой, которая знает свое дело, получение высококачественных оптических изделий становится надежным и эффективным процессом. Это перестает быть исследовательским проектом и превращается в стандартный этап производства.
Наша команда профессиональных инженеров
Это основа. Ваш проект не передается оператору станка. За его выполнением следит специально обученная команда. Наши инженеры-оптики и инженеры-технологи работают вместе.
С самого начала мы предоставим вам экспертную поддержку. Сначала мы проведем анализ технологичности изготовления (DFM). Специалисты изучат вашу модель и технические характеристики. Они подскажут, если радиус слишком острый для полировки. Вероятно, они предложат изменить материал для уменьшения двулучепреломления, вызванного напряжением. Эта поддержка будет сопровождать вас на каждом этапе, от выбора траектории обработки и планирования цикла полировки до определения покрытия. Мы позаботимся о решении любых технических задач. С каждой проблемой справится специалист, который уже её решал.
Быстрые сроки выполнения работ
Скорость имеет значение. Наш рабочий процесс не является стандартным графиком работы механического цеха. Он оптимизирован для оптических деталей. У нас есть выделенные ресурсы именно для этой работы.
В результате мы обеспечиваем лучшие в отрасли сроки поставки высокоточных компонентов. Мы ускоряем ваш цикл разработки. Вы быстрее получаете функциональные прототипы. Вы можете сразу же приступить к опытному производству. Такую скорость невозможно достичь, экономя на качестве. Она достигается благодаря отлаженному, оптимизированному процессу.
Эффективная и инициативная коммуникация
Вы будете в курсе происходящего. Мы гарантируем четкую, последовательную и технически грамотную коммуникацию. Вы не будете получать расплывчатые обновления.
Мы информируем клиентов на каждом критическом этапе. Первый образец изготовлен. Цикл полировки на металлообрабатывающем заводе завершен. Завершено нанесение покрытия в камере. Что еще важнее, мы действуем на опережение. Если наши инженеры обнаружат потенциальную проблему с допуском во время проверки, они немедленно свяжутся с вами, предоставив соответствующие данные и предложенное решение. Это гарантирует, что готовая деталь будет соответствовать всем техническим требованиям. Никаких неожиданностей.
Фонд: Сертификаты качества
Эффективность процессов напрямую зависит от качества системы, которая ими управляет. Наше обязательство оформлено официально.
Мы сертифицированы по стандартам ISO 9001 и ISO 13485. Это не просто табличка на стене; это настоящее торжество.
- Наша система управления качеством сертифицированастандартами качества ISO 9001Каждая процедура документирована. Каждое измерение отслеживаемо. Наши машины откалиброваны. Наши процессы контролируемы и воспроизводимы.
- Просто чтобы вы знали, стандартами качества ISO 13485 Речь идёт о медицинских изделиях. Эта система гораздо более тщательная. Она направлена на управление рисками, поддержание порядка в документации и обеспечение чистоты. Она гарантирует, что компоненты хирургических инструментов или диагностических устройств изготавливаются в соответствии с высочайшими стандартами.
Это обеспечит клиентам в медицинской , аэрокосмической , электронной и автомобильной отраслях настоящую уверенность. Ваши оптические компоненты изготавливаются не наспех, а в соответствии с сертифицированной, проверенной системой управления качеством. Это заключительный этап нашей технологической цепочки производства оптических пластиковых изделий, на котором мы не можем идти на компромисс.
Путь к оптическим пластикам — это довольно сложное путешествие. Вы можете пройти его в одиночку или воспользоваться помощью опытного специалиста, который знает все тонкости этого дела. Давайте обсудим ваши требования.
FAQ
У меня есть чертеж пластиковой линзы. С какого первого шага мне следует начать?
Первым делом необходимо провести анализ технологичности изготовления (DFM). Сделайте это прежде всего. Идеальную оптическую конструкцию может быть невозможно изготовить. Допуски могут быть слишком жесткими. Угол уклона может отсутствовать. Материал может быть неподходящим для обработки.
Какое самое распространенное заблуждение относительно обработки оптических пластмасс?
Самая большая ошибка — думать, что станок завершает работу. Это не так. Деталь никогда не выходит из инструмента сразу с готовой оптической поверхностью. Постобработка — это не дополнительная процедура, а обязательное условие. Оптический пластик требует специальной полировки и функционального покрытия. Все это выполняется на самом современном оборудовании. Это часть процесса. Если вы их пропустите, вы получите прототип, а не готовую деталь.
У моего проекта очень сжатые сроки. Как можно быстро выполнить работу, не жертвуя качеством?
Скорость и качество достигаются в одном и том же месте: в контролируемой системе. Это не компромисс. Наши сжатые сроки обусловлены тремя факторами:
- Проактивный подход к проектированию и производству. Мы предотвращаем проблемы на ранней стадии проектирования, прежде чем они превратятся в задержки в производственном процессе.
- Ответственное руководство. У вас есть чёткий контакт. Коммуникация эффективна. Ничего не теряется.
- Внутренняя технологическая цепочка. Мы делаем всё сами. Точная механическая обработка (SPDT), усовершенствованная полировка (MRF), функциональное покрытие (PIAD). Мы не передаём этапы на аутсорсинг. Это значит, что вам не придётся ждать других поставщиков, и вы всегда будете получать одинаково качественное обслуживание. Мы контролируем каждый этап процесса, поэтому вы можете быть уверены в неизменно высоком качестве.
Почему я не могу просто воспользоваться услугами обычной механической мастерской для изготовления прозрачных оптических пластиковых деталей?
В обычных цехах отсутствуют необходимые условия. Там нет полов с гашением вибраций или чистого воздуха. Там нет такого же высокотехнологичного оборудования, как алмазные резцы для монокристаллов. Они мало что знают о критически важных этапах постобработки, таких как магнитореологическая обработка или нанесение тонкопленочных покрытий.
Если вы попытаетесь сделать это в обычной мастерской, скорее всего, это окажется браком. Детали будут покрыты мутной пленкой, царапинами, неправильными размерами. Вы платите за оптическую пластиковую деталь, которая даже не выполняет свою функцию.
Как вы организуете коммуникацию и предоставление обновленной информации на протяжении всего проекта по производству оптического пластика?
Мы сами обо всем позаботимся. Для качественной работы необходима четкая коммуникация. С самого начала вам будет назначен персональный инженер проекта. Этот человек станет вашим основным контактным лицом.
Мы будем держать вас в курсе на каждом этапе: при заказе материала, после раскроя первого изделия, во время полировки, после нанесения покрытия и при окончательной проверке. Эти обновления часто включают подробные отчеты о проверке с данными.







