
Для любого, кто работает в индустрии литья под давлением, настройка оборудования — это повседневная задача. Но добиться идеальной настройки каждого станка — будь вы опытный ветеран или начинающий ученик — всегда непросто. Почему? Потому что к материалам, температуре пресс-формы, состоянию оборудования, оснастке и даже условиям цеха предъявляются разные требования. Конечные цели настройки — это качественный продукт и высокая эффективность. Именно это мы и рассмотрим здесь, руководствуясь этими целями.
Литье под давлением Проверки машин
1. Вместимость барабана
Проверьте это непосредственно на аппарате. На паспортной табличке обычно указан максимальный объем впрыска. Если таблички нет, установите максимальный объем впрыска, выполните полный впрыск, выбросьте расплав и взвесьте его. Это и будет фактическая максимальная вместимость вашего аппарата для впрыска.
Примечание: Вместимость дроби зависит от плотности материала — некоторые материалы плотнее других.
2. Целостность уплотнения винтового и обратного клапана.
Надежная герметизация между шнеком и обратным клапаном имеет важное значение для обеспечения стабильных параметров процесса.
Как проверить:
После установки пресс-формы запустите один обычный полуавтоматический цикл. Когда начнётся охлаждение, переключитесь в ручной режим. Повторите пластификацию до полного заполнения шнека, затем выполните впрыск вручную. Следите за положением шнека. Сбросьте давление впрыска и проверьте, возвращается ли шнек в исходное положение. Если он возвращается, значит, герметичность хорошая, и шнек и обратный клапан исправны.
Для большей точности можно использовать стальную пластину вместо формы. Просто прижмите сопло к пластине, впрыскивайте расплав вручную и проверьте, нет ли обратного упругого эффекта. Также убедитесь, что расплав не вытекает из сопла.
Если винт не возвращается в исходное положение, скорее всего, неисправен обратный клапан, который необходимо осмотреть и отремонтировать.
3. Испытание давления впрыска
Подготовка: Поместите датчик давления на стальную пластину, а сверху положите алюминиевую пластину. Прижмите сопло к алюминиевой пластине.
Процедура: Установите давление впрыска в машине следующим образом, впрыскивая по три раза на каждом уровне:
- 10 бар (3 шт.)
- 50 бар (3 шт.)
- 90 бар (3 шт.)
- 130 бар (3x) — проводите проверку чаще, если регулярно используете этот диапазон давления.
- 150 бар (3 шт.)
Каждый раз проверяйте, соответствует ли фактическое давление, отображаемое на манометре, установленному значению. Записывайте все данные.
Если отклонение превышает 5%, отображаемое на экране устройства значение нуждается в корректировке или требуется техническое обслуживание оборудования.
4. Испытание на температуру плавления
Измерение температуры делится на два типа:
- Температура сушки (в бункере)
Используйте температурный датчик для измерения температуры над и под бункером. Это несложно, и большинство сушильных машин уже отображают эту информацию на дисплее. (Если вам нужны дополнительные сведения, оставьте сообщение — с удовольствием обсудим.)
- Температура расплава при впрыске
С этим сложнее. Прибор отображает 4–5 температурных зон, но во время работы проверить точность этих показаний непросто — в основном приходится полагаться на дисплей. Провести проверку сторонним экспертом сложно.
Один из приблизительных методов: отведите инжекционный блок, продуйте расплав и немедленно проверьте температуру экструдированного материала. Сравните полученное значение с температурой первой зоны. Если разница превышает примерно 10%, показания температуры машины, вероятно, неверны — замените термопару или выполните повторную калибровку.
Измерение в нашей внутренней среде, Температура плавления — ещё более сложная задача. Для этого потребуется разобрать шнек и сопло, а затем с помощью специального приспособления вставить щуп глубоко в цилиндр.
Тем не менее, предельная точность здесь не всегда критически важна — большая часть тепла фактически выделяется за счет среза шнеком, а не только за счет нагревателей цилиндра.
Внимание: на старых станках нагревательные элементы могут значительно перегреваться во время повышения температуры. Это может привести к локальному обесцвечиванию (пожелтению/обгоранию) материала. Часто это происходит, когда нагреватели, термопары или платы управления заменяются несоответствующими, некалиброванными деталями из разных партий, что приводит к нестабильности температуры.
Обслуживание пресс-форм
Существует множество типов пресс-форм: одноплитные, двухплитные, с боковым сердечником и другие. Окончательный выбор пресс-формы в конечном итоге определяется самим изделием.
Хорошая пресс-форма значительно упрощает нашу работу. Плохо спроектированная же пресс-форма, напротив, может доставить массу проблем. Но в конечном итоге идеальное решение обычно сводится к общению или модификации пресс-формы.
Правильный уход за плесневым грибком крайне важен — и это то, что мы можем контролировать. Поэтому мы должны делать это как можно лучше.
После производства
После завершения производства обязательно выполните следующие действия:
- Используйте пневматический пистолет, чтобы выдуть воду или охлаждающую жидкость изнутри формы.
- Закройте отверстия заглушками, чтобы предотвратить попадание ржавчины или посторонних предметов внутрь во время хранения.
- Для предотвращения коррозии поверхности формы нанесите на нее антикоррозийное масло.
- Храните форму на подходящей подставке для форм — ни в коем случае не ставьте ее прямо на пол.
Предупреждение о безопасности: Всегда соблюдайте осторожность при перемещении форм. Безопасность и здоровье превыше всего — это основа заработка. Если что-то кажется опасным (или даже потенциально опасным), обратите внимание и устраните проблему.
Обслуживание внутренних плесеней
В процессе производства внутри пресс-формы может скапливаться большое количество газа и мусора. Со временем это может повлиять на плавность движения выталкивающих штифтов и вставок, а также на вентиляцию. Это также может привести к появлению черных пятен на деталях, а в тяжелых случаях — даже к заклиниванию выталкивающих штифтов.
Поэтому каждый компонент следует разбирать и очищать до и после каждого производственного цикла.
Смазка и остатки на выталкивающих штифтах и вставках могут быть очень стойкими и трудноудаляемыми. Самый эффективный метод, который я нашел до сих пор, — это использование наждачной бумаги.
Я не встречал чистящего средства, которое так быстро удаляло бы такое стойкое масло. Сильные кислоты могли бы помочь, но их пары неприятны — наши специалисты по борьбе с плесенью их терпеть не могут, поэтому они по-прежнему предпочитают наждачную бумагу. Кроме того, химические чистящие средства сложно правильно утилизировать, и это может привести к проблемам с природоохранными органами.
Обслуживание Регуляторы температуры пресс-форм (водяные/масляные терморегуляторы)
Регулятор температуры пресс-формы (термогенератор) отвечает за отвод тепла от пресс-формы во время производства. Настройка температуры определяется как внешним видом детали, так и эффективностью цикла, поэтому регулятор температуры пресс-формы играет ключевую роль.
Проверка температуры
Температуру следует измерять с помощью проточного водяного термометра. Установите термометр как на входе, так и на выходе из формы. Это позволит вам полностью контролировать как температурный режим, так и скорость потока.
Для проверки характера потока подсоедините к выходному отверстию прозрачный шланг. Это позволит увидеть, является ли поток турбулентным или ламинарным:
- Турбулентный поток— Вы можете отчетливо видеть, как вода движется и перемешивается.
- Ламинарный поток— вода кажется неподвижной или движется плавно, не смешиваясь с водой.
Для эффективной работы формы необходим турбулентный поток . Ламинарный поток не может эффективно отводить тепло от формы.
Охлаждающая среда
Выбор охлаждающей среды имеет большое значение:
| Средний | Максимальная температура |
| Чистая вода | 100 ° C (212 ° F) |
| Вода из резервуара под давлением | 120 ° C (248 ° F) |
| Масло | 180 ° C (356 ° F) |
Следует помнить: часть тепла всегда теряется по трубам, поэтому фактическая температура в форме может быть немного ниже заданной.
Ключевые параметры процесса литья под давлением
1. Температура ствола
Пластик можно впрыскивать в форму только в расплавленном состоянии. Цилиндр нагревается нагревательными лентами, которые передают тепло находящемуся внутри пластику, расплавляя его. В зависимости от длины цилиндра может быть установлено несколько нагревательных лент, и температура каждой зоны должна устанавливаться индивидуально в соответствии с обрабатываемым материалом. Эти заданные температуры в конечном итоге влияют на фактическую температуру расплава. Кроме того, сдвиговое напряжение, создаваемое вращением шнека, также оказывает существенное влияние на температуру расплава. Рекомендуемые температуры расплава можно получить у поставщика материала.
2. Температура пресс-формы
Литье под давлением — это процесс теплопередачи: расплав постепенно охлаждается внутри формы. Температура формы устанавливается на контроллере температуры формы (термоляторе), который циркулирует теплоноситель, такой как вода или масло. Как правило, вода используется при температуре формы ниже 100 °C, а масло — при более высоких температурах. В некоторых случаях могут также использоваться электрические нагревательные элементы. Некоторые машины для литья под давлением позволяют напрямую управлять этими устройствами регулировки температуры формы с панели управления. Рекомендуемые температуры формы можно получить у поставщика материала.
3. Скорость впрыска
Скорость впрыска — это линейная скорость, с которой шнек проталкивает расплавленный пластик в форму.
Скорость впрыска должна быть максимально высокой, обеспечивая сохранение расплавленного состояния до полного заполнения полости. После заполнения формы впрыск завершается.
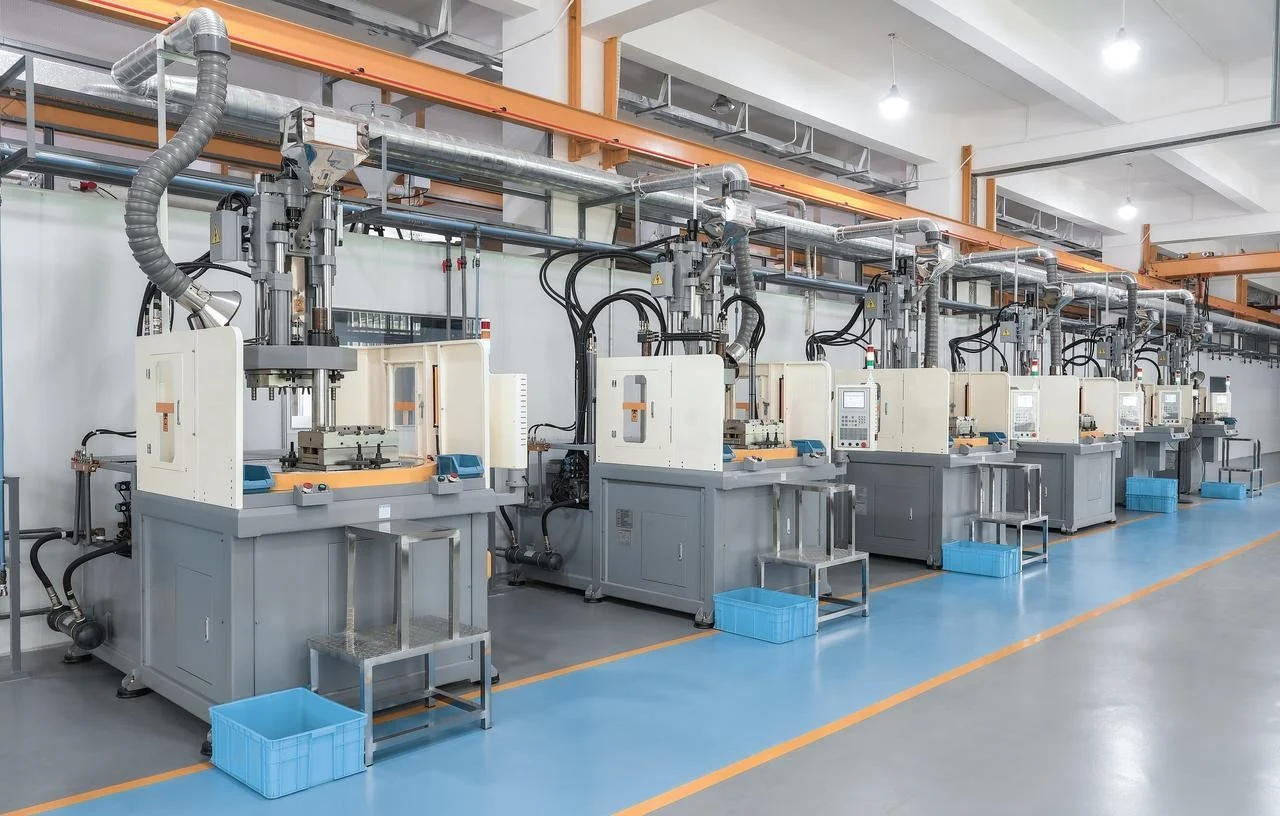
4. Давление впрыска
Давление впрыска — это давление, прикладываемое к расплаву на кончике шнека для поддержания заданной скорости впрыска. Если вязкость пластика увеличивается, то и сила (или давление), необходимая для поддержания заданной скорости, также увеличивается. Поэтому поддержание постоянной скорости во время впрыска очень важно. Для обеспечения надежности процесса машина всегда должна иметь достаточное давление. Для оптимизации давления впрыска можно использовать тест на падение давления.
5. Давление упаковки
Укладка — это первый подэтап фазы компенсации. После заполнения формы в процессе литья под давлением необходимо дополнительно уложить пластик для компенсации последующей усадки. Давление, приложенное к расплаву на этом этапе, называется давлением укладки. Давление укладки является одним из важнейших параметров, определяющих усадку и размеры детали.
6. Время упаковки
Время упаковки — это продолжительность воздействия давления при упаковке. Испытания на замораживание затвора могут быть использованы для получения данных, необходимых для оптимизации времени упаковки.
7. Удержание давления
Давление удержания — это второй подэтап фазы компенсации. Это давление, прикладываемое к расплаву, чтобы гарантировать, что расплав не переполнит полость и не вытечет обратно из нее. Теоретически, на этом этапе пластическая деформация не происходит до тех пор, пока литниковый канал не застынет.
8. Время удержания
Время выдержки — это продолжительность воздействия удерживающего давления. Для оптимизации времени выдержки также можно использовать испытания на замораживание затвора.
9. Скорость вращения шнека
Скорость вращения шнека — это скорость вращения шнека во время пластификации (восстановления шнека). В целом, для кристаллических материалов требуется более высокая скорость вращения шнека, чем для аморфных. В настоящее время не существует зрелой технологии для прямой оптимизации скорости вращения шнека. Обычно используются косвенные методы, такие как измерение температуры расплава и проверка наличия сгоревших или нерасплавленных частиц в расплаве.
10. Противодавление
Обратное давление — это давление, создаваемое за шнеком во время пластификации для обеспечения равномерного плавления и удаления летучих веществ. В настоящее время также отсутствует отработанная технология для оптимизации обратного давления.
11. Время охлаждения
Время охлаждения — это период, в течение которого форма остается закрытой, пока пластик остывает до температуры извлечения. После завершения стадии охлаждения форма открывается, и деталь извлекается. Однако заданное время охлаждения не является фактическим временем охлаждения. Охлаждение начинается, как только расплав соприкасается с поверхностью формы. Следовательно, фактическое время охлаждения равно: времени впрыска (времени заполнения) + заданному времени уплотнения + заданному времени выдержки + заданному времени охлаждения. Время охлаждения также можно оптимизировать с помощью спланированных экспериментов.
12. Размер порции (дозировка)
Размер впрыска также известен как дозировка. Нулевое положение шнека — это когда шнек находится в самом переднем конце цилиндра. По мере движения шнека назад он накапливает расплавленный пластик. Заданное расстояние, на которое шнек перемещается назад, называется размером впрыска. Размер впрыска выражается в линейном расстоянии или объеме. Размер впрыска можно рассчитать на основе общего веса впрыскиваемого вещества и плотности расплава. Однако, поскольку плотность расплава зависит от температуры, которую трудно точно измерить, рассчитанный размер впрыска обычно является лишь приблизительным. Размер впрыска также необходимо корректировать во время упаковки и выдержки в зависимости от фактического объема подложки.
13. Точка перехода (переключение)
Точка, в которой фаза впрыска переключается на фазу компенсации, называется точкой переноса. Если это переключение происходит по положению шнека, то оно называется точкой переноса или точкой переключения. Переключение также может быть вызвано временем, гидравлическим давлением или внешним сигналом. Теоретически, в точке переноса форма должна быть заполнена расплавом на 100%. Однако на практике форма часто заполняется чуть менее чем на 100% до начала фазы компенсации.
Другие параметры (менее важные)
Следующие параметры не требуют такой частой корректировки, как 13 параметров, перечисленных выше, и не оказывают существенного влияния на качество продукции.
Расстояние декомпрессии или обратного хода
Поскольку пластификация (восстановление формы шнеком) происходит под обратным давлением, расплав в передней части шнека сжимается и находится под внутренним давлением. Во время восстановления формы шнеком отформованная деталь и литник все еще находятся внутри формы. Как только форма открывается, литник отделяется от сопла, давление в расплаве сбрасывается, и расплав может вытекать из сопла. Поэтому, когда восстановление формы шнеком заканчивается, шнек должен переместиться на небольшое дополнительное расстояние назад, чтобы сбросить внутреннее давление. Это расстояние называется расстоянием декомпрессии или расстоянием обратного всасывания. Обычно это расстояние небольшое (менее 10 мм). Слишком большое обратное всасывание может вызвать дефекты поверхности детали.
Скорость упаковки
Скорость упаковки — это линейная скорость шнека во время фазы компенсации. На некоторых термопластавтоматах это лишь дополнительный параметр.
Заключительное примечание
Взглянув на панель управления современной термопластавтомата, вы можете быть ошеломлены количеством различных параметров и опций. Зачастую машины оснащены несколькими экранами мониторинга для отслеживания качества продукции и эффективности производства. Производители машин иногда также включают в конструкцию ненужные функции управления. Например, некоторые машины предлагают десять ступеней выбора давления для фаз уплотнения и выдержки. В большинстве случаев при систематической разработке процесса литья под давлением двух ступеней давления должно быть достаточно. Однако в некоторых случаях — для компенсации конструктивных недостатков детали или пресс-формы — инженерам-технологам может потребоваться использовать многоступенчатые процессы.
Заключение
Процесс настройки оборудования может показаться простым закручиванием винтов и регулировкой параметров, но на самом деле это глубокий диалог с материалами, оборудованием, пресс-формами и окружающей средой. Каждая машина имеет свою индивидуальность. Каждый материал ведет себя по-разному. Только благодаря непрерывному наблюдению, регистрации и обобщению данных можно по-настоящему освоить этот диалог.
О компании NOBLE
Вот кто мы. Это цех высокоточной обработки на станках с ЧПУ . Мы уделяем особое внимание качеству и стабильности. Это наша основа.
В этой статье речь шла о литье под давлением. Но наша настоящая специализация — это другое. Мы занимаемся обработкой на станках с ЧПУ, фрезерованием , токарной обработкой , изготовлением деталей на заказ из металла и пластика. Мы работаем с широким спектром материалов.
Наши сертификаты имеют значение:
ISO 9001:2015 — Системы управления качеством. Основы.
ISO 13485:2016 — Управление качеством медицинских изделий. Более строгие требования. Большая прослеживаемость.
Это не значки. Это означает, что мы контролируем наши процессы. Мы отслеживаем всё. Мы постоянно совершенствуемся. Медицинская работа. Автомобильная промышленность. Общая промышленность. Ко всему применяются одни и те же стандарты.
Вот наше убеждение. Качественное производство подчиняется тем же правилам, которые мы здесь изложили. Знайте своё оборудование. Контролируйте переменные. Никогда не прекращайте стремиться к лучшему качеству.
FAQ
Как часто следует проверять уплотнение обратного клапана?
Проверяйте это при замене материалов. Проверяйте, если процесс начинает отклоняться от нормы. Обратите внимание на вес детали — если она болтается, это признак проблемы. Многие специалисты проводят проверку герметичности во время смены пресс-форм. Выявляйте проблему до того, как она приведет к браку деталей, а не после.
Почему температура плавления не соответствует настройкам температуры плавильного цилиндра?
Происходят две вещи. Во-первых, настройки цилиндра — это лишь часть проблемы. Вращающийся шнек срезает пластик, и это приводит к значительному нагреву. Во-вторых, оборудование может вас обманывать. Старые машины с несовместимыми нагревательными элементами или неисправными термопарами дают ложные показания. Используйте щуп для измерения фактической температуры плавления. Это покажет, что происходит на самом деле.
Можно ли использовать воду при температуре плесени выше 100°C?
Нет. Вода кипит при 100 °C при атмосферном давлении. Если вам нужна более высокая температура, у вас есть два варианта. Система с водой под давлением повышает температуру кипения. Или вы можете перейти на масляную систему. Масляные системы работают при температуре до 180 °C. Это стандарт для высокотемпературных применений.
Как предотвратить появление плесени и ржавчины во время хранения?
Продуйте все каналы охлаждения сжатым воздухом. Затем заткните отверстия. Покройте все открытые поверхности антикоррозийным маслом — полость, сердцевину, монтажные пластины. Никогда не ставьте форму на пол. Используйте подставку. Держите ее в сухом месте. Ржавчина появляется, как только вы перестаете следить за процессом.







