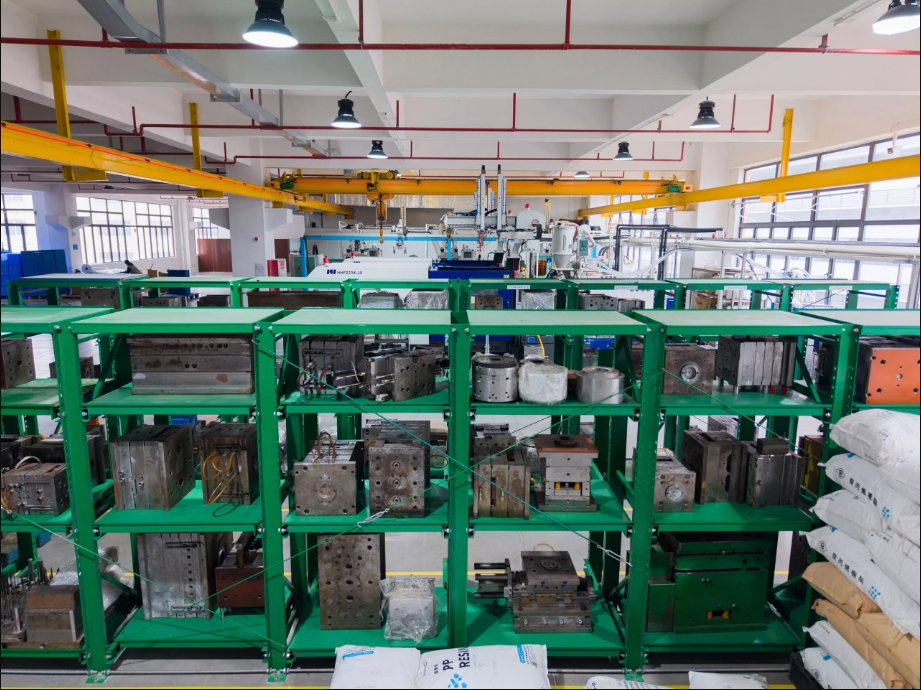
Что такое литье под давлением?
Литье под давлением , также известное как формование под давлением, вошло во все сферы нашей жизни благодаря своей высокой эффективности, точности и возможностям крупномасштабного производства. Оно отличается высокой скоростью производства, эффективностью, автоматизацией и возможностью изготовления различных форм, от простых до сложных, и множества размеров, от малых до больших, с точными размерами и широким охватом. Оно может применяться для изготовления деталей интерьера автомобилей, корпусов бытовой техники, медицинских приборов и предметов повседневного обихода. Далее мы подробно рассмотрим весь производственный процесс литья под давлением.
Как работает литье под давлением?
Литье под давлением — наиболее распространенный производственный процесс изготовления пластиковых деталей. Машины для литья под давлением используют пластиковое сырье и различные пресс-формы для производства деталей различных размеров, как долговечных, так и одноразовых, для многочисленных отраслей промышленности и применений. Принцип работы заключается в том, что машина для литья под давлением подает сырье в пресс-форму, которая является негативной формой для конечной детали и состоит из двух частей: литьевой формы (A) и выталкивающей формы (B). Пространство между этими двумя частями представляет собой полость пресс-формы, в которую впрыскивается материал.
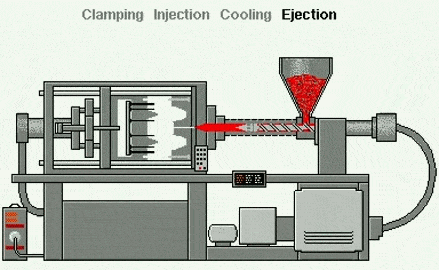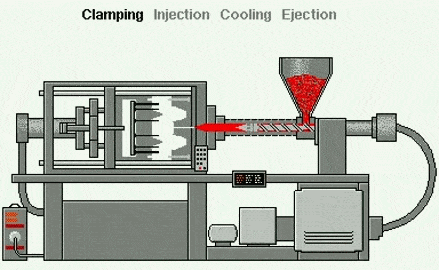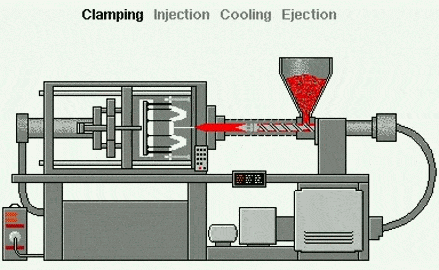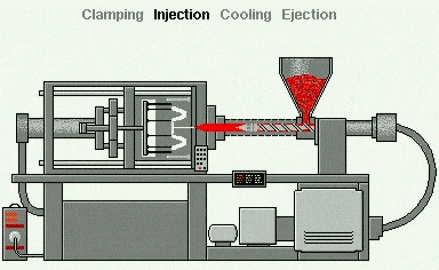
Литье под давлением — это процесс формования, в отличие от методов обработки материалов (например, станков с ЧПУ) или аддитивных процессов (например, 3D-печати ), в которых в качестве формовочных устройств используются пресс-формы. Этот метод подходит для таких материалов, как термопласты, которые нагреваются до расплавленного состояния, а затем впрыскиваются в металлическую пресс-форму, где они охлаждаются и принимают форму внутри пресс-формы или полости. Процесс можно разделить на:
1. Подача пластиковых частиц:
В бункер засыпаются мелкие пластиковые частицы (пластиковые гранулы). Эти частицы обычно представляют собой термопласты — пластмассы, которые размягчаются при нагревании.
2. Плавление пластика:
Пластиковые гранулы проходят через нагретый цилиндр с вращающимся шнеком.
3. Литье под давлением:
Вращаясь, шнек проталкивает пластиковые гранулы вперед, а нагреватель расплавляет их, превращая в густую расплавленную жидкость.
4. Литье под давлением:
После того как расплавленный пластик достигнет определенной температуры, шнек под высоким давлением впрыскивает его в полость металлической формы. Форма точно повторяет форму желаемой конечной детали (например, крышки для бутылки, чехла для телефона или приборной панели автомобиля).
5. Охлаждение:
Внутри формы пластик охлаждается и затвердевает. Охлаждающие каналы внутри формы помогают ускорить процесс охлаждения.
6. Отверстие пресс-формы:
После застывания пластика форма раскрывается на две половины.
7. Выброс:
Выталкивающие штифты выталкивают готовое изделие из формы.
8. Повторить:
Пресс-форма закрывается, и весь процесс повторяется — как правило, каждые несколько секунд — что делает литье под давлением идеальным решением для массового производства.
Типичные виды процессов литья под давлением
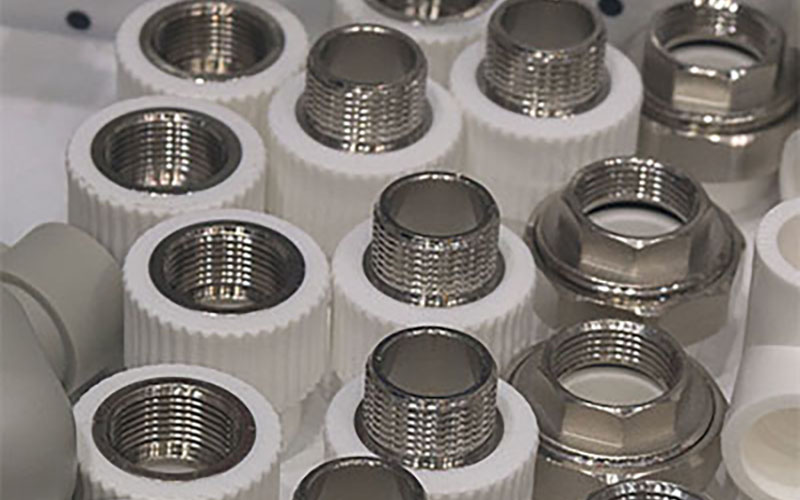
Вставить молдинг
Литье со вставками — это процесс формования термопластичного материала вокруг предварительно отформованного компонента для создания готовой детали, состоящей из нескольких материалов.
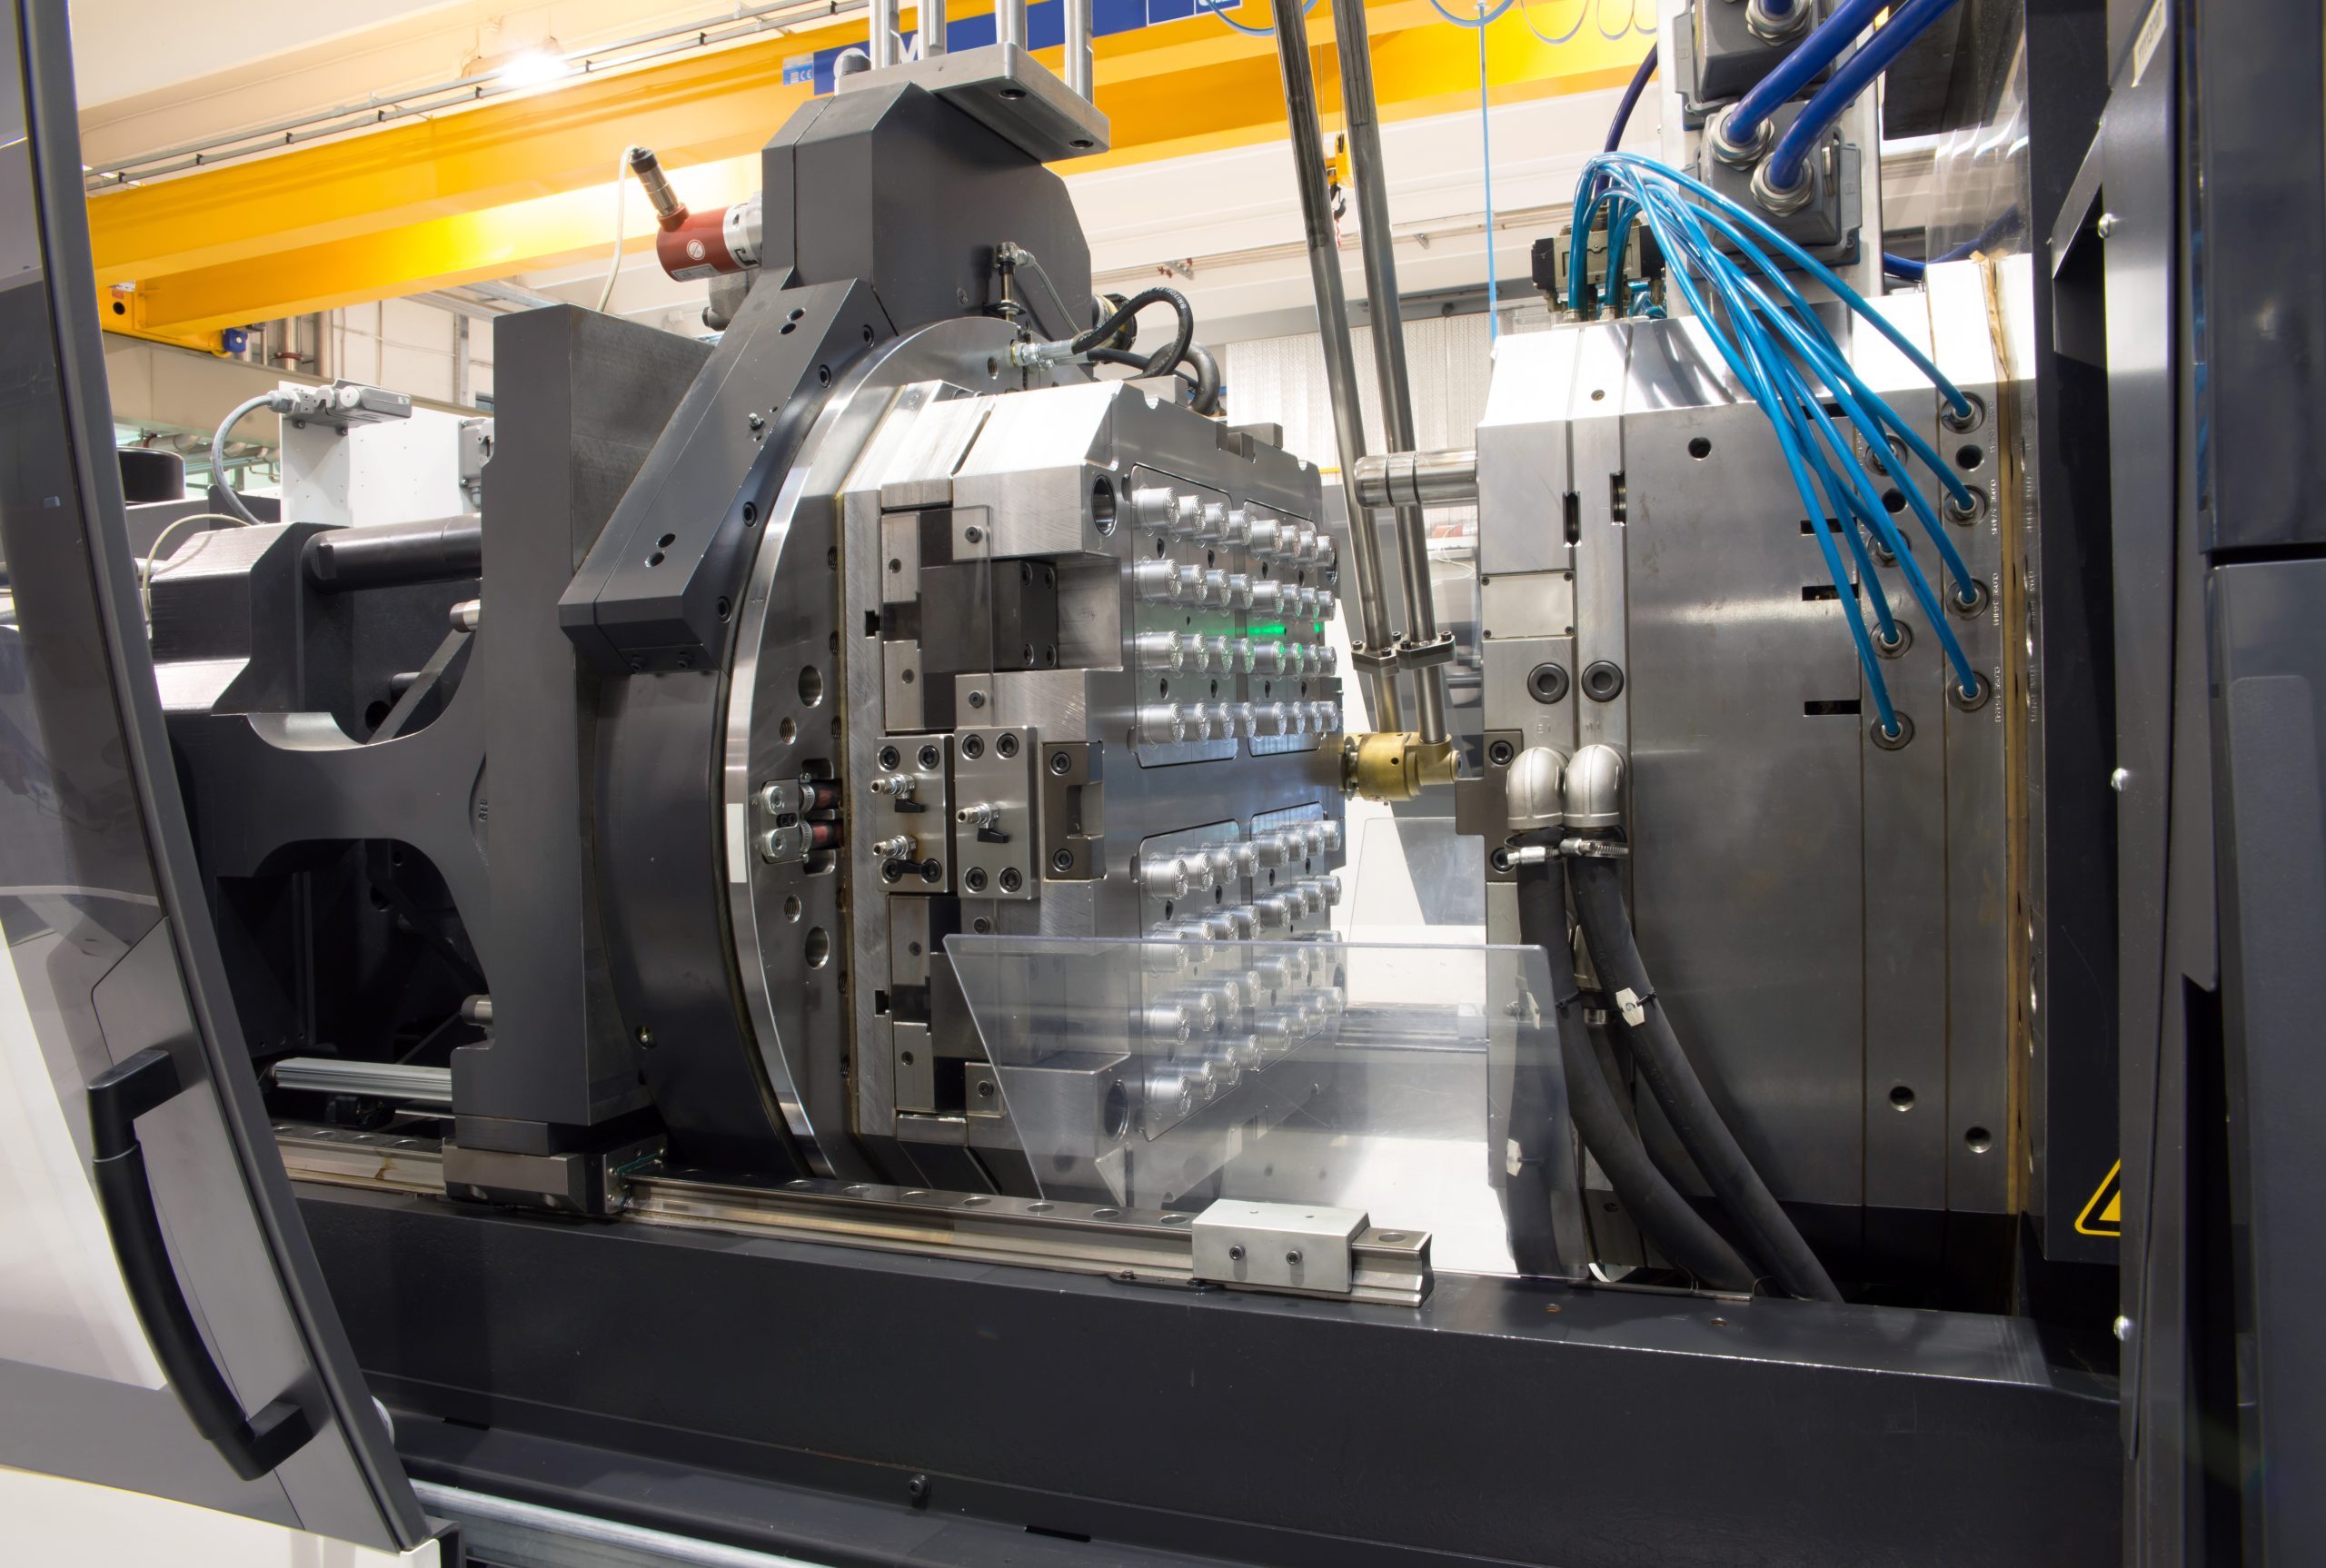
В нашем процессе литья пластмассы под давлением используется точное оборудование, которое впрыскивает расплавленную смолу в форму, чтобы получить готовую деталь из термопласта промышленного класса.
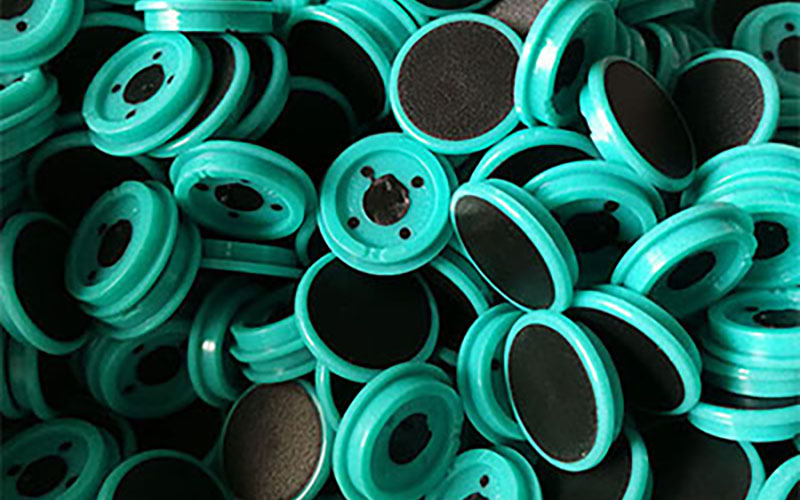
Покрывая друг друга пластиком, металлом и резиной с помощью химической связи, наше многослойное литье сокращает время сборки и придает нашим деталям большую прочность и гибкость.
Жидкий силиконовый каучук (LSR) — это термореактивный процесс, позволяющий производить большое количество податливых, прочных, сложных и точных деталей из силиконовой резины. В этом процессе сначала смешиваются два соединения (обычно состоящие из силиконовой основы и платинового катализатора).

Технология литья металлов под давлением (MIM) сочетает в себе гибкость проектирования, характерную для литья пластмасс под давлением, с прочностью и надежностью кованых металлов, предлагая экономически эффективные решения для деталей сложной геометрии.
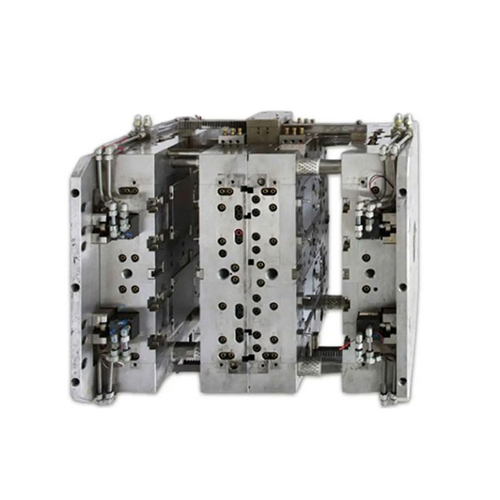
Благодаря нашему опыту и современному оборудованию, мы преуспели в разработке и производстве серии пластиковых форм для литья под давлением, адаптированных к вашим допускам и стоимости.
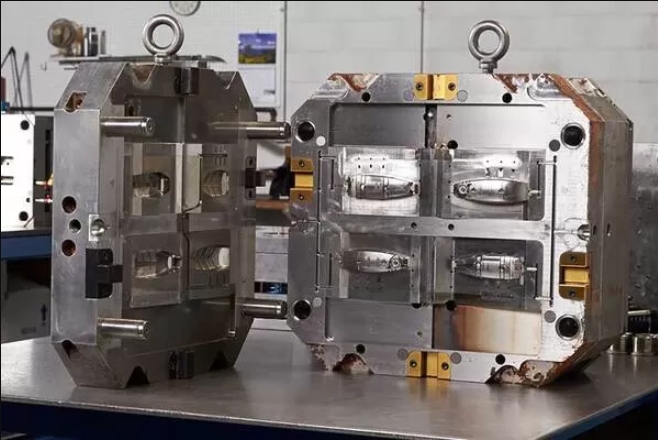
В одну и ту же пресс-форму на разных этапах впрыскиваются различные виды пластмасс, что позволяет в одном цикле производить детали разных цветов, текстур или свойств материала. Благодаря разнообразию видов и высокой функциональности, пластмассы широко используются в автомобильных приборных панелях и корпусах кнопок.
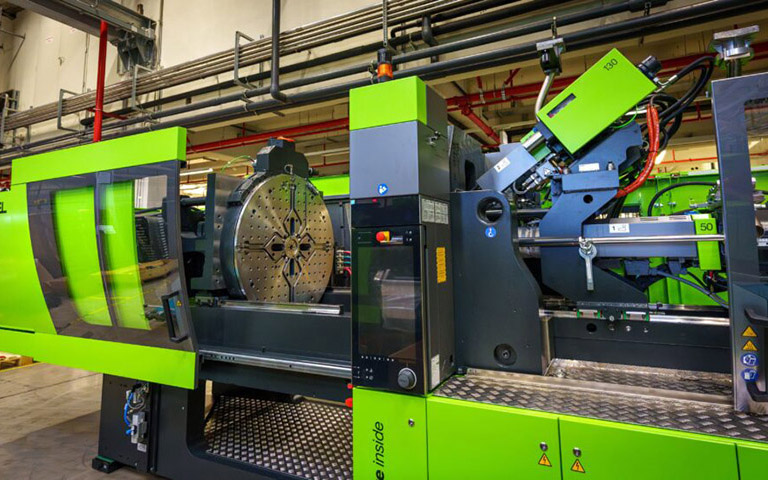
В один цикл в пресс-форму впрыскиваются два разных цвета пластика. Впрыскивание двух цветов происходит на разных этапах, или используются два отдельных инжекционных блока для создания деталей из двух цветов или материалов. Благодаря своей эстетической привлекательности и улучшенной функциональности, этот метод широко используется в производстве потребительских товаров, автомобильных кнопок и чехлов для мобильных телефонов.
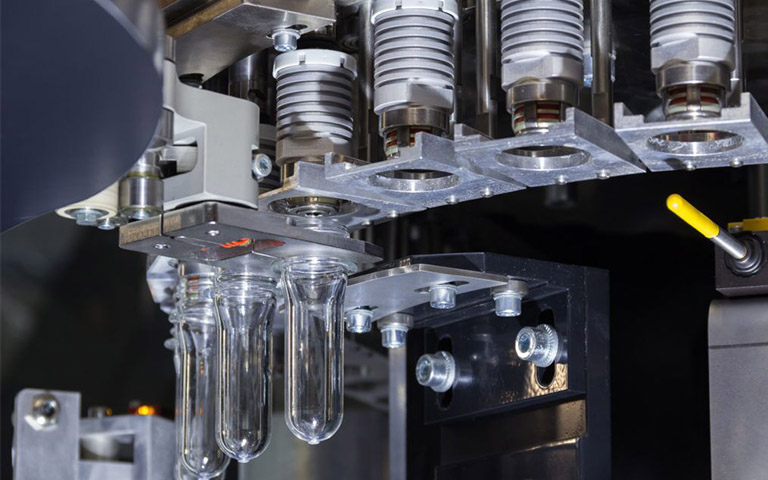
В процессе формования в расплавленный пластик впрыскивается азот или другие инертные газы. Этот газ создает внутреннюю полость, что снижает расход материала и облегчает деталь без увеличения прочности. Благодаря энергосбережению, уменьшению веса детали и улучшению качества поверхности, такой материал широко используется в автомобильных дверных панелях и корпусах мобильных устройств.
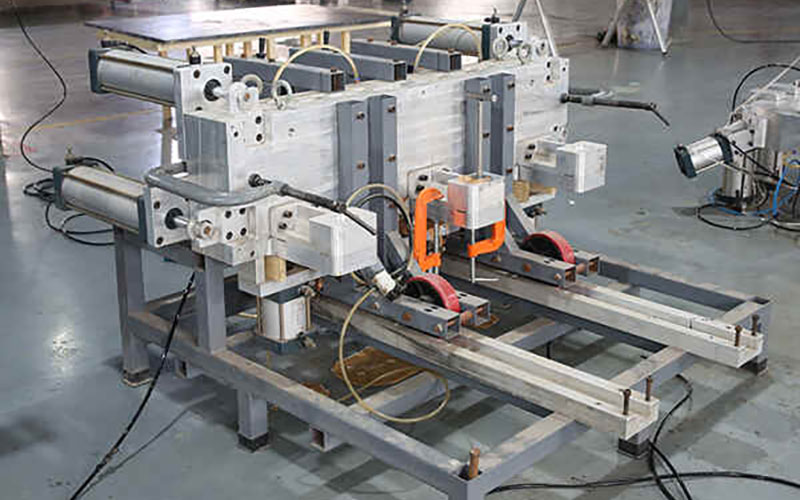
Этот метод предполагает смешивание реактивных эластичных или термореактивных материалов и их впрыскивание в пресс-форму, где они вступают в химическую реакцию и затвердевают. Благодаря своим свойствам, позволяющим изготавливать гибкие и твердые детали, он широко используется в автомобильных бамперах и корпусах промышленных изделий.
В нем используются термопластичные материалы, которые можно многократно плавить и изменять форму, нагревая их до полного расплавления, а затем впрыскивая в форму для затвердевания. Благодаря возможности вторичной переработки и быстрому охлаждению, он широко используется в производстве пластиковых потребительских товаров и деталей медицинского оборудования.
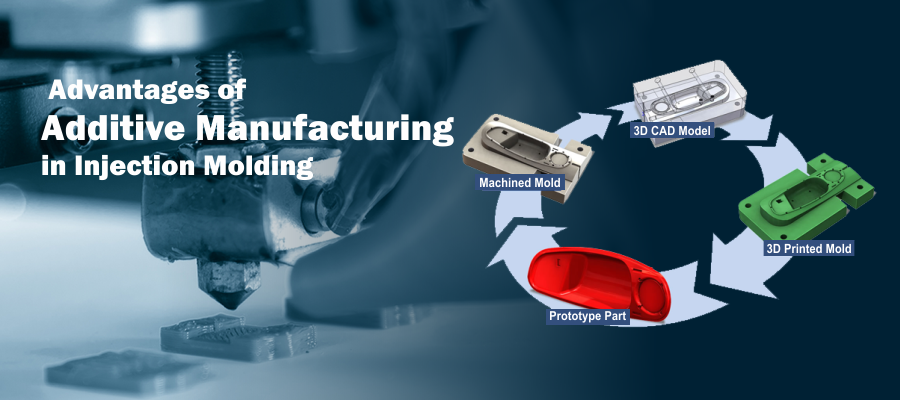
Преимущества литья под давлением
Литье под давлением — лучший вариант для массового производства пластиковых деталей. В конце концов, не случайно так много производственных компаний по всему миру используют его для изготовления прецизионных деталей. Инженеры компании NOBLE обобщили следующие шесть преимуществ использования технологии литья под давлением:
Высокая эффективность
Литье под давлением — это высокоэффективный процесс; после изготовления пресс-формы можно быстро производить крупные заказы.
Доступная цена
Высокая прочность на растяжение
Детали, изготовленные методом литья под давлением, могут быть упрочнены путем добавления наполнителей в жидкую смолу, что повышает прочность на растяжение.
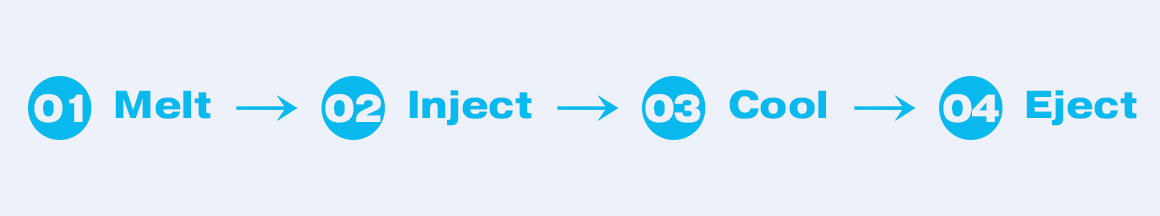
Процесс производства деталей с использованием литья под давлением

1. Проектирование и изготовление пресс-форм
Пресс-формы и литьевые машины тесно взаимосвязаны. Литейная машина является основой производства, а пресс-форма — носителем, придающим форму изделию. Проектирование и изготовление пресс-формы — краеугольный камень всего процесса. Ее качество напрямую определяет качество, эффективность производства и себестоимость конечного продукта.
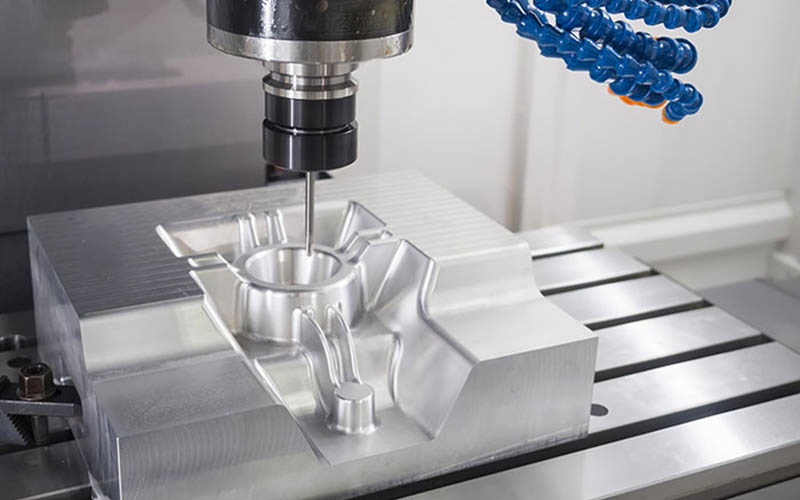
1.1 Анализ и проектирование продукта:
Все начинается с требований к конечному продукту. Инженеры должны всесторонне учитывать функции, внешний вид, структуру и взаимосвязь элементов конструкции изделия. На этом этапе требуется моделирование с помощью программного обеспечения, что является важнейшим шагом. Также необходим имитационный анализ процесса литья под давлением для прогнозирования заполнения, давления выдержки, процесса охлаждения и различных возможных дефектов в процессе литья под давлением, чтобы оптимизировать структуру изделия и конструкцию пресс-формы.
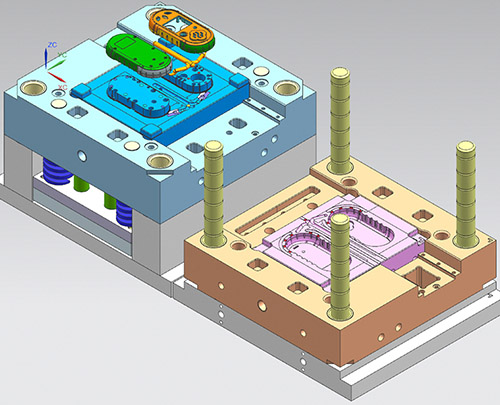
1.2. Конструкция пресс-формы:
Сама пресс-форма представляет собой сложную и требующую высокой точности конструкцию. Конструктору необходимо спланировать полость и сердечник пресс-формы для формирования внутренней и внешней поверхностей изделия. Система литников, включая основной канал и инжекционный патрубок. Система охлаждения: проектирование каналов внутри пресс-формы для быстрого снижения температуры пресс-формы и сокращения цикла формования.
Система извлечения: после охлаждения и затвердевания изделия для его плавного извлечения из формы необходим штифт, прижимная пластина и т. д.
Система отвода воздуха: для удаления воздуха из полости во время процесса заполнения расплавом. Конструкция для бокового вытягивания стержня: в основном используется для изделий с перевернутой структурой или отверстиями, и требует дополнительной конструкции для облегчения извлечения из формы. Перед открытием формы выполняется боковое движение для облегчения извлечения.
Выбор материала пресс-формы и механическая обработка: К наиболее часто используемым материалам относятся P20 и H13. Выбор может зависеть от цены изделия, срока службы пресс-формы и конструкции изделия.
2. Подготовка и предварительная обработка сырья.
2.1 Выбор типов пластика:
Выберите подходящий пластик в зависимости от требований к изделию. Каждый тип пластика имеет разные характеристики: ABS — относительно прочный, PP — легкий, PC — обладает хорошей прозрачностью и ударопрочностью, а PA — износостойкий.
2.2 Предварительная обработка сырья:
Процесс включает в себя сушку пластикового сырья в сушилке в течение нескольких часов для удаления следов влаги. Если влага не будет удалена, это приведет к образованию пузырьков в изделии под воздействием высокой температуры пресс-формы. Если к изделию предъявляются другие требования к цвету, необходимо также подобрать цвет. Подбор цвета обычно достигается путем добавления цветовых мастербатчей или цветных порошков для получения желаемого оттенка.
3. Процесс литья под давлением
Это самый важный этап. Изделие может быть произведено только после полного цикла литья под давлением.
1. Зажим и фиксация формы, как следует из названия, означают закрытие формы.
2. Впрыск, то есть шнек в цилиндре вращается под действием привода системы, транспортируя, сжимая и пластифицируя частицы пластика. После завершения пластификации шнек останавливается и с высокой скоростью впрыскивает пластифицированный расплавленный материал в закрытую полость формы.
3. Поддержание давления: после заполнения полости пресс-формы скорость впрыска снижается, и начинается стадия поддержания давления. Шнек продолжает поддерживать определенное давление до тех пор, пока не будет сформировано изделие.
4. Охлаждение: После впрыскивания и выдерживания давления изделие начинает охлаждаться и затвердевать в пресс-форме. Поскольку охлаждение в пресс-форме занимает много времени, оно составляет не менее половины всего производственного цикла.
5. Открытие формы и выталкивание: После охлаждения и затвердевания изделия форма открывается, и система выталкивания начинает работать, выталкивая изделие из сердечника формы.
4. Постобработка и уточнение
После извлечения изделия из формы к нему обычно прикрепляются некоторые дополнительные элементы, требующие дальнейшей механической обработки.
4.1. Демонтаж затвора водонапорной башни:
После того, как изделие сформировано и система разливки затвердела, необходимо отделить излишки воды из затвора. Для небольших изделий обрезка может быть выполнена в процессе выталкивания, тогда как для сложных изделий требуется ручная обрезка воды из затвора.
4.2 Постобработка:
В зависимости от требований к изделию может потребоваться дополнительная обработка.
4.3. Удаление заусенцев:
После формовки изделия на его поверхности, особенно в месте разъема или в области штифта, могут образовываться заусенцы или шероховатые края, которые необходимо удалить.
4.4 Трафаретная печать / Распыление:
В зависимости от требований к использованию продукта может потребоваться нанесение логотипа компании, занимающейся трафаретной печатью или росписью поверхности.
4.5 Ультразвуковая сварка:
Несколько изделий, изготовленных методом литья под давлением, соединяются с помощью ультразвуковой сварки для образования цельной, интегрированной детали.
4.6 Сборка:
Собрано с другими деталями.
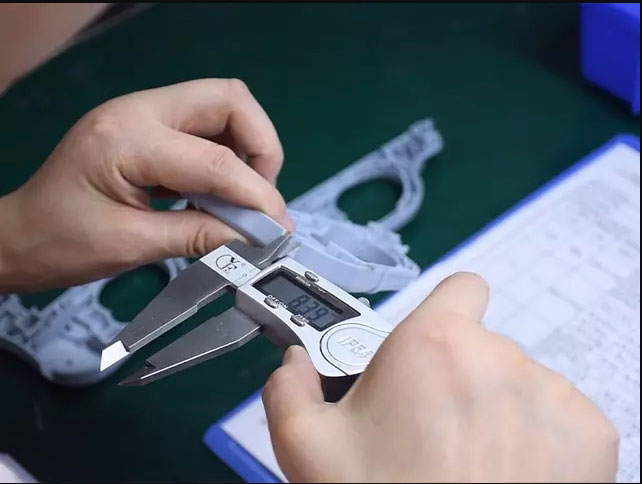
5. Контроль качества является важной частью процесса литья под давлением.
1. Первичный контроль качества:
Перед началом серийного производства необходимо провести всестороннюю проверку первого экземпляра, включая размеры, внешний вид и функциональность. Необходимо убедиться в правильности всех параметров и в том, что продукт соответствует требованиям перед началом серийного производства.
2. Внутрипроизводственный контроль и отбор проб:
В процессе массового производства также необходимы регулярные проверки. Необходимо уделять внимание дефектам внешнего вида (таким как недостающие материалы, усадка) и ключевым размерам, чтобы гарантировать соответствие продукции требованиям качества.
3. Точность измерения:
В процессе контроля качества нам необходимо использовать прецизионные инструменты, такие как штангенциркули, микрометры и трехкоординатные измерительные машины, для проведения строгих проверок размеров и геометрических допусков.
4. Тестирование производительности:
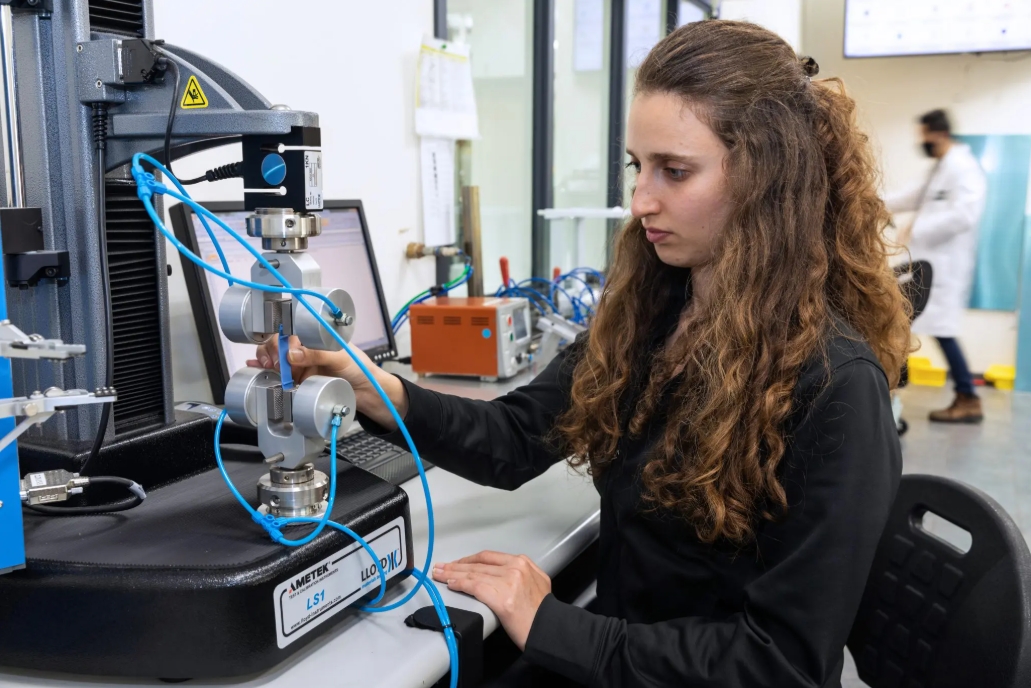
Прочность на растяжение, ударная прочность и другие эксплуатационные характеристики должны быть проверены в соответствии с требованиями.
Дефекты литья под давлением — это проблемы, возникающие в процессе производства пластмассовых изделий из-за таких факторов, как параметры процесса, конструкция пресс-формы или свойства материала. Для устранения этих дефектов также существует ряд соответствующих мер.
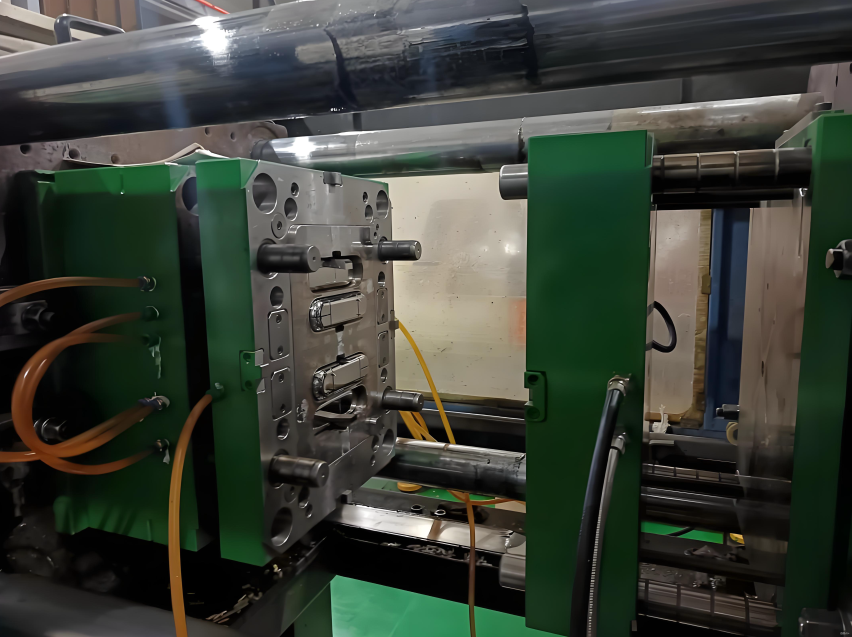
Распространенные дефекты и способы их устранения при литье деталей под давлением
Дефекты литья под давлением — это проблемы, возникающие в процессе производства пластмассовых изделий из-за таких факторов, как параметры процесса, конструкция пресс-формы или свойства материала. Для устранения этих дефектов также существует ряд соответствующих мер.
1. Дефекты внешнего вида деталей, изготовленных методом литья под давлением.
1.1. Нехватка материалов:
2.1 Летающая кромка:
Основным проявлением является наличие чрезмерного количества заусенцев по краям пластиковых деталей, главным образом на разъемной поверхности пресс-формы, сопрягаемой поверхности ползуна или зазоре выталкивающего штифта. Причиной образования облоя является чрезмерное давление впрыска, недостаточная сила зажима, вызывающая расширение зазора в полости пресс-формы расплавом, высокая температура материала, снижающая вязкость расплава и позволяющая ему проникать в зазор пресс-формы, посторонние вещества на разъемной поверхности пресс-формы, износ, приводящий к чрезмерному зазору сопрягаемой поверхности, неправильное положение литникового канала, вызывающее удар расплава о пресс-форму и создание напряжений.
3.1 Серебряные линии:
Симптомы заключаются в появлении на поверхности деталей, изготовленных методом литья под давлением, серебристо-белых нитевидных полос, что часто встречается в таких пластмассах, как ABS, PC и PMMA. Причины появления серебристых полос: В сырье содержится влага или летучие вещества. В процессе литья под давлением эти вещества испаряются, превращаясь в газы, которые не могут быть удалены, в результате чего они остаются на поверхности пластиковых деталей. Чрезмерная температура материала приводит к разложению сырья и выделению газов. Недостаточная шероховатость поверхности полости пресс-формы приводит к неравномерному растеканию расплава.
4.1 Депрессия:
Основным проявлением являются поверхностные вмятины на пластиковых деталях, которые обычно наблюдаются в случаях, когда размеры толщины стенок неравномерны, вблизи ребер или литьевых отверстий.
Причиной усадки является неравномерность толщины стенок пластиковых деталей. Наблюдается значительная разница в равномерности толщины стенок, а скорость охлаждения в области стенок низкая. В процессе литья под давлением расплавленный материал имеет недостаточную толщину для полной усадки, время выдержки под давлением недостаточное, давление недостаточное, температура пресс-формы слишком высокая, а скорость охлаждения пластиковых деталей низкая, что увеличивает степень усадки.
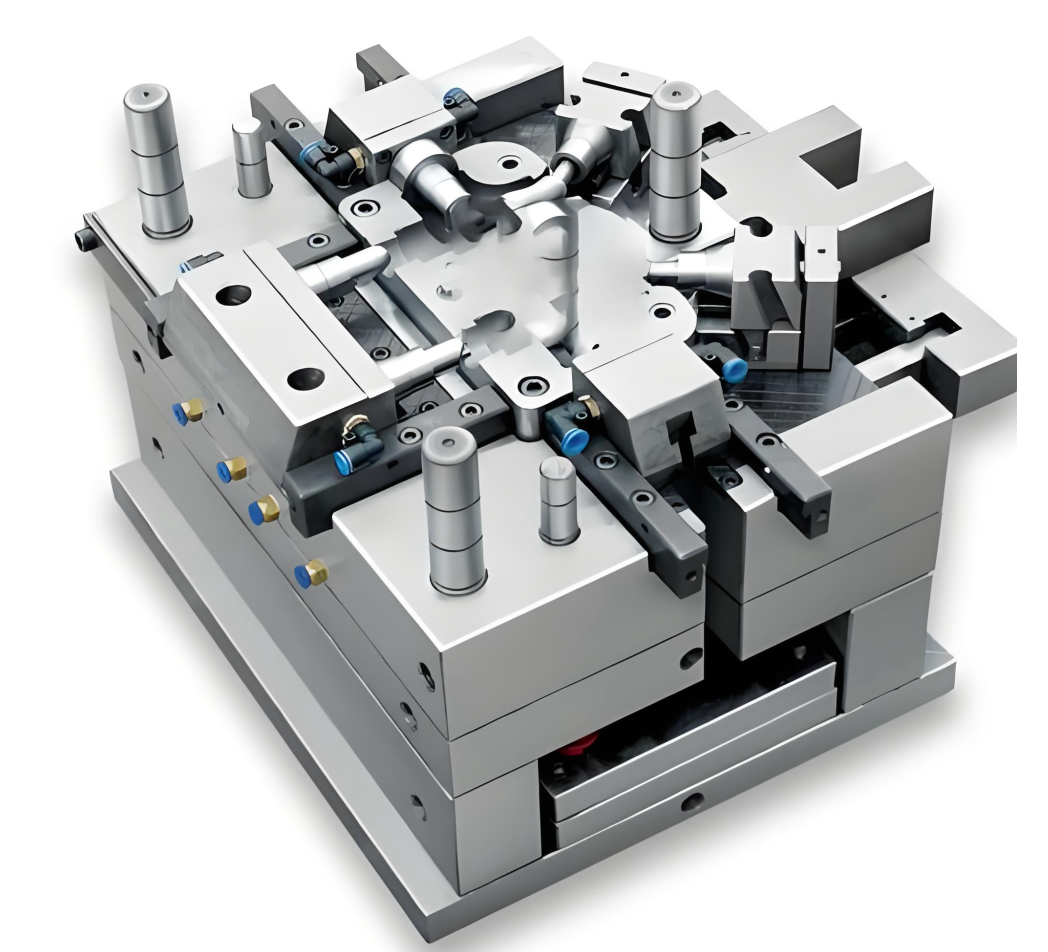
2. Дефекты размеров и точности деталей, изготовленных методом литья под давлением.
2.1 Избыточные/недостаточные размеры
Основные проявления следующие: фактический размер пластиковых деталей превышает допустимый диапазон, указанный на чертеже, будучи либо больше, либо меньше требуемого размера. Причины отклонения размеров: отклонение размера полости пресс-формы вызывает отклонение размеров пластиковых деталей; нестабильные параметры процесса литья под давлением приводят к колебаниям коэффициента усадки; нестабильность сырья из-за разных производственных партий приводит к различиям в свойствах материала; и неравномерное охлаждение вызывает неравномерную усадку.
2.2 Преобразование
Основная проблема заключается в том, что пластиковые детали деформируются после охлаждения и не сохраняют форму, заданную на чертеже. Причины следующие: Неравномерная скорость охлаждения различных участков пластиковых деталей приводит к различиям в усадке и возникновению напряжений. Неправильно установлено положение литьевого отверстия, что вызывает концентрацию напряжений при заполнении расплавленным материалом и концентрацию напряжений в процессе извлечения из формы, приводя к деформации при извлечении.
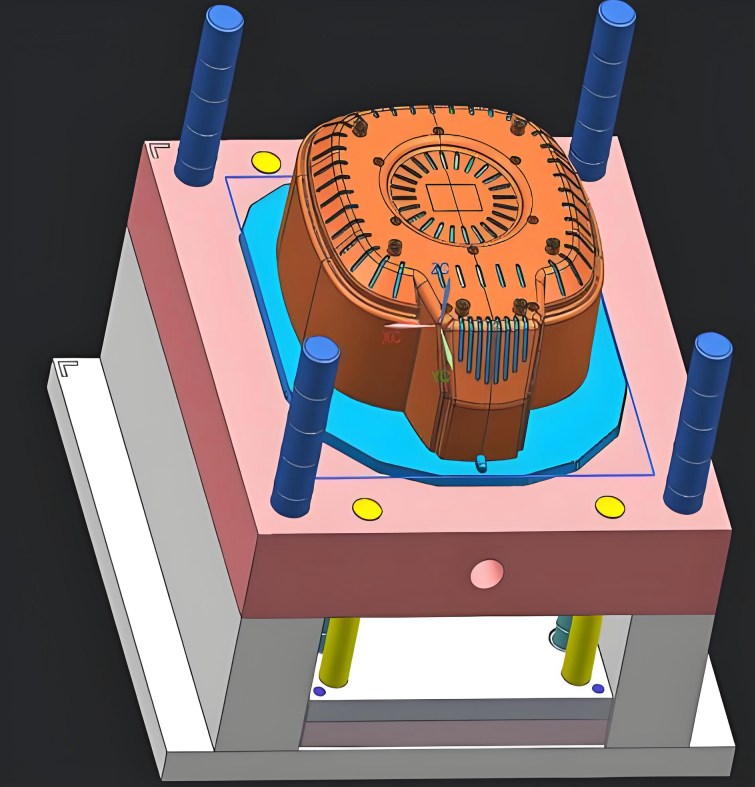
3. Структурные и эксплуатационные дефекты деталей, изготовленных методом литья под давлением.
3.1 Сварочная линия
Основное проявление заключается в том, что расплав течет в полости пресс-формы и образует полосы, которые влияют на внешний вид пластиковой детали и часто распространяются в месте впрыска.
3.2Bubbles
Основным проявлением является наличие пузырьков воздуха внутри пластиковых деталей, которые обычно обнаруживаются в толстостенных участках и в местах впрыска. Причина в том, что влага из сырья испаряется, превращаясь в газ, и задерживается внутри пластиковых деталей. Выпуск из полости происходит неравномерно, и во время впрыска расплавленный материал обволакивает воздух и образует пузырьки.
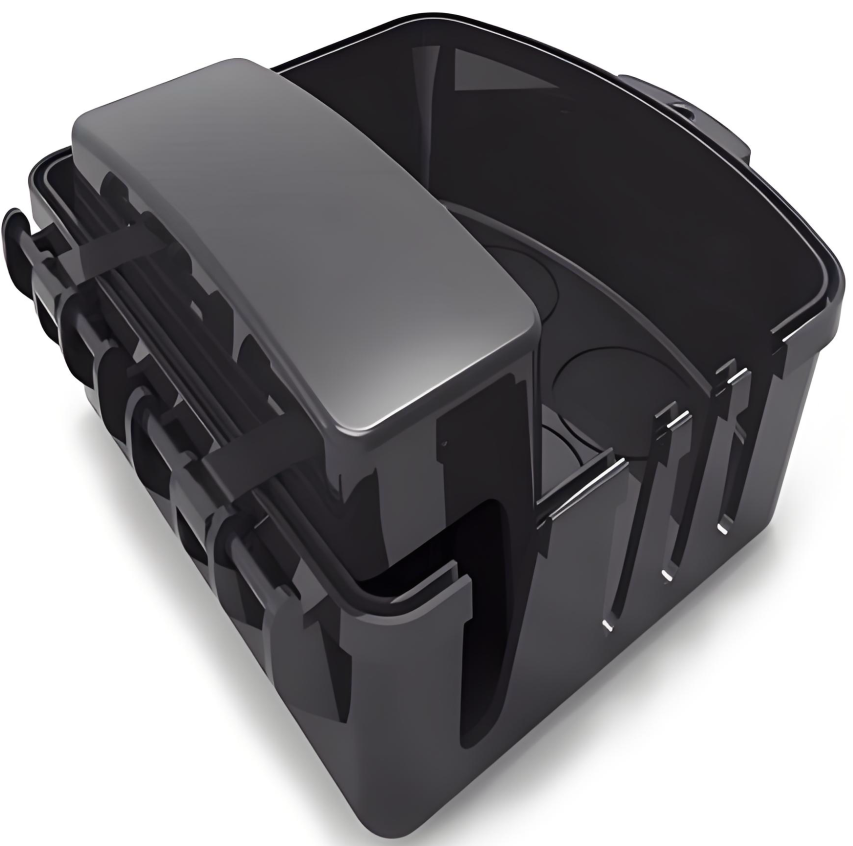
4. Хрупкое разрушение:
Решение:
Необходимо тщательно просушить сырье, чтобы удалить влагу. Снижение скорости впрыска, повышение температуры пресс-формы и увеличение времени выдержки позволяют более эффективно отводить газы. Основные проявления — низкая прочность формованных деталей, склонных к растрескиванию. Это часто наблюдается у хрупких пластмасс, таких как ПК, ПММА и ПС.
Причины:
Разложение сырья или введение примесей приводит к разрыву молекулярных цепей; чрезмерное внутреннее напряжение во время литья под давлением, например, из-за быстрого охлаждения или чрезмерного давления, шероховатость поверхности полости пресс-формы вызывает микротрещины на поверхности формованных деталей; а также недостаточное или неэффективное содержание упрочняющих добавок в сырье.
Это обычные формованные пластмассы, предлагаемые нашими службами литья под давлением. Зная основы материалов, таких как распространенные сорта, марки, преимущества и недостатки, выберите подходящий материал для литья под давлением в соответствии с требованиями вашего приложения.
Материалы для оснастки:
Перед началом процесса литья под давлением, как для мелкосерийного, так и для крупносерийного производства, необходима высокоточная оснастка, изготовленная на станке с ЧПУ. Наиболее часто используемые материалы включают:
| Инструментальная сталь: | П20, Х13, С7, НАК80, С136, С136Х, 718, 718Х, 738 |
| Нержавеющая сталь: | 420, НАК80, С136, 316Л, 316, 301, 303, 304 |
| Алюминий: | 6061, 5052, 7075 |
Пластиковые материалы:
Услуги по литью пластмасс под давлением предоставляют широкий выбор материалов с различными свойствами, включая ударопрочность, жесткость, термостойкость, химическую стойкость и т.д.
| ABS | Нейлон (ПА) | PC | ПВХ |
| PU | ПММА (полиметилметакрилат), | PP | PEEK |
| PE | ПНД (HDPE), | PS | ПОМ |
Добавки и волокна:
Стандартные пластиковые материалы могут не соответствовать требованиям к деталям, изготовленным методом литья под давлением. В этом случае для улучшения эстетических и функциональных свойств, а также для придания дополнительных возможностей деталям, изготовленным методом литья под давлением, можно использовать добавки и волокна.
| UV | поглотители | Красители |
| пламя | замедлители | Стекловолокно |
| Пластификаторы |
Отделка поверхности при литье под давлением
Литье под давлением включает в себя изготовление пресс-форм, литье пластмасс под давлением и многое другое. Обработка поверхности пресс-формы обычно выполняется в процессе производства. После завершения литья под давлением мы выполним определенную обработку поверхности готового изделия в соответствии с вашими требованиями.
Глянцевый
Высококачественная полировка достигается с помощью алмазной шлифовки и обеспечивает блестящую поверхность деталей, изготовленных методом литья под давлением.
Полуглянцевый
Для обработки поверхностей класса B используется наждачная бумага с более зернистой текстурой, что позволяет получить детали с несколько более шероховатой поверхностью, чем детали класса А. Пластиковые детали, изготовленные методом литья под давлением и прошедшие обработку класса B, имеют матовую текстуру поверхности.
матовые
Для обработки поверхности класса С используются шлифовальные камни с абразивной зернистостью, что позволяет получить шероховатую, неровную поверхность. Детали из литьевого пластика, подвергнутые обработке класса С, имеют матовую текстуру поверхности.
Текстурированные
В отделке класса D используется песок и сухие стеклянные шарики или оксид для получения очень грубой текстурированной отделки. В зависимости от типа используемого материала изделия могут иметь сатиновую или матовую отделку.
Применение литья под давлением
Поскольку литье под давлением позволяет достигать высокой точности при хороших скоростях производства без изменения структуры материала, в этой области все чаще используются все более широкий спектр машин, систем управления и инструментов. Компания NOBLE стремится предоставлять услуги высокоточной обработки для всех сфер деятельности. Наши прецизионные детали, изготовленные методом литья под давлением, находят применение во всех областях, включая…
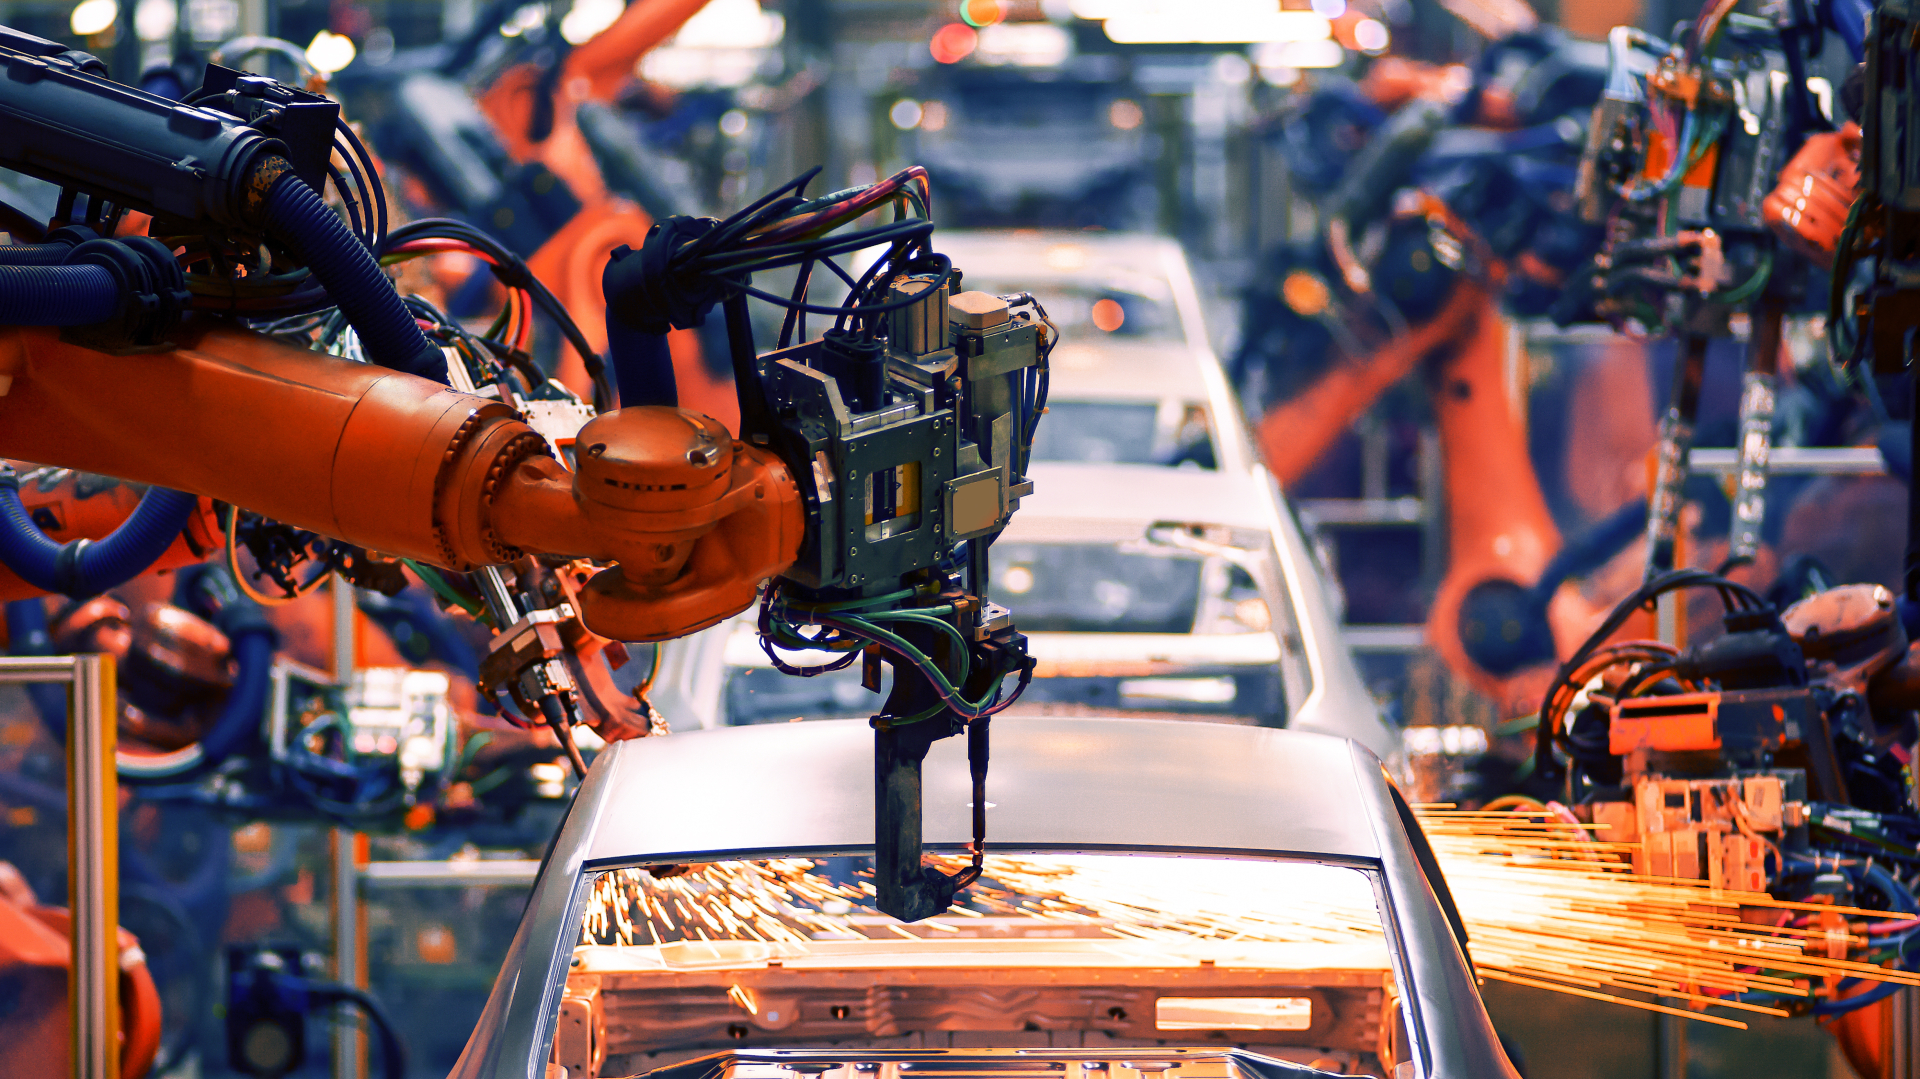
Автоматизированное оборудование
Сервис быстрого прототипирования NOBLE позволяет быстро и легко создавать автоматизированные функциональные прототипы для тестирования и оптимизации вашей конструкции, выбора оптимального процесса, снижения затрат и сокращения сроков выполнения проекта. Услуги по запросу позволяют изготавливать автоматизированные детали с высокой степенью точности.
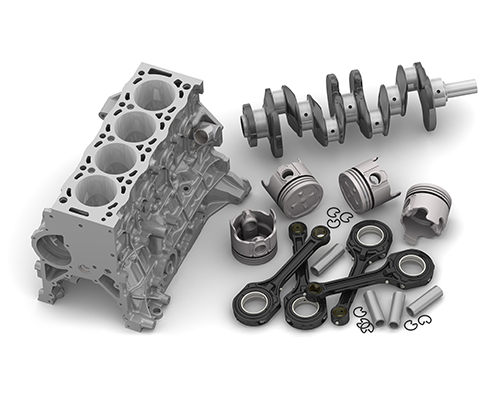
Автомобильная
Наши услуги по мелкосерийному производству — идеальное решение для изготовления автомобильных деталей по запросу.
Медицинские приборы
Производители медицинских товаров, технологические стартапы и исследовательские лаборатории получают значительную выгоду от решений для прототипирования, которые мы предоставляем.
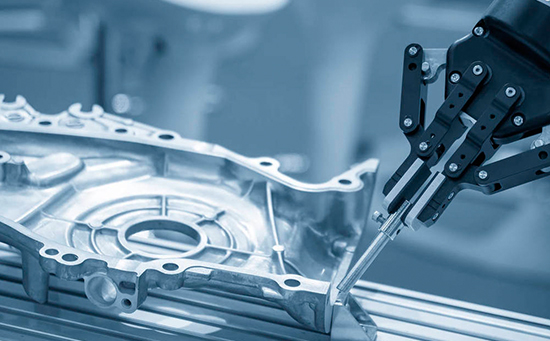
Робототехника
Наши услуги по созданию прототипов промышленной робототехники и производству деталей способствуют непрерывному развитию рынка робототехники.
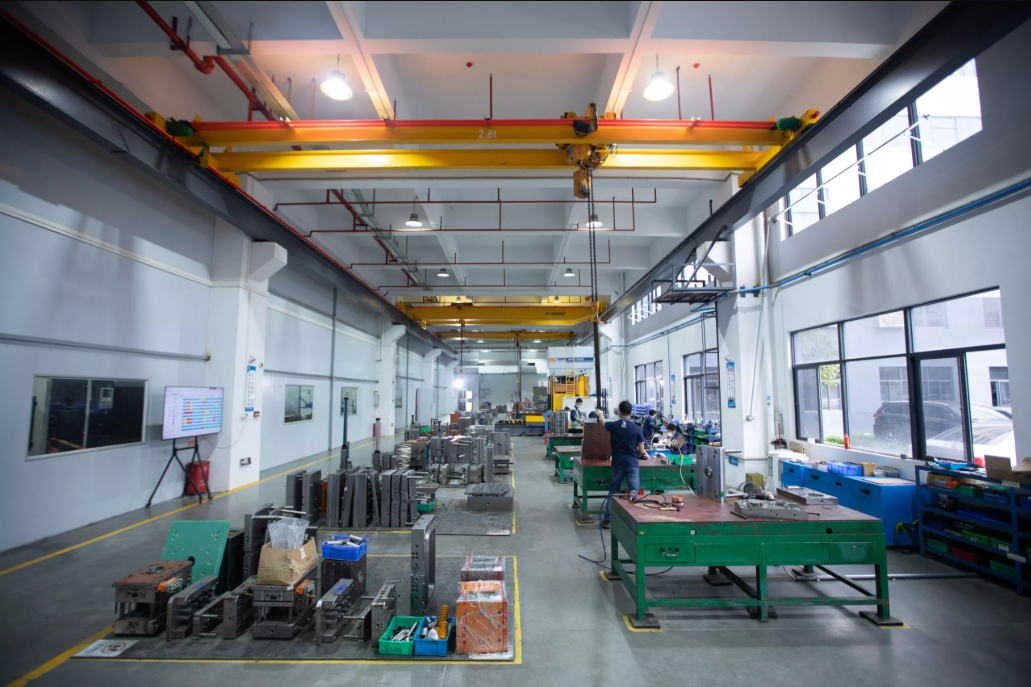
Почему стоит выбрать компанию NOBLE для оказания услуг по литью под давлением на заказ?
Литье под давлением — отличный выбор для массового производства пластиковых деталей. Ежегодно множество высокотехнологичных компаний по всему миру выбирают NOBLE для обработки деталей методом литья под давлением. Что же заставляет так много клиентов выбирать нас? NOBLE — это китайско-британское совместное предприятие с независимыми научно-исследовательскими, производственными и сбытовыми возможностями. Мы обладаем обширным опытом в процессах литья под давлением и можем предоставить полный спектр услуг для ваших новых проектов, включая проектирование, изготовление, сборку, контроль качества и тестирование, а также упаковку.
Универсальность материалов
Компания NOBLE предлагает на выбор более 200 материалов, включая стандартные и специальные смолы, что помогает найти оптимальный баланс между производительностью и стоимостью, а также выявить альтернативные варианты материалов для снижения общих производственных затрат.
Высокая эффективность
Благодаря сертифицированным отечественным заводам и развитой системе поставок мы можем ускорить циклы разработки продукции и в кратчайшие сроки завершить производство ваших деталей, изготовленных методом литья под давлением.
Комплексные возможности
Мы предлагаем широкий спектр услуг по литью под давлением, от проектирования и создания прототипов до изготовления оснастки и производства. Наши обширные возможности позволяют нам предоставлять комплексные решения для удовлетворения потребностей наших клиентов.
Стабильность и высокое качество
Благодаря сертифицированным заводам, проведению контроля качества на всех этапах производства и проверке размеров после изготовления, гарантируется стабильное качество деталей, изготовленных по индивидуальному заказу, независимо от их сложной формы, и высокая точность.
Конкурентная цена
Мы предлагаем высокоточные услуги по литью под давлением на заказ по конкурентоспособным ценам, от проектирования прототипов до серийного производства, а также индивидуальные решения по литью под давлением, гарантирующие получение высококачественных деталей. Наша талантливая команда может предложить решения по литью под давлением с добавленной стоимостью, превосходящие ваш бюджет.
Гарантия качества
У нас действует строгий процесс контроля качества, гарантирующий, что каждая изготовленная нами деталь, полученная методом литья под давлением, имеет высочайшее качество. Наша команда проверяет каждую отлитую деталь, чтобы убедиться в ее соответствии нашим строгим стандартам качества.