
Введение в Aавтомотив Injection MОлдинг
Литье под давлением в автомобильной промышленности — это распространенный процесс механической обработки, при котором нагретые расплавленные пластиковые гранулы впрыскиваются в пресс-форму, которая затем охлаждается, придавая детали желаемую форму. Этот метод подходит для массового производства, обеспечивая стабильные размеры деталей, гладкие поверхности и надежную прочность.
В автомобильной промышленности литье под давлением широко используется для производства бамперов, приборных панелей, элементов интерьера, корпусов фар, функциональных конструктивных деталей и многого другого. Его преимуществами являются высокая эффективность производства, относительно низкая стоимость и возможность обработки деталей сложной формы. Кроме того, пластмассовые материалы легкие, что помогает автомобилям достичь облегченной конструкции и повысить топливную экономичность.
Литье под давлением также позволяет комбинировать различные материалы и цвета для удовлетворения разнообразных эстетических и функциональных требований к автомобилям, что делает его широко распространенным в современном автомобилестроении.
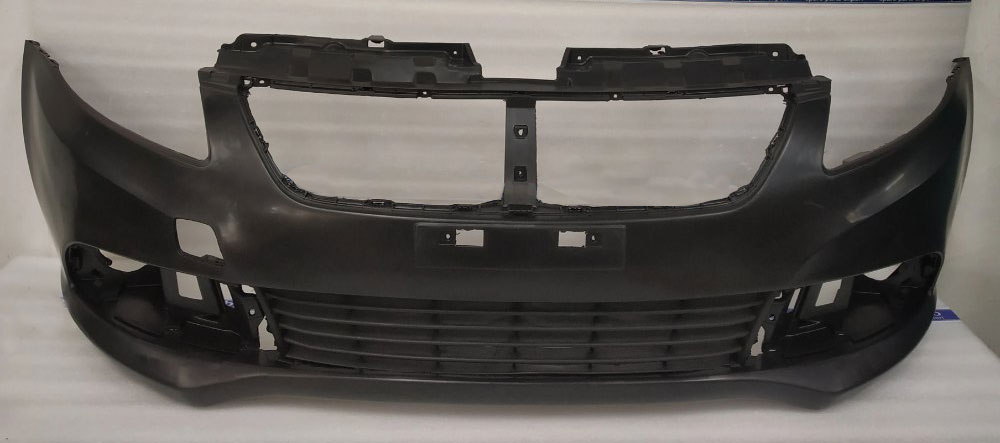
Что такое автомобильное литье под давлением?
Литье под давлением в автомобильной промышленности — это распространенный процесс, при котором нагретые пластиковые гранулы впрыскиваются в пресс-форму, охлаждаются и формируются в детали с высокой точностью. Он идеально подходит для массового производства, обеспечивая стабильные размеры, гладкую поверхность и надежную прочность.
В автомобильной промышленности он используется для бамперов, приборных панелей, внутренних панелей, корпусов фар и других функциональных или конструктивных деталей. Его главные преимущества — высокая эффективность, низкая стоимость и возможность изготовления сложных форм. Легкие пластмассы также позволяют снизить вес автомобилей и повысить топливную экономичность.
Литье под давлением также позволяет комбинировать различные материалы и цвета, удовлетворяя как функциональные, так и визуальные требования. Это делает его ключевой технологией в современном автомобилестроении.

История автомобильного литья под давлением
На заре автомобильной промышленности автомобили почти полностью изготавливались из металла и были очень тяжелыми. К 1940-м и 1950-м годам распространение пластика побудило производителей попробовать использовать пластиковые компоненты.
К 1970-м годам в автомобилях начали использовать пластиковые декоративные накладки и элементы отделки. К концу 1980-х годов стали появляться функциональные пластиковые детали, такие как фары, бамперы и брызговики.
К началу XXI века конструкционные пластиковые компоненты стали очень распространены благодаря своим преимуществам, таким как малый вес, высокая топливная экономичность и снижение затрат. Сегодня литье под давлением является основным методом производства автомобильных пластиковых деталей.
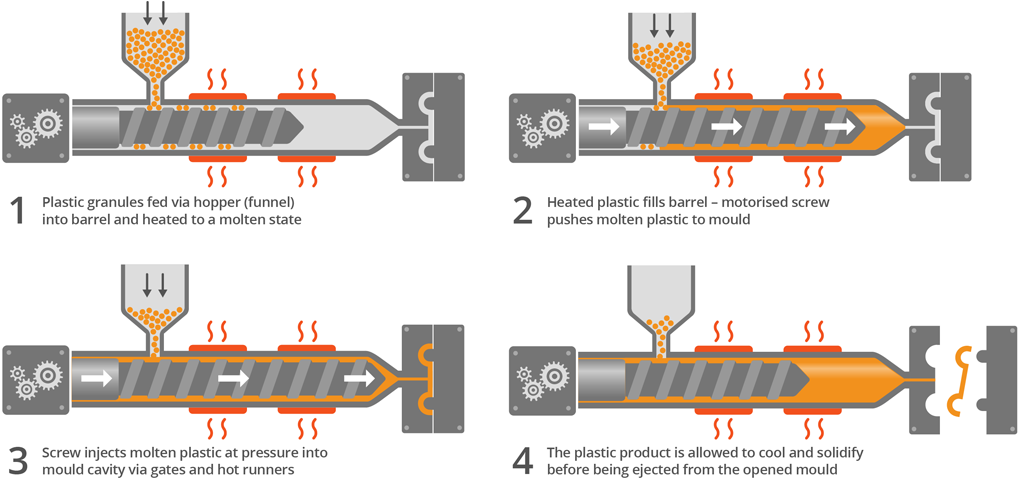
Процесс литья под давлением бамперов
Производство автомобильных бамперов методом литья под давлением включает следующие этапы:
Проектирование и механическая обработка пресс-форм для автомобильных бамперов
Первым ключевым этапом в производстве автомобильных бамперов методом литья под давлением является проектирование и механическая обработка пресс-формы. Качество пресс-формы напрямую влияет на точность и характеристики конечного бампера.
Инженеры начинают с анализа данных 3D-проекта, созданного в САПР. Они проверяют такие факторы, как усадка материала, углы тяги и схема охлаждения.
Пресс-формы обычно изготавливаются из прочных сталей, таких как P20 или H13. Они производятся с использованием высокоточной обработки на станках с ЧПУ , электроэрозионной обработки и других процессов. Изготовление пресс-формы для бампера – сложная задача, включающая полости, стержни, системы выталкивания и каналы охлаждения. Обычно на это уходит от 4 до 8 недель.
Для массового производства поверхности пресс-форм покрывают хромом или обрабатывают азотированием для повышения износостойкости. В последние годы в современных пресс-формах также используется технология конформного охлаждения. Благодаря 3D-печати можно изготавливать стержни пресс-форм со сложными каналами охлаждения, что повышает эффективность охлаждения и сокращает производственные циклы.
Автомобильное литье под давлением Подача материала
Обработка сырья — важный этап перед литьем бамперов под давлением . Пластиковые гранулы, обычно полипропилен (PP) или АБС-пластик (ABS), должны быть тщательно проверены и обработаны. Сначала их сушат, чтобы поддерживать влажность ниже 0.02%. Это предотвращает образование пузырьков или дефектов поверхности во время формования.
На современных заводах часто используются централизованные системы подачи. Высушенные гранулы по трубопроводам подаются непосредственно к каждой литьевой машине.
Весь процесс обычно контролируется системами ПЛК, которые обеспечивают стабильную подачу материала и отслеживают технологические данные.
Впрыск и охлаждение
Литье под давлением — основной процесс изготовления автомобильных бамперов. Сначала высушенные пластиковые гранулы расплавляются в цилиндре машины под воздействием тепла, обычно от 180 до 280 °C, и сдвигового действия шнека. Затем расплавленный пластик впрыскивается в полость пресс-формы под высоким давлением, обычно от 800 до 1500 бар.
После заполнения начинается этап выдержки под давлением. Этот этап компенсирует усадку и обеспечивает стабильность размеров изделия. Затем следует охлаждение. Вода температурой от 20 до 80 °C протекает через каналы пресс-формы для затвердевания детали. Охлаждение занимает больше всего времени — около 60–70% всего цикла.
Выброс и добивание
После формовки бампер проходит этапы финишной обработки. Когда форма открывается, система выталкивания выталкивает деталь, и роботизированная рука перемещает ее на конвейер.
Если бампер проходит проверку, его отправляют на покраску. Сначала наносится грунтовка для маскировки мелких дефектов, затем финишное покрытие и прозрачный лак. В некоторых моделях используются специальные покрытия, такие как перламутровая или металлизированная краска. Затем окрашенный бампер отверждается в контролируемых условиях.
Преимущества литья под давлением для автомобильных бамперов
Высокая точность
В автомобильной промышленности бамперы являются очень важными деталями. Это не просто элементы экстерьера. Точность их размеров напрямую влияет на качество сборки и ходовые характеристики автомобиля.
Литье под давлением — это процесс, позволяющий достичь очень высокой точности. Благодаря тщательному проектированию пресс-формы и строгому контролю процесса литья, точность может составлять около ±0.1 мм. Это позволяет каждому бамперу идеально прилегать к кузовным панелям автомобиля.
Долговечность
Бампер автомобиля — одна из основных частей внешней обшивки транспортного средства. Он долгое время подвергается воздействию солнца, дождя, жары и многих других факторов. Поэтому он должен быть устойчив к погодным условиям, ударам и старению. Литье под давлением — это процесс, который может удовлетворить эти потребности.
Литье под давлением делает бампер прочным и ударостойким, эффективно противостоящим ударам камней или незначительным столкновениям. После поглощения удара он может вернуться в исходное состояние, тем самым защищая кузов автомобиля.
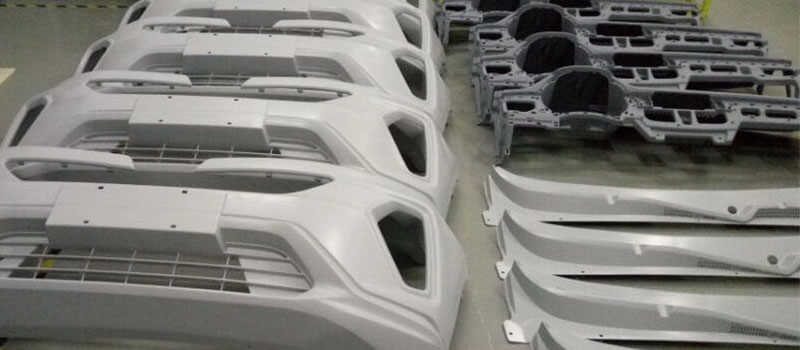
Небольшой вес
Литье под давлением позволяет проектировать легкие бамперы. Этот процесс позволяет получать тонкие стенки, обычно от 2.5 до 3.5 мм.
Экономичность
Литье под давлением особенно подходит для крупномасштабного производства, например, автомобильных бамперов. Одна высокоточная пресс-форма обычно может выдержать от 500 000 до 1 миллиона циклов.
Главное преимущество — это стоимость. По мере увеличения объёма производства затраты на пресс-формы, оборудование и рабочую силу распределяются на большее количество деталей. Это создаёт эффект масштаба, снижая себестоимость бамперов на 30–40% по сравнению со старыми методами.
Использование материалов также очень эффективно. Практически все термопластичные гранулы становятся частью конечного продукта. Количество отходов обычно составляет менее 5%, а оставшийся материал может быть переработан.
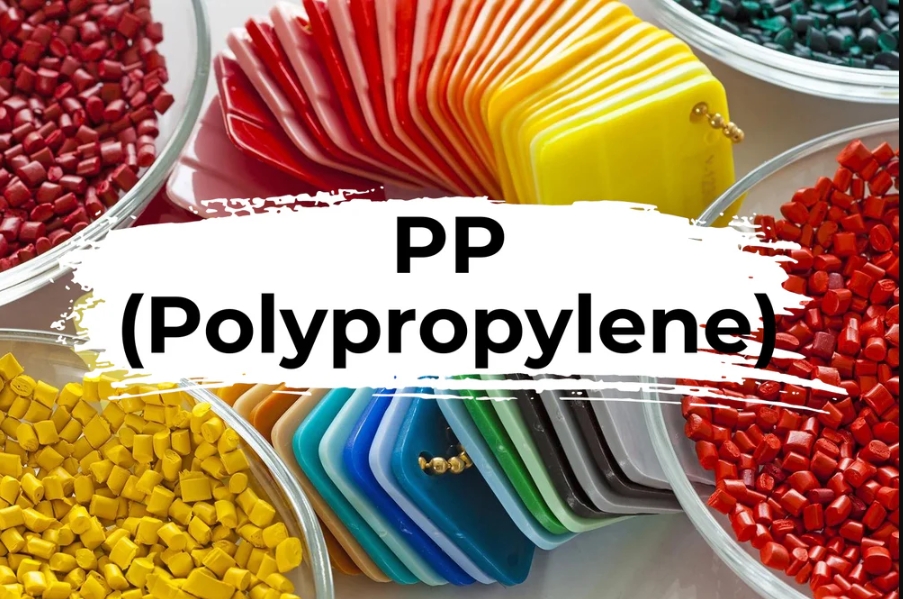
Материалы, используемые в бамперах, изготовленных методом литья под давлением.
Выбор материала напрямую влияет на прочность, гибкость и устойчивость бампера к повреждениям. К распространенным материалам относятся:
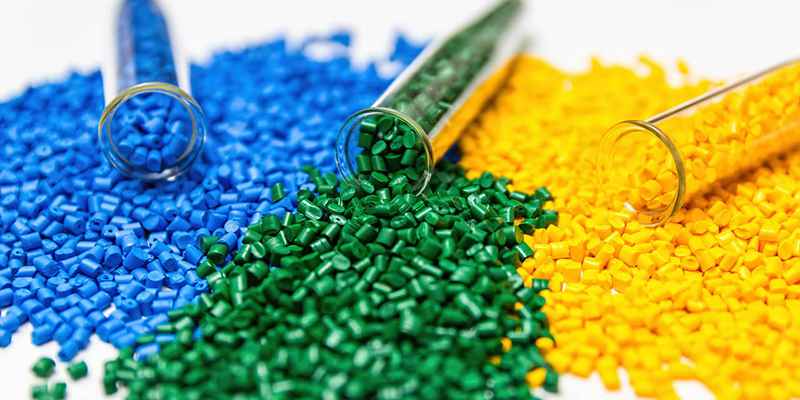
Полипропилен (ПП / PP):
Полипропилен, или ПП, — наиболее широко используемый сегодня пластик для автомобильных бамперов. Материал ПП пользуется большой популярностью благодаря сочетанию прочности, износостойкости и простоты обработки. Его ключевая особенность — превосходная ударопрочность. Он сохраняет свою прочность даже при низких температурах и эффективно поглощает энергию удара.
Кроме того, он очень легкий, его плотность составляет около 0.9 г/см³, что значительно ниже, чем у металла. Это делает его хорошим выбором для облегченных автомобильных конструкций. Полипропиленовый материал устойчив к химической коррозии, легко поддается формовке и производству. Добавки также могут повысить его устойчивость к ультрафиолетовому излучению и продлить срок службы бампера в условиях эксплуатации на открытом воздухе.
Акрилонитрилбутадиенстирол (АБС / ABS):
| Отличное качество поверхности | Обладает высоким качеством поверхности и удобен для вторичной обработки. |
| Небольшой вес | Низкая плотность способствует снижению веса транспортных средств и уменьшению энергопотребления. |
| Вторичной переработки | Перерабатываемые и многоразовые материалы соответствуют тенденции защиты окружающей среды и устойчивого развития. |
ABS — ещё один важный материал, используемый при обработке бамперов. Главное преимущество ABS — высокая устойчивость к воздействию погодных условий. Он выдерживает длительное воздействие солнечного света и перепадов температуры без потери эксплуатационных характеристик.
Поверхность ABS-пластика твердая и гладкая, что делает его очень подходящим для автомобилей высокого класса, где уделяется внимание внешнему виду. Регулируя пропорции трех компонентов, можно гибко изменять характеристики ABS-пластика, предоставляя тем самым более разнообразные варианты дизайна бампера.
PC
Для бамперов, требующих более высоких эксплуатационных характеристик, поликарбонатные (ПК) смеси часто являются наилучшим выбором. Поликарбонат обладает очень высокой ударопрочностью и высокой термостойкостью.
Композиты на основе поликарбоната также обеспечивают превосходную отделку поверхности, что позволяет создавать более сложные и стильные конструкции бамперов. Эти материалы в основном используются в автомобилях высокого класса или бамперах, требующих особых характеристик. Они стоят дороже, но служат дольше и сохраняют хороший внешний вид с течением времени.
Применение литья под давлением в автомобильной промышленности
| Компоненты интерьера | Приборные панели, детали центральной консоли, дверные ручки и компоненты сидений |
| Внешние детали кузова | бамперы, решетки радиатора и кузовные панели |
| Компоненты под капотом | Крышки двигателя, воздухозаборники и различные корпуса |
Компоненты интерьера
Приборные панели, дверные панели, центральные консоли, вентиляционные решетки, бардачки, элементы сидений и различные ящики для хранения преимущественно изготавливаются методом литья под давлением. Эти детали часто имеют большие размеры, сложную форму и требуют превосходной эстетики поверхности.
Литье под давлением позволяет создавать сложные конструкции за один этап и объединять множество функций в одном компоненте.
Такие виды отделки, как нанесение покрытий, гальваническое покрытие и декорирование в пресс-форме (IMD), значительно улучшают декоративный эффект изделий. Это повышает внешний вид и комфорт салона, одновременно удовлетворяя потребности автомобильной промышленности в легких и экономичных конструкциях.
Компоненты внешней отделки
Современные автомобильные фары превратились из просто осветительных приборов в ключевые элементы дизайна экстерьера автомобиля. Их внутренняя структура очень сложна и обычно включает в себя зеркало заднего вида, плафон и множество монтажных кронштейнов.
Литье под давлением, особенно с использованием прозрачных материалов, позволяет с высокой точностью изготавливать детали оптического качества, обеспечивая при этом их функциональность и внешний вид.
Функциональные структурные компоненты
За последние два десятилетия многие производители заменили металлические детали под капотом на пластиковые аналоги.
В настоящее время технология литья под давлением используется для изготовления таких компонентов, как крышки головок цилиндров и масляные поддоны. По сравнению с металлическими деталями, этот тип пластиковых деталей значительно снижает вес и производственные затраты.
Проблемы литья под давлением автомобильных бамперов
Эффективность охлаждения и контроль деформации.
Этап охлаждения обычно занимает более 60% цикла литья под давлением. Качество его конструкции напрямую связано с эффективностью производства и качеством конечного продукта.
Неправильная компоновка системы охлаждения или некорректный контроль скорости охлаждения не только значительно снижают эффективность производства, но и легко приводят к дефектам, таким как деформация и неравномерная усадка пластиковых деталей, что серьезно влияет на точность сборки и качество поверхности бампера.
Требования к массовому производству
Для обеспечения экономической целесообразности и стабильности массового производства пресс-форма должна обладать длительным сроком службы и превосходной механической прочностью, чтобы выдерживать износ и нагрузки, возникающие при частом и многократном использовании.
Производственная линия также должна достичь высокого уровня автоматизации. Отсутствие автоматизации или управления технологическим процессом может быстро привести к увеличению количества дефектов продукции, росту производственных затрат и снижению общей эффективности.
Контроль качества бамперов Литье под давлением
Для обеспечения безопасности и производительности производители проводят тщательные проверки:
1. Контроль точности размеров
Точность размеров является основным показателем контроля качества бамперов. Производители используют высокоточные координатно-измерительные машины (КИМ) для проведения полного контроля размеров ключевых точек крепления и сопрягаемых поверхностей бамперов с точностью измерения ±0.02 мм. Контроль охватывает такие ключевые размеры, как длина, ширина, толщина и положение отверстий, а также зазоры между деталями и другими компонентами кузова. Для обеспечения стабильности серийного производства для каждой производственной партии проводятся выборочные проверки, и создается полный архив данных о размерах. Для сложных криволинейных поверхностей также используется технология лазерного сканирования для получения полных трехмерных данных облака точек для сравнения и анализа с исходным CAD-проектом. Современные «умные» заводы начали внедрять автоматизированные системы контроля в режиме онлайн, используя технологию визуального измерения для достижения 100% контроля критически важных размеров, что значительно повышает эффективность контроля качества.
2. Испытание на ударопрочность
Ударопрочность напрямую влияет на защитную функцию бампера. Производители используют различные методы испытаний для всесторонней оценки: испытания на удар при комнатной температуре (используется стальной шар диаметром 50 мм и массой 500 г, сброшенный с высоты 1-2 м), испытания на удар при низких температурах (образцы испытываются после воздействия среды с температурой -30 °C в течение 4 часов) и испытания на столкновение под разными углами. Бамперы для автомобилей высокого класса также должны пройти динамические испытания на удар, используя маятниковую ударную машину для имитации столкновений на разных скоростях. Все испытанные образцы проходят тщательную проверку на наличие дефектов, таких как трещины или изломы, и регистрируется максимальная поглощенная энергия удара. Эти испытания гарантируют, что бамперы могут эффективно поглощать энергию столкновения в различных условиях, обеспечивая безопасность пешеходов и транспортных средств.
3. Испытания качества поверхности и адгезии краски.
Контроль качества поверхности включает в себя множество аспектов, в том числе визуальный осмотр, измерение блеска и анализ эффекта «апельсиновой корки». Профессиональные инспекторы осматривают поверхность изделия при стандартном освещении для выявления дефектов, таких как усадочные швы, следы растекания и пузырьки. Испытания эксплуатационных характеристик покрытия включают: проверку адгезии методом перекрестной штриховки (по стандартам ISO 2409), измерение твердости карандашом (для оценки твердости поверхности покрытия) и испытание на удар камнем (для имитации удара камней на высоких скоростях). Контроль цветовых различий также является важным этапом, при этом для измерения значений ΔE используется спектрофотометр для обеспечения однородности цвета. Современные производственные линии, как правило, оснащены автоматическими оптическими системами контроля (АОК), которые используют камеры высокого разрешения и алгоритмы искусственного интеллекта для автоматического выявления и классификации дефектов поверхности, что значительно повышает эффективность и точность контроля.
4. Оценка устойчивости к УФ-излучению и атмосферным воздействиям.
Испытания на устойчивость к атмосферным воздействиям в первую очередь оценивают способность бамперов сохранять свои эксплуатационные характеристики после длительного использования. Наиболее распространенными методами являются ускоренные испытания на старение, в том числе: испытания на старение под воздействием УФ-излучения (имитация воздействия солнечного света в камере для испытаний на старение QUV в течение 500–1,000 часов), испытания на циклическое воздействие влаги и тепла (циклические испытания при температуре 40°C и влажности 95%) и испытания в солевом тумане (оценка коррозионной стойкости). Хотя испытания на воздействие окружающей среды имеют более длительный цикл (обычно 6–12 месяцев), они предоставляют наиболее реалистичные данные об эксплуатационных характеристиках. Эти испытания оценивают, проявляют ли материалы выцветание, меление или хрупкость, а также степень сохранения механических свойств. Автомобили высокого класса также проходят испытания в реальных дорожных условиях, при этом образцы устанавливаются в различных климатических зонах для долгосрочного мониторинга. Все данные испытаний используются для оптимизации рецептуры материалов и технологических процессов с целью постоянного улучшения качества продукции.
Тенденции в литье под давлением автомобильных бамперов
В отрасли наблюдается тенденция к использованию облегченных конструкций, переработанных материалов и интегрированных датчиков для передовых систем помощи водителю (ADAS). Современные технологии литья под давлением также позволяют создавать многокомпонентные конструкции, обеспечивая различные свойства в отдельных областях бампера для оптимизации характеристик.
Благородный Автомобильный пластик Литье под давлением Услуги
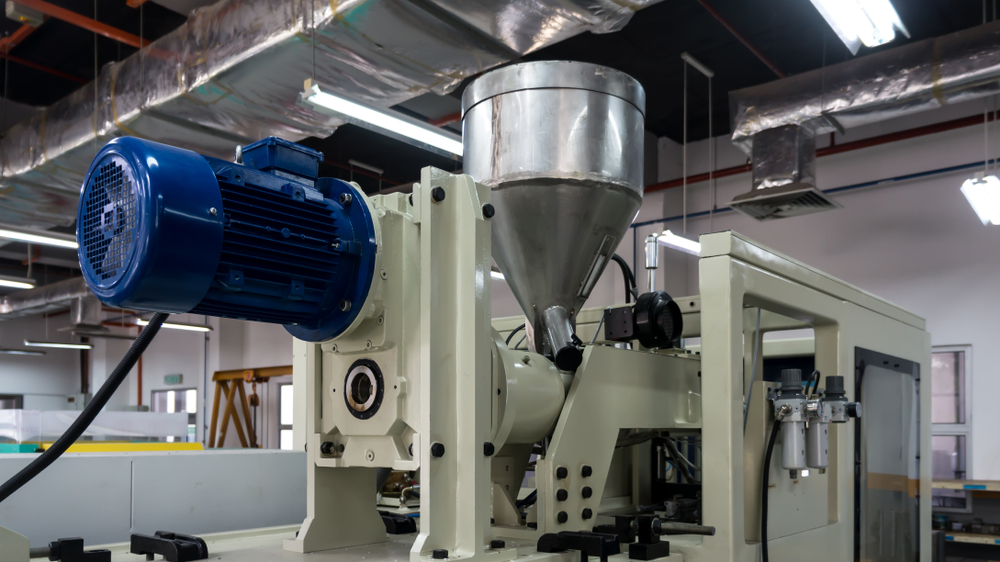
Компания NOBLE обладает многолетним опытом в производстве автомобильных запчастей. Мы используем современное оборудование для литья под давлением и строгую систему контроля качества, соответствующую стандартам ISO9001 и ISO13485.
Благодаря глубоким знаниям отрасли и современным технологиям, компания NOBLE может воплотить ваши дизайнерские концепции в высококачественную продукцию. Наша команда стремится обеспечить надежное качество и предоставить каждому клиенту бесперебойное и удовлетворительное обслуживание.
Для удовлетворения различных потребностей в автомобильных компонентах мы предлагаем высокоспециализированные решения и современные производственные мощности, обеспечивая полный цикл обслуживания от разработки прототипов до постобработки.
Компания NOBLE придерживается строгой системы контроля качества, чтобы гарантировать соответствие каждого этапа, от проектирования до серийного производства, самым высоким стандартам. NOBLE может эффективно и точно поддержать ваши проекты в области автомобильного дизайна от концепции до серийного производства. Как ваш надежный партнер, NOBLE стремится к совместному продвижению инноваций и развития в автомобильной промышленности.
FAQ для Литье под давлением
Можно ли перерабатывать бамперы, изготовленные методом литья под давлением?
Да. Многие из них, особенно изготовленные из полипропилена, могут быть переработаны и использованы повторно для производства новых автомобильных деталей, что способствует устойчивому производству.
Какие факторы влияют на качество автомобильных бамперов, изготовленных методом литья под давлением?
К факторам, влияющим на качество, относятся точность конструкции пресс-формы, качество материала, настройки литьевой машины, время охлаждения и контроль качества в процессе производства.
Почему в автомобильной промышленности предпочтение отдается литью под давлением?
Литье под давлением широко распространено в автомобильной промышленности по многим причинам. Оно позволяет производить большие объемы деталей с высокой точностью и стабильным качеством. В то же время, оно экономично и поддерживает использование широкого спектра материалов.
Существуют ли экологически устойчивые методы в автомобильном литье под давлением?
Да. К ним относятся использование переработанных материалов и совершенствование процессов для сокращения отходов. Выбор материалов с меньшим воздействием на окружающую среду также способствует этому. Эти методы делают автомобильную промышленность более устойчивой.
Каким образом литье под давлением в автомобильной промышленности способствует повышению безопасности транспортных средств?
Литье под давлением в автомобиле позволяет производить прочные и надежные детали, и эти компоненты играют решающую роль. Некоторые из них являются конструктивными элементами, эффективно защищающими пассажиров при столкновении. Другие представляют собой прецизионные функциональные компоненты двигателя или салона, обеспечивающие нормальную работу автомобиля.







