Введение
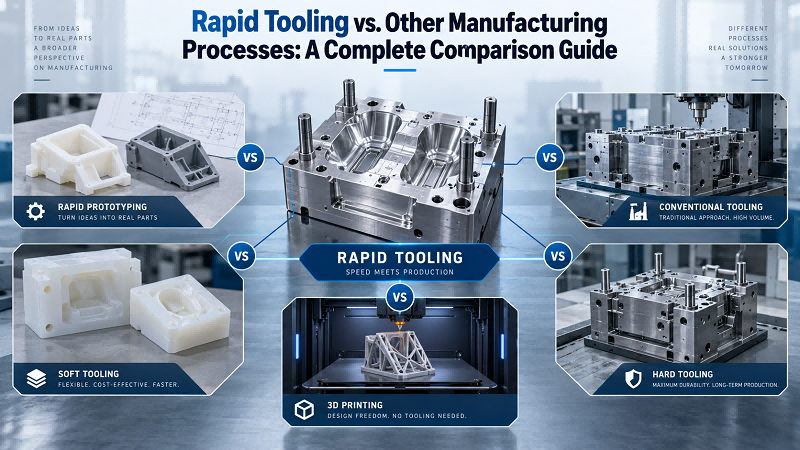
Литье под давлением — ключевой этап современного производства. Оно позволяет массово изготавливать сложные пластиковые детали с высокой точностью. В основе этого процесса лежит проектирование пресс-формы. Оно влияет на качество изделия, скорость его изготовления и себестоимость. Правильное проектирование с самого начала имеет огромное значение. Даже небольшие ошибки могут привести к серьезным дефектам, увеличению затрат и задержкам в производстве.
Общие Дизайн пресс-форм Проблемы
1. Проблемы с усадкой, вентиляцией и выбросом
Усадка: Усадка происходит во время проектирования пресс-формы, когда формованная деталь остывает и уменьшается в размерах. Это может привести к ошибкам в размере и форме. Усадка особенно часто встречается в термопластичных материалах во время проектирования пресс-формы, поскольку разные участки остывают с разной скоростью. Для уменьшения усадки при проектировании пресс-формы детали должны иметь равномерную толщину стенок. Также полезно выбирать материалы, которые меньше дают усадку в процессе проектирования пресс-формы.
Проблемы с вентиляцией: Проблемы с вентиляцией часто возникают при проектировании пресс-форм, когда воздух задерживается внутри формы. Это может привести к появлению следов пригорания или неполному заполнению формы. Хорошая вентиляция в конструкции пресс-формы позволяет воздуху и газу выходить во время литья под давлением. Чтобы избежать проблем с вентиляцией, размещайте вентиляционные отверстия в нужных местах и убедитесь, что они достаточно большие.
Проблемы с выталкиванием: Проблемы с выталкиванием могут возникать и на этапе проектирования пресс-формы. Они возникают, когда детали трудно извлечь или они повреждаются. В процессе проектирования пресс-форм эти проблемы часто вызваны неправильными углами уклона или неисправными системами выталкивания. Углы уклона в конструкции пресс-формы помогают деталям скользить, снижая трение. Обычно достаточно угла уклона от 1° до 2°, чтобы облегчить извлечение и предотвратить повреждения в процессе проектирования пресс-формы.
2. Устранение неполадок, связанных с поверхностными следами и линиями сварки.
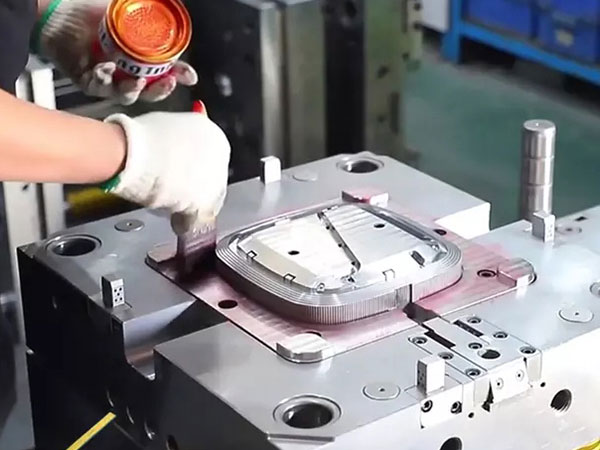
Следы текучести : Следы текучести — это линии или узоры на поверхности детали. Они появляются, когда материал неравномерно растекается во время изготовления пресс-формы. Эти следы обычно вызваны неравномерным охлаждением или изменением толщины или вязкости материала. Для уменьшения следов текучести при изготовлении пресс-формы используйте равномерную толщину стенок и отрегулируйте расположение литниковых каналов, чтобы обеспечить стабильный поток материала.
Сварные швы : Сварные швы образуются в конструкции пресс-формы, когда два фронта потока встречаются, но плохо сплавляются. Эти швы создают слабые места и могут снизить прочность детали. Часто они являются причиной низкого давления впрыска или неправильного расположения литниковых каналов. Чтобы предотвратить образование сварных швов в конструкции пресс-формы, увеличьте давление впрыска и правильно расположите литниковые каналы.
3. Деформация и неточности размеров
Деформация : Деформация в конструкции пресс-формы — это изгиб или скручивание детали, вызванное неравномерным охлаждением или накоплением напряжения. Это происходит, когда разные участки детали охлаждаются с разной скоростью. Это может привести к ошибкам в размерах или форме. Чтобы избежать деформации в конструкции пресс-формы, используйте равномерную толщину стенок и обеспечивайте равномерное охлаждение по всей пресс-форме.
Неточности размеров : Неточности размеров в конструкции пресс-формы — это расхождения между фактической деталью и ее предполагаемым размером. Эти ошибки могут повлиять на то, как деталь подходит или функционирует. Часто они возникают из-за неравномерного охлаждения, усадки или износа пресс-формы с течением времени.
4. Вспышка, короткие кадры и пустоты
Облой : Неточности в размерах при проектировании пресс-формы — это расхождения между фактической деталью и ее предполагаемым размером. Эти ошибки могут повлиять на то, как деталь подходит или функционирует. Часто они возникают из-за неравномерного охлаждения, усадки или износа пресс-формы с течением времени.
Неполный заполнение формы: Неполное заполнение формы происходит, когда полость формы не заполняется, оставляя зазоры или недостающие участки. Причиной неполного заполнения может быть низкое давление впрыска, неправильная конструкция литниковой системы или проблемы с толщиной материала. Для предотвращения неполного заполнения формы необходимо увеличить давление впрыска и улучшить конструкцию литниковой системы.
Пустоты : Пустоты в конструкции пресс-формы — это пустоты в детали, образованные захваченным воздухом или нематериальными включениями. Пустоты могут ослабить деталь и повлиять на ее внешний вид. При проектировании пресс-формы использование надлежащей вентиляции и обеспечение полного заполнения формы могут помочь уменьшить количество пустот.
5. Проблемы выброса: проектирование и допуски
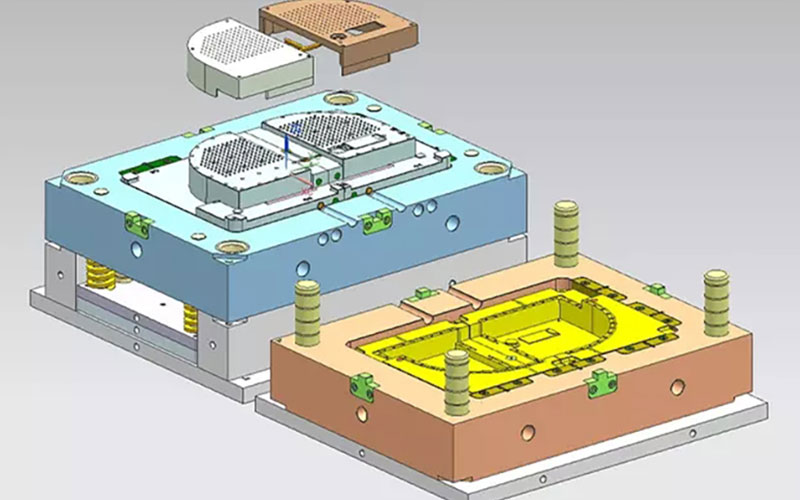
Следы от выталкивания : Следы от выталкивания в конструкции пресс-формы — это видимые следы, остающиеся на поверхности детали из-за неправильного выталкивания. Эти следы могут появиться, если выталкивающие штифты смещены или углы уклона недостаточны. Для уменьшения количества следов от выталкивания в конструкции пресс-формы необходимо правильно выровнять выталкивающие штифты и использовать достаточные углы уклона.
Проблемы с допусками : Проблемы с допусками в проектировании пресс-форм возникают, когда детали не соответствуют требуемым допускам, что влияет на сборку и функциональность. Накопление допусков в проектировании пресс-форм происходит, когда небольшие погрешности размеров суммируются по различным элементам. Проведение анализа допусков на этапе проектирования пресс-форм помогает гарантировать соответствие деталей техническим требованиям.
6. Когда следует перепроектировать, а когда переделывать
Перепроектирование : Перепроектирование конструкции пресс-формы может потребоваться, если повторяющиеся дефекты не могут быть устранены простыми корректировками. Это перепроектирование может включать изменение геометрии детали, корректировку расположения литниковых каналов или модификацию системы охлаждения для устранения текущих проблем.
Доработка : Доработка конструкции пресс-формы полезна для решения незначительных проблем, не требующих полной переработки. Доработка может включать в себя корректировку параметров процесса, изменение вентиляции или замену изношенных компонентов пресс-формы.

Основные моменты, которые следует учитывать инженерам при проектировании пресс-форм.
1. Свойства материалов и их влияние на конструкцию пресс-форм.
Выбор материала существенно влияет на решения, касающиеся конструкции пресс-формы. Материалы с высокой степенью усадки, такие как некоторые термопласты, требуют тщательного учета толщины стенок и скорости охлаждения для предотвращения дефектов, таких как усадочные раковины и деформация. Кроме того, материалы с различными характеристиками текучести требуют корректировки расположения литников и конструкции литниковых каналов для обеспечения равномерного заполнения и минимизации следов текучести. Понимание специфических свойств выбранного материала позволяет инженерам адаптировать конструкцию пресс-формы для достижения оптимального качества и производительности детали.
2. Толщина стенки и конструкция ребер
В процессе проектирования пресс-формы крайне важно поддерживать равномерную толщину стенок, чтобы предотвратить такие проблемы, как неравномерное охлаждение, усадочные раковины и деформация. При добавлении ребер для повышения прочности важно проектировать их толщиной от 40% до 60% от толщины основной стенки, чтобы избежать усадочных раковин. Высота ребер должна быть ограничена тремя толщинами стенки, а расстояние между ребрами должно быть не менее чем в два раза больше толщины стенки для обеспечения надлежащего охлаждения и структурной целостности.
3. Расположение ворот и конструкция бегунков
При проектировании пресс-формы стратегическое размещение литников и каналов имеет решающее значение для обеспечения равномерного потока материала и минимизации дефектов. Расположение литников влияет на схему заполнения и может влиять на появление сварных швов и следов потока. Проектирование каналов с соответствующими размерами и минимизацией их длины позволяет сократить отходы материала и время цикла. Кроме того, оптимизация конструкции каналов способствует обеспечению стабильного качества деталей и эффективности производственных процессов.
4. Углы уклона и извлечение детали при проектировании пресс-формы
Включение углов уклона в конструкцию пресс-формы облегчает извлечение деталей из формы, снижая риск повреждения во время выталкивания. Общее правило — применять угол уклона не менее 1 градуса на дюйм глубины полости, с минимальным значением 0.5 градуса на всех вертикальных поверхностях. Правильные углы уклона не только предотвращают повреждение деталей, но и продлевают срок службы пресс-формы за счет уменьшения износа.
5. Суммарный допуск и точность размеров Когда проектирование пресс-формы
Обеспечение точности размеров имеет решающее значение для деталей, требующих точной посадки и функционирования. Анализ накопления допусков помогает выявить потенциальные проблемы, возникающие из-за накопления размерных отклонений по нескольким элементам. Тщательно учитывая допуски на этапе проектирования пресс-формы, инженеры могут минимизировать риск проблем при сборке и гарантировать, что детали соответствуют функциональным требованиям.
6. Дизайн для технологичности (DFM)
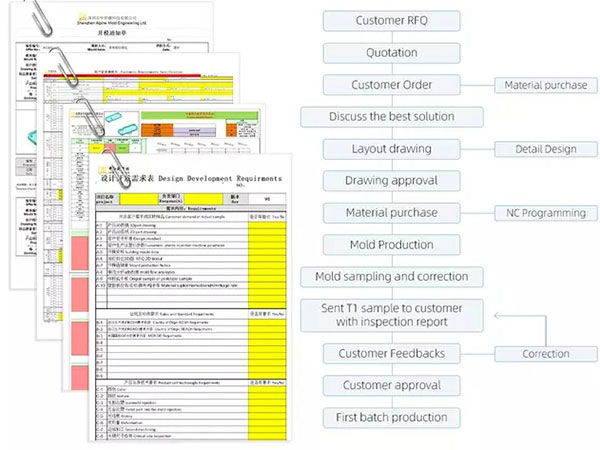
Внедрение принципов проектирования с учетом технологичности производства на ранних этапах разработки пресс-формы может привести к экономии затрат и повышению качества деталей. Проектирование с учетом технологичности производства предполагает разработку деталей, которые легко изготавливать, собирать и тестировать, что снижает производственные затраты и сокращает время выхода на рынок. Использование контрольных списков DFM гарантирует заблаговременное решение распространенных производственных проблем, что приводит к повышению эффективности и надежности производственных процессов.
7. Инструменты и стандарты проектирования пресс-форм
Соблюдение установленных стандартов проектирования, таких как рекомендации ISO и ASME, обеспечивает основу для создания пресс-форм, соответствующих передовым отраслевым практикам. Эти стандарты охватывают различные аспекты проектирования пресс-форм, включая выбор материалов, допуски размеров и вопросы безопасности, обеспечивая согласованность и качество в различных проектах. Использование передовых инструментов проектирования, таких как программное обеспечение CAD и программы моделирования, позволяет инженерам визуализировать и тестировать конструкции пресс-форм до начала физического производства, снижая вероятность ошибок и оптимизируя эффективность проектирования.
Почему стоит выбрать NOBLE? Форма для литья под давлением Дизайн
При выборе партнера для проектирования пресс-форм для литья под давлением компания NOBLE выделяется как лучший выбор благодаря своим всесторонним возможностям, приверженности качеству и клиентоориентированному подходу.
1. Комплексные услуги от Макетирования в производство
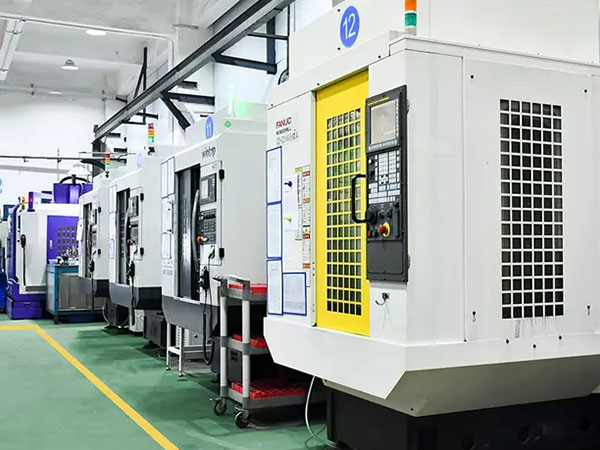
Компания NOBLE предлагает комплексные решения, включающие быстрое прототипирование, проектирование пресс-форм и полномасштабное производство. Их передовые инструменты прототипирования обеспечивают быструю обработку заказов, позволяя клиентам проводить функциональные испытания и проверять рыночный интерес до начала полномасштабного производства. Такой подход минимизирует риски проекта и гарантирует оптимизацию конструкции для технологичности производства.
2. Экспертиза в подборе материалов и проектировании пресс-форм.
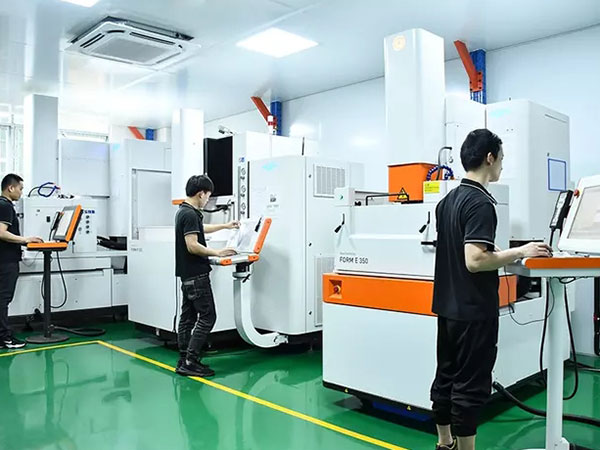
Инженеры компании NOBLE, обладающие более чем десятилетним опытом, имеют глубокие знания различных материалов и их свойств. Этот опыт позволяет им давать обоснованные рекомендации по выбору материалов, гарантируя, что выбранные материалы соответствуют функциональным требованиям детали и производственным ограничениям. Кроме того, команда конструкторов NOBLE использует передовые инструменты САПР для создания точных конструкций пресс-форм, что повышает качество деталей и снижает производственные затраты.
3. Приверженность качеству и точности.
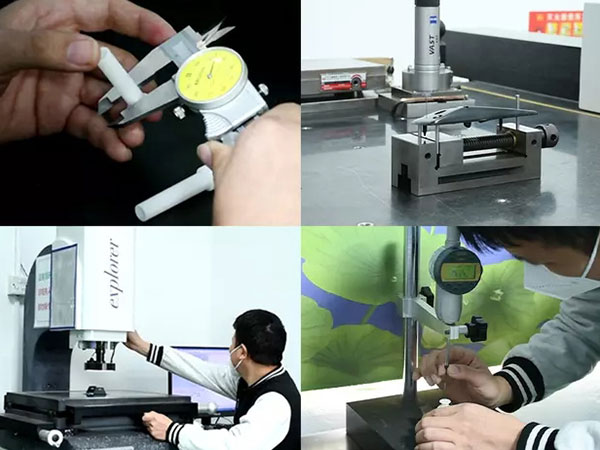
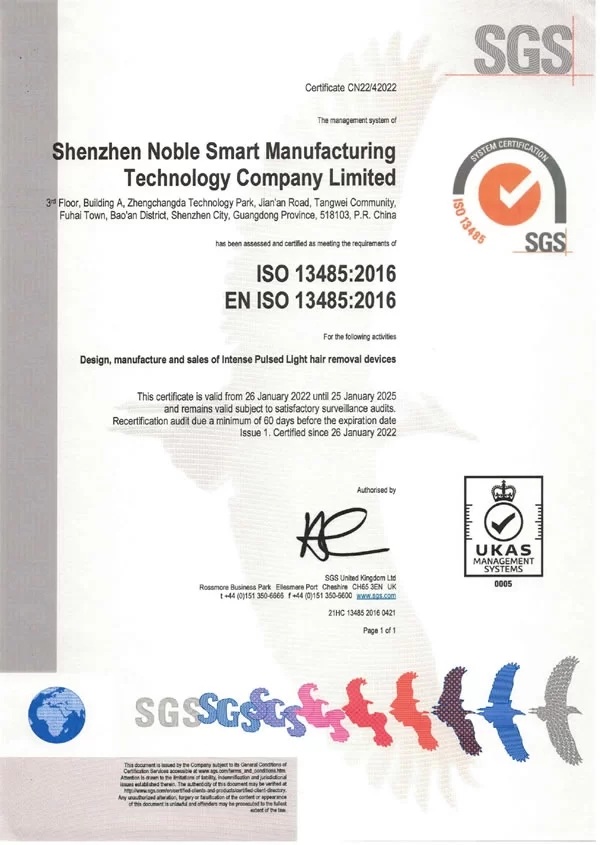
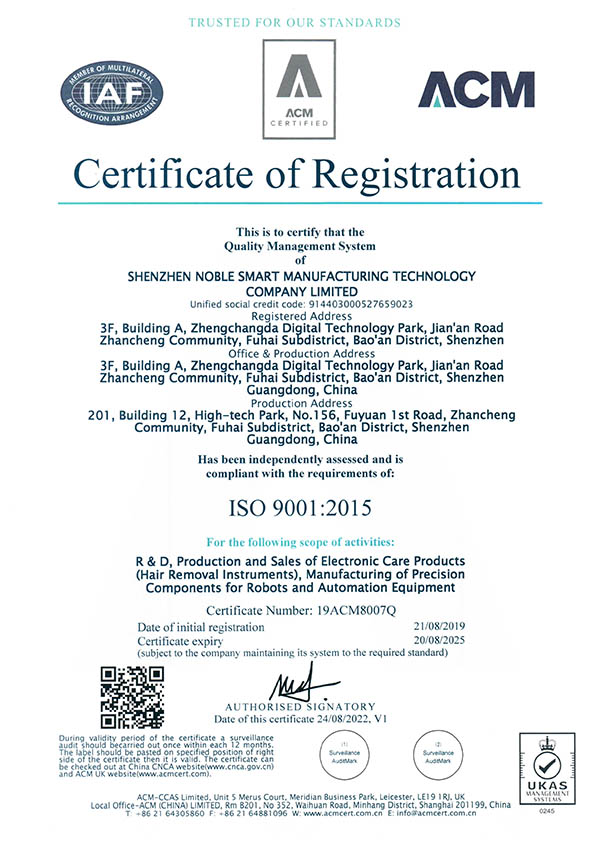
Компания NOBLE работает на предприятиях, сертифицированных по стандартам ISO 9001 и ISO 13485, и придерживается строгих стандартов качества на протяжении всего производственного процесса. Их приверженность качеству проявляется в процедурах контроля качества на всех этапах производства и проверки размеров, гарантирующих соответствие каждой отлитой детали заданным допускам и функциональным требованиям. Эта приверженность точности обеспечивает стабильно высокое качество деталей, которые соответствуют или превосходят ожидания клиентов.
4. Гибкие производственные возможности
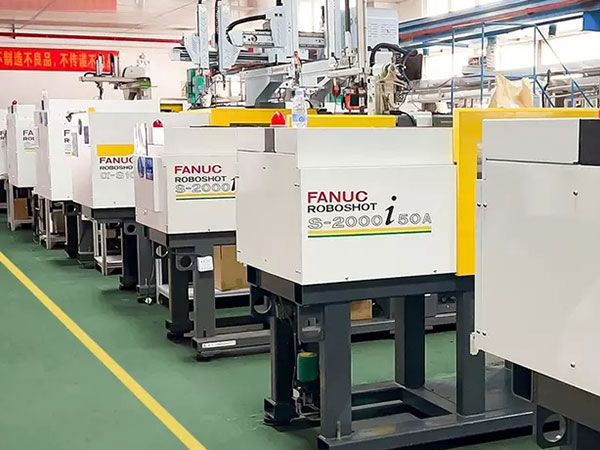
Понимая разнообразные потребности своих клиентов, компания NOBLE предлагает гибкие варианты производства, включая одногнездные, многогнездные и групповые пресс-формы. Их возможности позволяют производить детали различных размеров и сложности, обеспечивая как мелкосерийное, так и крупносерийное производство. Эта универсальность гарантирует, что NOBLE может удовлетворить специфические требования различных отраслей и областей применения.
5. Клиентоориентированный подход
Компания NOBLE уделяет большое внимание удовлетворению потребностей клиентов, предлагая персонализированные услуги, адаптированные к уникальным требованиям каждого проекта. Их команда обеспечивает прозрачную коммуникацию, своевременное обновление информации и совместную поддержку на протяжении всего процесса проектирования и производства. Развивая прочные партнерские отношения с клиентами, NOBLE гарантирует эффективное и успешное выполнение каждого проекта.
Заключение
Выбор правильного партнера для проектирования пресс-форм для литья под давлением имеет решающее значение для успеха любого производственного проекта. Комплексные услуги NOBLE, экспертные знания в области выбора материалов и проектирования пресс-форм, приверженность качеству и точности, гибкие производственные возможности и клиентоориентированный подход делают их идеальным выбором для предприятий, ищущих надежные и эффективные решения в области литья под давлением. Выбирая NOBLE, компании могут быть уверены, что их продукция проектируется и производится в соответствии с высочайшими стандартами, отвечающими как функциональным, так и эстетическим требованиям.