

Одна из частей хирургического робота выходит из строя, и пациент получает травму. В этом и заключается настоящая проблема, лежащая в основе каждого решения в этой области. Точность, биосовместимость и соответствие нормативным требованиям — это не просто общие идеи, они определяют, будет ли операция эффективной или нет.
Рынок демонстрирует это давление. По данным Grand View Research, объем мировой индустрии хирургической робототехники в 2025 году составил 14.1 млрд долларов США, а среднегодовой темп роста до 2033 года — 14.9%. Аналогичные темпы роста наблюдаются и у Towards Healthcare: 13.79 млрд долларов США в 2025 году и 16.54% среднегодового темпа роста до 2035 года.
| Источник | Размер рынка 2025 | CAGR |
| Grand View Research | USD 14.1 млрд. | 14.9% (2026–2033) |
| На пути к здравоохранению | USD 13.79 млрд. | 16.54% (2026–2035) |
Перед инженерами и группами по закупкам стоит непростая задача. Им необходимо сбалансировать производственные процессы, выбор материалов и требования к допускам для деталей хирургических роботов со строгими медицинскими стандартами. Одна ошибка в выборе компонента хирургического робота может поставить под угрозу всю систему.
Технологические процессы обработки деталей хирургических роботов
Выбор правильного метода определяет, будет ли деталь хирургического робота работать так, как она была задумана. Хирургические роботы зависят от этого производственного процесса при изготовлении деталей, что обеспечивает точность, необходимую для хирургических операций.
Пятикоординатная обработка на станке с ЧПУ
Геометрическая точность
Пятиосевой станок с ЧПУ вырезает деталь под разными углами за одну установку. Эта единая установка имеет ключевое значение для производства деталей хирургического класса. Деталь остается в одной системе координат, поэтому ошибки выравнивания не накапливаются. Для медицинских роботов это означает, что сложные формы остаются точно соответствующими CAD-модели. Программное обеспечение контролирует смещения ориентации, что снижает накопление допусков. Один производитель утверждает, что может обеспечивать допуски до ±0.020 мм для деталей хирургических роботов. Такой уровень точности важен, когда компонент управляет инструментом внутри пациента. Эти детали должны обеспечивать стабильное качество каждый раз.
Контроль качества поверхности
Качество обработки поверхности имеет не меньшее значение. Шероховатая поверхность медицинского инструмента может вызывать трение или задерживать бактерии. Пятиосевая обработка решает эту проблему, поддерживая режущий инструмент под оптимальным углом для каждой поверхности. Инструмент плавно перемещается по изогнутым поверхностям. Это обеспечивает более чистый срез и продлевает срок службы инструмента. В медицинских роботах хорошее качество обработки поверхности сокращает объем вторичной обработки.
Электроэрозионная обработка и электроэрозионная обработка проволоки
Закаленные материалы
Электроэрозионная обработка проволокой дает явное преимущество при обработке деталей из твердых материалов. Она режет любой проводящий металл, независимо от его твердости. Это включает в себя закаленную нержавеющую сталь серии 400, марки 420–440, которая часто используется в медицинских инструментах. Вольфрам и молибден также легко режутся. Проволока никогда не касается заготовки, поэтому отсутствует давление инструмента, которое могло бы деформировать тонкие участки. Это один из тех специализированных производственных процессов, которые делают обработку твердых материалов возможной для медицинских роботов.
Тонкая резка деталей
Для обработки мелких деталей электроэрозионная обработка проволокой отлично подходит. Она позволяет создавать острые углы с минимальным радиусом. Получаются длинные, точные отверстия, недоступные для других методов. После резки не остается заусенцев или следов инструмента. Чистота поверхности достигает 3 микродюймов Ra. При более низких настройках допуски могут достигать ±0.0002 дюйма. Такой уровень точности изготовления жизненно важен для высокоточных деталей медицинских роботов. Этот подход особенно эффективен для деталей сложной формы или с небольшими направляющими отверстиями. Точность в данном случае напрямую влияет на безопасность пациента.
Швейцарская машиностроительная и лазерная обработка
Мелкие сложные компоненты
Швейцарская обработка на станках — лучший выбор для изготовления мелких, детализированных изделий. Медицинским роботам часто требуются крошечные валы, штифты или соединители внутри роботизированной руки. Швейцарские токарные станки подают заготовку через направляющую втулку и поддерживают материал непосредственно в точке резания. Это позволяет станку обеспечивать жесткие допуски при обработке длинных и тонких деталей. Для больших объемов производства швейцарская обработка является эффективным и быстрым решением.
Микромасштабная лазерная резка и сварка
Лазерные технологии позволяют обрабатывать детали, слишком мелкие для обычных инструментов. Сфокусированный луч разрезает тонкие металлы, трубки и пластмассы с минимальным распространением тепла. Края остаются чистыми благодаря небольшой зоне термического воздействия. Лазерная сварка позволяет соединять крошечные компоненты без увеличения веса. Эти компоненты для хирургических роботов поддерживают тенденцию к созданию более компактных и менее инвазивных инструментов.
Аддитивное производство для прототипов и сложных геометрических форм.
3D-печать играет вспомогательную роль в производстве хирургических роботов. Она позволяет создавать прототипы и сложные формы, изготовление которых на станках обходится слишком дорого. Инженеры тестируют конструкции с помощью напечатанных деталей, прежде чем запускать их в производство. Эта технология помогает подтвердить работоспособность сложных форм. Некоторые детали конечного использования с органическими формами также выигрывают от такого подхода. Для операций высокоточной обработки 3D-печать создает формы, близкие к окончательной обработке, которые затем обрабатываются на станках с ЧПУ для получения окончательных допусков. Детали медицинских роботов, изготовленные таким способом, сочетают в себе свободу проектирования с высокой точностью. Используемые материалы также должны соответствовать медицинским стандартам.
Аддитивные технологии и обработка листового металла в производстве хирургических роботов.
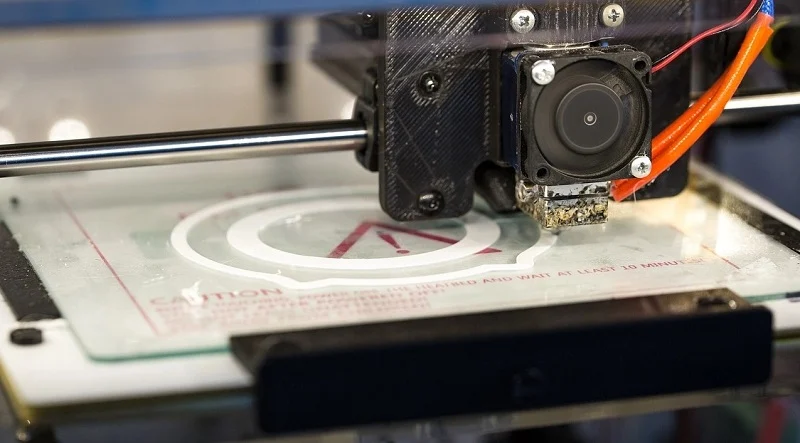
3D-печать деталей для хирургических роботов
Быстрое прототипирование:
Скорость важна, когда постоянно меняются конструкции инструментов. 3D-печать позволяет инженерам получить готовую деталь за считанные дни, а не недели. Такая быстрая обратная связь позволяет выявлять проблемы в конструкции до того, как потребуется изготовление дорогостоящей оснастки. В случае с деталями для хирургических роботов, напечатанный прототип позволяет проверить соответствие и тактильные ощущения на ранней стадии. Напечатанные прототипы не заменяют готовые детали, изготовленные механическим способом, — они просто делают процесс их изготовления более безопасным.
Сложные геометрии
Некоторые формы практически невозможно вырезать с помощью вращающегося инструмента. 3D-печать же создает их слой за слоем. Становится возможным создание внутренних каналов, решетчатых структур и органических изгибов. В действительности, такая свобода проектирования помогает медицинским роботам снижать вес, не теряя при этом жесткости. Тот же самый процесс 3D-печати позволяет создавать формы, близкие к окончательной обработке, которые затем обрабатываются на станках с ЧПУ для достижения окончательной точности.
Изготовление изделий из листового металла
Лазерная резка и гибка
Не каждый компонент хирургического робота требует точности на микронном уровне. Рамы, кронштейны и монтажные пластины часто изготавливаются из плоского листового материала. Лазер вырезает контур, а затем листогибочный пресс сгибает его, придавая нужную форму. Этот производственный процесс быстр и воспроизводим при больших объемах. Он позволяет снизить затраты на более крупные конструктивные элементы хирургического робота.
Сварка рам и шасси
После гибки эти детали соединяются. Для тонкостенных рам хорошо подходят как TIG-сварка, так и точечная сварка. Жесткое шасси обеспечивает устойчивость манипулятора во время операции, поэтому качество сварки напрямую влияет на его производительность. Приспособления удерживают выравнивание во время сварки, что защищает общую геометрию. Для ответственных узлов может потребоваться снятие напряжений после сварки.
Литье алюминия и стали
Металлические конструкционные детали
Литье предполагает заливку расплавленного металла в форму для придания ей нужной формы. Этот метод подходит для изготовления громоздких конструкционных деталей, таких как основания и корпуса соединений. Алюминий, полученный методом литья, легкий и устойчивый к коррозии. Сталь же, полученная методом литья, прочная и выдерживает большие нагрузки. Оба метода дают конструкторам свободу в создании ребер и выступов, изготовление которых из цельного куска металла было бы дорогостоящим.
Экономичное производство
Изготовление оснастки требует первоначальных затрат, поэтому литье окупается при больших объемах производства. Стоимость одной детали снижается по мере увеличения объемов. Это делает его разумным выбором для деталей медицинских роботов, производимых в стабильных объемах. Затем механическая обработка завершает обработку критически важных поверхностей. Такое сочетание литья и механической обработки позволяет сбалансировать стоимость с жесткими допусками, которые требуются при хирургических операциях.
Вопросы проектирования компонентов хирургического робота.
Минимально инвазивный дизайн
Миниатюризация и артикуляция
Для малоинвазивных операций ключевым фактором являются меньшие по размеру детали. Детали хирургических роботов должны быть небольшими, но прочными. Им необходимы внутренние каналы для жидкостей, оптики или кабелей. Микрообработка на станках с ЧПУ позволяет это обеспечить. Шарнирное соединение добавляет сложности. Прецизионные редукторы и корпуса подшипников с точным выравниванием уменьшают люфт. Это обеспечивает повторяемость позиционирования, что важно для тактильной обратной связи в системах «ведущий-ведомый».
Медицинские роботы вращаются на 360 градусов и имитируют естественные движения рук с меньшей дрожанием. Эта возможность помогает в стесненных условиях внутри тела. Гибкие инструменты с тросовым приводом заменяют рычажные системы, поэтому движение происходит внутри тела. Тросы привода шириной около 110 микрон должны проходить через каналы всего на 40 микрон шире. Это требует точной фиксации и минимальных зазоров.
Совместимость с стерилизацией
Каждая деталь должна выдерживать многократную стерилизацию без разрушения. Распространенными методами являются паровая автоклавизация, гамма-облучение и вакуумная стерилизация. Выбор правильного материала имеет важное значение. Титан, PEEK и нержавеющая сталь 316LVM хорошо подходят для этих условий. Автоклавностойкие резьбовые соединения и обработка поверхности с Ra ≤0.2 мкм для скользящих поверхностей также способствуют этому. Биосовместимость напрямую связана с этим. Деталь, вышедшая из строя под воздействием тепла или химических веществ, может выделять частицы в организм пациента.
Целостность конструкции
Несущие компоненты
В медицинских роботах несущие элементы должны выдерживать значительные нагрузки. Перекрестные роликовые подшипники одновременно воспринимают радиальные, осевые и моментные нагрузки. Они обеспечивают высокую жесткость шарниров манипулятора и вращающихся оснований. Тонкостенные подшипники позволяют снизить вес, одновременно выдерживая нагрузки со многих направлений. На практике тип выбранного подшипника определяет всю конструкцию манипулятора. Миниатюрные подшипники из нержавеющей стали хорошо подходят для приводов катетеров и шарнирных соединений эндоскопов.
Усталость Сопротивление
Повторные нагрузки со временем приводят к износу деталей. Испытания на усталость обычно проводятся в течение 5–10 миллионов циклов при нагрузках, соответствующих реальным условиям эксплуатации. Кованые детали лучше противостоят усталости, поскольку структура зерна повторяет форму детали. Кованый стержень тазобедренного сустава служит дольше, чем литой или обработанный механическим способом. Специальная нержавеющая сталь обеспечивает высокую прочность при более низкой стоимости. Полностью керамические подшипники устойчивы к коррозии и не требуют смазки, что делает их подходящими для медицинских роботов, совместимых с МРТ.
Дизайн для технологичности
Анализ сложения допусков
Накопление допусков определяет работоспособность сборки. Небольшие ошибки суммируются по всем деталям, которые подходят друг к другу. Единая настройка на пятиосевом станке уменьшает накопление допусков, поскольку деталь остается в одной системе координат. Конструкторам следует моделировать наихудшие сценарии и статистические накопления допусков на ранних этапах. Это позволяет выявлять проблемы до изготовления оснастки.
Доступность функций
Инструмент должен достигать каждой детали. Глубокие выемки, подрезы и внутренние каналы могут блокировать резцы или оставлять следы. Швейцарская обработка хорошо подходит для мелких сложных деталей. Электроэрозионная обработка проволокой позволяет создавать острые углы и длинные прецизионные отверстия без заусенцев. Конструкторы, которые планируют доступ инструмента на ранних этапах, избегают лишних действий и поддерживают высокое качество.
Материалы для деталей хирургических роботов
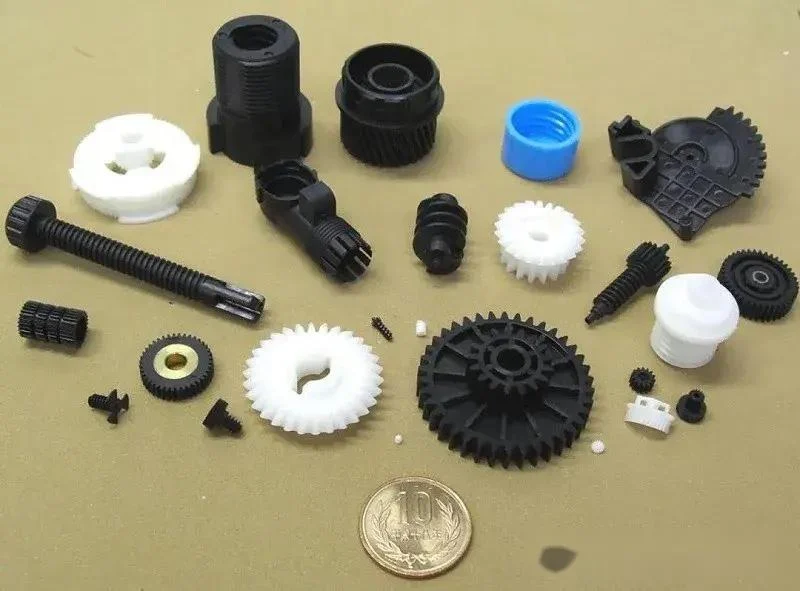
Выбор материала определяет, как деталь будет работать внутри тела, при нагревании и после тысяч циклов. Неправильный выбор может привести к проблемам во время операции. Именно поэтому биосовместимость, механические свойства и стерилизация имеют первостепенное значение.
Драгоценные металлы
Титановые сплавы
Титан — лучший выбор для деталей, которые вводятся внутрь организма или несут большие нагрузки. Его поверхность из диоксида титана (TiO2) способствует прямому срастанию костей без промежуточных мягких тканей. Оксидный слой остается стабильным в жидкостях организма, поэтому ионы металла практически не вытекают наружу в течение десятилетий. Сплав Ti-6Al-4V имеет предел прочности на растяжение 895–1,100 МПа и удельную прочность 202–248 МПа·см³/г. Это так же прочно, как сталь, но примерно на 45% легче. Титан также в 4–5 раз жестче кости, в то время как нержавеющая сталь примерно в 10 раз жестче. Такое близкое соответствие оказывает меньшее давление на окружающие ткани. Медицинские роботы, такие как хирургическая система da Vinci, часто используют титан именно по этим причинам.
Сорта нержавеющей стали
Нержавеющая сталь подходит для многих хирургических применений по более низкой цене. Марка 316L хорошо противостоит коррозии и выдерживает множество циклов автоклавирования, поэтому она часто используется для инструментов, игл и неимплантируемых деталей. Ее предел прочности на растяжение составляет 485–580 МПа, а усталостная прочность — 200–250 МПа при 10⁷ циклах. Марка 316LVM еще более устойчива к коррозии при кратковременной имплантации. Нержавеющая сталь примерно в 10 раз жестче кости, поэтому она лучше подходит для жестких конструкционных деталей, чем для деталей, контактирующих с костью. Для корпусов суставов и вращающихся соединителей, подвергающихся постоянным нагрузкам, нержавеющая сталь и титан превосходят алюминий по усталостной прочности.
Алюминиевые сплавы
Алюминиевые сплавы, такие как 7075-T6, обеспечивают высокую удельную прочность (203 МПа·см³/г) при малом весе. Предел прочности на растяжение достигает 570 МПа. Однако алюминий в основном не используется внутри организма из-за опасений по поводу токсичности. Он может встречаться во внешних ортезах и некритичных имплантатах. В медицинской практике алюминий подходит для наружного применения, но он может подвергаться коррозии и требует защитных покрытий. Для деталей хирургических роботов, которые никогда не соприкасаются с тканями, он остается полезным вариантом.
пластики
ПЭЭК и ПЭИ
PEEK — лучший полимер для несущих деталей в хирургических роботах. Он выдерживает более 3,000 циклов стерилизации при 134°C, имеет модуль упругости, близкий к модулю упругости человеческой кости, и не блокирует рентгеновские лучи. Эта рентгенопрозрачность помогает при визуализации во время операции. PEI (Ultem) выдерживает сотни циклов обработки паром, гамма-излучением и этиленоксидом. PPSU (Radel) выдерживает более 1,000 циклов автоклавирования при 134°C, но обладает ограниченной химической стойкостью по сравнению с PEEK. Эти высокоэффективные полимеры соответствуют стандарту ISO 10993-1, стандарту биосовместимости, основанному на оценке рисков, который заменил более старые правила USP класса VI.
ПТФЭ и фторполимеры
ПТФЭ химически неактивен и обладает высокой биосовместимостью. Он устойчив к этиленоксиду и гамма-излучению, но может разрушаться при высокотемпературной стерилизации. Низкое трение делает его отличным материалом для подшипников, уплотнений и облицовки катетеров. Недостатком является ползучесть под нагрузкой и сложность склеивания. Другие полимеры выполняют определенные функции. Поликарбонат подходит для прозрачных корпусов, требующих лишь нескольких циклов стерилизации. Нейлон используется в подшипниках и шестернях при низких нагрузках. Ацетал (ПОМ) подходит для прецизионных шестерен и скользящих деталей. Силиконовые эластомеры используются в мягких роботизированных приводах и гибких шарнирах, безопасных для организма. Каждый выбор зависит от функциональности детали и воздействия стерилизации.
Керамический гранулированный песок для гидроразрыва
Оксид алюминия и циркония
Керамика на основе оксида алюминия и диоксида циркония обладает превосходной износостойкостью и твердостью. Она устойчива к коррозии и сохраняет свою форму после многих циклов стерилизации. Диоксид циркония прочнее оксида алюминия, поэтому он лучше подходит для несущих поверхностей, находящихся в движении. Оксид алюминия наиболее эффективен там, где твердость и химическая стабильность имеют первостепенное значение. Оба материала используются в подшипниковых поверхностях и прецизионных деталях, где использование металлических частиц износа было бы недопустимо.
Биосовместимость и износостойкость
Керамика по своей природе безопасна для организма и не выделяет ионы металлов. Это делает её привлекательной для долговременных имплантируемых деталей хирургических роботов. Износостойкость позволяет деталям дольше служить при интенсивной эксплуатации. Недостатком является хрупкость. Необходима тщательная разработка конструкции в местах наибольшего напряжения. С практической точки зрения, керамика наиболее эффективна в сочетании с гибкими креплениями, поглощающими ударные нагрузки.
Выбор и сертификация материалов напрямую связаны со свойствами и характеристиками материалов. Каждый выбранный материал должен соответствовать требованиям биосовместимости, стерилизуемости, технологичности производства, требованиям к оформлению нормативной документации и стабильности цепочки поставок. Это полная картина для деталей хирургических роботов.
Допуски и качество обработки поверхности деталей хирургических роботов
Допуски размеров
Допуски критических элементов
Выбранные вами допуски определяют, будет ли деталь хирургического робота двигаться в одном и том же направлении каждый раз или будет смещаться во время операции. Для медицинских изделий стандартные допуски по размерам составляют от ±0.025 мм до ±0.127 мм. Этот базовый диапазон ужесточается для подвижных шарниров и поверхностей, которые соприкасаются друг с другом.
| Уровень точности | Типичный диапазон допусков |
| Стандартная обработка | ±0.005″ (0.13 мм) |
| Прецизионная обработка | ±0.001″ до ±0.002″ (0.025–0.051 мм) |
| Высокая точность (развертка отверстий) | ±0.0005″ (0.013 мм) |
| Ультраточность | ±0.0002″ (0.005 мм) |
Детали хирургических роботов обычно требуют высокой или сверхвысокой точности. Это обеспечивает безопасность и повторяемость движений. Сверхточная работа требует специального оборудования, поэтому она обходится дороже и занимает больше времени.
Допуски и погрешности и контроль качества
GD&T преобразует характеристики детали в измеримые числа. Допуск по положению с учетом максимального состояния материала обеспечивает дополнительную погрешность по мере удаления элементов от этого состояния. Это гарантирует плотное прилегание деталей и снижает себестоимость производства. Контроль положения, например, точное позиционирование, создает круглые зоны допуска, которые работают лучше, чем прямоугольные координатные допуски. Контроль ориентации, например, перпендикулярность и угловость, обеспечивает правильные углы в местах соединения элементов. Модификаторы состояния материала (MMC, LMC, RFS) позволяют геометрическим допускам изменяться в зависимости от фактического размера элемента. Эти инструменты напрямую гарантируют, что точки поворота, монтажные отверстия и сопрягаемые поверхности соответствуют требованиям повторяемости, безопасности и надежности сборки. Затем контроль проверяет эти параметры с помощью координатно-измерительной машины (CMM) и оптических методов.
Требования к отделке поверхности
Значения и функция Ra
Шероховатость поверхности влияет на то, насколько хорошо деталь очищается, на величину трения и на риск образования биопленки. Для разных поверхностей требуются разные значения Ra.
| Тип поверхности | Рекомендуемое значение Ra (мкм) | Разработка |
| Хирургические инструменты (возможность очистки) | 0.4-0.8 | пассивация |
| Шарнирные поверхности (ультрагладкие) | Не определен | |
| Зоны контакта с костью | 3-6 | Не определен |
Хирургические инструменты общего профиля с шероховатостью Ra выше 0.8 мкм несут риск образования биопленки и не должны использоваться. Электрополировка снижает Ra на 30–50%, достигая 0.4–0.8 мкм на деталях из нержавеющей стали, обработанных на станках с ЧПУ. Она также удаляет мелкие заусенцы и создает пассивный слой, обогащенный хромом.
Полировка и пассивация
Механическая полировка немного снижает Ra, но может оставлять микроцарапины. Химическая пассивация удаляет свободное железо, не улучшая Ra. Электрополировка делает и то, и другое — сглаживает поверхность и создает пассивный слой, обогащенный хромом.
Стандарт ASTM F86-21 описывает подготовку поверхности и маркировку металлических имплантатов, включая пассивацию для удаления загрязнений и образования защитной оксидной пленки. Качество поверхности должно быть подтверждено после всех этапов постобработки — пассивация изменяет характеристики поверхности.
Чистота и стерилизация
Производство чистых помещений
Работа в чистых помещениях должна соответствовать пределам содержания частиц ISO 14644-1 и требованиям качества FDA 21 CFR Part 820. Класс ISO 7 (10 000) подходит для компонентов, непосредственно контактирующих с пациентами, до окончательной стерилизации. Воздухообмен осуществляется со скоростью 60–90 ACH с HEPA-фильтрацией с эффективностью 99.97% для частиц размером 0.3 мкм. Максимальное количество частиц не превышает 352 000 частиц ≥0.5 мкм на кубический метр в рабочем состоянии. Экологический мониторинг включает подсчет частиц в воздухе, микробиологические исследования и проверку целостности HEPA-фильтров.
Валидация процесса очистки
Методы терминальной стерилизации — этиленоксид, гамма-излучение и автоклавирование — не могут удалить въевшиеся частицы из обрабатываемых материалов. Проникновение этиленоксида блокируется накоплением частиц. Гамма-излучение может быть физически экранировано частицами. Нагрев и пар в автоклаве не могут удалить застрявшие частицы. Эти частицы могут защищать микроорганизмы от стерилизующих агентов, что приводит к получению нестерильных продуктов, несмотря на проверенный цикл. Биологическая нагрузка должна соответствовать пределам ISO 11737-1 до стерилизации. Смазочно-охлаждающие жидкости, частицы и смазочные материалы для станков должны оцениваться в соответствии с требованиями оценки биологического риска ISO 10993-1.
Соответствие стандартам и обеспечение качества компонентов хирургических роботов.
Соблюдение всех требований обеспечивает безопасность хирургических роботов для пациентов. Качественная система делает больше, чем просто ставит галочки. Она защищает жизни.
Инженеры-конструкторы работают в рамках ограничений, установленных правилами FDA, системами управления качеством ISO 13485 и стандартами биосовместимости, такими как ISO 10993. Каждое проектное решение — выбор материалов, определение качества поверхности, назначение допусков — влияет как на простоту изготовления детали, так и на ее одобрение.
Эти правила определяют каждый этап хирургического вмешательства.
ISO 13485 и медицинские стандарты
Системы управления качеством
Стандарт ISO 13485 устанавливает основные правила качества медицинских изделий. Поставщики деталей для хирургических роботов должны следовать этой системе. Стандарт охватывает все этапы, от закупки материалов до окончательного выпуска продукции. Он обеспечивает одинаковое качество каждой партии. Поставщик, имеющий этот сертификат, демонстрирует реальную приверженность производству хирургических изделий. Он знает правила, обеспечивающие безопасность пациентов.
Управление рисками и прослеживаемость
Стандарт ISO 14971 регулирует риски на протяжении всего жизненного цикла продукта. Производители должны выявлять проблемы на этапе проектирования. Они тестируют детали в условиях, максимально приближенных к хирургическим, до начала производства. Прослеживаемость позволяет отслеживать деталь от сырья до готового продукта.
| Требование ISO 13485 | Что это значит для компонентов хирургических роботов? |
| Управление рисками | Методы, основанные на оценке рисков, применяются на протяжении всего жизненного цикла продукта. Для каждого типа устройства должен существовать специальный файл управления рисками. |
| Прослеживаемость | В записях необходимо связать идентификаторы устройств с производственными партиями, партиями компонентов и записями о дистрибуции. Вы должны иметь возможность восстановить полную историю продукта. |
Если поставщик сообщает о некачественной партии материала, отслеживающие записи позволяют точно определить, какие именно роботы были затронуты. Это обеспечивает безопасность пациентов и предотвращает отзыв продукции на всем рынке.
Инспекция и тестирование
Координатно-измерительные машины и оптический контроль
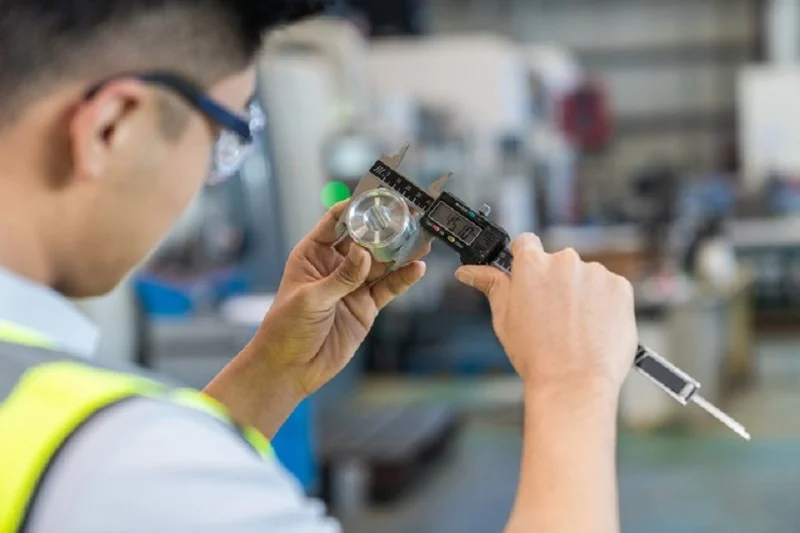
Контроль качества подтверждает соответствие детали проекту. Координатно-измерительная машина (КИМ) проверяет размеры с высокой точностью. Она гарантирует, что критически важные элементы остаются в пределах допуска. Оптический контроль выявляет дефекты поверхности. Царапины или заусенцы могут создавать проблемы при использовании детали с пациентом. Для деталей медицинских роботов такой уровень проверки является нормой. Каждая деталь тщательно осматривается перед отправкой на дальнейшее производство.
Сертификаты материалов
Каждая партия материала должна иметь сертификат. Сертификат соответствия связывает партию с заводом-изготовителем. Для деталей, соприкасающихся с телом, результаты испытаний по стандарту ISO 10993 подтверждают безопасность. Сертификаты материалов — это документальное подтверждение соответствия требованиям. Они являются неотъемлемой частью надлежащего производства.
Документация и отслеживаемость
Записи истории устройства
Документация объединяет систему качества. Основная запись устройства (Device Master Record) описывает, как было собрано устройство. Запись истории устройства (Device History Record) подтверждает правильность его сборки.
| Элемент DHR | Требуемый контент | Связь для отслеживания |
| Идентификация устройства | Номер детали, версия, серийный/номер партии | Ссылки на материалы для пересмотра чертежей DMR |
| Записи компонентов | Поставщик, номер партии, номер сертификата соответствия. | Ссылки на протокол входного контроля |
| Производственные записи | Маршрутная карта, последовательность операций, идентификаторы операторов. | Ссылки на пересмотр инструкций по выполнению работы |
| Инспекционные записи | Идентификатор отчета об инспекции, результаты, пройдено/не пройдено, инспектор. | Ссылки на журнал пересмотра и калибровки чертежей. |
В медицинских роботах DHR (Disclosure and Barring Service) объединяет все компоненты. В случае возникновения проблемы, DHR — это первое место, куда следует обратиться. Стандарт ISO 13485 четко определяет эти записи. Пункт 7.5.9 требует обеспечения прослеживаемости. Пункт 7.5.1 контролирует производство. Хорошо составленный DHR защищает пациентов во время операции.
Управление качеством поставщиков
Последний элемент — управление качеством поставщиков. Вам необходим список утвержденных поставщиков. Регулярные проверки обеспечивают подотчетность партнеров. Надежные соглашения с поставщиками позволяют управлять рисками. Вы должны доверять своим партнерам в соблюдении правил. В производстве деталей для хирургических роботов хорошие поставщики создают более совершенных медицинских роботов. Они помогают обеспечить точность там, где это наиболее важно.
Формованные и экструдированные компоненты для деталей хирургических роботов.
Трубки для транспортировки жидкости
Экструзионные процессы
Экструзия используется для изготовления длинных полых трубок, по которым текут жидкости внутри хирургического робота. Расплавленный материал продавливается через фильеру и выходит в виде цельной детали. Для деталей хирургических роботов микроэкструзия позволяет изготавливать крошечные трубки с внутренним диаметром менее миллиметра. Многоканальная экструзия позволяет разместить несколько каналов внутри одной трубки. Каждый канал может пропускать различную жидкость или кабель. Такая конструкция обеспечивает компактность манипулятора робота. Экструзия PEEK выдерживает высокие температуры и сохраняет свою форму при многократной стерилизации.
Выбор материала
Материал должен оставаться гибким, но прочным. Он должен выдерживать стерилизацию, не разрушаясь. Смазанные трубки снижают трение при скольжении внутри системы доставки катетера. Это помогает роботу точно перемещать инструменты. Усиленные стержни имеют оплетку внутри стенки для дополнительной прочности. Для управляемых катетеров материал должен изгибаться на конце, когда его тянут управляющие провода. Качественные материалы напрямую влияют на работу робота во время операции. Правильные материалы также упрощают и повышают надежность стерилизации.
Литые детали и уплотнения
Пользовательские многоразовые компоненты
Литье под давлением позволяет изготавливать детали для корпусов роботов и рукояток управления. Детали медицинских роботов требуют высокой точности. Метод литья под давлением (overmolding) предполагает нанесение мягкого слоя на твердый сердечник. Микролитье позволяет создавать крошечные уплотнения, которые устанавливаются внутри небольших соединений. Эти многоразовые детали промываются и стерилизуются после каждой процедуры. Стоимость оснастки для литья выше на начальном этапе, но каждая деталь обходится дешевле при больших объемах производства. Медицинские роботы зависят от этих высококачественных деталей для обеспечения надежного движения. Этот процесс способствует эффективному производству хирургических роботов.
Одноразовые компоненты
Некоторые детали соприкасаются с пациентом, а затем выбрасываются. Хирургические простыни покрывают руку робота, чтобы обеспечить стерильность операционного поля. Стерильная пленка защищает от загрязнения. Изоляционные оболочки надеваются на провода и инструменты. Металлические компоненты, изготовленные из формованного пластика, позволяют снизить вес и стоимость. Эти одноразовые детали снижают риск инфицирования. Они остаются в отливке полностью сформированными без дополнительной обработки. Контроль качества проводится на прессе для оперативного выявления дефектов.
Крупносерийное производство
Эффективность формования
После изготовления пресс-формы процесс литья под давлением идет быстро. Многогнездная пресс-форма позволяет производить несколько деталей за один цикл. Такая скорость важна для медицинских роботов, пользующихся высоким спросом. Линии работают круглосуточно с минимальным участием оператора. В процессе практически не остается отходов материала, поскольку отходы используются повторно. Стабильный ритм производства обеспечивает бесперебойную работу цепочки поставок. Медицинские роботы зависят от этого объема производства для соблюдения графиков работы больниц.
Контроль качества
Формование требует строгого контроля качества. Каждая полость со временем изнашивается и изменяет размеры деталей. Медицинские роботы зависят от стабильной оснастки для обеспечения стабильного результата. Статистический контроль процесса выявляет отклонения до того, как детали выйдут за пределы допустимых значений. Визуальные инспекторы проверяют наличие облоя и неполного впрыска. Партии материалов проверяются на соответствие стандартам. Эти шаги гарантируют, что каждая партия будет соответствовать предыдущей. Надежные детали защищают пациентов во время операции.
Выбор производителя комплектующих для хирургических роботов
Выбор подходящего партнера для производства деталей для хирургических роботов — это серьезное решение. Неправильный выбор может стоить вам времени, денег и, возможно, даже привести к отзыву продукции. Так как же отличить лучших от остальных?
Производственные возможности
Оборудование и технологии
Серьезный партнер должен обладать необходимым оборудованием. Ищите многоосевые системы ЧПУ, электроэрозионное оборудование и измерительные инструменты на координатно-измерительных машинах. Это позволит им достигать высоких допусков при изготовлении сложных деталей для хирургических роботов. Кроме того, они должны предлагать комплексные услуги — механическую обработку, финишную обработку и контроль качества под одной крышей. Это избавит вас от необходимости работать с несколькими поставщиками.
С практической точки зрения, технические знания производителя в области передовых технологий производства и робототехники имеют ключевое значение. Опыт работы с роботизированными хирургическими системами важен, поскольку эти системы сложны и требуют скоординированных действий. Передовые возможности, такие как автоматизация, лазерная обработка и клеточное производство, необходимы для изготовления сложных компонентов.
Опыт работы с медицинскими приборами
Обязательным условием является подтвержденный опыт работы с деталями хирургических роботов. Запросите примеры сложных прототипов с жесткими допусками, которые они уже изготовили. Партнер, разбирающийся в медицинских роботах, понимает важность этого вопроса. Также необходима экспертиза в работе с такими материалами, как SS630, SS316, AL7075-T6, PEEK и PEI. Компания NOBLE, ведущий производитель в Китае, обладает именно такой профессиональной экспертизой в области механической обработки. Их команда помогает клиентам эффективно переходить от прототипирования к серийному производству.
Качество и соответствие
Сертификации и аудиты
Сертификаты говорят о многом. ISO 9001 и ISO 14001 демонстрируют систему управления, подходящую для сектора хирургической робототехники. ISO 13485 идет еще дальше — это золотой стандарт качества медицинских изделий. Регулярные аудиты обеспечивают честность партнеров. Поставщик с такими сертификатами демонстрирует реальную приверженность производству хирургического уровня.
Непрерывное совершенствование
Хорошие производители никогда не перестают совершенствоваться. Они отслеживают дефекты, анализируют первопричины и улучшают процессы. Статистический контроль процессов позволяет выявлять отклонения до того, как детали выйдут за пределы допустимых значений. Такой подход защищает пациентов во время операций. Спросите потенциальных партнеров, как они обрабатывают корректирующие действия и инвестируют ли они в новые технологии.
Стоимость, качество и сроки поставки
совокупную стоимость владения
Самое дешевое предложение часто обходится дороже в дальнейшем. Подумайте об общей стоимости владения — проверка, доработка, простои и риски, связанные с соответствием требованиям. Партнер с надежными системами контроля качества снижает скрытые затраты. В случае с компонентами для медицинских роботов надежность всегда важнее низкой цены.
Масштабируемость и цепочка поставок
Ваш партнер должен масштабироваться вместе с вами. Сможет ли он справиться с запуском прототипа, а затем перейти к большим объемам производства? Устойчивость цепочки поставок также имеет значение. Стабильная сеть поставщиков материалов обеспечивает бесперебойное производство. Вот краткий контрольный список для оценки партнеров:
- Оборудование: прецизионные системы ЧПУ, электроэрозионной обработки и координатно-измерительной машины.
- Технология: комплексное механическое изготовление, последующая обработка и контроль качества.
- Опыт: проверенные компоненты для хирургических роботов и прототипы с жесткими допусками.
- Материалы: нержавеющая сталь SS630, SS316, алюминиевый сплав AL7075-T6, PEEK, экспертные знания в области PEI.
- Отделка: пассивация для нержавеющей стали, анодирование для алюминия.
- Качество: проверка размеров и передовые инструменты контроля.
Компания NOBLE отвечает всем этим требованиям. Их услуги по высокоточной механической обработке и сборке помогают клиентам быстрее завершать проекты. Для деталей хирургических роботов такой партнер имеет решающее значение.
NOBLE: Партнер по производству деталей для хирургических роботов.

Обработка металла и пластмасс
ЧПУ и швейцарская обработка
Компания NOBLE производит детали для хирургических роботов как из металла, так и из пластика. Это означает, что вам не нужно обращаться к разным поставщикам для разных материалов. В их цехе есть современные станки с ЧПУ и швейцарские токарные станки. Такое сочетание имеет значение. Жесткий корпус шарнира и крошечный приводной штифт требуют совершенно разных настроек. Один партнер, занимающийся обоими аспектами, сокращает путь от чертежа до готовой детали. С практической точки зрения, именно здесь точность становится реальной машинной способностью, а не просто словом.
Литье пластмасс под давлением
Литье пластмасс под давлением покрывает вторую половину работы. Корпуса, уплотнения, одноразовые накладные детали и детали, контактирующие с жидкостью, изготавливаются методом прессования с повторяющимися размерами. Литье с наложением и микролитье используются для изготовления мелких, детализированных элементов, необходимых медицинским роботам. Оснастка изготавливается собственными силами. Это позволяет сократить время обратной связи при изменении конструкции.
Сертификаты и качество
ISO 9001: 2015
Стандарт ISO 9001:2015 устанавливает базовые принципы системы управления. Он демонстрирует наличие документированных процессов, контролируемых поставщиков и измеримых улучшений. Для покупателей это означает предсказуемый объем производства от партии к партии.
ISO 13485: 2016
Стандарт ISO 13485:2016 идет еще дальше. Он говорит на языке медицинских изделий. Он требует подхода, основанного на оценке рисков, отслеживаемости и системы качества, разработанной для хирургического применения. Вместе эти два сертификата говорят о том, что предприятие может обслуживать как промышленных, так и медицинских клиентов, не экономя на качестве.
| Сертификаты | Что он покрывает |
| ISO 9001: 2015 | Общая система управления качеством |
| ISO 13485: 2016 | Система управления качеством медицинских изделий |
Сквозные Услуги
Дизайн для производства
Команда NOBLE проверяет ваш проект перед началом резки первого чипа. Они отмечают элементы, недоступные для режущего инструмента. Они указывают на допуски, которые увеличивают стоимость без улучшения функциональности. Они также отмечают выбор материалов, которые не выдерживают цикла стерилизации. Такая предварительная проверка позволяет избежать доработок в дальнейшем.
Сборка и упаковка
Список услуг не ограничивается производством. Сборка, проверка и упаковка происходят под одной крышей. Таким образом, детали поступают готовыми к следующему этапу. Такая непрерывность гарантирует качество и сокращает сроки поставки. Для деталей хирургических роботов, используемых в операциях, меньшее количество передач означает меньшую вероятность ошибок.
Выбор правильного процесса, материала и допусков для деталей хирургических роботов имеет огромное значение. От этого зависит успех процедуры. Соблюдение стандарта ISO 13485 — это не просто выбор, а основное правило для каждого поставщика деталей медицинских роботов.
Вам также нужен партнер, который понимает как техническую сторону вопроса, так и правила его выполнения. Найти такое сочетание непросто. В будущем 3D-печать, интеллектуальные материалы и автоматизация изменят хирургических роботов. Поэтому, оценивая своих партнеров по этим пунктам, обратитесь в компанию NOBLE за комплектующими для ваших хирургических роботов.
Часто задаваемые вопросы о части, посвященной хирургическому роботу.
Какие допуски могут выдерживать детали хирургических роботов?
Детали хирургических роботов обычно требуют высокой или сверхвысокой точности. Стандартная механическая обработка обеспечивает погрешность ±0.13 мм. Сверхточная обработка достигает ±0.005 мм. Критически важные элементы требуют таких жестких ограничений. Это обеспечивает безопасность и повторяемость движений во время операции.
Какие материалы лучше всего подходят для изготовления деталей хирургических роботов?
Титановые сплавы обеспечивают высокую прочность при малом весе. Нержавеющая сталь стоит дешевле и хорошо выдерживает автоклавные циклы. Полиэфирэфиркетон (PEEK) выдерживает более 3,000 циклов стерилизации. Керамика, например, диоксид циркония, очень хорошо противостоит износу движущихся поверхностей внутри тела.
Какие сертификаты должен иметь поставщик комплектующих для хирургических роботов?
ISO 13485:2016 — это высший стандарт. Он требует прослеживаемости и подхода, основанного на оценке рисков. ISO 9001:2015 демонстрирует общий контроль качества. Обе сертификации показывают реальную приверженность производству хирургической продукции и безопасности пациентов.
Как стерилизация влияет на детали хирургических роботов?
Распространенными методами являются паровая автоклавизация, гамма-облучение и обработка VHP. Детали, изготовленные из титана, PEEK и нержавеющей стали 316LVM, хорошо выдерживают эти условия. Они должны выдерживать многократные циклы без разрушения или выделения частиц в организм пациента.
Используется ли 3D-печать для изготовления деталей хирургических роботов?
Да, но в основном для прототипов и сложных форм. Инженеры тестируют конструкции таким образом перед началом производства. Некоторые детали конечного использования с органическими формами также выигрывают от этого. Формы, близкие к окончательной обработке, часто обрабатываются на станках с ЧПУ для окончательной точной настройки.
Чем отличаются детали хирургических роботов от обычных деталей, изготовленных механическим способом?
Требуются более жесткие допуски и материалы, безопасные для организма. Поверхностная обработка должна предотвращать рост бактерий. Производство осуществляется в соответствии с системой управления качеством ISO 13485. Каждая деталь может быть отслежена от сырья до готового изделия.
Как выбрать производителя комплектующих для хирургических роботов?
Обратите внимание на наличие сертификата ISO 13485 и опыта работы с медицинскими изделиями. Проверьте их оборудование — пятиосевые станки с ЧПУ, электроэрозионные станки и координатно-измерительные машины. Партнер, предлагающий комплексные услуги, сокращает количество этапов передачи заказов. Это гарантирует качество на протяжении всего процесса.






