
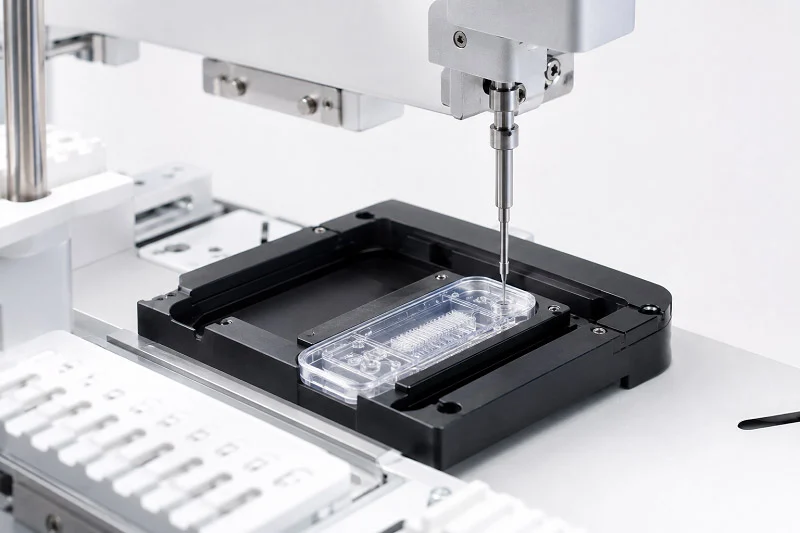
Компоненты «лаборатория на чипе» — это крошечные устройства, которые позволяют разместить все лабораторные функции на одном чипе. Выбор материалов и методов производства влияет на производительность, стоимость и масштабируемость. Так какая комбинация лучше всего подходит для вашего приложения? Этот вопрос определяет каждое решение, от прототипирования до массового производства.
Рынок наглядно демонстрирует, почему это важно. По данным Spherical Insights, объем мирового рынка устройств «лаборатория на чипе» в 2024 году достиг примерно 6.01 млрд долларов США, в то время как Grand View Research сообщает о цифре около 6.61 млрд долларов США. По данным Market.us, рост продолжится со среднегодовым темпом 9.5% в период с 2023 по 2033 год.
Тщательно обдумайте компромиссы. Правильный технологический процесс может ускорить разработку продукта.
Неправильный выбор материалов может замедлить реализацию перспективного проекта по созданию микрочипа.
Материалы для Компоненты «лаборатория на чипе»
Выбор материалов для компонентов лабораторных чипов означает поиск баланса. Вы сравниваете стоимость с точностью, а гибкость с химической стойкостью. Каждый выбор влияет на процесс изготовления и на то, насколько хорошо будет работать конечное устройство.
Полимеры: гибкость и экономичность в микрофлюидике
Полимеры являются лучшим выбором для микрофлюидики, и это неспроста. Они стоят недорого, легко поддаются формовке и отлично подходят для быстрого прототипирования.
Распространенные полимеры (PDMS, PMMA, COC, PC)
Полидиметилсилоксан (PDMS) — основной материал в исследовательских лабораториях. ПММА, хлорорганический карбонат (COC) и поликарбонат (PC) — термопласты, которые лучше всего подходят для промышленного производства. Каждый из них обладает своими преимуществами для микрофлюидных приложений.
Преимущества
| низкая стоимость | Полимерные материалы стоят значительно дешевле стекла или кремния. Это важно при производстве большего количества компонентов для микросхем типа «лаборатория на чипе». |
| Простота прототипирования | С помощью PDMS вы можете перейти от проектирования к работающему чипу за считанные часы. Такая скорость кардинально меняет ход ваших исследований. |
| Оптическая Ясность | Большинство полимеров позволяют заглянуть внутрь каналов. Это имеет ключевое значение для получения изображений и оптического обнаружения. |
Ограничения
| Газопроницаемость | Полидиметилсилоксан (PDMS) пропускает газы. Это отлично подходит для культивирования клеток, но создает проблемы для потоков, создаваемых давлением. |
| Ограниченная стойкость к растворителям | Многие полимеры набухают или разрушаются при контакте с органическими растворителями. Это ограничивает спектр используемых химических реагентов. |
Стекло и кремний: высокая точность и химическая стойкость.
Стекло и кремний дают противоположный компромисс. Вы получаете точность и прочность, но платите больше и работаете усерднее.
Изготовление подложки и канала
Методы изготовления стекла и кремния заимствованы из полупроводниковой обработки. Для создания каналов используются фотолитография, травление и склеивание. Для прозрачных материалов, таких как стекло, микрообработка пикосекундным УФ-лазером с длиной волны 355 нм создает очень мало микротрещин и обеспечивает качество краев субмикронного размера. Фемтосекундная лазерная микрообработка, использующая сверхкороткие импульсы в диапазоне 10⁻¹⁵ с, позволяет проводить высокоточную обработку без использования масок с очень малыми зонами термического воздействия и достигать размеров элементов субмикронного размера. Это делает ее подходящей для 3D-изготовления микрооптических и микрофлюидных устройств.
Преимущества
| Термостойкость | Стекло и кремний выдерживают высокие температуры, не изменяя своей формы. Это открывает возможности для термоциклирования и стерилизации. |
| Инертность | Эти материалы устойчивы к большинству химических веществ. Ваше устройство не будет выделять вредные вещества в образцы и не будет вступать с ними в реакцию. |
| Налаженная микрофабрикация | Многолетние исследования в области полупроводников позволяют получить проверенные методы. Вам не нужно начинать с нуля. |
Ограничения
| Более высокая стоимость | Затраты на материалы и обработку значительно выше, чем на полимеры. Это создает проблемы при производстве больших объемов. |
| Более сложная обработка и хрупкость | Кремний хрупкий и может треснуть под нагрузкой. Со стеклом необходимо обращаться осторожно во время склеивания и резки. |
Бумага, керамика и гидрогели для компонентов «лаборатории на чипе».
Не для каждого применения необходим пластиковый или стеклянный чип. Бумага, керамика и гидрогели решают свои собственные проблемы.
Микрофлюидика на основе бумаги для недорогой диагностики
Устройства на бумажной основе в настоящее время являются ключевым инструментом для диагностики на месте оказания медицинской помощи. Они прочны и просты по сравнению с микрофлюидными системами. Классическим примером являются домашние тесты на беременность. Исследователи также разработали экспресс-тест для амплификации нуклеиновых кислот, который сочетает подготовку образца и амплификацию с использованием электрокинетики на бумажных подложках. Этот тест использует одновременную изотахофорез и амплификацию рекомбиназной полимеразой для извлечения, амплификации и обнаружения целевых нуклеиновых кислот из сыворотки и цельной крови менее чем за 20 минут с использованием недорогих материалов. Это делает его полезным для выявления инфекционных заболеваний и отслеживания вирусных инфекций в местах с ограниченными ресурсами.
| Область применения | Конкретные примеры |
| Иммуноферментный анализ с латеральным потоком | Домашние тесты на беременность |
| Тесты амплификации нуклеиновых кислот | Экспресс-метод ПЦР для диагностики инфекционных заболеваний |
| Анализ биологических жидкостей | Моча, слюна, кровь, слезы |
| Ранняя диагностика заболеваний | Синдром сухого глаза, острый инфаркт миокарда |
| Интегрированное обнаружение биомаркеров | Определение уровней CEA и AFP в сыворотке крови с использованием FICA-μPADs |
Керамика и гидрогели для конкретных биоприложений
Гидрогели наиболее эффективны, когда необходима благоприятная для организма среда. В них используются природные белки внеклеточного матрикса, такие как коллаген, фибрин, гиалуроновая кислота, матригель, фибронектин, агароза и ПЭГ-диакрилат, для имитации микроокружения in vivo. Трехмерные структуры в матригеле, коллагене I типа, желатине и альгинате повышали жизнеспособность клеток и снижали дедифференциацию. Микрофлюидная трехмерная культура гепатоцитов оставалась функциональной в течение 4 недель. Совместное культивирование с питающими клетками в альгинате длилось до 3 месяцев, при этом наблюдалось улучшение функций печени, таких как секреция альбумина и синтез мочевины. Жизнеспособность бета-клеток поджелудочной железы, помещенных в гидрогели на основе ПЭГ, увеличилась с 20% до 90%, при этом клетки связывались через соединения Е-кадгерина и сохраняли секрецию инсулина. Остаются опасения относительно того, достаточно ли доступных для организма материалов и смогут ли микрофлюидные клеточные культуры сохранять жизнеспособность достаточно долго для получения полезных клинических результатов.
Гибридные материальные системы еще больше расширяют эти возможности. Многослойная структура PDMS/PC/стекло с четырьмя электродами, размещенными в микроканалах, позволяет проводить прямое измерение TEER и имитирует гематоэнцефалический барьер для работы с «органом на чипе». В установке PDMS/полиэфирная мембрана/стекло используется пористая мембрана в качестве клеточного слоя, с двумя отдельными слоями для совместного культивирования эпителиальных клеток кишечника и печени. Многослойные конструкции PDMS/стекло/пористая мембрана/PMMA объединяют пять слоев PDMS с помощью винтов и плазменной сварки. Макромеры PDMS-метакрилата, пригодные для 3D-печати, создаются с помощью стереолитографии с использованием УФ-излучения 385 нм и сохраняют оптическую прозрачность, газопроницаемость, эластичность и биосовместимость. Системы на основе термопластов (PS, PC, COC) используют лазерную абляцию, литье под давлением, компрессионное формование и горячее тиснение для обеспечения низкой стоимости, биоинертности и низкой собственной флуоресценции.
Химический состав поверхности и биосовместимость связывают все эти факторы воедино. Материал может обладать высокой размерной стабильностью, но при этом оказаться неэффективным, если к нему прилипнут белки или клетки не смогут расти. Всегда тестируйте материал на реальном образце, прежде чем запускать серийное производство.
Технологические процессы изготовления компонентов для микросхем типа «лаборатория на чипе»
Выбор правильных материалов — лишь часть работы. Необходимо также придать им форму, чтобы они работали как системы. Выбранный вами технологический процесс влияет на продолжительность производства и качество устройства. Некоторые методы отлично подходят для быстрого создания прототипов. Другие позволяют производить недорогие детали в больших количествах. Давайте рассмотрим основные методы, используемые сегодня в производстве микрофлюидных чипов. Эти микрофлюидные технологии охватывают множество различных применений.
Методы формования: Литье под давлением, Горячее тиснение и Холодное литье
Методы литья копируют мастер-модель на полимерную подложку. Они являются лучшим выбором для многократного изготовления одних и тех же деталей в больших количествах. Выбор метода производства зависит от ваших производственных целей. Используемые материалы должны хорошо течь при нагревании. К распространенным материалам относятся термопласты, такие как ПММА и КОК. Конструкция микросхемы влияет на сложность необходимой оснастки.
Время цикла, стоимость оснастки и точность воспроизведения.
Литье под давлением работает быстро. Расплавленный термопластик вдавливается в стальную форму. Каждый цикл завершается за секунды. Первоначальные затраты высоки — хорошая форма стоит десятки тысяч долларов, а сложные формы могут стоить более 100 000 долларов. Но эти затраты распределяются на каждый чип. При больших объемах производства стоимость материалов на один чип снижается до нескольких центов. Именно поэтому литье под давлением является наиболее экономически выгодным вариантом для производства тысяч и миллионов единиц продукции.
Горячее тиснение занимает промежуточное положение. Нагретая форма вдавливается в полимерный лист. Настройка проще. Циклы занимают больше времени, и процесс менее автоматизирован. Первоначальные затраты умеренные. Горячее тиснение хорошо подходит для средних объемов — от сотен до нескольких тысяч компонентов для микросхем.
Для мелкосерийного производства эластомерных материалов, таких как ПДМС, используются методы литья с применением мастер-формы. Этот подход прост для небольших партий.
| Способ доставки | Первоначальная стоимость | Себестоимость единицы продукции при больших объемах производства. | Цикл литья |
| Литье под давлением | Высокий уровень (от 10 000 до 100 000 долларов и выше) | Очень низкая цена (в центах по отношению к долларам) | Секунд на цикл |
| Горячее тиснение | Средняя | От низкого до среднего | Дольше, чем инъекция |
Подходящие материалы (термопласты, ПДМС) и типичные геометрические формы.
Литье под давлением и горячее тиснение лучше всего подходят для термопластов, таких как ПММА, КОК, ПК и ПС. Эти материалы хорошо текут под воздействием тепла и позволяют с высокой точностью воспроизводить мелкие детали. Многие материалы хорошо подходят для изготовления микрофлюидных устройств. Распространенные формы включают прямые каналы, змеевидные смесители и генераторы капель. Геометрия микрофлюидного чипа влияет на поток жидкости. ПДМС (полидиметилсилоксан) идеально подходит для методов литья, позволяя воспроизводить детали с точностью до нескольких микрон. Каждый материал обладает своими преимуществами в проектах по изготовлению микрофлюидных чипов.
Методы прототипирования: мягкая литография. 3D печатьи прямая обработка
При разработке дизайна вам не нужны дорогостоящие формы. Методы прототипирования позволяют быстро и дешево проверять идеи. Мягкая литография — ключевой метод на ранних этапах работы над изготовлением микрофлюидных устройств.
Мягкая литография с использованием ПДМС для быстрой итерации в НИОКР.
Мягкая литография — это классический метод создания устройств типа «лаборатория на чипе». Начинается всё с кремниевой матрицы, изготовленной методом фотолитографии. Затем на неё наносится слой полидиметилсилоксана (PDMS), отслаивается затвердевший слой, пробиваются отверстия, и матрица приклеивается к стеклу. Весь процесс занимает один-два дня. Такая скорость делает мягкую литографию идеальной для быстрой итерации. Возникла проблема? Измените CAD-файл и изготовьте новый чип.
Полидиметилсилоксан (PDMS) остается популярным благодаря простоте в обращении. Он прозрачен, газопроницаем и биосовместим. Недостатком является ручной труд. Каждый чип требует индивидуального подхода, поэтому мягкая литография не подходит для больших объемов производства. Мягкая литография — одна из наиболее доступных технологий в изготовлении микрофлюидных чипов.
Микрофрезерование, лазерная абляция и лазерная обработка для изготовления изделий по индивидуальному заказу.
Прямая механическая обработка обеспечивает точный контроль. Микрофрезерование использует крошечные режущие инструменты для вырезания каналов в полимерах или металле. Оно хорошо подходит для сложных трехмерных форм и для изготовления пресс-форм.
Лазерная абляция удаляет материал с помощью сфокусированного луча. Пикосекундные УФ-лазеры с длиной волны 355 нм создают каналы с минимальным количеством микротрещин и субмикронным качеством краев. Фемтосекундные лазеры используют сверхкороткие импульсы для обработки практически без теплового повреждения. Эти методы не требуют использования фотошаблонов — от CAD-модели до готового чипа можно перейти без фотошаблонов.
3D-печать изменила микрофлюидное прототипирование, обеспечив большую гибкость проектирования и более быстрые результаты. Исследователи использовали SLA-принтеры для создания форм для компонентов лабораторных чипов из ПДМС с высокоточными элементами. Другие системы 3D-печати позволяют создавать герметичные жидкостные устройства с использованием таких материалов, как COC. Они позволяют создавать каналы такой формы, которую трудно получить с помощью травления.
Технологии склеивания стружки для надежной герметизации
Для микрочипа необходима герметичная изоляция. Существует несколько методов соединения. Соединение склеивает слой каналов с подложкой, создавая закрытые каналы без протечек. Правильный метод соединения зависит от используемых материалов. Для всех этих материалов требуются совместимые методы соединения. Заключительный этап в изготовлении микрофлюидных чипов часто является наиболее важным.
Термосклеивание, клеевое склеивание и анодное склеивание
Термосварка предполагает нагрев термопластичного чипа вблизи температуры стеклования и приложение давления. Слои сплавляются между собой. При неконтролируемом нагреве существует риск деформации каналов. Этот этап изготовления имеет решающее значение для качества.
Клеевое соединение осуществляется с помощью тонкого слоя клея. УФ-отверждаемые клеи затвердевают при комнатной температуре за считанные секунды. Главная сложность заключается в предотвращении попадания клея в каналы. Эти методы соединения применимы ко многим микрофлюидным устройствам.
Анодная сварка соединяет стекло с кремнием. К границе раздела прикладывается высокое напряжение при повышенной температуре. Соединение получается прочным, герметичным и постоянным. Эта технология заимствована из полупроводниковой промышленности. Каждый метод сварки подходит для различных микрофлюидных приложений.
Совместимость с различными парами материалов.
Способ склеивания должен соответствовать используемым материалам. ПДМС склеивается со стеклом или сам с собой после обработки кислородной плазмой. Термопласты склеиваются термическим или растворительным методами. Стекло и кремний склеиваются анодным способом. Для гибридных систем — например, слоя ПДМС на стекле — можно использовать плазменное склеивание или тонкий клей.
Интеграция нескольких материалов набирает обороты. Новые области применения в диагностике и доставке лекарств объединяют полимеры, стекло и пористые мембраны в одном чипе. Каждая пара материалов требует собственной стратегии соединения. Неправильный подход приведет к протечкам чипа. Правильный подход обеспечит герметичность на протяжении всего срока службы устройства. Правильный выбор материала определяет весь процесс изготовления.
Разработка компонентов для микросхем типа «лаборатория на чипе»
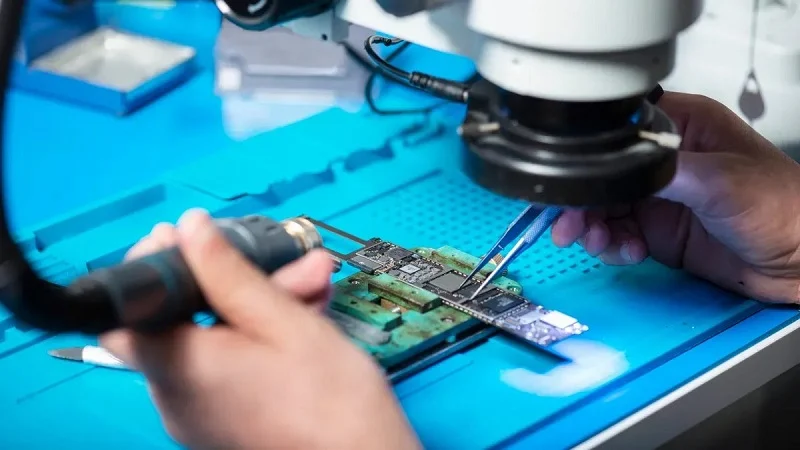
Хороший дизайн определяет, будут ли компоненты вашей лабораторной микросхемы работать в реальном мире. Геометрия, расположение датчиков и стоимость — все эти факторы взаимосвязаны. Невозможно одновременно максимально использовать все факторы.
Геометрия микрофлюидных каналов и поток жидкости
Форма канала определяет все параметры потока. Вид сверху, поперечное сечение и продольный профиль задают траекторию потока. Меньшая площадь поперечного сечения приводит к быстрому нарастанию давления, и эта зависимость не является линейной из-за эффектов пограничного слоя. Длина влияет на давление. Расход подчиняется тому же линейному правилу.
Соотношение сторон, повороты и мертвый объем
Глубокие и узкие каналы ведут себя иначе, чем мелкие и широкие. Резкие повороты создают застойные зоны, где жидкость застревает. Эти зоны ухудшают перемешивание и приводят к потере образцов. Угол тяги также имеет значение, поскольку он определяет, насколько прямыми окажутся стенки после изготовления. Расположение каналов от широких к узким помогает равномерно распределять поток.
Влияние на перемешивание, кинетику реакции и эффективность разделения.
Увеличение длины каналов повышает давление; уменьшение длины канала, соответственно, снижает давление. Двухслойная форма с большим поперечным сечением вдали от соединения может значительно снизить входное давление. Эти преимущества важны для кинетики реакции и разделения. Разработчики микрофлюидных устройств постоянно взвешивают эти компромиссы в процессе изготовления микрофлюидных чипов.
Интеграция датчиков и электродов
Установка электродов кажется простой процедурой, пока вы не попробуете. Однако быстро выявляется ряд проблем:
- Соединение проводов и паяные соединения создают поверхностные неровности, которые препятствуют созданию плоской поверхности, необходимой для микрофлюидных каналов.
- Компоненты КМОП-технологии на кристалле занимают всего несколько квадратных миллиметров, в то время как каналам, клапанам и насосам требуется гораздо больше места.
- Ошибка при регистрации положения приводит к утечкам, а смещение в стороны трудно контролировать.
- Перемещения между чипом и подложкой вверх и вниз могут нарушить как электрический, так и гидравлический поток.
- Безопасное соединение КМОП-чипа с микрофлюидными структурами по-прежнему остается серьезной проблемой.
- Жидкостные соединения между внешним миром и микросхемой должны надежно герметизироваться.
Встраивание электродов для электрохимического обнаружения
Для электрохимического детектирования необходим прямой контакт между образцом жидкости и электродами. Этот контакт требует ровной поверхности, которую нарушают контактные площадки. Размещение контактных площадок на двух противоположных сторонах немного помогает, но выход годной продукции остается низким.
Проблемы выравнивания и упаковки
Точное выравнивание является обязательным условием для герметичной интеграции. Методы серийного изготовления многоканальных микросхем на основе КМОП-технологии пока не описаны. Эти проблемы с упаковкой определяют подход к изготовлению микрофлюидных устройств.
Ограничения масштабируемости и стоимости
Рост затрат происходит ступенчато, а не плавно. В больших масштабах литье под давлением требует значительных первоначальных инвестиций в пресс-форму, но стоимость материалов на единицу продукции снижается до менее чем одного доллара. Массовое литье позволяет снизить стоимость материалов ниже 1 доллара за деталь. Небольшая партия, изготовленная через поставщика услуг, может стоить значительно дороже за единицу.
Принципы проектирования с учетом технологичности производства (DFM)
DFM означает проектирование с учетом процесса, который вы действительно будете использовать. Избегайте каналов, которые длиннее, чем необходимо. Сохраняйте одинаковые углы уклона. Планируйте склеивание заранее, поскольку пары материалов ограничивают ваш выбор.
Баланс между разрешением, пропускной способностью и себестоимостью единицы продукции.
Более высокое разрешение обычно означает более медленные циклы и более дорогостоящее оборудование. Полимерные компоненты микрофлюидных лабораторных чипов жертвуют некоторой точностью размеров ради скорости и низкой себестоимости единицы продукции. Стекло позволяет создавать более тонкие детали, но снижает производительность. Каждое решение при изготовлении микрофлюидного чипа находится на этой кривой. Эти технологии используются в диагностике, доставке лекарств и многих других областях. Подбор материалов в соответствии с потребностями на ранних этапах позволяет сэкономить средства в дальнейшем. Та же логика применима ко всем типам лабораторных чипов.
Масштабирование производства компонентов для микросхем на кристалле.
Масштабирование превращает работающий прототип в стабильное производство. На этом пути много неожиданностей. Давайте рассмотрим основные решения.
Исследования в малых объемах против производства в больших объемах
Переход от нескольких компонентов на микросхемах к тысячам меняет всё. Требуются другие материалы, другие инструменты и другой подход.
Когда следует выбирать методы прототипирования, а когда – методы массового производства?
Мелкомасштабные методы, такие как мягкая литография, работают, когда конструкция постоянно меняется. Новый чип можно протестировать за день. Такая скорость помогает исследователям быстро учиться. Но мягкая литография не масштабируется. Каждый блок необходимо обрабатывать вручную. Методы массового производства, такие как литье под давлением, подходят для фиксированных конструкций. Первоначальные затраты высоки. Изготовление оснастки для прототипов может стоить десятки тысяч долларов. Многогнездные оснастки из закаленной стали могут стоить 100 000 долларов и более. Стоимость одного чипа быстро снижается при больших объемах производства. Ключевой момент — знать, когда переходить на другие материалы. Используйте коммерческие материалы для массового производства с самого начала. Если вы создаете прототип с использованием ПДМС, а позже переходите на термопласты, вам придется перепроектировать. Свойства поверхности, газопроницаемость и методы склеивания — все это меняется. Определитесь с выбором материала на раннем этапе, чтобы избежать переделок.
Переход от мягкой литографии к литью под давлением
Переход требует времени. Разработка микросхем включает в себя несколько этапов и может занять несколько лет. Производство в средних масштабах помогает преодолеть этот разрыв. Семейные оснастки или мягкая алюминиевая оснастка позволяют проводить испытания, близкие к промышленным, без затрат на дорогостоящие стальные пресс-формы. На этом этапе выявляются скрытые проблемы. Свойства материала, такие как внутреннее напряжение или автофлуоресценция, могут изменяться в процессе литья и должны быть оценены. Выявление этих проблем до изготовления окончательной оснастки позволяет сэкономить средства. Производитель высокоточных изделий, обладающий опытом в области обработки на станках с ЧПУ и литья под давлением, может поддержать переход от прототипа к полномасштабному производству.
Компромисс между разрешением, стоимостью и пропускной способностью.
Ни один материал не дает всех преимуществ. Вы меняете одно свойство на другое. Главное – подобрать материал, соответствующий вашим задачам.
Выбор материала влияет на разрешение элементов и время цикла.
Мягкая литография с использованием ПДМС позволяет копировать элементы размером до 10 мкм. Это отлично подходит для исследований. Но ПДМС не подходит для массового производства. Термопласты хорошо подходят для крупномасштабного производства, но ограничивают разрешение в малых масштабах. Стекло и кремний позволяют достигать субмикрометровых размеров каналов с высокой воспроизводимостью. Компромисс заключается в стоимости. Для работы со стеклом и кремнием требуются дорогостоящие установки и квалифицированные специалисты.
Примеры компромиссов: стекло (высокое разрешение, низкая производительность) против полимера (более низкое разрешение, высокая производительность).
Стекло позволяет создавать детали высочайшей точности. Возможно получение каналов размером менее микрона. В процессе изготовления используется фотолитография и опасные химические вещества. Производительность остается низкой. Стоимость одного чипа остается высокой.
Компоненты для лабораторных чипов на основе полимеров жертвуют некоторой точностью ради скорости. Литье под давлением позволяет производить тысячи единиц в день. Детали крупнее — обычно десятки микрон. Для многих микрофлюидных приложений такого разрешения достаточно. Более низкая стоимость позволяет создавать одноразовые устройства типа «лаборатория на чипе».
Примеры из практики в производстве микрофлюидных чипов
Реальные проекты по изготовлению микрофлюидных чипов демонстрируют, как эти решения влияют на результат.
Компоненты лабораторных чипов для экспресс-диагностики, изготовленные из термопластов методом литья под давлением.
Компания, разрабатывающая экспресс-тест для диагностики, выбрала термопласты, полученные методом литья под давлением. Чип должен был быть достаточно дешевым для одноразового использования. Команда на раннем этапе определила материал — COC, термопласт с хорошей оптической прозрачностью. Они изначально разработали конструкцию для литья под давлением. Первоначальные затраты на оснастку были значительными. Стоимость одного чипа снизилась ниже одного доллара при массовом производстве. Готовое устройство подходит для экспресс-диагностики, где стоимость имеет первостепенное значение. Такой подход к изготовлению микрофлюидных чипов отвечает потребностям крупномасштабного производства.
Исследование компонентов для лабораторных чипов с использованием полидиметилсилоксана (PDMS) и склеивания стекла.
В университетской лаборатории, изучающей поведение клеток, выбрали другой путь. Им нужно было быстро протестировать множество вариантов конструкции. Мягкая литография с использованием ПДМС позволила им быстро проводить итерации. Они прикрепили слой ПДМС к стеклянной пластине с помощью кислородной плазмы. Компоненты «лаборатории на чипе» были прозрачными, газопроницаемыми и биосовместимыми. На изготовление каждой партии уходил день. Стоимость одного чипа была выше. Но гибкость того стоила. Для исследований скорость и итерации важнее, чем себестоимость единицы продукции. Этот метод изготовления микрофлюидных чипов подходит для мелкосерийного производства.
Эти примеры показывают, как разные приложения требуют разных подходов. Правильный путь производства зависит от объёма производства, бюджета и требований к производительности. Продумывание этих компромиссов на раннем этапе поможет избежать дорогостоящих ошибок в будущем. Независимо от того, нужны ли вам несколько исследовательских прототипов или миллионы серийных образцов, согласование стратегии производства с вашими целями — ключ к успеху.
БЛАГОРОДНЫЙ: Прецизионное производство для компонентов «лаборатория на чипе»

Для перехода от прототипа к полномасштабному производству необходим партнер, который знает оба этапа. Производитель, обладающий опытом в обработке металла и пластика, может удовлетворить потребности в создании микрочипов типа «лаборатория на чипе». Сочетание различных методов оптимизирует процесс создания микрофлюидных чипов, от проектирования до сборки.
Комплексные возможности по обработке металла и пластмасс.
Обработка с ЧПУ, литье под давлениеми прецизионная штамповка
Технологии механической обработки могут ускорить разработку на ранних этапах. Процесс микрофрезерования начинается с CAD-модели, создает траектории движения инструмента и сразу же приступает к изготовлению деталей. При этом не требуется изготовление мастер-формы.
Для механической обработки не требуется чистая комната, что дает ей преимущество перед мягкой литографией. Это экономит время и деньги при работе в области микрофлюидики.
Возможности включают в себя обработку деталей, подходящую для генераторов капель и смесительных каналов. Выбор материала имеет значение: термопласты, такие как ПММА, поликарбонат и COC, чисто режутся и сохраняют оптическую прозрачность. Металлы, такие как нержавеющая сталь, алюминий и титан, долговечны и химически стойки.
| Тип материала | Преимущества | Качество поверхности |
| Термопласты (ПММА, ПК, КОК) | Чистый срез, более низкая стоимость, оптическая четкость. | ПММА образует зеркальные каналы; КОК обладает низкой автофлуоресценцией. |
| Металлы (сталь, алюминий, титан) | Прочный, стерилизуемый, химически стойкий | Требуется дополнительная полировка для достижения гладкости пластика. |
Гибридный подход может сочетать 3D-печать для создания сложных внутренних геометрических форм с механической обработкой для обеспечения жестких допусков и гладких поверхностей. Литье под давлением подходит для больших объемов производства, при этом используются формы из закаленной стали, способные выдерживать длительные производственные циклы. Стоимость одной детали значительно снижается при увеличении масштабов производства. Эти методы поддерживают широкий спектр компонентов микрофлюидных лабораторных чипов.
Экспертиза в проектировании микрофлюидных пресс-форм и микрообработке.
Разработка форм для микрофлюидики требует специальных знаний. Поверхность формы должна точно воспроизводить мелкие детали во всех полостях.
Квалифицированная команда проектирует пресс-формы, которые обеспечивают равномерное заполнение и чистое извлечение, выдерживая множество циклов. Возможности микрообработки позволяют изготавливать тестовые пресс-формы непосредственно из металла, что обеспечивает проверку конструкции перед масштабированием до серийного производства. Это снижает риски при переходе от прототипа к серийному выпуску.
Сертификаты и обеспечение качества
Сертификация системы управления качеством
Сертификация системы управления качеством означает наличие документированной системы контроля качества. Каждый этап выполняется в соответствии с определенным рабочим процессом. Это важно для производства микрофлюидных чипов, где небольшие заусенцы или отклонения в форме могут влиять на герметичность каналов. Стабильное качество обеспечивает высокую производительность.
Сертификация для применения в медицинских изделиях.
Для устройств типа «лаборатория на чипе», используемых в диагностике или клинических приложениях, сертификация, охватывающая системы качества медицинских изделий, имеет ключевое значение. Она затрагивает вопросы управления рисками, отслеживаемости и контроля производственных процессов.
Модель комплексного обслуживания — от поддержки проектирования до сборки — обеспечивает единую точку контакта для всего производственного процесса. Консультации по выбору методов изготовления, материалов и способов склеивания снижают количество ошибок в коммуникации и ускоряют разработку продукта.
Ни один материал или метод изготовления не подходит для всех устройств типа «лаборатория на чипе». Выбор материалов зависит от стоимости, реакции организма и необходимого количества компонентов. Каждый метод изготовления предполагает компромисс между стоимостью и точностью. Оптимальный вариант зависит от ваших потребностей и финансовых возможностей.
Новые тенденции, такие как автоматизация, миниатюризация и анализ на основе искусственного интеллекта, открывают новые возможности. Новые методы, такие как аддитивное производство, значительно меняют подход к планированию производства. Эти достижения помогают точно воспроизвести дизайн микрофлюидного чипа.
Для масштабирования производства вашего микрофлюидного чипа необходим специальный метод изготовления. Обратитесь к производителю за консультацией по изготовлению вашего микрофлюидного чипа. Их команда подберет подходящие технологии для вашего чипа и окажет помощь на каждом этапе его производства.
Часто задаваемые вопросы о компонентах «лаборатория на чипе»
Какой материал мне следует выбрать для моих первых устройств типа «лаборатория на чипе»?
Всё зависит от того, что вы хотите сделать. PDMS отлично подходит для быстрого создания прототипов. Термопласты, такие как COC или PMMA, хорошо подходят для серийного производства. Стекло и силикон позволяют получить наиболее тонкие детали. Перед окончательным решением протестируйте материал на реальных образцах.
Как выбрать между литьем под давлением и мягкой литографией?
Мягкая литография подходит для небольших партий и изменяющихся конструкций. Литье под давлением позволяет производить изделия с фиксированной конструкцией в больших объемах. Первоначальные затраты на пресс-форму высоки, но стоимость одной микросхемы быстро снижается. Переходите на литографию, когда конструкция перестанет меняться.
Что вызывает утечку в микрофлюидном чипе?
Проблема обычно заключается в плохом качестве склеивания. Метод склеивания должен соответствовать используемым материалам. PDMS склеивается со стеклом после плазменной обработки. Термопласты требуют термического или сольвентного склеивания. Стекло и кремний склеиваются анодным методом. Несоответствующая пара материалов приведет к разрушению.
Можно ли сначала изготовить прототип из ПДМС, а затем перейти на пластик?
Можно, но ожидайте перепроектирования. Свойства поверхности, газопроницаемость и методы склеивания — все это различается. Определитесь с выбором материала на раннем этапе. Прототипирование с использованием производственного материала позволит избежать доработок в дальнейшем.
Какого размера элементов можно достичь с помощью каждого метода изготовления?
Мягкая литография с использованием ПДМС позволяет копировать элементы размером примерно до 10 мкм. Термопласты ограничивают разрешение на малых масштабах. Стекло и кремний позволяют достигать субмикрометровых размеров. Выбирайте в зависимости от реальных потребностей вашего приложения.
Почему геометрия канала имеет такое большое значение?
Форма канала определяет поток, смешивание и давление. Резкие повороты создают застойные зоны. Более длинные каналы повышают давление. Меньшее поперечное сечение способствует быстрому нарастанию давления. Правильная геометрия обеспечивает корректную работу микрофлюидного чипа в соответствии с проектом.
Когда следует переходить от прототипа к серийному производству?
Переходите к следующему этапу, когда ваша конструкция станет стабильной и объемы производства вырастут. Изготовление прототипов обходится дешевле, чем использование закаленных стальных форм. Промежуточная оснастка заполняет этот пробел. Перед изготовлением окончательной оснастки следите за скрытыми проблемами, такими как внутренние напряжения или изменение автофлуоресценции.
Влияет ли склеивание на весь процесс изготовления?
Да. Склеивание часто является последним этапом, и оно может испортить все, что было до него. Для каждой пары материалов нужна своя стратегия. Если все сделать правильно, герметичность сохранится на протяжении всего срока службы устройства. Если же ошибиться, ваш микрофлюидный чип начнет протекать.







