

Инженер-робототехник имеет CAD-модель и должен решить, как превратить её в реальный прототип. Это означает выбор материала и технологического процесса. Главный вопрос: какие производственные процессы и материалы лучше всего подходят для деталей прототипа робота с искусственным интеллектом? И как они влияют на проектирование и производство? В этой статье рассматриваются варианты материалов, методы обработки и решения на системном уровне. Мы сосредоточимся на полезных советах по выбору и созданию роботизированных систем на заказ. Прочность, вес и точность определяют выбор материалов. Сроки и бюджет также имеют значение. Мы опускаем исторический контекст и даём практические советы инженерам и любителям. Реальные примеры прототипов человекоподобных манипуляторов и мобильных роботов демонстрируют эти решения на практике.
Вопросы проектирования деталей прототипа робота с искусственным интеллектом.
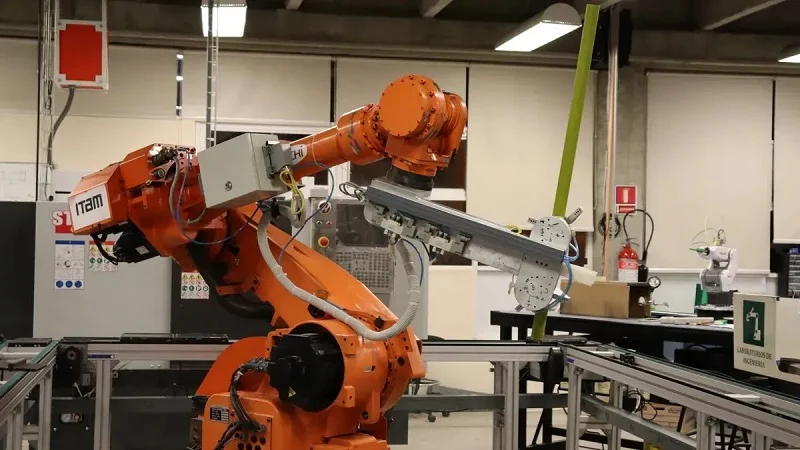
Каждый робот с искусственным интеллектом начинается с пяти основных систем: управления, датчиков, исполнительных механизмов, источника питания и несущего каркаса. В робототехнике каждая из этих систем требует иных компонентов, чем используемые в ней детали. Принимайте решения на раннем этапе. Они влияют на допуски, сборку и стоимость. Вот что действительно важно.
Прочность, вес и точность
Несущие и ненесущие детали
Некоторые детали несут реальные нагрузки. Шарниры, тяги и элементы шасси должны обладать высокой прочностью и жесткостью. Здесь популярны алюминиевые сплавы. Они хорошо сочетают вес и жесткость. Крышки и кузовные панели подвергаются гораздо меньшим нагрузкам. Пластик отлично справляется с этими функциями. Определите эти функции на раннем этапе планирования. Этот выбор повлияет на все последующие этапы.
Допуск и качество поверхности
Точность начинается с правильных допусков. Прецизионность наиболее важна на стыках. Для подшипниковых опор и креплений направляющих необходимы допуски в пределах ±0.01–±0.05 мм. Для таких компонентов, как устройства смены инструмента и захваты, требуется повторяемость в диапазоне 0.015–0.02 мм для надежной работы. Но следите за накоплением допусков. Когда соединяется много деталей, мельчайшие ошибки суммируются. Допуск ±0.02 мм может привести к заеданию соединений. Ужесточайте допуски только там, где этого требует функциональность. Переход от 0.5 мм к 0.02 мм удваивает производственные затраты. Переход к 0.01 мм утраивает их.
Допуски напрямую влияют на точность робота. Если кронштейны смещены, концевой манипулятор промахнется мимо цели. Хорошая конструкция с учетом технологичности производства подразумевает проработку размеров на ранних этапах. Разумные проектные решения влияют на стоимость и качество. Та же логика применима ко всем производственным процессам. Задайте себе вопрос: требуется ли строгий контроль над каждой поверхностью или только над критически важными?
Факторы окружающей среды и температуры
Температура и химическое воздействие
Где работает ваш робот? На заводах жарко. Роботы, работающие на открытом воздухе, подвергаются воздействию химических веществ. Стандартные пластмассы, такие как ABS и HDPE, выходят из строя при температуре выше 100°C. Вместо них вам понадобятся PTFE или PEEK. PEEK выдерживает непрерывную работу при температуре до 260°C. Для работы в условиях воздействия химических веществ PTFE, PEEK и полипропилен устойчивы к агрессивным растворителям. Титан и нержавеющая сталь 316 — лучшие металлы для работы в агрессивных средах. Выбор этих материалов напрямую влияет на производительность в условиях высоких нагрузок.
Технология герметизации для уличных роботов использует современные эластомеры. Фторпрен XP и EPDM устойчивы к УФ-излучению и чистящим средствам. При выборе учитывайте экологические аспекты.
Вибростойкость и ударопрочность
Роботы движутся быстро и резко останавливаются. Вибрация со временем ослабляет винты. Удары могут привести к растрескиванию хрупких компонентов. Полиоксиметилен (ПОМ), нейлон, армированный стекловолокном, и другие прочные пластмассы хорошо выдерживают многократные нагрузки. Они поглощают энергию, не разрушаясь. Титан обеспечивает высокую прочность без увеличения веса, но стоит дороже. Подберите демпфирующие свойства материала в соответствии с вашими роботизированными системами. Для мобильного робота, который постоянно сталкивается со стенами, требуются более прочные детали, чем для стационарного манипулятора на заводском полу.
Стоимость, время выполнения и масштабируемость
Бюджет прототипа против бюджета производства
Изготовление одной опытной детали обходится дороже в пересчете на единицу продукции. Однако при больших объемах производства тот же компонент становится дешевле. Планируйте заранее. Обработка на станках с ЧПУ обеспечивает точность без затрат на оснастку для проведения ранних испытаний. При крупносерийном производстве используется литье под давлением, что позволяет снизить себестоимость единицы продукции. Выбор компонентов зависит от объема производства и бюджетных целей. В роботизированных системах, изготавливаемых на заказ, часто сначала используются детали, обработанные на станках, а затем переходят к деталям, изготовленным методом литья.
Мостовая оснастка и мелкосерийное производство
Технология промежуточной оснастки заполняет пробел между изготовлением единичного прототипа и полномасштабным производственным процессом для деталей прототипов роботов с искусственным интеллектом. Она использует временные формы для небольших объемов производства. Это позволяет тестировать детали, похожие на прототипы, и проверять их соответствие перед инвестированием в твердую оснастку. Литье из полиуретана хорошо подходит для производства от 10 до 100 деталей. Такой подход позволяет проверить конструкцию и производство на ранней стадии, экономя деньги и время до масштабирования.
Типичные материалы для деталей прототипов роботов с искусственным интеллектом
Выбор подходящего материала — это половина дела. Вам нужна прочность, малый вес и цена, приемлемая для вашей финансовой команды. Варианты делятся на три группы: металлы, пластмассы и композиты. У каждого из них есть свои преимущества и недостатки. Давайте рассмотрим их.
Драгоценные металлы
Металлы — лучший выбор для конструкционных работ в робототехнике. Они жесткие, прочные и предсказуемые. Но разные металлы ведут себя по-разному.
Алюминиевые сплавы для легких рам
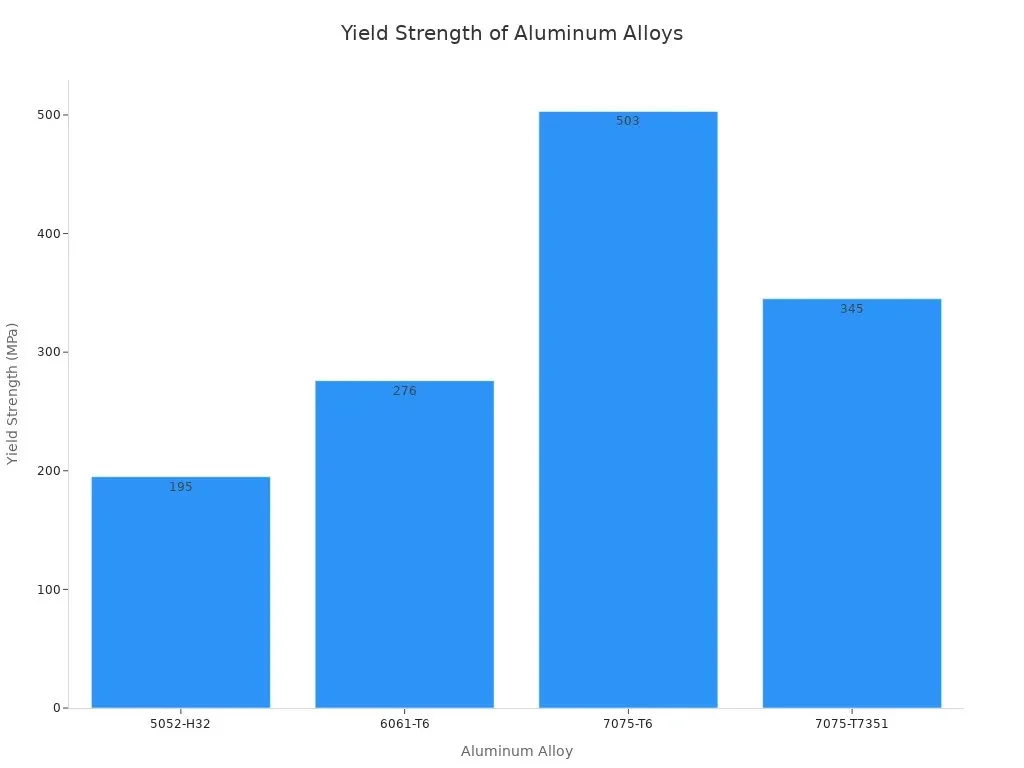
Алюминий — первый выбор для большинства рам. Из всех марок сплава 6061-T6 является стандартным выбором для прототипов и общих конструкционных деталей. Он хорошо противостоит коррозии, легко поддается механической обработке и сваривается лучше, чем многие более прочные материалы. Его предел текучести составляет 276 МПа. Этого достаточно для обработки кронштейнов, пластин и конструктивных элементов.
Если вам нужна большая прочность, сплав 7075-T6 достигает 503 МПа. Это делает его подходящим для работы с высоконагруженными конструкциями планеров и высококачественными манипуляторами для дронов. Вот краткое сравнение распространенных марок:
| Алюминиевый | Предел текучести (МПа) | Типичное применение в робототехнике/каркасах БПЛА |
| 6061-T6 | 276 | Рамы общего назначения, роботизированные манипуляторы, шасси для FPV-гонок |
| 7075-T6 | 503 | Конструкция фюзеляжа, подверженного высоким нагрузкам, конструкции военных БПЛА, высококачественные манипуляторы для дронов. |
| 5052-H32 | 195 | Листовые корпуса и корпуса для батарей |
| 7075-T7351 | 345 | Военные, гоночные или высокогрузовые беспилотные летательные аппараты |
Нержавеющая сталь 17-4 PH для изнашиваемых деталей
Когда требуется высокая износостойкость, нержавеющая сталь 17-4 PH отлично справляется с этой задачей. В состоянии H900 её предел прочности на растяжение достигает примерно 1,310–1,379 МПа. Предел текучести составляет от 1,172 до 1,276 МПа. Твердость достигает HRC 40–47. Её можно обрабатывать на станках с ЧПУ или изготавливать методом DMLS. Эти показатели делают её отличным материалом для валов, штифтов и конструкционных крепежных элементов, работающих под высокими нагрузками. Кроме того, она изгибается под нагрузкой гораздо меньше, чем алюминий, что важно для прецизионных монтажных пластин.
Титан Ti-6Al-4V для высокопрочных применений
Титановый сплав Ti-6Al-4V обеспечивает высокую прочность и малый вес. В конструкционных деталях человекоподобных роботов часто используются алюминий, титан и сталь. Титан стоит дороже, но он наиболее эффективен там, где важен каждый грамм. Используйте его для ответственных звеньев и шарниров, подвергающихся большим повторяющимся нагрузкам.
пластики
Пластмассы снижают вес и стоимость. Они также подходят для тех задач, где использование металлов было бы излишним.
ABS и PLA для быстрого прототипирования
ABS и PLA — это основные материалы для FDM-печати. Они позволяют быстро проверить соответствие размеров и формы. Ни один из них не выдерживает высоких температур, поэтому держите их подальше от двигателей и горячих поверхностей. Однако для макетов на ранних этапах их трудно превзойти.
Полиоксиметиленоксид (POM) и полиэфиркетон (PEEK) для шестерен и подшипников.
Полиоксиметилен (ПОМ), часто продаваемый под торговой маркой Делрин, отлично подходит для шестерен и подшипников. Он обладает низким коэффициентом трения и превосходной стабильностью размеров. Влагопоглощение через 24 часа составляет всего 0.25%, по сравнению с 1.5–3.0% у нейлона. Это означает меньшее набухание и лучшую точность со временем. Делрин AF 100 выдерживает высокие нагрузки на высоких скоростях с меньшим износом. Он практически не проявляет эффекта «проскальзывания», поскольку его статический и динамический коэффициенты трения почти равны. Полиэфиркетон (PEEK) идет еще дальше, выдерживая непрерывную нагрев до 260°C. Оба полимера хорошо противостоят химическим веществам, что делает их надежным выбором для сложных применений.
Композиты и специальные материалы
Композитные материалы обеспечивают наилучшее соотношение прочности и веса. Они используются в областях применения, где важен вес, или в условиях легких нагрузок.
Полимеры, армированные углеродным волокном
Углеродные композиты (CFRP) меняют правила игры для роботизированных манипуляторов. Ламинат из углеродного волокна T700S весит 1.55 г/см³ против 2.70 г/см³ у алюминия 6061-T6. Это примерно на 43% меньше. Его удельная жесткость достигает примерно 45 ГПа·см³/г, что примерно в 1.7 раза больше, чем у алюминия. В исследовании, опубликованном в журнале IEEE Access, сообщается о подтвержденной эффективности гибридного манипулятора, масса которого уменьшилась на 24.32% по сравнению с полностью алюминиевой конструкцией. Каждый грамм, сброшенный с шарнира, снижает инерцию, крутящий момент привода и энергопотребление.
Нейлон, армированный стекловолокном, и сверхвысокомолекулярный полиэтилен
Нейлон, армированный стекловолокном, придает жесткость пластиковым деталям без значительных затрат. Сверхвысокомолекулярный полиэтилен (UHMW) обеспечивает превосходную ударопрочность и поверхность с низким коэффициентом трения. Эти материалы подходят для бамперов, направляющих и износостойких полос. Они поглощают вибрацию и выдерживают многократные нагрузки без растрескивания.
Выбор материалов напрямую связан с производственными процессами и выбором компонентов. Если все сделать правильно на раннем этапе, ваш заказ будет выполнен в рамках бюджета и в срок.
Производственные процессы для изготовления деталей прототипов роботов с искусственным интеллектом
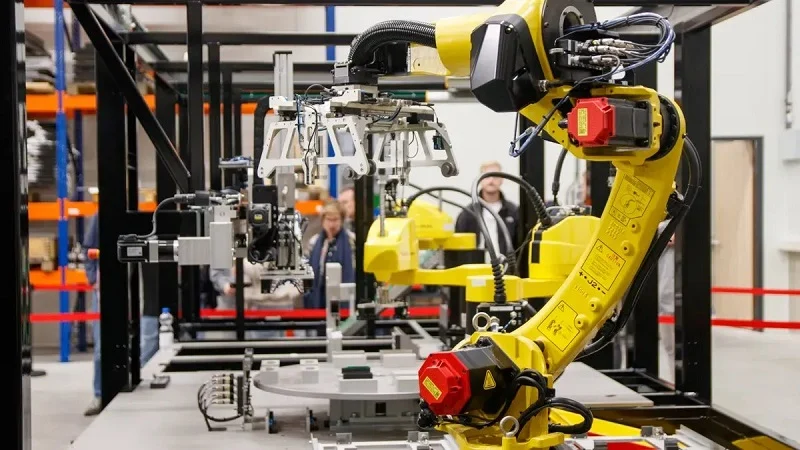
К распространенным способам изготовления деталей для роботов относятся резка, литье под давлением, обработка на станках с ЧПУ, литье и 3D-печать. Каждый метод подходит для разных задач. Ваш выбор зависит от формы детали, необходимого количества и вашего бюджета. Давайте рассмотрим основные варианты.
Обработка и резка на станках с ЧПУ
Обработка на станках с ЧПУ позволяет получать очень точные и прочные детали. Она подходит как для металлов, так и для пластика. Для изготовления деталей прототипов роботов с искусственным интеллектом этот метод часто используется в первую очередь.
3-осевая и 5-осевая обработка
Трехосевые станки режут только в одном направлении. Пятиосевые станки перемещают инструмент и деталь одновременно. Это дополнительное движение действительно важно для сложных форм.
Пятиосевая обработка оптимальна, когда деталь имеет наклонные поверхности, глубокие выемки или отверстия, направленные в разные стороны. Корпуса шарниров роботов имеют боковые отверстия, отверстия для подшипников и опорные поверхности. Эти элементы следует планировать одновременно. При изготовлении прецизионных отверстий на верхней, боковой и наклонных поверхностях каждое переворачивание детали добавляет небольшие погрешности. Эти погрешности могут быть больше, чем обычная точность станка. Пятиосевая обработка обеспечивает стабильную установку всех элементов.
Рассмотрим полые корпуса роботизированных шарниров. Они имеют резьбовые отверстия по внешнему краю и монтажные выступы на изогнутых поверхностях. Для работы по трем осям требуется от четырех до шести ручных перезажимов. Это приводит к смещению внутренних отверстий подшипников относительно внешних поверхностей двигателя. Показатель успешности с первого раза при работе по трем осям составляет всего 59%. При работе по пяти осям с одной настройкой он возрастает до 96%.
| Частичная ситуация | Рекомендуемая оценка | Причина |
| Боковые отверстия на цилиндрической детали | 4 оси | Уменьшает необходимость ручного переворачивания и перестановки нулевой точки. |
| Стандартные многогранные отверстия | 4-осевой или 3+2 | Обеспечивает баланс между стоимостью и стабильностью настройки. |
| Наклонные поверхности крепления датчика | 5 оси | Уменьшает количество смен приспособлений и помех от инструментов. |
| Легкие рамы для роботов | 5 оси | Улучшает доступ инструмента к карманам и ребрам. |
| Тонкостенные многосторонние кронштейны | 5-осевая обработка с поэтапным выполнением операций | Помогает контролировать смещение зажима и базовой точки. |
| Детали для мелкосерийного производства с высокой точностью воспроизведения. | 5-осевая оценка | Процесс обработки первого образца можно повторить для всей партии. |
Подача, скорость и выбор инструмента
Подача и скорость зависят от обрабатываемого материала. Алюминий быстро обрабатывается при высоких скоростях вращения шпинделя. Для титана требуются более низкие скорости и больше охлаждающей жидкости. Выбор инструмента также имеет значение. Твердосплавные инструменты справляются с большинством задач. Инструменты с алмазным покрытием лучше подходят для обработки грубых композитных материалов. Партнер по индивидуальному производству, такой как NOBLE, может помочь вам установить эти параметры для вашего конкретного проекта.
Изготовление изделий из листового металла для робототехники
Листовой металл — это быстрый способ изготовления каркасов и корпусов. Производство робототехники часто начинается именно здесь, с изготовления шасси.
Лазерная резка, гибка и сварка
Лазерная резка позволяет создавать плоские заготовки с ровными краями. Изгиб формирует трехмерную форму. Сварка соединяет детали между собой. Эта последовательность хорошо подходит для кронштейнов, креплений и опорных плит. Каждый этап повышает ценность изделия без высоких затрат на оснастку.
Изготовление рам и шасси
Шасси мобильных роботов должны быть жесткими, но не тяжелыми. Листовой металл обеспечивает и то, и другое. Можно добавлять ребра жесткости и усиливающие элементы в местах с высокой нагрузкой. Вырезы позволяют удалить материал там, где он не нужен. Такой подход позволяет сохранить легкость и жесткость роботизированных систем.
Литье под давлением, отливка и 3D-печать
Эти три метода охватывают все этапы — от создания отдельных прототипов до полномасштабного серийного производства.
Литье под давлением для изготовления оболочек и кожухов
Литье под давлением позволяет изготавливать корпуса, чехлы, перчатки и внешние детали робота. Оно снижает вес, защищает внутренние детали и придает роботу его внешний вид. ABS-пластик — распространенный выбор. Рекомендуемая толщина стенок для ABS-пластика составляет от 1.14 до 3.56 мм. Стенки тоньше 1 мм трудно равномерно заполнить. Изготовление пресс-формы изначально обходится дороже, но стоимость одной детали быстро снижается при массовом производстве.
Литье из полиуретана и производство мостовидных протезов
Литье из полиуретана заполняет пробел между прототипом и серийным производством. Силиконовые формы служат для изготовления от 10 до 100 деталей. Вы получаете детали, которые по ощущениям не уступают литым, без затрат на сложную оснастку. Этот промежуточный этап производства позволяет проверить соответствие размеров и функциональность перед покупкой стальных форм.
FDM, SLA и SLS для сложных геометрических форм
3D-печать изменила подход к созданию человекоподобных роботов. Она позволяет создавать сложные формы и быстро прототипировать, чего не могут обеспечить старые методы. FDM-печать хороша для быстрого создания макетов. SLA-печать обеспечивает гладкие поверхности для визуальных моделей. SLS-печать позволяет создавать прочные нейлоновые детали без опорных конструкций.
Для SLS и MJF следует рассчитывать на точность размеров около ±0.3%. После этого необходимо обработать или рассверлить любое отверстие для подшипника. Детали из нейлона PA12, изготовленные методом SLS, имеют шероховатую поверхность, которую необходимо герметизировать. Паровое сглаживание улучшает качество поверхности на этапе серийного производства. Решения TPM3D для SLS обеспечивают точность около ±0.2 мм на 100 мм. Это обеспечивает точную посадку для прототипов концевых захватов.
Каждый из этих производственных процессов для деталей прототипов роботов с искусственным интеллектом имеет свое место. Выбирайте, исходя из формы, количества и требований к производительности ваших деталей.
Применение деталей прототипов роботов с искусственным интеллектом
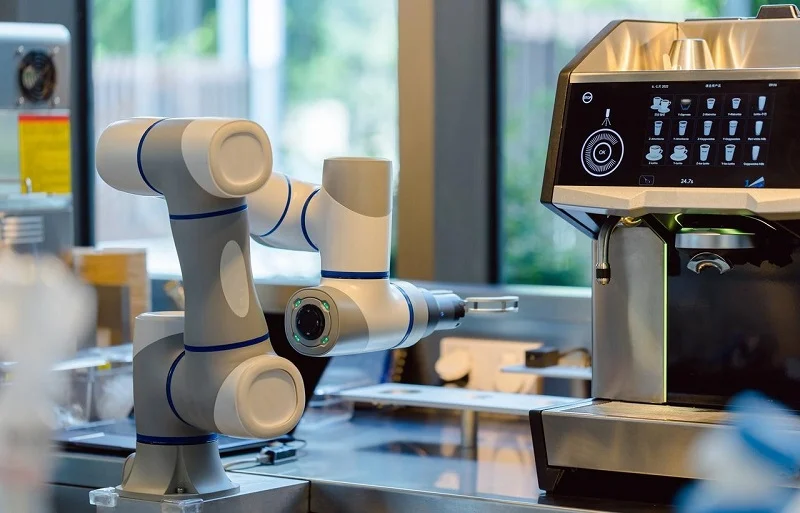
Реальный выбор материалов и способов воплощения деталей в реальных конструкциях. Вот три распространенных варианта использования и причины их применения.
Прототип человекоподобной роботизированной руки
Плечевой сустав удерживает всю руку. Он должен двигаться без люфта. В реальном прототипе заказчик потребовал допуск ±0.01 мм. Высокоточная обработка на станках с ЧПУ позволила обеспечить этот допуск для каждого подшипникового узла и крепления двигателя.
Здесь помогают правила проектирования для производства. Отверстия для подшипников имеют допуск H7 с плотной округлостью. Минимальная толщина стенки составляет 1.8 мм. Внутренние углы имеют допуск не менее 1.5 мм. Подрезы позволяют использовать 5-осевые инструменты. Отсутствуют закрытые пазы. Усиленные выступы удерживают резьбовые отверстия. Зажимные выступы обеспечивают устойчивость детали. Каждый край имеет небольшую фаску. Эти правила полезны как для подшипниковых систем, так и для корпусов шарниров. Такой подход к проектированию для производства обеспечивает высокую производительность роботизированных систем с самого начала. Правильный выбор деталей означает, что прототип работает с первой попытки.
Шасси мобильных роботов и крепления для датчиков
Листовой алюминий 5052-H32 — распространенный выбор. Он легко гнется и устойчив к коррозии. Более толстые панели обеспечивают необходимую жесткость. Вырезы позволяют снизить вес в других местах. Для крепления датчиков используется алюминий 6061-T6 для повышения точности. Общая стоимость остается низкой, поскольку инструменты для обработки листового металла дешевы. Это подходит для нестандартных роботизированных систем, требующих быстрой модификации. Другие области применения включают небольшие роботы-доставщики и складские платформы.
Прототипы концевого захвата и манипулятора
Нейлон, полученный методом SLS, прочен для своего веса. Он выдерживает миллионы циклов печати. Печать осуществляется без использования поддерживающих элементов. Неспеченный порошок удерживает деталь во время печати. Это позволяет создавать внутренние каналы и решетчатые формы для снижения веса.
Гибкие механизмы — ключевое применение данной технологии. Эти шарниры изгибаются вокруг объектов без дополнительных двигателей. Механизмы с недостаточным приводом используют меньшее количество двигателей для большего числа шарниров. Это позволяет экономить вес и деньги. Возможно создание форм, вдохновленных биологией, например, человеческих пальцев. Для важных точек крепления используются обработанные металлические вставки, обеспечивающие необходимую точность. Это сочетание лучших качеств обоих подходов. Инженеры-робототехники ценят эту гибкость при создании высокоточных деталей на заказ в новых конструкциях.
Эти примеры из реальной жизни демонстрируют, как теория встречается с практикой в различных роботизированных системах.
Будущие тенденции в разработке прототипов роботов с искусственным интеллектом.
Гибридная и многокомпонентная печать
В современных гибридных станках сочетаются аддитивные и субтрактивные методы в одной установке. Они печатают черновую форму, а затем фрезеруют её до окончательных размеров. Это экономит время при работе со сложными формами. Многокомпонентная печать выводит возможности на новый уровень. В одной сборке можно смешивать твердые пластмассы с гибкими деталями. Проводящие пути встраиваются непосредственно в корпуса. Также начинают использоваться интеллектуальные материалы, такие как сплавы с эффектом памяти формы. Эти достижения позволяют создавать крепления для датчиков и элементы конструкции как единое целое. Меньшее количество этапов сборки приводит к меньшему числу точек отказа. Это изменение в производстве робототехники меняет подход инженеров к проектированию.
DFM-проектирование и генеративное проектирование на основе ИИ
Теперь инструменты искусственного интеллекта помогают инженерам автоматически выбирать этапы производства. Рабочий процесс следует четкой последовательности. Инженеры начинают с постановки целей, таких как «сделать легче» или «сделать прочнее». Затем программное обеспечение создает сотни возможных вариантов конструкции. Оно тестирует каждый из них в условиях реальных нагрузок. Слабые конструкции отбрасываются. Самые прочные и легкие варианты улучшаются с учетом производственных ограничений.
Точность этих тестов постоянно улучшается. Генеративный подход к проектированию позволяет снизить вес деталей, изготовленных на станках с ЧПУ, на 20–60%. Для деталей, напечатанных на 3D-принтере, снижение веса составляет 40–80%. Более легкие роботизированные манипуляторы работают быстрее.
Реальные условия эксплуатации подтверждают эти результаты. Автомобильные захваты после оптимизации весят на 40% меньше. При этом они сохраняют ту же грузоподъемность и точность. Вакуумные захваты для производства электроники весят на 50% меньше. Оборудование для пищевой промышленности выигрывает от гладких, изогнутых поверхностей, которые легко чистятся.
В этой области лидируют различные инструменты. nTopology уменьшила прочность тормозного суппорта Ford на 30%. Siemens NX уменьшила прочность титанового кронштейна для аэрокосмической отрасли на 22%. Leo AI внедряет знания, специфичные для робототехники, непосредственно в процесс проектирования. 3D-печать позволяет создавать органичные, оптимизированные по форме конструкции, которые разрабатывают эти инструменты. Теперь системы самостоятельно предлагают сочетания материалов и технологических процессов. Разработка роботизированных систем на заказ становится быстрее и эффективнее. Инженеры теперь могут тестировать индивидуальные конструкции без проведения ручных испытаний.
Устойчивые материалы и переработка
В настоящее время в этой области выбор материалов определяется принципами устойчивого развития. Переработанные алюминиевые сплавы работают почти так же хорошо, как и новый металл, но при этом стоят дешевле. Биоразлагаемые пластмассы предлагают альтернативу пластмассам на нефтяной основе для крышек и корпусов. Эти варианты снижают вред для окружающей среды, не ухудшая при этом эксплуатационные характеристики.
Планирование на конец срока службы также имеет значение. Модульные конструкции позволяют заменять изношенные детали, а не целые узлы. Некоторые производители реализуют программы возврата металлических деталей. Эти тенденции будут усиливаться по мере ужесточения правил. Разумный выбор сегодня упрощает соблюдение правил в будущем.
Будущее выглядит многообещающе. Гибридные инструменты, методы, основанные на искусственном интеллекте, и устойчивые подходы работают вместе. Инженеры, которые внедряют эти тенденции, создают более совершенных роботов быстрее.
NOBLE: Партнер по разработке прототипов роботов с искусственным интеллектом.

NOBLE — это компания, которая работает с металлом и пластиком для изготовления деталей прототипов роботов с искусственным интеллектом. Компания помогает инженерам, которым нужны реальные детали, а не просто чертежи. Вы получаете одного партнера для механической обработки, литья и печати. Это экономит время и обеспечивает одинаковое качество каждой партии.
Обработка на станках с ЧПУ, литье под давлением и аддитивное производство.
Компания NOBLE осуществляет несколько производственных процессов в одном месте. Обработка на станках с ЧПУ позволяет работать с металлами и пластмассами с жесткими допусками. Литье под давлением обеспечивает изготовление оболочек, крышек и корпусов после утверждения конструкции. Аддитивное производство заполняет пробел в производстве сложных форм и обеспечивает быструю обработку заказов. Вы выбираете процесс, подходящий для вашей детали, а NOBLE делает все остальное.
Обработка поверхности так же важна, как и резка. Шлифовка и полировка удаляют слои и следы от инструмента, придавая деталям из ABS гладкую, глянцевую поверхность, как у деталей, обработанных механическим способом. Паровая шлифовка использует пары ацетона для частичного растворения поверхностного слоя ABS, что быстро стирает слои и создает эффект литья под давлением. Покраска и нанесение покрытия добавляют цвет, скрывают мелкие дефекты и повышают стойкость к царапинам и химическим воздействиям. Текстурирование имитирует ощущение литья под давлением, маскирует дефекты и улучшает сцепление. У каждого варианта есть свои недостатки. Паровая шлифовка может изменять размеры, поэтому перед началом производства целесообразно провести тестирование. Краски на основе растворителей могут вызывать коррозию ABS, поэтому проверка совместимости является разумной.
ИСО 9001:2015 и ИСО 13485:2016
Компания NOBLE имеет сертификаты ISO 9001:2015 и ISO 13485:2016. Первый охватывает общее управление качеством. Второй применяется к медицинским изделиям и имеет значение, когда робот соприкасается с пациентами или хирургическими инструментами. В соответствии с ISO 13485:2016, контроль проектирования и разработки регулирует каждую итерацию прототипа. Проверка конструкции подтверждает соответствие каждого компонента техническим характеристикам. Валидация конструкции подтверждает безопасную работу собранной системы в реальных условиях. Недокументированные изменения конструкции блокируются.
Управление рисками осуществляется в соответствии со стандартом ISO 14971. Перед тем как образцы деталей попадут к пациентам, их проверяют на наличие возможных дефектов, таких как загрязнение или дефекты разъемов. Идентификация и отслеживаемость устройств позволяют NOBLE восстанавливать историю продукта от сырья до дистрибуции. Если поставщик сообщает о дефекте, команда может отследить затронутые партии. Контроль закупок требует от сертифицированных поставщиков сообщать NOBLE об изменениях в производстве, влияющих на характеристики компонентов. Контроль производства и технологических процессов обеспечивает стабильность партий образцов. Внутренние аудиты и корректирующие действия замыкают цикл в случае возникновения проблем.
DFM, прототипирование, производство и окончательная сборка
Компания NOBLE не останавливается на этапе производства. Команда начинает с анализа технологичности проектирования. Они выявляют особенности, которые увеличивают стоимость или приводят к накоплению допусков. Затем они создают прототипы, запускают мелкосерийные пробные партии и масштабируют производство до полномасштабного выпуска. Окончательная сборка является частью комплекта. Вы получаете готовую подсистему, а не коробку с отдельными деталями.
Такой комплексный подход подходит для работы над индивидуальными проектами. Для изготовления нестандартного захвата могут потребоваться обработанные металлические вставки и нейлоновые пальцы, изготовленные методом SLS. Для нестандартного шасси может использоваться сочетание листового металла и формованных крышек. Компания NOBLE координирует эти этапы, чтобы детали идеально подходили друг к другу. Для инженеров, создающих нестандартные роботизированные системы, единая точка контакта значительно снижает трение. Производство на заказ наиболее эффективно, когда вся цепочка контролируется одной командой. Компания NOBLE занимает именно такую позицию.
Начните с определения ваших проектных потребностей. Выберите способ изготовления детали, исходя из ее формы и необходимого количества. Подберите материалы в соответствии с силами и окружающей средой, которым они будут подвергаться. Тщательно продумайте компромиссы во всей системе. Прототипы деталей для роботов с искусственным интеллектом работают лучше всего, когда производство и проектирование рассматриваются как единый непрерывный процесс. Проверьте прочность, вес, точность и стоимость для вашего роботизированного проекта. Для создания роботизированных систем на заказ необходимо такое предварительное обдумывание процессов. Гибридные инструменты и методы, основанные на искусственном интеллекте, повышают точность в каждой системе. Эти тенденции упрощают прототипирование в будущем. Они позволяют быстрее устранять ошибки и проверять сложные идеи с меньшим количеством попыток. Более быстрые циклы приводят к созданию лучших роботов и снижению затрат. Это улучшает весь процесс. Обратитесь в NOBLE для вашего следующего проекта по созданию прототипа робота с искусственным интеллектом.
Часто задаваемые вопросы о деталях прототипа робота с искусственным интеллектом
Как выбрать подходящий материал для прототипа моего робота?
Начните с определения задачи, которую должна выполнять деталь. Для несущих деталей требуются такие металлы, как алюминий или сталь. Крышки и оболочки хорошо подходят для пластика. Также проверьте условия эксплуатации. В условиях высоких температур или воздействия химических веществ необходимы полиэфирэфиркетона (PEEK) или титан. Подберите материал в соответствии с нагрузками и условиями, которым он будет подвергаться.
В каких случаях следует отдавать предпочтение 5-осевой обработке перед 3-осевой?
Выбирайте 5-осевую обработку, если ваша деталь имеет наклонные поверхности, глубокие выемки или отверстия, направленные в разные стороны. Корпуса шарниров роботов часто требуют такой обработки. Одна настройка обеспечивает выравнивание всех элементов. Показатель успешности с первого раза возрастает с 59% до 96% по сравнению с использованием нескольких 3-осевых настроек.
Какой допуск следует указать для посадочных мест подшипников?
Для подшипниковых седел обычно требуются допуски в пределах ±0.01–±0.05 мм. Но не следует затягивать допуски на каждой поверхности. Переход от 0.5 мм к 0.02 мм удваивает стоимость. Переход к 0.01 мм утраивает ее. Затягивайте допуски только там, где этого требует функциональность.
Достаточно ли хороша 3D-печать для создания функциональных деталей для роботов?
Да, подходит для многих применений. Нейлон, полученный методом SLS, выдерживает миллионы циклов и отлично подходит для захватных пальцев. Он печатается без поддержек, поэтому возможны внутренние каналы и решетчатые формы. Для критически важных точек крепления добавьте обработанные металлические вставки для повышения точности. Такое сочетание дает лучшие результаты от обоих методов.
Сколько деталей можно изготовить методом литья из полиуретана?
Силиконовые формы рассчитаны на изготовление от 10 до 100 деталей. Такой промежуточный этап производства позволяет проверить соответствие размеров и функциональность перед покупкой стальных форм. Он заполняет пробел между изготовлением единичного прототипа и полномасштабным литьем под давлением. Вы получаете детали, которые по ощущениям не уступают литым, но без необходимости вкладывать средства в оснастку.
В чём разница между бюджетированием прототипа и бюджетированием серийного производства?
Изготовление одного прототипа обходится дороже в расчете на единицу продукции. При увеличении объема производства один и тот же компонент становится дешевле. Обработка на станках с ЧПУ обеспечивает точность без затрат на оснастку для проведения ранних испытаний. При крупносерийном производстве используется литье под давлением, что позволяет снизить себестоимость единицы продукции. Планируйте свой бюджет, исходя из ожидаемого объема производства.
Можно ли использовать ABS-пластик для деталей роботов, расположенных рядом с двигателями?
Нет. ABS и PLA плохо переносят высокие температуры. Держите их подальше от двигателей и горячих поверхностей. Для таких мест используйте PEEK. Он выдерживает непрерывную нагрев до 260°C. POM также подходит для шестерен и подшипников, обеспечивая низкое трение и хорошую стабильность размеров.
Почему углеродное волокно подходит для роботизированных манипуляторов?
Углеродные композиты (CFRP) обладают превосходным соотношением прочности и веса. Ламинат из углеродного волокна T700S весит 1.55 г/см³ против 2.70 г/см³ у алюминия. Это примерно на 43% меньше. Каждый грамм, сброшенный с соединения, уменьшает инерцию, крутящий момент привода и энергопотребление. Это очень важно в робототехнике, где скорость и эффективность имеют первостепенное значение.






