
Introducere
O piesă poate fi perfectă în ceea ce privește dimensiunile de pe imprimare, dar tot ar putea fi inutilă. Diferența dintre succes și eșec constă adesea în finisajul suprafeței. Dacă nu o finisezi corect, o componentă bună poate ajunge să fie inutilă.
Defectele pot ajunge să vă coste în trei moduri diferite. În primul rând, petreceți timp suplimentar cu operațiuni secundare, cum ar fi șlefuirea, lustruirea și refacerea pieselor. În al doilea rând, pierdeți bani din cauza ratelor de rebut atunci când piesele nu pot fi recuperate. În al treilea rând, o suprafață proastă poate ascunde probleme mai mari. Creează puncte slabe unde încep fisurile. Piesele se defectează mai repede.
Acest ghid vă va arăta cele mai frecvente defecte de suprafață. Veți învăța ce le cauzează, cum să le identificați și, cel mai important, cum să le remediați. Ideea este destul de simplă: mai puține deșeuri și mai multă fiabilitate.
Ce sunt defectele de suprafață în frezare CNC?
Pentru a remedia un defect de suprafață, este mai întâi necesar să înțelegeți la ce vă uitați. Aici sunt implicați doi termeni importanți.
Topografia suprafeței este, în esență, forma suprafeței. Există suișuri și coborâșuri. Textura este ceea ce poți vedea și simți. Integritatea suprafeței este mai profundă. Aici, factorul important îl reprezintă proprietățile fizice, cum ar fi modificările de duritate, microfisurile și tensiunile reziduale. O piesă poate părea netedă, dar ar putea exista daune ascunse dedesubt.
Defectele de suprafață sunt, în esență, doar abateri. Suprafața nu este chiar potrivită pentru imprimare. Acest lucru se poate datora unei geometrii incorecte, cum ar fi o crăpătură, o ruptură sau o creastă. Alternativ, ar putea exista un defect fizic, cum ar fi arsuri, crăpături sau blocarea de resturi în piesă. În orice caz, piesa este deteriorată.
Cum le identificați? Există două modalități de a proceda. Primul pas este verificarea vizuală. Un mecanic experimentat va detecta imediat orice problemă. Pentru o lucrare mai precisă, utilizați un profilometru. Acest instrument trage un stilou pe suprafață și oferă date numerice. Ra măsoară rugozitatea medie. Rz analizează înălțimea maximă a vârfurilor și văilor. Împreună, acestea vă spun dacă finisajul îndeplinește specificațiile cerute.
Cele 5 cauze principale ale frezării suprafeței defecte
Iată un cadru care vă va ajuta să diagnosticați sistematic defectele de suprafață. Atunci când observați un finisaj slab, verificați următoarele cinci domenii în ordine: sculele, parametrii de așchiere, rigiditatea mașinii, materialul și programul CAM. Una dintre acestea este aproape întotdeauna cauza.
1. Defecte legate de scule
Instrumentul de tăiere este primul tău suspect. Acesta atinge direct piesa.
- Urme de chatter arată ca un model de tablă de spălat pe suprafață. Acestea sunt cauzate de rezonanță armonică. Aceasta se întâmplă atunci când scula vibrează pe piesă în loc să taie curat. Cea mai frecventă cauză este depășirea excesivă a sculei. O regulă generală bună este să mențineți raportul lungime-diametru sub 4:1. Orice este mai lung de atât și vă așteptați la probleme.
- Margine acumulată se întâmplă cu aluminiul și alte materiale lipicioase. Așchii mici se sudează de vârful sculei sub presiune și căldură. Acest material sudat rupe apoi suprafața în loc să o taie. Rezultatul este un finisaj rugos, rupt.
- huruit formareApar bavuri la marginile piesei. O bavură de intrare se formează acolo unde intră scula. O bavură de ieșire se formează acolo unde iese scula. Ambele sunt semne ale unei scule tocite sau ale unui unghi de avans incorect. O sculă ascuțită cu geometria corectă taie materialul curat. O sculă tocită împinge materialul într-o parte, creând o muchie ridicată.
- Instrument purta este graduală, dar distructivă. O unealtă uzată nu mai taie și începe să frece. Acest lucru generează căldură și lasă un finisaj neuniform, lustruit. Verificați-vă uneltele în mod regulat. Când se duc, totul dispare odată cu ele.
2. Defecte de proces și parametri
Numerele pe care le introduci în mașină controlează totul.
Luați în considerare triunghiul vitezelor și avansurilor. Există trei variabile: viteza axului, avansul pe dinte și adâncimea de așchiere. Acestea trebuie echilibrate. Dacă modificați una, trebuie să le ajustați pe celelalte.
- Daune termice se manifestă prin urme de arsură pe piesă. Acest lucru se întâmplă atunci când se utilizează o viteză mare a axului cu o viteză de avans mică. Scula se oprește într-o singură zonă, provocând frecare și arzând materialul. Soluția este de a crește viteza de avans și de a permite sculei să se miște.
- Apartamente întărire este un risc în cazul oțelurilor inoxidabile și a unor aliaje exotice. Dacă viteza de avans este prea mică, scula se va freca de material în loc să îl taie. Aceasta produce o ecruisare a unui strat subțire de material prin frecare. Următoarea trecere trebuie apoi să taie material călit. Sculele se uzează mai repede, iar finisajele se deteriorează. Soluția este menținerea unei încărcături suficiente de așchii. Trebuie să tăiați, nu să frecați.
3. Defecte ale mașinilor și ale elementelor de prindere
- Backlash se referă la înclinarea șuruburilor de acționare ale mașinii. Când scula își schimbă direcția, acest spațiu se închide, lăsând în urmă un defect de suprafață. Acest lucru este vizibil acolo unde se întâlnesc două trasee ale sculei, ca o linie mică sau un pas care nu ar trebui să fie acolo. Acest lucru este cel mai vizibil la mașinile vechi. Soluția este întreținerea adecvată sau compensarea software.
- O eroare de tramvai apare atunci când capul axului nu este perfect perpendicular pe masă. Pe suprafețele frezate frontal, apare un model în trepte. Acest lucru se datorează faptului că scula așează mai adânc pe o parte a rotației sale decât pe cealaltă. Verificați ghidajul cu un indicator. Reglați capul până când este perfect perpendicular.
- Vibrație bucle Începeți cu o clemă slăbită sau o fixare slabă. Această mișcare minusculă este amplificată de forțele de tăiere. Întregul montaj începe să se miște. Piesa prezintă vibrații, dar nu este vina sculei. Verificați mai întâi clemele.
4. Defecte materiale
- Incluziuni și porozitate: Defecte provenite din materia primă (piese turnate). Uneori, problema nu este modul în care ai tăiat. Ci ceea ce ai folosit pentru început.
- Incluziuni și porozitate provin din materia primă. Piesele turnate sunt de obicei vinovate. Prelucrați printr-o suprafață curată și atingeți un gol sau un punct dur. Scula sare, finisajul se rupe și piesa este rebutată. Inspectați materia primă înainte de tăiere.
- Cleios materiale, precum oțelul cu conținut scăzut de carbon sau aluminiul pur, nu se rup ușor. Se rup și se întind. Materialul se lipește de sine și de sculă. Aveți nevoie de muchii ascuțite și de geometria potrivită pentru a le manevra. Canalele lustruite ajută. La fel și vitezele mai mari.
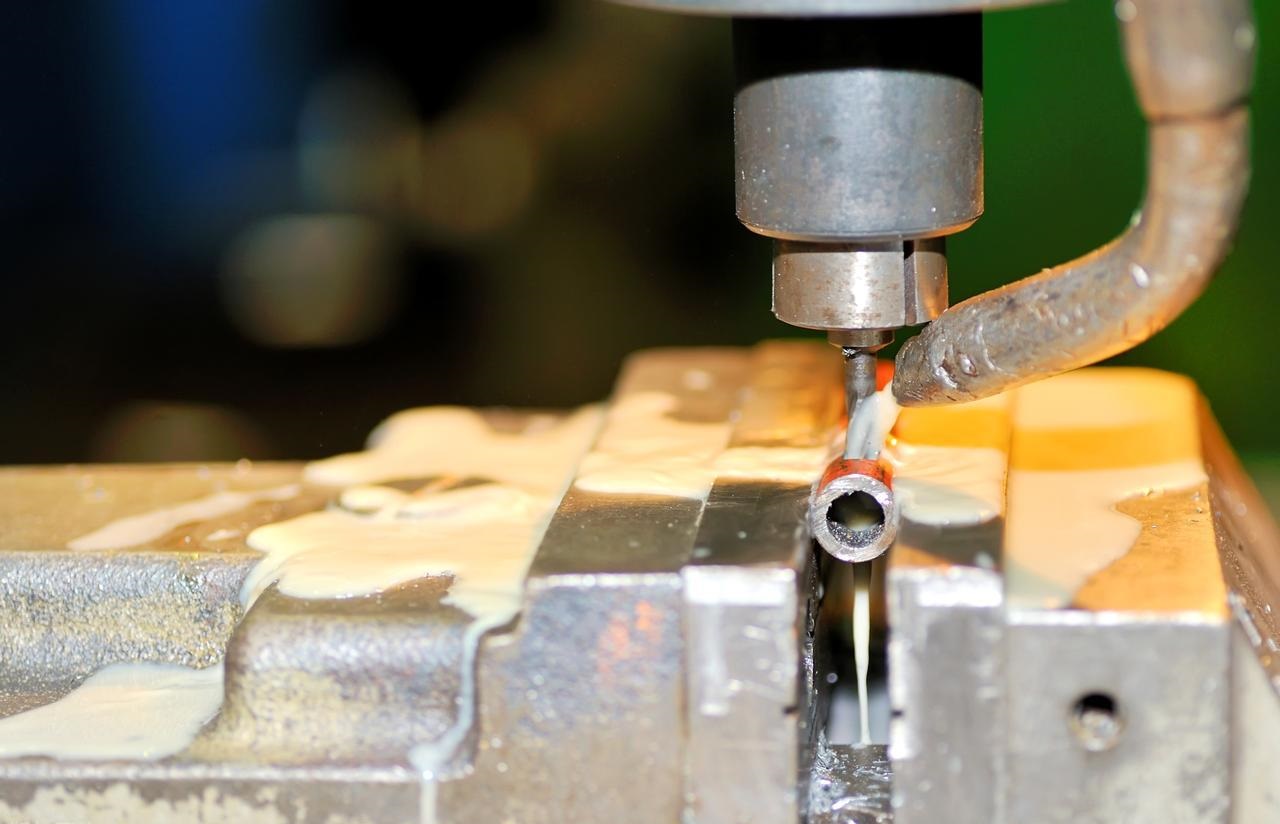
5. Defecte CAM și ale traiectoriei sculei
Codul pe care îl generați poate cauza probleme chiar înainte ca mașina să ruleze.
- Înălțimea scoicii se referă la vârful natural lăsat de o freză cu bile. Distanța dintre treceri controlează înălțimea acestor creste. Dacă trecerea este prea largă, suprafața va fi rugoasă. Dacă este prea îngustă, pierdeți timp. Software-ul CAM calculează acest lucru. Aveți încredere în el, dar verificați.
- Marcaje de oprire arată ca niște arsuri circulare. Acest lucru se întâmplă atunci când scula se oprește într-un punct, de obicei în timpul unei schimbări de direcție, și freacă în timp ce este staționară. Se acumulează căldură, iar suprafața se decolorează sau se deformează. Când programați, evitați opririle inutile pe suprafețele critice.
- Colțuri ascuțite pe o traiectorie a sculei pot cauza probleme. Mașina trebuie să își schimbe direcția instantaneu. Servomotoarele smucesc. Mișcarea devine neuniformă. Acest lucru lasă o urmă. Folosiți colțuri rotunjite în traiectoriile sculei. Permiteți mașinii să se miște în timpul virajelor, în loc să se oprească și să pornească.
Costurile ascunse: Ce probleme pot cauza defectele de suprafață?
Un final prost nu este doar urât. Te costă în moduri care apar mai târziu. Trecerea de la „cum arată” la „de ce contează” este locul unde se pierd bani adevărați.
Integritate mecanică: factorul de oboseală
Gândește-te la ruperea unei foi de hârtie. O margine curată se rupe drept. Hârtia cu o mică crestătură se rupe exact la acea crestătură de fiecare dată. Defectele de suprafață funcționează în același mod. Fiecare zgârietură și crăpătură acționează ca un concentrator de stres. Sunt locuri unde forțele se acumulează.
Sub sarcină ciclică — piese care se mișcă, motoare care funcționează și mașini care au cicluri de funcționare — acea mică zgârietură se poate transforma într-o fisură. Fisura crește cu fiecare ciclu. În cele din urmă, piesa cedează. Se rupe când te aștepți mai puțin. Aceasta este cedarea prin oboseală. Începe la suprafață.
Defecțiuni funcționale: etanșări și mișcare
Garniturile și inelele O sunt pretențioase în ceea ce privește finisajul. Acestea necesită o gamă specifică. Dacă este prea rugoasă, garnitura nu poate închide golurile. Acest lucru duce la scurgeri. Fluidul se scurge, presiunea scade și sistemele se defectează. Dacă este prea netedă, garnitura nu are nimic de prins. Se rostogolește, se răsucește și se defectează. Finisajul suprafeței trebuie să fie perfect.
Piesele în mișcare creează o altă problemă. Suprafețele rugoase creează frecare. Frecarea creează căldură. Căldura uzează componentele mai repede. Un arbore care ar trebui să se rotească liber începe să se blocheze. Un rulment care ar trebui să alunece începe să se șlefuiască. Piesa se uzează din cauza defectului de finisare.
Defecțiune chimică: Coroziune
Atât oțelul inoxidabil, cât și aluminiul au nevoie de un strat subțire de oxid. Acest strat este invizibil. Se formează în mod natural și protejează metalul de dedesubt. Cu toate acestea, un defect de suprafață poate rupe acest strat. Acum, metalul gol este expus.
Umiditatea o găsește. La fel și substanțele chimice. Coroziunea începe în acea groapă mică și se răspândește. Se răspândește sub suprafață, departe de vedere. Până când o observi, paguba este deja făcută. Chiar și o singură zgârietură poate face ca o piesă perfectă să putrezească.
Respingerea Adunării
Uneori, problema este imediată. Încerci să asamblezi piese, dar acestea nu se potrivesc. O potrivire cu interferență necesită o suprafață controlată. Dacă vârfurile sunt prea mari, arborele se blochează pe jumătate în rulment. Nu se va așeza. Nu se va mișca. Linia de asamblare se oprește. Acest lucru depășește simplele defecte de suprafață.
Și uneori este vorba doar de aspect. Produsele de larg consum și piesele auto au nevoie de atractivitate vizuală. O suprafață rugoasă pe o garnitură de bord sau pe o carcasă de telefon este respinsă. Clientul o vede. O returnează. Le spune și altora. Defectele estetice tot vă costă comenzile.
Fiecare defect este o povară. Unele defecte de suprafață apar săptămâna viitoare. Altele anul viitor. Dar toate cedează în cele din urmă.
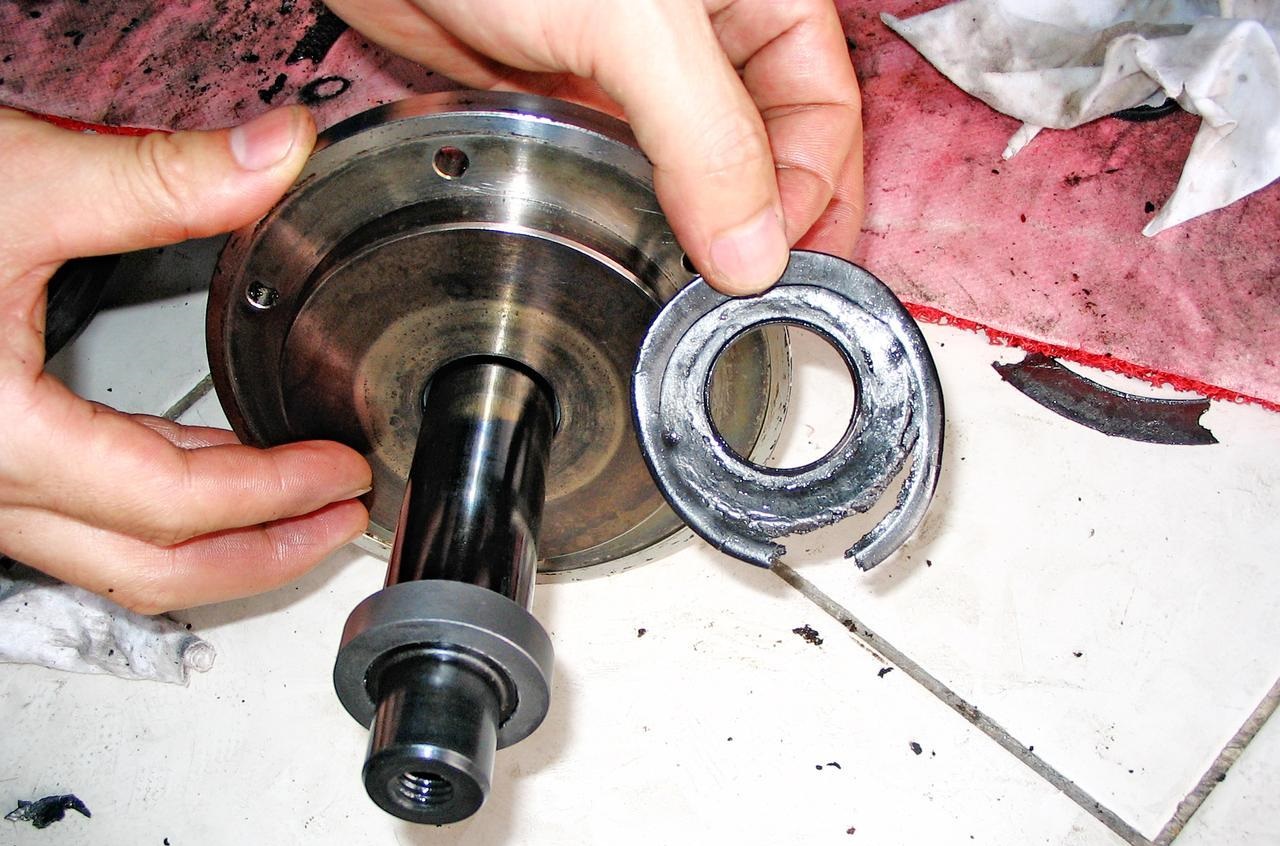
Cum să remediați și să preveniți defectele de suprafață?
Iată partea practică. Vedeți defectul de suprafață. Acum remediați-l. Parcurgeți această listă în ordine.
„Prima listă de verificare”
Începeți de aici înainte să schimbați orice altceva.
- Verificați ascuțimea sculei. O unealtă tocită poate strica finisajele. Înlocuiți-o dacă este necesar. Vedeți dacă problema dispare.
- Verificați bătaia excesivă a sculei. Rotiți unealta și măsurați oscilația la vârf. Valoarea totală a indicatorului ar trebui să fie sub 0.0005 inci. Dacă este mai mare decât aceasta, înseamnă că suportul este murdar sau penseta este uzată.
- Verificați dacă există dispozitive de fixare slăbite. Prinde piesa. Împinge-o. Se mișcă? Strânge totul. O configurație rigidă rezolvă jumătate din problemele de finisare.
Strategii de optimizare
Pentru vibrații: Reduceți mai întâi depășirea sculei. Dacă nu puteți, creșteți viteza de avans. O încărcătură mai mare cu așchii amortizează vibrațiile. Unele mașini au variații ale vitezei axului. Porniți-l. Acesta întrerupe rezonanța armonică.
Pentru bavuri: Folosiți o unealtă ascuțită. Acest lucru este obligatoriu. Schimbați direcția traiectoriei sculei. Frezarea ascendentă reduce bavurile la majoritatea materialelor. Adăugați o sculă de teșire la program. Rupeți acele muchii înainte ca acestea să devină probleme.
Pentru finisaje slabe: Măriți viteza axului, dacă este posibil. Reduceți avansul per dinte. Cea mai bună soluție este o plăcuță rasitoare. Are o geometrie specială care aplatizează suprafața dintr-o singură trecere. Merită fiecare bănuț pentru lucrarea finită.
Pentru probleme legate de căldură: Verificați lichidul de răcire. Este concentrația corectă? Dacă este prea slab, nu se va răci corespunzător. Dacă este prea puternic, nu va lubrifia. Verificați presiunea la vârful sculei. Aveți nevoie de un flux de lichid de răcire acolo unde are loc tăierea, nu doar peste tot.
Rolul software-ului CAM
Alegerile tale de programare contează la fel de mult ca setările mașinii tale.
Folosiți frezarea trohoidală. Compensarea adaptivă menține angrenarea radială redusă și constantă. Scula nu efectuează niciodată o tăietură pe toată lățimea. O angrenare mai mică înseamnă mai puțină căldură și mai puțină deviere. Urmează un finisaj mai bun.
Neteziți colțurile. Schimbările bruște de direcție în traiectoria sculei zdruncinează mașina. Zdruncinările lasă urme. Folosiți colțuri cu rază în CAM. Lăsați scula să se miște în jurul strunjelor. Mișcările de intrare și ieșire ar trebui să fie arcuri, nu pătrunderi drepte.
Mașina urmează ce îi spui. Spune-i să se miște lin și se va mișca. Spune-i să se miște brusc și suprafața ta va arăta orice ezitare.
Concluzie
Un finisaj de suprafață nu este doar pentru decor. Este o specificație de performanță. Tratați-l ca atare.
Fiecare urmă de pe o piesă spune o poveste. De exemplu, urmele de vibrații înseamnă că configurația dumneavoastră nu are rigiditate. Bavurile înseamnă că unealta dumneavoastră este tocită. Rupturile înseamnă că vitezele sunt incorecte. Suprafața este netedă. Dezvăluie exact ce funcționează și ce este defect.
Piesele se defectează la suprafață. Acolo încep crăpăturile. Acolo începe coroziunea. Acolo se produc scurgeri. Dacă ignori finisajul, ignori viitorul piesei. O suprafață netedă nu este doar atractivă. Este și mai rezistentă. Durează mai mult. Funcționează conform designului.
Când întâlniți o mașină cu o piesă cu defecte la suprafață, parcurgeți în minte lista de verificare. Verificați mai întâi scula. Este ascuțită și funcționează corect? Apoi, verificați viteza. Este echilibrul corect între RPM și avans? În al treilea rând, verificați rigiditatea. Este ceva slăbit? În cele din urmă, verificați traiectoria. Are sens mișcarea CAM?
Instrument, viteză, rigiditate, traiectorie. Una dintre acestea este greșită. Găsește-o, repară-o și fă următoarea piesă corect.
De ce să alegeți NOBLE pentru Frezare CNC de precizie?
Tocmai ai citit despre tot ce poate merge prost la o suprafață. Zgârieturi, bavuri, rupturi, daune provocate de căldură. Cunoașterea problemei e un lucru. A avea un partener care o previne e cu totul altceva.
Excelență în inginerie, livrată
NOBLE este un partener de producție de precizie, construit pe eliminarea exactă a acelor defecte de suprafață. Nu tratăm finisajul suprafeței ca pe o idee ulterioară. Îl tratăm ca pe o specificație de bază.
Misiunea noastră este simplă. Nu doar prelucrăm piese mecanic. Construim cu încredere. Fiecare componentă care părăsește atelierul nostru îndeplinește standarde riguroase de formă, potrivire și funcționalitate. Suprafața spune povestea. Ne asigurăm că este cea potrivită.
Capabilitățile noastre de bază
Frezare și strunjire CNC avansată . Flota noastră operează centre de prelucrare multiaxe. Geometriile complexe nu ne sperie. Toleranțele strânse sunt o rutină. Avem fierul necesar pentru a menține rigiditatea și comenzile necesare pentru a oferi precizie.
Expertiză în finisarea suprafețelor . Atingem constant obiectivele. Lucrări standard la 3.2 µm Ra. Finisaje oglindite sub 0.4 µm Ra atunci când aplicația dumneavoastră o cere. Știm ce viteze, ce unelte și ce traiectorii oferă aceste rezultate.
Versatilitatea materialelor. Materialele problematice sunt specialitatea noastră. Aluminiu 6061 care se întărește? Ne ocupăm de el. Oțel inoxidabil 304 și 316 care se întăresc prin prelucrare? Cunoaștem materiile prime. Titan care arde? Avem strategia de răcire. Materiale plastice inginerești care se mișcă? Le reparăm corect. Dacă sunt predispuse la defecte de suprafață, le-am rezolvat deja.
Procesul nostru de asigurare a calității
Protocoale de inspecție. Nu ghicim. Măsurăm. Mașinile de măsurat în masă (CMM) verifică fiecare dimensiune critică. Rugozoarele suprafeței verifică finisajul. Defectele sunt detectate aici, nu pe linia de asamblare.
Controlul procesului. Prevenirea este mai bună decât inspecția. Optimizăm vitezele, avansurile și traiectoriile sculelor înainte ca prima așchie să cadă. Vibrațiile sunt eliminate prin proiectare. Bavurile sunt eliminate prin proiectare. Mașina funcționează de la început.
Mașiniști experimentați. Software-ul ajută. Mașinile taie. Dar oamenii rezolvă problemele. Echipa noastră are anii necesari pentru a examina o piesă, a auzi o tăietură și a ști ce trebuie schimbat. Ei depanează în timp real. Perfecționează procesul. Această abilitate este ceva ce nicio mașină nu poate înlocui.
Când finisajul suprafeței contează, când defectele nu mai sunt o opțiune, atunci apelați la NOBLE. Noi construim încredere în fiecare piesă.
FAQ
Care este diferența dintre Ra și Rz?
Ra este rugozitatea medie pe o lungime măsurată. Aceasta netezește vârfurile și văile într-un singur număr. Gândiți-vă la aceasta ca la textura generală. Rz analizează extremele. Măsoară diferența medie de înălțime dintre cele mai înalte cinci vârfuri și cele mai joase cinci văi. Ra vă spune cum se simte cea mai mare parte a suprafeței. Rz vă spune despre defectele care ar putea cauza scurgeri de etanșare sau fisuri de stres.
Se poate suda o suprafață cu finisaj prost?
Poți suda peste ea. Dar nu ar trebui. O suprafață contaminată sau rugoasă captează uleiuri, oxizi și resturi. Sudați peste asta și veți obține porozitate, lipsă de fuziune sau puncte slabe. Soluția este să prelucrați sau să șlefuiți mai întâi suprafața defectă. Începeți cu un material curat și solid. Apoi sudați.
De ce arată piesa mea de aluminiu „cleioasă”?
Aluminiul este moale și lipicios. Când scula se tocește, nu mai forfecează materialul și începe să îl împingă. Această împingere întinde suprafața în loc să taie curat. Se observă rupturi, muchii îndesate și un aspect general lipicios. Soluția este o sculă mai ascuțită, viteze de prelucrare a suprafeței mai mari și o bună evacuare a așchiilor. Uneori, o canelură lustruită ajută. Aluminiul trebuie tăiat, nu frecat.
Câtă consolă este prea mare pentru o freză frontală?
Regula generală este 4:1. Lungime/diametru. O sculă de jumătate de inch nu trebuie să iasă mai mult de cinci centimetri din suport. Dacă împingeți peste această valoare, veți primi vibrații, devieri și scule rupte. Pentru trecerile de finisare, păstrați-o și mai scurtă. Fiecare milimetru de consolă dincolo de raportul 4:1 vă multiplică problemele.
Ce finisaj de suprafață poate garanta NOBLE pentru piesele prelucrate?
Oferim rezultate consistente pe o gamă largă de produse. Producția standard menține o grosime de 3.2 µm Ra fără efort suplimentar. Când designul dumneavoastră necesită mai mult, atingem în mod curent o grosime de 1.6 µm Ra. Pentru aplicații critice, cum ar fi suprafețele de etanșare sau componentele cosmetice, obținem finisaje oglindite sub 0.4 µm Ra. Echipa noastră CMM și testere de rugozitate a suprafețelor verifică fiecare afirmație. Spuneți-ne de ce aveți nevoie. Vom atinge valoarea dorită.






