
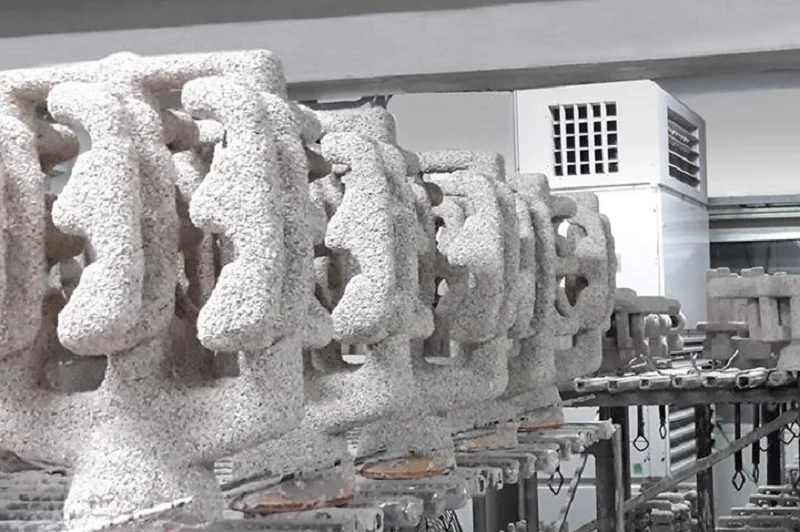
Introducere
Dacă se alege procesul greșit, piesa va fi casată. Acest lucru nu se datorează neapărat unui defect de proiectare, ci mai degrabă faptului că procesul nu poate îndeplini cerințele de proiectare.
Turnarea în vid ocupă o poziție unică. Folosește un model de ceară încorporat în ceramică, ceara este topită, iar apoi metalul este turnat în vid. Piesa rezultată prezintă o integritate ridicată, un finisaj excelent al suprafeței și toleranțe strânse.
Acest articol va explora două aspecte. În primul rând, va compara turnarea cu ceară pierdută în vid cu alte metode de turnare; în al doilea rând, va compara turnarea cu alte procese care nu sunt turnate. Scopul este de a oferi un cadru clar pentru selecția procesului.
Ce este Turnare cu investiții în vid?
Un strat ceramic este aplicat pe modelul de ceară. Odată ce ceramica se întărește, ceara este topită, lăsând o cavitate în matriță. Metalul topit este turnat în cavitate, iar după ce modelul se solidifică, stratul ceramic este îndepărtat.
Aceasta este cunoscută sub numele de turnare cu ceară pierdută. Dacă în proces este încorporată o cameră de vid, se numește turnare cu ceară pierdută în vid. Metalul este topit și turnat în vid sau în atmosferă inertă - fără oxigen, azot și umiditate - asigurându-se că turnarea rămâne curată.
Acest proces combină două tehnologii. Turnarea cu ceară pierdută asigură precizia dimensională și finisajul suprafeței, în timp ce mediul în vid garantează puritatea metalurgică a metalului. Pentru materialele reactive, procesul este incomplet fără oricare dintre aceste elemente.
Cum funcționează turnarea cu pereți prelucrători în vid
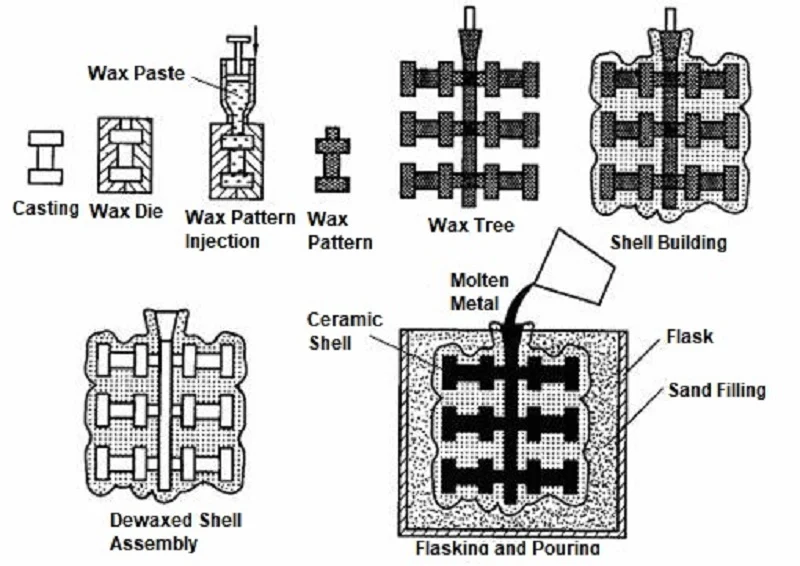
Procesul are opt etape. Fiecare dintre ele trebuie făcut corect. O greșeală într-o etapă timpurie strică partea finală.
Pasul 1 – Producerea modelului de ceară
Injectați ceara într-o matriță de precizie. Odată prelucrată, matrița îndeplinește cerințele dimensionale ale piesei finale. Modelul de ceară reproduce perfect fiecare caracteristică, iar aici începe precizia dimensională. Dacă modelul de ceară este inexact, și piesa metalică va fi inexactă.
Pasul 2 – Asamblarea arborelui de ceară
Mai multe inserții de matriță sunt conectate la un sistem central de canale. Canalele livrează metalul în fiecare cavitate. Designul sistemului de turnare controlează curgerea și solidificarea metalului. Arborele de ceară este o structură asemănătoare unui grup, compusă din mai multe părți, toate putând fi umplute într-o singură turnare.
Pasul 3 – Construcția carcasei ceramice
Scufundați modelul de ceară în pasta ceramică, apoi aplicați un strat de tencuială nisip-calcaroasă. Așteptați ca stratul să se usuce. Repetați acest proces continuu, adăugând strat cu strat. Carcasa ceramică trebuie să poată rezista la temperaturi ridicate și șocuri termice. Alegerea materialului pentru carcasă depinde de aliajul care urmează să fie turnat.
Pasul 4 – Deparafinarea
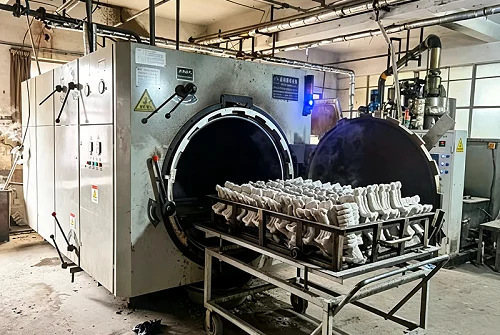
Arborele acoperit este plasat într-o autoclavă cu abur. Aburul de înaltă presiune topește ceara, făcând-o să se scurgă. Învelișul ceramic rămâne, iar cavitatea internă este lăsată complet goală. Aceasta este etapa din „procesul de ceară pierdută”. Ceara a dispărut, iar învelișul este acum gata.
Pasul 5 – Aruncarea obuzului
Corpul crud este încărcat în cuptor. Temperatura ridicată arde orice ceară și umiditate rămase. Ceramica este sinterizată, crescându-i rezistența. Corpul crud devine suficient de puternic pentru a reține metalul topit.
Pasul 6 – Topirea în vid
Aliajul este topit într-un cuptor cu inducție în vid. Nu există aer. Vidul extrage gazele din topitură. Compoziția aliajului este controlată cu precizie. Impuritățile se ridică la suprafață, lăsând în urmă metal pur. Această etapă este crucială pentru aliajele reactive și aliajele de înaltă temperatură.
Pasul 7 – Turnarea în vid
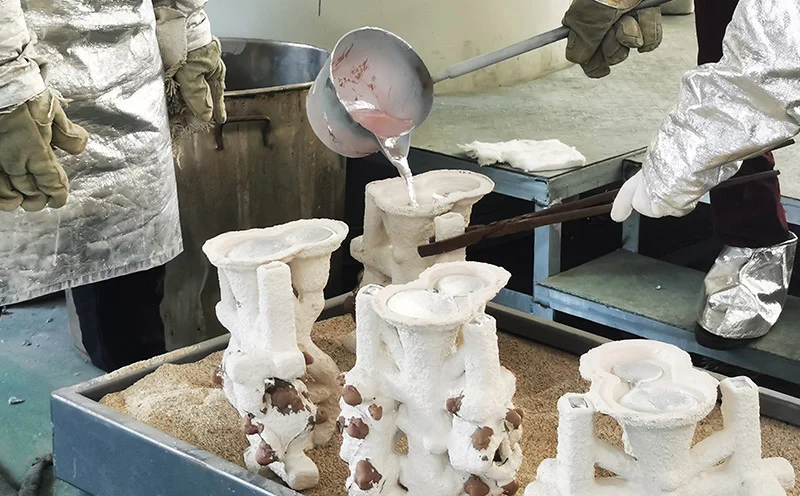
Metalul topit este turnat într-o carcasă ceramică. Procesul de turnare are loc în interiorul unei camere de vid. Mediul este menținut inert, prevenind oxidarea și pătrunderea gazelor. Metalul se solidifică după umplerea cavității, iar carcasa rămâne intactă pe tot parcursul procesului.
Pasul 8 – Decuparea și finisarea
Carcasa ceramică este spartă. Arborele este tăiat. Părțile individuale sunt separate. Se poate aplica un tratament termic pentru a ajusta proprietățile mecanice. Finisarea suprafeței îndepărtează muchiile rugoase. Prelucrarea aduce dimensiuni critice la toleranță. Inspecția verifică fiecare piesă.
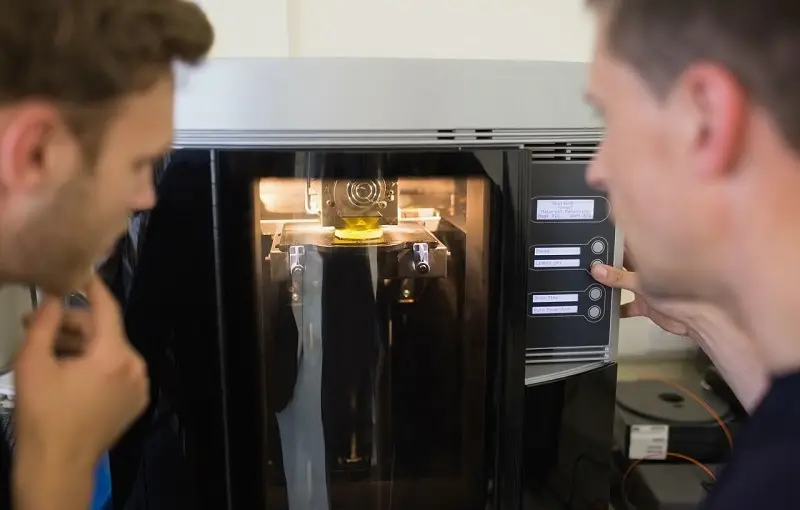
Turnarea în vid este o serie de procese operaționale controlate. Fiecare etapă se bazează pe cea precedentă. Neglijarea controlului calității în orice etapă poate duce la defecte care nu pot fi corectate în etapele ulterioare. Etapele procesului în vid - și anume topirea și turnarea - sunt tocmai ceea ce distinge acest proces de turnarea standard în vid. Acești pași permit utilizarea aliajelor reactive.
Turnarea cu pereți prețioși în vid vs. alte metode de turnare
Alegerea procesului depinde de mai mulți factori - precizia, finisajul suprafeței, compatibilitatea materialelor, complexitatea piesei, volumul producției și constrângerile de cost. Niciun proces nu excelează în toate aspectele.
Turnarea în vid vs. turnarea convențională
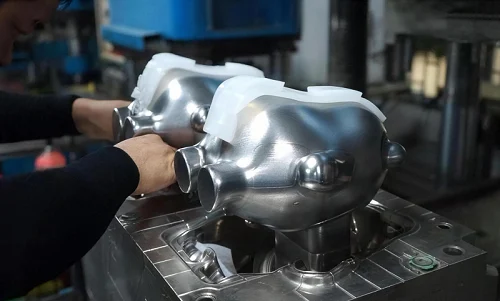
Diferența constă în mediu. Turnarea în vid implică turnarea în vid, în timp ce turnarea tradițională se realizează în aer.
Oxidarea este distincția cheie dintre cele două. Turnarea tradițională duce la oxidarea aliajelor reactive, rezultând o rată mai mare de defecte și proprietăți mecanice compromise. Turnarea în vid, pe de altă parte, produce metale cu o puritate mai mare și performanțe superioare.
Aliaje adecvate: Turnarea în vid poate fi utilizată pentru titan, superaliaje pe bază de nichel și zirconiu; turnarea tradițională este limitată la aliaje de aluminiu, oțel și cupru.
Aplicații tipice: vidul este pentru pale de turbină și implanturi. Convenționalul este pentru piese industriale și bijuterii.
Turnarea în vid vs. turnarea în nisip
Turnarea în nisip folosește matrițe de nisip lipit. Este rapidă și ieftină, cu costuri reduse ale matriței.
Compromisul constă în precizie și finisajul suprafeței. În condiții ideale, turnarea în nisip poate atinge o toleranță de ±0.5 milimetri. Finisajul suprafeței este relativ rugos. Turnarea în vid poate atinge o toleranță de ±0.1 milimetri sau mai mult. Finisajul suprafeței este neted.
Dimensiunea piesei: Turnarea în nisip este potrivită pentru piese mari - cum ar fi blocurile motor și corpurile de supape. Turnarea în vid, pe de altă parte, este limitată la componente mai mici.
Flexibilitate în producție: Turnarea în nisip este foarte adaptabilă și permite ajustări rapide. Turnarea în vid necesită crearea unui model de ceară, rezultând un timp de execuție mai lung, dar oferă o precizie mai mare.
Turnarea cu pereți prefabricați în vid vs. turnarea sub presiune
Turnarea sub presiune se face de mare viteză. Metalul este injectat sub presiune. Timpii de ciclu se măsoară în secunde.
Limitările aliajelor sunt problema. Turnarea sub presiune funcționează cu aluminiu, zinc și magneziu. Nu poate prelucra superaliaje de titan sau nichel. Investiția în scule este mare. Proprietățile mecanice sunt mai scăzute din cauza porozității.
Turnarea în vid este mai lentă. Dar face față aliajelor dificile. Produce piese mai dense, cu o rezistență mai bună la oboseală. Alegerea depinde de volum și material.
Turnarea în vid vs. turnarea în matriță permanentă
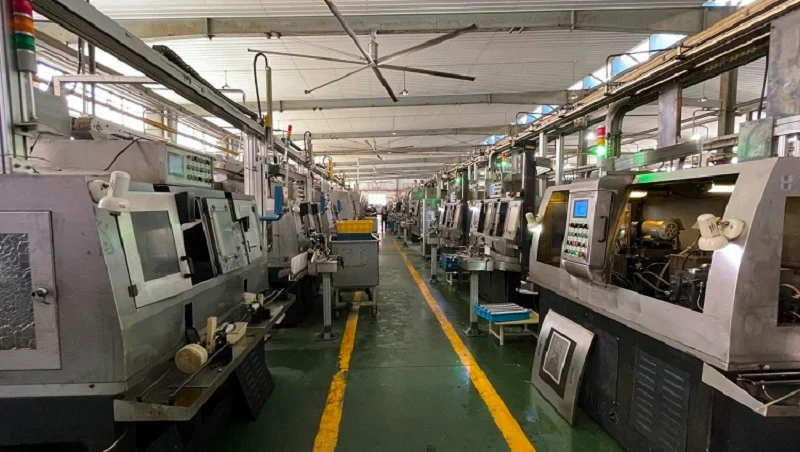
Turnarea în matriță permanentă utilizează matrițe metalice reutilizabile. Oferă o repetabilitate excelentă, o durată lungă de viață a matriței și o eficiență ridicată a producției.
Selecția aliajelor este limitată. Metalele reactive pot coroda suprafața matriței, provocând degradarea acesteia. Turnarea în vid folosește carcase ceramice de unică folosință. Poate manipula aliaje reactive fără probleme.
Aplicații tipice: Turnarea în matriță permanentă este potrivită pentru jante și chiulase; turnarea în vid este potrivită pentru componente de motoare cu reacție și implanturi medicale.
Turnarea în vid vs. turnarea centrifugală
În turnarea centrifugă, matrița este rotită pentru a utiliza forța centrifugă pentru a împinge metalul în cavitatea matriței. Piesele rezultate au o densitate mare și o compactitate internă excelentă.
Geometriile aplicabile sunt limitate la piese axisimetrice - cum ar fi tuburi, inele și cilindri. Turnarea cu ceară pierdută în vid, pe de altă parte, este potrivită pentru forme complexe, asimetrice.
Principalul domeniu de aplicare pentru turnarea centrifugală îl reprezintă componentele lungi și goale. Principalul domeniu de aplicare pentru turnarea cu ceară pierdută în vid îl reprezintă componentele din aliaje active de precizie. Acestea deservesc piețe diferite.
Turnarea cu pereți prefabricați în vid vs. turnarea cu spumă pierdută
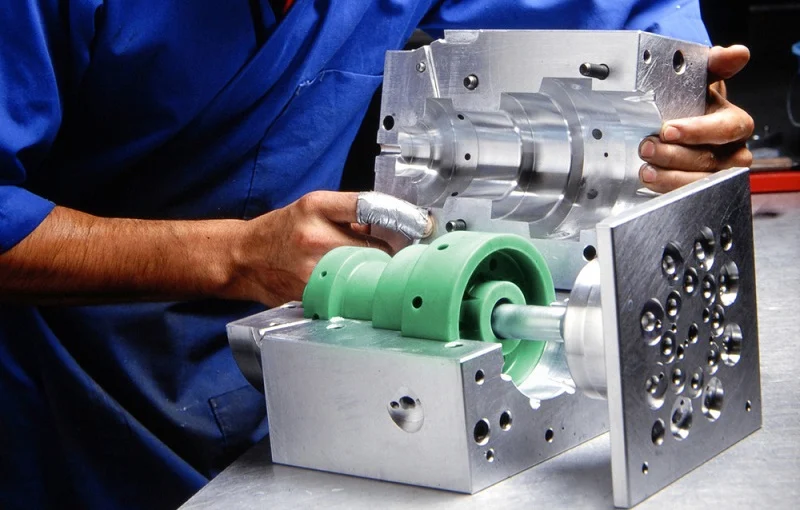
Turnarea din spumă pierdută utilizează modele de polistiren. Aceste modele sunt acoperite și încorporate în nisip. Metalul topit face ca spuma să se vaporizeze, umplând cavitatea matriței.
Pregătirea matriței pentru turnarea din spumă pierdută este mai simplă. Nu este nevoie să se realizeze un model de ceară sau să se construiască o cochilie ceramică.
Complexitate: Turnarea cu spumă pierdută este potrivită pentru piese cu complexitate moderată. Turnarea cu pereți speciali în vid este potrivită pentru piese cu complexitate mai mare și detalii mai fine.
Finisajul suprafeței: Turnarea în vid produce suprafețe mai netede. Cost: Pentru piesele mari, turnarea cu spumă pierdută este mai puțin costisitoare. Eficiența producției: Pentru piesele cu forme simple, turnarea cu spumă pierdută este mai rapidă. Deși turnarea în vid este mai lentă, produce piese de calitate superioară. Atunci când se face o alegere, trebuie luat în considerare un compromis între cost și calitate.
Turnarea în vid vs. alte procese de fabricație
Inginerii vor evalua forjarea, prelucrarea mecanică, fabricația aditivă și turnarea prin injecție a metalelor, alături de turnare. Fiecare proces are propriile avantaje și limitări.
Turnarea prin injectare în vid vs. forjare
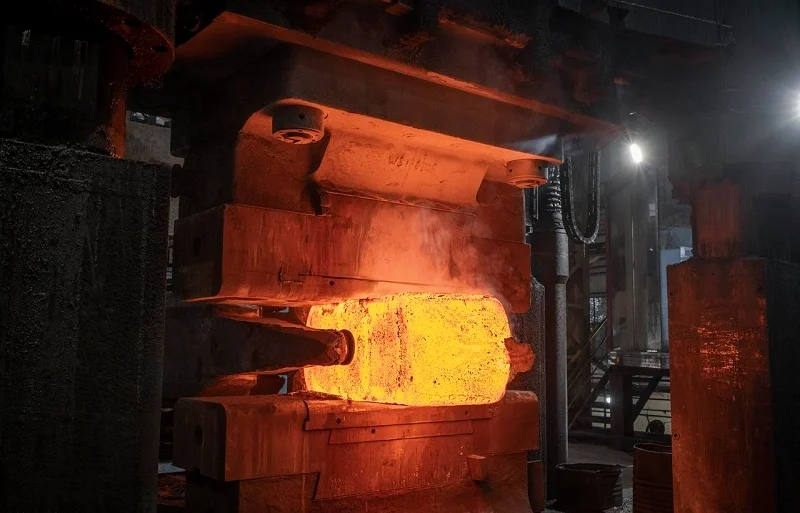
Forjarea este un proces de deformare plastică a metalului. Structura fibrelor se aliniază cu geometria piesei. Oferă o rezistență mecanică ridicată și o rezistență excelentă la oboseală.
Limitările geometrice reprezintă principala provocare. Forjarea nu poate produce cavități interne complexe sau teșituri adânci. Utilizarea materialului este scăzută - o cantitate semnificativă de metal este îndepărtată în timpul prelucrării.
Turnarea cu ceară pierdută în vid poate produce piese cu forme aproape nete și geometrii complexe. Oferă o utilizare ridicată a materialelor. Pentru piese complexe, este mai rentabilă. Pentru forme simple, de înaltă rezistență, forjarea este alegerea mai bună; pentru forme complexe, cu integritate ridicată, turnarea cu ceară pierdută în vid este alegerea mai bună.
Turnarea în vid vs. CNC de prelucrare
Prelucrarea începe cu o piesă brută. Materialul este îndepărtat prin așchiere. Precizia depinde de capacitățile mașinii CNC; toleranțe de până la ±0.005 milimetri sunt comune.
Risipa de material este un dezavantaj al acestui proces. Așchiile sunt considerate rebuturi, prelucrarea geometriilor complexe este costisitoare, iar caracteristicile interne sunt dificil sau chiar imposibil de prelucrat.
Turnarea în vid este un proces cu formă aproape netă. Risipa de material este minimă. Geometriile complexe se formează în timpul procesului de turnare, mai degrabă decât să fie obținute prin prelucrare. Pentru producția în loturi mici, prelucrarea este mai rapidă. Pentru producția de volum mare de piese cu forme complexe, costul turnării urmat de finisare este mai mic.
Turnarea prin injectare în vid vs. imprimarea 3D
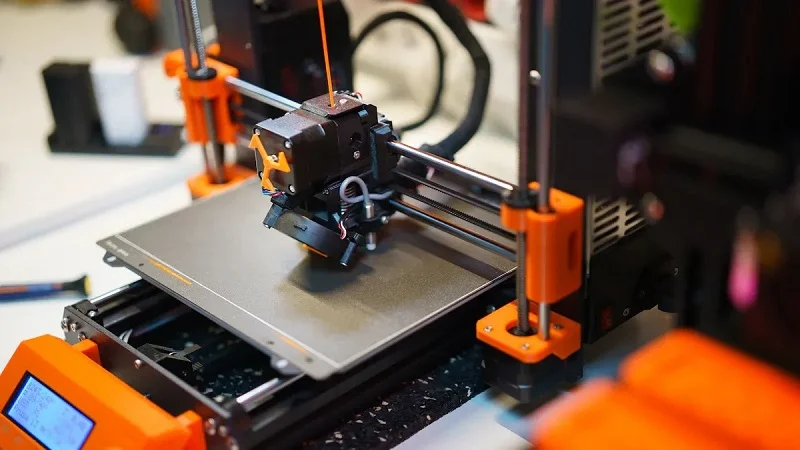
Imprimarea 3D produce piese prin stivuirea straturilor unul câte unul, oferind un grad ridicat de libertate de design și posibilitatea de a crea canale interne și structuri reticulare.
Viteza de producție este relativ lentă - fabricarea unei singure piese poate dura câteva ore sau chiar zile. Finisajul suprafeței este relativ rugos. Proprietățile mecanice sunt anizotrope - rezistența variază în funcție de direcție. Este necesară post-procesarea. Costul per piesă este relativ ridicat.
Când volumele de producție depășesc câteva bucăți, turnarea în vid este mai rapidă, oferă un finisaj de suprafață mai bun și asigură proprietăți mecanice izotrope. Costurile unitare sunt mai mici pentru producția de masă. Pentru producția de o singură piesă, imprimarea 3D are avantajul; pentru producția de masă, turnarea în vid are avantajul.
Turnarea în vid vs. Turnare prin injecție a metalelor
Turnarea prin injecție a metalelor utilizează o materie primă de pulbere metalică și liant. Este plastic turnat prin injecție. Liantul este îndepărtat. Piesa este sinterizată.
Dimensiunea componentei este mică - sub 100 de grame. Precizia este ridicată. Volumul de producție trebuie să fie mare pentru a justifica utilizarea sculelor. Opțiunile de materiale sunt limitate la anumite tipuri de pulbere.
Turnarea în vid prelucrează piese mai mari. Folosește aliaje forjate, nu pulberi. Proprietățile materialului sunt echivalente cu cele ale materialului forjat. Costul este mai mic pentru piesele mai mari. Turnarea în vid este excelentă pentru componente mici, de volum mare. Turnarea în vid este mai bună pentru componente mai mari, de volum mai mic.
Cum să alegi procesul de fabricație potrivit
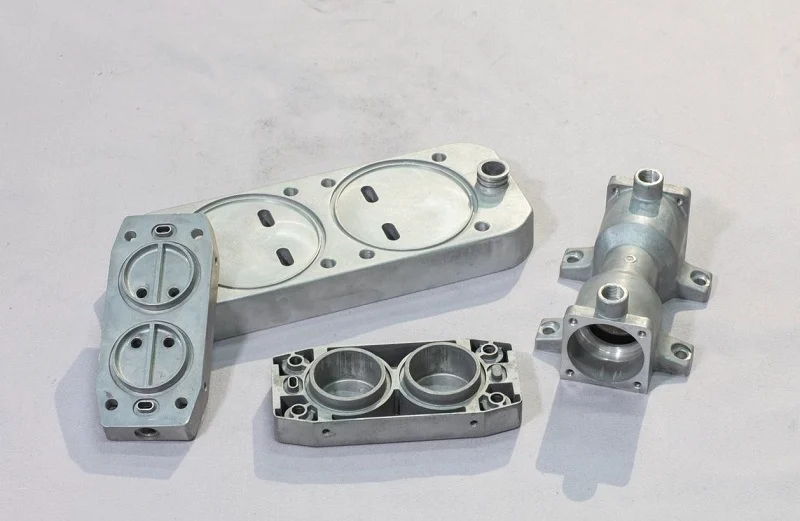
Selecția nu se bazează pe presupuneri. Decizia se bazează pe șase criterii. Geometrie. Material. Cerințe de performanță. Volum. Buget. Timp de livrare. Nevoi de post-procesare. Prioritizați-le corect, iar alegerea procesului devine clară.
Ghid de decizie
| Cerinţă | Proces recomandat |
| Turnare de cea mai înaltă precizie | Turnare cu investiții în vid |
| Cel mai mic cost pentru piese mari | Nisip de turnare |
| Producția de aluminiu de cel mai mare volum | Die Casting |
| Putere maxima | Forjare |
| Prototip rapid | CNC de prelucrare |
| Structuri interne extrem de complexe | Fabricarea aditivilor |
Parteneriat cu NOBLE pentru soluții de producție complete
Acest articol oferă o prezentare generală detaliată a procesului de turnare în vid. Cu toate acestea, majoritatea proiectelor se extind dincolo de etapa de turnare și necesită o combinație de diverse procese: prelucrare, fabricarea tablei, asamblare și tratarea suprafeței. Rareori un singur proces poate acoperi toate aceste etape.
NOBLE oferă asistență pe tot parcursul ciclului de viață al produsului. Prelucrarea CNC de precizie îndeplinește cerințe stricte de toleranță; fabricarea tablei metalice este utilizată pentru fabricarea carcasei și a consolelor; prototiparea și producția în loturi mici sunt utilizate pentru validarea proiectelor; iar producția de masă poate fi ajustată flexibil în funcție de volumul producției. Asamblarea mecanică unește componentele. Tratamentul secundar al suprafeței și inspecția duc întregul proiect la o finalizare cu succes.
De la asistență pentru proiectare la produse finite
Serviciul nostru începe chiar înainte de începerea producției. Analizele de proiectare pentru fabricabilitate (DFM) ajută la identificarea problemelor din timp. Consultanța în inginerie optimizează designul. Prototiparea rapidă validează conceptele de design. Îndrumarea privind selecția materialelor asigură că aliajul este potrivit aplicației.
Urmează faza de fabricație de precizie. Tratamentele de suprafață protejează, îmbunătățind în același timp estetica. Inspecțiile de calitate verifică fiecare dimensiune critică. Asamblarea și ambalarea pregătesc produsul pentru expediere. Coordonarea lanțului de aprovizionare se ocupă de logistică.
De la designul conceptului până la livrarea finală, un singur partener gestionează întregul proces. Acesta este modelul nostru.
FAQ
Care sunt avantajele turnării în vid?
Puritate superioară, finisaj excelent al suprafeței și capacitatea de a turna aliaje reactive precum superaliajele de titan și nichel. Porozitatea este redusă la minimum, iar proprietățile mecanice sunt maximizate.
Prin ce se diferențiază turnarea în vid de turnarea convențională?
Mediul înconjurător face diferența. Turnarea convențională folosește aer pentru turnare, ceea ce duce la oxidare și preluare de gaze. Turnarea în vid se face în vid, eliminând aceste defecte și permițând utilizarea aliajelor de înaltă performanță.
Ce metodă de turnare oferă cea mai bună precizie dimensională?
Turnarea cu pereți de precizie în vid și turnarea standard au toleranțe strânse - de obicei ±0.1 mm sau mai bine. Printre metodele de turnare, turnarea cu pereți de precizie este cea mai precisă.
Este turnarea în vid mai bună decât turnarea sub presiune?
Depinde de aplicație. Turnarea sub presiune este mai rapidă și mai ieftină pentru piesele de aluminiu de volum mare. Turnarea în vid este mai bună pentru aliaje reactive, geometrii complexe și aplicații în care porozitatea este inacceptabilă.
Când ar trebui producătorii să aleagă forjarea în locul turnării?
Când sunt necesare rezistențe maxime la oboseală și rezistență la forjare, iar geometria este suficient de simplă pentru a fi forjată. Forjarea aliniază structura fibrelor cu traiectoria sarcinii. Turnarea este mai bună pentru forme complexe.
Poate turnarea cu perle în vid să înlocuiască prelucrarea CNC?
Nu. Turnarea produce forme aproape identice. Prelucrarea oferă toleranțe finale și suprafețe critice. Cele două procese sunt complementare, nu competitive. Majoritatea pieselor turnate necesită o anumită prelucrare după turnare.







