
Ce este prelucrarea CNC pe 5 axe?
Prelucrarea pe 5 axe este o tehnologie avansată de fabricație în care sculele așchietoare se pot mișca sincron pe cinci axe independente, finalizând astfel prelucrarea pieselor cu geometrii extrem de complexe într-o singură prindere.
Această tehnologie combină trei axe liniare (X, Y și Z) cu două axe de rotație (cum ar fi A și B sau B și C) pentru a realiza prelucrarea din unghiuri multiple. Elimină limitele prelucrării tradiționale, care necesită adesea mai multe setări și ajustări manuale ale piesei de prelucrat. Această capacitate nu numai că îmbunătățește precizia prelucrării și crește eficiența producției, dar reduce și considerabil timpul total de fabricație. Datorită acestor beneficii, este utilizată pe scară largă în industrii solicitante, cum ar fi industria aerospațială, dispozitivele medicale și petrolul și gazele.
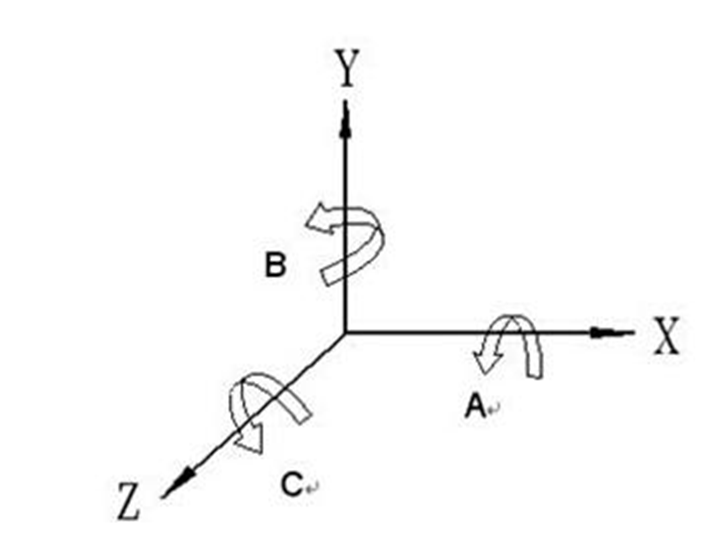
Cum funcționează prelucrarea CNC pe 5 axe Muncă?
Legătură multi-axe
Esența legăturii multiaxe constă în faptul că sistemul de control numeric al mașinii-unelte poate controla cu precizie cele cinci axe pentru a efectua simultan mișcări de interpolare coordonate.
Acest lucru permite sculei așchietoare să se miște de-a lungul unor traiectorii spațiale complexe și să se apropie de piesa de prelucrat din orice direcție, formând astfel o formă geometrică cu o suprafață curbată complexă dintr-o singură mișcare.
Controlul sculei
Pentru a asigura precizia, sistemul pe 5 axe este echipat cu o funcție de control al vârfului sculei. Acesta poate compensa în timp real modificările poziției vârfului sculei cauzate de mișcarea axei de rotație, asigurându-se întotdeauna că vârful sculei se deplasează de-a lungul traiectoriei programate.
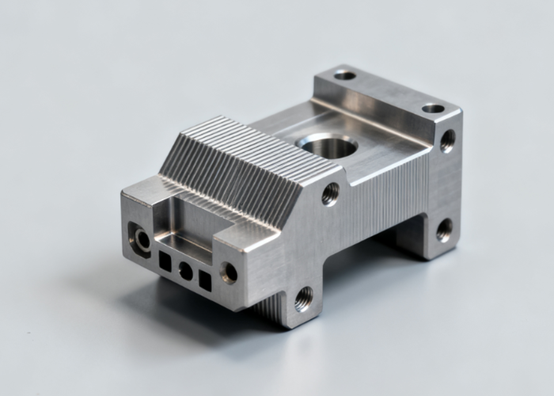
Optimizați sculele de tăiere
Prin intermediul a două axe rotative, unghiul sculei așchietoare față de piesa de prelucrat poate fi ajustat dinamic în timpul prelucrării. Acest lucru nu numai că îmbunătățește eficiența și durata de viață a sculelor așchietoare, dar evită și interferența dintre portsculă, piesa de prelucrat și dispozitivul de fixare, permițând astfel prelucrarea unor elemente complexe, cum ar fi cavitățile adânci și strunjirile inversate.
Fixare unică
După ce piesa de prelucrat este fixată, prelucrarea tuturor celor cinci suprafețe, cu excepția suprafeței inferioare, poate fi finalizată prin rotirea mesei de lucru sau a capului axului. Acest lucru elimină eroarea de conversie a referinței cauzată de prinderile multiple, îmbunătățind considerabil precizia dimensională generală și precizia pozițională a pieselor și economisind timpul auxiliar pentru prinderile repetate.
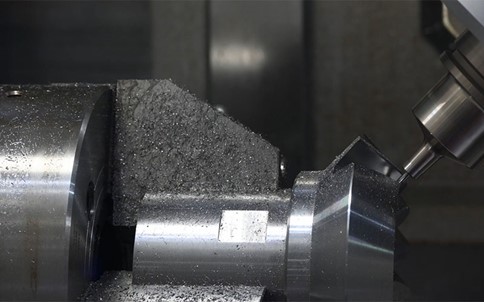
Tipuri de prelucrare CNC pe 5 axe
3+ 2 axe Prelucrare prin poziționare
Această metodă nu este o legătură pe 5 axe autentică. În schimb, folosește două axe rotative pentru a înclina și fixa scula la un unghi optim înainte de a efectua frezarea pe 3 axe. Este echivalentă cu un „dispozitiv universal”, permițând sculei așchietoare să prelucreze lateralul sau cavitatea complexă a piesei de prelucrat la un unghi de înclinare fix, finalizând astfel prelucrarea multifațetată într-o singură prindere. Precizia sa este mai mare decât prinderea multiplă, dar eficiența sa nu este la fel de bună ca a legăturii continue pe 5 axe.
Prelucrare continuă pe 5 axe
În timpul procesului de așchiere, cele cinci axe se mișcă simultan și continuu în coordonare, determinând schimbarea constantă în spațiu a punctului central al sculei și a direcției axei sculei.
Acest lucru permite sculei de tăiere să mențină întotdeauna cea mai bună poziție de tăiere pe suprafața complexă și să evite interferențele.
Prelucrarea muchiilor laterale ale sculelor așchietoare
Acest proces se concentrează pe tăierea folosind muchia laterală a sculei, mai degrabă decât vârful. Scula este înclinată la un anumit unghi prin funcția pe 5 axe, permițând muchiei laterale mai puternice și mai lungi să intre în contact cu piesa de prelucrat.
Acest lucru poate îmbunătăți semnificativ rata de îndepărtare a materialului, poate obține o calitate mai bună a suprafeței, poate evita eficient zona de tăiere la viteză redusă din centrul vârfului sculei și poate prelungi durata de viață a sculei.
Material poate fi utilizat în Prelucrare CNC cu 5 axe
Aluminiu:
Aliajul de aluminiu este unul dintre cele mai comune materiale în prelucrarea pe 5 axe. Este ușor, are o rezistență moderată și este ușor de prelucrat.
Prelucrarea pe 5 axe, cu viteza sa mare de rotație și capacitățile de prelucrare continuă în unghiuri multiple, poate freza rapid și eficient piese complexe, cum ar fi componente aerospațiale, cadre auto și carcase electronice, obținând în același timp un finisaj excelent al suprafeței.
Oţel inoxidabil
Oțelul inoxidabil este foarte apreciat pentru rezistența și rezistența sa la coroziune, dar tendința sa de a se ecruisa prezintă provocări în ceea ce privește prelucrarea.
Prelucrarea pe 5 axe poate controla eficient forța de așchiere și căldura prin menținerea unui contact constant între sculă și piesa de prelucrat și a unghiului optim de așchiere, evitând ecruisarea și, astfel, producând stabil piese de precizie pentru dispozitive medicale și echipamente chimice.
Aliaj de titan
Aliajele de titan au o rezistență ridicată, o greutate redusă și o rezistență la coroziune, dar sunt materiale dificil de prelucrat.
Prelucrarea pe 5 axe evită uzura severă a vârfului sculei și formarea unei muchii deformate prin utilizarea muchiei laterale a sculei și menținerea unei încărcături constante de așchii.
Acest lucru este crucial pentru fabricarea implanturilor aerospațiale și medicale, care trebuie să țină cont atât de geometrii complexe, cât și de integritatea structurală.
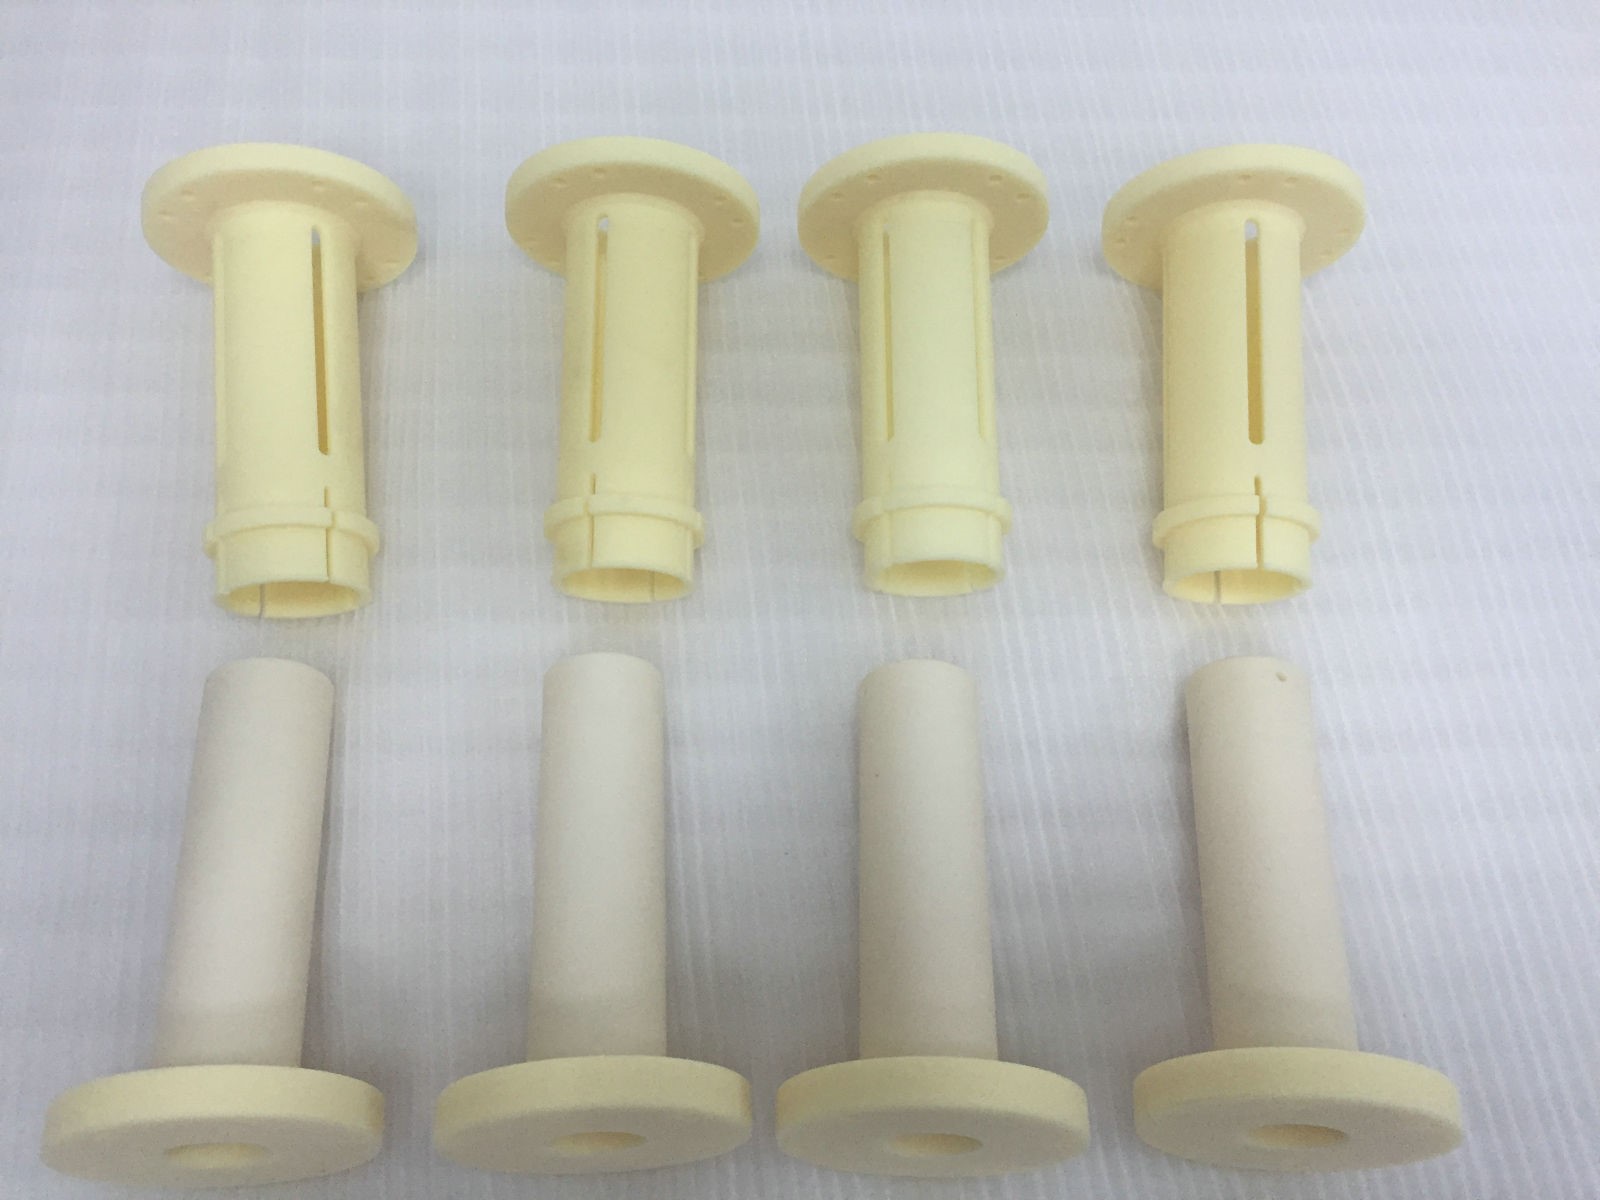
Materiale plastice
Materialele plastice precum PEEK, nailon și ABS sunt adesea prelucrate prin prelucrare pe 5 axe. Aceste materiale au o rigiditate relativ scăzută și sunt sensibile la căldură.
Prelucrarea pe 5 axe poate utiliza scule ascuțite și parametri de tăiere optimizați pentru a obține tăieturi curate și precise, evitând topirea materialului, deformarea sau bavurile. Este perfect potrivită pentru prelucrarea prototipurilor de dispozitive medicale și a componentelor industriale rezistente la coroziune.
Material compozit
Prelucrarea pe 5 axe este crucială pentru prelucrarea materialelor din fibră de carbon. Controlul de înaltă precizie al traiectoriei poate reduce delaminarea și bavurile.
Sculele speciale de tăiere ascuțite, în combinație cu articulația pe 5 axe, pot tăia curat fibrele și pot prelucra perfect componente structurale complexe cu suprafețe curbate, necesare pentru industria aerospațială și articolele sportive de înaltă calitate.
Die Steel
Prelucrarea pe 5 axe este alegerea preferată pentru prelucrarea matrițelor de turnare prin injecție și a matrițelor de turnare sub presiune. Aceasta poate freza eficient cavități complexe și cavități adânci ale oțelului matrițat, poate evita interferențele cauzate de înclinarea sculei și poate îmbunătăți consistența și eficiența suprafețelor curbate mari prin utilizarea prelucrării muchiilor laterale, reducând semnificativ timpul de lustruire al montatorilor.
Ghid de selecție a materialelor pentru prelucrarea pe 5 axe CNC de prelucrare
Cerințe funcționale
Materialele trebuie să îndeplinească cerințele de bază ale pieselor din mediul de lucru.
De exemplu, piesele aerospațiale necesită un raport rezistență-greutate ridicat; implanturile medicale trebuie să fie biocompatibile.
Asigurați-vă că proprietățile fizice, chimice și mecanice ale materialelor corespund ciclului de viață al produsului.
Prelucrabilitatea materialului
Procesabilitatea afectează direct costul, eficiența și calitatea. Aliajul de aluminiu și alte materiale așchiabile pot fi prelucrate rapid și au costuri reduse ale sculelor. Aliajele de titan și superaliajele pot provoca o uzură semnificativă a sculelor așchietoare, necesită parametri speciali și sunt foarte costisitoare.
Trebuie găsit un echilibru între performanță și procesabilitate pentru a evita economia deficitară sau riscurile de calitate cauzate de prelucrarea excesiv de dificilă a materialelor.
Complexitatea geometrică a pieselor
Prelucrarea pe 5 axe excelează în prelucrarea suprafețelor curbate complexe, a cavităților adânci și a structurilor neregulate. Pentru astfel de piese, ar trebui selectate materiale care pot menține o bună stabilitate în timpul prelucrării.
Dacă forma geometrică este complexă și este necesară o rezistență ridicată, ar trebui acordată prioritate materialelor precum aliajele de titan. Aceste materiale nu numai că pot suporta sarcini complexe, dar se adaptează și caracteristicilor tăierii multiunghiulare pe 5 axe.
Controlul costurilor:
Costul nu este doar prețul unitar al materialelor, ci costul complet. Include costurile materialelor, consumul de timp de prelucrare, uzura sculelor și cerințele post-finisare.
Trebuie efectuată o analiză cuprinzătoare a costurilor de fabricație.
Finisarea suprafeței
Dacă piesele necesită în cele din urmă anodizare, galvanizare sau alte tratamente de finisare, aplicabilitatea acestora trebuie luată în considerare la selectarea materialelor.
De exemplu, diferitele serii de aliaje de aluminiu au un impact direct asupra efectului de anodizare. Planul de tratament al suprafeței ar trebui determinat în etapa inițială de proiectare și ar trebui selectate materiale compatibile.
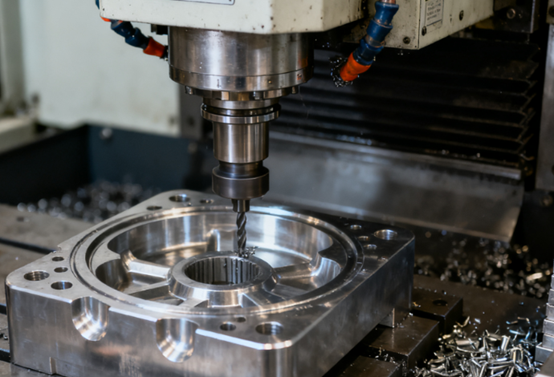
Avantajele mașinii pe 5 axe CNC prelucrare
Fabricarea Formelor Geometrice Complexe
Cel mai mare avantaj al prelucrării pe 5 axe este flexibilitatea sa. Scula așchietoare se poate mișca simultan în cinci direcții, ceea ce îi permite să prelucreze suprafețe curbate complexe, cavități adânci și forme neregulate pe care mașinile pe 3 axe nu le pot prelucra.
Poate prelucra cu ușurință piese precum pale de turbină și matrițe de precizie. Acest lucru crește considerabil libertatea de proiectare și face posibilă crearea de produse mai avansate și mai detaliate.
Precizie ridicată de prelucrare
Prelucrarea pe 5 axe permite unei piese de prelucrat să finalizeze prelucrarea mai multor suprafețe într-o singură prindere.
Acest lucru evită eroarea de conversie a referinței cauzată de re-strângerile multiple, asigurând în mare măsură precizia dimensională generală a pieselor și toleranța pozițională dintre diferite caracteristici și obținând o calitate generală de fabricație mai mare.
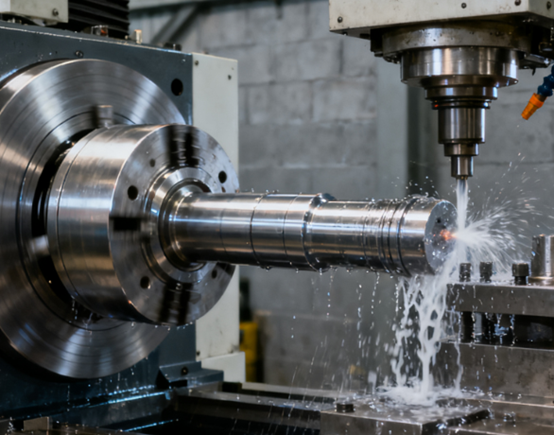
Eficiență ridicată
Prin ajustarea piesei de prelucrat în poziția optimă de prelucrare prin intermediul axei de rotație, mașinile-unelte cu 5 axe pot utiliza scule mai scurte și pot obține viteze mai mari pe linia de așchiere.
Între timp, prelucrarea multifațetată elimină timpul auxiliar al strângerilor repetate, rezultând o rată mai mare de îndepărtare a materialului și o reducere semnificativă a ciclului de producție.
Calitate bună a suprafeței
Prelucrarea pe 5 axe poate ajusta direcția axei sculei pentru a permite muchiei laterale a sculei să efectueze tăierea și să mențină întotdeauna cea mai bună stare de contact între sculă și suprafața prelucrată.
Acest lucru poate obține o forță de tăiere mai consistentă, o rugozitate a suprafeței mai mică și o calitate mai bună a suprafeței.
Evitați interferențele de prelucrare
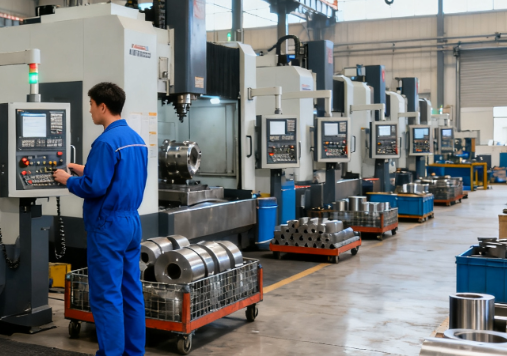
La prelucrarea cavităților adânci sau a structurilor complexe, este probabil să apară coliziuni între scula așchietoare, portscula și piesa de prelucrat sau dispozitivul de fixare.
Mașinile-unelte cu 5 axe pot crea suficient spațiu de mișcare pentru portscule prin ajustarea flexibilă a poziției spațiale a sculelor așchietoare, evitând ingenios interferențele și completând sarcini de prelucrare dificil de gestionat pentru metodele tradiționale.
Prelungirea duratei de viață a sculelor așchietoare
Prin înclinarea sculei la un unghi, marginea laterală mai puternică a sculei, mai degrabă decât vârful fragil, poate efectua lucrarea principală de tăiere.
Între timp, sarcina constantă cu așchii și condițiile mai bune de îndepărtare a așchiilor reduc vibrațiile și uzura sculelor așchietoare, prelungind astfel eficient durata de viață a sculelor așchietoare și reducând costurile de producție.
Dezavantaje ale mașinii pe 5 axe CNC prelucrare
Costul ridicat al echipamentelor
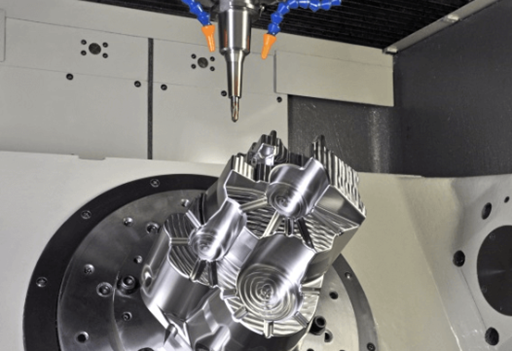
Structura unei mașini-unealtă CNC cu 5 axe este foarte complexă. Necesită standarde înalte pentru componentele sale mecanice, sistemul CNC și servomotoarele. Din această cauză, costul de achiziție al unei mașini cu 5 axe este mult mai mare decât cel al unei mașini cu 3 axe.
În plus, costurile aferente întreținerii, calibrării și facilităților de asistență sunt, de asemenea, mai mari, iar cerințele de investiții inițiale de capital pentru întreprinderi sunt mari.
Programare complexă
Programarea pentru prelucrarea pe 5 axe este mult mai complexă decât cea pentru prelucrarea pe 3 axe. Programatorii trebuie să aibă o înțelegere profundă a planificării traiectoriei sculelor, ceea ce necesită utilizarea unui software CAM profesional costisitor și un volum mare de muncă post-finisare.
În același timp, cerințele privind competențele și experiența operatorilor sunt, de asemenea, extrem de ridicate.
Provocări legate de fixare și calibrare
Chiar dacă o mașină-unealtă are 5 axe, sunt necesare dispozitive de fixare precise pentru a susține stabil piesa de prelucrat. Formele complexe ale pieselor și tăierea în unghiuri multiple vor genera forțe și momente mai mari, impunând cerințe stricte pentru proiectarea dispozitivelor de fixare.
Riscuri potențiale legate de vibrații
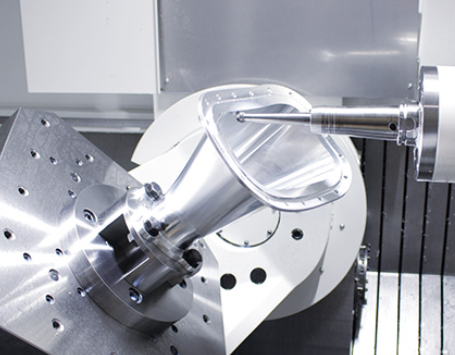
În prelucrarea dinamică, mișcarea arborelui rotativ poate cauza depășirea în vrac a capului axului sau a mesei de lucru, reducând astfel rigiditatea sistemului, declanșând vibrații și afectând calitatea suprafeței.
În plus, erorile de mișcare ale celor 5 axe se pot acumula, ceea ce reprezintă provocări mai severe pentru compensarea de precizie și calibrarea mașinii-unelte.
Compatibilitate limitată a pieselor
Prelucrarea pe 5 axe nu este potrivită pentru multe piese simple care au în principal caracteristici verticale. În astfel de cazuri, avantajul său de eficiență nu poate fi demonstrat pe deplin.
Dimpotrivă, timpul mai lung de programare și configurare va crește costul total. Prin urmare, poate deveni mai scumpă decât prelucrarea pe 3 axe și poate oferi performanțe la costuri mai mici.
Factori care influențează costul CNC cu 5 axe prelucrare
Complexitatea geometrică a pieselor
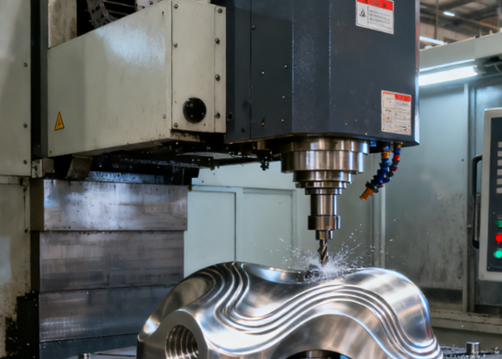
Cu cât forma este mai complexă, cu atât timpul de programare și timpul de verificare a simulării necesare vor fi mai lungi. În timpul prelucrării, pot fi necesare scule mai mici, mai multe treceri de scule și viteze de avans mai mici, iar direcția axei sculei trebuie ajustată frecvent. Toate acestea cresc semnificativ timpul și costurile sculelor.
Selectia materialelor
Materialele afectează direct eficiența prelucrării și consumul de scule. Materialele dificil de prelucrat necesită parametri de așchiere mai mici, scule specializate mai durabile și timpi de prelucrare mai lungi, toate acestea crescând costurile. În plus, prețul de achiziție al materialului în sine și costul semifabricatului sunt, de asemenea, componente importante.
Cerințe de precizie
Cu cât cerințele de toleranță sunt mai stricte și cu cât cerințele de finisare a suprafeței sunt mai mari, cu atât costul va crește mai brusc. Acest lucru necesită mașini-unelte mai precise, strategii de prelucrare mai rafinate, timpi de prelucrare mai lungi și, eventual, proceduri ulterioare suplimentare, cum ar fi lustruirea manuală sau măsurarea.
Echipamente și costuri de operare
Mașinile-unelte cu 5 axe necesită în sine o investiție uriașă, iar costurile lor de amortizare, întreținere și calibrare sunt distribuite uniform între fiecare piesă.
Între timp, consumul de energie în timpul prelucrării, taxele de licențiere pentru software CAM de mare valoare și costurile de întreținere ale mediului atelierului constituie cheltuieli operaționale ascunse.

Post procesare
După prelucrarea pe 5 axe, piesele necesită de obicei prelucrare ulterioară, cum ar fi debavurarea, tratamentul termic, tratamentul suprafeței etc. Aceste procese nu numai că implică costuri, dar pot deveni și mai complexe și mai costisitoare din cauza cerințelor de precizie ale proceselor anterioare.
Dimensiunea lotului și strategia de prindere
Pentru prototipurile în loturi mici, costurile ridicate de programare și pregătire nu pot fi împărțite. Pentru producția de masă, deși costul per bucată scade, poate fi necesar să se investească în proiectarea și fabricarea unor dispozitive de prelucrare dedicate, ceea ce reprezintă o altă investiție inițială.
O strategie eficientă de prindere poate reduce timpii de nefuncționare și poate afecta direct costul total.
Cum îmbunătățește prelucrarea pe 5 axe precizia și finisajul suprafeței
Îmbunătățește acuratețea
- Minimizarea numărului de operațiuni de prindereÎn prelucrarea tradițională, eroarea cumulativă cauzată de operațiunile multiple de prindere este principalul factor care afectează precizia.
- Poziționare spațială consistentăCu ajustarea precisă a axelor de rotație A/C, scula așchietoare poate aborda zona de prelucrare la unghiul geometric optim.
- Îmbunătățiți standardele de procesObțineți controlul automat al procedurii de prelucrare prin programare digitală, reducând semnificativ dependența de experiența operatorilor în prelucrarea tradițională.
Îmbunătățește finisajul suprafeței
- Optimizați poziția sculei-piesei de prelucratPrin ajustarea unghiului spațial dintre sculă și suprafața prelucrată în timp real, mențineți întotdeauna scula în starea ideală a geometriei de așchiere.
- Mod de tăiere continuăComparativ cu metoda de conectare discretă a sculelor din prelucrarea pe 3 axe, tehnologia pe 5 axe realizează o așchiere continuă reală prin tranziția lină a traseelor sculelor.
- Parametri de tăiere stabiliPrin reglarea inteligentă a unghiului de înclinare al sculei, muchia așchietoare funcționează întotdeauna în intervalul optim de viteză a liniei de tăiere.
Aplicații ale 5-APrelucrare CNC xis
Industria Aerospațială:
Acesta este domeniul principal de aplicare al prelucrării pe 5 axe. Se utilizează pentru prelucrarea palelor motoarelor de aeronave, a fliscurilor, a componentelor structurale ale fuselajului etc. Aceste piese sunt de obicei fabricate din aliaje rezistente la căldură de înaltă rezistență.
Prelucrarea pe 5 axe poate forma cu precizie aceste componente complexe, ușoare și de înaltă rezistență, dintr-o singură mișcare și poate asigura fiabilitatea și consecvența acestora.
Fabricarea de matrițe de precizie
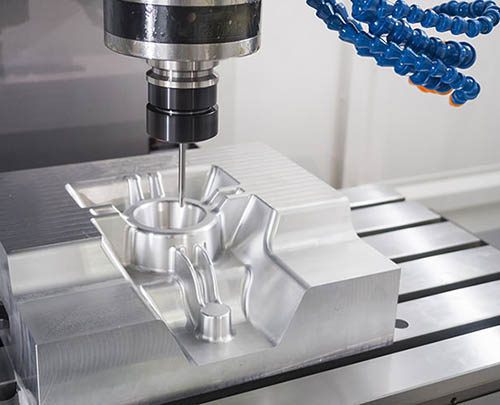
Prelucrarea pe 5 axe este standardul industrial pentru prelucrarea matrițelor de injecție auto, a matrițelor de turnare sub presiune și a matrițelor de turnare prin suflare.
Poate prelucra eficient cavitățile complexe, canelurile adânci și structurile inversate ale matrițelor.
Industria Medicală:
Se utilizează pentru prelucrarea ghidurilor chirurgicale, a implanturilor ortopedice și a restaurărilor dentare. Aceste implanturi trebuie să se potrivească perfect structurii osoase unice a pacientului, să aibă forme complexe și să îndeplinească cerințe extrem de ridicate de biocompatibilitate.
Prelucrarea pe 5 axe poate freza cu precizie aceste suprafețe curbate complexe personalizate din materiale precum aliaje de titan, aliaje de cobalt-crom sau PEEK.
Industria grea
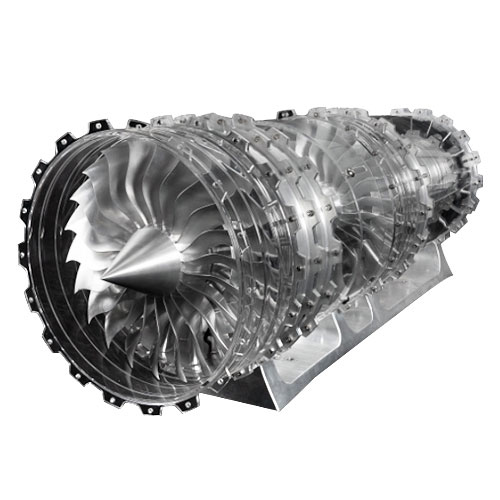
Prelucrarea pe 5 axe este utilizată în fabricarea palelor de turbină, a componentelor turbinelor cu gaz, a supapelor pentru petrol și gaze și a carcasei pompelor etc. Aceste piese au de obicei dimensiuni mari, o formă complexă și trebuie să reziste la presiuni ridicate, temperaturi ridicate sau medii corozive.
Prelucrarea pe 5 axe poate asigura că aceste componente cheie au rezistența, performanța de etanșare și performanța canalului de curgere necesare, îndeplinind condițiile de lucru solicitante.
Cercetare științifică și apărare națională
În echipamentele optice, instrumentele de măsurare de precizie, sistemele radar și armamentul, multe componente de bază au suprafețe curbate speciale și structuri fine, care au cerințe extrem de ridicate de precizie și fiabilitate.
Prelucrarea pe 5 axe poate realiza fabricarea acestor prototipuri complexe și a pieselor cheie în loturi mici și reprezintă un sprijin important pentru promovarea cercetării și dezvoltării tehnologice și asigurarea securității apărării naționale.
Industria Auto:
Prelucrarea pe 5 axe poate permite fabricarea chiulaselor pentru motoare auto, a pieselor prototip complexe, precum și a pieselor de aspect și funcționale pentru bunuri de larg consum de înaltă calitate.
Prelucrarea pe 5 axe poate realiza rapid modele complexe, poate oferi o calitate excelentă a suprafeței și poate fi utilizată pentru fabricarea matrițelor de precizie necesare pentru producția acestor produse, îmbunătățind textura și performanța generală a produselor.
NOBIL"Prelucrare pe 5 axe
NOBLE este soluția dumneavoastră de încredere pentru fabricație personalizată, completă, de la proiectarea prototipului până la fabricație, cu resurse uriașe de producție, tehnologie adecvată, proces eficientizat, îndrumare de specialitate și un proces perfect de inspecție a calității pentru a transforma ideile dumneavoastră în realitate.
NOBLE îndeplinește nevoile producției de masă printr-un control strict al toleranțelor, inspecția calității și un lanț de aprovizionare complet și livrează rapid piese de înaltă precizie și rentabile.
NOBLE combină tehnologia de prelucrare a pieselor de precizie de primă clasă cu servicii excelente de prelucrare CNC de înaltă calitate. Alegeți serviciile noastre premium de prelucrare pe 5 axe pentru a vă avansa proiectele de prelucrare CNC.
- Fabrică certificată ISO 9001 și ISO13485
- Preț eficient din punct de vedere al costurilor și timp de livrare rapid
- Peste 10 ani de experiență în prelucrarea CNC a pieselor
- Toleranță strânsă de 0.001 mm
- Livrare rapidă în 7 zile
- Suport de inginerie 24/7
Întrebări frecvente
Care sunt principalele avantaje ale prelucrării pe 5 axe?
Oferă precizie superioară, eficiență mai mare, finisaj superior al suprafeței și capacitatea de a fabrica geometrii complexe într-o singură configurație, reducând timpul de producție și erorile umane.
Ce industrii utilizează în mod obișnuit prelucrarea pe 5 axe?
Este utilizat pe scară largă în industriile aerospațială, auto, dispozitive medicale, energetică și de fabricare a matrițelor, unde precizia, durabilitatea și formele complexe ale pieselor sunt esențiale.
Ce tipuri de piese sunt ideale pentru prelucrarea pe 5 axe?
Piesele cu suprafețe complicate, cavități adânci sau unghiuri multiple - cum ar fi palele turbinelor, rotoarele, componentele aerospațiale și matrițele de precizie - sunt candidați perfecți pentru prelucrarea pe 5 axe.
Este prelucrarea pe 5 axe mai scumpă decât prelucrarea pe 3 axe?
Da, în general costă mai mult din cauza investițiilor mai mari în utilaje și a programării complexe. Cu toate acestea, poate reduce timpul total de producție și poate îmbunătăți calitatea, adesea reducând costurile generale ale proiectului.
Care sunt limitele prelucrării pe 5 axe?
Costul ridicat al echipamentelor, programarea complexă, provocările legate de fixare și adecvarea limitată pentru piese simple sunt limitări comune.







