
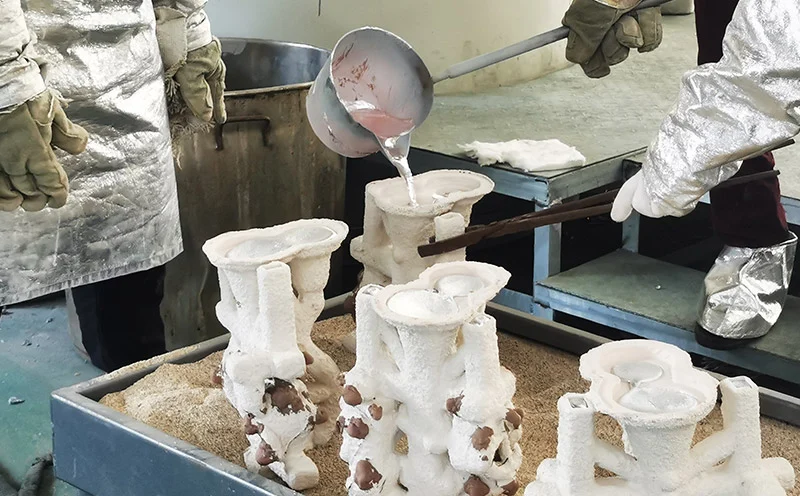
Turnarea cu ceară pierdută în vid nu este o tehnologie nouă. Procesul de ceară pierdută datează de mii de ani. Dar partea cu vid este modernă. Are loc oxidarea, se formează pori și, în cele din urmă, componentele se defectează în timpul utilizării.
Tehnologia cu vid elimină aerul, menținând materialul topit pur. De asemenea, matrița ceramică nu eliberează gaze. Piesele rezultate sunt dense și fără defecte. Din acest motiv, industriile aerospațială, medicală și de generare a energiei se bazează pe turnarea cu ceară pierdută în vid pentru a fabrica componente critice.
Ce este turnarea cu ceară pierdută în vid?
Definiție
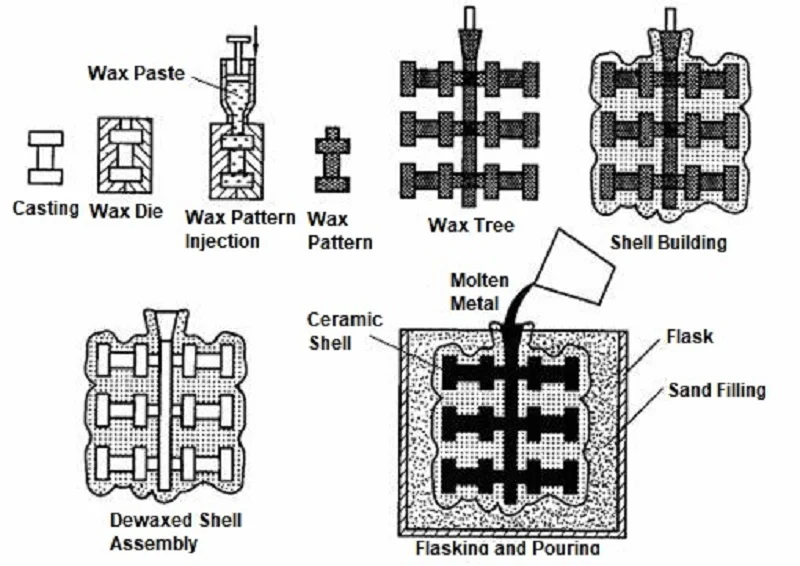
Piesele încep cu un model de ceară. Îl acoperi cu ceramică. Topești ceara. Ai o matriță. Turni metal înăuntru. Aceasta este turnarea cu pereți speciali.
Turnarea cu ceară pierdută în vid se desfășoară în aceeași secvență. Dar turnarea are loc în interiorul unei camere de vid. Matrița este vidată. Metalul este topit în vid. Turnarea are loc fără contact cu aerul. Această simplă diferență schimbă totul.
De ce se folosește vidul
Patru motive determină utilizarea vidului.
Reduce oxidarea. Metalele reactive formează imediat oxizi atunci când sunt expuse la aer. Titanul, zirconiul și superaliajele sunt deosebit de predispuse la oxidare. Un mediu în vid elimină sursa de oxigen, menținând metalul curat.
Previne absorbția gazelor. Hidrogenul și azotul se pot dizolva în metalul topit și pot scăpa în timpul solidificării, formând porozitate. Procesul de vid elimină aceste gaze înainte ca acestea să poată cauza probleme.
Îmbunătățiți curățenia metalului. În timpul topirii în aer liber se formează oxizi și incluziuni; aceste substanțe rămân prinse în turnare și servesc drept locuri de inițiere a fisurilor. Topirea în vid elimină aceste surse de contaminare.
Produceți piese turnate dense. Fără porozitate, piesele turnate sunt complet dense. Proprietățile mecanice sunt îmbunătățite, durata de viață la oboseală este extinsă, iar componentele pot rezista rigorilor aplicațiilor critice.
Îmbunătățește proprietățile mecanice. Densitatea mai mare înseamnă o rezistență mai mare. Metalul mai curat înseamnă o ductilitate mai bună. Combinația acestor doi factori oferă performanțe pe care piesele turnate în aer nu le pot egala.
Turnarea cu ceară pierdută în vid oferă toate aceste cinci avantaje. Din acest motiv, a devenit procesul standard pentru palele de turbină, implanturile medicale și componentele structurale aerospațiale. Vidul nu este o caracteristică opțională - este esențial pentru acest proces.
Procesul pas cu pas de turnare cu ceară pierdută în vid
Pasul 1 – Crearea modelului de ceară
Ceara topită este turnată într-o matriță metalică. Această matriță a fost prelucrată cu precizie. Ceara topită umple fiecare detaliu, asigurându-se că modelul de ceară rezultat se potrivește perfect matriței. Precizia obținută în această etapă determină precizia turnării finale.
Mai multe modele sunt asamblate pe un canal central de țeavă. Această structură arborescentă susține toate piesele. Orientarea și spațierea pieselor sunt esențiale. Designul canalului de țeavă determină modul în care metalul curge în fiecare cavitate. Un design necorespunzătoare al arborelui poate provoca turbulențe ale fluidului. Turbulența captează gazul, rezultând piese uzate.
Pasul 2 – Construirea carcasei ceramice
Scufundați modelul de ceară în pasta ceramică. Apoi, aplicați pulbere de ipsos pe suprafața umedă. Repetați ciclul de imersie și aplicare a ipsosului. Aplicați următorul strat numai după ce precedentul s-a uscat. Procesul standard implică șase până la opt straturi. Cochiliile mai groase pot rezista la condiții de turnare mai severe.
Materialele ceramice sunt alese în funcție de aliaj.
Silicea este materialul principal. Este ieftină și potrivită pentru o gamă largă de aliaje.
Zirconul poate rezista la temperaturi mai ridicate și este rezistent la șocuri termice.
Alumina este stabilă chimic și nu reacționează cu majoritatea metalelor.
Mullitul oferă un echilibru între rezistență și stabilitate termică.
Ytriul este pentru titan. Nu reacționează cu titanul topit. Acest lucru este esențial deoarece titanul dizolvă majoritatea celorlalte materiale ceramice.
Pasul 3 – Deparafinarea și arderea carcasei
Ceara trebuie să părăsească învelișul înainte de turnare. O autoclavă face primul pas. Aburul de înaltă presiune topește ceara. Aceasta curge prin canalul de găurire. Învelișul rămâne intact.
Apoi, învelișul intră într-un cuptor. Ciclul de ardere se desfășoară la 800°C până la 1000°C. Ceara reziduală arde complet. Ceramica se sinterizează și capătă rezistență. Învelișul devine suficient de rigid pentru a rezista la turnare.
Pasul final este preîncălzirea matriței. Carcasa este încălzită la temperatura de turnare înainte de a intra în camera de vid. Metalul fierbinte care lovește o carcasă rece creează un șoc termic. Carcasa se fisurează. Metalul se scurge. Preîncălzirea previne acest lucru.
Acești trei pași pregătesc carcasa pentru turnarea cu ceară pierdută în vid. Următoarea fază - topirea și turnarea - are loc în interiorul camerei de vid. Aici procesul diferă cu adevărat de turnarea convențională cu ceară de precizie.
Pasul 4 – Topirea și turnarea în vid
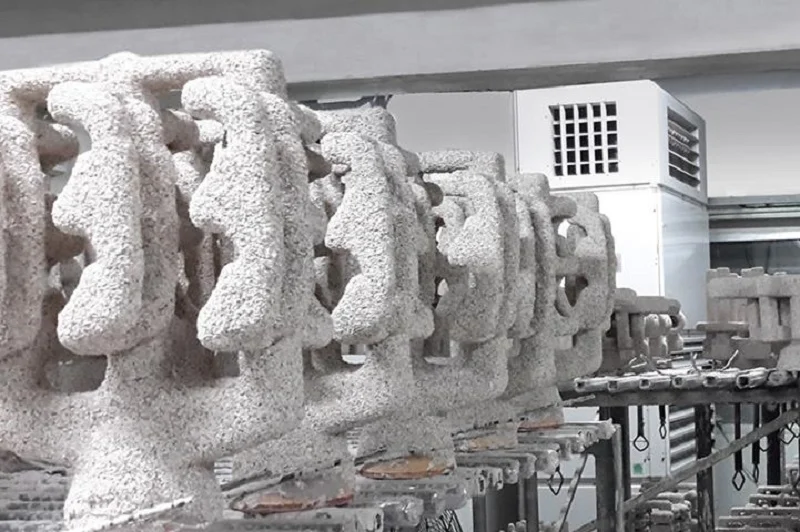
Carcasa preîncălzită este plasată în camera de vid. Camera este etanșată, iar aerul este evacuat. Presiunea este redusă la 10⁻² până la 10⁻⁴ milibari - o stare aproape de vid.
Topirea prin inducție în vid are loc în aceeași cameră de vid. O bobină de inducție înconjoară creuzetul, topind metalul. Deoarece metalul topit nu este expus la oxigen sau azot, acesta rămâne pur.
Turnarea în vid implică înclinarea camerei de vid și a creuzetului astfel încât metalul topit să curgă în matriță. Întregul proces are loc în condiții de vid, prevenind oxidarea și absorbția gazelor și asigurându-se că metalul umple matrița.
Această etapă este esențială pentru turnarea cu ceară pierdută în vid. Vidul joacă două roluri critice: elimină gazele dizolvate din metalul topit și previne pătrunderea de noi gaze. Rezultatul este o turnare densă, fără defecte.
Etapa 5 – Răcire și solidificare
Răcirea începe după turnare. Viteza contează.
Răcirea rapidă are ca rezultat granule fine — granulele fine înseamnă o rezistență mai mare. Cu toate acestea, stresul termic poate provoca fisuri în secțiunile cu pereți subțiri.
Răcirea lentă are ca rezultat granule mai grosiere - granulele mai grosiere înseamnă o rezistență mai bună la fluaj la temperaturi ridicate. Palele turbinelor necesită această proprietate.
Solidificarea direcțională controlează orientarea granulelor. Când matrița este scoasă din cuptor, căldura este eliminată dintr-un capăt. Granulele cresc paralel cu direcția de extracție. Rezistența la fluaj este astfel îmbunătățită.
Turnările monocristaline reprezintă soluția supremă în acest sens. Având un singur granular și fără limite de granular, alunecarea limitelor de granular nu are loc la temperaturi ridicate. Acest proces este utilizat pentru fabricarea palelor de turbină cu cele mai exigente cerințe. Turnarea cu ceară pierdută în vid este singura metodă de producere a unor astfel de pale.
Pasul 6 – Îndepărtarea și finisarea carcasei
Carcasa ceramică este îndepărtată. Corpul principal este spart prin impact mecanic. Un jet de apă îndepărtează straturile rămase. În acest moment, piesa este expusă.
Piesa este tăiată separat de canalul de găurire; operatorii folosesc de obicei o piatră de șlefuit sau un ferăstrău cu bandă pentru a efectua această operațiune. În această etapă, suprafața zonei canalului de găurire este rugoasă, așa că operatorul îndepărtează excesul de material prin prelucrare mecanică.
Urmează tratamentul termic. Încălzirea și răcirea sunt utilizate pentru a conferi piesei proprietățile mecanice corecte: rezistență, ductilitate și duritate. Parametrii specifici depind de tipul de aliaj.
Prelucrarea aduce suprafețele critice la dimensiunile lor finale. Toleranțele pe care piesele turnate nu le pot respecta sunt obținute prin așchiere. Zonele care necesită suprafețe netede sunt rectificate.
Inspecția este etapa finală. Aceasta include verificări dimensionale, inspecție cu raze X pentru defecte interne, testare cu fluide penetrante pentru fisuri superficiale și testare cu ultrasunete pentru porozitatea subterană. Se expediază doar piesele care trec toate inspecțiile.
Aceste șase etape definesc pe deplin întregul proces de turnare cu ceară pierdută în vid, de la început până la sfârșit. Fiecare etapă este indispensabilă și fiecare influențează procesele ulterioare. Tehnologia vidului nu este nicidecum un detaliu minor; este exact ceea ce permite ca acest proces să fie aplicat cu succes la aliajele critice.
Aliaje metalice comune utilizate în turnarea cu ceară pierdută în vid
Oţel inoxidabil
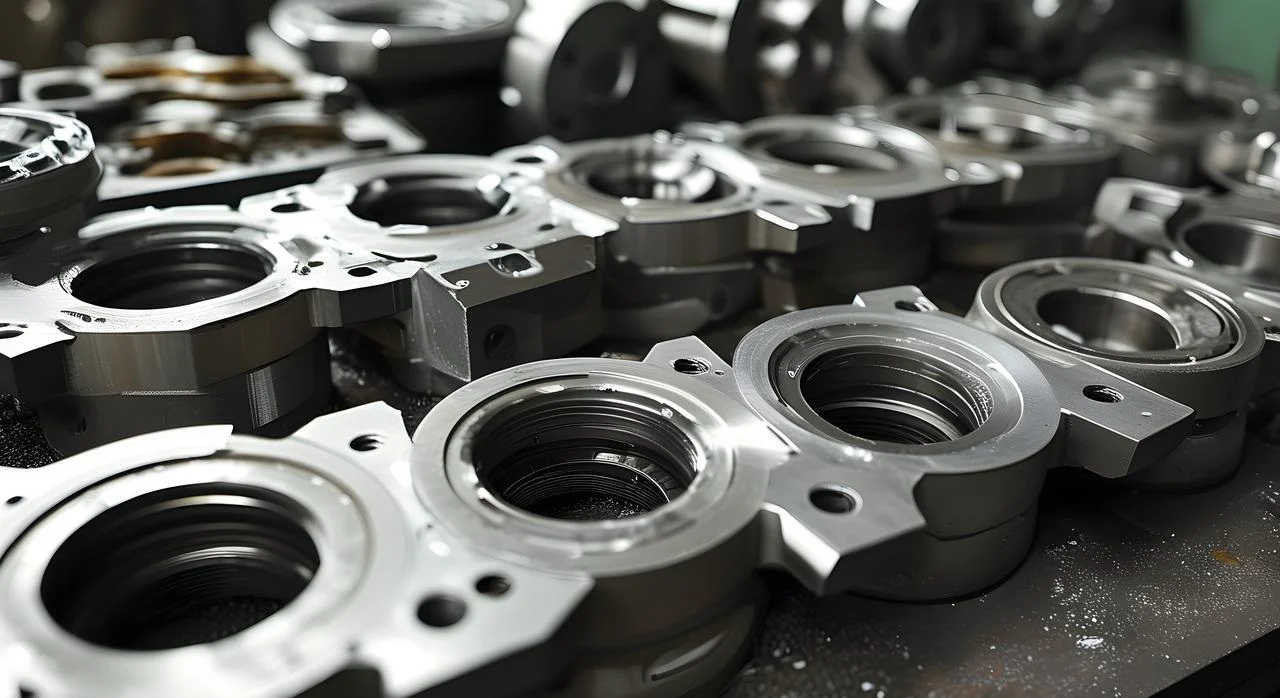
Oțelul inoxidabil este materialul principal. Pentru piesele care necesită rezistență la coroziune și rezistență moderată, se utilizează de obicei procesul de turnare în vid. Carcasele pompelor, corpurile de supape și componentele navale sunt exemple tipice.
Avantajul său constă în calitatea constantă. Mediul în vid elimină hidrogenul. În oțelul inoxidabil turnat la presiune atmosferică, hidrogenul poate cauza găuri și porozitate. Piesele produse prin turnare în vid sunt de o calitate fiabilă.
Dezavantajele? Oțelul inoxidabil nu are cerințe la fel de stricte pentru procesele în vid ca titanul. Pentru piesele cu geometrii simple, turnarea în vid poate să nu fie rentabilă.
Oțel de scule
Oțelurile pentru scule sunt utilizate în fabricarea sculelor așchietoare, a matrițelor și a componentelor de uzură. Conținutul ridicat de carbon și aliaje le conferă duritate. Tratamentul termic este utilizat pentru a obține proprietățile finale. Procesul de turnare în vid produce o microstructură pură, lipsită de oxizi și incluziuni, care prezintă un răspuns constant la tratamentul termic.
Rezistența la uzură este proprietatea sa principală. Microstructura pură asigură o distribuție uniformă a carburilor, prelungind astfel durata de viață a componentelor. Necesitatea turnării în vid provine din sensibilitatea acestui aliaj la oxigen.
Superaliaje pe bază de nichel
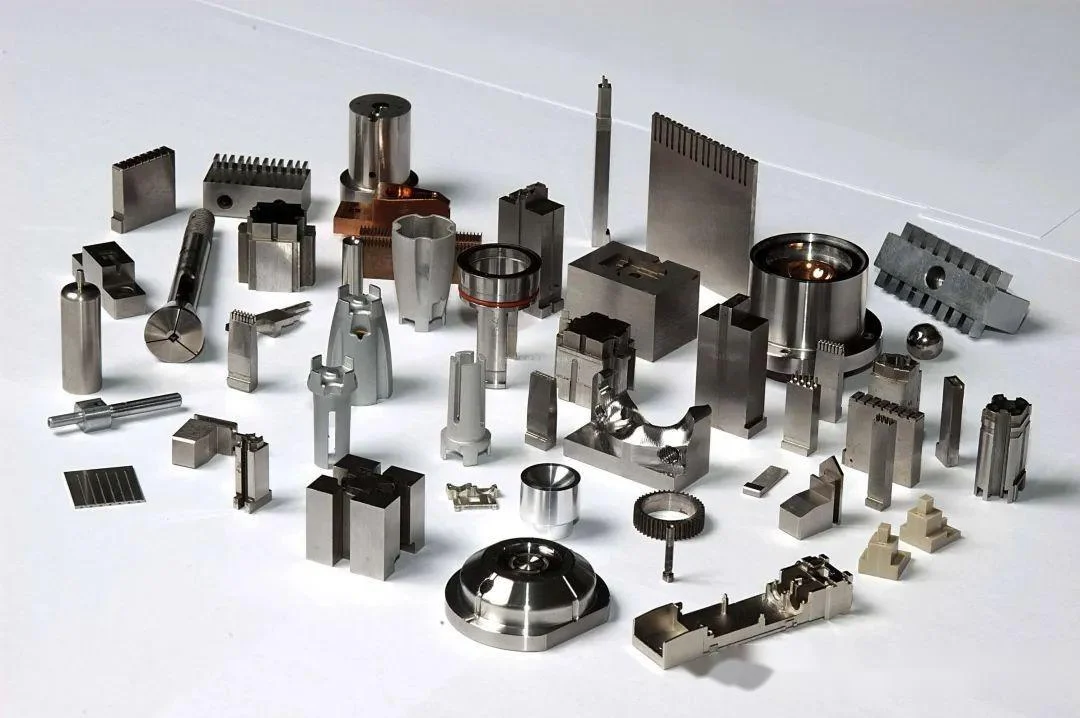
Aliaje Inconel 718, Waspaloy și René. Acestea sunt materiale rezistente la temperaturi ridicate care își mențin rezistența la temperaturi cuprinse între 700°C și 1000°C. Sunt utilizate în pale de turbină, camere de ardere și duze de evacuare.
Performanțele lor sunt excepționale: rezistență la fluaj, rezistență la oxidare și rezistență la oboseală. Care sunt limitările? Sunt scumpe, dificil de prelucrat și necesită turnare în vid.
Turnarea cu ceară pierdută în vid este metoda standard de turnare pentru aceste aliaje. Turnarea convențională ar deteriora aceste aliaje, așadar procesele în vid sunt esențiale.
Aliaje pe bază de cobalt
Aliajele de cobalt oferă rezistență la uzură și rezistență la temperaturi ridicate. Stelitul este cel mai comun. Scaune de supape, bucșe și instrumente chirurgicale.
Proprietățile provin din formarea carburilor. Carburele de crom conferă duritate. Aliajele rezistă la uzură prin frecare și coroziune. Aplicațiile industriale includ rotoare de pompe, matrițe de extrudare și palete de turbină.
Aliaje de titan
Titanul este opțiunea de înaltă performanță. Ti-6Al-4V este standardul. Raportul rezistență-greutate este excelent. Biocompatibilitatea îl face ideal pentru implanturi.
Cerința pentru turnarea cu ceară pierdută în vid este absolută. Titanul absoarbe oxigenul și azotul din aer. Fragilizarea rezultată distruge ductilitatea. Vidul protejează topitura. Piesa își menține proprietățile.
Aliaje de aluminiu
Aluminiul este mai puțin întâlnit în turnarea în vid. Pelicula de oxid este protectoare. Dar porozitatea la hidrogen este o problemă. A356 și AlSi10Mg beneficiază de degazarea în vid.
Aplicațiile sunt critice în ceea ce privește greutatea. Suporturi aerospațiale și componente de suspensie auto. Vidumul îmbunătățește proprietățile. Dar costul este adesea greu de justificat. Turnarea cu aer este de obicei suficientă pentru aluminiu.
De ce să alegeți NOBLE pentru turnarea cu ceară pierdută în vid și fabricația de precizie?
NOBLE este specializată în fabricarea de precizie a metalelor și plasticului. Lucrările ajung la clienți din diverse industrii - medicală, aerospațială, auto, industrială. Componentele personalizate de înaltă calitate sunt livrările standard.
Servicii de producție complete
Procesul începe înainte de producție. Asistența pentru proiectarea produsului identifică problemele din timp. Revizuirile de proiectare pentru fabricație (DFM) optimizează piesa pentru proces. Îndrumările pentru selecția materialelor asigură aliajul potrivit pentru aplicație.
Prototiparea rapidă validează designul înainte de prelucrarea sculelor. Apoi începe producția. Turnarea cu ceară pierdută în vid creează piese metalice complexe, fără defecte. Prelucrarea CNC aduce suprafețele critice la toleranțe finale. Turnarea prin injecție a materialelor plastice gestionează componente polimerice de volum mare. Finisarea suprafeței adaugă rezistență la coroziune și estetică.
Inspecția calității are loc pe tot parcursul procesului. Asamblarea construiește subsisteme. Ambalarea și logistica expediază produsul finit.
Un singur furnizor se ocupă de toate acestea. De la concept până la piesa finită. Fără predări. Fără întreruperi. Un singur punct de contact.
Calitate si Incredere
Sistemul calității este certificat și documentat.
ISO 9001:2015 acoperă managementul general al calității. Procese consecvente. Inspecție documentată. Înregistrări trasabile.
ISO 13485:2016 adaugă rigoarea necesară pentru fabricarea dispozitivelor medicale. Trasabilitate mai strictă. Validare mai riguroasă a procesului. Fără abateri.
Parteneriat cu NOBLE
Echipa de ingineri este disponibilă pentru a vă ajuta. Selectarea materialelor. Optimizarea fabricabilității. Prototipare. Producție la scară largă. Contactați NOBLE pentru cerințe specifice. Echipa va oferi soluția potrivită pentru aplicație.
FAQ
Ce este turnarea cu ceară pierdută în vid?
Un proces în care metalul topit este turnat într-o carcasă ceramică sub vid. Modelul de ceară se topește mai întâi. Vidul elimină oxidarea și porozitatea gazului.
De ce se folosește vidul în turnarea cu pereți speciali?
Pentru a preveni oxidarea și absorbția gazelor în metalele reactive și superaliate. Vidul elimină, de asemenea, gazele dizolvate din topitură înainte de solidificare.
Ce materiale pot fi turnate folosind turnarea cu ceară pierdută în vid?
Oțeluri inoxidabile, oțeluri pentru scule, superaliaje pe bază de nichel, aliaje pe bază de cobalt, aliaje de titan și unele clase de aluminiu. Procesul este esențial pentru materialele care reacționează cu aerul.
Care este cel mai bun material pentru o carcasă ceramică?
Depinde de aliaj. Silicea și zirconul sunt potrivite pentru majoritatea oțelurilor. Ytriul este folosit pentru titan deoarece nu reacționează cu metalul topit.
Poate fi turnat titanul în vid?
Da. Titanul trebuie turnat în vid sau în gaz inert. Orice absorbție de oxigen fragilizează materialul și distruge ductilitatea.
Care este diferența dintre turnarea cu pereți investiți și turnarea în vid investiții de turnătorie?
Turnarea cu ceară pierdută în vid este procesul general. Turnarea cu ceară pierdută în vid este o versiune specifică în care topirea și turnarea au loc în vid pentru aliajele reactive și de înaltă performanță.
Este scumpă turnarea cu ceară pierdută în vid?
Da. Echipamentele, sculele și controlul procesului sunt costisitoare. Pentru piesele critice, de mare valoare, costul este justificat de rezultatele fără defecte.
Ce industrii utilizează turnarea în vid?
Industria aerospațială, dispozitive medicale, generarea de energie, industria auto și apărare. Orice industrie în care defectarea pieselor nu este acceptabilă.







