
Selectarea unui proces de fabricație pentru componentele fluidice IVD este o mare provocare. Această alegere afectează performanța, costul și conformitatea cu reglementările. Nu există un singur răspuns care să funcționeze pentru fiecare proiect. Trebuie să vă gândiți la proprietățile materialelor, precizia dimensională, volumul producției, constrângerile bugetare și timpul de lansare pe piață. Fiecare factor are o importanță semnificativă.
Riscurile sunt mari. Alegerea unui proces greșit poate duce la reproiectarea unor proiecte costisitoare, întârzieri în aprobare și afectarea fiabilității testelor. Testele IVD necesită o manipulare constantă și repetabilă a fluidelor. Micile modificări pot duce la rezultate greșite.
Acest ghid analizează criteriile cheie de selecție, compară metodele comune de fabricație și oferă un cadru decizional simplu. Sistemele IVD necesită o inginerie precisă. Până la final, veți avea o modalitate clară de a face o alegere inteligentă pentru aplicația dumneavoastră specifică de diagnosticare.
Criterii cheie de selecție pentru componentele fluidice IVD
Alegerea procesului de fabricație potrivit pentru piesele fluidice IVD începe cu cunoașterea nevoilor principale. Trei factori principali determină decizia: compatibilitatea materialelor, precizia dimensională și designul pentru fabricabilitate. Fiecare dintre aceștia afectează în mod direct procesul ales și performanța dispozitivului final.
Compatibilitatea materialelor și performanța
Rezistență chimică și biocompatibilitate
Materialele din dispozitivele de diagnostic trebuie să reziste substanțelor chimice dure utilizate în diagnosticarea moleculară. Probele biologice, agenții de curățare și metodele de sterilizare pot deteriora materialele alese necorespunzător. Dacă substanțele chimice se scurg sau se descompun, rezultatele testelor devin nesigure, iar siguranța pacientului este în pericol.
ISO 10993 stabilește regulile pentru biocompatibilitatea dispozitivelor medicale. Dacă înlocuiți materialele, trebuie să efectuați din nou teste de biocompatibilitate. Acestea includ verificări chimice conform ISO 10993-18, evaluări ale riscurilor toxicologice conform ISO 10993-17 și teste de laborator sau pe animale pentru deteriorarea celulară, reacții alergice, iritații și compatibilitate sanguină.
Unele materiale facilitează conformitatea. Clasele PTFE, FEP și PVDF îndeplinesc standardele ISO 10993 și USP Clasa VI. Aceste materiale rezistă la fluidele corporale, dezinfectanții puternici și metodele de sterilizare precum EtO, razele gamma și autoclavizarea. Această rezistență menține dispozitivul intact și previne orice scurgere în probele biologice.
Claritate optică și proprietăți de suprafață
Multe sisteme de diagnosticare se bazează pe detectarea optică. Materialele plastice transparente permit trecerea luminii prin canale pentru măsurători în dispozitivele de tip lab-on-a-chip. Caracteristicile suprafeței modifică, de asemenea, comportamentul fluidelor. Suprafețele hidrofile ajută la curgerea capilară. Suprafețele hidrofobe susțin acțiunea valvelor. Alegerea materialelor trebuie să echilibreze claritatea, chimia și ușurința procesării.
Precizie dimensională și toleranțe
Dimensiuni și geometrie ale caracteristicilor critice
Microfluidica depinde de formele exacte ale canalelor. Canalele în intervalul 100-500 μm ating de obicei toleranțe de ±10-25 μm la turnarea prin injecție. Toleranțe mai stricte necesită scule mai scumpe și un control strict. Microfluidica necesită o atenție sporită la aceste detalii.
Pentru caracteristicile critice, toleranțe de ±3 până la ±5 microni sunt posibile cu micro-turnare medicală. Unele surse raportează ±3 microni pentru lățimea și planeitatea canalului. Acest nivel de precizie necesită scule speciale și condiții stabile.
Impactul asupra performanței și fiabilității testelor
Toleranțe stricte sunt obligatorii. Orice modificare a lățimii sau planeității canalului afectează direct curgerea fluidului. Menținerea constantă a formei secțiunii transversale este esențială pentru rezultate consistente. Modificările dimensionale duc la volume de probă, rapoarte de amestecare și timpi de reacție neuniformi. Aceste erori se acumulează în rezultate diagnostice nesigure și trimiteri eșuate. Performanța testelor depinde de manipularea repetată a fluidelor.
Design for Manufacturability (DFM)
Simplificarea geometriei pentru producție
DFM reduce riscurile și costurile. Cartușele IVD de volum mare sunt sensibile la preț. Costurile sub 10 EUR la volume de peste 100,000 de unități sunt tipice. Dacă aveți nevoie de materiale costisitoare, cum ar fi siliciul sau sticla, reduceți amprenta cipului la funcțiile de bază. Mutați sarcinile necritice pe materiale plastice mai ieftine.
Gestionarea randamentului este importantă. Într-un proces în cinci etape, un randament de 90% per etapă se adaugă la un randament total de aproximativ 60%. Includeți doar funcțiile esențiale. Păstrați submodulele separate și ușor de testat.
Alinierea designului cu capacitățile procesului
Evitați proiectarea într-un colț. Păstrați dispozitivele simple și compacte. Mutarea funcțiilor către un cititor extern poate reduce complexitatea cartușelor la un singur canal capilar.
Costurile finale sunt adesea dominante. Lipirea, modificările de suprafață și depunerea de reactivi pot costa mai mult decât etapa de turnare a polimerului. Imprimarea cu electrozi a costat de până la 10 ori mai mult decât turnarea inițială. Opțiunile de design trebuie să ia în considerare aceste cheltuieli ulterioare.
Regulile de reglementare modelează designul. Cerințele inițiale de sterilitate IVDR au impus combinarea etapelor de producție în medii sterile. Acest lucru a modificat configurația producției, fluxurile de lucru și structura costurilor. Cunoașterea din timp a acestui aspect previne reproiectarea costisitoare.
Procese de fabricație disponibile pentru componentele fluidice IVD
În prezent, se utilizează trei metode principale de fabricare a pieselor fluidice IVD. Fiecare metodă oferă o combinație diferită de precizie, cost și capacitate de creștere a producției. Alegerea corectă depinde de nevoile designului. Această secțiune compară prelucrarea CNC, turnarea prin injecție și imprimarea 3D folosind regulile despre care am vorbit anterior.
CNC de prelucrare pentru piese de înaltă precizie
Prelucrarea CNC taie materialul dintr-un bloc solid. Această metodă oferă o precizie foarte mare. Este cea mai bună alegere pentru dezvoltarea timpurie și realizarea unui număr mic de piese.
Ideal pentru prototipuri și Producție cu volum redus
Când un design este încă în schimbare, prelucrarea CNC funcționează bine. Nu aveți nevoie de matrițe scumpe. Inginerii pot încerca diferite forme fără a fi blocați la o singură matriță. Această flexibilitate economisește timp și bani în timpul testării. Pentru serii sub câteva mii de piese, prelucrarea costă adesea mai puțin decât turnarea. Posibilitatea de a schimba rapid ajută echipele să respecte termenele limită strânse. Pentru a schimba designul, trebuie doar să actualizați software-ul. Această viteză este utilă pentru testele timpurii. Această metodă se potrivește bine regulilor de selecție. Poate funcționa cu multe materiale și poate menține toleranțe strânse.
Versatilitatea materialelor și toleranțe strânse
Mașinile CNC pot tăia multe materiale diferite. Printre metalele comune se numără oțelul inoxidabil, aluminiul și alama. Și materialele plastice precum COC, PC și PMMA se taie bine. Această varietate permite proiectanților să aleagă cel mai bun material pentru lucrare. Aceeași mașină poate tăia materiale diferite în aceeași zi.
Finisajul suprafeței contează foarte mult pentru componentele fluide. Suprafețele care ating pacienții trebuie să fie netede. Această netezime oprește contaminarea și ajută la curgerea fluidului.
Suprafețele care intră în contact cu pacienții necesită de obicei o rezistență la abraziune (Ra) de 0.4 µm , cu electrolustruire sau pasivizare, conform standardelor ASTM.
Prelucrarea standard poate atinge această valoare. Pentru lucrări mai dificile, sunt posibile finisaje și mai netede.
- Ra 0.4 um – se poate realiza cu strunjire fină sau frezare
- Ra sub 0.1 µm – se poate realiza cu rectificare de precizie (pentru arbori, pistonașe, suprafețe de contact)
- Ra 0.05 um – se poate realiza prin șlefuire oglindă sau lustruire (lustruire mecanică + electrolustruire)
Toleranțe de până la ±5 µm sunt normale pentru caracteristici importante. Această precizie ajută la sistemele microfluidice complexe. Forma canalului afectează direct rezultatele testelor. Capacitatea de a menține toleranțe strânse face ca prelucrarea CNC să fie potrivită pentru piese de mare valoare. De asemenea, ajută la realizarea matrițelor master pentru copiere. Această metodă funcționează bine pentru piesele care necesită un finisaj specific al suprafeței pentru o optică clară sau controlul fluidelor.
Turnarea prin injecție forțează plasticul fierbinte într-o matriță de oțel sau aluminiu. Procesul se repetă de mii de ori cu aceeași calitate. Este metoda standard de a fabrica un număr mare de dispozitive de diagnosticare.
Eficiență a costurilor pentru volume mari
Odată ce matrița este plătită, costul per piesă scade considerabil. O singură matriță poate produce milioane de piese. Timpul de ciclu pentru un cartuș tipic este sub 30 de secunde. Această viteză face ca turnarea prin injecție să fie cea mai ieftină opțiune pentru seriile mari. Costul per piesă poate scădea sub câțiva cenți. Acest cost redus este esențial pentru diagnosticarea comercială care se vinde în volume mari. Cifrele favorizează turnarea atunci când se produc peste 100,000 de piese pe an. Faptul că fiecare piesă este la fel pe parcursul a milioane de cicluri este un mare plus. Fiecare piesă se potrivește cu următoarea, cu toleranțe stricte.
Investiții în scule și timpi de livrare
Costul inițial este principalul dezavantaj. O matriță cu mai multe cavități pentru o piesă complexă poate costa între 50,000 și 200,000 de dolari sau mai mult. Timpii de livrare variază între 8 și 16 săptămâni pentru realizarea sculei. Această investiție necesită să fiți siguri de design. Modificările după începerea matriței sunt costisitoare. Proiectarea pentru fabricabilitate este foarte importantă în această etapă. Alegerea materialului trebuie să se potrivească și procesului de turnare. Unele materiale plastice curg mai bine decât altele. Ratele de contracție variază și afectează dimensiunile finale. Planificarea atentă reduce aceste riscuri. Faza de turnare necesită un angajament deplin față de design. Această metodă funcționează cel mai bine atunci când dispozitivul de diagnosticare este final și testat.
Imprimare 3D cu polipropilenă pentru Prototipuri rapide
Imprimarea 3D construiește piese strat cu strat dintr-un model digital. Elimină multe limite ale producției tradiționale. Această libertate o face excelentă pentru dezvoltarea timpurie.
Stereolitografie (SLA) și Micro-SLA
SLA utilizează un laser pentru a întări rășina lichidă în straturi solide. Micro-SLA duce acest detaliu la scară micronică. Sunt posibile lățimi ale canalelor sub 100 µm. Această capacitate este utilă pentru prototipurile de tip lab-on-a-chip. Inginerii pot testa comportamentul fluidelor în forme realiste înainte de a plăti pentru matrițe de producție. Timpul de execuție este măsurat în zile. Această viteză accelerează ciclul de proiectare. Echipele pot testa mai multe versiuni într-o singură săptămână. Metoda permite explorarea rapidă a designurilor microfluidice.
Limitări ale materialelor și nevoi post-procesare
Principala limită este alegerea materialului. Majoritatea rășinilor SLA nu au rezistența chimică și biocompatibilitatea materialelor plastice de calitate injectabilă. Acestea pot absorbi apa sau pot scurge monomeri nepolimerizați. Aceste probleme afectează rezultatele testelor în diagnosticarea reală. Post-procesarea adaugă etape suplimentare. Piesele necesită curățare, întărire UV și îndepărtarea suportului. Finisajul suprafeței este mai rugos decât cel al pieselor prelucrate sau turnate. Această rugozitate poate schimba modelele de curgere în microfluidică. Pentru testarea funcțională, aceste limite contează. Pentru verificarea formei și a potrivirii, acestea sunt în regulă. Tehnologia se îmbunătățește. Noile rășini oferă proprietăți mai bune. Dar pentru producție, turnarea este încă standardul. Imprimarea 3D servește ca o punte între idee și producție.
Materiale comune pentru componentele fluidice IVD
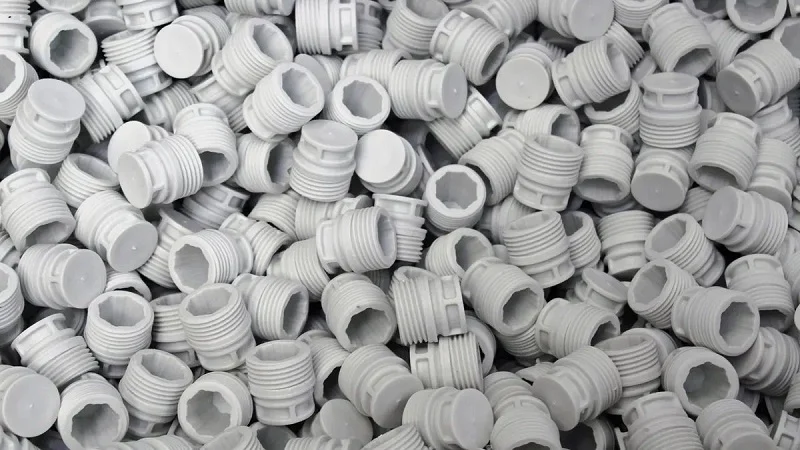
Selecția materialelor determină atât performanța, cât și scara de producție. Polimerul, elastomerul sau metalul ales determină ce proces de fabricație funcționează cel mai bine. De asemenea, afectează costul pe unitate și volumul producției. Tuburile, filtrele și închiderile personalizate trebuie să se alinieze cu aceeași strategie de materiale. O neconcordanță între material și proces duce la defecte, întârzieri și validări eșuate.
Polimeri: Standardul industriei
Polimerii domină componentele fluidice ale dispozitivelor de diagnosticare in vitro (DVD) deoarece oferă libertate de design, claritate optică și eficiență a costurilor. Se mulează bine la scară largă și rezistă reactivilor obișnuiți. Majoritatea cartușelor de diagnostic comerciale se bazează pe polimeri termoplastici din aceste motive.
Copolimer olefinic ciclic (COC) și polimer olefinic ciclic (COP)
COC și COP oferă o claritate optică excepțională și o autofluorescență redusă. Aceste proprietăți sunt importante pentru sistemele de detecție bazate pe fluorescență. De asemenea, prezintă o absorbție redusă a apei, ceea ce menține stabilitatea dimensională strânsă în medii umede. Ambele materiale rezistă la acizi, baze și alcooli utilizați în mod obișnuit în protocoalele de extracție. COC și COP curg bine în timpul turnării prin injecție, permițând pereți subțiri și caracteristici fine ale canalului. Temperaturile lor de tranziție vitroasă sunt suficient de ridicate pentru ciclurile termice PCR. Această combinație le face alegerea preferată pentru cipuri microfluidice și cuve optice.
Policarbonat (PC) și polimetacrilat de metil (PMMA)
Policarbonatul oferă rezistență ridicată la impact și la căldură. Rezistă la cicluri repetate de autoclavare fără deformare. PC este potrivit pentru carcase, distribuitoare și cadre structurale. Claritatea sa optică este bună, deși puțin mai mică decât COC. PMMA oferă o transparență și o duritate a suprafeței excelente. Se prelucrează ușor și se lustruiește până la un finisaj neted. PMMA este potrivit pentru dispozitivele ieftine, de unică folosință, unde domină constrângerile bugetare. Ambele materiale se lipesc bine cu adezivii și sudarea cu laser. Cu toate acestea, PC rezistă slab la anumiți solvenți, iar PMMA poate crăpa sub stres. Proiectanții trebuie să verifice din timp compatibilitatea chimică cu reactivii de testare.
Elastomeri pentru componente flexibile
Elastomerii oferă flexibilitatea necesară pieselor în mișcare. Aceștia etanșează, se îndoaie și se comprimă fără deformări permanente. Aceste materiale permit supapelor, pompelor și garniturilor să funcționeze în mod fiabil pe parcursul a mii de cicluri.
Silicon și elastomeri termoplastici (TPE)
Siliconul oferă rezistență la temperaturi ridicate și biocompatibilitate. Rămâne flexibil de la îngheț până la temperaturile din autoclavă. De asemenea, siliconul rezistă la oxidare și la multe substanțe chimice. TPE-urile combină elasticitatea asemănătoare cauciucului cu procesarea termoplastică. Se mulează mai repede decât siliconul și nu necesită nicio etapă de întărire. TPE-urile se reciclează ușor și se lipesc bine de materialele plastice rigide prin supraturnare. Ambele materiale se potrivesc producției de volum mare. Siliconul funcționează cel mai bine pentru etanșări prin compresie și diafragme. TPE-urile excelează în structurile integrate de valve turnate direct pe cartușe.
Rol în valve, etanșări și diafragme
Supapele se bazează pe compresia elastomerului pentru a deschide și închide căile de fluid. Garniturile previn scurgerile între suprafețele de contact. Diafragmele transferă presiunea fără a permite contactul fluidului cu actuatoarele. Fiecare funcție necesită un durometru specific și o valoare a detenției prin compresie. O diafragmă din silicon moale oferă un răspuns sensibil la presiune. O etanșare TPE mai fermă menține integritatea la o contrapresiune mai mare. Alegerea materialului afectează direct fiabilitatea și durata de viață a dispozitivului. Testarea sub acționări repetate este esențială înainte de finalizarea proiectării.
Metale și sticlă pentru aplicații specializate
Unele componente fluidice IVD necesită proprietăți pe care polimerii nu le pot oferi. Metalele suportă presiuni și temperaturi extreme. Sticla oferă o inerție chimică și o puritate optică de neegalat. Aceste materiale îndeplinesc roluri de nișă, dar critice.
Oțel inoxidabil pentru medii de înaltă presiune
Oțelul inoxidabil rezistă la presiuni ridicate și substanțe chimice agresive. Rezistă la coroziune și își menține stabilitatea dimensională sub presiune. Fitingurile HPLC, acele de seringă și pistoanele pompelor utilizează în mod obișnuit oțel inoxidabil. Prelucrarea CNC produce aceste piese cu toleranțe strânse. Electrolustruirea creează o suprafață netedă și curată, care previne transportul probei. Oțelul inoxidabil rezistă, de asemenea, sterilizărilor repetate fără degradare. Costul său mai mare limitează utilizarea la componente în care performanța depășește prețul.
Sticlă pentru inerție optică și chimică
Sticla oferă o transmisie optică superioară și rezistență chimică. Nu absoarbe reactivi și nu elimină contaminanți. Această inerție face ca sticla să fie ideală pentru cuvete de precizie și standarde de referință. Capilarele din sticlă permit un control precis al fluxului în cercetarea microfluidică. Cu toate acestea, sticla este fragilă și dificil de prelucrat. Costurile de fabricație sunt mai mari decât cele ale alternativelor polimerice. Sticla este potrivită pentru aplicații în care precizia optică sau puritatea chimică nu sunt negociabile. Pentru majoritatea produselor de diagnostic comerciale, polimerii oferă un echilibru mai practic.
Considerații privind producția de componente fluidice IVD
Conformitatea cu reglementările și managementul calității
ISO 13485 și controale de proiectare
ISO 13485 stabilește regulile de calitate pentru fabricarea dispozitivelor de diagnosticare. Fiecare producător de piese fluidice trebuie să respecte etapele de control al proiectării. Aceste etape acoperă planificarea, introducerea datelor, ieșirea, revizuirea, verificarea, validarea și predarea. Controalele de proiectare asigură că fiecare piesă îndeplinește nevoile și regulile utilizatorului. Producătorul trebuie să noteze fiecare pas. Trasabilitatea leagă alegerile de proiectare de nevoile utilizatorului. Această documentație devine parte a pachetului de aprobare pentru autoritățile de reglementare. Fără ea, dispozitivul nu poate fi vândut.
Cerințe de validare și trasabilitate
Validarea procesului dovedește că o metodă de fabricație produce întotdeauna piese care îndeplinesc specificațiile. Pentru turnarea prin injecție, validarea include verificări ale instalării, verificări ale funcționării și verificări ale performanței. Fiecare etapă confirmă faptul că mașina, procesul și rezultatul îndeplinesc standardele stabilite. Regulile de trasabilitate acoperă fiecare lot de materie primă. Numerele de lot, setările procesului și rezultatele inspecției trebuie să fie legate de fiecare piesă finită. Acest lanț de trasabilitate ajută atunci când apar defecte. De asemenea, satisface auditorii care verifică sistemul de calitate.
Analiza costurilor și bugetare
Estimarea costului total de proprietate (TCO)
Costul total de proprietate include costurile cu uneltele, costurile per piesă și costurile ascunse, cum ar fi ciclurile de validare și depozitarea stocurilor. Pentru un cartuș de diagnosticare la 50,000 de unități pe an, cifrele sunt clare.
| Scenariu | Costul mucegaiului | Costul piesei turnate | Costul piesei CNC | Volumul crossover-ului |
| Carcasă simplă din plastic | $5,000 | 0.80 USD / buc | 15 USD / buc | ~350 bucăți |
| Carcasă medie-complexă | $20,000 | 1.50 USD / buc | 45 USD / buc | ~460 bucăți |
| Conector multi-cavitate | $35,000 | 0.50 USD / buc | 25 USD / buc | ~1,430 bucăți |
| Piesă de înaltă precizie | $60,000 | 2.00 USD / buc | 35 USD / buc | ~1,820 bucăți |
La 50,000 de unități, costul total al turnării prin injecție variază între 95,000 și 160,000 de dolari, în funcție de complexitate. Prelucrarea CNC pentru același volum depășește 2 milioane de dolari. Punctul de referință pentru toate cazurile se situează sub 2,000 de piese. Peste 5,000 de piese pe an, turnarea prin injecție câștigă întotdeauna la capitolul cost. Aceste date ghidează direct alegerile din procesul de fabricație.
Echilibrul dintre calitate, viteză și cost
Dezvoltarea timpurie a produsului favorizează viteza în detrimentul costului. Prototiparea cu prelucrare CNC sau imprimare 3D permite modificări rapide ale designului. Compromisul apare mai târziu. O trecere grăbită la sculele de producție poate bloca defecte a căror remediere este costisitoare. Echilibrul corect depinde de calendarul proiectului și de toleranța la risc. Un proces de revizuire pas cu pas ajută echipele să facă alegeri inteligente. Fiecare revizuire verifică pregătirea designului, capacitatea procesului și pregătirea pentru costuri înainte de a merge mai departe. Echipele de produs trebuie să cântărească aceste compromisuri tot timpul.
Dezvoltarea Sculelor și a Proceselor
Tranziția de la proiectare la producție
Un studiu de caz al unui cartuș de diagnosticare prezintă etapele cheie. Echipa a folosit prototipuri de scule de turnare prin injecție pentru a remedia problemele de proiectare înainte de a cumpăra scule de producție. Aceste piese prototip au fost asamblate folosind metode reale de fabricație, inclusiv sudarea cu ultrasunete și sudarea cu laser. Testele fluidice au fost efectuate pe prototipuri. Problemele legate de testare au dus la mai multe modificări ale matriței. Canalele, rezervoarele și caracteristicile ansamblului de supape au fost ajustate. Toate problemele au fost remediate înainte de a investi în scule de producție din oțel călit, cu cavități multiple. Această metodă asigură repetabilitatea produsului final.
Următorii pași ghidează o tranziție reușită:
- Definiți din timp volumele și costurile țintă de producție. Stabiliți o cale clară de la început. Limitele de producție sunt direct legate de alegerile inițiale privind costurile.
- Selectați materialele având în vedere producția finală. Găsiți metode de prototipare cu volum redus de producție care vă permit să testați materialul final. Evitați schimbarea materialelor între etape.
- Implicați producătorii din timp pentru Proiectarea pentru Fabricabilitate. Introduceți-le în timpul prototipării. Învățați regulile de proiectare pentru amplasarea porților, unghiurile de deformare și grosimea pereților.
- Folosește scule de scară intermediară ca punte. Folosiți scule moi pentru validarea aproape de producție. Acest lucru dezvăluie problemele ascunse ale materialului înainte de a cumpăra scule din oțel călit.
- Planificați automatizarea proceselor backend. Procesele backend generează adesea costuri și viteză. Construiți și testați aceste procese din timp.
Asigurarea repetabilității și a calității
Repetabilitatea depinde de controlul procesului. Controlul statistic al procesului urmărește parametrii cheie în timpul producției. Temperatura, presiunea și timpul ciclului trebuie să se încadreze în limitele stabilite. Eșantionarea și măsurătorile regulate confirmă faptul că piesele îndeplinesc specificațiile. Indicii de capacitate, cum ar fi Cpk, măsoară performanța procesului. Un Cpk peste 1.33 indică un proces capabil. Peste 1.67 indică un control excelent. Aceste numere asigură că fiecare dispozitiv care iese de pe linie funcționează conform așteptărilor.
Cadrul decizional pentru fabricarea componentelor fluidice IVD
Alegerea unei metode de fabricare a pieselor necesită un plan clar. Dacă te ghidezi doar după instinct, ajungi la erori costisitoare. Acest ghid prezintă trei pași simpli. Fiecare pas se bazează pe precedentul. Împreună, transformă o idee generală într-o alegere inteligentă bazată pe fapte.
Definiți cerințele și specificațiile componentelor fluidice IVD
În primul rând, trebuie să fii clar. Nu poți alege o metodă de fabricație fără să știi de ce ai nevoie. Acest pas te face să notezi fiecare nevoie. De asemenea, te ajută să faci diferența între lucrurile obligatorii și cele utile.
Crearea unei fișe detaliate cu specificații ale piesei
O fișă tehnică detaliată a pieselor este singura sursă de adevăr. Fiecare alegere provine din acest document. Împiedică înțelegerea greșită a echipei și a partenerilor. Fișa trebuie să includă mai mult decât dimensiuni. Trebuie să includă:
- Reguli pentru aprobarea materialelor
- Setări pentru dimensiunile cheilor
- Reguli pentru netezirea suprafeței
- Standarde pentru curățenia pieselor
- Nevoi pentru o asamblare consecventă
- Verificări pentru prima serie de producție
- Reguli pentru urmărirea fiecărei părți
- Pași pentru gestionarea modificărilor de design
Fiecare element din această listă contează. Aprobarea materialului asigură că plasticul sau metalul respectă regulile de siguranță. Setările dimensiunilor cheii arată ce caracteristici necesită măsurători exacte. Regulile de netezime a suprafeței stabilesc rugozitatea permisă. Standardele de curățenie a pieselor previn contaminarea probelor pacienților. Consecvența asamblării asigură că fiecare unitate funcționează la fel. Verificările primei runde de producție verifică începutul fabricației. Urmărirea producției leagă fiecare piesă de lotul său de materie primă. Managementul modificărilor controlează modul în care actualizările de proiectare se deplasează prin sistem.
Prioritizarea nevoilor (elementele obligatorii vs. cele demne de avut)
Nu orice nevoie este la fel de importantă. Nu se poate renunța la unele caracteristici. Altele se pot schimba fără a strica dispozitivul. Faceți două liste. Prima listă conține elemente obligatorii. Acestea includ regulile de întâlnire, siguranța pentru corp și limitele de dimensiune a cheilor. A doua listă conține elemente de interes. Acestea ar putea fi un anumit aspect sau timpi de ciclu mai rapizi.
Această sortare contează atunci când vorbim despre costuri. Un produs util care adaugă 30% la costurile sculelor s-ar putea să nu merite. Un produs obligatoriu care asigură că testul funcționează corect merită întotdeauna banii. Notați motivul fiecărei priorități. Aceste documente sunt utile atunci când discutați cu partenerii de producție. De asemenea, sunt utile atunci când apar compromisuri neașteptate în timpul dezvoltării produsului.
Evaluați și selectați procesele potențiale
Al doilea pas corelează nevoile tale scrise cu ceea ce poate face fiecare metodă de creare. Fiecare metodă are puncte forte diferite. Verificarea trebuie să fie ordonată.
Potrivirea cerințelor cu capacitățile procesului
Creați un tabel comparativ. Enumerați elementele esențiale în partea de sus. Enumerați metodele posibile în lateral. Evaluați fiecare metodă în funcție de fiecare nevoie. Prelucrarea CNC este foarte bună la dimensiuni exacte și poate lucra cu multe materiale. Turnarea prin injecție este mai eficientă din punct de vedere al costurilor atunci când se realizează mai multe piese. Imprimarea 3D este rapidă, dar are limite în ceea ce privește materialele. Tabelul arată ce metodă se potrivește priorităților dvs.
Gândește-te la câte piese ai nevoie. Punctul în care prelucrarea și turnarea se intersectează este sub 2,000 de piese. Peste 5,000 de piese pe an, turnarea prin injecție este întotdeauna mai ieftină. Aceste cifre te ajută să faci o listă scurtă. Un dispozitiv de laborator de volum mic s-ar putea să nu necesite niciodată o matriță. Un cartuș de testare comercial pentru milioane de unități necesită turnare de la început.
Realizarea de studii de fezabilitate și prototipare
Realizarea pieselor de testare vă verifică ideile înainte de a cheltui bani pe matrițe scumpe. Enplas descrie o metodă microfluidică în care caracteristicile cheie sunt realizate și testate în doar două săptămâni. Acest lucru se întâmplă înainte de a cheltui bani pe o matriță de testare completă. Metoda verifică performanța în viața reală și preîntâmpină remedierile costisitoare ulterioare.
Protoshop prezintă un studiu de caz al unui cartuș IVD care necesita o piesă de supapă. Provocarea a fost cum să fie asamblat: elemente de fixare, sudare cu ultrasunete sau sudare cu laser. Turnarea prin injecție de testare a verificat atât funcția principală, cât și cât de ușor a fost de realizat. Această abordare ajută la verificarea dacă se pot realiza modele fluidice IVD. Descoperă problemele din timp. De asemenea, confirmă metoda aleasă înainte de investiția la scară largă.
Colaborați cu un expert în producție
Al treilea pas necesită ajutor extern. Un contractant are experiență în numeroase proiecte. Această experiență economisește timp și bani.
Valoarea colaborării timpurii
Colaborarea timpurie cu un producător scurtează timpul de pornire. Reduce costurile ulterioare și economisește timp. Flexibilitatea proiectării crește atunci când experții revizuiesc proiectele înainte ca acestea să fie finale. Partenerul se asigură că piesa funcționează cu întregul dispozitiv. Sistemele fluidice și alte sisteme pot fi dezvoltate în același timp. Problemele tehnice sunt identificate și remediate din timp.
Un partener de producție cunoaște și regulile. Știe ce așteaptă inspectorii de documente. Înțelege etapele de validare. Au observat moduri comune de defecțiune în multe produse de diagnosticare. Aceste cunoștințe vă împiedică să repetați greșelile pe care alții le-au rezolvat deja.
Solicitarea de oferte și evaluarea propunerilor
Cereți oferte de preț de la mai mulți parteneri. Dați-le fiecăruia aceeași fișă tehnică. Acest lucru vă asigură că puteți compara propunerile. Uitați-vă la mai mult decât preț. Uitați-vă la timpii de livrare, sistemele de calitate și cât de repede răspund la întrebări. Întrebați despre experiența lor cu sisteme de diagnosticare similare. Întrebați dacă pot gestiona volumul așteptat de dvs.
Verificați propunerea în raport cu lista dumneavoastră de elemente obligatorii. Are partenerul certificările necesare? Poate satisface nevoile dumneavoastră de urmărire? Are experiență cu materialul ales? Cea mai ieftină ofertă rareori oferă cel mai bun rezultat. Partenerul potrivit echilibrează costul, calitatea și încrederea. Această alegere modelează întregul design al sistemului IVD. Alegeți cu înțelepciune.
Parteneriat cu NOBLE pentru proiectul dumneavoastră de componente fluidice IVD
NOBLE este un producător chinez de top, cunoscut pentru serviciile excelente și procesarea calificată. Compania ajută clienții să treacă de la prototiparea rapidă la producția completă. Această muncă în echipă reduce riscul și accelerează termenele de dezvoltare a componentelor fluidice pentru dispozitivele diafragmatice in vitro (DIV).
Capacități complete în prelucrarea metalelor și a plasticului
De la proiectare și inginerie la asamblare
NOBLE oferă numeroase servicii. Echipa începe cu revizuirea designului și asistență tehnică. Aceștia verifică specificațiile pieselor dumneavoastră în raport cu limitele reale de fabricație. Această muncă în echipă timpurie identifică problemele înainte de începerea lucrului cu sculele.
Compania se ocupă și de asamblare. Componentele fluidice complexe IVD necesită adesea îmbinarea mai multor piese. NOBLE gestionează intern sudarea cu ultrasunete, sudarea cu laser și lipirea adezivă. Această configurație elimină nevoia de a apela la mulți furnizori. De asemenea, reduce gestionarea daunelor și lacunele în controlul calității.
Competențe în prelucrarea CNC, Turnare prin injecție, și altele
Fabrica are centre de prelucrare CNC pentru prototipuri și serii mici de producție. Aceste mașini mențin toleranțe de până la ±5 µm pentru caracteristicile cheie. Presele de turnare prin injecție gestionează cu ușurință serii mari de producție. Echipa efectuează, de asemenea, etape suplimentare, cum ar fi tratarea suprafeței și curățarea.
Această dublă abilitate este importantă pentru dezvoltarea produsului. Echipele pot testa proiecte cu piese prelucrate. Apoi trec la piese turnate fără a schimba furnizorii. Aceiași ingineri care vă cunosc designul supraveghează ambele procese. Această consecvență menține intenția de proiectare și reduce neînțelegerile.
Certificari si Asigurare a Calitatii
Certificat ISO 9001:2015 și ISO 13485:2016
NOBLE deține două certificări cheie, importante pentru producătorii de dispozitive de diagnostic:
- ISO 9001: 2015 – Se concentrează pe îmbunătățirea continuă a calității și pe satisfacția clienților.
- ISO 13485: 2016 – Menține un sistem solid de calitate pentru siguranța dispozitivelor medicale și conformitatea cu reglementările.
Regula finală FDA QMSR confirmă valoarea standardului ISO 13485. Începând cu 2 februarie 2026, acest standard face oficial parte din 21 CFR Partea 820. Această modificare confirmă importanța sa de reglementare pentru fabricarea dispozitivelor de diagnosticare in vitro.
Sistemul de calitate ISO 13485 este utilizat în mod activ pentru a asigura un control adecvat al calității structurilor microfluidice, construcțiilor de senzori și lucrărilor în camere sterile – toate elemente critice în fabricarea componentelor fluidice pentru dispozitivele de diagnosticare in vitro. Atelierul certificat aplică aceste standarde la fiecare etapă de producție, inclusiv testarea configurării din fabrică, controlul riscurilor proiectului și trasabilitatea completă a componentelor.
Angajamentul față de conformitatea cu reglementările
Echipa de calitate urmărește regulile în schimbare pe piețele globale. Aceștia pregătesc documente care susțin depunerea cererilor dumneavoastră de reglementare. Acestea includ certificate de materiale, rapoarte de inspecție și înregistrări de validare a proceselor. Fiecare lot de piese are trasabilitate completă până la materiile prime.
Acest angajament vă reduce volumul de muncă. Primiți pachete complete de documentație pregătite pentru auditori. Echipa susține, de asemenea, activitățile de control al proiectării cerute de ISO 13485. Aceștia se alătură revizuirilor de proiectare și evaluărilor de risc atunci când este necesar.
Un parteneriat cu servicii complete, de la concept la producție
Sprijinirea fiecărei etape de dezvoltare
Parteneriatul începe cu discuții conceptuale. Inginerii analizează nevoile dumneavoastră și sugerează opțiuni de materiale. Aceștia recomandă opțiuni de proces pe baza previziunilor de volum și a nevoilor de toleranță. Aceste îndrumări vă ajută să evitați greșelile costisitoare.
În timpul prototipării, NOBLE realizează rapid piese de testare. Verificați curgerea fluidului, compatibilitatea chimică și metodele de asamblare. Buclele de feedback rămân scurte. Modificările de proiectare se desfășoară prin sistem fără întârzieri. Această viteză accelerează considerabil ciclurile de dezvoltare a produselor.
Asigurarea unei căi line către piață
Trecerea de la prototip la producție se desfășoară fără probleme. Aceeași echipă se ocupă de ambele faze. Proiectarea sculelor utilizează lecțiile învățate din testarea prototipurilor. Validarea procesului respectă protocoalele stabilite. Primele inspecții ale articolelor confirmă că piesele de producție corespund specificațiilor aprobate.
NOBLE gestionează întregul lanț de aprovizionare. Aprovizionarea cu materiale, gestionarea stocurilor și logistica se află toate sub un singur acoperiș. Această responsabilitate unică reduce cheltuielile generale de coordonare. Echipa dumneavoastră se concentrează pe dezvoltarea testelor și validarea clinică. NOBLE gestionează complexitatea producției.
Rezultatul este o cale lină către piață. Componentele fluidice IVD ajung la timp, în limita bugetului și în conformitate deplină cu reglementările. Acest model de parteneriat transformă producția dintr-un risc într-un avantaj competitiv.
Alegerea materialului, precizia dimensională, volumul producției, costul și reglementările determină decizia de fabricație pentru componentele fluidice IVD. Fiecare factor este conectat la ceilalți. Un material cu o claritate optică excelentă poate necesita un proces care crește costul unitar. Toleranțele strânse necesită scule care cresc timpul de livrare. Procesul corect depinde de cerințele specifice ale designului sistemului IVD. Nicio metodă singulară nu funcționează pentru fiecare proiect de diagnosticare. O abordare structurată previne greșelile costisitoare. Colaborarea timpurie cu un partener de producție identifică problemele înainte de începerea sculelor. Această muncă în echipă economisește timp și bani. Contactați NOBLE pentru o consultație. Discutați despre proiectul dvs. și primiți îndrumări personalizate privind selecția procesului.
FAQ
Care este punctul de intersecție al costurilor între prelucrarea CNC și turnarea prin injecție?
Punctul de trecere este sub 2,000 de piese pentru majoritatea formelor. Dacă produceți mai mult de 5,000 de piese pe an, turnarea prin injecție este întotdeauna mai ieftină. O carcasă simplă din plastic trece la aproximativ 350 de piese. Piesele de înaltă precizie trec la aproape 1,820 de piese.
Ce toleranțe poate avea prelucrarea CNC pentru componentele fluidice IVD?
Prelucrarea CNC poate menține toleranțe de până la ±5 µm pentru caracteristici importante. Strunjirea fină sau frezarea standard oferă finisaje de suprafață de Ra 0.4 µm. Rectificarea de precizie atinge un Ra sub 0.1 µm. Rectificarea și lustruirea oglinzii ating un Ra 0.05 µm pentru suprafețele optice.
Ce polimeri funcționează cel mai bine pentru detectarea optică în dispozitivele de diagnosticare?
COC și COP oferă o claritate optică excelentă cu autofluorescență redusă. Aceste materiale sunt potrivite pentru sistemele de detecție bazate pe fluorescență. Policarbonatul oferă o claritate bună cu o rezistență mai mare la impact. PMMA oferă o transparență excelentă la un cost mai mic. Fiecare polimer curge bine în timpul turnării prin injecție pentru caracteristici de canal cu pereți subțiri.
Cum afectează certificarea ISO 13485 fabricarea componentelor fluidice pentru dispozitivele de diagnosticare in vitro (DIV)?
ISO 13485 stabilește reguli de calitate pentru fabricarea dispozitivelor de diagnostic. Regula finală FDA QMSR adaugă acest standard la 21 CFR Partea 820 începând cu 2 februarie 2026. Producătorii certificați mențin controalele de proiectare, validarea procesului și trasabilitatea completă de la materiile prime până la piesele finite.
Când ar trebui să folosesc 3D imprimare în loc de turnare prin injecție?
Folosește imprimarea 3D pentru prototipuri timpurii și testarea designului. Micro-SLA poate realiza lățimi ale canalelor sub 100 µm. Timp de execuție durează zile în loc de săptămâni. Cu toate acestea, rășinile SLA nu au rezistența chimică și biocompatibilitatea materialelor plastice de calitate injectabilă. Păstrează imprimarea 3D pentru verificările formei și potrivirii, nu pentru testarea funcțională.
Ce finisaj de suprafață necesită componentele fluidice IVD care intră în contact cu pacientul?
Suprafețele de contact cu pacientul necesită de obicei un Ra de 0.4 µm prin electrolustruire sau pasivizare conform standardelor ASTM. Prelucrarea standard poate atinge această valoare. Finisajele mai netede sub Ra de 0.1 µm necesită șlefuire de precizie. Finisajele oglindă la Ra de 0.05 µm necesită lustruire mecanică plus electrolustruire.
Cât de devreme ar trebui să angajez un partener de producție?
Implică un partener de producție în timpul prototipării. Munca în echipă timpurie scurtează timpul de pornire și reduce costurile. Partenerii revizuiesc proiectele înainte de finalizare, identificând din timp problemele de fabricație. Aceștia cunosc așteptările de reglementare și modurile comune de defecțiune. Această muncă în echipă previne reproiectarea costisitoare după începerea sculelor.
Ce procese backend determină costurile de producție ale componentelor fluidice IVD?
Lipirea, modificările de suprafață și depunerea de reactivi costă adesea mai mult decât turnarea polimerilor. Imprimarea cu electrozi poate adăuga până la 10 ori costul inițial de turnare. Planificați din timp automatizarea procesului backend. Acești pași determină adesea viteza generală de producție și costul total per dispozitiv.







