
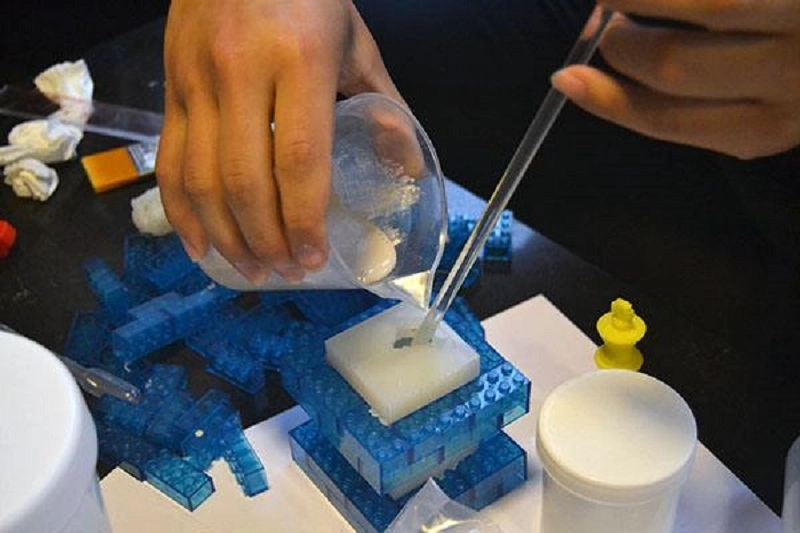
Turnarea siliconului în vid este un proces modern comun, potrivit pentru prototiparea rapidă și producția în loturi mici. Piesele sunt demulate rapid, cu un finisaj excelent al suprafeței, iar proprietățile materialului sunt consistente cu cele ale siliconului de calitate superioară pentru producția de masă.
Totuși, defectele sunt inevitabile - cum ar fi bulele de aer, umplerea incompletă, imperfecțiunile suprafeței și deformarea. Acest proces este relativ sensibil; chiar și modificări minore ale materialelor, matrițelor sau nivelurilor de vid pot cauza probleme grave.
Defecte comune în Turnare în vid de silicon
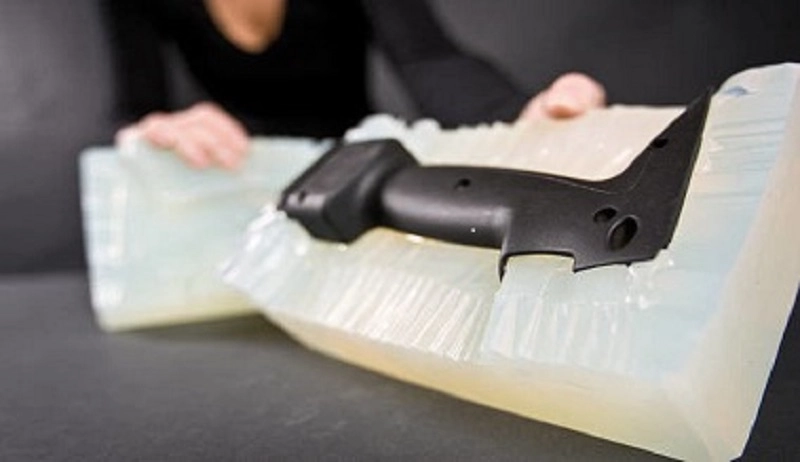
Ați întâlnit vreodată defecte la turnarea în vid a siliconului? Exemplele includ bule, rugozitatea suprafeței și bavuri. Fiecare dintre aceste defecte poate afecta aspectul, dimensiunile, proprietățile mecanice sau eficiența producției. Înțelegerea acestor defecte este primul pas către eliminarea lor.
Bule de aer (goluri)
Aerul prins formează goluri. Porii interni slăbesc rezistența piesei, în timp ce găurile superficiale compromit finisajul suprafeței. Există mai multe cauze - degazare insuficientă, timp de menținere a vidului inadecvat și proiectare necorespunzătoare a canalului de ventilație al matriței.
Măsurile preventive includ degazarea corespunzătoare. Rășina trebuie lăsată să se odihnească o perioadă suficientă de timp sub vid. Matrița trebuie să fie echipată cu canale de ventilație pentru a permite aerului să iasă în timpul procesului de umplere cu rășină. Nivelul de vid trebuie să îndeplinească cerințele materialului.
Fotografii scurte
Când deschideți matrița, constatați că aceasta nu a fost umplută, piesa este incompletă, iar reproducerea detaliilor este slabă. Cauza este simplă. Poate fi din cauza vâscozității excesive a rășinii sau a injecției insuficiente de material. Alternativ, amestecul s-ar putea să fi început să se întărească înainte ca cavitatea să fie complet umplută.
Rezolvarea problemei de umplere incompletă necesită ajustări ale procesului. Măriți volumul materialului. Reduceți vâscozitatea rășinii prin preîncălzire. Scurtați intervalul de timp dintre amestecare și injecție.
Bavura
Un strat subțire de rășină se prelinge de-a lungul liniei de separație. Marginile piesei sunt neuniforme, cu exces de bavură. Uzura matriței poate provoca scurgeri. Nealinierea poate duce la revărsarea rășinii. Presiunea excesivă de injecție poate forța revărsarea rășinii.
Bavura este un simptom - matrița dumneavoastră necesită întreținere. Alinierea trebuie verificată. Presiunea de injecție trebuie adaptată materialului și geometriei.
Warpage
Piesele se deformează după deformare. Secțiunile mari și subțiri sunt cele mai vulnerabile. Componentele plate se ondulează. Piesele lungi se curbează. Cauza este întărirea diferențială sau stresul de răcire. O secțiune se întărește mai repede decât alta. Stresul intern scoate piesa din formă.
Prevenirea se concentrează pe întărirea uniformă. Ajustați temperatura cuptorului. Asigurați o distribuție uniformă a căldurii. Modificați geometria piesei pentru a reduce tranzițiile de la gros la subțire.
Defecte de suprafață
Zgârieturi. Gropituri. Porțiuni rugoase. Suprafața nu este netedă. Modelul principal poate avea imperfecțiuni. Suprafața matriței poate fi deteriorată. Rășina în sine poate forma o suprafață rugoasă.
Soluția este controlul calității în fiecare etapă. Inspectați modelul principal. Protejați suprafața matriței. Controlați condițiile rășinii.
Inexactitatea dimensională
Piesele sunt în afara toleranței. Găurile nu se aliniază. Interfețele nu se îmbină. Trei factori cauzează problema. Contracția matriței de silicon. Contracția rășinii. Modificări de temperatură în timpul întăririi.
Compensarea necesită date empirice. Măsurați contracția în matriță și rășină. Ajustați dimensiunile modelului principal în consecință. Controlați temperatura de întărire.
Cură incompletă
Piesele rămân moi. Sunt lipicioase. Le lipsește rezistența mecanică. Cauza este simplă: rășina nu s-a reticulat complet. Raport de amestec greșit. Amestecare inadecvată. Condiții de întărire precare. Contaminare cu agenți de demulare.
Soluția este disciplina procesului. Verificați raportul de rășină. Prelungiți timpul de amestecare. Mențineți temperatura cuptorului. Curățați matrița între cicluri.
Variația de culoare
Părțile din același lot arată diferit. Una este deschisă la culoare. Una este închisă la culoare. Amestecarea pigmenților este inconsistentă. Loturile de rășină variază. Condițiile de întărire modifică culoarea.
Lucrări de standardizare. Folosiți pachete de pigmenți pre-cântărite. Calibrați echipamentul de amestecare. Controlați ciclul de întărire.
Aceste opt defecte acoperă majoritatea problemelor din turnarea în vid a siliconului. Fiecare are o cauză. Fiecare are o soluție. Următoarea secțiune arată cum se implementează aceste soluții.
Cauzele defectelor de turnare în vid
Defectele sunt doar simptome; adevăratele cauze se află la un nivel mai profund. Dacă se abordează doar problemele de suprafață, problema va reapărea; numai prin identificarea cauzei principale poate fi rezolvată complet problema. Următoarele cinci categorii acoperă majoritatea cauzelor de defecțiune în turnarea în vid a siliconului.
Probleme materiale
Rășina este cheia întregului proces. Rășina de calitate slabă va duce la piese de calitate inferioară.
Rășina expirată și-a pierdut reactivitatea, ceea ce duce la o întărire incompletă și la lăsarea pieselor moi.
Raporturile de amestecare incorecte pot cauza un dezechilibru stoichiometric. Prea multă bază va face piesele lipicioase; prea mult agent de întărire le va face fragile.
Contaminarea cu umiditate provine dintr-un mediu de depozitare umed. Apa reacționează cu rășina, producând bule care degradează proprietățile mecanice.
Condițiile necorespunzătoare de depozitare - temperaturile ridicate, expunerea la lumină și aerul - pot degrada proprietățile materialului chiar înainte de a intra în matriță.
Incompatibilitatea materialelor poate duce la delaminare sau la eșecul lipirii între straturi sau inserții.
Primul pas este inspectarea materialului. Dacă rășina este de calitate slabă, nimic altceva nu va ajuta.
Probleme de proiectare a matrițelor
Matrița determină forma piesei. O proiectare necorespunzătoare va duce inevitabil la o calitate slabă a piesei.
Amplasarea porții determină curgerea materialului topit. O amplasare necorespunzătoare a porții poate provoca turbulențe. Turbulența captează aerul, ducând la formarea de pungi de aer.
Ventilația insuficientă împiedică ieșirea aerului. Aerul comprimat care nu poate ieși provoacă găuri de ventilație în piesă.
Proiectarea necorespunzătoare a liniei de separare poate duce la ruperea sau bavura piesei în timpul demulării.
O proiectare deficitară a matriței poate împiedica curgerea uniformă a rășinii, ducând la o umplere insuficientă și, în consecință, la deformarea piesei.
O matriță este un instrument de producție, iar designul său trebuie să îndeplinească cerințele procesului.
Erori ale parametrilor de proces
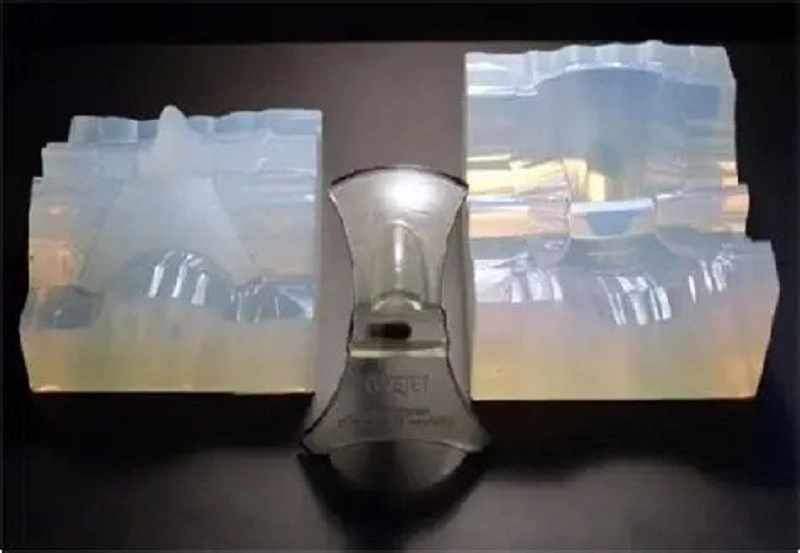
Aparatul funcționează strict conform instrucțiunilor; setările incorecte vor duce la rezultate incorecte.
Este vidul prea scăzut? Aerul prins în rășină va forma bule.
Viteza de turnare este prea mare? Turbulența prinde aer. Viteza de turnare este prea mică. Rășina se întărește înainte de a umple matrița.
Dacă temperatura de întărire este prea scăzută, reacția va fi incompletă; dacă este prea ridicată, va provoca arderea piesei.
Dacă timpul de întărire este prea scurt, piesa nu se va întări suficient; dacă este prea lung, matrița se va degrada.
Dacă piesa este demulată prea devreme, se va rupe; dacă este prea târziu, se va lipi de matriță.
Fiecare parametru are un interval optim. Atâta timp cât rămâne în acest interval, calitatea piesei va fi satisfăcătoare; odată ce depășește acest interval, vor apărea defecte.
Erori de operator
Procesul de turnare în vid a siliconului poate fi automatizat, dar operatorul este în continuare foarte important.
Dacă operațiunile manuale nu sunt consecvente, mașina pornește de la o stare diferită de fiecare dată. Drept urmare, piesele finale nu vor fi consecvente.
Dacă rășina nu este măsurată cu precizie, raportul de amestecare va fi greșit, iar rezultatul întăririi nu va fi cel așteptat.
Dacă rășina nu este amestecată corespunzător, o parte din rășina neamestecată va rămâne pe fundul recipientului. Această rășină neamestecată va curge apoi în matriță, iar piesa nu se va întări corespunzător.
Greșelile frecvente de manipulare includ contaminarea cu uleiuri ale pielii, utilizarea unei cantități prea mari de agent de demulare a mucegaiului și scăparea accidentală a uneltelor.
Cea mai bună modalitate de a evita aceste probleme este printr-o instruire adecvată, proceduri operaționale standard și o supraveghere atentă.
Uzura mucegaiului
Matrițele de silicon sunt consumabile. Fiecare ciclu de turnare provoacă o anumită uzură.
Primul semn este o străfulgerare. Linia de separație începe să se uzeze, iar rășina începe să se scurgă din matriță. Apoi apar modificări dimensionale. Matrița devine mai moale și începe să se întindă. Dimensiunile critice încep să se modifice.
Pe măsură ce suprafața matriței se uzează, suprafața piesei devine mai rugoasă, iar detaliile fine se pierd treptat. De asemenea, consistența piesei scade. Primele câteva piese sunt de obicei bune, dar ultimele pot deveni rebuturi.
Pentru a evita aceste probleme, urmăriți durata de viață a matriței și înlocuiți-o la momentul potrivit. Nu o utilizați dincolo de durata sa de viață.
Aceste cinci categorii acoperă principalele cauze ale defectelor în turnarea în vid a siliconului. Prin identificarea și rezolvarea acestor probleme într-un mod sistematic, ratele de defecte pot fi reduse, randamentul poate fi îmbunătățit, iar producția poate decurge mai ușor.
Cum să preveniți defectele în turnarea în vid a siliconului
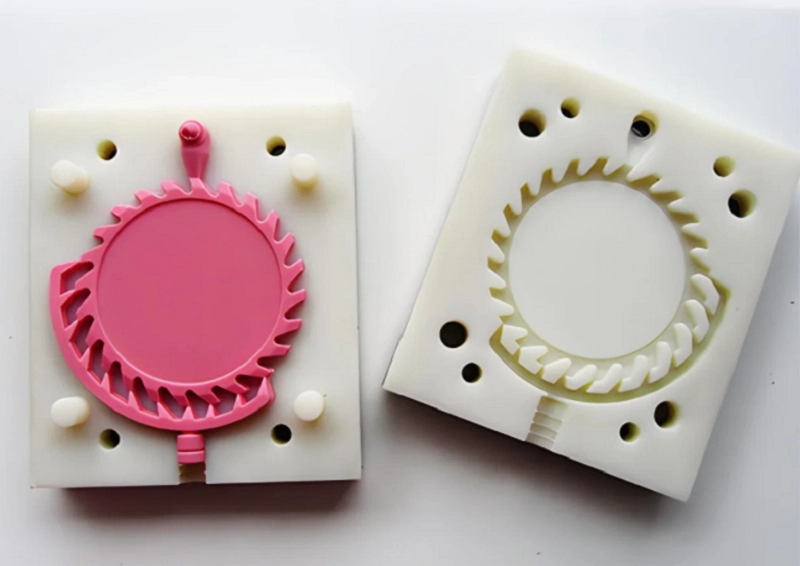
Prevenirea costă mult mai puțin decât refacerea lucrărilor. Prin rezolvarea cauzelor principale ale defectelor într-un mod sistematic, randamentul poate fi îmbunătățit. Următoarele nouă domenii acoperă metode practice care s-au dovedit eficiente în turnarea în vid a siliconului.
Îmbunătățiți calitatea modelului principal
Modelul principal definește totul. Finisajul său de suprafață devine finisajul suprafeței piesei finale, iar precizia sa dimensională determină toleranțele finale. Un model principal slab va duce întotdeauna la piese de calitate inferioară.
Finalizați modelul principal cu atenție. Șlefuiți și lustruiți suprafața pentru a îndepărta toate zgârieturile.
Curățați temeinic modelul principal. Praful și amprentele se pot transfera pe matrița de silicon, iar matrița va transfera aceste defecte pe fiecare piesă turnată.
Verificați acuratețea dimensională. Măsurați caracteristicile critice și confirmați că modelul principal corespunde cerințelor de proiectare. Acesta este primul punct de control al calității în procesul de producție. Nu îl ignorați.
Optimizați Mold Design
Matrița este fundamentul întregului proces. O matriță bine proiectată face producția mai lină, în timp ce un design deficitar va duce la defecte repetate.
Amplasați porțile în locurile potrivite, astfel încât rășina să curgă lin și să se evite turbulențele care pot crea bule.
Adăugați suficiente orificii de ventilație. Aerul trebuie să iasă lin pe măsură ce rășina umple matrița. O ventilație deficitară sau orificiile de ventilație blocate vor bloca aerul, provocând goluri și bule de aer.
Proiectați cu atenție linia de despărțire. O poziționare greșită a liniei de despărțire poate cauza bavuri și poate îngreuna demularea.
Un design bun al matriței urmează curgerea naturală a rășinii în loc să o forțeze împotriva curgerii.
Pregătiți corect rășina
Pregătirea rășinii este pasul cheie pentru a asigura rezultate de producție consistente.
Folosiți un cântar pentru o măsurare precisă. Respectați cu strictețe raportul corect de amestecare.
Amestecați bine. Răzuiți pereții și fundul recipientului pentru a vă asigura că toate materialele sunt amestecate uniform. Amestecarea necorespunzătoare poate face ca unele zone să rămână neîntărite.
Efectuați degazarea în vid. Mențineți rășina sub vid suficient de mult timp pentru a îndepărta aerul dizolvat. Îndepărtarea bulelor de suprafață nu este suficientă. Bulele de aer din interiorul rășinii trebuie, de asemenea, îndepărtate.
Manipulați materialele cu grijă. Contaminarea cu ulei, umiditate sau rășină veche poate deteriora întregul lot.
Controlul condițiilor de vid
Vidumul este folosit nu numai pentru degazare, ci și pentru a ajuta rășina să umple matrița.
Setați nivelul corect de vid. Dacă vidul este prea mic, aerul va rămâne prins. Dacă este prea mare, rășina poate fierbe, creând noi defecte.
Controlați timpul de vid. Rășina trebuie să rămână sub vid atât în timpul degazării, cât și al turnării. Matrița trebuie golită complet înainte de intrarea rășinii.
Mențineți condiții adecvate de întărire
Întărirea transformă rășina lichidă în componente solide. Dacă condițiile nu sunt controlate corespunzător, componentele s-ar putea să nu se întărească complet sau se pot deforma.
Controlați temperatura cuptorului. O diferență de temperatură de doar câteva grade poate schimba viteza de întărire. Temperatura neuniformă din interiorul cuptorului poate cauza performanțe inconsistente ale piesei.
Setați timpul corect de întărire. Piesele insuficient întărite vor fi moi și fragile, în timp ce piesele supraîntărite pot deveni fragile.
Monitorizați condițiile de mediu. Umiditatea și fluxul de aer pot afecta rezultatul întăririi.
Manipulați cu grijă matrițele de silicon
Matrițele de silicon sunt relativ fragile. Utilizarea necorespunzătoare va accelera uzura matriței.
Detașați ușor. Nu forțați piesa să iasă. Folosiți presiunea aerului sau detașați cu grijă piesa din matriță.
Evitați utilizarea uneltelor abrazive pentru curățarea matriței. Metodele de curățare dure pot deteriora suprafața cavității matriței.
Depozitați matrițele plate și curate. Protejați-le de lumină, temperaturi ridicate și presiune.
Inspectați matrițele în mod regulat. Verificați dacă există rupturi, linii de separare uzate și îmbătrânirea suprafeței. Înlocuiți matrița înainte ca aceasta să înceapă să producă piese defecte.
Proiectarea pieselor pentru fabricabilitate
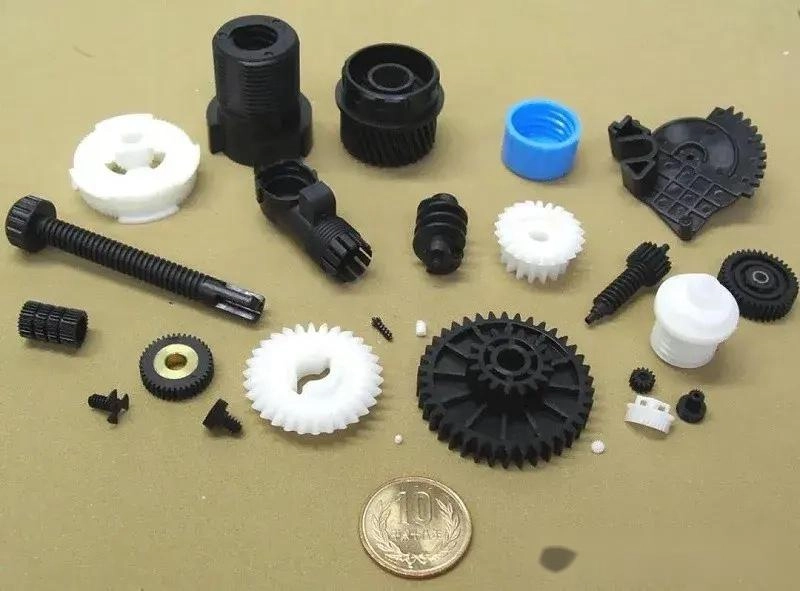
Mențineți o grosime uniformă a peretelui. Secțiunile groase se pot contracta neuniform, în timp ce secțiunile subțiri se pot umple necorespunzătoare.
Reduceți degajările. Degajările adânci cresc tensiunea asupra matriței în timpul demulării și pot provoca daune.
Adăugați colțuri rotunjite. Colțurile ascuțite creează puncte de tensiune și pot prinde aer.
Îmbunătățiți căile de curgere. Rășina trebuie să ajungă în fiecare zonă detaliată a cavității. Designul nu trebuie să blocheze curgerea rășinii.
Standardizarea procedurilor operaționale
Documentați fiecare etapă, inclusiv pregătirea rășinii, degazarea, turnarea, întărirea, demularea și inspecția.
Operatori de tren. Toată lumea trebuie să urmeze aceleași proceduri de operare. Diferențele în metodele de operare pot cauza variații ale calității pieselor.
Folosește controlul procesului. Setează parametrii procesului, monitorizează-i continuu și fă ajustări atunci când aceștia abate.
Efectuați inspecții de calitate de rutină
Inspecția ajută la identificarea problemelor din timp. Cu cât o problemă este descoperită mai devreme, cu atât este mai ușor de remediat.
| Inspectie vizuala | Defectele de suprafață pot fi de obicei observate direct, inclusiv crăpături, gropițe, bave și diferențe de culoare. |
| Măsurarea dimensională | Dimensiunile critice trebuie să rămână în limitele toleranței. |
| Comparație de greutate | Piesele cu goluri interne cântăresc mai puțin decât piesele solide. |
| Testarea asamblarii | Piesele trebuie să se potrivească corect între ele. Dacă nu se potrivesc, acest lucru poate indica o modificare a procesului. |
| Functional Testing | Piesele trebuie să îndeplinească cerințele reale de utilizare și să fie testate în condițiile prevăzute. |
Aceste nouă metode de prevenire acoperă întregul proces de turnare în vid a siliconului. Aplicați-le sistematic pentru a reduce ratele de defecte, a îmbunătăți randamentul și a face producția mai stabilă și previzibilă.
Parteneriat cu NOBLE pentru soluții de turnare în vid a siliconului
NOBLE este specializată în prelucrarea metalelor și a plasticului. Munca noastră nu se rezumă doar la fabricarea de piese. Este vorba despre furnizarea de soluții complete. Clienții care au nevoie de componente și ansambluri fiabile și de înaltă calitate aleg să lucreze cu noi.
Susținem proiectele încă din etapele incipiente, inclusiv asistență pentru proiectare, prototipare, fabricație, finisare și asamblare. Toate procesele pot fi realizate sub un singur acoperiș.
Expertiza noastră în inginerie, capacitățile avansate de procesare și managementul strict al calității lucrează împreună pentru a menține întregul proces conectat. NOBLE îi ajută pe clienți să transforme eficient ideile în produse gata de producție.
Capacități complete de producție, de la proiectare la asamblare
Un singur furnizor poate gestiona întregul lanț de producție, eliminând necesitatea coordonării mai multor parteneri de producție.
Asistența pentru proiectare și inginerie ajută la optimizarea designului produselor, la îmbunătățirea fabricabilității și la oferirea de îndrumări pentru selecția materialelor, crescând eficiența producției.
Dezvoltarea prototipurilor permite validarea rapidă. Înainte de a trece la producția la scară largă, se pot utiliza soluții de producție de volum redus pentru a testa și îmbunătăți designul.
Prelucrarea metalelor include prelucrarea CNC , fabricarea tablei metalice și finisarea suprafețelor. Aceste capacități permit realizarea de structuri complexe și toleranțe stricte.
Prelucrarea plasticului acoperă multiple tehnologii de fabricație, inclusiv turnarea în vid a siliconului și turnarea prin injecție . Metoda potrivită de fabricare a plasticului este selectată în funcție de aplicația produsului.
Finisarea suprafeței și prelucrarea secundară îmbunătățesc și mai mult aspectul și performanța produsului, inclusiv acoperirile, texturile și operațiunile suplimentare de post-procesare.
Asamblarea și integrarea produsului final asigură livrarea completă. Nu doar piese individuale, ci ansambluri finite gata de utilizare.
Managementul calității certificat conform standardelor internaționale
ISO 9001:2015 demonstrează un sistem consistent de management al calității, inclusiv controlul proceselor, îmbunătățirea continuă și managementul satisfacției clienților.
ISO 13485:2016 susține fabricarea dispozitivelor medicale cu procese controlate, documentație, trasabilitate și cerințe stricte de calitate.
Aceste certificări definesc standardele operaționale zilnice ale NOBLE. Clienții din industriile exigente se bazează pe aceste sisteme pentru o asigurare fiabilă a calității.
FAQ
Câte piese poate produce de obicei o matriță de silicon?
O matriță de silicon produce de obicei 20 până la 30 de piese. Piesele simple pot ajunge la aproximativ 40 de piese. Designurile complexe sau piesele care provoacă o uzură mai mare în timpul demulării vor reduce mai rapid durata de viață a matriței.
Durata de viață a matriței depinde și de temperatura rășinii, condițiile de întărire și metodele de manipulare. Monitorizați performanța matriței și înlocuiți-o înainte ca defectele să devină frecvente.
Ce cauzează bulele de aer la turnarea în vid?
Bulele provin de obicei din cauza unei degazări insuficiente. Rășina trebuie să stea sub vid suficient de mult timp pentru a elibera aerul dizolvat.
Aerul prins în interiorul matriței este o altă cauză frecventă. Ventilația deficitară împiedică ieșirea aerului. Metodele incorecte de turnare pot, de asemenea, introduce aer în timpul transferului de rășină.
Pot fi reparate piesele deformate turnate în vid?
Unele piese deformate pot fi reparate. Distorsiunile ușoare pot fi corectate prin încălzire controlată și prin utilizarea unor dispozitive de fixare adecvate.
Totuși, piesele cu curbe complexe sau deformări severe nu pot fi de obicei reparate. Prevenirea este mai bună decât repararea. Controlați temperatura de întărire și evitați tranzițiile bruște între secțiunile groase și cele subțiri.
Cât de precisă este turnarea în vid a siliconului?
Toleranțele dimensionale tipice sunt între ±0.10 mm și ±0.30 mm. Calitatea modelului principal determină precizia maximă realizabilă. Contracția rășinii provoacă modificări dimensionale, iar uzura matriței crește toleranțele în timp.
De ce se uzează matrițele de silicon?
Matrițele de silicon se degradează treptat din cauza mai multor factori.
Ciclurile repetate de turnare cauzează oboseală mecanică. Stresul în timpul demulării poate deteriora suprafața cavității matriței. Substanțele chimice din rășină pot afecta treptat performanța siliconului, iar temperaturile ridicate pot accelera îmbătrânirea matriței.







