
Ce Este Scalcă Metal Crostind?
Tehnologia de tăiere a tablei este o tehnică utilizată în mod obișnuit pentru separarea și prelucrarea tablelor metalice. Aceasta taie în principal întreaga tablă în părți de forma și dimensiunea necesare prin mijloace mecanice, termice sau speciale. Metodele tradiționale comune includ forfecarea și perforarea, în timp ce procesele moderne adoptă pe scară largă tehnologii de înaltă precizie, cum ar fi tăierea cu laser, tăierea cu plasmă și tăierea cu jet de apă, care pot manipula eficient metale de diferite grosimi și materiale.
Nucleul tehnologiei de tăiere a tablei metalice constă în alegerea metodei adecvate în funcție de proprietățile materialului și cerințele de producție. De exemplu, tăierea cu laser este potrivită pentru profile complexe și suprafețe tăiate netede, tăierea cu plasmă este potrivită pentru plăci mai groase, iar tăierea cu jet de apă poate evita efectele termice. Aceasta deservește direct primul proces de fabricare a tablei metalice, oferind semifabricate precise pentru îndoire, sudare și alte legături ulterioare și este utilizată pe scară largă în domenii precum echipamente mecanice, producție auto și industria aerospațială.
Istoria lui Scalcă Metal Crostind
Istoria tăierii tablei a început cu metode tradiționale manuale și mecanice. Primii meșteri se bazau pe unelte precum foarfecele și dălțile pentru tăierea manuală. După Revoluția Industrială, au apărut mașinile mecanice de forfecare și presele de perforare, care realizau tăierea prin matrițe fizice și presiune. Acest lucru a îmbunătățit considerabil eficiența, dar flexibilitatea și precizia lor erau limitate.
Revoluția tehnologiei moderne de tăiere a început la mijlocul secolului al XX-lea. Apariția tehnologiilor de tăiere cu oxigen și tăiere cu plasmă a rezolvat problema tăierii plăcilor metalice groase. Ulterior, tehnologia de tăiere cu laser a devenit mainstream datorită preciziei și flexibilității sale ridicate, în timp ce tăierea cu jet de apă oferă o soluție de tăiere la rece fără efecte termice.
Cum funcționează S.calcă Metal Crostind Muncă?
Analiza desenului
Inginerii trebuie să analizeze cu atenție desenele pieselor, să înțeleagă cu exactitate formele geometrice ale acestora, toleranțele dimensionale, cerințele tehnice și nevoile ulterioare de prelucrare. Pe această bază, planifică traiectoria de tăiere, selectează cel mai potrivit proces de tăiere, determină schema de amplasare a tablei pentru a maximiza rata de utilizare a materialului și alcătuiesc un program detaliat de prelucrare.
Pregătirea materialului
Conform cerințelor desenului, selectați tabla metalică corespunzătoare și verificați dacă materialul, grosimea și starea suprafeței acesteia îndeplinesc standardele. Ulterior, așezați cu precizie tabla pe masa de lucru și fixați-o ferm folosind dispozitive de fixare, ventuze magnetice sau mese de adsorbție în vid și alte dispozitive.
Configurarea echipamentului
Înainte de tăierea formală, echipamentul de tăiere trebuie depanat fin. Aceasta include instalarea și calibrarea capului de tăiere corespunzător, verificarea dacă presiunea gazului auxiliar respectă standardul și setarea parametrilor de bază optimi, cum ar fi puterea, viteza și frecvența, în funcție de tipul și grosimea materialului.
Pentru tăierea cu laser, poziția focalizării trebuie, de asemenea, calibrată. Pentru tăierea cu plasmă, este necesar să se determine curentul corespunzător și înălțimea duzei de tăiere.
Execuția tăierii
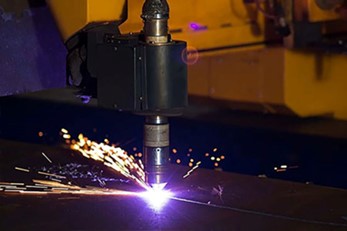
După ce materialele și echipamentul sunt gata, porniți echipamentul și executați programul de prelucrare presetat. În timpul acestui proces, operatorul trebuie să monitorizeze îndeaproape starea de așchiere, să observe forma scânteilor și dacă ejecția zgurii este normală și să asculte orice sunete anormale în timpul funcționării echipamentului.
Echipamentele automate moderne sunt de obicei echipate cu sisteme de monitorizare în timp real care pot detecta automat dacă perforarea a fost realizată cu succes, dacă există riscul de coliziune și pot regla fin parametrii de tăiere în funcție de situație.
Post procesare
După finalizarea așchierii, piesa de prelucrat este mutată în zona de prelucrare ulterioară. Mai întâi, bavurile, zgura și alte substanțe de pe piesa de prelucrat trebuie îndepărtate. Dacă este necesar, trebuie efectuată o șlefuire pentru a face muchiile netede și plate. Apoi, folosind unelte precum etriere, proiectoare sau mașini de măsurat cu trei coordonate, dimensiunile cheie, precizia conturului și calitatea suprafeței piesei de prelucrat sunt inspectate cu strictețe pentru a se asigura că respectă pe deplin cerințele desenului.
Doar piesele calificate care trec inspecția pot fi procesate în următorul proces de fabricație, cum ar fi îndoirea și sudarea, care reprezintă un punct de control important pentru a asigura calitatea produsului final.
Materiale metalice utilizate în Scalcă Metal Crostind
Oţel inoxidabil
Oțelul inoxidabil este unul dintre cele mai populare materiale pentru tăierea tablei metalice datorită rezistenței sale excelente la coroziune, durabilității și finisajului atractiv al suprafeței.
Aplicații:
Utilizat în echipamente medicale, electrocasnice de bucătărie, ornamente auto și panouri arhitecturale.
Oțel moale
Oțelul carbon este cunoscut pentru rezistența, duritatea și rentabilitatea sa. Este ușor de prelucrat și potrivit pentru piese structurale.
Aplicații:
Utilizat pe scară largă în utilaje, rame auto, construcții și echipamente industriale.
Aluminiu:
Aluminiul este ușor, rezistent la coroziune și are o conductivitate termică și electrică excelentă. Cu toate acestea, este reflectorizant și necesită lungimi de undă laser specifice pentru tăiere precisă.
Aplicații:
Utilizat în componente aerospațiale, carcase electronice, panouri auto și electronice de larg consum.
Cupru
Cuprul oferă o conductivitate electrică și termică superioară, fiind esențial pentru componentele electrice. Este reflectorizant și poate fi dificil de tăiat cu laser.
Aplicații:
Utilizat în conectori electrici, bare colectoare, schimbătoare de căldură și panouri decorative.
Alamă
Alama este un aliaj de cupru și zinc, oferind o bună prelucrabilitate, rezistență la coroziune și un aspect auriu atractiv.
Aplicații:
Ideal pentru piese decorative, plăcuțe de identificare, instrumente și feronerie arhitecturală.
Oțel galvanizat
Oțelul galvanizat are un strat de zinc care protejează împotriva ruginii și coroziunii. Acesta combină durabilitatea cu un cost relativ scăzut.
Aplicații:
Comun în conductele HVAC, piesele auto și electrocasnicele.
Titan
Titanul oferă un raport excepțional rezistență-greutate, rezistență ridicată la coroziune și o biocompatibilitate excelentă. Este mai scump, dar ideal pentru aplicații critice.
Aplicații:
Utilizat în industria aerospațială, implanturi medicale și utilaje de înaltă performanță.
| Material | Metode principale de tăiere | Avantaje cheie |
| Oţel inoxidabil | Laser, Jet de apă | Rezistență la coroziune, rezistență |
| Otel carbon | Laser, Plasmă | Puternic, accesibil |
| Aluminiu: | Laser, Jet de apă | Ușor, conductiv |
| Cupru | Jet de apă, laser cu fibră | Conductiv, durabil |
| Alamă | Laser, Jet de apă | Estetic, prelucrabil mecanic |
| Oțel galvanizat | Laser, Plasmă | Antirugină, cost redus |
| Titan | Jet de apă, Laser | Rezistență ridicată, biocompatibil |
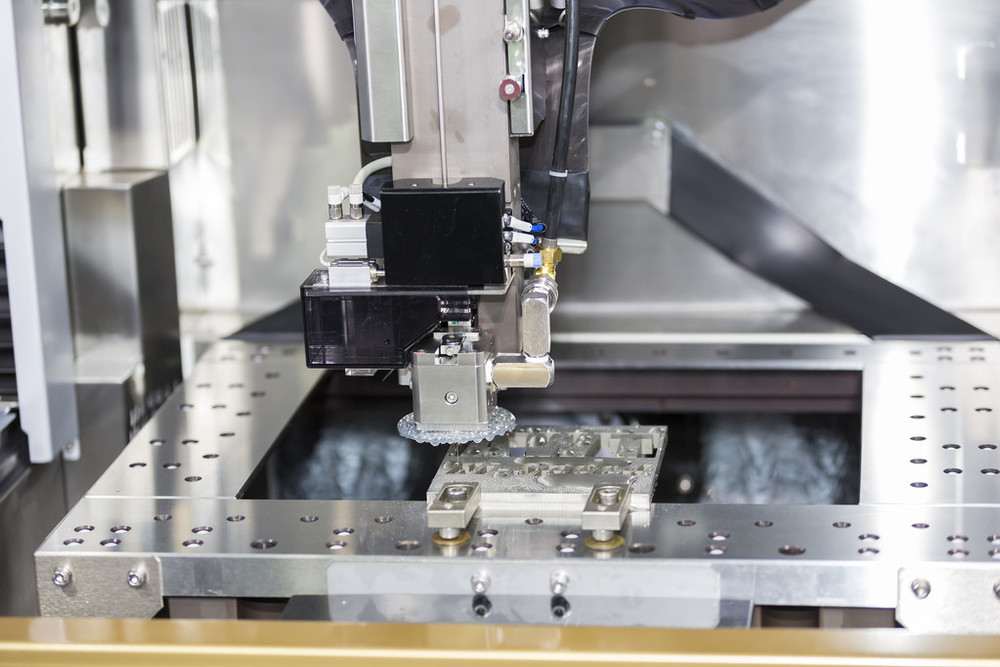
Tipuri de procese de tăiere a tablei metalice
Tăiere cu laser a tablei
Tăierea cu laser utilizează un fascicul laser focalizat cu densitate mare de energie ca sursă de căldură pentru a realiza tăierea prin topirea, vaporizarea sau aprinderea materialului. Aceasta este o metodă de prelucrare fără contact, cu precizie și flexibilitate ridicate, fiind deosebit de potrivită pentru prelucrarea contururilor complexe și a pieselor fine. Viteza de tăiere este mare, zona afectată termic este mică, iar calitatea secțiunii transversale este de obicei foarte netedă.
În funcție de tipul de laser, acesta poate fi împărțit în principal în tăiere cu laser cu fibră și tăiere cu laser CO2. Tăierea cu laser se aplică la aproape toate plăcile metalice, excelând în special în domeniul plăcilor medii și subțiri.
Tablă Tăierea cu plasmă
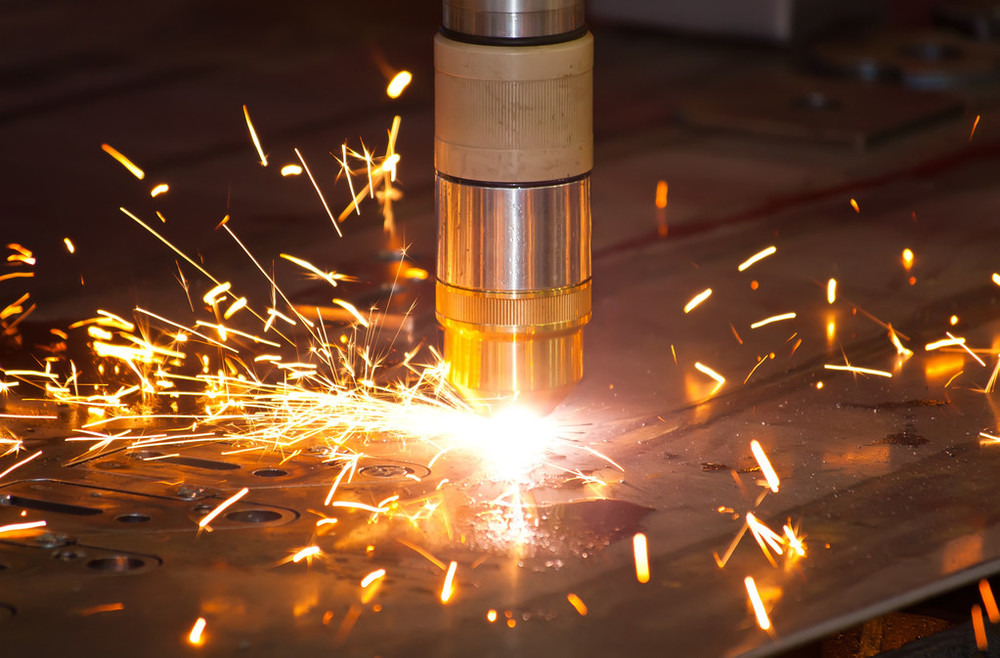
Tăierea cu plasmă topește materialul printr-un arc de plasmă comprimat și utilizează un flux de gaz de mare viteză pentru a sufla metalul topit, formând o tăietură. Principalul avantaj al tăierii cu plasmă constă în capacitatea sa de a tăia eficient plăci medii și groase, precum și metale cu conductivitate ridicată, cu o viteză de tăiere extrem de mare. Cu toate acestea, precizia de tăiere și netezimea secțiunii transversale nu sunt de obicei la fel de bune ca cele ale tăierii cu laser, iar zona afectată termic este, de asemenea, mai mare.
Tehnologia de tăiere cu plasmă este aplicată pe scară largă în utilaje grele, construcții navale, structuri metalice și alte domenii și este o soluție economică și eficientă pentru prelucrarea plăcilor groase.
Tablă Tăiere cu jet de apă
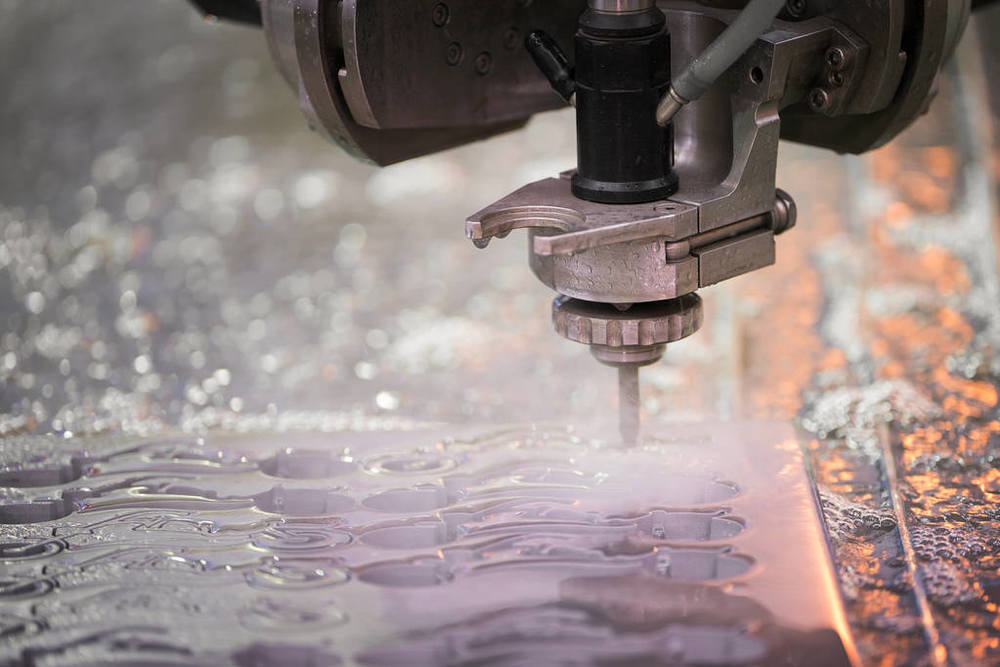
Tăierea cu jet de apă este un proces de tăiere la rece. Utilizează un flux de apă la presiune ultra-înaltă sau un flux de apă amestecat cu abrazivi pentru a eroda materialele și a realiza tăierea. Cel mai mare avantaj al său este că nu se generează căldură în timpul procesului de tăiere, deci nu există nicio zonă afectată termic, deformare termică sau modificare metalografică a materialului.
Tăierea cu jet de apă poate tăia orice material, de la metal și piatră la sticlă și materiale compozite, iar punctul de plecare este arbitrar, cu o flexibilitate extrem de mare. Dezavantajele sunt că viteza de tăiere este relativ lentă, iar costul de operare al echipamentului este ridicat. Este adesea utilizată pentru prelucrarea materialelor sensibile la căldură sau compozite cu texturi diferite.
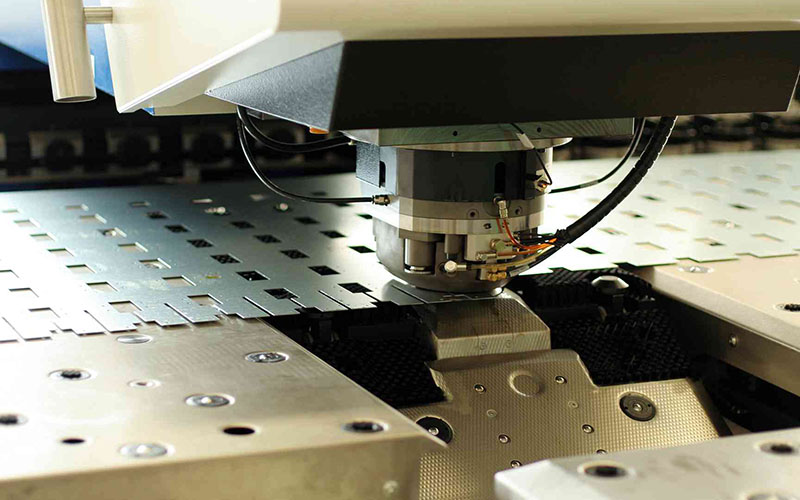
Tablă stantare
Ștanțarea este o metodă tradițională de prelucrare mecanică care utilizează o matriță instalată pe o presă pentru a forfeca, perfora sau debita tablă metalică prin presiune mecanică puternică. Este potrivită pentru producția de cantități mari de piese cu forme relativ standardizate. Viteza sa de prelucrare este extrem de mare și poate fi formată dintr-o singură ștanțare. Costul matrițelor este relativ ridicat, dar costul de prelucrare per piesă este foarte scăzut.
Pentru piesele care necesită un număr mare de găuri standard sau forme simple, cum ar fi dulapurile de șasiu și componentele electrice, ștanțarea rămâne cea mai eficientă și economică alegere.
Avantaje din Scalcă Metal Crostind
Precizie ridicata
Tehnicile moderne de tăiere a tablei metalice, în special tăierea cu laser, pot atinge o precizie dimensională extrem de ridicată, cu toleranțe ușor de controlat în limita a ±0.1 milimetri sau chiar mai mici. Aceasta înseamnă că piesele prelucrate au dimensiuni precise și o interschimbabilitate puternică.
Repetabilitate excelentă
Datorită adoptării controlului prin programare digitală, odată ce programul este configurat, aceleași piese pot fi produse de același număr de ori, asigurând stabilitatea și consecvența calității în producția la scară largă și punând o bază solidă pentru asamblarea automată ulterioară.
Flexibilitate superioară
Tăierea tablei metalice, în special metodele de prelucrare fără contact, cum ar fi laserul și jetul de apă, oferă o flexibilitate de neegalat. Nu este nevoie să se realizeze matrițe fizice costisitoare. Doar prin modificarea desenelor și programelor pe calculator, este posibilă comutarea și prelucrarea rapidă a pieselor de diferite forme și dimensiuni, ceea ce este foarte potrivit pentru producția în loturi mici, cu mai multe variante și pentru prototiparea rapidă.
În plus, aceste procese pot prelucra o gamă largă de materiale metalice, de la oțel carbon, oțel inoxidabil, aluminiu, cupru, la aliaje de titan și chiar materiale nemetalice. Tăierea cu jet de apă poate prelucra aproape orice material, îndeplinind cerințele de materiale ale tuturor industriilor.
Eficiență ridicată
Comparativ cu prelucrarea manuală sau mecanică tradițională, tăierea automată este extrem de rapidă, în special la tăierea cu laser a plăcilor subțiri; aceasta poate scurta semnificativ ciclul de producție.
Utilizarea materialului
Tăierea tablei metalice poate fi efectuată prin intermediul unui sistem inteligent de amplasare optimizat pe computer pentru a aranja piesele în cel mai compact și rezonabil mod pe tabla metalică, reducând la minimum risipa din colțuri și îmbunătățind semnificativ rata de utilizare a tablei metalice. Acest lucru reduce direct costurile materiilor prime, iar efectul acestor economii este deosebit de uimitor în producția la scară largă.
Înalt Tăiere de calitate
Multe tehnici avansate de tăiere pot obține direct suprafețe de tăiere foarte netede și verticale. Netezimea secțiunii transversale a tăierii cu laser este foarte mare, în timp ce tăierea cu jet de apă poate menține proprietățile originale ale materialului.
După tăiere, piesele adesea nu necesită sau necesită doar foarte puține procese secundare de șlefuire și finisare și pot intra direct în etapa de îndoire, sudare sau asamblare. Acest lucru nu numai că economisește timp și costuri de manoperă, dar evită și abaterile dimensionale sau deteriorarea suprafeței care pot fi cauzate de prelucrarea secundară, obținând o eficiență și o calitate generală a fabricației mai mari.
Provocări în Scalcă Metal Crostind
Provocări materiale
Diferite materiale necesită metode specifice de tăiere datorită proprietăților lor unice. De exemplu, metalele reflectorizante precum aluminiul și cuprul absorb foarte puțină energie laser. Acest lucru le face greu de tăiat. De asemenea, pot reflecta lumina și pot deteriora echipamentul laser. Pe de altă parte, materialele dure precum oțelul aliat special și aliajele de titan reduc viteza de tăiere. De asemenea, acestea uzează lamele și consumabilele mai rapid.
Condițiile suprafeței contează și ele. Acoperirile, rugina sau petele de ulei pot perturba tăierea. Acest lucru duce adesea la muchii neuniforme sau la reziduuri de zgură. Stabilirea parametrilor de tăiere corecți pentru fiecare material rămâne o provocare cheie.
Probleme de distorsiune termică
Procesele de tăiere termică, cum ar fi tăierea cu laser și cu plasmă, introduc inevitabil o cantitate mare de căldură în material. Dacă parametrii nu sunt controlați corespunzător, căldura se va acumula excesiv și se va răspândi în materialul din afara zonei de tăiere, provocând solicitări locale și deformări termice, rezultând abateri dimensionale și deformarea pieselor. Acest lucru este deosebit de pronunțat în prelucrarea plăcilor subțiri.
Pentru a controla zona afectată termic și a minimiza deformarea, este necesar să se echilibreze cu precizie parametri precum puterea, viteza și presiunea aerului și să se adopte un design rezonabil al traiectoriei de tăiere pentru a dispersa căldura. Acest lucru impune cerințe ridicate în ceea ce privește experiența operatorului și stabilitatea echipamentului.
Grosime vs. Precizie
Toate metodele de tăiere au o limită. Tăierea materialelor groase înseamnă o precizie mai mică. De exemplu, tăierea cu laser este foarte precisă pe table subțiri. Dar cu plăci mai groase, tăierea devine mai lată și mai rugoasă. Tăierea cu plasmă funcționează bine pe plăci groase, dar calitatea tăierii este slabă.
Încetinirea creșterii vitezei îmbunătățește calitatea, dar afectează eficiența. Accelerarea poate duce la o tăiere incompletă sau la crearea de zgură. Găsirea metodei potrivite pentru fiecare grosime și echilibrarea vitezei, preciziei și calității reprezintă principala provocare.
Echilibrul cost-eficiență
Structura costurilor de tăiere a tablei este complexă, acoperind echipamente, energie, gaze, înlocuirea pieselor și manopera. Tăierea cu laser, de exemplu, oferă o precizie ridicată, dar implică investiții mari, întreținere și costuri continue cu gazele.
Prin urmare, profitabilitatea depinde de o optimizare meticuloasă. Aceasta include îmbunătățirea utilizării materialelor printr-o mai bună imbricare, prelungirea duratei de viață a pieselor cu parametri optimi și creșterea eficienței echipamentelor prin programarea inteligentă a producției. Astfel de măsuri sunt esențiale pentru creșterea profitabilității generale.
Factorii de cost în tăierea tablei metalice - Ce influențează prețul?
Cost material
Costul achiziționării materiilor prime formează baza costului total. Prețurile plăcilor metalice din diferite materiale și specificații variază foarte mult. Mai important, este vorba despre rata de utilizare a materialului, adică despre modul de aranjare a pieselor pe o singură foaie.
Optimizarea aspectului, eliminarea cât mai multor piese utile și reducerea risipei la margini și colțuri pot reduce direct costul materialelor alocate fiecărei piese. Aceasta este cea mai eficientă modalitate de a controla costurile.
Selectarea procesului
Compoziția costurilor de operare ale diferitelor procese de tăiere variază foarte mult. Tăierea cu laser se bazează pe componente vulnerabile, cum ar fi electricitatea, gazul auxiliar și lentilele. Tăierea cu plasmă consumă electrozi și duze; Tăierea cu jet de apă uzează garniturile de înaltă presiune și capetele de tăiere.
Alegerea procesului afectează direct consumul de energie, consumul de gaz și frecvența de înlocuire a pieselor vulnerabile.
Eficiență operațională și a forței de muncă
Timpul de prelucrare este direct legat de costurile cu manopera și mașinile. Durata sa depinde de gradul de optimizare a traiectoriei de așchiere, de introducerea și viteza de așchiere, precum și de timpul de funcționare în gol al echipamentului. Nivelul de calificare al operatorilor este, de asemenea, de o importanță vitală.
Operatorii experimentați pot programa, fixa materialele și gestiona defecțiunile neașteptate mai rapid, sporind astfel eficiența generală a echipamentului, reducând timpii de nefuncționare și, indirect, scăzând costul forței de muncă per unitate de produs.

Post procesare
Nici costurile suportate după finalizarea așchierii nu ar trebui ignorate. Dacă calitatea așchierii este ridicată, secțiunea transversală este netedă și nu există zgură suspendată, se poate economisi sau reduce forța de muncă și timpul pentru prelucrarea secundară, cum ar fi șlefuirea și finisarea.
Toleranțe de tăiere a tablei metalice și standarde de precizie
Pentru a asigura manevrabilitatea pieselor și precizia prototipurilor și pieselor fabricate, standardele noastre pentru serviciile de tăiere a tablei personalizate sunt următoarele:
| Detalii dimensiune | Toleranță |
| Margine la margine, suprafață unică | +/- 0.010 inchi |
| Margine la gaură, suprafață unică | +/- 0.010 inchi |
| Gaură la gaură, suprafață unică | +/- 0.010 inchi |
| Diametrul găurii, suprafață unică | +/- 0.010 inchi |
| Margine la element, suprafață multiplă | +/- 0.030 inchi |
| Piesă supraformată, suprafețe multiple | +/- 0.030 inchi |
| Unghi de îndoire | +/- 1 grad |
Sfaturi pentru Scalcă Metal Crostind
Purtați EIP
Atunci când se efectuează operațiuni de tăiere a tablei metalice, este esențial să se poarte un set complet de echipament de protecție pe tot parcursul procesului și într-un mod standardizat.
Ochelarii de protecție sau vizierele de protecție de înaltă calitate pot bloca eficient resturile metalice și scânteile care zboară la mare viteză. Mănușile de protecție a muncii, robuste și durabile, pot proteja mâinile de tăieturi cauzate de marginile ascuțite ale tablei și de arsuri cauzate de temperaturile ridicate în timpul prelucrării.
Deoarece multe dispozitive de tăiere generează niveluri extrem de ridicate de zgomot în timpul funcționării, este esențial să purtați dispozitive profesionale de protecție a auzului pentru a preveni deteriorarea permanentă a auzului.
Asigurați ventilație
Procesul de tăiere, în special tăierea cu laser, tăierea cu plasmă sau tăierea cu flacără, generează o cantitate mare de vapori metalici toxici, gaze nocive și particule în suspensie. Prin urmare, operațiunile trebuie efectuate în ateliere dotate cu sisteme puternice de evacuare și îndepărtare a prafului pentru a asigura circulația aerului și a elimina rapid fumul nociv în exterior.
Instrumente de întreținere
Indiferent dacă este vorba de unelte manuale sau consumabile din echipamente automate, menținerea ascuțimii muchiilor lor de tăiere este piatra de temelie pentru asigurarea eficienței și siguranței.
Sculele așchietoare tocite vor crește semnificativ rezistența la tăiere, nu numai că necesitând aplicarea unei forțe mai mari și provocând oboseală, dar le vor face și mai predispuse la alunecare, recul și alte situații scăpate de sub control, care pot duce cu ușurință la accidente grave. În plus, sculele așchietoare uzate vor produce suprafețe de tăiere proaste, crescând dificultatea prelucrărilor ulterioare.
Materiale sigure
Înainte de începerea tăierii, trebuie folosite unelte precum clești de banc, clești în formă de C, dispozitive speciale de fixare sau mandrine magnetice pentru a fixa stabil tabla metalică pe platforma de lucru. Acest pas poate preveni complet deplasarea, vibrațiile sau răsturnarea tablei atunci când este supusă forței de tăiere, asigurând astfel precizia dimensiunilor de tăiere.
Mai important, o fixare stabilă poate preveni eficient pericolele precum devierea traiectoriei sculei și ejectarea piesei de prelucrat cauzate de mișcarea bruscă a tablei, eliminând fundamental multe riscuri potențiale de accidentare mecanică.
Operați echipamentul corect
Trebuie menținut un grad ridicat de vigilență față de toate sculele electrice și echipamentele CNC. Înainte de a porni orice dispozitiv, verificați dacă cablul de alimentare, întrerupătorul și capacul de protecție sunt intacte. În timpul funcționării, trebuie să fiți foarte concentrați și să urmați cu strictețe procedurile de operare.
Mâinile trebuie ținute departe de piesele mobile și de capul de tăiere. Înainte de a finaliza sarcina sau de a efectua orice reglaje sau curățare, asigurați-vă că echipamentul a fost complet oprit și nu funcționează.
De ce să alegeți serviciul de tăiere a tablei de la NOBLE?
Cu mulți ani de experiență bogată în tăierea tablei, NOBLE oferă clienților tăierea tablei de înaltă precizie, fără egal. Obțineți o ofertă în câteva minute și piesele în câteva zile.
Serviciile de tăiere a tablei metalice oferite de NOBLE pot tăia aproape orice material folosind laser și jet de apă. NOBLE oferă o soluție completă pentru orice proiect, oferind oferte instantanee, o varietate de materiale și o varietate de opțiuni de proces de tăiere a tablei metalice.
NOBLE este soluția dumneavoastră de încredere pentru fabricație personalizată, completă, de la proiectarea prototipului până la fabricație, cu resurse uriașe de producție, tehnologie adecvată, proces eficientizat, îndrumare de specialitate și un proces perfect de inspecție a calității pentru a transforma ideile dumneavoastră în realitate.
Întrebări frecvente
Care este cea mai precisă metodă de tăiere a tablei metalice?
Tăierea cu laser, în special tăierea cu laser cu fibră, este considerată pe scară largă drept cea mai precisă metodă pentru prelucrarea tablei metalice. Poate atinge toleranțe de până la ±0.1 mm și produce muchii extrem de curate, fără bavuri, cu o zonă minimă afectată termic. Acest lucru o face ideală pentru contururi complexe și modele complicate unde precizia ridicată este esențială.
Cât de grosime poate tăia o tablă de metal o mașină de tăiat cu laser?
Grosimea maximă depinde de puterea laserului și de tipul de material. Un laser cu fibră industrială de mare putere tipic poate tăia oțel moale până la aproximativ 25 mm, oțel inoxidabil până la 20 mm și aluminiu până la 12 mm. Cu toate acestea, pentru o viteză optimă și o calitate a tăierii pe materiale mai subțiri (sub 15-20 mm), laserele sunt semnificativ mai eficiente decât tăierea cu plasmă sau cu flacără.
Este tăierea cu laser mai scumpă decât tăierea cu plasmă?
Depinde de aplicație. Tăierea cu laser are un cost inițial al echipamentului mai mare și poate fi mai scumpă pe oră de operare din cauza gazului și a întreținerii. Cu toate acestea, pentru materialele cu grosime subțire și medie, viteza superioară, precizia și nevoia redusă de finisare secundară o pot face mai rentabilă în general. Tăierea cu plasma este, în general, o opțiune mai bună din punct de vedere al bugetului pentru tăierea oțelului structural gros, unde precizia extremă nu este preocuparea principală.
Poți tăia aluminiu cu jet de apă?
Absolut. Tăierea cu jet de apă este o alegere excelentă pentru tăierea aluminiului. Fiind un proces de tăiere la rece, nu introduce căldură, ceea ce înseamnă că nu există o zonă afectată termic care ar putea altera proprietățile materialului sau ar putea provoca deformarea, în special în aliajele de aluminiu sensibile la căldură. Poate tăia curat orice grosime de aluminiu disponibilă comercial.
Care este grosimea maximă pe care o poate gestiona o mașină de tăiat cu laser?
Grosimea maximă depinde de puterea laserului și de material. Un laser cu fibră industrială de mare putere poate tăia de obicei:
- Oțel moale: Până la 25-30 mm
- Oțel inoxidabil: Până la 20-25 mm
- Aluminiu: Până la 12-15 mm
Pentru grosimi mai mari decât acestea, tăierea cu plasmă sau cu jet de apă este adesea mai eficientă și mai eficace.






