
Turnarea prin injecție TPU nu este o turnare din plastic rigid cu o rășină mai moale. Poliuretanul termoplastic se topește și curge ca un termoplastic, dar este sensibil la forfecare, absoarbe umezeala din aer și se eliberează de pe o sculă cu o elasticitate care schimbă modul în care trebuie construită matrița. Un set de parametri copiat dintr-un proiect de ABS sau polipropilenă va produce de obicei piese - și apoi va produce o dilatare, o scufundare, o lipire sau o deformare prin compresie care nu atinge niciodată valoarea din fișa tehnică.
Acest ghid urmărește deciziile în ordinea în care un proiect le îndeplinește: ce este materialul și de ce se comportă așa cum se comportă, procesul etapă cu etapă, parametrii care decid calitatea piesei, proiectarea piesei și a matriței, selecția calității, aplicațiile, comparațiile cu alte materiale și procese și diagnosticarea defectelor. Este scris pentru dezvoltatorii de produse, inginerii de proiectare și echipele de aprovizionare care trebuie să treacă de la un desen la o piesă validată.
Figurile de mai jos sunt extrase din recomandările publicate privind procesarea TPU și reprezintă puncte de plecare, nu setări. Fișele tehnice privind gradul de prelucrare, starea mașinii și geometria sculei modifică toate intervalul de timp, așadar fiecare număr trebuie confirmat într-o probă de turnare pe mașina, scula și gradul de prelucrare înainte de a fi scris într-o fișă de proces. Acest ghid este menținut și actualizat pe măsură ce îndrumările de procesare evoluează.
Ce este TPU Turnare prin injecție și de ce se comportă diferit
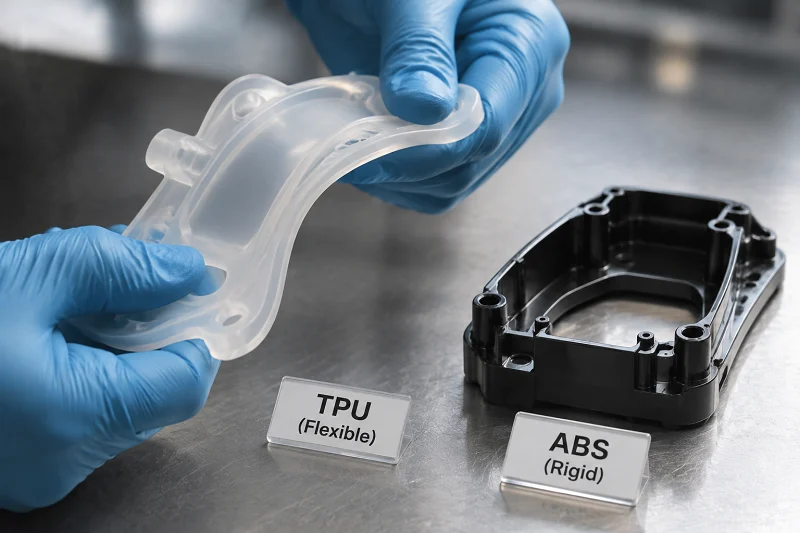
Poliuretanul termoplastic este un copolimer bloc construit din segmente dure și moi. Segmentele dure se împachetează și acționează ca legături reticulate fizice; segmentele moi conferă materialului aspectul său asemănător cauciucului. Căldura topește legăturile reticulate fizice, iar răcirea le reampachetează. Acesta este motivul pentru care TPU poate fi turnat prin injecție pe echipamente termoplastice standard: nimic din sculă nu trebuie să se întărească, iar structura de fază se reformează pe măsură ce piesa se răcește.
Aceeași structură explică gama de duritate a materialului. TPU este disponibil de la aproximativ 60 Shore A până la aproximativ 74–75 Shore D, iar setul de proprietăți se schimbă continuu pe această perioadă - clasele moi se comportă ca și cauciucul, clasele dure ca un plastic ingineresc rezistent. Pentru un proiect, aceasta înseamnă că o familie de materiale poate înlocui mai multe, dar nu înseamnă că o strategie de prelucrare a sculelor acoperă întreaga gamă. Contracția, forța de demulare, timpul de răcire și tendința topiturii de a se degrada prin forfecare se modifică odată cu duritatea, astfel încât o modificare a durității la sfârșitul unui program este un eveniment de prelucrare și validare, nu o substituție.
Termoplastic versus termoset: Diferența de reprocesare
Cauciucul vulcanizat este reticulat chimic. Odată ce legăturile reticulate se formează, piesa nu mai poate fi topită din nou; rețeaua este permanentă. Legăturile reticulate ale TPU sunt fizice și termic reversibile, astfel încât materialul se topește din nou, poate fi șlefuit din nou și nu necesită o etapă de întărire în matriță.
Consecințele practice sunt cicluri mai scurte, lipsa controlului chimic al reticulării în sculă și deșeuri care pot fi recuperate, nu aruncate. Compromisul este că o piesă din TPU proaspăt turnată nu și-a atins încă proprietățile declarate. Se continuă dezvoltarea acestora la temperatura camerei, iar valorile din fișa tehnică sunt măsurate pe specimene recoapte și condiționate. Recoacerea într-un cuptor cu aer circulant scurtează această echilibrare la aproximativ 15-20 de ore și este singura modalitate de a atinge o deformare optimă la compresie. Cauciucul termorezistent nu poate fi retopit deloc, motiv pentru care TPU concurează oriunde timpul de ciclu al cauciucului și aspectele economice legate de deșeuri sunt nefavorabile - și de ce etapa de recoacere proprie a TPU trebuie programată în producție, mai degrabă decât tratată ca opțională.
De ce sensibilitatea la forfecare și absorbția de umiditate guvernează totul
Două constrângeri materiale modelează aproape fiecare decizie din restul acestui ghid.
Prima este sensibilitatea la forfecare. Topiturile de TPU sunt sensibile la forfecare, iar viteza excesivă a șurubului poate reduce proprietățile piesei finite. Acesta nu este un efect marginal: este motivul pentru care contrapresiunea este menținută scăzută, de ce viteza de injecție este setată la un nivel cât de scăzut permit injecția și grosimea peretelui și de ce viteza șurubului este limitată de o viteză circumferențială maximă, mai degrabă decât de o rotație pe minut fixă. Un procesator care rulează TPU ca o rășină comercială cu ciclu rapid va obține piese care arată acceptabil și sunt testate sub specificații.
A doua este umiditatea. Granulatul de TPU absoarbe umezeala atmosferică, iar apa absorbită se transformă în abur în butoi, producând urme de umiditate, dungi argintii și bule interne. Materialul trebuie uscat până la nivelul de umiditate reziduală necesar pentru calitate înainte de a intra în pâlnie și trebuie să rămână uscat acolo. Uscarea și condiționarea materialului sunt acoperite în secțiunea de procesare; consecințele parametrilor sunt acoperite în secțiunea de procesare. Niciuna dintre acestea nu poate fi tratată ca un detaliu de întreținere.
Procesul de turnare prin injecție TPU, etapă cu etapă
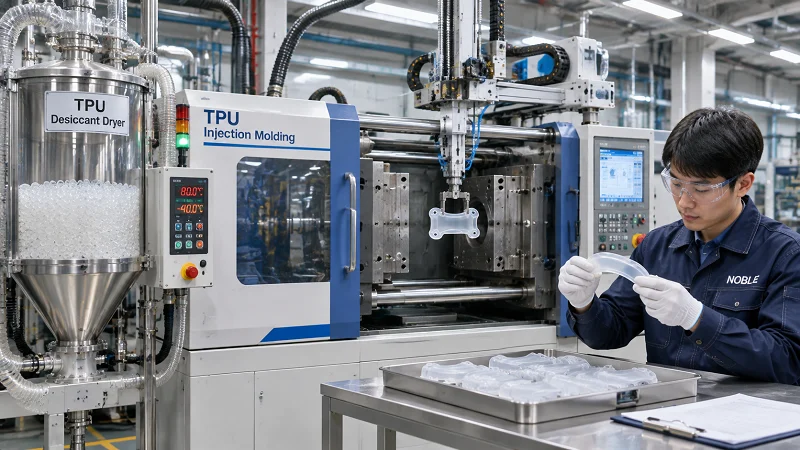
Un proiect de turnare prin injecție TPU este un lanț de etape în care fiecare o constrânge pe următoarea. Gradul ales în etapa 1 stabilește temperatura de uscare și profilul cilindrului; calitatea uscării stabilește suprafața realizabilă; configurația șurubului și a duzei stabilește cât de multă forfecare este supusă topiturii; deciziile privind răcirea și demularea stabilesc timpul ciclului și rata defectelor. Costul, riscul și timpul de livrare se acumulează de-a lungul acestui lanț, iar cel mai ieftin loc pentru a corecta o greșeală este întotdeauna mai devreme decât locul în care se găsește de obicei.
Etapa 1: Cerințe de aplicare și selectarea notelor
Porniți de la ciclul de funcționare al piesei, mai degrabă decât de la numele materialului. Întrebările care decid lista scurtă sunt: ce se abrazează sau se flexează pe piesă și câte cicluri trebuie să reziste; ce interval de temperatură este expusă în timpul funcționării și pentru cât timp; ce uleiuri, unsori, combustibili, agenți de curățare sau fluide corporale intră în contact; ce clasă de reglementare se aplică; ce duritate necesită funcția; și dacă piesa trebuie să fie transparentă, translucidă sau de culoare potrivită.
Aceste răspunsuri restrâng domeniul la o familie de TPU - polieter, poliester sau policaprolactonă - și apoi la o duritate. Selecția durității nu este cosmetică: aceasta influențează temperaturile de procesare, timpul ciclului, contracția și comportamentul la demulare descris mai târziu în acest ghid. O piesă specificată la 85 Shore A și ulterior schimbată la 95 Shore A este o problemă diferită de turnare, nu o culoare diferită.
Etapa 2: Uscarea și condiționarea materialului
TPU este higroscopic, iar uscarea este etapa cel mai adesea subspecificată. Recomandările publicate stabilesc ținta de umiditate reziduală sub aproximativ 0.02% într-un set de îndrumări de procesare și la ≤0.05% în altul, diferența reflectând gradul și sursa, mai degrabă decât o contradicție care trebuie rezolvată aici. Uscarea se efectuează de obicei la aproximativ 110 °C în aer circulant sau uscat, uscătoarele cu aer uscat atingând ținta mai rapid; o sursă oferă un interval de 80–110 °C în funcție de duritate, cu timpi de uscare de una până la trei ore.
Fișa tehnică a gradului de calitate este cea care definește criteriile. Ceea ce trebuie să garanteze procesul este îndeplinirea obiectivului: granulele fierbinți uscate nu trebuie lăsate să se răcească la aer liber, acestea trebuie introduse în recipiente uscate, resigilabile, iar pâlnia mașinii trebuie să rămână acoperită. Aditivii, concentratele funcționale și coloranții trebuie, de asemenea, pre-uscați - amestecul principal neuscat este o cauză frecventă și ușor de trecut cu vederea a defectelor de suprafață.
Etapa 3: Configurarea mașinii și a șuruburilor
TPU funcționează pe mașini standard de turnare prin injecție cu șurub, dar nu pe orice șurub. Configurația dovedită este un șurub cu o singură filă, în trei zone, de lungime normală, aproximativ 18-22 D, cu un raport de compresie de aproximativ 2:1, care nu trebuie să depășească 3:1. Șuruburile scurte cu zonă de compresie nu sunt potrivite deoarece impun o tensiune de forfecare ridicată asupra topiturii. Trebuie montat un inel de control, iar duza - cu curgere liberă sau cu închidere automată - trebuie să aibă canale netede, fără puncte moarte unde topitura se poate depune și carboniza.
TPU-ul nu este nici coroziv, nici abraziv, deci nu este necesar un aliaj special pentru șuruburi sau o armătură specială. Mașina are nevoie de un cuplu de acționare suficient: TPU-ul necesită o energie de plastifiere ridicată, iar un cuplu insuficient produce o viteză fluctuantă a șurubului și o topitură neuniformă.
Etapa 4: Injecție, menținere și răcire
Ciclul în sine este prezentat numeric în secțiunea parametrilor de procesare. Secvența este: injectarea la o viteză menținută cât mai mică posibil, pe cât permit injecția și grosimea peretelui; comutarea la presiunea de menținere, care guvernează stabilitatea dimensională și coborârea; menținerea contrapresiunii scăzute din cauza sensibilității la forfecare; și răcirea pentru un timp stabilit de secțiunea peretelui, duritatea și temperatura matriței.
Presiunea de injecție și presiunea de menținere se situează în intervalul 100–1000 bar, iar contrapresiunea este de obicei între 5–20 bar. Modurile de defecțiune sunt direcționale: o presiune de menținere prea mică produce urme de scufundare, în timp ce o presiune excesivă de injecție îngreunează demularea. Răcirea este punctul în care se câștigă sau se pierde timpul de ciclu și se adaptează odată cu grosimea peretelui și duritatea, mai degrabă decât să urmeze o cifră universală.
Etapa 5: Demulare, Recoacere și Dupa tratament
Piesele din TPU ating nivelul optim al proprietăților fizice numai după ce au fost lăsate la temperatura camerei. Recoacerea într-un cuptor cu aer circulant scurtează acest timp la aproximativ 15-20 de ore. Ferestrele publicate sunt de aproximativ 80-90 °C pentru duritate de până la 92 Shore A și 100-110 °C pentru 93 Shore A și peste; un alt set de recomandări citează 20 de ore la 100 °C. Deformarea la compresie, în special, poate fi optimizată doar prin recoacere, motiv pentru care valorile din fișa tehnică presupun acest lucru.
Piesele cu stabilitate dimensională scăzută pot necesita susținere în timpul recoacerii pentru a evita deformarea. Recoacerea este o etapă de proces cu propriile cerințe de manipulare, nu o așteptare pasivă.
Etapa 6: Inspecția și controlul calității
Inspecția unei piese din TPU acoperă dimensiunile în funcție de desenele ajustate în funcție de contracție, duritatea, aspectul - liniile de curgere, divizarea, bavura - integritatea legăturii în cazul în care piesa este supraturnată și verificări funcționale, cum ar fi durata de viață la flexie și performanța etanșării. Deoarece contracția continuă după turnare, inspecția dimensională trebuie să fie sincronizată în mod constant în raport cu recoacerea și stabilizarea.
Inspecția primului articol trebuie repetată după orice modificare a gradului, colorantului sau raportului de măcinare. Fiecare dintre aceste modificări modifică contracția, curgerea sau culoarea, iar o piesă care a trecut la configurația originală nu a fost calificată pentru cea nouă.
Parametrii de procesare care decid calitatea piesei
Numerele de mai jos reprezintă setările pe care un procesor le ajustează efectiv. Acestea sunt intervale de pornire publicate; fișa tehnică a gradului și o probă de turnare pe unealta de producție prevalează. În cazul în care sursele diferă, diferența urmărește de obicei gradul și duritatea, mai degrabă decât să indice o eroare.
Profiluri de temperatură în funcție de duritate
Temperaturile butoiului și ale topiturii cresc odată cu duritatea. Benzile publicate sunt:
| Duritatea țărmului | Temperatura butoiului (zona de încălzire) | Temperatura topiturii | Temperatura duzei |
| 60A – 80A | 170-210 ° C | 190-205 ° C | 200-210 ° C |
| 85A – 95A | 190-220 ° C | 205-220 ° C | 210-225 ° C |
| 98A–74D | 210-230 ° C | 215-235 ° C | 220-240 ° C |
Temperatura ar trebui să crească cu aproximativ 10–20 °C de la zona de alimentare la zona de dozare, iar duza ar trebui setată aproape de temperatura topiturii. O sursă menționează că unele tipuri dure pot necesita temperaturi de topitură de până la aproximativ 260 °C; aceasta este o cerință specifică calității, nu o contradicție cu benzile de mai sus și ar trebui confirmată cu fișa tehnică a calității. Mașinile mici necesită, în general, setări mai mari decât cele mari. Temperatura topiturii ar trebui măsurată, mai degrabă decât dedusă din valorile de referință ale regulatorului, iar regulatoarele ajustate în consecință.
Presiune, viteză și rotație șurub
Presiunea de injecție și presiunea de menținere se situează ambele în intervalul 100–1000 bar. Presiunea de menținere influențează stabilitatea dimensională și demulabilitatea: o presiune prea mică și apar urme de scufundare, o presiune prea mare și demularea devine dificilă. O presiune de menținere de aproximativ jumătate din presiunea de injecție este un punct de plecare obișnuit pentru o tensiune internă scăzută. Contrapresiunea asigură omogenizarea, dar trebuie să rămână scăzută - 5–20 bar - deoarece topitura este sensibilă la forfecare.
Viteza de injecție trebuie menținută cât mai mică posibil, în funcție de declanșarea șurubului, grosimea peretelui și distanța de curgere. Viteza șurubului este limitată de o viteză circumferențială maximă de aproximativ 0.2 m/s, ceea ce înseamnă că turația admisă scade pe măsură ce diametrul șurubului crește. Încălcarea acestor limite are consecințe previzibile: forfecarea excesivă reduce proprietățile piesei finale, presiunea excesivă de injecție îngreunează demularea, iar presiunea insuficientă de menținere lasă urme de scufundare.
Temperatura matriței și timpul ciclului
Temperatura matriței scade de obicei între 15 și 70 °C, în funcție de calitate și piesă, și are o influență decisivă asupra calității suprafeței, contracției și deformării. Clasele modificate și cele din fibră de sticlă pot necesita temperaturi ale matriței de până la aproximativ 80 °C pentru a obține un finisaj optim al suprafeței, iar piesele cu pereți groși pot fi uneori răcite și mai mult pentru a scurta ciclul.
Timpul ciclului este guvernat de comportamentul la solidificare și de demulare și depinde de duritate, grosimea peretelui și temperatura matriței. Nu există un timp de ciclu universal care să poată fi estimat. În cazul în care deformarea reprezintă un risc, funcționarea celor două jumătăți de matriță la temperaturi diferite este o contramăsură recunoscută.
Purjare, opriri și timp de rezidență
Staționarea prelungită supraîncălzește materialul din cilindru, iar instrucțiunile publicate recomandă purjarea cilindrului înainte de reluarea producției după opriri care depășesc aproximativ 10 minute. Aceeași logică se aplică timpului de staționare: un volum de injecție foarte mic în raport cu capacitatea cilindrului lasă topitura să stea în unitatea de plastifiere pentru o perioadă lungă de timp, ceea ce riscă deteriorarea termică. Instrucțiunile practice sugerează funcționarea cilindrului la o utilizare a capacității de aproximativ 30-75% și menținerea cursei de dozare între aproximativ 1D și 3D, cu 4D ca maxim.
Timpul lung de staționare și supraîncălzirea se manifestă în aval sub formă de decolorare, decolorare și pete negre, așa că disciplina de purjare este o măsură de prevenire a defectelor la fel de mult ca una de întreținere.
Proiectarea pieselor din TPU pentru turnare prin injecție
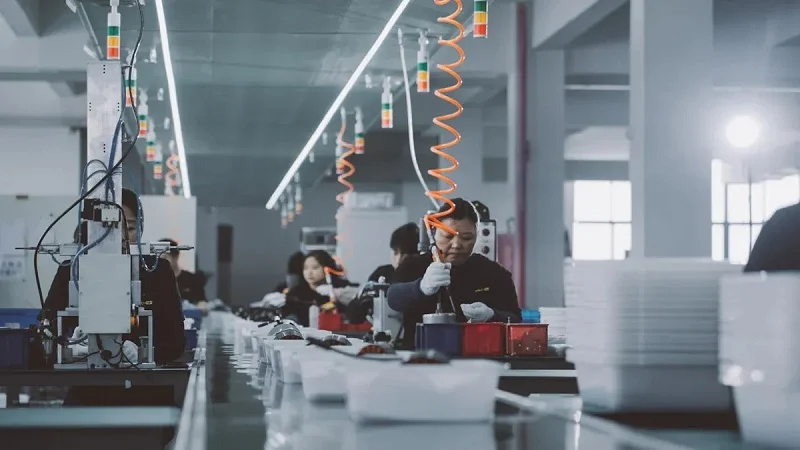
Regulile de proiectare pentru TPU decurg din modul în care o topitură elastică, predispusă la contracție și sensibilă la forfecare umple o cavitate și se eliberează din aceasta. Nu reprezintă o listă generică de verificare a grosimii peretelui cu un nume diferit de material în partea de sus.
Grosimea peretelui, tranzițiile și toleranța de contracție
TPU-ul tolerează unele variații ale pereților mai bine decât materialele plastice rigide, deoarece elasticitatea sa absoarbe diferențele dimensionale minore. Modificările bruște ale secțiunii sunt încă o problemă: acestea provoacă afundări, goluri și urme de curgere și creează modificări abrupte de rigiditate care produc linii de flambaj. Tranzițiile graduale rămân regula.
Contracția este cel mai greu de stabilit. O contracție de aproximativ 1% este un indicator aproximativ rezonabil pentru proiectarea matriței, dar contracția totală variază în funcție de grosimea peretelui și de duritate, iar curbele publicate se întind pe aproximativ 0.5–2.5%. Contracția totală este suma dintre contracția la turnare și contracția post-turnare, iar contracția post-turnare are loc nu numai în timpul recoacerii, ci și în timpul depozitării pe termen lung - motiv pentru care contracția este dificil de prezis cu mare precizie. Contracția post-turnare este mai mare pentru clasele moi și pereții subțiri decât pentru clasele duri și pereții groși. Clasele armate cu fibră de sticlă se contracționează mult mai puțin: aproximativ 0.05–0.20% în direcția de curgere și 0.1–0.5% transversal față de curgere.
Deviere, Raze și Subtăieri
Flexibilitatea TPU permite adâncituri destul de mari, iar supraîntinderea pe termen scurt sub aproximativ 5% nu produce deformări permanente. Acest lucru poate elimina acțiunile laterale și simplifica considerabil scula. Nu scuză o înclinare inadecvată: îndrumările publicate solicită înclinări de cel puțin aproximativ 5°, în special pentru grade moi, deoarece înclinarea insuficientă provoacă în continuare zgârieturi și lipire. Razele generoase la colțuri îmbunătățesc curgerea și reduc tensiunea de îngheț.
Nervuri, bosaje și raporturi perete-nervuri
Nervurile rigidizează o piesă, dar creează și schimbarea secțiunii care produce o adâncitură pe fața opusă, vizibilă. Proporționați nervurile astfel încât secțiunea nervurii să nu alimenteze o masă groasă într-un perete subțire și utilizați tranziții graduale acolo unde nervura întâlnește baza. Modificările bruște de rigiditate la nivelul nervurilor sunt o cauză cunoscută a liniilor de flambaj - linii vizibile sau zone strălucitoare care apar în funcție de unghiul luminii. Raportul corect depinde de grosimea peretelui, duritate și cerințele de aspect, așa că este mai bine derivat din acestea decât copiat ca o singură figură universală.
Amplasarea porții și efectul acesteia asupra proprietăților
Poziția porții stabilește orientarea moleculară și, prin urmare, anizotropia mecanică: o piesă închisă la un capăt nu este aceeași piesă, din punct de vedere mecanic, ca una închisă la centru. Porțile ar trebui să fie situate în regiunea cu grosime maximă a peretelui și ar trebui să fie suficient de mari pentru a suporta presiunea de menținere și a evita urmele de afundare.
Tipurile de porți recomandate includ porți cu canalizare, cu diafragmă, cu inel și cu film, porțile cu știft fiind acceptabile pentru piese mici. Porțile submarine nu sunt recomandate din cauza elasticității ridicate a materialului și a riscului de degradare la forfecare, iar clasele mai moi sunt deosebit de predispuse la probleme cu acestea. Canalele de scurgere ar trebui să aibă dimensiuni generoase pentru a evita forfecarea localizată și pentru a transfera presiunea; o secțiune transversală circulară a canalului oferă cele mai bune caracteristici de curgere, iar sculele cu cavități multiple necesită un sistem de canale echilibrat. În cazul în care se utilizează canale calde, sunt preferate sistemele încălzite extern.
Ejecție, ventilație și finisare a suprafeței
Ejectoarele ar trebui să fie de două până la trei ori mai mari decât cele utilizate pentru termoplasticele dure și ar trebui să aibă canale de ventilație pentru a nu se forma vid în timpul demulării. Aerul trebuie să poată ieși din cavitate pe măsură ce topitura intră: canalele de ventilație cu o adâncime de aproximativ 0.02–0.05 mm, situate la linia de separare, inserții și știfturi, împiedică aerul comprimat să provoace arsuri.
Finisajul suprafeței matriței este contrar intuiției. Pentru TPU, se recomandă o suprafață a matriței cu o rugozitate de aproximativ 25–35 µm pentru a facilita demularea; suprafețele lustruite și cromate sunt mai puțin potrivite deoarece favorizează aderența, în special în cazul materialelor mai moi.
Proiectare pentru supraturnare și lipituri multi-materiale
TPU-ul se leagă bine de unele substraturi rigide prin potrivirea polarității și prin topire la interfață, dar compatibilitatea este specifică gradului și substratului și trebuie calificată prin teste, mai degrabă decât presupusă dintr-o diagramă a familiei de materiale. În supraturnare, topitura primită are nevoie de suficientă căldură reziduală pentru a topi ușor suprafața substratului și a forma o legătură de fuziune; substraturile cu un punct de topire mult mai ridicat se bazează mai mult pe interblocarea mecanică.
Materialele pe bază de poliolefine sunt în general incompatibile cu TPU, iar polipropilena, în special, necesită un compus modificat sau un tratament de suprafață, cum ar fi tratamentul cu flacără sau plasmă. Nylonul absoarbe umezeala, iar conținutul său de umiditate în momentul lipirii afectează în mod măsurabil energia suprafeței și calitatea lipirii, așa că condiționarea trebuie controlată și documentată. Policarbonatul lipește bine, dar unele substanțe chimice adezive pot induce fisuri sub stres care apar săptămâni mai târziu. Inserțiile metalice se bazează pe interblocare mecanică - găuri, degajări, caneluri zimțate - plus un grund, și ar trebui să fie curate, fără grăsime și temperate înainte de turnare. Un test de exfoliere specific substratului, folosind loturi și parametri de rășină de producție, urmat de îmbătrânire accelerată, este singura calificare fiabilă.
Alegerea gradului potrivit de TPU
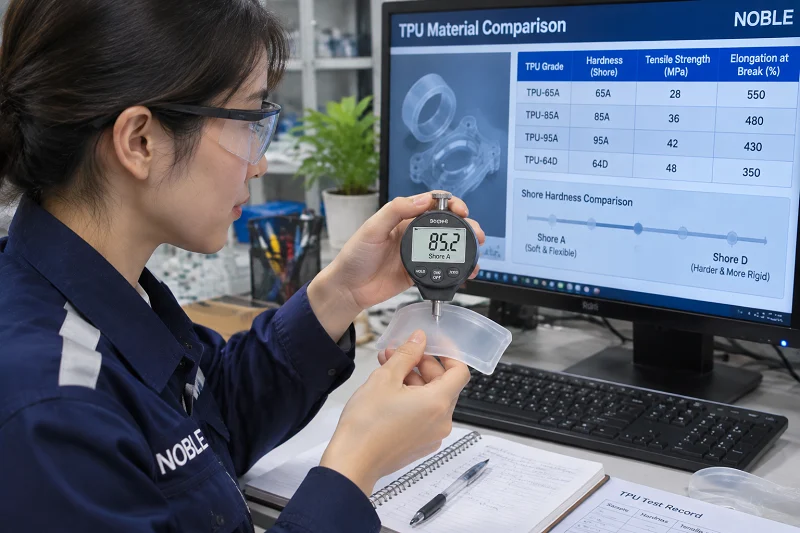
Selecția clasei este un cadru de decizie, nu o listă de produse. Proprietatea care decide cel mai adesea o aplicație - rezistența la hidroliză, rezistența la ulei, duritatea, claritatea, performanța la flacără sau clasa de reglementare - ar trebui să determine lista scurtă.
Polieter versus poliester versus policaprolactonă
Chimia principală stabilește limitele de mediu ale materialului. Gradele de polieter oferă rezistență la hidroliză, flexibilitate la temperaturi scăzute și rezistență la atacul microbian, ceea ce le face potrivite acolo unde apa este o considerație. Gradele de poliester au performanțe mai bune împotriva uleiurilor, grăsimilor și abraziunii, dar poliesterul flexibil TPU poate fi atacat și descompus de ciuperci și bacterii în condiții nefavorabile - climă caldă, umiditate ridicată, contact cu solul - cu decolorare și crăpare apărând în zonele încărcate. Gradele de policaprolactonă combină rezistența tipurilor de poliester cu performanțe bune la temperaturi scăzute și o rezistență relativ ridicată la hidroliză și sunt o alegere comună pentru etanșările hidraulice și pneumatice.
Selectarea durității și ce modifică aceasta
Duritatea determină temperatura de procesare, timpul ciclului, contracția, demularea și senzația tactilă. Intervalul de 60A–75D permite ca o familie de materiale să înlocuiască mai multe și permite modele cu durități multiple prin supraturnare secvențială. Consecința practică este că o modificare a durității în timpul proiectului este un eveniment de revalidare: profilul de temperatură, toleranța de contracție și comportamentul de demulare se modifică odată cu aceasta.
Grade speciale: Umplute cu sticlă, Ignifuge, Transparente, Medicale și pentru contactul cu alimentele
Armarea cu sticlă reduce dilatarea și contracția termică — chiar și un conținut de sticlă de 20% aduce coeficientul de dilatare termică aproape de cel al aluminiului sau oțelului — iar clasele umplute cu sticlă necesită temperaturi de matriță mai ridicate pentru o suprafață optimă. Există clase ignifuge pentru aplicații care necesită conformitate, TPU-ul neignifug îndeplinind de obicei clasificarea HB, iar clasele ignifuge atingând V0 sau V2 conform UL 94.
Gradele alifatice sunt stabile la lumină și oferă o claritate optică excelentă, motiv pentru care sunt utilizate acolo unde stabilitatea culorii și transparența contează; gradele aromatice se pot îngălbeni la UV. Gradele medicale sunt susținute de standarde de biocompatibilitate precum ISO 10993-1 și sunt compatibile cu sterilizarea prin oxid de etilenă, iradiere gamma, căldură uscată, fascicul electronic și peroxid de hidrogen. Gradele pentru contactul cu alimentele sunt produse în conformitate cu GMP. Gradele speciale adesea restrâng fereastra de procesare, așa că fișa tehnică contează mai mult, nu mai puțin.
Aditivi, coloranți și rescrieri
Compatibilitatea coloranților este un punct frecvent de eroare. Masterbatch-urile de culoare pe bază de TPU sunt cea mai simplă și mai fiabilă cale; coloranții pe bază de SAN sunt potriviți într-o măsură limitată; coloranții pe bază de poliolefine și PVC nu sunt potriviți. Cantitățile dozate sunt de obicei de 1.0–4.0%, în funcție de grosimea peretelui și densitatea culorii. Pastele de culoare, culorile lichide și pigmenții sunt utilizați în proporție de aproximativ 0.2–1.0%. Toți coloranții și aditivii funcționali trebuie să fie pre-uscați.
Materialul răzuit poate fi utilizat în anumite limite. Resturile curate și sortate pot fi reciclate după un tratament și o uscare adecvate, în proporții menționate în mod obișnuit de până la 30%, materialul răzuit fiind de tipul și duritatea Shore a materialului virgin și fără contaminare. Materialul răzuit ar trebui, în mod ideal, tăiat cubulețe, uscat și reutilizat fără depozitare intermediară; materialul contaminat sau degradat nu este potrivit, iar ciclurile multiple de reciclare reduc calitatea. Cerințele de calitate specifice pot exclude complet materialul răzuit, iar aplicațiile optice și medicale îl limitează sau îl interzic în mod obișnuit.
Unde se utilizează turnarea prin injecție TPU
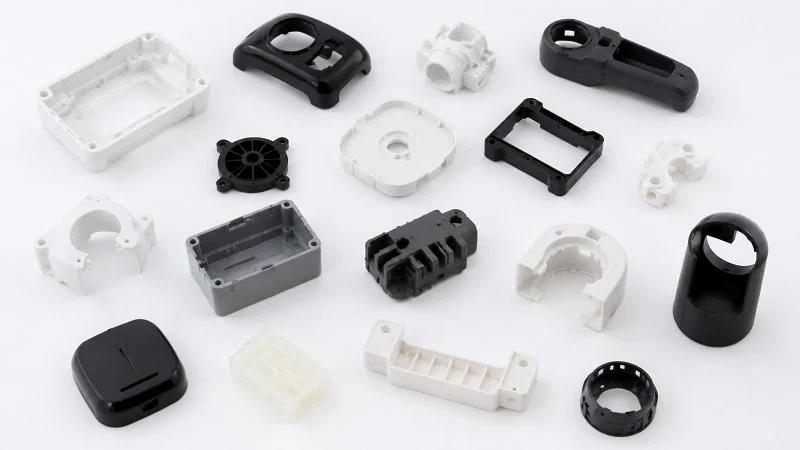
Turnarea prin injecție TPU își câștigă locul într-o industrie atunci când o piesă are nevoie de rezistență la abraziune, rezistență la oboseală prin flexie, elasticitate fără plastifianți sau o suprafață moale la atingere lipită de un substrat rigid. Subsecțiunile de mai jos leagă fiecare domeniu de aplicare de proprietatea care o justifică.
Automotive și Transport
Garniturile, garniturile, manșoanele, bucșele, elementele interioare moi la atingere, componentele învelișului cablurilor și piesele de sub capotă se bazează pe rezistența la abraziune, rezistența la ulei și grăsimi și flexibilitatea TPU pe o gamă largă de temperaturi. Factorul limitativ este plafonul de temperatură: utilizarea continuă este în general menționată la 80–100 °C pentru clasele de polieter și 100–120 °C pentru clasele de poliester, așa că piesele de sub capotă trebuie să rămână în acest interval. Componentele interioare moi la atingere utilizează frecvent TPU supraturnat pe un substrat rigid.
Dispozitive medicale și Sănătate
Cateterele și componentele cateterelor, elementele pentru îngrijirea rănilor, piesele pentru gestionarea fluidelor, conectorii tubulaturii și carcasele dispozitivelor utilizează TPU de calitate medicală pentru combinația sa de flexibilitate, transparență, rezistență chimică și sterilizabilitate - fără plastifianți. Aplicațiile cateterelor acoperă tipurile urologice, intravenoase, gastrice, cu balon și cardiovasculare. Îngrijirea rănilor utilizează TPU în pansamente, plasturi pentru administrarea medicamentelor, căptușeli pentru pungi de stomie, draperii chirurgicale și protecții pentru saltele, unde claritatea, rezistența la îndoire și rezistența la hidroliză contează.
Produse de consum și Electronică
Carcasele de protecție, barele de protecție, curelele portabile, mânerele și carcasele moi la atingere sunt principalele aplicații pentru consumatori. Supraturnarea TPU peste policarbonat și TPU peste ABS sunt comune pentru protecția dispozitivelor, bazându-se pe potrivirea favorabilă a polarității cu aceste substraturi. Curelele de ceas și curelele portabile se bazează, de asemenea, pe compatibilitatea cu pielea.
Încălțăminte și sport
Tălpile, tălpile intermediare, crampoanele, apărătorile de tibie și componentele de performanță utilizează TPU pentru rezistență la abraziune și performanță la oboseală prin flexie. Încălțămintea este, de asemenea, un domeniu în care se utilizează adesea sculele din aluminiu: matrițele din aluminiu sunt rentabile și potrivite pentru tirajele mai scurte tipice sectorului.
Industrial, Robotică și Automatizare
Roțile, rolele, curelele, cleștii, burdufurile, diafragmele și suporturile de vibrații depind de rezistența la abraziune, rezistența la rupere și durata de viață la oboseală prin îndoire. Aceste piese combină adesea sarcini ciclice mari cu expunerea la uleiuri și grăsimi, motiv pentru care profilul de rezistență al claselor de poliester devine relevant.
TPU vs. alte materiale și procese
Comparațiile sunt utile doar în ceea ce privește dimensiunile care determină un proiect: performanța mecanică, plafonul de temperatură, rezistența chimică, dificultatea procesării, sculele și costul unitar. Fiecare alternativă de mai jos câștigă undeva, iar scopul comparației este de a identifica unde.
Compuși TPU vs. TPE (TPS și TPV)
TPU este un elastomer termoplastic fabricat în reactor: proprietățile sale sunt integrate într-un singur polimer. TPS și TPV sunt compuși, realizați prin topirea unei faze de cauciuc cu un material termoplastic. TPU se caracterizează printr-o rezistență mecanică ridicată și o rezistență foarte bună la abraziune și este, în general, semnificativ mai dur decât produsele TPS tipice, astfel încât cele două rareori concurează direct. TPS și TPV sunt avantajoase la moliciune, senzație tactilă și cerințe de procesare mai mici; TPU este avantajos la rezistență și uzură.
TPU vs. silicon
TPU oferă o rezistență mai bună la abraziune, o rezistență la tracțiune mai mare și un cost mai mic. Siliconul oferă o gamă de temperaturi mult mai largă - aproximativ −60 până la 200 °C față de aproximativ −40 până la 120 °C pentru TPU - și își menține poziția în aplicațiile implantabile și la temperaturi extreme. Alegeți TPU atunci când performanța mecanică și costul contează mai mult decât temperatura extremă sau biocompatibilitatea implantabilă.
TPU vs. cauciuc termorezistent
TPU câștigă în ceea ce privește timpul de ciclu, recuperarea deșeurilor, libertatea de proiectare și capacitatea de lipire: fără etapă de vulcanizare, potențial de reșlefuire și capacitatea de a modela geometrii complexe și de a se lipi de substraturi. Cauciucul termorezistent își păstrează o deformare la compresie superioară la temperaturi ridicate și o poziție consolidată în etanșarea dinamică. Deformarea la compresie a TPU se îmbunătățește odată cu recoacerea, dar rămâne o considerație de proiectare mai degrabă decât o problemă rezolvată.
TPU vs. TPEE, PVC și polipropilenă
Față de TPEE, TPU oferă în general o rezistență mai bună la oboseală prin îndoire și abraziune, în timp ce TPEE oferă avantaje în ceea ce privește performanța la căldură și hidroliză. Față de PVC-ul plastifiat, TPU evită problemele de reglementare și migrare asociate cu plastifiantul și oferă o rezistență mecanică mai mare. Față de polipropilenă, TPU oferă elasticitate și rezistență la uzură, în timp ce PP este avantajos la capitolul cost și inerție chimică - și, așa cum s-a menționat în secțiunea de proiectare, PP este unul dintre cele mai dificile substraturi de lipit TPU.
Turnare prin injecție TPU vs. extrudare, turnare prin suflare și Imprimare 3D cu polipropilenă
TPU este procesat pe echipamente termoplastice standard prin mai multe metode, iar alegerea este în funcție de geometria și volumul piesei. Turnarea prin injecție este potrivită pentru piese complexe, cu toleranțe strânse și volume mari. Extrudarea acoperă profile continue, tuburi, învelișuri de cabluri și folii. Turnarea prin suflare acoperă corpuri goale. Metodele aditive sunt potrivite pentru prototipuri, volume mici și geometrii de rețea. La volume foarte mici, prelucrarea unei piese din materialul TPU poate fi cea mai bună variantă - deși generarea de căldură de către TPU în timpul prelucrării necesită răcire și o geometrie adecvată a sculelor.
Prevenirea și depanarea defectelor
Majoritatea defectelor TPU sunt cauzate de umiditate, forfecare, ventilație sau designul porții. Organizarea diagnosticului în funcție de simptom și cunoașterea direcției parametrilor care rezolvă de obicei fiecare simptom scurtează procesul de la defect la remediere.
Defecte legate de umiditate: Despicare, dungi argintii și bule
Urmele de relief apar ca pete albicioase, aspre; dungi argintii extinse ca dungi penicilate alungite; bule mari ca goluri umplute cu aer în perete. Toate cele trei pot fi cauzate de umiditate, deși supraîncălzirea și timpul excesiv de staționare pot produce pete albicioase similare. Remediile sunt verificarea performanței uscătorului și a procesului de uscare în sine, verificarea temperaturii topiturii și a timpului de staționare, reducerea vitezei șnecului și confirmarea faptului că pâlnia a rămas acoperită. Bule mici pot proveni și de la admisia de aer în timpul dozării, caz în care contrapresiunea în limitele permise și o retragere mai scurtă a șnecului ajută.
Defecte de curgere și umplere: Jeturi scurte, Jet de apă și Linii de curgere
Turnarea scurtă apare la capătul traseului de curgere sau în locații cu pereți subțiri. Jetul de injecție se manifestă ca un marcaj în formă de S lângă canalul de injecție sau al porții, cauzat de o poartă sau un gât de injecție nepotrivit care nu produce un flux frontal. Liniile de curgere apar la nervuri și la modificările de secțiune. Direcția corectivă este etapizarea vitezei de injecție - de la lent la rapid - redimensionarea și repoziționarea porții cu o suprafață deflectorie și tranziții treptate ale pereților. Creșterea temperaturilor topiturii și matriței și creșterea grosimii peretelui sau scurtarea traseelor de curgere ajută, de asemenea, acolo unde topitura este pur și simplu prea vâscoasă pentru geometrie.
Defecte termice: Arsuri, pete negre și degradare
Urmele de arsură provin de la aerul comprimat din cavitate, așa că prima reacție este optimizarea ventilației, în special în apropierea liniilor de curgere și la capătul traseului de curgere, și verificarea canalelor de ventilație. Petele negre și decolorarea periodică provin din punctele moarte de la fețele de etanșare, modificările secțiunii transversale sau curbele din coloana fierbinte, unde materialul se blochează și se carbonizează; eliminarea punctelor moarte și verificarea fețelor de etanșare reprezintă soluția. Decolorarea cauzată de supraîncălzire și de timpul lung de staționare necesită o temperatură de topire mai scăzută, un timp de staționare mai scurt și purjarea după opriri.
Defecte dimensionale și de demulare: scufundare, deformare, umflături și lipire
Urmele de scufundare rezultă din cauza unei presiuni de menținere insuficiente sau a unei nepotriviri dintre perete și nervuri; remediile sunt creșterea presiunii de menținere și a timpului de presiune de menținere, mărirea deschiderii duzei și a secțiunii transversale a canalului de alimentare și adaptarea raportului perete-nervuri. Deformarea este contracarată prin echilibrarea temperaturii matriței și a uniformității răcirii și prin egalizarea diferențelor de viteză dintre fronturile de curgere acolo unde se utilizează mai multe porți. Flash-ul provine din presiunea excesivă în cavitate sau o forță de strângere insuficientă și se rezolvă prin trecerea mai devreme la presiunea de menținere, scăderea presiunii de menținere și creșterea forței de strângere. Lipirea și zgârieturile sunt urme de tiraj inadecvat, suprafețe lustruite ale matriței, vid la ejecție sau ejecție prematură - prin urmare, remediile sunt mai mult tiraj, rugozitatea suprafeței recomandată, ventilație optimizată și răcire mai lungă.
Selectarea NOBLE pentru a vă susține proiectul de turnare prin injecție TPU

NOBLE este un producător contractual cu sediul în China care oferă asistență programelor de turnare prin injecție TPU de la concept până la producție. NOBLE este o societate mixtă sino-britanică, premiată de guvern ca „Întreprindere Națională de Înaltă Tehnologie”, cu peste 10 ani de experiență în furnizarea de servicii complete de fabricație personalizată, de la prototipare până la producție. Misiunea declarată a companiei este de a transforma conceptele în realitate prin fabricație la cerere, care respectă standarde stricte de toleranță și calitate.
Modelul de servicii acoperă întregul lanț, nu doar producția: asistență pentru proiectare, prototipare, scule, turnare, inspecție și asamblare. NOBLE deține certificări ISO 9001:2015 și ISO 13485:2016, iar capacitățile sale de inginerie și calitate sunt destinate să ajute clienții să treacă eficient de la prototip la producția de volum. Ofertele de preț sunt rapide - o ofertă profesională poate fi oferită în termen de 24 de ore de la o cerere de ofertă cu informațiile necesare - iar termenele de livrare rapide fac parte din oferta declarată.
Dacă aveți o piesă TPU de fabricat, următorul pas este să trimiteți o cerere de ofertă (RFQ) cu informațiile despre piesă descrise în Întrebările frecvente de mai jos; NOBLE vă va răspunde cu o ofertă de preț.
Cum susține NOBLE fiecare etapă a unui program TPU
Etapele descrise anterior în acest ghid se corelează cu oferta de servicii declarată a NOBLE după cum urmează. În etapa de cerințe și proiectare, NOBLE oferă asistență pentru proiectare, unde informațiile DFM privind tranzițiile pereților, poziția porții și toleranța de contracție sunt cele mai valoroase. Pentru prototipare, capacitatea de prototipare rapidă a NOBLE permite verificarea unui design înainte de angajarea sculelor. Sculele și turnarea se realizează intern, iar inspecția se bazează pe un set complet de echipamente de inspecție și pe un sistem general de control al calității. Asamblarea completează lanțul, astfel încât un program nu trebuie împărțit între mai mulți furnizori.
Fiecare dintre aceste capabilități face parte din oferta completă declarată a NOBLE. Domeniul specific de aplicare pentru o anumită piesă - ce etape sunt incluse și conform ce specificații - este confirmat în ofertă.
Sisteme de calitate și relevanță pentru dispozitive medicale
ISO 9001:2015 certifică un sistem de management al calității documentat; ISO 13485:2016 certifică un sistem de management al calității aliniat la fabricarea dispozitivelor medicale. Pentru un cumpărător, acestea înseamnă că procesele, înregistrările și acțiunile corective urmează un cadru auditabil, mai degrabă decât să depindă de practica individuală.
Certificarea susține un proces de calitate, dar nu certifică în sine o piesă specifică. Validarea la nivel de piesă și orice depunere de documente de reglementare necesară dispozitivului rămân specifice proiectului și sunt convenite ca parte a programului.
Întrebări frecvente despre turnarea prin injecție TPU
Ce conținut de umiditate trebuie să ajungă la uscare TPU înainte de turnare?
Obiectivele publicate variază de la sub aproximativ 0.02% până la sub 0.05% umiditate reziduală, în funcție de sursă și calitate. Uscarea se face de obicei la aproximativ 110 °C în aer uscat sau circulant, unele îndrumări indicând 80–110 °C, în funcție de duritate, iar timpii de uscare sunt de una până la trei ore. Fișa tehnică a calității este valabilă. Consultați etapa de uscare de mai sus.
Poate fi TPU-ul șlefuit și remodelat?
Da, în anumite limite. Materialul răzuit trebuie tăiat cubulețe, uscat și reutilizat prompt, în proporții menționate în mod obișnuit de până la 30% și care să corespundă tipului și durității materialului original. Materialul contaminat sau degradat este nepotrivit, reciclarea repetată reduce calitatea, iar cerințele specificate pot exclude complet materialul răzuit.
De ce se defectează uneori dimensional piesele din TPU după turnare?
Deoarece contracția totală este suma dintre contracția la turnare și contracția post-turnare, iar contracția post-turnare continuă în timpul recoacerii și al depozitării pe termen lung. Grosimea peretelui, designul grilajului și condițiile de procesare o influențează, iar contracția post-turnare este mai mare pentru clasele moi și pereții subțiri. Contracția ar trebui validată pe scula reală, mai degrabă decât să fie luată dintr-o singură valoare nominală.
Este TPU potrivit pentru componentele dispozitivelor medicale?
Există clase de TPU de calitate medicală, care sunt susținute de standarde de biocompatibilitate precum ISO 10993-1 și sunt compatibile cu sterilizarea prin oxid de etilenă, iradiere gamma, căldură uscată, fascicul electronic și peroxid de hidrogen. Adecvarea este determinată de gradul specific, aplicație și calea de reglementare - nu doar de familia de materiale.
Cum se compară TPU-ul cu siliconul pentru o piesă flexibilă?
TPU oferă o rezistență mai bună la abraziune, o rezistență la tracțiune mai mare și un cost mai mic, cu un interval de funcționare de aproximativ -40 până la 120 °C. Siliconul oferă un interval mult mai larg, de aproximativ -60 până la 200 °C, și este potrivit pentru aplicații implantabile și la temperaturi extreme. Alegerea depinde de care dintre aceste diferențe este de fapt necesară piesa.
Ce cauzează apariția petelor negre sau a urmelor de arsură pe profilele din TPU?
Puncte moarte în canalul fierbinte, duză sau suprafețele de etanșare unde materialul se blochează și se carbonizează; supraîncălzire și timp lung de staționare; și ventilație inadecvată care permite aerului comprimat să ardă piesa. Direcția corectivă este de a elimina punctele moarte, verifica ventilația, purjarea după opriri și verifica temperatura topiturii și viteza șurubului.
Poate fi TPU-ul supraturnat pe materiale plastice rigide?
Da, dar lipirea este specifică substratului și gradului. ABS-ul și policarbonatul lipesc în general bine, conținutul de umiditate al nailonului afectează calitatea lipirii, iar poliolefinele precum polipropilena necesită în general compuși modificați sau tratament de suprafață. Calificarea trebuie să se facă prin test de decojire cu loturi și parametri de rășină de producție, urmat de îmbătrânire accelerată.
Cum încep un proiect de turnare prin injecție TPU cu NOBLE?
Partajați desenul piesei sau modelul 3D, cerințele aplicației (ciclul de funcționare, temperatura, expunerea chimică, clasa de reglementare), duritatea și volumul țintă și orice constrângeri de reglementare, apoi trimiteți o cerere de ofertă (RFQ). NOBLE poate oferi o ofertă profesională în termen de 24 de ore de la primirea informațiilor necesare.







