
Precizia, alegerea materialelor și fabricația consecventă sunt cele mai importante aspecte în prelucrarea CNC a roboților de service. Aceste trei aspecte afectează în mod direct siguranța, mișcarea repetabilă, limitele de greutate și fiabilitatea pe termen lung. Un braț robotic care ridică pacienți sau se deplasează prin depozite nu poate avea toleranțe largi sau piese slabe. Roboții de service au nevoie de piese care să reziste mișcării constante și sarcinilor schimbătoare. De aceea, prelucrarea CNC este atât de importantă pentru realizarea de piese durabile și precise. Acest ghid acoperă materialele, nevoile de precizie, provocările de proiectare, procesele de prelucrare, alegerea unui partener și un exemplu de caz din lumea reală. Veți obține informații practice care vă vor ajuta să faceți alegeri mai bune pentru următorul dvs. proiect de robotică.
Precizie și consecvență în prelucrarea CNC cu robot de service
Construirea unui robot de service care funcționează bine înseamnă că fiecare piesă trebuie să se potrivească corect. Legăturile brațelor, suporturile servo și carcasele angrenajelor necesită toleranțe strânse. Chiar și o eroare mică la o componentă poate defecta întregul sistem. De aceea, prelucrarea CNC de înaltă precizie a roboților de service este atât de importantă aici. Proiectați pentru o mișcare repetabilă, iar mișcarea repetabilă începe cu piese precise.
Toleranțe stricte pentru performanța robotului
Un robot funcționează mișcându-se în același mod de fiecare dată. Acest lucru necesită articulații și actuatoare care se aliniază perfect. Prelucrarea CNC cu roboți de service de precizie este singura modalitate de a îndeplini aceste specificații.
Alinierea articulației și a actuatorului
Un suport de servomotor poate părea o piesă simplă. Dar îndeplinește o funcție importantă. Dacă suprafața de montare nu este plană sau găurile sunt în poziția greșită, arborele motorului nu se va alinia cu transmisia. Acest lucru provoacă vibrații, zgomot și uzură a cuplajului. Pentru alinierea îmbinărilor, aveți nevoie de un control strict asupra pozițiilor găurilor, planeității și perpendicularității.
| Componentă / Caracteristică | Toleranță standard | Toleranță de precizie |
| Planuri de montare servo | ±0.002″ (±0.05 mm) | ±0.001″ (±0.025 mm) |
| Alezaje ale rulmenților și interfețe de îmbinare | ±0.002″ (±0.05 mm) | ±0.001″ (±0.025 mm) |
| Dimensiuni liniare — legături ale brațelor (≤100 mm) | ±0.005″ (±0.13 mm) | ±0.001″ (±0.025 mm) |
| Unghiuri — axe articulare | ± 0.5 ° | ± 0.25 ° |
Toleranțele de precizie afectează repetabilitatea, rigiditatea și stabilitatea termică a robotului. Specificațiile mai stricte pentru acestea vă oferă performanțe mai bune.
Repetabilitate și precizie a mișcării
Piesele critice pentru mișcare, cum ar fi carcasele acționării armonice, necesită toleranțe de până la ±0.005 mm. Aceasta este o valoare mai mică decât firul de păr. Aceste piese decid cât de bine poate robotul să revină în același loc iar și iar. Dacă alezajele rulmentului și fețele de referință nu sunt corecte, repetabilitatea scade.
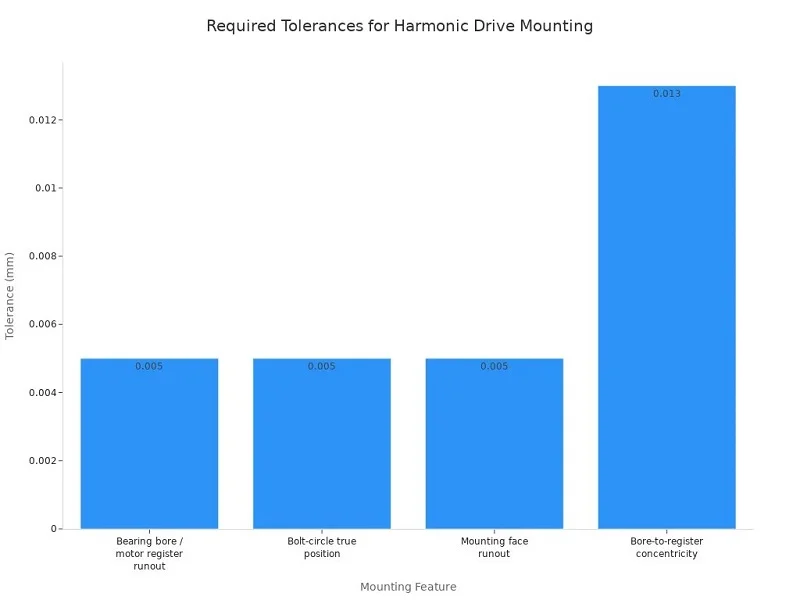
Interfețele rulmenților, suprafețele de montare și caracteristicile de aliniere necesită o concentricitate de maximum 0.013 mm și o bătaie de 0.005 mm sau mai puțin. Acest nivel de detaliu necesită inspecție în timpul procesului. Nu poți pur și simplu să verifici piesele după ce sunt prelucrate și să speri că sunt bune.
Majoritatea componentelor robotice necesită toleranțe cuprinse între ±0.01 mm și ±0.005 mm, în timp ce caracteristicile critice de control al mișcării pot necesita specificații și mai stricte. Piesele critice, cum ar fi carcasele de acționare armonică, scaunele rulmenților, suporturile servomotoarelor și ansamblurile efectoarelor finale, necesită frecvent toleranțe cuprinse între ±0.01 mm și ±0.003 mm.
Consecvența producției pe parcursul ciclurilor de producție
A obține o piesă perfectă este greu. A obține o mie de piese identice este și mai greu.
Variație de la lot la lot
Când treceți de la prototipare la producție completă, fiecare lot trebuie să se potrivească. Un suport din lotul 100 trebuie să se potrivească exact ca cel din lotul 1. Uzura sculelor, schimbările de temperatură și diferențele de material pot modifica toleranțele. Aveți nevoie de un proces de prelucrare CNC care să urmărească acești factori și să îi ajusteze.
Sisteme de control al calității
Un control bun al calității identifică problemele din timp. Inspecția în timpul procesului verifică dimensiunile critice în timp ce piesa este încă pe mașină. Dacă ceva se deplasează, îl remediați înainte de a fabrica piese defecte. Acest lucru este foarte important pentru prelucrarea CNC cu roboți de service, deoarece o piesă neconformă specificațiilor poate provoca o defecțiune pe teren.
Riscurile preciziei slabe
Dacă renunți la precizie, economisești bani la început. Dar costă mai mult mai târziu.
Vibrații și zgomot
Piesele nealiniate creează vibrații. Această vibrație creează zgomot. Iar zgomotul dintr-un robot de service înseamnă că ceva se uzează mai repede decât ar trebui. Toleranțele reduse permit pieselor să se clatine sub sarcină. Acest lucru accelerează uzura rulmenților și a angrenajelor.
Uzură și defecțiuni premature
Un robot care funcționează 24/7 cu o prelucrare deficitară nu va rezista mult timp. Fiecare micron suplimentar de joc adaugă frecare și căldură. În cele din urmă, servomotoarele se ard, iar rulmenții se blochează. Prelucrarea CNC de precizie corectă previne aceste defecțiuni. Menține totul aliniat și în limitele specificațiilor, astfel încât robotul dumneavoastră funcționează fiabil ani de zile.
Considerații de proiectare pentru prelucrarea CNC cu roboți de service
Un design bun facilitează prelucrarea. Un design prost o face costisitoare și lentă. Prelucrarea CNC cu roboți de service de precizie depinde de o aliniere exactă și o asamblare stabilă. Fiecare alegere pe care o faceți afectează cât de bine funcționează robotul și cât costă construirea.
Geometrii complexe și forme organice
Roboții de service moderni au nevoie adesea de piese cu forme curbate și naturale. Aceste modele arată bine pe ecran. Dar pot fi foarte greu de prelucrat.
Capacități de prelucrare multi-axe
Prelucrarea CNC pe 5 axe vă permite să tăiați forme complexe într-o singură setare. Scula poate ajunge la piesă din aproape orice unghi. Aceasta înseamnă mai puține setări, o precizie mai bună și o producție mai rapidă. Pentru piesele robotizate personalizate cu suprafețe curbate, această abilitate este esențială.
Subtăieri și carii profunde
Așchierile adânci și buzunarele cauzează probleme reale. Acestea adaugă timp și uzură procesului. Colțurile interioare ascuțite înrăutățesc lucrurile. Piesele cu multe fețe necesită setări suplimentare sau traiectorii multiaxe, ceea ce crește costurile. Problemele de fixare a piesei pot cauza îndoirea la deschiderea clemelor. Scoaterea unei cantități prea mari de material în apropierea zonelor cheie poate deforma piesa pe măsură ce tensiunile interne dispar. O bună planificare previne aceste probleme.
Design ușor fără pierderi de rezistență
Roboții de service trebuie să se miște rapid și să economisească energie. Piesele grele îngreunează acest lucru.
Optimizarea topologiei
Optimizarea topologiei elimină materialul de unde nu este nevoie. Rezultatul este o piesă rezistentă și ușoară. Dar acest lucru duce la pereți subțiri și forme complexe. Pereții subțiri se pot îndoi și răsuci, ceea ce reprezintă o problemă mare. Aveți nevoie de metode bune de prindere și prelucrare pentru a împiedica deformarea piesei.
Selectarea materialelor pentru reducerea greutății
Aliajele de aluminiu, cum ar fi 6061-T6, oferă un echilibru bun între rezistență și greutate. Titanul este mai rezistent, dar mai greu și mai rezistent la prelucrare. Materialele plastice inginerești, cum ar fi PEEK, sunt mai ușoare, dar este posibil să nu suporte sarcini mari. Cea mai bună alegere depinde de ceea ce face robotul dumneavoastră.
Cerințe de finisare a suprafeței
Finisajul suprafeței schimbă modul în care funcționează și arată piesele.
Suprafețe funcționale vs. suprafețe cosmetice
Suprafețele funcționale necesită o anumită rugozitate pentru etanșare sau pentru a rezista la uzură. Pentru suprafețele de etanșare din carcasele articulațiilor roboților, rugozitatea obișnuită a suprafeței este Ra 0.2–0.4 μm (N5) pentru zonele care ating etanșările rotative. Acest lucru previne scurgerile și uzura prematură a etanșărilor. Suprafețele cosmetice trebuie doar să arate bine.
Opțiuni de post-procesare
Anodizarea, pasivizarea și acoperirea cu pulbere fac ca piesele să dureze mai mult și să arate mai bine. Anodizarea oferă protecție aluminiului împotriva ruginii. Pasivizarea curăță oțelul inoxidabil. Acoperirea cu pulbere oferă o suprafață rezistentă și colorată. Alegeți varianta potrivită pentru utilizarea dumneavoastră.
Materiale comune utilizate pentru prelucrarea CNC cu roboți de service
Alegerea materialului potrivit este ca și cum ai găsi un echilibru. Compari rezistența și greutatea. Compari costul și performanța. Dacă alegi greșit, robotul tău s-ar putea să nu-și ridice propriul braț sau să coste prea mult să-l construiești. Roboții au nevoie de materiale rezistente și rigide pentru o mișcare și o ridicare constante. Acesta este principalul compromis în selecția materialelor în prelucrarea CNC a roboților de service de precizie.
Aliaje de aluminiu
Aluminiul este alegerea preferată pentru cadrele și brațele roboților. Este ușor, ușor de prelucrat și rezistă la rugină. Două tipuri sunt cele mai discutate.
Proprietăți 6061-T6 și 7075-T6
6061-T6 are o rezistență la tracțiune de aproximativ 310 MPa (aproximativ 45,000 psi). Aceasta este valabilă pentru lucrări cu rezistență medie. 7075-T6 ajunge până la 572 MPa. Asta îl face de aproximativ 1.85 ori mai rezistent. Iată cum se compară:
| Aliaj | Forța de tracțiune | Rezistența la randament |
| 6061-T6 | ~45,000 psi | ~40,000 psi |
| 7075-T6 | 74,000–78,000 psi | 63,000–69,000 psi |
Costul este, de asemenea, important. Dacă 6061-T6 este valoarea de bază pentru 1.0, 7075-T6 costă de aproximativ 1.05 până la 1.70 ori mai mult. Deci plătiți mai mult pentru acea rezistență suplimentară.
Aplicații în brațe și cadre robotice
6061-T6 este principala alegere pentru cadre structurale, plăci de bază și console. Se sudează bine și se anodizează în același mod de fiecare dată. 7075-T6 funcționează cel mai bine în locuri cu solicitări mari, cum ar fi legăturile brațelor și carcasele articulațiilor, unde economisirea greutății contează cu adevărat. Există însă o problemă. 7075-T6 este mai puțin consistent pentru anodizarea cosmetică. Conținutul său mai mare de zinc și cupru poate provoca modificări de culoare între loturi. Dacă brațul robotului are suprafețe decorative vizibile, 6061-T6 oferă un finisaj mai uniform. Pentru 7075-T6, ar trebui să aprobați o mostră fizică și să stabiliți variația acceptabilă de culoare înainte de producție.
Oțel inoxidabil și titan
Când aluminiul nu este suficient, se trece la metale mai rezistente.
Rezistență la coroziune 304 și 316
Oțelul inoxidabil 304 se descurcă bine în majoritatea mediilor. Rezistă la rugină și este rezistent la umiditate ridicată sau la spălare cu apă. Oțelul inoxidabil 316 este mai eficient. Acesta conține molibden, care sporește rezistența la cloruri și substanțe chimice dure. Acest lucru face ca oțelul inoxidabil 316 să fie alegerea mai bună pentru roboții medicali sau unitățile de procesare a alimentelor.
Utilizări medicale și în medii dure
Roboții de service din spitale au nevoie de componente care să reziste curățărilor repetate. Oțelul inoxidabil 316 poate face față dezinfectanților puternici fără a forma coroziuni. Titanul oferă un raport rezistență-greutate și mai mare și o biocompatibilitate excelentă. Costă mai mult și funcționează mai lent, dar pentru roboții chirurgicali sau mediile sterile, merită adesea efortul.
Materiale plastice inginerești și oțel aliat
Nu toate componentele ar trebui să fie din metal. Materialele plastice reduc greutatea și zgomotul. Oțelul aliat suportă cele mai grele sarcini.
PEEK, POM și nailon
PEEK este opțiunea de înaltă performanță. PEEK-ul neumplut are o temperatură de funcționare continuă de 260 °C. Poate face față unor explozii scurte de până la 300 °C. Acest lucru îl face excelent pentru piese de angrenaje, elemente glisante și dispozitive de prindere. Roțile dințate din PEEK preiau sarcini mari și oferă o bună rezistență la temperatură. POM și nailon sunt alternative mai ieftine. Acestea funcționează bine pentru aplicații cu sarcini mai mici, cum ar fi capace, bucșe și angrenaje ușoare. Se prelucrează rapid și mențin costurile reduse.
Oțel aliat pentru componente rezistente la sarcini mari
Pentru componentele de acționare armonică, căile de rulment și arborii cu cuplu ridicat, aveți nevoie de oțel aliat. Clasele precum 4140 sau 4340 oferă duritatea și rezistența la oboseală pe care aluminiul și materialele plastice nu le pot egala. Aceste piese trec adesea prin tratament termic după service prin prelucrarea CNC cu robot pentru a atinge rezistența necesară. Compromisul este greutatea. Oțelul aliat este dens, așa că îl utilizați doar acolo unde sarcina o cere.
Dintr-o perspectivă practică, cea mai bună alegere a materialului depinde de sarcina robotului dumneavoastră. Un robot de depozit ar putea funcționa în mare parte cu aluminiu. Un robot chirurgical are nevoie de oțel inoxidabil și titan. Un braț colaborativ ar putea combina toate cele trei categorii. Aceasta este realitatea materialelor comune utilizate pentru piesele de robot prelucrate CNC. Nu există un singur răspuns. Materialul se potrivește cu sarcina, mediul și bugetul. Și se verifică alegerea cu teste reale înainte de a se angaja în producție.
Procese de prelucrare pentru prelucrarea CNC cu roboți de service
Prelucrarea CNC este principala metodă utilizată în prelucrarea CNC a roboților de service. Aceasta produce piese mici și complexe care permit roboților să se miște. Angrenajele, carcasele de acționare armonică, scaunele de precizie ale rulmenților, suporturile servomotoarelor și suporturile senzorilor au nevoie de acest tip de precizie. Nu puteți turna sau modela aceste piese și obține aceleași rezultate. Toleranțele sunt prea strânse. Formele sunt prea complexe. Așadar, utilizați prelucrarea CNC pentru piesele robotului care trebuie să funcționeze corect de fiecare dată.
De ce să alegeți prelucrarea CNC pe 5 axe pentru piese de robot
Oamenii întreabă adesea de ce să aleagă prelucrarea CNC pe 5 axe pentru piesele robotizate. Răspunsul este simplu. Piesele complexe necesită traiectorii complexe ale sculelor. O mașină cu 3 axe poate tăia doar dintr-o singură direcție. Asta înseamnă că întoarceți piesa, resetați dispozitivul de fixare și sperați că se aliniază din nou. Fiecare întoarcere adaugă erori. Fiecare configurare adaugă timp.
Avantaje pentru piese complexe
Îmbinările robotizate au suprafețe curbate, găuri înclinate și buzunare adânci. Un centru de prelucrare CNC cu robot de service pe 5 axe atinge toate acestea într-o singură trecere. Scula se înclină și se rotește pentru a urma forma. Aceasta se numește prelucrare simultană pe 5 axe. Vă permite să tăiați subtăieri și forme organice fără unelte speciale. Pentru piesele robotizate personalizate cu suprafețe cu formă liberă, această abilitate nu este o opțiune. Este o necesitate.
Configurare redusă și precizie îmbunătățită
Aici este cu adevărat de ajutor tehnologia pe 5 axe. Este demn de remarcat faptul că reducerea setărilor este enormă.
Nu este neobișnuit să treci de la cinci configurații la una cu 5 axe.
Această schimbare reduce simultan manopera, fixarea și timpul de lucru al mașinii. Mai puține configurări înseamnă mai puțină pregătire a dispozitivelor de fixare. De asemenea, aveți nevoie de mai puține mașini sau lucrători suplimentari. Cu prelucrarea CNC pe 5 axe, multe fețe sunt prelucrate într-o singură configurație. Acest lucru reduce timpul de configurare și reduce intervenția umană. Rezultatul este o producție mai rapidă și timpi de livrare mai scurți. Precizia devine, de asemenea, mai bună. De fiecare dată când mutați o piesă pe o nouă fixare, riscați să pierdeți alinierea. O singură configurare elimină acest risc.
Strunjire și frezare
Acestea sunt cele două componente esențiale ale prelucrării CNC cu roboți de service. Fiecare are propria sa sarcină.
Arbore, carcase și suporturi
Strunjirea produce piese rotunde. Gândiți-vă la arbori de motor, căi de rulment și distanțiere cilindrice. Materialul se rotește în timp ce o sculă cu un singur vârf îl taie. Acest proces menține foarte bine toleranțele de diametru. Frezarea produce orice altceva. Suporturile servomotoarelor, suporturile senzorilor și carcasele cutiei de viteze pornesc de la frezare. Un centru de prelucrare cu axe multiple gestionează suprafețe plane, caneluri și găuri într-un singur program.
Când să utilizați fiecare proces
Folosiți strunjirea atunci când piesa este în mare parte rotundă. Folosiți frezarea atunci când piesa are fețe plane, buzunare sau forme complexe. Multe lucrări de prelucrare a componentelor robotizate necesită ambele. O carcasă de acționare armonică poate începe ca o piesă brută strunjită, apoi poate fi mutată într-o freză pentru modele de șuruburi și flanșe de montare. Cele mai bune ateliere efectuează ambele procese sub același acoperiș. Acest lucru menține acumularea de toleranțe scăzută și timpii de livrare scurți.
Tratarea suprafeței și finisarea
O piesă prelucrată nu este finalizată până când nu primește tratamentul de suprafață. Aceste acoperiri protejează împotriva uzurii, coroziunii și deteriorării mediului.
Anodizare, pasivizare și acoperire cu pulbere
Anodizarea formează un strat de oxid pe aluminiu. Există două tipuri principale. Tipul II este decorativ și subțire. Tipul III, numit și anodizare dură, este mai gros și mult mai dur. Rezistă la uzură și abraziune. Specificația MIL-PRF-8625 oferă un tabel care detaliază intervalele de grosime pentru diferite tipuri de acoperiri de anodizare. Pentru anodizarea dură de tip III, intervalele de grosime variază în funcție de categoria de aplicație. Iată cum se împart intervalele:
| Categoria de aplicație | Interval de grosime (microni) | Interval de grosime (mm) |
| Anodizare dură standard | 25-100 | 0.025-0.1 |
| Greu (aerospațial/militar) | 100–250 sau mai multe | 0.1–0.25 sau mai multe |
| Film de oxid tipic (general) | 25–150 (comun: 50–80) | 0.025–0.15 (comun: 0.05–0.08) |
Pasivizarea curăță oțelul inoxidabil. Îndepărtează fierul liber de pe suprafață și sporește rezistența la coroziune. Vopsirea în câmp electrostatic adaugă un strat gros și rezistent. Funcționează bine pentru capace și rame care necesită protecție împotriva culorii și impactului.
Finisaje funcționale și estetice
Unele suprafețe trebuie să funcționeze. Canalele de etanșare, alezajele lagărelor și suprafețele de alunecare necesită o anumită rugozitate. Anodizarea dură ajută aici, deoarece rezistă la uzură. Alte suprafețe trebuie doar să arate bine. Carcasa exterioară a unui braț robotic ar putea primi o anodizare cosmetică în culoarea unei mărci. Din punct de vedere practic, ar trebui să enumerați mai întâi finisajele funcționale. Apoi, alegeți finisajele estetice pentru restul. Acest lucru menține costurile reduse și performanța ridicată. Piesele prelucrate CNC de înaltă precizie pentru robotică necesită adesea ambele tipuri pe aceeași piesă. O lucrare de prelucrare a brațului robotic pe 5 axe ar putea necesita o față de îmbinare anodizată dură și un capac vopsit. Procesul de prelucrare CNC al robotului de service pentru piese robotice personalizate trebuie să ia în considerare ambele. Piesele robotului de precizie nu provin doar de la mașină. Ele provin din întregul proces, de la materialul brut până la finisajul final.
Provocări și soluții în prelucrarea CNC cu roboți de service
Distorsiunea pereților subțiri și menținerea toleranțelor sub micron sunt cele mai mari probleme în prelucrarea CNC cu roboți de service. Ambele probleme se agravează atunci când piesele sunt mai mari și mai ușoare. Iată cum le putem rezolva.
Pereți subțiri și caracteristici delicate
Pereții subțiri se mișcă atunci când îi tăiați. Materialul se retrage, iar piesa finită ajunge să nu corespundă specificațiilor.
Strategii de fixare și scule
Sprijiniți piesa în punctele sale cele mai slabe. Folosiți fălci moi personalizate sau dispozitive de prindere cu vid care distribuie forța de strângere. Așchierile ușoare cu scule ascuțite reduc presiunea de tăiere. Din punct de vedere practic, planificați dispozitivul de prindere înainte de a planifica traiectoria sculei.
Minimizarea deformării și vibrațiilor
Vibrațiile lasă urme și distrug finisajul suprafeței. Reduceți depășirea sculei și alegeți o geometrie care așchiază lin. Frezarea ascendentă ajută și ea. Dacă peretele încă vibrează, încetiniți axul și creșteți avansul pe dinte.
Toleranțe strânse pentru piese mari
Piesele mari se deplasează atunci când temperaturile se schimbă. De exemplu, o componentă 6061 de 500 mm măsurată la 25°C este cu aproximativ 0.059 mm mai mare decât referința ISO 1:2022 20°C. Acest lucru este suficient pentru a vă strica experiența.
Gestionarea termică
Controlați mediul din atelier și lăsați piesele să se îmbibe înainte de măsurare. O caracteristică 6061 de 500 mm măsurată la 25°C indică cu aproximativ 0.059 mm mai mare decât valoarea de referință ISO 1:2022 la 20°C. Iată cum modifică nivelul de restricție imaginea:
| Nivel de restricție | Condiție | Implicații pentru acumularea de toleranțe |
| Extindere gratuită | O parte alunecă sau crește liber | Folosește ΔL = αL₀ΔT ca estimare directă |
| Restrângere parțială | Elemente de fixare, fante, garnituri, mișcare a acelor de etanșare | O ecuație simplă este insuficientă |
| Reținere completă | Gradienți, materiale mixte, limite rigide | Necesită analiză structurală sau FEA |
Inspecție în proces
Verificați dimensiunile critice în timp ce piesa este încă pe mașină. Dacă o dimensiune revine la valoarea nominală după răcire, tratați-o ca o dilatare reversibilă. Dacă se deplasează permanent, căutați tensiuni reziduale sau alunecări ale elementelor de fixare.
Presiuni asupra costurilor și timpului de livrare
Toată lumea își dorește piese mai rapid și mai ieftin. Designul bun și atelierul potrivit fac acest lucru posibil.
Design pentru fabricabilitate
Adăugați raze la colțurile interne. Relaxați toleranțele la elementele care nu sunt critice. Standardizați dimensiunile. Acești pași reduc costurile cu 20-30% și îmbunătățesc consecvența.
Timpul de livrare este adesea trecut cu vederea atunci când se discută despre proiectarea pentru fabricabilitate, dar are un impact financiar direct. Piesele complexe necesită de obicei mai multă programare, mai multe configurări, mai multe inspecții și mai mulți pași de procesare. Fiecare pas suplimentar prelungește programele de producție.
Alegerea partenerului potrivit
Alegeți un atelier cu mașini multiaxe și inspecție internă. Căutați experiență în prelucrarea CNC cu roboți de precizie. Un partener care înțelege prelucrarea CNC de înaltă precizie va detecta problemele din timp. Acest lucru vă economisește bani și vă menține programul pe drumul cel bun. Precizia și controlul strict al toleranțelor provin din întregul proces, nu doar de la o singură mașină. Partenerii buni de prelucrare CNC cu roboți de precizie oferă, de asemenea, feedback DFM înainte de a tăia metalul. Acesta este modul în care evitați surprizele costisitoare.
Exemplu de caz: Braț robotic colaborativ
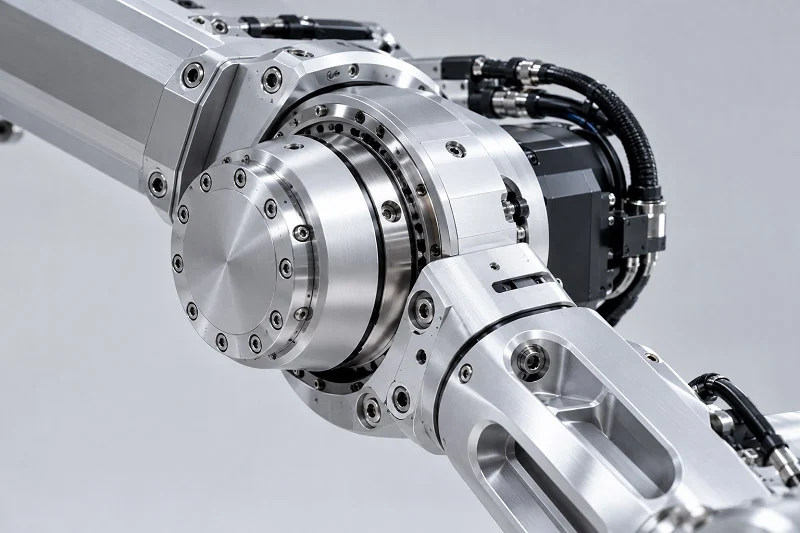
O companie startup din domeniul roboticii avea nevoie de un braț robotic pentru lucrări ușoare de asamblare, care să poată lucra cu oameni. Brațul trebuia să ridice 5 kg, să se miște fără smucituri și să se potrivească în spații mici. Realizarea articulației umărului a fost cea mai dificilă parte.
Prezentare generală a proiectului și cerințe
Articulația umărului trebuia să se miște tot timpul fără să-și piardă poziția. Fiecare parte trebuia să se alinieze perfect cu părțile de alături.
Specificații privind materialele și toleranțele
Echipa a ales aluminiu 7075-T6 pentru carcasa articulației. Acest metal este foarte rezistent, dar nu adaugă multă greutate. Carcasa acționării armonice și suportul servomotorului necesitau limite de ajustare extrem de stricte. Găurile pentru rulmenți trebuiau să rămână în limita a ±0.001 inci (0.025 mm). Suprafețele arborelui necesitau aceeași toleranță. Planeitatea fețelor de montare trebuia controlată cu strictețe. Rotunjimea suprafețelor rulmenților era critică și inspectată. Finisajul suprafețelor rulmenților trebuia să fie sub Ra 0.4 μm (aproximativ 16 microinci). Liniile centrale ale alezajelor rulmenților alăturați trebuiau să fie aliniate precis, concentricitatea fiind de obicei menținută la 0.013 mm (0.0005 inci).
Volumul și cronologia producției
Startup-ul avea nevoie de 50 de unități pentru un prim test. Producția completă urma să aibă loc la o rată de 500 de unități pe an. Programul era strâns. Aveau la dispoziție 12 săptămâni de la proiectul final până la prima piesă aprobată.
Abordarea și provocările prelucrării
Atelierul a folosit prelucrare CNC pe 5 axe pentru carcasa articulației. Această metodă a tăiat elemente complexe de montare și buzunare interioare într-o singură configurație. Găurirea de precizie a menținut aliniate găurile rulmenților alăturați. Tăierea roților dințate a realizat pinionul încorporat cu forme exacte ale dinților. Frezarea filetului a introdus filetele de montare în carcasa de aluminiu.
Prelucrare pe 5 axe pentru îmbinări complexe
Articulația umărului avea suprafețe curbate și găuri în unghi. O mașină cu 3 axe ar fi necesitat cinci configurații separate. Abordarea de prelucrare a brațului robotic pe 5 axe a redus aceste setări la una singură. Acest lucru a redus erorile de configurare și a menținut alinierea strânsă. Atelierul a folosit, de asemenea, electroeroziune (EDM) pentru elementele cu pereți subțiri pe care frezarea nu le putea atinge în siguranță.
Finisaj de suprafață pentru rezistență la uzură
Scaunele rulmenților aveau nevoie de suprafețe netede pentru a reduce frecarea. Atelierul a folosit prelucrare CNC robotizată prin rectificare de precizie, post-serviciu. Această etapă a permis obținerea finisajului necesar și a dimensiunilor finale. Anodizarea dură a adăugat rezistență la uzură pe suprafețele de alunecare.
Rezultate și lecții învățate
Prima piesă aprobată a trecut inspecția din prima încercare. Toate dimensiunile critice s-au încadrat în intervalul permis.
Precizie și consecvență obținute
Atelierul a menținut concentricitatea în limita a 0.013 mm (0.0005 in) pe toate punctele de rulment. Bătaia longitudinală a fost controlată la 0.005 mm (0.0002 in) sau mai puțin. Piesele din loturi diferite au rămas foarte apropiate ca dimensiuni pe parcursul testului. Startup-ul a aprobat procesul pentru producția completă.
Concluzii cheie pentru proiecte similare
Începeți prin a obține feedback DFM înainte de a tăia orice metal. Alegeți un partener care înțelege piesele robotizate de înaltă precizie. Planificați să verificați dimensiunile critice în timp ce piesa este încă în curs de fabricație. Utilizați prelucrarea CNC pe 5 axe pentru a reduce configurațiile și a îmbunătăți precizia. Acești pași facilitează producția în cantități mari a pieselor robotizate de înaltă precizie.
Alegerea unui partener pentru prelucrarea CNC cu roboți de service
Alegerea atelierului potrivit este importantă. Ai nevoie de mai mult decât un tăietor de metal. Un partener bun aduce abilități de proiectare și sisteme de calitate. Te ajută să treci de la prototip la producția completă, fără prelucrări constante.
Capacități și echipamente tehnice
Prelucrare și inspecție multiaxe
Căutați mașini CNC cu 5 axe care pot tăia piese complexe. Acestea fac totul într-o singură configurație. Acest lucru reduce erorile și menține dimensiunile exacte. O astfel de precizie este greu de găsit. Verificarea pieselor în timpul lucrului este, de asemenea, esențială. Atelierele bune măsoară dimensiunile cheie în timp ce piesa este încă pe mașină. Acestea remediază problemele înainte de a apărea risipe.
Fiecare program necesită verificări oficiale. Aceasta se numește IQ/OQ/PQ. Regulile scrise controlează uzura sculelor și modificările programului. Aceste înregistrări creează Înregistrările Istorice ale Dispozitivelor de care au nevoie clienții.
Expertiza materiala
Roboții diferiți folosesc materiale diferite. Aluminiul 6061 și 7075 sunt potrivite pentru cadre și brațe. Oxizii inoxidabili 304 și 316 sunt potriviți pentru sarcini medicale și alimentare. PEEK și materialele plastice reduc greutatea și zgomotul. Un partener bun știe cum se comportă fiecare material în timpul prelucrării CNC. Aceștia modifică viteza de așchiere și avansul pentru a se potrivi.
Certificatele de materiale contează și ele. Rapoartele testelor de fabricație arată componența. Regulile RoHS și REACH arată că respectă legile de mediu. Un atelier care se ocupă de toate acestea vă economisește timp și probleme.
Certificări și procese de calitate
ISO 9001:2015 și ISO 13485:2016
Certificările garantează calitatea. ISO 9001:2015 este standardul de bază pentru o muncă constantă. ISO 13485:2016 merge mai departe. Este destinat dispozitivelor medicale. Solicită o documentație atentă și o planificare a riscurilor.
ABS Machining afirmă că munca sa de calitate depășește standardul ISO 9001:2015. Experții în calitate lucrează îndeaproape cu fiecare client pentru a satisface toate nevoile speciale.
Pentru roboții medicali, ISO 13485 este standardul mondial. Furnizorii trebuie să îl respecte. Aceasta este ceea ce aveți nevoie pentru prelucrarea CNC cu roboți de service precis în utilizări sensibile.
Trasabilitate și documentare
Urmărirea începe cu materia primă. Fiecare lot primește un ID unic. Documentele privind materialele trebuie să fie însoțite de fiecare lot.
ISO 13485 impune mai multe lucruri:
- Urmăriți o piesă finită până la lotul său original de încălzire a fabricii
- Hârtii de testare pentru fiecare lot de producție
- Rapoarte despre compoziția chimică care respectă normele ASTM sau ISO
- Caracteristici mecanice precum duritatea și rezistența la tracțiune
- Referințe încrucișate ale lotului care leagă jurnalele de stoc, fișele de execuție CNC și înregistrările de inspecție
- Urmărirea digitală a lotului legată de hârtiile originale ale fabricii
Fără aceste sisteme, nu puteți demonstra că piesele respectă specificațiile. Acest lucru este important pentru piesele robotului critice pentru siguranță.
Avantajele serviciilor complete
Suport DFM și prototipare
Un partener care oferă feedback despre prelucrarea CNC cu roboți de service economisește bani. Aceștia analizează designul dvs. și sugerează modificări. Adăugați colțuri rotunjite la marginile interioare. Slăbiți limitele în punctele mai puțin importante. Aceste mici corecții reduc costurile cu 20 până la 30%.
Realizarea unei prime mostre este la fel de esențială. Un atelier bun trece rapid de la CAD la prima piesă. Testează potrivirile și verifică funcționalitatea din timp. Acest lucru identifică problemele înainte de a cumpăra unelte.
Asamblare și testare
Cei mai buni parteneri fac mai mult decât să taie metalul. Se ocupă și de asamblare și testare. Montează servomotoare. Aliniază scaunele rulmenților. Verifică dacă totul se potrivește înainte de expediere.
Această metodă completă de servicii vă reduce costurile. Un singur partener se ocupă de totul, de la proiectare până la asamblarea finală. Aveți un singur contact și un singur sistem de calitate. Acesta este adevăratul avantaj atunci când aveți nevoie de prelucrare CNC pentru roboți de la început până la sfârșit.
De ce NOBLE pentru prelucrarea CNC cu roboți de service

NOBLE este o alegere de top pentru prelucrarea metalului și plasticului pentru roboții de service. Compania dispune de echipamente moderne, procese certificate și o abordare completă a serviciilor. Această combinație este esențială atunci când piesele robotului dumneavoastră trebuie să funcționeze corect de fiecare dată.
Expertiză în prelucrarea metalelor și plasticului
Aluminiu, oțel inoxidabil, titan și materiale plastice
NOBLE lucrează cu numeroase materiale pentru prelucrarea CNC a roboților de service, inclusiv aliaje de aluminiu (6061, 7075), oțel inoxidabil (304, 316), oțeluri aliate (4140, 4340), titan și materiale plastice inginerești precum PEEK, POM și nailon. Această gamă vă permite să adaptați materialul la sarcina robotului dvs. fără a căuta în altă parte.
Toleranțe de precizie și finisaje de suprafață
Toleranțe strânse sunt domeniul în care NOBLE își desfășoară cea mai bună activitate. Atelierul tratează precizia dimensională și finisajul suprafeței ca indicatori de calitate esențiali. Pentru carcasele de acționare armonică, scaunele rulmenților și suporturile servomotoarelor, erorile mici se adună rapid. NOBLE utilizează sisteme CMM, alezaje și inspecție GD&T pentru a verifica dimensiunile critice. Acest lucru asigură un randament și o calitate ridicate la prima trecere. Furnizorii de servicii pentru întreprinderi depășesc 98%, iar operațiunile de talie mondială se mențin la 95% sau mai mult. NOBLE vizează acest nivel superior.
Calitate certificată și capacități de servicii complete
ISO 9001:2015 și ISO 13485:2016
Certificările arată că un atelier respectă regulile. NOBLE deține standardele ISO 9001:2015 și ISO 13485:2016. Prima acoperă managementul general al calității. A doua este pentru dispozitivele medicale și necesită o documentație strictă și o planificare a riscurilor. Acest lucru este important pentru roboții medicali sau pentru orice utilizare în care siguranța este critică. Trasabilitatea se întinde de la materia primă până la piesa finită. Rapoartele de testare în fabrică, rapoartele de compoziție chimică și referințele încrucișate ale loturilor mențin totul documentat.
Proiectare, Prelucrare, Asamblare și Testare
NOBLE face mai mult decât să taie metal. Echipa oferă asistență pentru proiectare, prelucrare, asamblare și testare, toate într-un singur loc. Aceștia oferă feedback DFM înainte de a tăia așchii. Montează servomotoarele și aliniază scaunele rulmenților. Verifică dacă totul se potrivește înainte de expediere. Acest model de servicii complete reduce costurile și simplifică lanțul de aprovizionare. Un singur partener se ocupă de totul, de la proiectare până la asamblarea finală.
Parteneriat cu NOBLE
De la prototipare rapidă la producție
Trecerea de la un prototip la producția completă este dificilă. NOBLE face această tranziție ușoară. Atelierul oferă cotații rapide și menține calitatea aceeași de la prototip la producție. Beneficiați de același sistem de calitate, indiferent dacă aveți nevoie de 5 piese sau de 5,000. Această consecvență este importantă pentru prelucrarea CNC cu roboți de service, unde variația de la lot la lot poate afecta performanța.
Suport de inginerie dedicat
La NOBLE, veți avea un contact dedicat pentru inginerie. Acea persoană înțelege prelucrarea CNC cu roboți de precizie. Detectează problemele din timp și sugerează soluții. Vă ajută să alegeți materialul și toleranța potrivite pentru fiecare piesă. Acest sprijin vă economisește bani și vă menține programul pe drumul cel bun. Din punct de vedere practic, acest parteneriat este ceea ce diferențiază un atelier excelent de unul bun.
Robotică umanizată: Cadre structurale, ansambluri articulare, carcase de actuatoare și componente efectoare finale pentru producătorii de echipamente originale de roboți umanoizi și colaborativi. Oferte rapide și continuitate de la prototip la producție.
NOBLE reunește expertiza în materiale, calitatea certificată și capacitățile de service complet. Atelierul se ocupă de prelucrare CNC pe 5 axe, strunjire, frezare și finisare. Acesta oferă suport pentru prelucrarea de precizie de la prototip până la producție. Pentru prelucrarea CNC cu roboți de service, acest pachet complet este greu de întrecut.
Prelucrarea CNC cu roboți de service se reduce, de fapt, la patru aspecte principale: precizie, alegerea materialului potrivit, proiectarea pentru fabricabilitate și alegerea unui partener certificat. Fiecare piesă pe care o realizați necesită toleranțe stricte și aceeași calitate în fiecare lot. Fără acestea, robotul dvs. nu se va mișca așa cum ar trebui și nu va rezista prea mult. Instrucțiunile din acest ghid vă oferă un punct de plecare util. Folosiți-le în următorul dvs. proiect. Dacă aveți nevoie de un partener care să îndeplinească aceste nevoi, NOBLE are abilitățile și certificările necesare pentru a vă ajuta de la prototip până la producție. Roboții de service apar tot mai des în fiecare an în spitale, depozite și locuințe. Aceștia vor funcționa bine numai dacă piesele lor sunt fabricate cu prelucrări de înaltă calitate. Abordarea corectă acum vă scutește de probleme ulterioare.
Întrebări frecvente despre prelucrarea CNC cu roboți de service
Ce toleranțe pot fi de fapt respectate de prelucrarea CNC cu roboți de service?
Depinde de piesa pe care o fabricați. Piesele de precizie normale au o strângere de aproximativ ±0.002 inci. Piesele cheie, cum ar fi carcasele acționării armonice, pot fi strânse până la ±0.005 mm. Găurile rulmenților și suprafețele de montare trebuie adesea să fie în limita a 0.013 mm. În viața reală, ar trebui să comunicați atelierului din timp dimensiunile maxime. În acest fel, ei își pot configura verificările.
Ce material este cel mai potrivit pentru brațele robotice?
Aluminiul 6061-T6 este alegerea principală pentru rame și console. Este ușor, se sudează bine și se anodizează uniform. Pentru locurile supuse solicitărilor mari, cum ar fi legăturile brațelor, 7075-T6 oferă mult mai multă rezistență. Costă puțin mai mult și poate fi mai greu de finisat bine. Oțelul inoxidabil și titanul sunt utilizate pentru locuri medicale sau dificile.
De ce este prelucrarea pe 5 axe atât de comună pentru prelucrarea CNC a roboților de service?
Îmbinările robotizate au suprafețe curbate, găuri înclinate și locașuri adânci. O mașină cu 3 axe are nevoie de mai multe setări pentru a le atinge pe toate. De fiecare dată când întoarceți piesa, adăugați o eroare. Un dispozitiv cu 5 axe prelucrează majoritatea fețelor dintr-o singură mișcare. Asta înseamnă mai puține setări, o aliniere mai bună și o livrare mai rapidă. Reducerea setărilor în sine poate scurta considerabil timpii de livrare.
Chiar am nevoie de ISO 13485 pentru piesele de roboți?
Numai dacă robotul dumneavoastră este utilizat în domeniul medical sau al îngrijirii pacienților. ISO 9001:2015 acoperă managementul general al calității. ISO 13485:2016 adaugă documente stricte și planificare a riscurilor pentru dispozitivele medicale. Pentru roboții chirurgicali sau spitalici, această certificare este adesea necesară. Pentru roboții de depozit sau de serviciu, ISO 9001 este de obicei suficient.
Cum pot împiedica deformarea pereților subțiri în timpul prelucrării?
Sprijiniți piesa în punctele sale cele mai slabe. Folosiți fălci moi personalizate sau dispozitive de fixare cu vacuum pentru a distribui forța de strângere. Efectuați tăieturi ușoare cu scule ascuțite pentru a reduce presiunea de tăiere. Planificați dispozitivul de fixare înainte de a planifica traiectoria sculei. Dacă apar vibrații, reduceți depășirea sculei și încercați frezarea în urcare. Încetiniți axul principal și creșteți avansul pe dinte dacă vibrațiile continuă.
Ce finisaj de suprafață necesită scaunele rulmenților?
Scaunele rulmenților necesită suprafețe netede pentru a reduce frecarea și uzura. Exemplul de caz din articol menționa că suprafețele rulmenților necesită un finisaj al suprafeței sub Ra 0.4 μm (aproximativ 16 microinci). Suprafețele de etanșare din carcasele de îmbinare necesită de obicei Ra 0.2–0.4 μm. Anodizarea dură poate adăuga rezistență la uzură pe suprafețele de alunecare. Enumerați întotdeauna mai întâi finisajele funcționale, apoi alegeți-le pe cele cosmetice pentru restul.
Poate un singur atelier să se ocupe de prototipare și de producția completă?
Da, și aceasta este cea mai bună configurație. Un partener bun oferă feedback DFM înainte de a tăia metalul. Ei păstrează același sistem de calitate pentru 5 piese sau 5,000. Această consecvență contează, deoarece schimbările între loturi pot afecta performanța robotului. Căutați un atelier cu mașini multiaxe și inspecție internă.
Care este cea mai mare greșeală pe care o fac cumpărătorii?
Omiterea feedback-ului DFM. Un partener care analizează designul dvs. poate sugera mici modificări. Adăugați colțuri rotunjite la marginile interioare. Slăbiți toleranțele la caracteristicile mai puțin importante. Aceste corecții reduc costurile cu 20-30% și îmbunătățesc consecvența. O altă greșeală este alegerea unui atelier fără experiență în robotică. Prelucrarea CNC de precizie pentru roboți nu este aceeași cu prelucrarea generală.







