
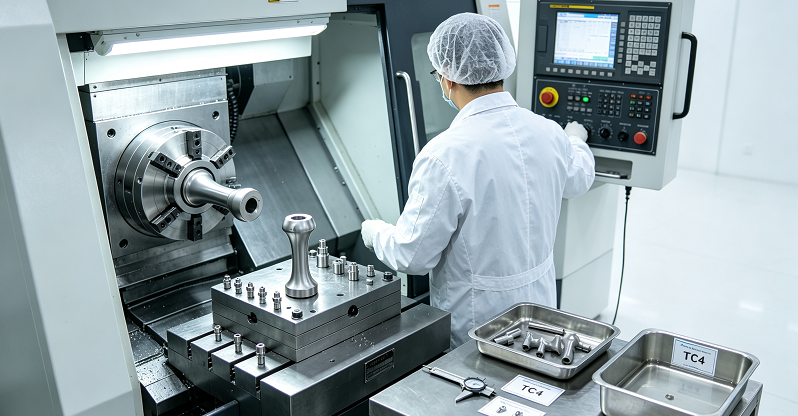
Prelucrarea CNC , ca metodă principală de fabricație pentru formarea pieselor medicale din aliaj de titan TC4, este aplicată în domeniul medical de înaltă calitate. În scenariile medicale, componentele TC4 nu trebuie doar să realizeze prelucrarea mecanică și formarea suprafețelor anatomice complexe și a filetelor de precizie minuscule, ci trebuie să țină cont și de cerințele de conformitate ale dispozitivelor medicale, cum ar fi biocompatibilitatea, sterilizarea și trasabilitatea completă a materialelor.
Următorul text va dezasambla sistematic înțelegerea de bază a pieselor medicale din aliaj de titan TC4 din perspectiva definiției materialului, clasificării gradului, scenariilor de aplicare și cerințelor de conformitate.
Prezentare generală și comparație a selecției materialelor pentru piesele medicale din aliaj de titan TC4
Ce este aliajul de titan medical TC4?
Aliajul de titan TC4, cunoscut și sub numele de Ti-6Al-4V, este un aliaj de titan duplex α+β și este utilizat pe scară largă în industria medicală. Servește ca substrat metalic principal pentru implanturi ortopedice, instrumente chirurgicale și componente medicale minim invazive.
Pentru scenariile de implanturi medicale, se preferă clasele TC4-ELI cu interval ultra-redus (ASTM F136, ISO5832-3) pentru a reduce conținutul de impurități de oxigen și fier, a spori tenacitatea și rezistența la oboseală a materialului și a îndeplini cerințele de biosecuritate pentru implanturile umane pe termen lung.
Aliajul de titan TC4 a ocupat mult timp piața componentelor medicale metalice de înaltă calitate datorită avantajelor sale principale, cum ar fi rezistența excelentă la coroziunea fluidelor corporale, capacitatea bună de legare a oaselor și capacitatea de a fi sterilizat în mod repetat la temperaturi ridicate.
TC4 are avantaje de neînlocuit în condiții de lucru cu sarcini mari și intensitate ridicată, dar, în același timp, materialul este dificil de prelucrat, iar costul de prelucrare este ridicat, ceea ce impune cerințe stricte pentru CNC.
Scenarii de aplicare principale ale pieselor medicale din aliaj de titan TC4
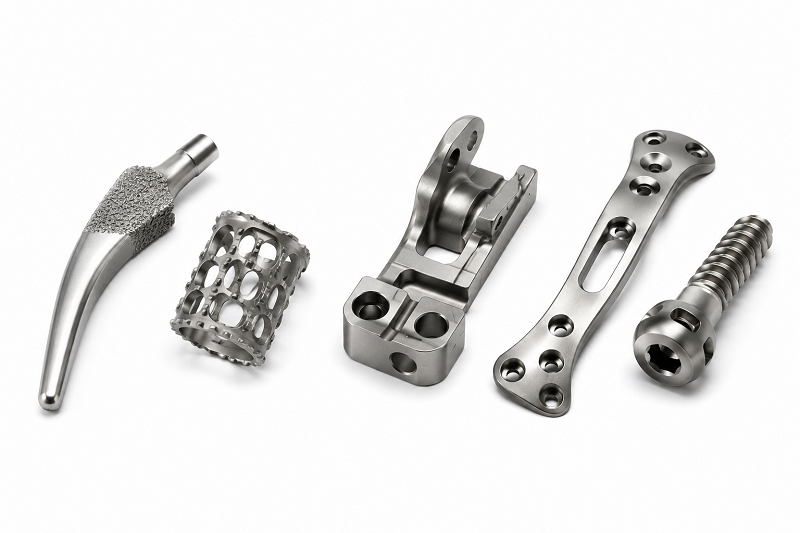
Componentele medicale TC4 sunt împărțite în două categorii principale: cele destinate implantării pe termen lung în corpul uman și cele destinate contactului pe termen scurt cu instrumentele chirurgicale. Diferitele categorii prezintă diferențe semnificative în ceea ce privește materiile prime, toleranțele de prelucrare, calitatea suprafeței, curățarea și standardele de testare.
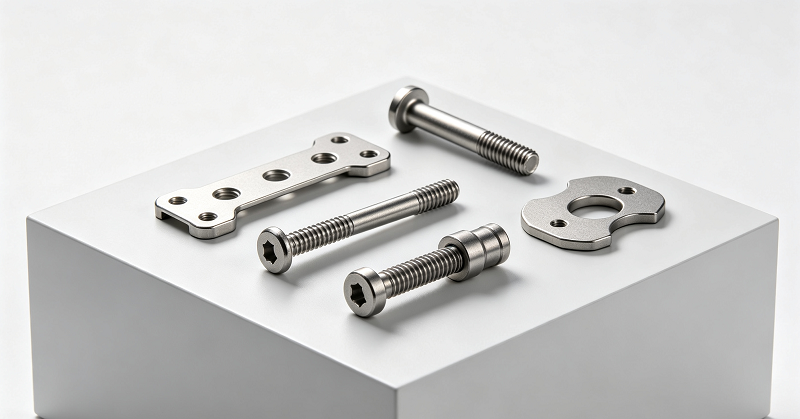
1) Piese pentru implanturi ortopedice: plăci osoase, șuruburi pentru fracturi, sisteme de cuie și tije spinale etc.
Pentru piesele implantate în corpul uman pentru o perioadă lungă de timp, materialele trebuie să aibă rapoarte complete de trasabilitate și biocompatibilitate și să respecte standardele generale ISO10993 și YY/T 0640 pentru implanturile chirurgicale. Cerințele privind toleranțele dimensionale, rugozitatea suprafeței și absența bavurilor sunt cele mai înalte.
2) Instrumente chirurgicale minim invazive: Canulele de puncție, mânerele pentru operații chirurgicale, conectorii instrumentelor și alte instrumente suportă forțe de intensitate mare și necesită sterilizare repetată la temperatură înaltă și presiune înaltă, ținând cont atât de rezistența structurală, cât și de greutatea redusă.
3) Structura portantă a echipamentelor de reabilitare și medicale: Suporturile de înaltă rezistență pentru echipamentele medicale portabile și piesele mecanismului de execuție al roboților chirurgicali suportă în principal sarcini mecanice și nu sunt implantate în corpul uman.
Ccompararea limitelor de selecție a materialelor între aliajul de titan TC4, PEEK și POM medical
Combinate cu proprietățile materialului, limitele de selecție a materialelor pentru piesele prelucrate CNC pot fi clar delimitate.
| Material | Avantaj | Dezavantaj | Scenarii medicale tipice aplicabile |
| Aliaj de titan medical TC4 | Rezistență ridicată, rezistență la oboseală, capacitate portantă mare și capacitate puternică de osteointegrare | Densitate mare, dificultate mare de prelucrare, prezența artefactelor metalice RMN și cost ridicat | Implanturi ortopedice cu sarcină mare, șuruburi de blocare chirurgicale de înaltă intensitate, corpuri valvulare cu presiune mare |
| PEEK de calitate implantabilă | Modulul de elasticitate este apropiat de cel al osului uman, nu există artefacte la RMN și este ușor. | Rezistența mecanică este mai mică decât cea a aliajelor de titan și este predispusă la defectare sub sarcini ultra-mari | Dispozitiv de fuziune spinală, placă de reparare craniofacială (nu este ultra-portantă). |
| POM de calitate medicală | Performanță ridicată la cost, autolubrifiere și rezistentă la uzură | Rezistență limitată la temperatură, nu este implantabil și nu este rezistent la sterilizarea prin iradiere | Angrenajele dispozitivului de administrare a medicamentelor și glisoarele transmisiei IVD sunt singurele piese mobile neimplantate. |
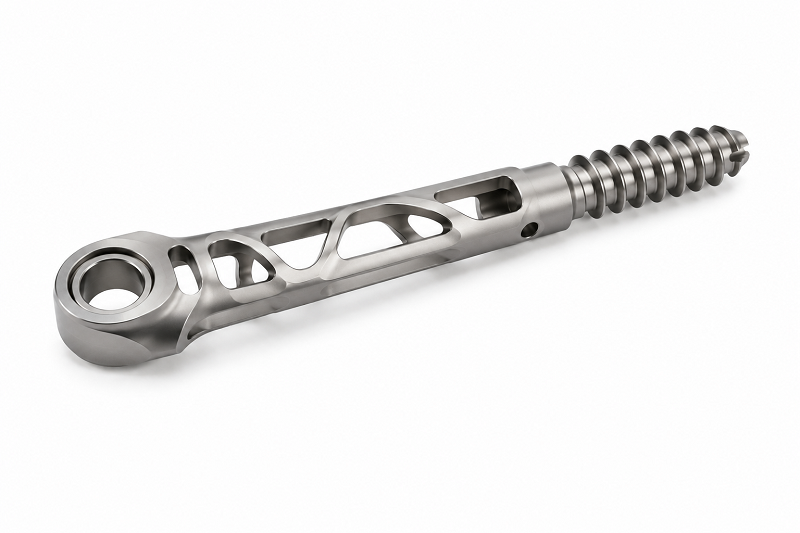
Dificultăți tehnice în prelucrarea CNC a pieselor medicale din aliaj de titan TC4
Conductivitatea termică slabă la tăiere provoacă concentrarea căldurii și uzura rapidă a sculei
Conductivitatea termică a aliajului de titan TC4 este extrem de scăzută, doar aproximativ un sfert din cea a oțelului carbon obișnuit. Marea majoritate a căldurii generate în timpul așchierii nu poate fi absorbită de piesa de prelucrat și se acumulează la vârful sculei. Temperatura din zona de așchiere poate ajunge instantaneu la peste 800 ℃, provocând direct uzura rapidă și ciobirea muchiei sculei și scurtând semnificativ durata de viață a acesteia.
Activitate chimică la temperaturi ridicate, aderență a sculelor și muchie depusă
În medii cu temperaturi ridicate, aliajele de titan au o reactivitate chimică puternică și vor suferi reacții de afinitate cu materialele dure din aliajele sculelor așchietoare. Așchiile vor adera ferm la muchia așchietoare, formând o muchie deformată.
Desprinderea muchiei acumulate poate rupe suprafața piesei de prelucrat, provocând zgârieturi și bavuri. Micile zgârieturi de pe suprafața pieselor implantate pot ascunde bacterii și, chiar și după sterilizare, există în continuare riscuri de siguranță biologică. În același timp, aceasta va provoca deviații dimensionale ale pieselor și o creștere a ratei de rebut.
Modul de elasticitate scăzut, revenire prin prelucrare și deformare prin strângere cu pereți subțiri
Modulul de elasticitate al TC4 este de aproximativ 110 GPa, mult mai mic decât cel al oțelului.
Când piesele cu pereți subțiri și structurile de plăci osoase subțiri sunt fixate, va apărea o ușoară deformare din cauza fixării dispozitivului de fixare. După finalizarea prelucrării și eliberarea dispozitivului de fixare, materialul va reveni, iar dimensiunea reală va devia de la toleranța desenului.
Planul procesului de prelucrare CNC și traseul procesului pentru piesele medicale TC4
Fluxul tehnologic standard de prelucrare
Reinspecția barei/plăcii de materie primă după depozitare → Debitare brută → Prelucrare brută → Tratament de recoacere prin detensionare în vid → Semifinisare CNC pe cinci axe → Eliberare statică la temperatură joasă a tensiunii reziduale → Finisare, prelucrare micro-găuri și filete → Debavurare → Curățare cu ultrasunete → Tratament de pasivare/lustruire electrolitică a suprafeței → Inspecție finală într-un mediu curat → Ambalare sigilată independentă, fără praf.
Strategia de selectare a sculei
- Acordați prioritate utilizării sculelor din carbură cimentată acoperite cu TiAlN/AlTIPVD. Muchia așchietoare trebuie ușor pasivată. Dacă muchia așchietoare este prea ascuțită, este predispusă la ciobire; dacă este prea tocită, va accelera întărirea prin frecare.
- În operațiunile de frezare, este preferat un portsculă scurt cu o rigiditate bună pentru a reduce prelungirea sculei, a suprima vibrațiile și a minimiza urmele sculei.
- Este interzisă prelucrarea TC4 medical cu scule așchietoare obișnuite din aliaj dur, neacoperite, deoarece este foarte probabil să provoace blocarea sculei.
Uneltele diamantate PCD au efecte bune de finisare, dar sunt scumpe și sunt utilizate mai ales în procesul de finisare a implanturilor cu valoare adăugată ridicată.
Parametri de tăiere și scheme de răcire
TC4 nu poate urmări viteze mari de așchiere; necesită viteze liniare mici, avans pe dinte rezonabil și strategii de adâncime de așchiere mică.
- Controlul vitezei liniare de frezare este de 30-60 m/min. Adâncimea de tăiere unică nu trebuie să fie prea mare, iar tăierea strat cu strat este adoptată.
- Pentru răcire, se recomandă utilizarea unui fluid de tăiere special pentru aliaje de titan, la presiune înaltă și debit mare, fără clor. Presiunea nu trebuie să fie mai mică de 70 bar. Ionii de clor pot provoca coroziunea prin pitting a aliajelor de titan. Mediile de tăiere care conțin clor sunt strict interzise pentru implanturi. Pentru o mică parte din condițiile de curățenie medicală, se poate adopta tăierea uscată cu aer rece și temperatură scăzută pentru a preveni contaminarea pieselor cu fluid de tăiere rezidual.
- Este esențial să se asigure o îndepărtare lină a așchiilor pentru a preveni răzuirea secundară a suprafeței piesei de prelucrat de către așchii, care poate provoca deteriorarea suprafeței.
Soluție de prindere a sculelor, reducând deformarea prin prindere
Pentru piesele TC4 cu pereți subțiri din domeniul medical, ar trebui acordată prioritate dispozitivelor de fixare flexibile, dispozitivelor de fixare cu vid și strângerii dispersate în mai multe puncte cu forță de strângere dispersată.
Forța de strângere în timpul prelucrării brute poate fi relativ mare, iar presiunea de strângere trebuie redusă în timpul etapei de finisare pentru a minimiza în cea mai mare măsură deformarea la revenire.
Centrul de prelucrare cu cinci axe poate finaliza prelucrarea tuturor suprafețelor curbate, găurilor și filetelor într-o singură prindere, eliminând erorile de poziționare cauzate de prinderea multiplă. Este configurația preferată a echipamentului pentru piesele ortopedice neregulate.
Post-prelucrare curățarea și tratarea suprafeței pieselor medicale TC4
Tratament de debavurare
La prelucrarea găurilor filetate, a găurilor transversale și a muchiilor cu TC4, se vor produce bavuri minuscule, greu de distins cu ochiul liber.
Implantul nu trebuie să aibă bavuri rămase. Dacă bavurile cad în timpul operației, acestea se vor transforma în resturi metalice în corp.
Pentru găurile transversale mici, debavurarea electrochimică trebuie acordată prioritate pentru a evita ca șlefuirea mecanică să afecteze precizia dimensională originală a pieselor.
Selectarea procesului de lustruire
Cerințele de rugozitate pentru diferite piese medicale sunt complet diferite:
- Piese mobile prin frecare articulară: lustruire electrolitică, Ra < 0.2-0.4 μm, reducând frecarea și uzura;
- Suprafața implantului de osteointegrare: Este necesar să se controleze rugozitatea adecvată Ra 1-4 μm pentru a facilita creșterea osteocitelor și a evita lustruirea excesivă a oglinzii;
- Mânere pentru instrumente chirurgicale: echilibrarea rezistenței la uzură și a senzației tactile, interval Ra 0.8-1.6 μm.
Tratament de pasivizare
După lustruire, se efectuează un tratament de pasivare cu acid nitric pentru a regenera un strat protector dens de oxid de TiO₂ pe suprafața aliajului de titan, sporind rezistența acestuia la coroziunea cauzată de fluidele corpului uman și inhibând precipitarea ionilor metalici. Acesta este un proces obligatoriu pentru implanturi.
Curățare pe mai multe niveluri și control al curățeniei
Proces complet de curățare: curățare prin degresare → degresare alcalină → clătire multiplă cu apă pură → curățare cu ultrasunete → deshidratare și uscare cu aer cald fără praf.
Toate procesele de curățare trebuie efectuate într-un atelier curat pentru a îndepărta fluidul de tăiere rezidual și microparticulele metalice.
Părțile implantabile trebuie, de asemenea, să controleze endotoxinele bacteriene și să respecte standardul de curățare a dispozitivelor medicale ISO 19227. După curățare, acestea trebuie sigilate independent și fără praf pentru a preveni poluarea secundară.
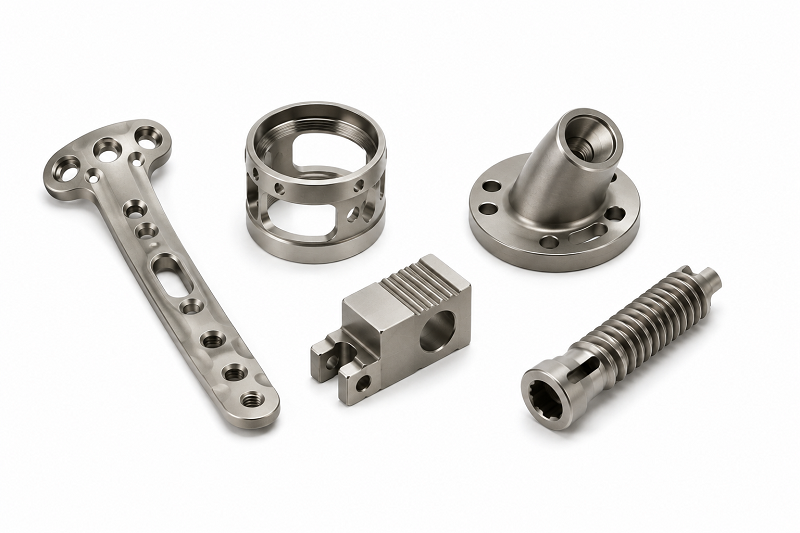
Puncte cheie pentru inspecția calității și controlul conformității Piese CNC medicale TC4
Detectarea preciziei geometrice dimensionale
- Inspecția FAI a primului articol: Fiecare produs nou trebuie să treacă de inspecția completă a primului articol.
- Precizia pozițională a suprafețelor curbate complexe și a pozițiilor găurilor se măsoară folosind o mașină de măsurat în masă (CMM) cu trei coordonate.
Pentru filete și diametre mici ale găurilor se folosesc calibre speciale.
- Dimensiunile critice sunt supuse controlului Cp/Cpk în timpul procesului de execuție, nu doar prin inspecția aleatorie a produselor finite, ci și prin monitorizarea stabilității prelucrării în timpul procesului.
Controlul calității suprafeței
Examinați suprafața la microscop pentru a confirma că nu există zgârieturi, fisuri sau bavuri. Stratul de deteriorare a prelucrării superficiale a implantului trebuie inspectat și este necesară testarea metalografică.
Managementul trasabilității materialelor și proceselor
Sistemul ISO13485 impune ca fiecare lot de piese să fie înregistrat complet: numărul cuptorului de materie primă, înregistrarea tratamentului termic, parametrii procesului de tăiere, înregistrarea curățării, raportul de pasivizare, raportul de inspecție, formarea unui istoric complet al echipamentului (DHR). În timpul revizuirii înregistrării dispozitivului medical, se va recupera setul complet de materiale. Piesele fără un raport de trasabilitate nu pot fi utilizate pentru înregistrarea dispozitivelor medicale din clasa II și clasa III.
Verificarea adaptării sterilizării
Aliajul de titan TC4 este compatibil cu toate metodele obișnuite de sterilizare medicală, ceea ce îi conferă un avantaj semnificativ față de POM-ul de calitate medicală.
Totuși, starea suprafeței pieselor după prelucrare va afecta efectul sterilizării. Dacă nu sunt curățate temeinic, sterilizarea va eșua.
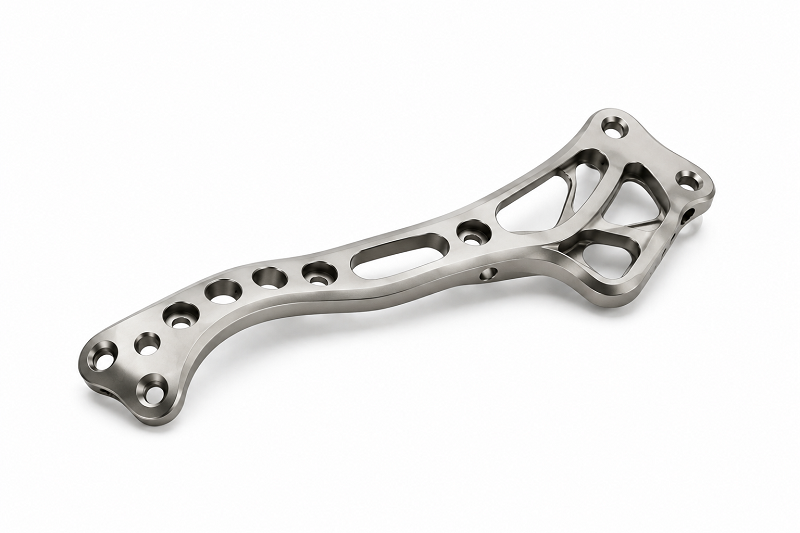
Controlul costurilor Prelucrare CNC medicală din aliaj de titan TC4
Optimizarea designului DFM al desenelor reduce rata de rebuturi
- Structura cu pereți subțiri evită o subțire excesivă, iar racordurile de prelucrare sunt mărite în mod rezonabil pentru a reduce vibrațiile de prelucrare și așchierea.
- Pentru dimensiunile necritice, toleranțele ar trebui să fie relaxate în mod rezonabil. Doar suprafețele de îmbinare implantate, găurile filetate și găurile de poziționare ar trebui setate cu toleranțe de înaltă precizie. Cu cât cerința de toleranță este mai mare, cu atât timpul de prelucrare și costul de casare vor crește exponențial.
- Pentru piesele complexe și cu forme neregulate, ar trebui acordată prioritate structurilor de prelucrare pe cinci axe pentru a reduce operațiunile multiple de prelucrare a sculelor și a reduce riscul de resturi cauzate de erorile de prindere.
Sortează și selectează materiile prime pentru a evita supraselecția
Diferențiați TC4-ELI implantabil de clasele TC4 obișnuite: doar părțile corpului uman implantabile pe termen lung utilizează clase TC4-ELI cu costuri ridicate;
Pentru instrumentele chirurgicale in vitro și piesele dispozitivelor neimplantabile, gradul comun TC4 conform ar trebui selectat având în vedere îndeplinirea cerințelor de biocompatibilitate pentru a controla costurile materiilor prime.
Comenzile sunt planificate în etape
În etapa de cercetare și dezvoltare, se efectuează eșantionare în loturi mici, prioritându-se tăierea barelor standard pentru a reduce costul semifabricatelor personalizate.
După finalizarea produsului, acesta este produs în serie. Se semnează o comandă-cadru, iar materiile prime și prelucrarea sunt cotate în etape. Costurile fixe ale tratamentului termic, curățării și testării sunt împărțite între loturi.
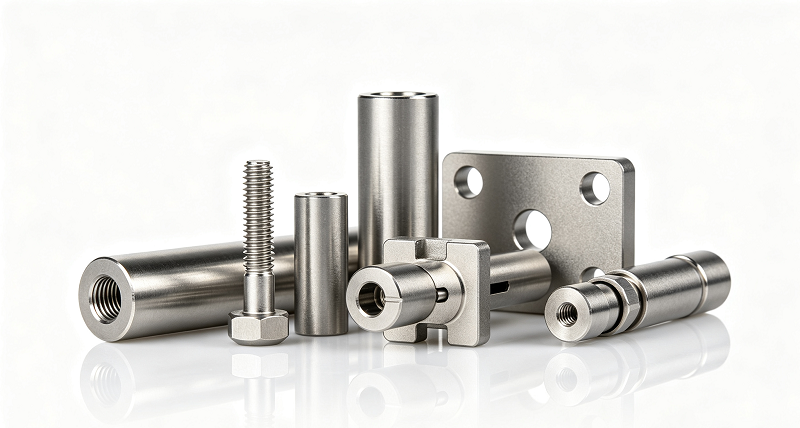
De ce să alegi N?OBLE ca al tau medicale pproducător de artă
NOBLE este o societate mixtă sino-britanică, premiată de guvern ca „Întreprindere Națională de Înaltă Tehnologie”. Avem două direcții principale de afaceri: „Producție Inteligentă” și „Produse de Îngrijire”. Afacerea „Producție Inteligentă” este specializată în furnizarea de servicii de asistență pentru proiecte clienților, inclusiv prelucrarea și fabricarea pieselor.
Peste 10 ani de experiență profesională în producție și prototipare rapidă. Echipa noastră eficientă oferă suport solid pentru noile dumneavoastră proiecte, pentru a îndeplini 100% cerințele dumneavoastră; Managementul standardizat aduce un control strict al calității pieselor și produselor; un flux de lucru rezonabil permite obținerea unor costuri mai mici, cu aceeași calitate.
După ani de muncă asiduă și dezvoltare, NOBLE s-a transformat treptat dintr-o întreprindere de prelucrare și producție de piese de precizie, cu capacități complete de servicii care susțineau un lanț industrial, într-o întreprindere orientată spre servicii, care oferă suport complet pentru toate proiectele clienților.
NOBLE este soluția dumneavoastră de încredere pentru fabricație personalizată, completă, de la proiectarea prototipului până la fabricație, prin resurse uriașe de producție, tehnologie adecvată, proces eficientizat, îndrumare de specialitate și un proces perfect de inspecție a calității pentru a transforma ideile dumneavoastră în realitate.
NOBLE deține următoarele certificate de calificare:
ISO 9001: 2015 – Management robust al calității pentru producția generală. Procese consecvente. Control documentat. Inspecție trasabilă.
ISO 13485: 2016 – Standarde de calitate mai stricte pentru componentele dispozitivelor medicale. Validare riguroasă a procesului. Trasabilitate completă. Necesar pentru componentele implantabile și chirurgicale.
Concluzie
Aliajul de titan TC4, cu rezistența sa specifică ridicată, rezistența excelentă la coroziunea fluidelor și performanța de legare osoasă, este un substrat metalic de neînlocuit pentru implanturile ortopedice portante cu sarcini mari și instrumentele chirurgicale de înaltă rezistență. Chiar dacă materialele polimerice PEEK se dezvoltă rapid, acestea încă nu le pot înlocui complet în condiții de lucru cu sarcini mari.
Atunci când întreprinderile de dispozitive medicale dezvoltă componente CNC din aliaj de titan TC4, acestea ar trebui să acorde prioritate furnizorilor cu capacități complete de prelucrare medicală conform ISO13485, în loc să compare pur și simplu ofertele de prelucrare.
În viitor, prelucrarea CNC de precizie a aliajului de titan TC4 va continua să evolueze. Prelucrarea de precizie pe cinci axe și procesele automate de post-tratare curată vor îmbunătăți și mai mult consistența pieselor medicale și vor promova modernizarea industriei de componente pentru dispozitive medicale autohtone de înaltă calitate.
Întrebări frecvente
1. Ce tratament de suprafață ar trebui selectat pentru piesele medicale TC4 care necesită proprietăți antibacteriene?
Implantarea ionică sau oxidarea cu microarc pot fi adoptate pentru a forma un strat antibacterian pe suprafața TC4, care este potrivit pentru piesele implantului care necesită performanță antibacteriană.
2. Ce riscuri prezintă inspecția cu particule magnetice pentru piesele de calitate implantabilă TC4?
Inspecția cu particule magnetice lasă particule magnetice reziduale, așadar nu este permisă pentru piesele TC4 de grad implantabil; în schimb, se recomandă testarea cu ultrasunete.
3. Pot fi sudate semifabricatele medicale TC4-ELI după prelucrarea CNC?
Sudarea nu este recomandată pentru piesele TC4-ELI finite, de calitate implantabilă. Zonele de sudură vor degrada performanța la oboseală și vor eșua verificarea biocompatibilității.
4. Care sunt cerințele de depozitare pentru componentele finite ale implanturilor medicale TC4?
A se păstra în ambalaje uscate, etanșe, rezistente la praf, evitați contactul direct cu uneltele metalice și preveniți zgârieturile și contaminarea suprafeței.
5. Se poate efectua o prelucrare CNC secundară pe piesele implanturilor medicale TC4 pasivate?
Dacă este necesară o nouă prelucrare CNC, procedurile de pasivare și curățare completă trebuie reefectuate după prelucrare.







