
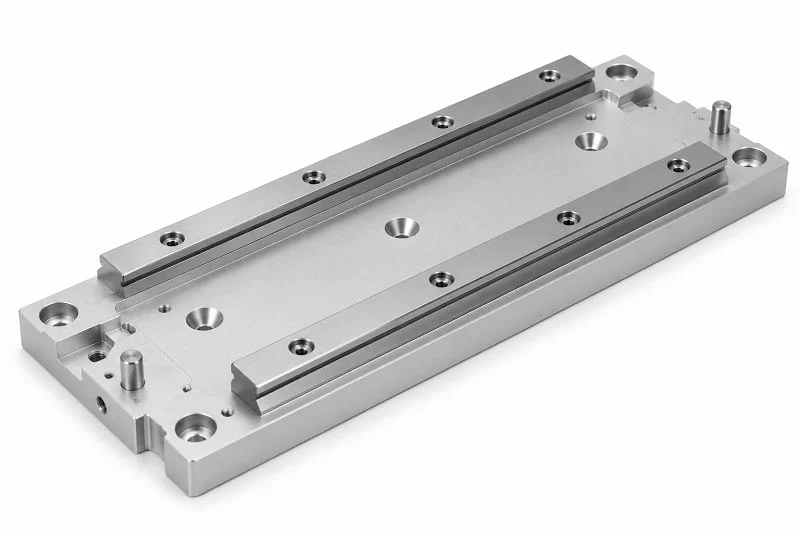
Alegerea plăcii de montare potrivite pentru ghidaj liniar poate părea confuză. Pentru majoritatea utilizărilor în 2026, aluminiul 6061-T6 cu prelucrare CNC oferă cea mai bună combinație de cost, precizie și greutate.
Prețurile de piață din mai 2026 arată că placa 6061-T651 costă între 7.70 și 14.30 USD pe kilogram. Acest interval de preț face ca aluminiul să fie accesibil pentru majoritatea sistemelor de mișcare liniară.
Nevoile dumneavoastră specifice contează în continuare. Sarcinile grele ar putea necesita o placă de montare a ghidajelor liniare din oțel. Zonele corozive v-ar putea împinge spre șine din oțel inoxidabil. Configurațiile camerelor sterile ar putea favoriza ghidajele din plastic. Ghidaje diferite gestionează solicitări diferite. Și alegerile dumneavoastră de design contează.
Indiferent dacă aveți nevoie de o mișcare liniară precisă pentru un dispozitiv medical sau de o mișcare liniară controlată pentru automatizarea fabricii, cunoașterea acestor compromisuri duce la succes. Selecția corectă afectează, de asemenea, precizia generală.
Materiale pentru plăci de montare cu ghidaj liniar
Alegerea materialului influențează tot ce se întâmplă în aval. Sarcina, mediul și precizia necesară indică aliaje diferite. O regulă generală utilă: potriviți materialul plăcii cu materialul șinei de ghidare. Șinele de oțel de pe plăcile de oțel se extind la viteze similare. Șinele de aluminiu de pe plăcile de aluminiu se comportă la fel. Perechile nepotrivite pot introduce solicitări termice care distorsionează alinierea.
Aliaje de aluminiu: Standardul implicit din 2026
Aluminiul domină majoritatea aplicațiilor pentru plăci de montare. Se prelucrează rapid, rezistă în mod natural la coroziune și cântărește aproximativ o treime din greutatea oțelului. Pentru sistemele de mișcare liniară care au cicluri rapide, această reducere a greutății reduce inerția și permite motoarelor să funcționeze mai mici.
De ce 6061-T6 domină în ceea ce privește precizia și costul
Aliajul 6061-T6 oferă cel mai bun echilibru general pentru majoritatea construcțiilor. Rezistența sa minimă la curgere este de 240 MPa (35 ksi), cu valori tipice care ating 276 MPa (40,000 psi). Această rezistență poate face față unor sarcini moderate fără o grosime excesivă. De asemenea, aliajul menține toleranțe strânse în timpul prelucrării, ceea ce este important atunci când placa de montare a ghidajului liniar necesită planeitate pe întreaga sa față.
Și costul este în favoarea sa. O țaglă brută de aluminiu 6061 costă aproximativ 5.37 USD pe kilogram. Comparați acest preț cu oțelul AISI 1018, care costă 1.62 USD pe kilogram, iar aluminiul pare scump la prima vedere. Dar iată problema: densitatea mai mică a aluminiului înseamnă că aveți nevoie de mult mai puțin material în greutate pentru același volum al piesei. Dacă luați în considerare timpul de prelucrare și uzura sculelor, piesa din aluminiu oferă adesea un cost total al piesei cu 40.5% mai mic, în ciuda stocului brut mai scump. Pentru prototipuri și producția de volum mediu, 6061-T6 rămâne alegerea implicită.
Când să luați în considerare 7075-T6 pentru o rezistență mai mare
Uneori, aliajul 6061-T6 pur și simplu nu este suficient de rezistent. Aplicațiile cu sarcini mari în consolă sau forțe de șoc extreme necesită mai mult. Aici intervine aliajul 7075-T6. Acest aliaj oferă o rezistență la curgere de aproximativ două ori mai mare decât 6061-T6, apropiindu-se de performanțe similare oțelului la o greutate din aluminiu. Industriile aerospațială și de curse îl utilizează pe scară largă.
Compromisurile contează. 7075-T6 costă mai mult pe kilogram și se prelucrează cu mai multă dificultate. De asemenea, nu are rezistența la coroziune a oțelului 6061, necesitând adesea un strat protector. Folosiți-l atunci când șinele de ghidare liniare necesită o fundație mai rigidă, iar reducerea greutății rămâne critică. Pentru majoritatea automatizărilor din fabrici, oțelul 6061-T6 este suficient.
Oțel și oțel inoxidabil
Oțelul oferă rigiditate și amortizare pe care aluminiul nu le poate egala. Când sarcinile devin mari sau vibrațiile amenință precizia, plăcile de oțel își merită din greutăți.
Oțel cu conținut scăzut de carbon pentru aplicații rentabile și cu sarcini mari
Oțelul simplu cu conținut scăzut de carbon, precum AISI 1018, oferă cea mai ieftină soluție pentru o suprafață de montare rigidă. La 1.62 USD pe kilogram, costurile materialelor rămân minime. Modulul de elasticitate mai mare al oțelului înseamnă o deformare mai mică sub sarcini identice. Mașinile-unelte grele și presele de ștanțare utilizează frecvent plăci de oțel sub placa de montare cu ghidaj liniar.
Dezavantajele includ greutatea și susceptibilitatea la coroziune. Plăcile de oțel necesită finisaje protectoare, cum ar fi oxidul negru sau placarea cu zinc. Pentru mașinile staționare unde greutatea contează puțin, oțelul cu conținut scăzut de carbon oferă o valoare imbatabilă.
Oțel inoxidabil (de exemplu, 304, 316) pentru medii corozive
Mediile de spălare și procesarea chimică necesită oțel inoxidabil. Clasele 304 și 316 rezistă ruginii și agenților de curățare agresivi. Liniile de procesare a alimentelor și echipamentele farmaceutice specifică de obicei plăci din oțel inoxidabil sub șinele de ghidare liniare. Așteptați-vă la costuri mai mari ale materialelor și viteze de prelucrare mai mici. Rezistența la coroziune justifică premium-ul acolo unde se aplică reglementările de igienă.
Materiale alternative
Dincolo de metale, materialele specializate rezolvă probleme de nișă. Fiecare aduce proprietăți unice care merită luate în considerare.
Utilizarea materialelor plastice umplute (de exemplu, PEEK, acetal) pentru sarcini ușoare sau în camere sterile
Materialele plastice strălucesc în camerele sterile și în aplicațiile ușoare. PEEK se remarcă printr-o temperatură maximă de funcționare continuă de 250°C (482°F). Această clasificare înseamnă că PEEK își păstrează proprietățile mecanice chiar și în timpul expunerii susținute la temperaturi ridicate. Acetalul oferă costuri mai mici, cu caracteristici bune de uzură. Ambele materiale elimină problemele legate de lubrifiere și funcționează silențios. Capacitatea lor portantă limitată le restricționează la cărucioare ușoare și sisteme cu forță redusă.
Rolul compozitelor din fibră de carbon în sistemele de mare viteză și masă redusă
Compozitele din fibră de carbon oferă raporturi excepționale rigiditate-greutate. Mașinile de preluare și plasare de mare viteză beneficiază de o masă mobilă redusă. Materialul amortizează eficient vibrațiile. Cu toate acestea, fibra de carbon costă substanțial mai mult decât aluminiul și necesită tehnici specializate de prelucrare. Utilizarea sa rămâne limitată la sistemele de ghidare liniară critice pentru performanță, unde fiecare gram contează.
Granit și fontă pentru amortizare optimă a vibrațiilor și stabilitate
Echipamentele de metrologie și mașinile de măsurare de precizie necesită o stabilitate excepțională. Granitul oferă amortizare naturală și stabilitate termică neegalate de metale. Fonta oferă beneficii similare, cu o prelucrabilitate mai bună. Ambele materiale excelează în mașinile de măsurat în coordonate și în sistemele de inspecție optică. Greutatea lor le face impracticabile pentru aplicații mobile, dar ideale pentru baze staționare. Atunci când placa de montare a ghidajului liniar permite poziționarea submicronică, aceste materiale oferă fundația solidă de care are nevoie designul dumneavoastră.
Procese de fabricație pentru plăci de montare
Procesul pe care îl alegeți afectează costul, timpul și precizia. Fiecare metodă are puncte forte diferite. Prelucrarea CNC oferă cele mai precise măsurători. Fabricația aditivă realizează forme complexe. Procesele de tăiere prelucrează rapid plăcile plate simple. Lucrările de turnare sunt destinate producției de volum mare. Nevoile dumneavoastră de volum și precizie ar trebui să vă ghideze alegerea.
Prelucrare CNC: Cea mai bună pentru precizie
Prelucrarea CNC este încă alegerea principală pentru plăcile de montare a ghidajelor liniare. Centrele de prelucrare utilizează scule rotative pentru a tăia materialul dintr-un bloc solid. Acest proces oferă o planeitate și o precizie deosebite. Pentru majoritatea sistemelor de mișcare liniară, plăcile prelucrate oferă ghidajelor calitatea suprafeței de care au nevoie pentru a funcționa bine.
Obținerea planeității critice și a toleranțelor găurilor
Planeitatea este mai importantă decât orice altă dimensiune a unei plăci de montare. O suprafață deformată face ca șinele să se răsucească, iar rulmenții să se uzeze devreme. Prelucrarea CNC poate menține planeitatea în limita a 0.01 mm peste 100 mm. Acest nivel de precizie menține mișcarea căruciorului lină și uniformă.
Amplasarea găurilor necesită, de asemenea, atenție. Placa de montare a ghidajelor liniare se fixează cu șuruburi pe placă prin găuri în locuri exacte. Dacă aceste găuri se deplasează de la pozițiile planificate, șina se îndoaie la instalare. Această îndoire provoacă blocarea și o sarcină neuniformă. Mașinile CNC mențin pozițiile găurilor în limita a ±0.05 mm sau mai mare. Această precizie asigură că ghidajele se află exact acolo unde le-ați proiectat.
Finisajul suprafeței se îmbunătățește și el cu prelucrarea CNC. Fețele prelucrate au de obicei o rugozitate de aproximativ Ra 1.6 µm. Pentru lucrări de înaltă precizie, o a doua etapă de rectificare poate îmbunătăți această rugozitate la Ra 0.4 µm sau mai netedă. Cu cât suprafața este mai netedă, cu atât contactul dintre placă și șină este mai bun.
Cost și timp de livrare pentru plăcile prelucrate
Prelucrarea CNC costă mai mult per piesă decât majoritatea celorlalte metode. Timpul de configurare, sculele și orele de lucru se adună. O singură placă prototip ar putea dura câteva ore pentru programare și prelucrare. Ciclurile de producție distribuie aceste costuri pe mai multe piese, reducând prețul fiecărei unități.
Timpii de livrare variază în funcție de complexitate. Plăcile simple cu câteva găuri pot fi livrate în câteva zile. Modelele complexe cu toleranțe strânse și multe caracteristici necesită mai mult timp de prelucrare. Majoritatea atelierelor mecanice solicită o durată de una până la trei săptămâni pentru plăcile de montare tipice. Există comenzi urgente, dar costă mai mult.
Pentru cantități sub câteva sute de bucăți, prelucrarea CNC este de obicei cea mai avantajoasă din punct de vedere al costului total. Procesul nu necesită matrițe sau ștanțe costisitoare. Fiecare piesă costă la fel, indiferent de dimensiunea lotului. Acest lucru ajută la bugetare și programare.
Fabricație aditivă (imprimare 3D): Prototipare și complexitate
Fabricația aditivă construiește piese strat cu strat din modele digitale. Tehnologia s-a îmbunătățit mult pentru piesele metalice. Plăcile de montare cu ghidaje liniare pot beneficia de o libertate de proiectare pe care prelucrarea nu o poate egala.
Când imprimarea 3D nu este alegerea potrivită pentru producție
În ciuda avantajelor sale, imprimarea 3D are probleme cu costurile de producție. Costurile materialelor sunt de câteva ori mai mari decât cele ale plăcilor prelucrate prin țaglă. Timpii de fabricație se întind în ore sau zile pentru o singură placă. Finisajul suprafeței necesită o prelucrare suplimentară pentru a se potrivi calității prelucrate. Precizia dimensională nu este la fel de bună ca cea a CNC-ului.
Tehnologia funcționează cel mai bine pentru prototipuri și piese speciale de volum mic. Inginerii pot testa rapid proiectele fără a cheltui bani pe scule. Odată ce volumele de producție depășesc câteva piese, prelucrarea devine mai ieftină. Pentru majoritatea plăcilor de montare cu ghidaje liniare, imprimarea 3D este un instrument de dezvoltare, nu o metodă de producție.
Imprimare 3D metalică (DMLS/SLM) pentru designuri ușoare și optimizate
Sinterizarea directă cu laser a metalelor (DMLS) și topirea selectivă cu laser (SLM) utilizează ambele lasere pentru a topi pulberea metalică. Aceste procese construiesc piese cu o mare libertate geometrică. Canalele interne de răcire, structurile de rețea și nervurile optimizate devin posibile. Proiectanții pot îndepărta materialul exact acolo unde stresul permite, reducând considerabil greutatea.
Grosimea stratului în aceste procese este de obicei între 20 și 60 de microni. Acest detaliu fin oferă caracteristici mici și suprafețe netede. Metoda cu pulbere nu irosește, de asemenea, material. Pulberea neutilizată este reciclată pentru construcții viitoare.
Pentru sistemele de rulmenți liniari de mare viteză, o greutate mai mică înseamnă o accelerație mai rapidă. O placă de aluminiu imprimată 3D ar putea cântări cu 30% mai puțin decât una prelucrată mecanic, rămânând în același timp rigidă. Acest lucru este important în cazul mașinilor de tip „pick-and-place” și al angrenajelor semiconductoare.
Procese alternative
Pe lângă prelucrare și imprimare, există și alte procese care produc plăci de montare. Fiecare dintre ele corespunde unor nevoi specifice.
Extrudare pentru profile simple, lungi, cu secțiuni transversale constante
Extrudarea împinge aluminiul încălzit printr-o matriță profilată. Procesul creează profile lungi cu secțiuni transversale identice. Șinele de ghidare liniare se montează adesea pe profile extrudate în sistemele gantry și cadrele de automatizare. Procesul funcționează pentru plăci cu grosime constantă și modele simple de găuri adăugate ulterior.
Extrudarea costă puțin pe metru și se livrează rapid. Profilele standard sunt disponibile din stoc. Matrițele personalizate costă câteva mii de dolari, dar sunt distribuite pe volume mari. Compromisul: extrudarea funcționează doar pentru forme drepte și uniforme. Caracteristicile complexe necesită prelucrare secundară.
Tăiere cu laser și jet de apă pentru profile simple și plate
Procesele de tăiere funcționează bine la realizarea plăcilor plate din tablă. Atât sistemele cu laser, cât și cele cu jet de apă urmează modele digitale pentru a tăia forme 2D. Metodele diferă în modul în care taie materialul.
Tăierea cu jet de apă utilizează apă de înaltă presiune amestecată cu particule abrazive. Procesul la rece evită zonele afectate termic. O placă de oțel cu grosimea de 10 mm taie cu o toleranță dimensională de ±0.25 mm. Această precizie este valabilă pentru majoritatea lucrărilor de montaj, unde planeitatea se fixează ulterior prin șlefuire.
Tăierea cu laser oferă o viteză similară și cu materiale mai subțiri. Efectele termice pot modifica muchiile pe materialul mai gros. Ambele procese fac piesele rapide și ieftine. Pentru plăcile dreptunghiulare simple cu găuri pentru șuruburi, tăierea urmată de găurire depășește adesea costul prelucrării CNC complete.
| Gama de grosime a materialului | Toleranță dimensională (lungime și lățime) |
| Până la 1.0 mm | ± 0.25 mm |
| Peste 1.0 mm până la 3.0 mm | ± 0.25 mm |
| Peste 3.0 mm până la 6.0 mm | ± 0.25 mm |
| Peste 6.0 mm până la 25 mm | ± 0.25 mm |
| Peste 25 mm până la 50 mm | ± 0.25 mm |
Turnare pentru producția de volum mare de forme complexe
Turnarea implică turnarea metalului topit în matrițe. Procesul repetă forme complexe la volume mari. Turnarea sub presiune produce plăci de aluminiu cu dimensiuni constante. Turnarea în nisip prelucrează piese mai mari cu costuri de scule mai mici.
Turnarea pieselor strălucește atunci când producția depășește mii de unități pe an. Costul per piesă scade considerabil odată ce sculele sunt plătite. Finisajul suprafeței și porii interni necesită un control atent. Prelucrarea secundară repară adesea suprafețele critice.
Companii precum NOBLE, o companie producătoare de top din China, oferă know-how în aceste procese. Prelucrarea lor profesională susține atât prototiparea, cât și producția de masă. Colaborarea cu un partener experimentat vă ajută să adaptați procesul potrivit nevoilor dumneavoastră de volum și precizie.
Indiferent de procesul principal, plăcile de înaltă precizie necesită adesea o rectificare finală a suprafeței. Această etapă oferă planeitatea și finisajul necesar plăcii de montare cu ghidaj liniar. Planificați rectificarea atunci când aplicația dumneavoastră necesită o planeitate mai mare de 0.01 mm pe suprafața de montare.
Materiale și procese ale plăcii de montare a ghidajelor liniare
Acum ajungem la partea practică. Aveți o mașină de construit și aveți nevoie de o suprafață de montare pentru șine. Trei combinații acoperă majoritatea scenariilor din lumea reală. Fiecare pereche de material și proces servește unei priorități diferite.
Standardul de înaltă precizie: aluminiu prelucrat CNC
Aluminiul 6061-T6 prelucrat CNC rămâne alegerea principală pentru sistemele de mișcare liniară solicitante. Această combinație oferă o planeitate de până la 0.01 mm peste 100 mm, ceea ce menține mișcarea lină a căruciorului și sarcinile uniforme pe rulmenți. Materialul taie curat, menține toleranțe strânse și rezistă la coroziune fără acoperire suplimentară.
Majoritatea constructorilor de automatizări aleg această cale atunci când precizia contează mai mult decât costul brut. O placă prelucrată mecanic costă mai mult per bucată decât una tăiată, dar calitatea suprafeței ajunge gata de montare. Se sar peste pașii suplimentari. Găurile ajung exact acolo unde specificați designul, iar fața nu necesită șlefuire înainte de instalare.
Pentru prototipuri și serii de producție de volum mediu, această abordare echilibrează viteza cu calitatea. Atelierele mecanice pot programa și tăia plăci simple în câteva zile. Formele complexe necesită mai mult timp, dar evită costurile de scule pentru turnare. Dacă sistemul dvs. de ghidare liniară necesită o poziționare repetată, aluminiul prelucrat CNC vă oferă baza de care aveți nevoie.
Opțiunea rentabilă pentru sarcini grele: oțel tăiat cu jet de apă
Plăcile de oțel suportă sarcini grele care ar îndoi aluminiul. Tăierea cu jet de apă oferă cea mai ieftină cale către o suprafață rigidă de montare din oțel. Procesul utilizează apă de înaltă presiune amestecată cu particule abrazive pentru a tăia materialul fără a-l deteriora termic.
Diferențele de cost între metodele de tăiere sunt mari. Un laser cu fibră taie o placă de oțel carbon de 10 mm în aproximativ 10 secunde, costând în jur de 0.06 dolari pe piesă. Jetul de apă durează aproximativ 2 minute și costă în jur de 1.10 dolari pe piesă. Laserul este mai bun la viteză și preț pentru plăcile subțiri. Dar jetul de apă poate prelucra materiale mai groase, fără zonele afectate termic pe care le lasă în urmă laserul.
Pentru o placă de oțel cu grosimea de 25 mm, destinată să susțină plăci de montare cu ghidaje liniare grele, prelucrarea cu jet de apă este logică. Toleranța dimensională de ±0.25 mm funcționează bine pentru găurile de montare. Probabil veți adăuga ulterior o etapă de rectificare a suprafeței pentru a obține planeitatea de care au nevoie șinele dumneavoastră. Această etapă suplimentară costă totuși mai puțin decât prelucrarea CNC completă a întregii plăci.
Soluția pentru volum mare: Turnare pentru plăci de montare cu ghidaje liniare
Seriale de producție de mii de unități schimbă complet calculele. Turnarea aluminiului topit în matrițe, repetând forme complexe la viteză mare. Odată ce sculele sunt plătite, fiecare piesă costă o fracțiune din costul uneia prelucrate mecanic.
Turnarea sub presiune menține dimensiuni constante în loturi mari. Turnarea în nisip prelucrează piese mai mari cu costuri inițiale mai mici de prelucrare a sculelor. Ambele metode produc plăci cu nervuri, bosaje și elemente de montare încorporate, care altfel ar necesita mult timp de prelucrare.
Compromisul implică finisajul suprafeței și porozitatea internă. Suprafețele turnate rareori îndeplinesc specificațiile de planeitate cerute de ghidajele liniare de precizie. Majoritatea producătorilor prelucrează fețele critice după turnare. Această abordare hibridă combină eficiența turnării cu precizia prelucrării mecanice.
| Pereche Material-Proces | Aplicație tipică | Cost relativ | Planeitate realizabilă |
| CNC 6061-T6 Aluminiu | Automatizare generală, dispozitive medicale | Mediu | 0.01 mm / 100 mm |
| Oțel cu jet de apă + Șlefuire | Mașini-unelte grele, prese | Mic-mediu | 0.02 mm/100 mm după șlefuire |
| Aluminiu turnat sub presiune + Prelucrare mecanică | Produse de consum de volum mare | Scăzut pe unitate | 0.05 mm / 100 mm |
Parteneri precum NOBLE aduc experiență în toate aceste rute de fabricație. Abordarea lor completă de servicii vă ajută să găsiți combinația potrivită în funcție de volumul, bugetul și obiectivele dvs. de precizie. O scurtă prezentare a sistemului dvs. de ghidare liniară economisește adesea luni de încercări și erori.
Considerații de proiectare pentru placa de montare a ghidajelor liniare
Definirea cerințelor de planeitate și finisare a suprafeței
Planeitatea este cea mai importantă măsurătoare de pe placă. Dacă suprafața este neuniformă, șina se răsucește atunci când o prinzi cu șuruburi. Această răsucire creează o presiune neuniformă și uzează rulmenții mai rapid. Ghidajele au nevoie de o suprafață plană pentru a funcționa corect. Pentru majoritatea sistemelor de precizie, obiectivul standard este de 0.01 mm la 100 mm. Fără aceasta, întregul sistem liniar pierde din precizie.
Înțelegerea impactului planeității asupra duratei de viață și preciziei rulmenților
Problemele de planeitate scurtează considerabil durata de viață a rulmentului. O eroare de 0.02 mm ar putea reduce la jumătate durata de viață a rulmentului. Piesele rulante sunt supuse unor solicitări de contact mai mari acolo unde șina se îndoaie. O planeitate bună menține rulmenții liniari în mișcare lină. O șină îndoită înseamnă că sania nu se deplasează în linie dreaptă. În configurațiile cu mai multe axe, erorile de planeitate se adună rapid. O eroare mică pe o axă crește pe celelalte. Poziția finală la vârful sculei se abate mai mult de la locul dorit.
Specificarea rugozității corecte a suprafeței (Ra) pentru suprafața de montare
Rugozitatea suprafeței afectează cât de ferm se presează piesele împreună. Ghidajele transferă sarcina prin punctele de contact. O suprafață rugoasă atinge doar punctele înalte. Aceasta reduce aria de contact efectivă. Majoritatea plăcilor prelucrate ating un Ra de 1.6 µm. Suprafețele mai netede ajută întregul ansamblu liniar. Pentru o rigiditate ridicată, se recomandă un Ra de 0.8 µm sau mai bun. O etapă de rectificare după prelucrare poate obține această rugozitate. Suprafața mai netedă permite șinei să se așeze complet pe placă.
Proiectarea găurilor și a modelelor de montare
Amplasarea găurilor determină cât de bine decurge instalarea. Pozițiile greșite ale găurilor cauzează probleme de aliniere. Ghidajele depind de modele precise de găuri pentru a funcționa corect. Acordați timp aspectului găurilor în timpul fazei de planificare.
Găuri filetate vs. găuri străpunse pentru diferite dimensiuni de șină
Ghidajele mai mici utilizează adesea găuri filetate. Șuruburile se înfiletează direct în placă. Adâncimea filetului trebuie să fie de cel puțin 1.5 ori diametrul șurubului. Pentru șuruburile M4 din aluminiu, aceasta înseamnă o adâncime minimă de 6 mm. Șinele mai mari necesită găuri străpunse cu piulițe. Acest lucru previne deformarea filetului în materialele plăcii mai moi. Găurile străpunse facilitează, de asemenea, alinierea în timpul asamblării.
Importanța toleranțelor de poziționare a găurilor
Pozițiile găurilor contează mai mult decât își dau seama majoritatea oamenilor. Șinele de ghidare liniare au găuri distanțate precis. Dacă găurile plăcii nu se potrivesc, șina nu va sta plată. O toleranță pozițională bună este de ±0.05 mm. Acest lucru menține totul aliniat corect. Prelucrarea CNC menține acest nivel cu ușurință. Tăierea cu jet de apă nu poate egala acest nivel de precizie.
Contabilizarea expansiunii termice și a stabilității materialelor
Schimbările de temperatură modifică forma plăcii. Ghidajele se mișcă pe măsură ce materialul se extinde. Înțelegerea comportamentului termic previne deviația. Proiectați pentru o mișcare liniară precisă în condiții schimbătoare. O mașină liniară necesită o potrivire atentă a materialului.
Potrivirea materialului plăcii cu mediul termic al mașinii
Aluminiul se dilată de două ori mai mult decât oțelul pentru fiecare grad Celsius. O placă de aluminiu sub șine de oțel creează o nepotrivire. Pentru o temperatură a camerei stabilă, acest lucru funcționează bine. Pentru mașinile care se încălzesc, nepotrivirea provoacă blocarea. Capacitatea portantă depinde de alinierea corectă. Materialele potrivite rezolvă această problemă. Șinele de oțel de pe o placă de oțel se dilată împreună. Sistemul menține alinierea la diferite temperaturi. Pentru mașinile de precizie, potrivirea materialelor este esențială.
Efectul tensiunii reziduale asupra preciziei dimensionale pe termen lung
Plăcile rețin tensiuni interne din cauza procesului de fabricație. În timp, aceste tensiuni se eliberează. Placa se deformează. Suprafețele de ghidare își pierd planeitatea. Acest lucru afectează ghidajele liniare în timp. Sistemul liniar rămâne aliniat cu un control adecvat al tensiunii. Pentru plăcile de oțel, tratamentul termic de detensionare previne deformarea. Procesul încălzește placa la aproximativ 600°C, apoi o răcește lent. Un design bun ia în considerare acești factori.
Un cadru decizional pentru placa de montare a ghidajelor liniare
Acum aveți toate detaliile. Materiale, procese, reguli de proiectare. E timpul să le combinați într-un plan clar. Acest cadru vă ghidează prin cinci întrebări. Răspundeți la ele în ordine, iar cea mai bună opțiune devine clară.
Evaluarea capacității de încărcare și a cerințelor de rigiditate
Începeți cu nevoile fizice. Câtă greutate va susține căruciorul dumneavoastră? Ce forțe împing ghidajele în timpul utilizării? Aceste răspunsuri stabilesc rigiditatea minimă pe care trebuie să o ofere placa dumneavoastră.
Mai întâi, calculați sarcina statică. Adăugați greutatea căruciorului, sarcina utilă și orice unelte montate deasupra. Apoi estimați forțele dinamice. Accelerația rapidă crește sarcinile efective. O sarcină utilă de 10 kg care se deplasează cu 2 m/s² împinge aproximativ 20 kg împotriva rulmenților. Sarcinile de șoc de la opriri sau impacturi pot crește și mai mult.
După ce cunoașteți forțele, comparați-le cu rezistența materialului. Aluminiul 6061-T6 cedează la minimum 240 MPa. Oțelul 1018 cedează în jur de 370 MPa. Dacă tensiunea calculată se apropie de jumătate din rezistența la curgere, alegeți un material mai rezistent sau o placă mai groasă.
Rigiditatea contează la fel de mult ca rezistența. O placă care se îndoaie sub sarcină transmite acea mișcare ghidajelor. Căruciorul se deplasează apoi pe o traiectorie curbată în loc de una dreaptă. Pentru sistemele de mișcare liniară de precizie, deformarea ar trebui să rămână sub 0.01 mm sub sarcină maximă. Aceasta înseamnă, de obicei, menținerea unei plăci suficient de groase încât îndoirea să rămână minimă.
Capacitatea portantă a șinelor de ghidare liniare joacă, de asemenea, un rol. Fiecare dimensiune a șinei are o sarcină dinamică nominală. Placa trebuie să distribuie uniform această sarcină pe suprafața de montare. O placă rigidă distribuie forța. Una flexibilă o concentrează în anumite puncte, reducând durata de viață a rulmentului.
Evaluarea mediului de operare (coroziune, temperatură, curățenie)
Condițiile din atelierul dumneavoastră influențează alegerea materialelor mai mult decât orice alt factor. Un laborator curat, cu climă controlată, tolerează materiale care se defectează în fabrici cu condiții dificile.
Coroziunea se află în fruntea listei amenințărilor de mediu. Umiditatea, pulverizarea cu sare, vaporii chimici — toate atacă oțelul neprotejat. Oțelul carbon simplu necesită acoperire în orice mediu umed. Oțelul inoxidabil de clasele 304 și 316 rezistă ruginii fără finisaje suplimentare. Aluminiul își formează propriul strat protector de oxid în mod natural.
Temperatura aduce propriile provocări. Fiecare material se dilată atunci când este încălzit. Aluminiul crește de aproximativ două ori mai mult decât oțelul pe grad Celsius. Dacă mașina se încălzește, potriviți materialul plăcii cu materialul șinei. Șinele de oțel pe plăci de oțel se dilată împreună. Perechile mixte creează o tensiune internă care distorsionează alinierea.
Mediile cu temperaturi ridicate necesită o atenție specială. Luați în considerare un sistem de ghidare din oțel inoxidabil construit pentru condiții corozive și de căldură. Șina și blocul sunt fabricate din oțel inoxidabil rezistent la coroziune. Garniturile de cauciuc pentru temperaturi ridicate mențin contaminanții la distanță. Această combinație poate face față căldurii susținute de până la 150°C, menținând în același timp o stabilitate dimensională excelentă. Dilatarea minoră la temperaturi ridicate rămâne previzibilă și gestionabilă.
Cerințele de curățenie vă ghidează și ele alegerea. Camerele sterile și liniile de procesare a alimentelor interzic adesea lubrifianții care ar putea contamina produsele. Ghidajele din plastic elimină complet nevoia de lubrifiere. Capacitatea lor limitată de încărcare le restricționează la aplicații ușoare, dar excelează acolo unde domină regulile de igienă.
Echilibrarea bugetului, a timpului de livrare și a performanței
Compromisul final se reduce la bani și timp. Fiecare câștig de performanță are un preț. Sarcina ta este să găsești punctul ideal în care costul îndeplinește cerințele fără a cheltui prea mult.
Începeți cu obiectivul de precizie. O specificație de planeitate de 0.01 mm la 100 mm necesită prelucrare CNC. Acest proces costă mai mult per piesă decât tăierea sau turnarea. Dacă aplicația dvs. tolerează o planeitate de 0.05 mm, tăierea cu jet de apă urmată de șlefuire ușoară economisește bani semnificativi.
Volumul producției schimbă complet calculele. O singură placă prototip costă la fel, indiferent dacă produci una sau zece. Prelucrarea CNC gestionează eficient volume mici. Odată ce depășești producția de câteva mii de unități pe an, sculele de turnare se amortizează singură. Fiecare piesă turnată costă apoi o fracțiune din echivalentul său prelucrat mecanic.
Timpul de livrare are adesea prioritate față de considerațiile legate de costuri. Defecțiunile mașinilor necesită înlocuirea imediată a pieselor. Produsele standard din aluminiu se prelucrează în câteva zile. Piesele turnate personalizate necesită săptămâni doar pentru prelucrarea sculelor. Păstrați la îndemână plăci de rezervă pentru utilajele critice. Planificarea corectă a instalării scurtează, de asemenea, timpul de nefuncționare. Găurile de aliniere pre-găurite și amplasamentele știfturilor de fixare accelerează procesul de montare.
Iată o modalitate practică de a lua o decizie. Pentru majoritatea proiectelor de automatizare, aluminiul 6061-T6 prelucrat CNC oferă cel mai bun echilibru. Oferă o bună rezistență, rezistență naturală la coroziune și precizie de prelucrare. Avantajul de cost față de oțel dispare atunci când se ia în considerare o prelucrare mai rapidă și o greutate mai mică.
Mașinile-unelte grele cu sarcini masive justifică plăcile de oțel. Costul materialului rămâne scăzut, iar rigiditatea face față forțelor care ar îndoi aluminiul. Adăugați rectificarea superficială după tăiere pentru a obține planeitatea necesară ghidajelor dumneavoastră.
Produsele de larg consum de serie mare beneficiază de turnarea sub presiune. Investiția inițială în scule se întinde pe mii de unități. Prelucrarea secundară pe fețele critice aduce precizie acolo unde contează.
Proiectul dumneavoastră ar trebui să prevadă și ajustări viitoare. Găurile filetate suplimentare pentru senzori sau console costă puțin în timpul prelucrării. Adăugarea lor ulterioară necesită o a doua configurare și costuri suplimentare. Gândiți-vă din timp la ce ar putea avea nevoie mașina dumneavoastră anul viitor.
Cea mai bună abordare combină toate aceste considerații într-o singură evaluare. Definiți-vă sarcinile cu precizie. Documentați-vă mediul înconjurător cu onestitate. Stabiliți un buget și un calendar realiste. Apoi, comparați aceste cerințe cu perechile material-proces din secțiunile anterioare. Tabelul care prezintă opțiunile de aluminiu CNC, oțel cu jet de apă și turnare sub presiune vă oferă un punct de plecare.
Rețineți că mișcarea liniară precisă depinde de funcționarea integrală a întregului sistem. Placa, șinele, rulmenții, cadrul - fiecare componentă le afectează pe celelalte. O placă perfectă pe un cadru fragil produce totuși rezultate slabe. Luați în considerare ansamblul complet, nu doar o singură piesă.
Mișcarea liniară controlată provine dintr-o inginerie atentă. Placa de montare oferă fundația. Dacă fundația este corectă, tot ce se află deasupra ei va funcționa mai bine. Sari peste analiză și riști să te blochezi, să te uzi prematur și să uzi piesele.
Discutați din timp cu partenerul dumneavoastră de producție. Atelierele precum NOBLE văd sute de modele de plăci de montare în fiecare an. Inginerii lor știu ce combinații material-proces funcționează în mod fiabil. O conversație de treizeci de minute previne adesea greșelile costisitoare descoperite după începerea producției.
Parteneriat cu NOBLE pentru nevoile dumneavoastră legate de plăcile de montare a ghidajelor liniare

Abordarea noastră completă: de la proiectare la asamblare
Majoritatea atelierelor mecanice pur și simplu taie metal. NOBLE funcționează diferit. Echipa rămâne alături de tine de la prima schiță până la unitatea finală asamblată. Acest model de service complet elimină lacunele în care se ascund greșelile.
Placa de montare a ghidajului liniar începe cu o conversație. Inginerii NOBLE vă revizuiesc designul și vă pun la îndoială presupunerile. Ei identifică problemele de toleranță înainte ca acestea să devină piese uzate. Această informare timpurie economisește săptămâni de relucrare.
Atelierul de producție se ocupă de toate aspectele intern. Centrele de prelucrare CNC vă taie plăcile cu precizie. Rectificarea suprafețelor aduce planeitatea conform specificațiilor. Inspectorii de calitate verifică fiecare dimensiune. Nimic nu este externalizat către furnizori necunoscuți.
Asamblarea completează imaginea. NOBLE montează plăcile de montare ale ghidajelor liniare, aliniază șinele și strânge fiecare șurub. Primiți o componentă gata de instalare. Acest lucru economisește timp în producția dumneavoastră și simplifică instalarea.
Certificări și Asigurarea Calității (ISO 9001:2015 și ISO 13485:2016)
Certificările vă spun că un magazin urmează procese disciplinate. NOBLE deține atât ISO 9001:2015, cât și ISO 13485:2016. Aceste standarde sunt importante din motive diferite.
ISO 9001:2015 acoperă managementul calității în întreaga unitate. Standardul impune proceduri documentate pentru fiecare etapă. Documentația procesului asigură repetabilitatea. Trasabilitatea materialelor urmărește fiecare țaglă brută de la stoc până la expediere. Instrumentele de inspecție sunt calibrate conform unui program definit. Piesele neconforme sunt identificate, separate și corectate la cauza principală.
Standardul impune, de asemenea, obiective de calitate măsurabile. NOBLE urmărește precizia geometrică, ratele de succes ale inspecțiilor dimensionale și nivelurile de refacere. Feedback-ul clienților determină îmbunătățirea continuă. Performanța furnizorilor este revizuită periodic pentru a menține o calitate constantă.
ISO 13485:2016 extinde aceste controale la dispozitivele medicale. Această certificare este importantă atunci când sistemul dumneavoastră de mișcare liniară este compatibil cu echipamente de diagnostic sau instrumente chirurgicale. Standardul impune o documentație și o gestionare a riscurilor mai stricte. NOBLE îndeplinește aceste standarde mai înalte.
De ce să alegeți NOBLE pentru proiectele dumneavoastră de prelucrare a metalelor și plasticului
Majoritatea magazinelor se specializează într-un singur material. NOBLE stăpânește atât prelucrarea metalului, cât și a plasticului. Această dublă expertiză permite soluții hibride pe care nu le puteți găsi în altă parte.
Luați în considerare o placă de montare cu ghidaj liniar care necesită izolare electrică. NOBLE prelucrează baza de aluminiu, apoi adaugă inserții de plastic de precizie. Metalul oferă rigiditate. Plasticul întrerupe traseele electrice. Un furnizor livrează ansamblul complet.
Expertiza în domeniul plasticului ajută și la alegerea ghidajelor. Unele aplicații funcționează mai bine cu ghidaje din plastic în loc de șine de oțel. Inginerii NOBLE recomandă combinația potrivită în funcție de sarcină și mediu. Experiența lor acoperă ambele lumi.
Locația companiei în China oferă avantaje de cost fără a sacrifica calitatea. Beneficiați de prețuri competitive, plus certificările pe care le solicită clienții globali. NOBLE livrează în întreaga lume cu documentație care satisface cerințele vamale și auditurile de calitate.
Colaborarea cu un singur partener simplifică lanțul de aprovizionare. Evitați coordonarea mai multor furnizori. Scăpați de problemele cauzate de toleranțele nepotrivite între furnizori. Un singur apel telefonic gestionează totul, de la certificarea materialelor până la rapoartele finale de inspecție.
Pentru următorul dumneavoastră proiect cu placă de montare cu ghidaj liniar, discutați cu NOBLE din timp. Împărtășiți-vă calculele de sarcină și condițiile de mediu. Inginerii lor vă vor recomanda asocierea optimă material-proces. Această conversație nu costă nimic, dar ar putea scuti proiectul dumneavoastră de luni de încercări și erori.
Nicio placă de montare cu ghidaj liniar nu este potrivită pentru fiecare mașină. Cea mai bună alegere depinde de sarcină, mediu și buget. Pentru automatizare generală, aluminiul 6061-T6 prelucrat CNC oferă cea mai bună combinație de precizie și valoare. Sistemele de mare tonaj cu bugete restrânse utilizează adesea oțel tăiat cu jet de apă și șlefuire superficială.
Gândiți-vă la imaginea de ansamblu. Proiectarea pentru o fabricație ușoară reduce costurile. Finisarea bună a suprafeței face ca ghidajele să dureze mai mult. Privind în perspectivă, imprimarea 3D devine mai utilă pentru plăcile ușoare personalizate. Compozitele avansate continuă să se îmbunătățească în sistemele de mișcare liniară de mare viteză.
Înainte de a finaliza designul, discutați cu un partener de producție. Inginerii NOBLE vă ajută să potriviți materialele și procesele cu ghidurile dumneavoastră specifice. Sfaturile lor facilitează instalarea și evită erorile costisitoare. O scurtă discuție vă economisește acum luni de reluări ulterioare.
Întrebări frecvente despre placa de montare a ghidajelor liniare
Ce planeitate are nevoie, de fapt, placa mea de montare?
Majoritatea mașinilor de precizie funcționează cu o planeitate de 0.01 mm pentru fiecare 100 mm. Acest lucru menține căruciorul în mișcare lină și rulmenții uzează uniform. Dacă mașina dvs. efectuează așchieri grele sau funcționează rapid, este posibil să aveți nevoie de specificații mai stricte. Rectificarea suprafeței după prelucrare oferă un finisaj mai neted.
Ar trebui să potrivesc materialul plăcii cu materialul șinei?
Da. Materialele potrivite opresc problemele de dilatare termică. Șinele de aluminiu pe plăci de aluminiu cresc în aceeași rată. Șinele de oțel pe plăci de oțel fac același lucru. Perechile mixte provoacă solicitări interne atunci când temperatura se schimbă. Această solicitare modifică alinierea și face ca rulmenții să se uzeze mai repede. Pentru mașinile care rămân la temperatura camerei, perechile nepotrivite funcționează în continuare bine.
Cum aleg între găuri filetate și găuri străpunse?
Șinele de ghidare mai mici utilizează adesea găuri filetate. Adâncimea filetului trebuie să fie de cel puțin 1.5 ori lățimea șurubului. Șinele mai mari necesită găuri străpunse cu piulițe dedesubt. Găurile străpunse facilitează alinierea în timpul instalării. De asemenea, acestea împiedică deformarea filetului în materiale moi, cum ar fi aluminiul. Consultați catalogul producătorului de șine pentru cea mai bună metodă de montare.
Pot folosi o placă tăiată cu jet de apă pentru lucrări de precizie?
Tăierea cu jet de apă menține o toleranță de ±0.25 mm. Aceasta este în regulă pentru găurile de montare, dar nu și pentru suprafețele cheie. Veți avea nevoie de rectificarea suprafețelor ulterior pentru a obține planeitatea de care au nevoie ghidajele de precizie. Acest pas suplimentar costă totuși mai puțin decât prelucrarea CNC completă pentru plăci plane simple. Pentru forme complexe cu toleranțe strânse, CNC este încă mai bun.
Ce cauzează deformarea unei plăci de montare în timp?
Tensiunea reziduală rezultată în urma fabricării plăcii se eliberează în timp și o îndoaie. Plăcile de oțel necesită un tratament termic de detensionare după prelucrarea brută. Procesul încălzește placa la aproximativ 600°C și apoi o răcește lent. Plăcile de aluminiu nu necesită de obicei această etapă. Alegerea materialului potrivit și tratamentul termic mențin sistemul liniar aliniat ani de zile.
Când are sens imprimarea 3D pentru plăcile de montare?
Folosește imprimarea 3D pentru prototipuri și piese personalizate mici. Aceasta creează modele ușoare cu forme interne pe care prelucrarea mecanică nu le poate crea. Costurile materialelor sunt de câteva ori mai mari decât cele ale metalului solid. Timpul de construcție durează ore sau zile. Odată ce realizezi mai mult de câteva piese, prelucrarea CNC devine mai ieftină și mai precisă.
Cum știu dacă placa mea trebuie să fie din oțel în loc de aluminiu?
Mai întâi calculați sarcina statică și forțele dinamice. Dacă tensiunea se apropie de jumătate din limita de curgere a aluminiului 6061‑T6 (minim 240 MPa), utilizați în schimb oțel. Mașinile-unelte grele și presele de ștanțare au nevoie de obicei de rigiditatea oțelului. Aluminiul este potrivit pentru majoritatea automatizărilor, unde economisirea greutății este mai importantă decât rezistența.
Ce ar trebui să discut cu partenerul meu de producție înainte de a comanda?
Împărtășiți-le numerele de încărcătură, condițiile de lucru și obiectivele de precizie. Spuneți-le despre riscurile de coroziune, intervalele de temperatură și nevoile de curățenie. Întrebați despre timpii de livrare și dacă este inclusă șlefuirea suprafeței. O scurtă discuție previne erorile costisitoare. Parteneri precum NOBLE oferă servicii de verificare a proiectării și asamblare care identifică problemele înainte de a începe lucrările.







