
Componentele discurilor de reactivi stau la baza diagnosticelor moderne. Aceste dispozitive microfluidice conțin rezervoare, zone de amestecare și camere de detecție. Producătorii le modelează folosind turnare prin injecție , termoformare , prelucrare CNC , tăiere cu laser , embosare, acoperire, turnare și finisaje secundare, cum ar fi gravarea, tratarea termică sau placarea.
Fiecare metodă de fabricație are propriile puncte forte. Alegerea corectă depinde de volumul producției, de nevoile de precizie, de limitele materialelor și de buget. Acest ghid analizează modul în care funcționează fiecare proces, unde funcționează bine și unde este deficitar. Veți găsi, de asemenea, sfaturi practice de selecție pentru cercetarea și dezvoltarea în domeniul diagnosticelor.
Analiza componentelor sanguine, diagnosticele accesibile și diagnosticele in vitro depind de discuri bine fabricate. Echipele de producție locale și naționale au nevoie de o direcție clară. Indiferent dacă susțineți cercetarea sau testele clinice, cunoașterea acestor procese este importantă. Reactivii interacționează cu suprafețele în mod diferit în funcție de materiale și metode, iar performanța componentelor discului de reactivi poate varia semnificativ în funcție de modul în care sunt fabricate.
Continuă să citești pentru o comparație clară și sfaturi utile pe care le poți pune în practică imediat.
Procese de fabricație pentru componentele discului de reactivi
Fabricarea componentelor discurilor de reactivi înseamnă transformarea materiilor prime în dispozitive funcționale. Majoritatea proceselor produc câte un disc pe rând. Acest lucru vă oferă control asupra calității la fiecare etapă. Metoda pe care o alegeți afectează totul, de la cost la capacitate. Echipele de diagnosticare trebuie să cunoască aceste opțiuni pentru a face alegeri inteligente.
Să vedem principalele metode de fabricare a acestor piese.
Turnare prin injecție
Producție de volum mare și materiale (PC, COC, PP)
Turnarea prin injecție funcționează bine pentru loturi mari. Topești pelete de plastic și le împingi într-o matriță de oțel. Matrița modelează discul. Apoi piesa se răcește și iese.
Materialele comune sunt policarbonatul (PC), copolimerul olefinic ciclic (COC) și polipropilena (PP). PC este rezistent și transparent. COC are autofluorescență scăzută și puritate ridicată. PP rezistă bine la substanțe chimice. Fiecare material se potrivește unor utilizări diferite în cercetarea și dezvoltarea în domeniul diagnosticelor. Această metodă funcționează bine pentru nevoile de diagnosticare cu volum mare.
Costul sculelor, timpul ciclului, compromisurile de precizie
Matrița costă mult la început. Dar costul per piesă scade rapid odată cu volumul. Această metodă permite producția de volum mare cu rezultate constante.
Timpul ciclului este important pentru planificare. Pentru piese mici și subțiri, cum ar fi discurile de reactivi, fiecare ciclu durează aproximativ 10 secunde. Piesele optice mai groase pot necesita între 2 și 5 minute. Timpul exact depinde de forma piesei și de materialul ales.
| Categoria piesei | Interval de timp al ciclului |
| Piese mici și subțiri (de exemplu, discuri de reactivi) | ~10 secunde |
| Piese optice (mai groase, necesitând turnare precisă) | 2 până la 5 minute (120–300 secunde) |
Precizia rămâne ridicată. Turnarea prin injecție menține toleranțe strânse. Obțineți piese consistente pe parcursul a mii de cicluri. Dar costul inițial înseamnă că aveți nevoie de un volum suficient pentru a justifica sculele. Pentru diagnosticare, acest proces oferă fiabilitatea de care aveți nevoie. Capacitatea de producție crește bine cu această metodă.
Termoformare
Discuri cu pereți subțiri, formate prin vid și presiune
Termoformarea începe cu o foaie de plastic plată. Încălziți foaia până se înmoaie. Apoi o trageți peste o matriță cu vid sau o împingeți sub presiune. Plasticul ia forma matriței. După răcire, tăiați surplusul.
Această metodă funcționează bine pentru discurile cu pereți subțiri. Pereții rămân uniformi și ușori. Se potrivește utilizărilor în care claritatea optică contează. Pregătirea pieselor se face rapid cu această abordare.
Costuri mai mici ale sculelor, limitări de proiectare
Sculele costă mai puțin decât turnarea prin injecție. Matrițele de termoformare folosesc aluminiu sau chiar lemn pentru prototipuri. Puteți începe cu un buget mai mic.
Există însă limite de proiectare. Nu puteți realiza colțuri ascuțite sau adâncimi reduse. Acest proces funcționează cel mai bine pentru elemente superficiale. De asemenea, obțineți o precizie dimensională mai mică. Piesele pot varia mai mult de la un lot la altul. Tăierea pieselor din tablă adaugă încă un pas.
Pentru volume medii, termoformarea oferă un echilibru între cost și capacitate. Se potrivește bine atunci când nu aveți nevoie de o precizie extremă. Procesul este mai simplu și mai rapid de configurat. Multe echipe de diagnosticare o folosesc pentru teste în stadii incipiente. Timpul de execuție rapid o face populară în lucrările de dezvoltare.
Alte procese primare
Gofrare pentru canale microfluidice
Gofrarea imprimă un model pe o foaie de plastic încălzită. O unealtă principală cu caracteristici în relief împinge materialul. Plasticul se mișcă în jurul unealtei și creează canale.
Acest proces funcționează bine pentru structurile microfluidice. Puteți crea canale fine pentru curgerea fluidelor. Adâncimea și lățimea rămân constante. Embosarea se potrivește volumelor medii și oferă o bună repetabilitate. Laboratoarele de cercetare folosesc adesea această metodă pentru modele personalizate. Aceasta susține munca continuă la formate noi.
Acoperire pentru imobilizarea reactivilor
Acoperirea adaugă un strat funcțional la suprafața discului. Aplicați o peliculă subțire de material care conține reactivi. Acest pas este esențial pentru diagnosticare. Acoperirea protejează reactivii în timpul depozitării și utilizării.
Acoperirea trebuie să lege ingredientele active de diagnostic fără a le deteriora. De asemenea, trebuie să rămână stabilă în timpul depozitării. Există multe metode de acoperire, inclusiv prin pulverizare, imersare și centrifugare. Alegerea corectă depinde de chimia reactivilor dumneavoastră. Acoperirea corectă asigură că reactivii dumneavoastră funcționează conform așteptărilor în timpul testelor de diagnostic.
Turnare și fabricare (turnare prin investiții, turnare sub presiune)
Turnarea pieselor metalice. Turnarea prin injecție mecanică începe cu un model de ceară. Ceara este acoperită cu ceramică. Apoi, ceara este topită și turnată în ea. Metalul umple spațiul și formează piesa.
Turnarea sub presiune forțează metalul topit într-o matriță de oțel sub presiune ridicată. Funcționează pentru aluminiu, zinc și alte aliaje. Piesele ies cu un finisaj bun al suprafeței și toleranțe strânse.
Pentru discurile cu reactivi, procedeele plastice sunt predominante. Însă unele piese utilizează metal. Carcasele, radiatoarele sau piesele structurale pot necesita turnare. Alegerea depinde de nevoile termice și mecanice. Această metodă vă extinde opțiunile pentru designuri complexe.
Aceste procese formează coloana vertebrală a fabricării discurilor reactive. Fiecare are puncte forte și compromisuri. Următoarea secțiune acoperă procesele secundare precum recoacerea, gravarea și placarea. Cunoașterea acestor metode vă ajută să treceți cu încredere de la dezvoltare la producție.
Turnare prin injecție pentru componentele discului de reactivi
Mecanica proceselor
Topire, injecție în matriță, răcire, ejecție
Turnarea prin injecție transformă peletele de plastic în discuri finite folosind un ciclu repetitiv. Mașina topește mai întâi peletele într-un butoi încălzit. Temperaturile devin suficient de ridicate pentru ca plasticul să curgă ca un sirop. Apoi, un șurub împinge materialul topit înainte. Acesta intră în matriță printr-o duză sub presiune ridicată.
Matrița rămâne închisă în timp ce plasticul umple fiecare spațiu. Răcirea începe imediat. Piesa trebuie să se răcească suficient pentru a-și păstra forma. Odată solidă, matrița se deschide, iar știfturile ejectoare împing discul afară. Întregul ciclu se repetă. Pentru discurile subțiri, acest lucru durează aproximativ zece secunde. Piesele mai groase cu nevoi optice pot dura câteva minute. Acest ciclu formează nucleul producției de volum mare.
Caracteristici de proiectare a matriței (porți, orificii de ventilație, unghiuri de tiraj)
Matrița controlează totul legat de calitatea piesei. Gurile de ventilație controlează locul unde plasticul intră în cavitate. Dimensiunea și poziția lor afectează modelele de curgere și liniile de sudură. Gurile de ventilație permit aerului prins să iasă. Fără ele, buzunarele de aer provoacă arsuri sau umplere incompletă.
Unghiurile de tiraj necesită o atenție specială. Acestea sunt conicități ușoare pe pereții verticali. Acestea permit piesei să se elibereze curat din matriță. Un disc cu pereți drepți se blochează și se poate deforma în timpul ejecției. Adăugarea chiar și a unuia sau a două grade de tiraj previne deteriorarea. Proiectanții de matrițe echilibrează cu atenție aceste caracteristici. Scopul este umplerea constantă, ventilarea completă și eliberarea lină la fiecare ciclu.
Parametri și materiale cheie
Controlul temperaturii, presiunii, vitezei de răcire
Trei variabile controlează succesul turnării. Temperatura cilindrului determină cât de ușor curge plasticul. Temperatura matriței afectează finisajul suprafeței și viteza de răcire. Presiunea de injecție împinge materialul în fiecare colț al cavității.
Viteza de răcire contează cel mai mult pentru piesele optice. Răcirea rapidă creează stres intern. Acest stres provoacă deformare sau birefringență. Birefringența distorsionează lumina care trece prin disc. Răcirea lentă și uniformă produce piese stabile. Inginerii de proces urmăresc cu atenție acești parametri. Mici ajustări opresc defectele înainte ca acestea să apară. Această precizie face ca turnarea prin injecție să fie fiabilă pentru diagnosticare.
Policarbonat, COC, polistiren pentru claritate optică
Alegerea materialului modelează performanța optică. Policarbonatul oferă rezistență și claritate. Acesta face față stresului aferent manipulării și transportului. Copolimerul de olefine ciclice (COC) are autofluorescență scăzută. Această proprietate este importantă atunci când senzorii optici citesc semnale fluorescente. De asemenea, COC absoarbe puțină apă, menținând dimensiunile stabile.
Polistirenul oferă o claritate excelentă la un cost mai mic. Este potrivit pentru proiecte simple. Cu toate acestea, se fisurează mai ușor decât policarbonatul. Fiecare material vine cu compromisuri. Alegerea corectă depinde de metoda de detectare și de chimia reactivilor. Multe echipe testează mai multe materiale în timpul dezvoltării.
| Material | Puterea cheie | Limitare principală |
| Policarbonat | Rezistent, clar | Autofluorescență mai mare |
| COC | Autofluorescență scăzută | Cost mai mare |
| polistiren | Clar, economic | Fragil |
Argumente pro şi contra
Avantaje: precizie ridicată, cicluri rapide, cost unitar redus
Turnarea prin injecție oferă toleranțe strânse pentru mii de piese. Fiecare disc se potrivește cu următorul. Această consistență este importantă pentru curgerea fluidului și citirile optice. Timpii de ciclu rămân scurți odată ce procesul se stabilizează. Costurile unitare scad brusc la scară largă. Pentru serii mari de producție, nicio altă metodă nu concurează la prețul per piesă.
Dezavantaje: scule inițiale complexe, constrângeri de proiectare
Matrița în sine costă zeci de mii de dolari. Această investiție are sens doar dacă volumul este suficient. Se aplică și constrângeri de proiectare. Subtrângerile necesită acțiuni complexe ale matriței. Canalele adânci necesită sisteme speciale de ejecție. Pregătirea și separarea componentelor au loc după turnare, adăugând etape de manipulare. Acești factori împing multe echipe de prototipare către prelucrarea mai întâi. Dar atunci când volumul producției justifică sculele, turnarea prin injecție oferă o eficiență de neegalat. Această tehnologie susține întreaga industrie de diagnosticare. Capacitatea de producție crește pur și simplu prin rularea mai multor cicluri. Reactivii rămân protejați în interiorul rezervoarelor formate cu precizie. Rezultatul este o platformă fiabilă atât pentru testarea clinică, cât și pentru cercetare.
Termoformare pentru componentele discului de reactivi
Etapele procesului
Încălzirea, formarea (vid/presiune), tăierea tablelor
Termoformarea începe cu o foaie de plastic plată. Mașina încălzește foaia până când se înmoaie. Fiecare material are nevoie de propria temperatură exactă. Dacă este prea cald, plasticul arde. Dacă este prea rece, nu se va forma corect. Acest pas necesită un control atent.
După ce foaia este gata, începe etapa de formare. Formarea în vid trage foaia în jos, pe o matriță. Formarea sub presiune o împinge cu aer comprimat. Ambele metode funcționează bine pentru piesele cu disc reactiv. Plasticul ia forma matriței de dedesubt.
După formare, foaia se răcește. Plasticul își păstrează noua formă. Apoi are loc tăierea. O unealtă de tăiere îndepărtează materialul suplimentar din jurul discului. Piesa finită iese curată. Acest pas este important pentru diagnosticare. Marginile trebuie să se sigileze corect ulterior.
Materiale adecvate: PETG, PVC, polipropilenă
PETG funcționează bine pentru discurile transparente. Oferă o bună claritate optică și rezistență chimică. Multe echipe îl folosesc pentru prototipuri. Materialul permite obținerea unor rezultate diagnostice consistente.
PVC-ul oferă o rigiditate bună și o calitate a suprafeței. Însă unele substanțe chimice reacționează cu PVC-ul în timp.
Polipropilena oferă o rezistență chimică puternică. Preia mulți reactivi fără probleme. Materialul rămâne stabil în timpul depozitării. Fiecare material are propriile sale avantaje pentru designul final.
Ghid de proiectare
Unghiuri de deformare, uniformitatea grosimii peretelui
Unghiurile de tiraj ajută piesa să se desprindă de matriță. Fără suficient tiraj, plasticul se lipește și se deformează.
Matrițele masculi necesită un unghi de tiraj de 3 până la 5 grade. Acest interval funcționează bine pentru majoritatea pieselor cu disc reactiv. Matrițele femele necesită mai puțin, aproximativ 1 până la 2 grade. Cel mai bun unghi pentru suprafețele verticale este de 5 grade. Acest lucru ajută placa să își mențină o grosime constantă.
Piesele superficiale necesită 3 până la 4 grade. Piesele adânci necesită mai mult, în jur de 5 până la 7 grade. Dacă suprafața are textură, adăugați 1 până la 2 grade suplimentare. Aceste sfaturi vă ajută să obțineți o grosime uniformă a pereților. Pereții uniform înseamnă un flux constant de fluid. Acest lucru este important pentru diagnosticare precisă. Tehnologia de termoformare pentru unghiurile de deformare este bine cunoscută.
Grosimea peretelui se modifică mai mult în termoformare decât în turnarea prin injecție. Tabla se întinde mai mult în anumite zone. Colțurile adânci devin mai subțiri decât secțiunile plate. Trebuie să proiectați pentru această schimbare. Cunoașterea limitelor de fabricație vă ajută să reușiți.
Limitări în complexitatea caracteristicilor față de turnarea prin injecție
Termoformarea nu se poate compara cu turnarea prin injecție în ceea ce privește detaliile fine. Nu se pot realiza colțuri ascuțite. Plasticul se rotunjește în timpul formării. Decupările sunt aproape imposibile. Această limită de fabricație vă afectează alegerile de design.
Canalele adânci sunt greu de realizat. Tabla devine prea subțire în zonele adânci. Caracteristicile superficiale funcționează cel mai bine. De asemenea, obțineți mai puțină precizie. Toleranțele sunt mai mari. Piesele pot varia mai mult între loturi.
Însă pentru multe utilizări în domeniul diagnosticului, limitele sunt acceptabile. Obțineți piese bune la costuri mai mici. Compromisul funcționează bine pentru volume medii de producție.
Cost și scalabilitate
Scule inferioare, potrivite pentru volume medii
Costurile de prelucrare a sculelor sunt mult mai mici decât cele ale turnării prin injecție. Matrițele de termoformare utilizează aluminiu sau chiar lemn. Puteți începe cu un buget mai mic. Acest lucru face ca procesul să fie potrivit pentru volume medii. Prototiparea și seriile mici sunt accesibile. Costurile de instalare rămân scăzute.
Procesul se scalează și bine. Puteți prelucra mai multe piese pe foaie. Randamentul crește cu fiecare ciclu. Pentru echipele de diagnosticare, acest lucru înseamnă un timp de lansare pe piață mai rapid. Puteți testa proiecte și ajusta rapid. Capacitatea de producție crește odată cu cererea.
Compromisuri între toleranță și repetabilitate
Compromisul este o precizie mai mică. Piesele variază mai mult decât cele turnate prin injecție. Grosimea tablei se modifică în timpul formării. Diferențele de temperatură provoacă mici modificări. Se obțin toleranțe mai mari la dimensiuni. Procesul de fabricație aduce aceste modificări.
Repetabilitatea are de suferit și ea. Prima piesă poate diferi de a suta piesă. Aveți nevoie de mai multe verificări ale calității. Dar pentru multe piese cu disc reactiv, precizia este suficient de bună. Economiile de costuri compensează inspecția suplimentară. Reactivii rămân în siguranță în interiorul elementelor formate. Scalarea pentru loturi mai mari este ușoară cu această metodă.
prelucrare de precizie pentru componentele discului de reactivi
frezare CNC și Cotitură
Prototiparea și producție de volum redus
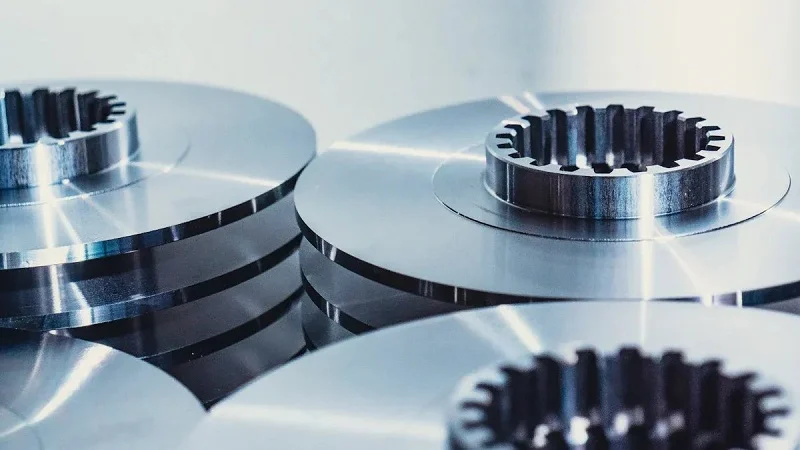
Prelucrarea CNC este excelentă atunci când aveți nevoie de piese rapid și nu doriți să plătiți pentru matrițe scumpe. Un computer ghidează sculele de tăiere care îndepărtează materialul dintr-un bloc solid. Această metodă vă permite să testați liber proiectele. Puteți realiza o piesă, o puteți verifica, modifica designul și realiza o alta. Această flexibilitate face ca CNC să fie alegerea principală pentru prototipare în cercetarea și dezvoltarea în domeniul diagnosticării.
Realizarea unor loturi mici funcționează bine și aici. Dacă aveți nevoie de câteva sute de discuri pentru studii clinice, prelucrarea mecanică este mai bună decât turnarea prin injecție. Renunțați complet la costul matriței. Fiecare piesă costă mai mult, dar cheltuielile totale rămân mai mici. Pentru startup-uri și echipe de cercetare, acest echilibru este esențial. Obțineți piese reale pentru testare fără a vă risca întregul buget pe o matriță.
Obținerea unor toleranțe stricte: prelucrarea metalelor și a plasticului
Mașinile CNC sunt foarte precise. Pot atinge măsurători cu o precizie de fracțiuni de milimetru. Această precizie este importantă pentru componentele discurilor de reactivi, unde canalele trebuie să se alinieze perfect. O mică greșeală modifică curgerea fluidului și distruge rezultatele testelor.
Acest proces poate prelucra atât metale, cât și materiale plastice. Aluminiul și oțelul inoxidabil sunt rezistente mult timp pentru piese reutilizabile. Materialele plastice precum policarbonatul și oțelul inoxidabil sunt potrivite pentru piesele optice. Fiecare material necesită viteze de tăiere și forme de scule diferite. Mașiniștii calificați cunosc bine aceste setări. Aceștia ajustează vitezele pentru a preveni topirea sau ciobirea.
Tăiere cu laser și micro-prelucrare
Ablație pentru caracteristici microfluidice
Laserele oferă o altă modalitate de a fi precise. Un fascicul focalizat îndepărtează materialul prin ablație. Laserul vaporizează bucăți minuscule de plastic sau metal la fiecare trecere. Această metodă creează canale microfluidice cu detalii uimitoare. Lățimea canalelor poate fi mai mică decât lățimea unui fir de păr.
Tăierea cu laser nu atinge materialul. Nu se uzează sculele. Fasciculul nu se tocește niciodată. Această stabilitate ajută atunci când aveți nevoie de caracteristici identice pe mai multe piese. Zona afectată termic rămâne mică, astfel încât materialul din apropiere își păstrează proprietățile. Pentru diagnosticare, aceasta înseamnă canale curate care gestionează reactivii în același mod de fiecare dată.
Fabricație aditivă pentru prototipuri rapide
Fabricația aditivă, sau imprimarea 3D, construiește piese strat cu strat. Această metodă funcționează bine alături de prelucrare mecanică. Puteți imprima forme interne complexe pe care uneltele de tăiere nu le pot atinge. Modificările inițiale de proiectare se produc rapid. O piesă trece de la fișier digital la obiect fizic în câteva ore.
Dezavantajul este finisajul suprafeței. Piesele imprimate prezintă linii de stratificare care captează fluidele sau împrăștie lumina. Pașii suplimentari ajută la netezirea acestor suprafețe. Multe echipe folosesc imprimarea pentru a testa idei, apoi trec la prelucrare sau turnare pentru piesele finale. Acest flux de lucru accelerează cercetarea diagnostică, menținând în același timp calitatea ridicată.
Post-procesare și finisare
Debavurare, curățare, tratamente de suprafață
Piesele prelucrate rareori sunt expediate direct de la mașină. Bavurile și muchiile ascuțite trebuie îndepărtate. Uneltele de debavurare netezesc aceste zone rugoase. Apoi, curățarea îndepărtează fluidele de tăiere și resturile. Băile cu ultrasunete funcționează bine pentru piesele detaliate. Acestea scutură particulele libere din canalele minuscule.
Tratamentele de suprafață adaugă funcționalitate. Lustruirea îmbunătățește claritatea optică. Tratamentele chimice pot modifica energia de suprafață pentru o mai bună legare a reactivilor. Acești pași transformă o piesă brută prelucrată într-o componentă finită, gata de asamblare.
Când prelucrarea este preferată turnării
Prelucrarea este câștigătoare atunci când volumele rămân mici sau formele rămân complexe. Dacă designul se schimbă des, prelucrarea evită costurile de revizie a matriței. Dacă aveți nevoie de adâncituri sau canale adânci, sculele așchietoare ajung acolo unde piesele turnate nu pot. Alegerea se reduce la termenele și bugetul dumneavoastră.
Pentru serii sub câteva mii de unități, prelucrarea mecanică are adesea sens. Nicio investiție în scule nu menține costurile inițiale scăzute. Pe măsură ce volumele cresc, turnarea devine mai ieftină. Multe companii de diagnosticare încep cu piese prelucrate mecanic, le testează designul, apoi trec la turnarea prin injecție pentru producția la scară largă. Această abordare pas cu pas reduce riscul și dezvoltă lent capacitatea de producție.
Turnare și fabricare pentru componentele discurilor de reactivi
Turnare de investiții
Model de ceară, cochilie ceramică, turnare de metal
Turnarea în ceară începe cu o copie de ceară a piesei. Injectați ceară într-o matriță metalică. Apoi atașați mai multe modele la un canal central. Aceasta formează un arbore. Apoi urmează învelișul ceramic. Muncitorii scufundă arborele de ceară în pastă ceramică. Nisipul fin acoperă suprafața umedă. Repetă acest proces până când învelișul este suficient de gros. Arborele acoperit intră apoi într-un cuptor. Ceara se topește și se scurge. Rămâne o matriță ceramică goală. Turnați metal topit în această cavitate. După răcire, desprindeți învelișul ceramic. Piesa metalică rămâne. Această metodă surprinde bine detaliile fine.
Potrivit pentru piese metalice complexe cu disc
Formele complexe nu reprezintă o problemă pentru turnarea prin injecție mecanică. Canalele adânci și pereții subțiri sunt toate potrivite. Puteți realiza componente cu disc de reactivi cu trasee complicate pentru fluid. Procesul este potrivit pentru oțelul inoxidabil și alte aliaje. Aceste materiale rezistă la substanțele chimice dure de care au nevoie anumiți reactivi. Echipele de diagnosticare aleg această metodă atunci când plasticul nu supraviețuiește stresului termic. Piesele metalice rezistă la cicluri repetate de sterilizare. Acest lucru este important pentru componentele reutilizabile din echipamentele de diagnosticare. Această tehnică oferă o capacitate bună pentru producții mici și medii.
Die Casting
Injecție la presiune înaltă, răcire rapidă
Turnarea sub presiune funcționează diferit. Această tehnologie injectează metal topit într-o matriță de oțel. Sub presiune înaltă, metalul este compactat strâns pe pereții matriței. Răcirea rapidă are loc imediat după injecție. Piesa se solidifică rapid. Timpii de ciclu rămân scurți, adesea sub un minut. Această abordare permite volume medii și mari. Matrița de oțel durează mii de cicluri. Fiecare piesă iese cu dimensiuni constante. Capacitatea dumneavoastră de producție crește cu fiecare matriță suplimentară.
Toleranțe, alegerea materialelor (aluminiu, zinc)
Turnarea sub presiune menține toleranțe strânse. Obțineți piese repetabile pe serii lungi. Această precizie ajută atunci când componentele discului de reactivi trebuie să etanșeze față de alte piese. Printre materialele comune se numără aluminiul și zincul. Aluminiul este ușor și rezistent. Zincul oferă detalii mai bune la un cost mai mic, dar cântărește mai mult. Ambele materiale acceptă operațiuni secundare, cum ar fi placarea sau acoperirea, care protejează împotriva reactivilor. Alegerea corectă depinde de nevoile dumneavoastră termice și mecanice. Pentru hardware-ul de diagnosticare, aluminiul este adesea cel mai avantajos. Această metodă oferă o calitate constantă pentru piesele metalice.
Comparație cu alte metode
Cost inițial mai mare, bun pentru componentele metalice
Turnarea necesită o investiție inițială semnificativă. Matrița de ceară sau matrița de oțel costă mii de dolari. Sculele pentru turnarea sub presiune sunt și mai mari. Aceste costuri au sens atunci când aveți nevoie de multe piese metalice. Prețul unitar scade odată cu volumul. Pentru piesele din plastic, turnarea prin injecție este de obicei mai bună decât turnarea ca preț. Însă metalele oferă o durabilitate pe care materialele plastice nu o pot egala. Decizia dvs. de fabricație depinde de aplicația dvs. Luați în considerare turnarea atunci când căldura, uzura sau reactivii agresivi vă împing spre metal. Sistemele de diagnosticare au nevoie adesea de ambele tipuri de materiale.
Nu este tipic pentru discurile din plastic; combinat cu turnare
Discurile din plastic pur domină domeniul diagnosticării în prezent. Turnarea joacă un rol mai mic. Însă multe sisteme de diagnosticare combină componente metalice și plastice. O carcasă metalică turnată ar putea conține un disc din plastic turnat. Această abordare hibridă folosește fiecare material acolo unde are cele mai bune performanțe. Echipa de producție coordonează ambele procese. Înțelegerea acestui fapt vă ajută să planificați linii de producție mai inteligente.
Fabricație secundarăg și finisare pentru componentele discurilor de reactivi
Procesele primare dau forma componentelor discului reactiv. Însă etapele secundare le fac să funcționeze. Aceste operațiuni de finisare adaugă marcaje, reduc stresul și protejează suprafețele. Fiecare etapă are o funcție specifică în întregul proces de fabricație. Omiterea acestora poate duce la teste eșuate sau la piese defecte.
Gravura si Marcare
Gravură laser sau chimică pentru identificare
Gravura lasă urme permanente pe piesele dumneavoastră. Gravura cu laser folosește un fascicul focalizat pentru a arde suprafața. Aceasta produce text și simboluri clare și lizibile. Gravura chimică folosește acizi pentru gravarea modelelor. Ambele funcționează bine pentru piesele de diagnosticare.
Gravura cu laser vă oferă mai mult control. Puteți schimba cu ușurință adâncimea și contrastul. Gravura chimică funcționează mai bine pentru metale decât pentru materiale plastice. Alegerea depinde de materialul și nevoile de marcare. Majoritatea producătorilor aleg laserele pentru viteză și precizie.
Funcții de aliniere, coduri de bare
Marcajele fac mai mult decât să marcheze produsul. Funcțiile de aliniere ajută în timpul asamblării. Acestea arată lucrătorilor unde se conectează piesele. Codurile de bare urmăresc fiecare disc pe parcursul producției. Această trasabilitate este importantă pentru controlul calității.
Un simplu punct sau o cruce poate ghida mașinile automate. Aceste mici caracteristici previn erorile costisitoare de aliniere greșită. Codurile de bare stochează numerele de lot și datele de expirare. Scanarea lor oferă acces rapid la înregistrările de fabricație. Această urmărire ajută la rechemările și verificările calității.
Tratare termică și recoacere
Reducerea tensiunii după formare sau prelucrare
Prelucrarea și turnarea creează tensiuni interne în materiale. Această tensiune poate cauza deformarea ulterioară. Tratarea termică eliberează această tensiune. Aceasta încălzește piesele la o anumită temperatură, apoi le răcește lent.
Pentru materialele plastice, recoacerea funcționează cel mai bine. Încălziți piesa sub punctul său de topire. O mențineți acolo pentru o perioadă de timp stabilită, apoi o răciți treptat. Acest lucru permite lanțurilor de polimeri să se așeze în poziții stabile. Piesele își păstrează forma în timpul depozitării și utilizării.
Îmbunătățirea prelucrabilității și a stabilității dimensionale
Piesele recoapte se prelucrează mai bine. Taie mai curat, fără a se mișca neașteptat. Stabilitatea dimensională se îmbunătățește și ea. Piesele își păstrează dimensiunile după recoacere. Această consistență este importantă pentru componentele discului reactiv care trebuie să se etanșeze precis.
Piesele metalice beneficiază de beneficii similare în urma tratamentelor. Detensionarea previne fisurarea în etapele ulterioare. Programul corect de tratament termic depinde de materialul utilizat. Fiecare aliaj reacționează diferit la schimbările de temperatură. Partenerul dumneavoastră de producție vă poate sugera ciclul corect.
Placare și acoperire
Galvanizare pentru suprafețe rezistente la uzură
Galvanizarea adaugă un strat subțire de metal pieselor. Un curent electric plasează ioni metalici pe suprafață. Acest strat protejează împotriva uzurii și coroziunii. Nichelul și cromul sunt alegeri comune pentru echipamentele de diagnosticare.
Suprafețele placate rezistă zgârieturilor în timpul manipulării. De asemenea, suportă cicluri repetate de curățare. Această durabilitate face ca piesele să dureze mai mult. Pentru piesele metalice care se mișcă sau se conectează des, placarea previne defectarea prematură.
Acoperiri rezistente la substanțe chimice pentru contactul cu reactivi
Acoperirile protejează piesele de substanțele chimice dure. Unii reactivi deteriorează materialele plastice netratate în timp. Un strat de barieră menține materialul de bază în siguranță. De asemenea, previne scurgerea. Aditivii pentru plastic nu vor contamina probele.
Aceste acoperiri nu trebuie să afecteze ingredientele active de diagnostic. Formula corectă menține activitatea reactivilor. De asemenea, menține claritatea optică acolo unde are loc detectarea. Alegerea unui acoperire necesită testare atentă cu substanțele chimice specifice.
Tratamentele de suprafață finalizează procesul de fabricație. Acestea transformă piesele brute în componente fiabile. Fiecare etapă de finisare adaugă valoare prin protecție sau identificare. Împreună, acestea asigură că componentele discului de reactivi funcționează consecvent în toate loturile de producție. Această atenție la detalii diferențiază diagnosticele bune de cele proaste.
Materiale pentru componentele discurilor de reactivi
Materialul pe care îl alegeți afectează modul în care funcționează componentele discurilor reactive. Acesta modifică claritatea optică, rezistența chimică și ușurința cu care sunt fabricate. Fiecare opțiune are avantaje și dezavantaje. Să analizăm principalele opțiuni.
Termoplasticele
PC, COC, PS, PP, PETG – proprietăți și utilizări
Policarbonatul (PC) este rezistent și transparent. Rezistă la utilizare intensă în timpul transportului și depozitării. Multe echipe aleg PC-ul pentru discuri care trebuie să fie rezistente. Copolimerul de olefine ciclice (COC) este cunoscut pentru autofluorescența redusă. Acest lucru este important atunci când senzorii optici citesc semnale fluorescente. De asemenea, COC absoarbe puțină apă, astfel încât dimensiunea sa rămâne constantă.
Polistirenul (PS) oferă o claritate deosebită la un preț mai mic. Se potrivește bine modelelor simple. Dar PS se rupe mai ușor decât PC. Polipropilena (PP) rezistă la substanțe chimice. Preia reactivi puternici fără a se descompune. PETG echilibrează claritatea cu modelarea ușoară. Echipele de termoformare folosesc adesea PETG pentru discuri cu pereți subțiri. Fiecare material răspunde unor nevoi diferite în cercetarea și dezvoltarea în domeniul diagnosticelor.
Claritate optică, rezistență chimică, autofluorescență
Claritatea optică controlează cât de bine se deplasează lumina prin disc. Sistemele de detectare au nevoie de căi optice curate. Orice ceață sau distorsiune strică citirile. Rezistența chimică contează la fel de mult. Reactivii pot deteriora suprafața polimerului în timp. Un material care reacționează cu substanțele chimice ale produsului va eșua.
Autofluorescența creează zgomot de fond în testele fluorescente. Acest zgomot ascunde semnale slabe. COC și unele tipuri de PS prezintă foarte puțină autofluorescență. PC prezintă mai multă. Metoda dvs. de detectare ar trebui să vă ghideze în această alegere. Dacă efectuați diagnostice moleculare pentru acid nucleic, autofluorescența scăzută devine foarte importantă. Procesul de fabricație modifică, de asemenea, aceste proprietăți. Condițiile de turnare modifică structura polimerului. Acest lucru modifică comportamentul optic. Testați materialele în condiții reale înainte de a vă angaja.
Metale și materiale specializate
Oțel inoxidabil, aluminiu, silicon, sticlă
Metalele apar mai rar în discuri, dar apar în carcase și piese structurale. Oțelul inoxidabil rezistă ruginii și suportă temperaturi ridicate. Aluminiul este ușor, dar totuși rezistent. Ambele materiale rezistă la cicluri repetate de sterilizare. Această durabilitate este importantă pentru piesele reutilizabile.
Siliciul și sticla îndeplinesc roluri speciale. Siliciul este utilizat pentru prototipurile de cercetare microfluidică. Fotolitografia creează canale fine în napolitanele de siliciu. Sticla oferă o claritate optică excelentă și rezistență chimică. Se potrivește ferestrelor de detecție unde lumina trebuie să treacă curat. Aceste materiale costă mai mult și necesită metode de fabricație diferite. Dar oferă performanțe pe care materialele plastice nu le pot egala.
Când să alegeți metalele (durabilitate, rezistență la căldură)
Alegeți metale atunci când plasticul nu rezistă mediului înconjurător. Temperaturile ridicate înmoaie majoritatea termoplastelor. Piesele metalice își păstrează forma. Solvenții puternici pot dizolva sau umfla materialele plastice. Metalele rezistă acestor atacuri. Echipamentele de terapie cu componente folosesc adesea piese metalice care ating componentele sângelui în mod repetat. Suprafața metalică se curăță și sterilizează fără a se deteriora.
Criterii de selecție
Compatibilitatea reactivilor, fabricabilitatea, costul
Începeți cu compatibilitatea reactivilor. Materialul dumneavoastră nu trebuie să reacționeze cu ingredientele active de diagnostic. De asemenea, nu trebuie să elibereze aditivi în probe. Testați compatibilitatea la începutul dezvoltării. Urmează fabricabilitatea. Poate procesul ales să gestioneze acest material? Turnarea prin injecție funcționează cu majoritatea termoplasticelor. Termoformarea necesită materiale care se întind uniform. Prelucrarea funcționează atât pentru metale, cât și pentru materiale plastice.
Costul leagă totul. Prețul materialului contează, dar și costul de procesare. O rășină ieftină care se mulează prost costă mai mult per total. Luați în considerare imaginea completă a procesului de fabricație. Sistemele de preparare a componentelor sanguine au nevoie de materiale care să manipuleze probele biologice în siguranță. Alegerea corectă echilibrează performanța cu limitele practice de producție.
Energia de suprafață și biocompatibilitatea
Energia de suprafață controlează modul în care lichidele umezesc discul. Energia de suprafață ridicată distribuie fluidele uniform. Energia de suprafață scăzută face ca picăturile să se formeze perle. Acest comportament afectează curgerea reactivilor prin canale. Puteți modifica energia de suprafață cu acoperiri sau tratament cu plasmă.
Biocompatibilitatea este importantă pentru componentele sanguine și probele clinice. Materialele nu trebuie să declanșeze răspunsuri imune sau să modifice chimia probei. Standardele ISO ghidează testarea biocompatibilității. Multe materiale plastice medicale îndeplinesc aceste cerințe. Partenerul dumneavoastră de producție ar trebui să documenteze conformitatea. Această documentație susține aprobarea de reglementare pentru produsele de diagnostic in vitro. Materialul potrivit menține reactivii stabili și rezultatele fiabile în fiecare lot de producție.
Proiectarea componentelor discurilor de reactivi
Un design bun transformă un concept în ceva ce poți realiza efectiv. Alegerile pe care le faci pe hârtie influențează fiecare pas ulterior. Dimensiunea caracteristicilor, toleranța și materialul lucrează împreună. Alegerea corectă a acestor aspecte economisește timp și bani în timpul dezvoltării.
Geometria și complexitatea caracteristicilor
Dimensiuni minime ale elementelor, unghiuri de deformare, adâncituri
Fiecare proces de fabricație are limite privind cât de mică sau detaliată poate fi o caracteristică. Turnarea prin injecție gestionează bine detaliile fine, dar colțurile ascuțite captează stresul. Termoformarea rotunjește marginile în mod natural. Prelucrarea ajunge adânc în piese, dar necesită timp.
Unghiurile de deformare contează mai mult decât își dau seama majoritatea designerilor. Aceste conicități ușoare de pe pereții verticali permit pieselor să se elibereze curat din matrițe. Fără suficientă deformare, piesele se lipesc și se deformează în timpul ejecției. Pentru elementele superficiale, 3 până la 4 grade funcționează bine. Deformarea profundă necesită 5 până la 7 grade. Suprafețele texturate necesită și ele un unghi suplimentar.
Degajările creează probleme reale. Acestea sunt caracteristici care se blochează în matriță. Aveți nevoie de glisiere sau dispozitive de ridicare speciale pentru a le elibera. Acest lucru adaugă costuri și complexitate. Întrebați-vă dacă degajarea servește cu adevărat unui scop. Adesea, puteți reproiecta în jurul acesteia. O geometrie mai simplă înseamnă mai puține defecte de turnare și timpi de ciclu mai rapizi.
Alinierea rezervoarelor, canalelor, ferestrelor de detecție
Discul dumneavoastră conține mai multe zone funcționale. Rezervoarele stochează reactivi. Canalele deplasează fluidele între ele. Ferestrele de detectare permit trecerea luminii pentru citiri. Aceste caracteristici trebuie să se alinieze precis. Un canal nealiniat blochează fluxul. O fereastră deplasată distruge măsurătorile optice.
Gândiți-vă la întreaga cale a fluidului ca la un singur sistem. Fiecare tranziție între zone necesită o poziționare atentă. Procesul de fabricație pe care îl alegeți stabilește precizia de aliniere la care vă puteți aștepta. Turnarea prin injecție menține poziții strânse pe mii de piese. Termoformarea oferă mai multă variație. Planificați-vă toleranțele în funcție de capacitatea procesului dumneavoastră.
Toleranțe și control al calității
Dimensiuni critice pentru etanșare și curgerea fluidelor
Nu orice dimensiune necesită un control strict. Concentrați-vă pe cele care afectează funcția. Lățimea canalului controlează debitul. Adâncimea rezervorului stabilește volumul reactivului. Suprafețele de etanșare trebuie să se potrivească exact cu piesele de îmbinare. Aceste dimensiuni critice merită cele mai stricte toleranțe.
Lucrați cu partenerul dumneavoastră de producție pentru a identifica aceste caracteristici din timp. Aceștia vă pot spune ce toleranță menține procesul lor în mod constant. Supra-specificarea fiecărei dimensiuni duce la creșterea costurilor fără a adăuga valoare. Sub-specificarea etanșărilor critice provoacă scurgeri și teste eșuate. Echilibrul contează în diagnosticare.
Metode de inspecție (optică, CMM)
Controlul calității identifică problemele înainte ca piesele să ajungă pe linia de asamblare. Inspecția optică funcționează bine pentru caracteristicile suprafeței și verificările alinierii. Camerele măsoară lățimile canalelor și detectează rapid defectele de suprafață. Mașinile de măsurat în coordonate (CMM) detectează dimensiunile fizice cu precizie ridicată. Acestea verifică toleranțele critice pe piesele eșantion.
Pentru producția de volum mare, inspecția optică automată scanează fiecare piesă. Aceasta detectează defectele din timp. Controlul statistic al procesului urmărește măsurătorile în timp. Tendințele vă avertizează înainte ca piesele să iasă din specificații. Această abordare proactivă menține calitatea consistentă pe parcursul ciclurilor de producție.
Design for Manufacturability (DFM)
Potrivirea designului cu procesul ales
Proiectarea pentru fabricabilitate înseamnă proiectarea având în vedere procesul dumneavoastră. O piesă care funcționează perfect ca prototip prelucrat poate eșua ca piesă turnată. Grosimea peretelui se modifică între procese. Unghiurile de deformare diferă. Rezoluția caracteristicilor variază. Revizuiți-vă proiectarea în raport cu metoda aleasă din timp.
Partenerul dumneavoastră de producție ar trebui să revizuiască desenele înainte de a vă angaja la scule. Aceștia identifică problemele pe care le-ați putea trece cu vederea. Această revizuire economisește mii de dolari în reviziile matriței. De asemenea, vă accelerează procesul de producție. Un suport DFM bun face diferența între lansări fără probleme și întârzieri costisitoare.
Evitarea complexității inutile
Fiecare caracteristică suplimentară adaugă riscuri. Fiecare toleranță strictă adaugă costuri. Întreabă-te de ce are nevoie cu adevărat discul tău. Are acea creastă decorativă un scop? Poate acel canal să tolereze o toleranță mai mare? Simplifică oriunde poți fără a afecta funcționalitatea.
Designurile simple facilitează și testarea componentelor sanguine. Geometria curată înseamnă mai puține locuri în care probele pot fi prinse. Curățare mai ușoară între utilizări. Rezultate mai fiabile în timpul testelor de diagnostic. Cele mai bune designuri par evidente în retrospectivă. Ele echilibrează funcționalitatea cu limitele practice de fabricație. Această disciplină diferențiază produsele de succes de cele care au dificultăți în dezvoltare.
Alegeți NOBLE pentru componentele discului dumneavoastră de reactivi

Capabilități cuprinzătoare
Proiectare, prototipare, producție și asamblare internă
NOBLE gestionează totul într-un singur loc. Tu aduci o idee. Echipa noastră se ocupă de revizuirea designului, prototiparea, producția completă și asamblarea finală. Nu sunt necesare ateliere externe. Nu trebuie să aștepți furnizorii. Această configurație scurtează timpul de lucru de la săptămâni la zile.
Păstrarea lucrărilor în interior vă protejează și ideile. Desenele rămân private. Detaliile procesului rămân interne. Pentru companiile de diagnosticare, această securitate contează. Componentele discului de reactivi conțin elemente speciale de chimie și proiectare. Păstrarea tuturor elementelor în interior reduce riscul.
Expertiză în prelucrarea metalelor și plasticului (turnare prin injecție, CNC, prelucrare prin turnare)
Un astfel de partener lucrează cu numeroase materiale. Liniile noastre de turnare prin injecție produc discuri din plastic de volum mare cu toleranțe strânse. Prelucrarea CNC se ocupă de prototipuri și serii mici. Serviciile de turnare acoperă carcase metalice și piese structurale. Această gamă înseamnă că puteți alege cel mai bun proces pentru fiecare piesă.
Echipa de ingineri NOBLE cunoaște cum se comportă materialele. Policarbonatul curge diferit față de COC. Aluminiul se taie diferit față de oțelul inoxidabil. Aceste cunoștințe previn erorile costisitoare. Aceștia sugerează procesul potrivit înainte de a investi în scule. Competențele lor de fabricație acoperă toate tipurile de producție de componente.
Parteneriat cu NOBLE de la concept până la finalizare
Suport DFM, testare, producție scalabilă
NOBLE vă revizuiește proiectele din timp. Inginerii noștri identifică problemele de fabricație înainte de începerea prelucrării sculelor. Aceștia sugerează modificări ale unghiului de deformare sau corecții ale grosimii peretelui. Acest design pentru susținerea fabricabilității economisește mii de dolari în reviziile matrițelor.
Testarea are loc pe tot parcursul dezvoltării. Prototipurile sunt verificate pentru acuratețe dimensională. Testele funcționale verifică fluxul de fluide și compatibilitatea reactivilor. Testarea componentelor sanguine confirmă că discurile dumneavoastră procesează corect probele biologice. Această abordare atentă identifică problemele din timp.
Când ești gata să crești, NOBLE crește odată cu tine. Capacitatea noastră de producție se extinde pentru a satisface cererea. Începe cu prototipuri prelucrate mecanic. Treci la turnarea prin injecție pentru volume mari. Trecerea se face fără probleme, deoarece aceeași echipă se ocupă de ambele etape.
Soluția dintr-o singură sursă reduce timpul de livrare și riscul
Colaborarea cu un singur partener face totul mai ușor. Trimiți o singură comandă de achiziție. Urmărești un singur calendar. Gestionezi o singură relație. Această abordare bazată pe o singură sursă reduce considerabil timpul de livrare. Fără întârzieri în coordonare între furnizori diferiți.
Și riscul scade. Când apar probleme, echipa noastră se ocupă de rezolvarea problemelor. Fără acuzații între furnizori. Fără lacune în responsabilitate. Pentru echipele de producție interne, această claritate contează. Știți exact pe cine să apelați atunci când ceva necesită atenție.
NOBLE sprijină eforturile de producție locală în întreaga industrie de diagnosticare. Capacitățile lor de producție internă mențin lanțul dvs. de aprovizionare strâns. Această proximitate reduce costurile de transport și întârzierile la livrare. Echipele dvs. de cercetare și dezvoltare primesc feedback mai rapid. Producția dvs. rămâne flexibilă.
Parteneriatul merge dincolo de piese. NOBLE ajută la selecția materialelor, tratamentele de suprafață și asamblare. Înțelegem cum interacționează reactivii cu diferiți polimeri. Aceste cunoștințe ghidează alegeri de design mai bune. Ciclul de dezvoltare se scurtează deoarece evitați încercările și erorile.
Pentru companiile de diagnostic care construiesc platforme de generație următoare, acest parteneriat dă roade. Vă concentrați pe chimia testelor și validarea clinică. Partenerul gestionează complexitatea producției. Împreună, aduceți pe piață produse fiabile mai rapid. Această viteză creează un avantaj competitiv într-un domeniu în creștere.
Fiecare metodă de fabricație pe care am abordat-o are puncte forte reale. Turnarea prin injecție vă oferă viteză în loturi mari. Termoformarea menține costurile sculelor scăzute. Prelucrarea oferă precizie pentru prototipuri. Turnarea prelucrează piese metalice. Finisarea secundară adaugă durabilitate prin recoacere, placare sau gravare.
Niciun proces nu se potrivește fiecărui proiect de componente ale discurilor reactive. Volumul producției, nevoile de precizie, limitele materialelor și bugetul dvs. - toate acestea determină alegerea potrivită. Etapele secundare pot crește considerabil performanța, așa că nu le săriți.
Gândește-te la următorul tău proiect de diagnosticare. Ia în considerare modul în care testarea componentelor sanguine, diagnosticele accesibile și nevoile de diagnosticare in vitro îți afectează alegerile de fabricație. NOBLE înțelege aceste compromisuri. Echipele de producție interne beneficiază zilnic de această tehnologie.
Aplicați acest ghid în următorul ciclu de cercetare și dezvoltare. Pentru o execuție fără probleme, NOBLE colaborează cu un producător de top cu experiență în aceste procese. Expertiza noastră în prelucrare și asistența completă vă permit să treceți eficient de la prototipare la producția de masă. Capacitatea dumneavoastră de diagnosticare crește mai rapid cu partenerul potrivit.
Întrebări frecvente despre componentele discurilor de reactivi
Cum aleg între turnarea prin injecție și termoformare?
Gândiți-vă mai întâi la volumul dumneavoastră. Turnarea prin injecție necesită scule scumpe, dar oferă costuri per piesă reduse la scară largă. Termoformarea costă mai puțin inițial. Se potrivește cu serii medii și modele mai simple. Dacă aveți nevoie de toleranțe strânse sau caracteristici complexe, turnarea prin injecție este cea mai bună opțiune. Pentru începuturi rapide cu bugete modeste, termoformarea funcționează bine.
Când ar trebui să încep cu prelucrarea CNC în loc de turnare?
Alegeți prelucrarea mecanică pentru prototipuri și producția de volum mic. Evitați complet costurile cu sculele. Modificările de proiectare nu costă nimic în plus. Prelucrarea mecanică gestionează, de asemenea, degajările și canalele adânci pe care turnarea nu le poate realiza. Odată ce designul se stabilizează și volumul crește peste câteva mii de unități, treceți la turnarea prin injecție pentru o economie mai bună.
Ce material oferă cea mai bună claritate optică?
Polistirenul oferă o claritate excelentă la un cost redus. Policarbonatul adaugă rezistență, dar prezintă o autofluorescență mai mare. COC oferă o autofluorescență scăzută, cu dimensiuni stabile. Metoda dvs. de detectare ar trebui să vă ghideze în această alegere. Testele fluorescente necesită COC. Citirile vizuale simple funcționează bine cu polistirenul. Testați materialele în condiții reale înainte de a vă decide.
Cum afectează etapele secundare de finisare performanța?
Recoacerea elimină tensiunile interne cauzate de turnare sau prelucrare. Piesele rămân stabile dimensional în timpul depozitării. Placarea protejează suprafețele metalice de uzură și coroziune. Acoperirile protejează materialele plastice de reactivii agresivi. Gravura adaugă coduri de bare și marcaje de aliniere. Acești pași determină adesea dacă componentele discului de reactivi rezistă în condiții reale.
Ce toleranțe pot aștepta de la fiecare proces?
Turnarea prin injecție menține cele mai stricte toleranțe pentru volume mari. Prelucrarea CNC atinge o precizie excelentă pentru prototipuri și loturi mici. Termoformarea oferă o variație mai mare între piese. Turnarea depinde de metodă și material. Întrebați-vă partenerul de producție ce toleranțe respectă în mod constant. Supraespecificarea fiecărei dimensiuni duce la creșterea costurilor fără a adăuga valoare.
Cum fac tranziția fără probleme de la prototip la producție?
Începeți cu piesele prelucrate mecanic pentru a valida designul. Testați debitul fluidului și compatibilitatea reactivilor din timp. Partajați desenele cu partenerul de producție înainte de a începe prelucrarea sculelor. Aceștia vor detecta problemele legate de unghiul de deformare sau de grosimea pereților. Repararea acestora pe hârtie nu costă nimic. Repararea lor după prelucrarea sculelor costă mii de dolari. Planificați această etapă de revizuire în cronologia dvs.
Când ar trebui să iau în considerare componentele metalice?
Alegeți metalul atunci când plasticul nu poate face față mediului înconjurător. Temperaturile ridicate înmoaie termoplasticele. Solvenții puternici degradează suprafețele polimerilor. Carcasele și piesele structurale metalice rezistă ciclurilor repetate de sterilizare. Oțelul inoxidabil rezistă coroziunii. Aluminiul rămâne ușor și rezistent. Multe sisteme de diagnosticare combină rame metalice turnate cu discuri din plastic turnat pentru o performanță optimă.
Cum verific calitatea în loturi de producție?
Inspecția optică automată detectează defectele de suprafață la fiecare piesă. Mașinile de măsurat în coordonate verifică dimensiunile critice ale pieselor eșantion. Controlul statistic al procesului urmărește măsurătorile în timp. Tendințele vă avertizează înainte ca piesele să iasă din specificații. Lucrați cu furnizori care își documentează sistemele de calitate. Certificările ISO pentru managementul calității și fabricarea dispozitivelor medicale semnalează procese fiabile.







