
Cererea de carcase de precizie în dispozitivele medicale este în continuă creștere, iar rolul soluțiilor CNC pentru carcase medicale a devenit mai important ca niciodată. Monitoarele portabile, sistemele de imagistică și instrumentele chirurgicale au nevoie de carcase care să protejeze componentele electronice sensibile, respectând în același timp standarde riguroase de siguranță. Producătorii mențin în mod obișnuit toleranțe critice de ±0.0001 inci. Cum ating această precizie, asigurând în același timp biocompatibilitate strictă și fiabilitate pe termen lung?
Răspunsul constă în prelucrarea CNC medicală avansată , care formează coloana vertebrală a producției moderne de carcase medicale CNC. Acest ghid prezintă procesele, materialele și alegerile de design care definesc carcasele medicale de înaltă performanță. Veți afla ce diferențiază un partener de producție de încredere de unul riscant - în special când vine vorba de consecvență, trasabilitate și conformitate cu reglementările.
Toate materialele utilizate în carcasele medicale CNC trebuie să îndeplinească standardele USP Clasa VI sau să existe dosare principale FDA înregistrate. ISO 10993 rămâne standardul esențial pentru evaluarea biocompatibilității, asigurând că fiecare carcasă este sigură pentru contactul cu pacienții și în mediile clinice.
Aceste cerințe de reglementare influențează fiecare decizie de proiectare și producție. Înțelegerea lor vă ajută să evaluați cu încredere furnizorii pentru următorul proiect de dispozitive. Alegerile inteligente aici îmbunătățesc siguranța, optimizează eficiența producției și conduc la rezultate mai bune în producție, în general.
Carcasă medicală CNC: procese cheie și aplicații
O carcasă medicală CNC bine proiectată face mai mult decât să protejeze componentele electronice din interior. Ajută dispozitivul să funcționeze fiabil în medii spitalicești dificile. Industria dispozitivelor medicale folosește aceste metode pentru a crea carcase care respectă reguli stricte de siguranță, în timp ce gestionează modele complexe. Să explorăm cum funcționează acest lucru și unde apar aceste carcase în produsele medicale reale.
De ce este esențială prelucrarea CNC pentru dispozitivele medicale
Precizie și repetabilitate în producție
Fabricarea dispozitivelor medicale necesită consecvență în fiecare lot. O carcasă care este decalată cu câteva miimi de inch poate cauza alinierea greșită a pieselor sau ruperea etanșării. Prelucrarea CNC rezolvă acest lucru prin menținerea unor toleranțe strânse pentru fiecare piesă. Odată ce programul CNC este setat, mașina repetă același rezultat iar și iar. Această repetabilitate este vitală pentru producția de dispozitive medicale, unde fiecare unitate trebuie să corespundă acelorași specificații.
Alte metode, precum turnarea prin injecție a metalelor, funcționează bine pentru volume mari, dar nu oferă aceeași precizie. CNC gestionează volume mai mici cu toleranțe mult mai stricte. De asemenea, vă permite să ajustați designul atunci când este necesar. Pentru carcasele medicale CNC, acest amestec de precizie și flexibilitate este un mare plus.
Personalizare pentru geometrii complexe
Carcase medicale Prelucrarea CNC excelează cu adevărat la forme complexe. Alte metode de fabricație se confruntă cu dificultăți în realizarea unor caracteristici complicate, dar CNC le gestionează cu ușurință. Aveți nevoie de găuri precise pentru suporturile senzorilor? CNC oferă soluții. Aveți nevoie de sloturi pentru rutarea cablurilor sau buzunare pentru componente electronice? Nicio problemă. Procesul gestionează toate aceste detalii cu o precizie ridicată.
STRUNJIREA ȘI FRIZAREA CNC este o metodă comună pentru carcasele de instrumente. Combină frezarea și strunjirea într-o singură configurație, ceea ce reduce manipularea și crește precizia. Aliajele de aluminiu precum 6061 și 7075 sunt populare pentru carcasele dispozitivelor neimplantabile. Sunt ușoare, rezistente și ușor de prelucrat. Acest lucru le face ideale pentru carcasele echipamentelor de diagnostic și alte piese medicale.
Aplicații în industria dispozitivelor medicale
Carcase pentru echipamente de diagnosticare și monitorizare
Echipamentele de diagnosticare au nevoie de carcase care să protejeze componentele electronice sensibile, permițând în același timp accesul facil pentru întreținere. Prelucrarea CNC medicală creează aceste carcase cu precizia necesară pentru o potrivire corectă. Carcasele monitoarelor, carcasele panourilor de control și carcasele pentru imagistica diagnostică depind toate de echipamentele CNC. Metoda produce carcase durabile care pot fi utilizate zilnic în medii medicale. Multe dintre aceste carcase necesită, de asemenea, ecranare EMI, iar procesul creează caracteristicile pentru inserțiile de ecranare. Întregul proces de fabricație se desfășoară cu precizie.
Carcase pentru sisteme de imagistică (RMN, scanere CT)
Sistemele de imagistică prezintă provocări unice. Aparatele RMN necesită componente nemagnetice, iar procesul funcționează cu materiale care îndeplinesc această nevoie. Metoda produce rame precise, carcase pentru senzori și componente de ecranare pentru echipamentele de imagistică. Aceste componente trebuie să se îmbine perfect pentru a asigura rezultate precise. Componentele dispozitivelor medicale pentru sistemele de imagistică necesită adesea toleranțe strânse și forme complexe, ambele aspecte gestionate bine de proces.
Dispozitive medicale portabile și portabile
Dispozitivele medicale portabile continuă să crească în popularitate. Instrumentele de diagnostic portabile, monitoarele portabile și dispozitivele purtabile necesită carcase ușoare și durabile. Procesul CNC permite designuri ergonomice care se potrivesc confortabil în mână. Astfel de produse sunt comune în uzul medical. Carcasele ventilatoarelor, capacele componentelor respiratorului și suporturile de mișcare pentru reabilitare beneficiază de precizie. Instrumentele chirurgicale se bazează, de asemenea, pe carcase prelucrate mecanic pentru mânere și interfețe de control. Aceste piese chirurgicale trebuie să reziste sterilizării repetate, menținându-și în același timp potrivirea și funcționalitatea. O altă zonă cheie o reprezintă instrumentele chirurgicale care necesită control precis și manipulare ergonomică, unde piesele prelucrate mecanic oferă o calitate constantă. Seriile de producție ale acestor dispozitive beneficiază de repetabilitatea procesului de prelucrare.
CNC de prelucrare Procese pentru locuințe medicale
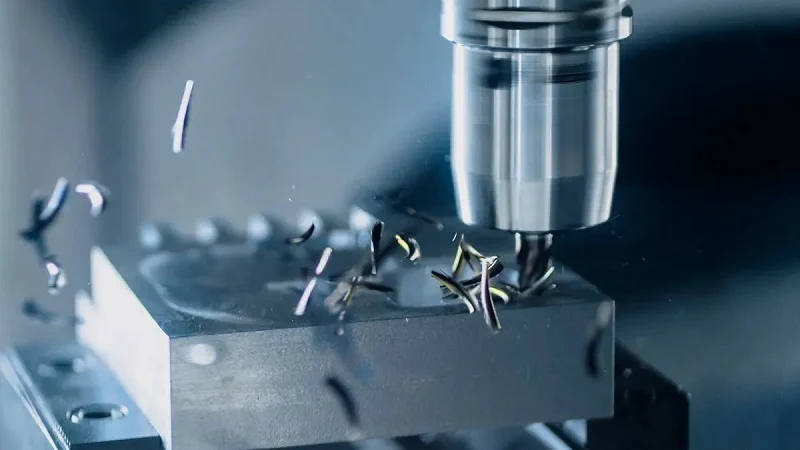
Alegerea procesului de prelucrare potrivit afectează modul în care funcționează carcasa medicală. Fiecare metodă are propriile puncte forte. Cheia este adaptarea procesului la dimensiunea, complexitatea și volumul piesei. Să analizăm principalele opțiuni.
frezare CNC pentru caracteristici complexe ale locuințelor
Frezarea efectuează cea mai mare parte a lucrărilor pentru suprafețe plane, cavități și caracteristici detaliate. Uneltele de tăiere rotative îndepărtează materialul dintr-un bloc. Aceasta vă oferă control deplin asupra formei finale.
3 axe vs. Frezare cu 5 axe
Frezarea standard pe 3 axe deplasează scula de-a lungul axelor X, Y și Z. Funcționează bine pentru piese mai simple. Pentru carcasele medicale complexe, frezarea pe 5 axe este adesea mai bună. O mașină pe 5 axe adaugă două axe de rotație. Acest lucru permite sculei să ajungă la piesă din mai multe unghiuri fără a mișca piesa de prelucrat.
Marele avantaj este precizia. Cu prelucrarea CNC pe 5 axe, prelucrați mai multe fețe într-o singură configurație. Acest lucru reduce manevrabilitatea. Mai puține configurații înseamnă mai puține șanse de erori. Pentru o carcasă medicală CNC cu caracteristici pe diferite fețe, acest lucru schimbă regulile jocului.
Acest lucru este important atunci când se lucrează cu materiale dure precum titanul. Carcasele medicale folosesc adesea titanul pentru rezistența și biocompatibilitatea sa. Însă titanul generează multă căldură în timpul prelucrării. Centrele avansate pe 5 axe utilizează lichid de răcire cu infuzie și control adaptiv al traiectoriei sculei pentru a gestiona această căldură. Acestea previn deformarea sculei și mențin un finisaj constant al suprafeței. Acest lucru vă oferă o precizie repetabilă pe pereți subțiri și contururi complexe.
Numerele susțin asta:
| Aspect | Specificație | Relevanță pentru locuințele medicale |
| Toleranță dimensională | ±0.005 mm (±0.0002″) | Asigură o potrivire și o funcționalitate precisă a carcasei implantului |
| Finisarea suprafeței (Ra) | 0.05 μm | Promovează biocompatibilitatea și reduce reziduurile de uzură |
| Precizia CMM | ±0.001 mm (±0.00004″) | Validează dimensiunile finale ale piesei în funcție de specificații |
| Precizia palpatorului tactil în timpul procesului | ±0.002 mm (±0.00008″) | Oferă monitorizare în timp real pentru a preveni deviația în timpul prelucrării |
| Stabilitatea temperaturii mediului | ± 0.5 ° C (± 1 ° F) | Previne expansiunea termică care ar compromite precizia la nivel de microni |
Aceste toleranțe strânse fac ca prelucrarea CNC medicală să fie fiabilă pentru aplicații critice. Fiecare piesă se potrivește cu cea precedentă.
Frezarea buzunarelor, bosajelor și punctelor de montare
Carcasele medicale necesită caracteristici interne care să mențină componentele la locul lor. Locașurile sunt cavități frezate în carcasă pentru plăci de circuite, senzori sau baterii. O mașină de frezat verticală CNC creează aceste locașuri cu pereți curați și preciși.
Boșii sunt plăcuțe ridicate pentru șuruburi sau fitinguri. Acestea oferă un punct de fixare puternic fără a adăuga material la întreaga carcasă. Punctele de montare urmează aceeași idee. Aveți nevoie de găuri filetate și locații precise pentru asamblarea capacelor și a pieselor interne. Frezarea CNC gestionează toate acestea într-un singur program. Mașina filetează găuri, taie fante și formează plăci de montare în aceeași operațiune. Acest lucru reduce munca secundară și menține totul aliniat.
Strunjire CNC pentru componente cilindrice
Unele componente au simetrie de rotație. Acestea necesită strunjire. Strunjirea CNC rotește piesa de prelucrat în timp ce o sculă așchietoare o modelează. Rezultatele sunt piese rotunde și precise.
Prelucrarea elvețiană pentru piese mici și complicate
Strunjirea elvețiană folosește o bucșă de ghidare pentru a susține materialul chiar în punctul de așchiere. Aceasta vă permite să prelucrați piese foarte mici și lungi, fără deformare. Pentru dispozitivele medicale, prelucrarea elvețiană este o metodă preferată. Aceasta produce carcase, manșoane și pini mici, cu un finisaj excelent al suprafeței. Toleranțele strânse sunt greu de depășit cu alte metode. Dacă designul dvs. include componente cilindrice minuscule, prelucrarea elvețiană merită o analiză atentă.
Strunjire pentru conectori și inserții
Conectorii și inserțiile filetate sunt comune în carcasele medicale. Aceste piese necesită filete precise și suprafețe netede. Strunjirea le produce eficient. Procesul taie filete exterioare, caneluri și teșituri într-o singură configurație. Pentru o carcasă de precizie care trebuie să etanșeze împotriva umezelii, această precizie contează. Conectorii trebuie să se potrivească de fiecare dată fără a avea scurgeri. Strunjirea oferă această consecvență.
Tehnici avansate: EDM și tăiere cu laser
Uneori, frezarea și strunjirea nu pot acoperi fiecare element. Atunci intervin metodele avansate.
EDM pentru colțuri interioare ascuțite
Frezarea utilizează scule rotunde, astfel încât colțurile interne au întotdeauna o rază. Însă unele modele necesită colțuri ascuțite pentru o etanșare strânsă sau o potrivire specifică. Prelucrarea prin electroeroziune, sau EDM, utilizează scântei electrice pentru a eroda materialul. Un fir subțire sau un electrod profilat taie prin acesta. Rezultatul este un colț intern ascuțit, fără rază a sculei. Acest lucru este important pentru carcasele medicale, unde fiecare micron contează. EDM se ocupă și de materiale călite care sunt dificil de frezat. Dacă modelul dvs. are caracteristici complexe într-un metal dur, EDM este soluția potrivită.
Tăiere cu laser pentru elemente cu pereți subțiri
Tăierea cu laser folosește un fascicul de lumină focalizat pentru a vaporiza materialul. Fasciculul este incredibil de subțire. Acest lucru vă permite să tăiați detalii foarte fine și pereți subțiri. Pentru carcasele medicale, tăierea cu laser funcționează bine pentru orificii de ventilație, găuri pentru lumini indicatoare și carcase cu pereți subțiri. Procesul lasă o muchie curată. Nu creează zona afectată termic așa cum o fac alte metode. Acest lucru menține proprietățile materialului intacte. Pentru piesele care trebuie să fie ușoare și rezistente, tăierea cu laser este o alegere inteligentă.
Materiale pentru carcase medicale CNC
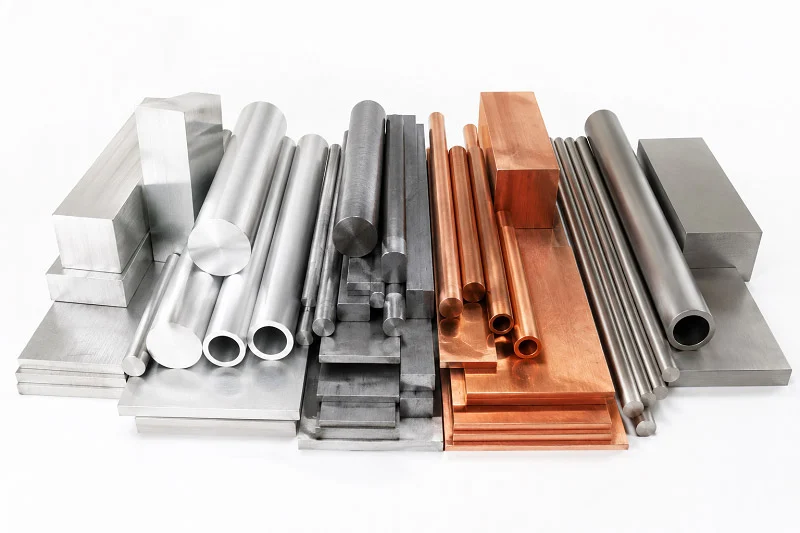
Alegerea materialului potrivit pentru o carcasă medicală CNC este la fel de importantă ca procesul de prelucrare. Materialul decide rezistența, greutatea, costul și modul în care carcasa gestionează sterilizarea. De asemenea, afectează biocompatibilitatea, ceea ce are un impact direct asupra siguranței pacientului. Să analizăm principalele opțiuni și ce le face valoroase pe fiecare.
Metale de calitate medicală
Metalele sunt în continuare principala alegere pentru carcasele care necesită o durabilitate deosebită. Acestea fac față unor solicitări mari, rezistă la coroziune și sunt rezistente la cicluri repetate de curățare.
Oțel inoxidabil (316L, 17-4 PH) pentru durabilitate
Oțelul inoxidabil 316L este un material extrem de util în industria dispozitivelor medicale. Rezistă bine la coroziune și este rezistent în medii curate. Îl veți găsi în instrumente chirurgicale și implanturi nepermanente. Pentru carcase, 316L oferă o carcasă puternică și fiabilă, care rezistă la substanțe de curățare agresive.
Oțelul inoxidabil 17-4 PH merge mai departe. Oferă rezistență și duritate ridicate după tratamentul termic. Acest lucru îl face ideal pentru instrumente chirurgicale și carcase care se confruntă cu uzură intensă. Dacă dispozitivul dumneavoastră are nevoie de o carcasă care nu se va îndoi sau deforma sub sarcină, 17-4 PH este o alegere solidă. Ambele clase se prelucrează curat cu prelucrare CNC, oferindu-vă toleranțe strânse și suprafețe netede.
Titan (gradul 5, gradul 23) pentru biocompatibilitate
Titanul se remarcă prin biocompatibilitate. Gradul 5, numit și Ti-6Al-4V, este potrivit pentru sarcini portante, cum ar fi implanturile de șold și genunchi. Pentru carcase, oferă rezistență extremă la coroziune și rezistență, fără greutatea oțelului.
Gradul 23, sau Ti-6Al-4V ELI, are o puritate mai mare. Aceasta îl face alegerea principală pentru piesele critice ale implanturilor. Carcasele stimulatoarelor cardiace și piesele dentare utilizează adesea titan pur comercial, de gradele 1 până la 4. Atunci când niciun alt material nu oferă combinația potrivită de siguranță și performanță, titanul este răspunsul. Prelucrarea CNC medicală a titanului necesită un control atent al căldurii, dar rezultatele merită efortul.
Aluminiu (6061, 7075) pentru designuri ușoare
Aluminiul are o conductivitate termică ridicată. Acest lucru îl face perfect pentru carcasele care trebuie să elibereze căldură. Carcasele echipamentelor de diagnosticare utilizează adesea aluminiu 6061, deoarece este ușor, rezistent și ușor de prelucrat. Aluminiul 7075 oferă o rezistență și mai mare pentru utilizări solicitante. Dispozitivele portabile beneficiază de greutatea redusă a aluminiului, ceea ce îmbunătățește ergonomia și confortul utilizatorului. Pentru carcasele neimplantabile, aluminiul este o alegere rentabilă care nu ratează calitatea.
Materiale plastice de înaltă performanță
Materialele plastice oferă designerilor mai multă libertate în ceea ce privește formele și culorile. De asemenea, cântăresc mai puțin decât metalele, ceea ce este important pentru dispozitivele portabile.
PEEK și PEI pentru rezistență la temperaturi ridicate
PEEK și PEI, cunoscute și sub numele de Ultem, rezistă la temperaturi ridicate fără a se deforma sau deforma. Acest lucru le face ideale pentru carcasele care trec prin sterilizare în autoclavă. PEEK rezistă la toate metodele comune de sterilizare, inclusiv abur, EtO și raze gamma. PEI oferă beneficii similare, cu o stabilitate dimensională excelentă. Aceste materiale costă mai mult, dar oferă fiabilitate acolo unde este nevoie. Pentru instrumente chirurgicale reutilizabile și tăvi de sterilizare, PEEK și PPSU sunt alegerile de top.
ABS și policarbonat pentru prototipuri rentabile
ABS-ul este un polimer opac care acceptă un număr nelimitat de culori personalizate. Este durabil și accesibil ca preț, ceea ce îl face excelent pentru carcase și carcase neimplantabile. Cu toate acestea, ABS-ul nu este potrivit pentru sterilizarea în autoclavă. Funcționează cel mai bine cu metode EtO sau gamma. Policarbonatul oferă o rezistență mai bună la impact și o claritate mai bună. Rezistă bine la EtO și gamma, dar are o utilizare limitată în autoclavă. Ambele materiale se remarcă în timpul prototipării atunci când aveți nevoie de teste rapide și ieftine înainte de a trece la producție.
Criterii de selecție a materialelor în industria dispozitivelor medicale
Alegerea unui material nu ține doar de rezistență sau cost. Trebuie să cântărești mai mulți factori împreună.
Biocompatibilitate și compatibilitate cu sterilizarea
ISO 10993 stabilește standardul pentru testarea biocompatibilității. Materialele trebuie să treacă teste de citotoxicitate, sensibilizare și iritație. De asemenea, materialul trebuie să își păstreze integritatea după sterilizare. Tabelul de mai jos arată cum reacționează materialele plastice comune la diferite metode de sterilizare:
| Material | Abur (autoclavă) | EtO2 | Radiații Gamma | Aplicații tipice pentru locuințe |
| Policarbonat | Limitat | Da | Da | Carcase de diagnosticare, rezervoare de fluide |
| ARUNCA O PRIVIRE | Da | Da | Da | Implanturi, instrumente chirurgicale (utilizate și în carcase) |
| PPSU | Excelent | Da | Da | Instrumente chirurgicale reutilizabile, tăvi de sterilizare |
| Polipropilenă | Limitat | Da | Da | Componente de unică folosință, recipiente |
| ABS | Nu | Da | Da | Carcase, carcase neimplantabile |
Pentru carcasele reutilizabile care necesită autoclavizare, PEEK sau PPSU sunt alegerea potrivită. Pentru carcasele de unică folosință sterilizate cu EtO sau gamma, policarbonatul sau polipropilena sunt potrivite.
Rezistență mecanică și rezistență la uzură
Carcasa trebuie să protejeze componentele electronice sensibile de impact și vibrații. Metalele precum oțelul inoxidabil și titanul oferă cea mai mare rezistență. Materialele plastice precum PEEK oferă o bună rezistență cu o greutate mai mică. Gândiți-vă la mediul în care se află dispozitivul. Va cădea? Va fi supus unei manipulări constante? Aceste răspunsuri vă vor ghida în alegere.
Prelucrabilitatea și impactul timpului de livrare
Unele materiale se taie mai repede decât altele. Aluminiul se prelucrează rapid, ceea ce scurtează timpii de livrare. Titanul necesită mai mult timp și mai multă grijă. Materialele plastice precum ABS-ul și policarbonatul sunt ușor de prelucrat, dar pot necesita finisare secundară. Echilibrul prelucrabilității cu performanța vă ajută să respectați termenele limită de producție fără a pierde din calitate. Conformitatea cu reglementările necesită documentarea proprietăților materialelor și a rezultatelor testelor. Colaborarea cu un furnizor care înțelege aceste cerințe vă menține proiectul pe drumul cel bun.
Tratamente de suprafață pentru carcasă medicală CNC
Tratamentele de suprafață fac mai mult decât să arate frumos o carcasă. Acestea afectează durata de viață a dispozitivului și siguranța acestuia pentru pacienți. O suprafață rugoasă poate reține apa și germenii, care pot cauza rugină și bacterii. O suprafață netedă și bine tratată previne acumularea și este ușor de curățat. În prelucrarea CNC medicală, finisajul potrivit poate face ca o carcasă să reziste ani de zile în loc să se deterioreze prematur.
Îmbunătățirea biocompatibilității și a rezistenței la coroziune
Pasivizare și electrolustruire pentru metale
Carcasele din oțel inoxidabil necesită protecție suplimentară pentru a evita rugina. Pasivizarea îndepărtează fierul liber și alte tipuri de murdărie și întărește stratul natural de oxid de crom. Acest proces nu modifică prea mult suprafața, dar îmbunătățește considerabil rezistența la rugină. Electrolustruirea merge mai departe. Îndepărtează un strat foarte subțire de metal, făcând suprafața mai netedă și mai curată. Acest lucru ajută la formarea mai uniformă a stratului pasiv de oxid de crom, ceea ce îmbunătățește atât rezistența la rugină, cât și capacitatea de curățare.
| pasivizare | Lustruire electrică |
| Îndepărtează fierul liber și contaminanții | Îndepărtează materialul de suprafață la nivel microscopic |
| Întărește stratul de oxid de crom | Creează un strat pasiv mai uniform |
| Schimbare minimă a finisajului suprafeței | Produce o suprafață mai netedă și mai curată |
Ambele metode sunt importante pentru instrumentele chirurgicale și carcasele reutilizabile care trec prin numeroase cicluri de sterilizare. Acestea mențin metalul rezistent și reduc riscul apariției unor mici găuri sau fisuri cauzate de rugină în timp.
Anodizare pentru carcase de aluminiu
Anodizarea este un proces electrochimic care face stratul natural de oxid de pe carcasele de aluminiu mai gros. Acest lucru îmbunătățește rezistența la rugină și face suprafața mai dură și mai durabilă. Anodizarea permite, de asemenea, finisaje colorate, ceea ce ajută la brandingul dispozitivului și la identificarea utilizatorului. Pentru instrumentele de diagnosticare portabile, aluminiul anodizat oferă o carcasă ușoară și rezistentă, care rezistă la uzură. Procesul funcționează bine cu toleranțele strânse din prelucrarea CNC, astfel încât să nu se piardă precizia în timpul finisării.
Îmbunătățirea esteticii și funcționalității
Sablare cu microperle și acoperire cu pulbere
Sablarea cu microscop conferă carcaselor un aspect neted și mat. Elimină nuanța termică și modificările de culoare ale carcaselor din oțel inoxidabil sudate, fără a afecta finisajul natural al metalului. Acest lucru o face excelentă pentru piesele în care aspectul contează. Vopsirea în câmp electrostatic aplică un strat dur, încărcat, care se întărește într-un finisaj rezistent. Funcționează bine pentru carcasele echipamentelor robuste care se confruntă cu condiții dure. Rețineți că vopsirea în câmp electrostatic adaugă aproximativ 0.05-0.2 mm la dimensiune, așa că trebuie să ajustați marginile de prelucrare în avans.
Pentru carcasele sudate din oțel inoxidabil 304 sau 316, unde aspectul contează, sablarea îndepărtează nuanța termică fără a deteriora finisajul natural al metalului. Suprafețele sablate oferă, de asemenea, un fundal excelent, cu contrast ridicat, pentru gravarea cu laser. Acest lucru ajută camerele industriale și scanerele de coduri de bare să citească coduri QR și numere de piese aproape 100% din timp, la prima încercare.
Gravură laser pentru trasabilitate
Gravura cu laser creează marcaje permanente pentru numerele de piese, numerele de serie și codurile QR. Spre deosebire de etichete sau cerneală, marcajele cu laser rezistă la sterilizare și la produse de curățare puternice. Această trasabilitate este esențială pentru respectarea regulilor. Atunci când un dispozitiv este rechemat sau verificat, puteți urmări fiecare carcasă până la lotul său de producție. Pentru dispozitivele medicale, acest nivel de responsabilitate este obligatoriu.
Post-procesare pentru curățenie și conformitate
Curățare și ambalare cu ultrasunete
După prelucrare și finisare, carcasele necesită o curățare profundă. Curățarea cu ultrasunete utilizează unde sonore de înaltă frecvență pentru a îndepărta mici bucăți de murdărie, uleiuri și materiale reziduale de pe fiecare suprafață. Acest pas este important deoarece contaminanții reziduali pot provoca reacții adverse la pacienți. Utilizarea agenților de răcire biocompatibili, de calitate medicală, în timpul prelucrării ajută, de asemenea, la prevenirea contaminării. După curățare, o ambalare bună menține piesele curate până când ajung pe linia de asamblare.
Validarea finisajului suprafeței (valori Ra)
Rugozitatea suprafeței, numită Ra, afectează în mod direct rezistența unei carcase la rugină și bacterii. O suprafață netedă cu Ra sub 0.8 μm este ușor de curățat și reduce riscul de infecție. O suprafață rugoasă reține apa și murdăria, ceea ce scurtează durata de viață a carcasei. Pentru verificările conform regulilor, aveți nevoie de o dovadă scrisă a finisajului suprafeței. Certificatele de finisaj al suprafeței arată valorile Ra măsurate și confirmă că piesa îndeplinește specificațiile. Acest document susține verificările de curățare conform ISO 13485 și demonstrează controlul calității în timpul producției.
| Aspect | Impact asupra conformității | Impactul asupra longevității |
| Valorile Ra | Ra mai scăzut reduce aderența bacteriană, susținând biocompatibilitatea conform ISO 10993-1 | Suprafețele mai netede rezistă coroziunii și uzurii, prelungind durata de viață a componentelor |
| Procese de curățare | Trebuie validat pentru a obține în mod constant finisajul specificat (ISO 13485) | Ciclurile repetate de curățare cauzează degradare măsurabilă în timp |
| Acoperiri de protecție | Acoperirile neporoase respectă standardele de curățare pentru carcasele medicale | Acoperirile rezistente chimic își mențin integritatea sub expunerea la dezinfectant |
Planul corect de tratament al suprafeței combină biocompatibilitatea, durabilitatea și trasabilitatea. Colaborarea cu un partener care cunoaște aceste nevoi menține proiectul dumneavoastră CNC de carcasă medicală pe drumul cel bun pentru aprobarea reglementărilor și fiabilitatea pe termen lung.
Carcasă medicală CNC: Considerații de proiectare și producție
Carcasele excelente încep cu un design inteligent. Alegerile pe care le faceți înainte de începerea prelucrării vă modelează costurile, timpii de livrare și calitatea finală. Evaluările timpurii ale designului pentru fabricabilitate (DFM) identifică problemele cât timp modificările sunt încă ieftine. Aici prind contur proiectele de succes în fabricarea dispozitivelor medicale.
Proiectare pentru fabricabilitate (DFM)
Grosimea peretelui și unghiurile de înclinare
Grosimea pereților crește stabilitatea. Pentru metale, mențineți pereții peste 0.8 mm. Pentru materiale plastice, mențineți-i peste 1.5 mm. Pereții mai subțiri vibrează în timpul prelucrării și se deformează după tăiere. Grosimea constantă previne, de asemenea, deformarea pe măsură ce materialul se răcește. Unghiurile de deformare contează și ele. O ușoară conicitate pe pereții adânci ajută scula de tăiere să ajungă la fund fără a freca. De asemenea, facilitează ejecția dacă ulterior treceți la turnare. Aceste mici alegeri mențin prelucrarea CNC lină și previzibilă.
Minimizarea stresului intern și a deformării
Buzunarele adânci și canelurile înguste creează concentrări de tensiuni. O regulă bună: limitați adâncimea buzunarului la aproximativ de patru ori lățimea canelurii. Colțurile interne ar trebui să utilizeze raze puțin mai mari decât raza sculei așchietoare. Colțurile ascuțite forțează scule mai mici, care așchiază mai lent și lasă în urmă crescători de tensiuni. Standardizați și dimensiunile găurilor. Utilizarea diametrelor comune, cum ar fi 3.0 mm pentru filetele M3, reduce schimbările de scule și menține costurile reduse. Fiecare caracteristică care nu îmbunătățește performanța, fiabilitatea sau siguranța merită o a doua analiză. Piesele mai simple se prelucrează mai rapid și se defectează mai rar.
Toleranță și potrivire pentru asamblare
GD&T pentru interfețe critice
Toleranțele strânse costă bani. Aplicarea a ±0.001″ peste tot adaugă timp de operațiuni de rectificare și inspecție fără a îmbunătăți funcționalitatea. Rezervați această precizie pentru caracteristicile care au cu adevărat nevoie de ea - scaunele rulmenților, suprafețele de etanșare și știfturile de aliniere. Utilizați ±0.010″ pentru suprafețele carcasei necritice. Un proiect privind dispozitivele medicale a economisit 18,000 de dolari pe o serie de 50,000 de unități doar prin limitarea toleranțelor strânse la caracteristicile critice. Etichetați-le ca CTF (critice pentru funcționare) pe desenele dvs., astfel încât mecanicii să știe unde să se concentreze.
Gestionarea dilatării termice în carcasele multimateriale
Metalele și materialele plastice se dilată la viteze diferite. O carcasă care se potrivește perfect la temperatura camerei se poate bloca sau slăbi la temperatura corpului sau în timpul sterilizării. Analizați toleranțele din timp. Prototipurile funcționează adesea deoarece mâinile pricepute ajustează piesele individual. Unitățile de producție nu beneficiază de acest lux. Dacă designul dvs. combină aluminiul cu PEEK, luați în considerare ratele lor diferite de dilatare în calculele de spațiu liber. Acest lucru previne defecțiunile pe teren și menține acuratețea documentației de conformitate cu reglementările.
Prototipare vs. cicluri de producție
Design iterativ cu prototipare rapidă
Dispozitivele medicale complexe necesită de obicei cinci sau mai multe iterații de prototip. Fiecare rundă ar trebui să testeze ceva specific - formă, potrivire sau fabricabilitate. Începeți cu carcase imprimate 3D de fidelitate redusă, apoi treceți la materiale reprezentative pentru producție. Un prototip conceptual care costă 50-300 USD poate înlocui o revizie a sculelor care costă între 5,000 și 25,000 USD. Această matematică face ca iterația să fie o investiție inteligentă, nu o întârziere. Pentru producția de dispozitive medicale, testarea documentată în fiecare etapă susține solicitările dumneavoastră de reglementare.
Scalare la volum mare cu calitate consistentă
Construcțiile cu intenție de producție confirmă geometria finală înainte de a vă angaja la volum. Aceste serii costă între 500 și 5,000 de dolari, dar validează complet procesul. Designul asamblării contează aici. O companie și-a reproiectat carcasa cu funcții de auto-localizare și prindere prin clipsare. Timpul de asamblare a scăzut de la 12 minute la sub 3 minute per unitate. Randamentul la prima trecere a crescut de la 78% la 96%. Aceasta este recompensa prototipării către scalabilitatea producției, realizată corect. Colaborați cu un atelier care înțelege ambele lumi, iar tranziția va rămâne lină.
Cum vă oferă NOBLE suport pentru nevoile dumneavoastră de carcasă medicală CNC
Capabilitățile noastre de producție
Frezare CNC, strunjire și prelucrare elvețiană
NOBLE reunește toate metodele de prelucrare de care are nevoie proiectul dumneavoastră sub un singur acoperiș. Frezarea noastră CNC modelează geometrii complexe, caracteristici complicate și contururi de suprafață detaliate pentru componentele de carcasă care necesită toleranțe strânse. Combinăm acest lucru cu strunjirea CNC pentru piese cilindrice și simetrice rotațional, cum ar fi corpurile conectorilor și arborii. Acestea necesită diametre precise și finisaje netede, iar centrele noastre de strunjire oferă ambele în mod constant.
Pentru componente mici și subțiri, prelucrarea CNC elvețiană este ideală. Aceasta permite producția de înaltă precizie a pieselor cu pereți subțiri și caracteristici fine, fiind ideală pentru instrumente chirurgicale și componente medicale compacte. Prelucrarea noastră CNC multiaxe, inclusiv centre pe 5 axe, permite geometrii complexe cu mai puține setări. Aceasta înseamnă că suprafețele conturate și caracteristicile unghiulare ies perfect din prima încercare.
Finisare și asamblare internă a suprafețelor
Nu ne oprim la prelucrare. Opțiunile noastre de post-procesare și finisare includ anodizarea, vopsirea în câmp electrostatic și sablare pentru a îmbunătăți durabilitatea, aspectul și performanța. Menținerea acestor etape în cadrul companiei înseamnă mai puține predări, timpi de livrare mai scurți și un control mai bun asupra calității finale. De asemenea, ne ocupăm de asamblare, astfel încât carcasa dumneavoastră medicală CNC să ajungă gata de integrare.
Certificari si Asigurare a Calitatii
Conformitate cu ISO 9001:2015 și ISO 13485:2016
Calitatea nu este opțională în industria dispozitivelor medicale. NOBLE deține certificări ISO 9001:2015 și ISO 13485:2016. Certificarea ISO 13485 este cea mai importantă pentru componentele dispozitivelor medicale. Este un cadru de management al calității conceput special pentru fabricarea dispozitivelor medicale. Pentru un furnizor de prelucrare, menținerea acestei certificări înseamnă că SMC a fost auditat independent în funcție de cerințe, inclusiv trasabilitatea, managementul riscurilor și conformitatea cu reglementările. Majorii producători de echipamente originale (OEM) o solicită ca bază pentru aprobarea furnizorilor.
Diferența dintre cele două standarde este semnificativă. ISO 9001 acoperă managementul general al calității. ISO 13485 adaugă obligatoriu managementul riscului, aliniat cu ISO 14971, controale de proiectare cu fișiere specifice dispozitivului, trasabilitate cu înregistrări istorice ale dispozitivului și validarea procesului pentru etapele în care rezultatul nu poate fi verificat complet. De asemenea, impune specificații de curățenie documentate și supraveghere post-comercializare cu gestionarea reclamațiilor.
Trasabilitate și documentație pentru audituri
Fiecare piesă pe care o prelucrăm are trasabilitate completă. Primiți documentație care susține depunerile și auditurile dumneavoastră de reglementare. Prelucrarea de precizie atinge toleranțe de ±.0002″ la caracteristicile critice, verificate prin inspecție CMM. Acest nivel de precizie, susținut de documentele corespunzătoare, vă menține calea de conformitate clară și susține siguranța pacientului.
De la proiectare la livrare: un partener cu servicii complete
Suport tehnic pentru optimizarea DFM
Echipa noastră de ingineri vă revizuiește proiectele din timp. Oferim asistență de la proiectare la producție, inclusiv optimizare CAD și analiză DFM. Identificarea problemelor de fabricație înainte de prelucrare economisește timp și bani. Vă ajutăm să rafinați grosimea pereților, unghiurile de deformare și toleranțele, astfel încât piesele dvs. să fie prelucrate eficient fără a sacrifica performanța.
Managementul lanțului de aprovizionare și livrarea just-in-time
În calitate de producător chinez de top, NOBLE combină serviciile excelente cu capacitățile profesionale de prelucrare. Asistăm clienții în prototiparea eficientă și producția de masă. Managementul lanțului nostru de aprovizionare asigură sosirea materialelor la timp, iar livrarea just-in-time menține liniile de producție în funcțiune. De la testarea biocompatibilității până la ambalarea finală, ne ocupăm de detalii, astfel încât să vă puteți concentra pe aducerea dispozitivului pe piață.
Prelucrarea CNC oferă precizie de neegalat, versatilitate a materialelor și repetabilitate pentru carcasele medicale. Succesul depinde de selecția atentă a procesului și a materialelor. Carcasa carcasei de imagistică din aluminiu 6061-T6 dovedește acest lucru - validarea prototipului nu a însemnat prea mult până când consecvența producției nu s-a îmbunătățit prin asistență pentru dispozitive de fixare și inspecție dedicată.
| Cheie de luat cu cheie | De ce este important |
| Alegerea materialului | Influențează greutatea, rezistența la coroziune și costul |
| Controlul toleranței | ±0.005 mm pe elementele critice previne problemele de asamblare |
| Suprafata de finisare | Pasivizarea și anodizarea protejează împotriva coroziunii |
Colaborați cu un furnizor care înțelege conformitatea cu reglementările și oferă asistență completă. Colaborarea timpurie cu experți precum NOBLE atenuează riscurile și accelerează timpul de lansare pe piață pentru dispozitivele dumneavoastră medicale. Aplicați acest ghid la următorul dumneavoastră proiect. Contactați NOBLE astăzi pentru o consultație sau o ofertă de preț - dispozitivul dumneavoastră merită o calitate de fabricație în care puteți avea încredere.
Întrebări frecvente despre carcasele medicale CNC
Ce face ca o carcasă să fie potrivită pentru uz medical?
Trebuie să treacă teste de biocompatibilitate precum ISO 10993. Materialul trebuie să reziste la coroziune și la ciclurile de sterilizare. Toleranțe stricte protejează electronicele sensibile. Un furnizor de încredere documentează fiecare pas pentru auditurile de reglementare.
Ce procese CNC funcționează cel mai bine pentru carcasele complexe?
Frezarea pe 5 axe gestionează elemente complexe într-o singură configurație. Strunjirea elvețiană creează piese cilindrice mici. EDM taie colțuri interne ascuțite. Tăierea cu laser funcționează pentru pereți subțiri. Fiecare metodă oferă precizia necesară carcaselor medicale.
Cum aleg materialul potrivit?
Luați în considerare metoda de sterilizare, nevoile de rezistență și bugetul. PEEK se adaptează bine la autoclavare. Aluminiul 6061 este ușor și accesibil ca preț. Oțelul inoxidabil 316L rezistă la coroziune. Titanul oferă cea mai bună biocompatibilitate pentru carcasele medicale implantabile.
Ce certificări ar trebui să aibă un partener de prelucrare CNC?
ISO 13485 este standardul cheie pentru fabricarea dispozitivelor medicale. ISO 9001 acoperă calitatea generală. Ambele asigură trasabilitatea, validarea procesului și documentația adecvată pentru conformitatea cu reglementările.
Cât durează trecerea de la prototip la producție?
Prototipurile se livrează în 1-2 săptămâni. Ciclurile de producție durează 4-8 săptămâni, în funcție de complexitate și volum. Revizuirile DFM timpurii accelerează termenele. Un partener cu finisare internă reduce și mai mult timpii de livrare.
Puteți ajuta cu modificări de design în timpul producției?
Da. Prelucrarea CNC permite ajustări rapide fără a fi nevoie de scule noi. Mai întâi, verificăm modificările pentru fabricabilitate. Această flexibilitate este utilă atunci când testele relevă probleme sau când cerințele de reglementare se modifică.







