
Introducere: Ce este Prototipare rapidă a aluminiului?
Dacă ar trebui să alegeți un proces de fabricație pentru piesele dumneavoastră de prototipare rapidă din aluminiu, pe care l-ați selecta?
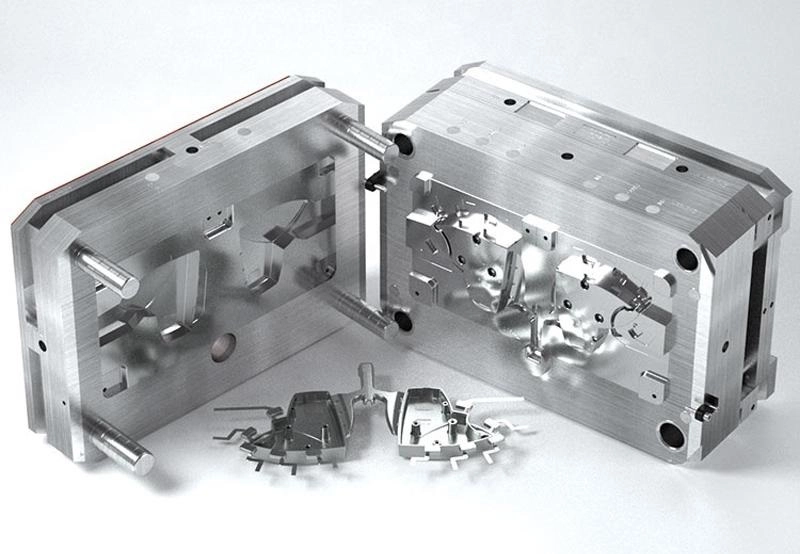
Există mai multe metode pentru fabricarea acestor piese. Prelucrarea CNC modelează piesele prin tăierea într-o țaglă solidă de aluminiu. Turnarea - inclusiv turnarea aluminiului în vid - implică turnarea metalului topit într-o matriță. Turnarea cu ceară pierdută poate prelucra forme complexe și poate obține un finisaj bun al suprafeței . Turnarea sub presiune este potrivită pentru producția de volum mare. Procesele hibride combină imprimarea 3D cu prelucrarea mecanică.
Conceptul este destul de simplu. Tehnologia de prototipare rapidă a aluminiului permite producția rapidă de piese metalice funcționale. Validarea în faza de proiectare poate fi efectuată încă de la început. Riscurile de producție sunt reduse în mod corespunzător. Matrițele la scară reală sunt fabricate numai după ce designul a fost validat cu succes folosind metal real. Aici rezidă valoarea sa.
Procese comune de prototipare rapidă a aluminiului
Prelucrare CNC aluminiu Prototipuri (Metoda cea mai populară)
Prelucrarea CNC se realizează prin îndepărtarea materialului. O sculă așchietoare rotativă urmează o traiectorie a sculei generată dintr-un fișier CAD pentru a prelucra semifabricatul în forma sa finală. Nu sunt necesare matrițe sau dispozitive de fixare - procesul se bazează exclusiv pe îndepărtarea metalului.
Aliajele comune includ 6061, 7075 și 2024. 6061 este materialul principal - oferă rezistență ridicată și rezistență la coroziune. 7075 este și mai puternic, dar are o formabilitate mai slabă. Aliajul 2024 are o rezistență ridicată la oboseală și este potrivit pentru industria aerospațială. Alegerea aliajului depinde de funcția prototipului.
Avantaj
Precizie ridicată - toleranțele pot fi de până la ±0.005 milimetri. Timp de execuție rapid - măsurat în zile, nu în săptămâni. Lipsa costurilor de scule înseamnă investiții reduse în configurare. Se utilizează materiale de calitate superioară. Rezultatele testelor pot fi aplicate direct pe piesa finală.
Prescripţie
Există o risipă semnificativă de materiale - așchiile sunt rebuturi. Structurile interne complexe (cum ar fi canalele de răcire sau secțiunile transversale goale) nu pot fi realizate decât dacă designul este împărțit în componente separate. Deși prelucrarea prin electroeroziune (EDM) poate rezolva acest lucru, aceasta crește costurile.
Aplicațiile recomandate includ suporturi aerospațiale, carcase electronice, dispozitive de fixare și componente mecanice. Orice piesă care necesită dimensiuni precise și materiale de calitate superioară este potrivită pentru această metodă.
Prelucrarea CNC este standardul pentru prototiparea rapidă a aluminiului. Alte metode - turnarea, aditivele - concurează împotriva acesteia. Dar turnarea în vid a aluminiului gestionează forme interne complexe pe care prelucrarea nu le poate atinge. Aici turnarea devine alegerea mai bună. Compromisul este costul sculelor și timpul de livrare. Prelucrarea câștigă pentru piese simple și precise. Turnarea câștigă pentru forme complexe, aproape identice.
Turnare în vid a aluminiului pentru prototipuri de loturi mici
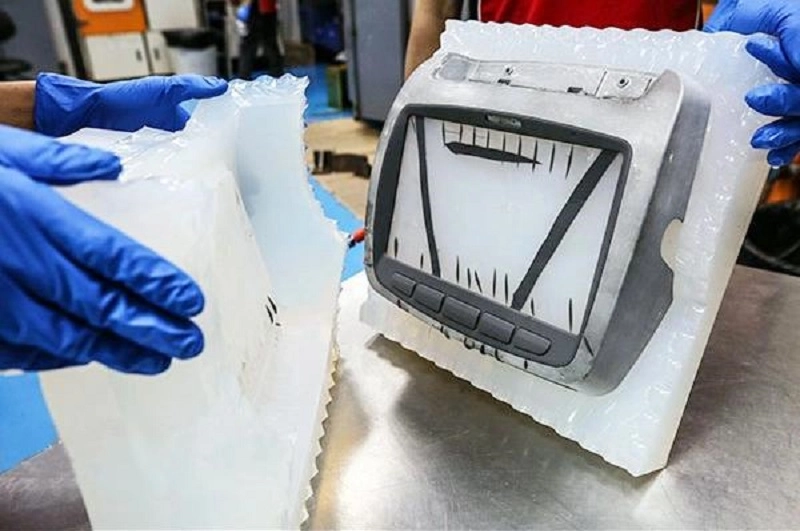
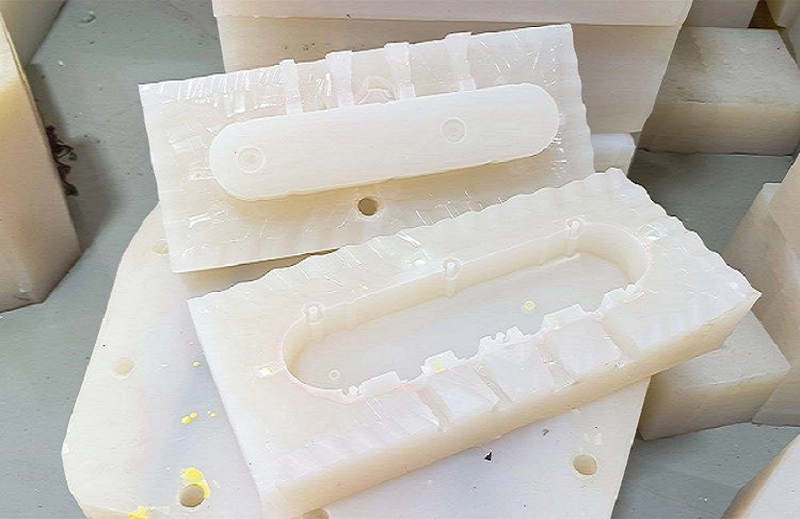
Turnarea în vid a aluminiului este o metodă utilizată pentru fabricarea prototipurilor și a pieselor în loturi mici. Mai întâi, se creează o matriță de silicon pe baza unei matrițe principale. Matrița este apoi plasată într-o cameră de vid, în care se injectează material lichid. Vidul atrage materialul în fiecare detaliu, rezultând o piesă finită, fără bule și goluri, capabilă să reproducă cu precizie caracteristici fine.
Mediul în vid este diferența cheie dintre acest proces și metodele tradiționale de turnare. Turnarea prin gravitație se bazează pe gravitație pentru a umple matrița; turnarea sub presiune forțează materialul în matriță sub presiune; în timp ce turnarea în vid elimină aerul prins care împiedică curgerea materialului. Drept urmare, acest proces produce detalii mai fine, suprafețe mai netede și piese mai consistente.
Prototiparea rapidă a aluminiului folosește adesea această metodă deoarece reduce decalajul dintre o singură piesă imprimată 3D și producția de masă. Timpul de livrare este scurt. Costul este moderat. Rezultatul este repetabil.
Avantajele turnării în vid a aluminiului pentru prototipuri
- Investiții mai mici în scule
Matrițele de silicon costă semnificativ mai puțin decât matrițele de injecție din oțel sau matrițele de turnare sub presiune. O matriță de oțel poate costa până la zeci de mii de dolari, în timp ce o matriță de silicon costă doar câteva mii de dolari.
Pentru companiile care testează concepte de produse, acest lucru reduce riscul financiar. Dacă sunt necesare modificări de design, costul înlocuirii matriței este minim; dacă testarea produsului eșuează, această investiție nu duce la pierderi. Acest lucru permite flexibilitate în primele etape ale dezvoltării.
- Cicluri de dezvoltare mai rapide
Comparativ cu matrițele dure, timpii de livrare sunt mai scurți. Matrițele pot fi finalizate în câteva zile, permițând începerea imediată a turnării. Validarea designului are loc cu câteva săptămâni mai devreme decât în cazul utilizării matrițelor de producție.
Inginerii pot testa mai multe iterații de proiectare. Procesul de la concept la lansare pe piață este accelerat. Fiecare iterație oferă feedback din lumea reală înainte de fabricarea matriței finale.
- Reproducere excelentă a detaliilor complexe
Turnarea în vid a aluminiului permite materialului să umple texturi fine, detalii minuscule și colțuri înguste. Produce un finisaj lucios și o reproducere excelentă a detaliilor fine.
Turnarea în vid a aluminiului este potrivită pentru modele de produs, prototipuri funcționale și mostre demonstrative pentru clienți. Produsele finite au un aspect rafinat și se simt similar cu articolele produse în serie. Prototipurile lustruite cu grijă lasă o impresie distinct diferită asupra privitorilor.
- Eficient din punct de vedere al costurilor pentru cantități mici
O gamă de producție tipică este de la 5 la 100 de bucăți. Acestea sunt adesea loturi prototip sau mostre de pre-producție.
Pentru acest volum, turnarea în vid a aluminiului este mai rentabilă decât prelucrarea CNC. În timp ce prelucrarea este rapidă pentru piese individuale, eficiența scade la producerea mai multor piese. Fiecare piesă de prelucrat necesită o configurare și un timp de ciclu separat, în timp ce turnarea permite producția în paralel.
Comparativ cu turnarea prin injecție, turnarea în vid a aluminiului oferă o flexibilitate mai mare în etapele incipiente ale producției. Nu există termene lungi de livrare, nu este nevoie de matrițe de oțel scumpe și nu există cerințe privind cantitatea minimă de comandă.
Limitările turnării în vid a aluminiului
- Durată de viață limitată a mucegaiului
Matrițele de silicon se uzează mai repede. Complexitatea piesei, materialul de turnare și dificultatea de demulare afectează durata de viață a matriței.
De obicei, fiecare matriță poate produce între douăzeci și cincizeci de piese. Pentru piesele cu forme simple, unele matrițe pot ajunge până la o sută de piese. Dincolo de această cantitate, precizia începe să scadă. În acest moment, matrița trebuie înlocuită.
- Diferențele în proprietățile materialelor
Materialele turnate în vid nu sunt întotdeauna identice cu aluminiul forjat de calitate superioară. Deși proprietățile lor mecanice sunt similare, ele nu sunt exact la fel. Rezistența la uzură și la oboseală sunt mai mici. Performanța reală depinde de materialul ales.
Validarea designului este potrivită pentru asamblare, funcționare și aspect. Aplicațiile cu sarcini mari pot necesita piese prelucrate mecanic sau forjate. Materialele turnate sunt potrivite pentru validare, nu pentru producția finală de masă.
- Limitări dimensionale și geometrice
Piesele mari necesită echipamente specializate. Camera de vid limitează dimensiunea matriței. Grosimile extrem de subțiri ale pereților sau pasajele interne complexe prezintă provocări. Materialul trebuie să curgă în cavitatea matriței înainte de începerea întăririi. Piesele mai mari necesită distanțe de curgere mai mari, crescând riscul de umplere incompletă.
Turnarea investițiilor din aluminiu
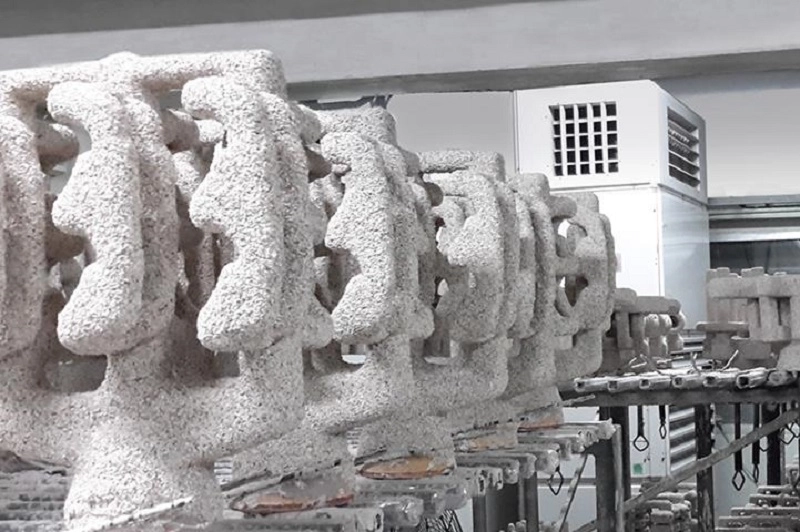
Acest proces începe cu un model de ceară. Pe modelul de ceară se aplică o pastă ceramică. Modelul de ceară se topește, lăsând o cochilie goală la interior. Aluminiul topit se toarnă în cochilie. Cochilia se fisurează și se desprinde, iar piesa este scoasă din matriță.
Turnarea cu ceară pierdută este aleasă atunci când forma unei piese este prea complexă pentru a fi obținută prin prelucrare. Exemplele includ pasaje interne, suprafețe curbate și structuri cu pereți subțiri. Prelucrarea ar necesita mai multe configurații și unelte de tăiere specializate, în timp ce turnarea permite formarea într-o singură etapă.
Avantaj
Nu numai că permite producerea de forme complexe, dar reduce și cerințele de prelucrare - deoarece dimensiunile piesei sunt deja apropiate de dimensiunile finale. Piesele cu formă aproape netă sunt fabricate folosind aceleași aliaje ca cele utilizate în producția de masă, iar proprietățile lor mecanice sunt comparabile cu cele ale materialelor forjate.
Aplicatii
Componente industriale, cum ar fi carcasele pompelor și corpurile de supape; piese auto, cum ar fi rotoarele turbocompresorului și brațele suspensiei; și componente aerospațiale, cum ar fi suporturile structurale și componentele motorului.
Turnarea de precizie ocupă o poziție de mijloc în prototiparea rapidă a aluminiului. Costă mai mult decât turnarea în vid a aluminiului, dar mai puțin decât sculele de turnare sub presiune . Preia temperaturi mai ridicate și poate face față unor piese mai mari. Este puntea de legătură de la prototip la producția de volum mic.
Turnare din aluminiu pentru Tranziția Producției
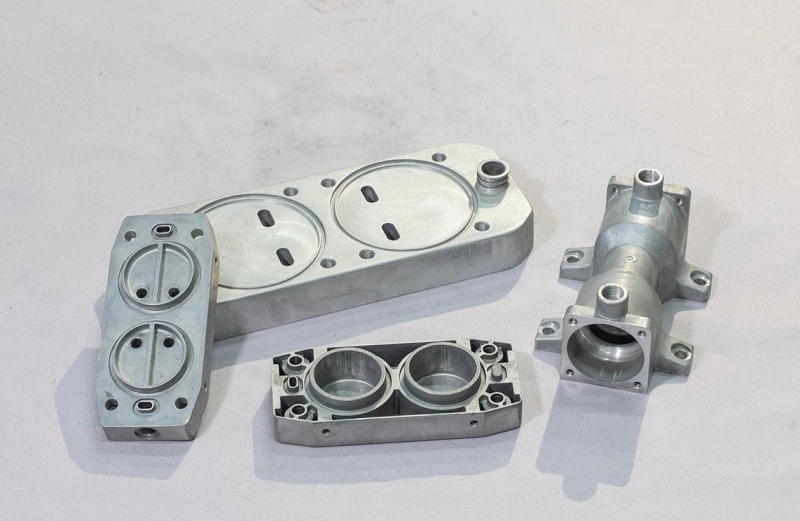
Turnarea sub presiune este o producție de volum mare. Aluminiul topit este injectat într-o matriță de oțel sub presiune. Matrița este răcită cu apă. Timpii de ciclu sunt de câteva secunde. Procesul este eficient.
Prototipurile timpurii folosesc rareori turnarea sub presiune. Costul sculelor este prea mare. Matrițele din oțel costă între zeci de mii și sute de mii. Timpul de execuție este de săptămâni până la luni. Schimbările sculelor sunt costisitoare și lente.
Investiția devine rentabilă la volume mai mari. Pragul de rentabilitate variază. De obicei, peste cinci până la zece mii de piese pe an. Sub această valoare, costul per piesă nu justifică sculele.
Avantaje
Cost unitar redus. Repetabilitate excelentă. Rate de producție ridicate. Calitate constantă. Stabilitate dimensională. Postprocesare minimă.
Pentru prototiparea rapidă a aluminiului, turnarea sub presiune este de obicei omisă. Prototipul este realizat prin prelucrare mecanică, turnare în vid sau turnare cu pereți prelucrători. Procesul de producție este proiectat separat. Tranziția are loc după ce designul este înghețat. Sculele de volum mare sunt construite numai atunci când produsul este gata de piață. Aceasta este calea practică. Prototipul mai întâi. Produsul mai târziu.
Prototipare rapidă a aluminiului vs. alte materiale
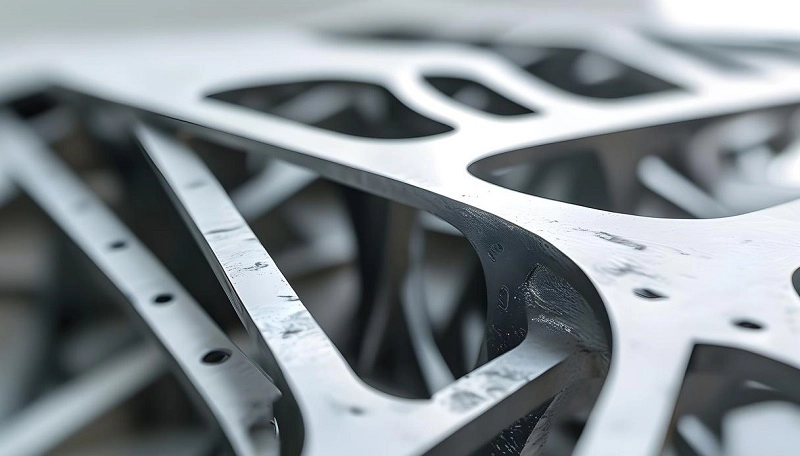
Alegerea materialului modelează prototipul. Alegeți-l pe cel greșit și rezultatele testelor sunt înșelătoare. Alegeți-l pe cel corect și validarea este fiabilă.
| Material | Avantaje | Limitări | Cele mai bune utilizări |
| Aluminiu: | Ușor, suficient de rezistent pentru testarea funcțională, prelucrabil și turnabil, acceptă tratament termic și finisaje de suprafață | Cost mai mare al materialelor decât al materialelor plastice; necesită o configurare calificată pentru prelucrare sau turnare în vid a aluminiului | Prototipuri inginerești care necesită testare mecanică, cicluri termice sau validare structurală |
| Oţel inoxidabil | Foarte durabil, rezistență ridicată, rezistență la coroziune | Mai dificil de prelucrat, mai grele, timpi de ciclu mai lenți | Aplicații grele - scule, console, componente cu sarcină mare |
| Plastic (ABS, PC, nailon) | Cost redus, producție rapidă, ușor de prelucrat sau imprimat | Rezistență și rigiditate limitate, performanță termică slabă | Modele de aspect, studii ergonomice, prototipuri cu sarcină redusă |
| Compozite din fibra de carbon | Raport excelent rigiditate-greutate, rezistență ridicată | Prelucrare costisitoare, limitată la forme simple, termene lungi de execuție | Aplicații de performanță - aerospațială, echipamente sportive, demonstrații structurale |
Despre NOBLE: Partenerul dumneavoastră complet pentru prototiparea rapidă a aluminiului
NOBLE oferă soluții complete de prototipare rapidă a aluminiului, având ca prioritate absolută designul de produs și asistența tehnică.
Această abordare integrată simplifică procesul de dezvoltare, reduce costurile de comunicare și scurtează timpul de lansare pe piață. Un singur furnizor acoperă întregul lanț de aprovizionare.
Capacități complete de producție
Realizăm prototipuri cu o singură funcție, producem loturi mici de componente de precizie și livrăm produse complet asamblate. Echipa noastră selectează cel mai potrivit proces de fabricație pentru fiecare proiect, găsind un echilibru între obiectivele de performanță, cerințele de calitate și constrângerile de cost.
Pentru prototiparea rapidă a aluminiului, prelucrarea CNC este metoda principală. Pentru produse cu geometrii complexe și piese multiple, se poate utiliza turnarea în vid a aluminiului. Alegerea specifică depinde de tipul piesei și de volumul producției.
Sisteme de Management al Calității Certificate
NOBLE operează conform standardelor de management al calității recunoscute la nivel internațional, inclusiv:
- Certificare ISO 9001: 2015 — asigurarea unui management consecvent al calității, a controlului proceselor și a îmbunătățirii continue în toate operațiunile noastre.
- Certificare ISO 13485: 2016 — demonstrând capacitatea noastră de a îndeplini cerințele stricte de calitate și de reglementare asociate cu fabricarea dispozitivelor medicale.
Aceste certificări reflectă angajamentul nostru de a menține controale riguroase ale calității pe tot parcursul proiectării, producției, inspecției și livrării.
Întrebări frecvente despre prototiparea rapidă a aluminiului
1. Ce este prototiparea rapidă a aluminiului?
Producerea rapidă a pieselor metalice funcționale. Prelucrarea decupajelor dintr-o țaglă solidă. Turnarea umple matrițele cu metal topit. Ambele utilizează aluminiu real. Prototipul se comportă ca piesa de producție. Testarea este validă.
2. Este prelucrarea CNC cea mai bună metodă pentru prototipurile din aluminiu?
Pentru volume mici — de la una la zece piese — CNC este adesea prima alegere. Fără costuri de prelucrare a sculelor. Timp de execuție rapid. Proprietăți reale ale aliajului. Pentru mai multe piese cu geometrie complexă, turnarea — inclusiv turnarea în vid a aluminiului — devine competitivă. Metoda depinde de piesă și de cantitate.
3. Cât durează fabricarea prototipului din aluminiu?
Piesele simple se livrează în câteva zile. Piesele complexe durează săptămâni. Prelucrarea este mai rapidă pentru piese individuale. Turnarea este mai rapidă pentru copii multiple dintr-o singură matriță. Finisarea adaugă timp. Anodizarea, vopsirea sau lustruirea prelungesc timpul de livrare cu câteva zile.
4. Pot fi prototipurile din aluminiu anodizate?
Da. Anodizarea crește duritatea suprafeței. Adaugă rezistență la coroziune. Oferă un aspect finisat. Sunt disponibile finisaje transparente sau colorate. Procesul este standard pentru aliajele 6061 și 7075. Prototipurile pot corespunde esteticii producției.
5. Ce aliaj de aluminiu este cel mai potrivit pentru prototipuri?
6061 este aliajul de uz general. Rezistență bună. Prelucrabilitate bună. Rezistență bună la coroziune. Disponibil peste tot.
7075 este mai rezistent - utilizat în industria aerospațială și în piese supuse solicitărilor mari. Mai greu de prelucrat. Mai scump.
2024 are o rezistență mai mare la oboseală. Folosit pentru structuri de aeronave. Rezistență mai mică la coroziune. Necesită un strat protector.
Alegeți în funcție de cerințele testului. Prelucrabilitatea este cea mai bună cu 6061. Rezistența este cea mai mare cu 7075. Performanța la oboseală este favorabilă anului 2024. Pentru prototiparea rapidă a aluminiului, 6061 este implicit. Celelalte sunt cazuri speciale.







