
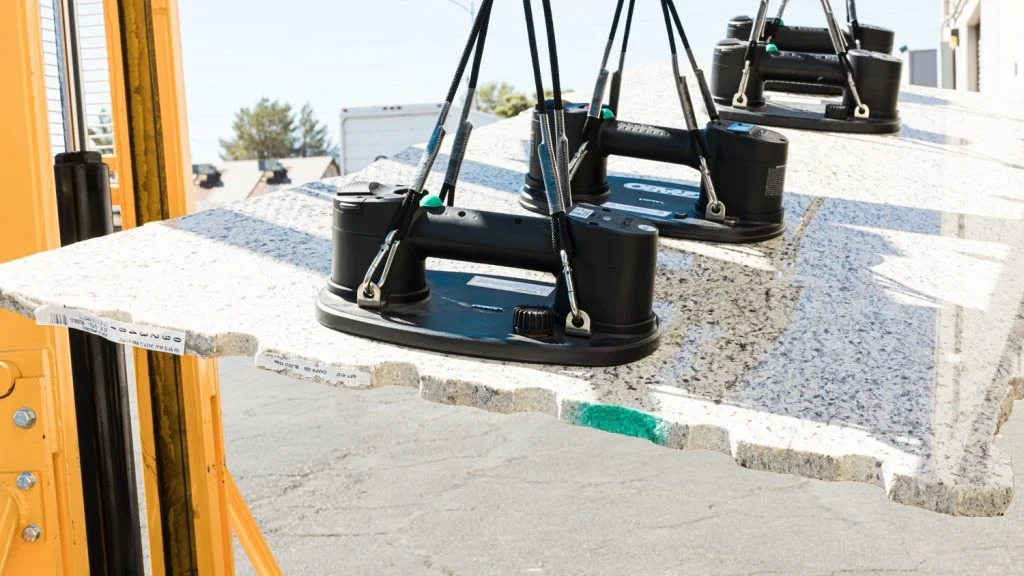
Uită-te la orice produs de pe raft. Un panou de ușă de mașină. O tavă sigilată cu carne. Este o placă de circuit. La un moment dat în timpul procesului de producție, o ventuză industrială l-a ridicat, l-a ținut sau l-a mutat. Aceste ventuze sunt peste tot în automatizarea modernă. Funcționează automat. Până când cedează.
Acest ghid vă va arăta cum să le faceți corect. Analizăm îndeaproape fiecare componentă.
Din ce părți sunt compuse ventuzele industriale?
Descompuneți ventuzele industriale. Apar trei categorii principale. Placa atinge produsul. Fitingul se conectează la mașină. Restul este hardware.
Ventuza (Perna)
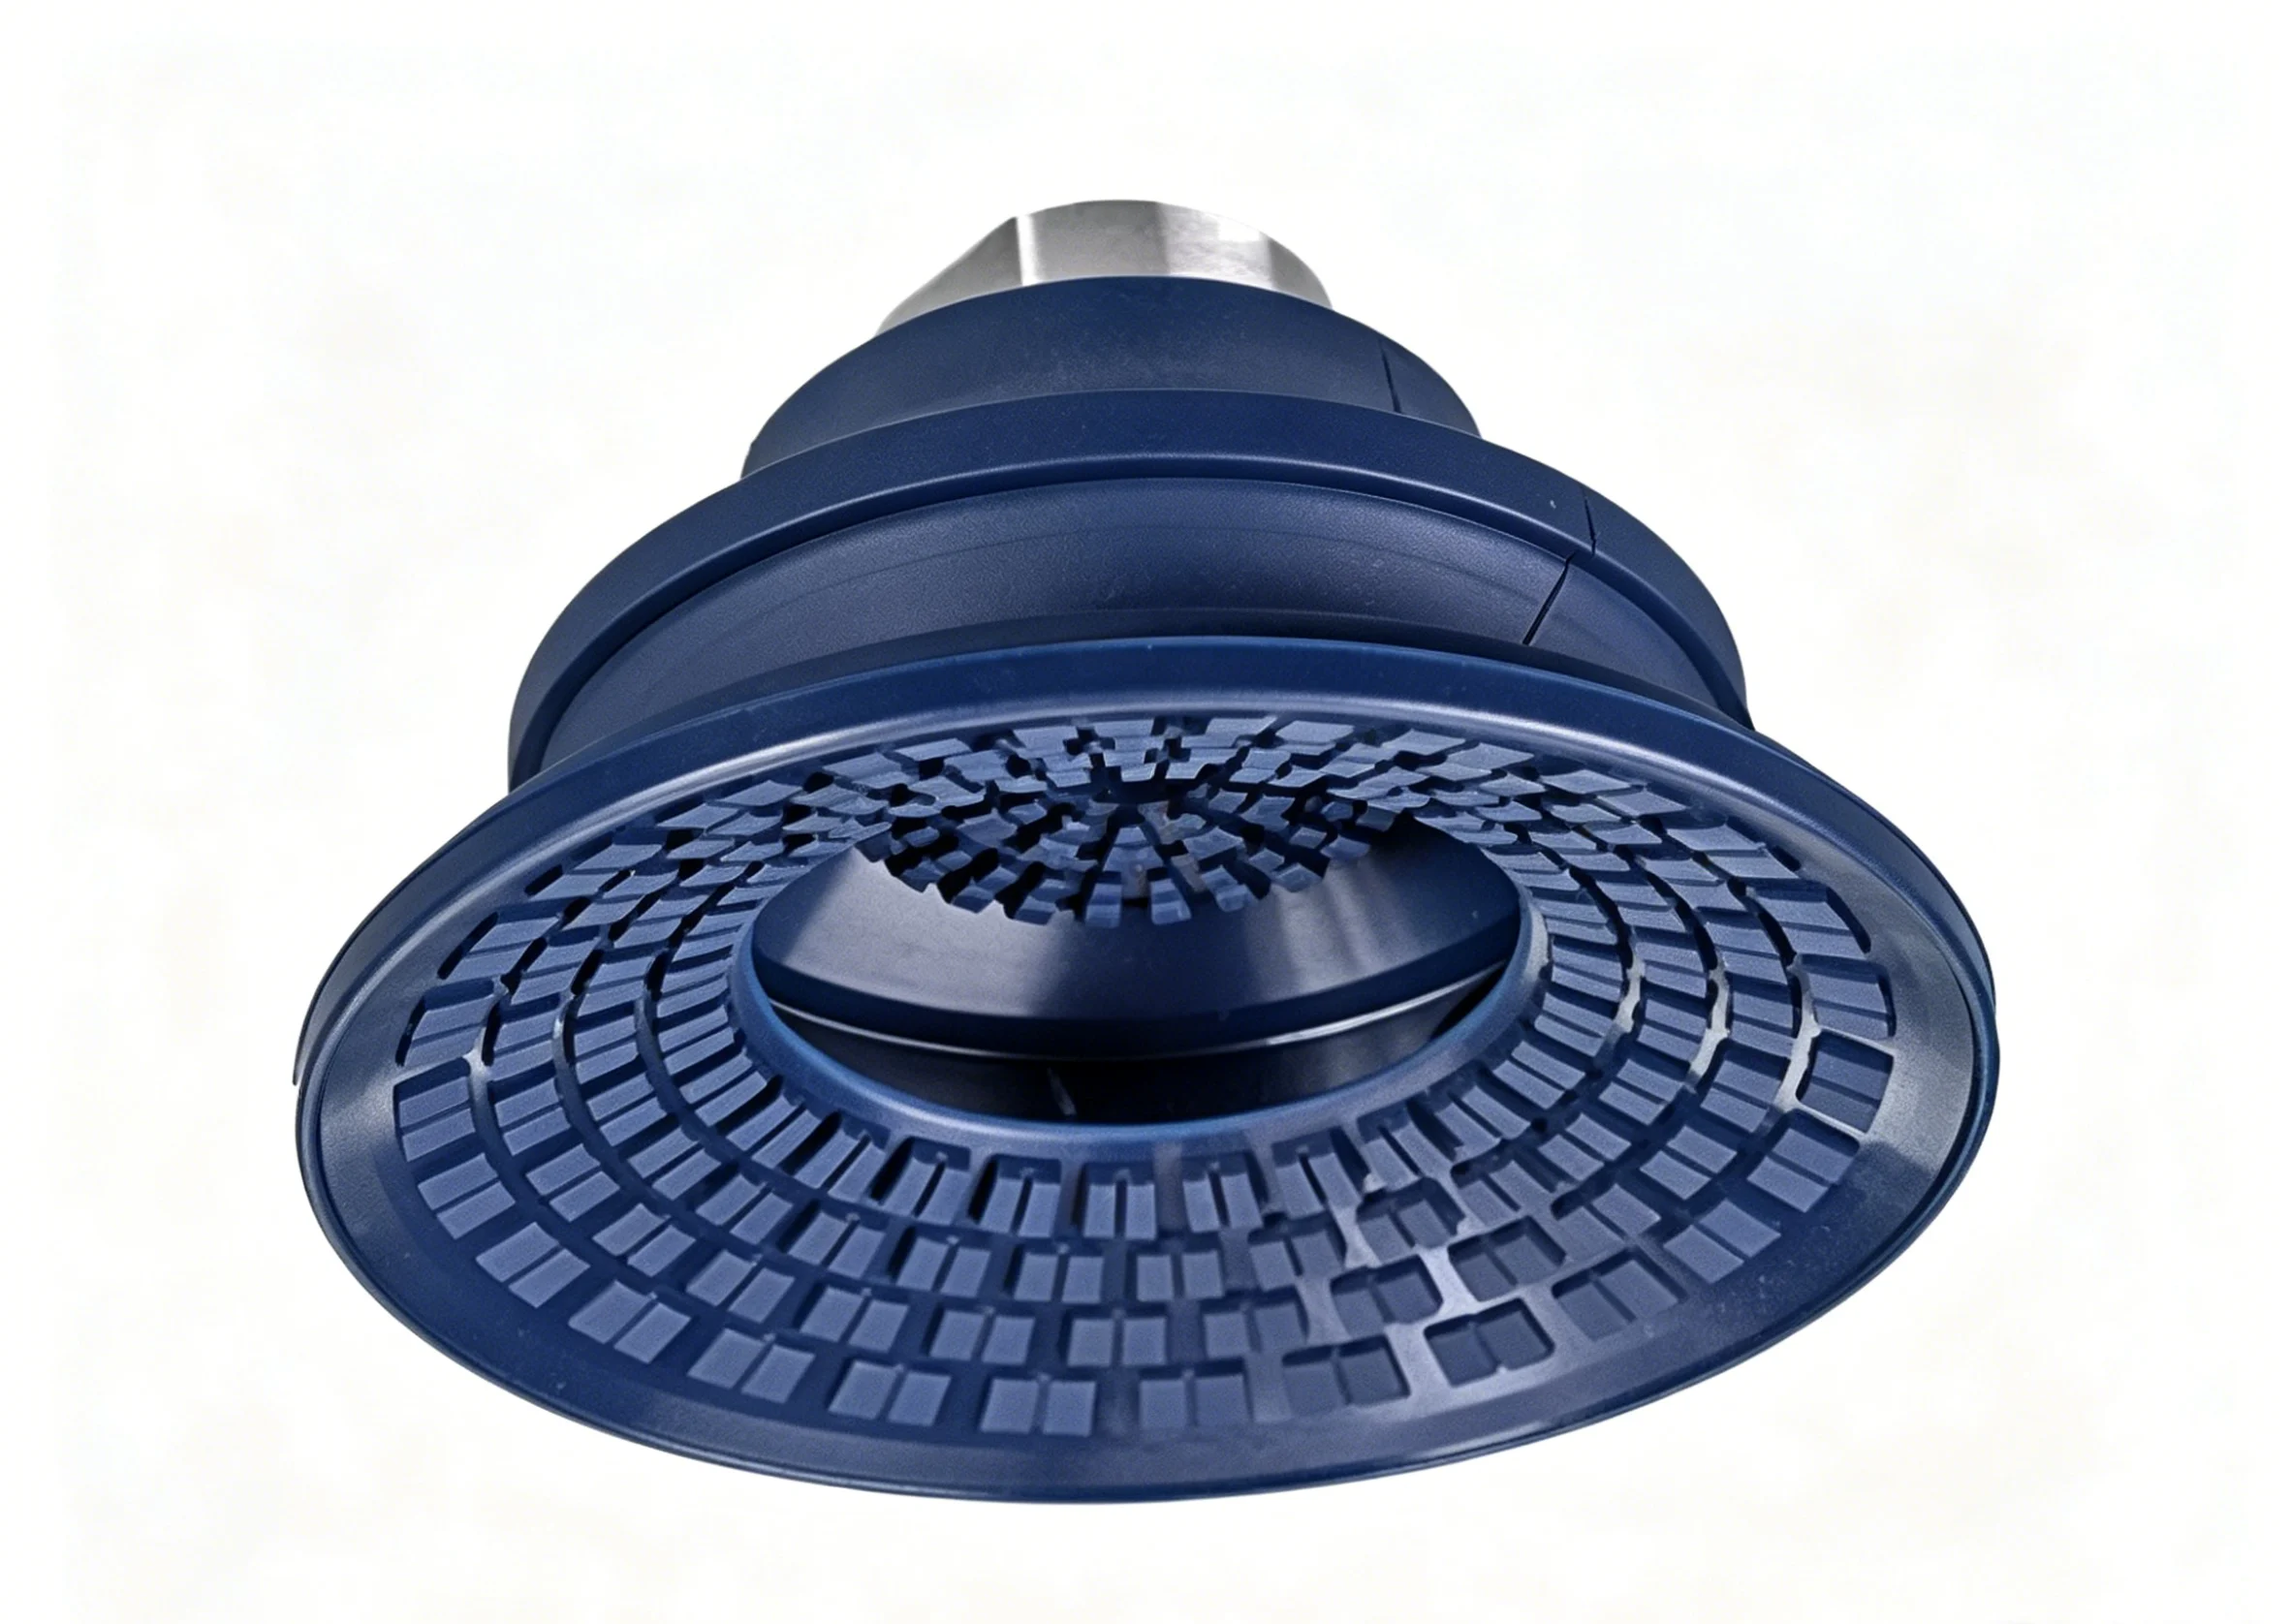
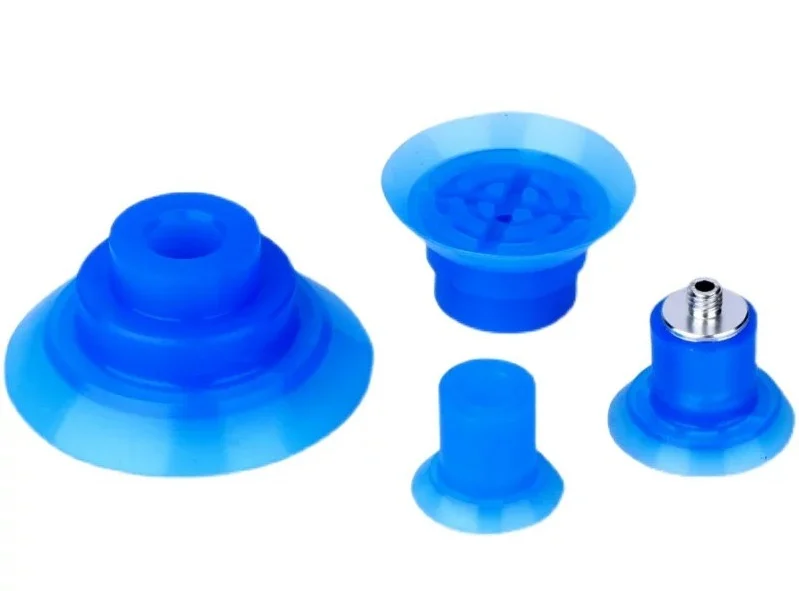
Acesta este scopul principal. Aici se îndeplinesc două sarcini. În primul rând, etanșarea pe suprafața piesei. În al doilea rând, prinderea suficient de puternică pentru a ridica fără a o scăpa. Forme diferite se potrivesc diferitelor sarcini.
Tampoanele plate funcționează pe suprafețe netede și plane, cum ar fi sticla sau foile de metal. Suprafață de contact maximă. Potrivite pentru materiale subțiri care nu se pot flexa.
Cupele cu burduf au pereți pliați. Se prăbușesc și se extind. Acest lucru permite compensarea înălțimii. Alegeți o placă deformată sau un capac neuniform al cutiei. Burduful absoarbe diferența.
Cupele ovale sunt potrivite pentru piese lungi și înguste. Gândiți-vă la o piesă decorativă din lemn sau la o componentă în formă de canal. O cupă rotundă ar lipsi de jumătate din suprafață. O cupă ovală acoperă lungimea.
Suportul / Fitingul (Conectorul)
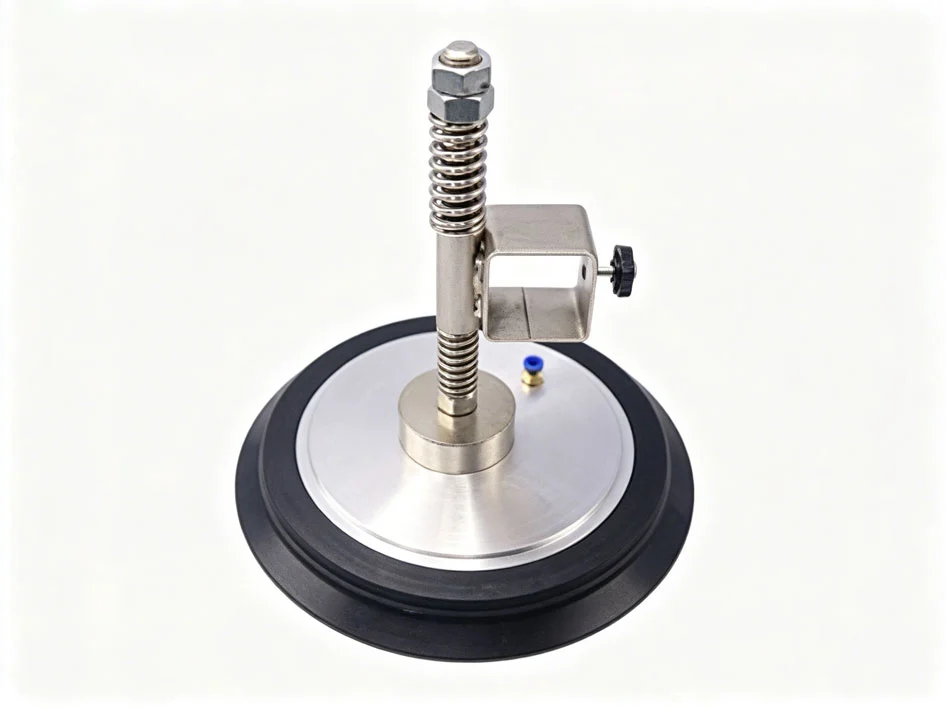
Platforma singură este inutilă. Trebuie atașată la brațul robotului sau la sistemul pick-and-place.
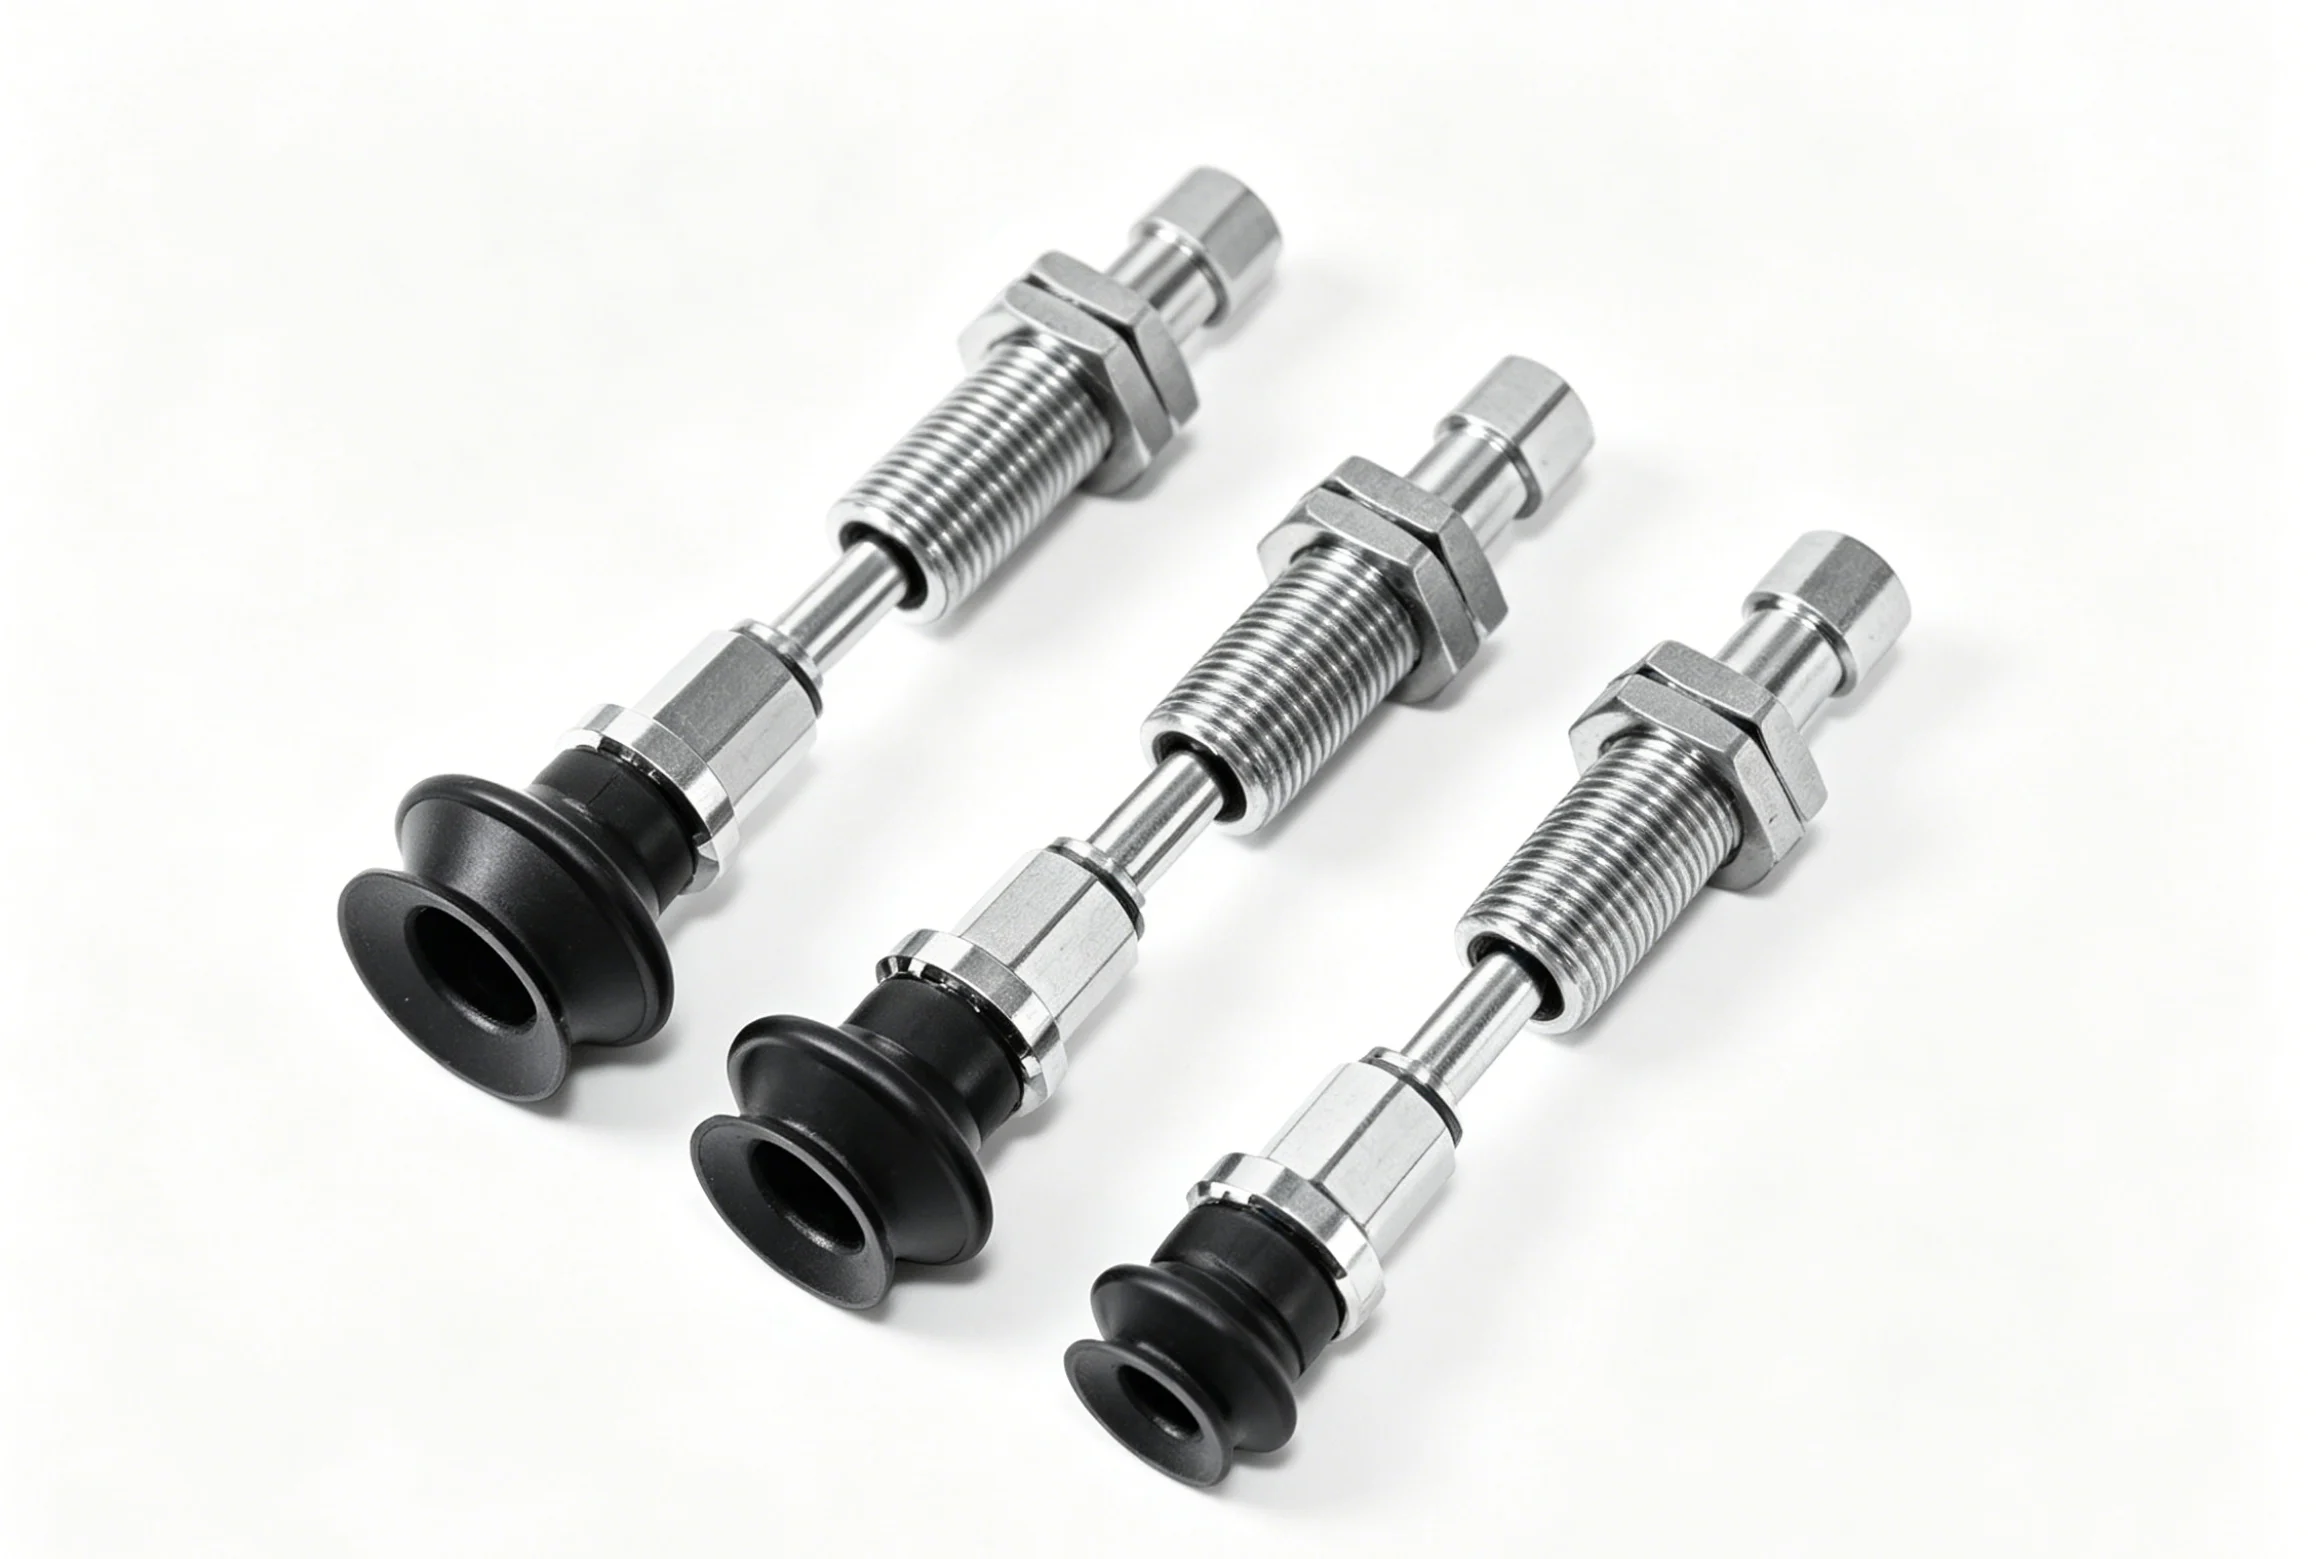
O tijă metalică se înșurubează în tampon. Adesea prelucrată din alamă sau aluminiu - aici, prelucrarea CNC pentru ventuze produce filetele de precizie și suprafețele de etanșare. Uneori, tija include un mecanism cu arc. Aceasta oferă flexibilitate verticală. Cupa atinge ușor în loc să se izbească de piesă.
Caracteristicile anti-rotație sunt o altă completare. Un hexagon plat sau o canelură pentru pană împiedică răsucirea cupei atunci când piulița este strânsă. Un mic detaliu. O mare diferență în producție.
Componente suplimentare
Ansamblul nu se oprește la tijă și plăcuță.
Fitingurile conectează linia de vid. Un fiting ghimpat pentru tuburi moi. Un fiting filetat pentru țevi rigide.
Reductoarele reduc dimensiunea alezajului. O cupă mare ar putea necesita un racord mai mic. Reductorul face posibilă conexiunea.
Tijele supapelor se utilizează în unele modele. Acestea sunt supape de control al debitului sau de eliberare a acestuia. Ele întrerup rapid vidul atunci când piesa trebuie să cadă.
Toate aceste componente ale ventuzei trebuie să funcționeze împreună. O tijă prelucrată necorespunzător distruge etanșarea. O plăcuță prost turnată se prăbușește neuniform. Întregul proces de fabricație a ventuzei depinde de alegerea corectă a fiecărei piese.
Cum sunt fabricate piesele industriale pentru ventuze?
Procese diferite pentru piese diferite. Tamponul de cauciuc urmează o cale. Suportul metalic urmează o alta. Bucățile mici de plastic iau o a treia cale.
Fabricarea ventuzei de cauciuc
Trei metode de turnare domină aici. Fiecare se potrivește unui volum și unei nevoi de performanță diferite.
Turnarea prin compresie funcționează pentru plăcuțe mari sau cantități mici. O preformă de cauciuc este plasată într-o cavitate încălzită. Presa se închide. Stoarcerea și încălzirea fac treaba. Scule simple. Costuri de pornire reduse. Dar timpii de ciclu sunt lungi.
Turnarea prin injecție preia controlul pentru volume mari. Materialul din cauciuc - de obicei nitril, silicon sau uretan - este injectat într-o matriță închisă sub presiune. Cicluri mai rapide. Toleranțe mai stricte. Consistență mai bună pe mii de piese. Majoritatea fabricărilor de ventuze vidate pentru dimensiuni standard utilizează această metodă.
Turnarea în două componente, sau turnarea 2K, produce cupe cu durometru dublu. Mai întâi se turnează o bază de cauciuc dur. Apoi, pe aceasta se supraturnează o margine de cauciuc moale. Partea dură își păstrează forma. Partea moale se etanșează. Acesta este un design avansat al ventuzei de turnare prin injecție a plasticului. O singură mașină. Două materiale. O singură piesă finită.
Prelucrare CNC pentru suporturi metalice
Tăblițele de cauciuc au nevoie de tije metalice pentru a se conecta la utilaje. Aici intervine tăierea așchiilor.
Strungurile CNC produc tijele și filetele. Bara alimentează materialul. Axul se rotește. O freză modelează exteriorul. Apoi, o sculă de filetat taie filetele interne sau externe. Curat, precis, repetabil.
Frezarea CNC adaugă caracteristici nerotunde. Deschideri hexagonale pentru chei. Caneluri pentru anti-rotație. Deschideri pentru șuruburi de fixare. Adesea, o piesă se mută de la un strung la o freză. Uneori, o singură mașină multiaxe efectuează ambele operații într-o singură configurație.
Materialele comune pentru ventuzele de vid folosite în aceste suporturi includ alama pentru rezistență la coroziune și prelucrare ușoară, aluminiu pentru greutate redusă și oțel inoxidabil pentru medii de uz alimentar sau camere sterile. Fiecare metal este prelucrat diferit. Fiecare se potrivește unei aplicații diferite.
Turnare prin injecție din plastic pentru accesorii
Piesele mici — fitinguri, reductoare, corpuri de supape — sunt rareori prelucrate din metal. Prea scump. Prea lent.
În schimb, componentele ventuzei turnate prin injecție din plastic sunt produse din materiale plastice inginerești. PEEK-ul rezista la temperaturi ridicate și substanțe chimice agresive. POM-ul, cunoscut și sub numele de acetal, oferă o frecare redusă și o rigiditate bună. Nylonul oferă tenacitate și rezistență la oboseală. Aceste piese cu ventuză sunt turnate în scule cu mai multe cavități. O singură trecere produce patru, opt sau șaisprezece bucăți. Cost per piesă redus. Consistență ridicată.
Cunoașterea procesului care se aplică fiecărei componente este jumătate din bătălia în fabricarea ventuzelor vidate. Cauciucul trebuie turnat. Metalul trebuie prelucrat. Bucățile mici de plastic trebuie injectate. Amestecă-le și costurile se transformă în spirală.
Necesită ventuze industriale speciale? Post procesare?
Da. Turnarea sau prelucrarea unei piese nu este scopul final. Piesa care iese din sculă este brută. Necesită finisare înainte de a funcționa în mod fiabil.
Post-procesare pentru cupe de cauciuc
Doi pași sunt aproape întotdeauna utilizați pentru tampoanele de cauciuc turnate.
Mai întâi, debavurarea. Cauciucul curge în cavitatea matriței. Unele dintre ele ajung întotdeauna să fie storse între jumătățile matriței. Acel exces subțire este fulgi. Trebuie să dispară. Când vine vorba de piese mici și delicate, debitarea criogenică este soluția. Așadar, piesele pur și simplu se rostogolesc în cilindru. Azotul lichid face fulgii fragili. Folosiți pelete mici de plastic pentru a-i îndepărta. Cupa în sine rămâne intactă deoarece materialul din care este fabricată este mai gros și mai rezistent.
În al doilea rând, post-vulcanizare. Cupa proaspăt turnată intră în cuptor. Căldura face ca cauciucul să se reticuleze mai mult. Aceasta se numește post-vulcanizare. Dacă săriți peste acest pas, proprietățile cupei se vor schimba în timp. Lucrurile pot deveni puțin mai dificile pe măsură ce trece timpul. Deformarea prin compresie înrăutățește situația. Tratamentul la cuptor menține totul stabil.
Dacă omiteți acești pași atunci când fabricați ventuze, veți ajunge la unități de câmp defecte. Ștergerea de umezeală poate afecta etanșarea. Cauciucul neîntărit nu durează foarte mult.
Post-procesare pentru suporturi metalice
Tija prelucrată arată bine după strung. Nu este încă terminată.
Placarea cu zinc sau nichel este primul pas. Placarea cu zinc sau nichel le face rezistente la coroziune. O tijă din oțel neplacată va rugini într-un mediu umed din fabrică. Rugina poate deteriora suprafața de etanșare. De asemenea, blochează fitingul în suport. Placarea cu zinc este standard. Placarea cu nichel costă mai mult, dar poate face față unor substanțe chimice mai dure.
Apoi se trece la debavurarea filetului. Tăierea filetului poate lăsa muchii ascuțite. Aceste bavuri pot tăia plăcuța de cauciuc în timpul asamblării. Și mai rău, se încrucișează cu fitingurile de cuplare. Puteți folosi o roată de sârmă sau un tambur vibrator pentru a îndepărta bavurile.
Filetarea prin rulare este o alternativă excelentă pentru tijele de înaltă rezistență. În loc să fie tăiate, filetele sunt formate prin rulare. Fără așchii. Și nu există bavuri. Filetele sunt mai rezistente deoarece fibra metalică curge în jurul profilului. Acest lucru este destul de standard în prelucrarea CNC premium pentru operațiunile cu ventuză.
Finisaje speciale pentru camere curate și pentru uz alimentar
Unele aplicații necesită câțiva pași suplimentari.
Când vine vorba de utilizarea în camere sterile, cum ar fi pentru manipularea semiconductorilor și asamblarea medicală, curățarea cu ultrasunete este soluția ideală. Piesele intră într-o baie de apă deionizată. Undele sonore de înaltă frecvență creează bule minuscule care se colapsează și freacă orice suprafață. Aceasta elimină praful, uleiurile și particulele libere.
Aplicațiile de calitate alimentară necesită o clătire conformă cu reglementările FDA. Agenții de curățare și apa de clătire finală trebuie să respecte reglementările FDA. Substanțele chimice reziduale nu pot contamina produsele alimentare. Uneori, o linie de producție separată, dedicată, este utilizată doar pentru aceste piese.
O ventuză industrială normală pentru o fabrică de automobile este utilizată pentru placare și debavurare. Cupa utilizată pentru linia de ambalare a fursecurilor este curățată cu ultrasunete și clătită cu lichide aprobate de FDA. Materialele de bază ale ventuzei pot fi aceleași. Postprocesarea este cea care face diferența.
Ce materiale sunt utilizate în mod obișnuit pentru cupele de vid industriale?
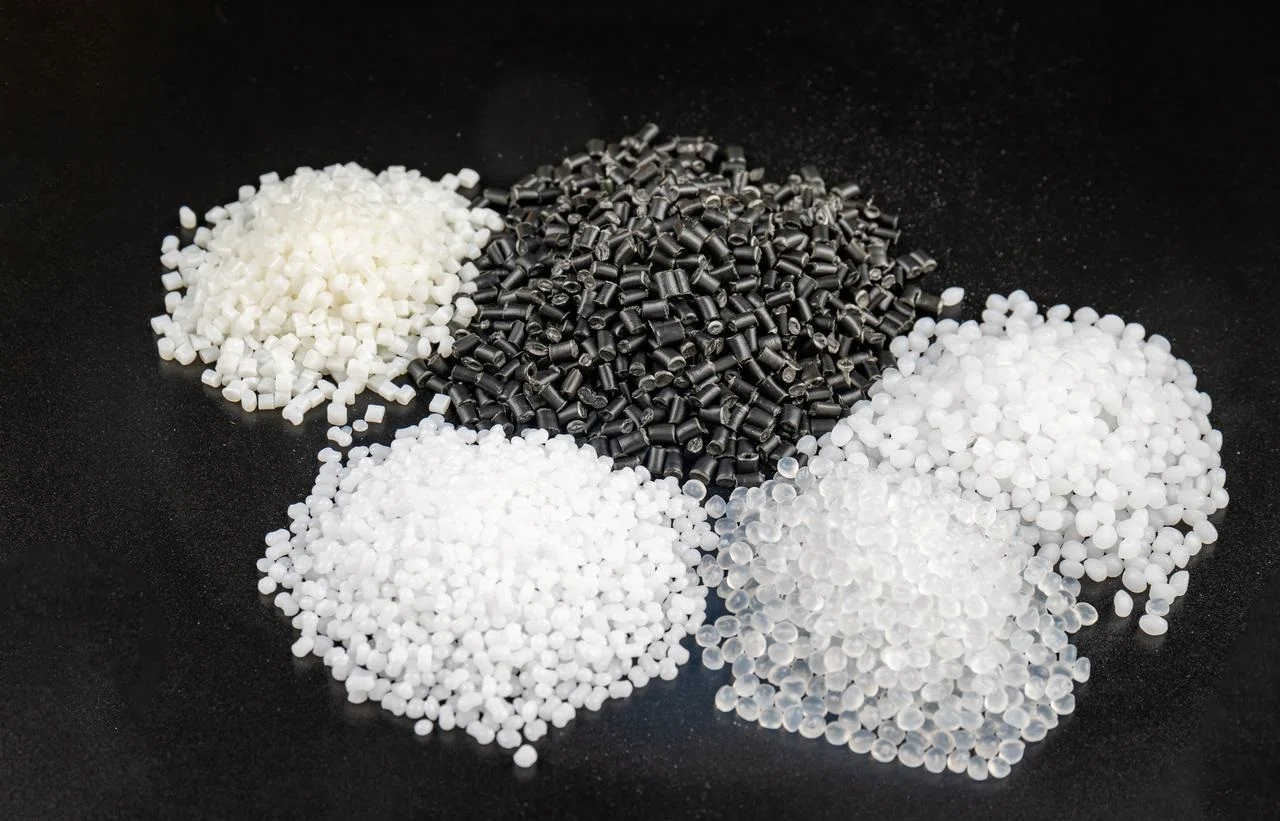
„Cauciuc” este un termen cam impropriu. Diferiți compuși se comportă în moduri complet diferite. Dacă alegeți materialele greșite pentru ventuza, aceasta se va deteriora, indiferent cât de bine a fost fabricată.
Cauciucul nu este un singur lucru. Diferiți compuși se comportă complet diferit. Alegerea materialelor greșite pentru ventuze garantează eșecul, indiferent de cât de bine a fost turnată cupa.
| Material | Proprietăți cheie | Cele mai bune aplicații |
| Nitril (NBR) | Rezistență la ulei, bună abraziune, uz general | Ateliere mecanice, asamblare auto, suprafețe uleioase |
| Silicon (VMQ) | Interval de temperaturi extreme (-60°C până la 230°C), disponibile și clase de calitate alimentară | Linii de coacere, aplicații de congelare și dispozitive medicale |
| Poliuretan (PU) | Rezistență remarcabilă la abraziune, rezistență ridicată la rupere, durabil | Suprafețe rugoase, blocuri de beton, materiale reciclate |
| Cauciuc natural (NR) | Coeficient de frecare ridicat, elasticitate bună, ieftin | Cutii de carton, carton ondulat, articole din hârtie |
Cum să alegi: Un ghid practic de selecție
Trei întrebări stau la baza deciziei.
- Este mediul cald sau rece? Siliconul funcționează în cea mai largă gamă. Nitrilul devine rigid sub -20°C. FKM face față căldurii, dar se defectează la frig.
- Textura suprafeței. Sticla netedă necesită un material diferit față de betonul grosier. Poliuretanul rezistă la tăierea pe suprafețe ascuțite sau rugoase. Cauciucul natural aderă cel mai bine la cartonul neted.
- Ce substanțe chimice sunt prezente? Uleiul necesită nitril sau FKM. Expunerea la exterior necesită EPDM. Contactul cu alimentele necesită silicon de calitate FDA.
Materialele potrivite pentru ventuzele de vid se potrivesc aplicației. Nu există un compus universal. O ventuză care funcționează perfect pe un bloc motor uleios se defectează instantaneu pe o cutie de alimente congelate. Adaptați materialul la lucrare.
Despre NOBLE: Partenerul dumneavoastră în fabricație de precizie
Capacități de producție de bază
- Prelucrare CNC de precizie (Pentru suporturi și fitinguri metalice)
Strunjire și frezare CNC multiaxe. Strunguri elvețiene pentru tije mici și complexe. Sculele motorizate permit crearea unor suprafețe hexagonale plane și a găurilor transversale într-o singură configurație.
Materiale disponibile: Alamă (prelucrare liberă), aluminiu (ușor), oțel inoxidabil (304 și 316 pentru rezistență la coroziune) și oțel aliat (pentru aplicații de înaltă rezistență).
Toleranțe de până la ±0.005 mm pentru caracteristicile critice. Asta înseamnă cinci microni. Pentru comparație, un fir de păr uman are aproximativ 75 de microni.
- Prelucrarea plasticului și Turnare prin injecție
Componentele rigide necesită materiale plastice rigide. Corpuri filetate. Tije de supape. Carcase de conectori.
Prototiparea se realizează mai întâi prin prelucrare CNC . Validarea designului se realizează rapid. Odată ce designul este blocat, producția trece la turnarea prin injecție pentru costuri per piesă mai mici.
Materiale disponibile: PEEK (rezistență ridicată la căldură și substanțe chimice), POM/Delrin (frecare redusă), Nylon PA6/66 (rezistent), ABS (uz general), Policarbonat (rezistent la impact).
Conexiunea directă la ventuzele cu vid
Toate aceste piese — tija prelucrată mecanic, racordul din plastic turnat, adaptorul filetat — intră direct în ansamblurile ventuzei. Un proiect personalizat de prelucrare a ventuzei începe adesea cu designul tijei metalice. Aici intervine NOBLE.
Certificări de calitate
ISO 9001:2015 înseamnă calitate constantă pentru piese industriale generale. Industria auto. Ambalaje. Electronică. Procese repetitive. Standarde internaționale. Un client din Germania primește aceeași piesă ca un client din Texas.
ISO 13485:2016 intensifică cerințele. Calitate medicală. Trasabilitate completă de la lotul de materie primă până la piesa finită. Protocoale de curățenie. Documentație de gestionare a riscurilor. Dacă ventuza intră în asamblarea dispozitivelor medicale sau în ambalarea farmaceutică, această certificare este importantă.
De ce să închei un parteneriat cu NOBLE?
- Integrare verticală. Materia primă intră pe o ușă. Piesele finite ies pe alta. Prelucrarea CNC, injecția de mase plastice, inspecția și transportul se desfășoară sub același acoperiș. Fără predări către subcontractanți necunoscuți.
- Suport Ingineresc. O analiză DfM se execută pentru fiecare proiect nou. Poate fi prelucrat suportul mai rapid? Poate fi turnată piesa din plastic cu scule mai simple? Analiza are loc înainte de cotația de preț. Drept urmare, clienții beneficiază de costuri mai mici și de termene de livrare mai scurte.
- Fără presiune MOQ. O echipă de cercetare are nevoie de cinci piese pentru un prototip. O linie de producție are nevoie de cincizeci de mii. NOBLE se ocupă de ambele. Începeți cu o producție mică. Extindeți producția. Nicio penalizare pentru volumul mic la început.
Angajamentul nostru față de calitate
Echipamente de inspecție. CMM (mașină de măsurat în coordonate) pentru geometrii complexe. Comparatoare optice pentru profile de filete. Micrometre digitale și alezaje pentru verificări zilnice.
Trasabilitate. Pentru piesele ISO 13485, fiecare lot primește un număr unic. Certificatele de material rămân în fișier. Parametrii procesului sunt înregistrați. Un scenariu de rechemare - în cazul în care se întâmplă vreodată unul - este inclus și controlat.
Finisarea suprafețelor. Debavurarea se face pe fiecare piesă prelucrată în mod standard. Placare (zinc, nichel) disponibilă intern. Curățare cu ultrasunete pentru aplicații în camere sterile. Nu este nevoie să expediați piesele către terți și să sperați la ce e mai bun.
Aceasta este oferta. Componente de precizie pentru ansambluri industriale cu ventuze. Fără cauciuc. Fără promisiuni deșarte. Doar piese prelucrate și turnate care se potrivesc, etanșează și rezistă.
FAQ
Pot sa Imprimare 3D o ventuză cu vid?
Da, pentru prototipare. Folosește filament TPU. Materialul flexibil funcționează.
Dar nu folosiți pahare imprimate în producție. Liniile de stratificare creează canale microscopice. Aerul se scurge prin ele. Paharul pierde vidul. O pahar turnat are pereți solizi. O pahar imprimat are mii de goluri minuscule.
Care este diferența dintre o cupă cu burduf și o cupă plată?
O cupă plată etanșează pe o suprafață netedă și plană. Sticlă. Tablă metalică. Panouri din plastic. Marginea face contact uniform. Asta e tot ce face.
O cupă cu burduf are pereți pliați. Aceste burdufuri se comprimă și se extind. Acest lucru permite compensarea înălțimii. Alegeți o placă deformată. Ridicați o cutie cu partea superioară neuniformă. Burduful absoarbe diferența. Cupa se ridică și cu o cursă verticală scurtă. Acest lucru ajută în cazul pieselor fragile.
Cum pot împiedica paharele de silicon să lase urme pe sticlă?
Siliconul standard lasă reziduuri. Uleiurile din procesul de întărire se transferă pe suprafața sticlei. Rezultatul este un inel tulbure sau o pată unsuroasă.
Soluția este silicon halogenat. Unii furnizori îl numesc tratat „fără urme” sau „fără pete”. Suprafața este modificată în timpul turnării. Nu migrează uleiul. Nu există pete. Sticla rămâne curată.
Sunt mai bune suporturile din alamă sau din oțel inoxidabil?
Alama se prelucrează ușor. Rezistă la coroziune în aerul uscat din fabrică. Costă mai puțin. Pentru o linie de asamblare standard care selectează piese din plastic, alama funcționează bine.
Oțelul inoxidabil este potrivit pentru condiții umede. Medii de spălare. Linii de procesare a alimentelor. Camere sterile cu agenți de curățare agresivi. Oțelul inoxidabil 304 rezistă la rugină. Oțelul inoxidabil 316 este rezistent la sare și substanțe chimice mai puternice.
Alegeți alama pentru utilizare uscată și ieftină. Alegeți oțel inoxidabil pentru utilizare umedă și reglementată. Nu există un „mod mai bun” universal. Doar ceea ce se potrivește aplicației.






