
Producția se schimbă. Oamenii din industrie simt acest lucru. Apar mereu metode noi. Metodele vechi se îmbunătățesc constant. Întrebarea pe care și-o pun mulți proprietari de magazine este simplă. Este sudarea cu laser gata să preia controlul? Sau sudarea tradițională cu arc deține încă coroana?
Iată problema cu care se confruntă oamenii. Alegerea procesului greșit distruge marjele de profit. Reprelucrarea se acumulează. Vitezele rămân mici. Distorsiunea distruge piesele. O sudură care arată bine la început se poate deteriora mai târziu. Sau durează de două ori mai mult decât ar trebui. Sau deformează ansamblul dincolo de toleranță.
Acest ghid analizează șapte diferențe esențiale. Scopul este simplu. Să ajute oamenii să aleagă tehnologia potrivită pentru jobul lor specific. Fără exagerări de marketing. Fără afirmații generale că o singură metodă câștigă întotdeauna. Doar o comparație practică bazată pe ceea ce contează în atelier.
Răspuns rapid: „Fișa informativă” (fragmentul recomandat)
Oamenii vor răspunsuri rapide. Magazinele au nevoie de decizii rapide. Iată cea mai scurtă descriere posibilă.
Alegeți sudarea cu laser atunci când lucrarea necesită viteză mare. Vitezele de peste 50 de inci pe minut sunt obișnuite. Distorsiunea termică trebuie să rămână minimă. Materialele sunt subțiri. Gândiți-vă la clapetele bateriei vehiculelor electrice. Gândiți-vă la carcasele dispozitivelor medicale. Gândiți-vă la ansambluri de precizie unde deformarea nu este acceptabilă.
Alegeți sudarea tradițională pentru lucrările de reparații. Echipamente defecte. Cadre crăpate. Reparații pe teren. Montajul îmbinărilor ar putea fi defectuos. Există goluri. Suprafețele sunt murdare. Metodele tradiționale gestionează mai bine această problemă.
Alegeți sudarea tradițională cu un buget restrâns. O configurație de bază MIG sau sudare cu electrod electrostatic costă sub cinci mii de dolari. Un sistem de sudare cu laser costă de multe ori mai mult. Atelierele cu capital limitat nu își pot justifica investiția în laser.
Alegeți sudarea tradițională atunci când portabilitatea contează. O persoană poate căra un aparat de sudură cu electrod electric pe o scară sau pe câmp. Echipamentul laser este greu și sensibil. Nu este o opțiune pentru reparații de la distanță.
Fișa cu informații esențiale este simplă. Viteza și precizia merg la laser. Costul și versatilitatea merg la metodele tradiționale. Nu există un singur răspuns care să fie potrivit pentru fiecare lucrare.
Diferența principală: Cum generează căldură
Adevărata diferență nu constă în viteză sau cost. Începe cu întrebarea de unde provine căldura. Cât de concentrată este. Ce efect are asta asupra metalului?
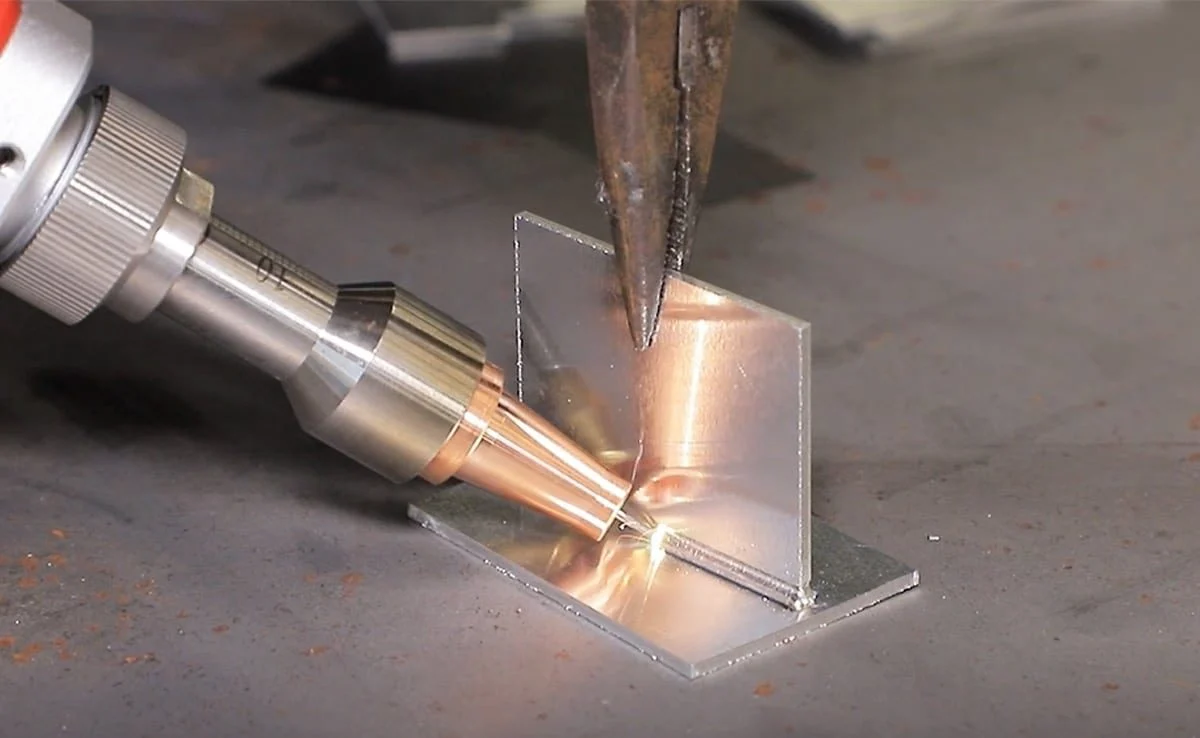
Sudarea cu laser utilizează fotoni.
Lumină de înaltă energie. Fasciculul se focalizează într-un punct minuscul. Vorbim de 0.2 milimetri sau mai puțin. Toată acea energie este concentrată într-o zonă foarte mică. Densitatea energiei este uriașă.
Aceasta creează ceea ce oamenii numesc o gaură de cheie. Laserul vaporizează metalul instantaneu. Se formează o cavitate îngustă și adâncă. Fasciculul se deplasează în acea cavitate. Pereții găurii de cheie se topesc și fuzionează pe măsură ce fasciculul avansează. Penetrare profundă dintr-o sursă de căldură foarte îngustă. Acesta este avantajul laserului.
Sudarea tradițională folosește un arc electric sau o flacără.
Densitatea energiei este mult mai mică. Căldura se răspândește. Diametrul arcului poate fi de 2 până la 10 milimetri. Aceasta este de zece până la cincizeci de ori mai mare decât un punct laser.
Aici nu se formează nicio gaură de cheie. În schimb, oamenii lucrează cu o baltă topită. Arcul topește suprafața. Balta crește. Mai multă căldură curge în metalul de bază din jur. Această căldură suplimentară este problema. Cauzează distorsiuni. Lărgește zona afectată de căldură. Modifică proprietățile materialului.
Gândește-te la diferența vizuală. O rază laser este ca un ac. Un arc este ca o pensulă. Unul concentrează totul într-un singur punct. Celălalt distribuie energia pe o suprafață mai mare. Ambele pot îmbina metalul. O fac foarte diferit.
Magazinele care aleg între ele trebuie să înțeleagă mai întâi acest lucru. Sursa de căldură determină totul. Viteza. Distorsiunea. Adâncimea de penetrare. Costul echipamentului. Totul decurge din modul în care este livrată căldura.
Comparație directă (cei 7 factori cheie)
Oamenii trebuie să vadă cifrele. Iată cum se compară aceste 7 metode în funcție de factorii care contează cu adevărat în atelier.
1. Viteză și randament (victorii laser)
Sudarea cu laser se desfășoară rapid. Vitezele tipice variază între 50 și 200 de inci pe minut. Nu este o greșeală de scriere. Două sute de IPM sunt posibile pe materiale subțiri cu fixare adecvată.
Sudarea MIG tradițională funcționează mult mai lent. Între 25 și 75 de centimetri pe minut este un interval realist. Un operator calificat poate apăsa mai mult pe îmbinările simple, dar spațiul rămâne mare.
Concluzia este clară. Un laser este de cinci până la zece ori mai rapid pentru producția de volum mare. Atelierele care rulează mii de piese identice înregistrează economii dramatice de timp.
2. Input de căldură și distorsiune (victorii laser)
Sudarea cu laser introduce căldură într-un punct foarte mic. Zona afectată termic, sau ZAT, rămâne minusculă. Oamenii o măsoară în zecimi de milimetru. Metalul din jur abia se încălzește. Deformarea nu este o problemă majoră.
Sudarea tradițională răspândește căldura pe o suprafață largă. Zona de încălzire termică ridicată se poate extinde la mulți milimetri de la sudură. Pe tablele subțiri, acea căldură provoacă deformarea. Piesele se răsucesc. Flanșele se ondulează. Ansamblurile nu se mai potrivesc.
Concluzia este simplă. Laserul este cel mai eficient pentru metale subțiri, sub trei milimetri. Metodele tradiționale au probleme cu distorsiunile la aceste grosimi.
3. Ajustarea articulațiilor și toleranța la goluri (victorii tradiționale)
Sudarea cu laser necesită precizie. Distanța dintre piese trebuie să rămână sub 0.1 milimetri. Dacă este mai mare, fasciculul va trece prin el sau nu se va topi. Piesele trebuie tăiate cu precizie. Dispozitivele de fixare trebuie să le fixeze strâns.
Sudarea tradițională se descurcă mai bine în condiții reale. O torță MIG sau TIG poate acoperi goluri de unu până la trei milimetri. Operatorul adaugă metal de adaos. Arcul umple golul. Acesta este motivul pentru care oamenii încă folosesc aparate de sudură cu electrod termorezistent pentru lucrări de reparații. Piesele nu sunt niciodată perfecte.
Concluzia este clară. Mecanismele tradiționale sunt câștigătoare pentru lucrări murdare, prost montate sau reparații pe teren. Laserul necesită un mediu curat, precis și controlat.
4. Costul echipamentului (victorii tradiționale)
Sudura tradițională este ieftină pentru a începe. O configurație de bază MIG sau cu electrod de sudare costă între o mie și douăzeci de mii de dolari. Echipamentul de siguranță este minim. Cască de sudură. Mănuși. Jachetă de piele. Ventilație. Un mic atelier poate începe la prețul unei mașini second-hand.
Sudarea cu laser este o categorie financiară diferită. Sistemele de bază încep de la aproximativ o sută de mii de dolari. Sistemele de producție industrială costă mult mai mult. Multe depășesc un milion de dolari. Carcasele de siguranță sunt obligatorii. Razele laser pot orbi oamenii instantaneu. Materialele reflectorizante pot trimite raze ricoșând prin încăpere. Carcasa singură adaugă un cost ridicat.
Concluzia este simplă. Laserul necesită un volum mare pentru a genera un randament al investiției. Un atelier care produce cinci piese pe săptămână nu poate justifica cheltuiala. Un atelier care produce cinci mii de piese pe săptămână face calculele diferit.
5. Compatibilitatea materialelor (egalitate/regulă)
Aceasta este o remiză. Fiecare metodă are puncte forte diferite.
Sudarea cu laser gestionează bine metalele reflectorizante. Cupru, alamă, aluminiu. Aceste materiale reflectă energia arcului. Energia laser absoarbe diferit. De asemenea, laserul poate uni metale diferite. Oțel cu aluminiu. Oțel cu cupru. Metodele tradiționale au dificultăți cu aceste combinații din cauza punctelor de topire diferite și a straturilor intermetalice fragile.
Sudarea tradițională excelează la oțel și oțel inoxidabil. Oțel carbon, oțel aliat, oțel inoxidabil. Procesele sunt mature. Metalele de adaos sunt disponibile pe scară largă. Procedurile sunt bine documentate. Dificultățile apar în cazul metalelor reflectorizante, cum ar fi cuprul și alama. Arcul tinde să se miște. Aportul de căldură este greu de controlat. Calitatea sudurii are de suferit.
Concluzia depinde de aplicație. Un atelier care sudează în mare parte oțel nu vede niciun avantaj laser. Un atelier care sudează bare colectoare de cupru sau tăvi de baterii din aluminiu vede un beneficiu clar al laserului.
6. Nivelul de calificare al operatorului (Laserul este mai ușor de utilizat, mai greu de configurat)
Sudarea cu laser împarte abilitățile în două categorii.
Funcționarea laserului necesită abilități manuale reduse. Operatorul încarcă piesele. Apasă un buton. Monitorizează mașina. Fasciculul urmează o traiectorie programată. Nu este necesară coordonarea mână-ochi.
Configurarea laserului necesită abilități inginerești avansate. Alinierea fasciculului. Poziția focalizării. Parametrii de sudură. Proiectarea dispozitivului de fixare. Această lucrare se desfășoară offline. Necesită instruire și experiență.
Sudarea tradițională răstoarnă modelul. Abilitatea manuală este ridicată. Operatorul privește balta. Mișcă torța manual. Ajustează viteza și unghiul în timp real. Durează ani să stăpânești acest lucru. Abilitățile de configurare sunt scăzute. Porniți gazul. Setați amperajul. Începeți sudarea.
Concluzia este despre cine face lucrarea. Laserul transferă abilitățile de la operator la inginer. Metoda tradițională menține abilitățile în mâinile sudorului.
7. Potențial de automatizare (victorii laser)
Sudarea cu laser se integrează ușor cu robotica. Fasciculul se deplasează prin cabluri cu fibră optică. Nu este nevoie să târâți cabluri grele ale torței. Scanerele Galvo permit poziționarea extrem de rapidă a fasciculului. Sute de suduri pe minut pe piese mici.
Sudarea tradițională poate fi, de asemenea, automatizată. Există celule MIG robotizate. Dar echipamentul este mai voluminos. Vârfurile torței se uzează și necesită schimbări frecvente. Alimentarea sârmei se poate bloca. Vitezele sunt mai mici.
Concluzia este favorabilă utilizării laserului pentru producția automatizată de volum mare. Celulele robotizate tradiționale funcționează, dar nu pot egala viteza laserului sau durata de viață a consumabilelor. Pentru automatizarea de volum mic sau a produselor mixte, diferența este mai puțin dramatică.
Defalcarea costurilor: Calculul rentabilității investiției
Oamenii trebuie să vadă cifrele înainte de a lua o decizie privind echipamentele. Iată cum funcționează calculele.
Investitie initiala
O instalație tradițională de sudură costă între o mie și douăzeci de mii de dolari. Asta înseamnă cumpărarea unui aparat MIG sau TIG de calitate, a echipamentului de siguranță de bază și a unor consumabile. Multe ateliere încep cu asta.
Un sistem de sudură cu laser costă între o sută de mii și peste un milion de dolari. Carcasele de siguranță adaugă cheltuieli semnificative. Fasciculul poate orbi pe cineva instantaneu. Materialele reflectorizante pot face ca fasciculul să ricoșeze. Carcasa nu este opțională.
Consumabile
Sistemele laser consumă energie electrică la rate mari. Lentilele necesită înlocuire periodică. Gazul de protecție este adesea necesar. În majoritatea cazurilor, nu există fir de umplere. Nu există vârfuri de contact care să se uzeze.
Sudarea tradițională consumă continuu sârmă de adaos. Gazul de protecție curge constant. Duzele de contact se uzează după câteva ore de funcționare a arcului. Duzele se stropesc. Gelul pentru duze ajută, dar adaugă costuri. Costul consumabilelor per piesă se adună la volume mari.
Exemplu din lumea reală
Luați în considerare sudarea a zece mii de bare colectoare de baterii. Acestea sunt piese subțiri din cupru sau aluminiu pentru pachetele de baterii ale vehiculelor electrice.
Un sistem de sudură cu laser finalizează lucrarea în aproximativ o oră. Fasciculul se mișcă rapid. Nu este nevoie de sârmă de adaos. Nu este necesară curățarea după sudură.
O configurare tradițională MIG sau TIG durează aproximativ opt ore. Aparatul de sudură se mișcă mai încet. Sârma de adaos este consumată. Stropii necesită curățare. Duzele se uzează și trebuie înlocuite în timpul funcționării.
Diferența de manoperă este dramatică în sine. Atelierele care produc volume mari înregistrează o rentabilitate rapidă a investiției. Atelierele care produc loturi mici nu recuperează niciodată prima de producție laser.
Alegeți sudarea cu laser atunci când:
Oamenii au nevoie de viteză și precizie. Piesele sunt componente ale bateriilor vehiculelor electrice. Bare colectoare. Conexiuni de la fișă la terminal. Acestea sunt aplicații de volum mare și fiabilitate ridicată.
Etanșarea ermetică contează. Dispozitive medicale. Senzori. Electronică implantabilă. Orice scurgere este o defecțiune. Sudarea cu laser oferă îmbinări etanșe și consistente.
Piesele sunt din metal subțire, sub trei milimetri. Distorsiunea nu este acceptabilă. Metodele tradiționale deformează aceste piese.
Finisajul cosmetic este o cerință. Fără stropi. Fără curățare după sudură. Sudura arată curată imediat după scoaterea din mașină.
Volumul producției este mare. Mii de piese identice pe zi. Costul de capital se distribuie pe mai multe unități.
Îmbinarea este strânsă. Piesele provin din prelucrare CNC sau ștanțare de precizie. Spațiile rămân sub 0.1 milimetri.
Alegeți sudarea tradițională (MIG/TIG/electrode electrozice) când:
Oamenii fac lucrări de reparații. Utilaje grele. Mașini agricole. Excavatoare. Piesele sunt murdare. Echiparea este proastă. Un laser nu poate face față acestor condiții.
Piesele sunt nepotrivite. Spațiile depășesc 0.5 milimetri. Suprafețele sunt ruginite sau murdare. Metodele tradiționale acoperă aceste spații.
Plăcile groase necesită sudură. Peste doisprezece milimetri sau jumătate de inch într-o singură trecere. Pătrunderea laserului este limitată fără o putere extrem de mare.
Lucrările se desfășoară în aer liber sau în condiții de vânt. Gazul de protecție este zburat. Sudarea cu electrod electrostatic sau sudarea cu arc cu miez de flux funcționează bine în vânt.
Bugetul este limitat. Sub douăzeci de mii de dolari pentru echipament. Un laser nu este o opțiune.
Este necesară sudarea pe teren. Conducte. Șantiere de construcții. Reparații navale. O persoană duce un aparat de sudură cu electrod la locul de muncă. Echipamentul laser rămâne în fabrică.
Când ambele procese pot funcționa
Unele aplicații funcționează cu oricare dintre metode. Oamenii aleg în funcție de priorități specifice.
Caroserie auto în alb. Sudarea tradițională în puncte se ocupă de îmbinările structurale. Brazarea cu laser creează îmbinări curate ale acoperișului. Ambele își au locul în același vehicul.
Fabricarea tablei metalice de la doi la cinci milimetri de oțel. Laserul oferă viteză și automatizare pentru volume mari de producție. MIG oferă flexibilitate și costuri de capital mai mici pentru atelierele de lucru.
Țevi din oțel inoxidabil. Sudarea TIG creează suduri sanitare, de calitate alimentară, cu aport controlat de căldură. Sudarea cu laser funcționează la viteză mare pe freze de țevi pentru producție continuă.
Niciun răspuns unic nu se potrivește fiecărei lucrări. Atelierele trebuie să înțeleagă volumele, materialele și cerințele de calitate. Atunci alegerea devine clară.

Despre NOBLE – Partenerul dumneavoastră pentru producție de precizie
Despre Noi
NOBLE este o fabrică de prelucrare CNC certificată ISO. Clienții apelează la noi pentru prelucrare de înaltă precizie și tehnologii avansate de îmbinare. Activitatea principală a fost întotdeauna fabricația subtractivă. Frezare, strunjire și rectificare CNC. Dar am adăugat capacități de sudare cu laser. Scopul este o fabricație completă pentru clienți. Fără externalizare. Fără expedierea pieselor către un atelier separat. O singură unitate gestionează întregul flux de lucru.
Capabilitățile noastre de bază
Reducem decalajul dintre fabricația tradițională și precizia laser modernă. Două lumi. Un singur atelier.
Prelucrarea CNC este fundația. Frezare, strunjire, prelucrare pe cinci axe și electroeroziune pentru componente complexe din metal și plastic. Toleranțe stricte. Geometrii complexe. Standardul NOBIL obișnuit.
Sudarea cu laser este potrivită pentru aplicații de precizie și de tip „găuri de cheie”. Metale cu grosime subțire. Etanșări ermetice. Ansambluri cu distorsiune redusă. Lucrări în care sudarea tradițională MIG sau TIG ar cauza deformare sau un aport excesiv de căldură.
Sudarea tradițională rămâne la îndemână. TIG și MIG pentru secțiuni mai groase. Pentru lucrări de reparații. Pentru aplicații în care potrivirea îmbinărilor nu este perfectă. Nu fiecare lucrare necesită un laser. Știm diferența.
Certificările noastre (Încredere și Calitate)
Operăm în baza unor sisteme stricte de management al calității. Industriile pe care le deservim o cer. Dispozitive medicale. Industria aerospațială. Industria auto. Echipamente industriale.
ISO 9001:2015 este un sistem cuprinzător de management al calității. Acesta acoperă procesele noastre de prelucrare CNC și sudare. Calitate consistentă. Repetabilitate. Trasabilitate. Clienții industriali se așteaptă la acest nivel de referință.
ISO 13485:2016 este standardul de aur pentru fabricarea dispozitivelor medicale. Nu fiecare atelier deține această certificare. Noi o avem. Aceasta demonstrează capacitatea noastră de a livra componente de precizie și ansambluri sudate pentru instrumente chirurgicale, implanturi și echipamente de diagnostic. Proiectele reglementate necesită acest nivel de documentație. Noi îl furnizăm.
De ce să colaborezi cu noi?
„Ghișeu unic” nu este o expresie de marketing. Clienții prelucrează piesele pe mașinile noastre CNC. Apoi le sudăm intern. Fără transport către un sudor separat. Fără întârzieri logistice. Fără probleme de calitate.
Expertiza în procese contează. Știm când să recomandăm sudarea cu laser. Viteză mare. Zonă afectată termic cu grad scăzut. Știm când să recomandăm sudarea TIG. Secțiuni mai groase. Toleranță la goluri. Nu impunem o singură tehnologie. Am ales-o pe cea potrivită pentru imprimare.
Calitatea este pe primul loc. Fiecare sudură este documentată. Fiecare element prelucrat este trasat. Sistemele noastre ISO impun acest lucru. Clienții primesc documentele necesare pentru propriile audituri și depuneri de documente de reglementare. Nu este nevoie să cauți certificate. Nu există înregistrări de lot lipsă. Sistemul funcționează.
FAQ
Poate sudarea cu laser să înlocuiască complet MIG-ul?
Nu. Nu pentru lucrări de reparații groase. Laserul excelează la materiale subțiri, viteză mare și distorsiune redusă. Dar o persoană care încearcă să repare un braț de excavator crăpat sau o placă groasă de oțel va apela totuși la un aparat de sudură MIG sau electrostatic. Cele două metode servesc unor scopuri diferite. Una nu o elimină pe cealaltă.
Este dificil de învățat sudarea cu laser?
Depinde de ce înțeleg oamenii prin învățare. Operarea mașinii odată ce este configurată este simplă. Încărcați piesele. Apăsați un buton. Monitorizați ciclul. Această parte este ușoară.
Programarea sistemului este mai dificilă. Alinierea fasciculului. Poziția focalizării. Dezvoltarea parametrilor de sudură. Proiectarea dispozitivelor de fixare. Această lucrare necesită instruire și experiență. Atelierele au nevoie de un inginer sau de un tehnician calificat pentru a se ocupa de configurare. Operatorul de la fața locului nu are nevoie de ani de experiență în sudură.
Sudura cu laser necesită gaz de protecție?
Da, în majoritatea cazurilor. Argonul sau heliul sunt tipice. Gazul previne interferența plasmei. Fără el, fasciculul laser se poate împrăștia. Calitatea sudurii are de suferit. Unele aplicații de putere foarte mică sau pulsate funcționează fără gaz, dar acestea sunt cazuri de nișă. Majoritatea sudării de producție utilizează gaz de protecție, la fel ca MIG și TIG.
Care este cel mai gros metal pe care îl poate suda cu laserul?
Laserele cu fibră de mare putere pot suda până la un inch, sau aproximativ douăzeci și cinci de milimetri, în oțel. Echipamentul există. Sudurile sunt posibile.
Dar iată problema. Metodele tradiționale sunt mult mai ieftine pentru acea grosime. Un laser suficient de puternic pentru a suda o placă de un inch costă o avere. Consumul de energie este mare. Randamentul investiției este slab. Persoanele care sudează în mod regulat materiale groase ar trebui să se limiteze la sudarea MIG, TIG sau cu arc scufundat. Laserul are sens doar pentru secțiuni groase în aplicații foarte specifice, de mare valoare, unde alte constrângeri exclud metodele tradiționale.







