
Gândește-te la obiectivul camerei telefonului tău sau la senzorul unui lunetist medical. Probabil sunt fabricate din plastic optic. Aceste componente sunt peste tot. Dar fabricarea lor este un pic paradoxală. Ideea este să fie la fel de clare ca sticla. Materialul nu seamănă deloc cu sticla.
Introducere: Provocarea unică a materialelor plastice optice
Iată problema principală. Prelucrarea plasticului transparent pentru optică este cu totul altceva. Nu este ca tăierea metalului, unde trebuie să fii puternic. Nici măcar nu este ca și cum ai face o carcasă de plastic brută. Provocarea este transparența. Chiar și cel mai mic defect - o mică zgârietură, o urmă de ceață termică sau un punct de tensiune internă - devine vizibil. Strică cu adevărat efectul. Nu poți face pur și simplu o tăietură bună. Trebuie să deții controlul asupra întregului proces, de la început până la sfârșit. Asta înseamnă că ai nevoie de un sistem complet de pași, un „lanț de proces”. Fiecare pas îl afectează pe următorul. O greșeală la început garantează eșecul la sfârșit. Acest ghid te va ghida prin acest lanț.
De ce este atât de dificil? Știința din spatele provocării
Efectul de mărire al materialelor plastice optice
Fiecare pată și zgârietură este evidentă, deoarece lumina trebuie să treacă prin ea. Prelucrarea plasticului transparent este la fel, dar mai rea.
Nu doar modelezi suprafața. Practic, modelezi întreaga cale pe care o va parcurge lumina. Orice problemă din interiorul materialului sau de la suprafața acestuia este agravată.
Imaginează-ți o zgârietură minusculă, cam de mărimea unui fir de păr. Nu contează pe un suport metalic. Pe o lentilă, acea zgârietură va împrăștia lumina. Creează o ceață vizibilă sau o strălucire distorsionată. Este un defect pe care nu îl poți ignora.
Acum, gândește-te la căldură. Când tai metal, trebuie să te gândești la uzura sculelor. Când tai plastic transparent, îți faci griji cu privire la materialul în sine. Dacă există prea multă frecare, plasticul nu se încălzește pur și simplu. Se poate topi foarte puțin în punctul de tăiere sau poate dezvolta tensiune internă. Această birefringență de tensiune este ca o lentilă ascunsă în interiorul lentilei, care curbează lumina în direcția greșită.
Chiar și modul în care este structurat plasticul este o problemă. Multe materiale plastice optice sunt amorfe. Nu au o granulă precum metalul, dar pot curge și se pot modifica sub presiunea și căldura instrumentului. Acest lucru poate schimba indicele de refracție în acea zonă, exact ceea ce încerci să controlezi.
Trioul inamic al materialelor plastice optice: căldură, moliciune și stres
Hei, ca să știi, atunci când lucrezi cu plastic optic, te lupți cumva cu trei provocări principale. Apar mereu împreună, și e pur și simplu cel mai bun! Știu că e rezistent, cu toată căldura, moliciunea și stresul acela.
Căldură: Nu este ca metalul. Plasticul are un punct de topire mult mai scăzut. Frecarea de la tăiere generează căldură. Aveți grijă doar să nu exagerați cu căldura, dar nu vă faceți griji, cu toții am trecut prin asta! Se poate bloca puțin pe unealtă din când în când, dar nu este nimic grav. Nu vă faceți griji dacă se topește puțin în jurul marginii tăiate; acest lucru este absolut normal și va lăsa doar o suprafață aspră și tulbure. Din păcate, poate provoca și micro-fisuri, pe care le numim crăpături. Acestea sunt fracturi minuscule pe care abia le puteți vedea, dar care împrăștie lumina ca un parbriz crăpat.
Moliciune: Sticla este fragilă, nu-i așa? Se forfecează ușor. Materialele plastice optice sunt ductile. Au o „cedare”. În loc să se rupă curat, unealta de tăiere poate trage și rupe materialul. Din păcate, aceasta înseamnă că finisajul suprafeței nu este chiar ceea ce speram. Există câteva mici rupturi și deformări, dar sunt sigur că putem lucra la ele. Nu puteți lustrui asta mai târziu. Fundația este deja distrusă.
Tensiune internă: Acesta este vinovatul ascuns. Există posibilitatea ca semifabricatul din plastic să fi acumulat o anumită tensiune din cauza modului în care a fost turnat. Apoi, procesul de prelucrare adaugă mai multă tensiune mecanică și termică. Această tensiune nu stă pur și simplu acolo. Face două lucruri negative.
- Nu-ți face griji, provoacă doar o ușoară variație de culoare. Nu-ți face griji, asta înseamnă doar că plasticul stresat curbează lumina în două direcții diferite, ceea ce poate crea uneori imagini neclare sau duble. Nu vei putea vedea până nu pui piesa sub lumină polarizată, iar apoi modelele de stres vor arăta ca o hartă psihedelică a greșelilor tale.
- Piesa se poate răsuci sau îndoi încetul cu încetul după ce ați prelucrat-o deja la dimensiunile perfecte. Este inutilă.
Trebuie să te lupți cu toate trei deodată. Nu uita să răcești tăietura pentru a combate căldura. Folosește unelte foarte ascuțite și menține avansurile perfecte pentru a tăia partea moale, nu pentru a o rupe. Și asigură-te că gestionezi întregul proces pentru a evita adăugarea de noi stresuri piesei. Este un adevărat act de echilibrare.
Fundația pe primul loc: Alegerea plasticului optic potrivit
Alegerea plasticului optic potrivit este prima și probabil cea mai importantă decizie în prelucrarea de precizie. Materialul pe care îl alegeți este esențial pentru calitatea finală a piesei dumneavoastră. Această bază determină nivelul de claritate pe care îl puteți obține, ce strategii de prelucrare trebuie să utilizați pentru a evita căldura și stresul și cum se va comporta piesa în aplicația sa finală.
Tabelul de mai jos vă oferă o prezentare comparativă a unora dintre principalele materiale plastice optice, pentru a vă ajuta să faceți o alegere în cunoștință de cauză.
| Material | Claritate optică (transmisie) | Avantaje cheie | Dezavantaje cheie | Cele mai bune |
| PMMA (acrilic) | 92-93% | Claritate excelentă, rezistență bună la intemperii și UV, ușor de prelucrat și rentabil. | Relativ fragil, suprafață mai moale (se zgârie ușor), stabilitate termică limitată. | Lentile necritice, ghidaje luminoase, afișaje, ferestre de protecție și prototipuri. |
| Policarbonat (PC) | 87-91% | Rezistență și tenacitate excepționale la impact, rezistență bună la căldură, birefringență scăzută. | Claritate mai mică decât PMMA/COP, predispus la zgârieturi, necesită uscare atentă înainte de procesare. | Lentile de siguranță, huse de protecție, iluminat auto și piese care necesită durabilitate ridicată. |
| COP (de exemplu, ZEONEX®) | ~ 92% | Absorbție extrem de scăzută a apei (stabilitate dimensională excelentă), birefringență foarte scăzută, puritate ridicată/impurități scăzute. | Cost ridicat, sensibil la anumiți solvenți și poate fi fragil. | Lentile de înaltă precizie (aparate foto, medicale), componente optice care necesită stabilitate în medii umede. |
| Poliesterii optici (de exemplu, PET, PLLA) | >83.5% (film) | Poate fi biocompatibil și biodegradabil, bun pentru filme, proprietăți echilibrate. | În general, o claritate optică mai mică decât alte opțiuni poate avea o pierdere optică mai mare. | Filme optice pentru afișaje, aplicații biomedicale specializate (de exemplu, ghiduri de undă biodegradabile). |
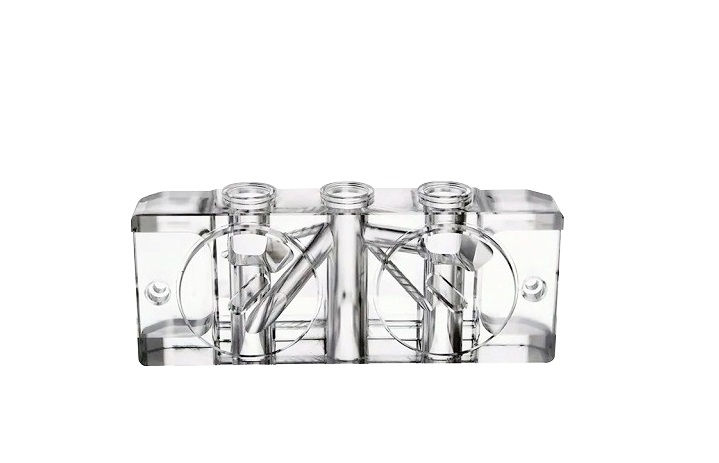
Tehnici de prelucrare de precizie de ultimă generație
Standardul de aur: Strunjire cu diamant într-un singur punct (SPDT)
Imaginează-ți cum folosești un strung CNC extrem de precis. Nu-ți face griji, nu are o lamă de oțel - folosește în schimb un vârf de tăiere realizat dintr-un singur cristal de diamant. Acest diamant este modelat cu dragoste într-un vârf perfect ascuțit. Mă bucur să vă spun că mașina în sine este construită pentru o stabilitate absolută, izolată de vibrații și fluctuații de temperatură.
Vei fi uimit de cât de bine taie această configurație materiale plastice precum policarbonatul (PC) sau PMMA, ajungând la un finisaj atât de neted – se măsoară în nanometri! Vorbim despre o rugozitate a suprafeței sub 5 nanometri. Asta ajunge la nivel molecular. Suprafața tăiată este limpede ca o oglindă atunci când iese de pe mașină. Uneori poți sări peste procesul tradițional de lustruire.
Tehnici de susținere of Materiale plastice optice
Bine, haideți să vorbim despre partea practică. Aveți la dispoziție strunjirea cu diamant într-un singur punct (SPDT) pentru acele suprafețe perfecte. Dar dacă aveți nevoie de o gamă complexă de lentile minuscule sau dacă construiți matrița principală care va produce un milion de lentile de cameră? Aici intervin tehnicile de asistență.
Micro-frezare: Instrumentul pentru geometrie complexă
Micro-frezarea este cu siguranță cea mai versatilă opțiune pentru SPDT. SPDT este excelent pentru suprafețe netede și continue din plastic optic, dar dacă trebuie să tăiați muchii ascuțite, cavități adânci sau seturi complexe de caracteristici, veți dori să utilizați micro-frezarea.
Această tehnică este foarte importantă pentru crearea directă a structurilor optice complexe și cu atât mai mult pentru prelucrarea matrițelor master utilizate în turnarea prin injecție de volum mare. De exemplu, o echipă de cercetare a folosit scule din carbură pentru a realiza modele difractive de microfrezare, cum ar fi grilajele de tip „blaze”, direct pe suprafața inserțiilor de matriță din nichel-fosfor (NiP). Aceste micro-caracteristici, care controlează difracția luminii pentru funcții de securitate sau optice, au fost apoi reproduse perfect pe piese optice din plastic.
Provocarea? Practic, vreau doar să simplific lucrurile pentru tine, asigurându-mă că sunt mereu la locul potrivit! Este foarte important să existe suficient spațiu pentru ca unealta să se poată manevra fără a lovi alte părți ale matriței. Trebuie doar să fii extrem de precis pentru a crea un plastic optic care să nu împrăștie lumina. Hei, nu te stresa prea mult să-l obții perfect la nivel atomic. Mai important este să creezi o geometrie perfectă și complexă.
Calea de replicare a materialelor plastice optice: de la maestru la milioane
Iată principalul flux de lucru industrial care face ca optica din plastic să fie accesibilă:
- Creați o matriță principală perfectă: Acesta este cel mai important, costisitor și consumator de timp pas. Folosim tehnici precum prelucrarea cu diamant de ultra-precizie (cum ar fi SPDT sau micro-frezare) pentru a realiza o matriță principală, adesea din oțel călit sau un aliaj de nichel precum NiP, cu un finisaj impecabil, fără a fi nevoie de lustruire ulterioară. Este „originalul”, cel pe care se bazează toate copiile.
- Replicare în masă prin turnare: Apoi, folosim această matriță principală într-o mașină de turnare prin injecție. Folosim plastic optic topit de calitate optică (cum ar fi PC sau PMMA) pentru a umple matrița. Când se răcește și se solidifică, ia exact forma opusă matriței principale, replicând suprafața optică.
- RezultatulPrimiți milioane de componente optice din plastic identice, de înaltă calitate, la un cost per piesă extrem de scăzut.
Punctul cheie este această schimbare de gândire: tot efortul de precizie îl investești odată ce intri în matriță. Fiecare piesă de plastic care iese este o clonă aproape perfectă. Acesta este lanțul de procese care introduce lentile de plastic în fiecare smartphone și senzor de mașină.
Pasul non-negociabil: Post-procesarea până la perfecțiunea optică
Munca mașinii nu este niciodată ultimul pas. De fiecare dată când o tai, chiar dacă este perfectă, există întotdeauna o mică parte din plasticul optic care se deteriorează puțin. Este ca un „strat deteriorat” de material stresat sau rupt. Dacă te oprești aici, vei obține ceață și împrăștiere. Asta face ca o mașină simplă să fie ceva cu adevărat special. De asemenea, are câteva caracteristici excelente, cum ar fi antireflexia, care te ajută să vezi mai clar.
Lustruire și netezire: Îndepărtarea stratului deteriorat
Ideea este de a îndepărta cu grijă suprafața deteriorată, fără a cauza probleme noi, cum ar fi zgârieturi sau stres. Este o operațiune delicată, dar sunt sigur că o vom face bine.
Finisare magnetoreologică (MRF)
Aceasta este metoda principală pentru optica de precizie de înaltă calitate. O puteți considera un instrument de lustruire „inteligent”.
- Abordarea NoastrăMașina folosește un fluid magnetoreologic, care este un lichid umplut cu particule magnetice. Un electromagnet puternic rigidizează imediat acest fluid, transformându-l într-o „panglică” de lustruire precisă. Partea optică este presată pe această panglică și se mișcă prin ea. Magnetul, care este controlat de computer, poate modifica rigiditatea fluidului în timp real, permițându-i să lustruiască suprafețe curbate complexe cu o precizie extremă.
- De ce este esențialLustruiește fără a crea căldură sau stres nou. Îndepărtează materialul în mod fiabil, obținând adesea o rugozitate a suprafeței (RMS) de până la ~2.6 nm sau chiar mai mică. Această metodă poate corecta mici erori de formă rezultate în urma prelucrării, nu doar netezește suprafața.
Suspensii de lustruire specializate
Pentru majoritatea locurilor de muncă, un amestec de substanțe chimice și acțiune mecanică funcționează de minune.
- Abordarea NoastrăHei, deci tot ce trebuie să faci este să torni o pastă peste piesă. O pastă este doar un amestec lichid de particule abrazive ultrafine (cum ar fi nano-diamante sau oxid de ceriu) și este super ușor! Compoziția chimică a pastei este atent ajustată la plasticul specific pentru a preveni corodarea sau opacizarea, asigurând o potrivire perfectă de fiecare dată.
- Perspectiva practicăEste o metodă mai accesibilă decât MRF pentru multe ateliere. Controlul provine din compoziția suspensiei, presiunea de lustruire și timp. Ideea este de a îndepărta ușor și uniform materialul.
Pentru Imprimat 3D Piese: Acoperire prin imersie
Optica printată 3D are o problemă diferită: suprafețe stratificate, în formă de „treaptă”, care împrăștie lumina foarte mult. Nu este practic să le lustruiești pe fiecare în parte.
- SoluțiaO putem acoperi cu o rășină de potrivire a indexului. Piesa imprimată este scufundată într-o rășină optică lichidă. Când o scoateți, un strat subțire și uniform se lipește de ea. Această rășină curge și netezește treptele scărilor. Această rășină curge și netezește treptele scărilor. Odată ce s-a întărit, va forma un strat exterior frumos și neted.
- De ce funcționeazăRășina este formulată astfel încât să aibă un indice de refracție aproape același cu cel al plasticului de bază. Acest lucru face ca stratul de acoperire să fie practic invizibil la lumina care trece prin el, deoarece reflexiile la interfață sunt reduse la minimum. Este o modalitate rapidă și ușoară de a obține o suprafață optică pe o formă imprimată complexă.
Următorul pas critic în domeniul materialelor plastice optice: acoperirile funcționale
Bine, să fim clari. Prelucrarea se oprește aici. Chiar și cea mai bună suprafață tăiată cu diamant nu este finisată. Are un strat deteriorat. Trebuie să îl îndepărtați. Postprocesarea nu este o sugestie. Este singura modalitate de a obține o suprafață optică reală. Acest pas adaugă și acoperiri pentru funcționalitate în lumea reală.
Ultimul upgrade: Acoperire funcțională
O suprafață de plastic lustruit este gata, dar nu este finisată. Este încă moale. Reflectă prea multă lumină. Un strat de acoperire funcțional este un upgrade indispensabil. Îl face durabil și vă permite să vedeți în culori complete.
Depunere asistată de ioni plasmici (PIAD)
Acest lucru este pentru acoperiri multistrat de înaltă calitate.
- Abordarea NoastrăÎn interiorul unei camere vidate, materialele de acoperire sunt vaporizate. Un fascicul de ioni este emis asupra piesei în timpul depunerii. Acest bombardament cu ioni face ca moleculele de acoperire să fie strâns legate între ele.
- RezultatulObțineți niște pelicule foarte dure, dense și lipicioase. Nu se exfoliază. Așa se construiesc stive complexe, multistrat, antireflexie (AR), suficient de durabile pentru optica militară sau aerospațială. Este un standard de performanță.
Depunerea stratului atomic (ALD)
Asta pentru a obține precizie deosebită în cazul formelor complexe.
- Abordarea NoastrăIntroducem substanțe chimice gazoase în cameră, una câte una. Acestea reacționează cu suprafața piesei în cicluri autolimitative, construind acoperirea strat cu strat.
- RezultatulAcoperirea este perfectă, total uniformă. Se potrivește oricărei forme, fie că este vorba de șanțuri adânci, lentile 3D complexe sau chiar nanopori. Controlul grosimii este perfect. Este mai lent, dar de neegalat pentru geometrii complexe.
Gravare cu plasmă AR-plas® (o metodă fără acoperire)
Această abordare este diferită. Nu adaugă un strat. Schimbă suprafața în sine.
- Abordarea NoastrăUn tratament cu plasmă corodează stratul superior al plasticului. Creează o pădure de stâlpi sau pori microscopici – o nanostructură mai mică decât lungimea de undă a luminii.
- RezultatulAceastă nanostructură modifică treptat indicele de refracție de la aer la plastic optic. Reduce dramatic reflexiile. Deoarece nu este o peliculă, nu există nimic care să se decojească sau să se crape. Este foarte durabilă și integrată.
Lanțul complet de procese
Aceasta este secvența completă. Nu poți sări peste niciun pas.
Foaie de parcurs practică: Cum să vă planificați proiectul
Hai să schițăm lucrurile. Realizarea de piese optice din plastic este dificilă. Dar este o provocare sistematică. Te poți familiariza urmând un proces clar pas cu pas. Iată ghidul tău la îndemână.
Foaia de parcurs a proiectului dvs.: un plan pas cu pas
Nu mergeți direct la mașină. Pur și simplu planificați invers, pornind de la cerința finală.
Pasul 1: Definește-ți mai întâi specificațiile. Fii nemilos.
Acesta nu este ultimul pas. Este primul. Asigură-te că notezi numerele exacte. Acestea vor ajunge să dicteze fiecare alegere pe care o vei face mai târziu.
- Densitatea de suprafațăAsigurați-vă că specificați în Ra (rugozitate medie) sau RMS. Doar pentru confirmare, este acceptabil un Ra de 5 nm sau trebuie să coborâți la 2 nm? Acest lucru vă va ajuta să decideți asupra celei mai bune metode de lustruire.
- Performanță opticăDeci, puteți defini eroarea frontului de undă transmis? Cât de mult poate distorsiona lumina? De asemenea, setați o limită pentru ceață.
- Performanța acopeririiStabiliți un obiectiv ambițios. Am vrut doar să verific – pentru un strat antireflexie, este necesară o reflectivitate mai mică de 0.5% pe suprafață? Sau chiar mai mică?
- Nevoi de mediuVa fi expus la căldură intensă, umiditate sau lumină UV? Să definim acum acest lucru.
Pasul 2: Selectați materialul. Folosiți specificațiile ca filtru.
Numerele tale de la Pasul 1 restrâng alegerea. Nu te limita la un material plastic, știi.
- Nevoi opticeVerificați indicele de refracție și numărul Abbe, vă rog. Se potrivesc cu designul dumneavoastră?
- Nevoi mecanice și de mediuEste pentru un dispozitiv robust? S-ar putea să aveți nevoie de policarbonat (PC). Dacă sunteți în căutarea a ceva care nu absoarbe umezeala, un polimer ciclo-olefinic (COP) ar putea merita luat în considerare. Dacă sunteți în căutarea a ceva care poate face față substanțelor chimice, PMMA este o opțiune excelentă.
- PrelucrabilitateRețineți doar că unele materiale se lustruiesc mai ușor decât altele. Acest lucru afectează costul și timpul de execuție.
Pasul 3: Alegeți calea de fabricație. Volumul este esențial.
Acesta este un moment cu adevărat important în istoria companiei.
- Calea A: Prototipuri sau producție de volum mic (prelucrare directă). Veți prelucra și lustrui fiecare piesă separat. Folosiți SPDT pentru suprafețe netede și micro-frezare pentru caracteristici complexe. Este destul de flexibil, dar costă mult per piesă. Este perfect pentru cercetare și dezvoltare, prototipuri sau dispozitive medicale personalizate.
- Calea B: Opțiunea B se referă la realizarea a numeroase copii. Investiți într-o matriță master perfectă (prelucrată cu SPDT/micro-frezare). Apoi utilizați turnarea prin injecție pentru a realiza milioane de copii. Costul per piesă este mic. Aceasta este pentru electronice de larg consum și senzori auto. Costul inițial și timpul de lucru sunt în matriță.
Pasul 4: Integrați post-procesarea de la început. Nu ca o idee ulterioară.
Aici proiectele eșuează. Când îți pui la punct designul, calendarul și bugetul, asigură-te că incluzi lustruirea și acoperirea ca parte a acestora.
- Proiectează pentru astaCredeți că MRF ar putea lustrui forma piesei dumneavoastră? Mă întrebam doar dacă are caneluri adânci care sunt dificil de acoperit cu ALD?
- Buget pentru astaPostprocesarea poate costa la fel de mult ca prelucrarea în sine. Nu subestimați acest cost.
- Cronologie pentru aceastaLustruirea și acoperirea necesită mult timp. O strunjire diamantată „rapidă” nu vă va oferi o optică finită.
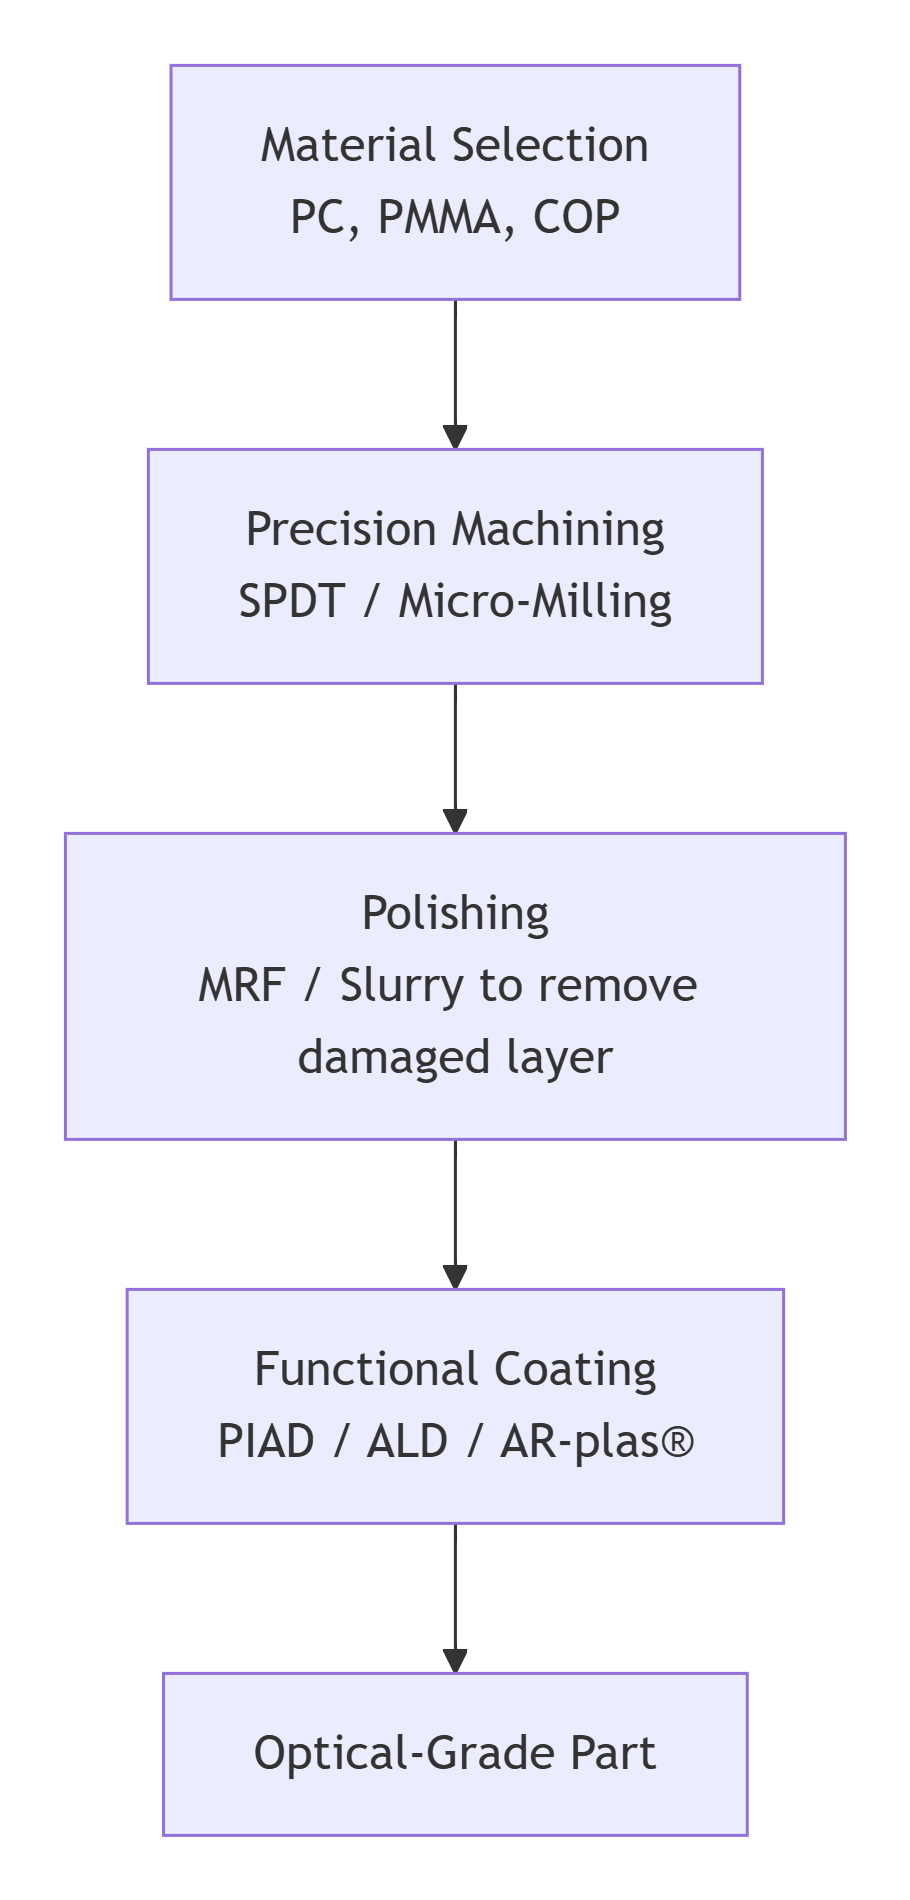
Filosofia de bază: Este un lanț de procese
Aceasta nu este o listă de verificare. Este un lanț. Fiecare verigă depinde de cea anterioară.
Materialul ales influențează modul în care se desfășoară procesul de prelucrare. Metoda de prelucrare determină tipul de strat deteriorat . Această deteriorare este ceea ce trebuie să luăm în considerare atunci când alegem tehnica de lustruire potrivită. Suprafața finală lustruită va determina ce tehnologie de acoperire va adera corect.
Dacă rupi o verigă, lanțul se defectează. Piesa ar putea părea în regulă, dar va avea o ceață, va împrăștia lumina sau stratul de acoperire se va decoji.
Dar dacă urmezi lanțul – dacă definești specificațiile, alegi materialul, alegi calea de fabricație potrivită pentru volumul tău și proiectezi pentru post-procesare încă din prima zi – poți reuși. Poți transforma o bucată goală de plastic transparent într-o componentă optică fiabilă și de înaltă performanță.
Provocarea este reală. Calea este clară. Stăpânește lanțul și vei stăpâni procesul.
Avantajul NOBLE în prelucrarea de calitate optică
Lanțul de procese pe care tocmai l-am parcurs este dificil. Fiecare pas are o capcană. Dacă îl faci intern, va trebui să investești în mașini, cunoștințe despre procese și timp. Există o altă cale.
Luați în considerare avantajul NOBIL.
Suntem un partener specializat, concentrat pe un singur lucru: gestionarea provocării complexe a prelucrării plasticului optic de calitate. Ne vom ocupa de tot pentru dumneavoastră, de la primul prototip până la o producție completă de volum redus. Complexitatea este reală. Dar cu o echipă care știe ce face, obținerea unei calități optice excelente devine un proces fiabil și eficient. Nu mai este doar un proiect de cercetare și devine o etapă standard de fabricație.
Echipa noastră de ingineri profesioniști
Acesta este esența. Proiectul dumneavoastră nu este încredințat unui operator de mașină. Este supravegheat de o echipă dedicată. Inginerii noștri optici și inginerii de producție lucrează împreună.
Vă vor oferi îndrumări de specialitate încă de la început. Mai întâi, vom face o analiză de proiectare pentru fabricabilitate (DFM). Vor analiza modelul și specificațiile dumneavoastră. Vă vor spune dacă o rază este prea ascuțită pentru lustruire. Probabil vor sugera o schimbare de material pentru a reduce birefringența stresului. Aceste îndrumări vă stau la dispoziție la fiecare pas, de la alegerea traseului de prelucrare, planificarea ciclului de lustruire, până la specificarea stratului de acoperire. Vă putem ajuta cu orice provocare tehnică. Fiecare problemă este abordată de cineva care a rezolvat-o deja.
Timp de răspuns rapid
Viteza contează. Fluxul nostru de lucru nu este un program standard de atelier mecanic. Este optimizat pentru piese optice. Avem resurse dedicate pentru această muncă precisă.
Rezultatul este reprezentat de timpi de livrare de top în industrie pentru componente de înaltă precizie. Accelerăm ciclul de dezvoltare. Obțineți prototipuri funcționale mai rapid. Puteți începe producția pilot imediat. Nu puteți obține această viteză reducând calitatea. Aceasta provine dintr-un proces stabilit și eficientizat.
Comunicare eficientă și proactivă
Vei ști ce se întâmplă. Ne angajăm să oferim o comunicare clară, consecventă și tehnică. Nu vei primi actualizări vagi.
Informăm clienții la fiecare etapă importantă. Primul articol este tăiat. Ciclul de lustruire MRF este finalizat. Funcționarea camerei de acoperire este finalizată. Mai important, colaborăm proactiv. Dacă inginerii noștri observă o potențială problemă cu o toleranță în timpul inspecției, vă vor contacta imediat cu datele relevante și o soluție propusă. Acest lucru asigură că piesa finală pe care o aveți în mână îndeplinește toate specificațiile. Nu există surprize.
Fundația: Certificări de calitate
Procesele sunt la fel de bune ca sistemul care le controlează. Angajamentul nostru este formalizat.
Suntem certificați ISO 9001 și ISO 13485. Aceasta nu este doar o placă pe perete; este o adevărată sărbătoare.
- Sistemul nostru de Management al Calității este certificat deISO 9001Fiecare procedură este documentată. Fiecare măsurătoare este trasabilă. Mașinile noastre sunt calibrate. Procesele noastre sunt controlate și repetabile.
- Doar ca să te anunț, ISO 13485 se referă la dispozitivele medicale. Acest cadru este mult mai detaliat. Se referă la gestionarea riscurilor, păstrarea documentelor în ordine și asigurarea curățeniei. Se asigură că componentele instrumentelor chirurgicale sau ale dispozitivelor de diagnostic sunt fabricate la cele mai înalte standarde.
Acest lucru va oferi clienților din industria medicală , aerospațială , electronică și auto o încredere reală. Componentele optice nu sunt fabricate ad-hoc. Sunt fabricate în cadrul unui sistem de management al calității certificat și auditat. Acesta este pasul final din lanțul nostru de procesare a plasticului optic, la care nu putem face compromisuri.
Calea către materialele plastice optice este o mică călătorie. Poți merge singur sau poți apela la un ghid care cunoaște fiecare etapă. Hai să vorbim despre cerințele tale.
FAQ
Am un proiect pentru o lentilă din plastic. Care este primul pas pe care ar trebui să-l fac?
Primul pas este o analiză a designului pentru fabricabilitate (DFM). Faceți acest lucru înainte de orice altceva. Un design optic perfect poate fi imposibil de realizat. Toleranțele ar putea fi prea strânse. Ar putea lipsi un unghi de deformare. Materialul ar putea fi nepotrivit pentru prelucrare.
Care este cea mai mare concepție greșită despre prelucrarea materialelor plastice optice?
Cea mai mare greșeală este să crezi că mașina termină treaba. Nu o face. Piesa nu iese niciodată direct de pe unealtă cu o suprafață optică finisată. Post-procesarea nu este o achiziție suplimentară. Este obligatorie. Plasticul optic are nevoie de o lustruire specială și de un strat funcțional. Toate acestea se fac cu echipamente de ultimă generație. Fac parte din proces. Dacă le sari peste, vei obține un prototip, nu o componentă.
Proiectul meu are un termen foarte scurt. Cum poți termina lucrurile rapid fără a compromite calitatea?
Viteza și calitatea provin din același loc: un sistem controlat. Nu reprezintă un compromis. Termenele noastre rapide se datorează a trei factori:
- DFM proactiv. Eliminăm problemele din fașă încă din faza de proiectare, înainte ca acestea să se transforme în întârzieri în atelier.
- Management dedicat. Ai un punct de contact clar. Comunicarea este eficientă. Nimic nu se pierde.
- Lanțul de procese intern. Facem totul aici. Prelucrare de precizie (SPDT), lustruire avansată (MRF), acoperire funcțională (PIAD). Nu externalizăm etapele. Asta înseamnă că nu va trebui să așteptați alți furnizori și veți primi întotdeauna același serviciu consistent. Deținem controlul asupra fiecărei etape a procesului, așa că puteți fi siguri că va exista întotdeauna calitate.
De ce nu pot folosi pur și simplu un atelier mecanic standard pentru piesele mele optice transparente din plastic?
Atelierele standard nu au mediul necesar. Nu au podele amortizate împotriva vibrațiilor sau aer curat. Nu au aceleași scule de ultimă generație, precum frezele cu diamant monocristal. Nu știu prea multe despre etapele critice de post-procesare, cum ar fi finisarea magnetoreologică sau acoperirea cu peliculă subțire.
Dacă încerci asta într-un atelier obișnuit, cel mai probabil va ajunge la fier vechi. Piesele vor fi opace. Vor fi zgâriate. Dimensiunile vor fi greșite. Plătești pentru o piesă optică din plastic care nici măcar nu își face treaba așa cum ar trebui.
Cum gestionați comunicarea și actualizările pe parcursul unui proiect de plastic optic?
Ne ocupăm singuri de asta. O muncă bună necesită o comunicare clară. Încă de la început, vi se va atribui un inginer de proiect dedicat. Această persoană este principalul dumneavoastră punct de contact.
Vă vom ține la curent în fiecare etapă: când este comandat materialul, după tăierea primului articol, în timpul lustruirii, după acoperire și la inspecția finală. Aceste actualizări includ adesea rapoarte de inspecție detaliate cu date.







