
Care este Frezarea feței Etape?
Frezarea frontală este o metodă de prelucrare mecanică care utilizează o freză rotativă pentru a efectua tăierea pe suprafața unei piese de prelucrat. Scopul principal al procesului de tăiere este de a produce un plan neted și plat și de a asigura că acest plan este perpendicular pe axa de rotație a sculei.
Procesul de bază al frezării frontale constă în instalarea frezei pe un plan perpendicular pe ax, iar mai mulți dinți așchietori de pe circumferința și fața frontală participă simultan la așchiere. Piesa de prelucrat este de obicei fixată pe masa de lucru și prelucrată de scula așchietoare rotativă.
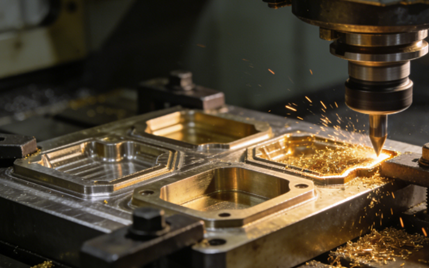
Tipurile de tehnici de prelucrare prin frezare frontală
Frezare generală a feței
Frezarea frontală generală, fiind cel mai fundamental și mai utilizat tip de proces în prelucrare, se operează cu capete de freză standard pentru frezare frontală.
Frezarea frontală generală este de obicei echipată cu plăcuțe pătrate sau circulare și realizează o acoperire completă a suprafeței prelucrate prin mișcări ușoare de suprapunere în direcțiile axială și radială.
Dacă trebuie să efectuați prelucrare de grosime sau semifinisare a materialelor, frezarea frontală generală este procesul preferat pentru stabilirea suprafețelor de referință. Are o eficiență ridicată de prelucrare, dar finisajul suprafeței obținut nu este de obicei cel mai bun.
Frezare de precizie sau frezare cu avans mare
Procesele de frezare cu avans mare utilizează freze cu unghiuri de deviere principale speciale, mici. Caracteristica lor principală este adoptarea unei viteze de avans foarte mari pe dinte, dar adâncimea de așchiere este foarte mică.
Frezarea fină sau frezarea cu avans mare este foarte potrivită pentru prelucrarea pieselor cu pereți subțiri. Deși adâncimea de așchiere este mică, avansul extrem de mare face ca rata de îndepărtare a metalului să fie foarte considerabilă și, în același timp, permite obținerea unei calități excelente a suprafeței, ceea ce o face o alegere ideală pentru prelucrarea fină eficientă.

Frezare frontală pentru sarcini grele
Frezarea frontală pentru sarcini grele utilizează capete de frezare robuste și rezistente pentru a oferi performanțe de așchiere stabile chiar și în condiții de impact puternic și sarcini extreme.
Procesul de frezare frontală pentru sarcini grele este potrivit în special pentru prima degroșare a pieselor turnate, forjate și a altor semifabricate, putând îndepărta excesul de material cu cea mai mare eficiență și punând bazele proceselor ulterioare de finisare.
Frezare unghiulară
Frezarea frontală unghiulară este un proces special de frezare frontală. Caracteristica sa principală este că este prelucrată folosind o freză frontală cu un unghi de deviere principal care nu este egal cu 90 de grade.
Spre deosebire de frezarea frontală standard, care produce fețe plate, frezarea frontală unghiulară permite sculei să așchieze la un unghi specific, fiind ideală pentru teșituri, teșituri și planuri de referință înclinate.
MMateriale utilizate în frezarea frontală
Aliaj de oțel
Oțelul este cea mai mare categorie în frezarea frontală, variind de la oțel cu conținut scăzut de carbon la oțel cu conținut ridicat de carbon și diverse oțeluri aliate. Acestea au proprietăți mecanice excelente și sunt cele mai comune materiale care sunt prelucrate.
Oţel inoxidabil
Oțelul inoxidabil este utilizat pe scară largă datorită rezistenței sale excelente la coroziune. Cu toate acestea, are o conductivitate termică slabă și este predispus la întărire în timpul prelucrării, ceea ce îl face un material dificil de prelucrat.
La frezarea oțelului inoxidabil, trebuie utilizate scule așchietoare cu muchii ascuțite, împreună cu modele adecvate de caneluri pentru spargerea așchiilor și o răcire și lubrifiere adecvate, pentru a preveni aderența sculelor și uzura anormal de rapidă.

Fontă
Fonta gri, fonta ductilă și alte materiale pot fi, de asemenea, frezate. Acestea au o duritate și o fragilitate ridicate și sunt predispuse la producerea de așchii în timpul prelucrării. În timpul procesului de frezare, sunt necesare de obicei viteze de așchiere medii sau relativ mari, ceea ce impune cerințe mai mari asupra performanței de rezistență la uzură a particulelor sculei așchietoare.
Aliaj de aluminiu
Aliajul de aluminiu este cel mai comun metal ușor, fiind moale, are o plasticitate bună și o conductivitate termică excelentă. Cu toate acestea, în timpul procesului de frezare, acest material este predispus la acumularea muchiei și are tendința de a se lipi de sculă.
Prin urmare, la frezarea aliajelor de aluminiu, se recomandă de obicei utilizarea sculelor cu muchii de așchiere ascuțite și unghiuri mari de degajare și adoptarea unor parametri de proces care combină viteza mare de așchiere cu o rată mare de avans, pentru a obține o prelucrare eficientă și un finisaj excelent al suprafeței.

Materiale nemetalice și compozite
Materiale plastice inginerești precum nailonul, policarbonatul, PEEK etc. Acestea au o duritate scăzută, dar o elasticitate ridicată și o conductivitate termică extrem de slabă. La frezarea acestor materiale, căldura generată de frecare provoacă rapid înmuierea și deformarea piesei de prelucrat, în timp ce formarea bavurilor este, de asemenea, o problemă semnificativă.
Prin urmare, prelucrarea ar trebui să utilizeze scule așchietoare extrem de ascuțite, cu parametri de așchiere de mare viteză și adâncime mică, alături de măsuri eficiente de evacuare a așchiilor și de răcire.
Unelte și echipamente esențiale pentru frezare frontală eficientă
Freze de capăt
O freză frontală este o sculă așchietoare cu muchii multiple, ale cărei muchii așchietoare sunt situate pe suprafața cilindrică și pe fața frontală. La frezarea frontală, se adoptă de obicei o adâncime axială de așchiere mai mică.
Frezele frontale sunt foarte potrivite pentru frezarea planurilor înguste, a suprafețelor în trepte etc. Sunt utilizate pe scară largă în prelucrarea multifuncțională și finisarea matrițelor.
Cuttere de muște
Freza circulară se referă de obicei la un dispozitiv simplu de frezare frontală artizanală. Din punct de vedere structural, una sau două plăcuțe indexabile sunt instalate la capătul unui portsculă. Este foarte practică în producția de piese individuale și loturi mici, în atelierele de întreținere sau la prelucrarea bosajelor locale pe piese mari.
Datorită rarității și asimetriei plăcuțelor așchietoare implicate, echilibrul și rigiditatea frezelor volante sunt relativ slabe, iar eficiența de așchiere și finisajul suprafeței lor sunt de obicei inferioare celor ale frezelor frontale standard.
Mori de scoici
Frezele Shell Mills sunt unele dintre cele mai tipice și utilizate scule standard de frezare frontală.
Frezele de prelucrare cu manșon sunt cele mai utilizate unelte pentru frezarea planurilor mari în industria prelucrătoare. Aplicațiile tipice includ: prelucrarea paturilor mașinilor-unelte, suprafețele de îmbinare ale pieselor tip cutie, suprafețele de referință ale matrițelor, suprafețele superioare ale pieselor mari din tablă și orice alte situații în care este necesară obținerea eficientă a unei suprafețe plane.

AAvantajele procesului de frezare frontală
Eficiență ridicată de prelucrare
Frezele frontale au de obicei un diametru mare, pot acoperi o lățime largă de prelucrare și sunt echipate cu mai mulți dinți așchietori care participă simultan la așchiere, astfel încât rata de îndepărtare a metalului este foarte mare.
În etapa de prelucrare brută, frezarea frontală poate adopta o abordare cu adâncime mare de așchiere și viteză de avans ridicată pentru a îndepărta rapid o cantitate mare de exces de material de pe suprafața piesei de prelucrat, punând bazele proceselor ulterioare și reducând semnificativ timpul total de prelucrare a pieselor. Este o alegere ideală pentru producția eficientă în loturi.

Calitate excelentă a suprafeței
Datorită suprapunerii axiale și radiale a dinților așchietori ai frezei frontale în timpul așchierii, suprafața prelucrată poate fi așchiată de mai multe ori la fiecare trecere, obținându-se astfel o suprafață netedă și plană.
Prin selectarea unor plăcuțe așchietoare fin rectificate, ajustarea parametrilor de așchiere rezonabili și utilizarea unor mașini-unelte de înaltă precizie, este ușor să se obțină toleranțe de planeitate foarte mari și un finisaj excelent al suprafeței și chiar să se înlocuiască unele procese de rectificare, realizând „frezare în loc de rectificare”.
Flexibilitatea procesului
Procesul de frezare frontală este extrem de flexibil. Prin înlocuirea lamelor cu unghiuri principale de deviere, materiale și tipuri de canale diferite, aceeași mașină-unealtă și același corp al sculei pot îndeplini cerințele de prelucrare a diverselor materiale, de la aliaje de aluminiu moale până la oțeluri călite cu duritate ridicată.
Frezarea frontală nu numai că poate efectua frezare de degroșare pentru sarcini grele, ci și frezare de finisare de mare viteză. De asemenea, poate finaliza prelucrarea suprafețelor înclinate și în trepte. Un singur proces poate acoperi mai multe etape, de la degroșare la finisare.
Stabilitatea prelucrarii
Frezele frontale posedă o rigiditate structurală excelentă și o conexiune sigură cu axul principal, suprimând eficient vibrațiile și vibrațiile în timpul prelucrării. Acest lucru ajută la minimizarea deformării piesei de prelucrat, făcându-le deosebit de potrivite pentru prelucrarea componentelor cu pereți subțiri sau rigiditate redusă. Stabilitatea inerentă frezării frontale asigură dimensiuni de prelucrare consistente și previzibile.

Eficiență economică bună
Frezarea frontală utilizează în principal plăcuțe indexabile. Corpul sculei poate fi reutilizat pentru o perioadă lungă de timp, fiind necesară înlocuirea doar a plăcuțelor cu costuri relativ mai mici. Acest lucru reduce considerabil costurile de utilizare pe termen lung și costurile de gestionare ale sculei și sporește beneficiile economice generale.
Davantajele procesului de frezare frontală
Cerințe ridicate pentru mașini
Din cauza frezării frontale, în special a frezării de degroșare pentru sarcini grele, este nevoie să acționați simultan mai mulți dinți așchietori pentru a îndepărta o cantitate mare de material, ceea ce generează o forță de așchiere uriașă.
Dacă se efectuează o frezare frontală puternică pe o mașină-unealtă cu putere insuficientă sau rigiditate slabă, este foarte probabil să provoace vibrații, uzură anormală a sculei așchietoare și chiar deteriorarea preciziei mașinii-unealtă.
Costuri mai mari ale sculelor
Pentru a realiza o frezare frontală eficientă, sunt necesare capete de freză dedicate de înaltă calitate, cu diametru mare, și un număr mare de plăcuțe amovibile. Această investiție inițială în scule este considerabilă.
Mașinile de frezat frontal necesită adesea instalarea de mașini-unelte CNC sau centre de prelucrare de mare putere și de ultimă generație, iar costul achiziționării echipamentelor este foarte ridicat.
Limitat la suprafețe plane
Principalul avantaj al frezelor frontale este capacitatea lor de a prelucra suprafețe deschise și largi. Acestea pot îndepărta rapid materialul și pot menține suprafața plană. Dar când piesa are curbe complexe, buzunare adânci și înguste sau colțuri interne ascuțite, freza devine limitată. Scula este de obicei mare, așa că poate lovi piesa de prelucrat și poate provoca interferențe. Din această cauză, nu poate ajunge în zonele necesare și nu poate tăia suprafața eficient.
Riscul de deformare a pereților subțiri
La prelucrarea pieselor cu pereți subțiri, a pieselor înguste sau a pieselor cu suport insuficient pentru fixare, forțele puternice de așchiere radială sau axială pot provoca cu ușurință deformarea elastică a piesei de prelucrat sau chiar deformarea sculei. Aceste probleme îngreunează menținerea unei precizii dimensionale bune și a planeității. În multe cazuri, piesa necesită mai multe așchii ușoare sau strategii speciale de prelucrare pentru a corecta deformarea.
Predispus la vibrații și vibrații
La frezarea suprafețelor largi sau la utilizarea portsculelor cu o extensie lungă, contactul dintre sculă și piesa de prelucrat poate deveni instabil. Această condiție instabilă facilitează apariția vibrațiilor periodice. Aceste vibrații afectează netezimea așchierii, calitatea suprafeței și durata de viață a sculei.
Acest tip de vibrații nu numai că deteriorează serios calitatea suprafeței și lasă urme evidente de vibrații, dar accelerează și uzura sculelor și chiar duce la ciobire, reprezentând o amenințare la adresa preciziei și siguranței prelucrării.
Frezare frontală vs. frezare periferică: explicarea diferențelor cheie
| Dimensiunea comparației | Frezarea feței | Frezare periferică |
| Definiție de bază | Folosește fața și periferia frezei pentru a produce o suprafață perpendiculară pe axa sculei. | Folosește dinții circumferențiali pentru a prelucra suprafețe paralele cu axa sculei, cum ar fi profiluri sau muchii. |
| Tip de instrument | Freză frontală (freză tip disc) cu plăcuțe pe față și periferie. | Freză frontală, freză pentru plăci așchietoare etc., cu muchii așchietoare în principal pe circumferință. |
| Suprafață produsă | Suprafețe plane (planuri orizontale, trepte etc.). | Pereți verticali, fante, suprafețe conturate etc. |
| Obiectiv primar | Produceți eficient suprafețe mari și plane. | Profiluri de mașină, caneluri sau elemente 3D complexe. |
| Aplicații tipice | Mese de mașini, fețe de carcasă, suprafețe de separare a matrițelor etc. | Canale de pană, dinți de angrenaj, buzunare, contururi de piese etc. |
| Caracteristica forței de tăiere | Forță axială mai mare, apăsând piesa de prelucrat spre masă, în general mai stabilă. | Forță radială mai mare, predispusă la deformarea sculei și vibrații. |
| Calitatea suprafeței | De obicei, obține o planeitate mai mare și finisaje mai netede. | Poate lăsa urme de unelte sau valuri; necesită reglaje fine pentru un finisaj mai bun. |

Probleme comune de frezare frontală și cum să le rezolvi
Calitate slabă a suprafeței
Pe suprafața prelucrată apar linii de vibrație regulate; aceasta este anormal de rugoasă, prezintă zgârieturi sau asperități.
Soluţie
- Îmbunătățiți rigiditatea: Alegeți un mâner de cuțit mai gros și mai rezistent; Asigurați rigiditatea piesei de prelucrat și a dispozitivului de fixare.
- Ajustați parametrii: Modificați viteza de așchiere, avansul sau adâncimea de așchiere pentru a rupe frecvența de rezonanță; Adoptați lățimea de așchiere asimetrică sau așchierea cu viteză variabilă.
Durată scurtă de viață a sculei
Lama este grav uzată, crăpată sau deteriorată, departe de a-și atinge durata de viață așteptată.
Soluţie
- Optimizați parametrii: Selectați viteza liniară și avansul adecvate în funcție de materialul piesei de prelucrat și de valoarea recomandată a lamei. Evitați frecarea cauzată de „așchierea ușoară la viteză mică”.
- Tratarea muchiei acumulate: Măriți viteza de tăiere; Folosiți o lamă ascuțită cu un unghi de degajare pozitiv; Măriți lubrifierea agentului de răcire.
Planeitate slabă
Planul prelucrat este neuniform, cu o adâncitură la mijloc și proeminențe la margini sau există îmbinări evidente între mai multe treceri ale sculei.
Soluţie
- Reducerea deformării: Selectați scule și portscule cu o rigiditate mai mare; Optimizați schema de prindere pentru a preveni deformarea piesei de prelucrat în timpul prelucrării.
- Calibrarea mașinii-unealtă: Inspectați și reglați periodic verticalitatea axului.
Bavuri și ciobire a muchiilor
La marginea piesei de prelucrat apar bavuri sau așchii de material atunci când aceasta este tăiată cu scula.
Soluţie
- Schimbați metoda de tăiere: Reduceți ușor viteza de avans înainte de a tăia muchia.
- Optimizați uneltele de tăiere: Folosiți lame mai ascuțite cu un unghi de degajare pozitiv; Asigurați-vă că unealta de tăiere este întotdeauna în stare bună de tăiere și evitați utilizarea lamelor uzate.
- Adăugați procese: Organizați proceduri dedicate de debavurare.
AAplicații ale procesului de frezare frontală
Utilaje generale
Mașinile de mari dimensiuni sunt domeniul în care frezarea frontală este aplicată cel mai des. Aceasta este utilizată în principal pentru prelucrarea platformelor, meselor de lucru și suprafețelor de instalare a șinelor de ghidare ale diferitelor tipuri de mașini-unelte.
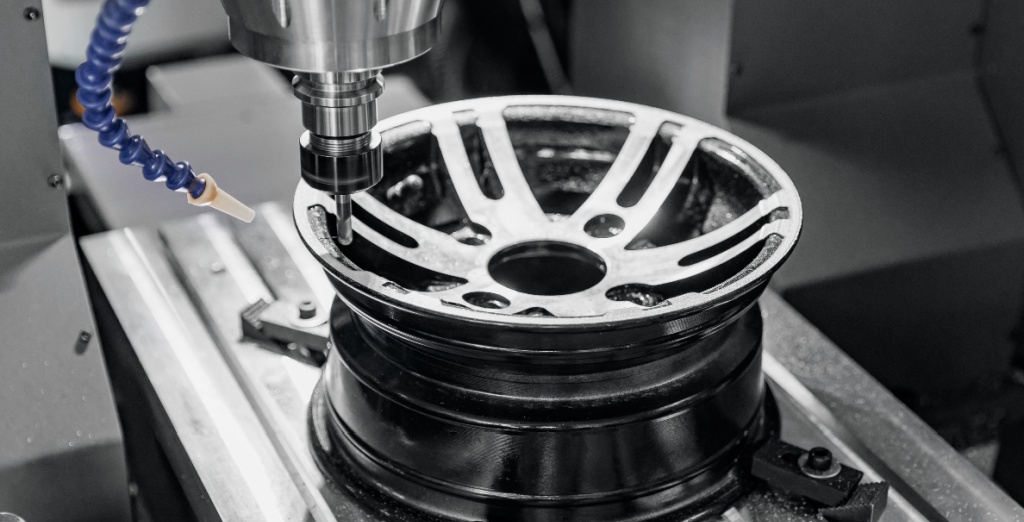
Auto industrie
În industria auto, frezarea frontală este utilizată pentru prelucrarea suprafețelor de contact ale blocului cilindrilor și chiulasei motoarelor, carterelor de transmisie și planurilor de instalare ale cadrelor șasiului.
În transportul feroviar, frezarea frontală este utilizată pentru a crea suprafețe plane precise pe piese portante importante. Acestea includ boghiuri de locomotive de mare viteză, baze de motoare și alte componente structurale cheie. Procesul ajută la asigurarea stabilității, rezistenței și asamblării corecte în condiții de operare dificile.
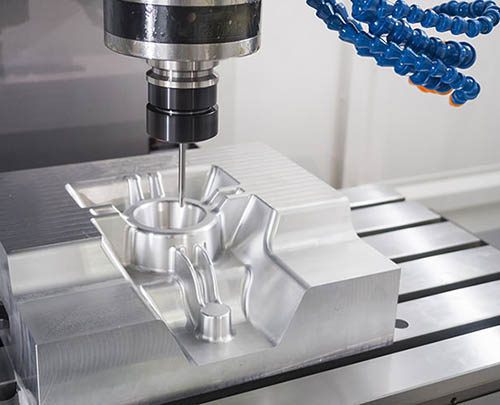
Industria de fabricare a matrițelor
Fabricarea matrițelor depinde în mare măsură de frezarea frontală. Frezarea frontală este utilizată pentru prelucrarea suprafeței de separare a matrițelor. Calitatea acestui plan determină direct precizia produsului și durata de viață a matriței.
Frezarea frontală este utilizată și pentru prelucrarea suprafețelor de referință ale bazelor matrițelor și șabloanelor. Tehnologia de frezare dură de mare viteză este adesea adoptată, deoarece are cerințe extrem de ridicate pentru finisarea suprafeței, planeitate și eficiență de prelucrare.
Industria aerospațială
În industria aerospațială, frezarea frontală este utilizată pentru prelucrarea suprafețelor de îmbinare ale nervurilor aripilor, pereților etanși și panourilor de înveliș. De asemenea, se aplică la bazele de montare a motoarelor și la suprafețele de interfață de precizie ale pieselor structurale ale navelor spațiale. Aceste suprafețe trebuie să îndeplinească cerințe de precizie foarte ridicate, astfel încât procesul este o etapă importantă în producția aerospațială.
De ce să alegeți NOBLE ca Față frezare Furnizor de prelucrare
Procesul de frezare frontală de la NOBLE este conceput pentru a oferi prelucrare de înaltă precizie și eficiență a suprafețelor, atât pentru piesele metalice, cât și pentru cele din plastic. Adoptăm mașini de frezat CNC avansate , echipate cu axe rigide și mașini de frezat frontal indexabile de înaltă calitate, care pot produce suprafețe plane, netede și de dimensiuni uniforme, cu o repetabilitate excelentă.
NOBLE selectează diametrul frezei, geometria plăcuței, parametrii de așchiere și strategia de prelucrare a sculelor cele mai potrivite, pe baza cerințelor de material și toleranță ale fiecărui proiect.
NOBLE, cu capacitățile sale puternice, tehnicile stabile de prelucrare și inspecția strictă a calității, poate gestiona atât comenzi de producție în loturi mici, cât și în loturi mari, asigurând în același timp o calitate constantă a suprafeței tuturor pieselor.
Întrebări frecvente
Ce materiale pot fi prelucrate prin frezare frontală?
Frezarea frontală poate prelucra multe materiale, inclusiv aluminiu, oțel inoxidabil, oțel carbon, alamă, cupru, titan și materiale plastice inginerești. Selecția corectă a sculelor și parametrii de așchiere sunt ajustați în funcție de duritatea și prelucrabilitatea fiecărui material.
Care este diferența dintre frezarea frontală și frezarea frontală?
Frezarea frontală folosește o freză cu diametru mare pentru prelucrarea suprafețelor late și plane. Se concentrează în principal pe obținerea unei planeități bune și a unei eficiențe ridicate. Frezarea frontală, pe de altă parte, folosește scule mai mici pentru a tăia buzunare, caneluri și forme mai complexe. Este utilizată mai ales pentru conturarea detaliată și caracteristici precise ale piesei de prelucrat.
Ce factori afectează calitatea unei operațiuni de frezare frontală?
Geometria sculei, viteza axului, viteza de avans, adâncimea de așchiere, rigiditatea mașinii, utilizarea lichidului de răcire și stabilitatea prindere a piesei de prelucrat.
Care sunt aplicațiile comune ale frezării frontale?
Frezarea frontală este utilizată pe scară largă în industria auto, aerospațială, utilaje, fabricarea matrițelor și componente de precizie.
Cum se obține o finisare bună a suprafeței la frezarea frontală?
Pentru a obține o suprafață netedă, este important să se utilizeze plăcuțe așchietoare ascuțite. Viteza de avans trebuie setată corect, iar freza trebuie să rămână stabilă în timpul prelucrării. Alegerea traiectoriei corecte a sculei ajută, de asemenea, la îmbunătățirea rezultatului. Pentru cea mai bună calitate a suprafeței, se recomandă efectuarea unei treceri separate de finisare cu o viteză de avans mai mică și o adâncime de așchiere mai mică.







