
Ce Este End Mbolnav?
Frezarea frontală este o tehnică de prelucrare mecanică utilizată în mod obișnuit. Aceasta utilizează o sculă așchietoare rotativă numită freză frontală, care are muchii așchietoare pe ambele părți și pe capăt. Freza frontală este instalată pe axul unei mașini de frezat sau al unui centru de prelucrare. Prin mișcări de rotație și avans, aceasta îndepărtează material de pe piesa de prelucrat.
Caracteristica principală a frezării frontale este multifuncționalitatea sa. Nu numai că poate prelucra plane perpendiculare pe axa sculei, dar, mai important, poate efectua frezarea pereților laterali, frezarea canalelor, prelucrarea conturului, frezarea în trepte și frezarea cavității. Acest lucru face ca frezarea frontală să fie o tehnologie de bază pentru fabricarea diverselor caracteristici ale pieselor.
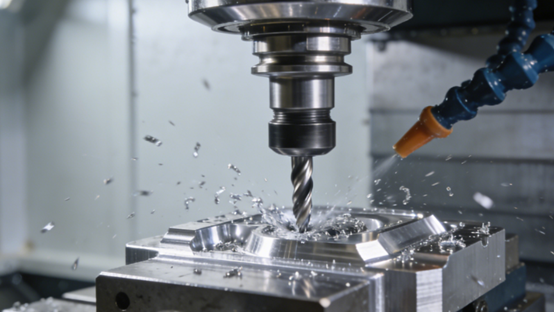
Cum funcționează procesul de frezare frontală?
Analiza desenului
Inginerii trebuie să interpreteze cu atenție desenele pieselor, să identifice clar toate caracteristicile care trebuie prelucrate prin frezare frontală, cum ar fi planuri, trepte, cavități, caneluri etc., și să analizeze toleranțele dimensionale, toleranțele poziționale și cerințele de rugozitate a suprafeței. În același timp, pe baza caracteristicilor materialului piesei de prelucrat, să planifice o secvență rezonabilă de prelucrare.
Prinderea piesei de prelucrat
În funcție de forma piesei de prelucrat și de echipamentul de prelucrare, selectați dispozitivul de fixare adecvat pentru a fixa ferm și precis semifabricatul pe masa de lucru a mașinii-unelte. La strângere, este necesar să vă asigurați că forța de strângere este suficientă pentru a rezista forței de tăiere și a împiedica mișcarea piesei de prelucrat, dar nu trebuie să fie prea mare pentru a provoca deformarea acesteia.
Programare CNC
Conform rutei de proces și a traiectoriei sculei stabilite, programarea asistată de calculator se realizează folosind software CAM sau codul G este scris manual. Programarea trebuie să genereze traiectorii eficiente și sigure de mișcare a sculelor, inclusiv metode rezonabile de avans și retragere a sculelor, traiectorii de așchiere etc. După finalizarea programului, acesta trebuie să fie supus unei verificări stricte pentru a verifica dacă există erori logice, supra-așchieri sau riscuri de coliziune cu dispozitivele de fixare, asigurând siguranța absolută.
Prelucrare de testare
Înainte de prelucrarea în serie prin frezare frontală, prima piesă trebuie să fie supusă unei așchii de probă. În timpul așchierii de probă, se adoptă de obicei un raport de avans conservator sau se testează mai întâi caracteristicile cheie în zonele cu adaos mai mare pe semifabricat. Imediat după prelucrare, se utilizează instrumente de măsurare pentru a măsura dimensiunile cheie ale pieselor așchiate de probă.
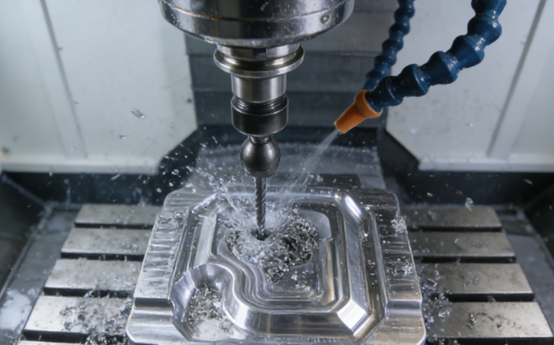
Prelucrare de producție
După ce mașina este depanată fără erori, începe prelucrarea formală în serie sau continuă. În timpul prelucrării, operatorii trebuie să efectueze o monitorizare continuă. Monitorizarea include: ascultarea dacă sunetul de funcționare al mașinii-unelte este lin și dacă există vibrații sau scârțâituri anormale. Observarea dacă culoarea și forma așchiilor sunt normale; verificarea dacă fluidul de tăiere acoperă complet zona de tăiere; și inspectarea aleatorie a dimensiunilor pieselor de prelucrat la intervale regulate, în funcție de durata de viață presetată a sculei sau de cantitatea de prelucrare.
Inspecția finală
După prelucrarea pieselor finite, este necesară o inspecție finală completă. Folosiți echipamente de inspecție mai precise, cum ar fi mașini de măsurat în trei coordonate, profilometre, rugometre etc., pentru a inspecta cantitativ toate dimensiunile, toleranțele geometrice și calitățile suprafeței cerute de desene.
Datele testului ar trebui să fie transformate într-un raport și comparate cu standardele de calitate pentru a determina dacă produsul este calificat. Această etapă nu reprezintă doar judecata finală asupra calității pieselor individuale, ci și datele furnizate oferă o bază importantă pentru optimizarea procesului și trasabilitatea calității.
Tipuri de freze
Moara plată
Frezele cu capăt plat sunt cel mai fundamental și cel mai frecvent utilizat tip de freză cu capăt. Muchia așchietoare frontală este plată, permițând tăierea verticală și frezarea laterală eficiente. Acest tip de sculă așchietoare este utilizat în principal pentru trepte în unghi drept, contururi și cavități de formă regulată și poate produce o suprafață inferioară plană și pereți laterali verticali.
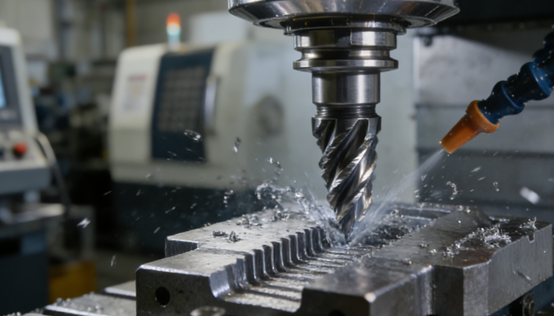
Moara de capăt cu nas bilă
Frezele cu vârf sferic nu pot produce suprafețe inferioare în unghi drept, dar principalul lor avantaj constă în capacitatea de a prelucra suprafețe curbate tridimensionale. Prin programarea traiectoriei sculei, acestea pot prelucra cu precizie cavități complexe de matriță, forme de lame și orice suprafețe curbate care necesită tranziții line.
Corn Corn Radius End Mill
Freza frontală cu rază de acțiune combină unele avantaje ale frezelor frontale cu cap plat și ale frezelor frontale cu cap sferic. Unghiurile lor de arc sunt mai robuste decât cele ale frezelor cu unghiuri ascuțite, sunt mai puțin predispuse la ciobire și pot rezista la forțe de așchiere mai mari. Sunt utilizate în mod obișnuit în prelucrarea brută și semifinisată a oțelului și fontei. Suprafața prelucrată cu aceasta va avea tranziții de arc, dar prin programare în pași mici, pot fi prelucrate și pereți laterali aproape verticali și suprafețe inferioare plate, ceea ce o face o alegere eficientă pentru prelucrarea brută a cavităților.
Moara de teșit
Freza de teşire este special concepută pentru teşire sau debavurare. Muchia sa așchietoare se află la un unghi specific, ceea ce permite prelucrarea directă a teşiturilor precise pe marginea piesei, pregătind-o pentru asamblarea ulterioară sau manipularea în siguranță. Unele cuțite de teşire sunt proiectate pentru a permite controlul lățimii de teşire prin reglarea adâncimii axiale, ceea ce le face foarte flexibile în utilizare.
Moara de degroșare
Frezele frontale pentru prelucrarea de grosime pot îmbunătăți rata de îndepărtare a materialului. Corpul sculei are numeroase caneluri pentru așchii, care împart așchiile lungi în secțiuni mici, facilitând îndepărtarea așchiilor și disiparea căldurii. Designul muchiei ondulate sau al dinților cu pas inegal poate reduce vibrațiile de așchiere, permițând o adâncime de așchiere și un avans mai mare pentru o prelucrare de grosime eficientă și lăsând rapid un adaos uniform pentru prelucrarea ulterioară de finisare.
Avantajele frezării frontale
Versatilitate și flexibilitate
Frezele frontale sunt unul dintre cele mai complexe procese de prelucrare din centrele de prelucrare. O singură freză frontală poate efectua o varietate de operațiuni, inclusiv frezarea planurilor, treptelor, cavităților, canelurilor și contururilor tridimensionale complexe. Această caracteristică „o singură sculă pentru utilizări multiple” reduce considerabil numărul de schimbări de scule în timpul prelucrării, simplifică programarea și gestionarea sculelor și este potrivită în special pentru prelucrarea pieselor complexe cu caracteristici geometrice multiple. Este nucleul prelucrării CNC moderne pentru a obține o producție extrem de integrată.
Calitate înaltă a finisajelor
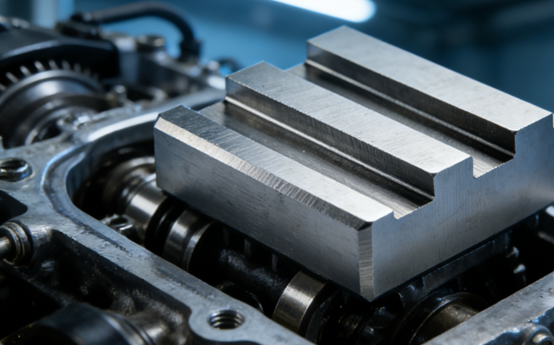
Frezele frontale pot atinge o precizie dimensională și geometrică extrem de ridicată. În timpul prelucrării de finisare, utilizarea frezelor frontale de înaltă precizie, cu dinți multipli, în combinație cu o strategie de viteză mare, adâncime mică de așchiere și viteză de avans mare poate obține un finisaj excelent al suprafeței, poate reduce sau chiar elimina procesele ulterioare de rectificare sau lustruire și poate îmbunătăți eficiența generală.
Compatibilitate largă de materiale
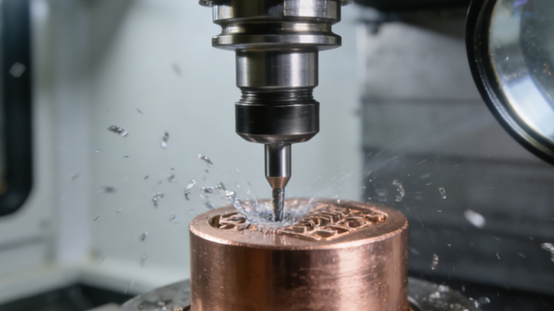
Frezele frontale pot prelucra toate materialele inginerești. Prin alegerea materialului adecvat pentru scule și a acoperirii dedicate, precum și prin potrivirea parametrilor de așchiere și a metodelor de răcire adecvate, acestea pot prelucra eficient o gamă largă de materiale, de la metale moi, cum ar fi aluminiul și cuprul, până la oțel matrițat, oțel inoxidabil și chiar materiale dificil de prelucrat, cum ar fi aliajele pentru temperaturi înalte și aliajele de titan, precum și materiale compozite și materiale nemetalice. Aplicabilitatea lor este extrem de extinsă.
Rată mare de îndepărtare a materialului
Frezarea frontală utilizează freze frontale cu diametru mare sau de degroșare cu muchii ondulate, combinate cu o adâncime axială de așchiere mare și o lățime radială de așchiere, care pot atinge rate de îndepărtare a metalului extrem de ridicate. Tehnologiile moderne de așchiere de mare viteză și de prelucrare de înaltă performanță au valorificat și mai mult potențialul acestora, permițând prelucrarea rapidă a semifabricatelor la o formă apropiată de cea a produsului finit, reducând semnificativ timpul total de prelucrare și sporind eficiența producției.
Dezavantajele frezării frontale
Fragilitatea și uzura sculelor
Frezele frontale, în special sculele cu diametru mic, au un raport lungime-diametru mare, alungire în consolă și rigiditate relativ slabă. La prelucrarea materialelor dure sau la supunerea unor forțe de așchiere neuniforme, este foarte probabil să apară vibrații, ciobire sau rupere generală. Uzura sculelor așchietoare este, de asemenea, relativ rapidă, în special la prelucrarea materialelor dificil de așchiat. Este necesar să se monitorizeze frecvent starea sculelor așchietoare și să se schimbe acestea, ceea ce crește costurile și timpul de nefuncționare.
Deformarea forței de tăiere
Forța radială de așchiere generată în timpul frezării frontale este relativ mare, în special atunci când se utilizează scule cu muchie lungă pentru prelucrarea cavităților adânci sau a pereților laterali. Această forță radială este predispusă să provoace deformarea pieselor înguste sau cu pereți subțiri, afectând precizia prelucrării. În același timp, este și principala cauză a inducerii vibrațiilor de așchiere.
Provocările evacuării cipurilor
La efectuarea frezării frontale în cavități închise sau adânci, îndepărtarea așchiilor este o provocare cheie. Așchiile reținute vor fi prelucrate din nou de sculă, ceea ce va duce la deteriorarea calității suprafeței prelucrate, la o creștere bruscă a temperaturii sculei, la uzura rapidă a muchiei așchietoare și chiar la ciobire.
Probleme de prelucrare a colțurilor
Când se utilizează o freză cu fund plat pentru prelucrarea unghiurilor interioare drepte, lungimea arcului de contact de așchiere și grosimea așchierii la colțul sculei vor crește brusc, rezultând o creștere bruscă a forței de așchiere și o disipare slabă a căldurii. Acest lucru va cauza vibrații intensificate ale sculei, uzură locală accelerată, iar la colțuri, este predispusă la deformarea sculei, supraașchiere sau material rezidual, afectând precizia dimensională și a formei.
Marcaje de scule de suprafață
Când frezarea frontală este utilizată pentru prelucrarea fină a planurilor mari sau a suprafețelor curbate, vor rămâne urme mici de trepte între traiectoriile adiacente ale sculelor. La schimbarea sculelor sau la modificarea strategiilor de prelucrare, pot apărea „urme de scule” vizibile și la joncțiunile suprafețelor prelucrate de diferite segmente de program sau scule.
Frezare frontală vs. frezare frontală
| Caracteristică | Frezare la capăt | Frezarea feței |
| Muchii de tăiere primare | Pe laturile periferice și la capătul sculei. | În principal pe fața frontală/axa sculei. |
| Instrument tipic | Freză cilindrică lungă, cu un diametru mai mic. | Freză frontală scurtă, în formă de disc, sau freză cu coajă, cu diametru mare. |
| Mișcarea principală | Se rotește în jurul axei sale și se mișcă lateral (X, Y, Z). | Se rotește în jurul axei sale și se mișcă în principal perpendicular pe axa sa (avans pe axa Z). |
| Aplicatie Principala | Profilare, canelare, buzunare, conturare și prelucrare a elementelor verticale complexe. | Confruntarea cu suprafețe mari și plane pentru a crea un plan orizontal și neted. |
| Finisaj de suprafață pe față plană | Poate fi bun, dar poate afișa linii de traiectorie a sculei. | De obicei excelent și foarte uniform pe întreaga suprafață. |
Ce factori afectează calitatea suprafeței frezării frontale
Geometria și starea sculei
Designul geometric al sculei așchietoare afectează direct procesul de așchiere. Muchiile așchietoare ascuțite și unghiurile elicoidale adecvate pot asigura o tăiere lină și o îndepărtare lină a așchiilor, obținând astfel o suprafață mai bună. Starea de uzură a sculei așchietoare este, de asemenea, de o importanță vitală. O muchie așchietoare uzată va crește forța de așchiere, va produce bavuri și va deteriora calitatea suprafeței.
Setări parametri de tăiere
Viteza de așchiere, viteza de avans și adâncimea de așchiere sunt parametrii principali ai procesului. O viteză de așchiere prea mică poate cauza acumularea muchiei și deteriorarea suprafeței. Dacă este prea mare, poate provoca vibrații sau poate accelera uzura sculei. Viteza de avans per dinte determină grosimea așchierii. Dacă viteza de avans este prea mare, va lăsa urme evidente de avans. Dacă este prea mică, poate provoca o frecare excesivă între sculă și piesa de prelucrat, în loc de o așchiere anormală, rezultând o ecruisare.
Unelte pentru mașini
Precizia, rigiditatea și răspunsul dinamic al mașinii-unelte în sine reprezintă fundamentul. Bătaia radială și axială a axului trebuie controlată la un nivel extrem de ridicat; în caz contrar, aceasta se va reflecta direct pe suprafața piesei de prelucrat.
Dacă rigiditatea generală a mașinii-unelte este insuficientă, aceasta va produce o ușoară deformare elastică și vibrații sub acțiunea forței de așchiere. Acest tip de vibrații, în special flutter-ul de înaltă frecvență, este unul dintre principalele motive pentru apariția urmelor de vibrații pe suprafață și deteriorarea rugozității.
Materialul piesei de prelucrat
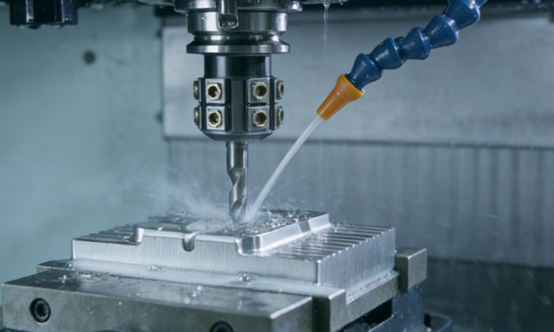
Proprietățile materialului piesei de prelucrat, cum ar fi duritatea, tenacitatea, tendința la ecruisare și conductivitatea termică, au un impact fundamental asupra calității suprafeței. De exemplu, la prelucrarea materialelor moi și lipicioase, este probabil să apară depuneri de muchie, în timp ce la prelucrarea materialelor dure și fragile, așchiile ciobite pot zgâria suprafața.
Condiții de lubrifiere
Funcția fluidului de tăiere sau a lubrifiantului nu este doar de a răci și lubrifia. Răcirea eficientă poate reduce temperatura în zona de tăiere, poate reduce uzura termică a sculei de tăiere și deformarea termică a piesei de prelucrat. O lubrifiere bună poate reduce forța de tăiere, poate inhiba formarea muchiilor acumulate și a bavurilor și poate ajuta la obținerea unei suprafețe mai netede.
Sfaturi pentru întreținerea și longevitatea frezelor frontale
Selectarea corectă a instrumentului
Prelucrarea prin frezare frontală trebuie să selecteze materiale de scule, acoperiri și parametri geometrici potriviți în funcție de materiale și proceduri. Pentru prelucrarea de degroșare, se selectează scule cu dinți rari și unghiuri mari ale elicei pentru a facilita îndepărtarea așchiilor, în timp ce pentru prelucrarea de finisare sunt necesare scule cu dinți strâns pentru a asigura finisarea suprafeței. Înainte de instalare, curățați portscula și orificiul conic al axului. Folosiți mandrine de înaltă precizie sau portscula hidraulică și încercați să scurtați lungimea consolei sculei pentru a spori rigiditatea.
Optimizarea parametrilor de tăiere
Operatorul trebuie să seteze parametri rezonabili, cum ar fi viteza de rotație, viteza de avans și adâncimea de așchiere, pe baza valorilor recomandate de producătorul sculei. În prelucrarea efectivă, este necesar să se evite utilizarea unei adâncimi excesive de așchiere radială pentru așchierea pe toată lățimea, în special la prelucrarea zonelor de colț; viteza de avans trebuie redusă activ. Trebuie adoptate strategii de ajustare specifice pentru diferite materiale ale piesei de prelucrat.
Răcire eficientă
Prelucrarea prin frezare frontală trebuie să selecteze o metodă de răcire adecvată, în funcție de caracteristicile materialului prelucrat. Pentru sculele din carbură cimentată, se recomandă utilizarea unui agent de răcire pe bază de ulei în timpul așchierii intermitente pentru a reduce șocul termic. La prelucrarea cu cavități adânci, trebuie proiectate duze dedicate sau trebuie utilizate scule răcite intern pentru a se asigura că agentul de răcire ajunge direct la muchia așchietoare, prevenind deteriorarea secundară a așchierii cauzată de îndepărtarea deficitară a așchiilor.
AAplicații ale frezelor frontale
Conturarea pieselor
Frezarea frontală poate prelucra cu precizie contururile complexe bidimensionale sau tridimensionale ale pieselor. Fie că este vorba de marginea exterioară complexă a pieselor mecanice sau de linia de separare curbată a suprafeței matrițelor, toate acestea pot fi finalizate prin frezare frontală cu legături pe 3 sau 5 axe.
Frezare cu fantă și buzunar
Frezarea frontală este metoda preferată pentru prelucrarea tuturor tipurilor de caneluri și cavități. Aceasta poate freza eficient diverse caneluri funcționale, cum ar fi canelurile în T și canelurile de retragere a sculelor, precum și cavități complexe neregulate în matrițe. Frezarea frontală poate îndepărta eficient materialele și poate prelucra spații închise sau semi-închise cu dimensiuni precise și o calitate bună a suprafeței și este utilizată pe scară largă în fabricarea pieselor mecanice și a matrițelor.
Frezare frontală și în trepte
Frezarea frontală are avantaje unice la prelucrarea planurilor cu suprafețe mici, a planurilor discontinue și a suprafețelor laterale cu mai multe trepte. Poate finaliza prelucrarea fină a pereților laterali și a suprafețelor inferioare simultan, asigurând verticalitatea și precizia dimensională între fiecare suprafață treaptă.
La prelucrarea pereților despărțitori, a bosajelor și a arborilor în trepte multiple din cavitățile interioare ale pieselor de tip cutie, procesul de frezare verticală demonstrează o flexibilitate și o precizie extrem de ridicate.
Confecţionarea găurilor
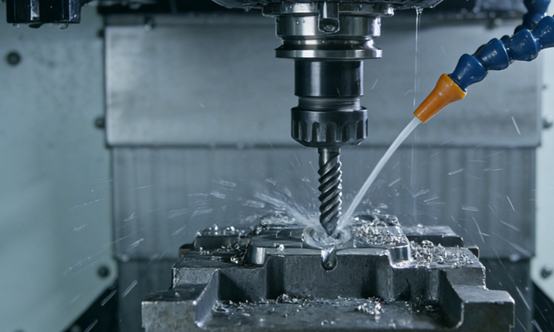
Frezele frontale pot produce găuri rotunde de înaltă precizie, găuri filetate și găuri conice cu diametru mare. Comparativ cu găurirea și filetarea tradiționale, frezarea filetului are avantajele unei precizii ridicate de prelucrare, absenței bavurilor și capacității de a prelucra filete cu același pas și diametre diferite cu o singură sculă. Avantajele sale sunt deosebit de evidente la prelucrarea filetelor din materiale dificil de prelucrat.
Prelucrarea pereților subțiri
Pentru piesele cu rigiditate slabă, cum ar fi componentele din aliaj de aluminiu cu pereți subțiri și carcasele componentelor electronice de precizie din domeniul aerospațial, frezarea frontală este principala metodă de formare subtractivă.
Frezarea frontală adoptă o strategie de așchiere ușoară, caracterizată prin scule cu diametru mic, adâncimi mici de așchiere și viteze mari de rotație. Combinată cu planificarea dedicată a traiectoriei sculei, aceasta poate controla eficient forța de așchiere, poate preveni deformarea piesei și poate produce caneluri de înaltă precizie cu pereți subțiri, nervurate, micro-caneluri și alte caracteristici precise.
Debavurare și teșire
Frezele specializate pentru teşire pot efectua eficient și consecvent teşirea și debavurarea muchiilor pieselor. Printr-o programare simplă, tratamentul de pasivizare a tuturor muchiilor ascuțite poate fi finalizat automat, sporind siguranța pieselor și confortul asamblării. Este un proces ulterior indispensabil în liniile de producție automatizate moderne.
NOBIL
Oferim soluții de frezare frontală CNC de înaltă precizie pentru o gamă largă de industrii. Utilizând centre de prelucrare multiaxe avansate și un inventar complet de freze frontale din carbură premium, prelucrăm elemente complexe cu o precizie excepțională.
De la prototiparea rapidă la producția de volum mare, livrăm componente cu finisaje superioare ale suprafeței și toleranțe strânse, asigurând fiabilitate și performanță pentru cele mai solicitante aplicații ale dumneavoastră. Colaborați cu noi pentru rezultate de frezare eficiente și de înaltă calitate.
FAQ
Care este definiția de bază a frezării frontale?
Frezarea frontală este un proces fundamental de prelucrare în care o sculă așchietoare rotativă, numită freză frontală, este utilizată pentru a îndepărta material de pe o piesă de prelucrat. Spre deosebire de un burghiu care taie în principal în direcție axială, muchiile așchietoare ale unei freze frontale sunt situate atât pe periferia sa, cât și pe fața sa frontală.
Care sunt principalele avantaje ale utilizării frezării frontale?
Printre avantajele cheie ale frezării frontale se numără versatilitatea sa ridicată în crearea unor caracteristici diverse ale pieselor, precizia și finisajul suprafeței excelente atunci când sunt optimizate, compatibilitatea cu o gamă vastă de materiale, de la materiale plastice la superaliaje, și rate eficiente de îndepărtare a materialului, în special cu sculele moderne și strategiile CNC.
Care sunt factorii cheie care afectează durata de viață a sculei în frezarea frontală?
Durata de viață a sculei în frezarea frontală este influențată în principal de duritatea și abrazivitatea materialului piesei de prelucrat, parametrii de așchiere, selecția materialului sculei și a acoperirii, eficacitatea răcirii și lubrifierii și stabilitatea la prelucrare.
Cât de importantă este lichidul de răcire/lubrifierea în procesele de frezare frontală?
Lichidul de răcire și lubrifierea sunt cruciale în frezarea frontală din mai multe motive. Acestea ajută la disiparea căldurii din zona de așchiere, reduc frecarea dintre sculă și piesa de prelucrat, previn sudarea așchiilor și îmbunătățesc evacuarea acestora.
Cum se compară frezarea frontală cu alte procese comune de prelucrare, cum ar fi găurirea sau strunjirea?
Frezarea frontală diferă fundamental de găurire și strunjire prin mișcarea de așchiere și domeniul de aplicare. În timp ce găurirea este concepută special pentru crearea de găuri rotunde prin forță axială, strunjirea rotește piesa de prelucrat față de o sculă staționară pentru a crea forme cilindrice, iar frezarea frontală rotește scula pentru a tăia în mai multe direcții. Acest lucru face ca frezarea frontală să fie unică în capacitatea de a produce caneluri, buzunare, contururi complexe și suprafețe 3D care nu sunt realizabile doar cu găurire sau strunjire, oferind o flexibilitate geometrică mai mare pe centrele de prelucrare.






