
Ce Este Turnare prin extrudare?
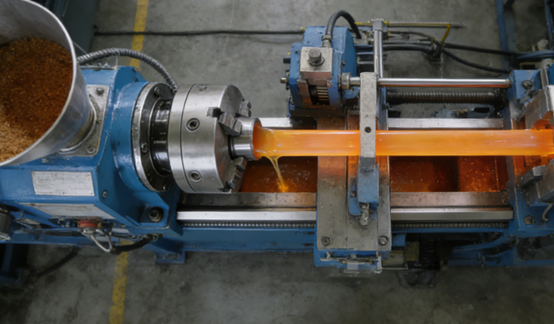
Turnarea prin extrudare este un proces de fabricație eficient și aplicat pe scară largă. Principiul de bază este de a introduce materiile prime încălzite, înmuiate sau topite în pâlnia mașinii. Materialul este împins puternic înainte în cilindrul extruderului de către șurubul rotativ. În timpul acestui proces, datorită căldurii generate de încălzirea externă și de forfecarea șurubului, materialul este complet plastifiat și topit.
Topitura uniformă este forțată să treacă printr-o matriță cu o formă specifică a deschiderii sub presiunea șurubului. Materialul extrudat continuu din capul matriței capătă o formă fixă în secțiune transversală, consistentă cu deschiderea matriței, la fel cum pasta de dinți este extrudată dintr-un tub de pastă de dinți. Profilele extrudate sunt răcite și modelate, apoi îndreptate de un dispozitiv de tracțiune și tăiate la lungimea necesară, obținându-se în final produse continue cu forme fixe în secțiune transversală.
Cum funcționează turnarea prin extrudare?
Adăugați materiale
Peletele sau pulberea de plastic sunt introduse în pâlnia extruderului și sunt furnizate continuu și stabil în cilindrul extruderului. Sub efectul gravitației, materiile prime cad în cilindru și sunt captate de un șnec rotativ. Rotația șnecului nu numai că transportă materialul înainte, dar începe și să îl comprime și să îl preîncălzească inițial, pregătindu-l pentru etapa ulterioară de topire.
Topirea Materialului
Când materialul este împins înainte în cilindru de către șurub, acesta suferă efecte intense de încălzire și forfecare. Căldura provine de la bobinele electrice de încălzire înfășurate în jurul exteriorului cilindrului, care încălzesc cilindrul la o temperatură precisă, peste punctul de topire al materialului.
Materialul în sine este supus unei forțe de forfecare și unei forțe de frecare enorme între filetul strâns al șuruburilor și peretele cilindrului. Aceste energii mecanice sunt convertite în căldură, determinând topirea completă și uniformă a materialului din interior într-un fluid vâscos. Acest proces se numește „plastifiere”.
Presurizare
Materialul topit este comprimat rapid sub presiunea șurubului. Scopul acestei etape este de a elimina bulele din topitură, de a amesteca orice pigmenți sau aditivi care ar putea exista și de a se asigura că vâscozitatea, temperatura și presiunea topiturii ating o stare complet uniformă și stabilă înainte de a trece prin matriță, punând bazele unei extrudări de înaltă calitate.
Conturarea
Topitura la temperatură înaltă, complet omogenizată, este forțată prin matrița instalată în capătul frontal al cilindrului sub presiunea puternică aplicată continuu de șurub. Canalele de curgere interne ale matriței au fost proiectate și lustruite cu precizie, iar forma deschiderilor lor determină profilul secțiunii transversale a produsului final.
Fie că este vorba de un tub circular, un profil gol complex sau o foaie plată, atunci când topitura curge prin matriță, aceasta va prezenta cu precizie forma orificiului interior al matriței, completând transformarea dintr-o topitură amorfă într-un profil specific.
Răcire
Profilele extrudate din matriță trebuie răcite și solidificate imediat. În funcție de produs, metodele de răcire variază: țevile sau profilele sunt adesea răcite prin rezervoare de apă umplute cu apă rece; materialele din tablă pot utiliza un set de role reci.
Sistemul de răcire trebuie să fie eficient și uniform pentru a asigura că produsul prinde formă rapid, pentru a preveni lăsarea sau răsucirea acestuia și pentru a-i menține dimensiunile și forma precise.
Tăiere
Odată ce profilul se răcește și se solidifică, acesta trebuie tras din deschiderea matriței cu o viteză constantă, iar această sarcină este îndeplinită de un dispozitiv de tracțiune.
Dispozitivele de tracțiune sunt de obicei una sau mai multe perechi de șine sau role, care fixează ușor, dar ferm, produsul și oferă o forță de tracțiune lină. Această forță de tracțiune trebuie să fie perfect sincronizată cu viteza de extrudare a șurubului pentru a preveni acumularea produsului sau întinderea excesivă. În cele din urmă, produsele extrudate continuu sunt trimise la stația de tăiere, unde sunt tăiate automat cu lame de ferăstrău sau mașini de tăiat în funcție de lungimea prestabilită pentru a obține produsele finite.
Care sunt materialele comune utilizate în turnarea prin extrudare?
Polietilena (PE)
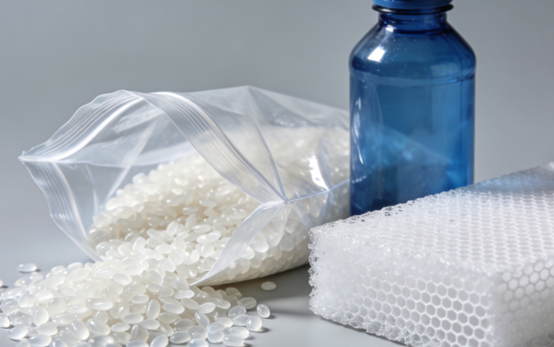
Polietilena este unul dintre cele mai utilizate materiale plastice extrudate, împărțită în principal în polietilenă de înaltă densitate și polietilenă de joasă densitate.
Polietilena de înaltă densitate are o rezistență și o rezistență chimică ridicate și este adesea utilizată în producția de conducte de apă, conducte de gaz și containere mari. Polietilena de joasă densitate este mai moale și mai transparentă și este adesea utilizată pentru a produce pelicule, pungi de plastic și straturi de izolație pentru cabluri. Fluiditatea sa excelentă și stabilitatea la prelucrare o fac foarte potrivită pentru producția de extrudare de mare viteză.
Clorură de polivinil (PVC)
Clorura de polivinil este un material multifuncțional, iar duritatea sa poate fi ajustată prin aditivi.
Clorura de polivinil rigidă are o rezistență și o rezistență ridicate la coroziune și este utilizată pe scară largă în profilele de uși și ferestre, țevi și podele din industria construcțiilor. Clorura de polivinil moale este flexibilă și este adesea utilizată în teci de sârmă și cablu, furtunuri și membrane impermeabile.
Clorura de polivinil necesită un control precis al temperaturii în timpul prelucrării pentru a preveni descompunerea și producerea de gaze nocive.
Polipropilenă (PP)
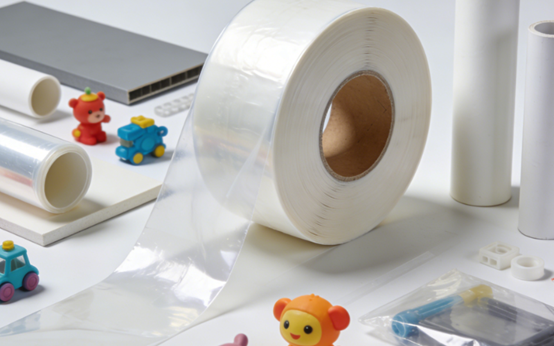
Polipropilena are o rezistență excelentă la căldură și stabilitate chimică, iar densitatea sa este relativ scăzută. Este adesea utilizată pentru fabricarea ambalajelor alimentare, a pieselor auto și a articolelor de uz casnic, cum ar fi cutiile de depozitare și vesela.
Procesul de extrudare a polipropilenei necesită o temperatură de topire relativ ridicată, dar rata de contracție este relativ mare. Prin urmare, trebuie acordată o atenție deosebită stabilității dimensionale și controlului deformării în timpul etapei de răcire și modelare.
Polistiren (PS)
Polistirenul este împărțit în polistiren de uz general și polistiren rezistent la impact. Polistirenul de uz general este transparent și relativ fragil și este adesea utilizat pentru fabricarea de veselă de unică folosință, carcase de CD-uri și suporturi de afișare. Polistirenul rezistent la impact, datorită rezistenței sale sporite, este adesea utilizat ca și căptușeală interioară a frigiderelor și ca înveliș exterior al jucăriilor.
La extrudarea polistirenului, trebuie remarcat faptul că rezistența sa la topire este relativ scăzută și nu este potrivit pentru producerea de profile cu pereți groși sau profile complexe cu goluri.
Acrilonitril butadienă stiren (ABS)
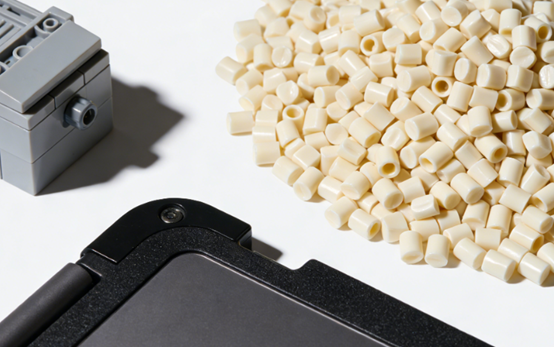
Rășina ABS combină rezistența, tenacitatea și luciul suprafeței și este un plastic ingineresc. Este utilizată pe scară largă în piese auto, cum ar fi panouri de bord, carcase de electrocasnice și cărămizi Lego.
Când ABS-ul este extrudat, condițiile de uscare trebuie controlate strict din cauza higroscopicității sale puternice. Umiditatea reziduală poate provoca bule sau dungi argintii pe suprafața produsului în timpul prelucrării, afectând calitatea produsului finit.
Elastomeri termoplastici (TPE)
Elastomerii termoplastici posedă elasticitatea cauciucului și procesabilitatea plasticului și pot fi formați prin extrudare fără vulcanizare. Sunt utilizați în mod obișnuit în benzi de etanșare, furtunuri, mânere și echipamente sportive.
Materialele elastomerice termoplastice sunt sensibile la temperatură în timpul extrudării. Temperaturile excesiv de ridicate pot duce la degradare, în timp ce temperaturile excesiv de scăzute pot afecta fluiditatea. Prin urmare, este necesar un sistem precis de control al temperaturii pentru a asigura performanța produsului.
Care sunt avantajele turnării prin extrudare?
Eficiență ridicată
Turnarea prin extrudare poate realiza o producție continuă timp de 24 de ore fără întrerupere. Întregul proces, de la introducerea materiei prime până la tăierea produsului final, este complet automatizat, cu o eficiență de producție extrem de ridicată. Este potrivită în special pentru fabricarea de profile de dimensiuni mari, țevi, plăci etc. Spre deosebire de turnarea prin injecție, nu este nevoie să treacă prin cicluri repetate de deschidere și închidere a matriței. Prin urmare, producția pe unitatea de timp a turnării prin extrudare este mare, ceea ce o face potrivită pentru producția de produse standardizate la scară largă.
Cost redus de producție
Turnarea prin extrudare este un proces continuu cu o viteză mare de producție, ceea ce reduce consumul unitar de echipamente și energie. Structura matriței este relativ simplă, iar costul matriței este mult mai mic decât cel al turnării prin injecție și al altor procese. Totodată, rata de utilizare a materiilor prime este ridicată, iar materialele reziduale pot fi zdrobite și reciclate și reutilizate direct, reducând și mai mult costurile materialelor.
Flexibilitate ridicată a formei
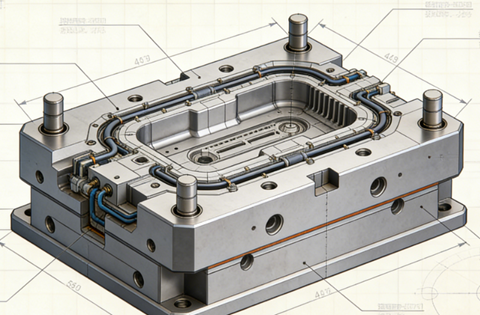
Turnarea prin extrudare poate produce diverse profile continue complexe și cu secțiune transversală constantă, cum ar fi profile goale, cu mai multe cavități și cu forme speciale, prin schimbarea diferitelor tipuri de orificii ale matriței. Grosimea, lățimea și forma produsului trebuie ajustate doar în funcție de matriță și de mașinile auxiliare ulterioare, ceea ce este extrem de flexibil.
Compatibilitate largă a materialelor
Turnarea prin extrudare se aplică la marea majoritate a termoplastelor și poate fi utilizată și pentru unele materiale plastice termorezistente, cauciuc, materii prime alimentare, metale etc. Prin ajustarea parametrilor procesului, se pot adapta materiale cu proprietăți reologice diferite.
Calitate constantă a produsului
Turnarea prin extrudare poate produce produse cu dimensiuni și proprietăți fizice foarte consistente de-a lungul direcției lungimii, în condiții de proces stabile. În timpul procesului de extrudare, topitura este supusă unui amestecare, comprimare și omogenizare complete, rezultând o structură internă densă a produsului, fără îmbinări și performanțe fiabile.
Integrare ridicată a proceselor
Linia de producție a turnării prin extrudare poate integra în mod convenabil mai multe procese ulterioare pentru a realiza „turnare pe o singură linie”. De exemplu, în timpul extrudării, imprimarea online, embosarea și laminarea pot fi efectuate simultan sau pot fi conectate direct la echipamentele de formare și sudare din aval, reducând necesitatea legăturilor intermediare și a prelucrării secundare.
Limitări și provocări ale Turnare prin extrudare
Limitări ale formei produsului
Turnarea prin extrudare poate produce, în esență, doar profile continue cu forme constante ale secțiunii transversale. Nu poate fabrica produse cu modificări ale secțiunii transversale în direcția lungimii sau cu structuri tridimensionale complexe. Acest tip de produs se bazează pe alte procese, cum ar fi turnarea prin injecție.
Provocări privind precizia dimensională
Materialul suferă dilatare și contracție termică de la starea topită la răcire și modelare și este afectat de mai mulți factori, cum ar fi uniformitatea răcirii și stabilitatea la tracțiune. Este foarte dificil să se mențină o precizie dimensională ridicată și stabilitatea formei produsului pe întreaga direcție a lungimii, iar cerințele pentru controlul procesului și proiectarea matriței sunt extrem de stricte.
Cerințe ridicate de materiale
Turnarea prin extrudare are anumite cerințe pentru stabilitatea termică, rezistența la topire și fluiditatea materialelor. De exemplu, unele materiale sensibile la temperaturi ridicate se pot degrada în timp ce rămân în cilindru. Materialele cu rezistență scăzută la topire se pot degrada după ce părăsesc matrița și sunt predispuse la lăsare sau rupere.
Investitie initiala
Deși costul unui singur set de matrițe în turnarea prin extrudare este relativ scăzut, investiția inițială totală pentru o linie completă de producție prin extrudare este relativ mare. În plus, de fiecare dată când se schimbă un produs sau o matriță, sunt necesare ajustări ale parametrilor de proces, care consumă mult timp, și risipă de material, ceea ce face ca producția în loturi mici să nu fie viabilă din punct de vedere economic.
Complexitate ridicată a controlului proceselor
Extrudarea este un proces continuu de echilibru dinamic. Numeroși parametri, cum ar fi temperatura, presiunea și viteza șnecului, sunt interconectați și trebuie coordonați cu precizie. Chiar și cea mai mică fluctuație a oricărui parametru poate afecta dimensiunea, aspectul sau proprietățile mecanice ale produsului final, ceea ce impune cerințe ridicate în ceea ce privește experiența operatorilor și cerințele sistemului de control automat.
Calitatea suprafeței
Suprafața produselor extrudate este predispusă la defecte precum urme de curgere, modele ondulate și luciu neuniform. Aceste defecte sunt de obicei legate de designul canalului de matriță, fractura topiturii, răcirea neuniformă sau proprietățile inerente ale materialului. Obținerea unor suprafețe de înaltă calitate necesită prelucrarea matriței și un control al procesului extrem de precis.
Turnare prin extrudare vs. turnare prin injecție
| Aspect | Turnare prin extrudare | Turnare prin injecție |
| Principiul procesului | Împinge continuu materialul topit printr-o matriță pentru a forma un profil transversal constant. | Injectează material topit într-o cavitate închisă a matriței, apoi se răcește pentru a forma o piesă distinctă. |
| Scule (Matriță/Matriță) | Matriță relativ simplă; cost mai mic. | Matriță complexă, din două părți; cost mai mare. |
| Eficienta productiei | Ridicat pentru produse lungi și uniforme; funcționare continuă. | Ridicat pentru producția în masă a unor piese identice; funcționare ciclică. |
| Flexibilitatea materialului | Potrivit pentru o gamă largă de termoplastice și alte materiale. | Gamă foarte largă de termoplastice, termorezistente și elastomeri. |
| Flexibilitatea proiectării | Limitat la secțiuni transversale constante. | Ridicat; poate produce forme 3D complexe, decupaje și detalii fine. |
| Investitie initiala | Costuri mai mici ale sculelor, dar întreaga linie poate fi semnificativă. | Cost mai mare al matriței, dar costul per piesă scade la volume mari. |
| Aplicații tipice | Țevi, profile pentru ferestre, folii, tije, foi. | Carcase electronice, piese auto, jucării și capace de sticle. |
Sfaturi de întreținere pentru utilajele de extrudare
Curățare regulată
După fiecare oprire a mașinii sau schimbare de material, pâlnia, șnecul și cilindrul trebuie curățate temeinic pentru a preveni reziduurile de material și carbonizarea. În special după prelucrarea materialelor sensibile la căldură, cum ar fi PVC-ul, este necesară curățarea imediată. Canalul matriței trebuie curățat cu o perie de cupru dedicată sau cu o unealtă moale pentru a evita zgârieturile. Praful de pe bobina de încălzire și ventilatorul de răcire trebuie, de asemenea, curățat în mod regulat pentru a asigura eficiența disipării căldurii.
Controlul temperaturii
Calibrați termocuplurile și încălzitoarele din fiecare zonă de temperatură în fiecare lună pentru a vă asigura că temperatura reală este în concordanță cu valoarea afișată. Verificați etanșeitatea serpentinei de încălzire pentru a preveni supraîncălzirea locală din cauza contactului deficitar. Canalul de apă de răcire trebuie menținut liber. Filtrul trebuie curățat periodic pentru a preveni afectarea eficienței răcirii de către depuneri de calcar.
Întreținerea sistemului de lubrifiere
Schimbați uleiul de ungere al reductorului la timp și verificați nivelul uleiului în fiecare zi. Aplicați tipul specificat de vaselină pe piesele mobile, cum ar fi rulmenții și șinele de ghidare, la intervalele prescrise. Verificați periodic tensiunea și alinierea curelei sau a cuplajului pentru a preveni vibrațiile anormale.
Verificări de siguranță
Verificați periodic dacă curentul motorului este stabil, curățați praful din tabloul electric și strângeți blocurile de conexiuni. Testați dacă butonul de oprire de urgență, comutatorul ușii de siguranță, protecția la suprasarcină și alte dispozitive de siguranță sunt fiabile și eficiente pentru a vă asigura că îndeplinesc cerințele unei producții sigure.
Depozitarea mucegaiului
După ce mașina este oprită și matrița este îndepărtată, materialul topit rezidual din mașină trebuie îndepărtat imediat, trebuie efectuat un tratament antirugină și materialul trebuie depozitat într-un raft special uscat și la temperatură constantă. Înainte de reinstalare, verificați tija de încălzire și suprafața canalului de curgere pentru a vă asigura că nu există deteriorări sau pete de rugină.
Aplicații ale turnării prin extrudare
Construcţie
Un număr mare de profile din plastic utilizate în construcții, cum ar fi profilele de uși și ferestre și liniile decorative, sunt formate prin extrudare. Structuri complexe în secțiune transversală pot fi obținute prin proiectarea matrițelor, îndeplinind cerințele de rezistență, izolație termică și estetică. Procesul de extrudare susține, de asemenea, structuri multicamerale și tehnologia de co-extrudare, ceea ce ajută la reducerea consumului de materiale și la îmbunătățirea performanței generale.
Sârme și cabluri
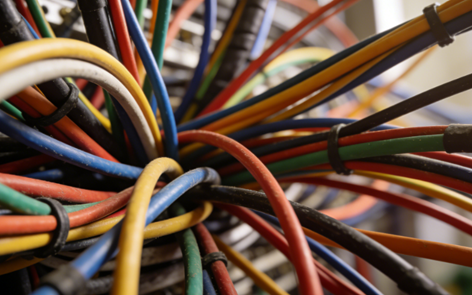
În fabricarea firelor și cablurilor, turnarea prin extrudare este utilizată pentru a acoperi straturile sau tecile izolatoare din jurul conductorilor metalici, cum ar fi materiale precum PVC, XLPE și TPU. Acest proces poate realiza o acoperire continuă și uniformă, asigurând performanțe electrice stabile. De asemenea, prezintă rezistență la uzură, ignifugare și rezistență la îmbătrânire din cauza factorilor de mediu, ceea ce îl face un proces cheie în domeniile energiei electrice, comunicațiilor și cablajelor auto.
Industria Medicală:
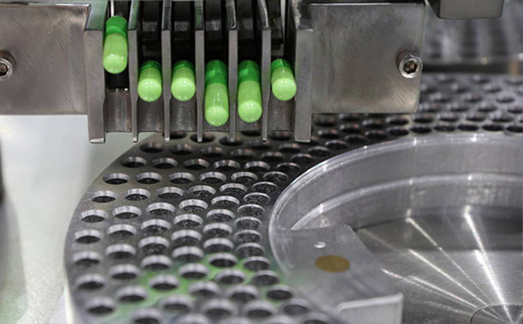
Consumabilele medicale de unică folosință sau pe termen lung, cum ar fi tuburile de perfuzie și tuburile de respirat, sunt adesea fabricate prin turnare prin extrudare. Acest proces poate asigura o consistență ridicată a diametrului interior și a grosimii peretelui, îndeplinește cerințe stricte de igienă și biocompatibilitate și este potrivit pentru producția continuă în medii curate.
Teava de plastic
Una dintre cele mai tipice aplicații ale turnării prin extrudare o reprezintă diversele țevi din plastic, cum ar fi țevile din PVC și PP, care sunt utilizate pe scară largă în alimentarea cu apă și drenaj, transportul gazelor, irigațiile agricole și protecția energiei electrice și a comunicațiilor. Acest proces poate produce continuu țevi de dimensiuni mari cu o grosime uniformă a peretelui, dimensiuni stabile, eficiență ridicată a producției și este convenabil pentru a satisface diferite cerințe de utilizare, cum ar fi rezistența la presiune, rezistența la coroziune și rezistența la îmbătrânire, prin ajustarea formulei.
NOBIL"Servicii de turnare prin extrudare
Bine ați venit la NOBLE, partenerul dumneavoastră de încredere pentru soluții de turnare prin extrudare de precizie. Ne specializăm în transformarea rășinilor plastice brute în profile continue de înaltă performanță, care îndeplinesc cerințele exigente ale diverselor industrii.
Capacități și puncte forte cheie:
- Expertiză vastă în materiale: Prelucrăm o gamă largă de termoplaste, inclusiv PVC, PE, PP, ABS, PS, TPE și materiale inginerești.
- Design de profil personalizat: Excelăm în producerea de profile personalizate complexe, de la tuburi și tije simple până la modele tubulare cu mai multe camere.
- Productie la scara completa: Susținem proiecte variind de la prototipare până la producția în loturi mici.
- Precizie și consistență: Procesul nostru controlat și verificările stricte ale calității garantează că fiecare metru din profilul dumneavoastră îndeplinește specificațiile precise privind dimensiunile, rezistența și finisajul.
- Servicii cu valoare adăugată: Oferim operațiuni secundare precum tăiere, găurire, perforare, imprimare și asamblare pentru a livra componente finite.
FAQ
Care sunt principalele tipuri de matrițe de extrudare?
O matriță pentru țeavă/țeavă formează tuburi goale, folosind un dorn pentru a crea diametrul interior. O matriță pentru tablă plată produce tablă lată și subțire, cu o deschidere largă, asemănătoare unei fante. O matriță pentru profil are o deschidere complexă pentru a fabrica forme personalizate, cum ar fi rame de ferestre sau terase. O matriță pentru acoperirea sârmei aplică un strat concentric de izolație direct pe un miez de sârmă în mișcare. O matriță pentru film suflat este un cilindru vertical cu o deschidere circulară, utilizat pentru a fabrica folie de plastic.
Din ce materiale sunt fabricate de obicei matrițele de extrudare?
Matricele sunt fabricate din metale de înaltă rezistență și rezistență la uzură pentru a rezista la presiuni ridicate, temperaturi ridicate și materiale plastice abrazive. Materialele comune includ oțeluri pentru scule pentru uz general, oțel inoxidabil pentru rezistență la coroziune cu anumite materiale și aliaje călite. Suprafețele critice sunt adesea cromate sau nitrurate pentru a spori duritatea, a reduce frecarea și a preveni aderența materialului, asigurând o suprafață netedă a produsului și o durată de viață mai lungă a matriței.
Care sunt practicile comune de întreținere pentru matrițele de extrudare?
Aplicarea straturilor de protecție anticorozive înainte de depozitare previne rugina. Este necesară o inspecție regulată pentru uzură, zgârieturi sau coroziune pe suprafețele critice. Matricele trebuie depozitate într-un mediu uscat și controlat. Manipularea corectă previne crestăturile sau loviturile în zona precisă.
Cât durează de obicei o matriță de extrudare?
Durata de viață variază foarte mult în funcție de materialul procesat, volumul producției, calitatea întreținerii și materialul matriței în sine. Rășinile neabrazive, precum LDPE sau HDPE, utilizate în prelucrarea matrițelor, pot rezista mulți ani, chiar decenii, de producție continuă. Prelucrarea materialelor abrazive, precum compozitele lemn-plastic (WPC) sau anumiți compuși PVC, poate reduce semnificativ această durată de viață, necesitând o recondiționare sau o înlocuire mult mai rapidă.
Ce sunt „liniile de matriță” și cum pot fi reduse la minimum?
Liniile matriței sunt linii sau marcaje verticale subtile, continue, pe suprafața produsului extrudat, care se desfășoară în direcția mașinii. Acestea sunt adesea cauzate de zgârieturi minore, imperfecțiuni sau reziduuri acumulate pe marginea sau zona de contact a matriței. Pentru a le minimiza, asigurați-vă că matrița este curățată și lustruită meticulos.







