
Ce Este CNC de prelucrare pentru policarbonat?
Policarbonatul este un termoplastic de înaltă performanță, renumit pentru rezistența și transparența sa remarcabile. Cea mai importantă caracteristică a sa este rezistența extrem de puternică la impact. În același timp, are o transmitanță ridicată a luminii, similară sticlei, dar este mai ușor.
Policarbonatul este utilizat pe scară largă în domenii care necesită componente sigure, transparente și ușoare, cum ar fi abajururile auto, lentilele de ochelari, carcasele dispozitivelor electronice, dispozitivele medicale și foile comune de policarbonat pentru seră.
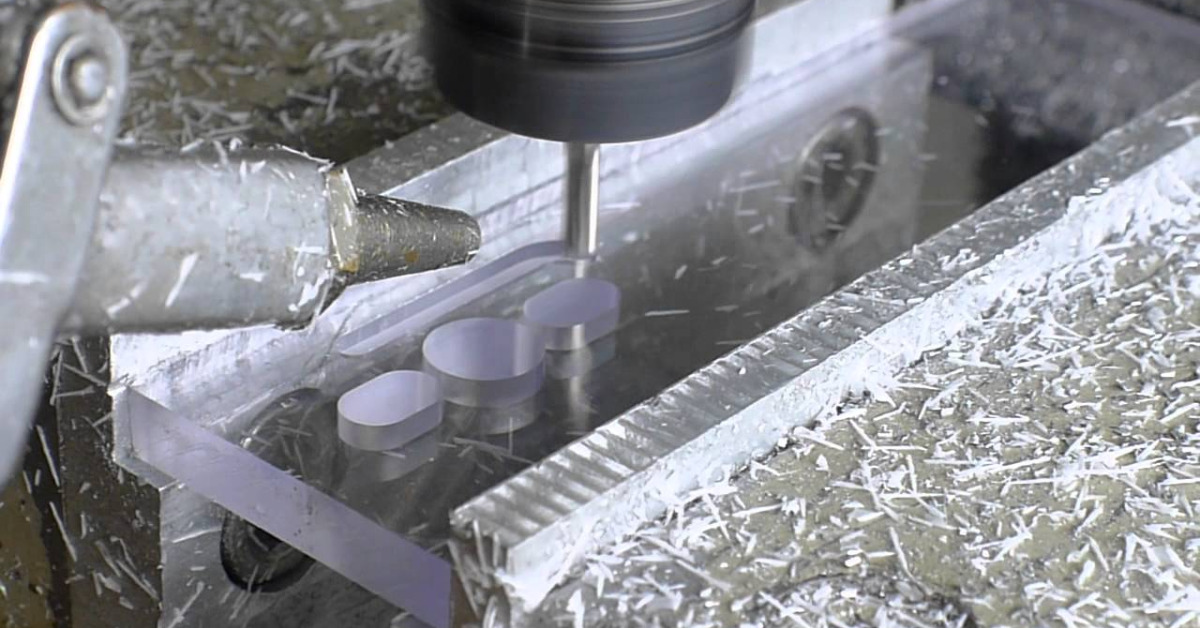
Înțelegerea proprietăților materialului policarbonat
Policarbonatul este un plastic ingineresc termoplastic cu proprietăți remarcabile, caracteristicile sale principale fiind rezumate ca fiind „rezistent, transparent și ușor”.
- Rezistență excepțională. Ea posedă rezistență remarcabilă la impact, de sute de ori mai mare decât sticla obișnuită, ceea ce o face extrem de rezistentă la spargere și oferă o siguranță superioară.
- Transparență ridicată: Transmitanța luminii se apropie de cea a sticlei, oferind performanțe optice excelente.
- Greutate redusă: Densitatea este aproximativ jumătate din cea a sticlei.
- Rezistență bună la căldură: Rezistă la temperaturi ridicate, fiind potrivit pentru aplicații care necesită sterilizare sau medii cu temperaturi ridicate.
- Izolație electrică excelentă: Servește ca material izolator electric superior.
- Stabilitate dimensională: Rezistă la deformare, permițând prelucrare rapidă
Cum se Prelucrare CNC Policarbonat Muncă?
Pretratarea materialelor
Datorită higroscopicității ridicate a policarbonatului, acesta trebuie uscat complet înainte de prelucrare. De obicei, trebuie uscat într-un cuptor cu convecție forțată la 120°C timp de 4 până la 6 ore pentru a reduce conținutul de umiditate sub 0.02%.
Materialele care nu au fost complet uscate vor dezvolta dungi argintii, bule și defecte de suprafață în timpul prelucrării, afectând serios rezistența și transparența produselor. Aceasta este condiția principală pentru asigurarea calității prelucrării.
Selectarea instrumentului
La prelucrarea policarbonatului, trebuie selectate mașini-unelte CNC cu rigiditate bună și precizie ridicată, acordându-se prioritate sculelor din aliaj dur sau cu acoperire diamantată. Designul sculei trebuie să adopte muchii ascuțite și caneluri mari de îndepărtare a așchiilor, iar unghiul de degajare trebuie să fie mare pentru a reduce rezistența la tăiere.
Trebuie pregătite dispozitive speciale de fixare din plastic pentru a preveni deteriorarea suprafeței sau concentrarea tensiunii interne a materialului din cauza forței excesive de strângere.
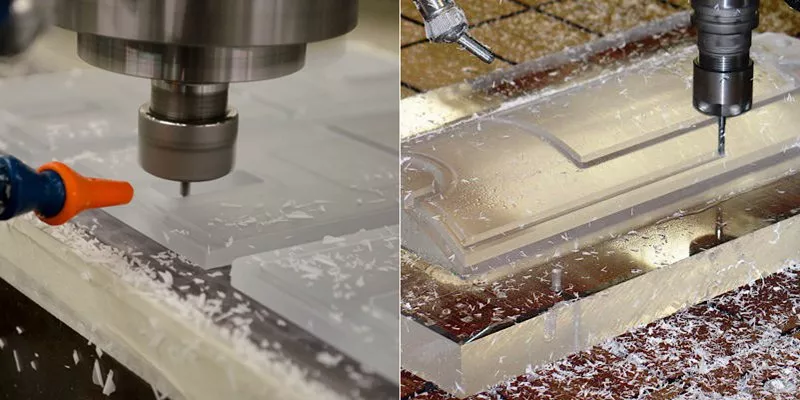
Setarea parametrilor de prelucrare
Viteza de rotație a mașinilor care prelucrează policarbonatul este de obicei controlată într-un interval mediu, iar viteza de avans trebuie menținută uniformă și continuă. Adâncimea de așchiere trebuie să fie mică și trebuie adoptate mai multe treceri ale sculei. Cheia setării parametrilor este evitarea supraîncălzirii, deoarece policarbonatul se va lipi de cuțit atunci când este supraîncălzit.
Efectuarea operațiunilor de prelucrare
În timpul prelucrării policarbonatului, este necesar să se asigure îndepărtarea continuă a așchiilor pentru a evita frecarea secundară și generarea de căldură cauzate de acumularea de așchii.
Pentru piesele complexe, trebuie adoptată o strategie de tăiere strat cu strat. Mai întâi, trebuie efectuată prelucrarea brută pentru a lăsa o adaos, iar apoi trebuie efectuată prelucrarea fină. La găurire, trebuie acordată o atenție deosebită vitezei de retragere a sculei pentru a preveni fisurarea la deschiderea găurii. Întreaga procedură de prelucrare necesită monitorizarea în timp real a stării de tăiere și ajustarea la timp a parametrilor.
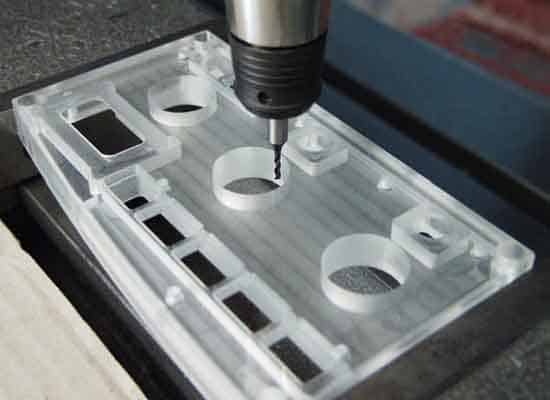
Post procesare
După prelucrarea pieselor, acestea trebuie să fie supuse unui tratament de recoacere pentru a elimina tensiunile interne. De obicei, piesele sunt plasate într-un mediu de 120-130°C și ținute timp de 1-2 ore, apoi răcite lent. Ulterior, se poate efectua, după cum este necesar, lustruirea, acoperirea, călirea sau tratamentul de stabilizare UV. Pentru produsele transparente, este necesară și lustruirea de calitate optică pentru a restabili transparența suprafeței și, în final, se efectuează o inspecție strictă a calității.
Diferite metode de prelucrare CNC a policarbonatului
Injectie plastica
Turnarea prin injecție este cea mai frecvent utilizată metodă pentru producția la scară largă de piese din policarbonat. După uscare, particulele de policarbonat sunt încălzite și topite, apoi injectate sub presiune ridicată într-o cavitate metalică etanșă a matriței. După răcire și solidificare, matrița este îndepărtată pentru a obține produse cu forme complexe și dimensiuni precise.
Turnarea prin injecție are o eficiență extrem de ridicată și este potrivită pentru fabricarea unui număr mare de piese standard, cum ar fi carcasele telefoanelor mobile, abajururile auto și conectorii, dar costul inițial al matriței este ridicat.
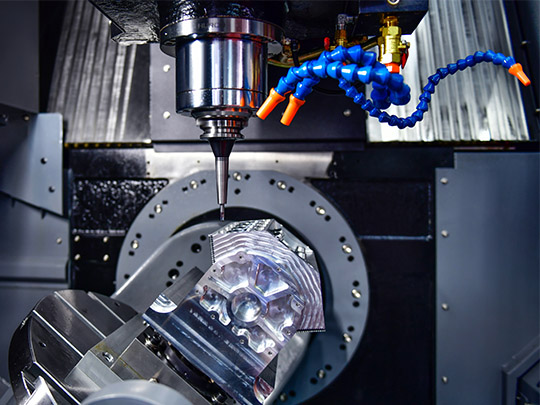
Frezare CNC
Frezarea CNC este un proces care utilizează o unealtă rotativă cu muchii multiple pentru a tăia o țaglă fixă din policarbonat. Unealta de tăiere se mișcă în mai multe direcții axiale și îndepărtează materialul prin tăiere, răzuire sau rindeluire.
Rotire CNC
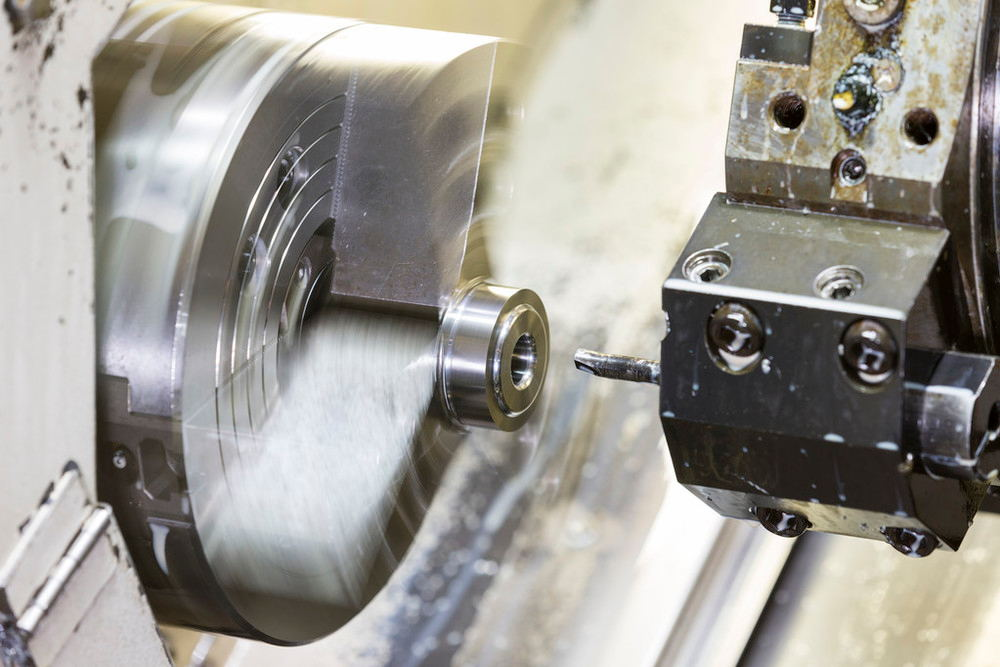
Strunjirea CNC este procesul de rotire a barelor sau tuburilor din policarbonat în timp ce acestea sunt tăiate cu o sculă fixă. Se utilizează în principal pentru prelucrarea pieselor cu caracteristici de simetrie rotativă.
găurire CNC
Găurirea CNC este procesul de prelucrare a găurilor rotunde în piesele de prelucrat din policarbonat folosind un burghiu rotativ. Poate fi utilizat ca proces independent sau este adesea integrat în procesul de frezare sau strunjire.

Formare termică
Foile de policarbonat sunt încălzite peste temperatura lor de tranziție vitroasă pentru a se înmuia, apoi presate pe suprafața unei matrițe folosind vid, presiune pneumatică sau forță mecanică înainte de răcire pentru a forma finală.
Termoformarea poate fi realizată sub o presiune relativ scăzută, iar costul matriței este mai mic decât cel al turnării prin injecție, dar, de obicei, resturile trebuie tăiate ulterior.
Imprimare 3D cu polipropilenă
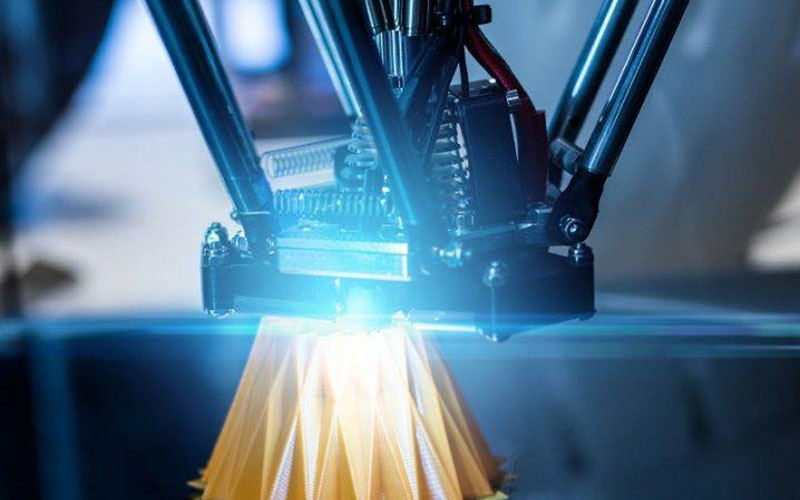
Imprimarea 3D folosește în principal tehnologia de modelare prin depunere topită pentru a încălzi și extruda filamente de policarbonat și a le stivui strat cu strat pentru a crea obiecte tridimensionale. Această metodă oferă o libertate de design de neegalat în prototipuri complexe, scule personalizate și producție în loturi mici și este potrivită în special pentru piese de probă cu structuri complexe.
Structura stratificată a imprimării 3D duce la anizotropie, rezistența sa fiind de obicei mai mică decât cea a pieselor turnate prin injecție și având un finisaj al suprafeței mai slab. Este utilizată mai ales în etapele de proiectare și verificare.
Matrișarea prin suflare
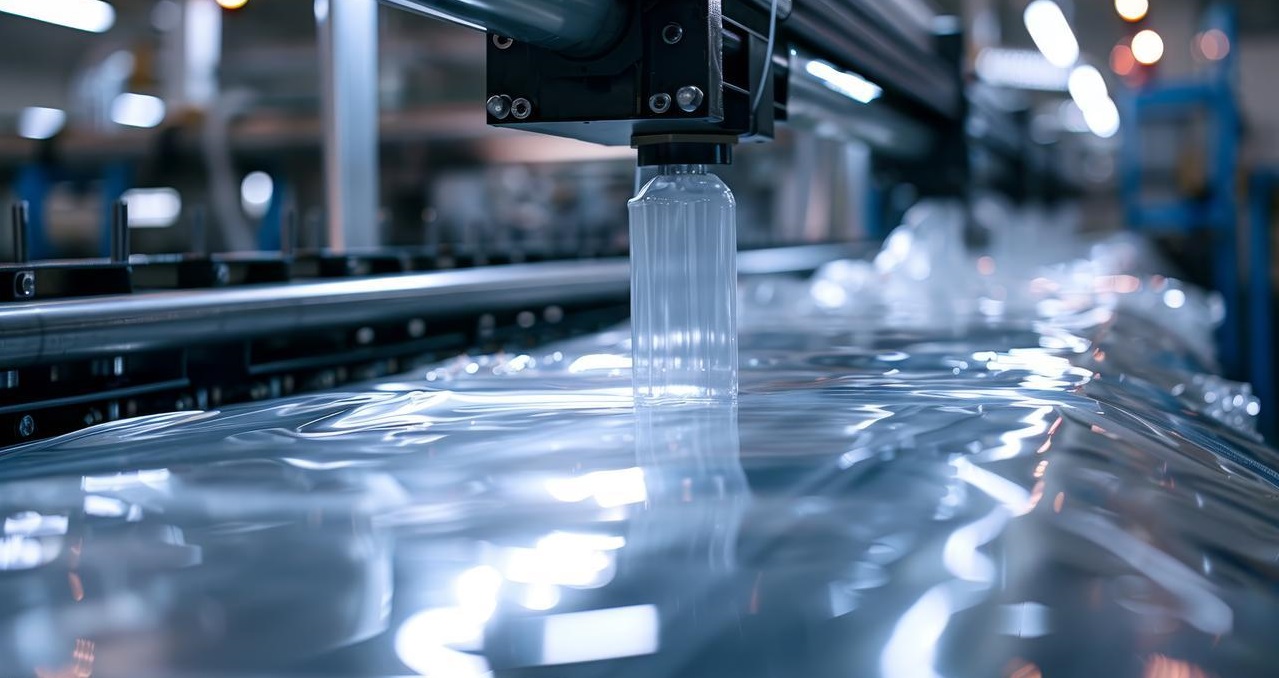
Turnarea prin suflare implică plasarea unui semifabricat de tub din policarbonat încălzit și înmuiat într-o matriță, suflarea de aer comprimat în tub pentru a-l face să se extindă și să adere la peretele interior al matriței. După răcire, se formează un produs gol.
Turnarea prin suflare este principalul proces pentru fabricarea produselor goale, cum ar fi sticlele de apă din policarbonat, recipientele și conductele de aer auto. Poate forma structuri goale fără sudură, dar este de obicei limitată la produse simetrice sau cu formă simplă.
Provocări frecvente la prelucrarea policarbonatului
Defecte de umiditate a materialelor
Policarbonatul este foarte predispus la absorbția umezelii din aer. Dacă nu este complet uscat înainte de prelucrare, umezeala internă se va vaporiza la temperaturi ridicate, formând dungi argintii, bule sau defecte asemănătoare norilor pe suprafața produsului, ceea ce îi afectează serios transparența și rezistența mecanică.
Tăierea aderenței termice
Policarbonatul are o conductivitate termică slabă și este sensibil la temperatură. Căldura acumulată în timpul tăierii poate înmuia și topi ușor materialul, aderând la muchia așchietoare a sculei pentru a forma o muchie deformată. Acest lucru va duce la o creștere a rezistenței la tăiere, la deteriorarea finisajului suprafeței și chiar la degradarea și îngălbenirea materialului.
Precizia recuperării elastice
Policarbonatul are o elasticitate puternică. În timpul prelucrării, zona comprimată va reveni parțial după ce scula părăsește zona, rezultând o abatere între dimensiunea reală de prelucrare și dimensiunea proiectată. Acest lucru este evident în special la găurirea și frezarea cavităților interioare, unde compensarea traiectoriei sculei sau rezervarea adaosului de prelucrare trebuie efectuată în avans pe baza proprietăților materialului.
Fisurarea sub stres rezidual
Prelucrarea mecanică poate perturba echilibrul intern de tensiuni al policarbonatului, creând concentrații locale de tensiuni în jurul marginilor și găurilor. Aceste tensiuni reziduale pot induce propagarea fisurilor în timpul instalării ulterioare, utilizării sau expunerii la solvenți chimici.
Zgâriere cu duritate redusă
Duritatea Mohs a policarbonatului este de doar aproximativ 3M și este foarte ușor să fie zgâriat de obiecte dure în timpul manipulării, prinderii și prelucrării. Chiar dacă se utilizează dispozitive speciale din plastic, pot apărea adâncituri în punctele de prindere. În timpul prelucrării, este adesea necesar să se păstreze o peliculă protectoare sau să se utilizeze lustruirea chimică în procesul final pentru a restabili starea suprafeței.
Avantajele cheie ale policarbonatului pentru proiectele CNC
MStabilitate îndoită
Policarbonatul demonstrează o stabilitate dimensională excelentă în timpul prelucrării CNC. Rata sa redusă de contracție și coeficientul scăzut de dilatare termică asigură o deformare minimă în timpul așchierii. Chiar și în condiții de prelucrare cu viteză mare de rotație sau avans mare, materialul își poate menține consecvența formei. În plus, structura sa uniformă permite prelucrarea continuă pe termen lung, fără deformări locale.
Rezistență ridicată
Rezistența la impact a policarbonatului este de peste zece ori mai mare decât cea a acrilului. Această tenacitate se traduce direct într-un avantaj al procesului de prelucrare CNC: atunci când se efectuează frezare cu pereți subțiri, găurire adâncă sau tăiere complexă pe contur, materialul este mai puțin predispus la ciobire pe muchii, microfisuri sau fracturi fragile.
De exemplu, la prelucrarea pereților despărțitori transparenți cu o grosime mai mică de 1 mm, policarbonatul poate rezista la forța radială a sculei așchietoare, în timp ce acrilul este predispus la fisuri.
Finisaj bun la suprafață
Suprafața policarbonatului după prelucrare are o netezime naturală relativ ridicată și o pierdere mică de transparență. Este necesară doar o lustruire ușoară pentru a îndeplini cerințele de calitate optică. Această caracteristică reduce semnificativ timpul procedurilor de post-procesare și este potrivită în special pentru piesele cu ghidaj luminos sau ferestrele de observare care necesită transmisie a luminii.
Rezistență la căldură
Temperatura de distorsiune termică a policarbonatului atinge 130-140°C și poate rezista la temperaturile ridicate instantanee generate în timpul prelucrării CNC fără a se înmuia sau deforma. Comparativ cu materialele plastice inginerești precum ABS-ul, acesta permite viteze mai mari ale axului, sporind astfel eficiența prelucrării. Totodată, proprietatea sa neconductoare evită și problema adsorbției electrostatice a așchiilor în timpul prelucrării.
Rezistență pentru structuri complexe
Rezistența mecanică a policarbonatului permite prelucrarea pieselor cu structuri suspendate, cavități adânci sau nervuri fine fără colaps structural din cauza presiunii sculelor. De exemplu, la prelucrarea cadrului de amortizare a șocurilor al sistemului de rotație panoramică-înclinată al vehiculului aerian fără pilot, rezistența sa poate asigura că nervurile de armare cu grosimea de 0.5 mm rămân intacte în timpul procesului de frezare.
Post procesare și opțiuni de finisare pentru piese din policarbonat
Tratament de recoacere
Recoacerea este o etapă cheie în eliminarea tensiunilor interne din policarbonat, în special pentru piesele care au fost supuse prelucrării mecanice sau formării complexe. Recoacerea poate reduce semnificativ riscul de fisurare sub tensiune a pieselor în timpul utilizării ulterioare sau al contactului cu solvenți chimici și poate îmbunătăți stabilitatea dimensională pe termen lung.
Lustruire și șlefuire mecanică
Lustruirea pieselor din policarbonat cu șmirghel poate îndepărta urmele sculelor sau zgârieturile minore rezultate în urma prelucrării CNC și poate restabili transparența optică. Pentru piesele cu cerințe ridicate de transparență, gipsul diamantat este adesea utilizat pentru lustruirea precisă. Această metodă poate obține un efect de transmisie a luminii apropiat de cel al sticlei.
Lustruire chimică
Scufundați piesele într-un amestec de solvenți cu o formulă specifică timp de câteva secunde până la câteva minute pentru a obține o nivelare rapidă prin dizolvarea ușoară a stratului de suprafață și pentru a obține un luciu ridicat. Această metodă este extrem de eficientă și capabilă să gestioneze geometrii complexe, dar necesită un control strict asupra timpului, concentrației și temperaturii.
Tratament de acoperire
- Acoperiri dure: Pulverizarea suprafeței sau imersarea cu acoperiri transparente, întăribile cu UV sau termorezistente, îmbunătățește semnificativ duritatea suprafeței și rezistența la zgârieturi, fiind potrivită pentru panourile de bord atinse frecvent și lentilele ochelarilor.
- Acoperiri de protecție UV: Acoperirile care încorporează absorbanți de UV blochează eficient radiațiile ultraviolete, prevenind îngălbenirea și fragilitatea cauzate de expunerea prelungită la exterior, prelungind astfel durata de viață a componentelor.
- Acoperire decorativă: Obține finisaje metalice, efecte de culoare sau proprietăți reflectorizante prin pulverizare, galvanizare sau depunere în vid. Se utilizează în mod obișnuit la carcasele electronicelor de larg consum și la componentele de ornamente auto.
Imprimare și marcare
Serigrafie, tampografie sau imprimare cu jet de cerneală pot fi utilizate pentru a adăuga marcaje permanente, solzi sau modele decorative pieselor din policarbonat.
Marcarea cu laser formează urme permanente cu contrast ridicat pe suprafață prin energie precisă și este fără contact și nu necesită consum chimic. Este potrivită în special pentru cerințele de trasabilitate ale componentelor medicale și aeronautice.
Compararea policarbonatului cu acrilicul și alte materiale plastice
| Proprietatea | Policarbonat | Acrilic (PMMA) | ABS |
| Transparență | Înalt | Extrem de Sus | Opac |
| Rezistența la impact | Extrem de Sus | Scăzut | Mediu |
| Rezistență la căldură | Ridicat (~135°C) | Mediu (~90°C) | Mediu (~100°C) |
| Duritatea suprafeței | Scăzut (se zgârie ușor) | Ridicat (mai rezistent la zgârieturi) | Mediu |
| Rezistență chimică | Mediu (sensibil la baze puternice) | Sensibil (la solvenți) | Slab (sensibil la solvenți) |
| Prelucrabilitate | Mediu (previne lipirea) | Ușor (dar fragil) | Uşor |
Sfaturi de proiectare pentru prelucrarea CNC a policarbonatului
Optimizarea pereților subțiri
Deși policarbonatul are o rezistență bună, grosimea excesiv de subțire a peretelui este predispusă la vibrații și deformări în timpul prelucrării. Se recomandă ca grosimea minimă a peretelui să nu fie mai mică de 1.5 milimetri. Pentru structurile cu suprafețe mari, ar trebui adăugate nervuri de armare de tip grilă, cu o înălțime a nervurilor care să nu depășească de trei ori grosimea peretelui, pentru a spori rigiditatea și a reduce consumul de material.
Design de ameliorare a stresului
Toate unghiurile interioare drepte și colțurile exterioare ascuțite ale pieselor trebuie schimbate în tranziții de arc, iar raza minimă de racordare este recomandată să fie ≥0.5 milimetri. Acest lucru poate dispersa tensiunea în timpul prelucrării și utilizării, reduce semnificativ riscul de fisurare a colțurilor și, în același timp, prelungește durata de viață a frezei.
Designul sloturilor
Poziția de găurire trebuie să fie de cel puțin 1.5 ori diametrul găurii față de margine pentru a preveni fisurarea pe margine. Se recomandă ca găurile adânci să adopte un design în trepte. Lățimea canelurii lungi este de preferință mai mare sau egală cu 1.2 ori grosimea materialului, iar la un capăt trebuie rezervată o racordare pentru retragerea sculei.
Simplificarea cavității
Evitați cavitățile închise unde adâncimea de proiectare a pieselor depășește de cinci ori diametrul sculei așchietoare; în caz contrar, îndepărtarea așchiilor va fi dificilă și este probabilă supraîncălzirea. Pentru cavitățile adânci necesare, acestea pot fi proiectate pentru asamblare divizată sau cu teșituri de proces adăugate pe pereții laterali pentru a facilita prelucrarea.
NOBIL"Serviciu de prelucrare CNC a policarbonatului
Serviciul de prelucrare CNC NOBLE pentru policarbonat este conceput pentru a oferi precizie, durabilitate și claritate optică excepționale pentru piesele dumneavoastră personalizate. NOBLE utilizează echipamente de ultimă generație și expertiză vastă în materiale pentru a transforma foile sau blocurile brute de policarbonat în componente de înaltă performanță.
NOBLE utilizează freze și strunguri CNC multiaxe avansate, operate de mecanici experimentați. Cheia succesului nostru constă în parametrii de prelucrare optimizați. NOBLE folosește scule din carbură ascuțite și lustruite, cu geometrii specializate, pentru a forfeca curat materialul. NOBLE acționează axele noastre la viteze mari, cu rate de avans calculate cu precizie.
Întrebări frecvente despre prelucrarea CNC Policarbonat
Care sunt principalele beneficii ale utilizării policarbonatului pentru prelucrarea CNC?
Policarbonatul oferă mai multe beneficii cheie pentru prelucrarea CNC. Cea mai notabilă proprietate a sa este rezistența excepțională la impact. Materialul are o bună stabilitate dimensională la căldură și prezintă proprietăți inerente de ignifugare în multe clase.
Care sunt cele mai mari provocări la prelucrarea policarbonatului și cum le rezolvați?
Principalele provocări sunt topirea sau exfolierea cauzată de căldură, absorbția umidității și stresul intern. Pentru a preveni exfolierea, utilizați scule din carbură foarte ascuțite, lustruite, cu turații mari și o viteză de avans constantă pentru a crea așchii, nu praf.
Cum previi topirea sau finisarea necorespunzătoare a policarbonatului în timpul prelucrării CNC?
Prevenirea topirii ține de gestionarea căldurii. Asigurați-vă că un jet puternic de aer este direcționat către muchia așchietoare pentru a răci scula și a evacua imediat așchiile, împiedicând tăierea ulterioară și deteriorarea suprafeței.
Poți menține toleranțe strânse cu piesele din policarbonat prelucrate CNC?
Da, policarbonatul este excelent pentru menținerea unor toleranțe strânse, de obicei în limita a +/- 0.005 inci sau mai mult, datorită stabilității sale. Pentru a realiza acest lucru, este necesar să se pornească de la un material uscat corespunzător și detensionat, să se utilizeze o configurație rigidă a mașinii și să se utilizeze scule ascuțite cu avansuri și viteze optimizate.
Care sunt aplicațiile tipice pentru piesele din policarbonat prelucrate CNC?
Policarbonatul prelucrat CNC este utilizat în multe aplicații de înaltă performanță. Acestea includ apărători de protecție pentru mașini, ochelari și lentile de protecție, izolatori electrici și corpuri de iluminat neconductoare, precum și prototipuri ușoare din industria aerospațială și auto. Aceste componente ale dispozitivelor medicale necesită sterilizare și huse durabile pentru echipamente electronice și ghidaje luminoase cu LED-uri.







