
Ce Este CNC Gcurățare?
Rectificarea CNC este o metodă de prelucrare de precizie a CNC. Aceasta controlează cu precizie mișcarea și funcționarea mașinii de rectificat prin intermediul unui sistem computerizat preprogramat și este utilizată în principal pentru prelucrarea de înaltă precizie a suprafețelor pieselor de prelucrat.
Rectificarea CNC este potrivită pentru prelucrarea diferitelor materiale dure, cum ar fi oțelul călit, carbura cimentată și ceramica etc., și poate realiza prelucrarea formelor complexe, cum ar fi filetele, angrenajele și cavitățile matrițelor.
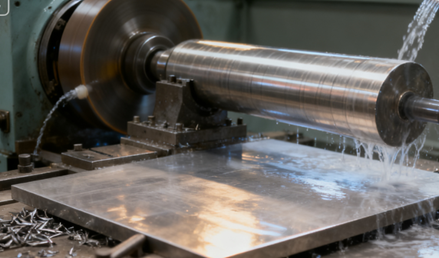
HCum funcționează rectificarea CNC?
Programare de programe
Inginerii trebuie să programeze folosind software specializat de fabricație asistată de calculator, pe baza desenelor și specificațiilor tehnice ale piesei de prelucrat.
Programul conține toate informațiile cheie din timpul procesului de rectificare, cum ar fi traiectoria de mișcare a pietrei abrazive față de piesa de prelucrat, viteza de rotație a axului, viteza de avans, adâncimea de așchiere și momentul activării și dezactivării lichidului de răcire.
Programul scris este denumit de obicei cod G, care este apoi introdus în sistemul de control al mașinii de rectificat CNC prin interfața de transmisie a datelor sau prin rețea, oferind instrucțiuni precise pentru întreaga procedură de prelucrare.
Prinderea piesei de prelucrat
Înainte de rularea programului, piesa de prelucrat trebuie montată în siguranță pe masa de lucru a mașinii-unelte. De obicei, se utilizează dispozitive de precizie, cum ar fi menghinele sau dispozitivele de fixare specializate, pentru a asigura o poziționare precisă.
Ulterior, se efectuează operațiunea critică de setare a sculei. Operatorul folosește o sondă sau o sculă dedicată pentru a determina poziția relativă precisă dintre discul abraziv și punctul de referință al piesei de prelucrat și setează aceste date de poziție ca origine a sistemului de coordonate al mașinii.
Operatie de macinare
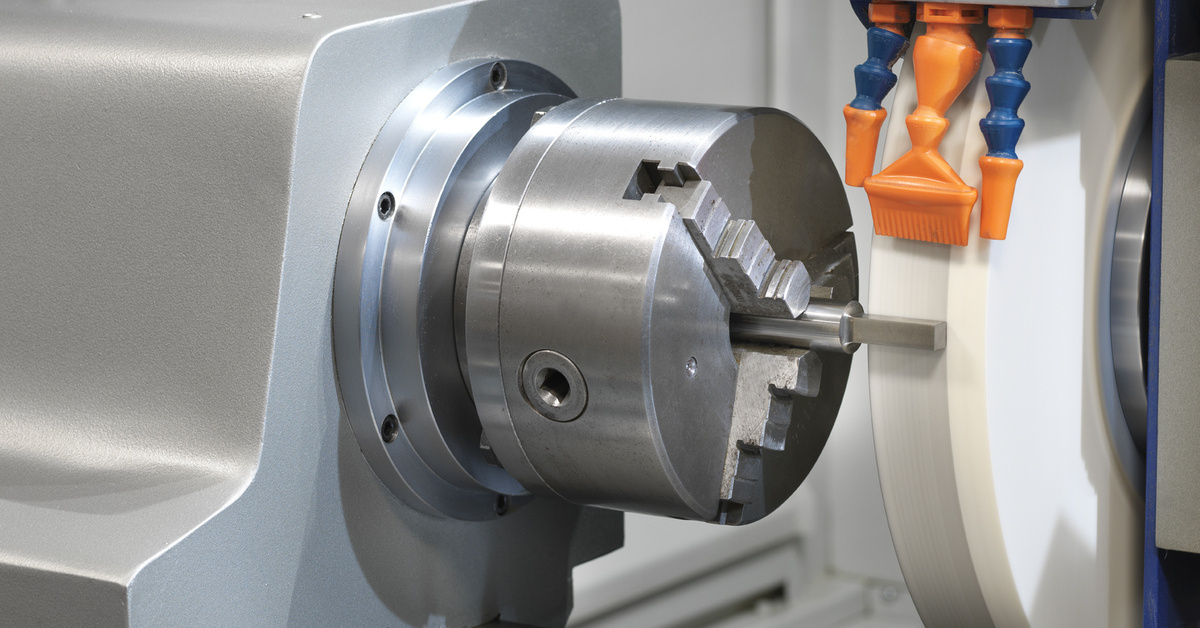
După finalizarea pregătirilor, operatorul inițiază programul de prelucrare pe sistemul CNC. Unitatea de control a mașinii-unelte interpretează apoi instrucțiunile în codul G linie cu linie, controlând cu precizie mai multe axe de mișcare prin intermediul sistemului de servomotorizare. Acestea cuprind de obicei axele liniare X, Y și Z, ocazional completate de axe rotative.
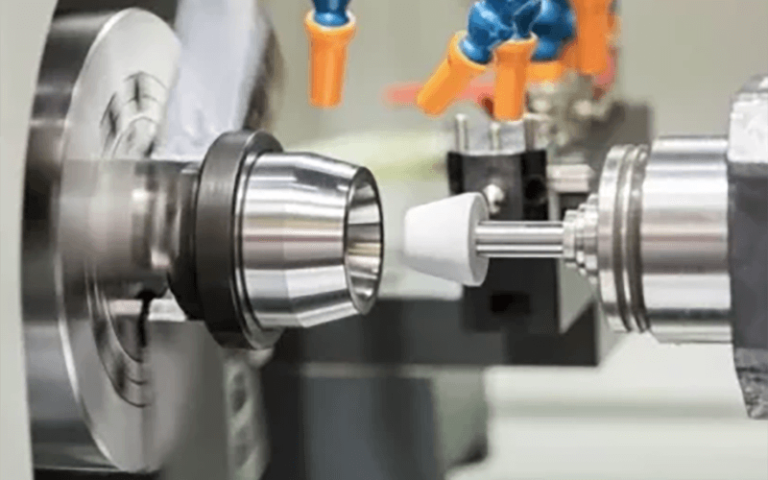
Discul abraziv se rotește la viteză mare de-a lungul unei traiectorii predefinite pentru a rectifica suprafața piesei de prelucrat, în timp ce masa de lucru deplasează piesa de prelucrat cu poziționare și avans precis. Întregul proces, inclusiv rectificarea discului abraziv și pulverizarea lichidului de răcire, funcționează complet automat, fără intervenție manuală.
Inspecție în proces
Pe centrele de rectificare CNC de înaltă performanță, sunt de obicei integrate sisteme de măsurare online, cum ar fi sonde sau calibre laser. În timpul prelucrării sau la intervale de prelucrare, aceste dispozitive de măsurare efectuează automat inspecții în timp real ale dimensiunilor critice ale piesei de prelucrat.
Dacă există o mică abatere între rezultatul testului și valoarea teoretică, sistemul de control va calcula automat și va emite o instrucțiune de compensare pe baza valorii abaterii, reglând fin viteza de avans a pietrei abrazive, corectând astfel această eroare în etapele ulterioare de procesare.
Descărcare piese
Când programul a executat toate instrucțiunile, axul mașinii-unelte și lichidul de răcire se vor opri automat. Bancul de lucru este de obicei mutat într-o poziție convenabilă pentru operare, iar operatorul îndepărtează piesele prelucrate din dispozitivul de fixare.
Pentru liniile de producție moderne echipate cu sisteme automate de încărcare și descărcare, procesele de descărcare și alimentare cu materiale noi sunt, de asemenea, realizate integral prin brațe mecanice sau sisteme automatizate, obținându-se o producție continuă extrem de eficientă. În cele din urmă, poate fi necesară și efectuarea unei curățări finale și a unei inspecții precise offline a pieselor pentru a confirma că acestea îndeplinesc pe deplin toate cerințele de calitate.
Ttipuri de procese de rectificare CNC
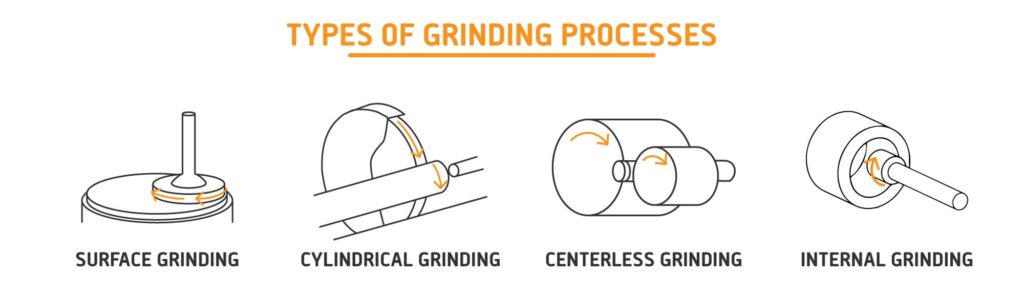
Suprafață Gscoaterea
Rectificarea plană este utilizată în principal pentru prelucrarea suprafețelor plane. Piesa de prelucrat este de obicei fixată pe un dispozitiv magnetic sau mecanic montat pe o masă de lucru, care efectuează o mișcare transversală alternativă sau rotativă. În funcție de tipul mașinii, axul piesei de șlefuit poate efectua o mișcare de avans verticală.
Rectificarea plană este foarte potrivită pentru prelucrarea planurilor de precizie ale pieselor din tablă și bloc, capabilă să atingă o planeitate și un finisaj de suprafață extrem de ridicate. Este utilizată pe scară largă în prelucrarea plană de precizie a plăcilor de bază ale matrițelor, a plăcilor de fricțiune și a diferitelor piese mecanice.
Slefuire cilindrica
Rectificarea cilindrică este un proces utilizat pentru prelucrarea suprafețelor exterioare ale formelor cilindrice sau conice. Piesa de prelucrat este de obicei fixată de capătul superior și de păpușa mobilă și se rotește. Discul abraziv se rotește cu viteză mare și se mișcă radial și axial de-a lungul piesei de prelucrat pentru a rectifica diametre și forme precise.
Rectificarea cilindrică poate prelucra eficient piese de arbori și bolțuri. Nu numai că asigură o precizie dimensională și o rotunjime extrem de ridicate, dar rectifică și forme de contur complexe, cum ar fi arbori în mai mulți pași și suprafețe arcuite, prin funcții de interpolare cu control numeric.
Slefuire interioara
Spre deosebire de rectificarea cilindrică, rectificarea internă este special concepută pentru prelucrarea găurilor cilindrice sau conice pe piesele de prelucrat. Deoarece diametrul pietrei abrazive trebuie să fie mai mic decât diametrul găurii, viteza axului acesteia este de obicei foarte mare. Pietra abrazivă este instalată pe o tijă subțire a pietrei abrazive care se extinde în interiorul piesei de prelucrat, efectuând o rotație de mare viteză și un avans radial, în timp ce piesa de prelucrat sau piatra abrazivă se mișcă axial înainte și înapoi.
Rectificarea cilindrică internă este foarte potrivită pentru prelucrarea precisă a găurilor interioare ale unor piese precum inelele de rulmenți, găurile angrenajelor și corpurile supapelor hidraulice, ceea ce este crucial pentru asigurarea rotunjimii, cilindricității și preciziei poziționale a găurilor.
Măcinare fără centru
Rectificarea fără centre este o metodă unică de rectificare. În timpul prelucrării, piesa de prelucrat nu este poziționată de niciun centru sau mandrină, ci este susținută liber între o placă de susținere și o roată de ghidare. Roata de ghidare este responsabilă pentru acționarea piesei de prelucrat în rotație și controlul vitezei de avans, în timp ce piatra de șlefuit rectifică cercul exterior al piesei de prelucrat.
Rectificarea fără centre este potrivită în special pentru producția în masă a pieselor rotative mici și simple, cum ar fi rolele de rulmenți și știfturile, deoarece nu necesită prindere, are o eficiență de producție extrem de ridicată și este ușor de realizat o producție continuă complet automatizată.
Materiale care pot fi utilizate pentru șlefuirea CNC
Aluminiu
- Pro-uri: Aluminiul este moale și ușor de prelucrat, dar șlefuirea este necesară atunci când sunt necesare suprafețe extrem de plane, paralelism sau ultra-netede.
- Contra: Înfundă extrem de ușor pietrele abrazive; trebuie utilizate pietre abrazive specializate și lichide de răcire bine lubrifiante.
Oţel inox
- Pro-uri: Oțelul inoxidabil martensitic, după călire sau oțelurile inoxidabile austenitice rezistente la uzură, realizează adesea suprafețe de înaltă precizie și rezistente la coroziune prin șlefuire.
- Contra: Tendința puternică de ecruisare, forța de șlefuire necorespunzătoare și controlul termic pot afecta calitatea suprafeței și durata de viață a piesei.
Cupru
- Pro: Cupru, cu excelenta sa conductivitate electrică și termică, este adesea utilizat în componente electrice, radiatoare etc.
- Contra: Ductilitatea ridicată a cuprului poate cauza blocarea rapidă a pietrei abrazive cu așchii, fenomen numit „uzură adezivă”. Aceasta va duce la o creștere a forței de șlefuire și la o scădere a calității suprafeței piesei de prelucrat.
Titan
- Pro-uri: Aliajele de titan sunt renumite pentru raportul lor remarcabil rezistență-greutate și pentru excelenta biocompatibilitate și rezistență la coroziune și sunt utilizate pe scară largă în domeniile aerospațial și al implanturilor medicale.
- Contra: Titanul are o conductivitate termică slabă, iar căldura rezultată în urma șlefuirii se poate concentra ușor pe suprafața piesei de prelucrat, ducând la ecruisare, arderea suprafeței și generarea de tensiuni reziduale dăunătoare.
Acril
- Pro-uri: Scopul șlefuirii acrilului este de obicei de a obține dimensiuni precise și muchii netede și transparente.
- Contra: Dificultatea șlefuirii acrilicului constă în punctul său de topire scăzut. Căldura de șlefuire poate face ca acesta să se topească ușor și să adere la piatra de șlefuit, rezultând zgârieturi la suprafață și aburire. Acrilul necesită o piatră de șlefuit ascuțită, o viteză de avans mică și o răcire bună pentru a obține un efect transparent.
Sticlă și piatră
- Pro-uri: Sticla poate fi utilizată în componente optice, echipamente de fabricație a semiconductorilor, vase de laborator, ferestre etc.
- Contra: Fiind materiale tipice dure și fragile, procesul de șlefuire a sticlei și pietrei este în esență îndepărtarea fracturilor fragile. Sunt necesare pietre abrazive diamantate. Cerința de precizie este extrem de ridicată.
Compozite din fibra de carbon
- Pro-uri: Șlefuirea este o metodă eficientă pentru prelucrarea materialelor din fibră de carbon, în special pentru materialele mixte care implică fibre și rășini, putând evita bavurile și delaminarea cauzate de tăierea convențională.
- Contra: Provocarea șlefuirii CNC a fibrei de carbon constă în anizotropia și duritatea inegală a materialului, care este predispus la defecte precum ruperea și încordarea. Sunt necesare granule abrazive extrem de ascuțite și parametri optimizați pentru a îndepărta materialul, reducând în același timp la minimum deteriorarea structurii fibrei și a matricei.
Avantajele șlefuirii CNC
Repetabilitate de precizie superioară
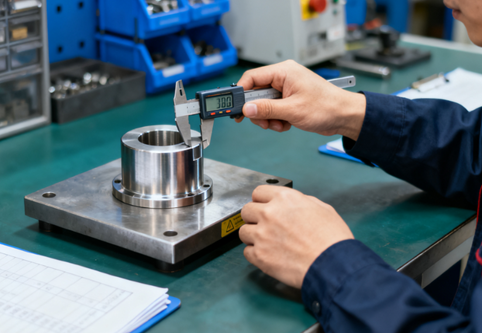
Întregul proces de rectificare CNC este controlat cu precizie de programe computerizate, eliminând instabilitatea și erorile inerente funcționării manuale. Rectificarea CNC poate atinge în mod stabil toleranțe dimensionale la nivel de microni, o precizie geometrică extrem de ridicată și un finisaj constant al suprafeței.
Odată ce programul este verificat, rectificarea CNC poate fi repetată de un număr nelimitat de ori, asigurându-se că fiecare piesă din producția de masă are aceleași dimensiuni precise. Acest lucru este crucial pentru domenii extrem de solicitante, cum ar fi industria aerospațială și motoarele auto.

Calitate excelentă a suprafeței
Rectificarea CNC nu se concentrează doar pe formă și dimensiune, ci poate obține și o calitate excelentă a suprafeței. Prin controlul precis al vitezei de rotație și al avansului pietrei abrazive și prin utilizarea pietrelor abrazive cu granulație fină, se pot obține valori extrem de scăzute ale rugozității suprafeței.
Parametrii de șlefuire rezonabili și răcirea adecvată pot preveni arsurile superficiale, microfisurile și alte deteriorări ale piesei de prelucrat, îmbunătățind astfel integritatea suprafeței pieselor, sporind semnificativ rezistența la uzură, rezistența la oboseală și rezistența la coroziune și prelungind durata lor de viață.
Prelucrare de forme complexe
Spre deosebire de mașinile de rectificat tradiționale, care pot prelucra doar planuri simple și suprafețe cilindrice, mașinile de rectificat CNC cu legătură multiaxială pot genera mișcări relative complexe între piatra de rectificat și piesa de prelucrat prin programare.
Rectificarea CNC poate prelucra cu ușurință curbe de contur complexe, secțiuni transversale necirculare, forme conice și diverse suprafețe formate, cum ar fi dinții tenon de la rădăcina palelor turbinei motorului, cavități precise ale matriței și forme complexe ale muchiilor sculelor, toate acestea fiind dificil sau imposibil de realizat prin metodele convenționale de rectificare.
Automatizare de înaltă productivitate
Rectificarea CNC integrează mai multe etape de prelucrare pe o singură mașină, reducând timpul de rotație, prindere și ajustare a pieselor între diferite mașini-unelte. Procesul său automatizat, inclusiv măsurarea automată, compensarea automată, schimbarea automată a sculelor etc., reduce semnificativ timpul de prelucrare al produselor individuale și dependența de abilitățile operatorului.
Combinația dintre rectificarea CNC și un sistem automat de încărcare și descărcare poate realiza o producție „fără personal” pe termen lung, ceea ce este potrivit în special pentru producția la scară largă și îmbunătățește semnificativ eficiența generală a producției.
Prelucrarea materialelor dure
Rectificarea CNC este metoda de finisare preferată și adesea singura eficientă pentru materiale ultra-dure, cum ar fi oțelul călit, carbura cimentată, ceramica și superaliajele. Duritatea acestor materiale depășește de obicei capacitățile sculelor convenționale de strunjire și frezare.
Șlefuirea, însă, folosește granule abrazive cu o duritate și mai mare pentru a obține o îndepărtare eficientă a materialului, producând în cele din urmă componente de înaltă precizie. Acest proces este indispensabil în sculele moderne, fabricarea matrițelor și producția de echipamente de înaltă performanță.
Factorii care influențează costul șlefuirii CNC
Costuri de scule
Corpurile abrazive servesc drept principale „scule de șlefuire” în operațiunile de șlefuire CNC, iar costul lor nu trebuie trecut cu vederea. Diferite materiale necesită corpuri abrazive cu compoziții variate; de exemplu, prelucrarea carburii cimentate necesită utilizarea unor corpuri diamantate costisitoare, în timp ce prelucrarea aliajelor rezistente la temperaturi înalte necesită corpuri abrazive CBN cu legături ceramice specifice.
Pietrele abrazive necesită rectificare și înlocuire periodică din cauza tocirii și uzurii. Durata lor de viață, frecvența de rectificare și prețul unitar de achiziție constituie împreună costuri continue de consum ale sculelor, care sunt deosebit de pronunțate la prelucrarea materialelor cu duritate ridicată.
Costuri materiale
Costul materialului piesei de prelucrat constituie cheltuiala directă cu materia primă. Mai important, „prelucrabilitatea” materialului influențează profund costul total.
Materialele dificil de prelucrat, cum ar fi carbura cimentată, ceramica și aliajele pentru temperaturi înalte, duc la uzura accelerată a pietrei abrazive, la o eficiență redusă a șlefuirii, la un consum crescut de energie și necesită o rectificare și o înlocuire mai frecventă a lichidului de răcire.
Programare
Înainte de începerea producției de masă, sunt necesare planificarea proceselor, programarea pe calculator și un volum mare de muncă de pregătire a mașinilor-unelte, inclusiv instalarea și calibrarea dispozitivelor de fixare a sculelor, instalarea și rectificarea precisă a pietrelor de șlefuit, prelucrarea și inspecția primului produs etc. Aceste perioade neproductive trebuie realizate de ingineri sau tehnicieni calificați, iar costul forței de muncă este foarte ridicat.
Pentru modul de producție în loturi mici și varietăți multiple, proporția acestei părți a costului de preparare în costul unitar va fi foarte mare, afectând direct beneficiile economice.
Costurile forței de muncă
Mașinile de rectificat CNC necesită operatori cu înaltă calificare. Nivelul salarial al tehnicienilor seniori este relativ ridicat, dar capacitatea lor de a optimiza procesele, de a anticipa și de a gestiona problemele poate reduce eficient rata de rebuturi, poate crește utilizarea echipamentelor și eficiența producției. Pe termen lung, este de fapt util să se controleze costul general. Operatorii fără experiență pot duce la erori de procesare costisitoare.
Cerințe de calitate
Precizia și cerințele de calitate a suprafeței pieselor sunt factorii cheie care determină costul. Atunci când cerința de toleranță este crescută de la ±0.01 mm la ±0.001 mm și cerința de rugozitate a suprafeței este crescută de la Ra0.8 microni la Ra0.1 microni, costul va crește exponențial.
Folosind mașini-unelte mai precise, corpuri abrazive cu granulație mai fină, efectuând treceri de șlefuire mai fine, adoptând sisteme de măsurare și compensare online, timpul de prelucrare va fi prelungit semnificativ, iar cerințele privind stabilitatea mediului și abilitățile operaționale vor fi, de asemenea, mai stricte.
Costuri auxiliare
Lichidul de răcire utilizat în procesul de măcinare reprezintă un cost consumabil continuu. În plus, gestionarea lichidului de răcire, inclusiv filtrarea, purificarea, prevenirea deteriorării și tratamentul final de protecție a mediului, necesită echipamente și costuri specializate.
Așchiile metalice produse în timpul șlefuirii, împreună cu pietrele abrazive aruncate și amestecurile de lichid de răcire, se încadrează în categoria deșeurilor industriale. Colectarea, clasificarea și tratarea lor inofensivă trebuie, de asemenea, să respecte reglementările de protecție a mediului, ceea ce implică costuri corespunzătoare de tratare a deșeurilor.
Sfaturi pentru prelucrarea CNC prin rectificare
Optimizarea planificării proceselor
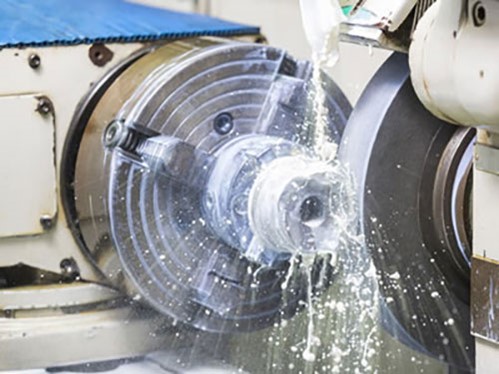
Înainte de programare, este esențial să se efectueze o analiză amănunțită a proprietăților materialului piesei de prelucrat, a stării tratamentului termic și a cerințelor finale de precizie. Pe baza acestor informații, planificați rațional distribuția adaosurilor și parametrii procesului pentru rectificarea grosieră, rectificarea semifină și rectificarea fină și evitați strategia de procesare „universală”. Aceasta poate echilibra eficient eficiența și precizia și poate preveni deformarea și arderea.
Tehnici de rectificare a roților
Starea pietrei abrazive determină direct efectul de șlefuire. Pietrele abrazive trebuie rectificate periodic și în conformitate cu cerințele de prelucrare.
Optimizarea parametrilor de rectificare este de o importanță vitală. O piatră abrazivă ascuțită și bine profilată poate îmbunătăți semnificativ eficiența de rectificare, poate îmbunătăți calitatea suprafeței și poate reduce forța de rectificare.
Simulare și verificare
Înainte de prelucrarea formală, în special pentru piese complexe sau de mare valoare, se recomandă insistent utilizarea software-ului de simulare al mașinii-unelte pentru a simula și verifica programul de prelucrare. Acest lucru poate preveni eficient accidentele grave, cum ar fi coliziunile și supra-așchierile cauzate de erorile programului, economisind costuri și timp costisitoare legate de încercări și erori.
Implementarea întreținerii preventive
Mașinile de rectificat CNC sunt echipamente de precizie și trebuie să respecte cu strictețe planurile regulate de întreținere preventivă. Acestea includ curățarea, lubrifierea și inspecția de precizie a pieselor mobile cheie, cum ar fi șinele de ghidare, șuruburile de acționare și rulmenții, pentru a se asigura că mașina-unealtă este întotdeauna în cea mai bună stare de funcționare, garantând astfel stabilitatea pe termen lung a preciziei de prelucrare.
Investiții în scule de precizie
Fixarea stabilă a pieselor de prelucrat este fundamentul șlefuirii de precizie. Trebuie investit în și utilizat în dispozitive de fixare de înaltă precizie, mese magnetice sau dispozitive speciale și este necesar să se asigure că acestea sunt curate și în stare bună.
De fiecare dată când piesa de prelucrat este fixată, referința piesei de prelucrat trebuie corectată cu atenție. Acesta este primul și cel mai important pas pentru a evita erorile cumulative și a asigura precizia poziționării.
Controlul monitorizării în timpul procesului
Utilizați în mod activ sistemele de măsurare online montate pe mașinile-unelte pentru a efectua inspecții în timp real ale dimensiunilor critice în timpul operațiunilor de prelucrare sau la intervale de prelucrare. Pe baza rezultatelor măsurătorilor, sistemul efectuează automat ajustări compensatorii, stabilind un sistem de control în buclă închisă de „inspecție-feedback-compensare”. Acest lucru îmbunătățește semnificativ consecvența producției pe loturi, reducând în același timp ratele de rebut.
Sistem de gestionare a lichidului de răcire
Lichidul de răcire nu afectează doar performanța de răcire și lubrifiere, ci și longevitatea pietrei de șlefuit și calitatea suprafeței piesei de prelucrat. Sunt necesare verificări regulate ale concentrației de lichid de răcire, nivelului pH-ului și curățeniei, cu înlocuire la timp și curățare a sistemului.
Gestionarea adecvată a lichidului de răcire este esențială pentru prevenirea deteriorării termice a pieselor de prelucrat și menținerea curățeniei interne a mașinii-unelte.
Industriile de aplicare ale șlefuirii CNC
Industria aerospațială
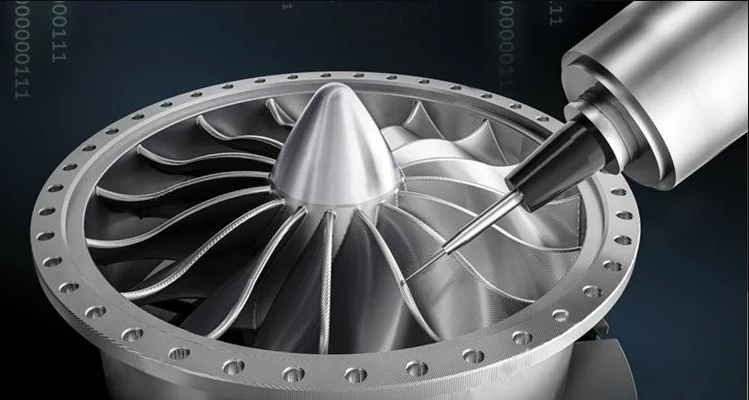
Rectificarea CNC este utilizată pentru prelucrarea componentelor critice ale motorului, cum ar fi dinții palelor turbinei, arborii rotorului și cilindrii actuatorilor trenului de aterizare al aeronavei. Aceste piese sunt de obicei fabricate din aliaje rezistente la temperaturi înalte sau aliaje de titan, cu toleranțe dimensionale extrem de stricte.
Rectificarea CNC nu numai că poate garanta cu precizie forma complexă a conturului, dar poate obține și o suprafață cu integritate ridicată, asigurând că piesele au o rezistență excelentă la oboseală și o durată lungă de viață în medii cu temperaturi extrem de ridicate și presiune ridicată.
Industria Auto:
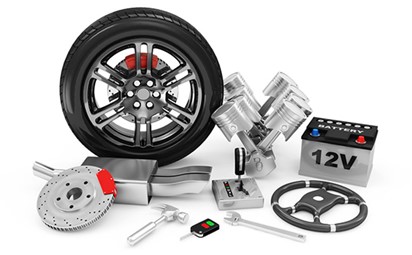
De la motoare de înaltă performanță la sisteme de transmisie de precizie, aplicarea rectificării CNC este omniprezentă. Rectificarea CNC este responsabilă pentru finisarea arborilor cotiți ai motorului, a arborilor cu came, a segmenților de piston, precum și a angrenajelor și a arborilor de transmisie din cutiile de viteze.
Prin rectificare, aceste componente mobile critice ating o precizie dimensională de nivel micrometric și o rugozitate a suprafeței excepțional de scăzută. Acest lucru reduce semnificativ frecarea, uzura și zgomotul de funcționare, sporind densitatea de putere a motorului și eficiența transmisiei. În cele din urmă, acest lucru oferă o economie de combustibil îmbunătățită, o durată de viață extinsă și o fiabilitate sporită pentru vehicul.
Unelte și fabricarea matrițelor
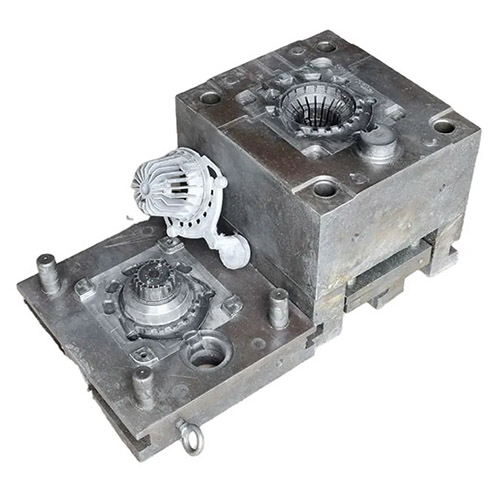
Rectificarea CNC este utilizată pentru fabricarea cavităților și miezurilor pentru diverse matrițe de ștanțare de precizie, matrițe de injecție și matrițe de turnare sub presiune.
Rectificarea CNC, în special rectificarea prin deformare CNC, poate prelucra eficient și precis contururile complexe, texturile fine și finisajul de suprafață extrem de ridicat al matrițelor. Acest lucru asigură în mod direct durata lungă de viață a matriței în sine, precum și dimensiunile precise și aspectul de înaltă calitate al produselor realizate. Este o verigă fundamentală de fabricație în industrii precum electronica de larg consum, electrocasnicele și piesele auto.
Hidraulică pentru instrumente de precizie
Rectificarea CNC este utilizată pe scară largă în prelucrarea miezurilor și manșoanelor de supape ale servovalvelor hidraulice, a axelor și șinelor de ghidare ale instrumentelor de măsurare de precizie și a plăcilor de distribuție ale pompelor hidraulice de înaltă performanță.
Piesele instrumentelor de precizie necesită de obicei toleranțe la nivel de microni și o calitate a suprafeței similară cu oglinda pentru a asigura scurgeri interne extrem de scăzute, un răspuns sensibil și o fluiditate ultra-ridicată a mișcării. Rectificarea CNC este metoda supremă de prelucrare pentru atingerea acestor indicatori de performanță.
Fabricarea de mașini-unelte
Rectificarea CNC poate fi utilizată pentru prelucrarea fină a componentelor de bază ale mașinii-unelte, cum ar fi șinele de ghidare ale patului, axele și scaunele de susținere ale șuruburilor de acționare.
Liniaritatea ridicată, planeitatea ridicată și duritatea ridicată a suprafeței obținute prin rectificare reprezintă fundamentul pentru asigurarea preciziei geometrice generale, a stabilității pe termen lung și a retenției mașinilor-unelte. Fără procese precise de rectificare, este imposibil să se fabrice mașini-unelte de înaltă precizie.
Noua industrie a energiei
În domeniul energetic, rectificarea CNC este utilizată pentru a prelucra componente cheie, cum ar fi palele turbinelor cu gaz și suprafețele de etanșare ale pompelor centralelor nucleare. În domeniul medical, este utilizată pentru fabricarea de roboți chirurgicali, brațe articulate precise și implanturi, cum ar fi articulațiile artificiale de genunchi și șold.
Industria Medicală:
Piesele din domeniul medical utilizează de obicei materiale biocompatibile speciale sau materiale de înaltă rezistență și au cerințe stricte privind curățenia suprafeței, straturile care nu dăunează și formele biologice complexe. Rectificarea CNC este o alegere fiabilă pentru a îndeplini aceste standarde stricte.
NOBIL"Rectificare CNC Serviciu
NOBLE deține o varietate de mașini CNC de ultimă generație și echipamente de testare extrem de precise. Sub conducerea unui grup de profesioniști calificați, menținem standarde de calitate fără compromisuri de la început până la sfârșit, fiind o companie certificată ISO 9001.
Pentru piese de aeronave și alte componente utilizate într-o varietate de industrii, NOBLE a fost un furnizor de top de servicii de rectificare de precizie. Efectuăm operațiuni de rectificare cilindrică mică, extrem de specializate, cu diametre cuprinse între 0.2 și 20 mm, forme și modele complexe, precum și toleranțe și cerințe de lustruire a suprafeței extrem de stricte.
Calitatea este prioritatea noastră principală. Implementăm teste riguroase și măsuri de control al calității pe tot parcursul procesului de fabricație pentru a ne asigura că fiecare prototip îndeplinește așteptările dumneavoastră.
Întrebări frecvente
Ce este rectificarea CNC?
Rectificarea CNC este un proces de prelucrare de precizie care utilizează o mașină controlată de computer pentru a îndepărta materialul de pe o piesă de prelucrat cu o roată abrazivă de mare viteză. Este utilizată pe scară largă pentru obținerea unor toleranțe strânse, finisaje fine ale suprafețelor și geometrii complexe pe materiale dure sau delicate.
Ce materiale pot fi prelucrate cu rectificarea CNC?
Rectificarea CNC este potrivită pentru o gamă largă de materiale, inclusiv:
- Oțeluri călite și oțeluri pentru scule
- Oțel inoxidabil, aluminiu și aliaje de titan
- Carbură de tungsten și ceramică
- Materiale plastice și compozite (pentru aplicații specifice)
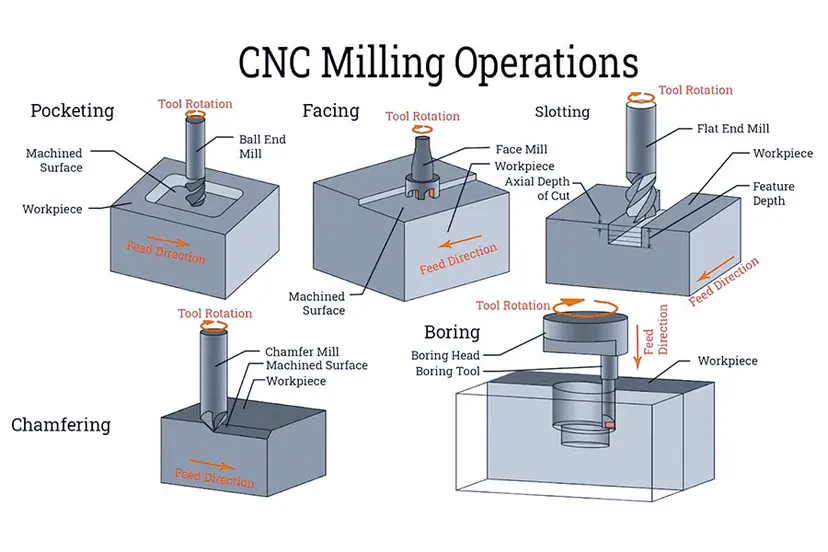
Care este diferența dintre rectificarea CNC și Frezare CNC?
Deși ambele sunt procese de prelucrare subtractivă, rectificarea CNC utilizează o roată abrazivă pentru a îndepărta materialul prin frecare, fiind ideală pentru finisarea materialelor dure cu precizie ridicată. Frezarea CNC utilizează scule de tăiere rotative pentru a îndepărta materialul prin forfecare, fiind mai potrivită pentru îndepărtarea mai rapidă a materialului și a materialelor mai moi.
Care sunt tipurile comune de procese de rectificare CNC?
Tipurile comune includ:
- Suprafață măcinare pentru suprafețe plane
- Cilindric măcinare pentru forme rotunde exterioare/interne
- Fără centru măcinare pentru piese cilindrice fără centre de fixare
- Instrument și tăietor măcinare pentru ascuțirea uneltelor tăietoare
- Creep-feed măcinare pentru tăieturi adânci într-o singură trecere
Care sunt componentele cheie ale unei mașini de rectificat CNC?
O mașină de rectificat CNC tipică este formată din mai multe componente critice: banca mașinii pentru stabilitate, un ax principal de înaltă precizie care rotește discul abraziv, acționări ale axelor (cum ar fi motoarele liniare sau șuruburile cu bile) pentru controlul mișcării, un controler CNC ca și creier, un sistem de răcire pentru gestionarea căldurii și îndepărtarea resturilor și adesea o unitate automată de rectificare a discului pentru menținerea formei și ascuțimii discului.







