
Introdução
Escolher o processo de moldagem de plástico errado pode dobrar os custos de um projeto e atrasar a produção em meses. Uma peça que funciona bem em um processo se torna um pesadelo em outro. O molde racha. O material flui mal. O tempo de ciclo se arrasta.
Existem três métodos comuns para a fabricação de peças plásticas: moldagem por injeção , moldagem por compressão e moldagem rotacional . Cada um funciona de maneira diferente e é adequado para diferentes formatos, volumes e materiais.
O que é moldagem por injeção?
Este é o processo que a maioria das pessoas imagina quando ouve falar em "moldagem de plástico". Uma máquina pega grânulos de plástico, derrete-os e, em seguida, injeta o material fundido em um molde de metal fechado. O plástico preenche todas as cavidades, esfria e solidifica. Então, o molde se abre e ejeta a peça. Os ciclos são curtos. Trinta segundos é comum para peças pequenas.
Como funciona?
Um parafuso dentro de um cilindro aquecido gira, derretendo os grânulos de plástico. Em seguida, o parafuso avança como um êmbolo, forçando o plástico derretido através de um bico para dentro da cavidade do molde. O molde permanece fechado sob pressão enquanto a peça esfria. Assim que a peça se solidifica, o molde se abre e pinos extratores a empurram para fora. Todo o ciclo se repete automaticamente, sem necessidade de intervenção humana entre os ciclos.
Melhores Aplicativos
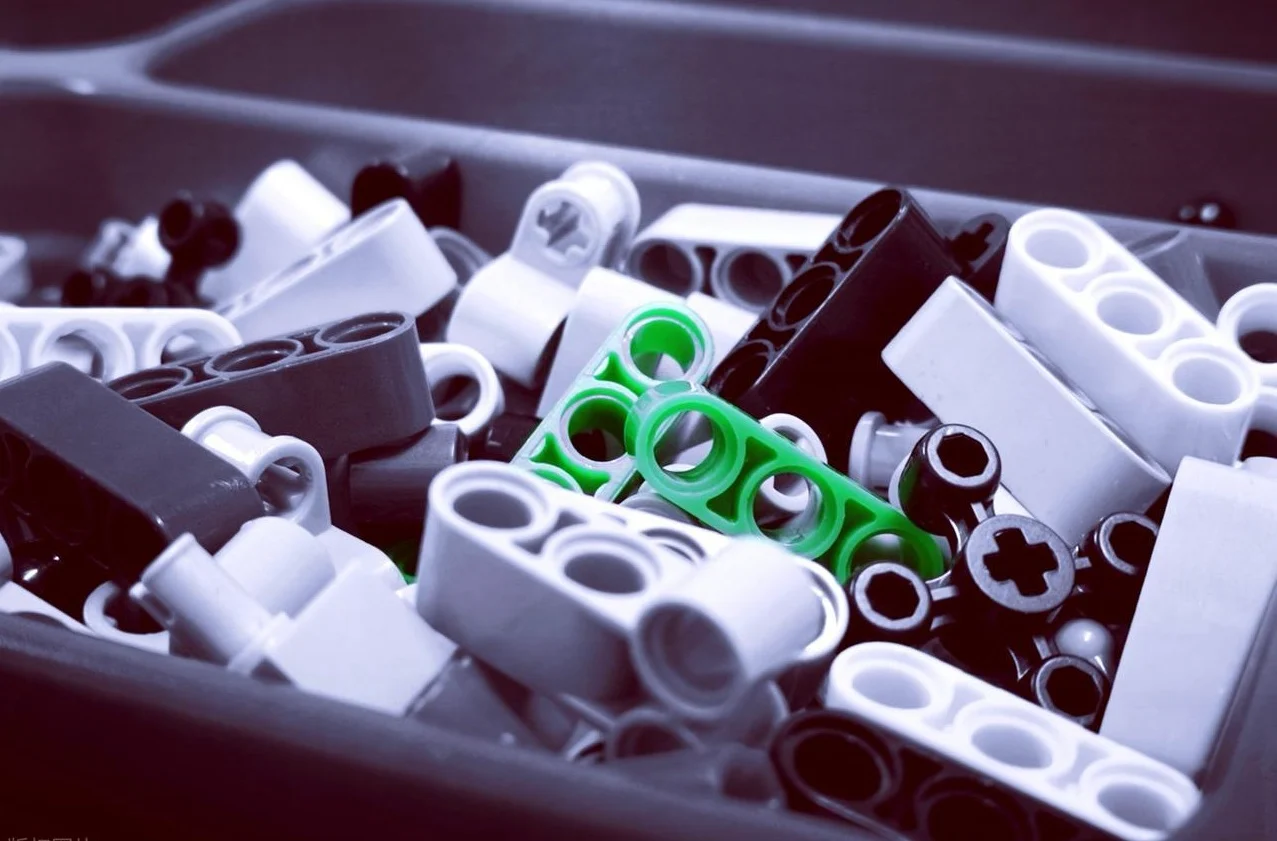
A moldagem por injeção domina a produção em larga escala. Geometrias complexas. Tolerâncias rigorosas. Resultados consistentes em milhões de peças. Pense em peças de LEGO. Tampas de garrafa. Invólucros de dispositivos médicos. Conectores automotivos. Interruptores elétricos. Qualquer produto que exija precisão e grandes quantidades aponta para esse processo.
Peças pequenas e complexas funcionam bem. Paredes finas são possíveis. Recursos como nervuras, ressaltos e encaixes de pressão são fáceis de incorporar. Os clientes optam pela moldagem por injeção quando precisam de centenas de milhares de peças idênticas.
Principais Vantagens
- Os tempos de ciclo são rápidos assim que o molde entra em funcionamento. Quinze a sessenta segundos por peça é o tempo típico. A precisão é excelente. Tolerâncias de ±0.05 mm são rotineiras com ferramentas e materiais adequados. O acabamento superficial é obtido diretamente do molde. Não é necessário acabamento secundário para muitas aplicações. A automação é simples. Robôs podem remover peças e inserir componentes.
- O desperdício de material é baixo. Canais de alimentação e rebarbas podem ser triturados e reutilizados como material reciclado. O custo de mão de obra por peça é mínimo depois que a máquina está em funcionamento.
Principais desvantagens
- O custo das ferramentas é muito alto. Um molde de aço de qualidade industrial geralmente custa de vinte mil a cem mil dólares ou mais. Os prazos de entrega são longos. De oito a dezesseis semanas para um molde complexo é o normal. Alterações no projeto após a fabricação do molde são caras e demoradas.
- A moldagem por injeção só faz sentido economicamente em volumes maiores. Abaixo de quinhentas ou mil peças, o custo das ferramentas por peça torna-se proibitivo. Quem precisa de lotes pequenos deve considerar outros processos primeiro. O investimento inicial é real e não é recuperável se o produto fracassar no mercado.
O que é Moldagem por Compressão?
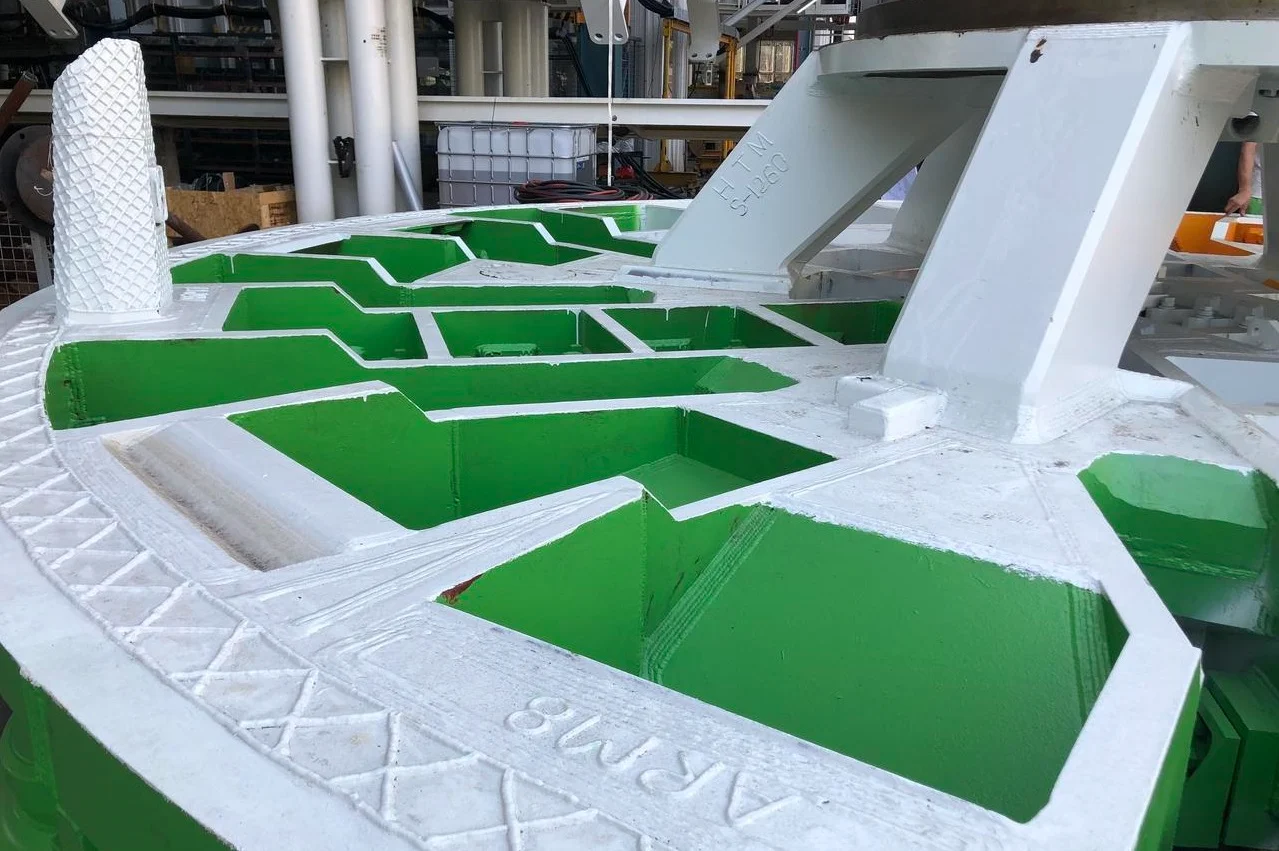
Este processo funciona de forma diferente da moldagem por injeção. Não há parafuso. Nem injeção de alta pressão. Em vez disso, alguém coloca uma quantidade pré-medida de material em uma cavidade de molde aberta. O molde fecha lentamente. O calor e a pressão forçam o material a fluir e preencher o formato da cavidade. Então, a peça cura. O molde se abre. Alguém retira a peça finalizada. Equipamentos simples. Pressões mais baixas. Uma abordagem completamente diferente.
Como Funciona
Um operador coloca uma "carga" de material — geralmente uma pré-forma ou um bloco medido — na cavidade. A prensa pressiona a metade superior para baixo. O calor amolece o material. A pressão o empurra para todos os cantos do molde. Para plásticos termofixos, ocorre uma reação química. O material reticula e endurece permanentemente. Para borracha ou silicone, o processo é semelhante, mas o material permanece flexível. Após a cura, o molde se abre. Alguém remove a peça e corta o excesso de material.
Os tempos de ciclo são mais longos do que na moldagem por injeção. De dois a cinco minutos é o tempo comum. A etapa de cura não pode ser acelerada.
Melhores Aplicativos
A moldagem por compressão se destaca com materiais que a moldagem por injeção tem dificuldade em processar. Plásticos termofixos como fenólicos, epóxi e melamina. Componentes de borracha natural e sintética. Teclados de silicone para eletrônicos. Itens grandes, planos ou levemente curvados, como carcaças elétricas, tampas de recipientes e componentes de eletrodomésticos.
Os pneus de carro são um exemplo clássico. O composto de borracha entra no molde frio. O calor e a pressão o curam, dando-lhe o formato final do pneu, com os padrões da banda de rodagem e as marcações na lateral.
Principais Vantagens
- O custo das ferramentas é menor do que o da moldagem por injeção. Os moldes são mais simples. Não há sistemas de canais complexos nem projetos de pontos de injeção elaborados. Não há necessidade de mecanismos de fechamento de alta pressão. Moldes de alumínio ou mesmo de compósitos funcionam para tiragens menores.
- O processo lida bem com materiais reforçados com fibras. Fibras longas de vidro ou carbono permanecem intactas. Na moldagem por injeção, a ação da rosca pode romper as fibras e reduzir a resistência. A moldagem por compressão preserva o reforço. Peças grandes são viáveis.
- O desperdício de material é mínimo. O peso da carga é calculado próximo ao peso final da peça. O material residual na cavidade é mínimo.
Principais desvantagens
- Os tempos de ciclo são lentos. De dois a cinco minutos por peça é o normal. A moldagem por injeção produz peças a cada trinta segundos. A diferença se acumula rapidamente em altos volumes.
- Rebarbas são um problema. O excesso de material vaza entre as metades do molde. Alguém precisa removê-lo após a desmoldagem. Essa operação geralmente é manual, e o custo da mão de obra aumenta o total.
- A complexidade das peças é limitada. Rebaixos são difíceis de produzir. Nervuras profundas e detalhes intrincados são difíceis de moldar porque o material não flui como um líquido. Ele se move mais como uma massa espessa. Quem precisa de geometrias complexas deve considerar a moldagem por injeção.
- A consistência pode variar. A habilidade do operador é importante. O peso e a distribuição da carga afetam a peça final. Existem sistemas automatizados, mas muitas fábricas ainda dependem do carregamento manual. A variação entre peças é maior do que na moldagem por injeção. Para aplicações não críticas, isso não é um problema. Para componentes médicos ou automotivos de precisão, é uma preocupação.
O que é moldagem rotacional?
Este processo é quase o oposto da moldagem por injeção. Sem alta pressão. Sem sistema de canais complexo. Em vez disso, o operador coloca pó plástico em um molde oco. O molde gira lentamente em um forno. Dois eixos. Às vezes mais. O pó derrete e reveste a superfície interna uniformemente. Em seguida, o molde se move para uma estação de resfriamento. O plástico solidifica. O operador abre o molde e retira uma peça oca e sem emendas.
Como Funciona
Um operador abre o molde, coloca uma quantidade medida de pó plástico e o fecha. O molde é colocado em um forno. Ele gira biaxialmente — em torno de dois eixos perpendiculares simultaneamente. A gravidade faz o trabalho. O pó cai sobre a superfície interna quente, derrete e se funde em uma camada uniforme. Assim que todo o pó derrete e reveste a cavidade, o molde é movido para uma câmara de resfriamento. Ar frio ou jato de água reduzem a temperatura. O plástico solidifica. O molde se abre. O operador remove a peça finalizada.
Os ciclos de aquecimento e resfriamento são longos, geralmente entre vinte e sessenta minutos. Não é possível acelerar as etapas de aquecimento e resfriamento sem comprometer a qualidade.
Melhores Aplicativos
A moldagem rotacional se destaca na produção de peças grandes, ocas e sem emendas. São itens que exigiriam montagem ou núcleos complexos em outros processos, como caiaques e pequenas embarcações, tanques de armazenamento de água de cinquenta a cinco mil galões, cones de trânsito, silos, invólucros de dispositivos médicos que requerem superfícies internas lisas e sem linhas de solda, tanques agrícolas e reservatórios de fluidos automotivos.
A construção em peça única é a principal vantagem. Não há vazamentos nas juntas. Não há soldas que possam falhar. A peça sai do molde como uma única estrutura contínua. Fabricantes de componentes para manuseio de fluidos ou equipamentos para uso externo costumam optar por esse método.
Principais Vantagens
- O custo das ferramentas é baixo em comparação com a moldagem por injeção ou compressão. Os moldes são feitos de chapa metálica ou alumínio fundido. Não é necessário aço de alta resistência, pois o processo utiliza baixa pressão — normalmente inferior a 10 psi. Um molde rotacional pode custar de 500 a 3000 dólares. Um molde de injeção para uma peça comparável poderia custar dez vezes mais.
- As peças ficam livres de tensões residuais. A ausência de alta pressão significa ausência de tensões internas residuais. Isso é importante para aplicações externas, onde a variação de temperatura e a exposição aos raios UV causam fissuras por tensão em peças moldadas por injeção. A espessura da parede é uniforme. A rotação distribui o material de maneira homogênea.
- As alterações de projeto são mais fáceis. Modificar um molde rotacional é mais simples do que modificar um molde de injeção de aço temperado. Moldes de compósitos podem ser reparados ou alterados com ferramentas de fabricação padrão.
Principais desvantagens
- Os tempos de ciclo são muito longos. De vinte a sessenta minutos por peça. A moldagem por injeção produz uma peça a cada trinta segundos. Para grandes volumes, essa diferença é enorme. A rotomoldagem só faz sentido para quantidades anuais menores ou peças muito grandes, onde múltiplos moldes de injeção seriam proibitivos em termos de custo.
- O acabamento da superfície interna é áspero. A parte externa da peça assume o acabamento do molde — geralmente liso se polido. O interior, no entanto, permanece como fundido. Partículas não fundidas e marcas de fluxo são comuns. Para aplicações que exigem visibilidade ou limpeza no local (CIP), o interior pode necessitar de um acabamento secundário. Isso aumenta o custo e o tempo de produção.
- A seleção de materiais é limitada. A maioria dos processos de rotomoldagem utiliza polietileno — LLDPE, MDPE, HDPE. Outros materiais, como náilon ou polipropileno, são possíveis, mas menos comuns. Quem precisa de plásticos de engenharia, como ABS, PC ou compósitos reforçados, encontrará dificuldades com esse processo.
- O controle da espessura da parede é menos preciso do que na moldagem por injeção. Uma meta de três milímetros pode variar em mais ou menos meio milímetro. Para peças estruturais, isso é aceitável. Para componentes de precisão com tolerâncias rigorosas, não é.
- O tamanho das peças tem limites práticos. Moldes muito grandes exigem fornos e câmaras de resfriamento enormes. Um diâmetro de três metros é possível. Seis metros é raro e caro. A maioria das fábricas se concentra em peças medidas em pés, não em metros. Qualquer coisa maior se torna um projeto de engenharia personalizado com custos correspondentes.
Semelhanças entre os três processos
À primeira vista, a moldagem por injeção, a moldagem por compressão e a moldagem rotacional parecem completamente diferentes. Máquinas diferentes. Tempos de ciclo diferentes. Geometrias de peças diferentes. Mas, analisando mais a fundo, elas compartilham quatro características fundamentais.
- Todos os três processos utilizam um molde. Toda peça plástica começa com uma cavidade. A moldagem por injeção utiliza um molde fechado de duas partes. A moldagem por compressão utiliza um molde aberto que se fecha sob pressão. A moldagem rotacional utiliza um molde oco de múltiplas peças que gira. O material do molde varia: aço, alumínio ou chapa metálica. O objetivo permanece o mesmo. O molde define a forma final. Sem ele, nenhum desses processos funciona.
- Os três requerem aplicação de calor. O plástico frio não flui. Não consegue assumir a forma de uma cavidade. Na moldagem por injeção, o material é derretido em um cilindro antes da injeção. Na moldagem por compressão, o calor é aplicado através das placas do molde à medida que o material é comprimido. Na moldagem rotacional, todo o molde é aquecido em um forno enquanto gira. O método difere. A necessidade, não. O calor é imprescindível em todos os três processos.
- Todas as três incluem uma fase de resfriamento. O plástico derretido precisa solidificar antes que a peça seja removida. A moldagem por injeção resfria a peça dentro do molde fechado sob pressão. A moldagem por compressão permite que o material esfrie e cure enquanto a prensa permanece fechada. A moldagem rotacional move o molde quente para uma câmara de resfriamento dedicada. O meio de resfriamento varia — ar, névoa de água ou, às vezes, óleo. A física, porém, não. O plástico endurece à medida que perde energia térmica. Todos os processos respeitam essa realidade.
- Os três são métodos de processamento de polímeros. Esses processos moldam polímeros sintéticos ou naturais. Termoplásticos como o polipropileno e o ABS. Termofixos como fenólicos e epóxi. Elastômeros como borracha e silicone. Cada processo lida melhor com famílias específicas de polímeros do que outros. Mas todos os três existem para transformar matérias-primas poliméricas em produtos acabados e utilizáveis. Eles competem e se complementam dentro da mesma categoria mais ampla de tecnologia de fabricação.
Essas semelhanças são importantes porque explicam os limites do que a moldagem de plástico pode alcançar. As diferenças residem em como cada método aplica calor e pressão, e não nas etapas fundamentais em si.
Como escolher o processo de moldagem correto
A escolha se resume a três perguntas: Geometria da peça, Tipo de material e Volume anual. Responda-as honestamente e o processo correto se tornará óbvio.
Segue abaixo um modelo de decisão simples baseado no resumo acima.
- Milhões de peças pequenas e precisas→ Moldagem por injeção. Pense em tampas de garrafa, conectores médicos, peças de LEGO. Alto custo de ferramental. Custo unitário muito baixo. Longo prazo de entrega do molde. Só vale a pena em grande escala.
- Peças grandes, planas, de borracha ou termofixas→ Moldagem por compressão. Teclados de silicone, invólucros elétricos, juntas. Custo de ferramental menor que a injeção. Ciclos mais lentos. Requer corte de rebarbas. Funciona bem para compósitos reforçados com fibra.
- Itens grandes, ocos e de uma só peça→ Moldagem rotacional. Caiaques, tanques de água, cones de trânsito. Um processo de baixa pressão significa moldes baratos. Ciclos de produção muito longos. Superfície interna áspera. Sem juntas ou linhas de solda.
Uma nota prática
Algumas peças podem ser moldadas por múltiplos processos. Uma simples tampa redonda pode ser moldada por compressão, por injeção ou até mesmo por rotomoldagem, dependendo do volume e do material. Não se deve presumir que apenas um processo funcione. Solicite orçamentos. Faça as contas. O molde mais barato nem sempre significa o menor custo total do projeto. Por outro lado, o molde mais caro pode se pagar em um ano se o volume de produção for suficientemente alto.
A estrutura de decisão acima fornece um ponto de partida. Não é uma regra universal. Mas, para a maioria das peças plásticas fabricadas pela maioria das fábricas, aponta na direção correta.
Sobre a NOBLE – Sua parceira de confiança na fabricação de plásticos.
A NOBLE é uma fábrica dedicada à fabricação de peças plásticas. Somos especializados em soluções de moldagem de alta precisão. Não apenas um processo, mas vários. Nossos clientes nos procuram quando precisam de conhecimento especializado em engenharia, e não apenas de uma fábrica de máquinas. Atendemos diversos setores, desde bens de consumo até dispositivos médicos. O que nos une é a qualidade. Qualidade consistente, mensurável e documentada.
Nossas principais capacidades de processamento
Moldagem por Injeção
Executamos trabalhos de grande volume para peças complexas com tolerâncias rigorosas. Moldes multicavidades reduzem o custo por peça. Os clientes recebem mais peças por ciclo. A manutenção interna das ferramentas mantém os moldes em pleno funcionamento. Operações secundárias, como moldagem por inserção e sobremoldagem, são realizadas no mesmo andar.
Moldagem por compressão
Esta é a nossa capacidade para materiais termofixos: fenólicos, epóxi, melamina. Vedações e juntas de borracha. Componentes elétricos de grande porte que necessitam de resistência ao calor. Também possuímos experiência em compósitos reforçados com fibras. Fibras longas de vidro ou carbono permanecem intactas na moldagem por compressão.
Moldagem rotacional
Nossa especialidade são peças grandes, ocas e sem emendas. Reservatórios de água. Contêineres industriais. Silos agrícolas. O investimento em ferramentas é baixo em comparação com a moldagem por injeção. A espessura da parede permanece uniforme. Sem linhas de solda. Sem necessidade de montagem de múltiplas metades.
Capacidades Adicionais
Prototipagem para validação do projeto. Usinagem CNC para componentes secundários. Acabamento e montagem . Embalagem e logística. Os clientes não precisam gerenciar cinco fornecedores diferentes. Nós cuidamos de toda a cadeia, da matéria-prima ao produto pronto para envio.
Certificações – Qualidade em que você pode confiar
ISO 9001:2015 ISO 9001:2015
Nosso sistema de gestão da qualidade atende consistentemente aos requisitos dos clientes e às normas regulamentares. A melhoria contínua não é apenas um slogan, mas sim parte integrante de cada processo. Existem registros de auditoria. As ações corretivas são documentadas. Nada passa despercebido.
ISO 13485:2016 ISO 13485:2016
Este é o padrão global para a fabricação de dispositivos médicos. Gestão rigorosa de riscos. Conformidade regulamentar. Segurança do produto desde a concepção até a produção. Nem todas as fábricas possuem essa certificação. Nós possuímos.
Por que se tornar parceiro da NOBLE?
- Suporte completo de ponta a ponta. Ajudamos na seleção de materiais. Auxiliamos no projeto de moldes. Cuidamos da produção e da logística. Um único ponto de contato. Sem transferência de responsabilidades entre fornecedores.
- Garantia da Qualidade. A inspeção durante o processo detecta problemas precocemente. Os relatórios dimensionais fornecem comprovação. A rastreabilidade completa do material significa que cada peça pode ser rastreada até o certificado da matéria-prima.
- Produção piloto em baixo volume para ensaios clínicos ou testes de mercado. Produção em massa em alto volume para produtos já estabelecidos. Alternamos entre moldagem por injeção, compressão e rotomoldagem conforme a necessidade da peça. Os clientes não precisam de três fornecedores diferentes.
- Confiança regulatória. Nossas certificações ISO reduzem os riscos para a cadeia de suprimentos. Os auditores veem as certificações e passam para outras questões. Os responsáveis pela qualidade e pelos assuntos regulatórios podem dormir mais tranquilos sabendo que a NOBLE está na lista de fornecedores.
Perguntas frequentes
Qual processo de moldagem é o mais barato para produção de baixo volume?
Moldagem rotacional. Os moldes são baratos. Chapa metálica ou alumínio fundido. Não requer aço de alta resistência. Baixa pressão significa construção mais simples.
É possível fabricar peças ocas com moldagem por injeção?
Sim, mas com algumas ressalvas. A moldagem por injeção assistida por gás utiliza nitrogênio para criar canais ocos. As técnicas de extração de núcleo usam pinos retráteis para remover material de seções espessas. Ambos os métodos aumentam a complexidade e o custo da ferramenta. Para peças verdadeiramente ocas e sem emendas — como um tanque de água ou um caiaque — a moldagem rotacional é a melhor opção.
A moldagem por compressão é adequada apenas para materiais termofixos?
Principalmente, mas não exclusivamente, os termofixos, como fenólicos, epóxi e melamina, são os materiais mais comuns. Eles curam sob calor e pressão, e a reação é irreversível. No entanto, alguns termoplásticos também podem ser moldados por compressão. O polietileno de ultra-alto peso molecular (UHMWPE) é um bom exemplo. O UHMWPE não flui bem em um cilindro de injeção. A moldagem por compressão o transforma em chapas, barras e peças simples.
Qual processo produz as peças mais resistentes?
A moldagem por injeção geralmente produz a maior resistência e precisão para termoplásticos sem carga. Ela oferece temperaturas de fusão consistentes, alta pressão de compactação e peças densas e sem vazios. No entanto, a moldagem por compressão é mais adequada para compósitos reforçados com fibras. As longas fibras de vidro ou carbono permanecem intactas, pois não há ação helicoidal que as quebre. A peça resultante apresenta rigidez e resistência ao impacto superiores. Para aplicações estruturais com reforço contínuo de fibras, a moldagem por compressão supera a moldagem por injeção em todos os casos.







