
O que é baixa pressão? Injeção Menvelhecendo?
A moldagem por injeção de baixa pressão é uma tecnologia de usinagem de plásticos que utiliza uma pressão relativamente baixa para injetar material adesivo termofusível fundido no molde, envolvendo e protegendo os componentes internos.
Em comparação com a moldagem por injeção tradicional, a moldagem por injeção de baixa pressão apresenta pressão e temperatura mais baixas, sendo especialmente adequada para embalagens de componentes eletrônicos de precisão e sensíveis ou dispositivos médicos.
As vantagens da moldagem por injeção de baixa pressão incluem a redução do risco de danos aos componentes, a melhoria do desempenho da vedação e dos efeitos protetores, bem como um ciclo de usinagem curto e menor consumo de energia.
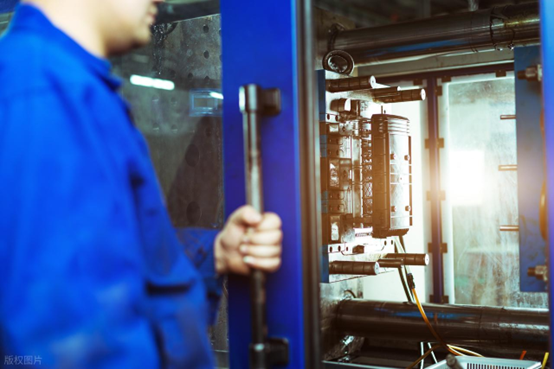
Material utilizado em baixa pressão Moldagem por Injeção
PA
A poliamida (PA), particularmente a série PA12, é o material mais comumente usado para moldagem por injeção de baixa pressão. Ela é refinada a partir de óleo de rícino de base biológica.
Este material possui uma vantagem fundamental: sua viscosidade em estado fundido é extremamente baixa. Quando aquecido, torna-se tão fluido quanto a água, o que lhe confere excelente fluidez.
Como resultado, consegue preencher os mínimos detalhes de um molde com muito pouca pressão. Também encapsula perfeitamente peças delicadas sem as deslocar.
- Excelente resistência mecânica
- Boa resistência ao calor
- Excelente resistência à corrosão química.
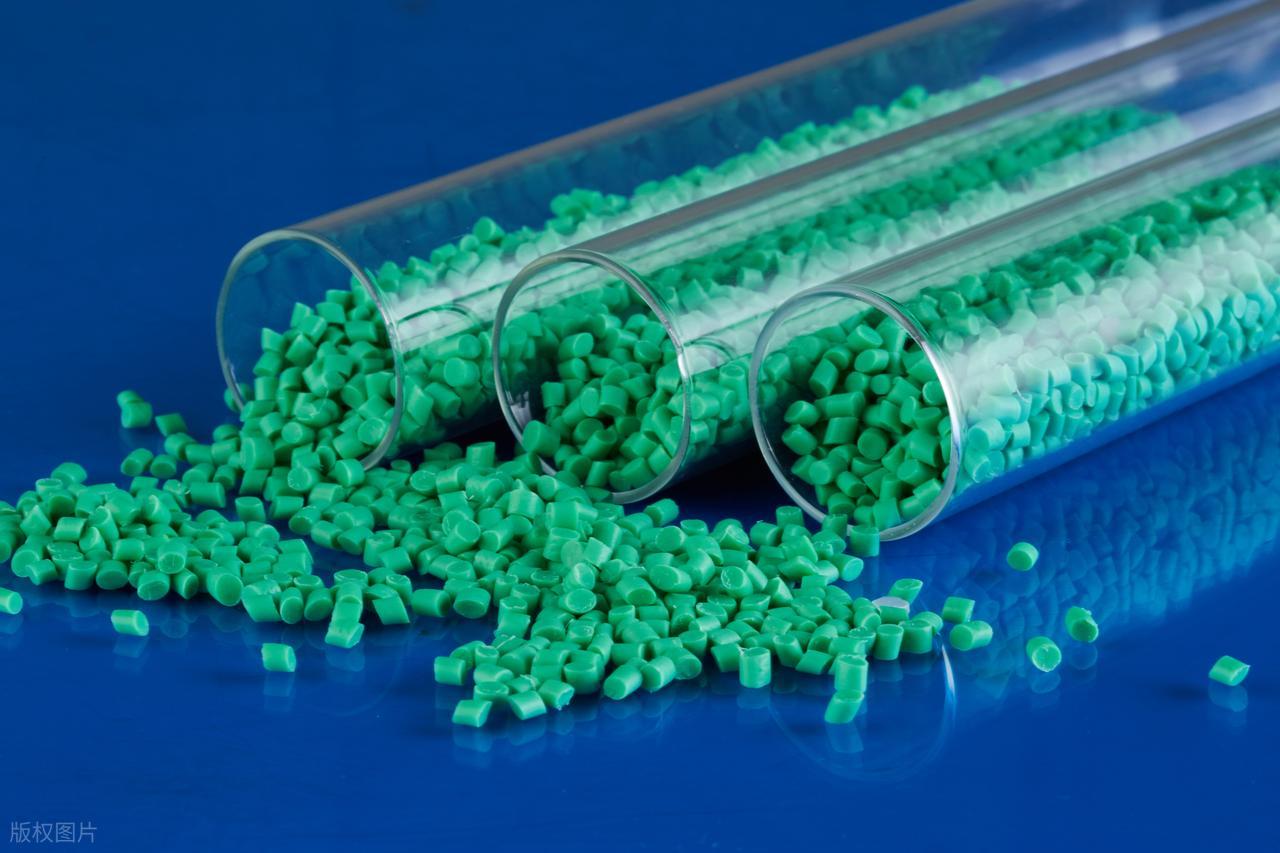
TPU
A aplicação do TPU na moldagem por injeção de baixa pressão beneficia-se principalmente de sua excelente elasticidade, resistência ao desgaste e resistência a baixas temperaturas.
Em comparação com a poliamida, o TPU oferece uma estrutura de encapsulamento mais flexível e é frequentemente utilizado em componentes que precisam ser dobrados com frequência ou submetidos a estresse mecânico, como conectores de cabos e circuitos flexíveis em dispositivos vestíveis.
O TPU possui excelente resistência a impactos e efeitos de absorção de choques, e sua superfície tem um toque mais delicado com um certo grau de aderência.
- Excelente desempenho de vedação à prova d'água
- Alto coeficiente de atrito
- Boa resistência ao impacto
Copolímeros de poliolefina
Os copolímeros de poliolefina são adesivos termofusíveis modificados a partir de polietileno ou polipropileno. Suas características mais notáveis são a alta relação custo-benefício, além do excelente desempenho de isolamento elétrico e resistência à hidrólise.
Os materiais poliolefínicos apresentam uma ampla gama de dureza após a cura, variando de semirrígidos a flexíveis, mas seu grau geral de resistência à temperatura e força de adesão geralmente não são tão bons quanto os da poliamida e do TPU.
- Bom desempenho de isolamento elétrico
- Boa resistência à hidrólise
Como funciona a moldagem por injeção de baixa pressão?
Pré-tratamento da matéria-prima
Os grânulos especiais de poliamida (PA) ou de borracha termofusível usados na moldagem por injeção de baixa pressão são extremamente sensíveis à umidade e devem passar por um rigoroso tratamento de secagem antes de serem colocados em produção. Normalmente, os grânulos de borracha são colocados em um secador desumidificador e aquecidos a uma temperatura específica por várias horas para remover quaisquer vestígios de umidade.
Observação:
- Controle rigorosamente a temperatura e o tempo de secagem.
- Mantenha as matérias-primas em um recipiente fechado para evitar a absorção de umidade e a recontaminação.
Fixação de inserção
A preparação dos insertos e do molde é uma etapa fundamental. Primeiro, componentes eletrônicos delicados, como placas de circuito impresso (PCBs) e sensores, são colocados e fixados no molde inferior. Os dispositivos de fixação podem ser automatizados ou manuais. Em seguida, o molde superior é fechado e travado. Essa forte força de fechamento mantém o molde selado durante a injeção, impedindo vazamentos de material.
Observação:
- Certifique-se de que os insertos estejam posicionados com precisão e firmeza.
- A superfície do molde deve estar limpa e livre de resíduos para garantir a aderência.
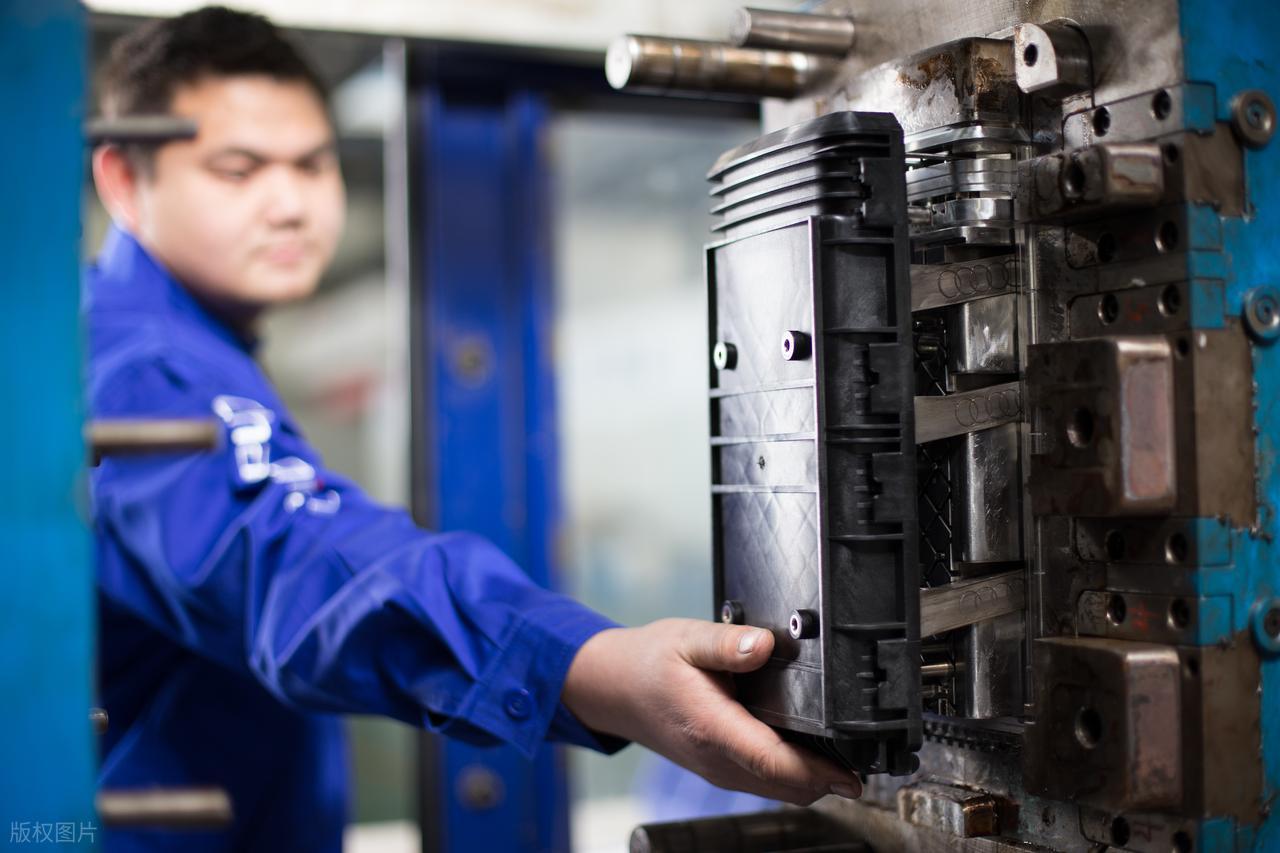
Injeção por fusão
Enquanto o molde está sendo preparado, os grânulos de plástico secos são enviados para o cilindro da máquina de moldagem por injeção. O cilindro aquece o material acima de seu ponto de fusão por meio de um aquecedor com controle preciso, transformando-o em um estado fundido com viscosidade extremamente baixa.
A máquina de moldagem por injeção injeta lenta e continuamente esse composto de borracha fundida na cavidade fechada do molde, a uma pressão muito baixa, através de um parafuso ou pistão.
Observação:
- Controle a temperatura e a velocidade de injeção.
- Garanta o fluxo contínuo de água.
Pressão de retenção
Após o preenchimento da cavidade do molde, o sistema entra na fase de manutenção da pressão. Uma pressão mais baixa é aplicada continuamente. Essa pressão empurra mais material para dentro do molde, compensando a contração causada pelo resfriamento do plástico. Isso garante que a peça final tenha dimensões precisas, uma superfície lisa e esteja firmemente aderida a quaisquer componentes internos.
Em seguida, a peça esfria dentro do molde. Ela pode esfriar naturalmente ou ser resfriada mais rapidamente por canais de água no próprio molde. O resfriamento continua até que a peça esteja sólida e resistente o suficiente para ser removida sem danos.
Observação:
- O tempo de manutenção da pressão deve ser moderado.
- Taxa de resfriamento uniforme
- Ajuste com precisão a temperatura local.
Ejeção
Após a confirmação de que a peça esfriou e solidificou, a máquina de moldagem por injeção movimentará o gabarito para abrir o molde. Imediatamente após, o sistema de ejeção integrado ao molde, como o pino extrator ou a placa superior, entrará em ação e empurrará suavemente a peça já formada para fora da cavidade do molde.
Observação:
- Manter uma determinada velocidade de abertura do molde
- Equilibre a força no dispositivo de ejeção.
- Verifique a tempo se há alguma aderência ao molde ou se a peça está com defeito na desmoldagem.
Inspeção
As partes salientes também podem apresentar pequenas estruturas auxiliares, como comportas ou bicos minúsculos, que geralmente precisam ser removidas manualmente ou com acessórios simples.
Em seguida, é necessária uma inspeção completa dos produtos acabados para verificar se sua aparência está intacta, se a embalagem está completa e se há algum defeito, como materiais faltantes ou bolhas, para garantir que a qualidade de cada produto atenda aos requisitos.
Observação:
- Remova o material residual ou rebarbas do canal de fluxo.
- Verifique a aparência e as funções do produto.
- Realizar testes de resistência à água, poeira ou desempenho elétrico em produtos embalados.
Benefícios da Moldagem por Injeção de Baixa Pressão
Proteção Superior de Componentes
A principal característica da moldagem por injeção de baixa pressão é o uso de uma pressão de injeção extremamente baixa, o que garante que, ao acondicionar componentes frágeis, como placas de circuito impresso, sensores e conectores de precisão, os componentes não se desloquem, deformem ou sejam danificados devido ao impacto da alta pressão.
Os materiais utilizados na moldagem por injeção de baixa pressão podem formar uma camada resistente após a cura, conferindo ao produto excelente resistência à água, à poeira e à corrosão química, aumentando de forma abrangente a confiabilidade e a vida útil do produto em ambientes agressivos.
Alta eficiência do processo
O processo de moldagem por injeção de baixa pressão é extremamente rápido. Todo o ciclo, desde o fechamento do molde, passando pela injeção, até o resfriamento e a desmoldagem, geralmente leva apenas algumas dezenas de segundos, o que é muito mais rápido do que os métodos tradicionais de encapsulamento ou montagem em casca.
A alta eficiência da moldagem por injeção de baixa pressão é extremamente adequada para a produção contínua em larga escala, podendo aumentar consideravelmente a capacidade produtiva e atender às rigorosas exigências da manufatura moderna em termos de eficiência de produção, ajudando assim as empresas a reduzir os custos de produção por unidade de tempo.
Alta integração estrutural
A moldagem por injeção de baixa pressão permite combinar várias peças separadas — como placas de circuito impresso, conectores e cabos — em uma única peça sólida em uma única etapa. Isso substitui o método tradicional, mais complexo, de primeiro fabricar uma carcaça e depois montá-la e selá-la.
A moldagem por injeção de baixa pressão reduz as etapas de produção e o número de peças necessárias. Também evita possíveis erros de montagem e simplifica a gestão da cadeia de suprimentos e do estoque.
Excelente qualidade de encapsulamento
A embalagem moldada apresenta excelentes propriedades de vedação e isolamento, podendo prevenir eficazmente a entrada de umidade e gases nocivos, garantindo o funcionamento estável a longo prazo dos componentes eletrônicos.
O próprio material possui resistência a altas e baixas temperaturas, excelente desempenho de isolamento elétrico e resistência a impactos, o que permite que o produto final atenda facilmente às complexas condições de trabalho em áreas como a automotiva e a de equipamentos industriais.
Excelente relação custo-benefício
O custo por quilograma do composto de borracha especial para moldagem por injeção de baixa pressão pode ser superior ao dos plásticos comuns. No entanto, considerando as vantagens como tempo de montagem reduzido, custos de mão de obra mais baixos, menores taxas de defeito e menores taxas de refugo proporcionadas pelo processo simplificado, o custo total de fabricação do produto é frequentemente controlado de forma eficaz.
Desafios da Moldagem por Injeção de Baixa Pressão
Requisitos rigorosos de materiais
Os adesivos termofusíveis para moldagem a baixa pressão absorvem facilmente a umidade do ar. Essa umidade absorvida causa hidrólise durante o processamento, o que quebra as moléculas do material.
Isso leva a alterações na viscosidade e a defeitos como bolhas, estrias prateadas ou queimaduras no produto final. Mais grave ainda, prejudica a capacidade de vedação, a resistência e o isolamento elétrico da peça.
Portanto, procedimentos rigorosos de armazenamento e secagem são essenciais. O material deve ser completamente seco antes do uso e mantido seco durante a produção para evitar a reabsorção de umidade.
Desafiador Design De Moldes
A viscosidade e a fluidez do material fundido na moldagem por injeção de baixa pressão são baixas, e a pressão de injeção também é baixa.
- Ajuste de precisão: O molde deve ser usinado com precisão e hermeticamente fechado. Isso evita vazamentos do material fluido e a formação de rebarbas na peça.
- Ventilação eficiente: O molde precisa de um sistema de exaustão bem projetado. Caso contrário, o ar preso pode causar falhas na injeção (áreas não preenchidas) ou queima do material.
- Fluxo otimizado: O canal de alimentação e o ponto de injeção devem guiar o material fundido para preencher a cavidade de maneira uniforme e controlada. Isso evita danos aos componentes internos delicados.
Posicionamento preciso da inserção
Durante o processo de moldagem por injeção, o fluxo do material fundido exerce uma certa força sobre o inserto. Se os insertos não estiverem posicionados com precisão ou fixados firmemente no molde, podem flutuar, deslocar-se ou deformar-se sob pressão, resultando em produtos finais de qualidade inferior. Isso exige que o molde seja projetado com mecanismos de posicionamento precisos e dispositivos de fixação confiáveis, garantindo que os insertos sejam colocados corretamente em cada ciclo de produção.
Alto custo inicial
A moldagem por injeção estável em baixa pressão exige uma configuração dedicada, incluindo máquinas especializadas, moldes de alta precisão e equipamentos auxiliares de secagem, resultando em um custo inicial mais elevado do que os processos tradicionais.
Além disso, os materiais adequados se limitam a poliamidas específicas e TPU que oferecem baixa viscosidade e cura rápida. Esses materiais são mais caros e menos diversificados do que os plásticos convencionais, restringindo, em certa medida, o escopo de aplicação da tecnologia.
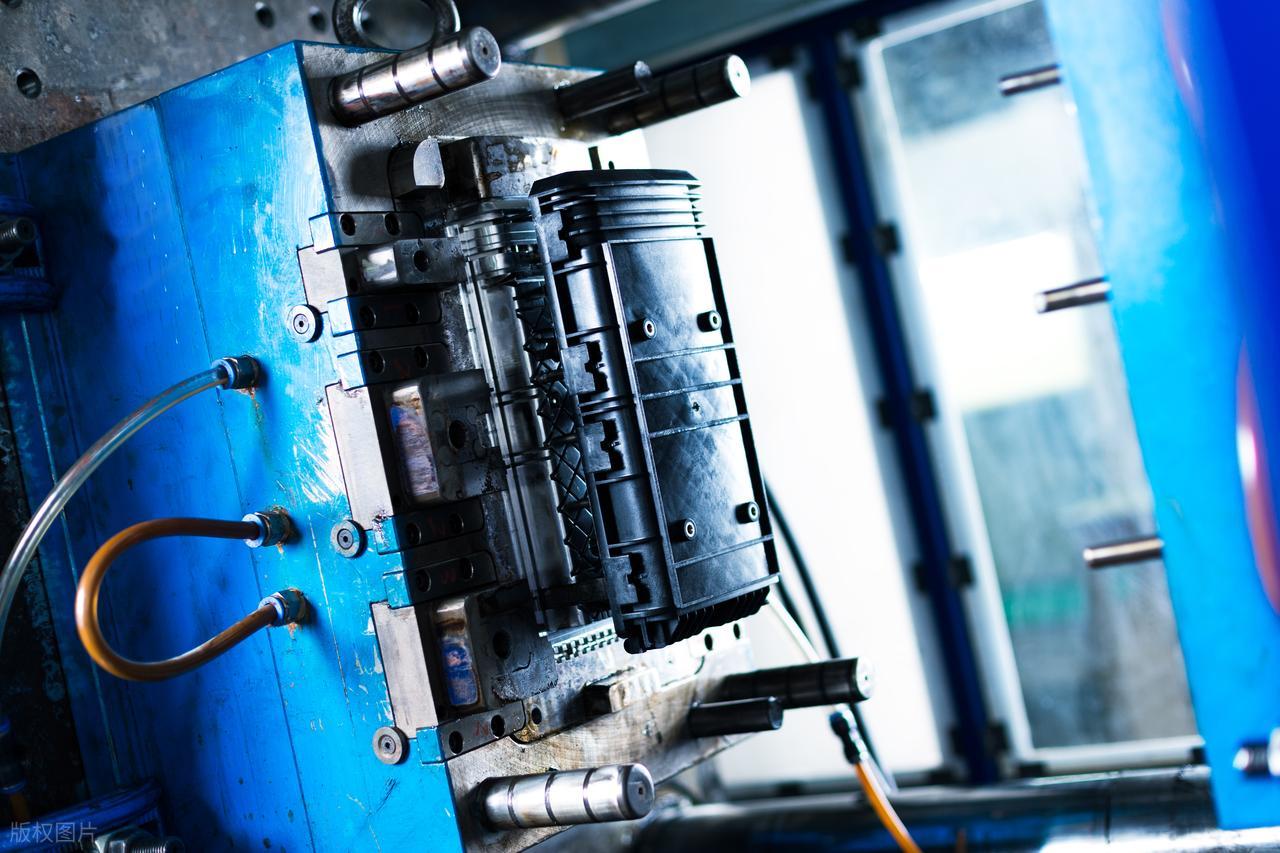
Moldagem por Injeção de Baixa Pressão e Moldagem por Injeção de Alta Pressão
| item | Moldagem por injeção de baixa pressão | Moldagem por injeção de alta pressão |
| Pressão de Injeção | Baixa pressão (aprox. 2–5 MPa) | Alta pressão (normalmente 50–150 MPa) |
| Materiais principais | Poliamida termofusível (PA), EVA, poliolefina, TPU, etc. | Diversos termoplásticos, como ABS, PC, PP, PE, PA, POM, etc. |
| Estrutura do Molde | Estrutura simples; podem ser usados moldes de alumínio ou de material flexível. | Moldes de aço complexos com longa vida útil |
| Custo do Molde | Baixo custo e ciclo de fabricação curto | Alto custo e longo ciclo de fabricação |
| Impacto da pressão nas inserções | Suave para inserções e componentes internos. | A alta pressão pode deformar ou tensionar as inserções. |
Aplicações da Moldagem por Injeção de Baixa Pressão
Eletrônica automotiva
- Unidades de controle do motor
- Sensores de velocidade das rodas em sistemas de freios antibloqueio
- Sensores de airbag
Na indústria automotiva, a moldagem por injeção de baixa pressão é amplamente utilizada para acondicionar diversas unidades de controle eletrônico e sensores. Esses componentes de um carro precisam manter alta confiabilidade em ambientes extremos, como vibração, manchas de óleo, alta temperatura e umidade, e corrosão química.
A tecnologia de moldagem por injeção de baixa pressão pode fornecer uma camada protetora forte e selada para componentes automotivos, impedindo eficazmente a entrada de umidade, névoa salina e gasolina, garantindo o funcionamento estável a longo prazo dos principais sistemas eletrônicos do veículo e aumentando consideravelmente a segurança ao dirigir.
Eletrônicos de Consumo:
A eletrônica de consumo é um dos principais campos de aplicação da moldagem por injeção de baixa pressão, especialmente para a proteção de componentes de precisão essenciais.
Os componentes internos de produtos eletrônicos são frágeis e exigem um alto nível de limpeza. A moldagem por injeção de baixa pressão permite que esses componentes sejam selados com segurança sob pressão muito baixa, evitando danos durante o processo. A camada protetora formada resiste eficazmente ao suor, poeira e pequenos impactos do uso diário.
Dispositivos Médicos
A indústria médica tem requisitos extremamente elevados quanto à confiabilidade, desempenho de vedação e biocompatibilidade dos equipamentos.
O encapsulamento formado por esse processo proporciona vedação completa. Ele resiste à limpeza repetida com desinfetantes químicos e suporta esterilização em alta temperatura e alta pressão. Isso ajuda a impedir a entrada de líquidos e bactérias no interior do equipamento.
Os materiais utilizados devem passar por rigorosas certificações médicas para garantir que sejam seguros e não tóxicos para o corpo humano.
- Placas de circuito e sensores em endoscópios
- Audição AIDS
- Dispositivos de diagnóstico portáteis
Sensores industriais
No campo da automação industrial, um grande número de sensores, interruptores de proximidade, encoders e conectores de PLC precisam operar em ambientes fabris com altos níveis de poeira, umidade, gases corrosivos ou fortes vibrações mecânicas.
A moldagem por injeção de baixa pressão oferece proteção completa para esses componentes de nível industrial. Sua estrutura robusta resiste a choques e vibrações, e sua excelente vedação impede que poeira e umidade danifiquem os circuitos internos de precisão.
Dispositivos domésticos inteligentes
- Fechaduras inteligentes
- Sensores ambientais
- Medidores de água/eletricidade inteligentes
Com a popularização da Internet das Coisas, cada vez mais dispositivos inteligentes têm entrado em residências e cidades. Esses dispositivos frequentemente ficam em ambientes externos ou semiabertos sem supervisão.
A tecnologia de moldagem por injeção de baixa pressão é utilizada para proteger o módulo de controle principal e o módulo de comunicação, lidando eficazmente com a influência do envelhecimento natural, como diferenças de temperatura ao longo das quatro estações do ano, chuva e raios ultravioleta.
Este método de embalagem integrada não só aumenta a tolerância ambiental do produto, como também torna sua estrutura mais compacta e durável, tornando-o altamente adequado para a implantação em larga escala de dispositivos terminais da Internet das Coisas.
NOBRE: Fornecedor profissional de serviços de moldagem por injeção de baixa pressão
Na NOBLE, somos especialistas em Moldagem por Injeção de Baixa Pressão (LPM) — um processo comprovado para encapsular e proteger componentes eletrônicos delicados. Com equipamentos avançados, conhecimento técnico especializado e rigoroso controle de qualidade, oferecemos soluções de moldagem confiáveis que garantem proteção funcional e excelência estética.
Porque Escolher a NextGen
- Mais de 10 anos de experiência em fabricação de moldes de precisão.
- Soluções personalizadas para produção em pequenos ou médios lotes.
- Prazos de entrega rápidos e suporte flexível ao projeto.
- Conformidade com as normas de qualidade RoHS, REACH e ISO 9001.
Com nossa experiência em moldagem por injeção de baixa pressão, ajudamos os clientes a obter proteção superior, designs de produtos mais limpos e maior vida útil para componentes eletrônicos.
FAQs de Moldagem por Injeção de Pressão
O que é moldagem por injeção de baixa pressão?
A moldagem por injeção de baixa pressão (LPM, na sigla em inglês) é um processo que utiliza materiais termofusíveis de baixa pressão para encapsular e proteger componentes eletrônicos delicados. Proporciona excelente vedação, isolamento e proteção mecânica sem danificar as peças sensíveis.
Quais materiais são usados na moldagem por injeção de baixa pressão?
Os materiais comuns incluem poliamidas termofusíveis (PA), EVA, poliolefinas e TPU. Esses materiais possuem baixos pontos de fusão, boa adesão e excelente resistência à água, a produtos químicos e a variações de temperatura.
Quais são as vantagens da moldagem por injeção de baixa pressão?
A tecnologia LPM oferece muitas vantagens: processamento delicado para componentes sensíveis, vedação e impermeabilização superiores, design de produto simplificado e custo total de fabricação reduzido em comparação com a encapsulação ou a moldagem de alta pressão.
Quais setores industriais utilizam a moldagem por injeção de baixa pressão?
É amplamente utilizado em eletrônica automotiva, eletrônica de consumo, dispositivos médicos, sensores industriais e produtos para casas inteligentes, especialmente onde a durabilidade e a proteção são essenciais.
Qual a diferença entre a moldagem por injeção de baixa pressão e a moldagem por injeção de alta pressão?
A moldagem por baixa pressão (LPM) opera a pressões e temperaturas muito mais baixas (2–5 MPa), priorizando a proteção e a vedação em vez da resistência estrutural. A moldagem por alta pressão é utilizada para a produção em massa de peças plásticas rígidas com formatos precisos.







