
 Introdução
O projeto de estruturas de fundição é um ato de equilíbrio. Você precisa que a peça funcione, mas também precisa produzi-la sem descartar metade da produção.
Os 30 pontos-chave a seguir vão além da teoria. São práticos e organizados de acordo com o que importa no chão de fábrica. Primeiro, é possível moldá-lo? Isso se refere à viabilidade do processo. Segundo, ele resistirá ao desgaste? Isso se refere à integridade estrutural. Terceiro, como lidar com os espaços internos? Isso se refere ao projeto da cavidade e do núcleo. Finalmente, como torná-lo mais barato e confiável? Isso se refere ao reforço e à simplificação.
Cada ponto aborda um problema real. Use-os em conjunto.
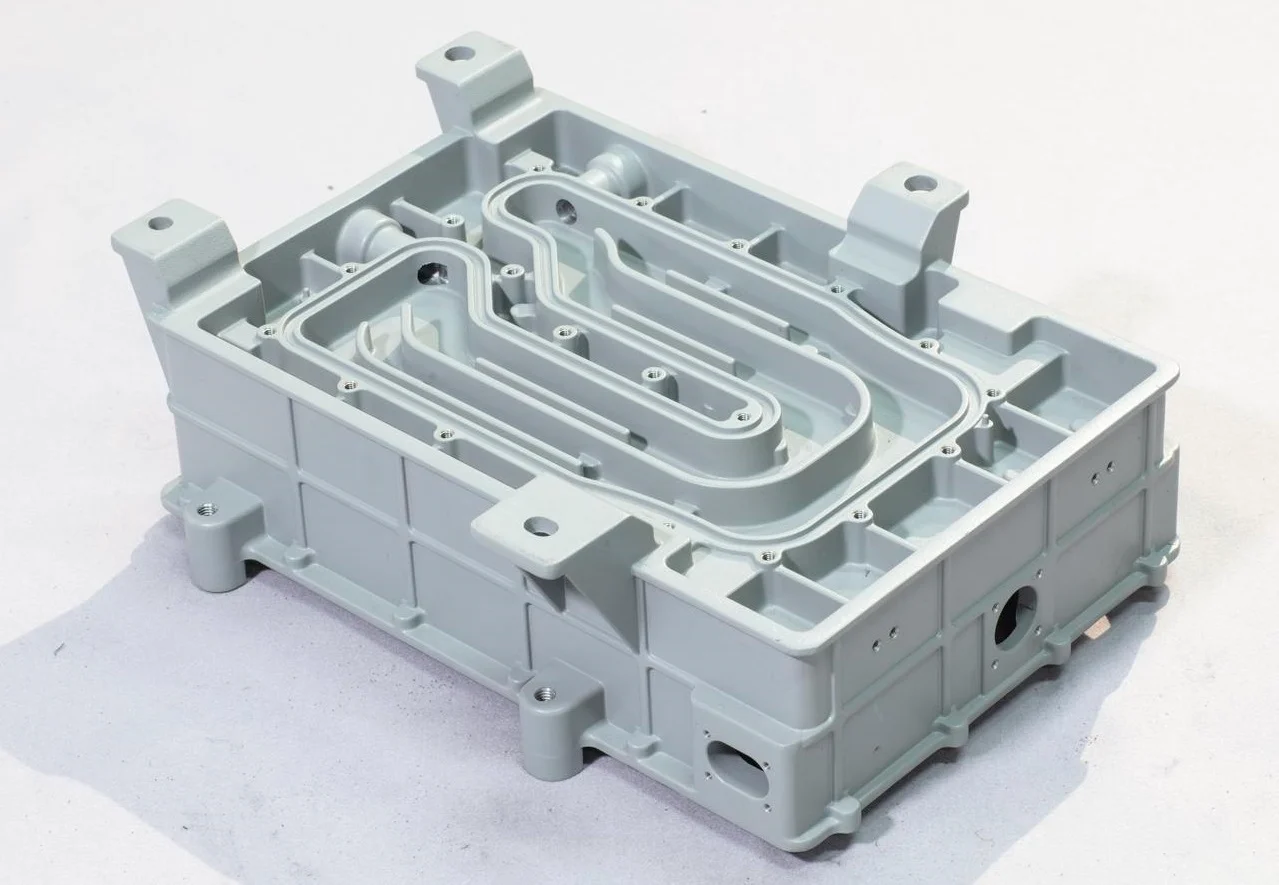
O que é fundição e por que o projeto da estrutura de fundição é importante?
O que é Formação do elenco?
O operador despeja metal ou plástico fundido no molde. Quando esfria e endurece, as peças podem ser retiradas.
Por que o projeto da estrutura de fundição é importante?
Uma estrutura de fundição bem projetada sai do molde sem defeitos. Apresenta algumas imperfeições. O ferramental é simples. Produção em série na fábrica, sem paradas constantes.
Mas e um projeto ruim? Você terá cavidades de contração dentro das seções mais espessas. Porosidade gasosa perto da superfície. Areia fica presa em locais inacessíveis. A peça deforma ao esfriar. Ela trinca durante a desmoldagem.
O impacto financeiro de ignorar as regras de projeto de fundição
O preço é pago várias vezes.
Primeiro, o molde precisa ser refeito. Isso custa tempo e dinheiro. Depois, a produção continua. Os índices de refugo permanecem altos. Peças se perdem. Os cronogramas atrasam.
O pós-usinagem é adicionado para corrigir o que a fundição não conseguiu reproduzir. O custo por peça aumenta.
Na pior das hipóteses? A peça falha em serviço. Ocorre uma falha em campo. Um recall. Um processo judicial.
O objetivo principal do projeto de estruturas de fundição.
Três elementos são equilibrados no primeiro esboço: função, resistência e viabilidade de fabricação.
A forma perfeita não deve ser projetada primeiro e depois verificada quanto à sua capacidade de moldagem. As regras vêm primeiro. O projeto funciona dentro delas.
O objetivo é obter uma peça fundida que seja suficientemente resistente, suficientemente leve, fácil de moldar, simples de fazer o núcleo e rápida de limpar. Todos os cinco aspectos devem ser atendidos. Isso caracteriza um bom projeto de estrutura de fundição.

Projeto de Viabilidade — Tornando as Peças Fundidas Fabricáveis e Fáceis de Desmoldar
1. Princípios do projeto da linha de separação
Mantenha a linha de separação simples. Uma linha reta é melhor do que três ziguezagues. Cada linha extra é um ponto onde as coisas podem dar errado.
Eis um problema prático. As metades do molde nunca se alinham perfeitamente. Há sempre um pequeno desalinhamento. Esse desalinhamento aparece na peça como uma saliência ou um degrau indesejável. Não é possível eliminá-lo completamente por usinagem. Portanto, evite colocar linhas de partição em superfícies visíveis e meramente estéticas desde o início. Um bom projeto de estrutura de fundição considera as linhas de partição como decisões funcionais, e não como considerações posteriores.
2. Geometria da Superfície e Desmoldante
Cuidado com superfícies côncavas. São curvas voltadas para dentro. Elas funcionam como travas mecânicas. O metal ou plástico solidificado não consegue ser removido do molde sem se romper. Uma regra fundamental no projeto de estruturas de fundição é que todas as superfícies devem estar voltadas para a direção de tração ou ter ângulo de saída suficiente para permitir a liberação.
Consolide os relevos. Junte-os em um único elemento mais espesso, em vez de espalhá-los em pequenos detalhes. Isso simplifica todo o projeto da estrutura de fundição.
Peças fundidas grandes são um caso especial. Pequenas saliências na parte externa — pequenas nervuras, reentrâncias, logotipos — são problemáticas. Elas podem quebrar durante a desmoldagem ou fazer com que a peça grude. Se a peça fundida for grande, mantenha as superfícies externas limpas.

Integridade Estrutural — Controlando a Espessura da Parede e Prevenindo Defeitos
Uma peça que parece boa ao sair do molde, mas que racha três semanas depois, é um fracasso. O projeto da estrutura de fundição deve levar em consideração o que acontece depois que o metal solidifica.
3. Espessura uniforme da parede
Seções espessas esfriam lentamente. Seções finas esfriam rapidamente. Essa diferença cria tensão interna. A solução é simples, mas eficaz: manter as paredes com a mesma espessura em toda a sua extensão.
Como aumentar a resistência sem engrossar uma seção? Use nervuras de reforço. Elas adicionam rigidez sem criar um ponto de tensão excessivo.
Eis uma regra específica. As paredes internas devem ser mais finas do que as paredes externas, que servem apenas para compartimentação ou sustentação.
4. Faça as transições gradualmente.
Não dê um passo brusco de uma parede grossa para uma parede fina. Esse canto se torna um ponto de concentração de tensão e pode rachar.
Em vez disso, suavize a mudança. Use um raio na junção. Distribua a transição ao longo da distância.
Evite ângulos agudos na interseção de duas paredes. O canto interno vivo é uma fissura prestes a aparecer. A solução correta é arredondar os cantos.
5. Evite defeitos induzidos pelo processo
Aqui estão três formatos específicos que você deve evitar.
- Grandes superfícies horizontais finas. Estas são problemáticas. Quando se despeja o concreto, gás e areia solta sobem e ficam presos sob essa camada plana. O resultado é porosidade ou inclusões de areia bem na superfície.
- Formas que retêm tensões residuais. À medida que a peça esfria, ela tende a encolher. Se a geometria impede esse encolhimento — como um anel sólido ou uma caixa totalmente fechada — a tensão se acumula internamente.
- Verifique a contração livre. A peça fundida deve ser capaz de se expandir para dentro à medida que solidifica, sem encontrar resistência em nenhum elemento rígido. Se não puder se mover, irá rachar. Essa é uma lição fundamental no projeto de estruturas fundidas. Projete primeiro considerando a contração, depois adicione a função.

Projeto de núcleos e cavidades — Simplificando a confecção de núcleos e facilitando a remoção de areia
6. Elimine os núcleos ou simplifique-os.
Faça uma pergunta logo de início. Você realmente precisa dessa cavidade interna? É possível alterar a função da peça para evitá-la?
Se for imprescindível fazer uma abertura, projete-a como um furo passante. Um furo que atravessa toda a parede é mais fácil de perfurar do que um furo cego que termina dentro da parede. O núcleo para um furo passante possui dois suportes. O núcleo para um furo cego possui apenas um. Esse único suporte é um ponto fraco.
Eis o objetivo prático: tornar a geometria da cavidade interna tão simples quanto a forma externa. Interiores complexos significam núcleos complexos. Núcleos complexos significam maiores taxas de refugo.
7. Processabilidade do núcleo
Pense em como o núcleo sai, não apenas em como ele entra.
Evite ou minimize o uso de chaplets. Esses pequenos suportes metálicos mantêm o núcleo no lugar. O problema? Eles derretem e se misturam ao metal circundante. Isso cria uma inclusão estranha com propriedades diferentes, o que representa um potencial ponto de início de trinca.
Projete o núcleo de forma que ele seja estável durante a concretagem. Um núcleo instável produz uma cavidade instável. Isso não é preciso. Isso é desperdício.
8. Retire a areia
Após a moldagem, é necessário remover a areia do núcleo. Isso não é trivial. Passagens internas complexas retêm a areia. Os operadores passam horas sacudindo, martelando e lavando.
Projetar para facilitar a remoção da areia. Aberturas amplas ajudam. Passagens retas também. Evite becos sem saída onde a areia possa se acumular.
Aqui está uma característica prática. Adicione ressaltos ao redor dos furos. São saliências que reforçam a área ao redor da abertura e também proporcionam uma superfície de localização limpa e plana para usinagem posterior. Um pequeno ressalto resolve dois problemas de uma só vez. Isso é um projeto de estrutura de fundição eficiente.
A regra fundamental é simples. Cada perfuração aumenta o custo, o risco e a mão de obra. Elimine-a. Se não for possível, simplifique-a. Se não for possível simplificá-la, projete-a para facilitar a remoção da areia. Não ignore esta etapa.
Costelas e Otimização Geral — Caminhos de Carga Eficientes e Simplificação do Projeto
9. Coloque as costelas onde elas trabalham.
Não distribua as nervuras aleatoriamente. Pense na carga. De que direção vem a força? A nervura deve estar alinhada com essa direção. Uma nervura colocada perpendicularmente à carga praticamente não tem efeito.
Cada nervura deve ter sua função. Pergunte-se: esta nervura realmente adiciona estabilidade? Ou é apenas peso extra e um possível ponto de encolhimento?
Eis o teste. Imagine que você removeu a nervura. A peça ainda funciona? Se sim, remova a nervura. Se a peça falhar, mantenha-a. Mas posicione-a com precisão.

10. Simplifique toda a forma
Divida elementos grandes e complexos em blocos mais simples. Uma peça fundida com dez formas simples é mais fácil de fazer do que uma peça fundida com uma única forma complexa.
Preste atenção aos caminhos de carga. A força entra na peça em um ponto. Ela se propaga pela estrutura. E termina em outro ponto. Suas nervuras e suportes devem seguir exatamente essa linha. Qualquer desvio cria tensões de flexão para as quais a peça fundida não foi projetada.
Os pontos de apoio são importantes. Onde essa peça fundida se conecta a outra estrutura? Esses locais são pontos de concentração de tensão. Adicione massa ali. Adicione reforços ali. Não os deixe finos.
Elimine filetes desnecessários. Sim, filetes reduzem a concentração de tensões em cantos vivos. Mas um filete também aumenta o tempo de usinagem se a superfície precisar de pós-processamento. E um filete muito grande pode criar uma seção espessa localizada que encolhe e forma uma cavidade. Use filetes onde forem necessários. Omita-os onde causarem danos.
O objetivo do projeto de estruturas fundidas não é a máxima complexidade, mas sim oferecer resistência suficiente com o mínimo de problemas.
Conclusão
Você já analisou as categorias. Agora, a viabilidade do processo vem em primeiro lugar. Se você não conseguir desmembrá-la, nada mais importa. Essa é a base. Se errar nisso, o projeto para antes mesmo de começar.
O próximo passo é o controle da espessura da parede. Ele previne defeitos comuns, como rachaduras, vazios e empenamento. Uma peça com paredes irregulares é uma peça que irá falhar. Não é possível resolver esse problema apenas com inspeções.
O projeto do núcleo define o limite de complexidade. Cada núcleo aumenta o custo e o risco. Simplificar os núcleos não é uma escolha estética, mas sim financeira.
As nervuras e os caminhos de carga determinam a relação resistência/peso. Um bom posicionamento torna a peça forte. Um mau posicionamento a torna pesada e, ainda assim, frágil.
Agora vá em frente e aplique!
Saiba mais sobre a fabricação de peças fundidas da NOBLE.
Somos uma oficina especializada focada em duas coisas: usinagem CNC e moldagem por injeção. É isso que fazemos. É tudo o que fazemos.
Principais Capacidades de Fabricação
Usinamos metal e plástico. Fresagem CNC , torneamento CNC , usinagem de 5 eixos . Formas complexas não são problema. Tolerâncias rigorosas são rotina.
Também fazemos moldagem por injeção para peças plásticas, incluindo componentes personalizados. Protótipos ou produção em larga escala. As mesmas máquinas. Os mesmos padrões de qualidade. Sem atalhos.
Certificações de Qualidade
Certificados não são apenas enfeites de parede.
ISO 9001:2015: Isso significa que temos um sistema de gestão da qualidade em funcionamento. Processos consistentes. Controle documentado. Você recebe a mesma peça sempre.
ISO 13485:2016: Esta norma aplica-se a dispositivos médicos. Rastreabilidade mais rigorosa. Documentação mais completa. Cumprimos a norma porque os nossos clientes o exigem.
Proposta de valor
Controle de processo confiável. Rastreabilidade completa das peças críticas. Atendimento focado no cliente: respondemos às suas perguntas antes mesmo que você precise fazê-las.
Perguntas frequentes
Por que o projeto de estruturas fundidas difere do projeto de peças usinadas?
A usinagem começa com um bloco sólido. Você remove o que não precisa. O bloco já está lá. A fundição é o oposto. Você começa do zero. Você despeja o material em um vazio. Esse material deve fluir, preencher e então solidificar sem rachar.
Na fundição, é preciso pensar no preenchimento do molde, na solidificação e na contração. Na usinagem, nada disso importa. O operador de máquina só precisa que o material seja grande o suficiente.
Qual é o erro mais comum no projeto de fundição?
Espessura irregular da parede. Sem dúvida. Cria pontos quentes. Causa cavidades de contração. Deforma a peça ao esfriar. Projetistas vindos da usinagem esquecem disso porque uma peça usinada pode ter qualquer variação de espessura. Uma peça fundida não.
O segundo erro é ignorar a desmoldabilidade. Núcleos complexos. Recortes ocultos. Características que fixam a peça na ferramenta. Você pode usinar essas características posteriormente. Não é possível fundir as peças sem uma maneira de extrair o núcleo.
A NOBLE pode me ajudar a otimizar meu projeto de fundição para facilitar a fabricação?
Sim. Esse é o objetivo do nosso processo de revisão.
Analisamos seu projeto logo no início, antes mesmo de cortar o aço ou encomendar as ferramentas. Identificamos os problemas: paredes irregulares, ângulos de inclinação inadequados e núcleos impossíveis de perfurar. Em seguida, mostramos como corrigi-los. Ferramentas mais simples. Menos defeitos. Custo reduzido.
Essa é a vantagem de trazer um fabricante desde o início.
Este guia se aplica tanto a peças fundidas de metal quanto de plástico?moldagem por injeção)?
A maioria dos princípios se aplica a ambos. Fundição de metal e moldagem por injeção de plástico são processos diferentes. Os materiais se comportam de maneira diferente. As temperaturas são diferentes.
Mas os conceitos fundamentais são os mesmos. Espessura uniforme da parede. Transições suaves nos cantos. Desmoldagem fácil. Sem elementos presos. Essas regras derivam da física do preenchimento de uma cavidade e do resfriamento de uma peça. Essa física não faz distinção se o material é alumínio fundido ou plástico derretido.
Use o guia para ambos. Ajuste-o posteriormente de acordo com as especificidades do material.






