
Pense na lente da câmera do seu celular ou no sensor de um endoscópio médico. Provavelmente são feitos de plástico óptico. Esses componentes estão por toda parte. Mas fabricá-los é um tanto paradoxal. A ideia é conseguir uma transparência semelhante à do vidro. O material, porém, não tem nada a ver com vidro.
Introdução: O Desafio Único dos Plásticos Ópticos
Eis o problema central. Usinar plástico transparente para óptica é uma tarefa completamente diferente. Não é como cortar metal, onde é preciso força. Nem mesmo como fabricar uma carcaça de plástico bruta. O desafio é a transparência. Até mesmo a menor imperfeição — um pequeno arranhão, um leve reflexo de calor ou um ponto de tensão interna — torna-se visível. Isso realmente compromete o efeito. Não basta fazer um bom corte. É preciso ter controle de todo o processo, do início ao fim. Isso significa que você precisa de um sistema completo de etapas, uma “cadeia de processos”. Cada etapa afeta a seguinte. Um erro no início garante o fracasso no final. Este guia irá orientá-lo nessa cadeia.
Por que é tão difícil? A ciência por trás do desafio.
O efeito de ampliação dos plásticos ópticos
Cada mancha e arranhão fica visível porque a luz precisa passar através dele. Usinar plástico transparente é parecido, só que pior.
Você não está apenas moldando a superfície. Você está basicamente moldando todo o caminho que a luz percorrerá. Qualquer problema dentro do material ou em sua superfície é agravado.
Imagine um pequeno arranhão, do tamanho de um fio de cabelo. Em um suporte de metal, isso não importa. Mas em uma lente, esse arranhão dispersará a luz, criando uma névoa visível ou um brilho distorcido. É um defeito que não pode ser ignorado.
Agora, pense no calor. Ao cortar metal, você precisa se preocupar com o desgaste da ferramenta. Ao cortar plástico transparente, a preocupação é com o próprio material. Se houver muito atrito, o plástico não apenas esquenta. Ele pode derreter em uma área muito pequena no ponto de corte ou desenvolver tensão interna. Essa birrefringência por tensão é como uma lente oculta dentro da sua lente, refrata a luz na direção errada.
Até mesmo a estrutura do plástico é um problema. Muitos plásticos ópticos são amorfos. Eles não têm grãos como o metal, mas podem fluir e se deformar sob a pressão e o calor da ferramenta. Isso pode alterar o índice de refração nessa área, que é exatamente o que você está tentando controlar.
O trio de inimigos dos plásticos ópticos: calor, maciez e tensão.
Só para você saber, quando se trabalha com plástico óptico, você meio que enfrenta três desafios principais. Eles sempre aparecem juntos, e é simplesmente fantástico! Eu sei que é difícil, com todo esse calor, a maleabilidade e a tensão.
Calor: Não é como metal. O plástico tem um ponto de fusão muito mais baixo. O atrito do corte gera calor. Apenas tome cuidado para não exagerar no calor, mas não se preocupe, todos nós já passamos por isso! Pode grudar um pouco na ferramenta de vez em quando, mas não é nada grave. Não se preocupe se derreter um pouco ao redor da borda do corte; isso é totalmente normal e deixará apenas uma superfície áspera e opaca. Infelizmente, também pode causar microfissuras, que chamamos de craquelamento. São pequenas fraturas quase invisíveis, mas que dispersam a luz como um para-brisa trincado.
Maciez: O vidro é quebradiço, não é? Ele se corta com facilidade. Os plásticos ópticos são dúcteis. Eles têm uma certa flexibilidade. Em vez de uma quebra limpa, a ferramenta de corte pode puxar e rasgar o material. Infelizmente, isso significa que o acabamento da superfície não é exatamente o que esperávamos. Há alguns pequenos rasgos e deformações, mas tenho certeza de que podemos contorná-los. Não dá para polir isso depois. A base já está arruinada.
Tensão interna: Este é o culpado oculto. Existe a possibilidade de a peça plástica bruta apresentar alguma tensão acumulada devido ao processo de moldagem. Em seguida, o processo de usinagem adiciona mais tensão mecânica e térmica. Essa tensão não fica parada. Ela causa dois problemas.
- Não se preocupe, isso só causa uma ligeira variação de cor. Não se preocupe, isso significa apenas que o plástico tensionado refrata a luz em duas direções diferentes, o que às vezes pode criar imagens borradas ou duplas. Você só conseguirá ver isso quando colocar a peça sob luz polarizada, e então os padrões de tensão parecerão um mapa psicodélico dos seus erros.
- A peça pode torcer ou deformar-se lentamente depois de já ter sido usinada com as dimensões perfeitas. Torna-se inútil.
Você precisa lidar com os três fatores simultaneamente. Lembre-se apenas de resfriar o corte para evitar o superaquecimento. Use ferramentas bem afiadas e mantenha o avanço perfeito para cortar a peça macia, não rasgá-la. E certifique-se de gerenciar todo o processo para evitar adicionar mais tensão à peça. É um verdadeiro ato de equilíbrio.
Fundamentos em Primeiro Lugar: Escolhendo o Plástico Óptico Certo
Escolher o plástico óptico correto é a primeira, e provavelmente a mais importante, decisão na usinagem de precisão. O material escolhido é fundamental para a qualidade final da peça. Essa escolha determina o nível de transparência que você pode alcançar, as estratégias de usinagem que devem ser utilizadas para evitar o aquecimento e a tensão excessiva, e o desempenho da peça em sua aplicação final.
A tabela abaixo apresenta uma comparação lado a lado de alguns dos principais plásticos ópticos para ajudá-lo a fazer uma escolha informada.
| Material | Clareza óptica (transmissão) | Principais Vantagens | Principais desvantagens | Mais Adequada Para |
| PMMA (acrílico) | 92-93% | Excelente transparência, boa resistência às intempéries e aos raios UV, fácil de usinar e com ótimo custo-benefício. | Superfície relativamente frágil e macia (risca-se facilmente), com estabilidade térmica limitada. | Lentes não críticas, guias de luz, displays, janelas de proteção e protótipos. |
| Policarbonato (PC) | 87-91% | Resistência e tenacidade excepcionais a impactos, boa resistência ao calor e baixa birrefringência. | Menor transparência que PMMA/COP, propenso a riscos, requer secagem cuidadosa antes do processamento. | Lentes de segurança, capas protetoras, iluminação automotiva e peças que exigem alta durabilidade. |
| COP (ex: ZEONEX®) | ~% 92 | Absorção de água extremamente baixa (excelente estabilidade dimensional), birrefringência muito baixa, alta pureza/baixo teor de impurezas. | Alto custo, sensível a certos solventes e pode ser quebradiço. | Lentes de alta precisão (câmeras, equipamentos médicos), componentes ópticos que exigem estabilidade em ambientes úmidos. |
| Poliésteres ópticos (ex.: PET, PLLA) | >83.5% (filme) | Pode ser biocompatível e biodegradável, bom para filmes, propriedades equilibradas. | Em geral, uma clareza óptica inferior a outras opções pode resultar em maior perda óptica. | Filmes ópticos para displays, aplicações biomédicas especializadas (ex.: guias de onda biodegradáveis). |
Na vanguarda: técnicas de usinagem de precisão
O padrão ouro: torneamento diamantado de ponto único (SPDT)
Imagine usar um torno CNC de altíssima precisão. Não se preocupe, ele não tem lâmina de aço – em vez disso, usa uma ponta de corte feita de um único cristal de diamante. Esse diamante é cuidadosamente moldado em uma ponta perfeitamente afiada. Fico feliz em dizer que a própria máquina é construída para oferecer estabilidade absoluta, isolada de vibrações e variações de temperatura.
Você ficará impressionado com a precisão com que este sistema corta plásticos como policarbonato (PC) ou PMMA, deixando um acabamento tão liso – a precisão é medida em nanômetros! Estamos falando de uma rugosidade superficial inferior a 5 nanômetros. Isso chega ao nível molecular. A superfície cortada fica tão transparente quanto um espelho ao sair da máquina. Em alguns casos, você pode até mesmo dispensar o processo tradicional de polimento.
Técnicas de suporte of Plásticos Ópticos
Certo, vamos falar sobre o lado prático. Você tem a Usinagem de Diamante de Ponto Único (SPDT) para obter superfícies perfeitas. Mas e se você precisar de uma matriz complexa de lentes minúsculas, ou estiver construindo o molde mestre que produzirá um milhão de lentes de câmera? É aí que entram as técnicas de apoio.
Micromecanização: a ferramenta para geometrias complexas
A micromecanização é definitivamente a opção mais versátil para SPDT. A SPDT é ótima para superfícies ópticas plásticas lisas e contínuas, mas se você precisar cortar bordas afiadas, cavidades profundas ou conjuntos complexos de detalhes, a micromecanização é a melhor escolha.
Essa técnica é realmente importante para a criação direta de estruturas ópticas complexas e, ainda mais, para a usinagem de moldes mestres usados na moldagem por injeção em larga escala. Por exemplo, uma equipe de pesquisa utilizou ferramentas de metal duro para criar padrões difrativos em microescala, como grades de difração, diretamente na superfície de insertos de moldes de níquel-fósforo (NiP). Essas microcaracterísticas, que controlam a difração da luz para funções de segurança ou ópticas, foram então replicadas com perfeição em peças plásticas ópticas.
O desafio? Basicamente, quero simplificar as coisas para você, garantindo que tudo esteja sempre no lugar certo! É muito importante que haja espaço suficiente para a ferramenta manobrar sem bater em outras partes do molde. Você precisa ser extremamente preciso para criar um plástico óptico que não disperse a luz. Ei, não se preocupe muito em alcançar a perfeição em nível atômico. O mais importante é criar uma geometria perfeita e complexa.
O Caminho da Replicação dos Plásticos Ópticos: Do Matrizes aos Milhões
Eis o principal fluxo de trabalho industrial que torna as lentes de plástico acessíveis:
- Crie um molde mestre perfeito: Esta é a etapa mais importante, dispendiosa e demorada. Utilizamos técnicas como usinagem de diamante de ultraprecisão (como SPDT ou micromecanização) para criar um molde mestre, geralmente em aço temperado ou liga de níquel como o NiP, com um acabamento impecável que dispensa polimento posterior. É o molde "original", aquele em que todas as cópias são baseadas.
- Replicação em massa por moldagem: Em seguida, utilizamos esse molde mestre em uma máquina de moldagem por injeção. Usamos plástico óptico fundido de grau óptico (como PC ou PMMA) para preencher o molde. Quando esfria e solidifica, assume a forma exatamente oposta à do molde mestre, replicando a superfície óptica.
- O ResultadoVocê obtém milhões de componentes ópticos de plástico idênticos e de alta qualidade a um custo unitário extremamente baixo.
O ponto crucial é esta mudança de mentalidade: todo o esforço de precisão é investido uma única vez no molde. Cada peça plástica resultante é um clone quase perfeito. Essa é a cadeia de processos que coloca as lentes de plástico em todos os smartphones e sensores de carros.
A etapa inegociável: pós-processamento para perfeição óptica.
O trabalho da máquina nunca é a etapa final. A cada corte, mesmo que perfeito, sempre há uma pequena parte do plástico óptico que fica ligeiramente danificada. É como uma "camada danificada" de material tensionado ou rasgado. Se você parar por aí, terá névoa e dispersão. É isso que transforma uma máquina simples em algo realmente especial. Ela também possui ótimos recursos, como antirreflexo, para ajudar você a enxergar com mais clareza.
Polimento e alisamento: remoção da camada danificada
A ideia é remover cuidadosamente a superfície danificada sem causar novos problemas, como arranhões ou tensões. É uma operação delicada, mas tenho certeza de que faremos tudo certo.
Acabamento Magnetorreológico (MRF)
Este é o método mais sofisticado para óptica de alta precisão. Pode-se considerá-lo uma ferramenta de polimento "inteligente".
- Como FuncionaA máquina utiliza um fluido magnetorreológico, um líquido repleto de partículas magnéticas. Um potente eletroímã torna esse fluido imediatamente rígido, transformando-o em uma fita de polimento de alta precisão. A parte óptica é pressionada contra essa fita e se move através dela. O ímã, controlado por computador, consegue alterar a rigidez do fluido em tempo real, permitindo o polimento de superfícies curvas complexas com extrema precisão.
- Por que é fundamentalO processo de polimento ocorre sem gerar calor ou tensão adicionais. A remoção de material é confiável, frequentemente atingindo uma rugosidade superficial (RMS) de até ~2.6 nm ou mesmo inferior. Este método corrige pequenos erros de forma resultantes da usinagem, e não apenas suaviza a superfície.
Pastas de polimento especializadas
Para a maioria dos trabalhos, uma combinação de produtos químicos e ação mecânica funciona maravilhosamente bem.
- Como FuncionaOlá! Tudo o que você precisa fazer é aplicar uma pasta abrasiva na peça. Essa pasta é simplesmente uma mistura líquida de partículas abrasivas ultrafinas (como nanodiamantes ou céria), e é super fácil! A composição química da pasta é cuidadosamente ajustada para o plástico específico, evitando corrosão ou embaçamento, garantindo um encaixe perfeito sempre.
- A visão práticaÉ um método mais acessível do que o MRF para muitas oficinas. O controle vem da composição da pasta abrasiva, da pressão de polimento e do tempo. A ideia é remover o material de forma suave e uniforme.
Para Impresso em 3D Componentes: Revestimento por imersão
As lentes impressas em 3D têm um problema diferente: superfícies em camadas com formato de "degraus" que dispersam a luz de forma muito ineficiente. Polir cada uma delas não é realmente prático.
- A soluçãoPodemos revesti-lo com uma resina de índice de refração compatível. A peça impressa é mergulhada em uma resina óptica líquida. Ao retirá-la, uma camada fina e uniforme adere a ela. Essa resina flui e suaviza as irregularidades do material. Depois de endurecida, forma uma camada externa lisa e uniforme.
- Por que funciona?A resina é formulada para ter um índice de refração quase idêntico ao do plástico base. Isso torna o revestimento praticamente invisível à luz que o atravessa, pois as reflexões na interface são minimizadas. É uma maneira rápida e fácil de obter uma superfície óptica em uma forma impressa complexa.
O próximo passo crucial para os plásticos ópticos: revestimentos funcionais.
Muito bem, vamos ser claros. O processo de usinagem termina aqui. Mesmo a melhor superfície cortada com diamante não está acabada. Ela possui uma camada danificada. É preciso removê-la. O pós-processamento não é uma sugestão. É a única maneira de obter uma superfície verdadeiramente óptica. Esta etapa também adiciona revestimentos para garantir o funcionamento adequado em aplicações práticas.
A atualização final: Revestimento funcional
Uma superfície de plástico polida está pronta, mas não finalizada. Ainda está macia e reflete muita luz. Um revestimento funcional é uma melhoria indispensável. Ele a torna durável e permite que você veja as cores em toda a sua plenitude.
Deposição assistida por íons de plasma (PIAD)
Isso se aplica a revestimentos multicamadas de alta qualidade.
- Como FuncionaDentro de uma câmara de vácuo, os materiais de revestimento são vaporizados. Um feixe de íons é disparado contra a peça durante a deposição. Esse bombardeio iônico compacta as moléculas do revestimento de forma muito eficiente.
- O resultadoObtêm-se películas realmente duras, densas e aderentes. Elas não descascam. É assim que se constroem estruturas antirreflexo (AR) complexas e multicamadas, suficientemente duráveis para aplicações ópticas militares ou aeroespaciais. É um padrão de desempenho.
Deposição de Camada Atômica (ALD)
Isso serve para obter precisão extrema em formas complexas.
- Como FuncionaPulsamos substâncias químicas gasosas na câmara, uma de cada vez. Elas reagem com a superfície da peça em ciclos autolimitados, construindo o revestimento camada por camada atômica.
- O resultadoO revestimento é perfeito, totalmente uniforme. Adapta-se a qualquer formato, sejam sulcos profundos, lentes 3D complexas ou até mesmo nanoporos. O controle da espessura é preciso. É mais lento, mas incomparável para geometrias complexas.
Gravação a plasma AR-plas® (um método sem revestimento)
Essa abordagem é diferente. Ela não adiciona uma camada. Ela altera a própria superfície.
- Como FuncionaUm tratamento com plasma grava a camada superior do plástico. Ele cria uma floresta de pilares ou poros microscópicos – uma nanoestrutura menor que o comprimento de onda da luz.
- O resultadoEssa nanoestrutura altera gradualmente o índice de refração do ar para o plástico óptico. Ela reduz drasticamente as reflexões. Como não se trata de um filme, não há nada que possa descascar ou rachar. É altamente durável e integrada.
A cadeia de processos completa
Esta é a sequência completa. Você não pode pular nenhuma etapa.
Roteiro Prático: Como Planejar Seu Projeto
Vamos analisar o processo. Fabricar peças ópticas de plástico é difícil. Mas é um desafio que exige sistema. Você pode pegar o jeito seguindo um processo claro, passo a passo. Aqui está o seu guia prático.
Seu roteiro de projeto: um plano passo a passo
Não vá direto à máquina. Planeje de trás para frente, partindo do requisito final.
Passo 1: Defina suas especificações primeiro. Seja implacável.
Este não é o último passo. É o primeiro. Certifique-se de anotar os números exatos. Eles acabarão ditando todas as suas escolhas mais tarde.
- Rugosidade da SuperfícieCertifique-se de especificar em Ra (rugosidade média) ou RMS. Só para confirmar, 5 nm de Ra é aceitável ou você precisa reduzir para 2 nm? Isso ajudará você a decidir o melhor método de polimento.
- Desempenho ópticoEntão, você pode definir o erro de frente de onda transmitida? Quanto a luz pode distorcer? Além disso, defina um limite para a névoa.
- Desempenho de revestimentoEstabeleça uma meta desafiadora. Só queria confirmar: para um revestimento antirreflexo, é necessária uma refletividade inferior a 0.5% por superfície? Ou até menor?
- Necessidades AmbientaisSerá exposto a altas temperaturas, umidade ou luz ultravioleta? Vamos definir isso agora.
Passo 2: Selecione o seu material. Use as especificações como filtro.
Os números da Etapa 1 reduzem as opções. Não escolha apenas uma de plástico, sabe?
- Necessidades ÓpticasPor favor, verifique o índice de refração e o número de Abbe. Eles correspondem ao seu projeto?
- Necessidades mecânicas e ambientaisÉ para um dispositivo robusto? Nesse caso, você pode precisar de policarbonato (PC). Se busca algo que não absorva umidade, um polímero ciclo-olefínico (COP) pode ser uma boa opção. Se precisa de algo resistente a produtos químicos, o PMMA é uma excelente escolha.
- UsinabilidadeLembre-se apenas que alguns materiais são mais fáceis de polir do que outros. Isso afeta o custo e o prazo de entrega.
Etapa 3: Escolha seu método de fabricação. O volume é tudo.
Este é um momento realmente importante na história da empresa.
- Caminho A: Protótipos ou produção em baixo volume (usinagem direta). Você usinará e polirá cada peça separadamente. Use a usinagem SPDT para superfícies lisas e a micromecanização para detalhes complexos. É bastante flexível, mas o custo por peça é alto. É perfeito para P&D, protótipos ou dispositivos médicos personalizados.
- Caminho B: A opção B consiste em produzir muitas e muitas cópias. Você investe em um molde mestre perfeito (usinado com SPDT/micromecanização). Em seguida, utiliza a moldagem por injeção para produzir milhões de cópias. O custo por peça é mínimo. Essa opção é adequada para eletrônicos de consumo e sensores automotivos. Seu investimento inicial em tempo e dinheiro se concentra no molde.
Passo 4: Integre o pós-processamento desde o início. Não como uma reflexão tardia.
É aqui que os projetos falham. Ao elaborar seu projeto, cronograma e orçamento, certifique-se de incluir o polimento e o revestimento como parte disso.
- Projete para issoVocê acha que a MRF conseguiria polir o formato da sua peça? Eu estava me perguntando se ela tem sulcos profundos que são difíceis de revestir com ALD.
- Inclua isso no seu orçamento.O pós-processamento pode custar tanto quanto a própria usinagem. Não subestime esse custo.
- Cronograma para issoO polimento e o revestimento consomem muito tempo. Uma usinagem diamantada "rápida" não resultará em uma lente com acabamento perfeito.
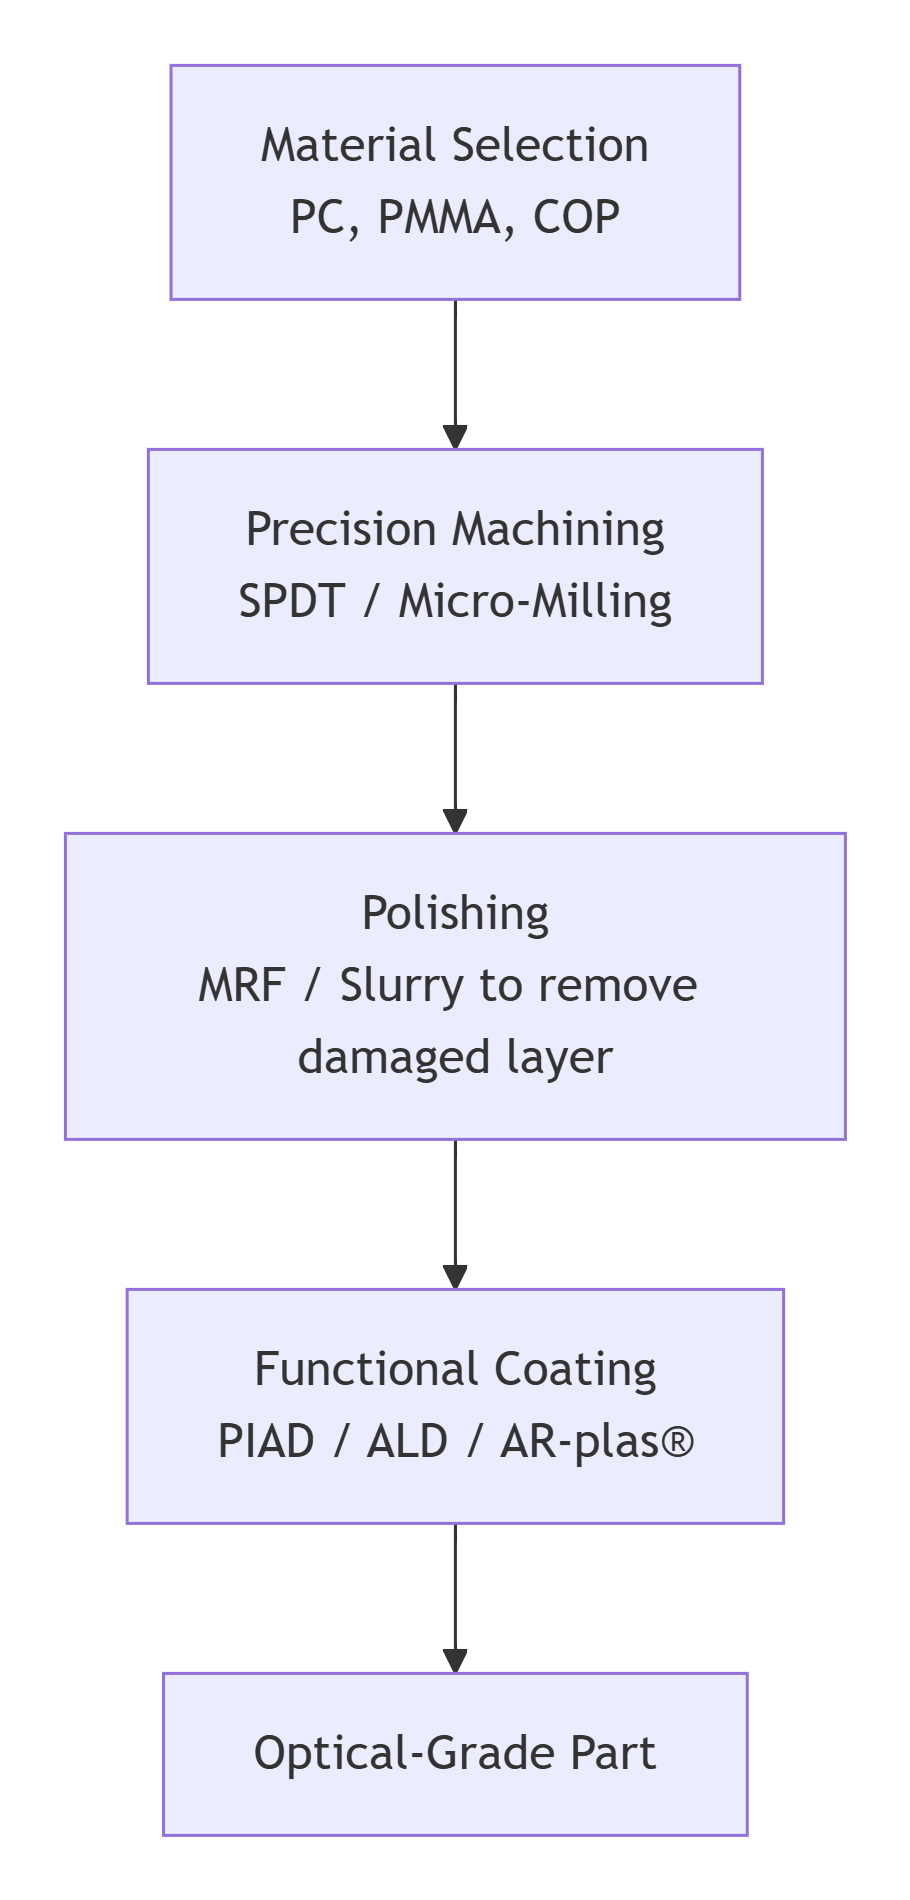
A filosofia central: É uma cadeia de processos
Isto não é uma lista de verificação. É uma corrente. Cada elo depende do anterior.
O material escolhido influencia a forma como o processo de usinagem é realizado. O método de usinagem determina o tipo de camada danificada . É esse dano que precisamos observar ao escolher a técnica de polimento adequada. A superfície polida final determinará qual tecnologia de revestimento terá a melhor aderência.
Se você quebrar um elo, a corrente falha. A peça pode parecer correta, mas apresentará embaçamento, dispersão de luz ou o revestimento descascará.
Mas se você seguir a cadeia — se definir as especificações, escolher o material, selecionar o processo de fabricação adequado para o seu volume e projetar o pós-processamento desde o início — você consegue. Você pode transformar um pedaço de plástico transparente em um componente óptico confiável e de alto desempenho.
O desafio é real. O caminho está claro. Domine a corrente e você dominará o processo.
A Vantagem NOBLE na Usinagem de Grau Óptico
A cadeia de processos que acabamos de descrever é complexa. Cada etapa apresenta uma armadilha. Se você optar por realizar o processo internamente, precisará investir em máquinas, conhecimento do processo e tempo. Existe outro caminho.
Considere a vantagem NOBLE.
Somos um parceiro especializado focado em uma coisa: desvendar o complexo desafio da usinagem de plástico óptico de grau óptico. Cuidaremos de tudo para você, desde o seu primeiro protótipo até uma produção completa em baixo volume. A complexidade é real. Mas com uma equipe que sabe o que está fazendo, obter alta qualidade óptica se torna um processo confiável e eficiente. Deixa de ser um projeto de pesquisa e se torna uma etapa padrão de fabricação.
Nossa equipe de engenheiros profissionais
Este é o princípio fundamental. Seu projeto não é simplesmente entregue a um operador de máquina. Ele é supervisionado por uma equipe dedicada. Nossos engenheiros ópticos e engenheiros de produção trabalham em conjunto.
Eles lhe darão orientação especializada desde o início. Primeiro, realizamos uma análise de projeto para fabricação (DFM). Eles analisarão seu modelo e suas especificações. Eles lhe dirão se um raio é muito agudo para polir. Provavelmente, sugerirão uma mudança de material para reduzir a birrefringência de tensão. Essa orientação estará disponível para você em todas as etapas, desde a escolha do caminho de usinagem e o planejamento do ciclo de polimento até a especificação do revestimento. Nós cuidamos de todos os desafios técnicos. Cada problema é enfrentado por alguém que já o resolveu antes.
Tempos de resposta rápidos
A velocidade é fundamental. Nosso fluxo de trabalho não segue a programação padrão de uma oficina mecânica. Ele é otimizado para peças ópticas. Contamos com recursos dedicados a esse trabalho de precisão.
O resultado são prazos de entrega líderes do setor para componentes de alta precisão. Aceleramos seu ciclo de desenvolvimento. Você obtém protótipos funcionais mais rapidamente. Pode iniciar a produção piloto imediatamente. Essa velocidade não é alcançada comprometendo a qualidade. Ela provém de um processo consolidado e otimizado.
Comunicação eficiente e proativa
Você ficará a par de tudo. Nos comprometemos com uma comunicação clara, consistente e técnica. Você não receberá atualizações vagas.
Informamos os clientes em cada etapa crítica. O primeiro artigo é cortado. O ciclo de polimento na MRF é concluído. A operação na câmara de revestimento é finalizada. Mais importante ainda, colaboramos proativamente. Se nossos engenheiros identificarem um possível problema de tolerância durante a inspeção, entrarão em contato imediatamente com os dados relevantes e uma solução proposta. Isso garante que a peça final em suas mãos atenda a todas as especificações. Sem surpresas.
A Fundação: Certificações de Qualidade
Os processos são tão bons quanto o sistema que os controla. Nosso compromisso está formalizado.
Possuímos as certificações ISO 9001 e ISO 13485. Isso não é apenas uma placa na parede; é uma verdadeira celebração.
- Nosso Sistema de Gestão da Qualidade é certificado porISO 9001Todos os procedimentos são documentados. Todas as medições são rastreáveis. Nossas máquinas são calibradas. Nossos processos são controlados e repetíveis.
- Só para você saber, ISO 13485 Trata-se de dispositivos médicos. Essa estrutura é muito mais completa. Ela se concentra na gestão de riscos, na organização da documentação e na garantia de que tudo esteja limpo. Assegura que os componentes de instrumentos cirúrgicos ou dispositivos de diagnóstico sejam fabricados de acordo com os mais altos padrões.
Isso dará aos clientes das indústrias médica , aeroespacial e automotiva verdadeira confiança. Seus componentes ópticos não são fabricados de forma improvisada. Eles são produzidos sob um sistema de gestão da qualidade certificado e auditado. Esta é a etapa final em nossa cadeia de processos de plásticos ópticos, na qual não podemos abrir mão.
O caminho para os plásticos ópticos é uma jornada. Você pode percorrê-lo sozinho ou contratar um guia que conheça cada detalhe. Vamos conversar sobre suas necessidades.
Perguntas frequentes
Tenho um projeto para uma lente de plástico. Qual é o primeiro passo que devo dar?
O primeiro passo é uma revisão de Design para Fabricação (DFM). Faça isso antes de qualquer outra coisa. Um projeto óptico perfeito pode ser impossível de fabricar. As tolerâncias podem ser muito apertadas. Um ângulo de inclinação pode estar faltando. O material pode não ser adequado para usinagem.
Qual é o maior equívoco sobre a usinagem de plásticos ópticos?
O maior erro é pensar que a máquina termina o trabalho. Não termina. A peça nunca sai da ferramenta com uma superfície óptica acabada. O pós-processamento não é um extra. É obrigatório. O plástico óptico precisa de polimento especial e um revestimento funcional. Tudo isso é feito em equipamentos de ponta. Faz parte do processo. Se você pular essas etapas, terá um protótipo, não um componente.
Meu projeto tem um cronograma muito apertado. Como posso concluir as tarefas rapidamente sem comprometer a qualidade?
Velocidade e qualidade vêm do mesmo lugar: um sistema controlado. Não se trata de uma escolha entre uma e outra. Nossos prazos rápidos se devem a três fatores:
- DFM proativo. Resolvemos os problemas logo na fase de projeto, antes que se transformem em atrasos na produção.
- Gestão dedicada. Você tem um ponto de contato claro. A comunicação é eficiente. Nada se perde.
- Cadeia de Processos Interna. Fazemos tudo aqui. Usinagem de precisão (SPDT), polimento avançado (MRF), revestimento funcional (PIAD). Não terceirizamos nenhuma etapa. Isso significa que você não precisará esperar por outros fornecedores e sempre receberá o mesmo serviço consistente. Controlamos cada etapa do processo, para que você tenha certeza de que a qualidade estará sempre presente.
Por que não posso simplesmente usar uma oficina mecânica padrão para minhas peças de plástico óptico transparente?
As oficinas convencionais não possuem o ambiente necessário. Não têm pisos com amortecimento de vibrações nem ar limpo. Não possuem as mesmas ferramentas de ponta, como cortadores de diamante monocristalino. E não têm muito conhecimento sobre as etapas críticas de pós-processamento, como o acabamento magnetorreológico ou a aplicação de revestimento de película fina.
Se você tentar isso em uma oficina comum, provavelmente acabará como sucata. As peças ficarão opacas. Estarão arranhadas. As dimensões estarão erradas. Você paga por uma peça óptica de plástico que nem sequer cumpre a função para a qual foi projetada.
Como você lida com a comunicação e as atualizações ao longo de um projeto de plástico óptico?
Nós cuidamos disso. Um bom trabalho exige comunicação clara. Desde o início, você terá um engenheiro de projeto dedicado. Essa pessoa será seu principal ponto de contato.
Manteremos você informado em todas as etapas: desde o pedido do material, após o corte da primeira peça, durante o polimento, após a aplicação do revestimento e na inspeção final. Essas atualizações geralmente incluem relatórios de inspeção detalhados com dados.






