
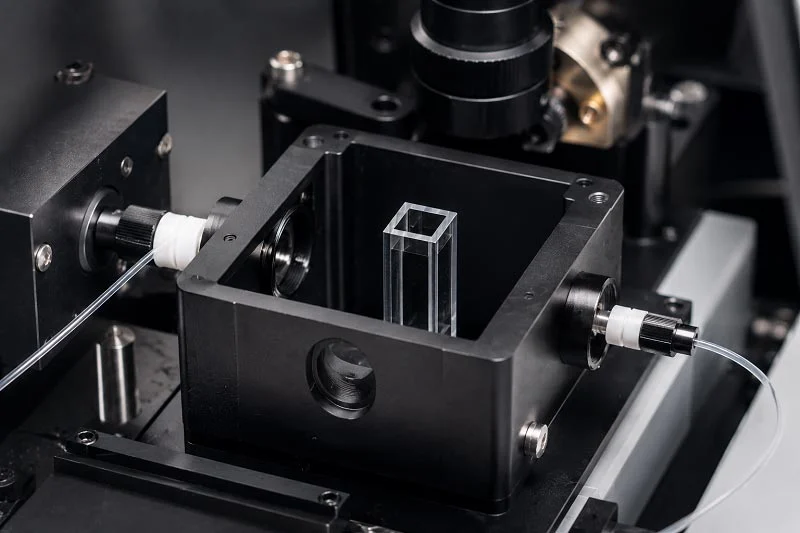
Komora detekcji optycznej to szczelnie zamknięta, starannie wykonana obudowa, w której znajdują się części światłoczułe. Odgrywa ona kluczową rolę w czujnikach dymu. Wewnątrz niej współpracują dioda LED podczerwieni i fotodioda. Gdy dym przedostaje się do wnętrza, cząsteczki rozpraszają światło. Fotodioda wychwytuje to rozproszone światło i uruchamia czujnik.
Komora ta jest istotna zarówno dla fotoelektrycznych, jak i jonizacyjnych czujników dymu. Modele fotoelektryczne wykorzystują rozpraszanie światła do wykrywania dymu. Jonizacyjne czujniki dymu wykorzystują natomiast niewielkie źródło radioaktywne. Oba typy czujników łączą się z systemem sygnalizacji pożarowej.
Proces produkcyjny wymaga starannego projektowania, obróbki, montażu i testowania. Ustawienie optyczne i izolacja środowiskowa stanowią prawdziwe wyzwanie. Bezpieczeństwo pożarowe zależy od dopracowania każdego szczegółu. Dobrze wykonana komora pozwala czujkom szybko reagować na pożar, unikając jednocześnie fałszywych alarmów.
Kluczowe elementy wewnątrz Komora detekcji optycznej
Komora taka zawiera kilka współpracujących ze sobą części. Każda z nich ma określone zadanie. Główne komponenty to okna optyczne, źródła światła, fotodetektory, elektronika sygnałowa i elementy uszczelniające.
Okna optyczne i źródła światła
Okna optyczne to punkty wejścia i wyjścia światła. Chronią wnętrze, jednocześnie przepuszczając światło. Wybór materiału ma ogromne znaczenie.
Właściwości materiałów okiennych i soczewek
Szkło jest powszechnym wyborem w przypadku okienek optycznych. Jest niedrogie i dobrze się sprawdza. Jednak do trudniejszych zastosowań lepszy jest szafir. Szafir wytrzymuje wyższe temperatury i jest odporny na zarysowania. Wiele czujników dymu wykorzystuje szklane okienka ze względu na ich opłacalność. Jednak w systemach z wyższej półki można zastosować szafir.
Powłoki antyrefleksyjne zmniejszają ilość światła odbijającego się od powierzchni okna. Mniejsze odbicie oznacza więcej światła, które przedostaje się do środka. To poprawia zdolność czujnika do wykrywania słabych sygnałów. W czujniku dymu nawet niewielka ilość rozproszonego światła ma znaczenie. Dobre powłoki pomagają czujnikowi wychwycić to światło.
Soczewki kształtują wiązkę światła. Skupiają światło ze źródła na określonym obszarze. Pomaga to skierować wiązkę tam, gdzie powinna trafić. Prawidłowa konstrukcja soczewki zapewnia, że światło pada na detektor pod odpowiednim kątem.
Diody podczerwone i diody laserowe jako emitery
Większość czujników dymu wykorzystuje diody LED na podczerwień jako źródło światła. Diody te wytwarzają światło w zakresie podczerwieni. Ludzkie oko go nie widzi, ale fotodioda tak. Diody LED na podczerwień są tanie i trwałe. Idealnie nadają się do czujników dymu, które wymagają wieloletniej pracy na baterii.
Diody laserowe to kolejna opcja. Generują one bardziej skupioną wiązkę światła. Dzięki temu są przydatne w spektroskopii. W spektroskopii w podczerwieni dioda laserowa może celować w określone długości fal. Pomaga to identyfikować materiały na podstawie ich absorbancji w podczerwieni i optycznej absorbancji w podczerwieni. W przypadku detekcji punktów końcowych w procesach chemicznych diody laserowe zapewniają precyzyjne odczyty. Inżynierowie wykorzystują detekcję punktów końcowych, aby wiedzieć, kiedy reakcja się zakończyła.
Niektóre komory wykorzystują oba rodzaje emiterów. Wybór zależy od zastosowania. Do prostego czujnika dymu wystarczy dioda LED na podczerwień. Do bardziej zaawansowanego monitoringu lepsza może być dioda laserowa.
Fotodetektory i elektronika sygnałowa
Detektor to element, który wychwytuje światło. Zamienia światło na sygnał elektryczny. Rodzaj użytego detektora zmienia sposób działania komory.
Fotodiody, PMT i czujniki CMOS
Fotodiody to najpopularniejszy czujnik w czujkach dymu. Są proste, tanie i niezawodne. Gdy światło pada na fotodiodę, wytwarza niewielki prąd elektryczny. Prąd ten informuje elektronikę o obecności dymu. Fotodiody dobrze współpracują ze światłem diod LED.
Fotopowielacze PMT, czyli lampy fotopowielające, są znacznie bardziej czułe. Potrafią wykrywać pojedyncze fotony światła. Fotopowielacze PMT są stosowane w instrumentach naukowych, takich jak sprzęt spektroskopowy. Są drogie i wymagają wysokiego napięcia, więc nie znajdziesz ich w alarmie przeciwpożarowym. Jednak w laboratoriach fotopowielacze PMT są złotym standardem w zakresie wyznaczania punktów końcowych.
Kolejną opcją są czujniki CMOS. Działają one podobnie jak czujniki w aparatach cyfrowych. Potrafią rejestrować obrazy wzorca światła. Pomaga to w bardziej złożonych zadaniach detekcji. Absorbcja światła w różnych materiałach ułatwia ich identyfikację.
Przedwzmacniacze i kondycjonowanie sygnału
Sygnał z fotodiody jest bardzo słaby. Przed użyciem należy go wzmocnić. Tu właśnie pojawiają się przedwzmacniacze. Przedwzmacniacz wzmacnia sygnał do poziomu, który jest w stanie odczytać inna elektronika.
Kondycjonowanie sygnału filtruje również szumy. Szumy to niepożądane zakłócenia elektryczne. Mogą pochodzić z innych urządzeń elektronicznych lub światła otoczenia. Dobre kondycjonowanie sygnału pomaga zapobiegać fałszywym alarmom. W przypadku czujnika dymu jest to kluczowe. Nie chcesz przecież, aby alarm włączał się z powodu przelatującej chmury lub zakurzonego pomieszczenia.
Uszczelnienia i obudowy konstrukcyjne
Komora pomiarowa musi być uszczelniona. Zapobiega to przedostawaniu się kurzu, wilgoci i innych zanieczyszczeń. Jeśli zanieczyszczenia dostaną się do środka, mogą rozpraszać światło i powodować fałszywe odczyty. Dobre uszczelnienie jest niezbędne dla niezawodnej pracy.
Pierścienie uszczelniające i metody hermetycznego uszczelniania
O-ringi to prosty sposób na uszczelnienie komory. To gumowe pierścienie, które pasują do siebie. Po dociśnięciu części, o-ring ściska się i tworzy uszczelnienie. O-ringi sprawdzają się w wielu zastosowaniach, ale z czasem mogą ulec degradacji.
W przypadku bardziej wymagających zadań lepsze jest uszczelnienie hermetyczne. Hermetyczność oznacza, że uszczelnienie jest całkowicie hermetyczne. Oto główne metody:
| Metoda uszczelniania | Cechy charakterystyczne |
| Uszczelki szklane (dopasowane) | Ekonomiczne, lekkie; wymaga podobnych współczynników rozszerzalności cieplnej jak szkło i metal |
| Uszczelki kompresyjne | Wytrzymałe, odpowiednie do zastosowań wysokociśnieniowych; umożliwiają zastosowanie różnych współczynników rozszerzalności cieplnej; droższe, często wymagają niestandardowych form |
| Uszczelki epoksydowe | Dobrze łączy się z metalami; wysoka wytrzymałość dielektryczna, dobre przewodnictwo cieplne, odporność na korozję |
W przemysłowych systemach laserowych dużej mocy moduły laserowe i układy optyczne dostarczające wiązkę są umieszczone w hermetycznie zamkniętych obudowach z precyzyjnie wykonanymi okienkami optycznymi. Chroni to ścieżkę optyczną i wydłuża jej żywotność. Podobnie, w fotonice, laser do komunikacji światłowodowej może być zamontowany w małej metalowej obudowie ze szklanym okienkiem i hermetycznie zamknięty. Dzięki temu układ optyczny pozostaje czysty, suchy i ustawiony. Doświadczenie w zakresie uszczelniania ceramiki z metalem rozwiązuje złożone problemy związane z hermetycznym uszczelnianiem w wymagających zastosowaniach.
Wybór materiału zapewniającego sztywność konstrukcyjną
Materiał obudowy musi być wytrzymały. Musi utrzymywać wszystkie części na miejscu. Metale takie jak aluminium i stal nierdzewna to powszechny wybór. Są wytrzymałe i trwałe. Dobrze znoszą również wysokie temperatury.
W przypadku ekonomicznej produkcji tworzywa sztuczne sprawdzają się doskonale. Formowanie wtryskowe pozwala na tworzenie skomplikowanych kształtów. To rozwiązanie doskonale sprawdza się w przypadku konstrukcji labiryntowych w czujnikach dymu. Labirynt blokuje światło zewnętrzne, jednocześnie przepuszczając dym. Tworzywo sztuczne jest lżejsze i tańsze niż metal. Ale nie jest tak wytrzymałe.
Wybór między metalem a plastikiem zależy od zastosowania. W przypadku alarmu dymu w domu, plastik jest odpowiedni. W przemysłowym systemie wykrywania pożaru metal może być lepszy. Bezpieczeństwo pożarowe jest kluczowe. Detektory muszą szybko reagować na ogień. Ogień może rozprzestrzeniać się szybko, więc detektor musi go wykryć wcześnie. Wiele alarmów pożarowych wykorzystuje detektory fotoelektryczne do wykrywania dymu. Detektory jonizacyjne również odgrywają rolę w wykrywaniu pożaru. Jonizacja to inna metoda, która wykorzystuje niewielkie źródło radioaktywne. Zarówno detektory jonizacyjne, jak i fotoelektryczne pomagają chronić przed ogniem. Jonizacyjne detektory dymu dobrze wykrywają szybko rozprzestrzeniające się pożary. Detektory fotoelektryczne lepiej sprawdzają się w przypadku wolno rozprzestrzeniających się, tlących się pożarów. Niektóre alarmy pożarowe łączą oba typy, aby zapewnić lepszy zasięg. Kluczem jest dopasowanie detektora do zagrożenia pożarowego. Detektory jonizacyjne są wrażliwe na drobne cząsteczki. Sprawdzają się w przypadku szybko rozprzestrzeniających się pożarów. Technologia jonizacyjna jest znana od dziesięcioleci. Wiele detektorów jonizacyjnych jest niedrogich i niezawodnych. Absorbancja światła podczerwonego w komorze jonizacyjnej jest inna. Dlatego niektóre detektory wykorzystują jonizację zamiast fotoelektrycznej. Jonizacja pozwala wykryć dym, którego nie wykryją detektory fotoelektryczne. Z tego powodu jonizacja jest nadal stosowana w wielu systemach alarmowych. Wybór między jonizacją a fotoelektrycznością zależy od rodzaju pożaru.
Projekt komory detekcji optycznej do wykrywania dymu
Czujnik dymu musi szybko wychwycić dym. Ale musi też ignorować wszystko inne. Światło wpadające przez okno, kurz w powietrzu czy owady w środku nie powinny go aktywować. Konstrukcja komory detekcji optycznej to umożliwia. Inżynierowie blokują światło zewnętrzne, przepuszczają dym i pochłaniają przypadkowe odbicia. Te cechy tworzą niezawodny czujnik bezpieczeństwa pożarowego.
Zapobieganie fałszywym alarmom spowodowanym światłem otoczenia
Światło otoczenia stanowi największy problem dla fotoelektrycznego czujnika dymu. Światło słoneczne lub światło w pomieszczeniu może rozpraszać się wewnątrz komory. To rozproszone światło sprawia, że czujnik „wyczuwa” obecność dymu. Rozwiązaniem jest konstrukcja labiryntowa. Jonizacyjny czujnik dymu nie ma tego problemu. Detektory jonizacyjne wykorzystują źródło radioaktywne. Jednak detektory fotoelektryczne wymagają takiej konstrukcji. Zarówno detektory jonizacyjne, jak i fotoelektryczne poprawiają bezpieczeństwo pożarowe. Jonizacyjny czujnik dymu wykrywa szybko rozprzestrzeniające się płomienie. Detektor fotoelektryczny wykrywa wolno tlące się płomienie. Wiele alarmów pożarowych wykorzystuje oba typy czujników.
Labirynt to labirynt ścian wewnątrz komory. Blokuje on światło bezpośrednie, ale pozwala cząsteczkom dymu przedostawać się do środka. Ściany mają nierówne lub zakrzywione powierzchnie. Powierzchnie te ograniczają odbicie w kierunku fotodetektora. Wysyłają światło na inne powierzchnie, które je pochłaniają.
Kolumny optoizolacyjne zapewniają dodatkową ochronę. W tych kolumnach zastosowano materiał pochłaniający światło. Materiał ten ma współczynnik załamania światła porównywalny z typowym pyłem. Pomaga to absorbować światło wpadające. Kolumny redukują szumy emitowane przez emiter i światło zewnętrzne. Pomocne są również pułapki świetlne. Wychwytują one światło rozproszone, zanim dotrze ono do fotodetektora.
Komora jest podzielona na sekcje. Każda sekcja ma swoje zadanie. Niektóre części blokują światło. Inne przepuszczają dym. To modułowe podejście zwiększa niezawodność czujki. System sygnalizacji pożarowej opiera się na tej niezawodności.
Optymalizacja przepływu powietrza w celu uniknięcia przedostawania się dymu
Wpuszczanie dymu i blokowanie światła to trudna równowaga. Labiryntowa konstrukcja również tutaj pomaga. Przejścia są wystarczająco szerokie, aby przepuszczać cząsteczki dymu. Są jednak wystarczająco wąskie, aby blokować światło. Dzięki temu dym może swobodnie dotrzeć do obszaru detekcji.
Przepływ powietrza ma znaczenie dla czasu reakcji. Czujnik dymu musi szybko reagować na ogień. Ogień może się szybko rozprzestrzeniać. Dlatego komora musi swobodnie przepuszczać dym. Inżynierowie projektują otwory wentylacyjne, aby poprawić przepływ powietrza. Biorą pod uwagę sposób przemieszczania się dymu. Gorący dym unosi się. Dlatego otwory wentylacyjne znajdują się w górnej części komory. Dzięki temu dym unosi się ku górze. Czujnik jonizacyjny działa inaczej. Jonizacja wykorzystuje niewielkie źródło radioaktywne. Jednak zarówno jonizacyjne, jak i fotoelektryczne czujniki dymu wymagają dobrego przepływu powietrza. Ogień wytwarza dym, który musi dotrzeć do obszaru detekcji.
Detekcja przebiega wzdłuż ciągłej ścieżki w komorze. Jeden detektor może zastąpić kilka detektorów punktowych. Różne sekcje są skonfigurowane do wykrywania dymu na różnych wysokościach. Każde miejsce ma specjalne funkcje detekcji. Zapewnia to wczesne ostrzeganie. Konstrukcja wykrywa cząsteczki dymu we wczesnym stadium, zanim się rozprzestrzenią.
Wykorzystanie materiałów i powłok pochłaniających światło
Powierzchnie wewnętrzne muszą pochłaniać światło, a nie je odbijać. Każde przypadkowe odbicie powoduje błędny odczyt. Producenci stosują specjalne powłoki na ściankach wewnętrznych. Jonizacyjny czujnik dymu nie wymaga tych powłok. Czujniki jonizacyjne nie wykorzystują światła. Natomiast czujniki fotoelektryczne na nie działają. Wybór między czujnikiem jonizacyjnym a fotoelektrycznym zależy od ryzyka pożaru. Oba typy czujników są istotne dla bezpieczeństwa pożarowego.
Bardzo cienkie, czarne powłoki nanoszone metodą próżniową sprawdzają się bardzo dobrze. Produkty takie jak Fractal Black, Ultra Black i Magic Black pochłaniają prawie całe światło. Powłoki te zamieniają komorę w pułapkę świetlną. Czarne folie to kolejna opcja. Spectral Black, Metal Velvet i Lambertian Black zapewniają podobną absorpcję. Sprawdzają się one dobrze w przypadku stosowania wewnątrz wnęk.
Materiały te są również pomocne w spektroskopii. W spektroskopii w podczerwieni kontrola światła rozproszonego ma kluczowe znaczenie. Te same zasady dotyczą detekcji dymu. Absorpcja światła przez ściany komory decyduje o tłumieniu szumów. Absorpcja podczerwieni w tych powłokach gwarantuje, że do detektora dociera tylko sygnał z cząsteczek dymu. Do detekcji punktów końcowych w procesach chemicznych stosuje się podobne komory. Układ optyczny wewnątrz tych komór opiera się na tych samych założeniach. Absorpcja przez ściany komory wpływa na stosunek sygnału do szumu. Powszechnym źródłem światła jest dioda LED emitująca promieniowanie podczerwone. Światło podczerwone dobrze sprawdza się w detekcji dymu. Podczerwień jest niewidoczna dla oka, ale łatwa do wykrycia przez fotodiodę.
Wybór powłoki zależy od zastosowania. W przypadku standardowej czujki dymu wystarczy prosta, czarna, plastikowa powierzchnia. W przypadku zaawansowanego monitoringu przemysłowego lepiej sprawdza się powłoka nakładana metodą próżniową. W obu przypadkach cel jest ten sam: pochłanianie każdego fotonu, który nie jest częścią sygnału.
Materiały i wykonanie korpusu komory detekcyjnej optycznej
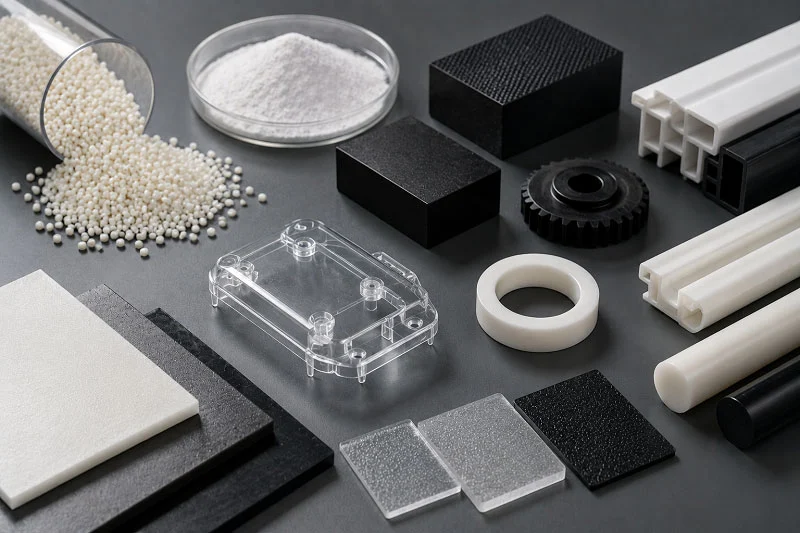
Korpus optycznej komory detekcyjnej nie tylko spaja części. Kontroluje on sposób, w jaki światło przemieszcza się wewnątrz. Zapobiega odbiciom światła. Chroni przed kurzem i wilgocią. Wybrany materiał i jego kształt decydują o skuteczności działania całego systemu. Ten wybór wpływa na wszystko, od ceny po skuteczność wykrywania pożarów przez detektor.
Wybór materiałów bazowych
Materiał bazowy stanowi fundament całej komory. Musi być wystarczająco wytrzymały, aby chronić optykę wewnątrz. Musi również wytrzymywać zmiany temperatury bez wyginania się. Istnieją dwie główne drogi: metale do trudnych zadań i tworzywa sztuczne do taniego wytwarzania wielu części.
Metale do środowisk wymagających wysokiej jakości i trudnych warunków
Aluminium to najlepszy wybór dla wielu komór pomiarowych. Jest lekkie, wytrzymałe i łatwe w obróbce. Dobrze znosi również wysokie temperatury. Stal nierdzewna jest jeszcze bardziej wytrzymała. Jest odporna na rdzę i działanie agresywnych chemikaliów. Metale te dobrze sprawdzają się w przemysłowych systemach detekcji pożaru, gdzie panują trudne warunki. Metalowa komora pomiarowa może również blokować zakłócenia elektromagnetyczne, co zapewnia czystość sygnału. W przypadku wysokiej klasy sprzętu spektroskopowego, metalowe obudowy zapewniają stabilność niezbędną do precyzyjnych odczytów. Sztywność metalu utrzymuje elementy optyczne w odpowiedniej pozycji przez długi czas. Ma to duże znaczenie, gdy detektor musi zachować dokładność przez lata.
Tworzywa sztuczne do ekonomicznej produkcji wielkoseryjnej
Tworzywa sztuczne oferują różne właściwości. Są tańsze w przeliczeniu na jedną część. Ważą mniej. Formowanie wtryskowe pozwala tworzyć złożone kształty w jednym kroku. To sprawia, że tworzywa sztuczne idealnie nadają się do czujników dymu sprzedawanych w milionach domów. Labirynt wewnątrz czujnika dymu jest doskonałym przykładem. Ten labirynt ścian blokuje światło zewnętrzne, jednocześnie przepuszczając dym. Wykonanie takiego kształtu w metalu wymagałoby wielu etapów obróbki. W przypadku plastiku, materiał wychodzi z formy gotowy do użycia. Tworzywa sztuczne, takie jak poliwęglan, charakteryzują się dobrą wytrzymałością i zachowują swój kształt. Są odporne na uderzenia i wytrzymują umiarkowane temperatury. W przypadku standardowego czujnika dymu plastik sprawdza się doskonale. Kompromisem jest mniejsza sztywność niż metal. Ale w przypadku większości domowych potrzeb związanych z bezpieczeństwem przeciwpożarowym jest to wystarczające.
Precyzyjna obróbka i techniki formowania
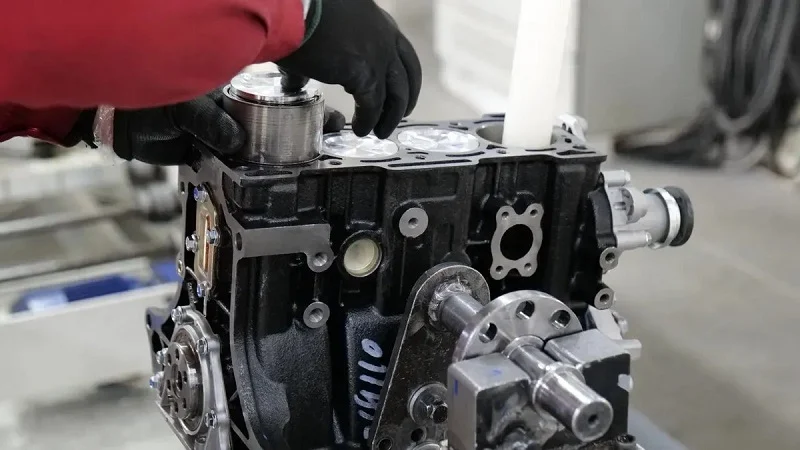
Po wybraniu materiału, potrzebny jest odpowiedni proces, aby go ukształtować. Wybór metody zależy od złożoności elementu i liczby potrzebnych elementów.
Obróbka CNC dla ścisłych tolerancji
Obróbka CNC usuwa materiał z litego bloku, aby stworzyć część. Oferuje niesamowitą precyzję. Tolerancje mogą sięgać ułamków milimetra. Ma to znaczenie dla ustawienia optycznego. Niewielki błąd w powierzchni montażowej może zaburzyć całą ścieżkę światła. CNC sprawdza się w przypadku komór metalowych i małych części plastikowych. Nadaje się również do prototypów. Kiedy inżynierowie testują nowy projekt, często najpierw obrabiają kilka próbek. Pozwala im to sprawdzić dopasowanie przed zakupem drogich form. W przypadku detektorów wysokiej klasy używanych w przemyśle, obróbka CNC zapewnia dokładność, jakiej potrzebują te systemy.
Formowanie wtryskowe do złożonych geometrii, takich jak labirynty
Formowanie wtryskowe polega na wtłaczaniu stopionego plastiku do formy pod wysokim ciśnieniem. Plastik stygnie i twardnieje, nadając ostateczny kształt. Ten proces doskonale sprawdza się w przypadku skomplikowanych kształtów. Labirynt w czujniku dymu ma wiele cienkich ścianek i ciasnych narożników. Obróbka takiego kształtu zajęłaby wieki. Formowanie zajmuje sekundy. Koszt początkowy formy jest wysoki. Ale po jej otrzymaniu, każdy element kosztuje bardzo niewiele. To sprawia, że formowanie wtryskowe idealnie nadaje się do produkcji masowej. Pojedyncza forma może wyprodukować tysiące identycznych komór. Spójność ma znaczenie dla bezpieczeństwa pożarowego. Każda czujka dymu musi działać w ten sam sposób. Formowanie wtryskowe zapewnia tę powtarzalność.
Wykończenie powierzchni i leczenie
Surowa powierzchnia elementu rzadko jest wystarczająco dobra. Może odbijać zbyt dużo światła. Z czasem może rdzewieć. Obróbka powierzchni rozwiązuje te problemy. Wydłuża również żywotność komory.
Anodowanie i powlekanie dla zapewnienia trwałości
Anodowanie to powszechna metoda obróbki aluminium. Tworzy ona twardą, odporną na rdzę warstwę na powierzchni. Jedna ze specjalnych wersji wykorzystuje czarny barwnik na bazie kobaltu. To wykończenie spełnia normę ECSS-Q-ST-70-03C dla przemysłu lotniczego i kosmicznego. Jest stabilne w wysokich temperaturach i odporne na rdzę. Dzięki temu nadaje się do stosowania w elementach optycznych statków kosmicznych. Niklowanie bezprądowe oferuje inną opcję. Tworzy ono gęstą, nieporowatą warstwę niklowo-fosforową. NASA zatwierdziła ten proces do precyzyjnego sprzętu optomechanicznego. Powłoka zachowuje ścisłe tolerancje wymiarowe. Jednak nikiel jest naturalnie odblaskowy. Aby wyeliminować światło rozproszone, wymagany jest drugi etap czernienia. Poniższa tabela podsumowuje te opcje:
| Technika | Zwiększenie trwałości | Wzmocnienie absorpcji światła | Kluczowy kontekst zastosowania |
| Anodowanie czarnym barwnikiem na bazie kobaltu nieorganicznego | Wykończenie odporne na rdzę i odporne na działanie temperatury zgodnie z normą ECSS-Q-ST-70-03C | Czarny barwnik zapewnia absorpcję światła; jest stabilny termicznie w zastosowaniach lotniczych | Konstrukcje statków kosmicznych i części optyczne wymagające niskiego poziomu zanieczyszczeń |
| Bezprądowe niklowanie | Gęsta, nieporowata warstwa Ni-P; zachowuje kształt; zatwierdzona przez NASA | Naturalnie odblaskowe; wymaga wtórnego przyciemnienia w celu tłumienia światła rozproszonego | Precyzyjny sprzęt optomechaniczny, lustra, obudowy, mocowania |
| Powłoki ceramiczne/hybrydowe Sol-Gel | Gęsta bariera o niskiej porowatości, duża wytrzymałość mechaniczna, odporność na rdzę | Nie posiada właściwości absorpcyjnych; stosowany w celu zapewnienia czystości i właściwości barierowych | Zastosowania optyczne i lotnicze o wysokiej czystości |
| Powłoka Acktar Magic Black | Cienka (~3-5 µm) warstwa; szeroki zakres temperatur; niskie uwalnianie cząstek | Ultraczarny, niski współczynnik odbicia od EUV do NIR, wysoka emisyjność | Przesłony optyczne, kolimatory, narzędzia kriogeniczne do tłumienia światła rozproszonego |
Nakładanie powłok pochłaniających światło na powierzchnie wewnętrzne
Wnętrze komory musi pochłaniać światło. Każde odbicie powoduje szum. Ten szum może wywołać fałszywy alarm w czujniku dymu. Istnieje kilka metod powlekania. Osadzanie chemiczne z fazy gazowej (CVD) polega na nakładaniu cienkich warstw poprzez reakcję gazów na powierzchni. CVD pozwala na tworzenie równomiernych, trwałych powłok. Osadzanie warstw atomowych (ALD) pozwala na uzyskanie jeszcze cieńszych warstw. ALD tworzy warstwy jedna warstwa atomowa na raz. Zapewnia to precyzyjną kontrolę grubości. Zarówno CVD, jak i ALD tworzą powłoki, które dobrze absorbują światło. Na przykład powłoka Acktar Magic Black powstaje w procesie osadzania próżniowego. Jej grubość wynosi zaledwie od 3 do 5 mikrometrów. Mimo to prawie nie odbija światła od skrajnego ultrafioletu do bliskiej podczerwieni. Dzięki temu idealnie nadaje się do przesłon optycznych i kolimatorów. W przypadku fotoelektrycznego czujnika dymu często sprawdza się prostsza, czarna powierzchnia z tworzywa sztucznego. Jednak w przypadku zaawansowanej spektroskopii lub monitoringu przemysłowego te wysokowydajne powłoki mają znaczenie. Utrzymują one czysty sygnał i dokładność czujnika. To, jak dobrze ściany komory absorbują światło, bezpośrednio wpływa na stosunek sygnału do szumu. Lepsza absorbancja oznacza mniej fałszywych odczytów. To przekłada się na lepszą detekcję pożaru i mniej fałszywych alarmów. Zarówno czujki jonizacyjne, jak i fotoelektryczne charakteryzują się dobrą jakością powierzchni wewnętrznych. Chociaż czujki jonizacyjne nie wykorzystują światła, nadal wymagają czystych i stabilnych komór. Jakość wykonania ma jednakowy wpływ na oba typy.
Procedury montażu, regulacji i testowania komory detekcyjnej optycznej
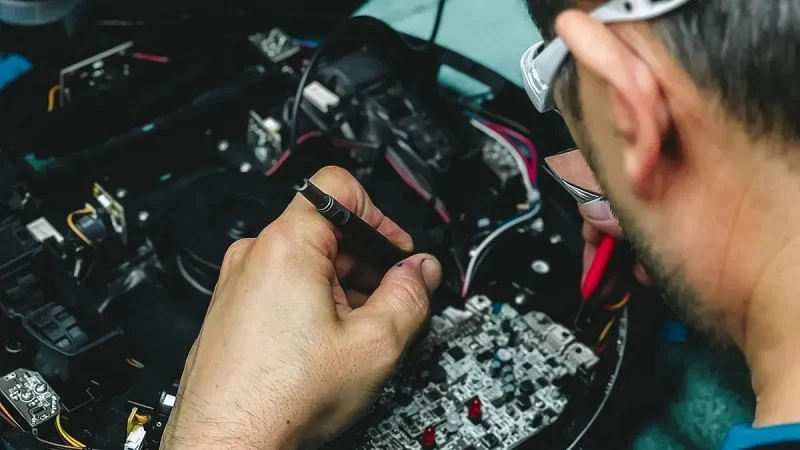
Złożenie komory zamienia oddzielne części w działające urządzenie. Ten etap wymaga czystych warunków i ostrożnych rąk. Jedna drobinka kurzu może rozproszyć światło i zepsuć odczyty. Dlatego monterzy pracują w pomieszczeniach czystych. Pomieszczenia te filtrują powietrze, aby usunąć cząsteczki. Pracownicy noszą specjalne kombinezony, aby chronić części przed kontaktem ze skórą i włosami. Każda powierzchnia jest wycierana przed rozpoczęciem montażu.
Precyzyjne czyszczenie i obsługa
Części po obróbce mechanicznej lub formowaniu są pokryte olejami i zanieczyszczeniami. Pozostałości te muszą zostać usunięte przed montażem. Ultradźwiękowe wanny czyszczące usuwają uporczywy brud. Wanna wykorzystuje fale dźwiękowe o wysokiej częstotliwości do strząsania cząsteczek. Po oczyszczeniu części trafiają do szczelnych worków. Pracownicy dotykają ich w rękawiczkach lub pęsetą. Gołe palce pozostawiają na nich oleje, które przyciągają kurz. Nawet niewielki odcisk palca na soczewce może rozpraszać światło. To rozproszone światło powoduje szum w sygnale. W przypadku czujnika dymu szum oznacza fałszywe alarmy. W przypadku sprzętu spektroskopowego szum oznacza nieprawidłowe dane.
Klejenie a montaż mechaniczny
Dwie główne metody łączenia części: klejenie i łączenie mechaniczne. Klejenie wykorzystuje specjalne kleje, które utwardzają się pod wpływem ciepła lub światła UV. Kleje te tworzą mocne i trwałe połączenia. Uszczelniają również szczeliny, przez które może przedostawać się kurz. Montaż mechaniczny wykorzystuje śruby, zaciski lub sprężyny. Ta metoda umożliwia demontaż w celu naprawy. Pozostawia jednak niewielkie szczeliny, przez które mogą przedostawać się zanieczyszczenia. W przypadku szczelnej komory detekcji optycznej klejenie często sprawdza się. Zapewnia szczelniejsze uszczelnienie i zmniejsza liczbę części. Montaż mechaniczny sprawdza się lepiej w przypadku konieczności wymiany komponentów. Wybór zależy od zastosowania i potrzeb serwisowych.
Korzystanie z autokolimatorów i interferometrów
Autokolimatory mierzą ustawienie kątowe z ogromną precyzją. Projektują wiązkę światła i mierzą jej odbicie. Każde odchylenie powierzchni jest widoczne jako przesunięcie odbitej wiązki. To narzędzie pomaga pracownikom ustawić lustra i soczewki pod dokładnymi kątami. Interferometry oferują jeszcze więcej możliwości. Wykorzystują interferencję fal świetlnych do pomiaru odległości i powierzchni. Narzędzia te mogą wykrywać odchylenia mniejsze niż długość fali światła. Oba instrumenty zapewniają informacje zwrotne w czasie rzeczywistym podczas ustawiania.
Iteracyjna regulacja ścieżek optycznych
Wyrównanie nie jest procesem jednorazowym. Pracownicy dostosowują, mierzą i ponownie dostosowują. Każda poprawka nieznacznie zmienia ścieżkę światła. Dlatego sprawdzają wyrównanie po każdej zmianie. Ta iteracyjna pętla powtarza się, aż sygnał osiągnie swój szczyt. Zautomatyzowane procedury przyspieszają ten proces. Systemy takie jak QuickSet i Tune automatycznie wykonują kroki wyrównania. Znajdują najlepszą pozycję szybciej niż człowiek. Jednak wykwalifikowany technik nadal nadzoruje proces. Ludzkie oko wychwytuje problemy, które oprogramowanie mogłoby przeoczyć.
Testowanie szczelności i walidacja ciśnienia
Szczelna komora musi pozostać szczelna. Złotym standardem jest test szczelności helem. Pracownicy napełniają komorę helem. Następnie używają spektrometru masowego do wykrywania ulatniającego się gazu. Cząsteczki helu są maleńkie. Przenikają przez szczeliny, których nie mogą przeniknąć większe cząsteczki. Jeśli hel pozostaje w środku, szczelność jest dobra. Testy ciśnieniowe działają inaczej. Pracownicy napełniają komorę ciśnieniem i obserwują spadki ciśnienia. Stałe ciśnienie oznacza brak wycieków. Te testy wykrywają problemy jeszcze przed wysyłką komory.
Testowanie funkcjonalne czułości i wskaźnika fałszywych alarmów
Końcowy test sprawdza działanie komory. Pracownicy wystawiają ją na działanie kontrolowanych ilości dymu. Mierzą szybkość reakcji detektora. Testują również przy użyciu czystego powietrza, aby wykryć fałszywe alarmy. Dobra komora szybko reaguje na prawdziwy dym, ale ignoruje kurz i światło. Ustawienie czułości ma znaczenie. Zbyt czuła oznacza fałszywe alarmy. Zbyt niska czułość oznacza przegapione pożary. Producenci dostrajają każdą komorę, aby trafić w optymalny punkt. Dokumentują każdy wynik testu, aby zapewnić wysoką jakość. Ta identyfikowalność pomaga w przypadku późniejszych problemów.
Zarówno detektory jonizacyjne, jak i fotoelektryczne przechodzą podobne testy. Detektory jonizacyjne wykorzystują źródło radioaktywne zamiast światła. Nadal jednak wymagają czystego montażu i starannej kalibracji. Jakość wykonania ma jednakowy wpływ na oba typy. Dobrze wykonana komora pomiarowa spełnia swoje zadanie przez lata. Źle wykonana zawodzi w najbardziej newralgicznym momencie. Dlatego każdy etap, od czyszczenia po końcowy test, jest traktowany z taką samą uwagą. Rezultatem jest czujnik, któremu możesz zaufać w kwestii bezpieczeństwa.
Współpraca z NOBLE Produkcja komór detekcji optycznej

NOBLE to coś więcej niż tylko fabryka. Jesteśmy kompleksowym partnerem produkcyjnym. Współpracujemy z Tobą od pierwszego pomysłu do finalnego, przetestowanego produktu. Nasz zespół pomaga Ci projektować części, które są proste w produkcji. Nazywamy to projektowaniem dla możliwości produkcyjnych (DFM). Kiedy przedstawiasz nam swój pomysł, patrzymy na niego świeżym okiem. Znajdujemy sposoby na obniżenie kosztów, poprawę jakości i przyspieszenie produkcji. Ta wczesna pomoc oszczędza Twój czas i pieniądze w przyszłości.
Nasze możliwości pełnego zakresu usług
Wsparcie w zakresie projektowania pod kątem możliwości produkcji (DFM)
Nasi inżynierowie spotykają się z Państwa zespołem na wczesnym etapie procesu. Analizujemy Państwa rysunki i sygnalizujemy potencjalne problemy. Być może ścianka jest zbyt cienka do formowania wtryskowego. Być może tolerancja jest za mała. Sugerujemy zmiany, które ułatwią produkcję. Dzięki temu czujnik dymu będzie tańszy bez utraty jakości. Pomagamy również w doborze odpowiednich materiałów. Aluminium sprawdza się doskonale w przypadku konieczności przenoszenia ciepła. Cynk radzi sobie ze skomplikowanymi kształtami. Miedź nadaje się do gorących modułów. Te wybory mają znaczenie dla ostatecznej wydajności urządzenia przeciwpożarowego.
Kompleksowe usługi montażu i testowania
Nie poprzestajemy na produkcji części. Składamy dla Ciebie całą komorę detekcji optycznej. Nasze pomieszczenie czyste chroni wrażliwe elementy optyczne przed kurzem. Nasi technicy łączą, ustawiają i testują każdy element. Kontrolujemy jakość za pomocą współrzędnościowych maszyn pomiarowych, profilometrów i testów szczelności. Każda komora jest sprawdzana przed wysyłką. Oznacza to, że otrzymujesz gotowy produkt, a nie paczkę luźnych części. Możesz skupić się na sprzedaży swojego detektora fotoelektrycznego, podczas gdy my zajmiemy się produkcją.
Certyfikaty i gwarancja jakości
Certyfikat Zarządzania Jakością ISO 9001:2015
W NOBLE jakość to nie tylko obietnica. To system. Nasz certyfikat ISO 9001:2015 dowodzi, że przestrzegamy rygorystycznych praktyk zarządzania jakością. Każdy proces jest dokumentowany. Każdy pracownik jest szkolony. Każdy produkt jest monitorowany. Norma ta obejmuje wszystko, od zakupu po kontrolę końcową. Współpracując z nami, dokładnie wiesz, co otrzymujesz. Ta spójność ma znaczenie w przypadku systemów alarmowych przeciwpożarowych, które muszą działać za każdym razem.
Zgodność z normą ISO 13485:2016 dla wyrobów medycznych
Spełniamy również normy ISO 13485:2016. Certyfikat ten dotyczy wyrobów medycznych. Wymaga on jeszcze surowszej kontroli niż ogólna norma jakości. Nasze procesy monitorują każdy etap z najwyższą starannością. Ma to znaczenie, jeśli Twoja komora optyczna trafi do medycznego sprzętu monitorującego. Ta sama dyscyplina ma również zastosowanie w przypadku czujników dymu. Ścisła dokumentacja oznacza mniej błędów i większą niezawodność.
Ekspertyza w zakresie obróbki metali i tworzyw sztucznych
Zaawansowana obróbka CNC i formowanie wtryskowe
Zajmujemy się zarówno częściami metalowymi, jak i plastikowymi. Nasze maszyny CNC wycinają precyzyjne elementy w małych seriach i prototypach. Zapewniamy szybką realizację zamówienia bez konieczności zakupu formy. Przy większych wolumenach stosujemy formowanie wtryskowe. Ten proces pozwala na tworzenie złożonych kształtów o cienkich ściankach przy niskim koszcie jednostkowym. Oferujemy również odlewanie ciśnieniowe dla wielkoseryjnych części metalowych. Ta metoda zapewnia spójne rezultaty w przypadku tysięcy elementów. Każde podejście ma swoje mocne strony, a my pomożemy Ci wybrać odpowiednie.
Precyzja i powtarzalność dla kluczowych komponentów
Elementy optyczne wymagają ścisłych tolerancji. Niewielki błąd zaburza całą ścieżkę światła. Nasze maszyny utrzymują te tolerancje element po elemencie. Wykorzystujemy zaawansowane metody powlekania, takie jak chemiczne osadzanie z fazy gazowej (CVD) i osadzanie warstw atomowych (ALD) do specjalnych powierzchni. CVD nakłada cienkie warstwy, które pochłaniają światło rozproszone. ALD tworzy powłoki warstwa po warstwie atomowej, zapewniając precyzyjną kontrolę. Techniki te zapewniają dokładność działania detektora fotoelektrycznego. Pomagają również systemowi wykrywania pożaru unikać fałszywych alarmów. Każdy produkowany przez nas detektor dymu działa w ten sam sposób. Ta powtarzalność chroni życie.
Budowa optycznej komory detekcyjnej wymaga starannego projektu, przemyślanego doboru materiałów i precyzyjnego montażu. Każdy krok ma znaczenie. Czujnik dymu musi szybko się zapalić. Czujnik fotoelektryczny potrzebuje czystej optyki, aby wykrywać drobne cząsteczki dymu. Ściany komory pochłaniają światło rozproszone. Uszczelki chronią przed kurzem. Wszystkie te szczegóły decydują o tym, czy czujnik zadziała, czy zawiedzie.
Kontrola jakości nigdy się nie kończy. Każdy czujnik dymu jest testowany pod kątem szczelności i czułości. Dobry czujnik ignoruje kurz, ale reaguje na prawdziwy dym. Ta równowaga chroni domy przed pożarem bez zbędnych alarmów. Zarówno fotoelektryczne, jak i jonizacyjne czujniki dymu opierają się na solidnym wykonaniu. Bezpieczeństwo pożarowe zależy od niezawodnych czujników.
Współpracuj z NOBLE, aby uzyskać certyfikowaną jakość. Nasz system ISO 9001:2015 gwarantuje, że każda komora spełnia surowe normy. Zajmujemy się projektowaniem, obróbką mechaniczną, montażem i testowaniem. Twoje detektory zasługują na taką troskę.
Często zadawane pytania dotyczące produkcji komór detekcji optycznej
Jaka jest różnica pomiędzy czujnikami dymu fotoelektrycznymi i jonizacyjnymi?
Detektor fotoelektryczny wykorzystuje światło podczerwone do wykrywania dymu. Jonizacyjny czujnik dymu wykorzystuje źródło radioaktywne. Oba czujniki wykrywają ogień. Detektory fotoelektryczne wykrywają powolne pożary. Detektory jonizacyjne wykrywają szybkie pożary. Oba typy czujników są ważne dla bezpieczeństwa pożarowego. Czujnik fotoelektryczny dobrze sprawdza się w przypadku pożarów tlących się.
W jaki sposób komora zapobiega fałszywym alarmom wywołanym przez światło słoneczne?
Labirynt blokuje światło zewnętrzne, ale przepuszcza dym. Ściany pochłaniają światło rozproszone. Dzięki temu czujnik nie postrzega światła słonecznego jako ognia. Wiele czujników dymu wykorzystuje tę konstrukcję. Komora zapobiega fałszywym alarmom. Dym z pożaru łatwo przedostaje się do labiryntu. Detektor widzi tylko prawdziwy dym. Te czujniki wymagają ciemnych warunków.
Dlaczego ściany komór wymagają specjalnych powłok?
Powłoki zapobiegają dotarciu światła rozproszonego do detektora. To zmniejsza liczbę fałszywych alarmów. Ta sama zasada działa w spektroskopii. Spektroskopia w podczerwieni wymaga tej kontroli. Absorbancja ścianek wpływa na jakość sygnału. Absorbancja w podczerwieni pomaga utrzymać dokładność odczytów. Dobra absorbancja oznacza dokładność detektorów.
Jakie materiały najlepiej nadają się na korpus komory?
Tworzywa sztuczne dobrze sprawdzają się w czujnikach dymu produkowanych masowo. Metale takie jak aluminium pasują do czujników przemysłowych. Wybór wpływa na koszt i wydajność. Dobry czujnik wymaga dobrych materiałów. Bezpieczeństwo pożarowe zależy od niezawodności czujników. Czujnik dymu musi szybko wykrywać pożar.
Jak sprawdzić, czy komora jest prawidłowo uszczelniona?
Test szczelności helem pozwala wykryć niewielkie szczeliny. Pracownicy napełniają komorę helem. Sprawdzają, czy gaz ulatnia się. Dobre uszczelnienie chroni optykę przed kurzem. To chroni obszar detekcji.
Czy komory te mogą być wykorzystywane do innych celów niż wykrywanie dymu?
Tak. Pomagają w wykrywaniu punktów końcowych w procesach chemicznych. Służą również do monitorowania jakości powietrza. Ta sama optyka wykrywa cząsteczki dymu. Światło podczerwone pomaga identyfikować materiały. Detektor może mierzyć wiele rzeczy. Jednym z zastosowań jest wykrywanie dymu. Detektory podczerwieni dobrze się do tego nadają.
Dlaczego w tych izbach tak ważne jest dopasowanie stanowisk?
Niewielki błąd może obniżyć sygnał o połowę. Detektor może całkowicie nie wykryć dymu. Detektor pożaru wymaga precyzji. Technicy używają autokolimatorów do ustawienia źródła światła. Dzięki temu system sygnalizacji pożarowej działa niezawodnie. Detektory dymu wymagają precyzyjnego ustawienia.
Jak producenci testują czułość detektora?
Pracownicy wystawiają detektor na działanie kontrolowanych ilości dymu. Mierzą czas reakcji. Testują również w czystym powietrzu. Detektor musi szybko reagować na prawdziwy ogień. Musi ignorować kurz. Model fotoelektryczny najlepiej sprawdza się w przypadku pożarów tlących. Detektor wykorzystuje cząsteczki dymu do uruchomienia alarmu.







