
Przewód rozrusznika serca ulega awarii w trakcie zabiegu. Obudowa pompy insulinowej pęka podczas sterylizacji. To nie tylko usterki produkcyjne – to momenty decydujące o życiu lub śmierci. Według FDA, w latach 2010–2012 wady części lub materiałów były przyczyną 28% wycofań produktów z rynku. Co odróżnia niezawodne komponenty urządzeń medycznych od niebezpiecznych? Odpowiedź opiera się na trzech filarach: wyborze odpowiednich materiałów, inteligentnej produkcji urządzeń medycznych i przemyślanym projekcie. Każda decyzja ma wpływ na zatwierdzenie przez organy regulacyjne, bezpieczeństwo pacjentów i jakość. Jeden niewłaściwy ruch podczas rozwoju może spowodować kosztowne przeprojektowanie lub zaszkodzić pacjentom. Ten przewodnik zawiera praktyczne informacje na temat rozwoju produktów medycznych, ze szczególnym uwzględnieniem kluczowej roli, jaką komponenty urządzeń medycznych odgrywają na każdym etapie procesu.
Wybór materiału dla Komponenty urządzeń medycznych
Wybór materiałów stanowi podstawę bezpieczeństwa i wydajności urządzeń medycznych. Właściwy wybór może zapewnić sukces produktu. Niewłaściwy może spowodować kosztowne opóźnienia. Metale występują w około 80% wszystkich komponentów urządzeń medycznych. Typowe opcje obejmują stal nierdzewną 316L, stopy tytanu i ceramikę. W przypadku tworzyw sztucznych inżynierowie często sięgają po polipropylen, poliwęglan, PEEK lub PPSU. Każdy materiał ma swoje zalety. Sztuką jest dopasowanie tych właściwości do potrzeb urządzenia. To właśnie tutaj materiały do urządzeń medycznych mają największe znaczenie.
Biokompatybilność i bezpieczeństwo wyrobów medycznych
Normy ISO 10993
Norma ISO 10993 wyznacza standardy testowania bezpieczeństwa wyrobów medycznych. Normy te określają sposób, w jaki producenci oceniają interakcje materiałów z ciałem. Cel jest prosty: upewnić się, że urządzenie nie spowoduje szkód. W przypadku produkcji wyrobów medycznych przestrzeganie tych norm nie jest opcjonalne. Jest to wymóg uzyskania zgody organów regulacyjnych. Każdy materiał użyty w wyrobie medycznym musi przejść te testy. Zakres testów zależy od sposobu i miejsca kontaktu urządzenia z ciałem. Niektóre testy sprawdzają skutki krótkoterminowe. Inne koncentrują się na długotrwałym narażeniu.
Badania cytotoksyczności, uczulania i drażnienia
Testy cytotoksyczności sprawdzają, czy materiał zabija komórki. Testy uczulające wykrywają reakcje alergiczne. Testy drażniące wykrywają zaczerwienienie lub obrzęk. To pierwsze kroki w celu potwierdzenia biozgodności. Dotyczą one większości materiałów stosowanych w wyrobach medycznych. Nawet powszechnie stosowane materiały stosowane w sprzęcie medycznym wymagają takich testów. Wyniki pomagają inżynierom zdecydować, czy materiał jest bezpieczny dla zamierzonego zastosowania. Pozytywny wynik tych testów jest kluczowym etapem w procesie rozwoju.
Wymagania dotyczące implantów i nieimplantów
Zasady zmieniają się w zależności od tego, jak długo urządzenie styka się z ciałem. Urządzenia powierzchniowe mają najmniej rygorystyczne zasady. Urządzenia wszczepialne mają najwięcej. Wyrób medyczny, który pozostaje w ciele przez lata, wymaga więcej testów niż taki, który jest używany przez kilka minut. Ma to wpływ na wybór materiałów, z których wykonany jest wyrób medyczny. Urządzenia wszczepialne często wykorzystują PEEK, stopy tytanu lub ceramikę. Materiały te mają długą historię bezpieczeństwa. Urządzenia niewszczepialne mogą wykorzystywać szerszą gamę powszechnie stosowanych materiałów biozgodnych. Wymagania dotyczące testów determinują proces selekcji. Podstawą tych prac są testy biozgodności.
Zgodność sterylizacji
Metody tlenku etylenu, gamma i pary wodnej
Sterylizacja jest niezbędna w przypadku każdego urządzenia medycznego. Wybór metody zależy od materiału. Para wodna sprawdza się w przypadku trwałych przedmiotów, takich jak narzędzia metalowe. Niszczy jednak tworzywa sztuczne wrażliwe na ciepło. Tlenek etylenu (EtO) dobrze penetruje złożone zespoły. Działa z większością materiałów. Promieniowanie gamma jest odpowiednie dla artykułów jednorazowego użytku. Może jednak powodować degradację niektórych tworzyw sztucznych. Plazma gazowa z nadtlenkiem wodoru sprawdza się w przypadku przedmiotów wrażliwych na ciepło, takich jak endoskopy i elektronika. Każda metoda ma swój własny profil kompatybilności materiałowej. Wczesne przetestowanie pozwala uniknąć niespodzianek.
Urządzenia jednorazowego użytku są zazwyczaj sterylizowane przez producenta. Wykorzystują tlenek etylenu, promieniowanie gamma lub wiązkę elektronów. Urządzenia wielokrotnego użytku są sterylizowane przez użytkownika końcowego. Często są sterylizowane w autoklawie parowym. Ta różnica wpływa na wybór materiału. Kluczowe właściwości polimerów, na które wpływa sterylizacja, to wytrzymałość na rozciąganie, odporność na uderzenia, odporność na temperaturę i trwałość koloru. Materiały takie jak poliwęglan, PMMA i elastomery termoplastyczne są projektowane tak, aby zminimalizować zmiany po sterylizacji.
Degradacja materiału po sterylizacji
Sterylizacja może zmieniać właściwości materiału. Na przykład, sterylizacja promieniami gamma w dawkach 25–50 kGy nie powoduje degradacji właściwości mechanicznych PEEK-u. Wytrzymałość na rozciąganie i moduł sprężystości pozostają zasadniczo niezmienione. Udarność Charpy'ego spada o około 15–25% po bardzo wysokich dawkach 1000 Mrad (10 000 kGy). Jednak utrzymuje się powyżej 6 kJ/m² (z karbem). Jest to wystarczające w przypadku zastosowań konstrukcyjnych. Sterylizacja parowa może powodować bardziej zauważalne zmiany w niektórych materiałach. Testowanie po sterylizacji jest kluczowe. Potwierdza ono, że materiał nadal zachowuje oczekiwane właściwości. Testowanie zgodności materiałowej pomaga w wyborze odpowiedniej metody sterylizacji.
| Metoda sterylizacji | Uwagi dotyczące kompatybilności materiałów |
| Steam | Działa z trwałymi materiałami; nie nadaje się do tworzyw sztucznych i urządzeń elektronicznych wrażliwych na ciepło |
| Wypływka | Tylko dla urządzeń, które obsługują szybką parę o wysokiej temperaturze |
| Gaz plazmowy nadtlenku wodoru | Idealny do urządzeń wrażliwych na ciepło i wilgoć; nie nadaje się do materiałów na bazie celulozy |
| Kwas nadoctowy | Działa na niektóre tworzywa sztuczne i metale; ograniczona kompatybilność materiałowa |
| Tlenek etylenu (EtO) | Działa z większością materiałów; świetnie nadaje się do złożonych zespołów |
| Promieniowanie | Nadaje się do artykułów jednorazowego użytku; może powodować degradację niektórych tworzyw sztucznych |
| Duchota | Tylko do przedmiotów odpornych na ciepło, np. szkła |
| Ozon | Działa w przypadku niektórych tworzyw sztucznych, ale ma swoje wady |
Zagadnienia dotyczące opakowania i okresu przydatności do spożycia
Sterylizacja nie kończy się na samym urządzeniu. Opakowanie musi zachować jego sterylność. Zgodność materiałowa obejmuje również opakowanie. Testy trwałości potwierdzają, że urządzenie pozostaje sterylne przez długi czas. Materiał opakowania nie może wchodzić w reakcję z metodą sterylizacji. Musi on również chronić urządzenie przed zanieczyszczeniem. Jest to część całego procesu produkcji wyrobów medycznych. Prawidłowe wykonanie zapobiega wycofaniu produktu z rynku i chroni pacjenta. Jakość wynika z dbałości o szczegóły.
Właściwości mechaniczne dla wydajności komponentów urządzeń medycznych
Wytrzymałość na rozciąganie, elastyczność i odporność na zmęczenie
Właściwości mechaniczne określają, jak urządzenie zachowuje się pod wpływem naprężeń. Wytrzymałość na rozciąganie mierzy, jak duże obciążenie może wytrzymać materiał. Elastyczność pokazuje, jak bardzo materiał może się zginać bez pękania. Odporność na zmęczenie informuje, jak długo urządzenie wytrzyma wielokrotne użycie. Te właściwości mają znaczenie dla wydajności urządzenia medycznego. Cewnik wymaga elastyczności. Śruba kostna wymaga wytrzymałości na rozciąganie. Zastawka serca wymaga odporności na zmęczenie. Właściwa równowaga zależy od zastosowania. Wybór konstrukcji wpływa na te właściwości.
Czynniki środowiskowe: temperatura, substancje chemiczne, ekspozycja na promieniowanie UV
Urządzenia są poddawane działaniu różnych warunków. Niektóre są poddawane wysokiej temperaturze podczas sterylizacji. Inne stykają się z agresywnymi chemikaliami. Niektóre są wystawione na działanie promieniowania ultrafioletowego podczas przechowywania. Warunki te z czasem wpływają na materiały. Temperatura może zmiękczyć tworzywa sztuczne. Chemikalia mogą powodować pęcznienie lub pękanie. Promieniowanie ultrafioletowe może powodować przebarwienia lub kruchość. Testowanie w warunkach rzeczywistych jest niezbędne. Pomaga to w doborze odpowiedniego materiału do każdego zastosowania. Wymagania higieniczne również wpływają na wybór materiału.
Równoważenie wydajności z kosztami i dostępnością
Najlepszy materiał nie ma znaczenia, jeśli nie można go zdobyć. Inżynierowie muszą znaleźć równowagę między wydajnością a kosztami i dostępnością. Czasami nieco słabszy materiał sprawdza się lepiej, ponieważ jest łatwiejszy do pozyskania. Innym razem potrzebna jest najlepsza wydajność, niezależnie od kosztów. Właśnie tutaj wybór materiałów medycznych staje się trudny. Trzeba spełnić wszystkie wymagania dotyczące bezpieczeństwa i wydajności. Ale trzeba też zmieścić się w budżecie. A łańcuch dostaw musi być niezawodny. Ta równowaga jest częścią każdego udanego projektu rozwojowego. Jakość wynika ze starannego planowania i testowania. Odpowiedni partner z doświadczeniem regulacyjnym może pomóc w wyborze. Zgodność z normami jest nie do negocjacji.
Wspieranie bezpieczeństwa pacjenta oznacza dokonywanie mądrych wyborów na każdym etapie. Od wyboru materiału, aż po końcowe testy, każda decyzja wpływa na wynik. Powszechnie stosowane materiały biokompatybilne, takie jak PEEK i tytan, oferują sprawdzoną skuteczność. Zrozumienie tych powszechnie stosowanych materiałów biokompatybilnych jest kluczem do podejmowania trafnych decyzji. Materiały do produkcji wyrobów medycznych muszą spełniać surowe normy. Powszechnie stosowane materiały biokompatybilne oferują wiele opcji. Materiały do produkcji wyrobów medycznych muszą uwzględniać wiele czynników. Wybór projektu również odgrywa dużą rolę. Wybór materiałów to podstawa wszystkiego.
Procesy produkcyjne komponentów urządzeń medycznych
Po wybraniu materiałów, pojawia się kolejne ważne pytanie: jak właściwie wykonać daną część? Wybrane procesy produkcyjne muszą być zgodne z wybranymi materiałami i wymaganą liczbą sztuk. Część produkowana w milionach sztuk wymaga innego podejścia niż implant szyty na miarę dla jednego pacjenta. Przyjrzyjmy się trzem głównym ścieżkom produkcji komponentów urządzeń medycznych.
Formowanie wtryskowe do produkcji komponentów urządzeń medycznych
Formowanie wtryskowe to technologia, która umożliwia produkcję wielkoseryjną. Proces ten polega na stopieniu granulatu tworzywa sztucznego, wtłoczeniu go pod ciśnieniem do stalowej formy i schłodzeniu do postaci gotowych elementów. Czas cyklu wynosi kilka sekund po otwarciu formy. Taka szybkość sprawia, że technologia ta idealnie nadaje się do produkcji masowej.
Duża objętość kontra Produkcja niskonakładowa
Koszty znacząco zmieniają się w zależności od wielkości produkcji. Formowanie wtryskowe wymaga dużej początkowej inwestycji w projekt i wykonanie formy. Samo przygotowanie oprzyrządowania może zająć od 2 do 6 tygodni. Jednak po uzyskaniu formy, koszty jednostkowe gwałtownie spadają. W przypadku produkcji wielkoseryjnej nic nie jest lepsze. Produkcja niskoseryjna przedstawia zupełnie inną sytuację. Koszt formy staje się trudny do uzasadnienia w przypadku zaledwie kilkuset części. W takich przypadkach obróbka CNC lub produkcja addytywna często okazują się bardziej sensowne. Poniższa tabela przedstawia kluczowe kompromisy.
| Czynnik | Formowanie wtryskowe | Obróbka CNC |
| Czas cyklu | Szybko (w ciągu kilku sekund) po stworzeniu formy | Dłużej, każda część obrabiana indywidualnie |
| Inwestycja z góry | Wysoki (projektowanie i tworzenie form) | Niski (ustawienie maszyny i materiał) |
| objętość | Najlepiej nadaje się do produkcji wielkoseryjnej | Najlepiej nadaje się do małych i średnich ilości niestandardowych części |
| Elastyczność projektu | Ograniczone po wykonaniu formy | Wysoka elastyczność, łatwość modyfikacji CAD |
| Czas oczekiwania | 2-6 tygodni (tworzenie formy) | 1-2 tygodnie (bez narzędzi) |
| Koszt za część | Niska skala | Wyższe na część |
Projektowanie narzędzi i analiza przepływu w formie
Projekt formy może zadecydować o powodzeniu lub porażce projektu. Właśnie tutaj analiza przepływu w formie staje się Twoim najlepszym przyjacielem. To narzędzie symulacyjne przewiduje, jak tworzywo sztuczne będzie przepływać przez formę, zanim rozpocznie się cięcie stali. Wykrywa problemy na wczesnym etapie, oszczędzając Ci kosztownych poprawek. Korzyści są konkretne:
- Zapobiega kosztownym przeróbkom narzędzi poprzez identyfikację problemów z przepływem przed cięciem stali
- Optymalizuje rozmieszczenie bramek i prowadnic do równomiernego wypełniania, redukując ilość odpadów
- Skraca czas cyklu poprzez symulację i optymalizację fazy chłodzenia
- Poprawia wytrzymałość części i stabilność wymiarową poprzez równomierne rozłożenie ciśnienia
- Poprawia wykończenie powierzchni poprzez wskazanie obszarów podatnych na wady
Pewna firma produkująca sprzęt medyczny przekonała się o tym na własnej skórze. Używała nylonu do produkcji części formowanych wtryskowo, ale napotkała problemy z odkształceniami, które nie przeszły testów płaskości. Po tym, jak zmiany konstrukcyjne i modyfikacje narzędzi nie przyniosły rezultatu, przeprowadzono analizę przepływu w formie, porównując nylon z PC/ABS. Symulacja przewidywała, że PC/ABS będzie wykazywał mniejsze ugięcie bez utraty wytrzymałości. Zmieniono materiały, zbudowano nowe narzędzia i wyprodukowano precyzyjne części, których potrzebowali. To właśnie siła symulacji wpływa na wybór materiałów.
Walidacja procesów i kontrola jakości
Formowanie wtryskowe komponentów urządzeń medycznych wymaga rygorystycznej walidacji procesu. Nie można po prostu skonfigurować maszyny i liczyć na najlepsze rezultaty. Każdy parametr wymaga dokumentacji. Temperatura, ciśnienie, czas chłodzenia i czas cyklu są ściśle określone. Ta walidacja procesu gwarantuje, że każdy element jest identyczny jak poprzedni. Kontrola jakości wykracza poza samą maszynę. Dedykowane suszarki dla każdego polimeru medycznego zapobiegają zanieczyszczeniu krzyżowemu. Zamknięte systemy transportu materiałów minimalizują zanieczyszczenie cząstkami stałymi unoszącymi się w powietrzu. W pełni elektryczne wtryskarki eliminują ryzyko zanieczyszczenia płynem hydraulicznym. Demontaż i czyszczenie po produkcji pozwalają uniknąć pozostałości z poprzednich cykli. Wewnętrzne laboratorium analityczne z tomografią komputerową i skanerem DSC wspiera zarządzanie jakością na każdym etapie.
Obróbka CNC złożonych komponentów
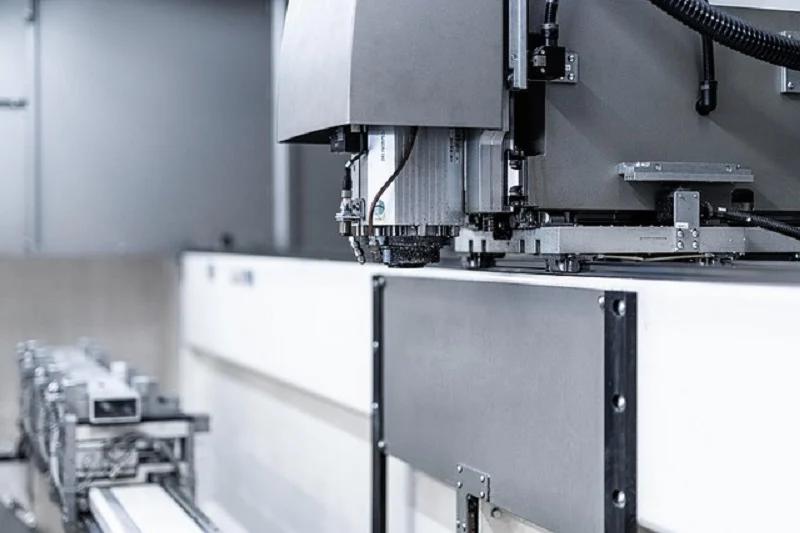
Obróbka CNC polega na usuwaniu materiału z bryły, aby uzyskać ostateczny kształt. Zapewnia niezrównaną precyzję i elastyczność materiału. W przypadku skomplikowanych części o wąskich tolerancjach ta metoda często sprawdza się.
Odpowiednie materiały i ścisłe tolerancje
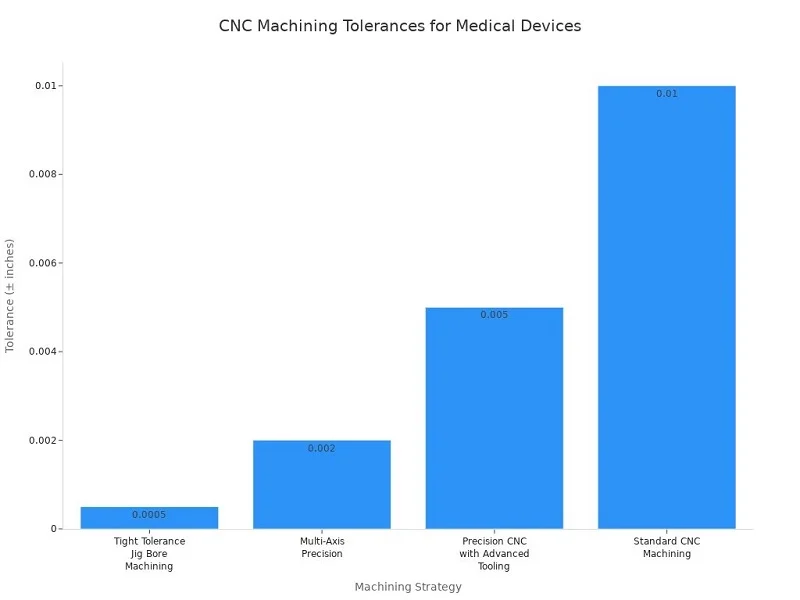
Obróbka CNC umożliwia obróbkę szerokiej gamy materiałów. Metale takie jak stal nierdzewna 316L i stopy tytanu obrabiają się znakomicie. Tworzywa sztuczne, takie jak PEEK i poliwęglan, również dobrze się sprawdzają. Prawdziwą zaletą jest dokładność wymiarowa. Standardowa obróbka CNC osiąga dokładność ±0.010 cala. Precyzyjne ustawienia z zaawansowanymi narzędziami osiągają dokładność ±0.005 cala. Maszyny wieloosiowe osiągają dokładność ±0.002 cala. W przypadku najbardziej wymagających zastosowań, obróbka otworów w przyrządzie montażowym z wąską tolerancją osiąga dokładność ±0.0005 cala.
Wykończenie powierzchni i operacje wtórne
Wykończenie powierzchni ma większe znaczenie, niż większość ludzi zdaje sobie sprawę. Chropowate powierzchnie mogą być siedliskiem bakterii i utrudniać sterylizację. Badania pokazują, że powierzchnie o chropowatości Ra większej niż 0.8 µm stanowią rezerwuar biofilmu. Zalecany zakres dla narzędzi chirurgicznych mieści się w przedziale Ra 0.4–0.8 µm. Elektropolerowanie oferuje skuteczne rozwiązanie w przypadku części metalowych.
Elektropolerowanie wygładza mikroskopijne piki, poprawia odporność na korozję i ułatwia czyszczenie. Ta operacja wykańczająca jest stosowana w szczególności do kaniul ze stali nierdzewnej, narzędzi minimalnie inwazyjnych oraz elementów mających kontakt z płynami, gdzie wykończenie powierzchni ma bezpośredni wpływ na zdolność usuwania zanieczyszczeń organicznych i zanieczyszczeń mikrobiologicznych podczas czyszczenia.
Elektropolerowanie zmniejsza chropowatość powierzchni o około 50%, jednocześnie tworząc odporną na korozję pasywną warstwę tlenkową. To połączenie poprawia łatwość czyszczenia i trwałość sterylizacji w wielu cyklach autoklawu.
Prototypowanie kontra obróbka produkcyjna
Obróbka CNC oferuje usługi zarówno w zakresie prototypowania, jak i produkcji. W przypadku prototypów, oferuje szybką realizację i łatwe wprowadzanie zmian projektowych. Można szybko iterować bez konieczności stosowania drogiego oprzyrządowania. Wewnętrzna obróbka CNC umożliwia szybkie prototypowanie i dodawanie złożonych cech do elementów formowanych wtryskowo. W produkcji, CNC sprawnie obsługuje małe i średnie serie. Sprawdza się również w przypadku niestandardowych części, które nie wymagają formy. Elastyczność w zakresie modyfikacji plików CAD i przeprogramowywania maszyn sprawia, że idealnie nadaje się do ewoluujących projektów.
Produkcja addytywna części niestandardowych
Produkcja addytywna, czyli druk 3D, pozwala na tworzenie elementów warstwa po warstwie. Doskonale nadaje się do tworzenia geometrii, których tradycyjne metody nie są w stanie osiągnąć.
Technologie FDM, SLA i SLS
W medycznym druku 3D dominują trzy główne technologie. FDM (Fused Deposition Modeling) polega na wytłaczaniu warstw stopionego tworzywa sztucznego. Jest to technologia przystępna cenowo i idealna do prototypów. SLA (Stereolitografia) wykorzystuje światło UV do utwardzania ciekłej żywicy. Zapewnia gładsze powierzchnie i drobniejsze detale. SLS (Selective Laser Sintering) spaja cząstki proszku za pomocą lasera. Tworzy wytrzymałe, funkcjonalne elementy bez struktur podporowych. Każda technologia odpowiada innym potrzebom i materiałom.
Geometrie specyficzne dla pacjenta i złożone
Produkcja addytywna sprawdza się w przypadku urządzeń dostosowanych do potrzeb pacjenta. Niestandardowe implanty, prowadnice chirurgiczne i modele anatomiczne – wszystkie te metody przynoszą korzyści. Technologia ta obsługuje złożone kanały wewnętrzne i struktury kratowe, których nie da się wytworzyć metodą obróbki skrawaniem. W przypadku części unikatowych lub produkowanych w małych seriach druk 3D często przewyższa tradycyjne metody. Geometria części odgrywa kluczową rolę w tym procesie. Formowanie wtryskowe i produkcja addytywna zazwyczaj lepiej radzą sobie ze złożoną geometrią. Obróbka CNC oferuje szerszy zakres materiałów i wyższą dokładność wymiarową produktów końcowych.
Rozważania dotyczące postprodukcji i regulacji
Części drukowane w technologii 3D rzadko są gotowe do użycia. Etapy obróbki końcowej, takie jak usuwanie podpór, wygładzanie powierzchni i sterylizacja, wydłużają czas i zwiększają koszty. Uwarunkowania regulacyjne również są różne. FDA traktuje komponenty urządzeń medycznych drukowane w technologii 3D z dodatkową kontrolą. Walidacja procesu staje się kluczowa, ponieważ konstrukcja warstwa po warstwie może wprowadzać zmienność. Każda seria druku wymaga dokumentacji i kontroli jakości. W przypadku produkcji urządzeń medycznych oznacza to szczególną dbałość o spójność i identyfikowalność.
Wybór pomiędzy tymi procesami produkcyjnymi zależy od Państwa specyficznych potrzeb. Na decyzję wpływają m.in. wielkość produkcji, złożoność, materiały i budżet. Wiele firm łączy te metody. Wykorzystują druk 3D do prototypów, CNC do produkcji części niestandardowych oraz formowanie wtryskowe do produkcji masowej. To hybrydowe podejście maksymalizuje wydajność na każdym etapie rozwoju.
Partnerzy tacy jak NOBLE wnoszą wiedzę specjalistyczną we wszystkich tych procesach produkcyjnych. Jako wiodący partner produkcyjny w Chinach, NOBLE pomaga w prototypowaniu i produkcji masowej. Ich możliwości obejmują obróbkę CNC, formowanie wtryskowe i operacje wykańczania. To kompleksowe podejście usprawnia proces od koncepcji do produkcji. Współpraca z jednym partnerem, który zna się zarówno na obróbce metali, jak i tworzyw sztucznych, upraszcza łańcuch dostaw i zapewnia spójną jakość każdego komponentu.
Zagadnienia projektowe dotyczące komponentów urządzeń medycznych
Projekt łączy wszystko w całość. Możesz wybrać idealny materiał i właściwy proces produkcji, ale zły projekt i tak może pogrążyć Twój projekt. Kształt części, wykończenie jej powierzchni i to, jak leży w dłoni chirurga, wpływają na efekt końcowy. Dobry projekt ułatwia produkcję, utrzymuje urządzenia w czystości i pomaga użytkownikom bezpiecznie je obsługiwać. To właśnie tutaj projektowanie sprzętu medycznego naprawdę nabiera życia.
Projektowanie pod kątem produktywności (DFM)
Projektowanie z myślą o możliwościach produkcyjnych oznacza tworzenie części łatwych w produkcji bez utraty funkcjonalności. To filozofia, która kształtuje każdą decyzję, od wstępnego szkicu po finalny cykl produkcyjny. Projektując z myślą o produkcji, oszczędzasz czas, pieniądze i frustrację w przyszłości. DFM eliminuje zbędne elementy projektu, co obniża koszty materiałów i robocizny. Upraszcza również oprzyrządowanie i poprawia przepustowość, bezpośrednio obniżając koszty produkcji. Cel jest prosty: sprawić, aby część działała idealnie, a jednocześnie była jak najłatwiejsza w produkcji.
Uproszczenie geometrii dla zwiększenia wydajności produkcji
Złożone kształty wyglądają imponująco, ale ich wykonanie jest droższe. Każda krzywa, otwór i element wydłuża czas obróbki lub zwiększa złożoność formy. Uproszczenie geometrii obniża koszty produkcji i skraca cykle. Standaryzacja komponentów i procesów produkcyjnych w różnych liniach produktów upraszcza operacje i zmniejsza zmienność produkcji. To strategiczne podejście obniża koszty jednostkowe, jednocześnie poprawiając spójność. W produkcji wyrobów medycznych zgodność z przepisami generuje koszty stałe, które korzystnie wpływają na większą wielkość produkcji. Dlatego prostsze, skalowalne projekty mają sens biznesowy.
Rozważ obudowę przenośnego narzędzia diagnostycznego. Formowanie prostopadłościennego pudełka z zaokrąglonymi narożnikami kosztuje mniej niż formowanie organicznego kształtu o złożonych krzywiznach. Prostsza wersja nadal działa idealnie. Po prostu jej produkcja jest tańsza. Ta różnica ma znaczenie, gdy produkujesz tysiące jednostek. Projektowanie trudnych w budowie zespołów zmniejsza również koszty złomu i przeróbek. Każde uproszczenie ma znaczenie.
Kąty pochylenia, grubość ścianki i konstrukcja żebra
Formowanie wtryskowe ma swój własny zestaw zasad. Przestrzegaj ich, a Twoje elementy będą czyste. Ignorując je, będziesz musiał zmierzyć się z odkształceniami, zapadnięciami i zakleszczonymi elementami. Oto kluczowe wytyczne dotyczące formowanych wtryskowo elementów urządzeń medycznych:
- Sprawdź, czy grubość ścianki jest jednolita i odpowiednia, a następnie zastosuj żebra lub wzmocnienia w celu zapewnienia wsparcia konstrukcyjnego.
- Upewnij się, że promienie są wystarczająco duże, aby zapobiec powstawaniu pustych przestrzeni i odkształceń.
- Zaokrągl wszystkie ostre rogi za pomocą zaokrągleń, aby ułatwić wyjmowanie z formy.
- Należy dodać odpowiedni kąt pochylenia, aby uniknąć uszkodzeń podczas wyrzucania części.
- Sprawdź, czy wykończenie powierzchni jest zgodne z wytycznymi SPI (Society of the Plastics Industry).
- Przegląd i dostosowanie tolerancji części w celu dostosowania ich do procesu formowania wtryskowego.
Kąty pochylenia to niewielkie stożki na pionowych ściankach, które umożliwiają wyjęcie detalu z formy. Bez nich element przywiera lub ulega uszkodzeniu podczas wypychania. Grubość ścianek wpływa na czas chłodzenia i integralność strukturalną. Jednolite ścianki zapobiegają powstawaniu wgłębień i naprężeń wewnętrznych. Żebra zwiększają wytrzymałość bez zwiększania grubości ścianek. Te szczegóły wydają się mało istotne, ale decydują o powodzeniu lub porażce serii produkcyjnej. Partner taki jak NOBLE zapewnia informacje zwrotne dotyczące procesu produkcji na wczesnym etapie, wykrywając te problemy przed rozpoczęciem produkcji.
Minimalizacja kroków montażu i liczby komponentów
Mniej części oznacza mniej problemów. To prosta prawda w produkcji urządzeń medycznych. Podczas tworzenia koncepcji prostota i niezawodność często idą w parze. Zmniejszenie liczby komponentów bezpośrednio przekłada się na niezawodność. Optymalizacja DFMAI (Design for Manufacture, Assembly, and Inspection) ma kluczowe znaczenie dla osiągnięcia i zademonstrowania niezawodności urządzeń medycznych. Minimalizacja liczby komponentów jest podstawową strategią DFMAI, ponieważ mniejsza liczba części upraszcza montaż, inspekcję i kontrolę jakości.
Połączenie wielu funkcji w jednym komponencie zmniejsza wymagania walidacyjne i liczbę etapów montażu. Upraszcza również zarządzanie zapasami. Jeden element formowany, który spełnia trzy funkcje, jest lepszy niż trzy oddzielne części wymagające montażu. Mniej części oznacza również mniej potencjalnych punktów awarii. W przypadku wyrobu medycznego przekłada się to bezpośrednio na poprawę bezpieczeństwa pacjenta. Racjonalizacja tolerancji również pomaga. Określenie tylko precyzji faktycznie wymaganej dla danej funkcji minimalizuje koszty obróbki i kontroli. Standaryzacja materiałów w ramach projektów wykorzystuje istniejącą dokumentację i pozwala uniknąć kosztów ponownej kwalifikacji.
Możliwość czyszczenia i wykończenie powierzchni
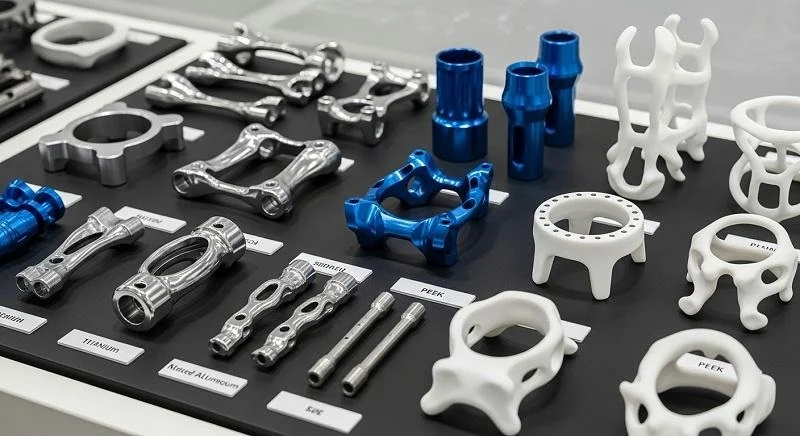
Szpitale wymagają czystych urządzeń. To nie podlega negocjacjom. Wykończenie powierzchni elementów urządzeń medycznych bezpośrednio wpływa na ich skuteczność czyszczenia i sterylizacji. Chropowate powierzchnie zatrzymują bakterie i są odporne na czyszczenie. Gładkie powierzchnie łatwo się czyszczą. To powiązanie między fakturą powierzchni a higieną ma kluczowe znaczenie w projektowaniu sprzętu medycznego. Wybrane materiały również wpływają na łatwość czyszczenia i zgodność z normami w warunkach szpitalnych. Niektóre materiały są bardziej odporne na chemiczne środki czyszczące niż inne. Niektóre z nich wytrzymują wielokrotną sterylizację bez degradacji.
Chropowatość powierzchni i adhezja bakteryjna
Bakterie uwielbiają szorstkie powierzchnie. Mikroskopijne rowki i zagłębienia zapewniają im schronienie przed środkami czyszczącymi. Badania pokazują, że chropowatość powierzchni bezpośrednio koreluje z adhezją bakterii. Poniższa tabela przedstawia zalecane wartości minimalizujące adhezję bakterii.
| Parametr chropowatości powierzchni | Zalecana wartość | Efekt kliniczny |
| Sa (średnia chropowatość) | Poniżej 0.2 μm | Skutecznie hamuje przyleganie bakterii; komórki patogenne (0.5–2.0 μm) nie mogą się zakotwiczyć |
| Sa (zakres kontrolowany) | 0.2-0.5 μm | Podwójne optymalne działanie: antybakteryjne + wspomaga osteointegrację |
| Ra (wykańczanie ultraprecyzyjne) | Zawsze poniżej 0.4 μm | Eliminuje mikroubytki, minimalizuje przyleganie bakterii, zapewniając implantom wysoką czystość |
| Ra (zakres wysokiego ryzyka) | 0.8-1.5 μm | Tworzy idealne mikrośrodowiska dla tworzenia biofilmu S. aureus i P. aeruginosa |
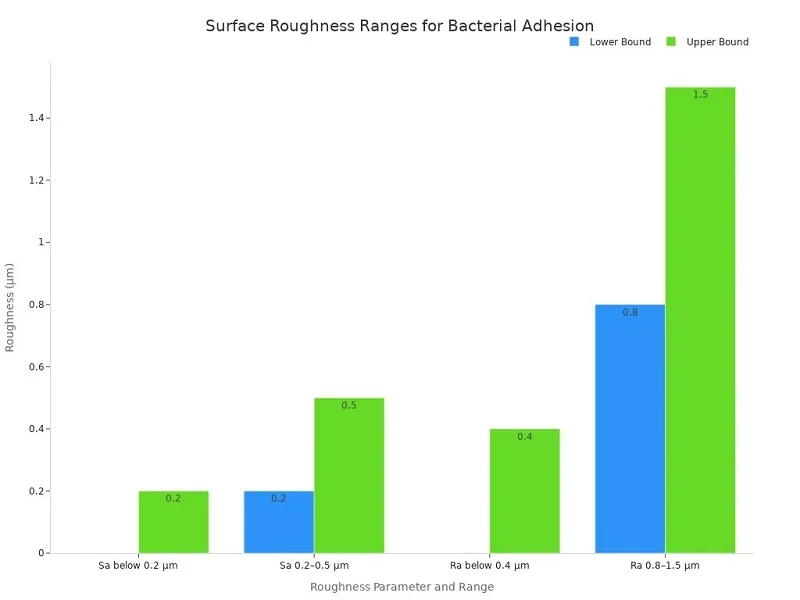
Przesłanie jest jasne. Jeśli Twoje urządzenie ma kontakt z pacjentami lub płynami ustrojowymi, zadbaj o to, aby jego powierzchnia była gładka. Oznacza to, że należy zwrócić uwagę zarówno na proces produkcji, jak i na etapy wykończenia. Chropowata powierzchnia nie tylko źle wygląda. Stwarza również zagrożenie higieniczne, które może zaszkodzić pacjentom.
Elektropolerowanie i pasywacja metali
Części metalowe wymagają specjalistycznej obróbki, aby uzyskać odpowiednie wykończenie powierzchni. Elektropolerowanie jest jedną z najskuteczniejszych metod. Ten proces elektrochemiczny usuwa cienką warstwę metalu z powierzchni, wygładzając mikroskopijne wzniesienia i zagłębienia. W rezultacie powierzchnia jest odporna na rozwój bakterii i łatwiejsza w czyszczeniu. Elektropolerowanie poprawia również odporność na korozję poprzez dodanie pasywnej warstwy tlenków. To połączenie poprawia łatwość czyszczenia i trwałość sterylizacji w wielu cyklach autoklawu.
Pasywacja to kolejny kluczowy etap w przypadku stali nierdzewnej. Proces ten wykorzystuje kąpiel kwasową do usuwania wolnego żelaza z powierzchni, pozostawiając warstwę bogatą w chrom, odporną na korozję. Elektropolerowanie i pasywacja tworzą powierzchnie spełniające surowe wymogi higieniczne obowiązujące w placówkach medycznych. W przypadku narzędzi chirurgicznych i urządzeń wszczepialnych te etapy wykończeniowe są niezbędne. Nie są one opcjonalne. Stanowią one element bezpieczeństwa urządzenia dla pacjentów.
Tekstura i wykończenie polimerów
Tworzywa sztuczne wymagają innej obróbki niż metale. Nie można elektropolerować polimeru. Można jednak kontrolować teksturę jego powierzchni poprzez projekt formy i parametry przetwarzania. Tekstura formy jest bezpośrednio przenoszona na gotowy element. Wypolerowana wnęka formy zapewnia gładką powierzchnię. Teksturowana wnęka zapewnia matowe wykończenie. Wybór zależy od zastosowania. Gładkie powierzchnie najlepiej sprawdzają się w kontakcie z płynami i są łatwe w czyszczeniu. Teksturowane powierzchnie mogą poprawić chwyt uchwytów i powierzchni sterujących. Kluczem jest dopasowanie wykończenia do funkcji. Wytyczne SPI pomagają inżynierom określić odpowiednie wykończenie powierzchni dla elementów formowanych wtryskowo. Standardy te obejmują zarówno polerowanie na lustro, jak i teksturę grubą, dając projektantom jasne słownictwo do komunikowania swoich potrzeb.
Ergonomia i czynniki ludzkie
Urządzenie może działać idealnie w laboratorium, ale zawieść w terenie, jeśli jest niewygodne w obsłudze. Ergonomia ma znaczenie. Chirurdzy trzymają instrumenty godzinami. Pielęgniarki obsługują urządzenia, wykonując jednocześnie wiele zadań jednocześnie. Pacjenci korzystają z urządzeń domowych bez przeszkolenia. Dobra konstrukcja sprzętu medycznego uwzględnia potrzeby wszystkich tych użytkowników. Celem jest zapewnienie intuicyjności, wygody i bezpieczeństwa obsługi urządzenia. To właśnie tutaj w grę wchodzi inżynieria czynnika ludzkiego.
Zasady projektowania zorientowanego na użytkownika
Projektowanie zorientowane na użytkownika stawia człowieka na pierwszym miejscu. Zaczyna się od zrozumienia, kto będzie korzystał z urządzenia, jak będzie z niego korzystał i w jakim środowisku. Następnie projektuje się wokół tych potrzeb. Takie podejście redukuje błędy i poprawia rezultaty. Testowanie użyteczności mierzy, jak dobrze urządzenie spełnia potrzeby użytkowników. Kluczowe wskaźniki to satysfakcja, wydajność, skuteczność, łatwość uczenia się, zapamiętywanie, błędy i użyteczność. Każdy wskaźnik mówi coś innego o doświadczeniu użytkownika. Satysfakcja pochodzi z kwestionariuszy i testów z użytkownikami. Wydajność wyraża się w czasie wykonywania zadań. Skuteczność mierzy liczbę zadań ukończonych pomyślnie przez użytkowników. Łatwość uczenia się śledzi, jak szybko użytkownicy opanowują obsługę urządzenia. Błędy ujawniają obszary problemowe. Użyteczność określa, czy urządzenie faktycznie pomaga użytkownikom osiągnąć ich cele.
Chwyt, ciężar i sprzężenie zwrotne dotykowe
Komponenty przenośnych urządzeń medycznych stwarzają wyjątkowe wyzwania ergonomiczne. Urządzenie musi być dobrze wyważone w dłoni. Musi być wystarczająco lekkie, aby można było z niego korzystać przez dłuższy czas. Musi również zapewniać wyraźne sprzężenie zwrotne, aby użytkownicy wiedzieli, kiedy aktywowali daną funkcję. Badania nad projektowaniem urządzeń przenośnych dostarczają konkretnych wskazówek:
- Rodzaje uchwytówChwyt siłowy zapewnia stałą siłę i stabilność. Chwyt precyzyjny sprzyja zręczności. Podejście hybrydowe najlepiej sprawdza się w przypadku elementów przenośnych urządzeń medycznych.
- Projekt powierzchni sterującej:Powierzchnie styku palców powinny odpowiadać rozmiarowi i krzywiźnie kciuka, palca wskazującego i środkowego. Muszą być odpowiednie zarówno dla osób leworęcznych, jak i praworęcznych.
- Tekstura i przyczepnośćTekstury na powierzchniach sterujących powinny odpowiadać kierunkowi i wymaganej sile nacisku. Dzięki temu opuszki palców „wgryzają się” w powierzchnię, zapewniając przyczepność.
- Dynamiczne bezpieczeństwo chwytu:Użytkownicy muszą trzymać instrument pewnie, jednocześnie obsługując elementy sterujące opuszkami palców tą samą ręką.
- Koncepcja „Super palca”:Połączenie palca serdecznego i małego w skoordynowany sposób uwalnia kciuk, palec wskazujący i środkowy, co zapewnia precyzyjną kontrolę.
Rękojeść Medtronic Hydrodebrider jest przykładem tej równowagi w praktyce. Przypisuje ona konkretne palce do różnych przycisków, pozwalając użytkownikowi obsługiwać urządzenie jedną ręką, zachowując jednocześnie pewny chwyt. Ten poziom przemyślanej konstrukcji zapobiega zmęczeniu i zmniejsza ryzyko przypadkowej aktywacji.
Testowanie użyteczności i iteracyjne udoskonalanie
Projekt nigdy się nie kończy. Ewoluuje poprzez testy i informacje zwrotne. Testy użyteczności powinny być przeprowadzane wcześnie i często. Prototypy trafiają do prawdziwych użytkowników. Testują oni urządzenie w realistycznych scenariuszach. Ich opinie napędzają zmiany w projekcie. Następnie przeprowadzane są ponowne testy. Ten iteracyjny proces pozwala wykryć problemy, zanim trafią one na rynek. Znacznie taniej jest naprawić błąd projektowy w trakcie rozwoju niż po premierze. Testowanie weryfikujące projekt potwierdza, że urządzenie spełnia określone wymagania. Ten formalny proces dokumentuje, że projekt działa zgodnie z założeniami. W połączeniu z testami użyteczności daje pewność, że urządzenie będzie działać w rzeczywistych warunkach.
Przepisy prawne premiują to podejście. Agencje oczekują dowodów na projektowanie zorientowane na użytkownika i testy użyteczności. Chcą dokumentacji potwierdzającej uwzględnienie czynników ludzkich w całym procesie rozwoju. Dokładny proces testowania weryfikującego projekt dostarcza takich dowodów. Zmniejsza to również ryzyko kosztownych przeróbek po złożeniu wniosku regulacyjnego. Jakość wynika z dbałości o szczegóły na każdym etapie.
Współpraca z partnerem produkcyjnym, który rozumie te zasady projektowania, ma ogromne znaczenie. NOBLE oferuje specjalistyczną wiedzę zarówno w zakresie obróbki metali, jak i tworzyw sztucznych, a także oparte na współpracy podejście, obejmujące przegląd projektu i informacje zwrotne z procesu produkcji (DFM). Zespół NOBLE pomaga udoskonalić projekt pod kątem możliwości produkcji, zachowując jednocześnie ergonomię i łatwość czyszczenia, których potrzebuje Twoje urządzenie. Ta współpraca usprawnia proces od koncepcji do produkcji, gwarantując, że komponenty Twojego urządzenia medycznego spełniają najwyższe standardy bezpieczeństwa i wydajności.
NOBLE: Twój partner w zakresie komponentów do urządzeń medycznych

Wybór odpowiedniego partnera produkcyjnego może zadecydować o powodzeniu lub porażce projektu. NOBLE to nie tylko firma produkcyjna. Jesteśmy partnerem oferującym pełen zakres usług, który towarzyszy Ci od pierwszego szkicu do finalnego produktu. Nasz zespół zajmuje się obróbką metali i tworzyw sztucznych pod jednym dachem. Oznacza to mniej przekazań, mniej nieporozumień i sprawniejszą drogę do rynku. W przypadku komponentów urządzeń medycznych to zintegrowane podejście przynosi realne korzyści.
Możliwości przetwarzania metali i tworzyw sztucznych
Obróbka CNC, Tłoczeniei wykończenie
Nasze możliwości w zakresie obróbki metali obejmują pełne spektrum. Obróbka CNC pozwala na obróbkę skomplikowanych geometrii z tolerancją do ±0.0005 cala, gdy jest to potrzebne. Tłoczenie pozwala na szybką i powtarzalną produkcję części wielkoseryjnych. Operacje wykończeniowe, takie jak elektropolerowanie i pasywacja, tworzą powierzchnie odporne na przyleganie bakterii i spełniające szpitalne standardy higieny. Procesy te współdziałają, aby produkować narzędzia chirurgiczne, obudowy urządzeń wszczepialnych oraz komponenty mające kontakt z płynami, które działają niezawodnie.
Formowanie wtryskowe i wytłaczanie
W przypadku tworzyw sztucznych, formowanie wtryskowe pozwala na produkcję precyzyjnych części na dużą skalę. Nasz zespół przeprowadza analizę przepływu formy przed cięciem stali, co pozwala na wczesne wykrywanie odkształceń i problemów z przepływem. Wytłaczanie pozwala na uzyskanie ciągłych profili dla rurek i cewników. Pracujemy z materiałami do produkcji wyrobów medycznych, takimi jak PEEK, poliwęglan i PPSU, dopasowując każdy polimer do wymagań danego zastosowania. Walidacja procesu blokuje każdy parametr, aby każda część była zgodna z poprzednią.
Usługi montażu i pakowania
Produkcja nie kończy się na poziomie komponentów. NOBLE oferuje usługi montażu, które łączą wiele części w gotowe urządzenia. Usługi pakowania gwarantują sterylność produktu przez cały okres jego przydatności do użycia. Ta kompleksowa obsługa oznacza, że możesz zarządzać jednym partnerem zamiast żonglować wieloma dostawcami. Korzyści szybko się sumują:
- Oszczędności:Brak inwestycji kapitałowych w sprzęt, niższe koszty pracy i szybsza skalowalność bez konieczności rozbudowy obiektu
- Szybszy czas wprowadzenia na rynek:Kompleksowe wsparcie od koncepcji i prototypowania do produkcji na pełną skalę usprawnia proces
- Zarządzanie ryzykiem:Doświadczenie w zakresie zgodności z przepisami, kontroli jakości i stabilności łańcucha dostaw minimalizuje ryzyko produkcji i wycofywania produktów
- Dostęp do najnowocześniejszych technologii:Zaawansowany sprzęt produkcyjny zwiększa precyzję, wydajność i skalowalność
Certyfikaty jakości i zgodność
Certyfikat ISO 9001:2015 i ISO 13485:2016
Jakość nie jest w NOBLE tylko sloganem. To udokumentowane zobowiązanie. Nasz zakład posiada certyfikaty ISO 9001:2015 i ISO 13485:2016. Normy te regulują każdy aspekt produkcji wyrobów medycznych, od kontroli projektowania po identyfikowalność. FDA planuje zharmonizować swoje rozporządzenie w sprawie systemu jakości z normą EN ISO 13485:2016 poprzez nowe wytyczne dotyczące jakości (QMSR). Posiadanie tego certyfikatu wyprzedza tę zmianę. Świadczy on również o podejściu opartym na ryzyku do zgodności z przepisami dotyczącymi zarządzania jakością, uznawanym przez organy regulacyjne na całym świecie.
Obiekt zarejestrowany przez FDA
Nasz zakład jest zarejestrowany w FDA. Rejestracja ta oznacza, że rozumiemy wymogi dotyczące dokumentacji, inspekcji i raportowania, które wiążą się z produkcją komponentów urządzeń medycznych na rynek amerykański. Przechowujemy dokumentację niezbędną do uzyskania zgód regulacyjnych, dzięki czemu Twój pakiet zgłoszeniowy jest gotowy, gdy tylko będziesz go potrzebować.
Zobowiązanie do ciągłego doskonalenia
Certyfikaty nie są statycznymi osiągnięciami. Wymagają ciągłego wysiłku. NOBLE inwestuje w ciągłe doskonalenie w każdym dziale. Monitorujemy wskaźniki defektów, czasy cykli i opinie klientów. Regularnie audytujemy nasze procesy. To zobowiązanie zmniejsza ryzyko wycofania produktu z rynku i buduje zaufanie klientów. Tworzy również kulturę, w której doskonalenie jakości jest zadaniem każdego.
Współpraca od projektu do produkcji
Przegląd projektu i opinia DFM
Najlepszy moment na wykrycie problemów produkcyjnych to czas, zanim jeszcze powstaną. Inżynierowie NOBLE dokonują wczesnej analizy projektu, oferując informacje zwrotne z zakresu projektowania pod kątem możliwości produkcji (Design for Manufacturability), które zapobiegają kosztownym przeróbkom. Późno wykryte problemy z możliwościami produkcji prowadzą do konieczności wprowadzenia poprawek w systemie CAD, modyfikacji narzędzi i dodatkowych testów. W przypadku komponentów urządzeń medycznych opóźnienia te opóźniają weryfikację, walidację i zgłoszenia do organów regulacyjnych. Nasz zespół ds. współpracy projektowej dokonuje przeglądu oprzyrządowania powierzchni i ograniczeń materiałowych, zanim zdecydujesz się na kosztowne oprzyrządowanie.
Wsparcie prototypowania i walidacji
Budujemy prototypy, wykorzystując materiały i procesy odpowiadające finalnej produkcji. To podejście, równoważne z produkcją, zapobiega awariom podczas testów weryfikacyjnych lub skalowania. Testowanie konfiguracji prototypów przed zamrożeniem projektu zapobiega wprowadzaniu zmian na późnym etapie, które w przeciwnym razie wydłużyłyby harmonogram o tygodnie lub miesiące. Każdy prototyp generuje dowody na weryfikację projektu, walidację i analizę czynników ludzkich.
Skalowalne zarządzanie produkcją i łańcuchem dostaw
Skalowanie od prototypu do produkcji komercyjnej wymaga całkowitego przeprojektowania pod kątem możliwości produkcyjnych. Komponenty działające w prototypach mogą zawodzić w dużej skali. Procesy montażu muszą się drastycznie skrócić. NOBLE sprawnie zarządza tym przejściem. Optymalizujemy łańcuchy dostaw pod kątem kosztów i niezawodności, zarządzamy ryzykiem związanym z jednym źródłem i radzimy sobie z przestarzałością komponentów. Otwarte kanały komunikacji z wyznaczonym punktem kontaktowym zapewniają szybką wymianę informacji zwrotnych. Efekt? Partner, który pomoże Ci przejść przez każdy etap rozwoju, od proof of concept, przez uzyskanie zgody regulacyjnej, po skalę komercyjną.
Wybór materiałów, procesy produkcyjne i projektowanie nie działają w oderwaniu od siebie. Tworzą jeden, powiązany system. Każdy wybór wpływa na kolejny, a każda decyzja ma wpływ na bezpieczeństwo pacjenta. Zgodność z przepisami nie jest kwestią ostatecznego wyboru – to stały element całego procesu rozwoju. Wytyczne MDCG 2020-3 pomagają ocenić, czy zmiana komponentu jest znacząca, czy nie, utrzymując urządzenie medyczne na właściwym torze.
Nowe narzędzia, takie jak druk 3D, sztuczna inteligencja i robotyka, zmieniają oblicze produkcji wyrobów medycznych. Technologie te umożliwiają tworzenie spersonalizowanych implantów i inteligentniejszych linii produkcyjnych. Współpraca z doświadczonym producentem, takim jak NOBLE, usprawnia ten proces od koncepcji do produkcji. Oceń swoje obecne procesy. Szukaj słabych punktów w projekcie, materiałach lub systemach jakości. Przyszłość nagradza tych, którzy szybko reagują i są ciekawi tego, co przyniesie przyszłość.
Często zadawane pytania dotyczące komponentów urządzeń medycznych
Jaki jest najczęstszy błąd przy doborze materiałów?
Wybór materiału tylko dlatego, że jest tani lub łatwo dostępny, często powoduje problemy. Inżynierowie czasami pomijają kontrole biokompatybilności lub sterylizacji. To prowadzi do przeprojektowania, opóźnień lub wycofania produktu z rynku. Zawsze testuj materiał pod kątem wszystkich wymagań przed rozpoczęciem produkcji.
Jak wybrać pomiędzy formowaniem wtryskowym a obróbką CNC?
Zastanów się, ile części potrzebujesz i jak bardzo są skomplikowane. Formowanie wtryskowe sprawdza się najlepiej w przypadku dużych serii, gdzie każda część kosztuje mniej. Obróbka CNC sprawdza się w przypadku małych partii, części niestandardowych lub wymagających wąskich tolerancji. W przypadku szybkich zmian wygrywa CNC. W przypadku produkcji masowej, formowanie wtryskowe jest najskuteczniejsze.
Czy druk 3D sprawdza się w przypadku produkcji podzespołów urządzeń medycznych?
Tak, ale z pewnymi ograniczeniami. Produkcja addytywna doskonale sprawdza się w przypadku implantów wykonywanych indywidualnie dla każdego pacjenta i skomplikowanych kształtów. Obróbka końcowa wydłuża czas i zwiększa koszty. Organy regulacyjne przyglądają się temu bliżej, ponieważ jakość wykonania warstwa po warstwie może się różnić. W przypadku prototypów druk 3D jest trudny do pobicia. W przypadku produkcji należy dokładnie rozważyć kompromisy.
Jakie wykończenie powierzchni zapobiega rozwojowi bakterii?
Utrzymuj gładkie powierzchnie. Badania pokazują, że chropowatość poniżej Ra 0.4 µm ogranicza przyleganie bakterii. Powierzchnie o Ra 0.8–1.5 µm stwarzają dobre warunki do rozwoju biofilmów. Elektropolerowanie metali i polerowanie gniazd form do tworzyw sztucznych pomaga za każdym razem osiągnąć te cele.
Jak metoda sterylizacji wpływa na wybór materiału?
Każda metoda obciąża materiały w inny sposób. Para wodna niszczy tworzywa sztuczne wrażliwe na ciepło. Promieniowanie gamma może rozkładać niektóre polimery. Tlenek etylenu działa z większością materiałów, ale wymaga napowietrzenia. Przetestuj materiał wcześniej, używając wybranej metody. Poliwęglan, PEEK i elastomery termoplastyczne są zaprojektowane tak, aby wytrzymywały sterylizację z niewielkimi zmianami.
Czym jest projektowanie z myślą o możliwościach produkcji i dlaczego jest takie ważne?
DFM oznacza projektowanie części łatwych do wykonania bez utraty funkcjonalności. Polega ono na uproszczeniu kształtów, dodaniu odpowiednich kątów pochylenia i zachowaniu równomiernej grubości ścianek. Dobre DFM obniża koszty, przyspiesza produkcję i zapobiega powstawaniu wad. Partner produkcyjny może wcześnie przeanalizować Twój projekt i wykryć problemy, zanim wydasz pieniądze na oprzyrządowanie.
Ile czasu zajmuje wprowadzenie podzespołu wyrobu medycznego do produkcji?
Terminy realizacji są bardzo zróżnicowane. Przygotowanie oprzyrządowania do formowania wtryskowego zajmuje 2-6 tygodni. Obróbka CNC może rozpocząć się w ciągu 1-2 tygodni bez konieczności stosowania oprzyrządowania. Produkcja addytywna zapewnia najszybszy czas realizacji prototypów. Do tego dochodzi czas na walidację, testy sterylizacji i formalności prawne. Partner oferujący pełen zakres usług, taki jak NOBLE, usprawnia cały proces.
Jakie certyfikaty powinien posiadać partner produkujący wyroby medyczne?
Szukaj normy ISO 13485:2016, globalnego standardu jakości wyrobów medycznych. Norma ISO 9001:2015 obejmuje ogólne systemy jakości. Rejestracja FDA ma znaczenie dla sprzedaży w USA. Te certyfikaty świadczą o zaangażowaniu w identyfikowalność, zarządzanie ryzykiem i ciągłe doskonalenie. Ułatwiają również składanie wniosków regulacyjnych.







