
Wyobraź sobie duże centrum danych przetwarzające miliony żądań na sekundę. Wewnątrz każdego przełącznika znajduje się niewielka, cicha obudowa modułu optycznego. Ta starannie wykonana obudowa chroni delikatne części, odprowadza ciepło i zapobiega zakłóceniom elektromagnetycznym.
Bez odpowiedniej obudowy moduły transceiverów optycznych ulegają awarii. Przegrzanie niszczy lasery. Zakłócenia elektromagnetyczne zakłócają sygnały. Naprężenia mechaniczne zrywają połączenia. Te awarie uszkadzają światłowodowe systemy komunikacyjne.
Odpowiednia obudowa zapewnia wysoką wydajność łączności. Inżynierowie wybierają spośród metali, ceramiki i stopów. Wybierają metody produkcji, takie jak odlewanie ciśnieniowe lub obróbka skrawaniem. Dopasowują obudowy do formatów od SFP do QSFP-DD.
Na koniec będziesz wiedział, jak porównywać różne modele obudów pod kątem wydajności, niezawodności i ceny.
Czemu Obudowy modułów optycznych Materia
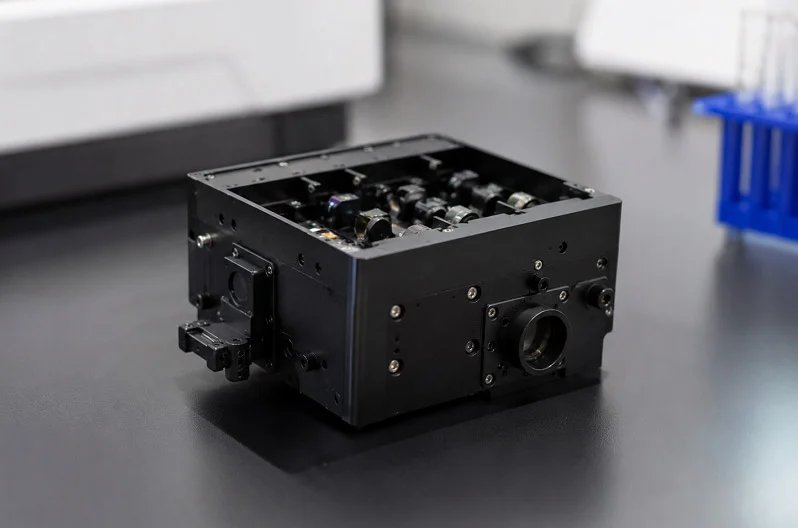
Ochrona wydajności i niezawodności
Pomyśl o obudowie modułu optycznego jako o pierwszej linii obrony. Chroni ona wrażliwe elementy optyczne przed uszkodzeniami fizycznymi. Kurz, wilgoć i naprężenia mechaniczne mogą uszkodzić delikatne lasery i fotodetektory. Bez solidnej obudowy te części szybko ulegają uszkodzeniu. Obudowa pomaga również w odprowadzaniu ciepła. Lasery i cyfrowe procesory sygnałowe (DSP) wytwarzają dużo ciepła. W zatłoczonych centrach danych ciepło to szybko się kumuluje. Jeśli obudowa nie jest w stanie odprowadzić ciepła, wydajność spada. Moduł może się nawet wyłączyć. Dobra konstrukcja obudowy utrzymuje stałą temperaturę. Wykorzystuje ona materiały takie jak aluminium, aby odprowadzać ciepło z gorących punktów. Ma to bezpośredni wpływ na niezawodność. Chłodniejsze elementy działają dłużej. Działają również bardziej stabilnie. Obudowa to nie tylko pudełko. To kluczowy element ścieżki termicznej.
Włączanie szybkiej transmisji danych
Szybka transmisja danych wymaga czegoś więcej niż tylko szybkiej elektroniki. Potrzebuje czystych sygnałów. Zakłócenia elektromagnetyczne (EMI) stanowią poważny problem. Bez odpowiedniego ekranowania EMI uszkadzają dane. Powoduje to przesłuchy między sąsiednimi modułami, co pogarsza jakość sygnału. Obudowa modułu optycznego działa jak klatka Faradaya. Utrzymuje promieniowanie elektromagnetyczne wewnątrz modułu. Blokuje również przedostawanie się zewnętrznych zakłóceń do podzespołów. Jest to kluczowe dla szybkich modułów optycznych. Przy prędkościach 400G i 800G nawet niewielkie zakłócenia powodują błędy. Obudowa musi być przewodząca. Stopy cynku i aluminium dobrze się do tego nadają. Tworzą one ciągłą osłonę wokół elektroniki. Konstrukcja wymaga również precyzyjnego dopasowania za pomocą złączy klatkowych. Każda szczelina w obudowie umożliwia wydostawanie się zakłóceń elektromagnetycznych. Dlatego tolerancje produkcyjne mają znaczenie. Dobrze wykonana obudowa utrzymuje czyste i szybkie sygnały. Umożliwia ona prędkości transmisji danych, których wymagają nowoczesne sieci.
Podstawowe funkcje obudów modułów optycznych
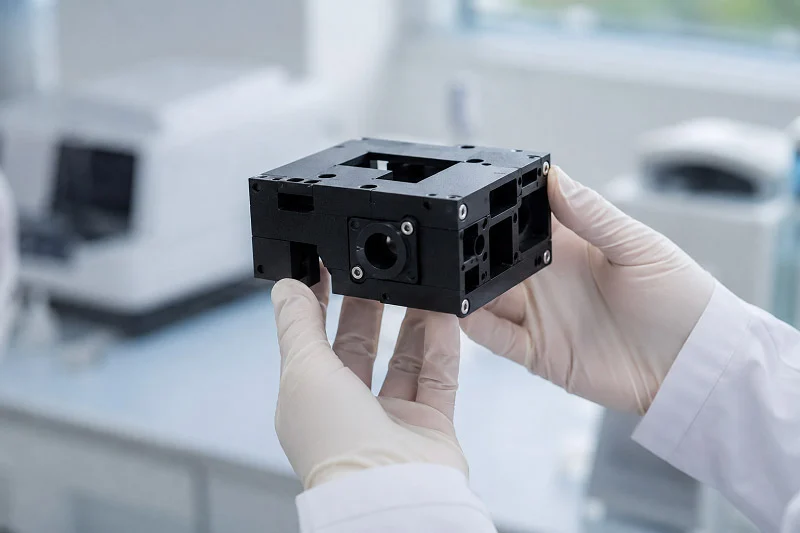
Interfejs mechaniczny i wyrównanie
Obudowa modułu optycznego musi idealnie pasować do złącza klatkowego na płycie głównej. Można to porównać do klucza wsuwanego do zamka. Zewnętrzne wymiary obudowy spełniają rygorystyczne normy, dzięki czemu zawsze pasuje ona prawidłowo. Po wsunięciu modułu do portu przełącznika, obudowa naprowadza złącze elektryczne na miejsce. Niewłaściwie dopasowana obudowa powoduje wygięcie pinów lub słaby styk elektryczny. Prowadzi to do sporadycznych awarii, które są trudne do zdiagnozowania.
Radiatory również wymagają precyzyjnego ustawienia. Górna powierzchnia obudowy dociska radiator lub podkładkę termiczną. Nawet niewielkie odkształcenie obudowy zmniejsza wymianę ciepła. Moduł nagrzewa się bardziej niż zaprojektowano. Skraca to żywotność podzespołów i może powodować przegrzanie. Producenci stosują ścisłe tolerancje dla powierzchni styku. Kontrolują również położenie mechanizmu zatrzaskowego. Zatrzask musi się pewnie zatrzasnąć, ale jednocześnie płynnie zwalniać. Zbyt luźne dokręcenie może spowodować odłączenie modułu przez wibracje. Zbyt mocne dokręcenie może powodować problemy techniczne podczas konserwacji.
Ekranowanie EMI i integralność sygnału
Zakłócenia elektromagnetyczne stanowią stałe zagrożenie dla sygnałów o dużej prędkości. Obudowa działa jak klatka Faradaya, blokując promieniowanie z elektroniki modułu. Blokuje również dotarcie zakłóceń zewnętrznych do wrażliwych elementów. Materiały przewodzące, takie jak stopy cynku lub aluminium, tworzą tę osłonę. Cała obudowa musi zachować ciągłość elektryczną. Każdy szew, otwór na śrubę i odpowietrznik stają się potencjalnym punktem wycieku.
Projektanci zwracają szczególną uwagę na te szczeliny. Odpowiednio rozmieszczają śruby, aby zapewnić ciągłość ekranu. Dodają sprężyste palce lub przewodzące uszczelki przy otworze złącza. Te elementy zapewniają kontakt między obudową a klatką. Bez nich zakłócenia elektromagnetyczne wydostają się na zewnątrz i uszkadzają sąsiednie moduły. Przesłuchy między sąsiednimi portami zwiększają liczbę błędów bitowych. Przy prędkościach 400 Gb/s nawet niewielkie przecieki powodują retransmisje, które spowalniają sieć.
Obudowa musi spełniać wiele funkcji jednocześnie. Zapewnia wytrzymałość mechaniczną w przypadku powtarzających się cykli zatykania. Tworzy solidną ścieżkę termiczną do odprowadzania ciepła. I zatrzymuje energię elektromagnetyczną. Funkcje te czasami ze sobą kolidują. Grubsze ścianki poprawiają ekranowanie, ale zwiększają wagę. Więcej otworów wentylacyjnych ułatwia przepływ powietrza, ale powoduje wycieki EMI. Dobry projekt znajduje idealne rozwiązanie. Ta równowaga bezpośrednio wspomaga zarządzanie temperaturą, jednocześnie zapewniając czystość sygnału. Inżynierowie starannie oceniają każdy kompromis na etapie projektowania.
Materiały na obudowy modułów optycznych
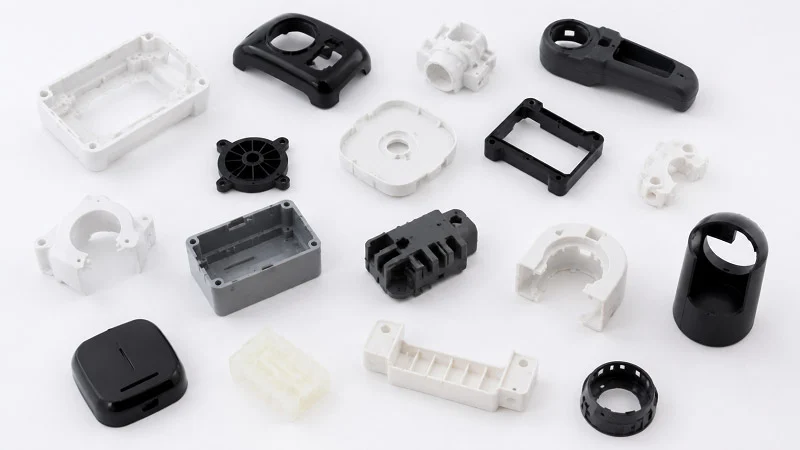
Wybór odpowiedniego materiału na obudowę modułu optycznego oznacza zrównoważenie ciepła, masy, kosztów i ekranowania. Każdy metal ma swoje mocne strony. Wybór wpływa na jakość działania modułu i koszt jego produkcji. Inżynierowie nie wybierają materiału tylko z jednego powodu. Biorą pod uwagę wszystkie aspekty.
Metale: stopy aluminium, cynku i miedzi
Aluminium jest najpopularniejszym wyborem w przypadku obudów modułów optycznych. Jest lekkie, co jest ważne w zatłoczonych centrach danych, gdzie liczy się każdy gram. Doskonale odprowadza ciepło z laserów i procesorów DSP. Aluminium jest również tańsze niż inne metale o wysokiej wydajności. W większości zastosowań zapewnia dobry stosunek wydajności do ceny. Aluminium można znaleźć w wielu typach modułów, od SFP do QSFP-DD.
Cynk ma wiele zalet. Po stopieniu cynk bardzo łatwo płynie. Pozwala to odlewnikom na odlewanie skomplikowanych kształtów o cienkich ściankach i drobnych detalach. Obudowy cynkowe są wytrzymałe i twarde, dzięki czemu wytrzymują wiele cykli zatykania bez zużycia. Często są też tańsze niż aluminiowe. Cynk ma jednak wadę: łatwo rdzewieje. Aby chronić obudowę przez długi czas, konieczne jest zastosowanie obróbki powierzchniowej, takiej jak galwanizacja lub powlekanie. Mimo tego dodatkowego etapu, cynk jest nadal popularnym wyborem do modułów wymagających precyzyjnych kształtów.
Stopy miedzi zapewniają najlepszą wydajność cieplną spośród trzech. Ciepło przemieszcza się przez miedź szybciej niż przez aluminium czy cynk. W przypadku modułów dużej mocy, które nagrzewają się do bardzo wysokich temperatur, miedź jest bardzo pomocna. Wadą jest jej wyższa cena. Jest również trudniejsza do odlewania z drobnymi detalami, co utrudnia producentom tworzenie skomplikowanych kształtów. Miedź zazwyczaj znajduje się w modułach specjalnych, w których ciepło stanowi największy problem.
| Materiał | Kluczowe mocne strony: | Kompromisy |
| Aluminium | Lekki, doskonale przewodzi ciepło | Trudniejsze do odlewania ciśnieniowego z drobnymi szczegółami |
| Cynk | Doskonałe ekranowanie EMI, łatwy przepływ w przypadku skomplikowanych kształtów, mocny, tani | Łatwo rdzewieje, wymaga obróbki powierzchniowej |
| Miedź | Najlepszy transfer ciepła | Drogi, trudny do odlania metodą ciśnieniową z drobnymi szczegółami |
Ceramika i tworzywa konstrukcyjne
Metale są najpowszechniejsze, ale ceramika i tworzywa sztuczne mają ważne zastosowania. Ceramika wytrzymuje bardzo wysokie i niskie temperatury bez rozpadania się. Blokuje również przepływ prądu elektrycznego, czego nie potrafią metale. Te cechy sprawiają, że ceramika nadaje się do zastosowań specjalnych, gdzie wymagane jest zarówno ciepło, jak i izolacja elektryczna. Wadą jest koszt i kruchość. Obudowy ceramiczne są droższe w produkcji i mogą pękać pod wpływem naprężeń. Dlatego są stosowane głównie w sytuacjach szczególnych lub wymagających wysokiej niezawodności.
Tworzywa konstrukcyjne, takie jak LCP (polimer ciekłokrystaliczny) i PPS (polisiarczek fenylenu), są lekkie i tanie. Wytrzymują średnie temperatury wystarczająco dobrze w modułach o niższej prędkości. Pozwalają również producentom na tworzenie złożonych kształtów formowanych w dużych ilościach. Formowanie wtryskowe tworzyw sztucznych jest tańsze niż odlewanie ciśnieniowe metali, zwłaszcza w przypadku dużych partii. Jednak tworzywa sztuczne nie dorównują metalom pod względem odprowadzania ciepła ani ekranowania EMI. W przypadku modułów 10G lub 25G taki kompromis często się sprawdza. W przypadku modułów 400G i szybszych tworzywa sztuczne zazwyczaj się nie sprawdzają.
Ostateczny wybór materiału zależy od potrzeb klienta. Budżet cieplny wyznacza minimum: ile ciepła musi przenosić obudowa? Limity wagowe mają znaczenie w przypadku urządzeń przenośnych lub o ograniczonej przestrzeni. Cele kosztowe kształtują każdą decyzję. Warunki środowiskowe dodają kolejny element. Czy moduł będzie narażony na wilgoć, wibracje lub zmiany temperatury? Każdy czynnik wpływa na wybór w innym kierunku. Inżynierowie biorą je wszystkie pod uwagę przed wyborem materiału. Prawidłowe podjęcie decyzji na wczesnym etapie oszczędza czas i pieniądze na późniejszym etapie produkcji.
Procesy produkcyjne obudów modułów optycznych
Produkcja obudowy wymaga doboru odpowiedniego procesu do wielkości i materiału. Każda metoda ma swoje mocne strony. Wybór wpływa na koszt, jakość i szybkość produkcji części. Trzy główne procesy to odlewanie ciśnieniowe, obróbka CNC i formowanie wtryskowe. Każdy z nich zaspokaja inne potrzeby.
Odlewanie ciśnieniowe: standard branżowy
Odlewanie ciśnieniowe to najpowszechniejsza metoda produkcji obudów metalowych. Proces ten polega na wtłaczaniu ciekłego metalu do stalowej formy pod wysokim ciśnieniem. Najlepiej sprawdzają się tu stopy aluminium i cynku. Metal szybko się chłodzi, tworząc element o ciasnych wymiarach i gładkiej powierzchni. Ciśnienie zapewnia, że metal wypełnia każdy zakamarek formy. Zapewnia to powtarzalne rezultaty w przypadku tysięcy części.
Dokładność wymiarowa ma ogromne znaczenie w przypadku tych części. Obudowa musi idealnie pasować do złączy klatkowych i radiatorów. Odlewy ciśnieniowe dobrze trzymają tolerancje. Części wychodzą spójnie od pierwszego do dziesięciotysięcznego wtrysku. Tę powtarzalność trudno przebić. Nawet niewielkie odchylenia w obudowie mogą powodować problemy z wyrównaniem. Dlatego proces musi być stabilny przez cały cykl produkcyjny.
Wykończenie powierzchni to kolejna zaleta. Części odlewane ciśnieniowo mają gładką powierzchnię zewnętrzną. Ułatwia to odprowadzanie ciepła z obudowy do radiatora. Chropowata powierzchnia tworzy drobne szczeliny powietrzne. Te szczeliny zatrzymują ciepło i obniżają wydajność. Gładkie wykończenie pomaga również w ekranowaniu EMI. Mniej szczelin oznacza mniej promieniowania uciekającego. Jakość powierzchni wynika z polerowanej formy stalowej. Forma ta nadaje gładkie wykończenie każdej części.
Koszt zależy od wielkości produkcji. Forma kosztuje tysiące dolarów z góry. To jest bariera. Ale gdy forma jest już gotowa, każdy element kosztuje bardzo niewiele. W przypadku małej części, takiej jak obudowa modułu optycznego, próg rentowności wynosi około 400–800 sztuk. Powyżej tej wielkości produkcji odlewanie ciśnieniowe zawsze przewyższa obróbkę mechaniczną pod względem kosztów. Przy 10 000 lub więcej części koszt jednostkowy drastycznie spada. Inwestycja w oprzyrządowanie zwraca się w dłuższej perspektywie.
| kryteria | Obróbka CNC | Die Casting |
| Koszt narzędzi (początkowy) | Brak do niskiego | Wysoki |
| Koszt jednostkowy (duża objętość) | Wysoki | Niski |
| Idealny zakres głośności | 0–500 części | Ponad 10,000 części |
| Wolumen progu rentowności | 1–2,000 części | ~80 000–120 000 części |
Tabela przedstawia ogólny obraz dla większych części. W przypadku małych obudów próg rentowności jest niższy. Kluczowy wniosek jest prosty: duża liczba zamówień skłania do wyboru odlewania ciśnieniowego. Koszt formy rozkłada się na większą liczbę części, dzięki czemu każda z nich jest tańsza.
Precyzyjna obróbka oraz Formowanie wtryskowe
Obróbka CNC wymaga innego podejścia. Narzędzie sterowane komputerowo wycina obudowę z litego bloku metalu. Nie ma potrzeby wykonywania formy. Brak kosztów początkowych związanych z oprzyrządowaniem. Dzięki temu CNC idealnie nadaje się do małych serii i prototypów. Można wyprodukować pojedynczą część lub kilkanaście bez dużych nakładów inwestycyjnych.
Również w tym przypadku decyzja jest podejmowana na podstawie wolumenu. W przypadku rocznej produkcji poniżej 1,000 sztuk obróbka CNC jest zazwyczaj tańsza. Płacisz więcej za sztukę, ale unikasz kosztów formy. Elastyczność to również duży plus. Zmiany w projekcie są łatwe. Wystarczy zaktualizować program i uruchomić nową część. Inżynierowie mogą testować różne projekty i stopy bez czekania na nową formę. Przyspiesza to cykle rozwojowe. Zmniejsza to również ryzyko przy próbie nowych podejść.
W przypadku obudów z tworzyw sztucznych, preferowaną metodą jest formowanie wtryskowe. Tworzywo sztuczne topi się i jest wtłaczane do formy pod ciśnieniem. Proces ten pozwala na tworzenie złożonych kształtów o cienkich ściankach. Mikroformowanie wtryskowe pozwala uzyskać grubość ścianek nawet do 0.1 mm. Zależy to od przepływu materiału i projektu elementu. LCP i PPS dobrze nadają się do formowania precyzyjnych form. Tworzą one obudowy lekkie, wytrzymałe i odporne na umiarkowane temperatury. Cienkie ścianki pozwalają zaoszczędzić materiał i zmniejszyć wagę. Ma to duże znaczenie w środowiskach centrów danych o dużej gęstości.
Wybór odpowiedniej kombinacji materiałów i procesów produkcyjnych bezpośrednio wpływa na ostateczny koszt i wydajność. Inżynierowie biorą te czynniki pod uwagę, uwzględniając wielkość i budżet projektu. Niskie wolumeny wskazują na CNC. Wysokie wolumeny w przypadku metalu wskazują na odlewanie ciśnieniowe. Wysokie wolumeny w przypadku tworzyw sztucznych wskazują na formowanie wtryskowe. Każdy proces ma jasno określony optymalny punkt. Właściwy wybór oszczędza czas i pieniądze.
Precyzja w produkcji obudów modułów optycznych
Wykonanie tych części wymaga bardzo ścisłej kontroli każdego pomiaru. Obudowa musi idealnie pasować do portu przełącznika. Nawet drobny błąd może spowodować duże problemy w sieci.
Tolerancje wymiarowe i wykończenie powierzchni
Obudowa modułu optycznego wymaga bardzo ścisłych tolerancji. To mniej więcej połowa szerokości ludzkiego włosa. Dlaczego jest to tak ważne? Obudowa musi dokładnie przylegać do złącza klatkowego. Nawet niewielkie odchylenie może spowodować wygięcie pinów lub zły kontakt elektryczny. Radiator również musi być idealnie dopasowany. Jeśli górna powierzchnia obudowy jest zbyt wysoko lub zbyt nisko, szczelina odprowadzająca ciepło staje się większa. Wewnątrz modułu gromadzi się ciepło. Lasery i procesory DSP nagrzewają się bardziej niż powinny. Wydajność spada.
Wykończenie powierzchni również ma ogromne znaczenie. Chropowata powierzchnia tworzy niewielkie szczeliny powietrzne między obudową a radiatorem. Powietrze zatrzymuje ciepło i spowalnia jego wymianę. Im bardziej chropowata powierzchnia, tym gorszy przepływ ciepła. Ekranowanie EMI również ulega pogorszeniu. Szczeliny w powierzchni umożliwiają ucieczkę promieniowania elektromagnetycznego. Powoduje to przesłuchy między sąsiednimi modułami. Producenci dążą do uzyskania gładkiego wykończenia. Polerują powierzchnie form i starannie kontrolują proces odlewania. Dzięki temu powierzchnia obudowy za każdym razem pozostaje taka sama.
Kontrola jakości i metody inspekcji
Kontrola każdej obudowy pod kątem wad jest bardzo ważna. Głównym narzędziem są współrzędnościowe maszyny pomiarowe (CMM). CMM bada obudowę w wielu punktach. Porównuje każdy pomiar z modelem CAD. Jeśli którykolwiek punkt wykracza poza tolerancję, obudowa ulega uszkodzeniu. Inspekcja CMM wykrywa błędy pomiarowe, zanim spowodują one problemy w praktyce.
Profilometria powierzchni mierzy chropowatość. Malutki rysik przesuwa się po powierzchni. Rejestruje on punkty najwyższe i najniższe. Wyniki wskazują inżynierom, czy powierzchnia jest wystarczająco gładka, aby zapewnić dobry kontakt z ciepłem. W przypadku obudów szczelnych, testowanie szczelności ma kluczowe znaczenie. Obudowa jest wypełniana powietrzem pod ciśnieniem. Czujnik sprawdza ewentualne spadki ciśnienia. Nawet niewielka nieszczelność powoduje przedostawanie się wilgoci lub kurzu. Może to z czasem uszkodzić elementy optyczne.
Te metody kontroli jakości gwarantują, że każda obudowa spełnia wymagane standardy. Połączenie ścisłych tolerancji, gładkich powierzchni i starannej kontroli pozwala na produkcję niezawodnych części. Procesy produkcyjne muszą pozostać niezmienione, aby uzyskać takie rezultaty w dużych ilościach.
Typy obudów modułów optycznych według współczynnika kształtu
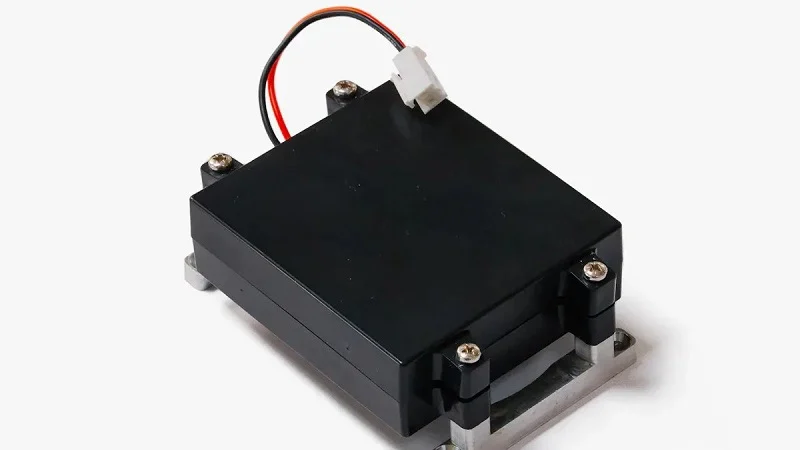
Współczynniki kształtu określają kształt i rozmiar modułów optycznych. Każdy z nich jest zgodny z umową Multi-Source Agreement (MSA), która określa standardowe rozmiary. Dzięki temu moduły różnych firm pasują do tych samych portów przełącznika. Konstrukcja obudowy zmienia się w zależności od współczynnika kształtu, aby sprostać różnym potrzebom w zakresie zasilania i ciepła.
Małe formaty: SFP, SFP+ i SFP28
Rodzina modułów SFP obsługuje prędkości od 1G do 25G. Te niewielkie, podłączane na gorąco obudowy wsuwa się do obudów przełączników i routerów. Sprawdzają się doskonale w przypadku łączy krótkiego zasięgu wewnątrz centrów danych oraz w przypadku połączeń na dłuższych dystansach między budynkami.
Obudowy SFP są małe i lekkie. Większość z nich wykorzystuje korpusy odlewane ciśnieniowo z cynku lub aluminium. Cynk dobrze wtapia się w cienkie ścianki, co pozwala producentom na tworzenie precyzyjnych mechanizmów zatrzaskowych. Aluminium zapewnia lepsze przenoszenie ciepła w modułach SFP+ i SFP28, które nagrzewają się bardziej. Obudowa musi utrzymywać złącze elektryczne w jednej linii z klatką. Nawet niewielkie przesunięcie może powodować problemy z sygnałem.
Te moduły często się podłącza i odłącza. Technicy wymieniają je podczas konserwacji lub modernizacji. Obudowa wymaga solidnego zatrzasku, który wytrzyma setki cykli. Prowadnice po bokach muszą być gładkie. Wszelkie zadziory lub nierówna krawędź utrudniają wkładanie. Wykończenie powierzchni ma tutaj znaczenie zarówno dla funkcjonalności, jak i komfortu.
Współczynniki kształtu o dużej gęstości: QSFP, QSFP-DD i OSFP
Rodzina QSFP obsługuje znacznie wyższe prędkości. QSFP obsługuje od 40G do 100G. QSFP-DD podwaja gęstość dzięki dodatkowym rzędom styków, osiągając 400G. OSFP obsługuje również zastosowania 400G i 800G. Te większe obudowy mają większe wymiary i bardziej złożony układ wewnętrzny.
Przy tych prędkościach największym wyzwaniem staje się ciepło. Więcej danych oznacza więcej mocy. Obudowa musi dobrze odprowadzać to ciepło. Moduły QSFP-DD zazwyczaj pobierają 12–15 W. Moduły OSFP dla 800G potrzebują 20–25 W lub więcej. Ta dodatkowa moc generuje więcej ciepła w tej samej przestrzeni.
Moduły 800G zużywają więcej energii niż moduły 400G i powinny być stosowane wyłącznie na platformach 400G, które mogą zapewnić wystarczającą moc i odprowadzać ciepło dla modułów 800G.
| Form Factor | Typowy zakres mocy |
| QSFP-DD | 12–15 W. |
| OSFP | 20–25 W+ |
Obudowa modułu optycznego dla tych podzespołów o dużej mocy ma grubsze ścianki i większą powierzchnię. Niektóre projekty dodają żeberka na górnej powierzchni, aby zwiększyć przepływ powietrza. Inne wykorzystują miedziane wkładki w punktach o wysokiej temperaturze. MSA określa wymiary zewnętrzne, ale producenci mają swobodę w ich zakresie. Wybierają najlepszy materiał i kształt wewnętrzny, aby zapewnić lepsze odprowadzanie ciepła i kontrolę EMI. Ta elastyczność pozwala każdej firmie dostosować obudowę do konkretnych celów wydajnościowych.
Zarządzanie temperaturą w obudowach modułów optycznych
Ciepło to największy problem nowoczesnych modułów optycznych. Lasery, fotodetektory i procesory DSP wewnątrz obudowy generują ciepło. W zatłoczonym centrum danych ciepło to szybko się kumuluje. Bez dobrego zarządzania temperaturą temperatury szybko rosną. Wydajność spada, a podzespoły mogą ulec awarii. Obudowa musi odprowadzać ciepło z tych gorących punktów.
Strategie rozpraszania ciepła
Wybór materiałów bezpośrednio wpływa na wymianę ciepła. Aluminium jest najpowszechniejszym wyborem. Dobrze przewodzi ciepło i utrzymuje niską masę. W przypadku modułów o wyższej temperaturze lepiej sprawdzają się stopy miedzi. Ciepło przepływa przez miedź około dwa razy szybciej niż przez aluminium. Kompromisem jest wyższy koszt. Inżynierowie dobierają odpowiednie materiały na podstawie budżetu mocy modułu.
Projekt obudowy ma równie duże znaczenie, co wybór materiału. Niektóre obudowy posiadają żebra na górnej powierzchni. Zwiększają one powierzchnię styku z przepływającym powietrzem. Większa powierzchnia oznacza większą ucieczkę ciepła. Rozpraszacze ciepła wewnątrz obudowy również pomagają. Odbierają ciepło z najgorętszych punktów i rozprowadzają je na większej powierzchni. Dzięki temu temperatura jest bardziej równomierna.
Obudowa wymaga również dobrego odprowadzania ciepła do radiatora. Górna powierzchnia musi przylegać do podkładki termicznej lub radiatora. Każda szczelina zatrzymuje ciepło. Dlatego powierzchnia musi być gładka. Utrzymanie odpowiedniej wysokości obudowy również pomaga.
Materiały i innowacje w zakresie interfejsów termicznych
Materiały termoprzewodzące (TIM) wypełniają niewielkie szczeliny między obudową a radiatorem. Bez nich kieszenie powietrzne blokują przepływ ciepła. Najczęściej wybierane są podkładki termiczne. Są miękkie i dopasowują się do chropowatości powierzchni. Materiały zmiennofazowe działają inaczej. Początkowo są to stałe podkładki. Po nagrzaniu topią się i wypełniają każdą szczelinę. Zapewnia to lepszy kontakt niż standardowe podkładki.
W przypadku modułów dużej mocy standardowe metody mogą okazać się niewystarczające. Komory parowe i rurki cieplne stanowią rozwiązanie. Komora parowa to płaski, szczelny pojemnik z niewielką ilością cieczy w środku. Ciepło zamienia ciecz w parę. Para przemieszcza się do chłodniejszych obszarów i z powrotem zamienia się w ciecz. Ten cykl przenosi ciepło znacznie szybciej niż sam metal w stanie stałym.
Te nowe pomysły zapewniają stabilność termiczną nawet przy prędkościach 800G. Obudowa staje się aktywnym elementem układu chłodzenia. Nie tylko utrzymuje części, ale również skutecznie odprowadza ciepło. Dobre zarządzanie temperaturą ma kluczowe znaczenie w obliczu stale rosnącej prędkości transmisji danych. Przyszłe moduły będą wymagały jeszcze lepszej wydajności termicznej.
Zagadnienia projektowe dotyczące obudowy modułu optycznego
Kompromisy między kosztami a wydajnością
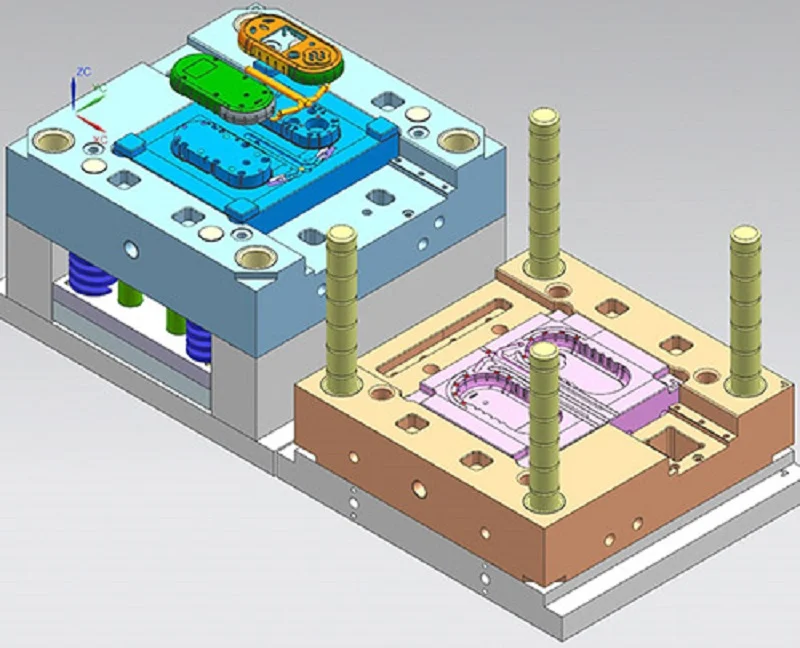
Pieniądze wpływają na wiele decyzji dotyczących mieszkań. Sposób wykonania obudowy wpływa na cenę końcową. Odlewnictwo ciśnieniowe wymaga stalowej formy, której początkowy koszt wynosi tysiące dolarów. To brzmi dużo. Ale gdy forma jest gotowa, każda część kosztuje bardzo niewiele. Liczby się sprawdzają, gdy potrzebujesz wielu obudów. Przy dużych ilościach koszt formy rozkłada się na tysiące części. Każda z nich staje się tania.
Obróbka CNC działa inaczej. Brak formy oznacza brak kosztów początkowych. Można zamówić zaledwie kilka części bez marnowania pieniędzy. Jednak każda obrobiona część kosztuje więcej. Maszyna potrzebuje czasu na wycięcie każdej obudowy z litego bloku. Ta praca się sumuje. W przypadku małych serii obróbka skrawaniem wygrywa. W przypadku dużej produkcji, odlewanie ciśnieniowe jest rozwiązaniem dominującym.
Wybrane materiały również wpływają na równowagę. Aluminium zapewnia dobre przenoszenie ciepła w rozsądnej cenie. Miedź sprawdza się lepiej, ale jest droższa. Cynk pozwala na tworzenie skomplikowanych kształtów przy niskich kosztach, ale wymaga dodatkowej obróbki powierzchni. Każdy wybór oznacza kompromis. Inżynierowie rozważają te kompromisy w kontekście budżetu i celów wydajnościowych projektu.
Trwałość i niezawodność środowiskowa
Każda obudowa modułu optycznego jest narażona na trudne warunki. Centra danych nagrzewają się. Sprzęt pracujący na zewnątrz musi radzić sobie z mroźnymi nocami i wilgotnymi dniami. Wibracje nieustannie wstrząsają modułami. Obudowa musi przetrwać to wszystko bez pęknięć i odkształceń.
Cykliczne zmiany temperatury to jeden z najtrudniejszych testów. Telcordia GR-468-CORE wyznacza standard dla komponentów optycznych. Test ten poddaje obudowy wielokrotnym wahaniom temperatury. Elementy nagrzewają się od -40°C do 70°C lub 85°C. Cykl ten powtarza się nawet 1,000 razy. To imituje lata rzeczywistego użytkowania w krótkim czasie.
| Identyfikator testu | Wymaganie |
| 5.20 | Cykle temperaturowe: od -40 do 70°C (lub 85°C) zgodnie z normą MIL-STD 883, metoda 1010, od 100 do 1,000 cykli |
Testy niezawodności wykraczają poza pomiar temperatury. Testy szoków termicznych obejmują nagłe zmiany temperatury w elementach. Testy przyspieszonej żywotności polegają na testowaniu modułów pod dużym obciążeniem w celu znalezienia słabych punktów. Testy wytrzymałości mechanicznej sprawdzają, jak obudowy radzą sobie z wibracjami i uderzeniami fizycznymi. Testy te wykrywają wady konstrukcyjne przed wysłaniem produktów do klientów.
Obudowa, która przejdzie te testy, zyskuje zaufanie. Działa, gdy sieć od niej zależy. Ta niezawodność jest ważniejsza niż oszczędność kilku centów na każdej części.
Normy dotyczące obudów modułów optycznych
MSA, IEEE i specyfikacje branżowe
Umowy wieloźródłowe (MSA) określają zasady dotyczące wyglądu i dopasowania modułów optycznych. Umowy te definiują dokładne wymiary mechaniczne dla każdego formatu. Określają również interfejsy złączy i wymagania termiczne. Projektując nowy moduł, firma postępuje zgodnie z MSA dla docelowego formatu. Gwarantuje to, że jej produkt będzie działał z każdym przełącznikiem lub routerem zgodnym z tym samym standardem. Bez zgodności z MSA moduł po prostu nie zmieści się w obudowie. Obudowa musi dokładnie odpowiadać tym wymiarom. Nawet niewielkie odchylenia mogą powodować problemy z dopasowaniem do złącza elektrycznego.
Normy IEEE dotyczą aspektów elektrycznych i optycznych. Normy te definiują prędkość sygnału, poziomy mocy i parametry wydajności. Konstrukcja obudowy musi spełniać te wymagania. Na przykład obudowa modułu 400G wymaga odpowiedniego ekranowania, aby zapewnić czystość sygnału przy tych prędkościach. Normy IEEE nie określają sposobu budowy obudowy. Określają one, jaką wydajność musi osiągnąć gotowy moduł. Inżynierowie projektują obudowę, bazując na tych wymaganiach.
Certyfikaty środowiskowe i bezpieczeństwa
Przepisy ochrony środowiska regulują, jakie materiały mogą znaleźć się w obudowie modułu optycznego. Dyrektywa RoHS ogranicza stosowanie niebezpiecznych substancji, takich jak ołów, rtęć i kadm. Istnieją jednak wyjątki. Na przykład, ołów w stopach aluminium jest dozwolony w ilości do 0.4% wagowo na mocy wyjątku 6(b). Ma to znaczenie, ponieważ wiele obudów wykorzystuje odlewy aluminiowe. Wyjątek ten uznaje, że całkowite usunięcie ołowiu ze stopów aluminium nie jest jeszcze technicznie wykonalne. REACH to kolejne rozporządzenie. Obejmuje ono szerszy zakres substancji chemicznych i nakłada na producentów obowiązek rejestracji ich stosowania.
Certyfikaty bezpieczeństwa chronią użytkowników i sprzęt. Certyfikat UL testuje obudowy pod kątem odporności ogniowej i bezpieczeństwa elektrycznego. Obudowa z certyfikatem UL przeszła rygorystyczne testy. Ten certyfikat ma znaczenie dla urządzeń centrów danych pracujących 24/7. Norma ISO 9001 koncentruje się na jakości produkcji. Gwarantuje ona, że fabryka posiada odpowiednie systemy zarządzania jakością. Kupując od producenta posiadającego certyfikat ISO 9001, masz pewność, że stosuje on spójne procesy. Te certyfikaty wzajemnie się uzupełniają. Chronią środowisko, zapewniają bezpieczeństwo użytkowników i gwarantują, że każda obudowa modułu optycznego spełnia te same standardy jakości.
Przyszłe trendy w Obudowy modułów optycznych
Zaawansowane materiały i technologie produkcji
Następna generacja obudów będzie wykorzystywać nowe materiały i nowatorskie metody produkcji części. Zaawansowane kompozyty łączą wytrzymałość z lekkością. Dobrze odprowadzają ciepło i są lekkie. To pomaga w gęstych przełącznikach, gdzie liczy się każdy gram. Druk 3D, czyli wytwarzanie addytywne, otwiera nowe możliwości. Elementy są tworzone warstwa po warstwie. Ta metoda tworzy złożone kanały wewnętrzne, których nie da się uzyskać tradycyjnym odlewaniem. Kanały te mogą prowadzić chłodziwo lub przewody cieplne. Prototypowanie również staje się szybsze. Inżynierowie drukują nowy projekt w ciągu jednej nocy, zamiast czekać tygodniami na formę. Taka szybkość skraca czas rozwoju i pozwala zespołom testować więcej pomysłów.
Te nowe metody nie zastępują odlewania ciśnieniowego w przypadku dużych serii produkcyjnych. Zmieniają jednak sposób myślenia projektantów. Mogą oni eksperymentować z odważnymi kształtami bez ogromnych kosztów oprzyrządowania. Najlepsze projekty przechodzą następnie do tradycyjnych procesów, aby uzyskać większą ilość. To połączenie starego i nowego pozwala obniżyć koszty, jednocześnie zwiększając wydajność. Wybór materiałów nadal wpływa na końcowy efekt. Lepsze materiały oznaczają lepszy przepływ ciepła i czystsze sygnały.
Współpakowane elementy optyczne i ewoluujące współczynniki kształtu
Optyka w obudowach (CPO) oznacza dużą zmianę. Zamiast modułów wtykowych, silniki optyczne znajdują się tuż obok układu przełączającego. To skraca dystans i oszczędza energię. Rynek jest wciąż młody. Fortune Business Insights wycenił globalny rynek optyki w obudowach na 256.2 mln USD w 2025 roku. Wartość ta będzie szybko rosła, ponieważ centra danych dążą do zwiększenia wydajności.
CPO całkowicie zmienia zasady dotyczące obudów. Obudowa modułu optycznego CPO musi odprowadzać ciepło w znacznie mniejszej przestrzeni. Poniższa tabela pokazuje różnicę.
| WYGLĄD | Optyka współpakowana (CPO) | Moduły wtykowe |
| Ograniczenie przestrzenne | Rozpraszanie ciepła w ograniczonej przestrzeni, wymagające zaawansowanych rozwiązań chłodzenia, które zużywają dodatkową energię | Możliwe są niezależne strategie zarządzania temperaturą, ale mogą one działać w mniej optymalnych środowiskach termicznych w zależności od projektu systemu hosta |
| Sprzężenie termiczne | Bliskość układów ASIC o dużej mocy powoduje powstawanie lokalnych punktów o temperaturze przekraczającej 85°C, co pogarsza wydajność lasera; kluczowym problemem jest przesłuch termiczny między umieszczonymi w tym samym miejscu komponentami | Stawia czoła wyzwaniom związanym z utrzymaniem stałej temperatury w różnych warunkach otoczenia i przy zmiennych wzorcach przepływu powietrza |
| Podejście chłodzące | Wymaga innowacyjnych materiałów interfejsu termicznego i chłodzenia mikrokanałowego; często chłodzone cieczą | Standardowe formaty (QSFP-DD, OSFP) narzucają rygorystyczne wymagania dotyczące zużycia energii (12–15 W), co wymusza stosowanie zaawansowanych radiatorów i podkładek termicznych |
Jedno sprytne rozwiązanie pozwala na umieszczenie lasera poza obudową.
Laser ELS generuje światło ciągłe o jednej lub kilku długościach fali i dystrybuuje je do wielu silników optycznych za pomocą dzielników optycznych lub multiplekserów długości fali. Umieszczenie lasera na zewnątrz zmniejsza nagrzewanie się układu ASIC i poprawia ogólną niezawodność systemu.
Takie podejście rozprasza źródła ciepła. Upraszcza również konstrukcję obudowy. Wraz ze wzrostem prędkości transmisji danych do 1.6 T, trendy te zmuszą każdą część obudowy do intensywniejszej pracy. Mniejsze tolerancje i bardziej inteligentne materiały oddzielą zwycięzców od reszty.
NOBLE: Produkcja obudów precyzyjnych modułów optycznych

Nasze możliwości produkcyjne i certyfikaty
NOBLE to czołowy chiński producent precyzyjnych obudów do modułów optycznych. Oferujemy trzy główne metody produkcji części: odlewanie ciśnieniowe, obróbkę CNC i formowanie wtryskowe. Każda z tych metod służy innemu celowi. Odlewanie ciśnieniowe sprawdza się w produkcji wielu części metalowych. Daje takie same rezultaty w przypadku tysięcy sztuk. Obróbka CNC sprawdza się lepiej w przypadku małych serii lub prototypów. Zapewnia szybką realizację bez konieczności stosowania formy. Formowanie wtryskowe pozwala na tworzenie obudów z tworzyw sztucznych. Pozwala tworzyć złożone kształty o cienkich ściankach przy niskim koszcie jednostkowym.
Jakość jest ważna na każdym etapie. Nasza fabryka posiada certyfikat zarządzania jakością. Posiadamy również certyfikaty specjalistycznych norm jakości. To samo staranne podejście dotyczy każdej produkowanej przez nas obudowy modułu optycznego. Mierzymy wymiary za pomocą współrzędnościowych maszyn pomiarowych. Sprawdzamy wykończenie powierzchni za pomocą profilometrów. Sprawdzamy szczelność obudów. Każda część spełnia te same wysokie standardy.
Od projektu do montażu: kompletne rozwiązania
Zapewniamy doskonałą obsługę już od pierwszego pomysłu. Pomagamy klientom zarówno w szybkim prototypowaniu, jak i w produkcji masowej. Nasz zespół analizuje projekt obudowy i sugeruje zmiany, które ułatwiają jej budowę. Drobne zmiany oszczędzają czas i pieniądze w przyszłości. Zmiana grubości ścianek może poprawić przepływ metalu w formie. Inny wybór stopu może poprawić wymianę ciepła bez wzrostu kosztów. Wykrywamy te problemy na wczesnym etapie.
Proces trwa aż do montażu. Zajmujemy się ostatnimi etapami, które przekształcają obudowę w gotowy moduł. Oznacza to, że masz do czynienia z mniejszą liczbą dostawców. To również przekłada się na lepszą komunikację między działem projektowania a produkcją. Jeden zespół zajmuje się wszystkim od początku do końca. To minimalizuje liczbę błędów i opóźnień.
Pomagamy również w doborze materiałów. Wybór wpływa na właściwości obudowy. Aluminium zapewnia dobre przewodnictwo cieplne w rozsądnej cenie. Cynk dobrze się rozpływa w przypadku skomplikowanych kształtów. Miedź wytrzymuje najcieplejsze moduły. Pomagamy w wyborze odpowiedniego materiału do Państwa potrzeb. Nasi inżynierowie wiedzą, jak każdy materiał zachowuje się w formie i w produkcie końcowym. Ta wiedza pozwala naszym klientom oszczędzać czas i pieniądze przy każdym projekcie.
Obudowa modułu optycznego nie tylko chroni podzespoły. Umożliwia ona osiągnięcie prędkości transmisji danych, których wymagają nowoczesne sieci. Każdy wybór ma znaczenie. Wybrane materiały wpływają na przepływ ciepła, ekranowanie i koszt. Proces produkcyjny wpływa na precyzję i cenę jednostkową. Zrozumienie współczynników kształtu pomaga w doborze odpowiedniej obudowy do danego zastosowania. Zarządzanie temperaturą zapewnia laserom i procesorom DSP odpowiednią temperaturę do pracy. Wraz ze wzrostem przepustowości danych do 1.6 T, innowacje w zakresie obudów stają się kluczowe dla postępu. Nowe materiały i metody chłodzenia oddzielą zwycięzców od reszty. Nie pozostawiaj tych decyzji przypadkowi. Porozmawiaj z ekspertami ds. produkcji, takimi jak NOBLE. Pomogą Ci zoptymalizować obudowę modułu optycznego pod kątem wydajności, niezawodności i możliwości produkcyjnych.
Często zadawane pytania dotyczące obudów modułów optycznych
Jaki materiał zapewnia najlepsze chłodzenie obudowy modułu optycznego?
Aluminium to standardowy wybór w przypadku obudowy modułu optycznego. Odprowadza ciepło z gorących komponentów bez zwiększania masy. Miedź sprawdza się lepiej w modułach dużej mocy, ale jest droższa. Cynk wymaga dodatkowego pokrycia, aby zapobiec rdzewieniu. Wybierz w oparciu o swój budżet ciepła.
Kiedy powinienem wybrać odlewanie ciśnieniowe zamiast obróbki CNC?
Odlewanie ciśnieniowe ma sens w przypadku dużych serii, powiedzmy 10 000 sztuk lub więcej. Forma metalowa kosztuje tysiące z góry, ale każda obudowa staje się bardzo tania. Obróbka CNC nie wiąże się z kosztami oprzyrządowania. Każda część jest droższa, więc nadaje się do małych serii poniżej 500 sztuk.
Czym obudowa QSFP-DD różni się od podstawowej obudowy SFP?
Obudowy modułów optycznych QSFP-DD są większe i obsługują większą moc, około 12–15 watów. Wymagają grubszych ścianek i lepszych ścieżek cieplnych. Wymiary zewnętrzne nadal są zgodne ze standardem MSA. Konstrukcja wewnętrzna ulega zmianie, aby lepiej odprowadzać nadmiar ciepła.
Czy obudowy plastikowe nadają się do szybkich modułów optycznych?
Tworzywo sztuczne sprawdza się w modułach o niższej prędkości, gdzie zapotrzebowanie na ciepło i EMI jest niższe. W przypadku modułów o wyższej prędkości tworzywo sztuczne nie dorównuje metalowi pod względem odprowadzania ciepła ani ekranowania. Inżynierowie dobierają materiał na podstawie klasy prędkości.







