
Każdy eksperyment z zakresu mikroprzepływów napotyka ten sam problem: podłączenie delikatnego układu scalonego do rzeczywistego sprzętu. Niestandardowy uchwyt układu scalonego mikroprzepływowego rozwiązuje ten problem. Mocuje on urządzenie bezpiecznie, zapewniając jednocześnie szczelny dostęp do płynu. Sukces zależy od czterech kluczowych elementów: analizy wymagań, inżynierii projektowej, materiałoznawstwa oraz produkcji i montażu.
Czy nieszczelności, rozbieżności lub martwa przestrzeń utrudniają pracę z mikroprzepływami? Ten praktyczny poradnik pomoże Ci uporać się z tymi wyzwaniami, zarówno w przypadku prototypów badawczych, jak i systemów produkcyjnych. Przyjrzymy się każdemu elementowi, udzielając porad inżynieryjnych dotyczących Twojej konfiguracji mikroprzepływowej. Firmy takie jak NOBLE oferują umiejętności produkcyjne w zakresie prototypowania i produkcji układów mikroprzepływowych. Ich precyzyjna obróbka wspomaga Twoje mikroprzepływowe układy scalone od pomysłu do wdrożenia. Zaczynajmy.
Uchwyt układu scalonego mikroprzepływowego wymagania
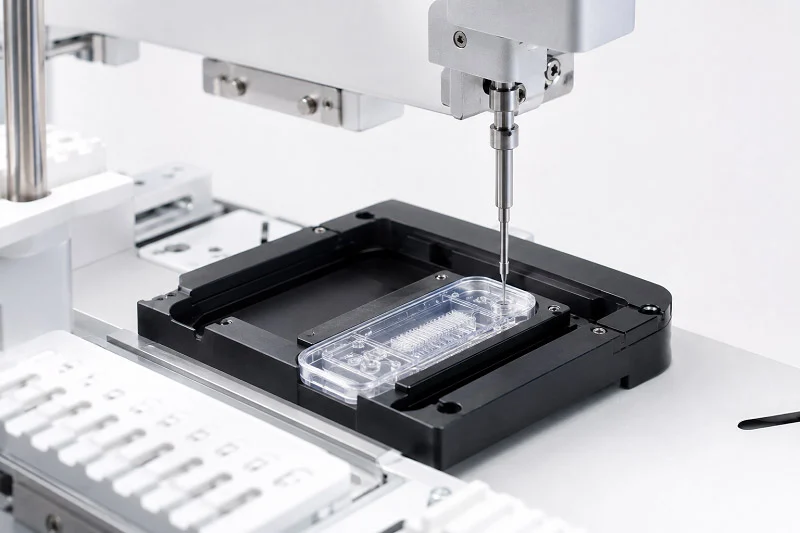
Zanim uruchomisz oprogramowanie CAD lub kupisz materiały, musisz dokładnie wiedzieć, czego potrzebuje Twój chip. Uchwyt musi pasować do materiału chipa – PDMS, szkła lub tworzyw termoplastycznych – i odpowiadać sposobowi jego wykonania. Chip PDMS połączony ze szkłem zachowuje się inaczej pod względem rozmiaru i kształtu niż formowany element termoplastyczny. Znajomość tej historii pomoże Ci uniknąć kosztownych przeróbek w przyszłości.
Twój uchwyt mikroprzepływowego układu scalonego spełnia dwa zadania. Po pierwsze, wyrównuje warstwy układu scalonego podczas łączenia. Po drugie, utrzymuje gotowy układ w celu zapewnienia połączenia z płynami. Oba zadania wymagają tego samego poziomu dokładności. Zacznij od zebrania karty katalogowej układu scalonego, plików CAD i wszelkich uwag dotyczących produkcji. Ta lista stanie się podstawą Twojego projektu.
Analiza wymiarów i geometrii układów scalonych
Pomiar tolerancji krytycznych
Rozmiary chipów zmieniają się bardziej, niż większość badaczy się spodziewa. Miękka litografia powoduje skurcz podczas utwardzania PDMS. Trawienie szkła powoduje różnice głębokości między elementami. Zmierz swoje rzeczywiste chipy, a nie tylko wartości CAD. Użyj skalibrowanego mikroskopu lub współrzędnościowej maszyny pomiarowej na tym etapie.
Standardowa tolerancja rozmiaru dla układów mikroprzepływowych sięga 10 μm lub mniej. Osiągnięcie tego wymaga użycia narzędzi w pomieszczeniu o kontrolowanej temperaturze ±0.1°C. Same zmiany temperatury mogą spowodować przekroczenie dopuszczalnych limitów. Jeśli w Twoim laboratorium brakuje takiego sprzętu, uwzględnij to w planie tolerancji. Wiedza inżynierska NOBLE pomoże Ci zbadać rozmiary układów i dobrać odpowiednie połączenia do Twojego układu mikroprzepływowego.
Określanie lokalizacji portów i ich rozstawu
Umiejscowienie portów decyduje o tym, gdzie uchwyt mikroprzepływowego układu scalonego musi stykać się z chipem. Zmierz odległość między środkami pobliskich portów – ten rozstaw będzie podstawą projektu kolektora. Zapisz również średnicę i głębokość portu. Port znajdujący się pod powierzchnią chipa wymaga innej metody uszczelnienia niż ten umieszczony na jednym poziomie z górną częścią.
Zapisz te wartości w tabeli. Uwzględnij tolerancje dla każdego pomiaru. Podczas projektowania uchwytu mikroprzepływowego, każdy otwór i kanał korzystają z tych wartości. Drobne błędy w tym miejscu przekładają się na cały montaż.
Określanie potrzeb w zakresie interfejsu płynnego
Wybór typu złącza (Luer, Ferrule itp.)
Wybór złącza zależy od ciśnienia roboczego i preferencji dotyczących przewodów. Poniższa tabela przedstawia popularne opcje:
| Typ złącza | Ciśnienie znamionowe | Dodatkowy kontekst |
| Interfejs rurki kapilarnej | Do 1000 psi (70 bara) | Przeznaczony do chromatografii cieczowej wysokociśnieniowej; nadaje się do trudnych zastosowań mikroprzepływowych |
| Złącze Luer (zgodnie ze specyfikacją ISO) | 43.5 psi (300 kPa) | Przetestowano zgodnie z normą ISO 80369-7 po prawidłowym skonfigurowaniu |
| Złącze Luer z adapterem zadziorowym | Może być niższe niż 43.5 psi | Ciśnienie robocze zależy od mieszanki kolców i rurek z miękkimi rurkami elastomerowymi |
Dopasuj złącze do rzeczywistych potrzeb ciśnieniowych eksperymentu. Zbyt wysokie wymagania zwiększają koszty. Zbyt niskie powodują wycieki.
Obliczanie ograniczeń objętości martwej
Objętość martwa – płyn uwięziony między chipem a rurką – rozcieńcza próbki i poszerza piki. W przypadku złożonych protokołów testowych ma to ogromne znaczenie. Zmniejsz objętość martwą, utrzymując krótkie ścieżki przepływu płynu i małe średnice wewnętrzne. Oblicz objętość każdego kanału w urządzeniu. Dodaj te wartości. Porównaj sumę z limitem rozproszenia próbki w swoim teście.
Ocena ograniczeń specyficznych dla aplikacji
Zakresy temperatur i ciśnień
Twój osprzęt musi sprostać warunkom eksperymentu. Jeśli przeprowadzasz reakcje w wysokich temperaturach, materiał, z którego wykonany jest osprzęt układu mikroprzepływowego, musi odpowiadać rozszerzalności cieplnej układu. W przeciwnym razie uszczelnienie ulegnie uszkodzeniu wraz ze wzrostem temperatury. Podobnie, cykliczne zmiany ciśnienia z czasem zużywają materiały. Zanotuj maksymalne ciśnienie robocze i temperaturę przed wyborem materiałów.
Dostęp optyczny do obrazowania i detekcji
Wiele eksperymentów mikroprzepływowych wymaga użycia mikroskopów. Oprawa układu mikroprzepływowego nie może blokować ścieżki światła. Zaplanuj okna obserwacyjne lub sekcje z wycięciami już na wczesnym etapie projektowania. Metalowa oprawa z wyciętym otworem dobrze sprawdza się w przypadku światła przechodzącego. W przypadku detekcji fluorescencji należy wziąć pod uwagę odległość roboczą soczewki. Grubość oprawy ma bezpośredni wpływ na to ustawienie.
Zasady projektowania niestandardowych urządzeń mikroprzepływowych
Faza projektowania musi obejmować dwa zadania jednocześnie. Musi wspierać proces produkcji układu scalonego – taki jak układanie warstw podczas łączenia PDMS ze szkłem – i musi działać prawidłowo podczas rzeczywistych eksperymentów. Awaria mocowania mikroprzepływowego układu scalonego w którymkolwiek z tych punktów spowoduje problemy. NOBLE oferuje usługi przeglądu i optymalizacji projektu mocowania mikroprzepływowego układu scalonego, aby pomóc w wczesnym wykryciu tych problemów. Kluczem jest zaprojektowanie układu z równomiernym naciskiem podczas łączenia i unikanie elementów trudnych do obróbki mechanicznej lub formowania.
Modelowanie CAD i porównanie tolerancji
Nakładanie się tolerancji wpływa na każdy element układu mikroprzepływowego. Drobne błędy w wymiarach chipów kumulują się. Chip PDMS, który kurczy się o 1% podczas utwardzania, może nadal zmieścić się w kieszeni zaprojektowanej dla normalnego rozmiaru. Jednak to samo 1% przesunięcie plus 0.2 mm przesunięcie portu może spowodować wyciek. Przeprowadź analizę nakładania się tolerancji na wczesnym etapie. Sprawdza ona każdy wymiar warstwa po warstwie.
W Ascential łączymy analizę DFM, analizę tolerancji oraz rozwój procesów z projektowaniem produktów. Rezultatem są instrumenty, które zapewniają dokładność, wydajność i niezawodność od prototypu do produkcji klinicznej i komercyjnej.
Układ scalony, który dobrze sprawdza się w testach na małych partiach, może mimo to zawieść podczas produkcji masowej z powodu: różnic w spoiwie, niejednolitości partii materiałów, zużycia formy z upływem czasu, narastania tolerancji montażu, niestabilności obróbki powierzchni oraz odkształceń termicznych po przechowywaniu lub transporcie.
Te cytaty pokazują, dlaczego tolerancja jest ważna. Twój projekt musi uwzględniać rzeczywiste różnice, a nie tylko idealne parametry CAD.
Projektowanie dla pasowania wciskowego a pasowania wsuwanego
Wciskanie (press-fit) mocno trzyma chip. Działa, gdy wymiary chipa są bardzo spójne. Wciskanie (slip-fit) zapewnia chipowi miejsce na ruch. Działa lepiej, gdy rozmiary chipów są różne. Większość układów mikroprzepływowych wykorzystuje wciskanie (slip-fit) z niewielką szczeliną. Luz od 0.1 mm do 0.2 mm z każdej strony pozwala na osadzenie chipa bez naprężeń. Następnie elementy wyrównujące prowadzą go na miejsce.
Uwzględnianie rozszerzalności cieplnej materiału
Różne materiały rozszerzają się z różną szybkością. PDMS rozszerza się bardziej niż szkło. Aluminium rozszerza się bardziej niż PEEK. Jeśli mocowanie i układ scalony rozszerzają się z różną szybkością, uszczelnienie może pęknąć pod wpływem zmian temperatury. Oblicz rozszerzalność cieplną dla swojego zakresu temperatur. Upewnij się, że kieszeń układu scalonego i powierzchnie uszczelniające pozostają równoległe zarówno w niskich, jak i wysokich temperaturach.
Wdrażanie funkcji wyrównywania
Funkcje wyrównania gwarantują, że chip zawsze będzie znajdował się we właściwym miejscu. Bez nich wyrównanie portów zmienia się przy każdej konfiguracji. Powoduje to wycieki i niespójne wyniki.
Używanie kołków ustalających i szczelin wyrównujących
Kołki ustalające zapewniają stały punkt odniesienia. Umieść dwa kołki na jednej krawędzi kieszeni na chip. Chip styka się z obydwoma kołkami podczas wkładania. Szczelina wyrównująca na przeciwległej krawędzi pozwala chipowi rozszerzać się bez wyboczenia. Taka konfiguracja centruje chip nad portami za każdym razem, gdy używasz uchwytu.
Tworzenie gniazda lub kieszeni na chipy
Gniazdo chipa to zagłębiona kieszeń dopasowana do kształtu chipa. Należy ją wykonać na głębokość nieco większą niż grubość chipa. Chroni to krawędzie chipa i utrzymuje górną powierzchnię na poziomie. Najlepiej sprawdza się głębokość od 0.5 mm do 1 mm poniżej powierzchni chipa. Ścianki kieszeni naprowadzają chip na miejsce podczas montażu.
Inżynieria mechanizmu uszczelniającego
Mechanizm uszczelniający to czynnik decydujący o sukcesie lub porażce projektu. Złe uszczelnienie oznacza przecieki. Dobre uszczelnienie oznacza niezawodne rezultaty.
Projektowanie głębokości uszczelek dla pierścieni uszczelniających typu O
Głębokość dławika kontroluje stopień kompresji pierścienia uszczelniającego. Zbyt duża kompresja powoduje wybrzuszenie pierścienia uszczelniającego w kanałach mikroprzepływowych. Zbyt mała – brak uszczelnienia. W przypadku standardowego pierścienia uszczelniającego o przekroju 1.78 mm, głębokość dławika od 1.3 mm do 1.4 mm zapewnia kompresję na poziomie 20% do 25%. Ten zakres sprawdza się w większości zastosowań. Przed sfinalizowaniem projektu należy sprawdzić głębokość dławika na rzeczywistych chipach.
Obliczanie rozkładu siły zacisku
Równomierne ciśnienie zapobiega wyciekom. Potrzebna jest wystarczająca siła, aby ścisnąć pierścienie uszczelniające, ale nie na tyle duża, aby pękł odprysk. Oblicz całkowitą siłę zacisku jako sumę sił potrzebnych dla każdej uszczelki. Rozłóż tę siłę na całej powierzchni elementu mocującego za pomocą kilku śrub. Umieść śruby w pobliżu każdego otworu, aby zapewnić równomierny nacisk.
Minimalizacja martwej objętości w projekcie
Objętość martwa to ciecz, która gromadzi się między chipem a przewodem. Rozcieńcza ona próbki i poszerza piki. Można ją zmniejszyć, dokonując ostrożnych wyborów w mikroprzepływach.
Zacznij od zagłębionej kieszeni. Wyfrezuj kieszeń o głębokości od 0.8 mm do 1.2 mm i średnicy dopasowanej do wylotu kanału z tolerancją 0.05 mm. W ten sposób powstanie zagnieżdżona komora przejściowa, która usunie zewnętrzną martwą przestrzeń. Dodaj promieniowe mikrorowki od środka kieszeni do jej zewnętrznej krawędzi. Wykonaj je o szerokości od 100 do 150 mikronów i głębokości od 50 do 80 mikronów. Rozmieść równomiernie od 8 do 12 rowków wokół środka. Pozwoli to na rozprowadzenie cieczy po powierzchni bez zwiększania oporu przepływu. Połącz warstwę 3D tak, aby wylot znajdował się w jednej płaszczyźnie z kieszenią. Zachowaj wyrównanie pionowe z tolerancją 0.1 mm. Ta konfiguracja pozwala uzyskać martwą przestrzeń mniejszą niż 5%.
Inne zasady pomagają w przypadku układów mikroprzepływowych. Dopasuj średnicę wewnętrzną rurki do średnicy portu. Upewnij się, że wszystkie rurki są dobrze osadzone i dokręcone. Stosuj części o małej objętości martwej. Projektuj ścieżki przepływu, aby zmniejszyć objętość przesuniętą wewnątrz układu.
Wybór materiałów do układów scalonych mikroprzepływowych
Materiał, który wybierzesz do swojego urządzenia mikroprzepływowego, decyduje o tym, jak dobrze poradzi sobie ono z testami. Urządzenie, które działa z wodą, może natychmiast ulec zniszczeniu pod wpływem rozpuszczalników organicznych. Odpowiedni materiał zwalcza substancje chemiczne, radzi sobie ze zmianami temperatury i nie porysuje chipa, gdy będziesz go wielokrotnie wkładać.
Ocena zgodności chemicznej
Odporność na rozpuszczalniki i kwasy
Rozpuszczalniki niszczą materiały mocujące w takim samym stopniu, jak materiały chipów. PDMS pęcznieje w rozpuszczalnikach organicznych, ale mocowanie również może się rozpaść. Sprawdź każdą substancję chemiczną, która ma kontakt z mocowaniem, zanim wybierzesz materiał.
Oto krótki przewodnik po powszechnie stosowanych polimerach:
| Materiał | Rozpuszczalnik | zgodność |
| PEEK | Aceton | Odporny (R) |
| PEEK | Woda królewska | Nieodporny (N) |
| PEEK | etanol | Odporny (R) |
| PEEK | Kwas chlorowodorowy | Odporny (R) |
| PTFE | Woda królewska | Odporny (R) |
| PTFE | Chloroform | Odporny (R) |
| PTFE | sulfotlenek dimetylu (DMSO) | Odporny (R) |
| Akrylowy (PMMA) | Aceton | Nieodporny (N) |
| Akrylowy (PMMA) | Octan etylu | Nieodporny (N) |
| Akrylowy (PMMA) | Metanol (100%) | Nieodporny (N) |
PEEK dobrze współpracuje z większością popularnych rozpuszczalników. PTFE jest bardziej odporny na działanie niemal wszystkiego, nawet wody królewskiej. Akryl sprawdza się w przypadku płynów na bazie wody, ale pęka lub rozpuszcza się w wielu płynach organicznych. Dopasuj materiał do używanych rozpuszczalników, a nie do mglistej obietnicy „dobrej odporności chemicznej”.
Unikanie substancji wymywalnych i ekstrahowalnych
Odporność chemiczna to nie jedyna kwestia, o której należy pamiętać. Niektóre materiały z czasem uwalniają związki chemiczne do płynu. Substancje te niszczą czułe testy i zabijają hodowle komórkowe na układach mikroprzepływowych. PTFE i PEEK charakteryzują się niskim uwalnianiem związków chemicznych. Akryl może uwalniać monomery, zwłaszcza gdy jest nowy. Jeśli w teście wykorzystujesz żywe komórki lub analizę śladową, wybierz materiał o udowodnionej niskiej zdolności do wypłukiwania.
Uwzględnienie właściwości termicznych i mechanicznych
Dopasowany współczynnik rozszerzalności cieplnej (CTE)
Osprzęt i układ scalony rozszerzają się z różną szybkością pod wpływem zmian temperatury. Szklany układ scalony z aluminiowym układem mikroprzepływowym wytwarza naprężenia w uszczelnieniu podczas nagrzewania w wielu układach mikroprzepływowych. Oblicz różnicę rozszerzalności w zakresie temperatur roboczych. W przypadku testów przeprowadzanych w temperaturze od pokojowej do 60°C, różnica może przesunąć porty o dziesiątki mikronów. To przesunięcie powoduje uszkodzenie uszczelnień i rozbieżności w połączeniach.
Równoważenie sztywności i kruchości
Sztywny uchwyt utrzymuje ścisłe tolerancje. Jednak zbyt duża sztywność może pęknąć delikatny szklany chip podczas dokręcania śrub. Polimery lekko się uginają i absorbują nierównomierne naciski. Metale zachowują swój kształt, ale przekazują siłę bezpośrednio. Rozważ dodanie miękkiej warstwy uszczelki między metalowym uchwytem mikroprzepływowym a kruchym chipem. To rozłoży siłę zacisku i zapobiegnie pęknięciom naprężeniowym.
Wybór metali kontra polimery
Kiedy używać aluminium, a kiedy stali nierdzewnej
Aluminium doskonale nadaje się do prototypowych kolektorów. Szybko się obrabia, jest lekkie i można je anodować, aby uzyskać twardszą powierzchnię. Dzięki temu idealnie nadaje się do szybkich cykli projektowych, wymagających częstego testowania i przeprojektowywania. Stal nierdzewna najlepiej nadaje się do połączeń gwintowanych, powierzchni ścieralnych i części narażonych na wielokrotne czyszczenie. Intensywne cykle czyszczenia z czasem powodują zużycie anodowanego aluminium.
Kiedy stosować PEEK, PTFE lub akryl
PEEK oferuje najlepsze połączenie wytrzymałości i odporności chemicznej dla elementów z polimerów. Dobrze poddaje się obróbce i zachowuje ścisłe tolerancje. PTFE oferuje najwyższą kompatybilność chemiczną, ale jest miękki w dotyku i może się wyginać pod wpływem nacisku. Akryl jest tani i przezroczysty, ale przed użyciem należy sprawdzić kompatybilność z rozpuszczalnikami.
NOBLE oferuje pomoc materiałową w doborze materiałów do konkretnych rozpuszczalników i warunków pracy. Inżynierowie firmy analizują Państwa zastosowanie i proponują odpowiedni metal lub polimer, aby zapewnić niezawodną i szczelną pracę w Państwa mikroprzepływowym systemie.
Metody wytwarzania układów scalonych mikroprzepływowych
Wybierając metodę produkcji mikroprzepływowego układu scalonego, musisz zdecydować między szybkością a dokładnością. Obróbka CNC zapewnia bardzo wąskie granice tolerancji i gładkie powierzchnie. Druk 3D pozwala na produkcję części w ciągu kilku godzin za mniejsze pieniądze. Wybór zależy od etapu rozwoju. W przypadku wczesnych wersji mikroprzepływowych układów scalonych druk 3D oszczędza czas i pieniądze. W przypadku finalnych mikroprzepływowych układów scalonych, które wymagają dobrego uszczelnienia, obróbka CNC jest powszechnym wyborem. Wiele zespołów stosuje obie metody. Sposób wykonania układu wpływa na to, jakich materiałów można użyć, jak gładka jest powierzchnia i ile czasu to zajmie. Wybrane metody produkcji wpływają również na koszty i łatwość produkcji kolejnych elementów. Przyjrzyjmy się każdej z metod.
Obróbka CNC dla wysokiej precyzji
Obróbka CNC polega na wycinaniu materiału z litego bloku za pomocą narzędzi sterowanych komputerowo. Ta metoda zapewnia najwyższą dokładność i gładkość powierzchni. Jeśli Twoje urządzenie wymaga uszczelnienia przed pierścieniami uszczelniającymi lub ma duże wymiary, obróbka CNC to właściwy wybór. Usługi obróbki precyzyjnej firmy NOBLE pozwalają na stworzenie mikroprzepływowego urządzenia do obróbki skrawaniem o wąskich granicach, niezbędnych do uzyskania wysokiej wydajności.
Osiąganie ścisłych tolerancji w metalu
Metalowe oprzyrządowanie wymaga najwyższych standardów. W przypadku mikroprzepływowych portów i powierzchni uszczelniających, nawet drobne błędy powodują nieszczelności. Mikroobróbka CNC często zapewnia dokładność wymiarów w granicach ±0.0005 cala (±0.0127 mm). Ten poziom precyzji bezpośrednio wpływa na szczelność oprzyrządowania. W przypadku jeszcze mniejszych elementów, mikrowiercenie CNC może osiągnąć dokładność rzędu ±1 mikrona. Dane te pochodzą z rzeczywistych doświadczeń produkcyjnych. Obróbka aluminium lub stali nierdzewnej zapewnia te same rezultaty za każdym razem. Mikroprzepływowy uchwyt chipowy zachowuje swój kształt przez wiele cykli montażu.
Obróbka złożonych geometrii w tworzywach sztucznych
Osprzęt z tworzyw sztucznych jest lżejszy i czasami tańszy niż metalowy. Jednak obróbka tworzyw sztucznych wymaga różnych prędkości i posuwów. Głównym problemem jest ciepło. Tworzywo sztuczne topi się, jeśli narzędzie pracuje zbyt szybko. Przy odpowiednich ustawieniach obróbka CNC pozwala uzyskać czyste detale w PEEK-u, akrylu i poliwęglanie. Obowiązują te same standardy dokładności. Można również uzyskać dokładność ±0.0005 cala w plastiku.
Drukowanie 3D dla Rapid Prototyping
Druk 3D pozwala na tworzenie części warstwa po warstwie. Ta metoda jest szybka i tania w przypadku wczesnych prac projektowych. Można przetestować oprzyrządowanie, znaleźć problemy i wydrukować nową wersję tego samego dnia. Jednak drukowane części mają swoje ograniczenia. Powierzchnia jest bardziej chropowata niż części obrabiane maszynowo. Linie warstw mogą tworzyć ścieżki przecieków. Drukowane części najlepiej sprawdzają się w przypadku sprawdzania dopasowania i funkcjonalności, a nie do końcowego zastosowania pod ciśnieniem. NOBLE oferuje również usługi druku 3D do szybkiego prototypowania.
Stereolitografia (SLA) dla szczegółów
SLA wykorzystuje laser do utwardzania ciekłej żywicy w stały plastik. Wysokość warstwy może wynosić zaledwie 25 mikronów. Zapewnia to gładkie powierzchnie i drobne detale. SLA nadaje się do mikroprzepływowych układów scalonych o małych elementach i złożonych kształtach. Żywica jest jednak krucha i może pękać pod wpływem nacisku. Części SLA należy używać wyłącznie do kontroli wizualnej i testów niskociśnieniowych.
Modelowanie osadzania topionego materiału (FDM) do testowania koncepcji
FDM topi filament z tworzywa sztucznego i układa go warstwami. Jest to najtańsza i najszybsza metoda druku 3D. Elementy wykonane metodą FDM są wystarczająco wytrzymałe, aby umożliwić ich transport i kontrolę montażu. Jednak powierzchnia jest szorstka, a linie warstw tworzą ścieżki wycieków. FDM dobrze sprawdza się w testowaniu ogólnego kształtu uchwytu układu mikroprzepływowego. Nie należy go używać do testów ciśnieniowych.
Wykończenie powierzchni i postprodukcji
Wykończenie powierzchni urządzenia decyduje o jego szczelności. W przypadku powierzchni styku z uszczelkami typu O-ring wymagana jest twardość RMS 32 lub wyższa. Zarówno części obrabiane maszynowo, jak i drukowane można udoskonalić, wykonując dodatkowe czynności.
Polerowanie dla optycznej czystości
Jeśli Twój eksperyment mikroprzepływowy wymaga wyraźnego widoku chipa, materiał, z którego wykonany jest osprzęt, musi być przezroczysty. Powszechnie wybierane są akryl i poliwęglan. Dwie metody zapewniają przejrzystość optyczną.
| Technika | Kluczowe funkcje | Możliwość zastosowania | Klarowność optyczna |
| Polerowanie płomieniowe | Wykorzystuje ciepło do ponownego rozpływu warstwy powierzchniowej | Tylko zewnętrzne krawędzie i powierzchnie | Jak szkło, przejrzyste, przepuszcza ponad 93% światła |
| Polerowanie parowe | Wykorzystuje opary rozpuszczalników do wygładzania powierzchni | Kanały wewnętrzne i złożone jamy | Przezroczysty na powierzchniach wewnętrznych, bardzo małe rozpraszanie światła |
Polerowanie parowe jest szczególnie przydatne w eksperymentach mikroprzepływowych. Dociera do wewnętrznych kanałów, których nie można dosięgnąć podczas polerowania płomieniowego.
Nakładanie powłok w celu zmniejszenia tarcia
Powłoki wydłużają żywotność Twojego mikroprzepływowego układu scalonego. Twarde anodowanie aluminium zapewnia powierzchnię odporną na zużycie. Powłoki PTFE zmniejszają tarcie i poprawiają odporność chemiczną. W przypadku stali nierdzewnej elektropolerowanie usuwa nierówności powierzchni i zapewnia gładkie wykończenie. Dzięki tym zabiegom Twój układ przetrwa wielokrotne użytkowanie bez przywierania i rdzewienia.
Montaż, testowanie i walidacja osprzętu
Integrowanie komponentów płynnych
Montaż armatury i rur
Prawidłowe połączenia zaczynają się jeszcze przed dotknięciem uchwytu mikroprzepływowego. Interfejs między pompami makroskalowymi a kanałami mikroskalowymi wymaga szczególnej uwagi. Wybierz złącza i pompy, które będą działać razem jako system. To stworzy solidne połączenie, które utrzyma stałe natężenie przepływu i ciśnienie podczas eksperymentów mikroprzepływowych.
Prawidłowe zalewanie zapobiega przedostawaniu się pęcherzyków powietrza do układu scalonego. Pęcherzyki powietrza zakłócają przepływ i psują rezultaty. Aby zapewnić czyste połączenia, postępuj zgodnie z poniższymi krokami:
- Przed podłączeniem czegokolwiek napełnij strzykawkę i rurkę płynem.
- Napełnij rurę całkowicie, aby usunąć uwięzione powietrze.
- Podłącz rurkę do portu chipa, podczas gdy niewielka ilość płynu wyleje się. Zapewni to połączenie bez powietrza.
Ta technika wymaga praktyki, ale przynosi efekty w postaci spójnych danych. Bańka uwięziona na interfejsie może zablokować całą sieć kanałów.
Montaż układu mikroprzepływowego
Delikatnie umieść chip w gnieździe. Kołki ustalające naprowadzą go na miejsce. Dociśnij równomiernie na powierzchni. Dokręć śruby w gwiazdę, tak jak nakrętki kół w samochodzie. To równomiernie rozłoży siłę zacisku i zapobiegnie pęknięciom naprężeniowym.
Zacznij od lekkiego nacisku na wszystkie śruby. Następnie dokręcaj każdą z nich małymi krokami. Sprawdź, czy odprysk leży płasko i się nie kołysze. Kołyszący się odprysk oznacza nierównomierny nacisk i prawdopodobną ścieżkę wycieku.
Przeprowadzanie testów szczelności i kontroli ciśnienia
Konfiguracja stanowiska testowego
Twoje stanowisko testowe powinno imitować rzeczywiste warunki eksperymentalne. Podłącz zmontowany osprzęt do źródła ciśnienia. Użyj tych samych rurek i złączek, które planujesz do rzeczywistych testów. Zacznij od niskiego ciśnienia i obserwuj, czy nie pojawiają się pęcherzyki powietrza lub krople.
W jednym z testów szczelności mikroprzepływowych chipów opartych na PDMS, połączonych z podłożami SiO₂/GaAs, badacze poddali układ działaniu rosnącego ciśnienia. Maksymalne dostępne ciśnienie w układzie eksperymentalnym osiągnęło 8.5 bara (8500 mbar). Przy tym ciśnieniu chipy pozostały nienaruszone i nie wystąpił wyciek na styku. Potwierdziło to brak wycieków do tego poziomu ciśnienia.
Twój układ scalony mikroprzepływowy powinien przejść podobną kontrolę. Przetestuj go przy maksymalnym ciśnieniu roboczym, a nie w typowym zakresie roboczym.
Identyfikacja i usuwanie punktów wycieku
Wycieki pojawiają się w przewidywalnych miejscach. Wyciskanie pierścieni uszczelniających typu O-ring ma miejsce, gdy dławik jest zbyt płytki. Guma wypychana jest pod wpływem ciśnienia. Zerwanie gwintu występuje, gdy zbyt mocno dokręca się złączki. Oba problemy można łatwo rozwiązać.
W przypadku problemów z pierścieniem uszczelniającym typu O, sprawdź głębokość uszczelnienia zgodnie ze specyfikacją projektu. W przypadku zerwanych gwintów, wymień złączkę i następnym razem użyj klucza dynamometrycznego. Udokumentuj każdą nieszczelność i jej rozwiązanie. Ten zapis pomoże Ci udoskonalić przyszłe projekty.
Sprawdzanie wydajności i powtarzalności
Testowanie spójności wyrównania
Zamontuj i zdemontuj układ kilka razy. Po każdym cyklu sprawdź, czy porty są prawidłowo ustawione. Użyj mikroskopu, aby zweryfikować ustawienie. Za każdym razem mierz te same położenia portów. Spójne wyniki oznaczają, że funkcje ustawiania działają prawidłowo.
Przeprowadź ten test z wieloma układami scalonymi z tej samej partii. Różnice między układami scalonymi nie powinny wpływać na wyrównanie. Jeśli tak się stanie, tolerancja kieszeni może być zbyt mała lub zbyt mała.
Weryfikacja natężenia przepływu cieczy
Weryfikacja natężenia przepływu potwierdza, że armatura nie ogranicza ani nie zmienia przepływu płynu. Przepompuj znaną objętość przez system przy ustalonym ciśnieniu. Zmierz objętość wyjściową i czas. Porównaj te wartości z oczekiwanym natężeniem przepływu.
Powtarzaj ten test przez kilka dni i w różnych temperaturach. Wykryje to problemy, które pojawiają się dopiero po cyklach termicznych lub długotrwałym użytkowaniu. W przypadku złożonych protokołów badań, stałe natężenie przepływu ma jeszcze większe znaczenie. Niewielkie odchylenia kumulują się w przypadku długich eksperymentów.
Udokumentuj wszystkie wyniki testów. Dołącz zdjęcia punktów nieszczelności, odczyty ciśnienia i pomiary przepływu. Ta dokumentacja wspiera kontrolę jakości i stanowi podstawę przyszłych iteracji projektu. NOBLE może pomóc w montażu i walidacji uchwytu układu mikroprzepływowego, aby zapewnić niezawodność przed zwiększeniem skali produkcji.
Współpraca z NOBLE Produkcja układów scalonych mikroprzepływowych

Zbudowanie niezawodnego mikroprzepływowego układu scalonego to coś więcej niż tylko wycięcie bloku metalu. Potrzebujesz inteligentnej inżynierii, wiedzy o materiałach i systemów jakości, którym możesz zaufać. NOBLE łączy to wszystko w jednym miejscu. Ich zespół pracuje z wieloma materiałami do produkcji układów scalonych – aluminium, stalą nierdzewną, PEEK, PTFE i akrylem – dzięki czemu otrzymujesz rzetelną poradę dostosowaną do Twoich indywidualnych potrzeb.
Pełne możliwości serwisowe od projektu do montażu
Wsparcie inżynieryjne w zakresie optymalizacji osprzętu
Firma NOBLE oferuje więcej niż tylko części maszyn. Ich inżynierowie sprawdzają projekt przed rozpoczęciem produkcji. Szukają problemów z tolerancją, uszczelnieniami i wad produkcyjnych, które mogłyby później prowadzić do awarii. Ten przegląd projektu pozwala wykryć drobne błędy na wczesnym etapie, gdy ich naprawa jest tania. W ramach usługi oferujemy również doradztwo materiałowe. Jeśli nie masz pewności, czy PEEK lub stal nierdzewna będą pasować do Twojego rozpuszczalnika, zespół pomoże Ci dokonać wyboru w oparciu o rzeczywiste warunki pracy.
Pomoc w montażu wykracza poza obróbkę mechaniczną. NOBLE może dodać osprzęt, zamontować chipy i przetestować cały zespół oprzyrządowania. Dla zespołów badawczych nieposiadających własnych narzędzi obróbczych, to kompleksowe podejście eliminuje istotną przeszkodę. Wysyłasz specyfikację chipa, a otrzymujesz przetestowany, gotowy do użycia mikroprzepływowy uchwyt chipa.
Usługi obróbki precyzyjnej i wykańczania
Usługi precyzyjnej obróbki skrawaniem firmy NOBLE obejmują zarówno części metalowe, jak i plastikowe. Ich urządzenia CNC zapewniają tolerancję obróbki w zakresie ±0.0005 cala (±0.0127 mm) dla krytycznych powierzchni uszczelniających. Wykończenie powierzchni spełnia wymóg 32 RMS dla powierzchni styku z pierścieniami uszczelniającymi. Firma oferuje również opcje obróbki końcowej, takie jak anodowanie aluminium, powłoki PTFE redukujące tarcie oraz elektropolerowanie stali nierdzewnej. Te etapy obróbki wykończeniowej sprawiają, że mikroprzepływowe uchwyty chipowe są trwalsze i lepiej działają w powtarzających się cyklach montażu.
Certyfikaty i gwarancja jakości
Procesy certyfikowane zgodnie z normą ISO 9001:2015
Certyfikat ISO 9001:2015 oznacza, że NOBLE stosuje udokumentowane procedury zarządzania jakością. Każde urządzenie przechodzi kontrolowane etapy zakupu, produkcji i kontroli. Norma ta gwarantuje spójność między partiami. Niezależnie od tego, czy zamówisz dziesięć, czy sto urządzeń do mikroprzepływów, każde z nich spełnia te same specyfikacje.
Zgodność z normą ISO 13485:2016 dla wyrobów medycznych
W przypadku układów mikroprzepływowych stosowanych w diagnostyce lub zastosowaniach klinicznych, zgodność z normą ISO 13485:2016 ma kluczowe znaczenie. Norma ta ustanawia bardziej rygorystyczne zasady dotyczące produkcji wyrobów medycznych. Poniższa tabela przedstawia kluczowe wymagania i ich zastosowanie do produkcji osprzętu:
| Obszar wymagań | Kluczowe wymagania normy ISO 13485:2016 dotyczące produkcji oprzyrządowania |
| Projektowanie i rozwój | Weryfikacja, czy sprzęt działa zgodnie z założeniami projektowymi; walidacja na reprezentatywnym sprzęcie |
| Nabywczy | Wybór dostawcy na podstawie zdolności do spełnienia wymagań; regularna ocena wyników |
| Identyfikacja i śledzenie | Unikalna identyfikacja produktu na wszystkich etapach; udokumentowane procedury zapewniające możliwość śledzenia |
| Działania korygujące i zapobiegawcze (CAPA) | Analiza procesów w celu identyfikacji źródeł niezgodności; działania zapobiegające ich ponownemu wystąpieniu |
Walidacja procesu to kolejny kluczowy element. Jeśli etap produkcji nie może zostać w pełni sprawdzony poprzez samą inspekcję, NOBLE przeprowadza jego walidację przed rozpoczęciem produkcji. Obejmuje to kwalifikację instalacyjną (IQ), kwalifikację operacyjną (OQ) i kwalifikację wydajnościową (PQ) sprzętu. Procedury szkolenia personelu i dokumentowania wspierają te walidowane procesy. Kryteria ponownej walidacji są definiowane w ramach kontroli zmian, więc każda zmiana procesu wymaga ponownego przeglądu.
Dlaczego warto wybrać NOBLE do realizacji swojego projektu mikroprzepływowego
Usprawnienie łańcucha dostaw
Współpraca z jednym partnerem upraszcza cały projekt. NOBLE zajmuje się przeglądem projektu, pozyskiwaniem materiałów, obróbką mechaniczną, wykończeniem i montażem. Unikasz konieczności koordynowania pracy wielu dostawców i zarządzania jakością u różnych dostawców. To usprawnione podejście skraca czas realizacji i redukuje błędy w komunikacji. Dla firm skalujących się od prototypu do produkcji, posiadanie jednego odpowiedzialnego partnera usprawnia proces przejścia.
Zapewnianie wysokiej jakości i funkcjonalności urządzeń
Zapewnienie jakości w NOBLE wykracza poza certyfikację. Każdy element wyposażenia jest poddawany kontroli przed wysyłką. Kontrola wymiarowa weryfikuje kluczowe cechy. Pomiary wykończenia powierzchni potwierdzają zgodność powierzchni uszczelniających ze specyfikacją. Testy funkcjonalne wykrywają problemy, które mogłyby zostać przeoczone przez kontrolę wymiarową. Ta dbałość o szczegóły oznacza, że Twoje eksperymenty mikroprzepływowe działają niezawodnie od pierwszego użycia. Gdy Twoje badania zależą od szczelności połączeń i precyzyjnego ustawienia, ta niezawodność jest warta współpracy.
Zbudowanie dobrego układu scalonego mikroprzepływowego to coś więcej niż tylko cięcie części. Wymaga starannego planowania na każdym etapie – od pomiaru rozmiarów układu scalonego po testowanie ostatecznej konfiguracji. Każdy wybór wpływa na kolejny. Wybrany materiał wpływa na szczelność. Konstrukcja wpływa na łatwość wykonania. Sposób wykonania decyduje o powodzeniu eksperymentów.
Ten sposób krok po kroku zmniejsza ryzyko i przyspiesza rozwój. Unikasz kosztownych przeróbek i irytujących wycieków. Twoje testy mikroprzepływowe dostarczają wiarygodnych i stabilnych danych.
Proces może wydawać się trudny, ale nie musisz uczyć się każdego kroku samodzielnie. Współpraca z NOBLE zapewnia fachową pomoc w zakresie układów mikroprzepływowych. Ich inżynierowie zajmują się kontrolą projektu, precyzyjną obróbką i składaniem elementów. Pomagają w sprawnym i szybkim wdrażaniu pomysłów mikroprzepływowych. Dzięki tej współpracy możesz skupić się na nauce, a nie na problemach sprzętowych.
Najczęściej zadawane pytania dotyczące produkcji układów scalonych mikroprzepływowych
Co jest przyczyną większości nieszczelności w układach scalonych mikroprzepływowych?
Większość wycieków wynika ze zbyt szorstkich powierzchni uszczelniających lub nieodpowiedniej głębokości rowka na uszczelkę typu O-ring. Powierzchnia o jakości RMS 32 lub wyższej zapobiega powstawaniu nieszczelności. Głębokość rowka powinna ściskać uszczelkę typu O-ring o 20–25%, aby zapewnić dobre uszczelnienie.
Jak dokonać wyboru pomiędzy metalem a polimerem jako materiałem do produkcji elementów wyposażenia?
Wybierz materiał w oparciu o swoje wymagania dotyczące rozpuszczalników i ciśnienia. Aluminium obrabia się szybko i nadaje się do prototypów. PEEK jest odporny na większość chemikaliów. PTFE wytrzymuje prawie wszystko, ale nie wygina się pod ciśnieniem. Akryl nadaje się tylko do testów mikroprzepływowych na bazie wody.
Czy mogę wydrukować w technologii 3D układ scalony mikroprzepływowy do przeprowadzania testów ciśnieniowych?
Części drukowane służą do sprawdzania dopasowania, a nie do testów ciśnieniowych. Linie warstw tworzą ścieżki wycieków. Żywica SLA staje się krucha po zaciśnięciu. Stosuj obróbkę CNC w przypadku każdego elementu, który musi być uszczelniony przed pierścieniami uszczelniającymi.
Jakiego wykończenia powierzchni wymagają pierścienie uszczelniające?
Powierzchnie styku pierścienia uszczelniającego wymagają współczynnika RMS 32 lub wyższego. Części obrabiane maszynowo zazwyczaj spełniają ten standard. Części drukowane wymagają dodatkowych czynności, takich jak polerowanie parowe w celu wygładzenia linii warstw przed ich uszczelnieniem.
Jak mocno należy dokręcać śruby mocujące układ mikroprzepływowy?
Dokręcaj w sposób gwiazdowy, małymi krokami. Zacznij od lekkich dokręcań na wszystkich śrubach, a następnie stopniowo dokręcaj. Uważaj na kołysanie się wiórów, co oznacza nierównomierny nacisk. Zbyt duża siła powoduje pękanie kruchych odłamków szkła.
Dlaczego mój chip PDMS nie mieści się w kieszeni?
PDMS kurczy się podczas utwardzania. Miękka litografia powoduje zmiany wielkości, które różnią się między partiami. Przed zaprojektowaniem kieszeni należy zmierzyć rzeczywiste układy mikroprzepływowe. Należy dodać 0.1–0.2 mm odstępu z każdej strony w celu montażu wsuwanego.
Na jaką martwą objętość powinienem zwrócić uwagę?
Niższa wartość jest lepsza w przypadku większości testów. Dopasuj średnicę wewnętrzną rurki do średnicy portu. Wyfrezuj zagłębioną kieszeń z promieniowymi mikrorowkami, aby wyeliminować szczeliny zewnętrzne. Dzięki temu objętość martwa spadnie poniżej 5%.







