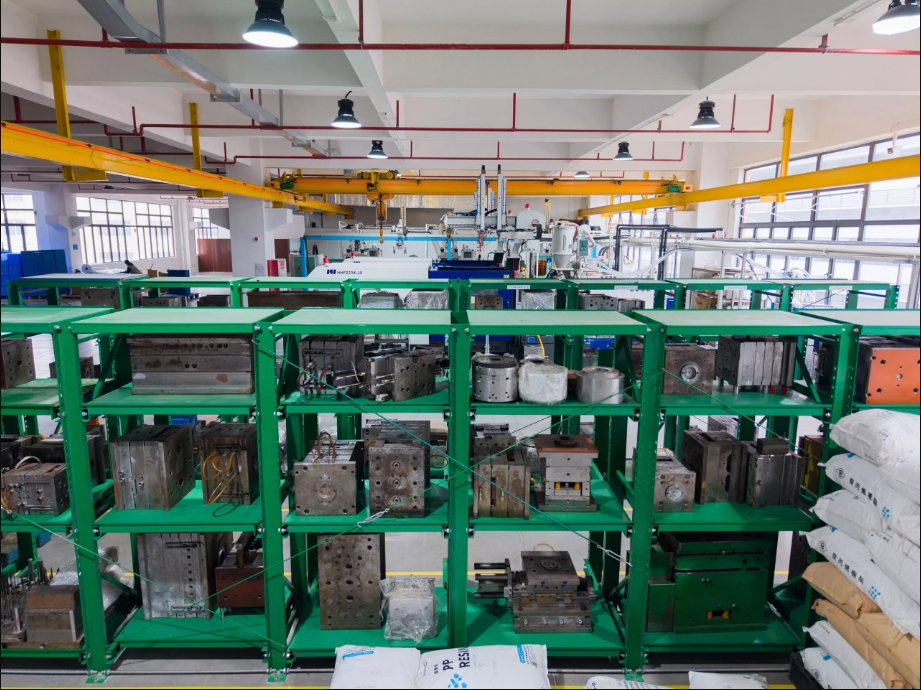
Co to jest formowanie wtryskowe?
Formowanie wtryskowe , znane również jako formowanie wtryskowe, wkroczyło w każdy zakątek naszego życia dzięki wysokiej wydajności, precyzji i możliwościom produkcji na dużą skalę. Charakteryzuje się dużą szybkością produkcji, wysoką wydajnością, automatyzacją oraz możliwością wytwarzania różnorodnych kształtów, od prostych do złożonych, oraz wielu rozmiarów, od małych do dużych, o precyzyjnych wymiarach i szerokim zakresie zastosowań. Może być stosowane do produkcji elementów wyposażenia wnętrz samochodowych, obudów urządzeń AGD, urządzeń medycznych i artykułów codziennego użytku. Poniżej szczegółowo przedstawimy cały proces produkcji formowania wtryskowego.
Jak działa formowanie wtryskowe?
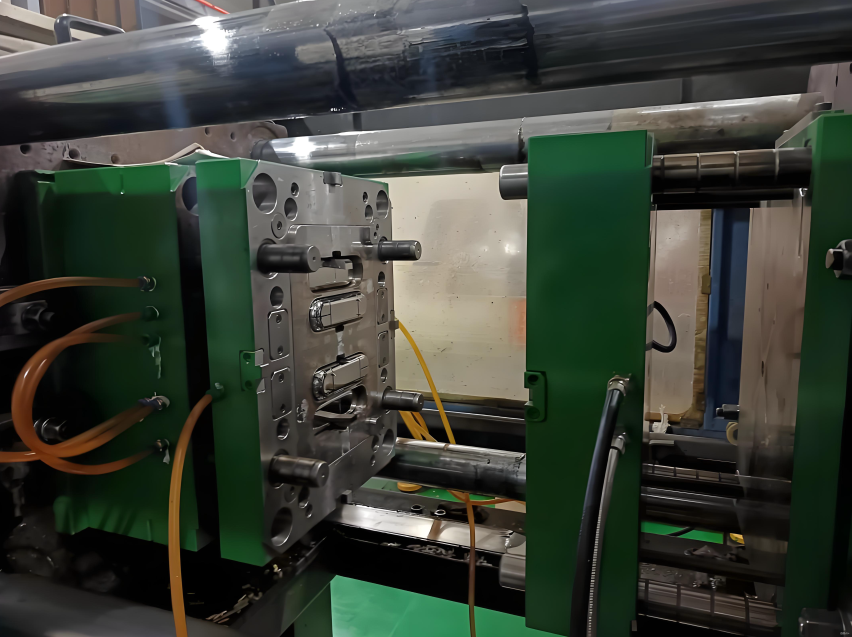
Formowanie wtryskowe to najpopularniejszy proces produkcyjny elementów z tworzyw sztucznych. Wtryskarki wykorzystują surowce z tworzyw sztucznych i różnorodne formy do produkcji elementów o różnych rozmiarach, trwałych lub jednorazowych, dla wielu branż i zastosowań. Zasada działania polega na tym, że wtryskarka podaje surowce do formy, która jest formą negatywną dla gotowego elementu i składa się z dwóch części: formy wtryskowej (A) i formy wypychającej (B). Przestrzeń między tymi dwiema częściami to gniazdo formy, do którego wtryskiwany jest materiał.
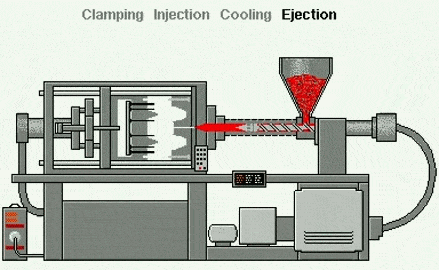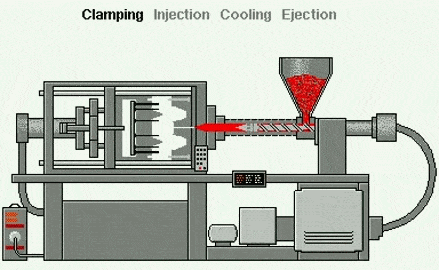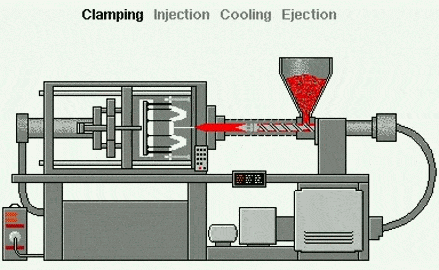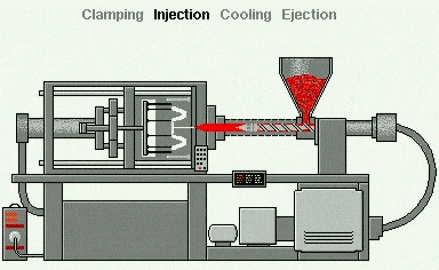
Formowanie wtryskowe to proces formowania – w przeciwieństwie do technik subtraktywnych (skrawania) (takich jak obróbka CNC) czy procesów addytywnych (takich jak druk 3D ), w których formy są wykorzystywane jako urządzenia formujące. Metoda ta nadaje się do materiałów takich jak tworzywa termoplastyczne, które są podgrzewane do stanu stopionego, a następnie wtryskiwane do metalowej formy, gdzie stygną i nabierają kształtu w formie lub wnęce. Proces można podzielić na:
1. Podawanie cząstek plastiku:
Do leja wsypuje się drobne cząstki plastiku (granulki plastiku). Cząsteczki te to zazwyczaj tworzywa termoplastyczne – tworzywa sztuczne, które miękną pod wpływem ciepła.
2. Topienie plastiku:
Granulat plastiku przechodzi przez rozgrzany cylinder z obracającą się śrubą.
3. Formowanie wtryskowe:
Obracająca się śruba popycha plastikowe granulki do przodu, a podgrzewacz topi je, zamieniając w gęstą, stopioną ciecz.
4. Formowanie wtryskowe:
Gdy stopiony plastik osiągnie określony poziom, ślimak wtłacza go pod wysokim ciśnieniem do metalowej formy. Forma przyjmuje kształt dokładnie taki, jaki ma uzyskać pożądany element końcowy (np. kapsel, obudowa telefonu czy deska rozdzielcza samochodu).
5. Chłodzenie:
Wewnątrz formy tworzywo sztuczne stygnie i krzepnie. Kanały chłodzące wewnątrz formy przyspieszają proces chłodzenia.
6. Otwarcie formy:
Po stwardnieniu tworzywa sztucznego forma otwiera się na dwie połowy.
7. Wyrzut:
Kołki wypychające wypychają gotowy produkt z formy.
8. Powtórz:
Forma się zamyka, a cały proces powtarza się — zazwyczaj co kilka sekund — co sprawia, że formowanie wtryskowe idealnie nadaje się do produkcji masowej.
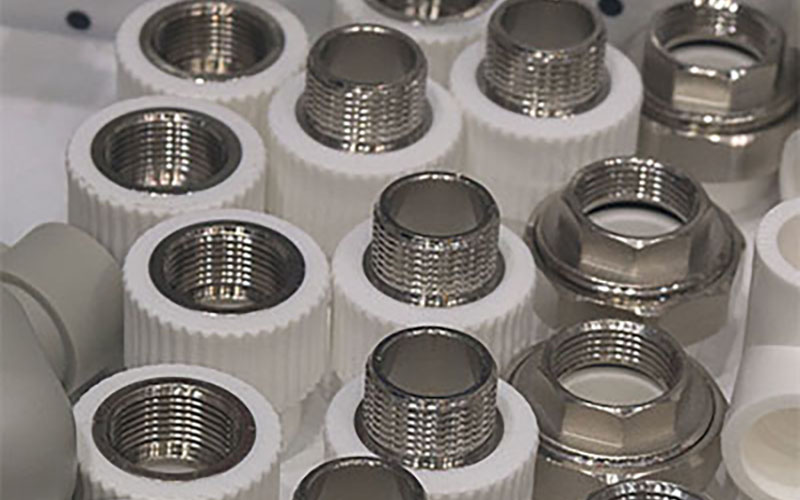
Typowe rodzaje procesów formowania wtryskowego
Wstaw formowanie
Formowanie wtryskowe to proces formowania materiału termoplastycznego wokół wstępnie uformowanego komponentu w celu wytworzenia gotowej części, która zawiera wiele materiałów.
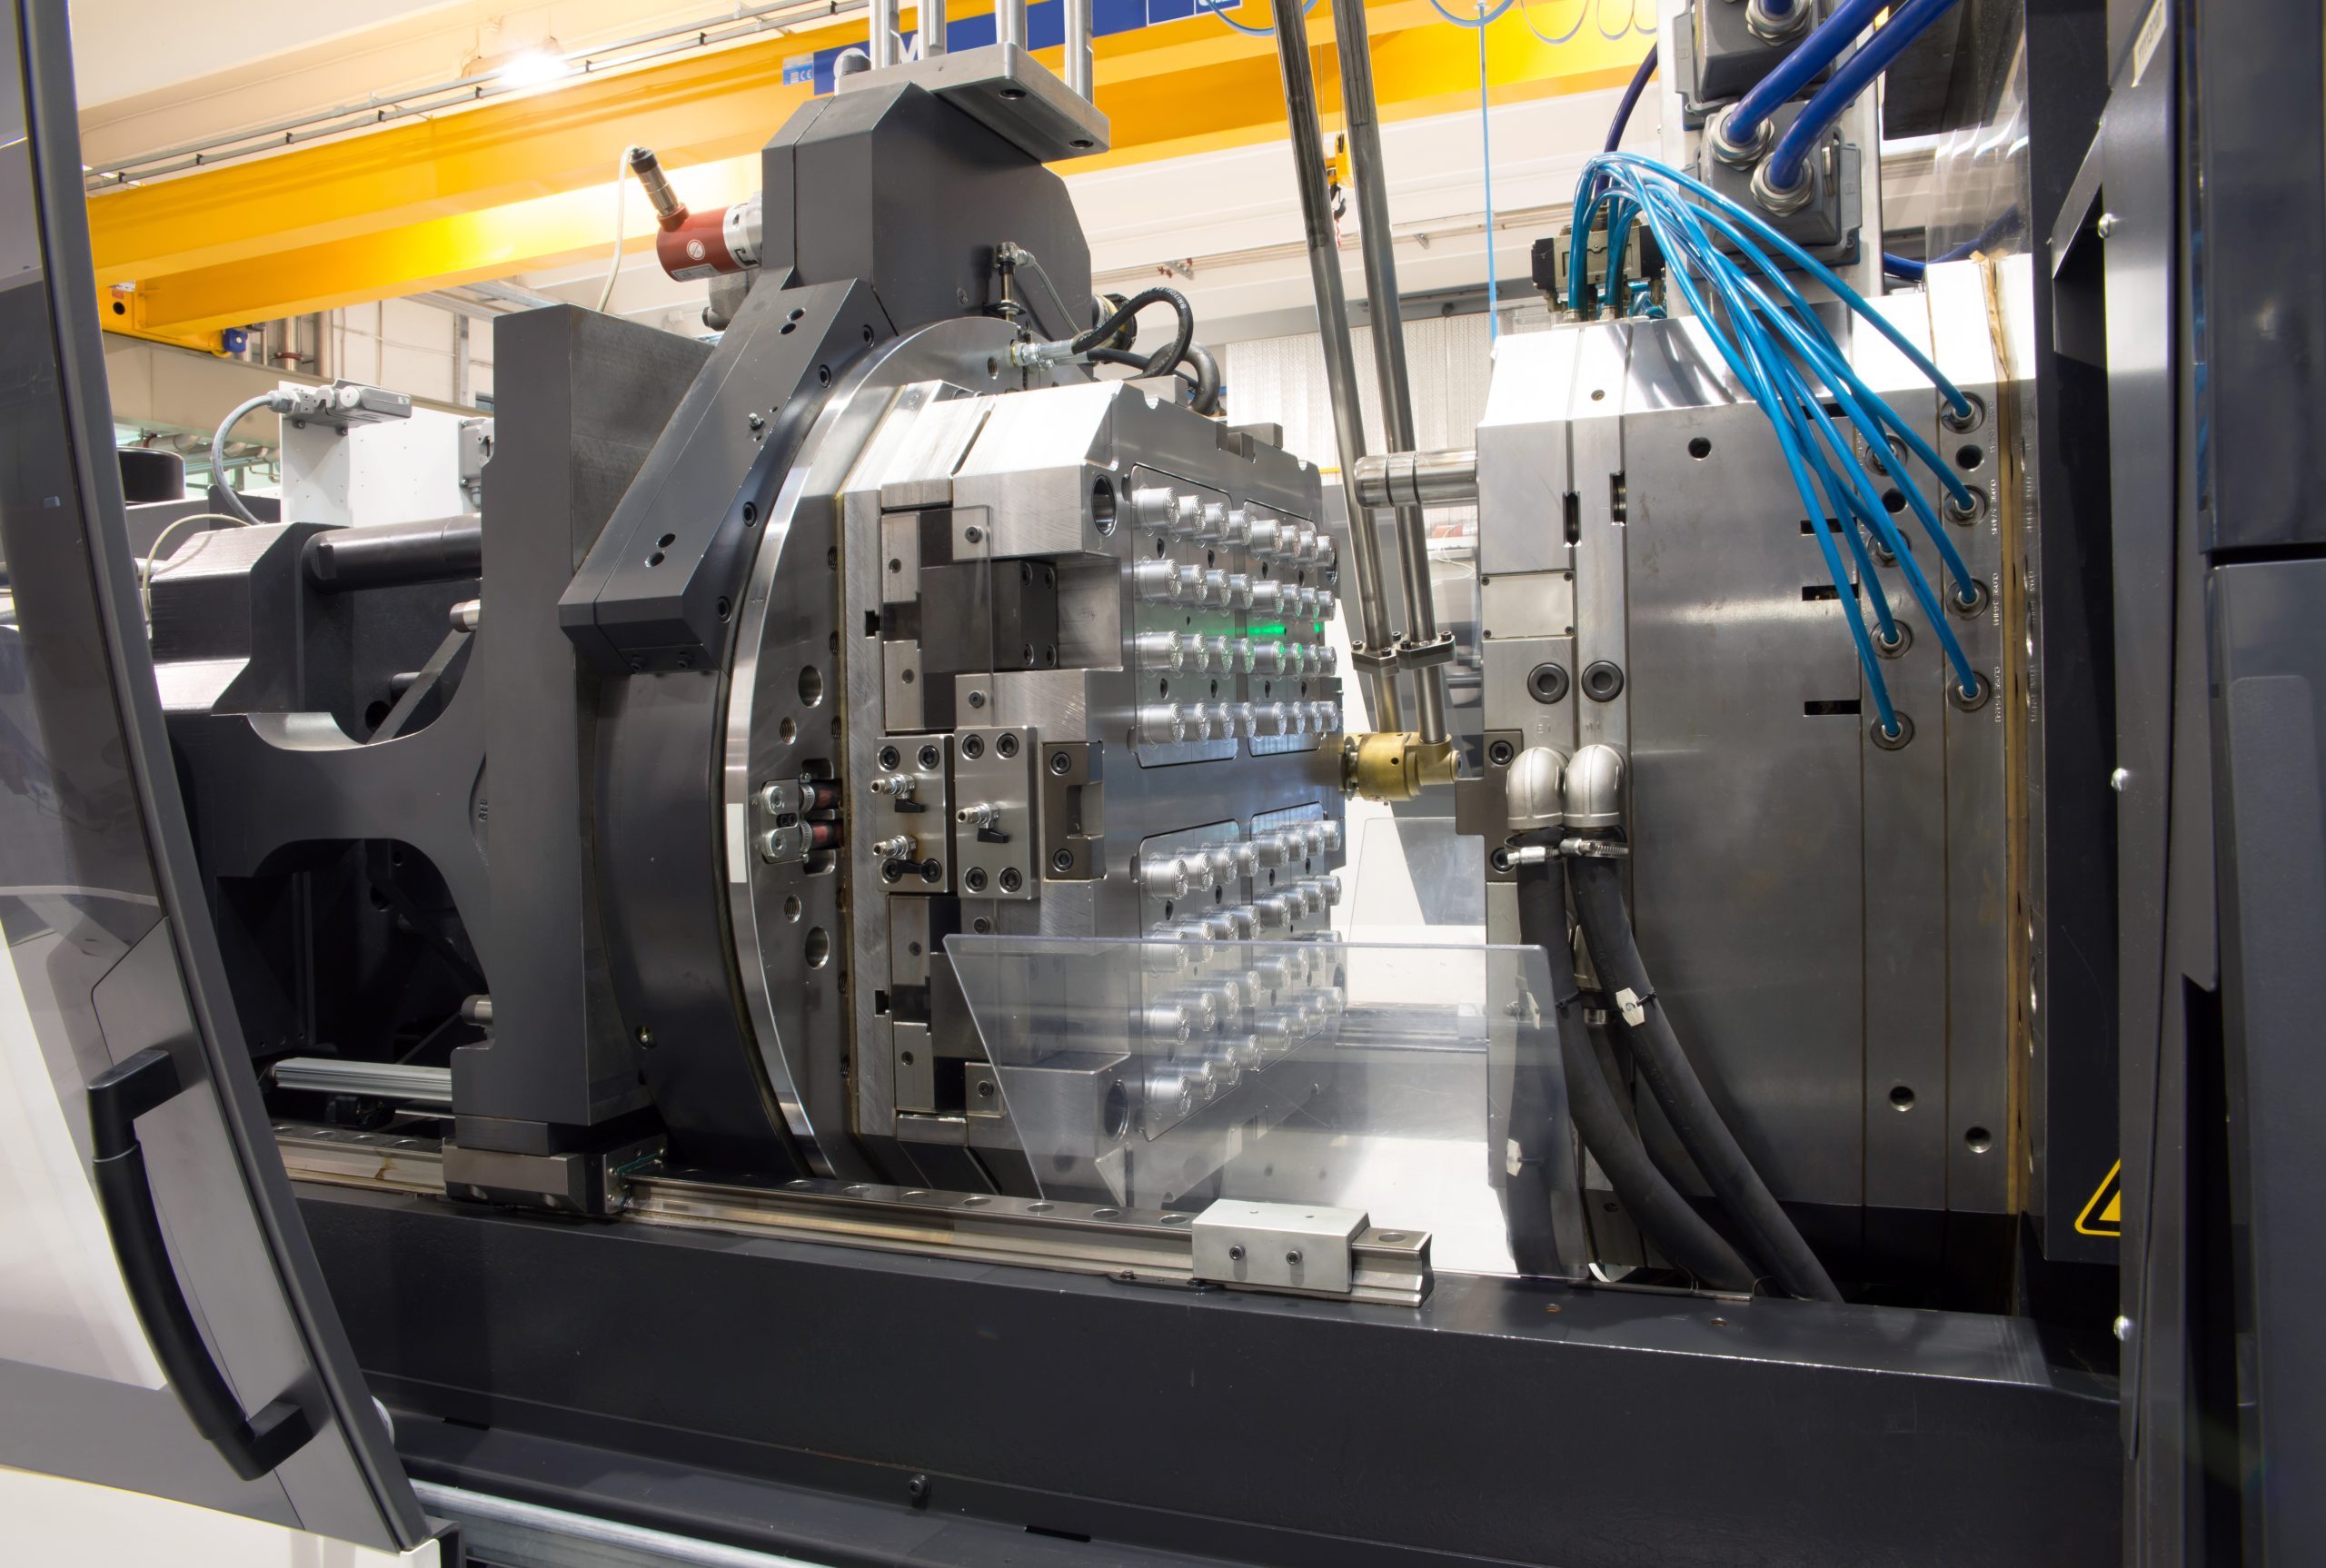
Nasz proces formowania wtryskowego tworzyw sztucznych polega na wykorzystaniu precyzyjnych maszyn, które wtryskują roztopioną żywicę do formy, tworząc finalny element termoplastyczny o jakości produkcyjnej.
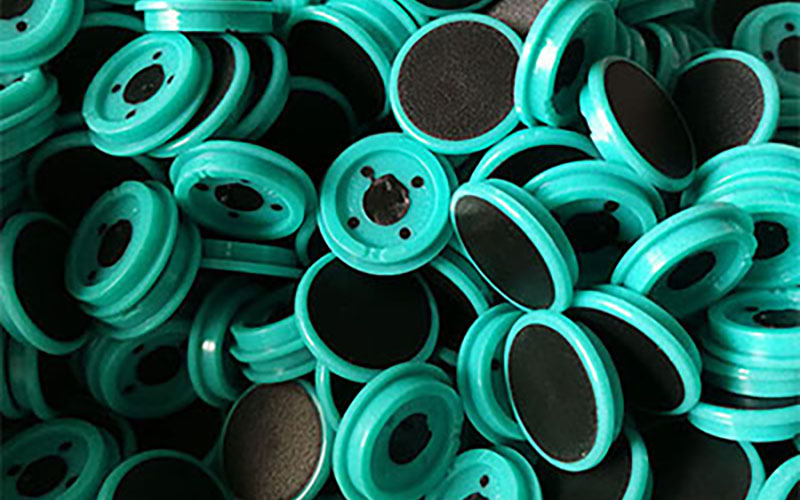
Pokrywając tworzywo sztuczne, metal i gumę wiązaniami chemicznymi, nasze formowanie wtryskowe skraca czas montażu i zapewnia naszym częściom większą wytrzymałość i elastyczność.
Ciekły kauczuk silikonowy (LSR) to proces termoutwardzania, który pozwala na produkcję dużej ilości giętkich, trwałych, skomplikowanych i precyzyjnych elementów z kauczuku silikonowego. W tym procesie najpierw miesza się dwa związki (zazwyczaj składające się z silikonu tworzącego bazę i katalizatora platynowego).

Proces formowania wtryskowego metali (MIM) łączy w sobie elastyczność projektowania charakterystyczną dla formowania wtryskowego tworzyw sztucznych z wytrzymałością i integralnością metali obrabianych mechanicznie, oferując ekonomiczne rozwiązania w przypadku elementów o bardzo złożonej geometrii.
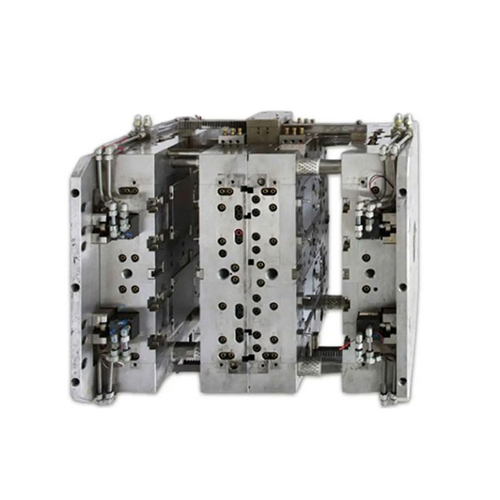
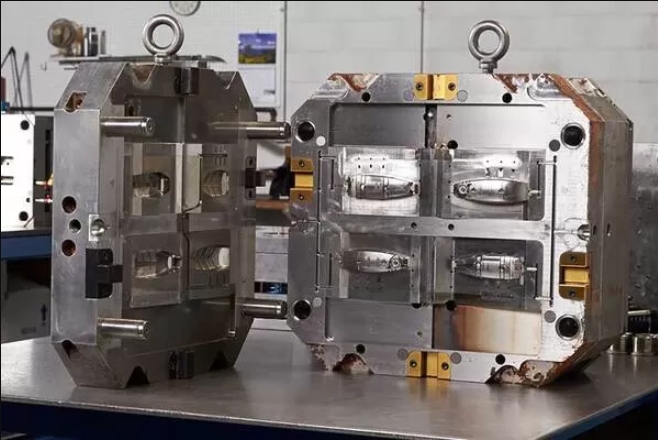
Dzięki naszemu doświadczeniu i najnowocześniejszemu parkowi maszynowemu jesteśmy w stanie projektować i produkować różnego rodzaju formy wtryskowe do tworzyw sztucznych dostosowane do Państwa tolerancji i kosztów.
Różne rodzaje tworzyw sztucznych są wtryskiwane do tej samej formy na różnych etapach, aby w jednym cyklu uzyskać elementy o różnych kolorach, fakturach lub właściwościach. Ze względu na różnorodność rodzajów i wysoką funkcjonalność, tworzywo to jest szeroko stosowane w deskach rozdzielczych samochodów i obudowach przycisków.
Dwa różne kolory tworzywa sztucznego są wtryskiwane do formy w jednym cyklu. Dwa kolory są wtryskiwane na różnych etapach lub do tworzenia elementów z dwóch kolorów lub materiałów używa się dwóch oddzielnych jednostek wtryskowych. Tworzywo to jest szeroko stosowane w artykułach konsumpcyjnych, przyciskach samochodowych i obudowach telefonów komórkowych ze względu na walory estetyczne i zwiększoną funkcjonalność.
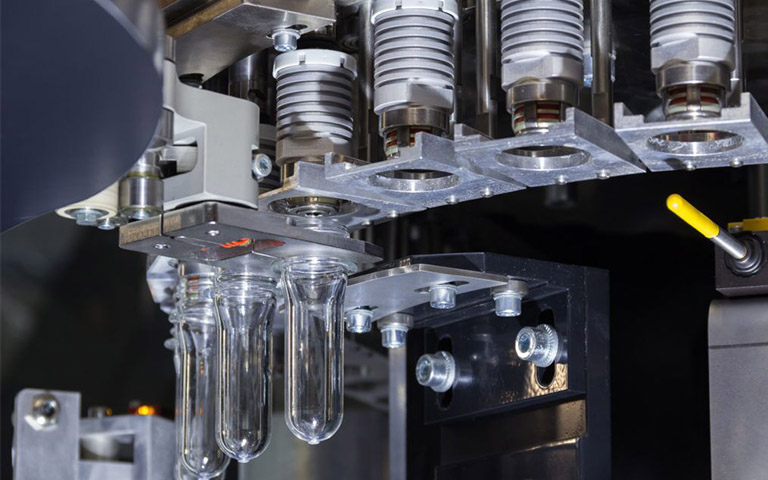
Podczas formowania do stopionego tworzywa sztucznego wtryskiwany jest azot lub inne gazy obojętne. Gaz ten tworzy wewnętrzną komorę, co zmniejsza zużycie materiału i sprawia, że element jest lżejszy bez zwiększania wytrzymałości. Jest on szeroko stosowany w panelach drzwi samochodowych i obudowach urządzeń mobilnych ze względu na energooszczędność, lepszą wagę elementu i wykończenie powierzchni.
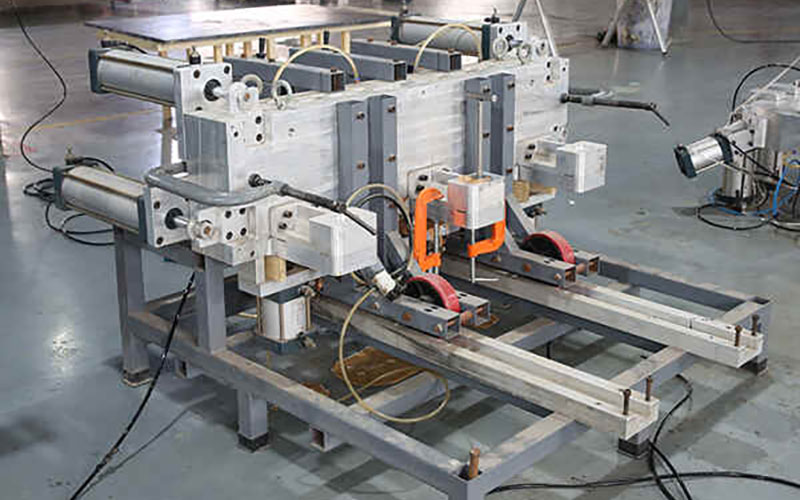
Miesza reaktywne materiały elastyczne lub termoutwardzalne i wtryskuje je do formy, gdzie ulegają reakcji chemicznej i utwardzają się. Ze względu na swoje właściwości wytwarzania elastycznych i twardych części, jest szeroko stosowana w zderzakach samochodowych i obudowach produktów przemysłowych.
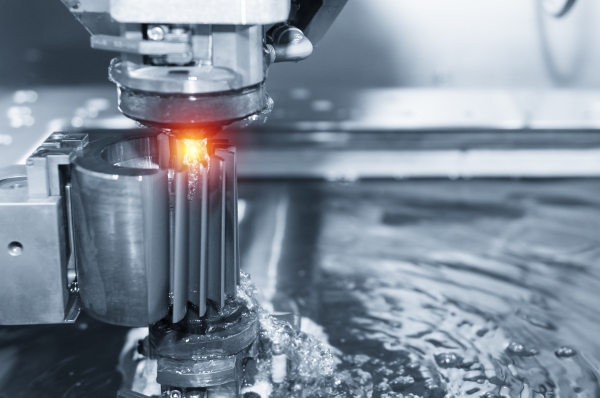
Wykorzystuje materiały termoplastyczne, które można wielokrotnie topić i formować, podgrzewając je do momentu stopienia, a następnie wtryskując do formy w celu zestalenia. Ponieważ nadają się do recyklingu i szybko schładzają, są szeroko stosowane w plastikowych produktach konsumenckich i częściach sprzętu medycznego.
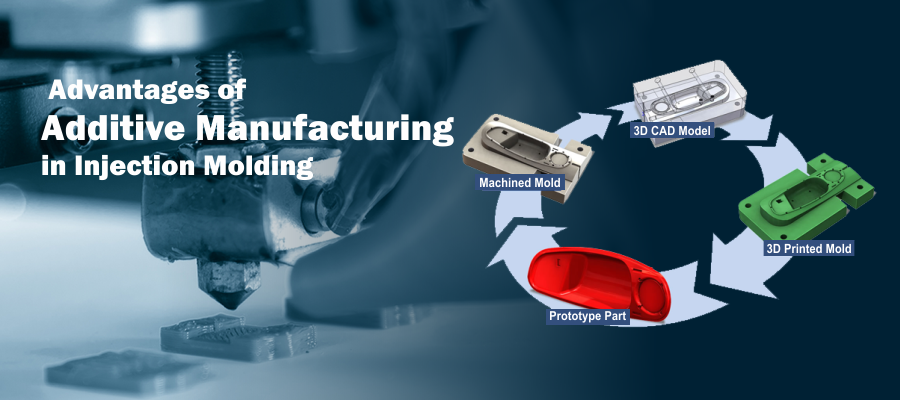
Zalety formowania wtryskowego
Formowanie wtryskowe to najlepsza opcja w przypadku masowej produkcji elementów z tworzyw sztucznych. W końcu istnieje powód, dla którego tak wiele firm produkcyjnych na całym świecie wykorzystuje je do produkcji precyzyjnych części. Inżynierowie NOBLE podsumowują sześć następujących zalet technologii formowania wtryskowego:
Wysoka wydajność
Formowanie wtryskowe jest procesem niezwykle wydajnym. Po wykonaniu formy można szybko realizować zamówienia wielkoseryjne.
Przystępna cena
Wysoka wytrzymałość na rozciąganie
Części formowane wtryskowo można wzmocnić, dodając wypełniacze do ciekłej żywicy, co zwiększa wytrzymałość na rozciąganie.
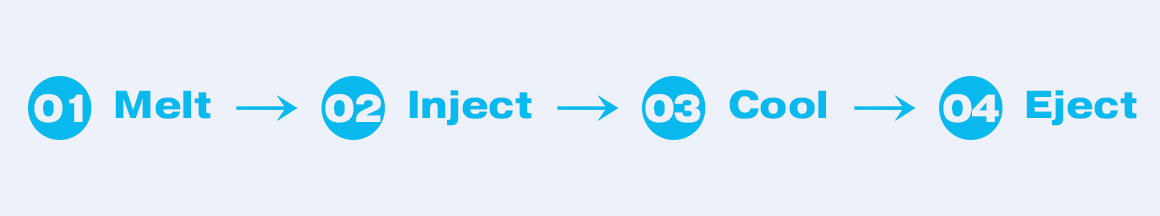
Proces produkcji części metodą formowania wtryskowego

1. Projektowanie i produkcja form
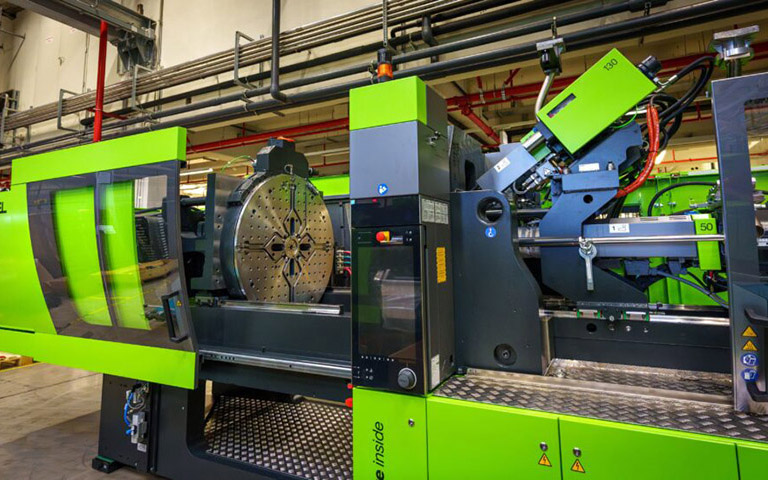
Formy i wtryskarki są ze sobą ściśle powiązane. Wtryskarka stanowi podstawę produkcji, natomiast forma jest nośnikiem, który nadaje kształt produktowi. Projekt i wykonanie formy stanowią fundament całego procesu. Jej jakość bezpośrednio decyduje o jakości, wydajności produkcji i koszcie produktu finalnego.
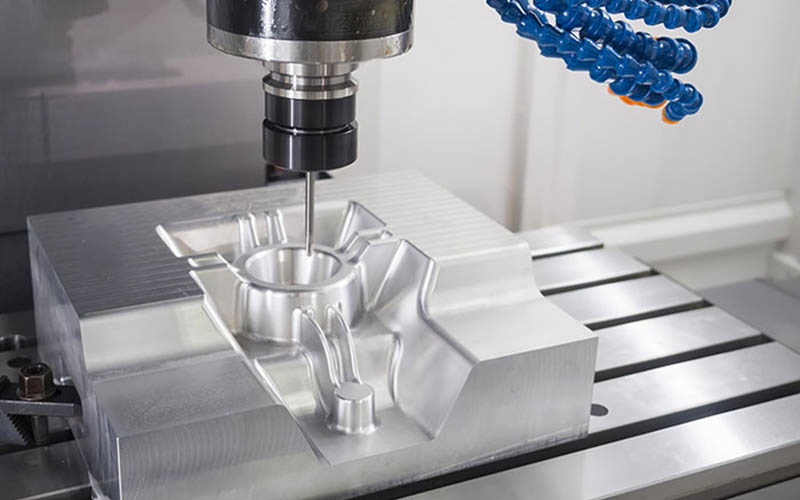
1.1 Analiza i projektowanie produktu:
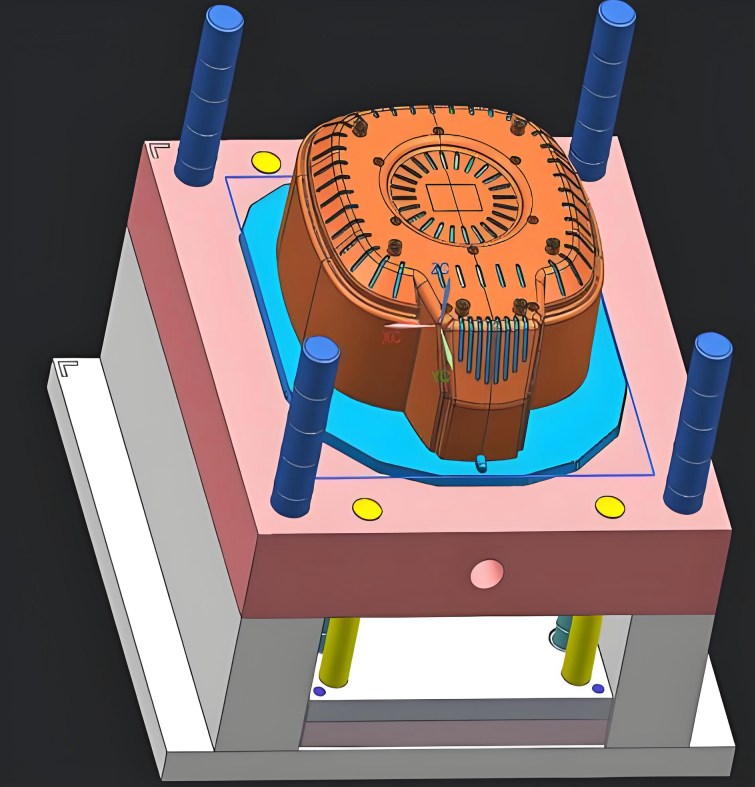
Wszystko zależy od wymagań produktu końcowego. Inżynierowie muszą kompleksowo rozważyć funkcje, wygląd, strukturę i sposób montażu produktu. Na tym etapie niezbędne jest modelowanie oprogramowania, które jest kluczowym krokiem. Symulowana analiza formowania wtryskowego jest również niezbędna do przewidywania napełniania, ciśnienia docisku, procesu chłodzenia i różnych możliwych defektów podczas procesu formowania wtryskowego, aby zoptymalizować strukturę produktu i projekt formy.
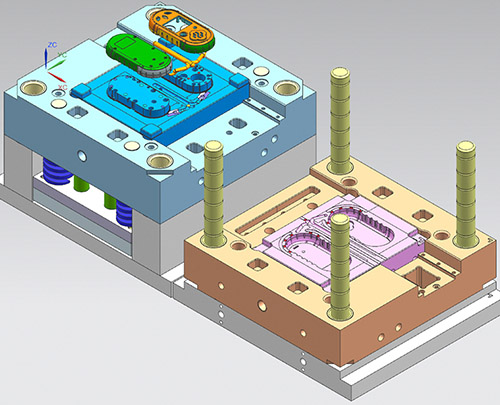
1.2 Projekt struktury formy:
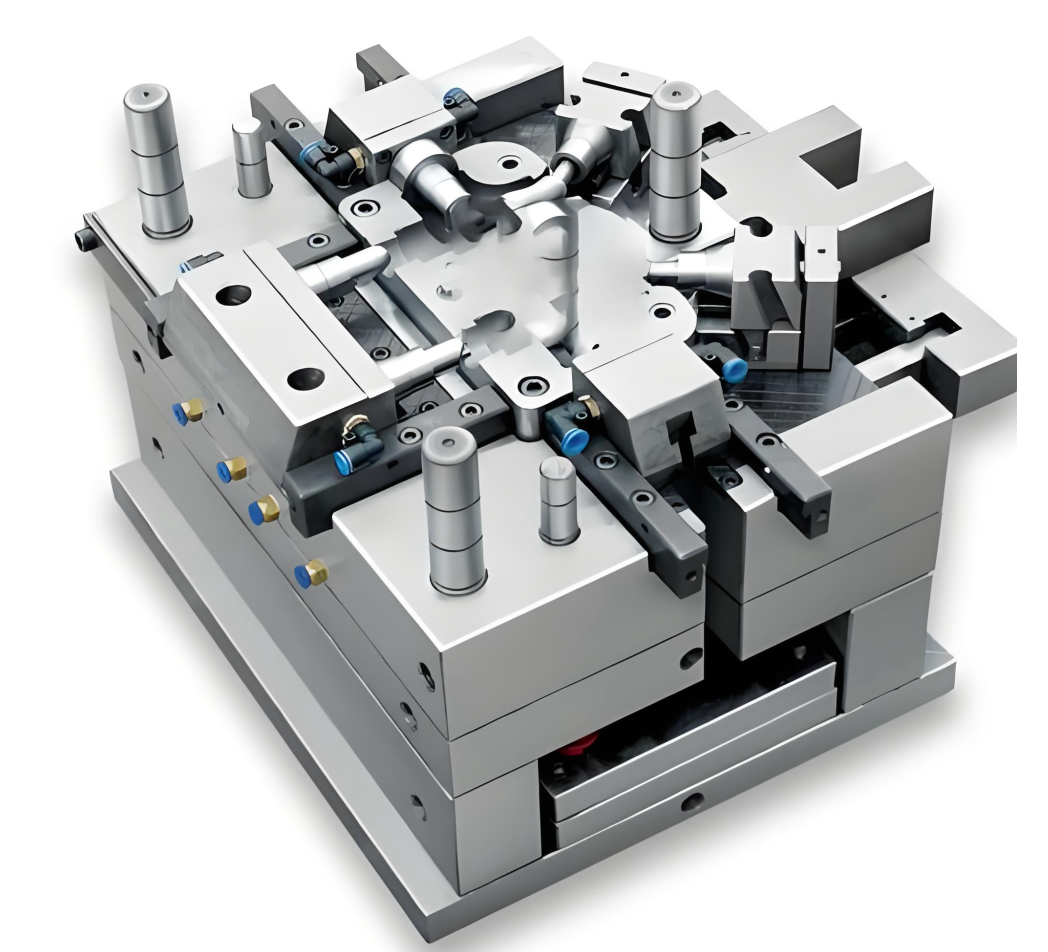
Sama forma jest złożona i precyzyjna. Projektant musi zaplanować gniazdo formy i rdzeń formy, aby uformować wewnętrzną i zewnętrzną powierzchnię produktu. Układ wlewowy, w tym kanał główny i otwór wtryskowy. Układ chłodzenia: zaprojektowanie kanałów wodnych wewnątrz formy w celu szybkiego obniżenia temperatury formy i skrócenia cyklu formowania.
System wyrzutu: po ostygnięciu i zestaleniu się produktu, do jego płynnego wyjęcia z formy potrzebny jest sworzeń, płytka dociskowa itp.
Układ wydechowy: służy do usuwania powietrza z wnęki podczas procesu napełniania stopem. Boczna konstrukcja do wyciągania rdzenia: jest przeznaczona głównie do wyrobów o odwróconej strukturze lub otworach i wymaga dodatkowej konstrukcji wspomagającej wyjmowanie z formy. Przed otwarciem formy wykonuje się ruch boczny w celu jej wyjęcia.
Wybór materiału formy i obróbka: Do najczęściej stosowanych materiałów należą P20 i H13. Można je wybrać na podstawie ceny produktu, żywotności formy i struktury produktu.
2. Przygotowanie i wstępna obróbka surowca
2.1 Wybór rodzajów tworzyw sztucznych:
Wybierz odpowiedni rodzaj tworzywa sztucznego w oparciu o wymagania produktu. Każdy rodzaj tworzywa sztucznego ma inne właściwości, takie jak ABS jest stosunkowo wytrzymały, PP jest lekki, PC charakteryzuje się dobrą przezroczystością i odpornością na uderzenia, a PA jest odporny na zużycie.
2.2 Wstępna obróbka surowca:
Polega ona na suszeniu surowców z tworzyw sztucznych w suszarce przez kilka godzin w celu usunięcia śladowych ilości wilgoci. Jeśli wilgoć nie zostanie usunięta, pod wpływem wysokiej temperatury formy w produkcie pojawią się pęcherzyki powietrza. Jeśli produkt ma inne wymagania kolorystyczne, konieczne jest również dopasowanie koloru. Dopasowanie koloru zazwyczaj uzyskuje się poprzez dodanie koncentratów barwiących lub proszków barwiących w celu uzyskania pożądanego koloru.
3. Proces formowania wtryskowego
To najważniejszy etap. Produkt może zostać wyprodukowany dopiero po pełnym cyklu formowania wtryskowego.
1. Zaciskanie i blokowanie formy, jak sama nazwa wskazuje, oznacza zamknięcie formy.
2. Wtrysk, czyli ślimak w cylindrze obraca się pod napędem układu, transportując, sprężając i uplastyczniając cząstki tworzywa sztucznego. Po zakończeniu uplastycznienia ślimak zatrzymuje się i wtryskuje uplastyczniony materiał stopiony z dużą prędkością do zamkniętej komory formy.
3. Utrzymanie ciśnienia, gniazdo formy jest wypełnione, prędkość wtrysku spada i rozpoczyna się faza utrzymywania ciśnienia. Ślimak utrzymuje określone ciśnienie aż do uformowania produktu.
4. Chłodzenie: Po wtrysku i utrzymaniu ciśnienia, produkt zaczyna się schładzać i krzepnąć w formie. Ponieważ schładzanie w formie zajmuje dużo czasu, stanowi ono co najmniej połowę całego cyklu produkcyjnego.
5. Otwarcie formy i wyrzut: Po ostygnięciu i zestaleniu się produktu forma otwiera się, a system wyrzutu zaczyna działać, wypychając produkt z rdzenia formy.
4. Postprodukcja i udoskonalanie
Po wyjęciu produktu z formy zwykle pozostają na nim jakieś akcesoria, które wymagają dalszej obróbki.
4.1.Usuwanie śluzy wodnej:
Po uformowaniu produktu i zestaleniu się systemu nalewania, nadmiar wody w zastawce należy oddzielić od produktu. W przypadku małych produktów przycinanie może zostać zakończone podczas procesu wyrzucania, natomiast w przypadku złożonych produktów wymagane jest ręczne przycięcie zastawki wodnej.
4.2 Postprodukcja:
W zależności od wymagań produktu, konieczne może być dodatkowe przetwarzanie.
4.3Odgratowywanie:
Po uformowaniu produktu na jego powierzchni, zwłaszcza na linii podziału lub w miejscu sworznia, mogą pozostać zadziory lub ostre krawędzie, które należy usunąć.
4.4 Sitodruk / Natrysk:
W zależności od wymagań użytkowych produktu, konieczne może okazać się umieszczenie logo firmy wykonującej sitodruk lub malowanie powierzchni.
4.5Spawanie ultradźwiękowe:
Wiele produktów formowanych wtryskowo łączy się metodą spawania ultradźwiękowego, tworząc w ten sposób kompletną, integralną całość.
4.6 Montaż:
Zmontowany z innymi częściami.
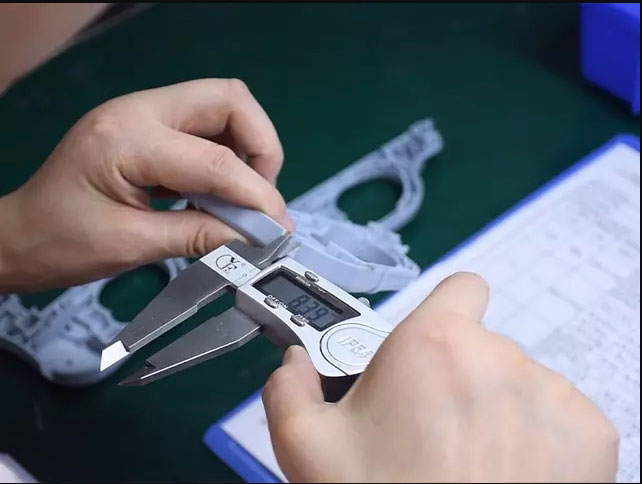
5. Kontrola i kontrola jakości stanowią istotną część produkcji formowanej wtryskowo.
1. Kontrola pierwszego egzemplarza:
Przed rozpoczęciem produkcji masowej musimy przeprowadzić kompleksową kontrolę pierwszego egzemplarza, obejmującą wymiary, wygląd i funkcjonalność. Musimy upewnić się, że wszystkie ustawienia parametrów są prawidłowe, produkt został zakwalifikowany przed rozpoczęciem produkcji masowej i że parametry są prawidłowe.
2. Kontrola w linii produkcyjnej i kontrola pobierania próbek:
Podczas produkcji masowej wymagane są również regularne kontrole. Musimy skupić się na wadach wyglądu (takich jak braki materiałowe, skurcz) oraz kluczowych wymiarach, aby zapewnić kwalifikację produktu.
3. Pomiar precyzyjny:
Podczas procesu kontroli musimy używać precyzyjnych instrumentów, takich jak suwmiarki, mikrometry i trójwspółrzędnościowe maszyny pomiarowe, aby przeprowadzać rygorystyczne kontrole wymiarów i tolerancji geometrycznych.
4. Testowanie wydajności:
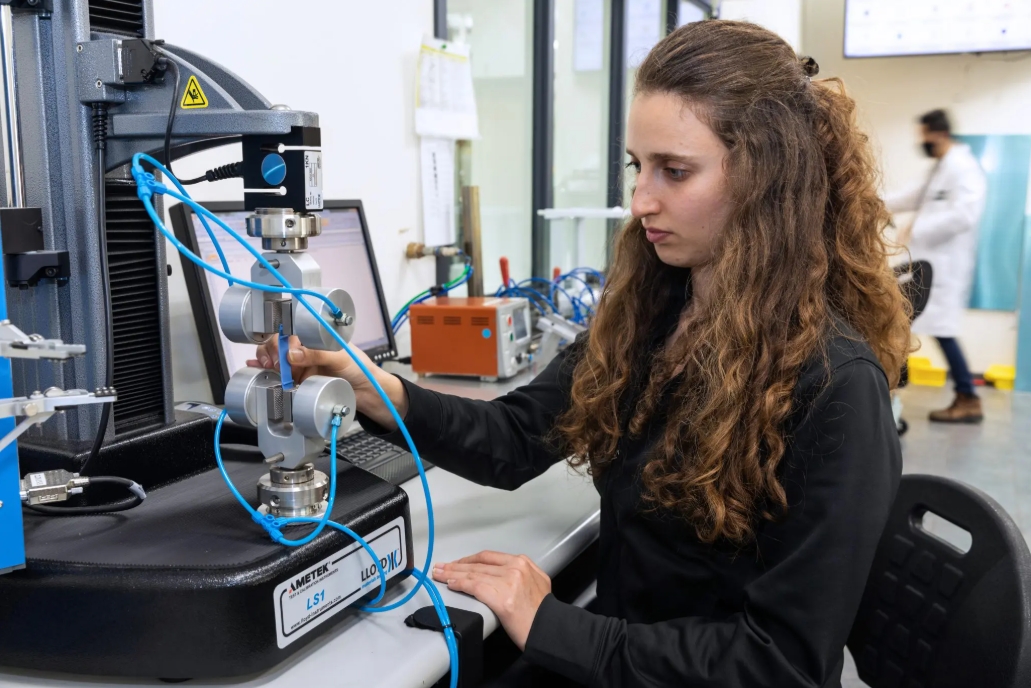
Wytrzymałość na rozciąganie, udarność i inne wymagania dotyczące wydajności muszą być testowane zgodnie z wymogami.
Wady formowania wtryskowego to problemy, które pojawiają się w procesie produkcji wyrobów z tworzyw sztucznych, ze względu na takie czynniki, jak parametry procesu, konstrukcja formy lub właściwości materiału. W przypadku tych wad stosuje się również szereg odpowiednich środków zaradczych.
Typowe wady i rozwiązania w formowaniu wtryskowym części
Wady formowania wtryskowego to problemy, które pojawiają się w procesie produkcji wyrobów z tworzyw sztucznych, ze względu na takie czynniki, jak parametry procesu, konstrukcja formy lub właściwości materiału. W przypadku tych wad stosuje się również szereg odpowiednich środków zaradczych.
1. Wady wyglądu części formowanych wtryskowo
1. 1Niedobór materiałów:
2.1 Flying Edge:
Głównym objawem jest obecność nadmiernych zadziorów na krawędziach elementów z tworzywa sztucznego, występujących głównie na powierzchni rozdzielającej formę, powierzchni styku suwaka lub szczelinie wypychacza. Przyczyną powstawania wypływek jest nadmierne ciśnienie wtrysku, niewystarczająca siła docisku, która powoduje rozszerzenie szczeliny w gnieździe formy przez stop, wysoka temperatura materiału obniża lepkość stopu, co umożliwia jego penetrację przez szczelinę formy, obecność ciał obcych na powierzchni rozdzielającej formę, zużycie powodujące nadmierną szczelinę styku, nieprawidłowe położenie wlewu, co powoduje uderzanie stopu w formę i generowanie naprężeń.
3.1 Srebrne linie:
Objawami są srebrzysto-białe, nitkowate paski pojawiające się na powierzchni elementów formowanych wtryskowo, co często występuje w przypadku tworzyw sztucznych, takich jak ABS, PC i PMMA. Przyczyny powstawania srebrzystych smug: Surowce zawierają wilgoć lub substancje lotne. Podczas procesu wtrysku substancje te ulatniają się do gazów i nie mogą zostać wydalone, co powoduje ich zaleganie na powierzchni elementów z tworzywa sztucznego. Zbyt wysoka temperatura materiału powoduje rozkład surowców i wydzielanie się gazów. Niedostateczna chropowatość powierzchni wnęki formy powoduje nierównomierny przepływ stopu.
4.1 Depresja:
Głównym objawem są zagłębienia powierzchniowe na częściach z tworzywa sztucznego, które często pojawiają się w przypadkach, gdy wymiary grubości ścianek są niespójne, w pobliżu żeber lub portów wtryskowych.
Przyczyną powstawania wgłębień jest nierównomierna grubość ścianek elementów z tworzywa sztucznego. Występuje znaczna różnica w jednorodności grubości ścianek, a szybkość chłodzenia w obszarze grubości ścianek jest niska. Podczas formowania wtryskowego stopiony materiał nie ma wystarczającej grubości, aby całkowicie się skurczyć, czas docisku jest niewystarczający, ciśnienie jest niewystarczające, temperatura formy jest zbyt wysoka, a szybkość chłodzenia elementów z tworzywa sztucznego jest niska, co zwiększa szybkość skurczu.
2. Wady wymiarów i precyzji elementów formowanych wtryskowo
2.1 Nadmierny/niewystarczający wymiar
Główne objawy są następujące: Rzeczywisty rozmiar części z tworzywa sztucznego przekracza zakres tolerancji określony na rysunku, będąc większym lub mniejszym od wymaganego rozmiaru. Przyczyny odchyleń od wymiarów są następujące: Odchylenia w rozmiarze gniazda formy powodują odchylenia w wymiarach części z tworzywa sztucznego; niestabilne parametry procesu formowania wtryskowego prowadzą do wahań szybkości skurczu; niestabilne surowce z powodu różnych partii produkcyjnych powodują różnice we właściwościach materiału; nierównomierne chłodzenie powoduje nierównomierny skurcz.
2.2 Transformacja
Głównym problemem jest to, że elementy z tworzywa sztucznego wyginają się po schłodzeniu i nie mogą zachować kształtu zgodnego z rysunkiem. Przyczyny są następujące: Prędkość chłodzenia różnych obszarów elementów z tworzywa sztucznego nie jest jednolita, co prowadzi do różnic w skurczu i generowaniu naprężeń. Nieprawidłowe położenie portu wtryskowego powoduje koncentrację naprężeń podczas napełniania stopionego materiału oraz koncentrację naprężeń podczas procesu wypychania z formy, co prowadzi do deformacji podczas wypychania.
3. Wady konstrukcyjne i eksploatacyjne elementów formowanych wtryskowo
3.1Linia spawania
Głównym objawem jest to, że stopiony materiał przepływa do gniazda formy i tworzy linie, które wpływają na wygląd części z tworzywa sztucznego i często rozprzestrzeniają się w porcie wtrysku. Głównym objawem jest to, że stopiony materiał przepływa do gniazda formy i tworzy linie, które wpływają na wygląd części z tworzywa sztucznego i często rozprzestrzeniają się w porcie wtrysku.
3.2Bąbelki
Głównym objawem jest obecność pęcherzyków powietrza we wnętrzu elementów z tworzywa sztucznego, które często występują w obszarach o grubych ściankach oraz w miejscach otworów wtryskowych. Przyczyną jest to, że wilgoć zawarta w surowcach ulatnia się do postaci gazu i zostaje uwięziona wewnątrz elementów z tworzywa sztucznego. Wylot z komory wtryskowej nie jest gładki, a podczas wtrysku stopiony materiał otacza powietrze i tworzy pęcherzyki.
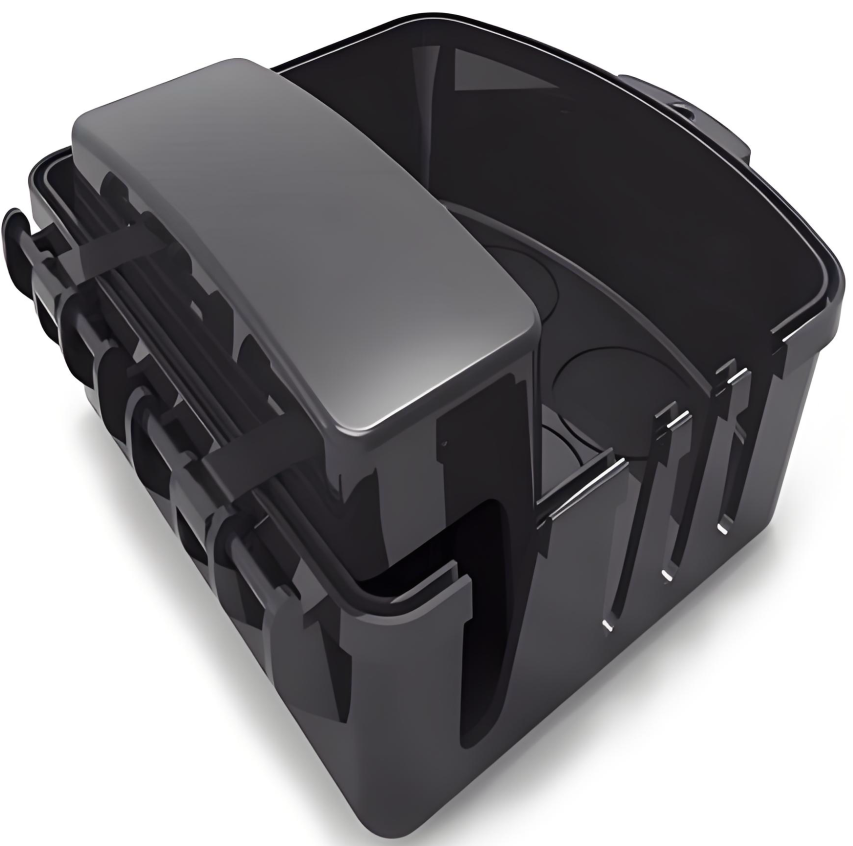
4. Kruche pękanie:
Rozwiązanie:
Surowce należy dokładnie osuszyć, aby usunąć wilgoć. Zmniejszając prędkość wtrysku, zwiększając temperaturę formy i wydłużając czas przetrzymywania, można skuteczniej odprowadzać gaz. Głównymi objawami są niska wytrzymałość formowanych elementów, które są podatne na pękanie. Jest to powszechne w przypadku kruchych tworzyw sztucznych, takich jak PC, PMMA i PS.
Przyczyny:
Rozkład surowców lub wprowadzenie zanieczyszczeń prowadzi do zerwania łańcuchów molekularnych; nadmierne naprężenia wewnętrzne podczas formowania wtryskowego, takie jak szybkie chłodzenie lub nadmierne ciśnienie, chropowatość powierzchni gniazda formy powoduje mikropęknięcia na powierzchni formowanych części; a także niewystarczająca lub nieskuteczna zawartość środków wzmacniających w surowcach.
Oto popularne tworzywa sztuczne formowane wtryskowo, oferowane przez nasze usługi formowania wtryskowego. Po zapoznaniu się z podstawowymi informacjami o materiałach, takimi jak popularne gatunki, marki, zalety i wady, wybierz odpowiedni materiał do formowania wtryskowego, zgodnie z wymaganiami Twojego zastosowania.
Materiał narzędziowy:
Przed rozpoczęciem procesu formowania wtryskowego, w przypadku produkcji nisko- lub wielkoseryjnej, potrzebne jest oprzyrządowanie obrabiane CNC o wysokiej tolerancji. Najczęściej stosowane materiały to:
| Stal narzędziowa: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Stal nierdzewna: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Aluminium: | 6061, 5052, 7075 |
Materiały plastikowe:
Usługa formowania wtryskowego tworzyw sztucznych obejmuje szeroką gamę materiałów o różnych właściwościach, w tym udarności, sztywności, odporności termicznej, odporności chemicznej itp.
| ABS | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | PEEK |
| PE | HDPE | PS | POM |
Dodatki i włókna:
Standardowe tworzywa sztuczne mogą nie spełniać wymagań dotyczących niestandardowych elementów formowanych wtryskowo. W takim przypadku można dodać dodatki i włókna, aby poprawić właściwości estetyczne i funkcjonalne, zapewniając dodatkowe właściwości elementom formowanym wtryskowo.
| UV | absorbery | barwniki |
| Płomień | środki opóźniające | Włókna szklane |
| Plastyfikatory |
Wykończenia powierzchni do formowania wtryskowego
Formowanie wtryskowe obejmuje produkcję narzędzi do formowania wtryskowego, formowanie wtryskowe tworzyw sztucznych i inne. Obróbka powierzchni formy jest zazwyczaj wykonywana w trakcie procesu produkcyjnego. Po zakończeniu formowania wtryskowego, przeprowadzamy określone obróbki powierzchni gotowego produktu, zgodnie z Państwa wymaganiami.
Lśniący
Wykończenie klasyfikacyjne uzyskuje się poprzez proces polerowania diamentowego, który zapewnia błyszczące powierzchnie na częściach formowanych wtryskowo.
W połowie lśniący
W przypadku wykończeń klasy B stosuje się papier ścierny o większej ziarnistości, co pozwala uzyskać elementy o nieco chropowatej powierzchni niż w przypadku wykończeń klasy A. Niestandardowe części z tworzyw sztucznych formowane metodą B mają matową fakturę powierzchni.
Matowy
Wykończenia klasy C wykorzystują kamienie ścierne o ziarnistości, aby uzyskać szorstką, nierówną powierzchnię. Elementy z tworzyw sztucznych formowanych wtryskowo, poddane wykończeniu klasy C, mają matową fakturę powierzchni.
Teksturowane
Wykończenia klasy D wykorzystują ziarnistość i suche kulki szklane lub tlenek, aby uzyskać bardzo szorstką, teksturowaną powierzchnię. W zależności od rodzaju użytego materiału, produkty mogą mieć satynowe lub matowe wykończenie.
Zastosowania formowania wtryskowego
Ponieważ formowanie wtryskowe pozwala osiągnąć wysoką precyzję przy dużej prędkości produkcji bez zmiany struktury materiału, staje się coraz bardziej powszechne w stale rozszerzającej się ofercie maszyn, systemów sterowania i narzędzi stosowanych w tym procesie. Firma NOBLE angażuje się w świadczenie usług precyzyjnej obróbki skrawaniem dla wszystkich dziedzin życia. Nasze precyzyjne części formowane wtryskowo znajdują zastosowanie w różnych dziedzinach życia, w tym:
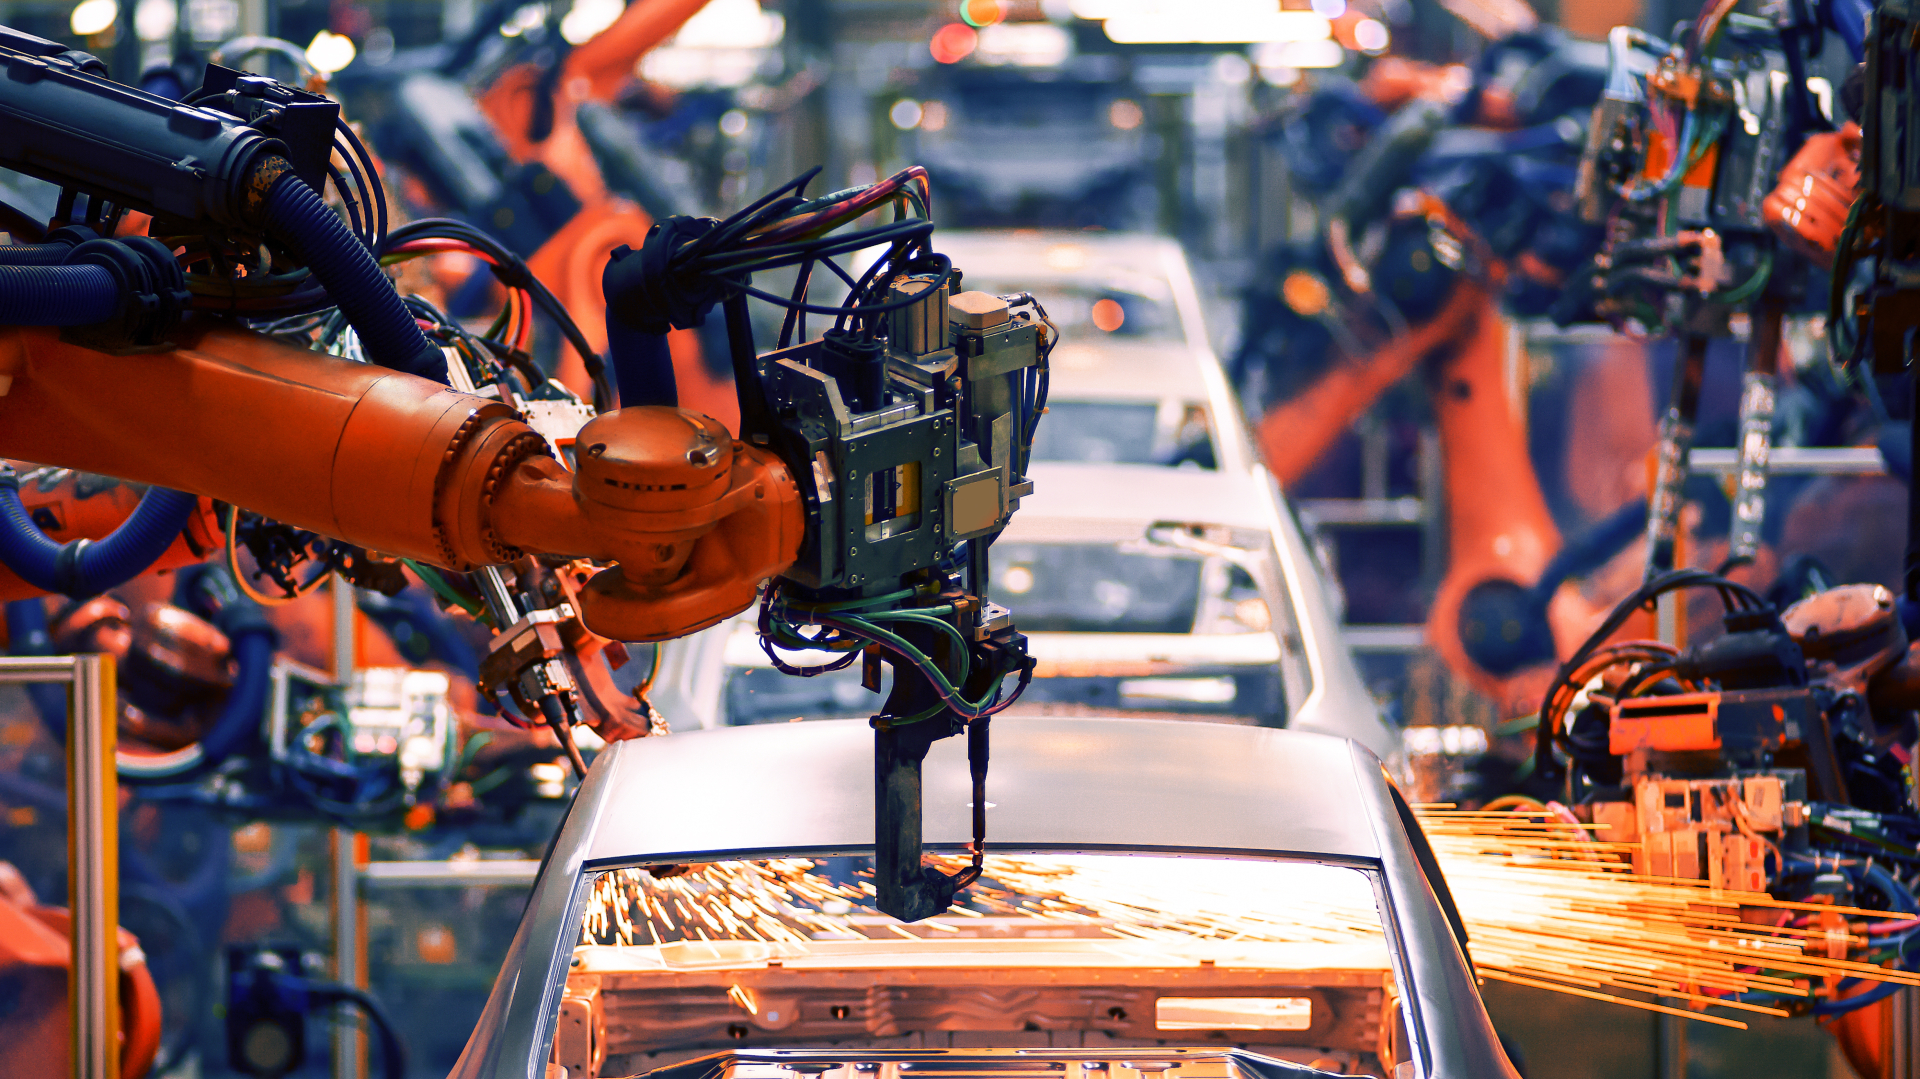
Sprzęt do automatyzacji
Usługa NOBLE Rapid Prototyping umożliwia szybkie i łatwe tworzenie zautomatyzowanych prototypów funkcjonalnych w celu testowania i optymalizacji projektu, wyboru odpowiedniego procesu, redukcji kosztów i skrócenia cykli projektu. Usługi na żądanie pozwalają na produkcję zautomatyzowanych części o wysokim poziomie dokładności.
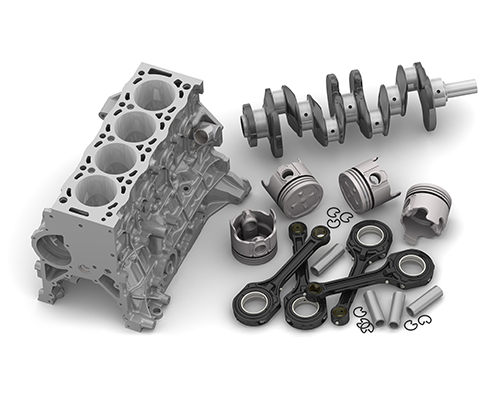
Motoryzacja
Nasze usługi produkcji małoseryjnej są idealnym rozwiązaniem produkcyjnym dla części samochodowych na żądanie
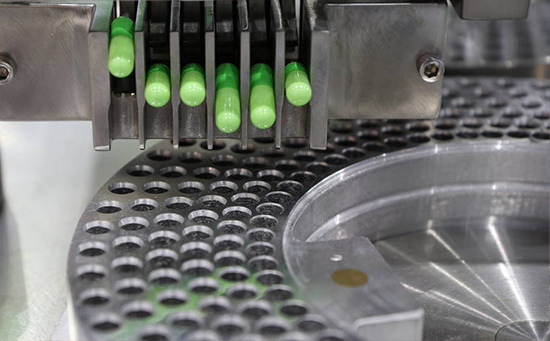
Urządzenia medyczne
Producenci sprzętu medycznego, start-upy technologiczne i laboratoria badawcze czerpią znaczne korzyści z oferowanych przez nas rozwiązań prototypowych.
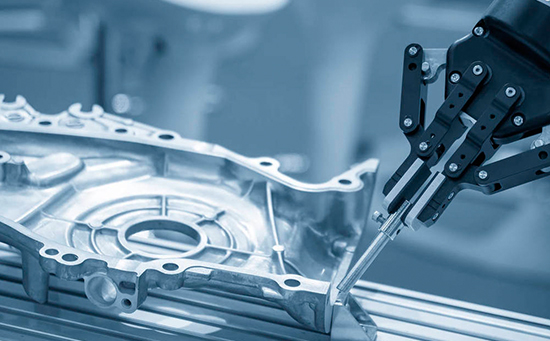
Robotyka
Nasze usługi w zakresie prototypowania robotów przemysłowych i produkcji części przyczyniają się do ciągłej ewolucji rynku robotyki.
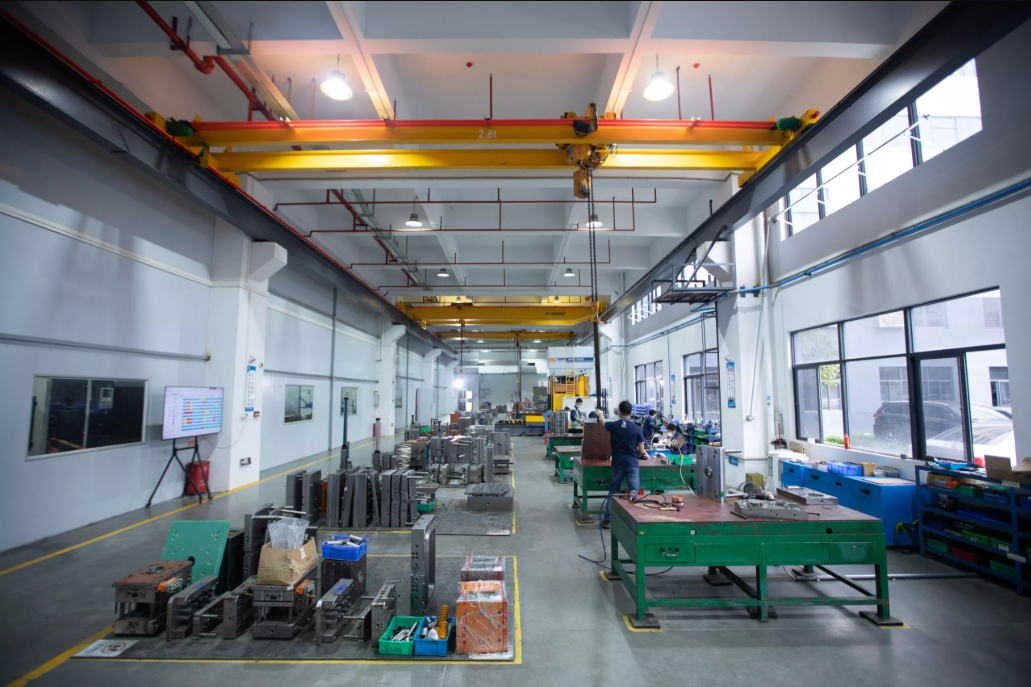
Dlaczego warto wybrać firmę NOBLE, jeśli chodzi o usługi formowania wtryskowego?
Formowanie wtryskowe to doskonały wybór w przypadku masowej produkcji elementów z tworzyw sztucznych. Każdego roku wiele firm z branży high-tech na całym świecie wybiera NOBLE do przetwarzania elementów metodą formowania wtryskowego. Co sprawia, że tak wielu klientów wybiera właśnie nas? NOBLE to chińsko-brytyjska spółka joint venture z niezależnymi możliwościami badawczo-rozwojowymi, produkcyjnymi i sprzedażowymi. Posiadamy bogate doświadczenie w procesach formowania wtryskowego i oferujemy pełen zakres usług dla Państwa nowych projektów, w tym projektowanie, produkcję, montaż, kontrolę i testowanie oraz pakowanie.
Wszechstronność materiału
Firma NOBLE oferuje ponad 200 materiałów do wyboru, w tym żywice masowe i inżynieryjne, pomagając znaleźć odpowiednią równowagę między wydajnością a ceną, a także identyfikując alternatywne opcje materiałowe w celu obniżenia całkowitych kosztów produkcji.
Wysoka wydajność
Dzięki certyfikowanym krajowym fabrykom i silnemu systemowi łańcucha dostaw możemy przyspieszyć cykle rozwoju produktów i zakończyć produkcję formowanych wtryskowo części tak szybko, jak to możliwe.
Kompleksowe możliwości
Oferujemy szeroki zakres usług formowania wtryskowego, od projektowania i prototypowania, przez produkcję narzędzi, po produkcję. Nasze kompleksowe możliwości pozwalają nam dostarczać kompletne rozwiązania dopasowane do potrzeb naszych klientów.
Spójność i wysoka jakość
Certyfikowane fabryki, przeprowadzanie kontroli w trakcie produkcji i weryfikacja wymiarów po zakończeniu produkcji gwarantują, że niestandardowe części formowane charakteryzują się stałą jakością, niezależnie od stopnia skomplikowania kształtu, i wysoką precyzją.
konkurencyjna cena
Oferujemy Państwu precyzyjne, niestandardowe usługi formowania wtryskowego w konkurencyjnych cenach, od projektu prototypu po produkcję, a także rozwiązania formowania wtryskowego szyte na miarę, gwarantując wysokiej jakości elementy formowane wtryskowo. Nasz utalentowany zespół może dostarczyć rozwiązania formowania wtryskowego o wartości dodanej, przekraczające Państwa budżet.
Zapewnienie jakości:
Stosujemy rygorystyczny proces kontroli jakości, aby zagwarantować najwyższą jakość każdej produkowanej przez nas części formowanej wtryskowo. Nasz zespół kontroluje każdą część formowaną, aby upewnić się, że spełnia ona nasze rygorystyczne standardy jakości.