
W produkcji obróbka 5-osiowa stanowi szczyt precyzji i wszechstronności, rewolucjonizując sposób produkcji złożonych części w wielu branżach. Eliminuje ona ograniczenia tradycyjnej obróbki, umożliwiając narzędziom jednoczesny ruch wzdłuż pięciu osi, co pozwala na uzyskanie złożonych geometrii, doskonałej jakości powierzchni i niezrównanej wydajności.
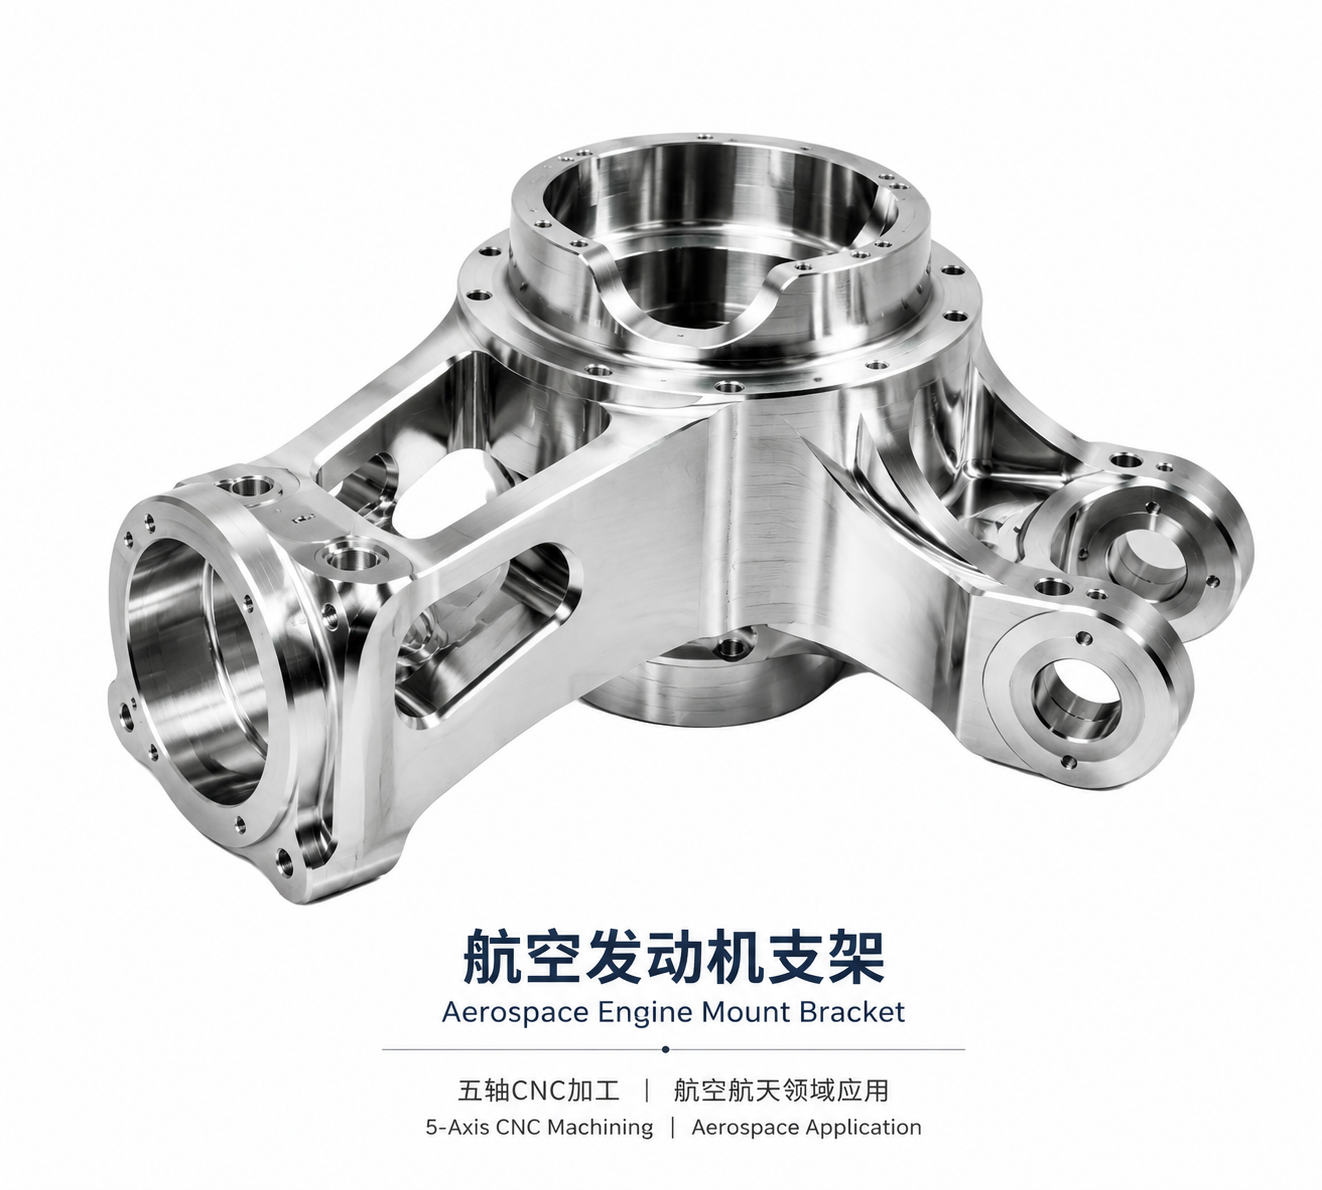
Czym jest obróbka 5-osiowa?
Zgodnie z normami ISO, ruch obrabiarek CNC jest opisywany za pomocą prawoskrętnego układu współrzędnych kartezjańskich. Oś współrzędnych równoległa do wrzeciona jest definiowana jako oś z, a współrzędne obrotowe wokół osi x, y i z są definiowane odpowiednio jako osie A, B i C. Ruch wzdłuż każdej osi współrzędnych może być realizowany za pomocą stołu roboczego lub narzędzia, ale kierunek ruchu zależy od kierunku ruchu narzędzia względem przedmiotu obrabianego. Zazwyczaj układ pięcioosiowy odnosi się do ruchu interpolacji liniowej dowolnych pięciu współrzędnych (x, y, z, A, B i C).
Innymi słowy, obróbka pięcioosiowa odnosi się do obróbki w trzech osiach ruchu (x, y i z) oraz dwóch dowolnych osiach obrotowych. W porównaniu do typowej obróbki trzyosiowej (o stopniach swobody x, y i z), obróbka pięcioosiowa jest stosowana do obróbki części o złożonej geometrii, wymagającej od narzędzia obróbkowego możliwości pozycjonowania i ruchu we wszystkich pięciu stopniach swobody.
Obrabiarki używane do obróbki pięcioosiowej są zazwyczaj nazywane obrabiarkami pięcioosiowymi lub pięcioosiowymi centrami obróbkowymi. Obróbka 5-osiowa jest szeroko stosowana w przemyśle lotniczym do obróbki części kadłuba, turbin, wirników i innych komponentów o powierzchniach o dowolnym kształcie. Obrabiarki pięcioosiowe umożliwiają obróbkę różnych powierzchni przedmiotu obrabianego bez zmiany jego położenia na obrabiarce, co może znacznie poprawić wydajność obróbki części pryzmatycznych.
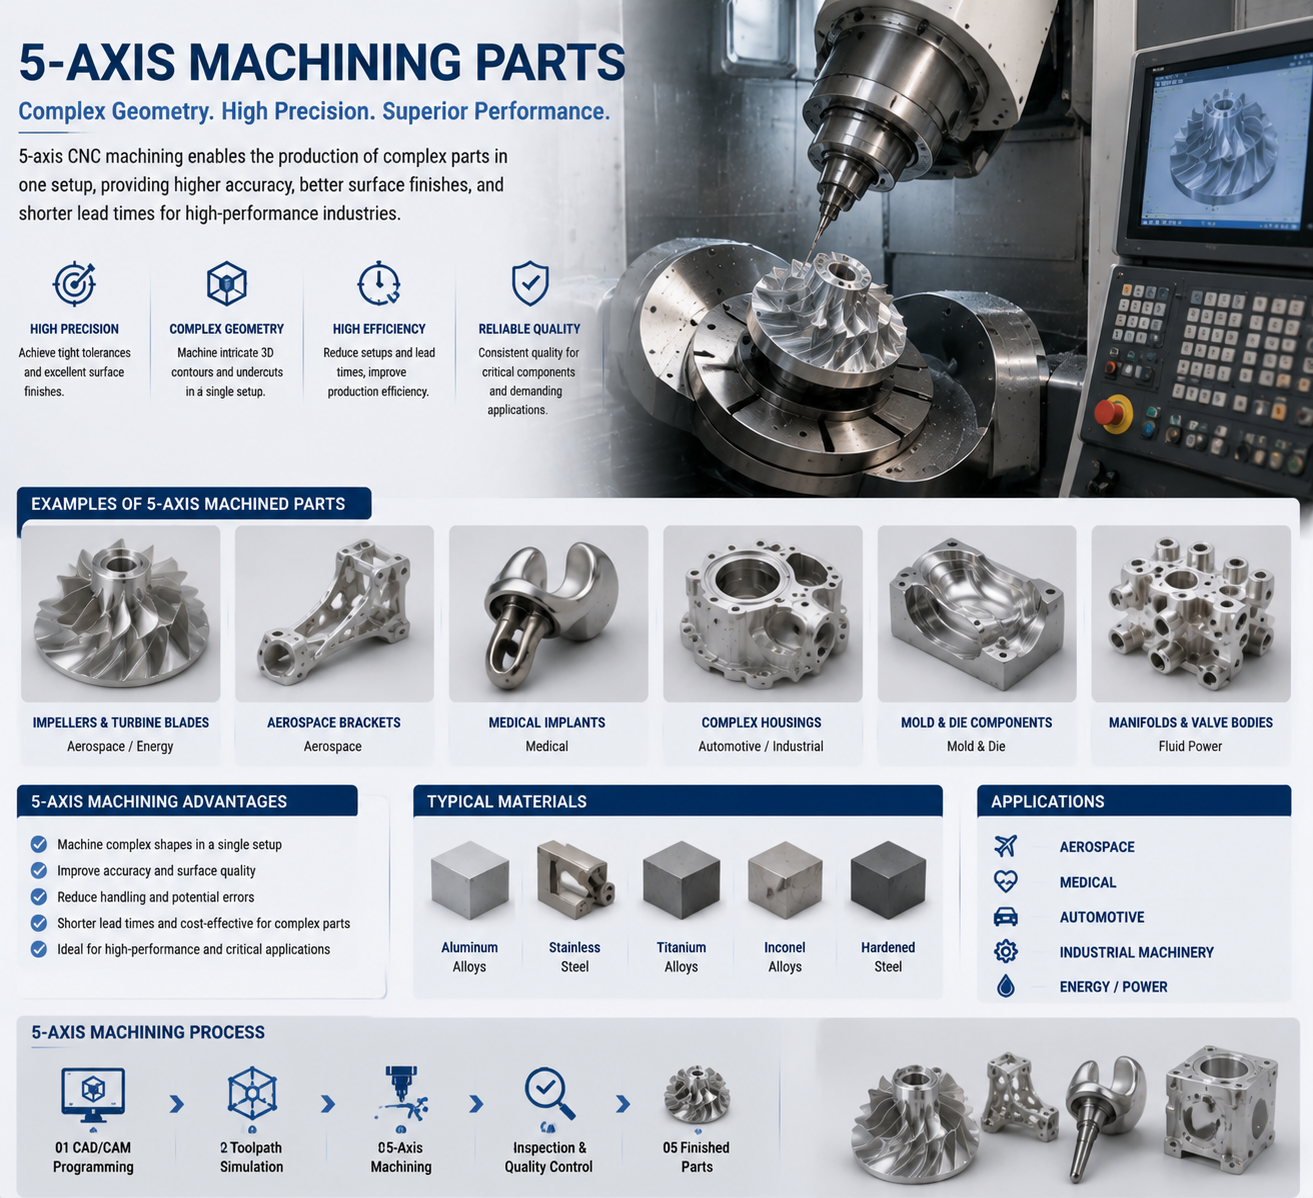
Zalety of Obróbka osi 5
Wyjątkowa precyzja i dokładność :
Istotą obróbki pięcioosiowej jest jej wyjątkowa precyzja i dokładność, umożliwiająca obróbkę skomplikowanych detali, konturów i tolerancji, które wcześniej były nieosiągalne. Branże takie jak przemysł lotniczy, motoryzacyjny i medyczny korzystają z precyzyjnej geometrii i wysokiej jakości wykończenia powierzchni uzyskiwanych dzięki obróbce pięcioosiowej, zapewniając tym samym doskonałą wydajność i niezawodność komponentów.
Witalność inspiracja projektowa:
Obróbka 5-osiowa oferuje niezrównaną swobodę projektowania, umożliwiając produkcję części o złożonej geometrii, fazach i zakrzywionych powierzchniach, które trudno odtworzyć za pomocą tradycyjnych obrabiarek trzy- lub czteroosiowych. Projektanci mogą uwolnić swoją kreatywność bez ograniczeń, przekraczać granice innowacji i wcielać w życie nowatorskie koncepcje z niespotykaną dotąd precyzją i szczegółowością.
-
Skróć czas konfiguracji i częstotliwość wymiany narzędzi:
Możliwości obróbki wieloosiowej obrabiarek pięcioosiowych redukują potrzebę wielokrotnych ustawień i wymian narzędzi, upraszczając tym samym proces produkcji i minimalizując przestoje. Producenci mogą zwiększyć wydajność i produktywność, co przekłada się na krótsze czasy realizacji i optymalizację przepływów pracy.
-
Doskonały wykończenie powierzchni:
Obróbka pięcioosiowa eliminuje konieczność uciążliwych etapów obróbki końcowej, takich jak polerowanie czy szlifowanie, zapewniając doskonałą jakość powierzchni. Idealna jakość powierzchni uzyskana dzięki obróbce pięcioosiowej nie tylko poprawia estetykę i funkcjonalność części, ale także poprawia ich ogólną jakość.
-
Uproszczenie złożonej obróbki:
Pomimo zaawansowanych możliwości, obróbka pięcioosiowa upraszcza produkcję złożonych części poprzez redukcję liczby etapów produkcji skomplikowanych geometrii. Producenci mogą osiągać złożone kształty i cechy za pomocą jednego ustawienia, unikając błędów wynikających z wielu ustawień i zapewniając spójność wymiarów i jakości części.
-
Opłacalność i redukcja odpadów:
Wysoka wydajność obróbki 5-osiowej redukuje straty materiału, optymalizuje ścieżki skrawania i wydłuża żywotność narzędzi, przyczyniając się do obniżenia kosztów produkcji. Minimalizując straty materiału i maksymalizując wykorzystanie zasobów, producenci mogą poprawić rentowność, zrównoważony rozwój i konkurencyjność na dynamicznie zmieniającym się rynku.
-
Możliwość wykonywania wielu zadań jednocześnie:
Centra obróbkowe 5-osiowe zazwyczaj oferują wielozadaniowość, umożliwiającą jednoczesne wykonywanie operacji frezowania, toczenia i innych operacji obróbkowych w ramach jednego stanowiska. Ta wielozadaniowość upraszcza procesy produkcyjne, skraca cykle dostaw i poprawia ogólną wydajność operacyjną, co czyni je idealnym rozwiązaniem do produkcji złożonych części.
-
Prototypowanie i szybka iteracja:
Technologia obróbki pięcioosiowej przyspiesza cykle prototypowania i iteracji, umożliwiając projektantom i inżynierom szybkie testowanie i udoskonalanie koncepcji przed pełną produkcją. Skraca to cykle rozwoju, przyspiesza czas wprowadzania produktów na rynek i usprawnia walidację projektów, zwiększając tym samym opłacalność i konkurencyjność w dynamicznie zmieniającym się otoczeniu rynkowym.
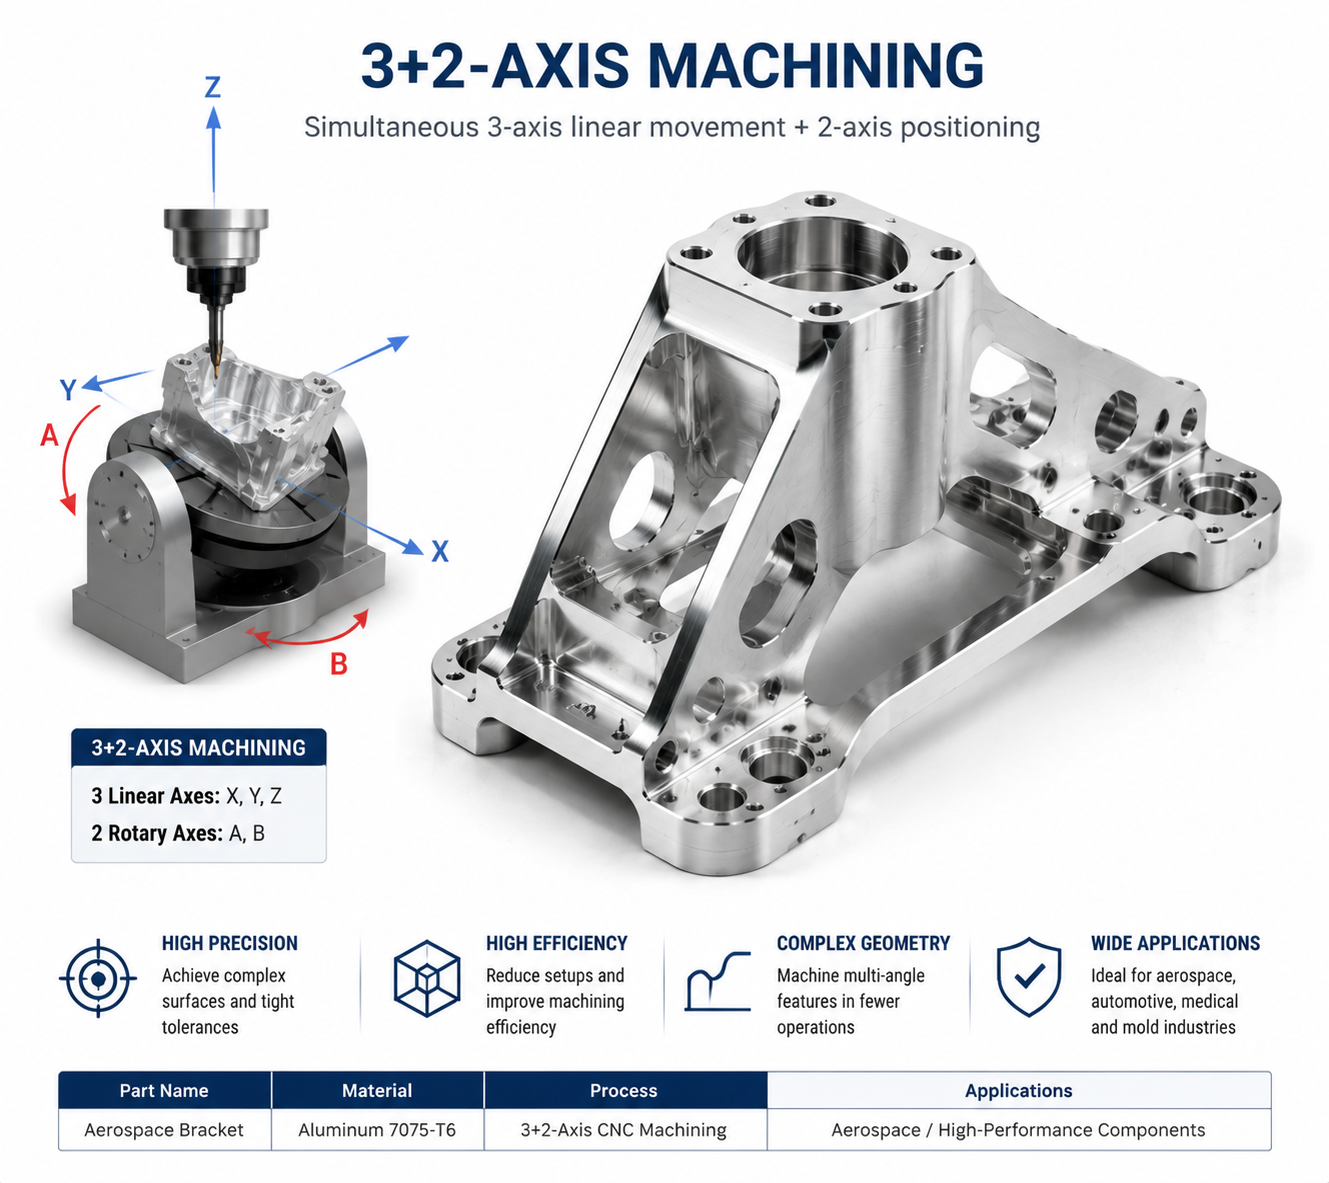
Różnica między centrum obróbczym 5-osiowym a technologią „3+2 osie”
W nowoczesnym przemyśle, pięcioosiowe centra obróbcze i technologia „3+2 osie” są ważnymi technologiami poprawiającymi wydajność i dokładność obróbki. Chociaż obie technologie charakteryzują się pięcioosiową charakterystyką ruchu, ich zasady działania, scenariusze zastosowań i możliwości obróbki znacznie się różnią.
Podstawowa analiza koncepcji
-
Centrum obróbcze w osi 5
Pięcioosiowe centrum obróbkowe, znane również jako pięcioosiowe centrum obróbkowe z mechanizmem cięgnowym, to zaawansowane technologicznie i precyzyjne centrum obróbkowe. Posiada trzy osie translacyjne (X, Y i Z) oraz dwie osie obrotowe (A, B lub C). Te pięć osi może pracować w tandemie, co zwiększa elastyczność procesu obróbki i umożliwia precyzyjną obróbkę złożonych powierzchni zakrzywionych. Sercem pięcioosiowego sterowania z mechanizmem cięgnowym jest system komputerowego sterowania numerycznego (CNC), który programuje i kontroluje skoordynowany ruch pięciu osi w celu obróbki złożonych powierzchni zakrzywionych i nieregularnych kształtów.
-
Technologia „3+2 osi”
Technologia „3+2 osi” to specjalna metoda obróbki stosowana w pięcioosiowej obrabiarce. Wykorzystuje ona trzy osie liniowe (X, Y, Z) do jednoczesnej obróbki oraz dwie osie obrotowe (A, C) do unieruchomienia narzędzia w pozycji pochylonej. Nazwa tej metody obróbki wynika z jej zasadniczej natury obróbki trójosiowej, podczas gdy kierunek ruchu narzędzia w pozycji ustalonej jest określany przez dwie osie obrotowe. Mówiąc prościej, po obróceniu obrabiarki o określony kąt, nadal wykonuje ona obróbkę w standardowy sposób, w trzech osiach.
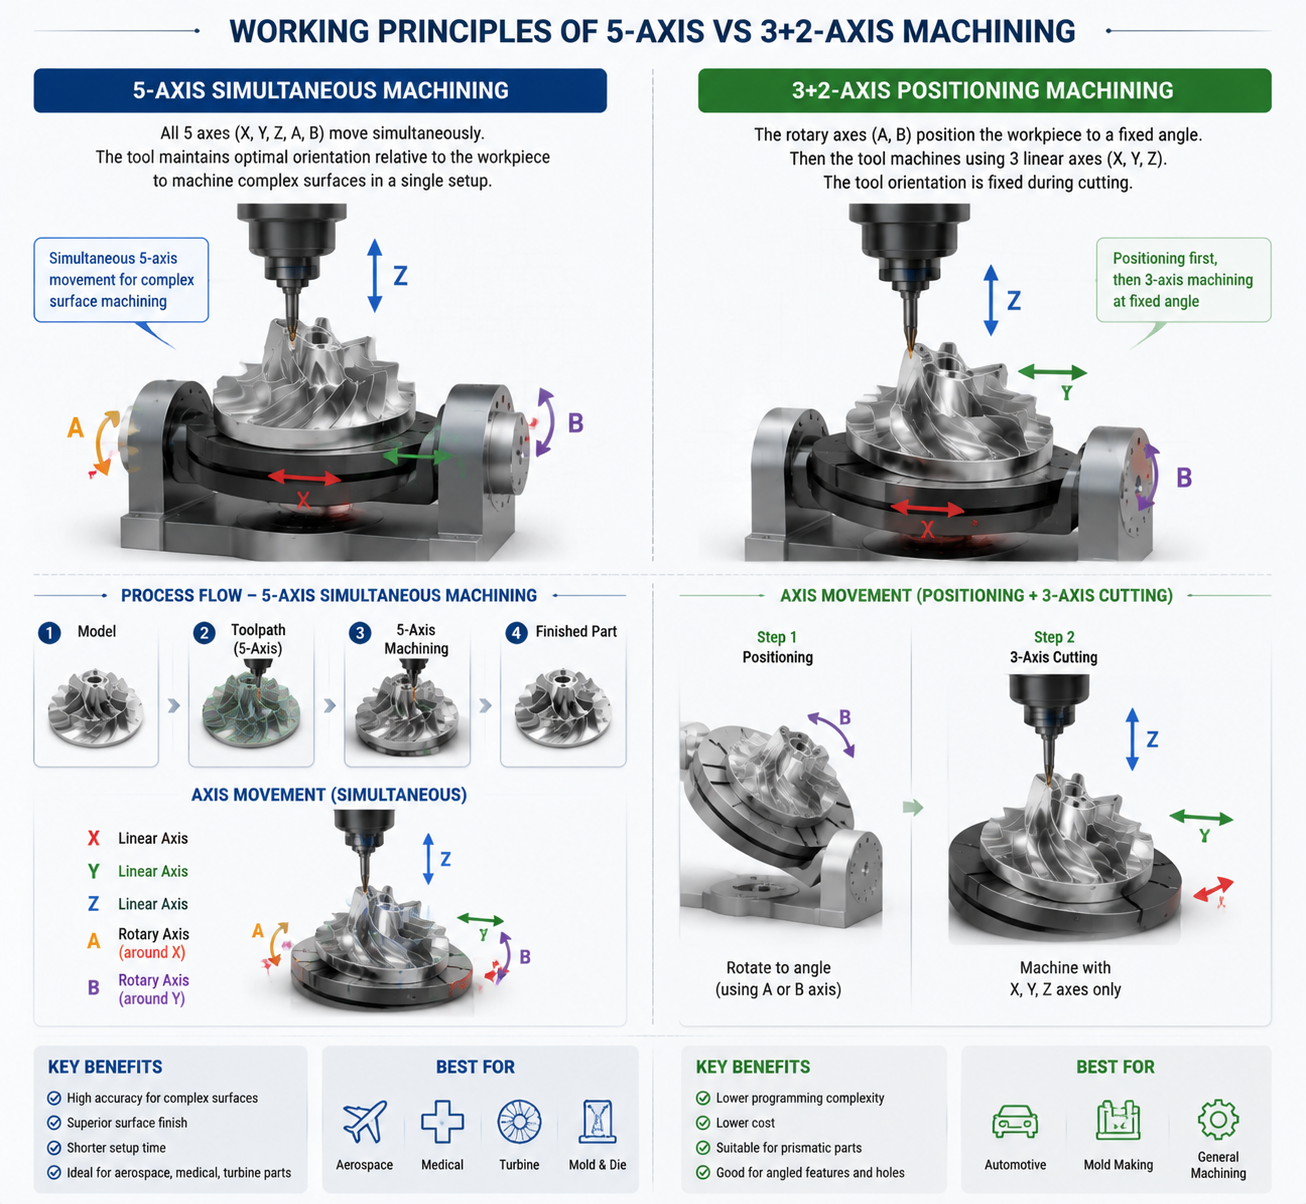
Porównanie zasad działania
-
Obróbka 5-osiowa
Istotą obróbki pięcioosiowej jest skoordynowany ruch pięciu osi. Podczas obróbki pięć osi może obracać się i poruszać niezależnie i w sposób ciągły, umożliwiając wielokierunkową obróbkę przedmiotu obrabianego. Ta elastyczność pozwala pięcioosiowym centrom obróbczym na obróbkę złożonych geometrii, takich jak powierzchnie zakrzywione, fazy i rowki. Ponadto obróbka pięcioosiowa pozwala zoptymalizować proces obróbki poprzez regulację orientacji narzędzia, wydłużając tym samym jego żywotność i poprawiając jakość obróbki.
-
Obróbka pozycjonująca „3+2 osie”
W przeciwieństwie do obróbki symultanicznej w pięciu osiach, obróbka pozycjonująca „3+2 osie” wykorzystuje funkcję pozycjonowania dwóch osi obrotowych do ustawienia wrzeciona obrabiarki i przedmiotu obrabianego pod stałym kątem przestrzennym przed obróbką. Następnie, poprzez połączenie trzech podstawowych osi liniowych, obróbka trójosiowa jest wykonywana na określonym obszarze przedmiotu obrabianego. Ta metoda obróbki jest prosta w programowaniu i może wykorzystywać różne strategie obróbki trójosiowej. Jednakże, ponieważ dwie osie obrotowe są nieruchome podczas obróbki, obróbka pozycjonująca „3+2 osie” jest bardziej odpowiednia do obróbki płaskiej lub części o określonych wymaganiach kątowych.
Różnice w scenariuszach zastosowań
Scenariusze zastosowań obróbki 5-osiowej
Lotnictwo i kosmonautyka: produkcja skomplikowanych podzespołów do silników lotniczych, takich jak łopaty, skrzydła i kadłuby.
Produkcja samochodów: Produkcja części samochodowych, takich jak bloki silników i obudowy skrzyń biegów.
Produkcja wyrobów medycznych: przetwarzanie precyzyjnych wyrobów medycznych i implantów.
Produkcja form: wytwarzanie precyzyjnych form z tworzyw sztucznych, matryc do tłoczenia itp.
Produkcja dzieł sztuki i przedmiotów dekoracyjnych: Osiąganie doskonałości w rzeźbieniu przy produkcji wysokiej klasy przedmiotów dekoracyjnych, takich jak rzeźby i biżuteria.
Obróbka 5-osiowa, dzięki swojej wysokiej precyzji, wysokiej wydajności i dużej elastyczności, stała się niezbędnym narzędziem w tych dziedzinach.
Scenariusze zastosowań obróbki pozycjonującej „3+2 osie”
Obróbka skomplikowanych form: Dzięki optymalizacji ścieżki narzędzia, obróbka pozycjonująca „3+2 osie” może skrócić drogę przesuwu narzędzia i zwiększyć dokładność obróbki.
Obróbka głębokich wnęk: Narzędzie to może utworzyć określony kąt z powierzchnią obrabianego przedmiotu, co pozwala głowicy wrzeciona zbliżyć się do obrabianego przedmiotu, zwiększając w ten sposób wydajność obróbki.
Cięcie pod określonym kątem: Nadaje się do zastosowań wymagających cięcia pod określonym kątem, takich jak wykonywanie specjalnych otworów kątowych i obróbka powierzchni w przemyśle lotniczym.
Mimo że zakres zastosowań obróbki pozycjonującej „3+2 osie” jest stosunkowo ograniczony, ma ona znaczące zalety pod względem wydajności i dokładności obróbki w określonych dziedzinach.
Porównanie cech technicznych i zalet
Charakterystyka i zalety obróbki 5-osiowej
Wysoka precyzja: obróbka pięcioosiowa pozwala na dokładniejszą kontrolę położenia narzędzia oraz redukcję wibracji i koncentracji naprężeń w trakcie procesu obróbki.
Wysoka wydajność: umożliwia podejście do przedmiotu obrabianego z różnych kątów, co pozwala uniknąć problemów z zakłóceniami i przyspieszyć obróbkę.
Wysoka elastyczność: Może obsługiwać złożone geometrie i nadaje się do obróbki skomplikowanych części w różnych gałęziach przemysłu.
Mniejszy wskaźnik braków: Większa dokładność obróbki oznacza mniej błędów obróbki i niższy wskaźnik braków.
Niższe koszty pracy: Wysoki poziom automatyzacji zmniejsza konieczność zatrudniania wykwalifikowanych operatorów.
Charakterystyka i zalety obróbki pozycjonującej „3+2 osie”
Programowanie jest proste: możliwe jest wykorzystanie strategii obróbki trójosiowej, co sprawia, że programowanie jest stosunkowo proste.
Optymalizacja ścieżki narzędzia: skróć czas obróbki, zmniejszając odległość pokonywaną przez narzędzie i liczbę wierszy kodu programu.
Poprawa wydajności obróbki: Zapewnij wyższą wydajność obróbki w określonych scenariuszach zastosowań, takich jak obróbka płaska lub obróbka głębokich gniazd.
Obniż koszty: Zmniejsz liczbę stosowanych przyrządów i specjalistycznych narzędzi, aby obniżyć koszty przetwarzania.
Wniosek
Podsumowując, chociaż zarówno pięcioosiowe centra obróbkowe, jak i technologia „3+2 osi” wykorzystują ruch pięciu osi, różnią się one znacząco pod względem zasad działania, scenariuszy zastosowań i parametrów technicznych. Pięcioosiowa obróbka symultaniczna, charakteryzująca się wysoką precyzją, wydajnością i elastycznością, stała się niezbędnym narzędziem w nowoczesnym przemyśle, odpowiednim do obróbki złożonych elementów w różnych branżach. Z kolei obróbka pozycjonująca „3+2 osi” jest bardziej odpowiednia do obróbki płaskiej lub obróbki głębokich gniazd w określonych scenariuszach zastosowań. Wybór konkretnej technologii zależy od konkretnych wymagań obróbkowych i charakterystyki przedmiotu obrabianego.
Najczęściej zadawane pytania dotyczące obróbki 5-osiowej
1. Czym jest obróbka 5-osiowa?
Obróbka 5-osiowa to zaawansowany proces produkcyjny CNC, który umożliwia jednoczesne przemieszczanie narzędzi skrawających wzdłuż pięciu różnych osi (X, Y, Z, A i B) . Dzięki temu producenci mogą obrabiać złożone geometrie, zakrzywione powierzchnie i precyzyjne komponenty w jednym ustawieniu.
2. Jak działa obróbka CNC 5-osiowa?
Maszyna CNC 5-osiowa łączy w sobie:
- Trzy osie liniowe:
- Oś X: ruch w lewo i prawo
- Oś Y: ruch do przodu i do tyłu
- Oś Z: ruch w górę i w dół
- Dwie osie obrotowe:
- Oś A: Obrót wokół osi X
- Oś B: Obrót wokół osi Y
Dodatkowe ruchy obrotowe pozwalają narzędziu skrawającemu na podejście do przedmiotu obrabianego z różnych kątów, co zmniejsza konieczność zmiany położenia i zwiększa dokładność.
3. Jakie są główne zalety obróbki 5-osiowej?
Do kluczowych korzyści należą:
- Obróbka skomplikowanych kształtów w jednym ustawieniu
- Wyższa dokładność wymiarowa
- Lepsza jakość wykończenia powierzchni
- Skrócony czas konfiguracji
- Niższe ryzyko błędów pozycjonowania
- Poprawiona wydajność produkcji
- Umiejętność wytwarzania lekkich konstrukcji
4. Jakie rodzaje części wymagają obróbki 5-osiowej?
Obróbka 5-osiowa idealnie nadaje się do obróbki elementów o złożonej geometrii, w tym:
- Części konstrukcyjne przemysłu lotniczego
- Łopatek turbinowych
- Wirniki
- Implanty medyczne
- Komponenty form i matryc
- Części samochodowe
- Komponenty robotyki
5. W jakich branżach stosuje się obróbkę CNC 5-osiową?
Do popularnych branż zalicza się:
Lotnictwo
- Uchwyty do samolotów
- Składniki silnika
- Łopatek turbinowych
- Części konstrukcyjne
Dyrektorem
- Implanty ortopedyczne
- Narzędzia chirurgiczne
- Elementy protetyczne
Motoryzacja
- Części silnika
- Elementy skrzyni biegów Transmission
- Części prototypowe
Wartość energetyczna
- Elementy turbin
- Sprzęt o wysokiej wydajności
Produkcja form
- Formy złożone
- Precyzyjne wnęki
- Narzędzia do formowania wtryskowego
6. Jakie materiały można obrabiać przy użyciu 5-osiowego CNC?
Maszyny 5-osiowe mogą przetwarzać szeroką gamę materiałów, w tym:
Metale:
- Stopy aluminium
- Ze stali nierdzewnej
- Stopy tytanu
- Stopy magnezu
- Mosiądz
- Miedź
- Inconel
Tworzywa sztuczne:
- PEEK
- POM
- Nylon
- ABS
- PC
Dobór materiału zależy od wymagań danego zastosowania, takich jak wytrzymałość, odporność na temperaturę i odporność na korozję.
7. Jaka jest różnica pomiędzy obróbką 5-osiową a obróbką 3-osiową?
| Cecha | Obróbka 3-osiowa | Obróbka 5-osiowa |
|---|---|---|
| Ruch | Osie X, Y, Z | Obrót X, Y, Z + A, B |
| ustawienie | Często wymagane są wielokrotne konfiguracje | Zwykle jedno ustawienie |
| Złożoność | Nadaje się do prostych części | Idealny do skomplikowanych geometrii |
| Dokładność | Dobry | Wyższa precyzja |
| Wykończenie powierzchni | Standardowe | Lepsze |
| Koszty: | Opuść | Wyższy |
8. Jaka jest różnica pomiędzy obróbką 5-osiową a obróbką 3+2-osiową?
Obróbka 5-osiowa symultaniczna:
- Wszystkie pięć osi porusza się jednocześnie.
- Nadaje się do skomplikowanych powierzchni o dowolnym kształcie.
- Stosowany do łopatek turbin, części lotniczych i implantów medycznych.
Obróbka 3+2-osiowa:
- Osie obrotowe w pierwszej kolejności pozycjonują przedmiot obrabiany.
- Następnie wykonywana jest tradycyjna obróbka 3-osiowa.
- Nadaje się do otworów kątowych i elementów wielostronnych.
9. Jakie są typowe konfiguracje obróbki 5-osiowej?
Dwiema głównymi strukturami maszyn są:
Konfiguracja tabela-tabela
- Osie obrotowe umieszczone są na stole maszyny.
- Nadaje się do obróbki mniejszych elementów.
Konfiguracja stołu głównego
- Jedna oś obrotowa znajduje się na głowicy wrzeciona, a druga na stole.
- Nadaje się do większych i cięższych komponentów.
Konfiguracja głowa-głowa
- Obie osie obrotowe znajdują się na głowicy wrzeciona.
- Nadaje się do dużych części lotniczych.
10. Jakie tolerancje można osiągnąć dzięki obróbce 5-osiowej?
Wysokoprecyzyjna obróbka CNC 5-osiowa pozwala zazwyczaj osiągnąć:
±0.005 mm do ±0.02 mm
Rzeczywista dokładność zależy od:
- Możliwości maszyny
- Stabilność materiału
- Geometria części
- Wybór narzędzia
- Sprzęt inspekcyjny
11. Dlaczego obróbka 5-osiowa jest droższa?
Obróbka 5-osiowa jest droższa ze względu na:
- Większe inwestycje w sprzęt
- Zaawansowane wymagania dotyczące programowania CAM
- Wykwalifikowani operatorzy
- Bardziej złożone narzędzia
- Wyższe wymagania konserwacyjne
Można jednak obniżyć ogólne koszty, minimalizując liczbę konfiguracji i zwiększając wydajność produkcji.
12. Jakiego oprogramowania używa się do programowania CNC 5-osiowego?
Do typowych oprogramowań CAM zalicza się:
- Mastercam
- Siemens NX CAM
- CATIA CAM
- Autodesk Fusion 360
- Młyn PowerMill
- hyperMILL
Systemy te generują zoptymalizowane ścieżki narzędzi dla złożonych ruchów wieloosiowych.
13. Jakie narzędzia skrawające są stosowane do obróbki 5-osiowej?
Do powszechnie stosowanych narzędzi zalicza się:
- Frezy węglikowe
- Frezy kuliste
- Wysokowydajne narzędzia powlekane
- Narzędzia o dużym zasięgu do głębokich wnęk
Wybór narzędzia zależy od:
- Typ materiału
- Wymagania dotyczące powierzchni
- Warunki cięcia
- Złożoność części
14. W jaki sposób kontrolowana jest jakość części obrabianych 5-osiowo?
Metody kontroli jakości obejmują:
- Współrzędnościowa maszyna pomiarowa (CMM)
- Skanowanie 3D
- Pomiar optyczny
- Badanie chropowatości powierzchni
- Kontrola pierwszej sztuki (FAI)
Zapewniają one dokładność wymiarową i zgodność ze specyfikacjami technicznymi.
15. Czy obróbkę 5-osiową można stosować do prototypów?
Tak. Obróbka 5-osiowa jest powszechnie stosowana w szybkim prototypowaniu, ponieważ zapewnia:
- Szybka produkcja złożonych projektów
- Testowanie prototypu funkcjonalnego
- Wysoka dokładność zbliżona do jakości końcowej produkcji
- Skrócony czas rozwoju
16. Jakie są ograniczenia obróbki 5-osiowej?
Główne ograniczenia obejmują:
- Wyższy koszt produkcji
- Bardziej złożone programowanie
- Wymaga doświadczonych techników
- Większe inwestycje w sprzęt
- Nie zawsze konieczne w przypadku prostych części
17. Dlaczego warto wybrać obróbkę CNC 5-osiową?
Obróbka CNC w 5 osiach to preferowane rozwiązanie w przypadku komponentów o wysokiej wydajności, wymagających złożonej geometrii, ścisłych tolerancji, doskonałej jakości powierzchni i skróconego czasu produkcji . Jest to szczególnie cenne w zastosowaniach w przemyśle lotniczym, medycznym, motoryzacyjnym i inżynierii precyzyjnej, gdzie tradycyjne metody obróbki nie są w stanie sprostać wymaganiom wydajnościowym.







