
Co to jest Frezowanie twarzy Przetwarzanie?
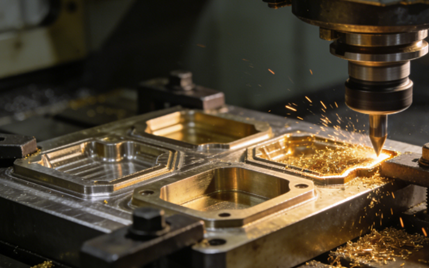
Frezowanie czołowe to mechaniczna metoda obróbki, która polega na użyciu obrotowego frezu do skrawania powierzchni przedmiotu obrabianego. Głównym celem procesu skrawania jest uzyskanie gładkiej i płaskiej płaszczyzny oraz zapewnienie, że płaszczyzna ta jest prostopadła do osi obrotu narzędzia.
Istotą procesu frezowania czołowego jest to, że frez jest zamontowany w płaszczyźnie prostopadłej do wrzeciona, a wiele ostrzy skrawających na jego obwodzie i powierzchni czołowej uczestniczy jednocześnie w skrawaniu. Przedmiot obrabiany jest zazwyczaj zamocowany na stole roboczym i obrabiany przez obracające się narzędzie skrawające.
Rodzaje technik obróbki frezowaniem czołowym
Ogólne frezowanie czołowe
Frezowanie czołowe, jako najbardziej podstawowy i powszechnie stosowany rodzaj procesu obróbki skrawaniem, odbywa się przy użyciu standardowych głowic frezarskich do płaszczyzn.
Ogólne frezowanie czołowe odbywa się zwykle za pomocą płytek kwadratowych lub okrągłych i zapewnia całkowite pokrycie obrabianej powierzchni poprzez niewielkie, nakładające się ruchy w kierunkach osiowym i promieniowym.
Jeśli zachodzi potrzeba obróbki zgrubnej lub półwykańczającej materiałów, preferowanym procesem do ustalenia powierzchni odniesienia jest frezowanie czołowe. Cechuje się ono wysoką wydajnością obróbki, ale uzyskiwana jakość powierzchni zazwyczaj nie jest najlepsza.
Frezowanie precyzyjne lub frezowanie z dużym posuwem
Procesy frezowania z wysokim posuwem wykorzystują frezy o specjalnie małych kątach ugięcia głównego. Ich główną cechą jest zastosowanie bardzo wysokiego posuwu na ząb, ale głębokość skrawania jest bardzo mała.
Frezowanie precyzyjne lub frezowanie z wysokim posuwem doskonale nadaje się do obróbki elementów cienkościennych. Pomimo niewielkiej głębokości skrawania, wyjątkowo wysoki posuw zapewnia znaczną wydajność usuwania materiału, a jednocześnie pozwala uzyskać doskonałą jakość powierzchni, co czyni to narzędzie idealnym do wydajnej obróbki precyzyjnej.

Ciężkie frezowanie czołowe
Do frezowania czołowego o dużej wytrzymałości stosuje się wytrzymałe i solidne głowice frezarskie, które gwarantują stabilną wydajność skrawania nawet przy dużych uderzeniach i ekstremalnych obciążeniach.
Proces frezowania czołowego o dużej wytrzymałości jest szczególnie przydatny do wstępnego zgrubiania odlewów, odkuwek i innych półfabrykatów, gdyż umożliwia usunięcie nadmiaru materiału z najwyższą wydajnością i stanowi podstawę dla późniejszych procesów wykańczających.
Frezowanie kątowe
Frezowanie czołowe kątowe to specjalny proces frezowania czołowego. Jego główną cechą jest to, że jest ono wykonywane za pomocą frezu czołowego o kącie ugięcia głównego różnym od 90 stopni.
W przeciwieństwie do standardowego frezowania czołowego, które wytwarza płaskie powierzchnie, frezowanie czołowe kątowe pozwala narzędziu skrawać pod określonym kątem, dzięki czemu idealnie nadaje się do fazowania, ścinania i wykonywania płaszczyzn odniesienia ustawionych pod kątem.
Mmateriały używane do frezowania czołowego
Stal stopowa
Stal to najobszerniejsza kategoria stali poddawana frezowaniu czołowemu, obejmująca stale niskowęglowe, wysokowęglowe i różne stale stopowe. Charakteryzują się one doskonałymi, kompleksowymi właściwościami mechanicznymi i są najczęściej poddawanymi obróbce materiałami.
Stal nierdzewna
Stal nierdzewna jest szeroko stosowana ze względu na doskonałą odporność na korozję. Ma jednak słabą przewodność cieplną i jest podatna na utwardzanie podczas obróbki, co czyni ją typowym materiałem trudnym w obróbce.
Podczas frezowania stali nierdzewnej należy używać ostrych narzędzi skrawających, a także stosować odpowiednie rowki łamiące wióry oraz właściwe chłodzenie i smarowanie, aby zapobiec przywieraniu narzędzi i nienormalnie szybkiemu zużyciu.

Żeliwo
Frezować można również żeliwo szare, żeliwo sferoidalne i inne materiały. Charakteryzują się one wysoką twardością i kruchością oraz są podatne na powstawanie wiórów podczas obróbki. Podczas frezowania zazwyczaj wymagane są średnie lub stosunkowo wysokie prędkości skrawania, co stawia wyższe wymagania dotyczące odporności na zużycie ścierne narzędzia skrawającego.
Stop aluminium
Stop aluminium to najpopularniejszy metal lekki, który jest miękki, charakteryzuje się dobrą plastycznością i doskonałą przewodnością cieplną. Jednak podczas procesu frezowania materiał ten jest podatny na tworzenie się narostów na krawędzi skrawającej i ma tendencję do przywierania do narzędzia.
Dlatego też podczas frezowania stopów aluminium zaleca się zazwyczaj stosowanie narzędzi o ostrych krawędziach skrawających i dużych kątach natarcia oraz przyjęcie parametrów procesu łączących dużą prędkość skrawania z dużą szybkością posuwu, co pozwala uzyskać wydajną obróbkę i doskonałą jakość powierzchni.

Materiały niemetaliczne i kompozytowe
Tworzywa sztuczne konstrukcyjne, takie jak nylon, poliwęglan, PEEK itp. Charakteryzują się niską twardością, ale wysoką elastycznością i wyjątkowo słabą przewodnością cieplną. Podczas frezowania tych materiałów ciepło generowane przez tarcie łatwo powoduje zmiękczenie i odkształcenie przedmiotu obrabianego, a powstawanie zadziorów jest również poważnym problemem.
Z tego powodu do obróbki skrawaniem należy używać niezwykle ostrych narzędzi skrawających o dużej prędkości i małej głębokości skrawania, a także skutecznego odprowadzania wiórów i środków chłodzących.
Niezbędne narzędzia i sprzęt do efektywnego frezowania czołowego
Frezy końcowe
Frez trzpieniowy to narzędzie skrawające o wielu ostrzach, których krawędzie skrawające znajdują się na powierzchni walcowej i czołowej. Podczas frezowania czołowego zazwyczaj stosuje się mniejszą osiową głębokość skrawania.
Frezy trzpieniowe doskonale nadają się do frezowania wąskich płaszczyzn, powierzchni schodkowych itp. Są szeroko stosowane w obróbce wielofunkcyjnej i wykańczaniu form.
Przecinaki much
Frez trzpieniowy to zazwyczaj proste, domowe urządzenie do frezowania czołowego. Konstrukcja urządzenia opiera się na zamontowaniu jednej lub dwóch płytek skrawających na końcu uchwytu narzędziowego. Jest to bardzo praktyczne rozwiązanie w produkcji jednostkowej i małoseryjnej, w warsztatach konserwacyjnych lub podczas obróbki lokalnych występów na dużych elementach.
Ze względu na niewielką ilość i asymetrię stosowanych płytek skrawających, wyważenie i sztywność frezów latających są stosunkowo słabe, a ich wydajność skrawania i wykończenie powierzchni są zwykle gorsze od standardowych frezów czołowych.
Młyny Shell
Frezy walcowe są jednymi z najbardziej typowych i powszechnie stosowanych standardowych narzędzi do frezowania czołowego.
Frezy walcowe to najczęściej używane narzędzia do frezowania dużych płaszczyzn w przemyśle produkcyjnym. Typowe zastosowania obejmują: obróbkę łoża obrabiarki, powierzchni współpracujących części skrzynkowych, powierzchni referencyjnych form, górnych powierzchni dużych płyt oraz wszelkie inne sytuacje, w których konieczne jest wydajne uzyskanie płaskiej powierzchni.

AZalety procesu frezowania czołowego
Wysoka wydajność obróbki
Frezy czołowe mają zwykle dużą średnicę, mogą obejmować szeroki zakres obróbki i są wyposażone w wiele zębów skrawających biorących udział w skrawaniu jednocześnie, dzięki czemu wydajność usuwania metalu jest bardzo wysoka.
Na etapie obróbki zgrubnej, frezowanie czołowe może wykorzystywać dużą głębokość skrawania i wysoki posuw, aby szybko usunąć dużą ilość nadmiaru materiału z powierzchni przedmiotu obrabianego, tworząc podstawę dla kolejnych procesów i znacznie skracając całkowity czas obróbki części. Jest to idealne rozwiązanie do wydajnej produkcji seryjnej.

Doskonała jakość powierzchni
Dzięki osiowemu i promieniowemu zachodzeniu na siebie zębów tnących frezu czołowego podczas skrawania, obrabianą powierzchnię można przycinać wielokrotnie przy każdym przejściu, uzyskując w ten sposób gładką i płaską powierzchnię.
Wybierając dokładnie oszlifowane płytki skrawające, dostosowując rozsądne parametry skrawania i używając precyzyjnych obrabiarek, można łatwo uzyskać bardzo wysokie tolerancje płaskości i doskonałe wykończenie powierzchni, a nawet zastąpić niektóre procesy szlifowania, realizując „frezowanie zamiast szlifowania”.
Elastyczność procesu
Proces frezowania czołowego jest niezwykle elastyczny. Dzięki wymianie ostrzy o różnych kątach ugięcia, materiałach i typach rowków, ta sama obrabiarka i korpus narzędzia mogą sprostać wymaganiom obróbki różnych materiałów, od miękkich stopów aluminium po hartowane stale o wysokiej twardości.
Frezowanie czołowe umożliwia nie tylko frezowanie zgrubne, ale także frezowanie wykańczające z dużą prędkością. Pozwala również na obróbkę powierzchni pochyłych i schodkowych. Jeden proces może obejmować wiele etapów, od obróbki zgrubnej do wykańczającej.
Stabilność obróbki
Frezy czołowe charakteryzują się doskonałą sztywnością konstrukcyjną i bezpiecznym połączeniem z wrzecionem, skutecznie tłumiąc drgania i drgania podczas obróbki. Pomaga to zminimalizować odkształcenia przedmiotu obrabianego, dzięki czemu są one szczególnie odpowiednie do obróbki elementów cienkościennych lub o niskiej sztywności. Stabilność charakterystyczna dla frezowania czołowego zapewnia powtarzalność i przewidywalność wymiarów obróbki.

Dobra efektywność ekonomiczna
Frezowanie czołowe wykorzystuje głównie płytki wymienne. Korpus narzędzia może być ponownie używany przez długi czas, a wymiany wymagają jedynie płytki o stosunkowo niższych kosztach. To znacznie obniża długoterminowe koszty użytkowania i zarządzania narzędziem, a także zwiększa ogólne korzyści ekonomiczne.
Dzalety procesu frezowania czołowego
Wysokie wymagania maszynowe
Podczas frezowania czołowego, a zwłaszcza podczas ciężkiego frezowania zgrubnego, konieczne jest równoczesne użycie wielu zębów skrawających w celu usunięcia dużej ilości materiału, co generuje ogromną siłę skrawania.
Jeżeli frezowanie czołowe o dużej mocy wykonuje się na obrabiarce o niewystarczającej mocy lub małej sztywności, istnieje duże prawdopodobieństwo wystąpienia drgań, nieprawidłowego zużycia narzędzia skrawającego, a nawet obniżenia dokładności pracy obrabiarki.
Wyższe koszty oprzyrządowania
Aby uzyskać wydajne frezowanie czołowe, wymagane są wysokiej jakości, dedykowane głowice frezarskie o dużej średnicy oraz duża liczba płytek wymiennych. Ta początkowa inwestycja w narzędzia jest znacząca.
Frezarki czołowe często wymagają instalacji wysokowydajnych, zaawansowanych obrabiarek CNC lub centrów obróbczych, a koszt zakupu sprzętu jest bardzo wysoki.
Ograniczone do powierzchni płaskich
Główną zaletą frezów czołowych jest możliwość obróbki otwartych i szerokich powierzchni. Mogą one szybko usuwać materiał i utrzymywać płaską powierzchnię. Jednak w przypadku skomplikowanych krzywizn, głębokich i wąskich kieszeni lub ostrych narożników wewnętrznych, możliwości frezu stają się ograniczone. Narzędzie jest zazwyczaj duże, co może powodować uderzenia w obrabiany przedmiot i kolizję. Z tego powodu nie może dotrzeć do wymaganych obszarów i skutecznie skrawać powierzchni.
Ryzyko odkształcenia cienkich ścianek
Podczas obróbki elementów cienkościennych, smukłych lub przedmiotów obrabianych z niewystarczającym podparciem uchwytu, silne promieniowe lub osiowe siły skrawania mogą łatwo spowodować odkształcenie sprężyste przedmiotu obrabianego, a nawet ugięcie narzędzia. Problemy te utrudniają zachowanie odpowiedniej dokładności wymiarowej i płaskości. W wielu przypadkach element wymaga kilku lekkich cięć lub specjalnych strategii obróbki, aby skorygować odkształcenie.
Wibracje i drgania
Podczas frezowania szerokich powierzchni lub stosowania uchwytów narzędziowych z długim wysięgiem, kontakt między narzędziem a przedmiotem obrabianym może stać się niestabilny. Taka niestabilność sprzyja powstawaniu drgań okresowych. Drgania te wpływają na płynność cięcia, jakość powierzchni i trwałość narzędzia.
Tego rodzaju wibracje nie tylko poważnie pogarszają jakość powierzchni i pozostawiają widoczne ślady drgań, ale także przyspieszają zużycie narzędzi, a nawet prowadzą do wykruszania się elementów, co stwarza zagrożenie dla dokładności obróbki i bezpieczeństwa.
Frezowanie czołowe a frezowanie obwodowe: wyjaśnienie kluczowych różnic
| Wymiar porównania | Frezowanie twarzy | Frezowanie peryferyjne |
| Podstawowa definicja | Wykorzystuje powierzchnię czołową i obwodową ostrza, aby wytworzyć powierzchnię prostopadłą do osi narzędzia. | Wykorzystuje zęby obwodowe do obróbki powierzchni równoległych do osi narzędzia, takich jak profile lub krawędzie. |
| Rodzaj narzędzia | Frez czołowy (frez tarczowy) z płytkami na powierzchni czołowej i obwodowej. | Frezy walcowo-czołowe, frezy płytkowe itp., z krawędziami skrawającymi głównie na obwodzie. |
| Powierzchnia wyprodukowana | Powierzchnie płaskie (płaszczyzny poziome, stopnie, itp.). | Ściany pionowe, szczeliny, powierzchnie konturowe itp. |
| Podstawowy cel | Wydajna produkcja dużych, płaskich powierzchni. | Obróbka profili, rowków i złożonych obiektów 3D. |
| Typowe zastosowania | Stoły maszynowe, powierzchnie obudów, powierzchnie podziału form itp. | Rowki wpustowe, zęby kół zębatych, kieszenie, kontury części itp. |
| Charakterystyka siły cięcia | Większa siła osiowa, dociskająca obrabiany przedmiot do stołu, ogólnie większa stabilność. | Większa siła promieniowa, podatność narzędzia na ugięcie i drgania. |
| Jakość powierzchni | Zwykle zapewnia większą płaskość i gładsze wykończenie. | Może pozostawiać ślady po narzędziach lub fale; wymaga precyzyjnej regulacji w celu uzyskania lepszego wykończenia. |

Typowe problemy z frezowaniem czołowym i jak je rozwiązać
Słaba jakość powierzchni
Na obrobionej powierzchni pojawiają się regularne linie drgań, jest ona nienormalnie szorstka, ma rysy lub nierówności.
Rozwiązanie
- Zwiększ sztywność: Wybierz grubszą i mocniejszą rękojeść noża; zapewnij sztywność obrabianego przedmiotu i mocowania.
- Dostosuj parametry: Zmień prędkość cięcia, szybkość posuwu lub głębokość cięcia, aby przełamać częstotliwość rezonansową; zastosuj asymetryczną szerokość cięcia lub cięcie ze zmienną prędkością.
Krótka żywotność narzędzia
Ostrze jest mocno zużyte, pęknięte lub uszkodzone i nie nadaje się do użytku przez dłuższy czas.
Rozwiązanie
- Optymalizacja parametrów: Wybierz odpowiednią prędkość liniową i posuw w oparciu o materiał obrabianego przedmiotu i zalecaną wartość ostrza. Unikaj tarcia spowodowanego „niską prędkością lekkiego cięcia”.
- Postępowanie z narostem na krawędzi: Zwiększ prędkość skrawania; Użyj ostrego ostrza z dodatnim kątem natarcia; Zwiększ smarowność chłodziwa.
Słaba płaskość
Obrobiona płaszczyzna jest nierówna, z zagłębieniem pośrodku i wypustkami na krawędziach lub widoczne są szwy pomiędzy kolejnymi przejściami narzędzia.
Rozwiązanie
- Zmniejsz odkształcenia: Wybieraj narzędzia i uchwyty narzędziowe o większej sztywności; optymalizuj schemat mocowania, aby zapobiegać odkształceniom przedmiotu obrabianego podczas obróbki.
- Kalibracja obrabiarki: Regularnie sprawdzaj i reguluj pionowość wrzeciona.
Zadziory i wióry na krawędziach
Zadziory i wióry powstają na krawędziach przedmiotu obrabianego podczas wycinania go narzędziem.
Rozwiązanie
- Zmień metodę cięcia: Nieznacznie zmniejsz prędkość posuwu przed odcięciem krawędzi.
- Zoptymalizuj narzędzia tnące: Używaj ostrzejszych ostrzy o dodatnim kącie natarcia; Upewnij się, że narzędzie tnące jest zawsze w dobrym stanie i unikaj używania zużytych ostrzy.
- Dodaj procesy: Zorganizuj dedykowane procedury gratowania.
Azastosowania procesu frezowania czołowego
Ogólne maszyny
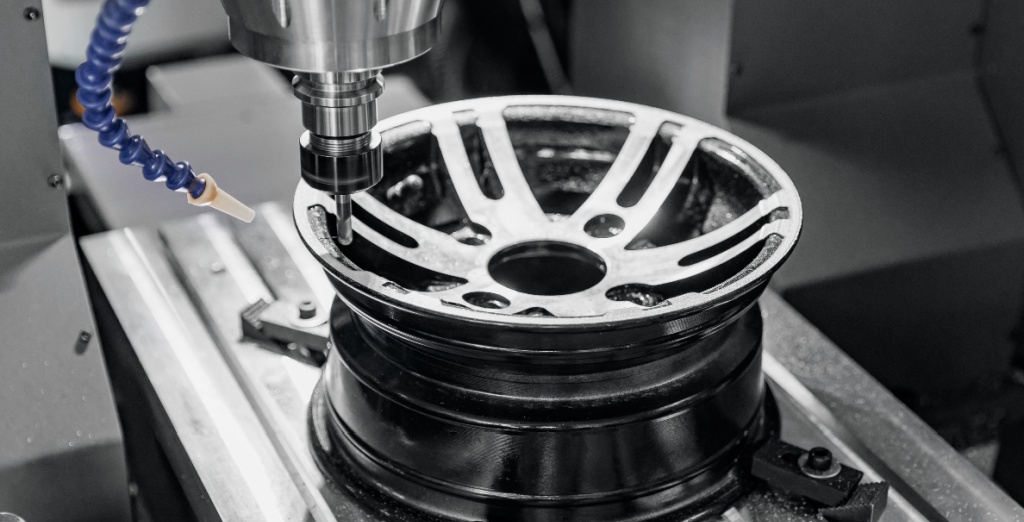
Frezowanie czołowe jest najszerzej stosowane w maszynach wielkogabarytowych. Służy głównie do obróbki łóż, stołów roboczych i powierzchni montażowych prowadnic różnego typu obrabiarek.
Samochód przemysł
W przemyśle motoryzacyjnym frezowanie czołowe jest stosowane do obróbki powierzchni styku bloku cylindrów i głowicy cylindrów silników, obudów skrzyń biegów oraz płaszczyzn montażowych ram podwozi.
W transporcie kolejowym frezowanie czołowe służy do precyzyjnego uzyskania płaskich powierzchni na ważnych elementach nośnych. Należą do nich wózki lokomotyw dużych prędkości, podstawy lokomotyw i inne kluczowe elementy konstrukcyjne. Proces ten pomaga zapewnić stabilność, wytrzymałość i prawidłowy montaż w wymagających warunkach eksploatacyjnych.
Przemysł produkcji form
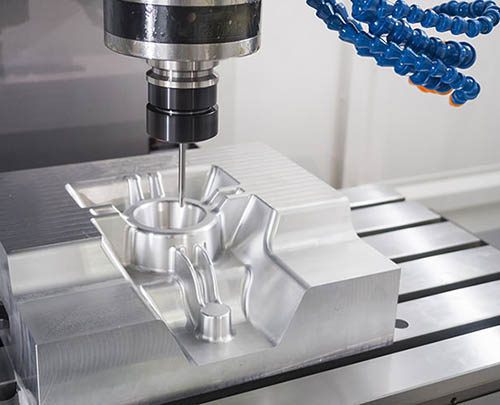
Produkcja form jest w dużym stopniu uzależniona od frezowania czołowego. Frezowanie czołowe służy do obróbki powierzchni podziału form. Jakość tej płaszczyzny bezpośrednio decyduje o precyzji produktu i trwałości formy.
Frezowanie czołowe jest również wykorzystywane do obróbki powierzchni referencyjnych korpusów form i szablonów. Technologia szybkiego frezowania na twardo jest często stosowana, ponieważ stawia ona wyjątkowo wysokie wymagania dotyczące gładkości powierzchni, płaskości i wydajności obróbki.
Lotnictwo
W przemyśle lotniczym i kosmicznym frezowanie czołowe jest wykorzystywane do obróbki powierzchni styku żeber skrzydeł, grodzi i paneli poszycia. Jest ono również stosowane do obróbki podstaw montażowych silników i precyzyjnych powierzchni styku elementów konstrukcyjnych statków kosmicznych. Powierzchnie te muszą spełniać bardzo wysokie wymagania dotyczące dokładności, dlatego proces ten stanowi ważny etap w produkcji lotniczej i kosmicznej.
Dlaczego warto wybrać NOBLE jako swojego Twarz Frezowanie Dostawca obróbki skrawaniem
Proces frezowania czołowego w firmie NOBLE został zaprojektowany z myślą o zapewnieniu precyzyjnej i wydajnej obróbki powierzchni zarówno części metalowych, jak i plastikowych. Wykorzystujemy zaawansowane frezarki CNC , wyposażone w sztywne wrzeciona i wysokiej jakości frezarki czołowe z płytkami indeksowanymi, które umożliwiają uzyskanie płaskich, gładkich i jednorodnych powierzchni o doskonałej powtarzalności.
Firma NOBLE dobiera najbardziej odpowiednią średnicę frezu, geometrię płytki, parametry skrawania i strategię narzędziową na podstawie materiału i wymagań dotyczących tolerancji każdego projektu.
Firma NOBLE, dzięki swoim dużym możliwościom, stabilnej technice obróbki i rygorystycznej kontroli jakości, może realizować zarówno małe, jak i duże zlecenia produkcyjne, gwarantując jednocześnie jednolitą jakość powierzchni wszystkich części.
FAQ
Jakie materiały można obrabiać metodą frezowania czołowego?
Frezowanie czołowe umożliwia obróbkę wielu materiałów, w tym aluminium, stali nierdzewnej, stali węglowej, mosiądzu, miedzi, tytanu i tworzyw konstrukcyjnych. Dobór odpowiednich narzędzi i parametrów skrawania zależy od twardości i skrawalności danego materiału.
Jaka jest różnica pomiędzy frezowaniem czołowym i frezowaniem czołowym?
Frezowanie czołowe wykorzystuje frez o dużej średnicy do obróbki szerokich i płaskich powierzchni. Koncentruje się głównie na uzyskaniu dobrej płaskości i wysokiej wydajności. Z kolei frezowanie walcowo-czołowe wykorzystuje mniejsze narzędzia do obróbki kieszeni, rowków i bardziej złożonych kształtów. Jest ono wykorzystywane głównie do precyzyjnego konturowania i obróbki detali.
Jakie czynniki wpływają na jakość operacji frezowania czołowego?
Geometria narzędzia, prędkość wrzeciona, prędkość posuwu, głębokość skrawania, sztywność maszyny, zużycie chłodziwa i stabilność mocowania przedmiotu obrabianego.
Jakie są najczęstsze zastosowania frezowania czołowego?
Frezowanie czołowe jest powszechnie stosowane w przemyśle motoryzacyjnym, lotniczym, maszynowym, przy produkcji form i elementów precyzyjnych.
Jak uzyskać dobrą jakość powierzchni podczas frezowania czołowego?
Aby uzyskać gładką powierzchnię, ważne jest stosowanie ostrych płytek skrawających. Posuw powinien być prawidłowo ustawiony, a frez musi pozostać stabilny podczas obróbki. Wybór właściwej ścieżki narzędzia również pomaga poprawić rezultat. Aby uzyskać najlepszą jakość powierzchni, zaleca się wykonanie oddzielnego przejścia wykończeniowego z niższym posuwem i mniejszą głębokością skrawania.







