
Czym jest Pasywacja?
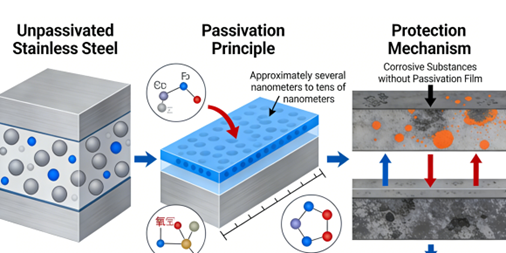
Pasywacja to zjawisko, w którym w określonych warunkach na powierzchni niektórych aktywnych metali lub stopów tworzy się gęsta warstwa ochronna z tlenków lub innych związków, która znacząco zmniejsza ich reaktywność chemiczną i przekształca je w stosunkowo stabilny stan. Warstwa ta jest zazwyczaj bardzo cienka, ale gęsta, skutecznie zapobiegając dalszej reakcji substancji wewnętrznych z otoczeniem zewnętrznym.
Pasywacja może zwiększyć odporność na korozję i trwałość materiałów. Jest szeroko stosowana w obróbce metali i ochronie przemysłowej.
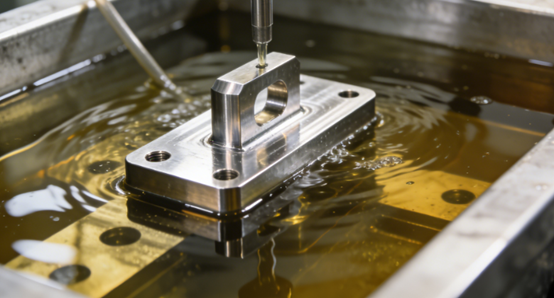
Dlaczego pasywacja jest kluczowa dla odporności stali nierdzewnej na korozję
Przywracanie folii pasywacyjnej
Sama stal nierdzewna ma warstwę powłoki antykorozyjnej, ale w trakcie obróbki mechanicznej i spawania powłoka ta może ulec uszkodzeniu lub osłabieniu, odsłaniając aktywne podłoże metalowe.
Proces pasywacji polega na aktywnym usuwaniu zanieczyszczeń powierzchniowych za pomocą metod chemicznych oraz na wspomaganiu reakcji chromu z tlenem w celu ponownego utworzenia kompletnej, jednolitej i mocno przylegającej warstwy pasywacyjnej, która stanowi podstawową gwarancję odporności na korozję.
Usuwanie zanieczyszczeń powierzchniowych
Podczas produkcji i montażu stali nierdzewnej, niektóre zanieczyszczenia metalowe mogą osadzać się na jej powierzchni lub przywierać do niej. Zanieczyszczenia te mogą powodować powstawanie plam rdzy lub wżerów.
Proces pasywacji skutecznie rozpuszcza i usuwa te niejednorodne zanieczyszczenia poprzez takie etapy jak trawienie, dzięki czemu skład chemiczny powierzchni staje się jednolity, a powierzchnia nie ulegnie nieoczekiwanym uszkodzeniom korozyjnym spowodowanym przez zanieczyszczenia.
Zwiększanie odporności na korozję
Jednym z najgroźniejszych rodzajów uszkodzeń stali nierdzewnej jest korozja lokalna, taka jak korozja wżerowa. Proces pasywacji znacznie zwiększa odporność powłoki na wnikanie jonów korozyjnych poprzez optymalizację składu chemicznego i struktury powierzchniowej warstwy tlenkowej.
Wysokiej jakości powłoka pasywacyjna może znacząco zwiększyć podatność materiałów na korozję wżerową i wydłużyć żywotność urządzeń w środowiskach takich jak inżynieria chemiczna, przemysł morski czy przetwórstwo żywności.
Poprawa czystości produktu
W takich gałęziach przemysłu, jak przetwórstwo spożywcze, farmaceutyka, biotechnologia i produkcja półprzewodników, powierzchnia urządzeń musi być nie tylko odporna na korozję, ale także niezwykle czysta i wolna od zanieczyszczeń.
Proces pasywacji pozwala uzyskać obojętną i gładką powierzchnię, zapobiegając zanieczyszczeniu produktu lub reakcjom chemicznym. Jednocześnie powierzchnia ta jest łatwiejsza do czyszczenia i dezynfekcji, spełniając surowe standardy higieny i czystości.
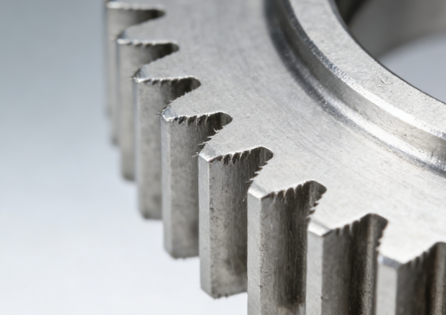
Instrukcja krok po kroku dotycząca pasywacji części ze stali nierdzewnej
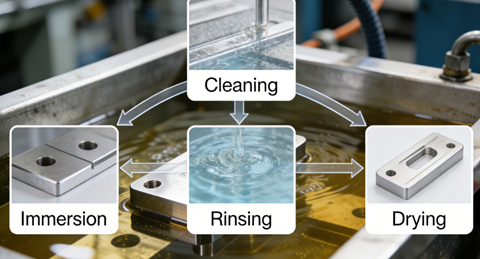
Sprzątanie
Czyszczenie zwykle rozpoczyna się od zastosowania zasadowych środków czyszczących lub rozpuszczalników organicznych, a następnie należy dokładnie spłukać czystą wodą, aby uzyskać czystą i aktywowaną powierzchnię do następnego zabiegu kwasowego.
Celem czyszczenia jest dokładne usunięcie wszelkich zanieczyszczeń organicznych i nieorganicznych z powierzchni części. Jeśli czyszczenie nie zostanie przeprowadzone dokładnie, zanieczyszczenia utworzą barierę w kąpieli kwasowej, co doprowadzi do nierównomiernego przebiegu reakcji pasywacji, a nawet powstania punktów korozji pod zanieczyszczeniami.
Kąpiel kwasowa
Po dokładnym oczyszczeniu części ze stali nierdzewnej są całkowicie zanurzane w specjalnym roztworze kwasu, zazwyczaj kwasu azotowego lub mieszanki kwasu azotowego i chromowego.
Roztwór kwasu może rozpuścić cząstki żelaza i inne zanieczyszczenia metalowe na powierzchni elementów. W wyniku utleniającego działania roztworu kwasu, niektóre pierwiastki żelaza na powierzchni stali nierdzewnej ulegają rozpuszczeniu, odsłaniając warstwę bogatą w chrom i umożliwiając jej połączenie z tlenem, co aktywnie sprzyja tworzeniu się gęstej i jednorodnej warstwy ochronnej pasywacji tlenku chromu na jej powierzchni.
Płukanie
Po obróbce w kąpieli kwasowej, na powierzchni elementów pozostają kwaśne ciecze i rozpuszczone jony metalu. Jeśli resztki roztworu kwasu nie zostaną całkowicie usunięte, będą one nadal reagować z metalem, powodując korozję i uszkadzając nowo utworzoną warstwę pasywacyjną, co poważnie osłabia efekt pasywacji.
Celem płukania jest szybkie i dokładne zneutralizowanie i usunięcie pozostałości chemikaliów. Zazwyczaj najpierw intensywnie płucze się czystą wodą, a następnie wodą dejonizowaną lub o wysokiej czystości.
Wysuszenie
Dokładnie wypłukane części należy natychmiast dokładnie osuszyć. Suszenie powinno odbywać się w czystym i wolnym od zanieczyszczeń środowisku. Zazwyczaj do suszenia używa się suszarki z gorącym powietrzem, aby zapewnić całkowite wysuszenie części i zapobiec ich wtórnemu zanieczyszczeniu.
Celem suszenia jest całkowite usunięcie wilgoci z powierzchni i szczelin części. Jeśli pozostała wilgoć, lokalne wilgotne środowisko podczas przechowywania lub transportu może powodować powstawanie wżerów lub rdzy.
Częste błędy pasywacji i jak ich unikać
Niekompletne czyszczenie
Czyszczenie jest kluczowym etapem przed pasywacją. Jeśli przed pasywacją na powierzchni elementów pozostaną tłuszcz, odciski palców lub zanieczyszczenia po obróbce, zanieczyszczenia te utrudnią równomierny kontakt między powierzchnią metalu a roztworem kwasu w kąpieli kwasowej. Doprowadzi to do niepełnego utworzenia się warstwy pasywacyjnej, nierównomiernej grubości, a nawet do powstania ukrytych ognisk korozji pod zanieczyszczeniami.
- Stosuj odpowiednie środki i procesy odtłuszczające, a po czyszczeniu przepłucz i sprawdź.
Niewłaściwa kontrola kąpieli kwasowej
Jeśli stężenie roztworu kwasu jest zbyt niskie lub zbyt wysokie, temperatura przekracza zakres dopuszczalny dla procesu lub czas moczenia jest niewystarczający lub zbyt długi, może to doprowadzić do obniżenia jakości powłoki pasywacyjnej, a nawet do korozji, która może uszkodzić podłoże.
- Należy ściśle przestrzegać norm dotyczących konkretnych materiałów lub specyfikacji procesów dostarczonych przez dostawców, stosować sprawdzone receptury roztworów kwasów oraz ściśle monitorować i kontrolować temperaturę, stężenie i czas kąpieli za pomocą odpowiednich przyrządów.
Niedostateczne płukanie
Po kąpieli kwasowej, jeśli części zostaną po prostu opłukane zwykłą wodą z kranu lub jeśli czas płukania będzie niewystarczający, a przepływ wody nie będzie dokładny, roztwór kwasu i rozpuszczone jony metali pozostaną na powierzchni i w szczelinach. Pozostałości te, po wyschnięciu, utworzą silnie korozyjne sole, które mogą powodować nową korozję podczas przechowywania i użytkowania oraz osłabiać efekt pasywacji.
- Natychmiast wykonaj kilka dokładnych płukań, a na koniec do ostatniego płukania należy użyć wody dejonizowanej lub wody o wysokiej czystości
Niewłaściwe przechowywanie
Jeśli po pasywacji i wysuszeniu części operatorzy bezpośrednio dotkną powierzchni części rękoma lub będą je przechowywać i transportować w wilgotnym środowisku zawierającym jony chlorkowe lub zanieczyszczenia przemysłowe, nowo utworzona warstwa pasywacyjna ulegnie poważnemu uszkodzeniu.
- Części pasywowane należy obsługiwać w czystych rękawicach lub przy użyciu czystych narzędzi i przechowywać w suchym, czystym i wolnym od zanieczyszczeń środowisku. W przypadku zastosowań o dużym zapotrzebowaniu zaleca się odpowiednie zabezpieczenie opakowania.
Brak weryfikacji
Kolejnym częstym błędem jest brak weryfikacji jakości pasywowanego produktu. Jakości i integralności powłoki pasywacyjnej nie można oceniać wyłącznie na podstawie jej wyglądu.
- Testy weryfikacyjne muszą być przeprowadzane zgodnie z normami, na przykład metodą miareczkowania siarczanem miedzi w celu sprawdzenia obecności wolnych pozostałości żelaza. Jednocześnie parametry i wyniki testów całego procesu pasywacji powinny być szczegółowo rejestrowane, aby zapewnić identyfikowalność i spójność procesu.
Pasywacja a inne metody obróbki: elektropolerowanie i anodowanie
Podstawowy cel i zasada
- PasywacjaMoże zwiększyć odporność na korozję. Jest to proces czysto chemiczny. Wolne żelazo z powierzchni jest usuwane roztworem kwasu, co sprzyja tworzeniu się warstwy ochronnej z tlenku chromu. Warstwa ta jest jednak bardzo cienka i nie zmienia wymiarów fizycznych ani wyglądu części.
- Polerowanie elektrolityczneTo proces elektrochemiczny, którego istotą jest mikroskopijne wyrównywanie i polerowanie powierzchni. Pod wpływem prądu elektrycznego mikroskopijne wypustki na powierzchni metalu ulegają selektywnemu rozpuszczeniu, co pozwala uzyskać gładki i lśniący efekt, a jednocześnie poprawić odporność na korozję.
- AnodowanieProces ten jest stosowany głównie do aluminium i jego stopów i jest procesem konwersji elektrochemicznej. Rdzeń ma na celu wytworzenie grubej i porowatej warstwy ceramiki glinowej, która zapewnia doskonałą odporność na zużycie i korozję, a także pozwala uzyskać dekoracyjny wygląd poprzez uszczelnienie i barwienie.
Wpływ na podłoże
- PasywacjaNie zmienia praktycznie rozmiaru, chropowatości ani wyglądu części. Zmienia jedynie właściwości chemiczne powierzchni, dlatego nadaje się do precyzyjnych części, które muszą zachować precyzyjne wymiary.
- Polerowanie elektrolitycznemoże usunąć niewielką ilość materiału, znacząco zmniejszyć chropowatość powierzchni, wyeliminować mikroskopijne defekty i nadać lustrzany połysk.
- Anodowaniemoże znacząco zwiększyć grubość warstwy powierzchniowej materiału, od kilku mikrometrów do ponad stu mikrometrów. Ta warstwa tlenku jest nanoszona zewnętrznie, co nieznacznie zwiększa rozmiar elementów, a ponadto charakteryzuje się wyjątkowo wysoką twardością i dobrą odpornością na zużycie.
Zakres materiałowy
- PasywacjaMetoda ta jest stosowana głównie do stali nierdzewnej i opiera się na zawartości chromu w samym materiale, która tworzy warstwę pasywacyjną.
- Polerowanie elektrolitycznestosuje się go głównie do stali nierdzewnej, ale można go również stosować do miedzi, niklu, tytanu i niektórych stopów aluminium, ale istnieją wymagania dotyczące przewodności elektrycznej tych materiałów.
- Anodowaniejest stosowana niemal wyłącznie do aluminium i stopów aluminium i jest jedną z najpopularniejszych metod obróbki powierzchni materiałów aluminiowych.
Kluczowa wydajność
- PasywacjaKoncentruje się na maksymalizacji odporności na korozję chemiczną i wżery, szczególnie w trudnych warunkach, takich jak chlorki. Jego główną zaletą jest stabilność chemiczna.
- Elektrolitycznypolerowanie, zwiększając odporność na korozję, kładzie większy nacisk na zmniejszenie przyczepności powierzchni, poprawę czystości i estetyki. Jego powierzchnia jest wyjątkowo gładka i odporna na przyleganie cząstek i bakterii, dlatego jest często stosowana w branżach wymagających wysokiej czystości.
- AnodowanieZapewnia doskonałą odporność na zużycie, korozję i izolację. Porowata struktura pozwala na magazynowanie środków smarnych lub adsorpcję barwników, łącząc funkcjonalność z walorami dekoracyjnymi.
Obszary zastosowań
- PasywacjaStal nierdzewna ma szeroki zakres zastosowań, od implantów medycznych, przez urządzenia do przetwórstwa żywności, po części statków i ogólne elementy złączne w przemyśle. Można ją stosować wszędzie tam, gdzie wymagana jest stabilność stali nierdzewnej.
- Polerowanie elektrolitycznejest szeroko stosowany w dziedzinach, w których wymagane są wysokie wymagania czystości i higieny, takich jak osprzęt do płytek półprzewodnikowych, rurociągi farmaceutyczne, sprzęt spożywczy i napoje, wysokiej klasy dekoracje architektoniczne oraz urządzenia medyczne.
- Anodowaniejest standardowym procesem stosowanym w przypadku elementów aluminiowych, powszechnie stosowanych w obudowach urządzeń elektronicznych użytkowych, kołach samochodowych, profilach architektonicznych, częściach lotniczych i sprzęcie używanym na zewnątrz.
Azastosowania pasywacji stali nierdzewnej
Urządzenia medyczne
Instrumenty chirurgiczne, instrumenty stomatologiczne i sprzęt chirurgiczny muszą zostać poddane procesowi pasywacji. Pasywacja pozwala na dokładne usunięcie resztek zanieczyszczeń metalowych powstałych podczas obróbki i znacznie zwiększa odporność na korozję płynną.
Aby zapobiec wytrącaniu się jonów metali, co mogłoby powodować reakcje toksyczne lub alergiczne w tkankach ludzkich, a także aby zapewnić łatwą i dokładną sterylizację narzędzi zgodnie ze standardami biozgodności.
Sprzęt do przetwarzania żywności
W przemyśle spożywczym pasywacja jest standardowym procesem dla urządzeń ze stali nierdzewnej, takich jak rury, zbiorniki i taśmy przenośnikowe. Głównym celem jest zapobieganie korozji urządzeń w kontakcie z kwaśną żywnością, solami lub środkami czyszczącymi, zapobieganie zanieczyszczeniu żywności produktami korozji oraz zapewnienie smaku i bezpieczeństwa.
Jednocześnie gładka powierzchnia utworzona w wyniku pasywacji nie jest podatna na przyleganie resztek jedzenia i mikroorganizmów, dzięki czemu jest łatwa do czyszczenia i dezynfekcji, a także zgodna z rygorystycznymi przepisami higienicznymi.
Farmaceutyka i biotechnologia
W przemyśle farmaceutycznym obowiązują niezwykle wysokie wymagania dotyczące czystości i odporności chemicznej urządzeń produkcyjnych.
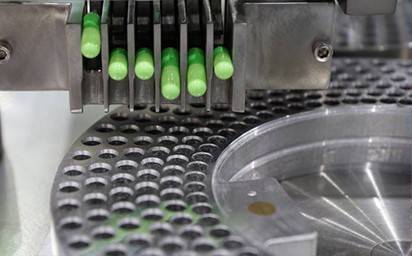
Proces pasywacji może skutecznie zapobiegać reakcji pomiędzy składnikami leku a metalami, eliminując ryzyko korozji sprzętu podczas sterylizacji w wysokiej temperaturze i pod wysokim ciśnieniem lub w przypadku kontaktu z różnymi kwasami, zasadami i rozpuszczalnikami.
Co ważniejsze, pasywacja tworzy niezwykle czystą i nieaktywną powierzchnię, która w największym stopniu ogranicza rozwój mikroorganizmów i uwalnianie cząstek metalu, gwarantując czystość i jakość leku.
Morskie i chemiczne
Elementy ze stali nierdzewnej narażone na działanie wody morskiej o wysokim stopniu zasolenia, wilgotnej atmosfery lub silnie żrących środków chemicznych, takie jak części statków, wyposażenie platform wiertniczych, pompy i rurociągi, muszą zostać poddane pasywacji.
Powłoki pasywacyjne mogą znacząco wydłużyć żywotność i niezawodność urządzeń pracujących w ekstremalnie trudnych warunkach, obniżyć koszty konserwacji i potencjalne zagrożenia dla bezpieczeństwa.
Semiconductor
W produkcji układów scalonych półprzewodnikowych, przemyśle fotowoltaicznym i precyzyjnych przyrządów wszystkie systemy ze stali nierdzewnej o ultrawysokiej czystości, w których stosuje się transport gazu lub obróbkę chemiczną cieczy, muszą być poddawane rygorystycznym standardom pasywacji.
Głównym celem jest zapobieganie zanieczyszczeniu ultraczystego medium jonami metali i zapewnienie, że wewnętrzne ścianki systemu będą całkowicie gładkie, aby utrzymać wysoką wydajność produktu i stabilność procesu.
Aplikacja architektoniczna
Wiele wysokiej jakości dóbr konsumpcyjnych i elementów budowlanych również poddaje się pasywacji, aby zwiększyć ich trwałość i walory estetyczne. Dotyczy to na przykład wysokiej jakości naczyń kuchennych, kopert zegarków, elementów złącznych do elewacji budynków i rzeźb ogrodowych.
Pasywacja skutecznie zapobiega powstawaniu plam rdzy i korozji podczas codziennego użytkowania lub w warunkach atmosferycznych na zewnątrz, dzięki czemu przedmioty zachowują swój świeży i nowy wygląd na długi czas.
NOBLE: Profesjonalny producent pasywacji stali nierdzewnej
Usługa pasywacji stali nierdzewnej NOBLE to specjalistyczny proces obróbki chemicznej, którego celem jest maksymalizacja odporności na korozję i trwałości elementów ze stali nierdzewnej. Przestrzegamy wiodących standardów branżowych, aby zapewnić spójne i niezawodne rezultaty.
Usługa obejmuje dokładne czyszczenie wstępne w celu usunięcia zanieczyszczeń, kontrolowaną kąpiel kwasową w celu wzmocnienia naturalnej warstwy tlenku chromu, dokładne płukanie wodą o wysokiej czystości oraz końcowe suszenie w czystym środowisku. Oferujemy również opcjonalne testy weryfikujące jakość, takie jak test w mgle solnej lub siarczanie miedzi, w celu potwierdzenia wydajności.
FAQ
Dlaczego pasywacja jest konieczna, skoro stal nierdzewna jest już „nierdzewna”?
Chociaż stal nierdzewna zawiera chrom zapewniający naturalną odporność na korozję, obróbka mechaniczna, spawanie lub obróbka mogą powodować osadzanie się zanieczyszczeń lub uszkodzenie warstwy ochronnej. Pasywacja aktywnie odtwarza i wzmacnia tę warstwę tlenkową, zapewniając równomierną ochronę i zapobiegając lokalnej korozji, takiej jak rdza czy wżery.
Czym jest pasywacja stali nierdzewnej?
Pasywacja to nieelektrolityczny proces chemiczny, który zwiększa naturalną odporność stali nierdzewnej na korozję. Usuwa zanieczyszczenia powierzchniowe (takie jak wolne żelazo) i sprzyja tworzeniu się cienkiej, ochronnej warstwy tlenku chromu, dzięki czemu stal staje się bardziej obojętna chemicznie i trwalsza w środowiskach korozyjnych.
Czy wszystkie gatunki stali nierdzewnej można pasywować?
Większość gatunków bogatych w chrom (np. seria 300 i 400) można pasywować. Jednak rezultaty zależą od składu stopu. Gatunki austenityczne, takie jak 304 i 316, reagują wyjątkowo dobrze, natomiast gatunki martenzytyczne lub niskochromowe mogą wymagać dodatkowej oceny.
Czy pasywacja zmienia wymiary lub wygląd części?
Nie. Pasywacja to mikroskopijny proces chemiczny, który wpływa jedynie na chemię powierzchni. Nie usuwa znacznej ilości materiału, nie zmienia wymiarów ani nie zmienia wykończenia wizualnego elementu – w przeciwieństwie do procesów takich jak galwanizacja czy szlifowanie.
Jakie normy regulują pasywację?
Do popularnych norm należą ASTM A967 (przemysł/komercja), AMS 2700 (przemysł lotniczy/wojskowy) oraz ISO 16048 (międzynarodowa). Normy te określają metody, testy i kryteria akceptacji, aby zapewnić spójne i wiarygodne wyniki.







