

Wybór właściwej metody produkcji obudowy robota dostawczego może pomóc lub zaszkodzić Twojemu projektowi. Oto jak ocenić obróbkę CNC, formowanie wtryskowe, obróbkę blachy i komponenty dostępne od ręki. Każda z nich spełnia inne wymagania dotyczące precyzji, ilości i kosztów. Formowanie wtryskowe pozwala zaoszczędzić ponad 100–500 jednostek w porównaniu z CNC i ponad 500–1,000 jednostek w porównaniu z drukiem 3D.
Drobne błędy szybko się kumulują. Dlatego większość części robotów AMR powstaje na bazie modelu CAD, a następnie przechodzi obróbkę skrawaniem, wykańczanie i kontrolę. Ten przewodnik przedstawia materiały takie jak stal nierdzewna 17-4 PH i tytan Ti-6Al-4V, projektowanie pod kątem produkcji oraz sposób wyboru odpowiedniego podejścia do robota AMR.
Typowe procesy produkcyjne obudów robotów dostawczych
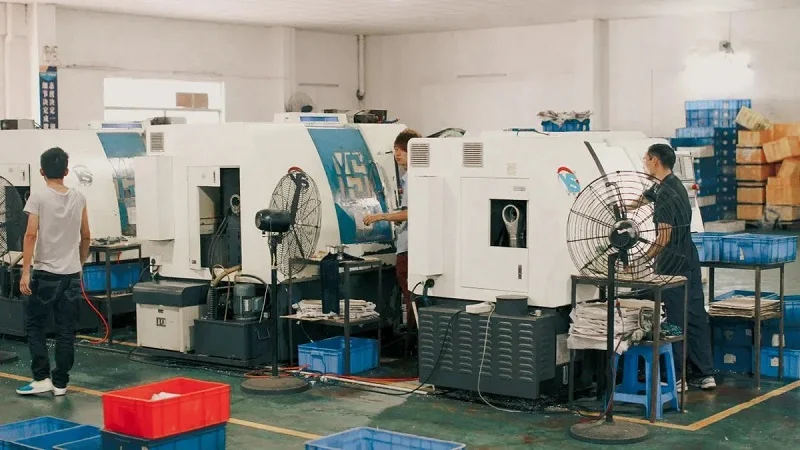
Cztery główne procesy produkcyjne
W przypadku projektów AMR istnieją cztery główne ścieżki. Obróbka CNC pozwala na precyzyjne kształtowanie brył. Sprawdza się w przypadku połączeń, wsporników i mocowań czujników. Proces ten usuwa materiał warstwa po warstwie. Każde przejście usuwa cienką warstwę. Formowanie wtryskowe wtłacza gorący plastik do stalowych gniazd. Tą metodą są wytwarzane skorupy, pokrywy i obudowy. Forma kosztuje więcej z góry. Jednak części są szybko produkowane, gdy narzędzie jest gotowe. Produkcja blachy polega na cięciu, gięciu i spawaniu płaskich arkuszy. Podstawowe ramy konstrukcyjne wykorzystują tę metodę. Części gotowe pochodzą z katalogów. Oszczędza to czas realizacji i koszty.
Tłoczenie progresywne to odmiana blachy. Pasek metalu przechodzi przez szereg matryc. Każda stacja zmienia kształt. Tą metodą są produkowane tacki na baterie i panele boczne. Pozwala to na utrzymanie niskich kosztów przy dużych nakładach.
Większość części robota AMR powstaje na bazie modelu CAD. Model ten steruje obróbką, wykończeniem i kontrolą. Pozwala to na wczesne wykrycie problemów z tolerancją, zanim się pojawią.
NOBLE jest wiodącą firmą produkcyjną w Chinach. Oferuje wszystkie cztery procesy we własnym zakresie. Klienci mogą szybciej tworzyć prototypy i sprawnie skalować produkcję.
Kompromisy między precyzją a wolumenem
Każdy proces inaczej równoważy precyzję i objętość. Właściwy wybór oszczędza czas i pieniądze.
CNC utrzymuje najwęższe tolerancje. Można osiągnąć dokładność kilku tysięcznych cala. Części są zgodne z modelem CAD. Jednak każda część wymaga czasu na maszynie. Duże partie są droższe. Najlepiej sprawdza się w przypadku małych i średnich wolumenów.
Formowanie staje się spójne, gdy forma jest gotowa. Część pierwsza i część dziesięć tysięcy wyglądają tak samo. Powtarzalność jest doskonała. Koszt formy jest jednak wysoki. Ilość musi to uzasadniać. Potrzebujesz setek lub tysięcy części.
Blacha zapewnia wysoką precyzję w przypadku ram konstrukcyjnych. Lasery wycinają czyste krawędzie. Gięcie zwiększa sztywność. Tłoczenie progresywne dobrze radzi sobie z dużymi nakładami.
Drobne błędy kumulują się w całym zespole. To jest nakładanie się tolerancji. Niewielkie przesunięcie może spowodować przechylenie kolejnej części. Sprawdzenie modelu CAD pomaga tego uniknąć.
Proces dopasowania do wymagań mieszkaniowych
W przypadku części robota AMR należy zacząć od ilości. Niska ilość preferuje CNC lub blachę. Średnia ilość, od stu do pięciuset, preferuje formowanie. Wysoka ilość preferuje formowanie lub tłoczenie progresywne.
Następnie rozważ złożoność. Kanały wewnętrzne wymagają obróbki CNC lub formowania. Proste skrzynki sprawdzają się w przypadku blachy. Części o ciasnych narożnikach lepiej pasują do obróbki CNC.
Precyzję należy brać pod uwagę na końcu. Powierzchnie styku wymagają mniejszych tolerancji. Uchwyty wymagają mocniejszych materiałów. Osłony można wykonać tańszymi metodami.
Planuj z wyprzedzeniem. Konfiguracja pojedynczej komórki robotycznej może zająć miesiące. Porozmawiaj z partnerem już na wczesnym etapie. Pomoże Ci on w wyborze projektu. To oszczędza czas i pozwala uniknąć przeróbek.
Precyzyjna obróbka CNC obudowy robota dostawczego
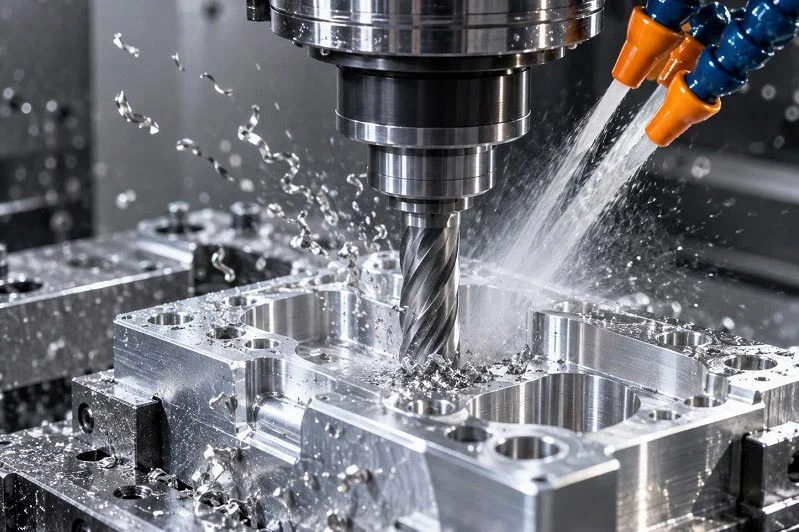
Zastosowania: złącza, wsporniki i czujniki
Precyzyjna obróbka CNC precyzyjnych komponentów sprawdza się najlepiej, gdy obudowa robota dostawczego wymaga ścisłego dopasowania i skomplikowanych kształtów. Od tego procesu zależą obudowy barków, stawów biodrowych, kolan i kończyn dolnych. Części te muszą poruszać się płynnie i pozostawać w jednej linii przez tysiące cykli.
Połączenia znajdują się na szczycie listy. Łączą elementy konstrukcyjne i przenoszą obciążenia. Niestabilne połączenie niszczy całego robota. Chwytaki i chwytaki również wymagają niestandardowych interfejsów do zadań związanych z podnoszeniem, spawaniem i kontrolą. Podwozia i mocowania AGV wykorzystują solidne ramy i wsporniki kół. Wiele z tych części ma zakrzywione powierzchnie i krawędzie z wielu stron. 5-osiowe centrum CNC obsługuje je w jednym zacisku. Zmniejsza to błąd układania warstw i poprawia jakość powierzchni.
Uchwyty i złącza czujników tworzą system percepcji. Wymagają one wysokiej precyzji, aby utrzymać czujniki we właściwym położeniu. Niewielkie przesunięcie zmienia pole widzenia. To utrudnia nawigację i bezpieczeństwo. Konstrukcja płatowca i obudowa mają luźniejsze wymagania. Jednak wymiary i wytrzymałość nadal muszą spełniać normy, aby sprostać siłom zewnętrznym.
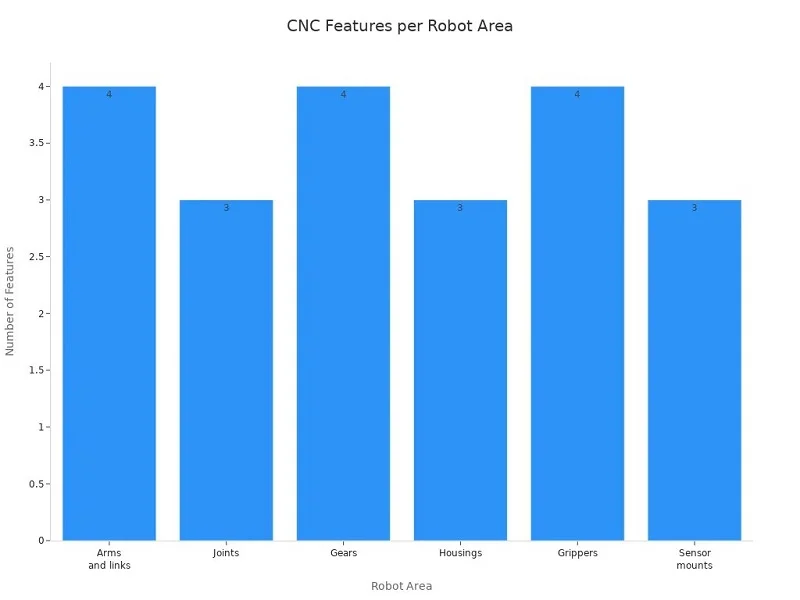
Obróbka CNC dla robotyki pozwala na produkcję kluczowych części robotów, takich jak ramiona, ogniwa, przeguby, koła zębate, obudowy, palce chwytaka i wsporniki czujników. Te kluczowe elementy odpowiadają za dopasowanie mechaniczne, stabilność ruchu, wyrównanie strukturalne i przenoszenie obciążeń w zespołach robotów. Każdy interfejs ruchomy i montażowy wymaga precyzyjnej produkcji, aby zachować powtarzalność i wydajność montażu.
Materiały: stal nierdzewna 17-4 PH i tytan
Wybór materiału decyduje o sukcesie każdej części robota AMR. Dwa metale wyróżniają się wysoką wytrzymałością i precyzją wykonania komponentów: stal nierdzewna 17-4 PH i tytan Ti-6Al-4V.
Stop 17-4 PH charakteryzuje się wytrzymałością na rozciąganie 1275 MPa i granicą plastyczności 1060 MPa zgodnie z normą ASTM A693 H900. Moduł sprężystości wynosi 200 GPa. Twardość sięga 38 HRC. Stop jest bardzo odporny na korozję. Zachowuje również swój kształt w szerokim zakresie temperatur. Współczynnik rozszerzalności cieplnej wynosi 10.8 µm/m·K. Maksymalna temperatura pracy sięga 315°C. Te cechy zapewniają stabilność wymiarów podczas obróbki skrawaniem i w warunkach polowych.
Tytan Ti-6Al-4V zapewnia lepszy stosunek wytrzymałości do masy. Nadaje się do wysokowydajnych połączeń oraz instrumentów medycznych i chirurgicznych. Materiał jest odporny na zmęczenie i korozję. Jest jednak droższy i wolniej obrabialny. W przypadku części robota AMR, która jest poddawana dużym obciążeniom, tytan się opłaca. W przypadku mniej krytycznych wsporników, aluminium 6061-T6 lub 7075-T6 sprawdzi się doskonale. Stal nierdzewna 304 i 316 jest odporna na korozję. Stale węglowe i stopowe, takie jak 4140 i 4340, nadają się na podstawy o dużej wytrzymałości.
Tolerancje i kontrola
Kontrola tolerancji odróżnia dobre CNC do produkcji precyzyjnych części od przeciętnej obróbki. Typowe tolerancje gniazd łożysk i innych precyzyjnych interfejsów w obudowach robotów dostawczych mieszczą się w zakresie ±0.01–0.05 mm. Krytyczne parametry sterowania ruchem mogą sięgać ±0.003 mm. Obudowa przegubu robota wykonana z aluminium 7075-T6 wymagała kiedyś ±0.005 mm. To pokazuje, jakie są wymagania w zakresie obróbki mechanicznej.
Dokręcanie poniżej ±0.02–0.05 mm często podnosi koszty, nie poprawiając wydajności systemu. Dlatego tolerancja funkcjonalna ma znaczenie. Należy dopasować tolerancję do zadania. Mocowanie czujnika wymaga ścisłej powierzchni odniesienia. Panel osłonowy nie.
Kontrola sprawdza każdy krytyczny wymiar. Systemy CMM przodują. Czujniki średnicy otworu i wysokościomierze sprawdzają otwory i stopnie. Techniki kontroli GD&T potwierdzają kształt, orientację i lokalizację. Te kroki wychwytują błędy przed montażem. Zapobiegają również gromadzeniu się tolerancji w całym robocie.
W przypadku projektów AMR obróbka CNC pozostaje najpopularniejszą metodą montażu złączy, wsporników i mocowań czujników. Zapewnia ona najwęższe tolerancje i radzi sobie ze złożoną geometrią. Kompromisem jest szybkość i koszt przy dużych wolumenach. Jednak przy małych i średnich wolumenach nic nie może się z nią równać. Konfiguracja pojedynczej komórki robotycznej może zająć miesiące. Dlatego rozpocznij planowanie produkcji wcześnie. Dzięki temu obudowa robota dostawczego spełni specyfikację już za pierwszym razem.
Formowanie wtryskowe obudów robotów dostawczych
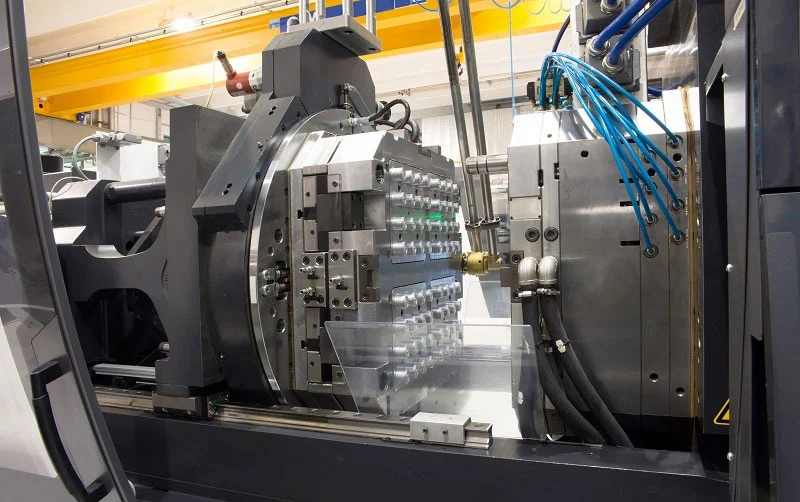
Zastosowania: obudowy, pokrywy i powłoki
Formowanie wtryskowe obudów z tworzyw sztucznych sprawdza się doskonale, gdy potrzeba szybko wyprodukować wiele identycznych obudów. Proces ten polega na wtłoczeniu stopionego plastiku do stalowej formy. Plastik stygnie. Następnie forma otwiera się i wyłania się gotowa pokrywa. W przypadku obudowy robota dostawczego, powstaje w ten sposób zewnętrzna powłoka, drzwiczki baterii, okienka czujników i pokrywy skrzynek sterowniczych.
Pomyśl, co łączy te części. Mają cienkie ścianki. Wykorzystują żebra, aby zachować sztywność. Łączą się ze sobą za pomocą zaczepów i klipsów. Maszyna CNC miałaby z tym problem. Wycinanie każdej skorupy z bloku to strata materiału i czasu. Formowanie tworzy ten sam kształt tysiące razy, praktycznie bez żadnych różnic. Ta powtarzalność ma znaczenie dla flot AMR. Każdy robot musi wyglądać i pasować tak samo.
Pokrywy i obudowy ukrywają również elementy wewnątrz. Chronią płytki drukowane, przewody i silniki przed kurzem i zachlapaniem. Dobrze zaprojektowana obudowa kieruje przepływ powietrza i blokuje światło rozproszone z czujników. Formowanie wtryskowe obudów daje taką swobodę. Można wbudować wypusty, tuleje dystansowe i kanały kablowe bezpośrednio w narzędzie. Nie są potrzebne żadne dodatkowe uchwyty.
Tworzywa konstrukcyjne: ABS, PC/ABS, Nylon
Wybór materiałów wpływa na wydajność obudowy. W tej dziedzinie przodują trzy rodzaje tworzyw sztucznych. Każde z nich oferuje inne zalety.
| Właściwość | ABS | PC | Nylon (PA) |
| Koszty: | $$ | $ $ $ | $$ |
| Wytrzymałość na rozciąganie | Średni | Wysoki | Wysoki |
| Odporność na uderzenia | Wysoki | Bardzo wysoki | Średni |
| Wytrzymałość cieplna | Średni | Wysoki | Wysoki |
| Odporność chemiczna | Umiarkowany | Umiarkowany | Umiarkowany |
| Odporność na UV | Słaby | Targi | Słaby |
| Sztywność | Średni | Wysoki | Średni |
| Łatwość formowania | Łatwo | Umiarkowany | Umiarkowany |
| Zastosowania | Obudowy, zabawki | Soczewki, kaski, obudowy elektryczne | Przekładnie, łożyska, części samochodowe |
ABS to prawdziwy „koń roboczy”. To amorficzne tworzywo termoplastyczne. Zapewnia wytrzymałość, odporność na uderzenia i dobre wykończenie powierzchni. Nazwa składa się z trzech części. Akrylonitryl zwiększa twardość, odporność na ciepło i chemikalia. Butadien zapewnia wytrzymałość i odporność na uderzenia. Styren zapewnia połysk, wytrzymałość i łatwość obróbki. ABS łatwo się formuje i jest stosunkowo niedrogi. Jego słabą stroną jest odporność na promieniowanie UV i chemikalia. Dodatki mogą rozwiązać problem promieniowania UV.
Poliwęglan charakteryzuje się bardzo wysoką wytrzymałością na uderzenia i wysoką odpornością na ciepło. Pozostaje również przezroczysty, co dobrze sprawdza się w przypadku soczewek i okienek sensorowych. Jest jednak droższy i źle reaguje na niektóre substancje chemiczne. Nylon (PA6, PA66) jest półkrystaliczny. Dobrze chroni przed zużyciem i ścieraniem. Często jest stosowany w przekładniach i łożyskach. Nylon jednak pochłania wilgoć. Przed formowaniem wymaga suszenia.
Mieszanki PC/ABS łączą w sobie to, co najlepsze z obu materiałów i są powszechnie stosowane. W przypadku części robota AMR, która wymaga wytrzymałości i estetycznego wyglądu, mieszanka PC/ABS to mądry wybór.
Narzędzia i produkcja wielkoseryjna
Formowanie wtryskowe obudów to poważna sprawa. Forma stalowa kosztuje dużo na początku. Ta cena zapewnia późniejszą szybkość. Gdy narzędzie jest gotowe, części wypadają w ciągu kilku sekund. Czas cyklu pozostaje krótki. Nakład pracy na jedną część spada praktycznie do zera.
Ta matematyka sprzyja masowej produkcji obudów. Poniżej kilkuset sztuk koszt formy na element pozostaje zbyt wysoki. Powyżej tego progu, formowanie przewyższa CNC cenowo. Dokładny próg rentowności zależy od rozmiaru i stopnia skomplikowania elementu. Prosta pokrywa osiąga go szybciej niż złożona powłoka z suwakami.
Konstrukcja formy decyduje o jakości detalu. Grubość ścianek musi pozostać taka sama na całej długości. Grube elementy stygną wolniej i odkształcają się. Żebra zwiększają sztywność bez zwiększania objętości. Kąty pochylenia pozwalają na gładkie wyjęcie detalu. Położenie wlewu decyduje o przepływie tworzywa i miejscach powstawania linii łączenia. Nieprawidłowe ustawienie może skutkować wpadami, zwarciami lub odkształceniami.
Z praktycznego punktu widzenia, zaplanuj harmonogram produkcji z wyprzedzeniem. Cięcie narzędzia stalowego zajmuje tygodnie. Konfiguracja pojedynczej komórki robota może zająć miesiące. Zacznij więc projektowanie formy, gdy Twój model CAD jest jeszcze świeży. Dzięki temu obudowa robota dostawczego przejdzie z prototypu do produkcji bez długiej przerwy.
Produkcja blachy na obudowy robotów dostawczych
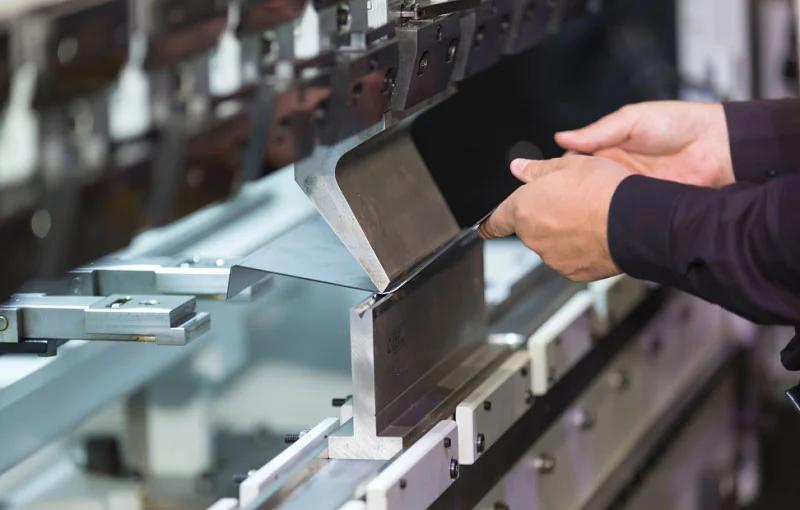
Produkcja blachy dla autonomicznych robotów mobilnych pozwala na przekształcenie płaskiego metalu w wytrzymałe i lekkie ramy. Zaczyna się od modelu CAD. Następnie przechodzi przez proces cięcia, gięcia i łączenia. Ta metoda sprawdza się w przypadku ram głównych i elementów podwozia. Pozwala również na utrzymanie niskich kosztów produkcji wielu części.
Ramy konstrukcyjne i podwozia
Główne podwozie i płyty ramy stanowią mocny rdzeń robota. Utrzymują koła, akumulatory, silniki i tace ładunkowe w jednej lekkiej części. Tłoczone aluminium lub stal o wysokiej wytrzymałości sprawdzają się tutaj dobrze. Formowane żebra, kołnierze i występy montażowe zwiększają sztywność bez dodatkowego ciężaru. Obudowy ochronne i pokrywy chronią elektronikę przed deszczem, kurzem, uderzeniami i wandalizmem. Wielostopniowe matryce progresywne zawierają otwory wentylacyjne, wyjścia kablowe, zatrzaski i funkcje zatrzaskowe. Mechanizmy ładunku i drzwi są narażone na codzienne uszkodzenia. Tłoczona stal lub aluminium z wytłoczonymi krawędziami i obszytymi kołnierzami chronią przed nadużyciami. Mocowania czujników i kamer utrzymują LiDAR, kamery, czujniki ultradźwiękowe i anteny w dokładnym wyrównaniu. Wsporniki kół i zawieszenia wykorzystują materiał tłoczony o wysokiej wytrzymałości z formowanymi wzmocnieniami, aby pomóc im przetrwać uderzenia w krawężniki i nierówne chodniki.
| Zastosowanie | OPIS | Materiał/Cechy |
| Główne podwozie i płyty ramy | Mocny rdzeń; mieści koła, baterie, silniki i tace na ładunek | Tłoczone aluminium lub stal o wysokiej wytrzymałości; żebra formowane, kołnierze, występy |
| Obudowy i osłony ochronne | Chroń urządzenia elektroniczne przed deszczem, kurzem, uderzeniami i wandalizmem | Wielostopniowe matryce progresywne; otwory wentylacyjne, wyjścia kablowe, zatrzaski blokujące |
| Mechanizmy ładunku i drzwi | Drzwi, zatrzaski, zawiasy, tace używane codziennie | Tłoczona stal lub aluminium; krawędzie cięte, kołnierze obszyte |
| Mocowania czujników i kamer | Uchwyty do LiDAR-ów, kamer, czujników ultradźwiękowych, anten | Matryce progresywne; otwory montażowe i zaciski kablowe w jednym kroku |
| Uchwyty kół i zawieszenia | Przytrzymaj koła napędowe, kółka jezdne, wahacze zawieszenia | Materiał tłoczony o wysokiej wytrzymałości z formowanymi wzmocnieniami |
Tłoczenie progresywne dla części o dużej objętości
Tłoczenie progresywne sprawdza się w przypadku tacek na baterie, pokryw górnych i paneli bocznych. Metalowy pasek przechodzi przez serię matryc. Każda stacja zmienia kształt. Elementy wypadają z każdym skokiem prasy. Ta metoda przynosi realne korzyści:
- Wysoka prędkość: Automatyczny proces przebiega szybko.
- Niski nakład pracy: Jedna osoba nadzoruje maszynę.
- Minimalna ilość odpadów: pasek metalu generuje bardzo mało odpadów.
- Powtarzalność: Wiele części zachowuje ścisłe tolerancje bez utraty jakości.
- Niski koszt jednostkowy: szybkość, powtarzalność i mniejsze nakłady pracy sprawiają, że każda część jest tania.
Ma również swoje ograniczenia. Niektóre operacje wymagają dodatkowych kroków. Wycięcia, żebra lub gwintowanie mogą generować dodatkowe koszty. Części muszą być podawane w sposób ciągły. Nie mogą się swobodnie poruszać bez dodatkowej pracy. Ustawienia są stałe dla każdego projektu. Przejście do nowego zadania zajmuje dużo czasu. Systemy matryc wielotaktowych są również droższe niż systemy matryc transferowych. Z praktycznego punktu widzenia, proces ten opłaca się tylko przy dużych wolumenach. Koszt oprzyrządowania jest wysoki, ale cena jednostkowa szybko spada po rozpoczęciu produkcji.
Cięcie laserowe, gięcie i spawanie
Cięcie laserowe, gięcie i spawanie stanowią podstawę obróbki blachy w małych i średnich seriach. Laser światłowodowy wycina skomplikowane dwuwymiarowe kontury, otwory i rowki w jednym przejściu. Nie wymaga narzędzi. Płaskie elementy zachowują wysoką precyzję. Prasy krawędziowe CNC umożliwiają gięcie z kompensacją sprężynowania. Formują kształty V, U i ceowniki. Tolerancja kąta i wymiary kołnierzy są kontrolowane. Promień gięcia zależy od grubości materiału. Spawanie łączy elementy. Metoda TIG nadaje się do aluminium i stali nierdzewnej. Metoda MIG nadaje się do stali miękkiej. Prawidłowa kolejność spawania minimalizuje odkształcenia. Zespoły spawane zachowują stałą dokładność, w zależności od zamocowania.
Zasady projektowania mają duże znaczenie w przypadku cięcia laserowego, gięcia i spawania. Minimalna długość kołnierza i odległości między otworami a krawędzią zapobiegają pęknięciom i słabym punktom. Utrzymują one również prostopadłe i wytrzymałe podwozie AMR.
Dobór materiałów spaja to wszystko. Aluminium utrzymuje niską wagę. Stal zapewnia wytrzymałość. Właściwy wybór zależy od obciążenia, kosztów i odporności na korozję. W przypadku części robota AMR, która musi pozostać sztywna i lekka, blacha jest często najrozsądniejszym wyborem. Pozwala ona na zrównoważenie projektu konstrukcyjnego ram autonomicznych robotów mobilnych z rzeczywistą szybkością produkcji. Konfiguracja pojedynczej komórki robota może zająć miesiące. Dlatego zaangażuj swojego partnera w produkcję blach już na wczesnym etapie. Dzięki temu obudowa robota dostawczego przejdzie z etapu rysunku do etapu produkcji bez kosztownych niespodzianek.
Gotowe komponenty do obudów robotów dostawczych
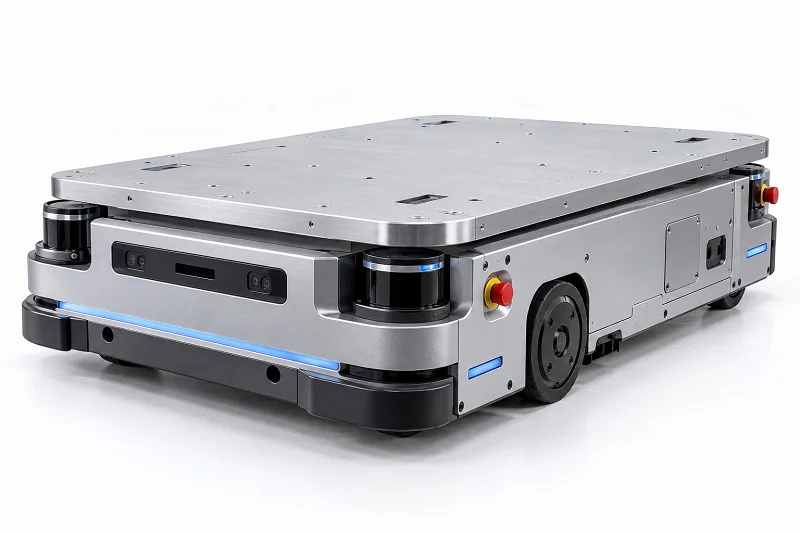
Skrócenie czasu realizacji i kosztów
Nie każda część obudowy robota dostawczego wymaga niestandardowej obróbki. Części katalogowe oszczędzają tygodnie oczekiwania. Pozwalają również na natychmiastowe obniżenie kosztów. Standardowy blok łożyskowy lub gotowy wspornik koła są wysyłane w ciągu kilku dni. Wersja niestandardowa może zająć miesiąc lub dłużej. W przypadku projektu AMR o napiętym harmonogramie ta przerwa ma znaczenie.
Części gotowe również zmniejszają ryzyko. Dostawca już je przetestował. Znasz nośność i dopasowanie. Koniec z domysłami co do tolerancji. Koniec z niespodziewanymi awariami podczas demonstracji. W przypadku mniej newralgicznych miejsc, takich jak zaciski kablowe czy panele dostępowe, to mądre posunięcie. Zaoszczędź budżet na złącza i mocowania czujników, które naprawdę tego wymagają.
Integracja z częściami niestandardowymi
Łączenie części katalogowych z niestandardowymi wymaga planowania. Standardowy element mocujący wymaga pasującego otworu. Kupiony uchwyt silnika wymaga odpowiedniego rozstawu śrub. Jeśli te wymiary się nie zgadzają, dochodzi do kumulacji tolerancji. Niewielkie przesunięcia sumują się. Zespół skręca się lub blokuje.
Zacznij od modelu CAD, który uwzględnia wszystkie zakupione części. Sprawdź interfejsy przed cięciem metalu. To właśnie tutaj część robota AMR może szybko ulec uszkodzeniu. Wspornik, który wygląda dobrze na ekranie, może nie pasować do rzeczywistego elementu półki. Poproś dostawcę o plik krok po kroku lub szczegółowy rysunek. Następnie samodzielnie sprawdź krytyczne wymiary. Z praktycznego punktu widzenia, ten krok oszczędza godziny późniejszej obróbki.
Rozważania dotyczące jakości
Nie wszystkie części katalogowe są sobie równe. Tanie łożysko może mieć luz. Niskiej jakości wspornik może pęknąć pod obciążeniem. W przypadku części robota AMR, która przenosi ciężar lub często się porusza, jakość ma znaczenie. Sprawdź certyfikaty dostawcy. Zwróć uwagę na specyfikację materiałów i nośność. Zapytaj o proces produkcyjny, jeśli karta katalogowa jest cienka.
Kontrola przychodząca pozwala na wczesne wykrycie problemów. Zmierz próbkę z każdej partii. Sprawdź rozmiary otworów i płaskość. Kilka minut z suwmiarką bije na głowę nieudany test w terenie. Prowadź listę zatwierdzonych dostawców. Śledź wszelkie zwroty i wady. Z czasem ten rejestr pokaże Ci, kto jest niezawodny. W przypadku obudowy robota dostawczego, która pracuje cały dzień, wadliwa partia gotowych części może wszystko zatrzymać. Dlatego traktuj produkty katalogowe z taką samą starannością, jak te niestandardowe.
Projekt obudowy robota dostawczego
Optymalizacja geometrii dla każdego procesu
Dobre kształty ułatwiają budowę. Złe kształty zwiększają koszty i ilość odpadów. Każdy proces rządzi się swoimi własnymi prawami. W przypadku obróbki CNC należy unikać ostrych narożników wewnętrznych. Ostre narożniki wymuszają wyginanie się i łamanie małych narzędzi. Zamiast tego należy stosować szerokie krzywizny. Należy zadbać o odpowiednią grubość ścianek i unikać głębokich kieszeni.
W przypadku formowania wtryskowego grubość ścianek musi być równomierna. Grube obszary stygną wolniej i odkształcają się. Żebra dodają sztywności bez zwiększania objętości. Kąty pochylenia pozwalają na uzyskanie czystych detali. Położenie wlewu kontroluje przepływ tworzywa sztucznego i linie łączenia. W procesach kształtowania, takich jak obróbka blachy, należy stosować te same promienie. Należy ograniczyć liczbę różnych promieni. Należy unikać bardzo małych promieni, chyba że projekt ich rzeczywiście wymaga. Te rozwiązania konstrukcyjne dla części robotów AMR oszczędzają czas i pieniądze. Należy ustawić najmniejsze tolerancje, które nadal działają. Wąskie tolerancje, które nie wpływają na funkcjonalność, jedynie zwiększają koszty.
Sztywność, waga i zarządzanie termiczne
Sztywność i masa działają na siebie nawzajem. Potrzebujesz solidnej ramy, która pozostanie lekka. Wybór materiału ma tu kluczowe znaczenie. Stopy aluminium, takie jak 6061-T6 i 7075-T6, charakteryzują się wysoką przewodnością cieplną. Ciepło przenosi się z uzwojeń silnika na powierzchnię obudowy. Stop magnezu również się sprawdza, choć jest droższy. Polimer PEEK znacznie zmniejsza wagę w porównaniu z aluminium i zapewnia dobrą sztywność przy typowych grubościach ścianek i szerokim zakresie temperatur.
Wały puste pozwalają znacznie zmniejszyć masę przy zachowaniu sztywności, choć wymagają większych średnic. Wały z kompozytu tytanowo-węglowego oferują jeszcze większą oszczędność masy. W celu chłodzenia, komory z przemianą fazową poprawiają wymianę ciepła przy minimalnym wzroście masy. Bezpośrednie zanurzenie cewki w płynie dielektrycznym zapewnia lepszą odporność na ciepło niż płaszcz cieczowy. Obudowy aluminiowe z żebrami poprawiają wymianę ciepła na gładkich powierzchniach. Te materiały i dobór metod produkcji wpływają na wydajność obudowy robota dostawczego.
Montaż i modułowość
Modułowa konstrukcja przyspiesza montaż i redukuje błędy. Jeden moduł łączy wirnik odśrodkowy ze wzmocnioną obudową silnika, uszczelnioną i wstępnie przetestowaną. Wsuwa się go od góry do dołu dzięki wspomaganiu grawitacyjnemu. Nie wymaga precyzyjnego ustawienia wału. Nie wymaga dedykowanych mocowań. Inny moduł wykorzystuje jednoczęściową dyszę teleskopową, która łączy się z przodu za pomocą zatrzasku bez użycia narzędzi. Śruby znikają. Moduł z okablowaniem wstępnym wykorzystuje standardowy interfejs elektryczny wtykowy. Ręczne okablowanie przez wąskie przejścia znika. Moduł bazowy wykorzystuje mechanizmy zatrzaskowe zamiast mocowań opartych na momencie obrotowym. Zniknęły interfejsy o wysokiej złożoności. W przypadku podwozi robotów AMR należy preferować rozwiązania minimalizujące konieczność zmiany orientacji i użycia narzędzi. Wspieraj wstępny montaż i integrację podmodułów. Preferuj geometrycznie proste, bezklejowe konstrukcje, które współpracują z automatycznym systemem obsługi. Te rozwiązania ułatwiają budowę, serwisowanie i modernizację obudowy robota dostawczego.
Materiały na obudowy robotów dostawczych
Materiały podstawowe do części robotów AMR
Kompletacja materiałów na części robota AMR zaczyna się od jednego pytania: jakie funkcje ma spełniać ta część? Złącze, które przenosi duże obciążenia, wymaga innych materiałów niż panel osłonowy. Dlatego dobór materiałów na obudowę robota dostawczego nigdy nie jest uniwersalny. Bierze się pod uwagę cztery czynniki: wagę, wytrzymałość, odporność na uderzenia i koszt.
Lekkie tworzywa sztuczne, takie jak pianki polipropylenowe i polietylenowe, zmniejszają bezwładność i wydłużają żywotność baterii. Zmniejszają również zużycie silników i siłowników. To przekłada się na dłuższe okresy międzyobsługowe i lepszą wydajność systemu. Strategiczne zastosowanie tworzyw kompozytowych ze wzmocnieniem z włókna szklanego lub węglowego zapewnia wytrzymałość bez zwiększania masy. W przypadku platform AMR liczy się każdy gram.
Metale: aluminium, stal nierdzewna, tytan
Metale dominują w konstrukcji obudowy robota dostawczego. Aluminium 6061, stosowane do ram konstrukcyjnych, zapewnia doskonałą równowagę między wytrzymałością a masą. Jest łatwe w obróbce i spawaniu. Jest odporne na korozję. I tańsze niż tytan. W przypadku większości podwozi i wsporników AMR, 6061-T6 sprawdza się znakomicie.
Stal nierdzewna 17-4 PH sprawdza się, gdy wymagana jest duża wytrzymałość. Osiąga wytrzymałość na rozciąganie 1275 MPa i granicę plastyczności 1060 MPa zgodnie z normą ASTM A693 H900. Jest również odporna na korozję i zachowuje kształt w szerokim zakresie temperatur. Tytan Ti-6Al-4V oferuje najlepszy stosunek wytrzymałości do masy spośród trzech. Nadaje się do połączeń o wysokiej wytrzymałości. Jest jednak droższy i wolniej obrabiany. Dlatego warto go zachować do miejsc o krytycznym znaczeniu.
Tworzywa sztuczne i kompozyty
Plastikowe osłony uchwytów, pokrywy i obudowy niekonstrukcyjne. Poniższa tabela porównuje główne opcje obudów robotów dostawczych.
| Rodzaj tworzywa sztucznego | Kluczowe zalety | Ograniczenia i uwagi | Typowe zastosowania robotyki |
| ABS | Wytrzymałość, odporność na uderzenia, dobre wykończenie powierzchni, łatwość formowania, stosunkowo niski koszt | Słaba odporność na promieniowanie UV i chemikalia, średnie odchylenie od temperatury | Obudowy, obudowy elektroniczne, prototypy |
| Poliwęglan (PC) | Wysoka udarność, przejrzystość, doskonała odporność na ciepło | Podatne na pękanie naprężeniowe, wrażliwe na chemikalia, drogie | Soczewki, okulary ochronne, obudowy elektryczne |
| Nylon (PA) | Wysoka wytrzymałość, odporność na ścieranie, dobre właściwości przeciwzużyciowe, samosmarujące | Absorbuje wilgoć, wymaga suszenia przed formowaniem | Przekładnie, łożyska, części samochodowe |
Praktyczne zastosowania AMR pokazują, jak te tworzywa sztuczne się sprawdzają. Autonomiczne ciągniki i kombajny wykorzystują tworzywa sztuczne stabilizowane promieniowaniem UV, aby wytrzymać długotrwałe działanie promieni słonecznych. Obudowy czujników i kamer wykonane są z przezroczystych, odpornych na zarysowania polimerów. Miękkie w dotyku chwytaki z elastycznych tworzyw sztucznych bez problemu chwytają delikatne owoce i warzywa. Materiały odporne na wilgoć zapewniają niezawodną pracę w warunkach wysokiej wilgotności i wilgoci. Wytrzymałe mieszanki ABS i poliwęglanu są odporne na częste interakcje fizyczne.
Aby przeciwdziałać starzeniu, inżynierowie wybierają tworzywa sztuczne z wbudowanymi stabilizatorami UV, odporne na hydrolizę i obojętne chemicznie. Na przykład, niektóre gatunki poliwęglanu i stabilizowanego promieniowaniem UV tworzywa ABS oferują doskonałą odporność na warunki atmosferyczne, dzięki czemu nadają się do dronów, robotów rolniczych i pojazdów autonomicznych.
Zarówno obróbka CNC, jak i formowanie wtryskowe wykorzystują te materiały metalowe i plastikowe. Właściwy wybór zależy od wielkości produkcji, wymagań dotyczących precyzji i budżetu. Pojedyncza część robota AMR może być wykonana z trzech różnych materiałów. To normalne. Upewnij się tylko, że każdy wybór spełnia swoje zadanie.
Wybór procesu produkcyjnego obudowy robota dostawczego
Kryteria: Objętość, Złożoność, Precyzja
Trzy czynniki determinują wybór obudowy robota dostawczego. Wielkość produkcji jest najważniejsza. Niska wielkość produkcji oznacza obróbkę CNC lub blachę. Wysoka wielkość produkcji wskazuje na formowanie wtryskowe lub tłoczenie. Powolne CNC nie rozwija się dobrze przy dużych partiach. Po przekroczeniu tego punktu kontrolę przejmują procesy obróbkowe.
Kolejnym ważnym aspektem jest złożoność. Ciężkie krawędzie wymagają obróbki CNC. Procesy obróbcze z wykorzystaniem narzędzi obsługują złożone kształty po ustaleniu projektu. Jakość również odgrywa rolę. Precyzyjne operacje wymagają zautomatyzowanych narzędzi, aby uzyskać ten sam rezultat za każdym razem.
Precyzja dopełnia listę. CNC z kęsa nadaje się do komponentów o wysokiej tolerancji. Gniazda łożyskowe wymagają takiej dokładności. Dopasuj tolerancję do zadania. Nie rób ciaśniej niż wymaga tego montaż.
Liczba części również ma znaczenie. Łączenie części skraca czas cyklu. Zaprojektuj obudowę robota dostawczego tak, aby składała się z mniejszej liczby części.
Wybór właściwego procesu dla części robotów AMR
Każda część robota AMR ma swoje naturalne miejsce. Ramy konstrukcyjne najlepiej sprawdzają się w przypadku blachy. Obudowy czujników są formowane wtryskowo. Produkcja niskoseryjna wymaga zastosowania CNC lub blachy. Nie ma potrzeby inwestowania w oprzyrządowanie. Produkcja wysokoseryjna odbywa się metodą formowania wtryskowego. Koszt jednostkowy spada poniżej progu rentowności. Ten próg wynosi ponad 100–500 sztuk w porównaniu z CNC. W porównaniu z drukiem 3D wynosi ponad 500–1,000 sztuk. Ten próg produkcji niskoseryjnej w porównaniu z produkcją wysokoseryjną decyduje o procesie.
W przypadku krytycznych części robota AMR wybierz metodę, która najlepiej pasuje. Złożone kształty z wewnętrznymi żebrami wymagają formowania wtryskowego lub obróbki CNC. Proste wsporniki pasują do blachy. Części gotowe pozwalają obniżyć koszty. Używaj silników z katalogów w pierwszej kolejności. Zostaw prace niestandardowe dla części, które naprawdę tego wymagają. Wybór odpowiedniego procesu dla części robota AMR zaczyna się od prostej zasady. Dopasuj proces do części. W przypadku AMR najważniejsza jest wytrzymałość. AMR codziennie obsługuje duże obciążenia. Dobrze zaprojektowany AMR działa latami.
Przedstaw swoje projekty partnerowi produkcyjnemu w celu przeprowadzenia przeglądu DFM (Digital Manufacturing Development). Jego inżynierowie wcześnie zidentyfikują czynniki generujące koszty i zaproponują poprawki przed rozpoczęciem produkcji. Odpowiedni partner technologiczny pomoże Ci skrócić czas wprowadzania produktu na rynek.
Analiza Kosztów I Korzyści
Ostateczna decyzja zależy od pieniędzy. Koszt materiałów różni się w zależności od procesu. W przypadku obudów obrabianych mechanicznie, koszt surowego wsadu ma większe znaczenie niż masa netto. W przypadku części formowanych, gatunek żywicy ma znaczenie. Koszt konwersji to koszt przygotowania podzielony przez wielkość partii plus czas pracy maszyny.
Oprzyrządowanie ma duże znaczenie już na samym początku. Forma rozłożona na wiele części niewiele zwiększa koszt jednostkowy, ale rozłożona na niewielką liczbę części znacznie zwiększa koszt jednostkowy. Wydajność i braki również wpływają na te liczby. Koszt dobrej jednostki to koszt próby jednostkowej podzielony przez współczynnik dobrych jednostek. Kalibracja i testowanie mogą mieć decydujący wpływ na koszt precyzyjnych obudów.
Wzór na próg rentowności jest prosty. Różnica kosztów stałych podzielona przez oszczędność kosztów zmiennych. Najpierw przelicz liczby. Wydajność również ma znaczenie. Niskie wykorzystanie podnosi koszty. Konfiguracja pojedynczej komórki robota może zająć miesiące. Planuj z wyprzedzeniem. Rozpocznij współpracę z partnerem produkcyjnym jak najwcześniej. Twój korpus robota dostawczego trafi do produkcji zgodnie z harmonogramem.
Współpraca z NOBLE w zakresie produkcji obudów robotów dostawczych

Główne możliwości: Obróbka metali i tworzyw sztucznych
NOBLE realizuje wszystkie cztery procesy pod jednym dachem. Otrzymujesz obróbkę CNC, formowanie wtryskowe i produkcję blach od jednego partnera. Skraca to czas koordynacji i zapewnia spójną jakość. To ma znaczenie w przypadku każdej obudowy robota dostawczego. Obróbka CNC zapewnia ścisłe tolerancje dla połączeń i wsporników. Formowanie wtryskowe pozwala na szybkie wytwarzanie korpusów i pokryw. Produkcja blach pozwala na budowę ram i podwozi. NOBLE zajmuje się również tłoczeniem progresywnym części o dużej objętości, takich jak podstawki akumulatorów. Ich wtryskownia pracuje z tworzywami ABS, PC/ABS, nylonem i innymi. Dostosowują czasy cykli i położenia wlewów dla każdej części. Ta wiedza specjalistyczna pomaga aplikacjom AMR w uzyskiwaniu niezawodnych obudów. NOBLE wspiera również produkcję niskoseryjną, oferując narzędzia do formowania wtryskowego, które szybko się zwracają. Od prototypu do produkcji, ich możliwości formowania wtryskowego są płynnie skalowalne. Łączą nawet formowanie wtryskowe z obróbką CNC w przypadku części hybrydowych. Ta elastyczność oszczędza czas w produkcji części do robotów AMR.
Certyfikaty jakości
Jakość ma znaczenie w przypadku każdego korpusu robota dostawczego. NOBLE posiada certyfikaty zarządzania jakością, które gwarantują kontrolę procesu. Oto, co one oznaczają:
- System zarządzania jakością obejmuje każdy etap – od surowca do gotowego elementu.
- Dodatkowe certyfikaty zapewniają kontrolę projektu, zarządzanie ryzykiem i identyfikowalność. Ma to znaczenie w przypadku robotyki medycznej i precyzyjnych komponentów AMR.
- Regularne audyty nadzoru zapewniają stałą zgodność.
Dzięki tym standardom wskaźniki odrzutów utrzymują się na niskim poziomie. Niezależnie od tego, czy stosujesz formowanie wtryskowe w przypadku obudów, czy obróbkę CNC w przypadku wsporników, proces powtarza się dokładnie. NOBLE przestrzega również zasad zgodności materiałowej. Każda partia żywicy do formowania wtryskowego spełnia specyfikację. W przypadku produkcji części do robotów AMR, certyfikaty te dają Ci pewność. Gwarantują one, że części będą działać w krytycznych systemach, od mocowań czujników po ramy konstrukcyjne.
Pełna obsługa od projektu do montażu
NOBLE nie tylko produkuje części. Pomagają od samego początku. Ich inżynierowie analizują Twój model CAD i sugerują ulepszenia. Mogą na przykład dostosować grubość ścianek do formowania wtryskowego lub dodać kąty pochylenia. Zajmują się również wykończeniem i montażem. Wysyłasz projekt, a otrzymujesz kompletną obudowę robota dostawczego. NOBLE zajmuje się również zaopatrzeniem w gotowe komponenty. Integrują wszystko w jeden, finalny element. To kompleksowe podejście skraca czas realizacji. W produkcji skupiasz się na oprogramowaniu i testowaniu. NOBLE dba o sprzęt. Ich narzędzia do formowania wtryskowego powstają szybko. Równolegle działa obróbka CNC. Produkcja blachy zapewnia wsparcie konstrukcyjne. Wszystko jest gotowe do kontroli i wysyłki. Ta kompleksowa funkcjonalność sprawia, że produkcja części do robotów AMR jest płynniejsza. Zyskujesz partnera, który rozwiązuje problemy na wczesnym etapie.
Żaden pojedynczy proces nie sprawdza się najlepiej w przypadku każdej części obudowy robota dostawczego. Właściwy wybór zależy od liczby potrzebnych części, ich precyzji oraz budżetu. Gotowe komponenty przyspieszają rozwój i oszczędzają pieniądze. Dlatego najpierw określ, czego potrzebują części Twojego robota AMR. Następnie skontaktuj się z partnerem produkcyjnym już teraz. Ten krok oszczędza czas i zapobiega kosztownym przeróbkom.
Gotowy do działania? Skontaktuj się z NOBLE, aby uzyskać przegląd projektu lub wycenę. Zapewniają kompleksową produkcję z certyfikatami jakości. Ich zespół pomaga w projektach AMR od prototypu do pełnej produkcji. Pozwól ich inżynierom pomóc Twojemu AMR odnieść sukces.
Najczęściej zadawane pytania dotyczące obudów robotów dostawczych
Który proces sprawdza się najlepiej w przypadku części o małej objętości?
Obróbka CNC lub obróbka blachy sprawdzają się znakomicie. W obu przypadkach oprzyrządowanie nie wymaga wcześniejszej zapłaty. Pozwala to utrzymać niskie koszty przy produkcji małych serii.
Kiedy formowanie wtryskowe staje się tańsze?
Powyżej 100–500 jednostek w porównaniu z CNC. Powyżej 500–1,000 jednostek w porównaniu z drukiem 3D. Koszt formy zwraca się przy większych wolumenach.
Czym jest stos tolerancji w obudowie robota dostawczego?
Niewielkie błędy rozmiaru kumulują się w całym zespole. Niewielkie przesunięcie powoduje przesunięcie kolejnej części. Wczesne sprawdzenie modelu CAD pozwala uniknąć tych problemów.
Który rodzaj plastiku najlepiej nadaje się do obudów robotów dostawczych pracujących na zewnątrz?
Najlepiej sprawdzają się tworzywa sztuczne stabilizowane promieniowaniem UV, takie jak niektóre gatunki poliwęglanu lub ABS z dodatkami UV. Oba są bardziej odporne na działanie promieni słonecznych niż zwykły ABS. Dzięki tym mieszankom obudowa robota będzie wyglądać dobrze przez lata.
Jak ścisłe tolerancje można zachować w obróbce CNC?
Standardowa precyzja mieści się w zakresie ±0.01–0.05 mm. Kluczowe elementy sterowania ruchem mogą osiągać dokładność ±0.003 mm. Węższe tolerancje nie zawsze przekładają się na lepsze działanie elementu.
Jakich certyfikatów powinienem szukać u partnera?
Szukaj certyfikatów zarządzania jakością, które gwarantują kontrolę procesu i niski wskaźnik odrzutów.
Czy mogę łączyć części dostępne w sprzedaży z obudową robota dostawczego stworzoną na zamówienie?
Tak. Najpierw sprawdź rozmiary interfejsu w swoim modelu CAD. Standardowe łożyska i wsporniki oszczędzają czas oczekiwania. Sprawdź dopasowanie przed cięciem metalu na obudowę robota.






